Õige kiudlaserlõikur valitakse selle järgi, milliseid töid see peab tegema, mitte suurima võimsuse või madalaima hinna järgi. Et mõista, kuidas kiudlaserlõikurit valida, tuleb selle masinatüüp, võimsus, tööala või toru läbimõõt ning automatiseerituse tase sobitada materjalide, paksuste ja tootmismahudega, mida teie töökoda tegelikult töötleb.
Käesolev juhend viib teid samm-sammult läbi otsustusprotsessi: tootmisnõuded, masinatüüp, võimsus, laua- või toru mahutavus, süsteemi komponendid, töökoha ettevalmistamine ja tarnija tugi. Samuti eristatakse selles masina maksimaalset lõikamisvõimsust selle korratavast tootmisvõimsusest – see eristus mõjutab peaaegu iga järgnevat otsust.
Kui peate esmalt aru saama allikast, lõikepea, liikumissüsteemist ja abigaasi protsessist, vaadake kuidas kiudlaserlõikur töötab.
Alustage oma tootmisnõuetest
Kõik käesoleva juhendi hilisemad otsused – masinatüüp, võimsus, laua formaat, automatiseerimine – tuleneb kirjalikust tootmisprofiilist. Selle asemel, et valida masinat ühe ebatavalise töö jaoks, vaadake läbi viimase 6–12 kuu jooksul tehtud tüüpilised tööd ja kirjutage need üksikasjalikult üles enne hinnapäringu tegemist.
Materjalid, kvaliteediklassid ja paksuse vahemik
Märkige iga materjali ja paksuse rühma kohta oma tellimuste raamatus või kavandatavas tootevalikus järgmine teave:
- Materjal, kvaliteediklass ja pinna seisund. Määrake kindlaks metalliliik ja täpne kvaliteediklass. Kui teie varudel on kattekiht või kaitsekile, teavitage sellest tarnijat. Kasutage näidislõigete tegemiseks sama materjali ja pinna seisundit, mida kavatsete tootmises töödelda.
- Tavaline paksusvahemik ja kõige paksem tavaline töö. Need määravad kindlaks vahemiku, milles tuleb testida korratavat lõikekiirust ja teie detailidele vajalikku viimistlust.
- Aeg-ajalt esinev maksimaalne paksus ja sagedus. Märkige erandlikud tööd eraldi, et tarnija saaks hinnata nende jaoks vajalikku lisavõimsust.
- Osade osakaal igas rühmas. See määrab kindlaks materjalid ja paksused, millele tuleb proovilõigete ja tootmiskulude võrdluste puhul eelistust anda.
Näidislik tellimuste koosseis detailide arvu järgi; lisage oma profiili tegelikud kvaliteediklassid ja pinnatöötlused:
| Materjal / tellimisrühm | Paksus | Osade osakaal |
|---|---|---|
| Süsinikteras | 1–3 mm | 80% |
| Roostevaba teras | 4–6 mm | 15% |
| Süsinikteras, juhuslikud tellimused | 10–12 mm | 5% |
Selles näites alustage tarnija demonstratsiooni kahe esimese rühmaga, mis moodustavad 95% osadest. Testige paksemaid 5% eraldi ja võrrelge vajaliku konfiguratsiooni uuendamise kulusid nende tellimuste väärtuse ja allhankimise kuludega. Kasutage hiljem mõõdetud tööaegu, et määrata kindlaks, kui palju tootmisvõimsust iga rühm tegelikult vajab.
Osade, lehtmetalli, torude ja profiilide mõõtmed
Registreerige nii ostetava materjali suurus kui ka toodetavate osade mõõtmed:
| Lehtmetalli jaoks | Torudele ja profiilidele |
|---|---|
| Ostetud lehe formaat | Profiili kuju ja ristlõike mõõtmed |
| Suurim korduv osa | Varraste pikkus ja seina paksus |
| Tüüpiline paigutus | Tööeseme kaal |
| Laadimis- ja mahalaadimismeetod | Lubatud jäägi (otsa) pikkus |
Kui ostate regulaarselt 4000 × 2000 mm suuruseid lehti, ei suuda 3000 × 1500 mm suurune masin neid tervikuna töödelda: vajate väiksemaid materjalikoguseid või lehtede eelnevat lõikamist. A Sobiva tööalaga masin, näiteks Wattsan 2040 HARD, on seda ettevalmistusetappi vältimiseks kaalumist väärt.
Kui teie tarnija tarnib torusid 9 m pikkuste tükkidena, täpsustage see laadimisnõue enne masinate võrdlemist. Wattsan Core Pro on saadaval 6-, 9- või 12-meetrise laadimispikkusega, sõltuvalt konfiguratsioonist. Teie varude pikkusele sobiv versioon võimaldab vältida eelnevat lühendamist; selle profiili suuruse ja töödeldava detaili kaalu piirangud peavad samuti vastama torudele, mida kavatsete töödelda.
Patsi süsteem määrab, kui lähedale toru otsale masin saab lõigata. Kinnitusklambrid peavad hoidma piisavalt materjali toru kinnitamiseks ja positsioneerimiseks, jättes samal ajal ruumi lõikepäiale. Kui järelejäänud otsa ei ole enam võimalik kindlalt kinni hoida ega ulatuda, muutub see töötlemiseks sobimatuks otsaks. Lühem minimaalne otsaosa võib seetõttu jätta ruumi täiendava detaili jaoks.
Näiteks Wattsan Core Pro puhul on minimaalne jäägi pikkus 90 mm. Võtame näiteks 6000 mm pikkuse toru ja osad, millest igaüks vajab 580 mm, sealhulgas lõikamisvaru:
| Minimaalne töötlemata osa | Arvutatud osad toru kohta |
|---|---|
| 500 mm – illustratiivne alternatiiv | 9 |
| 90 mm - Core Pro spetsifikatsioon | 10 |
Kümme detaili võtavad enda alla 5800 mm, jättes alles 200 mm – piisavalt 90 mm pikkusele minimaalseks tagasääreks, kuid ebapiisav masinale, mis vajab 500 mm. 100 toru puhul võiks see erinevus anda sama varukogusest 100 täiendavat detaili.
Enne ostu on kasulik korraldada demonstratsioon, kasutades teie toru spetsifikatsiooni ja detaili joonist, et näha, kui palju valmisdetaile masin toodab ja kui palju jääb alles. Virmer võib selle demonstratsiooni korraldada masina valimise protsessi raames.
Nõutav lõikekvaliteet ja järgnevad tööd
Määrake kindlaks, millises seisukorras peavad osad lõikamisprotsessist väljuma: valmis kokkupanekuks, valmis painutamiseks või keevitamiseks või vajavad täiendavat viimistlust. See määrab, millised lõikamistulemused on vastuvõetavad ja kui palju lisatööd iga masinakonfiguratsioon teie meeskonnale jätaks.
| Nõue | Mida kontrollida | Kuidas see mõjutab teie valikut |
|---|---|---|
| Mõõtmed ja sobivus | Kontrollige mõõtmeid ja avade asukohti joonise järgi ning monteerige kokku sobivad osad. | Näitab, kas masin suudab toota osi, mis sobivad kokku ilma reguleerimiseta. |
| Servade seisukord ja vajalik viimistlus | Kontrollige metallikogumeid, karedust ja oksiide ning seda, kas need tuleb enne järgmist töövõtet eemaldada. | Näitab, kui palju käsitsitööd jääb pärast lõikamist alles ja kuidas see mõjutab detailide valmistamise kulusid. |

Lähem vaade lõigatud metallplaadi servale Wattsan-laserlõikepingi ees.
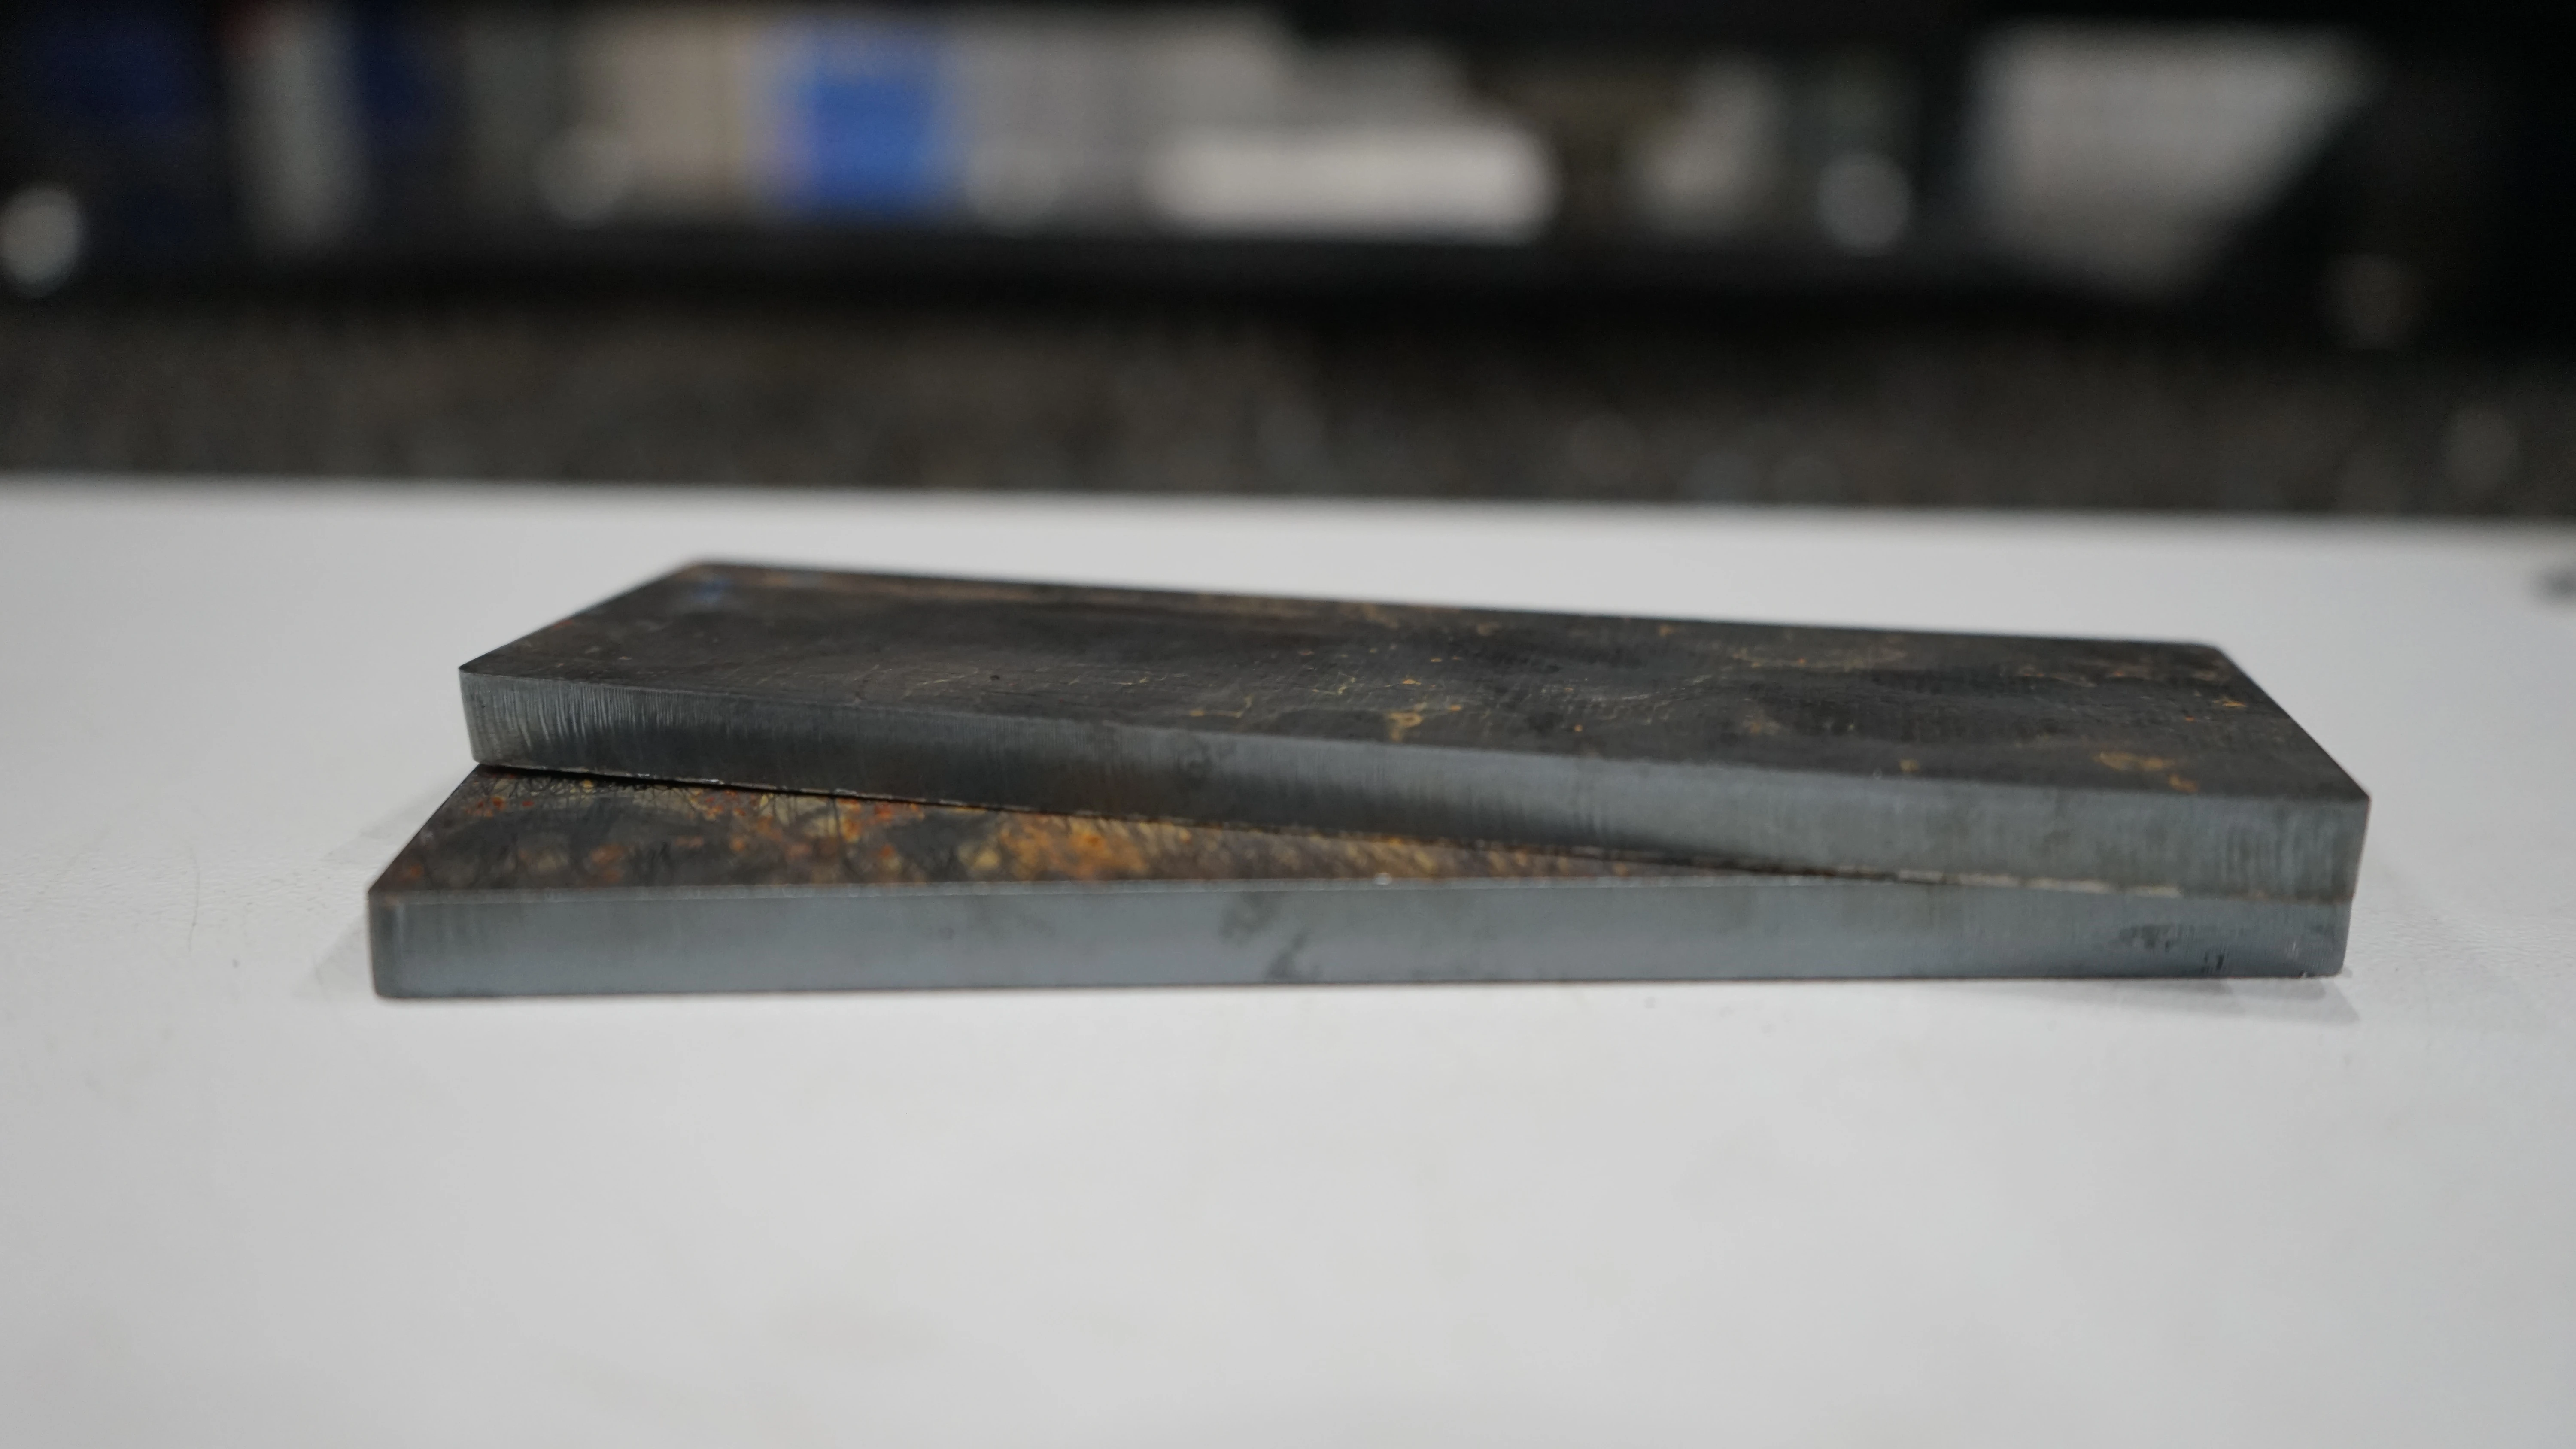
Kaks metallplaadi proovi, millel on näha Wattsan kiudlaserlõikemasinatega saadud lõigatud servad.
Näiteks 200 detaili, mille puhastamine võtab aega 1,5 minutit igaühe kohta, lisab 5 tundi käsitsitööd pärast lõikamist. Seetõttu ei pruugi kiirem masin pakkuda suurt kokkuhoidu, kui iga detail vajab täiendavat viimistlust.
Mõistliku võrdluse tegemiseks paluge tarnijatel lõigata teie joonis vastavalt määratud tolerantsidele ja näidata detaile enne käsitsi viimistlemist. Siis saate näha, millist lisatööd on vaja enne painutamist, keevitamise, katmise või kokkupaneku eel vaja teha.
Võrdväärse allika võimsuse ning sarnaste optikate, gaasi ja seadistuste korral suudavad Wattsan A-, E- ja S-seeria masinad saavutada võrreldava servaviimistluse. Korduvaks tootmiseks Wattsan 1530 S ühendab jäiga raami kuni 12 kW võimsusega allikavõimalustega. Seda tasub kaaluda, kui vajate nii kiiremat lõikamist kui ka partiiüleselt ühtlasi detailide mõõtmeid.
Tootmismaht ja töövoog
Koostage tüüpiline tellimus, kasutades korduvaid või planeeritud jooniseid, materjalispetsifikatsioone ja koguseid. Määrake vajalik tootmismaht vahetuse kohta ning planeeritud vaheaegade ja hoolduse järel kättesaadavad tootmistunnid.
| Tootmisnõuded | Arvutusnäide |
|---|---|
| Nõutavad vastuvõetavad osad | 200 |
| Saadaval olev tootmisaeg | 7 tundi / 420 minutit |
| Maksimaalne keskmine aeg ühe vastuvõetava osa kohta | 420 ÷ 200 = 2,1 minutit / 2 minutit 6 sekundit |
See on partii keskmine aeg, mis hõlmab seadistamist, lõikamist, laadimist, tühjendamist ja materjali vahetamist. Ühest lehtmetallist võib lõigata mitu detaili; üksikute detailide lõikamisaeg ei pea selle keskmisega võrduma.
Testige kogu tellimust oma tavapäraste avade ja kontuuridega, operaatorite arvu ja käitlemisseadmetega. Mõõtke partii läbimise aega nii, et kattuvad toimingud arvestataks vaid üks kord. Näiteks 200 nõuetele vastava detaili valmimine 360 minuti jooksul jätab 60 minutit varuaega seitsmetunnise ajavahemiku jooksul.
Korduvate lehtmetallist tellimuste puhul on Wattsan 1530 TABLECHANGE ühendab endas 1500 × 3000 mm tööala, võimsusvalikud kuni 12 kW ja vahetuslauad. Suurem võimsus võib sobivate tööde puhul lühendada lõikamisaega, samas kui teine laud võimaldab operaatoril lõikamise ajal ette valmistada järgmist lehte, vähendades ooteaega tööde vahel.
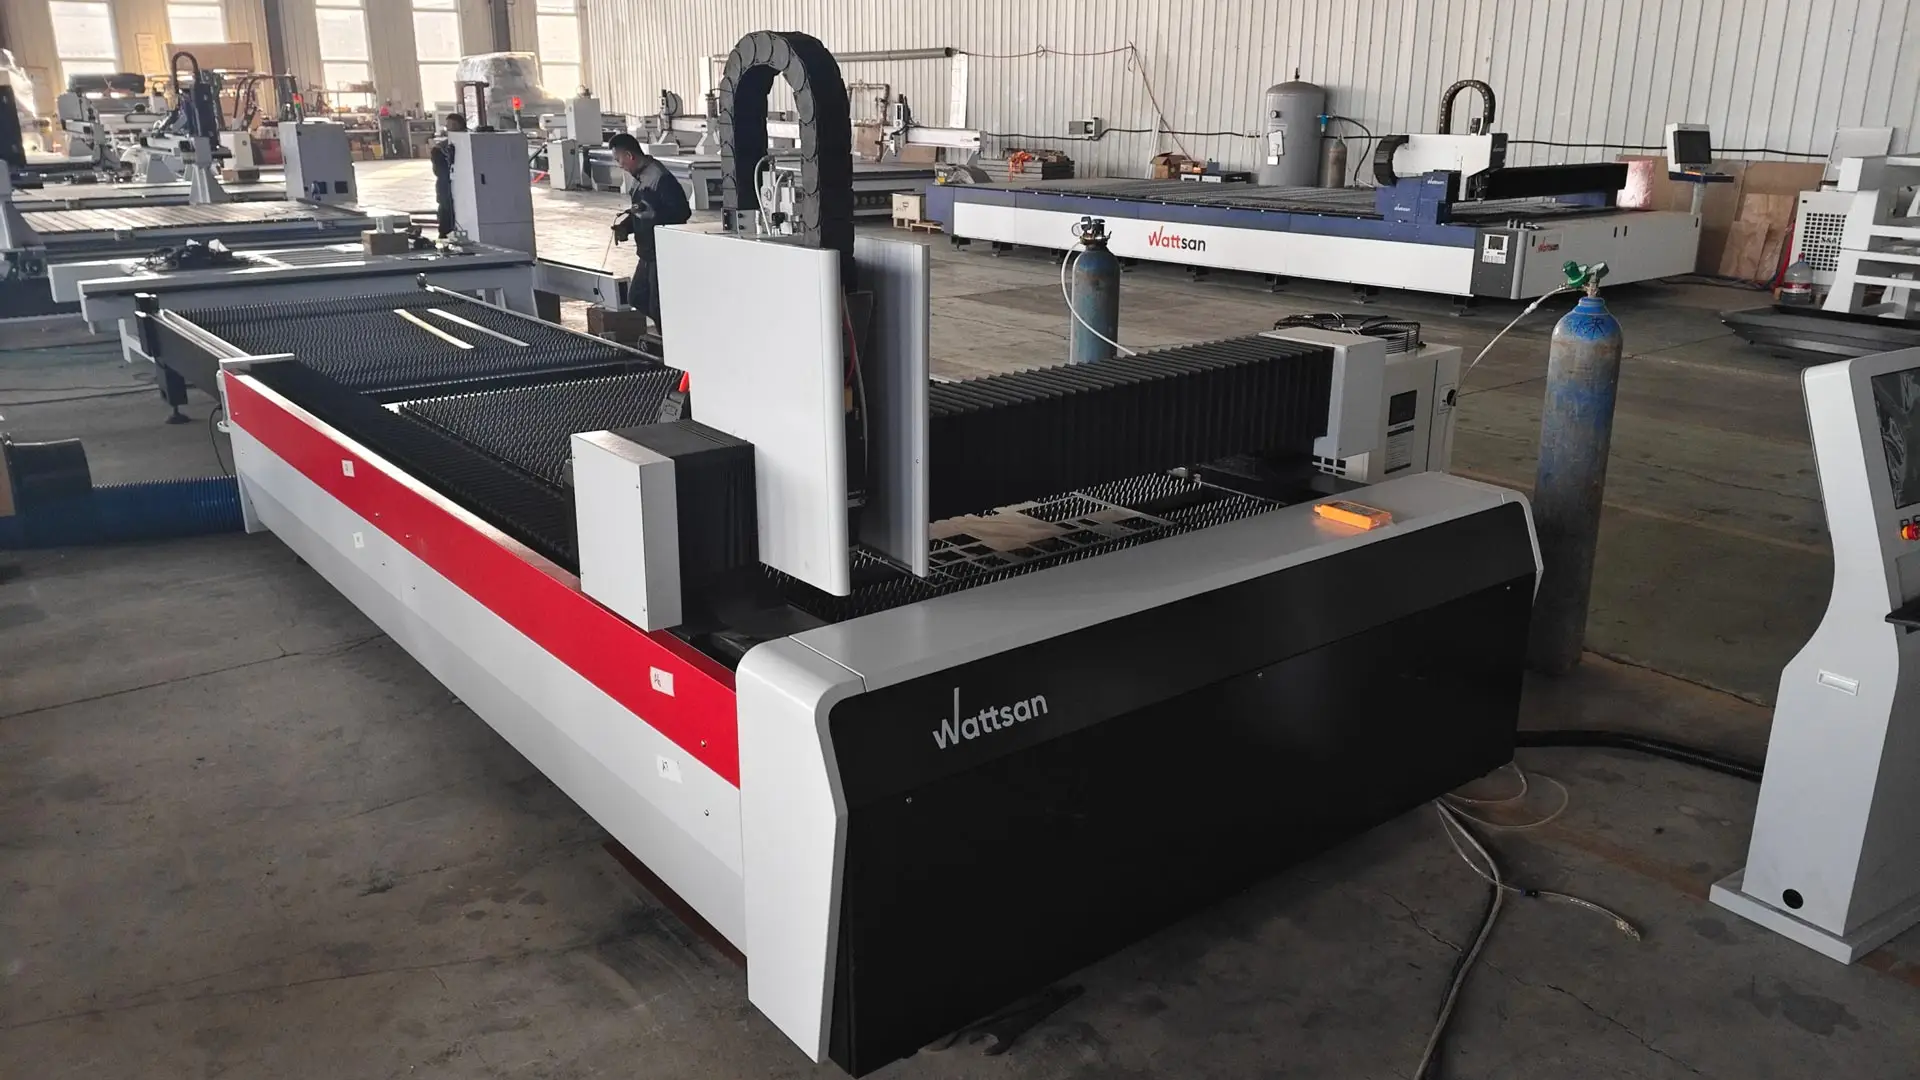
Virmer võib korraldada teie töökoormusele kohandatud Wattsani konfiguratsiooni, sealhulgas allika võimsuse, tööala, laadimiskorralduse ja automatiseerimise. See võimaldab konfiguratsioonil lahendada tootlikkust piiravaid probleeme ja kohanduda kasvuga, toetudes realistlikele tellimusprognoosidele.
Valige õige tüüpi kiudlaserlõikemasin
Valige lehtmetalli, lehtmetalli ja torude või spetsiaalne torulõikamismasin vastavalt teie töödeldavale materjalile ning sellele, kas lehtmetalli- ja torutellimused vajavad eraldi tootmisvõimsust.
Lehtmetalli kiudlaserlõikamismasinad
Valige spetsiaalne lehtmetalli lõikamismasin, kui lehtmetalli ja plaatdetailid moodustavad suurema osa teie tööst. Harvade torutellimuste puhul võrrelge allhanke kulusid torulõikamisvõimsuse lisamise kuludega.
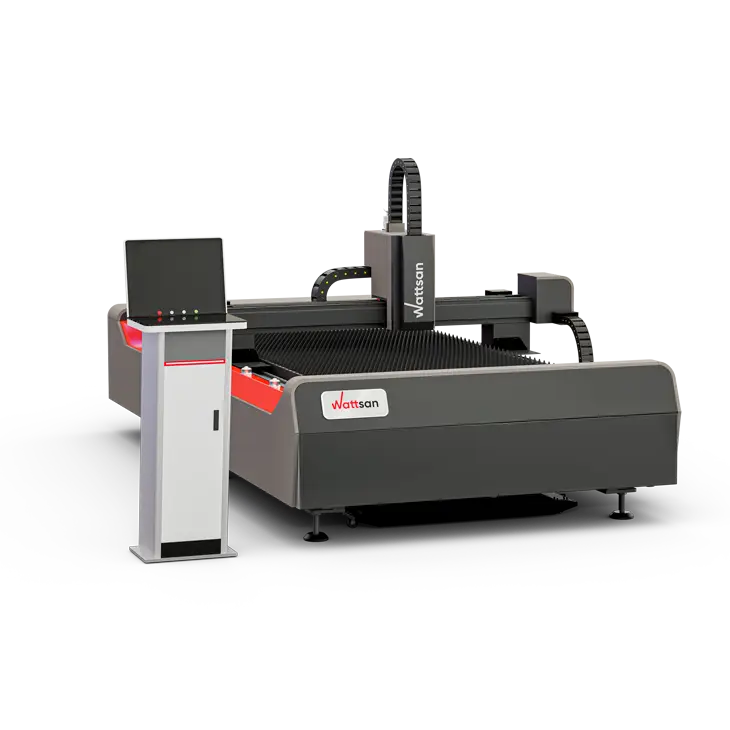
Sirvige kiudlaserlõikemasinaid lehtmetalli jaoks
Lehtmetalli ja torude kombineeritud masinad
Valige lehtmetalli ja torude kombineeritud masin, kui mõlemad tööliigid esinevad korduvalt ja üks seadmestik suudab need teie tootmisgraafiku raames valmis teha. Need kasutavad tavaliselt ühte laserallikat, mistõttu tuleb arvestada järjestikuse töötlemise ja toimingute vaheliseks ümberlülitamiseks vajaliku ajaga.
Veenduge, et torumoodul suudab teha teie vajalikke lõikeid. Pöörleval lisaseadmel võib olla vähem laadimis-, toetus- või faaslõikamisvõimalusi kui spetsiaalsel torulõikuril.
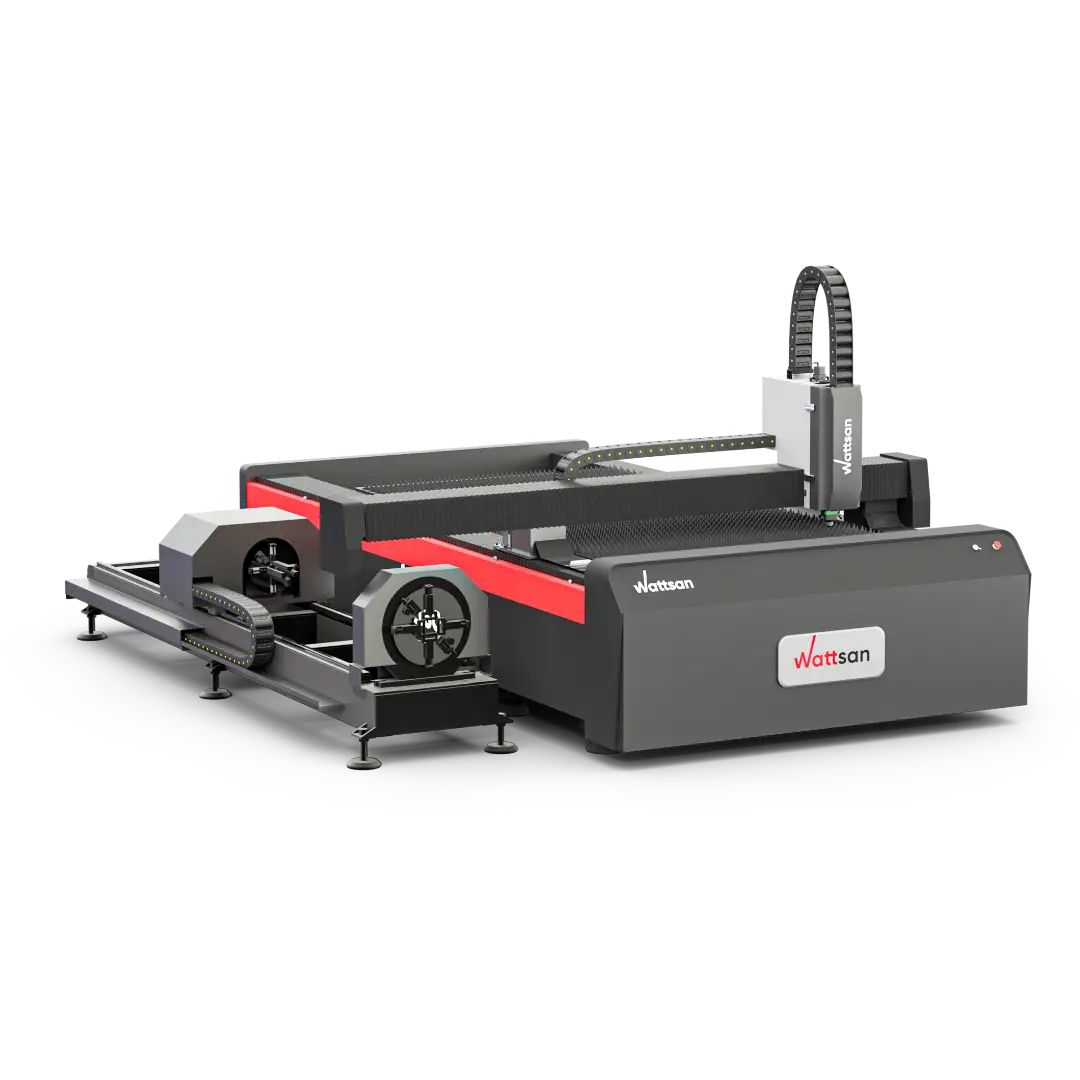
Tutvuge lehtmetalli ja torude kiudlaserlõikemasinatega
Spetsiaalsed toru- ja profiililõikurid
Valige spetsiaalne toru- ja profiililõikur, kui torutellimused vajavad eraldi tootmisvõimsust või nõuavad laadimis-, toetus- või lõikamisvõimalusi, mida kombineeritud masinal pole. Eraldi lehtmetalli- ja torumasinad võimaldavad ka mõlemat tüüpi töid paralleelselt teostada, eeldusel, et teil on mõlema jaoks piisavalt operaatoreid ja käitlemisvõimsust.

Tutvuge spetsiaalsed laser-toru- ja profiililõikurid
Kuidas valida kiudlaserlõikurite võimsust?
Valige kiudlaseri võimsus vastavalt materjalidele ja paksustele, mida te regulaarselt lõikate, arvestades tellimuste nõutavat kiirust ja servakvaliteeti. Masina maksimaalne lõikepaksus näitab, mida see nimetatud tingimustes lõigata suudab; see ei anna teavet selle kohta, kui kiiresti või ökonoomselt see neid detaile iga päev toodab.
Võrdle võimsusvõimalusi sama materjali ja joonise puhul. Suurem võimsus tasub end ära, kui sellega kaasnev ajasääst suurendab sinu kasutatavat toodangut või vähendab valmisosa maksumust. Õhukeste detailide puhul, millel on palju väikeseid auke või lühikesi kontuure, võivad läbilõikamine ja masina liikumine piirata võimsama allika eeliseid.
Võimsuse valiku raamistik
| Materjal | Gaas | Paksus (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Süsinikteras | N2 / õhk | 1 | 10 | 20 | 35 | 45 | 50–80 |
| Süsinikteras | N2 / õhk | 3 | - | - | - | 14 | 30–38 |
| Süsinikteras | N2 / õhk | 6 | - | - | - | 5 | 10-13 |
| Süsinikteras | N2 / õhk | 10 | - | - | - | - | 5–6,5 |
| Süsinikteras | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - |
| Süsinikteras | O2 | 6 | 1,5 | 1,4 | 2.7 | 2.7–3.2 | - |
| Süsinikteras | O2 | 10 | - | 1 | 1,5 | 2,0–2,3 | 2.3 |
| Süsinikteras | O2 | 20 | - | - | 0,6 | 0,6–0,7 | 1,4 |
| Roostevaba teras | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Roostevaba teras | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Roostevaba teras | N2 | 6 | - | - | 2.7 | 5 | 15 |
| Roostevaba teras | N2 | 10 | - | - | - | 2 | 7,5 |
| Roostevaba teras | N2 | 20 | - | - | - | - | 1,45 |
| Alumiiniumsulam | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Alumiiniumsulam | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Alumiiniumsulam | N2 | 6 | - | - | 2 | 4 | 11 |
| Alumiiniumsulam | N2 | 10 | - | - | - | 1,2 | 5 |
| Alumiiniumsulam | N2 | 20 | - | - | - | - | 1 |
| Messing | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Messing | N2 | 3 | - | - | 6 | 14 | 22 |
| Messing | N2 | 6 | - | - | - | 3.8 | 10 |
| Messing | N2 | 10 | - | - | - | 1 | 5 |
Veerud näitavad allika nimivõimsust; mõned hapniku seadistused kasutavad vähendatud väljundvõimsust. N2 tähendab lämmastikku; O2 tähendab hapnikku. Katse seadistused on välja jäetud. Tühik tähistab, et selle materjali, paksuse ja gaasi jaoks ei ole valitud võrdlusväärtust, mitte lõikamispiirangut.
1 mm paksuse roostevaba terase puhul lämmastikuga on 6 ja 12 kW võrdluskiirused vastavalt 60 ja 63 m/min. 10 mm paksuse puhul on need 2 ja 7,5 m/min. Seega võtab 10 mm paksuse roostevaba terase puhul 20 m kontuuride lõikamine aega 10 minutit, võrreldes 2 minuti ja 40 sekundiga lõikamisliikumist – kokkuhoid on 7 minutit ja 20 sekundit. Töö koguaeg hõlmab ka läbilõikamist, kiirendamist ja käitlemist.
Vase puhul annab 12 kW võrdluskiirus hapnikuga lõigates 6 mm materjalil kiiruse 5 m/min.
Millise suurusega kiudlaserlõikepinki vajate?
Võrrelge masina kasutatavat tööala ja käitlemispiiranguid varem üles märgitud tootmisnõuetega.
Millist tööala vajate lehtmetalli lõikamiseks?
- Kasutatav tööala. Võrdle määratud lõikepikkust ja -laiusega lehtmetalli formaate ja paigutusi, mida kavatsete töödelda. Kasutage pigem tööala mõõtmeid kui mudelinumbrit.
- Laua kandevõime. Kontrollige laua lubatud kandevõimet. 1500 × 3000 × 10 mm süsinikterasest leht kaalub umbes 353 kg, arvestamata kinnitusdetaile ega muid lisakoormusi. Laua peab suutma kanda kogu koormust, mida kavatsete sellele paigutada.
Paigaldusruum: planeerimisnäide. Laser-metallilõikur Wattsan 1530 TABLECHANGE on tööala mõõtmetega 1500 × 3000 mm, kuid üldpikkus pikkus ja laius on 7,68 × 2,16 m. Esialgse paigutuse puhul, kui vasakule ja taha jäetakse 1,3 m ning teistele külgedele 1 m, on masina ja juurdepääsu ala suuruseks umbes 10 × 4,5 m (45 m²). Lisage ruumi jahutusseadmele, väljatõmbesüsteemile ning lehtmetalli laadimiseks või ladustamiseks; kontrollige kogu paigutust tarnija paigaldusjoonise alusel.
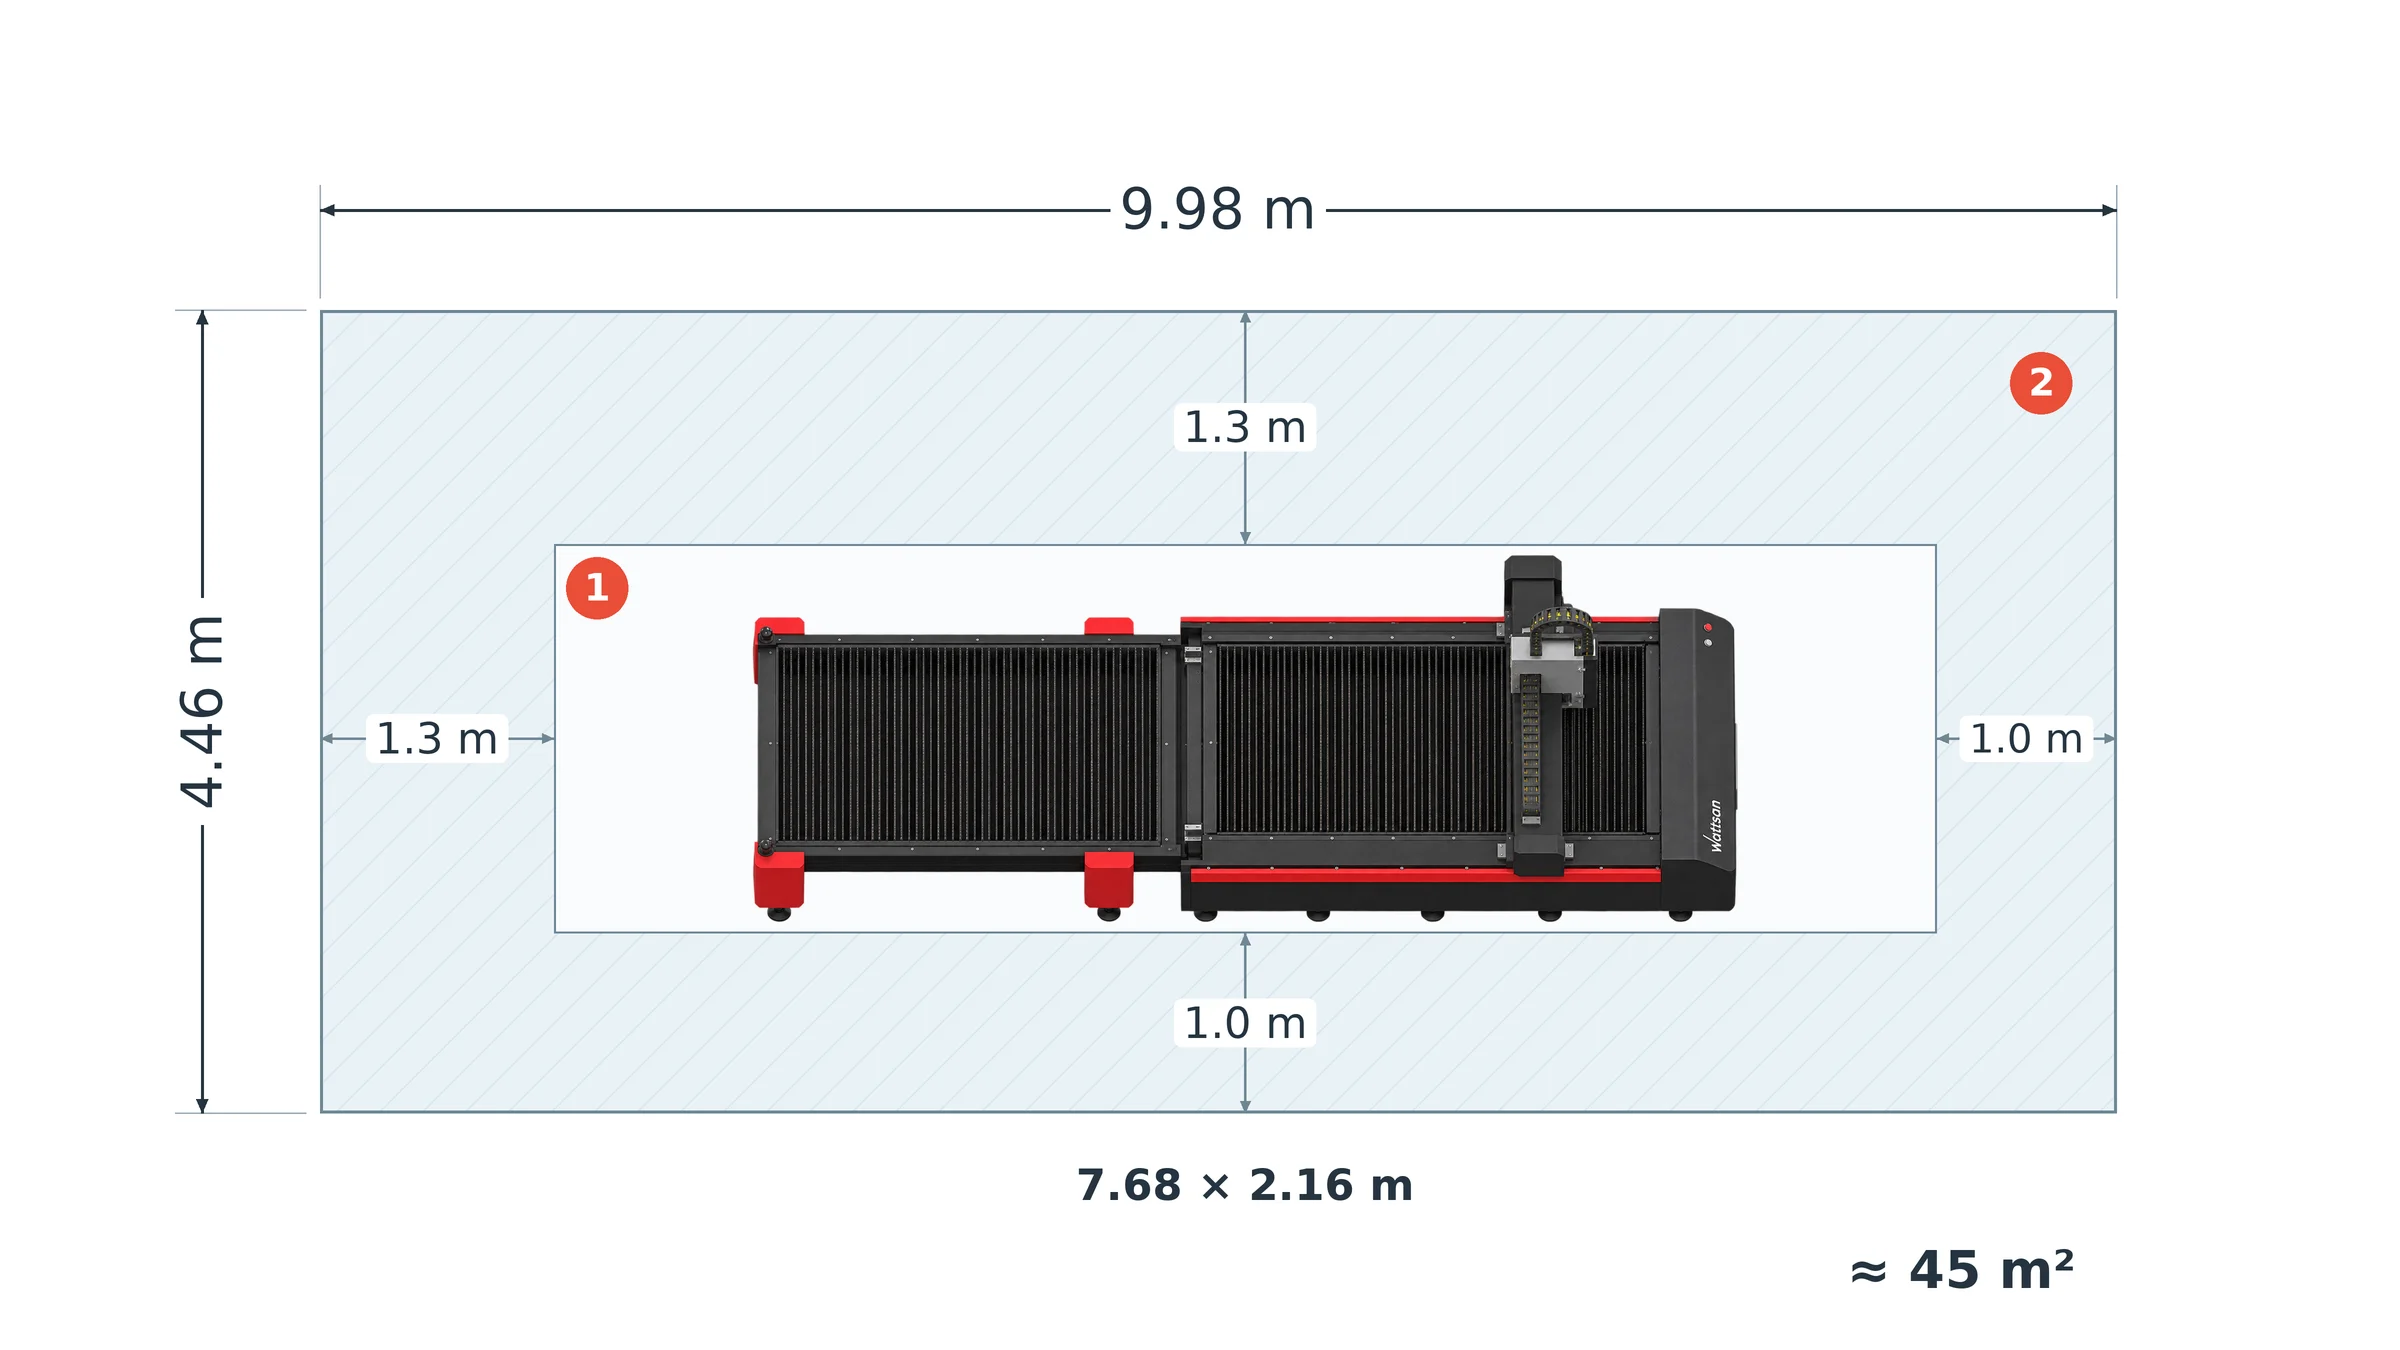
1 – Masina ümbrise mõõtmed; 2 – juurdepääsuvabadused.
Millist võimsust vajate torude ja profiilide jaoks vajalik võimsus?
- Profiili piirangud. Kontrollige iga kasutatava profiili kuju toetatavaid mõõtmeid. Ainult kinnitusklambri läbimõõt ei määra iga kuju puhul töödeldava detaili maksimaalset suurust.
- Laadimispikkus ja valmisdetaili pikkus. Kontrollige toormaterjali laadimispikkust ja valmisdetaili mahalaadimispikkust pikkust eraldi. Pika toru laadimine ei tähenda, et sama pikkusega valmisdetaili saab toetada ja eemaldada.
- Kaal ja toetus. Veenduge, kas võimsus on märgitud toru või meetri kohta ning kas kaasasolevad toed ja laadija katavad teie materjali. Kasutage sama kavandatud konfiguratsiooni nimiväärtusi, mitte kombineerige erinevate variantide maksimaalsed väärtused kokku.
Üks laud, vahetuslaud või automatiseeritud laadimine?
Valige laud ja materjalikäitlussüsteem selle järgi, kui palju laadimine ja mahalaadimine katkestavad lõikamist ning kui palju operaatori aega need nõuavad.
- Üksiklaud. Laser peatub, kui valmisdetaile eemaldatakse ja järgmine leht laaditakse. See võib olla piisav, kui need pausid jätavad ikkagi piisavalt aega tellimuste täitmiseks; täiendavad käitlemisseadmed suurendaksid kulusid, ilma et see lahendaks tootlikkuse piirangut.
- Vahetuslauad. Üks laud valmistatakse ette lõikamisala väljaspool, samal ajal kui teine on kasutusel. Valige see lahendus, kui lehtmetalli vahetamine põhjustab viivitusi ja operaator saab järgmise laua ette valmistada lõikamise ajal. Wattsan 1530 TABLECHANGE CABIN on selle konfiguratsiooni näide; lehtmetalli laadimine ja mahalaadimine võib endiselt toimuda käsitsi.

Wattsan 1530 TABLECHANGE CABIN: 1 – suletud lõikekamber; 2 – väline vahetuslaud detailide mahalaadimiseks ja järgmise lehe ettevalmistamiseks. Nooled näitavad laua liikumissuunda. Illustratiivne kujutis.
- Automaatne laadimine ja mahalaadimine. Lehe laadija viib materjali virnast masinasse, kasutades selleks tavaliselt vaakumhaare. Mahalaadimiseks ja detailide sorteerimiseks on vaja vastavat varustust. Neid süsteeme on saadaval nii lehtmetalli laserlõikuritele kui ka materjalispetsiifilistele torude käitlemissüsteemidele. Kaaluge nende kasutamist, kui lehtmetalli liigutamine võtab operaatorilt palju aega või kui tööjõu piiratus piirab töötamisvahetuste arvu.
Näide töötsükli kestusest. Oletame, et lõikamine võtab aega 20 minutit lehe kohta ning detailide eemaldamine ja järgmise lehe laadimine võtab aega 5 minutit:
- Üks laud: 20 + 5 = 25 minutit ühe korduva tsükli kohta.
- Vahetuslauad: kui kogu 5-minutiline lehe ettevalmistus toimub lõikamise ajal ja laudade vahetamine võtab aega 30 sekundit, on korduva tsükli pikkus 20.5 minutit.
Kümne sellise tsükli puhul on vahe 45 minutit. Need on illustratiivsed ajad, mitte Wattsan-masina mõõdetud tulemused. Kui ettevalmistamine võtab rohkem aega kui lõikamine, jääb mõningane ooteaeg alles; kasutage näidatud täis tsüklit, mitte eeldage, et iga käitlemisminut säästetakse ära.
Automaatse laadimise puhul võrdle nii operaatori säästetud aega kui ka lehtede vahel järelejäänud pause seadme paigalduskulude, hoolduse ja ruuminõuetega. Tööjõu säästmine ja lõikamisvõimsuse suurendamine on eraldi eelised: laadija võib vähendada käsitsetööd isegi siis, kui lõikamine jääb kõige aeglasemaks toiminguks.
Millised komponendid on olulised kiudlaserlõikuri valimisel?
Pärast võimsuse ja tööala valimist võrdle komponente, mis mõjutavad tööüleminekuid, liikumise täpsust ja jooniste ettevalmistamist.
Laserallikas ja lõikepea
Nimetage hinnapakkumises allika ja lõikepea mudelid hinnapakkumises ning kasutage seda kombinatsiooni demonstratsioonil, et näidis esindaks seadmeid, mida te saaksite.
Sagedaste paksuse muutuste korral vähendab automaatne fookuse reguleerimine käsitsi fookuse seadistamist. Kõrguse jälgimine reguleerib lõikamise ajal pihusti ja lehe vahelist vahet. Võrrelge, milliseid reguleerimisi peab teie operaator tööde vahel ikkagi tegema ning millised kokkupõrke- või ülekuumenemise vead käivitavad automaatse seiskamise.
Raam, portaal ja liikumissüsteem
Võrrelge raami pingetustust-leevendamise meetodit, portaali ja telgede ajamite ning juhikute kaitset ja määrimist. Pingete leevendamine aitab piirata järelejäänud keevituspingetest tulenevat moonutust; juhikute kaitse ja määrimine aitavad kontrollida saastumist ja kulumist.
Juhul, kui joonistel on palju väikeseid auke ja lühikesi kontuure, võrdle kiirendust ja valmisdetaili mõõtmeid koos tööajaga. Korduv pidurdamine ja suunamuutused võivad piirata suure maksimaalse liikumiskiiruse eeliseid. Valige liikumissüsteem, mis lühendab tööaega, säilitades samal ajal töötäpsuse.
Wattsan 1530 HARD vastab mõlemale kriteeriumile. Selle kuumtöödeldud terasest alusraam kasutab jäikuse tagamiseks 15–18 mm paksuseid plaate ja 16–30 mm tugevduselemente, mis pakuvad lisakaitset lõikamisel tekkiva kuumuse eest. Konfiguratsioonis, kus on automaatne pihusti vahetus ja kaamerapõhine pihusti kontroll, vähendab see ka käsitsitööd erinevaid pihusteid nõudvate tööde vahel ning peatab lõikamise, kui tuvastatakse pihusti kahjustus. Seda kombinatsiooni tasub kaaluda tootmises, kus on vaja korduvalt pihusteid vahetada ja pidevalt lõigata, kus on olulised nii ümberlülitusaeg kui ka masina kaitse tootmiskoormuse all.
CNC, CAD/CAM ja paigutustarkvara
Laske oma tulevasel operaatoril importida üks teie failidest, parandada joonistusvigu, paigutada detailid ja eksportida lõikamistöö kaasasolevas tarkvaras. Registreerige ettevalmistusaeg ja käsitsi tehtud muudatused, et kindlaks teha enne lõikamise alustamist vajalik töö. Torutööde puhul demonstreerige vastavat toruprogrammeerimise töövoogu.
Võrrelge paigutusi, kasutades sama lehe suurust, koguseid, vahekaugusi ja lubatud detailide pööramist. Näitepõhises näites annab 24 detaili paigutamine 20 asemel samale lehele 20% rohkem detaile lehe kohta, muutes paigutamise eelise materjalikasutuses mõõdetavaks.
Mida vajab teie töökoda kiudlaserlõikuri kasutamiseks?
Enne tellimist hankige kogu masina ja selle lisaseadmete paigaldusnõuded. Kasutage neid, et kindlaks teha enne tarnimist teie töökodas vajalikud uuendused.
| Kinnitamise nõue | Mida see tähendab |
|---|---|
| Elektrivarustus: pinge, faas, ühendatud koormuse koguvõimsus, maandus ja varustuse stabiilsus kogu paigaldise jaoks. | Kas teie olemasolev elektriühendus on piisav või vajab enne tarnimist uuendamist. |
| Abigaas: tüüp, rõhk, tippvool ja puhtus teie tavapäraste materjalide ja paksuste puhul. | Milline varustusskeem sobib lõikamisprotsessile: balloonid, mahutid või kohapealne tootmine. |
| Suruõhk: nõutav rõhk, tarnitav vooluhulk, kuivus ja filtreerimine. | Kas teie kompressor, kuivati ja filtrid sobivad laserile või vajavad uuendamist. |
| Jahutus: jahutusseadme võimsus, vee spetsifikatsioon ja lubatud ümbritseva õhu temperatuurivahemik. | Kas jahutussüsteem sobib valitud allikaga ja teie töökoha tingimustega. |
| Õhuväljatõmme: vajalik õhuvool, filtreerimine, õhukanalid ja väljalaske koht. | Millised väljatõmbe seadmed ja õhukanalid tuleb paigaldada enne tootmise alustamist. |
| Paigalduskoht ja tarnimine: põranda koormusvõime, tasasus, kinnitamine, juurdepääsuavad ja mahalaadimiskorraldus. | Kas põrand ja tarnetee vajavad ettevalmistamist ning millist tõsteseadmestikku on vaja. |
Hinnake tarnijat, garantiid, koolitust ja tuge
Võrrelge pakkumises sisalduvat tuge seadme käivitamiseks, hoolduseks ja remondiks.
Garantiikatvus. Kontrollige garantiitingimusi masina, allika ja pea kohta, sealhulgas varuosad, tööjõukulud, sõidukulud ja tagasisaatmiskulud. Selgitage välja, kes tegeleb iga nõudega ja millised erandid kehtivad, et saaksite eristada garantii alla kuuluvaid remonte kuludest, mida peate ise kandma.
Hooldus ja varuosad. Lepige kokku kaugdiagnoosi, tehniku külastuste ja asendusosade kord, sealhulgas tugi pärast garantii lõppemist. Kinnitage oluliste komponentide laoseisud ja tarneajad, et saaksite planeerida remonte ja võimalikke tootmise katkestusi.
Kasutuselevõtt ja koolitus. Virmer pakub inseneri juhendatud kasutuselevõttu ja operaatorite koolitust, et aidata teie masinat tootmisse viia. Virmeri insenerid saavad aidata esialgse seadistamise ja teie materjalidega katsetootmisega, samas kui kohapealne või kaugkoolitus hõlmab masina kasutamist ja hooldust. See aitab teie meeskonnal õppida, kuidas töid ette valmistada, seadmeid käitada ja teostada rutiinset hooldust pärast masina üleandmist.
Virmer kontrollib iga masinat ka Wattsani tehases, oma Hollandi laos ja enne kliendile saatmist. Wattsani omanikud saavad eluaegset veebipõhist tehnilist tuge.
Parimad kiudlaserlõikemasinad lehtmetalli ja torude jaoks
Allpool esitatud meie Wattsani valik vastab eespool lühidalt kirjeldatud tootmisvajadustele ülevaatega, mis on koostatud eespool, ning Virmeri poolt pakutavate mudelitega.
| Tootmisülesanne | Soovitatavad Wattsan-mudelid | Ülesandele sobivad spetsifikatsioonid |
|---|---|---|
| Väikesed tühikud ruumipiirangutega töökojas | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; kuni 6 kW; suletud kabiin. Masina mõõtmed: 2545 × 2834 mm. |
| Üldised lehtmetalli ja roostevabast terasest tööd | Wattsan 1530 A Wattsan 1530 S |
Mõlemad: 1500 × 3000 mm. 1530 A: kuni 6 kW. 1530 S: kuni 12 kW, suurema võimsusega allika jaoks samas leheformaadis. |
| Järgnevad paigutused, kus lehti vahetatakse sageli | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; kuni 12 kW; kaitsekabiin ja automaatsed vahetuslauad. |
| Lehtmetallist detailid ja torukomponendid ühel masinal | Wattsan 1530 ROTARY | 1500 × 3000 mm; kuni 12 kW. Torumoodul: ümmargune 10–220 mm; ruudukujuline 10–140 mm. |
| Suurema võimsusega lehtmetalli/plaatide lõikamine | Wattsan 1530 HARD Wattsan 2040 HARD |
Kuni 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Spetsiaalne torude ja profiilide tootmine | Wattsan Core Pro | 1,5–30 kW; 6-, 9- või 12-meetrised laadimisversioonid; töödeldava detaili kaaluga versioonid 140, 400 või 1500 kg; pneumaatilised torutoed. |
| Rasked torud ja kaldu keevitusettevalmistused | Wattsan Nova | 15–30 kW; töödeldavad detailid kuni 3000 kg; automaatne söötmine ja pöörlev pea kuni 45° kaldenurkade jaoks. |
Saatke oma joonised, materjalispetsifikatsioonid ja soovitud tootmisvõimsus Virmerile aadressile info@virmer.com. Meie spetsialistid saavad soovitada Wattsan-konfiguratsiooni, korraldada teie materjalidega demonstratsiooni ja koostada üksikasjaliku hinnapakkumise. Nii saate oma tootmisvajadustele vastava masinapakkumise, milles on selgelt välja toodud kaasasolevad seadmed ja teenused.
Korduma kippuvad küsimused kiudlaserlõikemasina valimise kohta
Kui palju maksab kiudlaserlõikemasin?
Ostuhind sõltub võimsusest, tööpiirkonnast, laua ehitusest, kaitsekestast, toru läbilaskevõimest, automatiseerimisest, allika/pea konfiguratsioonist, lisaseadmetest, kohaletoimetamisest, kasutuselevõtust ja tugiteenustest. Ühtset hinda ei ole – paluge konfiguratsioonipõhist hinnapakkumist ja eristage esialgset hinda projekti täielikust paigalduskulust.
Kui palju maksab kiudlaserlõikurite käitamine?
Käitamiskulud hõlmavad elektrit, abigaasi, tarbekaupu, tööjõudu, tarkvara, filtreid, planeeritud hooldust ja seisakuid. Need varieeruvad sõltuvalt masinast, materjalide koostisest ja kasutusmäärast, seega käsitlege iga tunnitasu näitajat pigem hinnanguna, mida võite oma protsessi puhul kontrollida, mitte kindla määrana.

