De juiste lasersnijder voor metaal bepaal je met het werk dat de machine moet doen, niet met het hoogste vermogen of de laagste offerte. Stem machinetype, vermogen, werkbereik of buiscapaciteit en automatisering af op de materialen, diktes en aantallen in je eigen productie. Zo kies je een cnc lasersnijder voor metaal die past bij wat je werkplaats werkelijk verwerkt.
Deze gids loopt die keuze stap voor stap door: productievereisten, machinetype, vermogen, tafel- of buiscapaciteit, onderdelen van het systeem, voorbereiding van de werkplaats en ondersteuning door de leverancier. Hij maakt onderscheid tussen de maximale snijcapaciteit van een machine en haar herhaalbare productiecapaciteit. Dat verschil beïnvloedt vrijwel elke keuze hierna, of je nu metaal lasersnijden zelf gaat doen of eerst nog uitbesteedt.
Wil je eerst begrijpen hoe de bron, de snijkop, het bewegingssysteem en het snijgasproces werken? Lees dan hoe een fiber lasersnijmachine werkt.
Begin met je productievereisten
Elke volgende beslissing in deze gids – machinetype, vermogen, tafelformaat, automatisering – volgt uit een schriftelijk productieprofiel. Specificeer een machine daarom niet rond één uitzonderlijke opdracht. Beoordeel representatief werk van de afgelopen 6–12 maanden en leg dit gedetailleerd vast voordat je een offerte aanvraagt.
Materialen, kwaliteiten en dikte
Leg voor elke groep van materiaal en dikte in je orderportefeuille of geplande productassortiment het volgende vast:
- Materiaal, kwaliteit en oppervlaktetoestand. Geef het metaaltype en de exacte kwaliteit op. Heeft je voorraad een coating of beschermfolie, meld dat dan aan de leverancier. Gebruik voor demonstratiesneden dezelfde materiaal- en oppervlaktetoestand als in je productie.
- Gebruikelijk dikgebied en dikste reguliere opdracht. Deze bepalen het gebied dat je test op herhaalbare snijsnelheid en op de afwerking die je onderdelen nodig hebben.
- Incidentele maximale dikte en frequentie. Leg uitzonderlijke opdrachten apart vast, zodat de leverancier de extra benodigde capaciteit afzonderlijk kan prijzen.
- Aandeel onderdelen per groep. Zo zie je welke materialen en diktes voorrang krijgen bij proefsneden en kostenvergelijkingen.
Illustratieve orderverdeling naar aantal onderdelen; vul de werkelijke kwaliteiten en oppervlaktetoestanden aan in je eigen profiel:
| Materiaal / ordergroep | Dikte | Aandeel onderdelen |
|---|---|---|
| Koolstofstaal | 1–3 mm | 80% |
| Roestvast staal | 4–6 mm | 15% |
| Koolstofstaal, incidentele orders | 10–12 mm | 5% |
In dit voorbeeld start je de demonstratie van de leverancier met de eerste twee groepen, die samen 95% van de onderdelen vormen. Test de dikkere 5% apart en vergelijk de kosten van de benodigde configuratie-upgrade met de waarde van die orders en met de kosten van uitbesteding. Bepaal later met gemeten doorlooptijden hoeveel productiecapaciteit elke groep werkelijk nodig heeft.
Afmetingen van onderdelen, platen, buizen en profielen
Leg zowel het formaat van het materiaal dat je inkoopt vast als de afmetingen van de onderdelen die je moet maken:
| Voor plaatwerk | Voor buizen en profielen |
|---|---|
| Ingekocht plaatformaat | Profielvorm en doorsnede-afmetingen |
| Grootste terugkerende onderdeel | Voorraadlengte en wanddikte |
| Gebruikelijke nestingindeling | Gewicht van het werkstuk |
| Laad- en losmethode | Acceptabele restlengte (reststuk) |
Koop je regelmatig platen van 4000 × 2000 mm, dan kan een machine van 3000 × 1500 mm ze niet in één keer verwerken: je hebt dan kleinere platen of een voorafgaande opdeelstap nodig. Een machine met een passend werkbereik, zoals de Wattsan 2040 HARD, is het evalueren waard om die voorbereidingsstap te vermijden.
Levert je leverancier buizen in lengtes van 9 m, geef die laadeis dan op voordat je machines vergelijkt. De Wattsan Core Pro is, afhankelijk van de configuratie, leverbaar met laadlengtes van 6, 9 of 12 m. Een uitvoering die jouw voorraadlengte accepteert, kan voorafgaand inkorten voorkomen; ook de limieten voor profielafmetingen en werkstukgewicht moeten passen bij de buizen die je wilt verwerken.
Het klemsysteem (de chucks) bepaalt hoe dicht bij het uiteinde van een buis de machine kan snijden. De chucks moeten genoeg materiaal vasthouden om de buis te klemmen en te positioneren en tegelijk ruimte laten voor de snijkop. Kan het resterende uiteinde niet meer veilig worden vastgehouden en bereikt, dan wordt het een onbewerkbaar reststuk. Een kortere minimale restlengte kan daardoor ruimte laten voor een extra onderdeel.
De Wattsan Core Pro geeft bijvoorbeeld een minimale restlengte van 90 mm op. Neem een buis van 6000 mm en onderdelen die elk 580 mm vragen, inclusief snijtoeslag:
| Minimaal onbewerkbaar reststuk | Berekend aantal onderdelen per buis |
|---|---|
| 500 mm - illustratief alternatief | 9 |
| 90 mm - specificatie Core Pro | 10 |
Tien onderdelen beslaan 5800 mm en laten 200 mm over – genoeg voor een minimale restlengte van 90 mm, maar te weinig voor een machine die 500 mm nodig heeft. Over 100 buizen levert dat verschil 100 extra onderdelen op uit dezelfde hoeveelheid materiaal.
Een demonstratie met jouw buisspecificatie en onderdeeltekening laat vóór de aankoop zien hoeveel afgewerkte onderdelen de machine produceert en wat er overblijft. Virmer kan deze demonstratie organiseren als onderdeel van het selectietraject.
Vereiste snijkwaliteit en vervolgbewerkingen
Bepaal in welke toestand onderdelen het snijproces moeten verlaten: klaar voor montage, klaar voor buigen of lassen, of nog met nabewerking. Dat bepaalt welke snijresultaten acceptabel zijn en hoeveel extra werk elke machineconfiguratie bij je team achterlaat.
| Eis | Wat controleer je | Gevolg voor je keuze |
|---|---|---|
| Maatvoering en pasvorm | Controleer maten en gatposities aan de hand van de tekening en monteer passende delen. | Laat zien of de machine onderdelen maakt die zonder aanpassing op elkaar passen. |
| Snijkant en benodigde afwerking | Controleer op aanhechtend materiaal, ruwheid en oxiden, en of die vóór de volgende bewerking verwijderd moeten worden. | Laat zien hoeveel handwerk na het snijden overblijft en wat dat doet met de kostprijs van de onderdelen. |
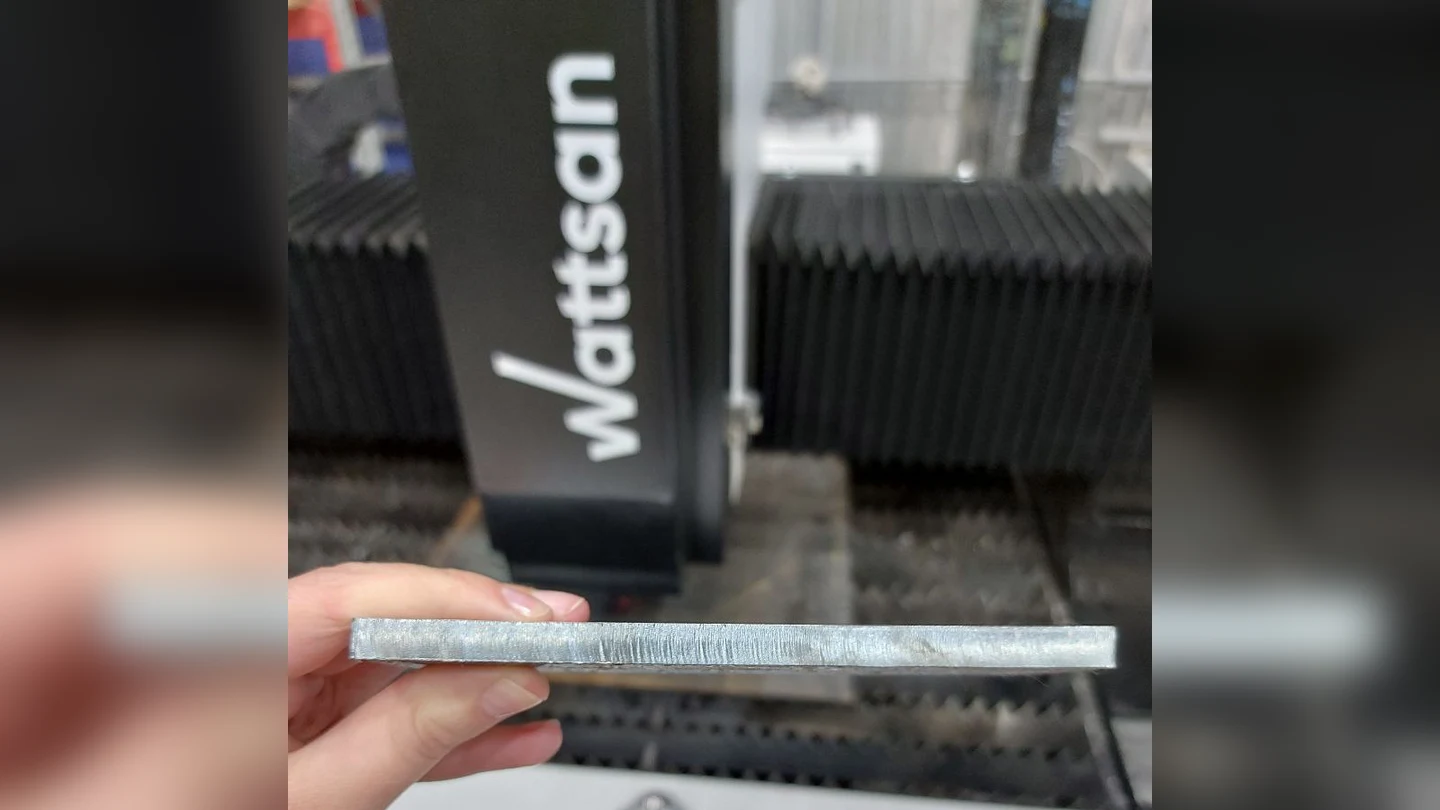
Close-up van een gesneden metaalrand voor een Wattsan lasersnijmachine.
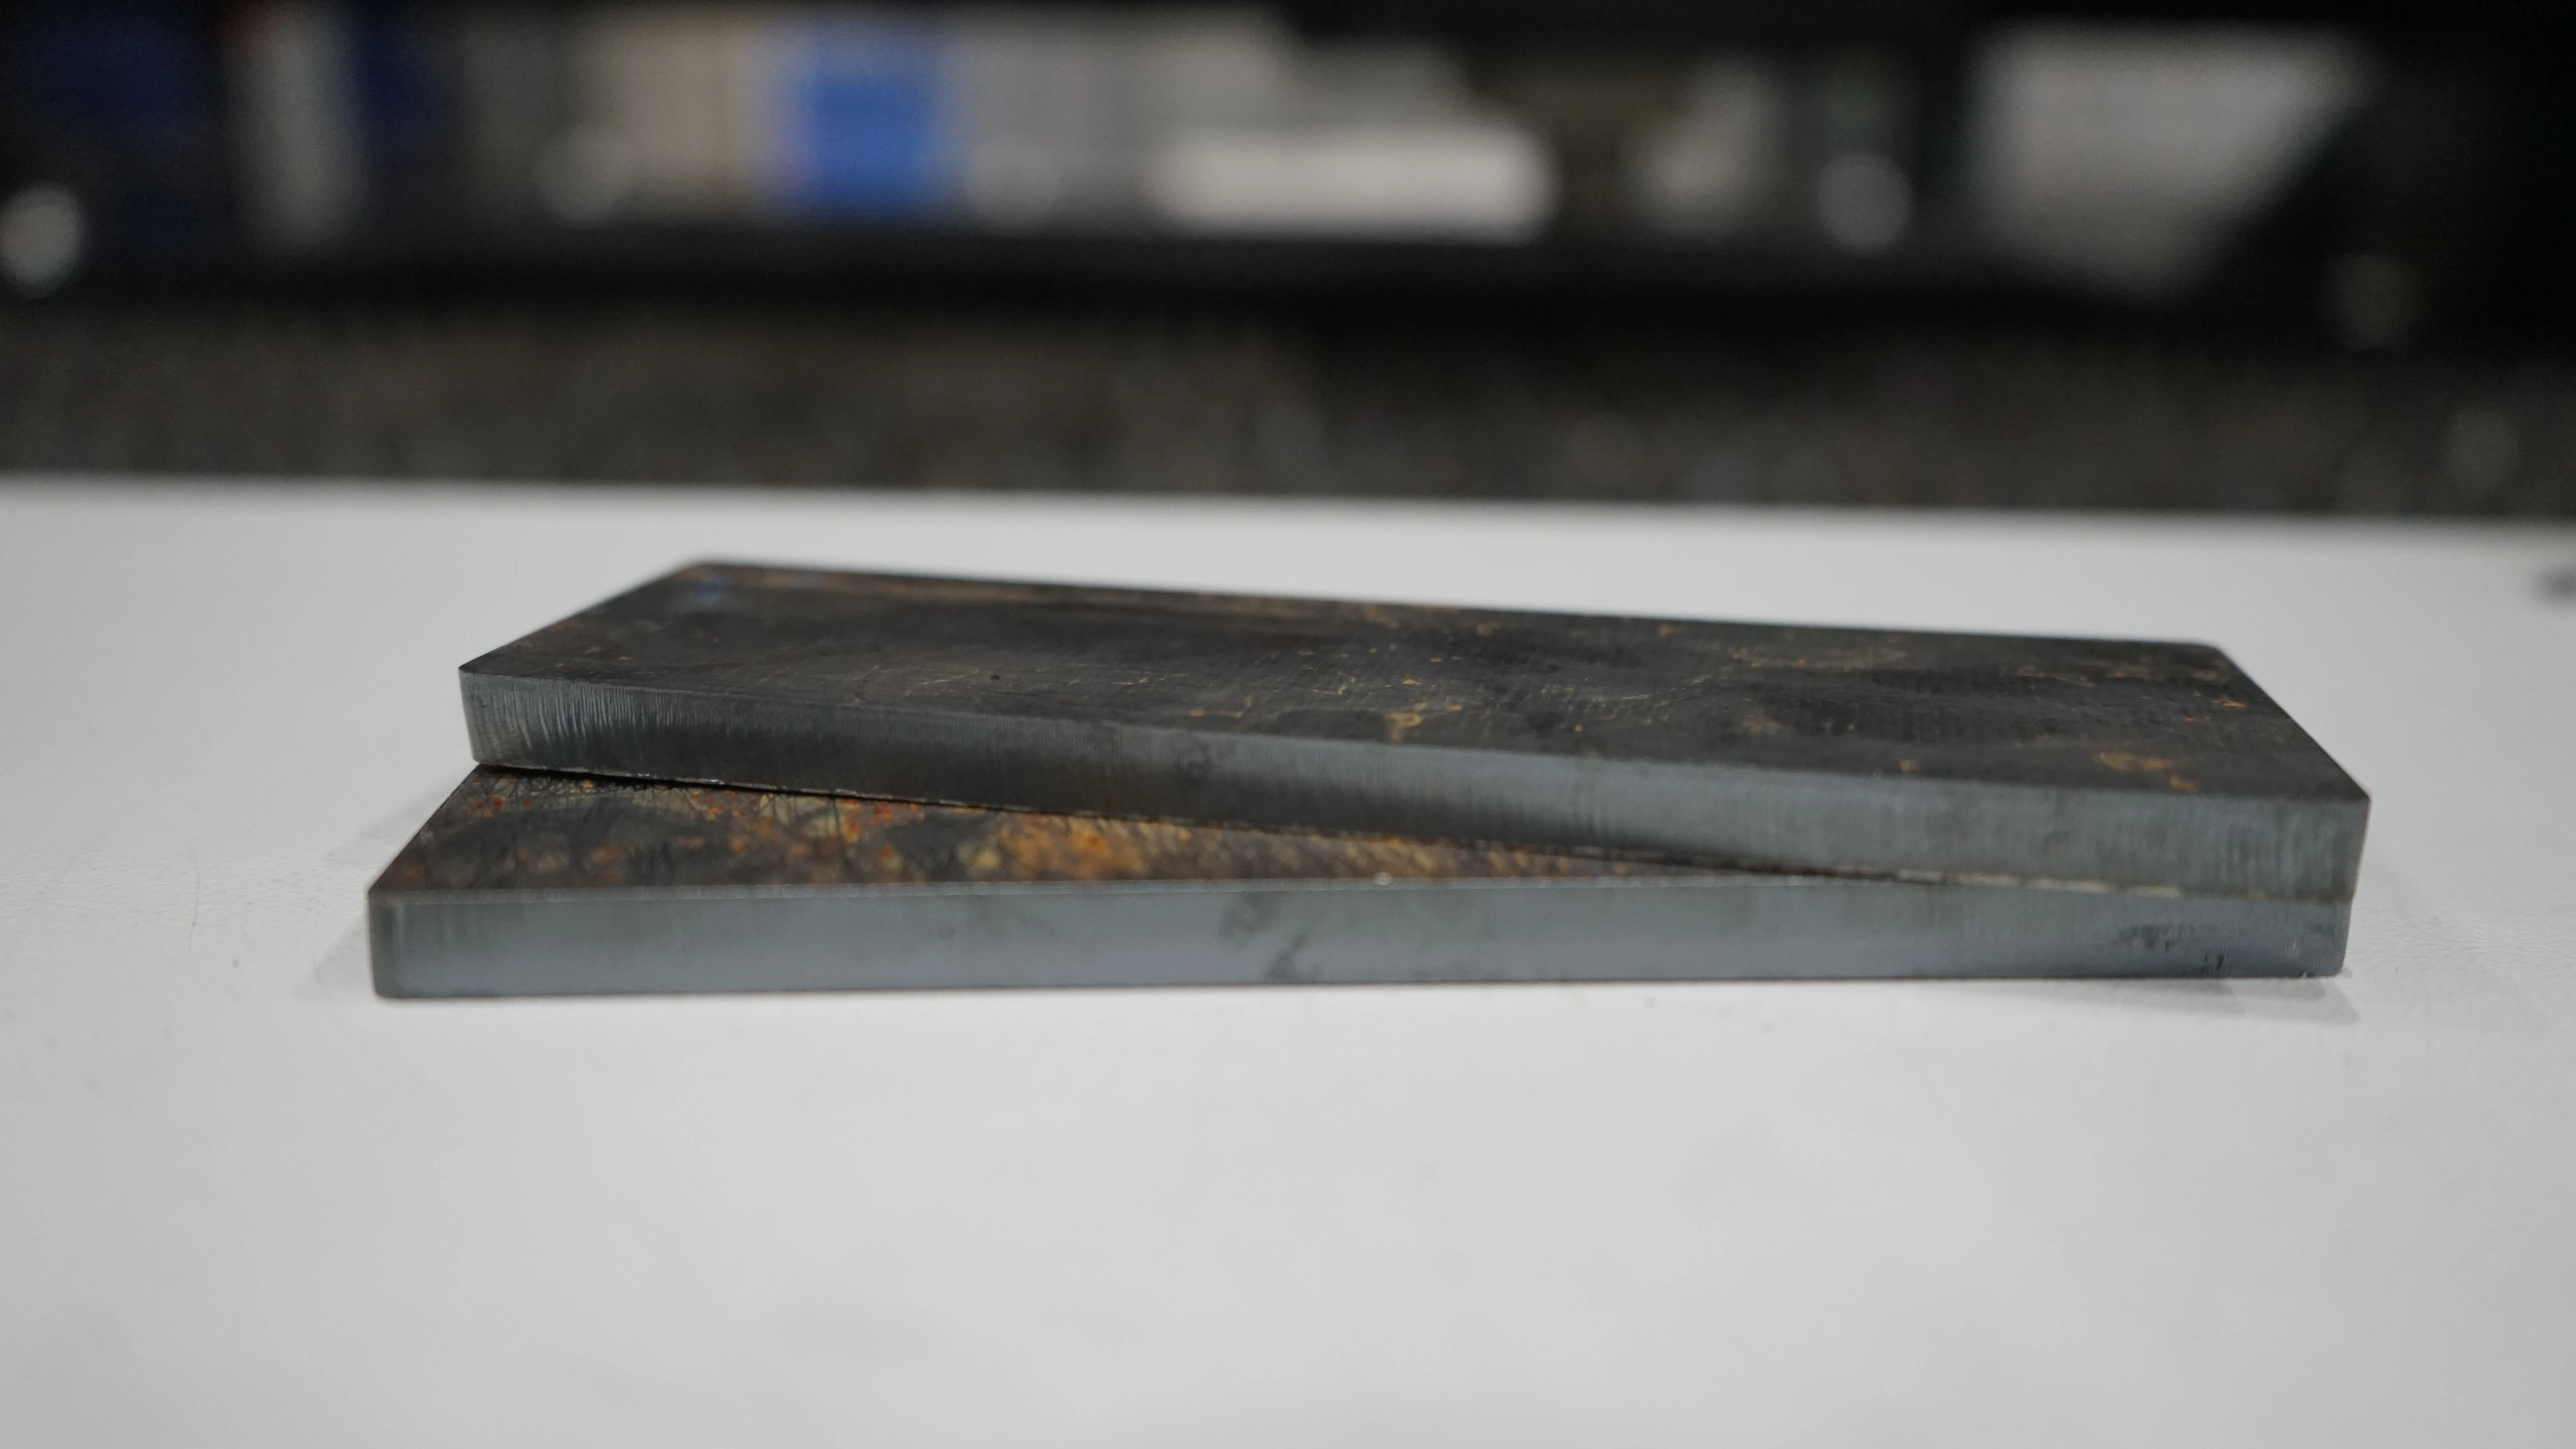
Twee metalen proefplaten met de snijkanten die Wattsan fiber lasersnijmachines opleveren.
Als 200 onderdelen elk 1,5 minuut reinigen vragen, kost dat 5 uur handwerk na het snijden. Een snellere machine levert dan weinig winst op als elk onderdeel nog extra afwerking nodig heeft.
Laat voor een zinvolle vergelijking leveranciers jouw tekening snijden binnen de gespecificeerde toleranties en toon de onderdelen vóór handmatige afwerking. Zo zie je welk extra werk nodig is vóór het buigen, lassen, coaten of monteren.
Bij gelijk bronvermogen en vergelijkbare optiek, gas en instellingen kunnen Wattsan A-, E- en S-machines een vergelijkbare snijkant halen. Voor herhaalde productie combineert de Wattsan 1530 S een stijf frame met bronopties tot 12 kW. Deze machine is het overwegen waard als je zowel sneller snijden als constante onderdeelmaten over meerdere series nodig hebt.
Productievolume en werkproces
Stel een representatieve order samen met terugkerende of geplande tekeningen, materiaalspecificaties en aantallen. Bepaal de gewenste output per dienst en de productie-uren die beschikbaar zijn na geplande pauzes en onderhoud.
| Productie-eis | Rekenvoorbeeld |
|---|---|
| Vereist aantal goede onderdelen | 200 |
| Beschikbare productietijd | 7 uur / 420 minuten |
| Maximale gemiddelde tijd per goed onderdeel | 420 ÷ 200 = 2,1 minuten / 2 minuten en 6 seconden |
Dit is een gemiddelde over de hele serie, inclusief instellen, snijden, laden, lossen en materiaalwissels. Uit één plaat kunnen meerdere onderdelen komen; de afzonderlijke snijtijden hoeven niet gelijk te zijn aan dit gemiddelde.
Test de volledige order met je gebruikelijke gaten en contouren, het aantal operators en de beschikbare hulpmiddelen voor materiaaltransport. Meet de verstreken seriestijd, zodat overlappende handelingen één keer meetellen. Rond je de 200 goede onderdelen bijvoorbeeld af in 360 minuten, dan houd je 60 minuten reserve binnen het venster van zeven uur.
Voor terugkerende plaatwerkorders combineert de Wattsan 1530 TABLECHANGE een werkbereik van 1500 × 3000 mm, bronopties tot 12 kW en wisseltafels. Een hoger bronvermogen kan de snijtijd bij geschikte opdrachten verkorten, terwijl de operator dankzij de tweede tafel de volgende plaat kan voorbereiden tijdens het snijden. Dat verkort de wachttijd tussen indelingen.
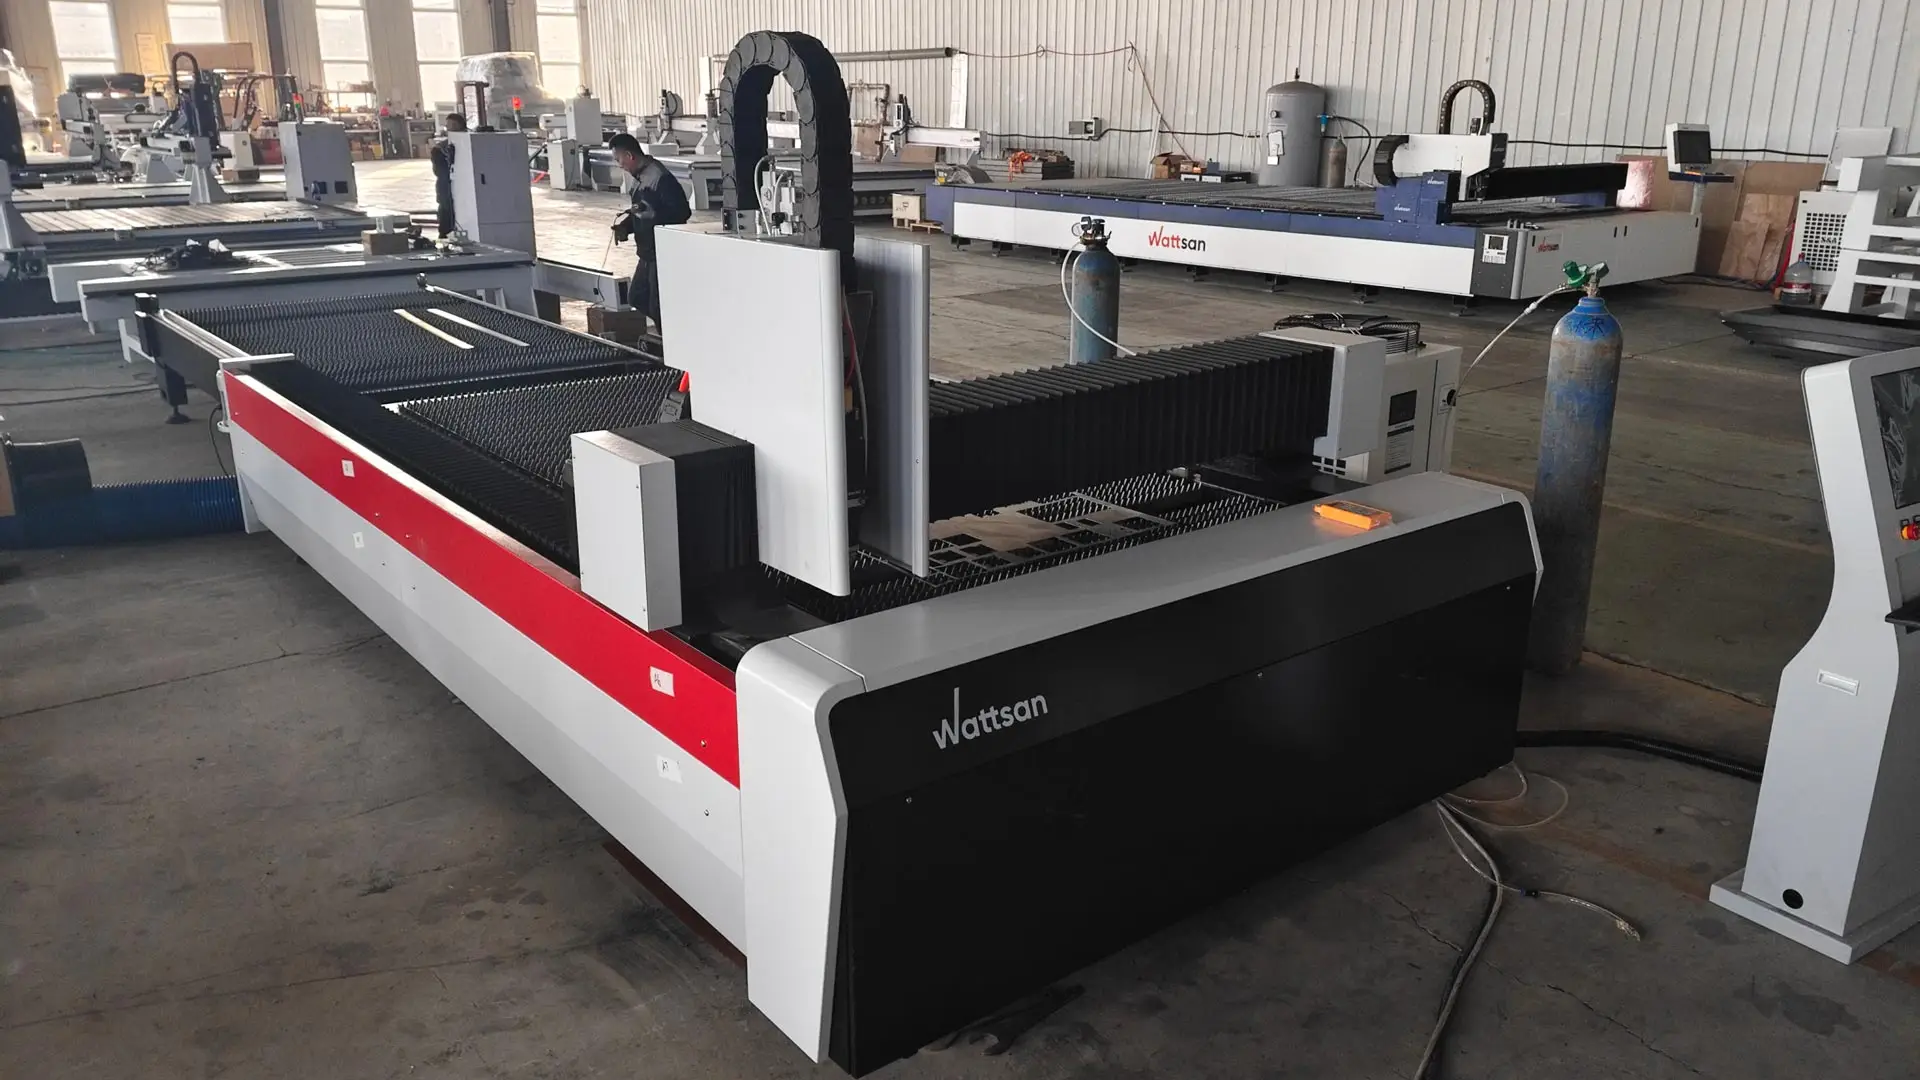
Wattsan 1530 TABLECHANGE: de tweede tafel maakt het voorbereiden van de volgende plaat tijdens het snijden mogelijk.
Virmer kan een Wattsan-configuratie samenstellen die past bij jouw werkvolume, inclusief bronvermogen, werkbereik, laadopstelling en automatisering. Zo pakt de configuratie de bewerking aan die je output beperkt en biedt hij ruimte voor groei die op realistische orderprognoses is gebaseerd.
Lasersnijder metaal: welk machinetype past bij je werk?
Kies een vlakbedmachine, een combinatie voor plaat en buis of een dedicated buismachine op basis van het materiaal dat je verwerkt en van de vraag of plaat- en buisorders aparte productiecapaciteit nodig hebben.
Vlakbed fiber lasersnijmachines voor plaatmetaal
Kies een dedicated vlakbedmachine als plaat- en plaatwerkonderdelen het grootste deel van je werk vormen. Komen buisorders zelden voor, vergelijk dan uitbesteding met de kosten van extra buissnijcapaciteit. Een machine voor fiber lasersnijden van metalen plaat, zoals een cnc lasersnijder voor metalen plaat zonder buismodule, is voor dat werk gebouwd.
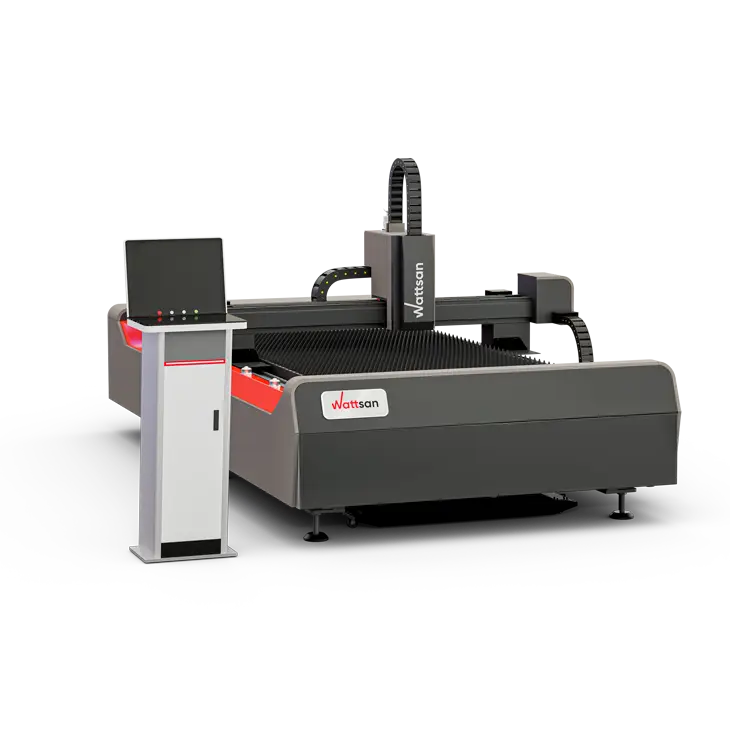
Vlakbed fiber lasersnijmachine voor plaat- en plaatwerkonderdelen.
Bekijk fiber lasersnijmachines voor plaatmetaal
Combinatiemachines voor plaat en buis
Kies een combinatie van plaat- en buissnijden als beide ordersoorten regelmatig terugkomen en één installatie ze binnen je productieplanning kan afhandelen. Ze delen doorgaans één lasersbron, houd dus rekening met opeenvolgende verwerking en met de tijd die het omschakelen tussen bewerkingen kost.
Controleer of de buismodule de benodigde sneden kan uitvoeren. Een roterende opzet heeft mogelijk minder laad-, ondersteunings- of afschuinopties dan een dedicated buissnijder.
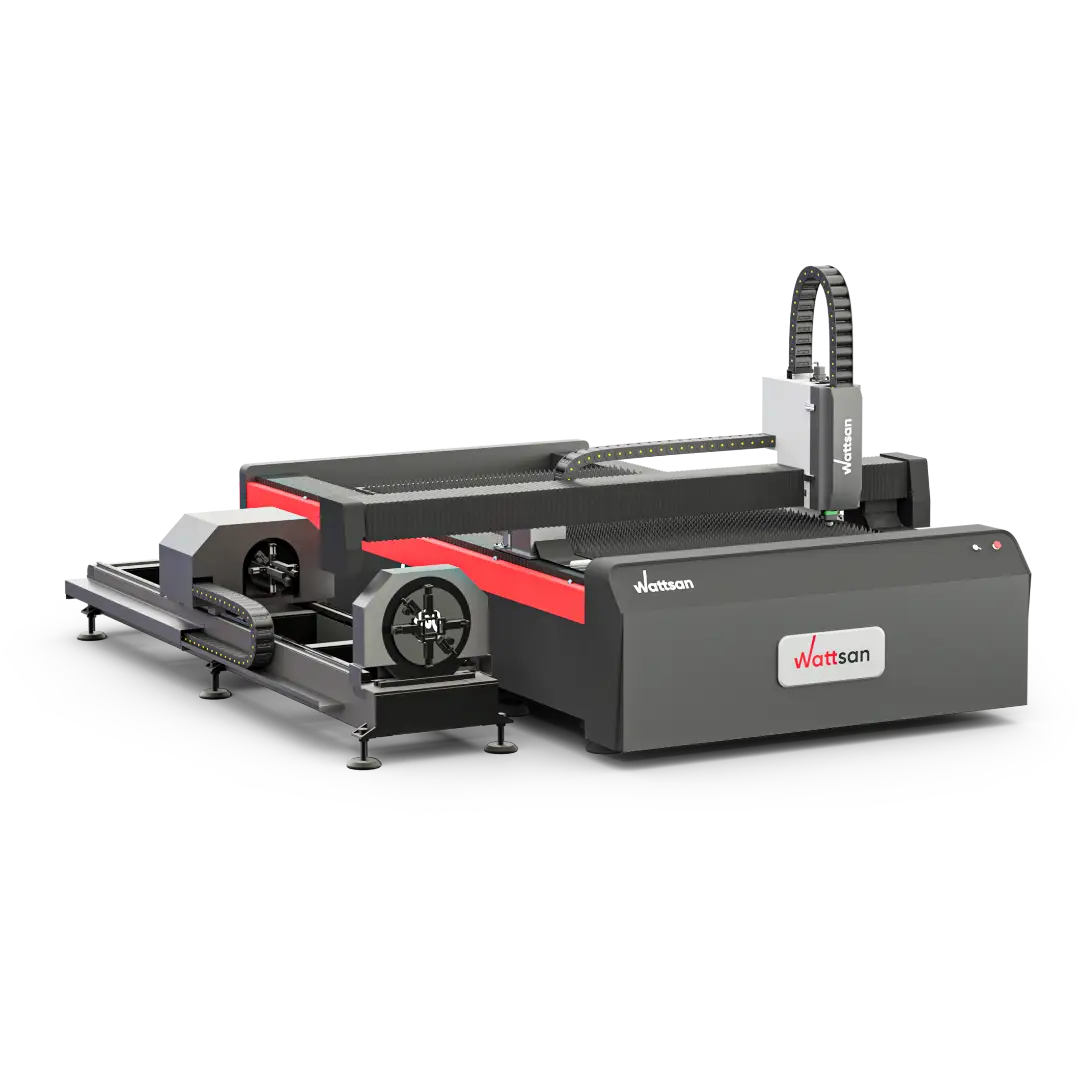
Combinatiemachine voor plaat en buis.
Ontdek fiber lasersnijmachines voor plaat en buis
Dedicated lasersnijders voor buizen en profielen
Kies een dedicated buis- en profielsnijder als buisorders eigen productiecapaciteit vragen of laad-, ondersteunings- of snijmogelijkheden nodig hebben die een combinatiemachine niet biedt. Met aparte plaat- en buismachines kunnen beide ordersoorten ook parallel draaien, mits je operators en transportcapaciteit voor beide hebt. Voor buizen en profielen is dat een cnc metalen lasersnijder met een eigen laad- en klemsysteem.
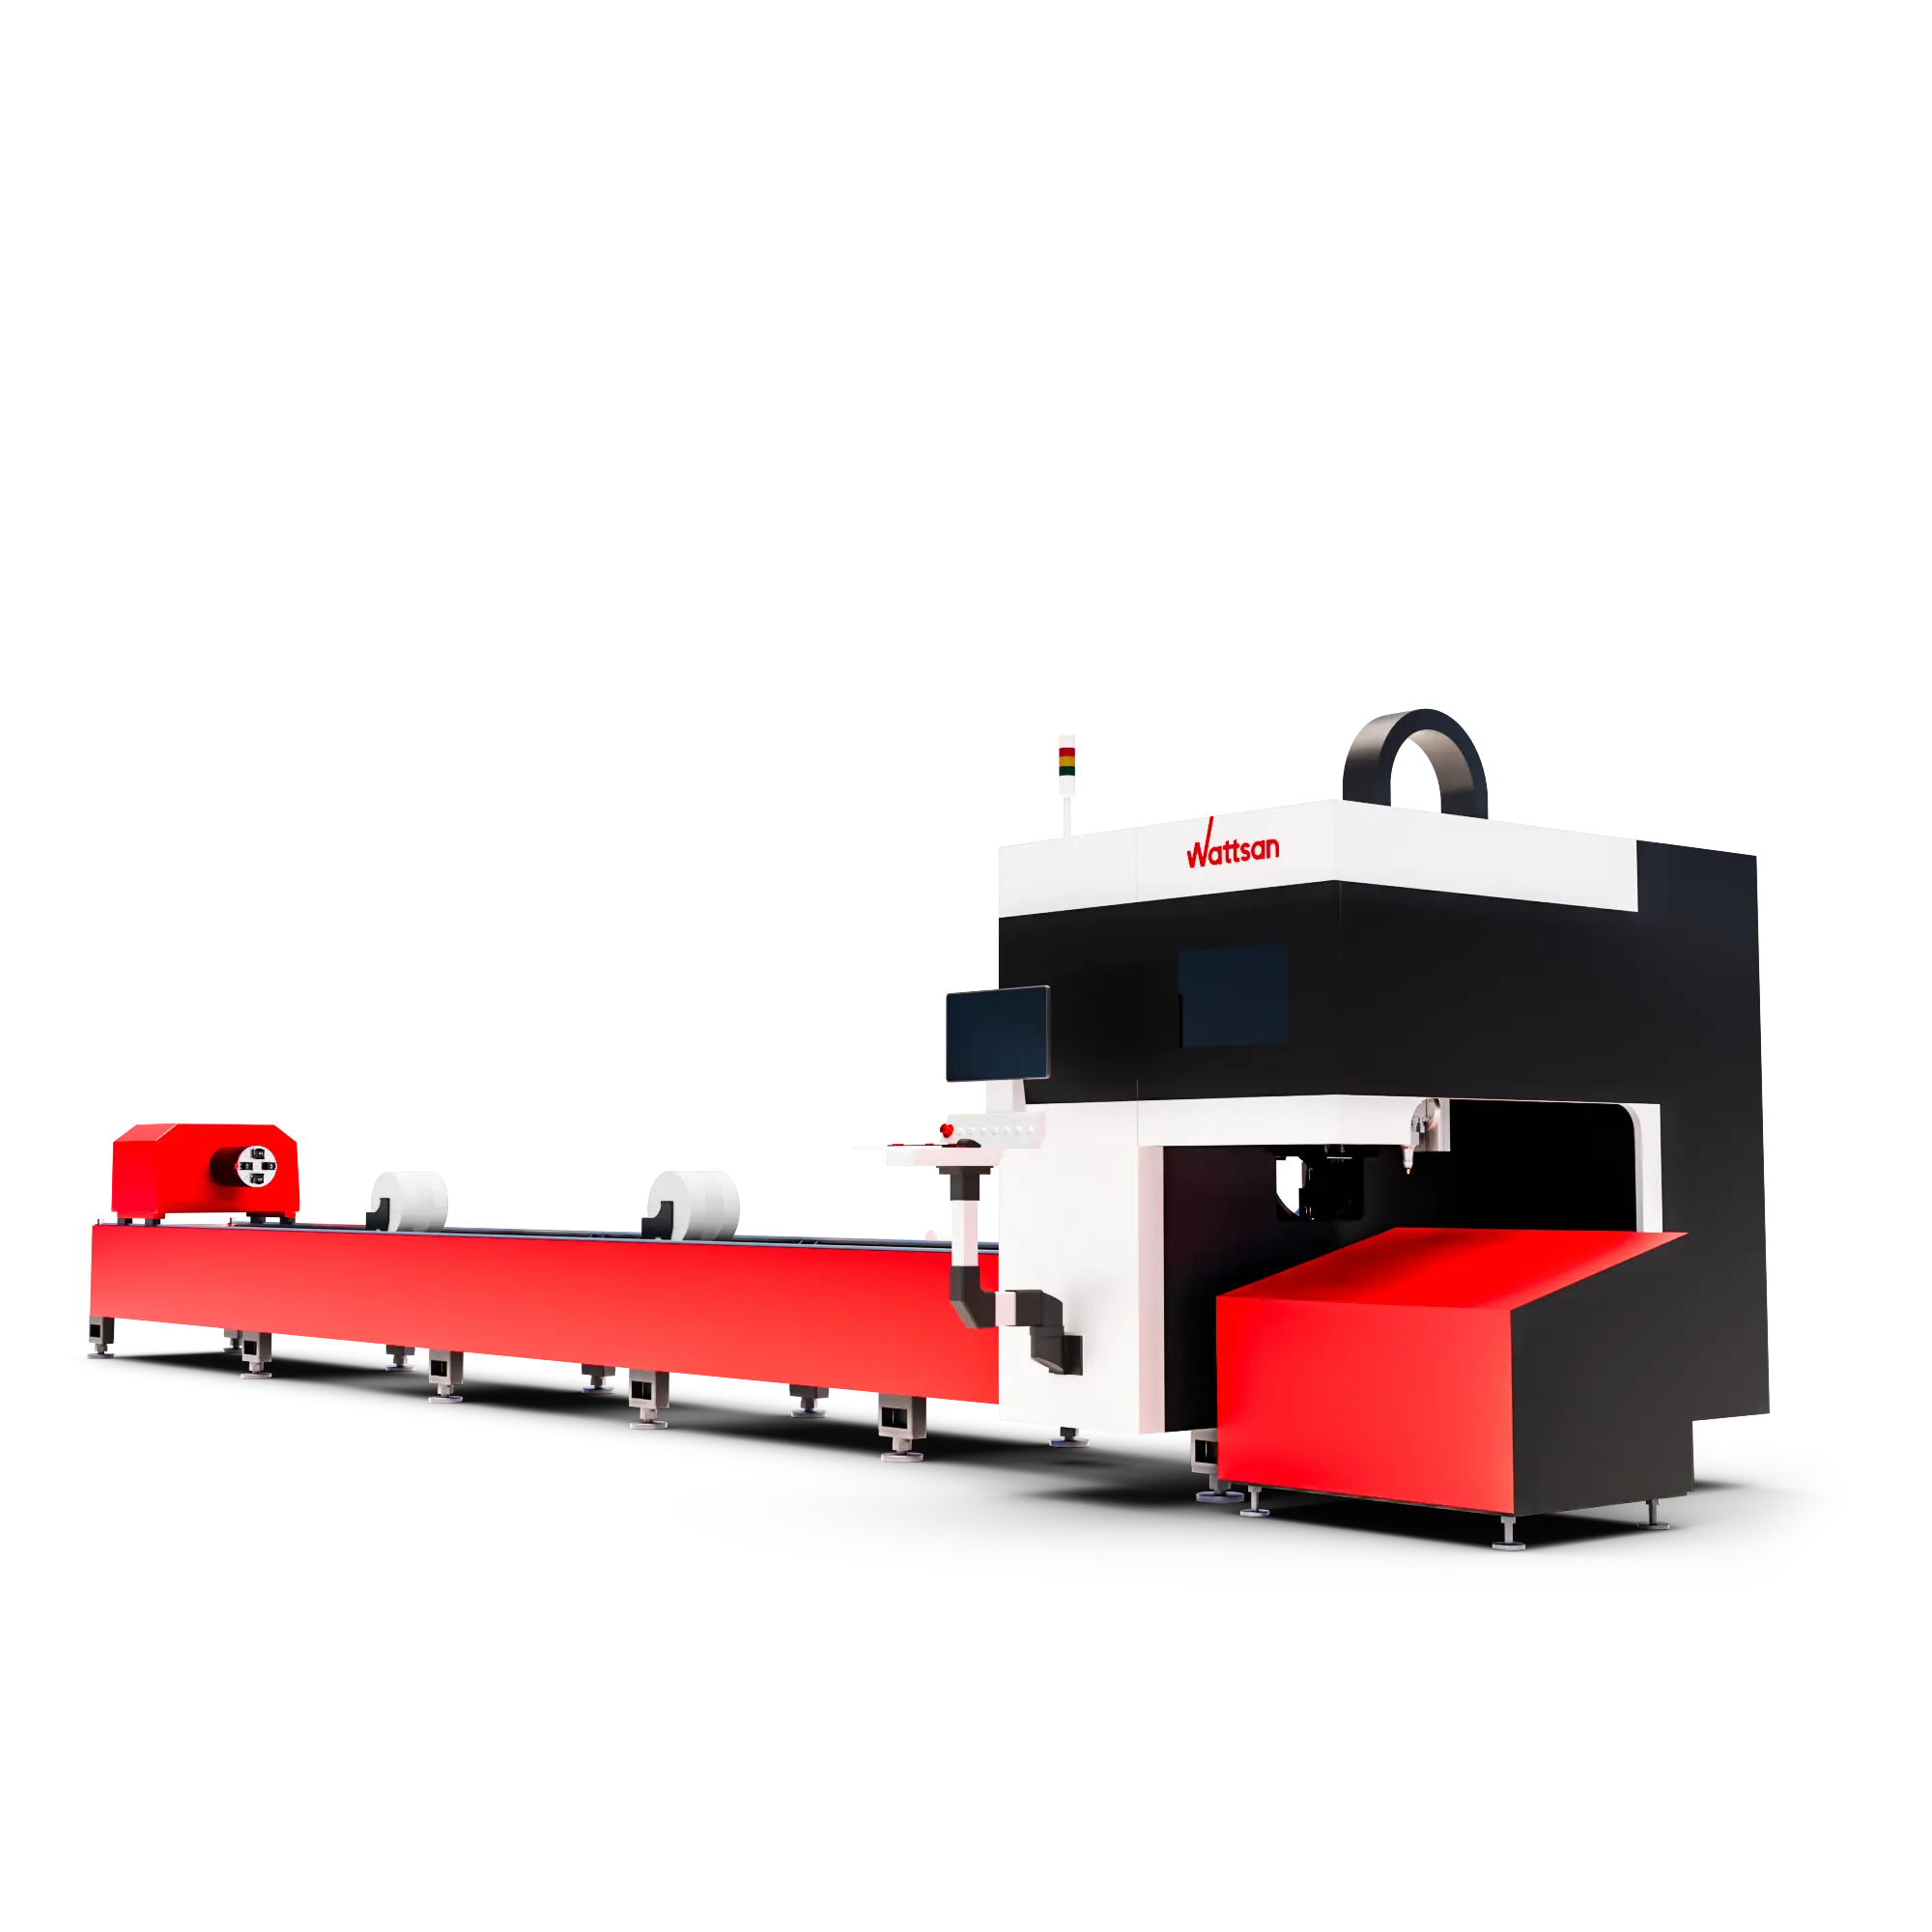
Dedicated lasersnijder voor buizen en profielen.
Ontdek dedicated lasersnijders voor buizen en profielen
Lasersnijmachine metaal: hoeveel vermogen heb je nodig?
Kies het vermogen van de fiber laser op de materialen en diktes die je regelmatig snijdt, met de snelheid en snijkwaliteit die je orders vragen. De maximale snijdikte van een machine laat zien wat onder vermelde omstandigheden mogelijk is; ze zegt niet hoe snel of hoe voordelig de machine die onderdelen elke dag produceert. Voor metaal lasersnijden verschillen vermogen en snelheid per materiaal en dikte; de tabel hieronder laat dat per bronvermogen zien. Voor staal lasersnijden komt daar het snijgas bij: stikstof, lucht of zuurstof.
Vergelijk vermogensopties op hetzelfde materiaal en dezelfde tekening. Een lasersnijmachine metaal met meer vermogen loont als de tijdwinst je bruikbare output verhoogt of de kosten per afgewerkt onderdeel verlaagt. Bij dunne onderdelen met veel kleine gaten of korte contouren kunnen doorboren (piercing) en machinebewegingen de winst van een sterkere bron beperken.
Kader voor vermogenskeuze
| Materiaal | Gas | Dikte (mm) | 1 kW (m/min) | 1,5 kW (m/min) | 3 kW (m/min) | 6 kW (m/min) | 12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Koolstofstaal | N2 / lucht | 1 | 10 | 20 | 35 | 45 | 50-80 |
| Koolstofstaal | N2 / lucht | 3 | - | - | - | 14 | 30-38 |
| Koolstofstaal | N2 / lucht | 6 | - | - | - | 5 | 10-13 |
| Koolstofstaal | N2 / lucht | 10 | - | - | - | - | 5-6,5 |
| Koolstofstaal | O2 | 3 | 3 | 3,6 | 4 | 3,6-4,2 | - |
| Koolstofstaal | O2 | 6 | 1,5 | 1,4 | 2,7 | 2,7-3,2 | - |
| Koolstofstaal | O2 | 10 | - | 1 | 1,5 | 2,0-2,3 | 2,3 |
| Koolstofstaal | O2 | 20 | - | - | 0,6 | 0,6-0,7 | 1,4 |
| Roestvast staal | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Roestvast staal | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Roestvast staal | N2 | 6 | - | - | 2,7 | 5 | 15 |
| Roestvast staal | N2 | 10 | - | - | - | 2 | 7,5 |
| Roestvast staal | N2 | 20 | - | - | - | - | 1,45 |
| Aluminiumlegering | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Aluminiumlegering | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Aluminiumlegering | N2 | 6 | - | - | 2 | 4 | 11 |
| Aluminiumlegering | N2 | 10 | - | - | - | 1,2 | 5 |
| Aluminiumlegering | N2 | 20 | - | - | - | - | 1 |
| Messing | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Messing | N2 | 3 | - | - | 6 | 14 | 22 |
| Messing | N2 | 6 | - | - | - | 3,8 | 10 |
| Messing | N2 | 10 | - | - | - | 1 | 5 |
De kolommen tonen het nominale bronvermogen; bij sommige zuurstofinstellingen wordt met verlaagd vermogen gesneden. N2 staat voor stikstof, O2 voor zuurstof. Proefinstellingen zijn niet opgenomen. Een streepje betekent dat voor die combinatie van materiaal, dikte en gas geen referentiewaarde is geselecteerd; het is geen snijlimiet.
Voor staal lasersnijden verschilt de referentiesnelheid sterk per snijgas: bij 3 mm koolstofstaal en 6 kW is dat 14 m/min met stikstof of lucht, tegenover 3,6–4,2 m/min met zuurstof. Vergelijk een cnc lasersnijder staal die vooral dikker materiaal snijdt daarom per gas: bij 10 mm koolstofstaal is de referentie 2,0–2,3 m/min met zuurstof bij 6 kW en 5–6,5 m/min met stikstof of lucht bij 12 kW. Neem het snijgas dus mee in je vergelijking van machines voor fiber lasersnijden van staal.
Bij 1 mm roestvast staal met stikstof zijn de referentiesnelheden voor 6 en 12 kW 60 en 63 m/min. Bij 10 mm zijn dat 2 en 7,5 m/min. Voor 20 m berekende contour in 10 mm roestvast staal betekent dat 10 minuten tegenover 2 minuten en 40 seconden snijbeweging – een besparing van 7 minuten en 20 seconden. De totale doorlooptijd van een opdracht omvat ook doorboren, optrekken en afremmen en materiaaltransport.
Voor koper geeft de referentiewaarde bij 12 kW 5 m/min op 6 mm materiaal met zuurstof.
Welke maat lasersnijder voor staal en ander metaal heb je nodig?
Vergelijk bij een cnc lasersnijder metalen plaat het bruikbare werkbereik en de hanteerlimieten van de machine met de productievereisten die je eerder hebt vastgelegd.
Welk werkbereik heb je nodig voor het snijden van plaatmetaal?
- Bruikbaar werkbereik. Vergelijk de opgegeven snijlengte en -breedte met de plaatformaten en indelingen die je wilt draaien. Gebruik de afmetingen van het werkbereik in plaats van het modelnummer.
- Tafelbelasting. Controleer de toegestane belasting per tafel. Kies je een lasersnijder staal voor zware platen, houd er dan rekening mee dat een koolstofstalen plaat van 1500 × 3000 × 10 mm ongeveer 353 kg weegt, nog zonder bevestigingsmiddelen of andere extra belasting. De tafel moet de volledige belasting aankunnen die je erop wilt plaatsen.
Installatieruimte: een planningsvoorbeeld. Lasersnijder voor metaal Wattsan 1530 TABLECHANGE heeft een werkbereik van 1500 × 3000 mm, maar een totale lengte en breedte van 7,68 × 2,16 m. Houd voor een eerste indeling 1,3 m vrij aan de linker- en achterzijde en 1 m aan de overige zijden; dat geeft een zone voor machine en toegang van ongeveer 10 × 4,5 m (45 m²). Tel daar ruimte bij op voor de koelunit (chiller), afzuiging en het laden of opslaan van platen, en controleer de complete opstelling aan de hand van de installatietekening van de leverancier.
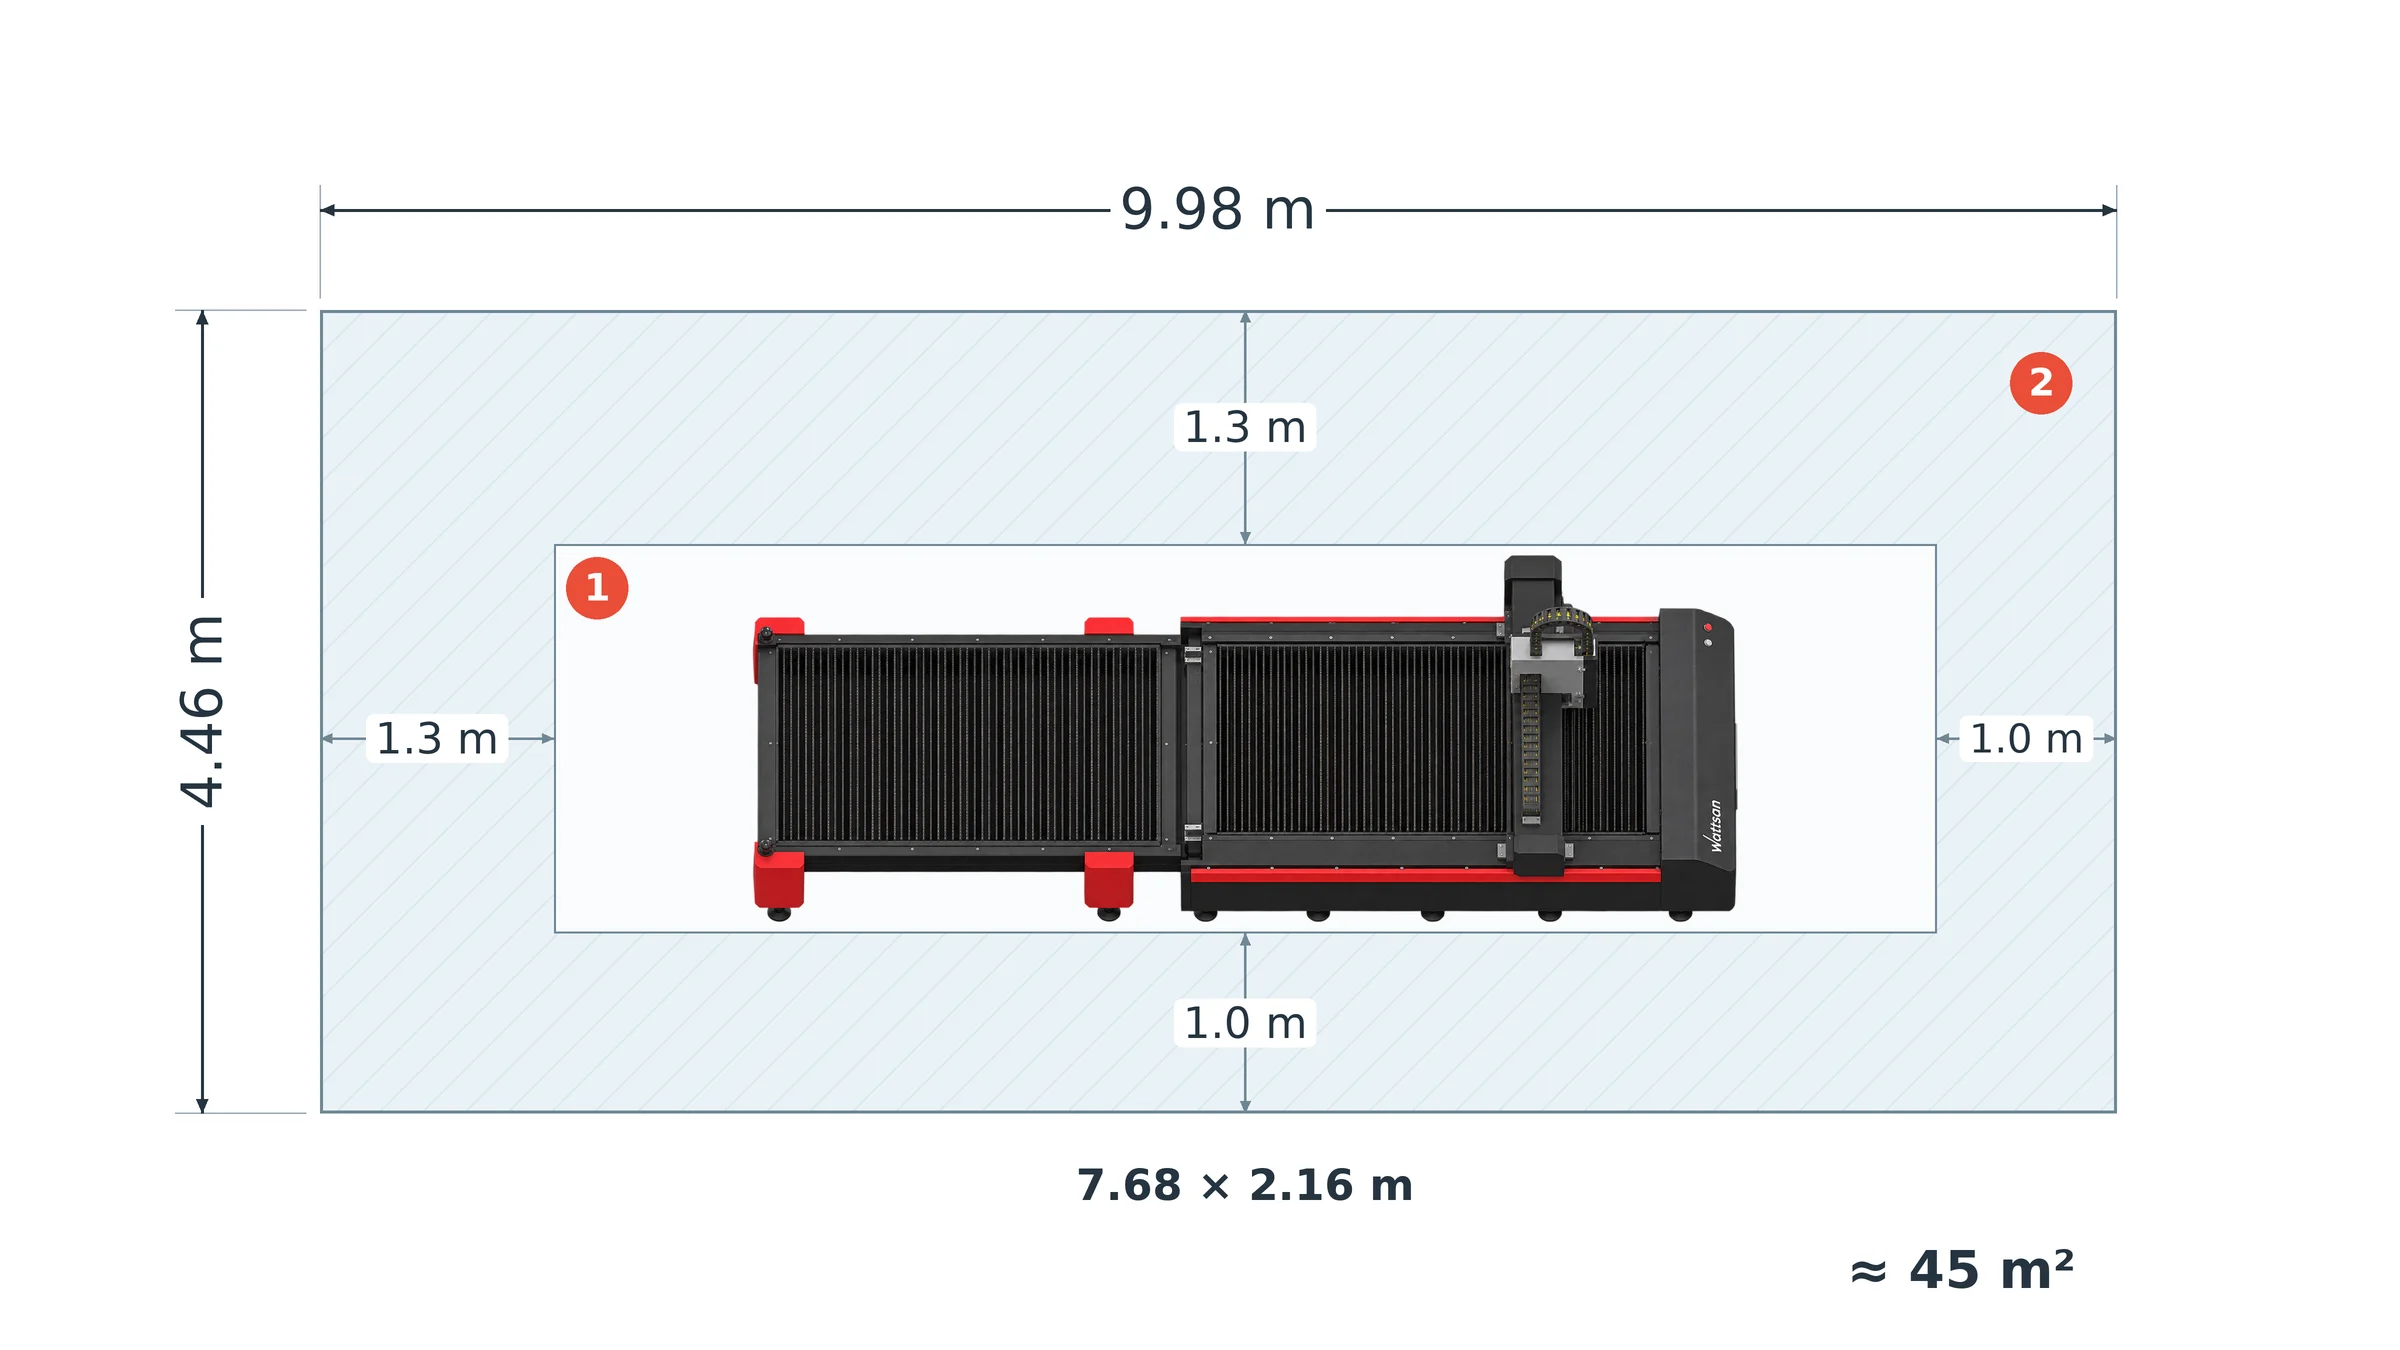
1 - Machinecontour; 2 - vrije toegangsruimte.
Welke capaciteit heb je nodig voor buizen en profielen?
- Doorsnedelimieten. Controleer de ondersteunde afmetingen voor elke profielvorm die je gebruikt. De chuckdiameter alleen bepaalt niet de maximale werkstukgrootte voor elke vorm.
- Laadlengte en lengte van het afgewerkte onderdeel. Controleer de laadlengte van het ruwe materiaal en de loslengte van het afgewerkte onderdeel apart. Een lange buis kunnen laden betekent niet dat een afgewerkt onderdeel van dezelfde lengte kan worden ondersteund en afgevoerd.
- Gewicht en ondersteuning. Controleer of de capaciteit per buis of per meter wordt opgegeven en of de meegeleverde ondersteuningen en lader je voorraad dekken. Gebruik de specificaties van dezelfde voorgestelde configuratie in plaats van maximumwaarden van verschillende varianten te combineren.
Enkele tafel, wisseltafel of automatisch laden en lossen?
Kies het tafel- en materiaaltransportsysteem op basis van hoeveel laden en lossen het snijden onderbreken en hoeveel operatortijd ze kosten.
- Enkele tafel. De laser staat stil terwijl afgewerkte onderdelen worden verwijderd en de volgende plaat wordt geladen. Dat kan volstaan als die pauzes voldoende tijd overlaten om je orders af te ronden; extra transportapparatuur zou kosten toevoegen zonder een outputprobleem op te lossen.
- Wisseltafels. Eén tafel wordt buiten het snijgebied voorbereid terwijl de andere in gebruik is. Kies deze opstelling als plaatwissels vertraging veroorzaken en de operator de volgende tafel tijdens het snijden kan voorbereiden. De Wattsan 1530 TABLECHANGE CABIN is een voorbeeld van deze configuratie; plaat laden en lossen kan nog handmatig.
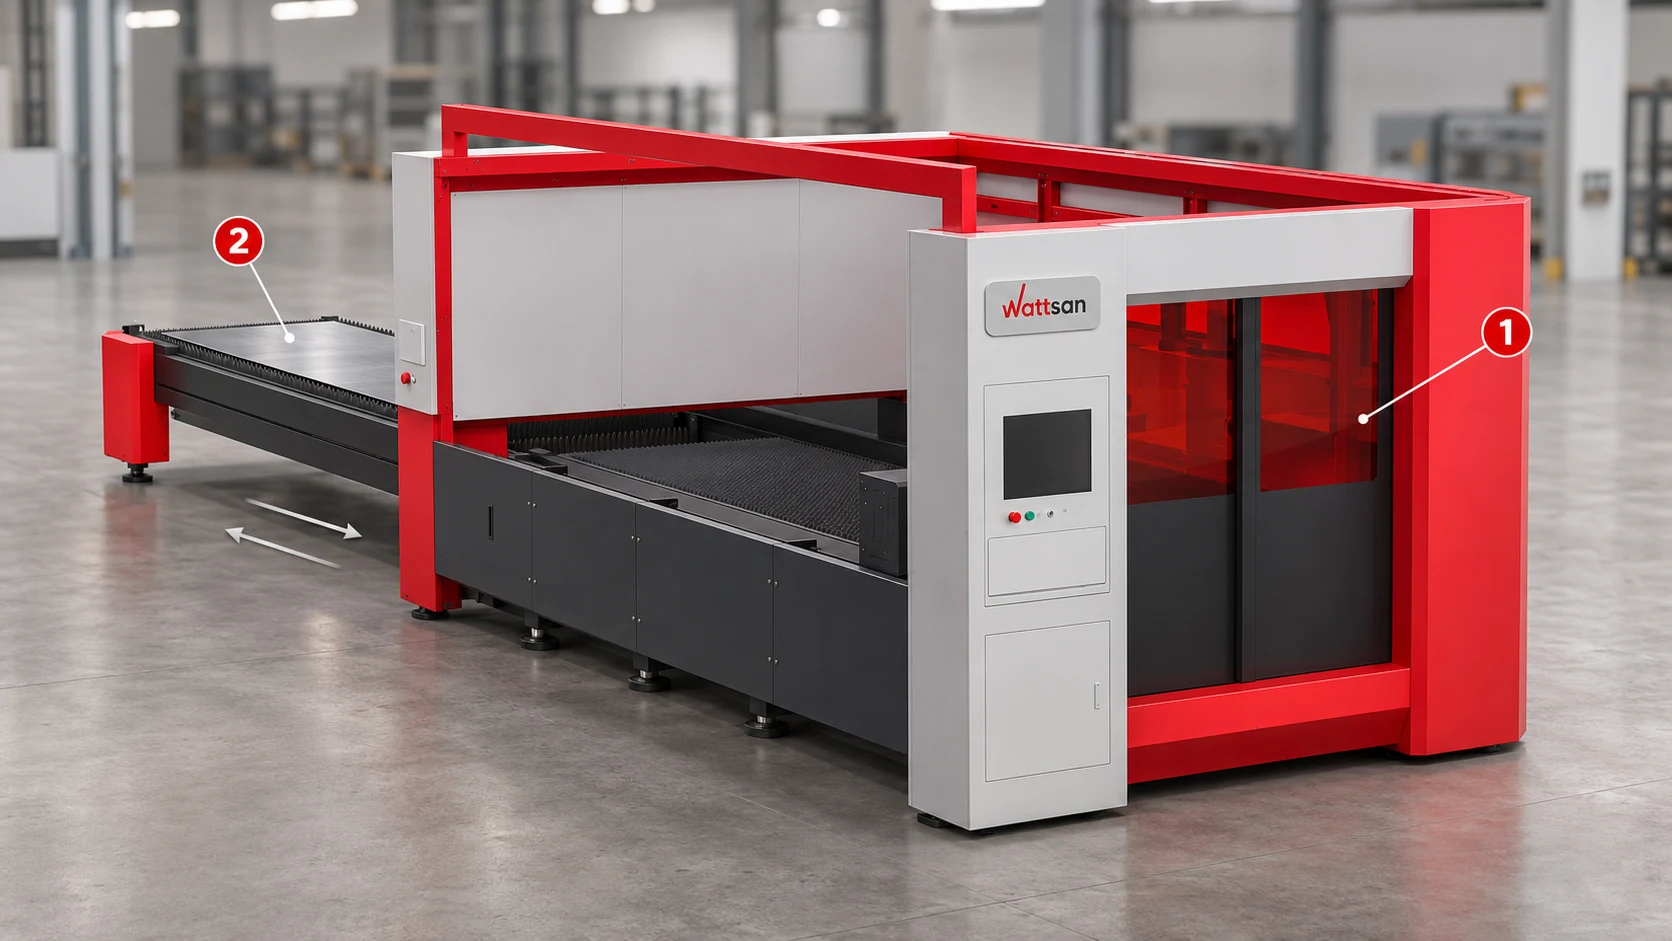
Wattsan 1530 TABLECHANGE CABIN: 1 - gesloten snijzone; 2 - externe wisseltafel voor het lossen van onderdelen en het voorbereiden van de volgende plaat. Pijlen geven de beweging van de tafel aan. Illustratieve weergave.
- Automatisch laden en lossen. Een plaatlader brengt materiaal van een stapel naar de machine, meestal met vacuümgrijpers. Voor het lossen en sorteren van onderdelen is bijpassende apparatuur nodig. Deze systemen zijn beschikbaar voor lasersnijmachines voor plaat, evenals materiaalspecifieke systemen voor buistransport. Overweeg ze als het verplaatsen van platen veel operatortijd kost of als personeelsbeperkingen bepalen hoeveel diensten je kunt draaien.
Rekenvoorbeeld cyclustijd. Stel dat snijden 20 minuten per plaat duurt en het verwijderen van onderdelen en laden van de volgende plaat 5 minuten:
- Enkele tafel: 20 + 5 = 25 minuten per herhaalde cyclus.
- Wisseltafels: als alle 5 minuten plaatvoorbereiding tijdens het snijden plaatsvinden en het wisselen van de tafels 30 seconden duurt, is de herhaalde cyclus 20,5 minuten.
Over tien van zulke cycli is het verschil 45 minuten. Dit zijn illustratieve tijden, geen gemeten resultaten van een Wattsan-machine. Duurt de voorbereiding langer dan het snijden, dan blijft er wachttijd over; gebruik daarom de gedemonstreerde volledige cyclus in plaats van aan te nemen dat elke hanteringsminuut wordt bespaard.
Vergelijk voor automatisch laden zowel de bespaarde operatortijd als de resterende pauzes tussen platen met de geïnstalleerde kosten, het onderhoud en de benodigde ruimte van de apparatuur. Arbeid besparen en snijoutput verhogen zijn aparte voordelen: een lader kan handmatig werk verminderen, ook als het snijden de traagste bewerking blijft.
Welke onderdelen zijn belangrijk bij een fiber lasersnijder voor metaal?
Vergelijk na de keuze van vermogen en werkbereik de onderdelen die bepalen hoe snel je tussen opdrachten wisselt, hoe nauwkeurig de machine beweegt en hoe snel tekeningen snijklaar zijn.
Lasersbron en snijkop
Noem de bron- en snijkopmodellen in de offerte en gebruik precies die combinatie voor de demonstratie, zodat het proefstuk de apparatuur vertegenwoordigt die je zou ontvangen.
Bij regelmatige diktewisselingen beperkt automatische focusinstelling het handmatig instellen van de focus. Hoogteregeling houdt de afstand tussen mondstuk en plaat tijdens het snijden constant. Vergelijk welke instellingen je operator tussen opdrachten nog zelf moet doen en welke botsings- of oververhittingsfouten een automatische stop veroorzaken. Bij elke metaal lasersnijder bepalen deze functies hoeveel handwerk tussen twee opdrachten overblijft.
Frame, portaal en bewegingssysteem
Vergelijk de spanningsarme behandeling van het frame, de portaal- en asaandrijvingen en de bescherming en smering van de geleiders. Spanningsarm gloeien helpt vervorming door restspanningen uit het lassen te beperken; bescherming en smering van geleiders helpen vervuiling en slijtage te beheersen.
Vergelijk bij tekeningen met veel kleine gaten en korte contouren de acceleratie en de maatnauwkeurigheid van afgewerkte onderdelen naast de opdrachttijd. Herhaald afremmen en van richting veranderen kan het voordeel van een hoge maximale verplaatsingssnelheid beperken. Kies het bewegingssysteem dat je opdracht verkort en de toleranties behoudt.
De Wattsan 1530 HARD illustreert beide criteria. Het hittebehandelde stalen bed gebruikt platen van 15–18 mm en verstevigingen van 16–30 mm voor stijfheid, met extra bescherming tegen snijwarmte. In een configuratie met automatische mondstukwissel en camerabewaking van het mondstuk beperkt de machine ook het handwerk tussen opdrachten die verschillende mondstukken vragen en stopt ze het snijden als mondstukschade wordt gedetecteerd. Deze combinatie is het evalueren waard voor productie met herhaalde mondstukwissels en langdurig snijden, waar zowel wisseltijd als bescherming van de machine onder productiebelasting tellen.
CNC-, CAD/CAM- en nestingsoftware
Laat je toekomstige operator een van je bestanden importeren, tekenfouten corrigeren, de onderdelen indelen en een snijopdracht exporteren in de meegeleverde software. Noteer de voorbereidingstijd en handmatige aanpassingen om vast te stellen hoeveel werk er nodig is voordat het snijden kan beginnen. Bij elke cnc lasersnijder metaal bepaalt deze software mede hoe snel een tekening snijklaar is. Demonstreer bij buiswerk de bijbehorende buisprogrammering.
Vergelijk indelingen met dezelfde plaatgrootte, aantallen, tussenruimte en toegestane onderdeelrotatie. In een illustratief voorbeeld levert 24 onderdelen in plaats van 20 op dezelfde plaat 20% meer onderdelen per plaat op, zodat het voordeel van nesting meetbaar wordt in materiaalgebruik.
Wat heeft je werkplaats nodig voor een fiber lasersnijder?
Vraag vóór de bestelling de installatie-eisen van de complete machine en de hulpapparatuur op. Een systeem voor fiber lasersnijden van metaal bestaat uit meer dan de machine zelf: stroom, gas, perslucht, koeling en afzuiging horen erbij. Gebruik de eisen om vast te stellen welke aanpassingen je werkplaats vóór de levering nodig heeft.
| Te bevestigen eis | Wat het je vertelt |
|---|---|
| Elektrische voeding: spanning, fasen, totaal aangesloten vermogen, aarding en netstabiliteit voor de complete installatie. | Of je bestaande elektrische aansluiting volstaat of vóór de levering moet worden uitgebreid. |
| Snijgas: type, druk, piekdebiet en zuiverheid voor je reguliere materialen en diktes. | Welke voorzieningsvorm bij het snijproces past: gasflessen, bulkopslag of opwekking ter plaatse. |
| Perslucht: vereiste druk, geleverd debiet, droogheid en filtratie. | Of je compressor, droger en filters de laser kunnen bedienen of moeten worden uitgebreid. |
| Koeling: chillercapaciteit, waterspecificatie en toegestaan bereik van de omgevingstemperatuur. | Of het koelpakket past bij de gekozen bron en de omstandigheden in je werkplaats. |
| Afzuiging: vereist luchtdebiet, filtratie, kanalen en uitblaaslocatie. | Welke afzuigapparatuur en kanalen moeten zijn geïnstalleerd voordat de productie start. |
| Locatie en levering: vloerbelasting, vlakheid, verankering, toegangsopeningen en losmogelijkheden. | Of de vloer en de aanvoerroute voorbereid moeten worden en welk hijsmateriaal nodig is. |
Leverancier, garantie, training en service beoordelen
Vergelijk de ondersteuning die in het aanbod zit voor ingebruikname, onderhoud en reparaties.
Garantiedekking. Controleer de garantievoorwaarden voor machine, bron en kop, inclusief onderdelen, arbeid, reiskosten en retourzending. Stel vast wie elke claim afhandelt en welke uitsluitingen gelden, zodat je gedekte reparaties kunt onderscheiden van kosten die voor je eigen rekening komen.
Service en reserveonderdelen. Spreek de route af voor diagnose op afstand, bezoeken van een monteur en vervangende onderdelen, ook voor ondersteuning na afloop van de garantie. Bevestig voorraadlocaties en levertijden van kritieke componenten, zodat je reparaties en onderbrekingen van de productie kunt plannen.
Inbedrijfstelling en training. Virmer verzorgt inbedrijfstelling en operatortraining door engineers om je machine in productie te brengen. De engineers kunnen helpen bij de eerste installatie en bij testproductie op jouw materialen, terwijl training op locatie of op afstand de bediening en het onderhoud van de machine behandelt. Zo leert je team opdrachten voor te bereiden, de apparatuur te bedienen en regulier onderhoud uit te voeren na oplevering.
Virmer controleert elke machine ook bij de Wattsan-fabriek, in het magazijn in Nederland en vóór verzending naar de klant. Eigenaren van Wattsan-machines krijgen levenslange technische ondersteuning online.
Beste fiber lasersnijmachines voor plaatmetaal en buizen
Onze Wattsan-shortlist hieronder koppelt het productieprofiel uit deze gids aan modellen die Virmer levert. Het overzicht helpt je bij het kiezen van een machine voor fiber lasersnijden van staal en ander metaal, en bij de vraag welke machine voor lasersnijden van metaal past bij jouw opdrachten.
| Productietaak | Aanbevolen Wattsan-modellen | Specificaties die bij de taak passen |
|---|---|---|
| Kleine plaatdelen in een werkplaats met weinig ruimte | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; tot 6 kW; gesloten cabine. Machineafmetingen: 2545 × 2834 mm. |
| Algemeen plaatwerk en roestvast staal in een loonbedrijf | Wattsan 1530 A Wattsan 1530 S |
Beide: 1500 × 3000 mm. 1530 A: tot 6 kW. 1530 S: tot 12 kW, voor een krachtigere bron in hetzelfde plaatformaat. |
| Opeenvolgende indelingen met veelvuldig platen wisselen | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; tot 12 kW; beschermcabine en automatische wisseltafels. |
| Plaatdelen en buisonderdelen op één machine | Wattsan 1530 ROTARY | 1500 × 3000 mm; tot 12 kW. Buismodule: rond 10–220 mm; vierkant 10–140 mm. |
| Plaat- en dikke plaatsnijwerk met hoger vermogen | Wattsan 1530 HARD Wattsan 2040 HARD |
Tot 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Dedicated buis- en profielproductie | Wattsan Core Pro | 1,5–30 kW; uitvoeringen met laadlengte 6, 9 of 12 m; uitvoeringen voor werkstukgewicht van 140, 400 of 1500 kg; pneumatische buisondersteuningen. |
| Zware buizen en afgeschuinde lasnaadvoorbereidingen | Wattsan Nova | 15–30 kW; werkstukken tot 3000 kg; automatische toevoer en een zwenkkop voor afschuiningen tot 45°. |
Stuur je tekeningen, materiaalspecificaties en gewenste output naar Virmer via info@virmer.com. Onze specialisten kunnen een Wattsan-configuratie aanbevelen, een demonstratie op jouw materialen organiseren en een gespecificeerde offerte opstellen. Zo krijg je een machinevoorstel dat aansluit op je productievereisten, met duidelijk benoemde meegeleverde apparatuur en diensten.
Veelgestelde vragen over het kiezen van een fiber lasersnijder
Wat kost een fiber lasersnijmachine?
De aanschafprijs hangt af van vermogen, werkbereik, tafelopbouw, omkasting, buiscapaciteit, automatisering, bron- en kopconfiguratie, hulpapparatuur, levering, inbedrijfstelling en ondersteuning. Er bestaat geen universele prijs – vraag een offerte voor een specifieke configuratie en onderscheid het eerste bedrag van de totale kosten van het geïnstalleerde project.
Wat kost het om een fiber lasersnijmachine te gebruiken?
De gebruikskosten omvatten elektriciteit, snijgas, verbruiksartikelen, arbeid, software, filters, gepland onderhoud en stilstand. Ze verschillen per machine, materiaalmix en benuttingsgraad. Beschouw een uurtarief daarom als schatting die je aan je eigen proces toetst, niet als vast bedrag.

