La macchina laser a fibra giusta si sceglie in base al lavoro che deve svolgere, non in base alla potenza massima o al preventivo più basso. Per orientarsi nella scelta di un laser per taglio metalli, abbina tipo di macchina, potenza, area di lavoro o capacità sui tubi e automazione ai materiali, agli spessori e ai volumi che la tua officina lavora davvero.
Questa guida segue la decisione passo dopo passo: requisiti di produzione, tipo di macchina, potenza, capacità del tavolo o dei tubi, componenti del sistema, preparazione dell’officina e assistenza del fornitore. Distingue inoltre la capacità di taglio massima della macchina dalla sua capacità produttiva ripetibile, una differenza che incide su quasi tutte le scelte successive.
Se vuoi prima capire come funzionano la sorgente, la testa di taglio, il sistema di movimento e il processo con gas di assistenza, leggi come funziona una macchina laser a fibra per il taglio.
Da dove partire: i requisiti di produzione
Ogni decisione successiva di questa guida - tipo di macchina, potenza, formato del tavolo, automazione - deriva da un profilo di produzione scritto. Invece di dimensionare la macchina su un singolo lavoro fuori dall’ordinario, esamina i lavori rappresentativi degli ultimi 6–12 mesi e registrali nel dettaglio prima di chiedere un preventivo.
Materiali, qualità e intervallo di spessori
Per ogni gruppo di materiale e spessore del tuo portafoglio ordini o della gamma di prodotti prevista, annota:
- Materiale, qualità e stato della superficie. Indica il tipo di metallo e la qualità esatta. Se il materiale ha un rivestimento o una pellicola protettiva, comunicalo al fornitore. Per i tagli dimostrativi usa lo stesso materiale e lo stesso stato superficiale che lavorerai in produzione.
- Intervallo di spessori abituale e lavoro più spesso ricorrente. Definiscono l’intervallo da testare per verificare la velocità di taglio ripetibile e la finitura richiesta dai pezzi.
- Spessore massimo occasionale e frequenza. Registra a parte i lavori eccezionali, così il fornitore può quotare la capacità aggiuntiva che richiedono.
- Quota di pezzi in ciascun gruppo. Indica quali materiali e spessori privilegiare nei tagli di prova e nel confronto dei costi di produzione.
Composizione degli ordini a titolo di esempio, in base al numero di pezzi; aggiungi al tuo profilo le qualità e lo stato superficiale effettivi:
| Materiale / gruppo di ordini | Spessore | Quota di pezzi |
|---|---|---|
| Acciaio al carbonio | 1–3 mm | 80% |
| Acciaio inox | 4–6 mm | 15% |
| Acciaio al carbonio, ordini occasionali | 10–12 mm | 5% |
In questo esempio, la dimostrazione del fornitore va impostata sui primi due gruppi, che coprono il 95% dei pezzi. Il 5% più spesso va provato a parte, confrontando il costo dell’aggiornamento di configurazione necessario con il valore di quegli ordini e con il costo di affidarli a un terzista. I tempi di lavoro misurati ti diranno poi quanta capacità produttiva richiede davvero ciascun gruppo.
Dimensioni di pezzi, lamiere, tubi e profilati
Registra sia le dimensioni del materiale che acquisti sia quelle dei pezzi da produrre:
| Per la lamiera | Per tubi e profilati |
|---|---|
| Formato di lamiera acquistato | Forma del profilato e dimensioni della sezione |
| Pezzo ricorrente più grande | Lunghezza della barra e spessore di parete |
| Disposizione tipica del nesting | Peso del pezzo |
| Metodo di carico e scarico | Lunghezza accettabile dello sfrido di coda |
Se acquisti regolarmente lamiere da 4000 × 2000 mm, una macchina da 3000 × 1500 mm non può accoglierle intere: servirebbero formati più piccoli o un taglio preliminare delle lamiere. Una macchina con area di lavoro corrispondente, come la Wattsan 2040 HARD, merita di essere valutata per eliminare questa fase di preparazione.
Se il tuo fornitore consegna i tubi in barre da 9 m, indica questo requisito di carico prima di confrontare le macchine. La Wattsan Core Pro è disponibile con lunghezze di carico da 6, 9 o 12 m, a seconda della configurazione. Una versione che accetta la lunghezza del tuo materiale può evitare l’accorciamento preliminare; anche i limiti di dimensione del profilato e di peso del pezzo devono però corrispondere ai tubi che intendi lavorare.
Il sistema di mandrini determina quanto vicino all’estremità del tubo la macchina può tagliare. I mandrini devono trattenere materiale sufficiente per tenere e posizionare il tubo, lasciando al tempo stesso spazio alla testa di taglio. Quando l’estremità rimanente non può più essere afferrata e raggiunta in sicurezza, diventa uno sfrido non lavorabile. Una lunghezza minima di sfrido più corta può quindi lasciare spazio a un pezzo in più.
Ad esempio, la Wattsan Core Pro dichiara una lunghezza minima di sfrido di 90 mm. Considera un tubo da 6000 mm e pezzi che richiedono ciascuno 580 mm, compreso il sovrametallo di taglio:
| Sfrido minimo non lavorabile | Pezzi calcolati per tubo |
|---|---|
| 500 mm - alternativa a titolo di esempio | 9 |
| 90 mm - specifica della Core Pro | 10 |
Dieci pezzi occupano 5800 mm e lasciano 200 mm: abbastanza per uno sfrido minimo di 90 mm, ma insufficienti per una macchina che ne richiede 500. Su 100 tubi, questa differenza può far ottenere 100 pezzi in più dalla stessa quantità di materiale.
Prima dell’acquisto, una dimostrazione con la specifica del tuo tubo e il disegno del pezzo è un modo utile per vedere quanti pezzi finiti produce la macchina e che cosa avanza. Virmer può organizzare questa dimostrazione nell’ambito del processo di scelta della macchina.
Qualità di taglio richiesta e lavorazioni successive
Definisci in quali condizioni i pezzi devono uscire dal processo di taglio: pronti per l’assemblaggio, pronti per piegatura o saldatura oppure da sottoporre a ulteriore finitura. Da qui dipende quali risultati di taglio sono accettabili e quanto lavoro aggiuntivo ogni configurazione lascerebbe al tuo team.
| Requisito | Cosa verificare | Come influisce sulla scelta |
|---|---|---|
| Dimensioni e accoppiamento | Controlla dimensioni e posizione dei fori rispetto al disegno e assembla i pezzi da accoppiare. | Mostra se la macchina produce pezzi che combaciano senza regolazioni. |
| Condizione del bordo e finitura necessaria | Controlla residui di metallo, rugosità e ossidi e se vanno rimossi prima della lavorazione successiva. | Mostra quanto lavoro manuale resta dopo il taglio e come incide sul costo di produzione dei pezzi. |
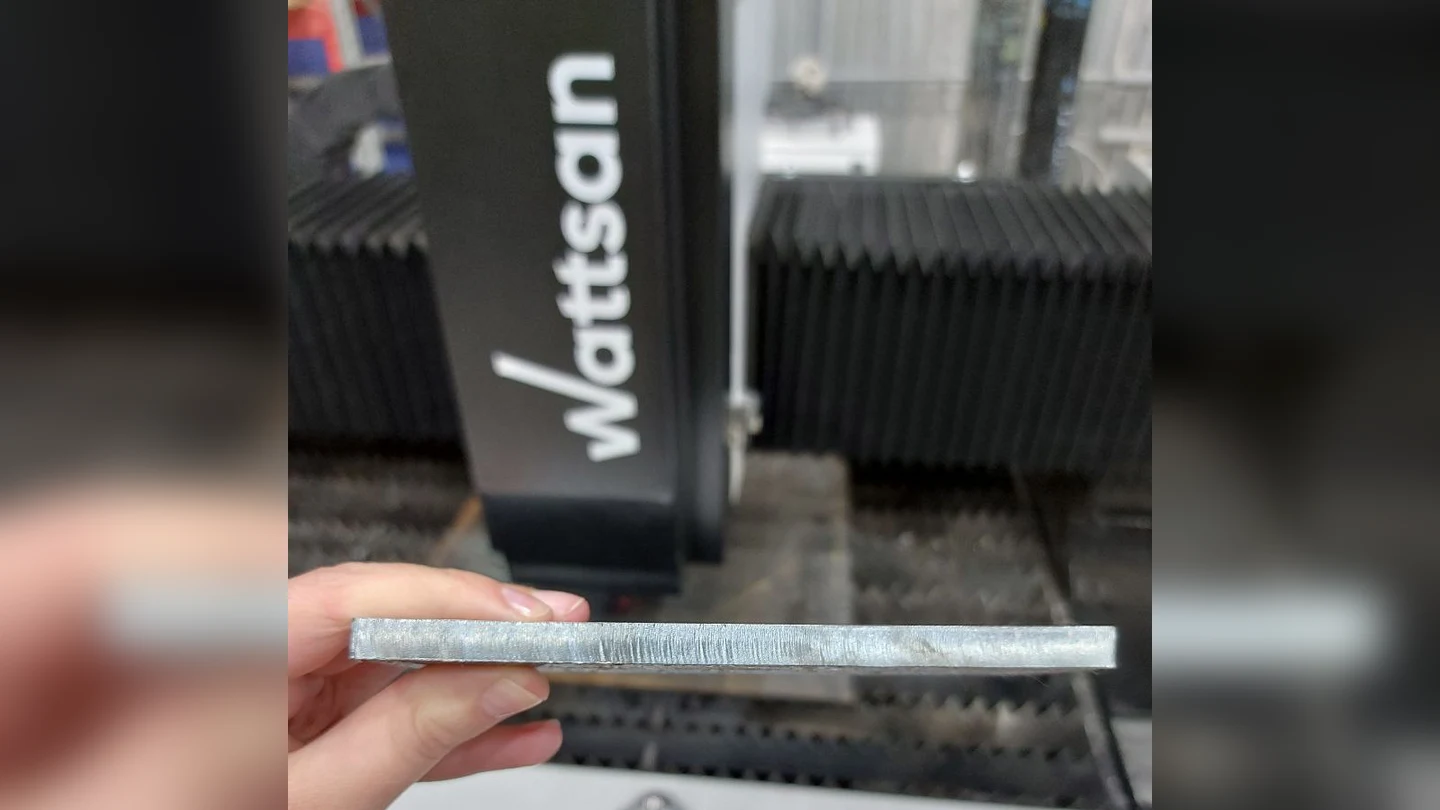
Primo piano di un bordo metallico tagliato davanti a una macchina per taglio laser Wattsan.
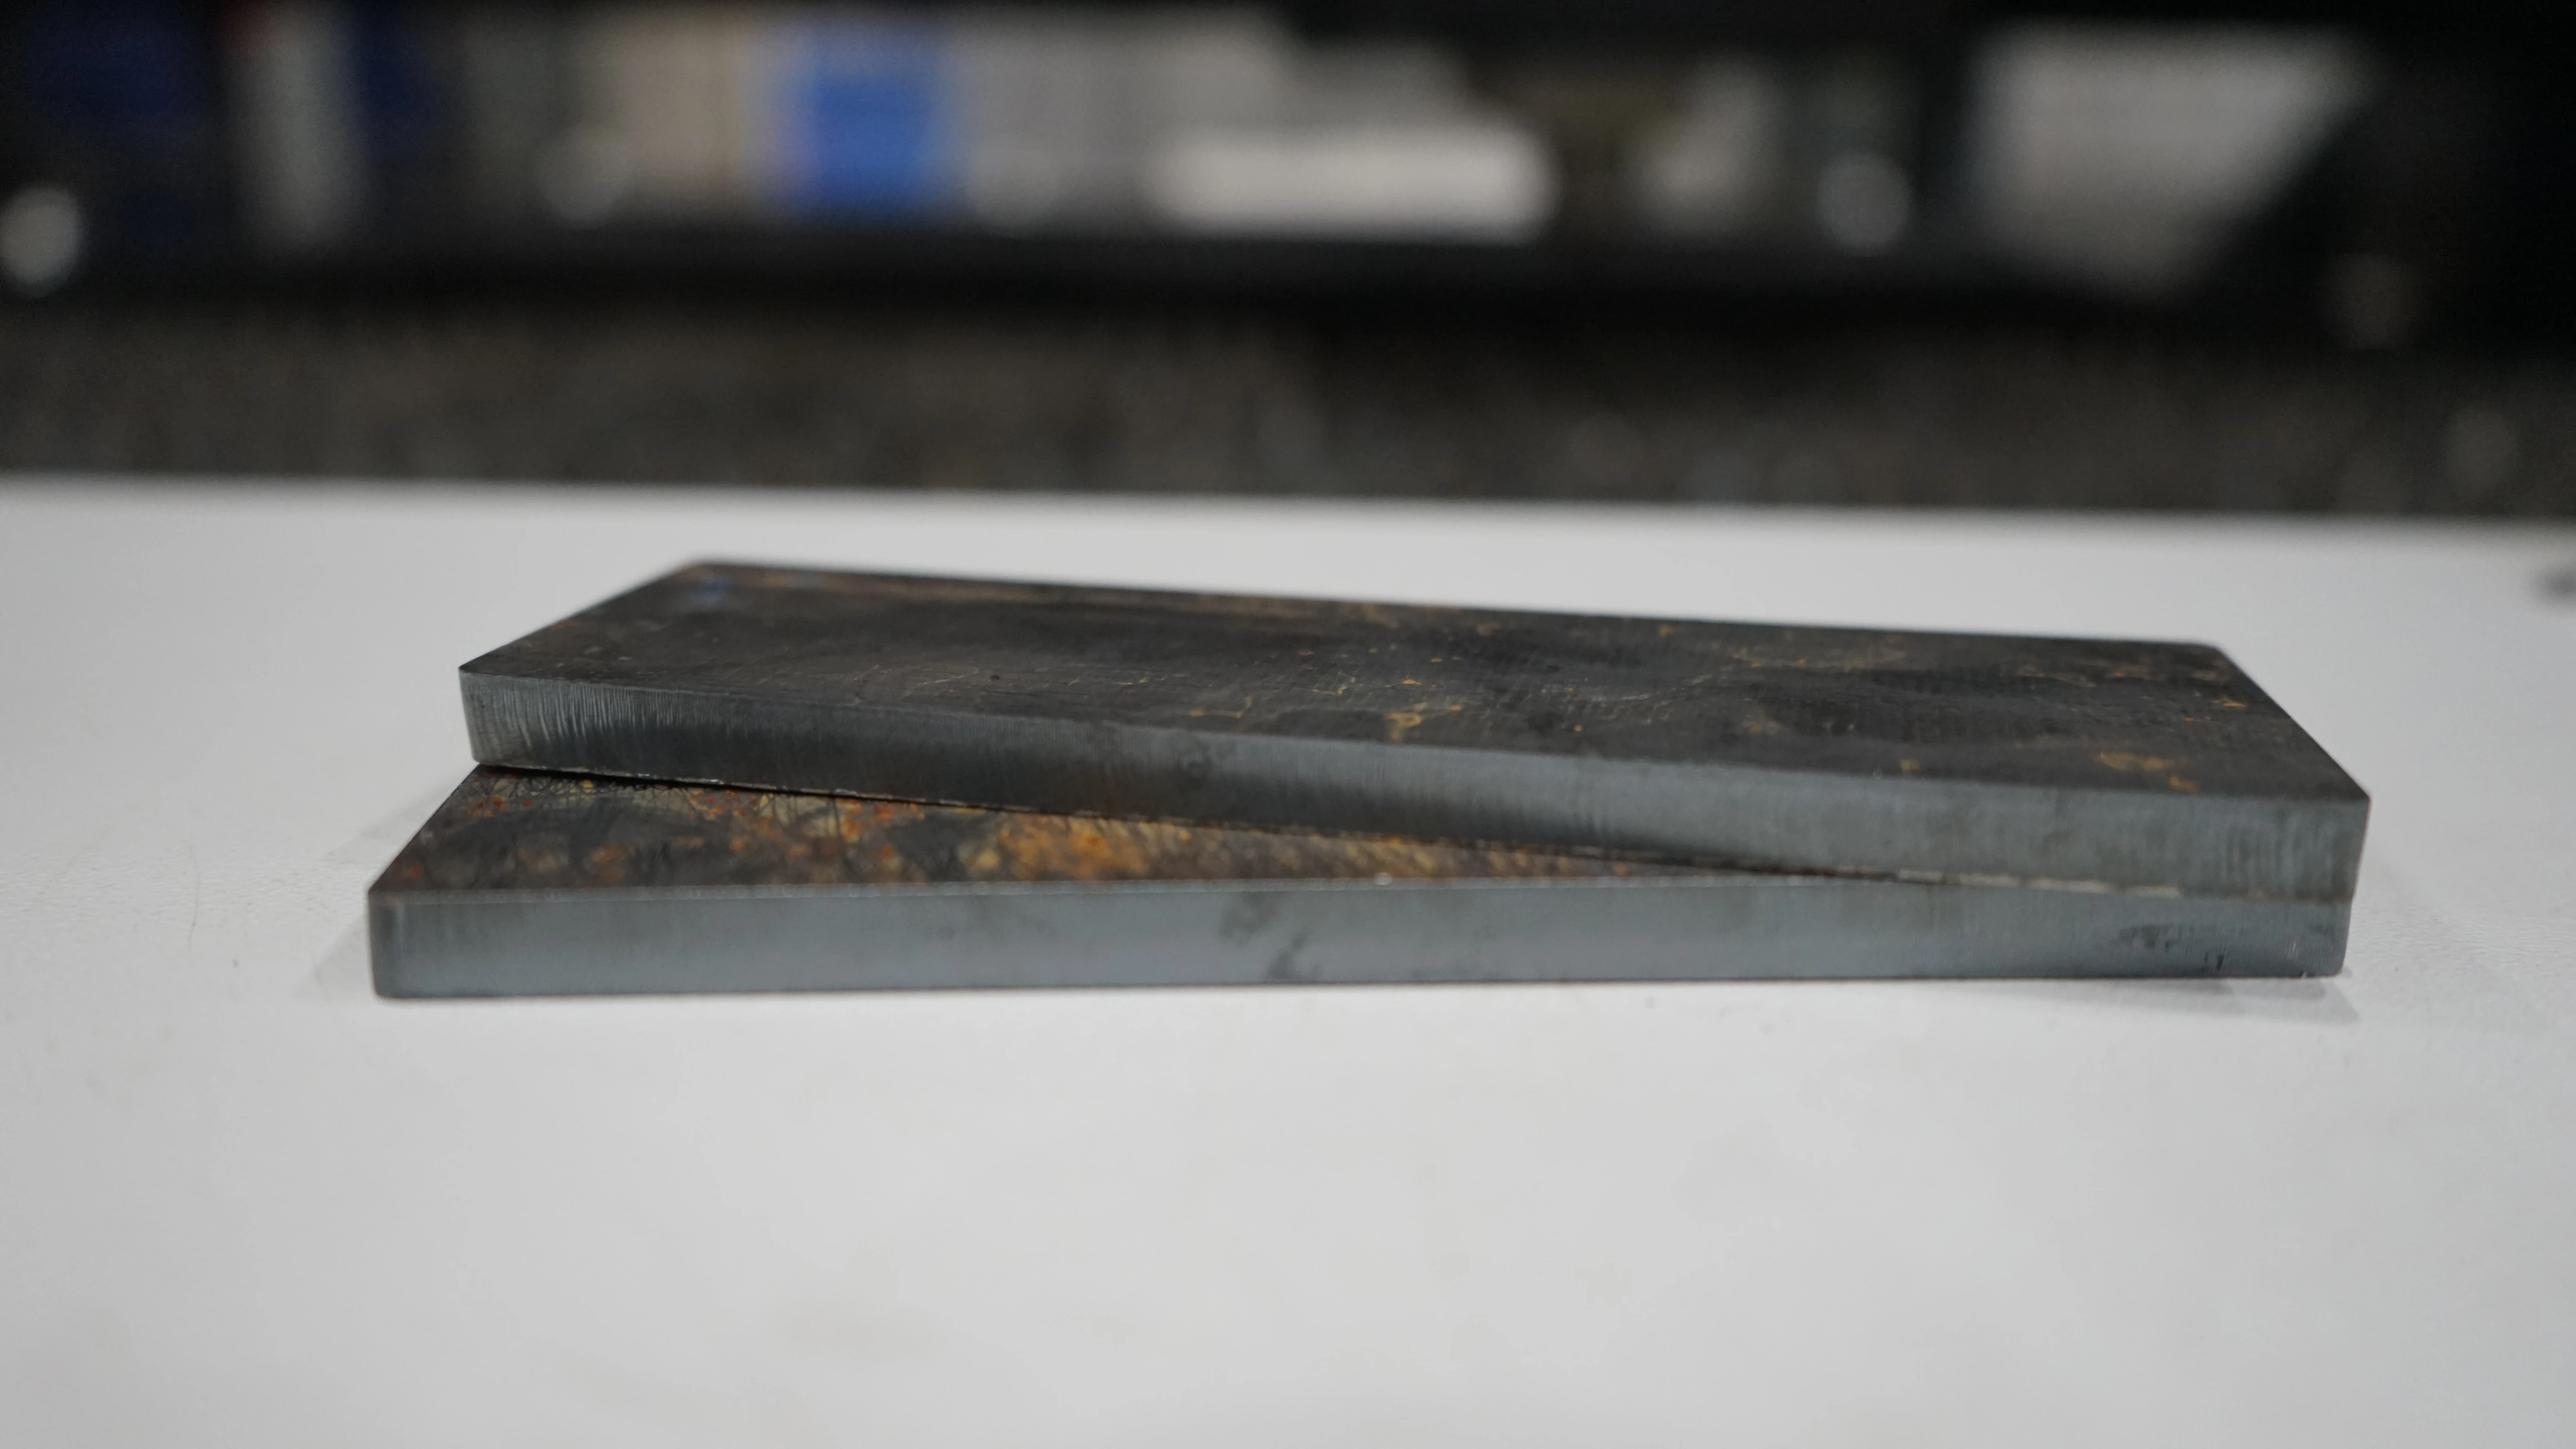
Due campioni di lamiera con i bordi di taglio ottenuti dalle macchine per taglio laser a fibra Wattsan.
Ad esempio, 200 pezzi che richiedono 1,5 minuti di pulizia ciascuno comportano 5 ore di lavoro manuale dopo il taglio. Una macchina più veloce può quindi offrire un risparmio complessivo minimo se ogni pezzo richiede comunque finitura.
Per un confronto significativo, fai tagliare ai fornitori il tuo disegno nelle tolleranze specificate e fatti mostrare i pezzi prima della finitura manuale. Potrai così vedere quali lavorazioni aggiuntive servono prima di piegatura, saldatura, verniciatura o assemblaggio.
A parità di potenza della sorgente e con ottiche, gas e parametri comparabili, le macchine Wattsan serie A, E e S possono ottenere finiture del bordo paragonabili. Per la produzione ripetitiva, la Wattsan 1530 S abbina un telaio rigido a sorgenti fino a 12 kW. Vale la pena considerarla quando servono sia un taglio più rapido sia dimensioni dei pezzi costanti da un lotto all’altro.
Volume di produzione e flusso di lavoro
Costruisci un ordine rappresentativo con disegni ricorrenti o previsti, specifiche dei materiali e quantità. Stabilisci la produzione richiesta per turno e le ore produttive disponibili al netto di pause programmate e manutenzione.
| Requisito di produzione | Esempio di calcolo |
|---|---|
| Pezzi accettabili richiesti | 200 |
| Tempo di produzione disponibile | 7 ore / 420 minuti |
| Tempo medio massimo per pezzo accettabile | 420 ÷ 200 = 2,1 minuti / 2 minuti e 6 secondi |
Questa è una media sull’intero lotto, che comprende attrezzaggio, taglio, carico, scarico e cambi di materiale. Da una stessa lamiera si possono ricavare più pezzi; i singoli tempi di taglio non devono coincidere con questa media.
Prova l’ordine completo con i tuoi fori e contorni abituali, il numero di operatori e le attrezzature di movimentazione. Misura il tempo trascorso del lotto, in modo che le operazioni sovrapposte siano contate una sola volta. Ad esempio, completare i 200 pezzi accettabili in 360 minuti lascia 60 minuti di margine nella finestra di sette ore.
Per gli ordini ricorrenti di lamiera, la Wattsan 1530 TABLECHANGE abbina un’area di lavoro di 1500 × 3000 mm, sorgenti fino a 12 kW e tavole intercambiabili. Una potenza maggiore può ridurre il tempo di taglio sui lavori adatti, mentre la seconda tavola permette all’operatore di preparare la lamiera successiva durante il taglio, riducendo le attese tra un layout e l’altro.
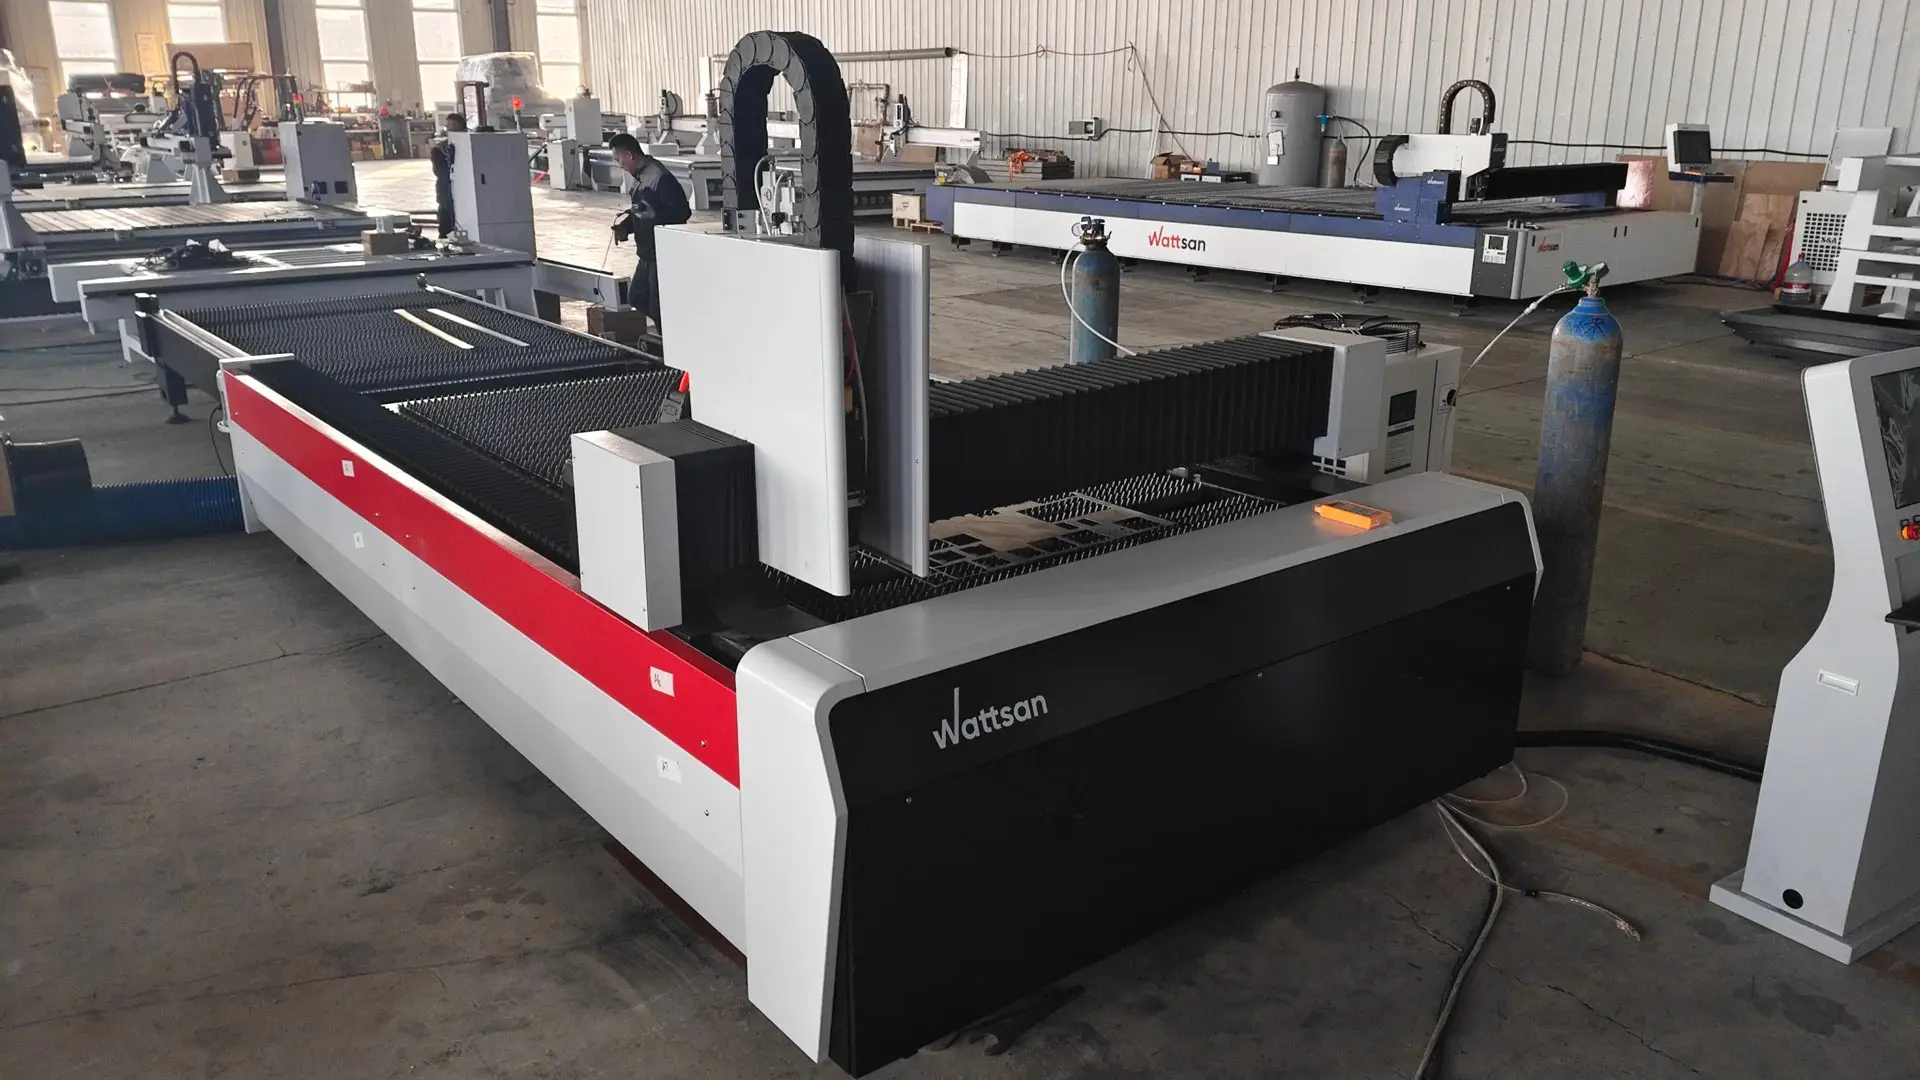
Wattsan 1530 TABLECHANGE: la seconda tavola consente di preparare la lamiera successiva durante il taglio.
Virmer può allestire una configurazione Wattsan su misura per il tuo carico di lavoro, in termini di potenza della sorgente, area di lavoro, sistemi di carico e automazione. In questo modo la configurazione agisce sull’operazione che limita la tua produzione e lascia margine per una crescita sostenuta da previsioni d’ordine realistiche.
Laser taglio metalli: quale tipo di macchina scegliere
Scegli una macchina per sola lamiera, una combinata lamiera e tubo o una dedicata ai tubi in base al materiale che lavori e a seconda che gli ordini di lamiera e di tubo richiedano capacità produttive separate.
Macchine laser a fibra per lamiera piana
Scegli una macchina dedicata alla lamiera piana quando lamiere e piastre rappresentano la maggior parte del tuo lavoro. Per gli ordini di tubi rari, confronta l’esternalizzazione con il costo di aggiungere una capacità di taglio tubi.
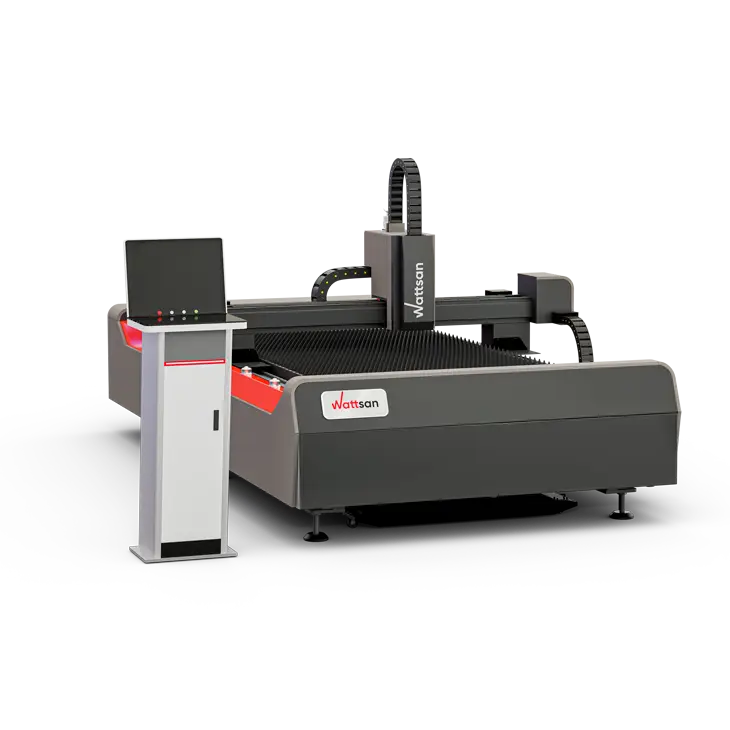
Macchina per taglio laser a fibra per lamiera piana, per pezzi in lamiera e in piastra.
Scopri le macchine laser a fibra per il taglio di lamiere metalliche
Macchine combinate per lamiera e tubo
Scegli una macchina combinata lamiera e tubo quando entrambi i tipi di lavoro sono ricorrenti e una sola installazione riesce a completarli nei tempi di produzione. In genere condividono un’unica sorgente laser: tieni conto quindi della lavorazione in sequenza e del tempo necessario per passare da un’operazione all’altra.
Verifica che il modulo tubi riesca a eseguire i tagli richiesti. Un’unità rotante può offrire meno opzioni di carico, supporto o taglio inclinato (smussi) rispetto a una tagliatubi dedicata.
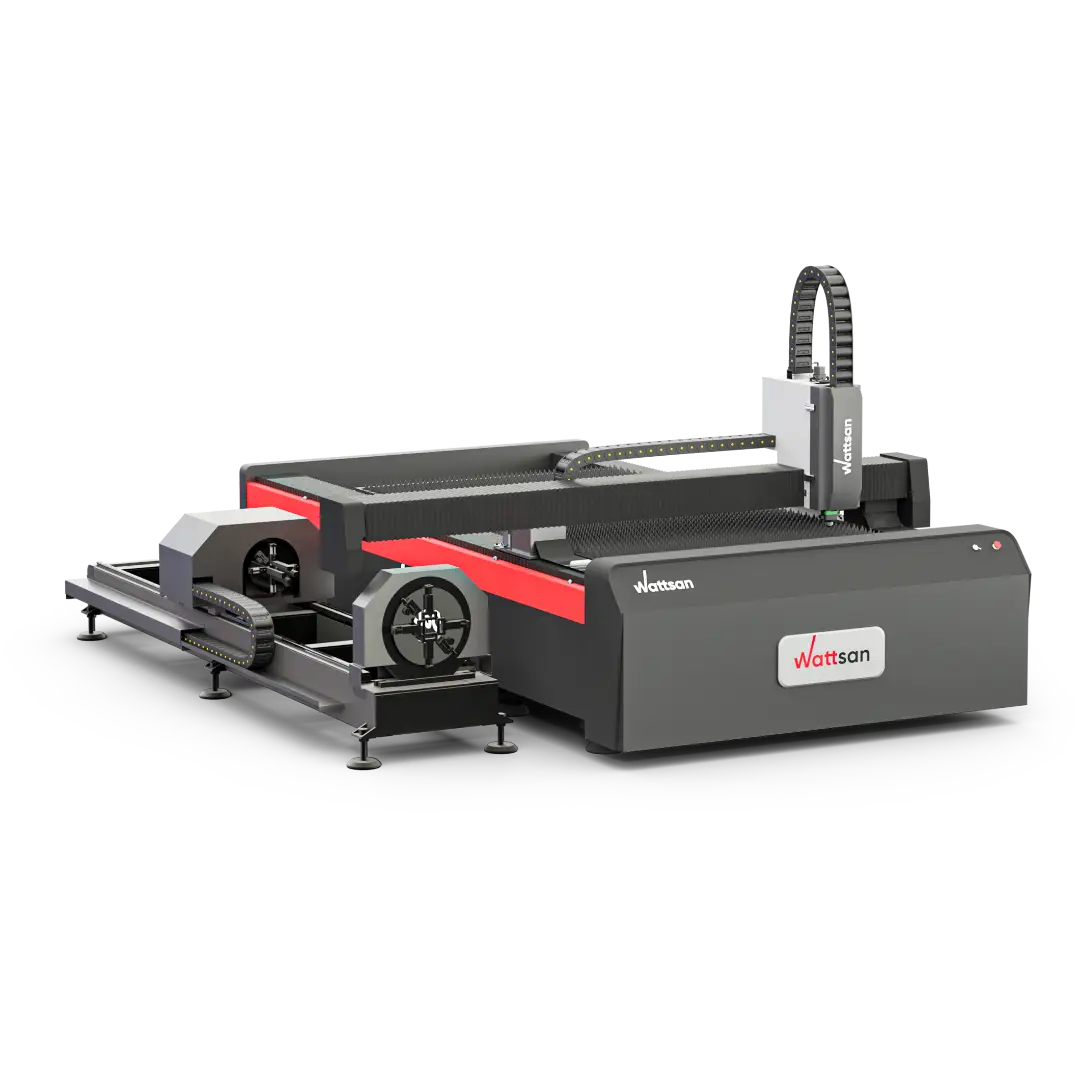
Macchina combinata lamiera e tubo.
Esplora le macchine laser a fibra combinate per lamiera e tubo
Tagliatubi e macchine per profilati laser dedicate
Scegli una macchina dedicata a tubi e profilati quando gli ordini di tubi richiedono una capacità produttiva propria oppure capacità di carico, supporto o taglio non disponibili su una macchina combinata. Macchine separate per lamiera e per tubo consentono inoltre di eseguire in parallelo i due tipi di lavoro, purché tu abbia operatori e capacità di movimentazione per entrambe.
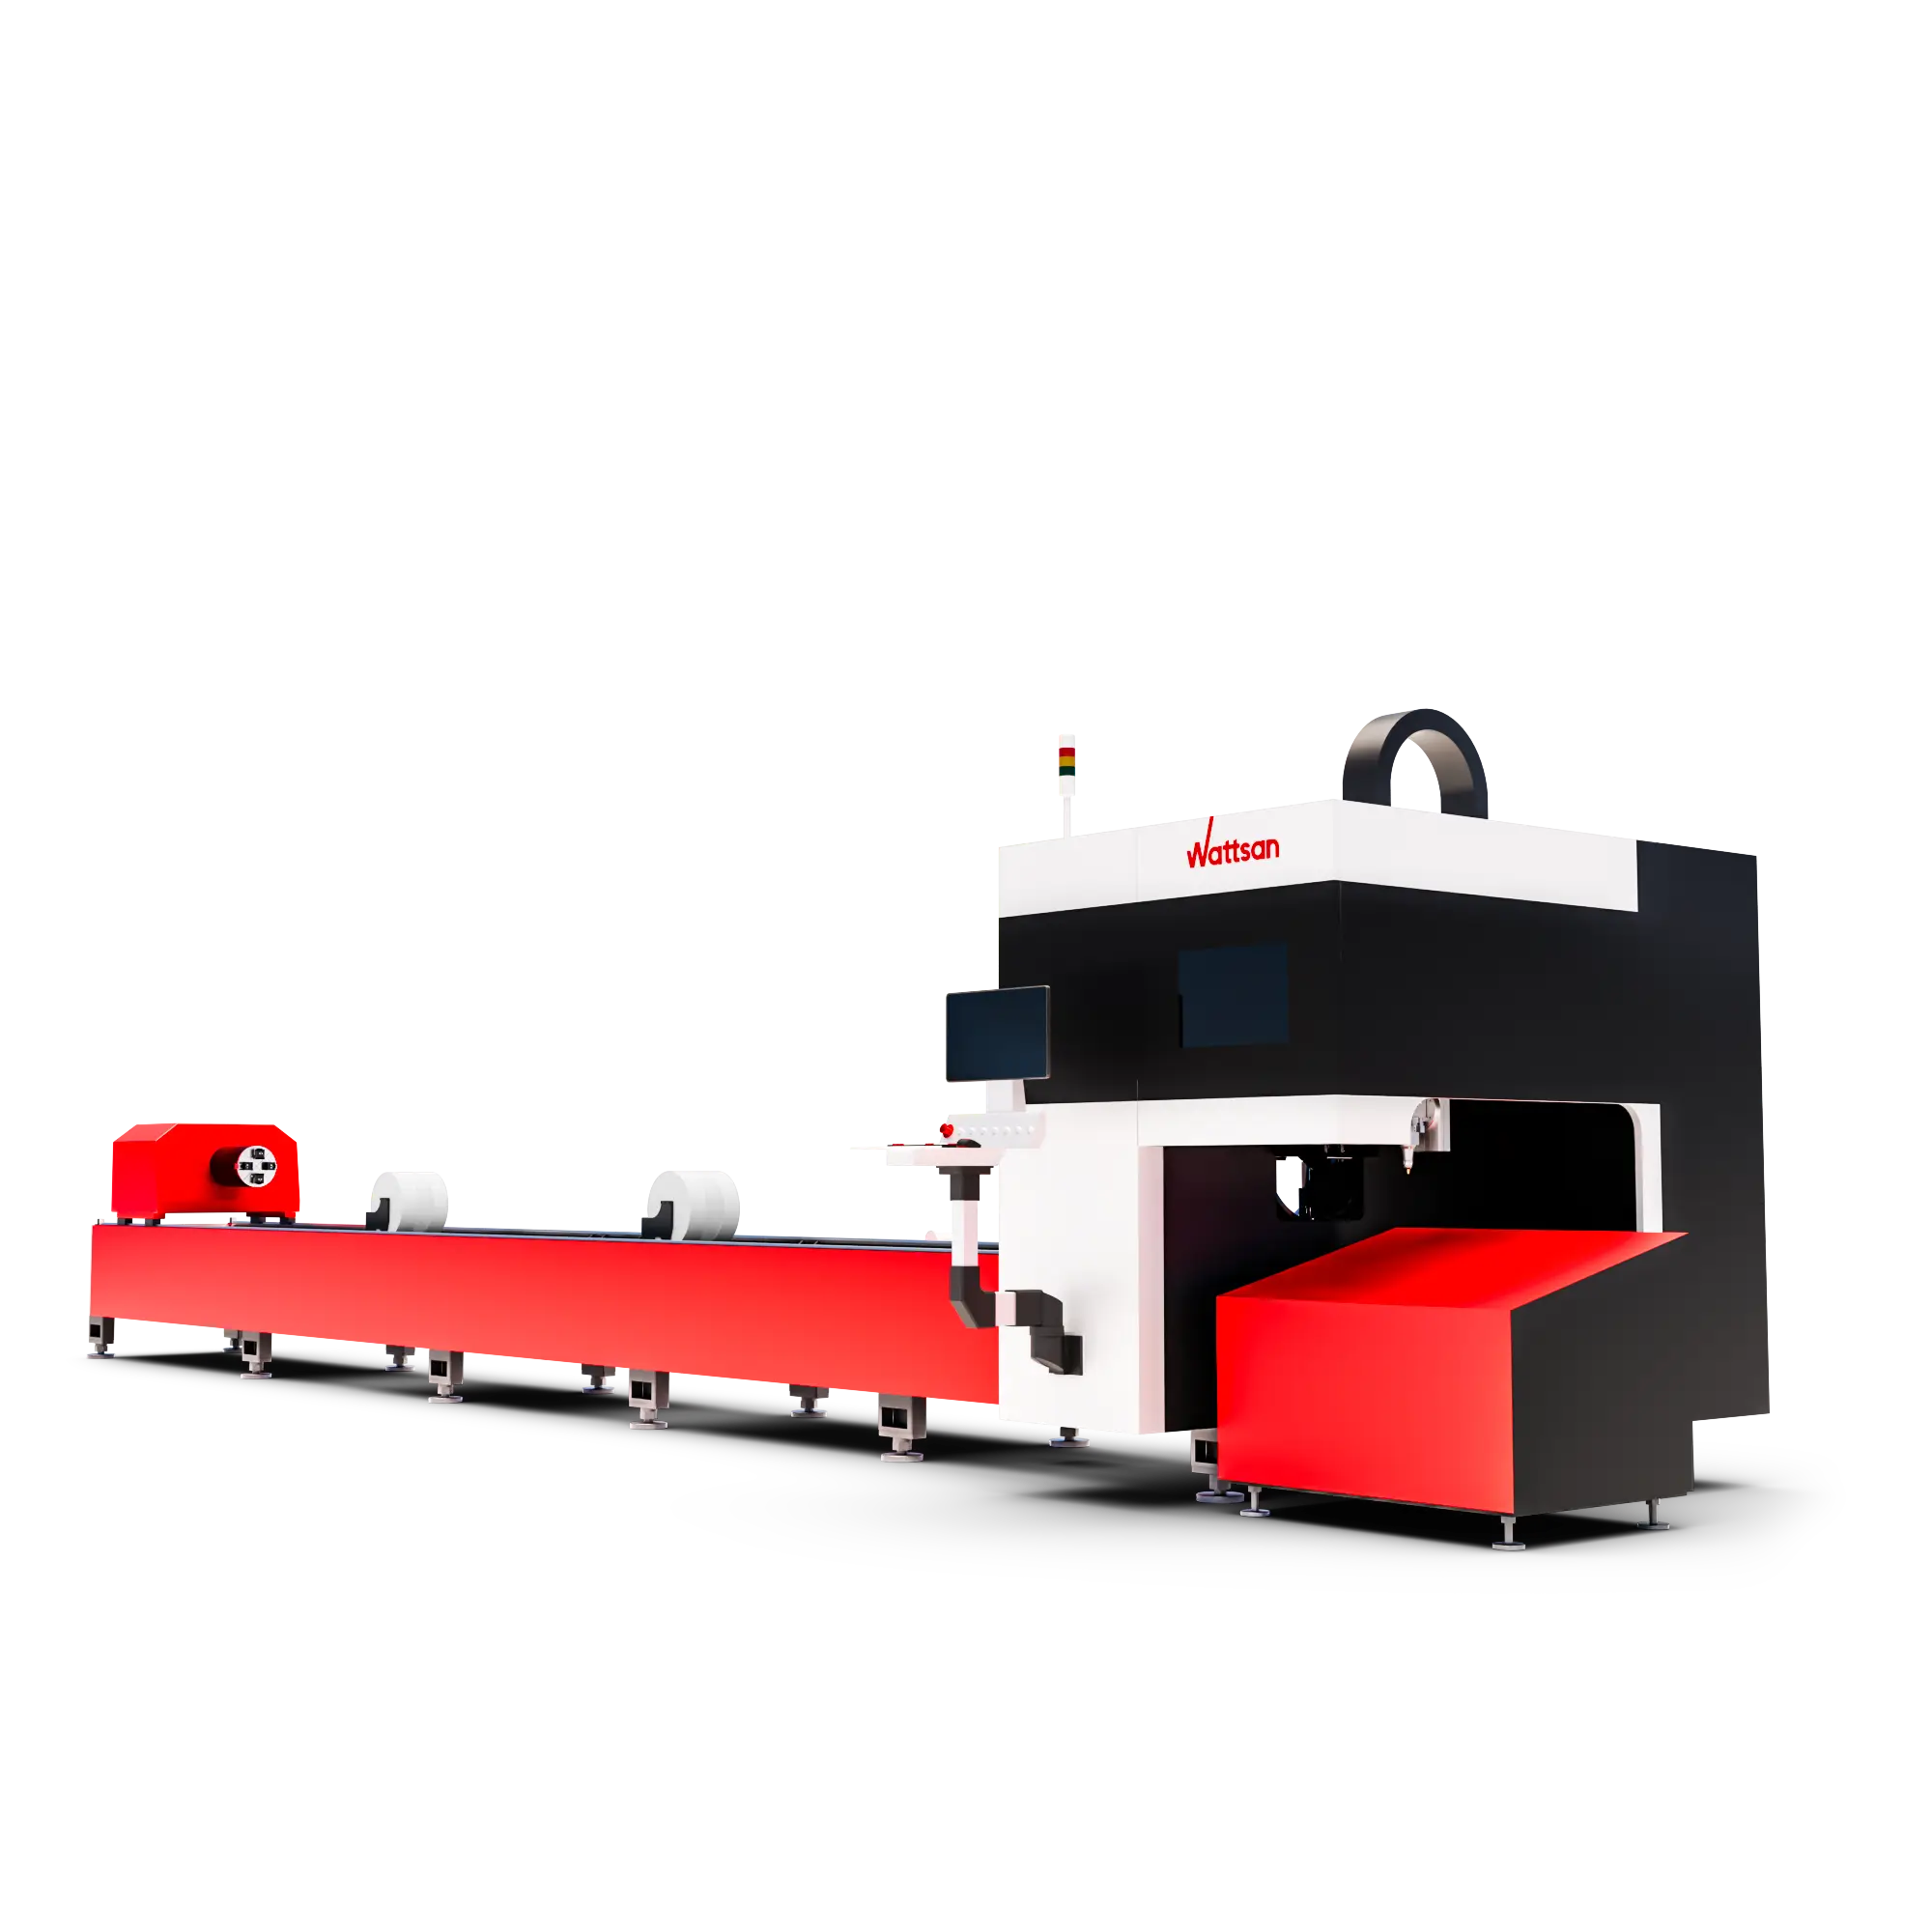
Macchina per taglio laser dedicata a tubi e profilati.
Esplora i tagliatubi e le macchine per profilati laser dedicati
Quale potenza scegliere per un laser per taglio metalli?
Scegli la potenza del laser a fibra in base ai materiali e agli spessori che tagli regolarmente, alla velocità e alla qualità del bordo che i tuoi ordini richiedono. Lo spessore massimo di taglio di una macchina indica che cosa può tagliare in condizioni dichiarate; non dice con quale rapidità o a quale costo produrrà quei pezzi ogni giorno.
Confronta le opzioni di potenza sullo stesso materiale e sullo stesso disegno. Una potenza maggiore vale il costo aggiuntivo quando il risparmio di tempo aumenta la produzione utilizzabile o riduce il costo per pezzo finito. Per pezzi sottili con molti piccoli fori o contorni corti, foratura e movimento della macchina possono limitare il vantaggio di una sorgente più potente.
Schema per scegliere la potenza
| Materiale | Gas | Spessore (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Acciaio al carbonio | N2 / aria | 1 | 10 | 20 | 35 | 45 | 50-80 |
| Acciaio al carbonio | N2 / aria | 3 | - | - | - | 14 | 30-38 |
| Acciaio al carbonio | N2 / aria | 6 | - | - | - | 5 | 10-13 |
| Acciaio al carbonio | N2 / aria | 10 | - | - | - | - | 5-6,5 |
| Acciaio al carbonio | O2 | 3 | 3 | 3,6 | 4 | 3,6-4,2 | - |
| Acciaio al carbonio | O2 | 6 | 1,5 | 1,4 | 2,7 | 2,7-3,2 | - |
| Acciaio al carbonio | O2 | 10 | - | 1 | 1,5 | 2,0-2,3 | 2,3 |
| Acciaio al carbonio | O2 | 20 | - | - | 0,6 | 0,6-0,7 | 1,4 |
| Acciaio inox | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Acciaio inox | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Acciaio inox | N2 | 6 | - | - | 2,7 | 5 | 15 |
| Acciaio inox | N2 | 10 | - | - | - | 2 | 7,5 |
| Acciaio inox | N2 | 20 | - | - | - | - | 1,45 |
| Lega di alluminio | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Lega di alluminio | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Lega di alluminio | N2 | 6 | - | - | 2 | 4 | 11 |
| Lega di alluminio | N2 | 10 | - | - | - | 1,2 | 5 |
| Lega di alluminio | N2 | 20 | - | - | - | - | 1 |
| Ottone | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Ottone | N2 | 3 | - | - | 6 | 14 | 22 |
| Ottone | N2 | 6 | - | - | - | 3,8 | 10 |
| Ottone | N2 | 10 | - | - | - | 1 | 5 |
Le colonne indicano la potenza nominale della sorgente; alcune impostazioni a ossigeno usano una potenza ridotta. N2 indica azoto; O2 indica ossigeno. Le impostazioni di prova sono escluse. Un trattino indica che non è stato selezionato alcun riferimento per quel materiale, spessore e gas, non un limite di taglio.
Per l’acciaio inox da 1 mm con azoto, le velocità di riferimento a 6 e 12 kW sono 60 e 63 m/min. A 10 mm sono 2 e 7,5 m/min. Per 20 m di contorni calcolati in acciaio inox da 10 mm servono quindi 10 minuti contro 2 minuti e 40 secondi di movimento di taglio, con un risparmio di 7 minuti e 20 secondi. I tempi complessivi del lavoro comprendono anche foratura, accelerazione e movimentazione.
Per il rame, il riferimento a 12 kW è di 5 m/min su materiale da 6 mm con ossigeno.
Quali dimensioni devono avere le macchine per il taglio laser dei metalli?
Confronta l’area di lavoro utile e i limiti di movimentazione della macchina con i requisiti di produzione che hai registrato in precedenza.
Quale area di lavoro serve per tagliare la lamiera?
- Area di lavoro utile. Confronta lunghezza e larghezza di taglio dichiarate con i formati di lamiera e i layout che prevedi di lavorare. Usa le dimensioni dell’area di lavoro, non la sigla del modello.
- Carico sul tavolo. Verifica il carico consentito per ogni tavola. Una lamiera di acciaio al carbonio da 1500 × 3000 × 10 mm pesa circa 353 kg, senza attrezzature o altri carichi aggiuntivi. La tavola deve sostenere il carico complessivo che intendi appoggiarvi.
Spazio di installazione: un esempio di pianificazione. La macchina laser per taglio metalli Wattsan 1530 TABLECHANGE ha un’area di lavoro di 1500 × 3000 mm, ma ingombri complessivi di 7,68 × 2,16 m. Per un primo layout, lasciando 1,3 m a sinistra e sul retro e 1 m sugli altri lati si ottiene una zona macchina e accesso di circa 10 × 4,5 m (45 m²). Aggiungi lo spazio per il chiller, l’impianto di aspirazione e il carico o lo stoccaggio delle lamiere; verifica la disposizione completa sul disegno di installazione del fornitore.
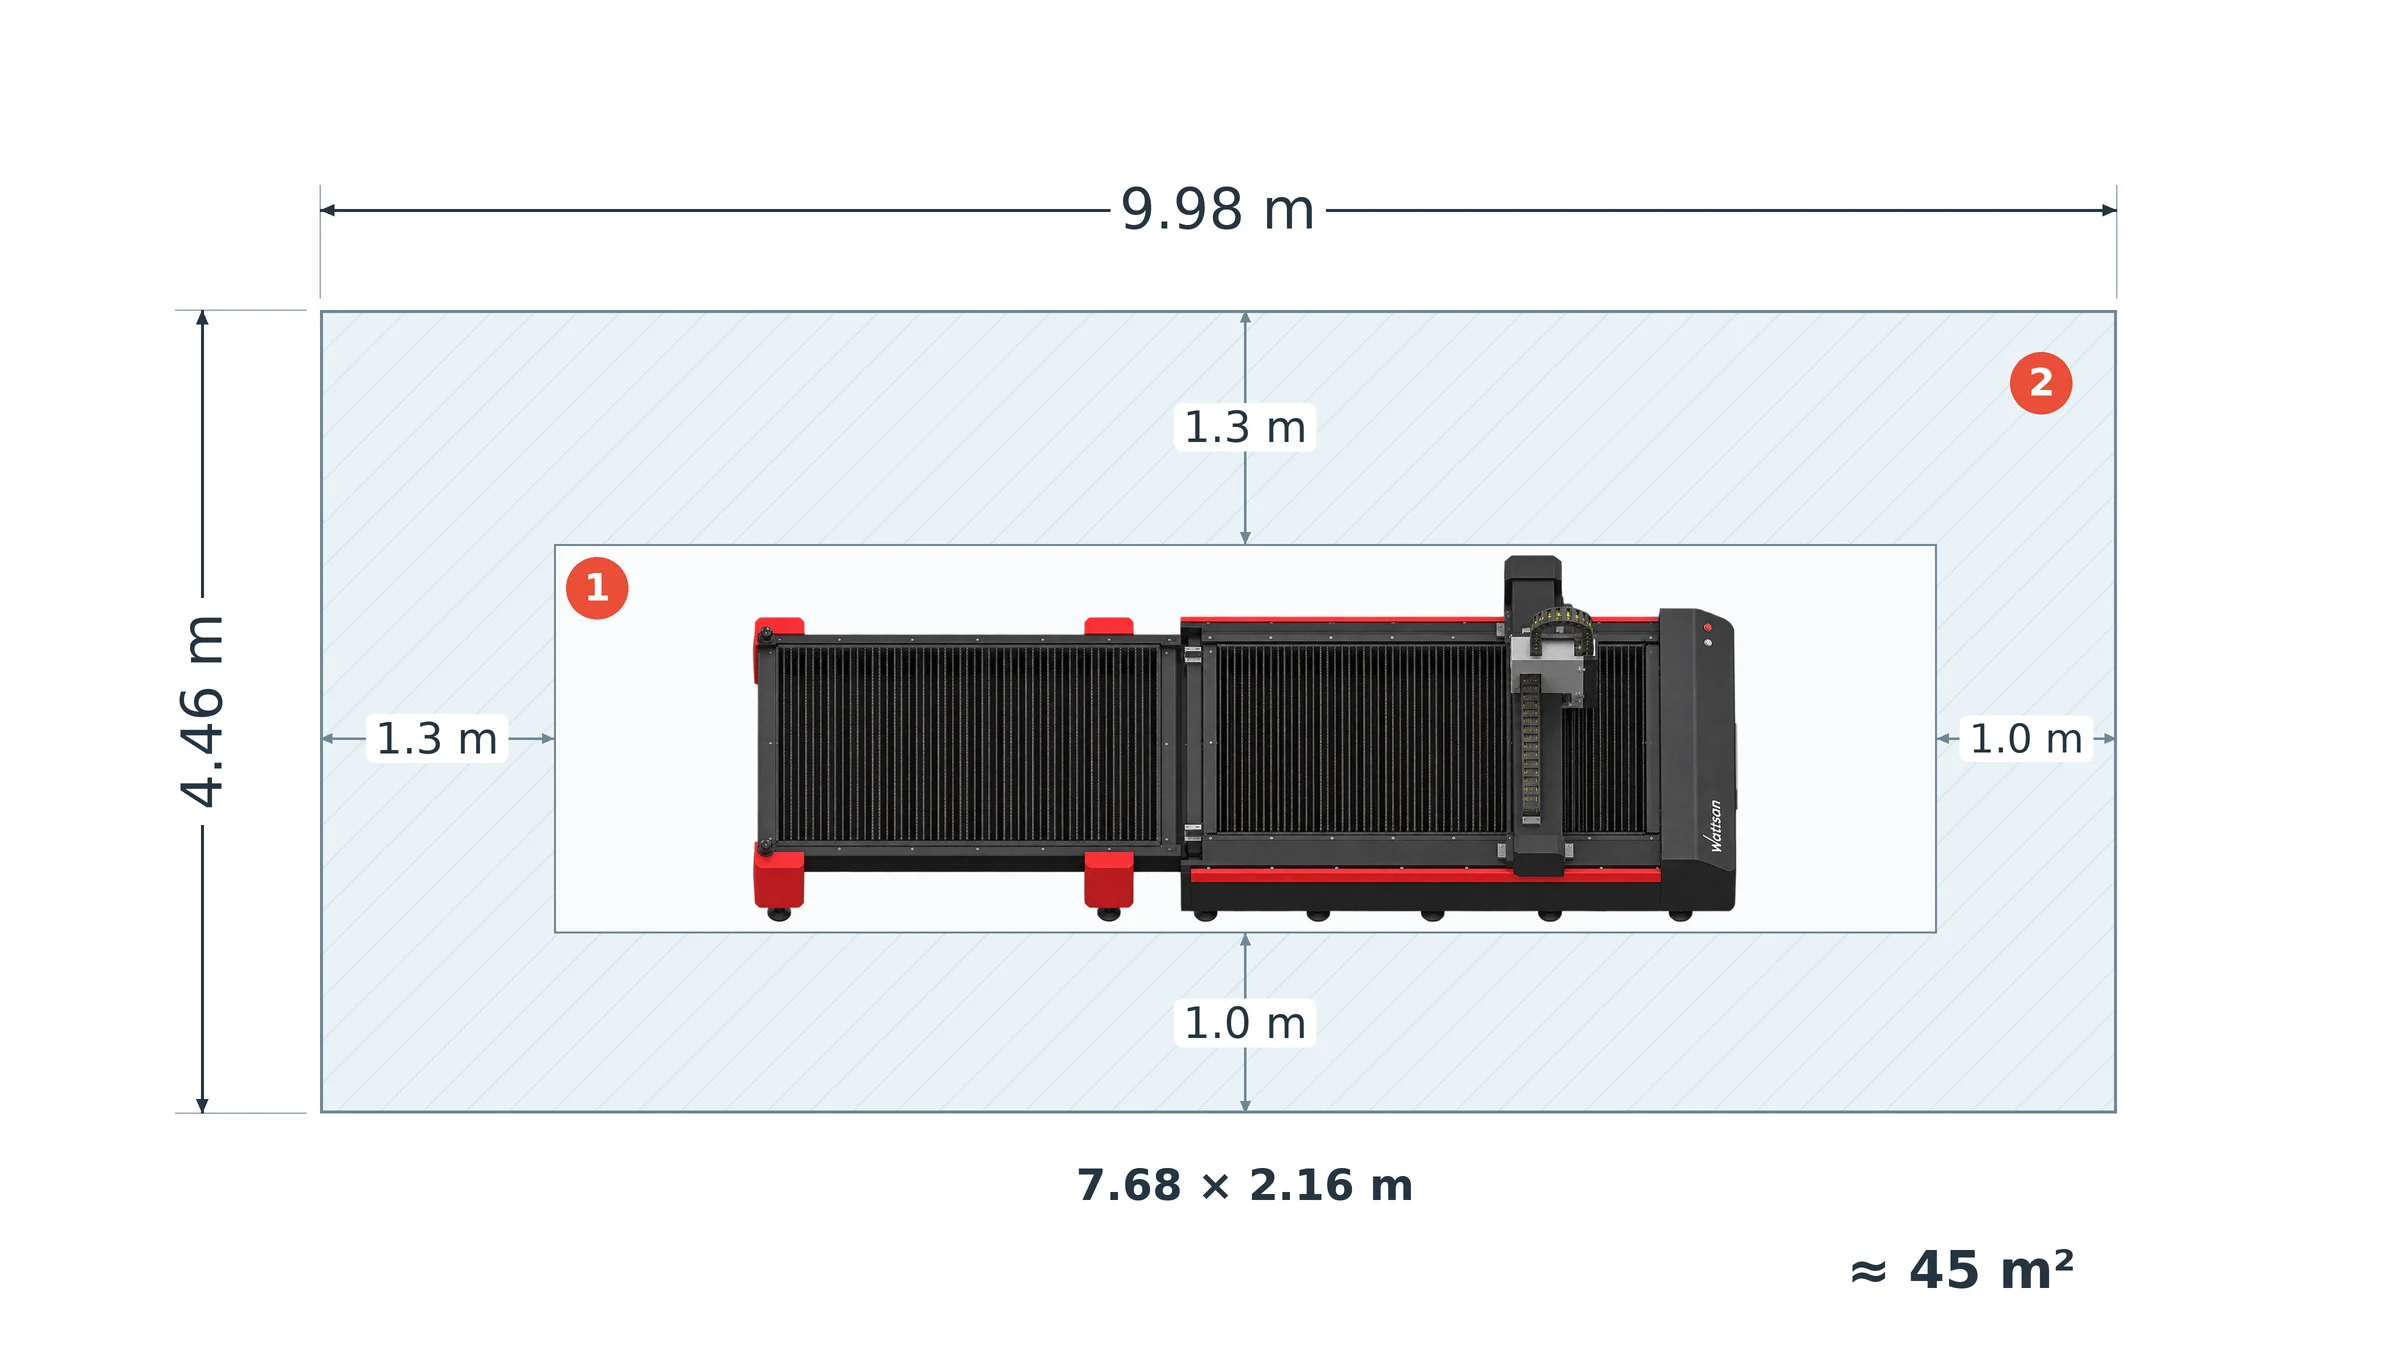
1 - Ingombro della macchina; 2 - spazi di accesso.
Quale capacità serve per tubi e profilati?
- Limiti di sezione. Controlla le dimensioni supportate per ogni forma di profilato che usi. Il diametro del mandrino da solo non stabilisce la dimensione massima del pezzo per ogni forma.
- Lunghezza di carico e del pezzo finito. Verifica separatamente la lunghezza di carico del materiale grezzo e quella di scarico del pezzo finito. Poter caricare un tubo lungo non garantisce che un pezzo finito della stessa lunghezza possa essere sostenuto e scaricato.
- Peso e supporto. Conferma se la capacità è indicata per tubo o per metro e se i supporti e il caricatore forniti coprono il tuo materiale. Usa i valori della stessa configurazione proposta, senza combinare valori massimi di varianti diverse.
Tavola singola, tavole intercambiabili o carico automatico?
Scegli il sistema di tavole e movimentazione in base a quanto carico e scarico interrompono il taglio e a quanto tempo dell’operatore richiedono.
- Tavola singola. Il laser si ferma mentre si rimuovono i pezzi finiti e si carica la lamiera successiva. Può bastare quando queste pause lasciano comunque tempo sufficiente per completare gli ordini; attrezzature di movimentazione aggiuntive aggiungerebbero costo senza risolvere un limite di produzione.
- Tavole intercambiabili. Una tavola viene preparata fuori dall’area di taglio mentre l’altra è in uso. Scegli questa soluzione quando i cambi di lamiera causano ritardi e l’operatore può preparare la tavola successiva durante il taglio. La Wattsan 1530 TABLECHANGE CABIN è un esempio di questa configurazione; carico e scarico delle lamiere possono comunque restare manuali.
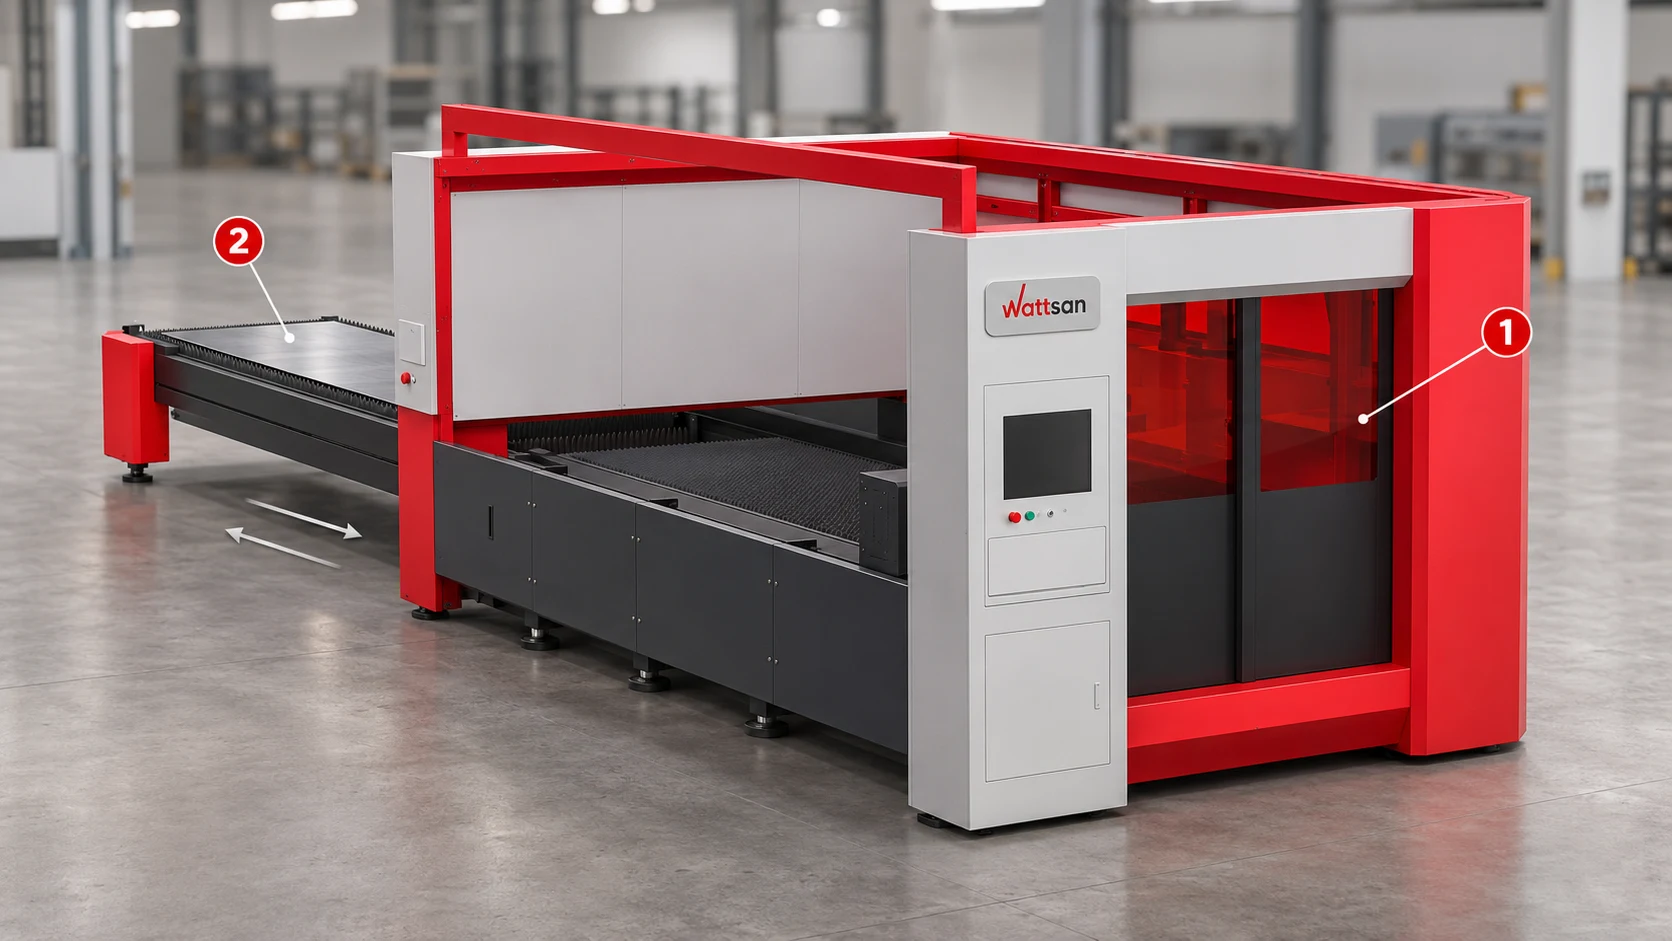
Wattsan 1530 TABLECHANGE CABIN: 1 - zona di taglio chiusa; 2 - tavola intercambiabile esterna per scaricare i pezzi e preparare la lamiera successiva. Le frecce indicano il movimento delle tavole. Rendering illustrativo.
- Carico e scarico automatici. Un caricatore di lamiere trasferisce il materiale da una pila alla macchina, in genere con ventose a vuoto. Per scarico e smistamento dei pezzi servono le apparecchiature corrispondenti. Questi sistemi sono disponibili per i laser per lamiera e come sistemi di movimentazione tubi specifici per materiale. Valutali quando la movimentazione delle lamiere assorbe molto tempo dell’operatore o quando il personale limita i turni che puoi eseguire.
Esempio di calcolo del tempo ciclo. Supponi che il taglio richieda 20 minuti per lamiera e che rimuovere i pezzi e caricare la lamiera successiva richieda 5 minuti:
- Tavola singola: 20 + 5 = 25 minuti per ciclo ripetuto.
- Tavole intercambiabili: se tutti i 5 minuti di preparazione avvengono durante il taglio e lo scambio delle tavole richiede 30 secondi, il ciclo ripetuto dura 20,5 minuti.
Su dieci cicli di questo tipo la differenza è di 45 minuti. Sono tempi illustrativi, non risultati misurati su una macchina Wattsan. Se la preparazione richiede più tempo del taglio, resta comunque una certa attesa: usa il ciclo completo dimostrato, senza dare per scontato che ogni minuto di movimentazione venga recuperato.
Per il carico automatico, confronta sia il tempo dell’operatore risparmiato sia le pause residue tra una lamiera e l’altra con costo di installazione, manutenzione e ingombro dell’apparecchiatura. Risparmiare manodopera e aumentare la produzione di taglio sono vantaggi distinti: un caricatore può ridurre la movimentazione manuale anche quando il taglio resta l’operazione più lenta.
Quali componenti contano nella scelta di una taglierina laser per metalli?
Dopo aver scelto potenza e area di lavoro, confronta i componenti della taglierina laser per metalli che influiscono su cambi di lavoro, precisione del movimento e preparazione dei disegni.
Sorgente laser e testa di taglio
Indica nel preventivo i modelli di sorgente e testa di taglio e usa quella combinazione per la dimostrazione, così il campione rappresenta l’attrezzatura che riceverai.
Per cambi di spessore frequenti, la regolazione automatica del fuoco riduce l’impostazione manuale del fuoco. Il controllo dell’altezza regola la distanza tra ugello e lamiera durante il taglio. Confronta quali regolazioni l’operatore deve comunque eseguire tra un lavoro e l’altro e quali anomalie di collisione o surriscaldamento attivano un arresto automatico.
Telaio, portale e sistema di movimento
Confronta il trattamento di distensione del telaio, il portale e gli azionamenti degli assi, nonché la protezione e la lubrificazione delle guide. La distensione contribuisce a limitare le deformazioni dovute alle tensioni residue di saldatura; protezione e lubrificazione delle guide aiutano a controllare contaminazione e usura.
Per disegni con molti piccoli fori e contorni corti, confronta l’accelerazione e le dimensioni dei pezzi finiti oltre al tempo di lavoro. Frenate e cambi di direzione ripetuti possono limitare il vantaggio di un’elevata velocità massima di spostamento. Scegli il sistema di movimento che accorcia il tuo lavoro mantenendo le tolleranze.
La Wattsan 1530 HARD illustra entrambi i criteri. Il suo banco in acciaio trattato termicamente usa piastre da 15–18 mm e nervature da 16–30 mm per la rigidità, con protezione aggiuntiva dal calore di taglio. Nella configurazione con cambio automatico degli ugelli e ispezione dell’ugello tramite telecamera, riduce inoltre il lavoro manuale tra lavori che richiedono ugelli diversi e interrompe il taglio quando rileva un danno all’ugello. Vale la pena valutare questa combinazione per produzioni con frequenti cambi di ugello e taglio prolungato, dove contano sia il tempo di cambio sia la protezione della macchina sotto carichi di produzione.
Software CNC, CAD/CAM e nesting
Chiedi al futuro operatore di importare uno dei tuoi file, correggere gli errori del disegno, disporre i pezzi ed esportare un lavoro di taglio nel software fornito. Registra il tempo di preparazione e le modifiche manuali per stabilire il lavoro necessario prima che il taglio possa iniziare. Per il taglio tubi, fai dimostrare il flusso di programmazione corrispondente.
Confronta i layout con la stessa dimensione di lamiera, le stesse quantità, la stessa spaziatura e la stessa rotazione consentita dei pezzi. In un esempio illustrativo, disporre 24 pezzi invece di 20 sulla stessa lamiera produce il 20% di pezzi in più per lamiera, rendendo misurabile il vantaggio del nesting in termini di utilizzo del materiale.
Cosa serve in officina per far funzionare un laser a fibra?
Prima di ordinare, ottieni i requisiti di installazione per la macchina completa e le sue apparecchiature ausiliarie. Servono a individuare gli adeguamenti necessari in officina prima della consegna.
| Requisito da confermare | Che cosa indica |
|---|---|
| Alimentazione elettrica: tensione, fasi, carico totale collegato, messa a terra e stabilità dell’alimentazione per l’intero impianto. | Se il tuo allacciamento elettrico attuale è sufficiente o va potenziato prima della consegna. |
| Gas di assistenza: tipo, pressione, portata di picco e purezza per i materiali e gli spessori abituali. | Quale sistema di approvvigionamento si adatta al processo di taglio: bombole, stoccaggio sfuso o generazione in loco. |
| Aria compressa: pressione richiesta, portata erogata, secchezza e filtrazione. | Se compressore, essiccatore e filtri possono servire il laser o vanno potenziati. |
| Raffreddamento: potenza del chiller, specifica dell’acqua e intervallo di temperatura ambiente consentito. | Se il sistema di raffreddamento è adatto alla sorgente scelta e alle condizioni della tua officina. |
| Aspirazione: portata d’aria richiesta, filtrazione, canalizzazioni e punto di scarico. | Quali impianti di aspirazione e canalizzazioni vanno installati prima dell’avvio della produzione. |
| Sito e consegna: portata del pavimento, planarità, ancoraggio, aperture di accesso e modalità di scarico. | Se pavimento e percorso di consegna richiedono preparazione e quali mezzi di sollevamento servono. |
Taglio metalli laser: come valutare fornitore, garanzia, formazione e assistenza
Confronta l’assistenza inclusa nell’offerta per avviamento, manutenzione e riparazioni.
Copertura della garanzia. Controlla le condizioni di garanzia per macchina, sorgente e testa, comprese parti di ricambio, manodopera, trasferte e spedizione di reso. Stabilisci chi gestisce ciascun reclamo e quali esclusioni si applicano, in modo da distinguere le riparazioni coperte dai costi a tuo carico.
Assistenza e ricambi. Concorda le modalità di diagnosi da remoto, interventi dei tecnici e ricambi, compresa l’assistenza dopo la scadenza della garanzia. Conferma ubicazione delle scorte e tempi di consegna dei componenti critici, per pianificare le riparazioni ed eventuali interruzioni della produzione.
Messa in servizio e formazione. Virmer offre messa in servizio con tecnici e formazione degli operatori per aiutare a portare la macchina in produzione. I tecnici possono assistere con l’impostazione iniziale e la produzione di prova sui tuoi materiali, mentre la formazione in sede o da remoto riguarda uso e manutenzione della macchina. Così il tuo team impara a preparare i lavori, far funzionare l’attrezzatura ed eseguire la manutenzione ordinaria dopo la consegna.
Virmer controlla inoltre ogni macchina nello stabilimento Wattsan, nel magazzino nei Paesi Bassi e prima della spedizione al cliente. I proprietari di macchine Wattsan ricevono assistenza tecnica online a vita.
Le migliori macchine laser a fibra per lamiera e tubi
La nostra selezione Wattsan qui sotto abbina il profilo di produzione definito sopra ai modelli per il taglio laser dei metalli disponibili presso Virmer.
| Esigenza produttiva | Modelli Wattsan consigliati | Specifiche in linea con l’esigenza |
|---|---|---|
| Pezzi piccoli in un’officina con poco spazio | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; fino a 6 kW; cabina chiusa. Ingombro macchina: 2545 × 2834 mm. |
| Lavorazioni generiche di lamiera e acciaio inox per officine conto terzi | Wattsan 1530 A Wattsan 1530 S |
Entrambe: 1500 × 3000 mm. 1530 A: fino a 6 kW. 1530 S: fino a 12 kW, per una sorgente più potente nello stesso formato di lamiera. |
| Layout consecutivi con frequenti sostituzioni di lamiera | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; fino a 12 kW; cabina di protezione e tavole intercambiabili automatiche. |
| Pezzi di lamiera e componenti tubolari su un’unica macchina | Wattsan 1530 ROTARY | 1500 × 3000 mm; fino a 12 kW. Modulo tubi: tondo 10–220 mm; quadro 10–140 mm. |
| Taglio di lamiere e piastre ad alta potenza | Wattsan 1530 HARD Wattsan 2040 HARD |
Fino a 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Produzione dedicata di tubi e profilati | Wattsan Core Pro | 1,5–30 kW; versioni con carico da 6, 9 o 12 m; versioni per pesi del pezzo di 140, 400 o 1500 kg; supporti pneumatici per tubi. |
| Tubi pesanti e preparazioni di saldatura con smusso | Wattsan Nova | 15–30 kW; pezzi fino a 3000 kg; alimentazione automatica e testa orientabile per smussi fino a 45°. |
Invia disegni, specifiche dei materiali e produzione richiesta a Virmer all’indirizzo info@virmer.com. I nostri specialisti possono consigliare una configurazione Wattsan, organizzare una dimostrazione sui tuoi materiali e preparare un preventivo dettagliato. Ottieni così una proposta di macchina in linea con i tuoi requisiti di produzione, con attrezzature e servizi inclusi chiaramente indicati.
Domande frequenti su come scegliere una macchina laser a fibra per il taglio dei metalli
Quanto costa una macchina laser a fibra per il taglio dei metalli?
Il prezzo di acquisto dipende da potenza, area di lavoro, architettura delle tavole, cabina, capacità di taglio tubi, automazione, configurazione di sorgente e testa, apparecchiature ausiliarie, consegna, messa in servizio e assistenza. Non esiste un prezzo universale: richiedi un preventivo specifico per la configurazione e distingui la cifra iniziale dal costo complessivo del progetto installato.
Quanto costa far funzionare una macchina laser a fibra?
I costi di esercizio comprendono energia elettrica, gas di assistenza, materiali di consumo, manodopera, software, filtri, manutenzione programmata e fermi macchina. Variano in base alla macchina, al mix di materiali e al grado di utilizzo: considera quindi qualsiasi costo orario come una stima da verificare sul tuo processo, non come una tariffa fissa.

