Výběr správného vláknového laserového řezacího stroje závisí na úkolech, které má plnit, nikoli na nejvyšší udávaném výkonu nebo nejnižší cenové nabídce. Abyste pochopili, jak vybrat vláknový laserový řezací stroj, je třeba sladit typ stroje, výkon, pracovní plochu či kapacitu trubek a úroveň automatizace s materiály, tloušťkami a objemy, které ve vaší dílně skutečně zpracováváte.
Tento průvodce vás provede tímto rozhodováním krok za krokem: výrobní požadavky, typ stroje, výkon, kapacita stolu nebo trubek, součásti systému, příprava dílny a podpora dodavatele. Rovněž rozlišuje mezi maximální řezací schopností stroje a jeho schopností opakovatelné výroby – tento rozdíl ovlivňuje téměř každé následující rozhodnutí.
Pokud nejprve potřebujete porozumět zdroji, řezací hlavě, pohybovému systému a procesu s pomocným plynem, podívejte se na jak funguje vláknový laserový řezací stroj.
Začněte se svými výrobními požadavky
Každé další rozhodnutí v tomto průvodci – typ stroje, výkon, rozměry stolu, automatizace – vychází z písemného výrobního profilu. Namísto specifikace stroje na základě jedné neobvyklé zakázky si projděte reprezentativní zakázky z posledních 6–12 měsíců a podrobně je zaznamenejte, než požádáte o cenovou nabídku.
Materiály, jakosti a rozsah tlouštěk
Pro každou skupinu materiálů a tlouštěk ve vaší knize objednávek nebo plánovaném sortimentu produktů zaznamenejte:
- Materiál, jakost a stav povrchu. Uveďte druh kovu a přesnou jakost. Pokud má váš materiál povlak nebo ochrannou fólii, informujte o tom dodavatele. Pro demonstrační řezy použijte stejný materiál a stav povrchu, jaké hodláte zpracovávat ve výrobě.
- Obvyklý rozsah tloušťek a nejtlustší běžná zakázka. Tyto údaje definují rozsah, ve kterém se testuje opakovatelná rychlost řezání a povrchová úprava, kterou vaše díly vyžadují.
- Příležitostná maximální tloušťka a četnost. Zaznamenejte výjimečné zakázky samostatně, aby dodavatel mohl nacenit požadované nadstandardní kapacity.
- Podíl dílů v každé skupině. To určuje materiály a tloušťky, kterým je třeba dát přednost při zkušebních řezech a srovnání výrobních nákladů.
Ilustrativní skladba objednávek podle počtu dílů; do svého profilu doplňte skutečné jakosti a povrchové úpravy:
| Materiál / skupina objednávek | Tloušťka | Podíl dílů |
|---|---|---|
| Uhlíková ocel | 1–3 mm | 80 % |
| Nerezová ocel | 4–6 mm | 15 % |
| Uhlíková ocel, příležitostné objednávky | 10–12 mm | 5 % |
V tomto příkladu začněte s dodavatelem s prvními dvěma skupinami, které tvoří 95 % dílů. Zkoušejte těch 5 % silnějších dílů zvlášť a porovnejte náklady na potřebnou modernizaci konfigurace s hodnotou těchto zakázek a náklady na jejich subdodávku. Později použijte naměřené časy zakázek k určení, kolik výrobní kapacity každá skupina skutečně potřebuje.
Rozměry dílů, plechů, trubek a profilů
Zaznamenejte jak velikost nakupovaného materiálu, tak rozměry dílů, které potřebujete vyrobit:
| Pro plechy | Pro trubky a profily |
|---|---|
| Formát zakoupeného plechu | Tvar profilu a rozměry průřezu |
| Největší opakující se část | Délka a tloušťka stěny |
| Typické uspořádání vnoření | Hmotnost obrobku |
| Způsob nakládky a vykládky | Přípustná délka zbytku (ocasu) |
Pokud pravidelně nakupujete plechy o rozměrech 4000 × 2000 mm, stroj o rozměrech 3000 × 1500 mm je nedokáže zpracovat vcelku: budete potřebovat menší zásoby nebo předběžné řezání plechů. A stroj s odpovídající pracovní plochou, jako je například Wattsan 2040 HARD, stojí za zvážení, abyste tento přípravný krok mohli vynechat.
Pokud váš dodavatel dodává trubky v délkách 9 m, uveďte tento požadavek na nakládku ještě před porovnáním strojů. Wattsan Core Pro je k dispozici s délkou nakládky 6, 9 nebo 12 m, v závislosti na konfiguraci. Verze, která podporuje délku vašich trubek, vám ušetří předběžné zkracování; její limity velikosti profilu a hmotnosti obrobku musí také odpovídat trubkám, které hodláte zpracovávat.
Systém upínání určuje, jak blízko ke konci trubky může stroj řezat. Upínací systémy musí zachovat dostatek materiálu pro uchycení a polohování trubky, přičemž musí ponechat volný prostor pro řezací hlavu. Jakmile již nelze zbývající konec bezpečně uchytit a dosáhnout k němu, stává se nezpracovatelným zbytkem. Kratší minimální zbytek proto může ponechat prostor pro další díl.
Například Wattsan Core Pro uvádí minimální délku zbytku 90 mm. Uvažujme trubku o délce 6000 mm a díly, z nichž každý vyžaduje 580 mm, včetně přídavku na řez:
| Minimální nezpracovatelná koncová část | Vypočítané počty kusů na trubku |
|---|---|
| 500 mm – ilustrativní alternativa | 9 |
| 90 mm - Specifikace Core Pro | 10 |
Deset dílů zabírá 5800 mm, zbývá tedy 200 mm – to stačí na minimální zbytkovou délku 90 mm, ale nestačí pro stroj vyžadující 500 mm. Při 100 trubkách by tento rozdíl mohl znamenat 100 dílů navíc ze stejného množství surového materiálu.
Před nákupem je užitečné si nechat předvést na základě vašich specifikací trubek a výkresu dílu, kolik hotových dílů stroj vyrobí a kolik materiálu zbude. Společnost Virmer může tuto ukázku zorganizovat v rámci procesu výběru stroje.
Požadovaná kvalita řezu a následné operace
Definujte stav, v jakém musí díly opustit proces řezání: připravené k montáži, připravené k ohýbání nebo svařování, nebo vyžadující další dokončovací úpravy. To určuje, které výsledky řezání jsou přijatelné a kolik dodatečné práce by každá konfigurace stroje vašemu týmu přinesla.
| Požadavek | Co zkontrolovat | Jak to ovlivní vaši volbu |
|---|---|---|
| Rozměry a montáž | Zkontrolujte rozměry a polohy otvorů podle výkresu a sestavte spojované díly. | Ukazuje, zda stroj dokáže vyrobit díly, které do sebe zapadnou bez nutnosti úpravy. |
| Stav hran a požadované povrchové úpravy | Zkontrolujte kovové nánosy, drsnost a oxidy a zda je třeba je před dalším zpracováním odstranit. | Ukazuje, kolik ruční práce zbývá po řezání a jak to ovlivňuje náklady na výrobu dílů. |

Detailní záběr na okraj řezaného kovu před laserovým řezacím strojem Wattsan.
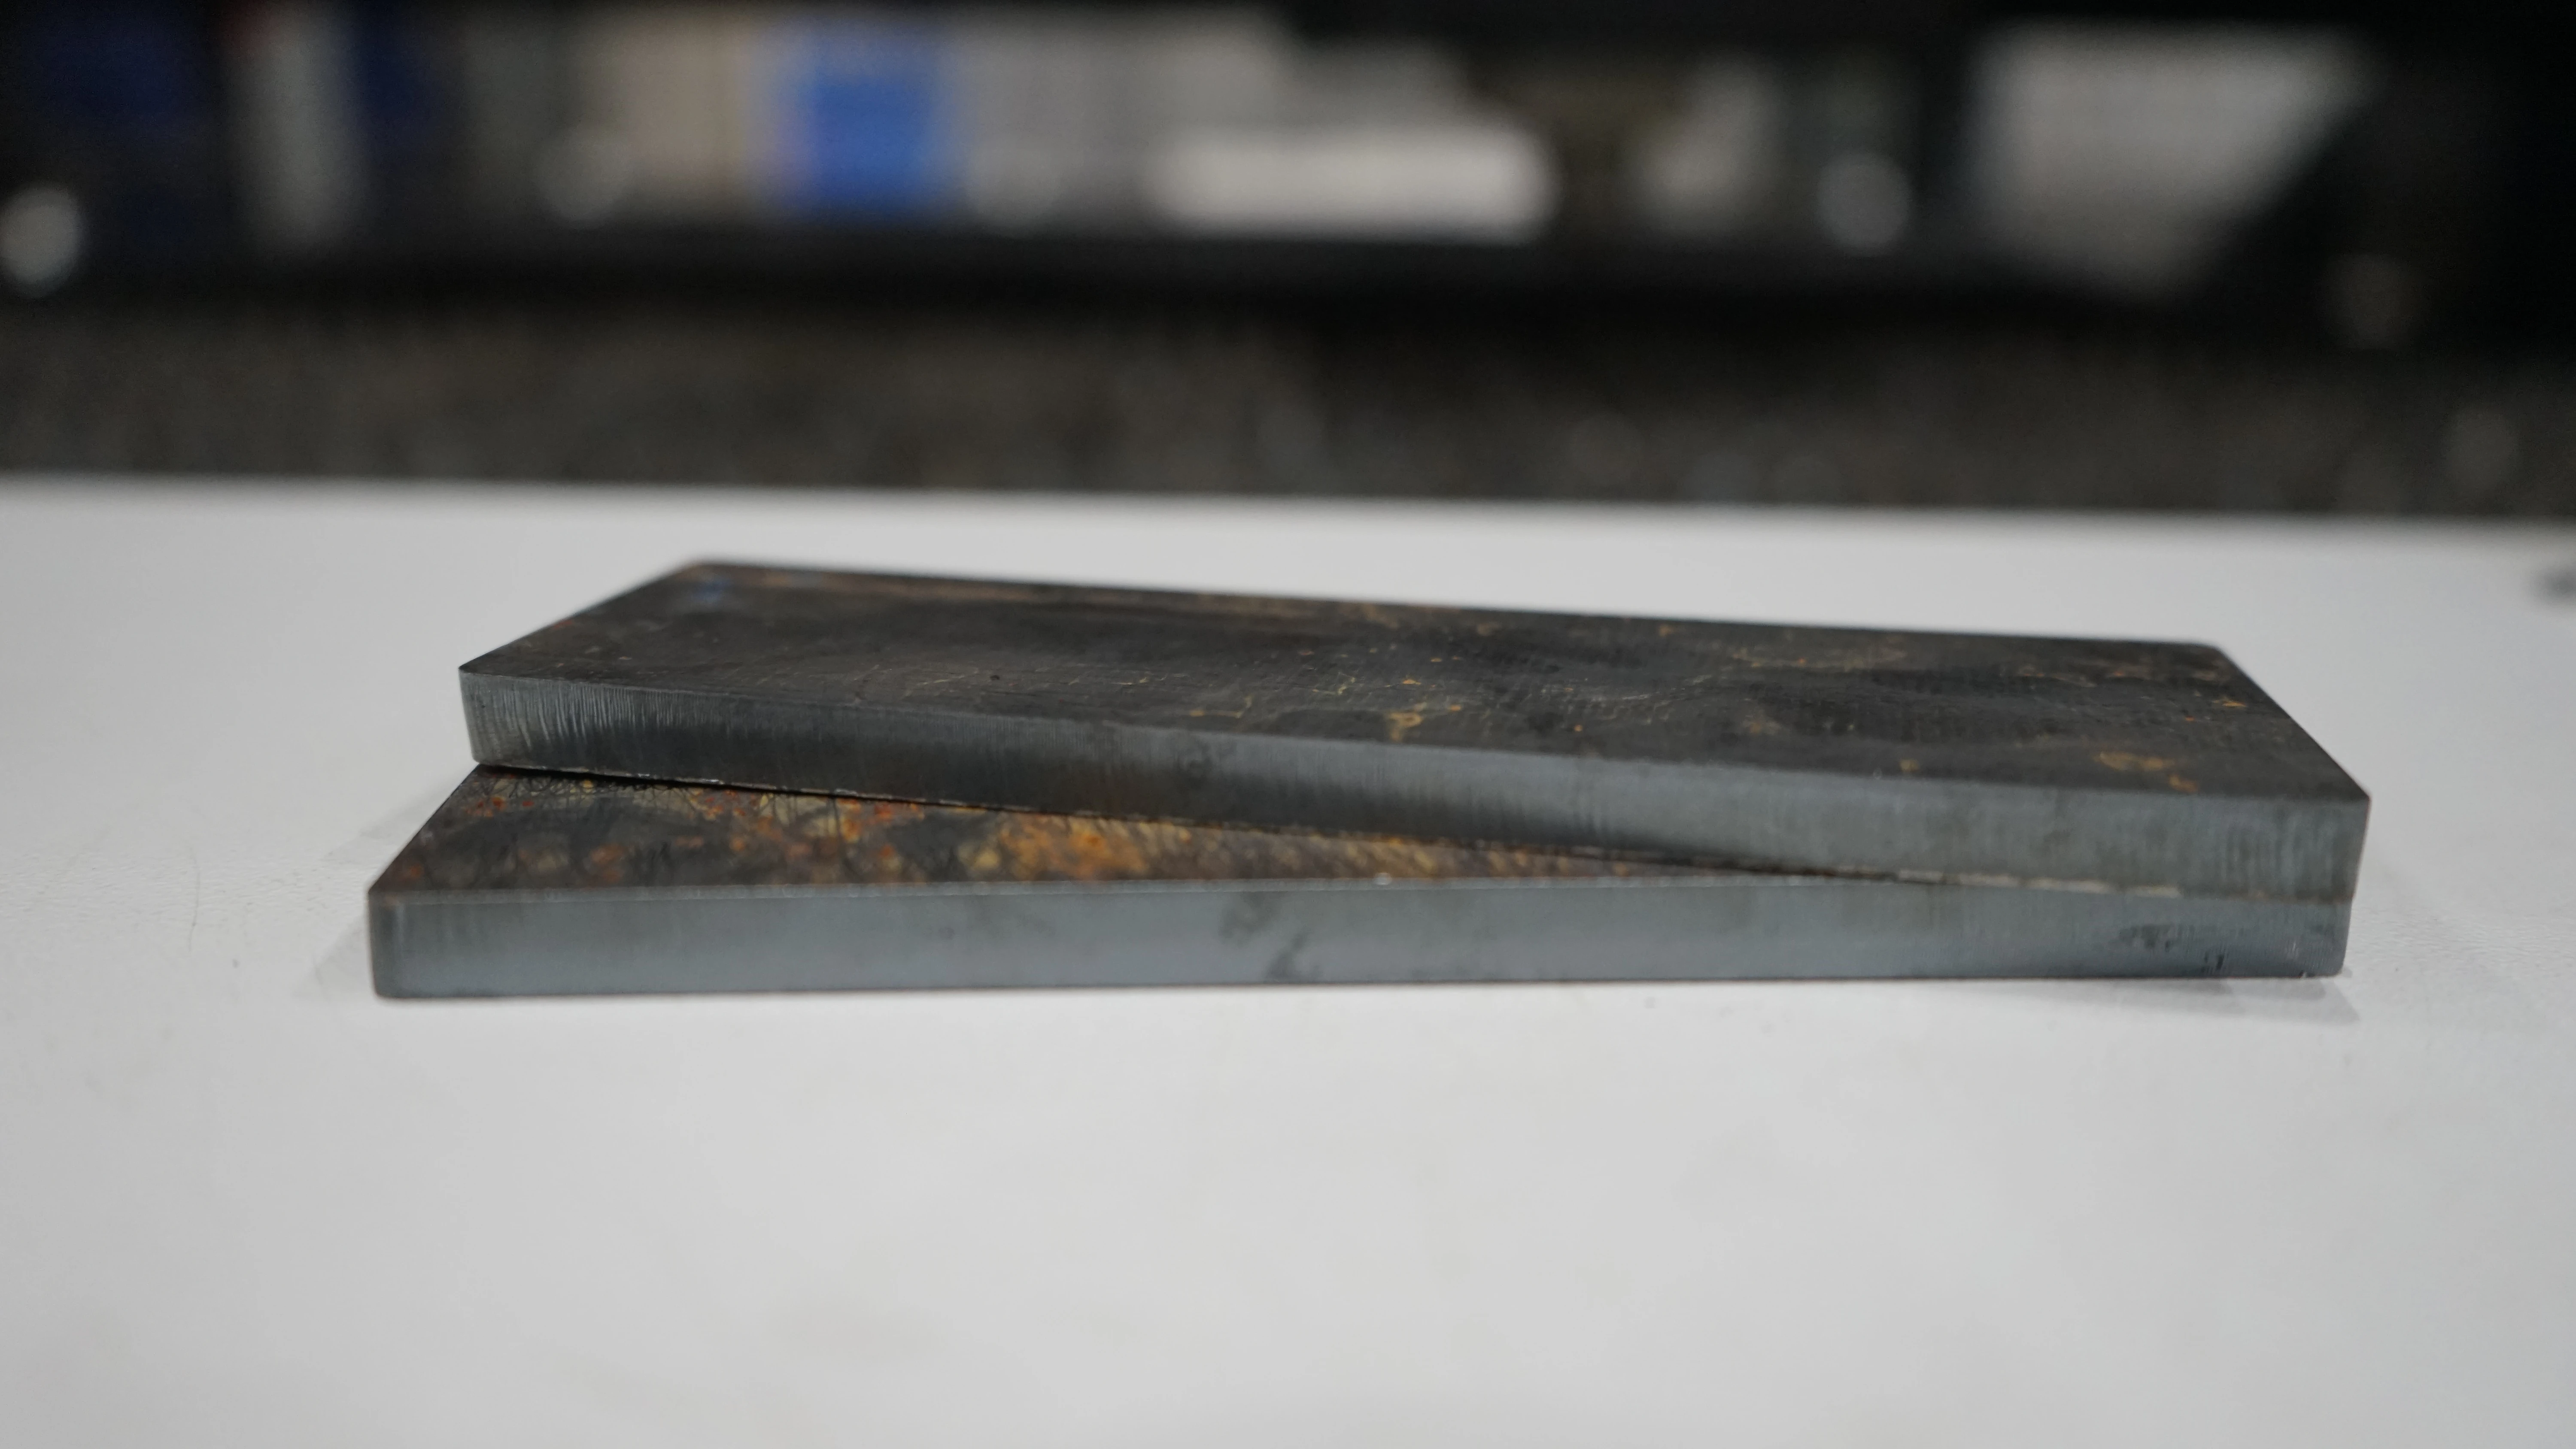
Dva vzorky plechů s řezanými hranami vytvořenými vláknovými laserovými řezacími stroji Wattsan.
Například 200 dílů, u nichž je třeba 1,5 minuty čištění na každý kus, představuje 5 hodin ruční práce po řezání. Rychlejší stroj proto může přinést jen malou celkovou úsporu, pokud každý díl vyžaduje dodatečné dokončovací úpravy.
Pro smysluplné srovnání nechte dodavatele vyříznout váš výkres podle stanovených tolerancí a předvést díly před ručním dokončováním. Pak uvidíte, jaká dodatečná práce je potřebná před ohýbáním, svařování, povrchové úpravy nebo montáže.
Při stejném výkonu zdroje a srovnatelné optice, plynu a nastavení mohou stroje Wattsan A, E a S dosáhnout srovnatelné kvality povrchové úpravy hran. Pro sériovou výrobu Wattsan 1530 S kombinuje tuhý rám s možnostmi zdroje až do 12 kW. Stojí za zvážení, pokud potřebujete jak rychlejší řezání, tak konzistentní rozměry dílů napříč jednotlivými sériemi.
Objem výroby a pracovní postup
Vytvořte reprezentativní zakázku pomocí opakovaných nebo plánovaných výkresů, specifikací materiálů a množství. Nastavte požadovaný výkon na směnu a dostupné výrobní hodiny po plánovaných přestávkách a údržbě.
| Požadavky na výrobu | Výpočetní příklad |
|---|---|
| Požadované přijatelné části | 200 |
| Dostupná doba výroby | 7 hodin / 420 minut |
| Maximální průměrná doba na jeden vyhovující díl | 420 ÷ 200 = 2,1 minuty / 2 minuty 6 sekund |
Jedná se o průměr za celou dávku, včetně nastavení, řezání, nakládání, vykládání a výměny materiálu. Z jednoho plechu může být vyříznuto několik dílů; jednotlivé časy řezání se nemusí rovnat tomuto průměru.
Otestujte kompletní zakázku s vašimi obvyklými otvory a obrysy, počtem operátorů a manipulační technikou. Změřte uplynulý čas dávky tak, aby se překrývající se operace počítaly pouze jednou. Například dokončení 200 vyhovujících dílů za 360 minut ponechává 60 minut rezervy v rámci sedmihodinového časového okna.
U opakujících se zakázek na plechy je Wattsan 1530 TABLECHANGE kombinuje pracovní plochu 1500 × 3000 mm, možnosti zdroje až do 12 kW a výměnné stoly. Vyšší výkon zdroje může zkrátit dobu řezání u vhodných zakázek, zatímco druhý stůl umožňuje obsluze připravit další plech během řezání, čímž se zkracuje čekání mezi jednotlivými rozvrženími.
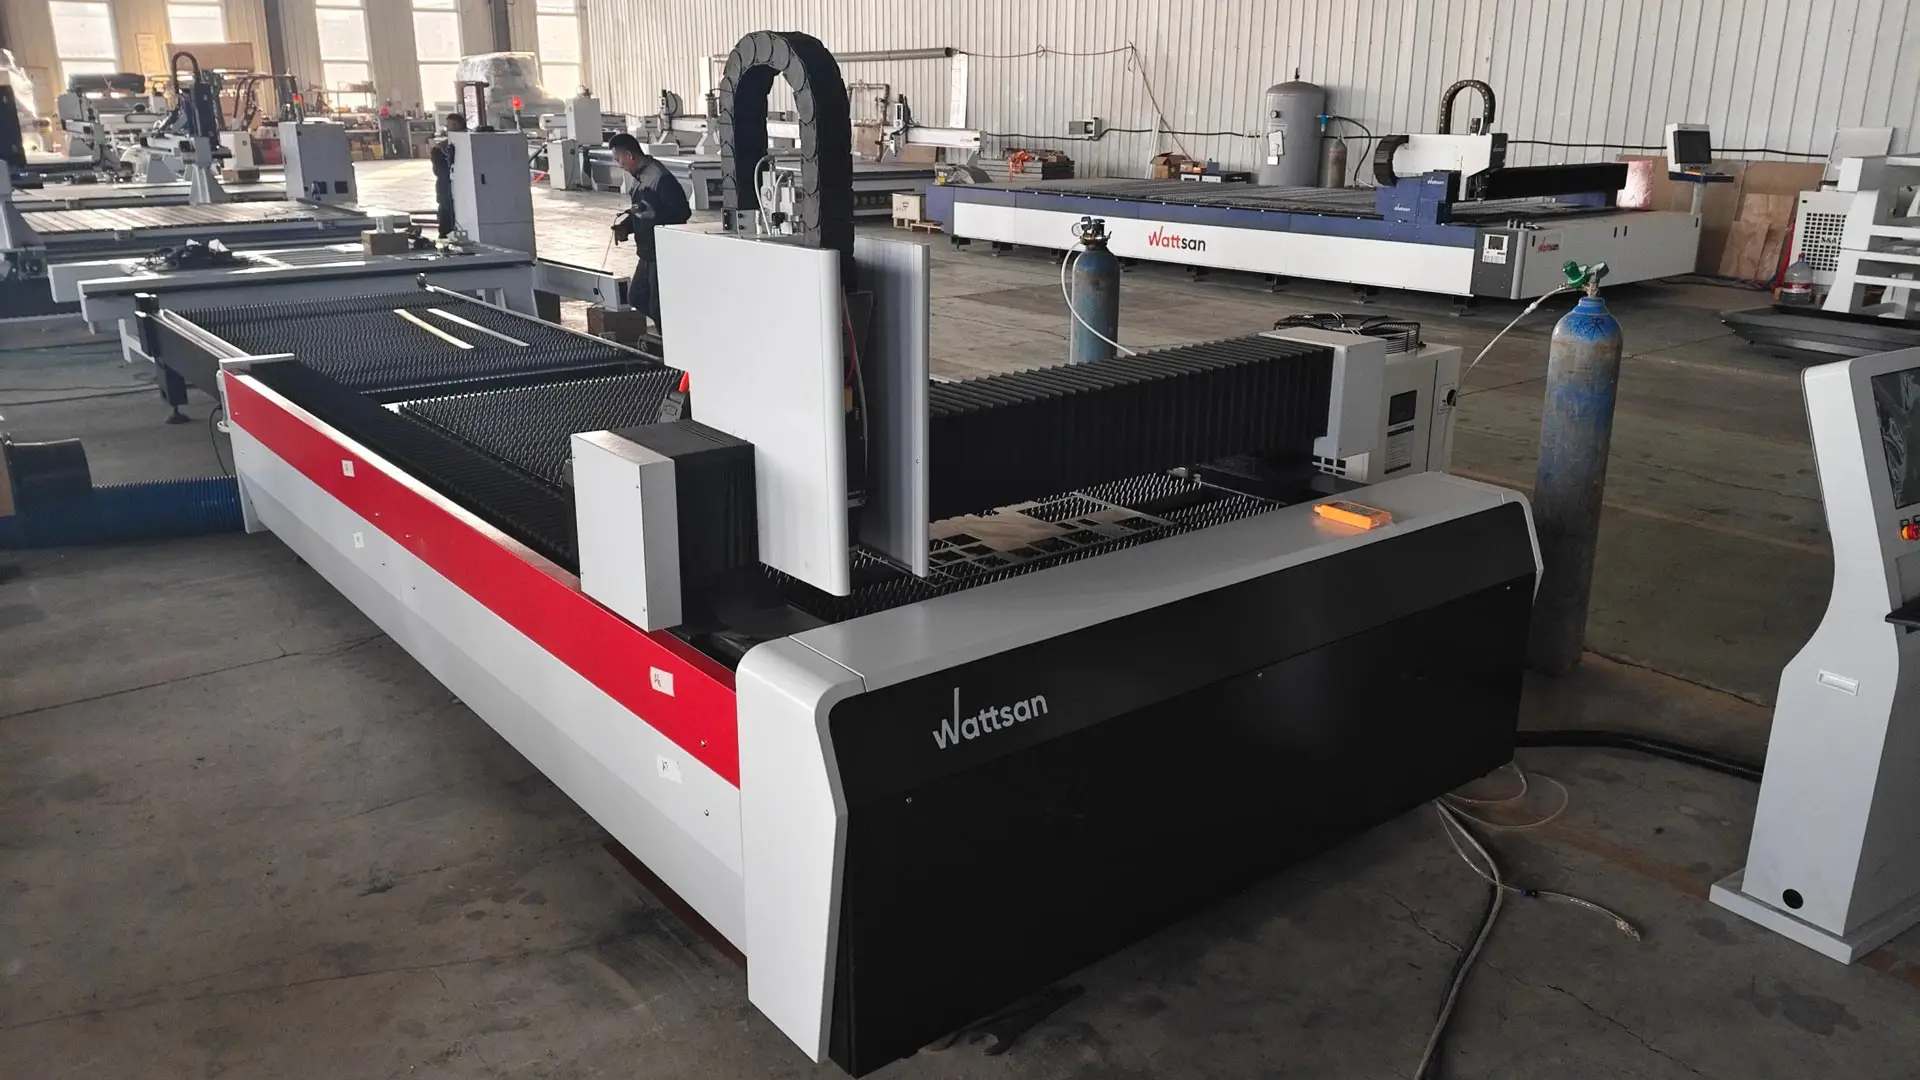
Společnost Virmer vám může zajistit konfiguraci stroje Wattsan přizpůsobenou vašemu pracovnímu vytížení, včetně výkonu zdroje, pracovní plochy, způsobu nakládání a automatizace. Díky tomu může konfigurace řešit provozní omezení, která brání vašemu výkonu, a přizpůsobit se růstu na základě realistických prognóz objednávek.
Vyberte si správný typ vláknového laserového řezacího stroje
Vyberte si stroj na řezání plochých plechů, plechů a trubek nebo specializovaný stroj na trubky podle materiálu, který zpracováváte, a podle toho, zda objednávky na plechy a trubky vyžadují oddělenou výrobní kapacitu.
Stroje na řezání plochých plechů vláknovým laserem
Zvolte specializovaný stroj na ploché plechy, pokud většinu vaší práce tvoří díly z plechů a deskové díly tvoří většinu vaší práce. V případě ojedinělých zakázek na trubky porovnejte subdodávky s náklady na přidání kapacity pro řezání trubek.
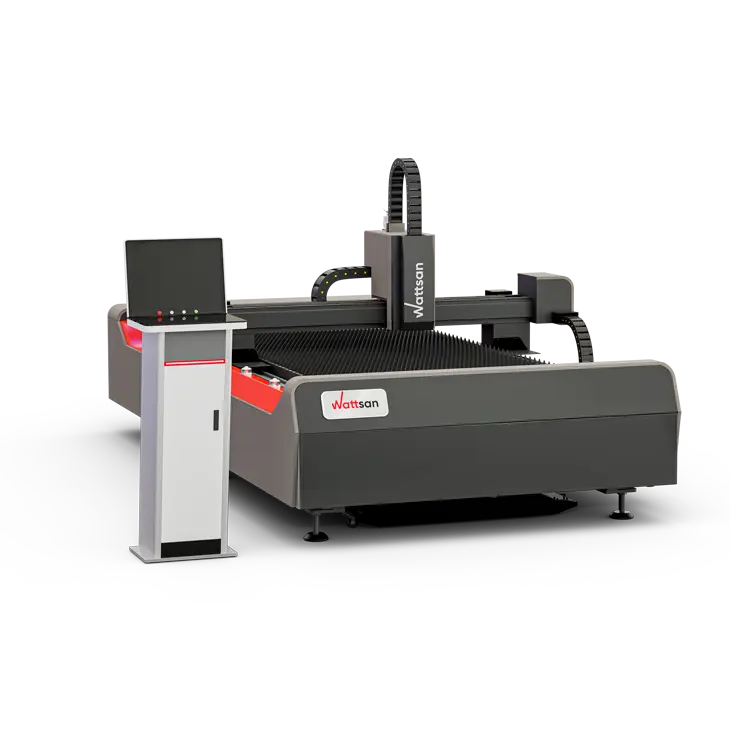
Prohlédněte si vláknových laserových řezacích strojů na plechy
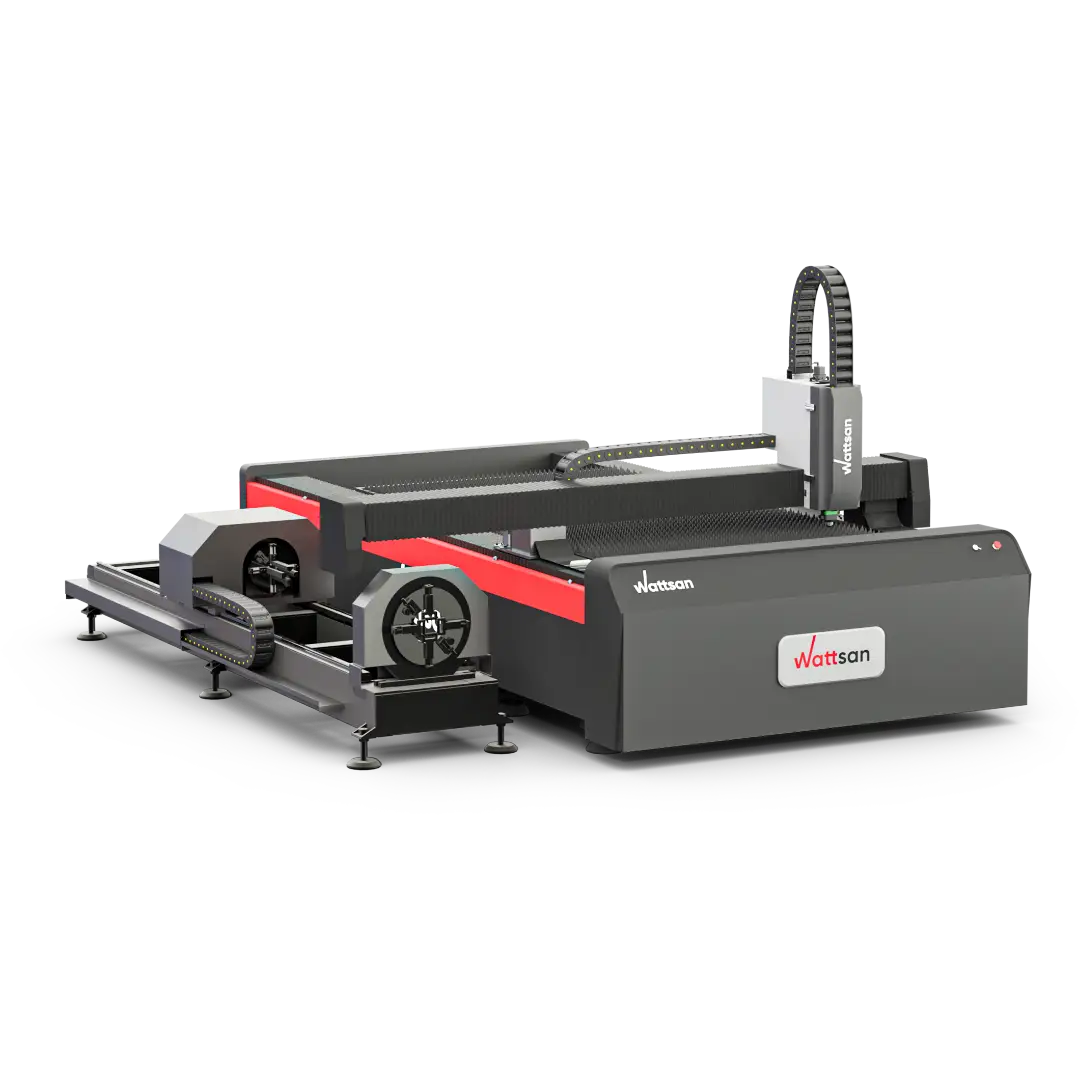
Kombinované stroje na plechy a trubky
Zvolte kombinovaný stroj na plechy a trubky, pokud se oba typy zakázek opakují a jedno zařízení je dokáže zpracovat v rámci vašeho výrobního plánu. Obvykle sdílejí jeden laserový zdroj, takže umožňují postupné zpracování a zohledňují čas potřebný pro přepínání mezi operacemi.
Ověřte, zda modul pro trubky dokáže provádět požadované řezy. Rotační nástavec může mít méně možností nakládání, podpory nebo úkosového řezání než specializovaná řezačka trubek.
Prohlédněte si laserové řezací stroje na plechy a trubky
Specializované laserové řezačky trubek a profilů
Zvolte specializovaný řezací stroj na trubky a profily, pokud zakázky na trubky vyžadují vlastní výrobní kapacitu nebo pokud potřebujete funkce nakládání, podpory či řezání, které kombinovaný stroj nenabízí. Samostatné stroje na plechy a trubky také umožňují paralelní zpracování obou typů zakázek, pokud máte k dispozici obsluhu a manipulační kapacitu pro oba typy.

Prozkoumejte speciální laserové řezačky trubek a profilů
Jak zvolit výkon vláknového laserového řezacího stroje?
Zvolte výkon vláknového laseru podle materiálů a tlouštěk, které pravidelně řezáte, při rychlosti a kvalitě řezaných hran, které vaše zakázky vyžadují. Maximální tloušťka řezu stroje udává, co dokáže řezat za uvedených podmínek; neříká vám však, jak rychle nebo ekonomicky bude tyto díly každý den vyrábět.
Porovnejte možnosti výkonu na stejném materiálu a výkresu. Vyšší výkon se vyplatí i přes vyšší náklady, pokud výsledná úspora času zvýší váš využitelný výstup nebo sníží náklady na jeden hotový díl. U tenkých dílů s mnoha malými otvory nebo krátkými konturami mohou propichování a pohyb stroje omezit přínos výkonnějšího zdroje.
Rámec pro výběr výkonu
| Materiál | Plyn | Tloušťka (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Uhlíková ocel | N2 / vzduch | 1 | 10 | 20 | 35 | 45 | 50–80 |
| Uhlíková ocel | N2 / vzduch | 3 | - | - | - | 14 | 30–38 |
| Uhlíková ocel | N2 / vzduch | 6 | - | - | - | 5 | 10-13 |
| Uhlíková ocel | N2 / vzduch | 10 | - | - | - | - | 5–6,5 |
| Uhlíková ocel | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - |
| Uhlíková ocel | O2 | 6 | 1,5 | 1,4 | 2.7 | 2.7–3.2 | - |
| Uhlíková ocel | O2 | 10 | - | 1 | 1,5 | 2,0–2,3 | 2.3 |
| Uhlíková ocel | O2 | 20 | - | - | 0,6 | 0,6–0,7 | 1,4 |
| Nerezová ocel | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Nerezová ocel | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Nerezová ocel | N2 | 6 | - | - | 2.7 | 5 | 15 |
| Nerezová ocel | N2 | 10 | - | - | - | 2 | 7,5 |
| Nerezová ocel | N2 | 20 | - | - | - | - | 1,45 |
| Hliníková slitina | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Hliníková slitina | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Hliníková slitina | N2 | 6 | - | - | 2 | 4 | 11 |
| Hliníková slitina | N2 | 10 | - | - | - | 1,2 | 5 |
| Hliníková slitina | N2 | 20 | - | - | - | - | 1 |
| Mosaz | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Mosaz | N2 | 3 | - | - | 6 | 14 | 22 |
| Mosaz | N2 | 6 | - | - | - | 3.8 | 10 |
| Mosaz | N2 | 10 | - | - | - | 1 | 5 |
Sloupce udávají jmenovitý výkon zdroje; některá nastavení pro řezání kyslíkem používají snížený výkon. N2 znamená dusík; O2 znamená kyslík. Zkušební nastavení nejsou zahrnuta. Pomlčka označuje, že pro daný materiál, tloušťku a plyn není vybrána žádná referenční hodnota, nejedná se o mezní hodnotu řezání.
U nerezové oceli o tloušťce 1 mm s dusíkem jsou referenční rychlosti pro 6 a 12 kW 60 a 63 m/min. U tloušťky 10 mm jsou to 2 a 7,5 m/min. Vypočítaných 20 m obrysů v nerezové oceli o tloušťce 10 mm tedy trvá 10 minut oproti 2 minutám a 40 sekundám řezacího pohybu – úspora 7 minut a 20 sekund. Celková doba úlohy zahrnuje také propichování, zrychlení a manipulaci.
U mědi udává referenční hodnota pro výkon 12 kW rychlost 5 m/min u materiálu o tloušťce 6 mm při použití kyslíku.
Jaký rozměr řezacího stroje s vláknovým laserem potřebujete?
Porovnejte využitelnou pracovní plochu stroje a manipulační limity s výrobními požadavky, které jste si dříve zaznamenali.
Jakou pracovní plochu potřebujete pro řezání plechu?
- Využitelná pracovní plocha. Porovnejte specifikovanou délku a šířku řezu s formáty plechů a rozvrženími, které plánujete zpracovávat. Použijte rozměry pracovní plochy namísto čísla modelu.
- Nosnost stolu. Ověřte povolené zatížení stolu. Plech z uhlíkové oceli o rozměrech 1500 × 3000 × 10 mm váží přibližně 353 kg, a to bez upínacích přípravků nebo jiného dodatečného zatížení. Stůl musí unést celé zatížení, které na něj hodláte umístit.
Prostor pro instalaci: příklad plánování. Laserová řezačka kovů Wattsan 1530 TABLECHANGE má pracovní plochu 1500 × 3000 mm, ale celkovou délku a šířku 7,68 × 2,16 m. Pro počáteční rozvržení, při kterém se počítá s 1,3 m na levé a zadní straně a 1 m na ostatních stranách, vzniká prostor pro stroj a přístup o rozměrech přibližně 10 × 4,5 m (45 m²). Připočtěte prostor pro chladicí jednotku, odsávací zařízení a nakládku či skladování plechů; kompletní uspořádání ověřte podle instalačního výkresu dodavatele.
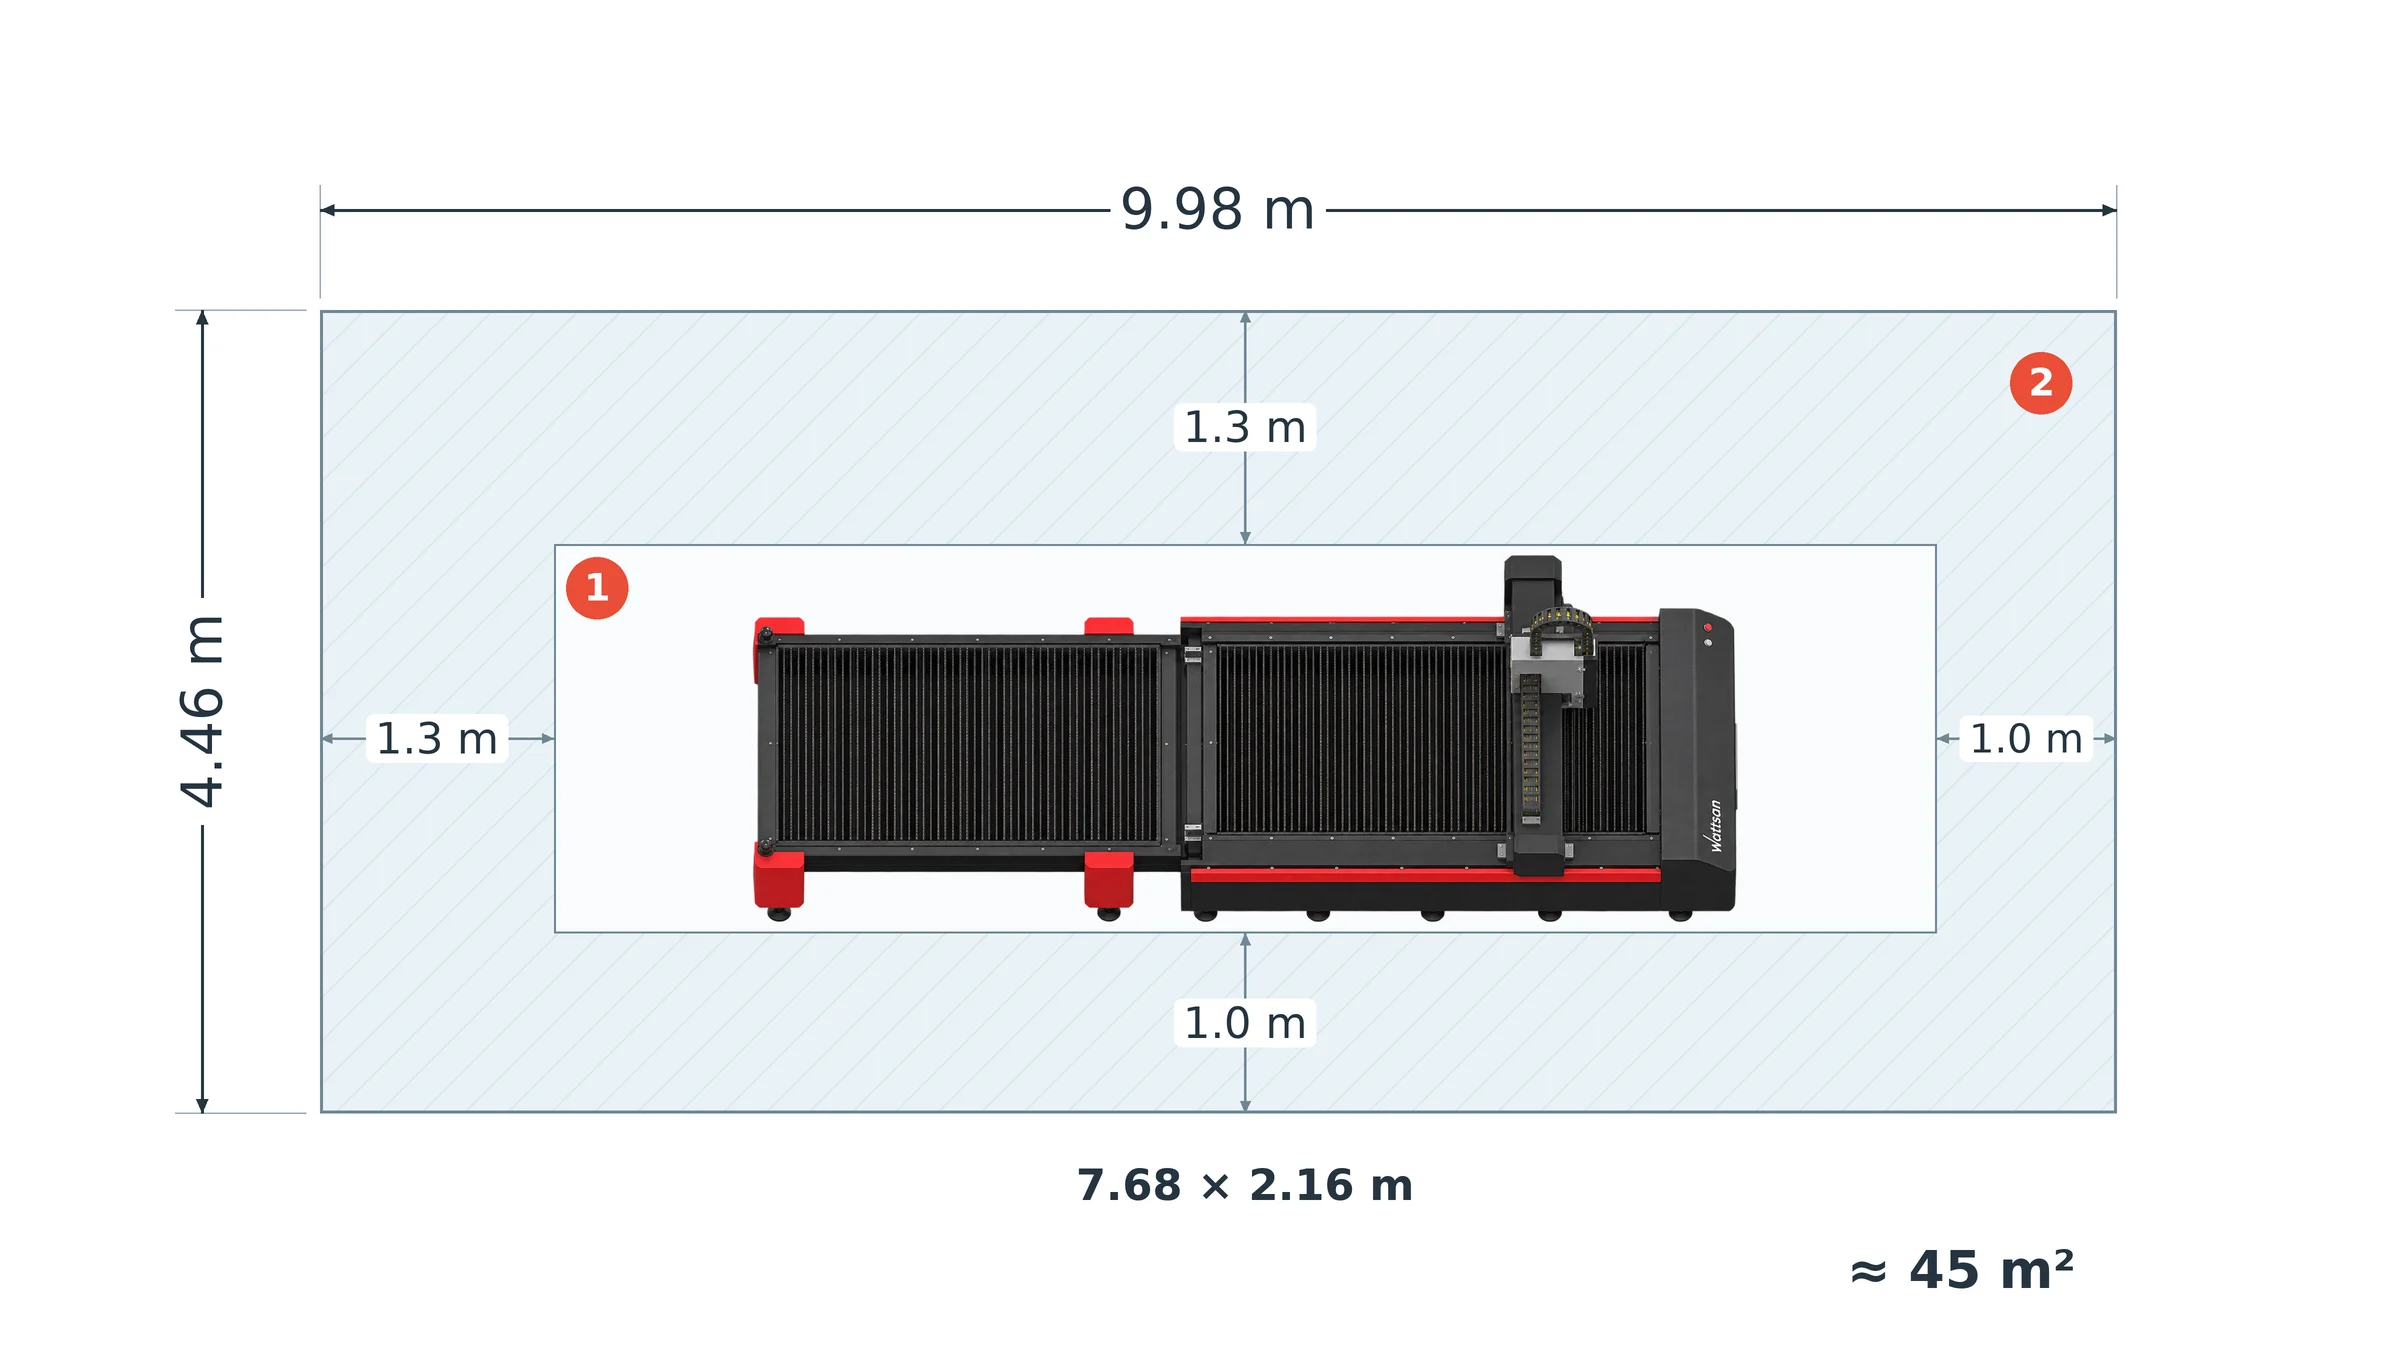
1 – Obrys stroje; 2 – přístupové prostory.
Jakou kapacitu potřebujete pro trubky a profilů?
- Omezení průřezů. Zkontrolujte podporované rozměry pro každý tvar profilu, který používáte. Samotný průměr upínacího pouzdra neurčuje maximální velikost obrobku pro každý tvar.
- Délka vkládaného materiálu a délka hotového dílu. Zkontrolujte délku vkládaného surového materiálu a délku vykládaného hotového dílu samostatně. Vložení dlouhé trubky ještě neznamená, že hotový díl stejné délky lze podepřít a vyjmout.
- Hmotnost a podpora. Ověřte, zda je kapacita uvedena na trubku nebo na metr a zda dodané podpěry a nakladač pokrývají váš materiál. Použijte hodnoty pro stejnou navrhovanou konfiguraci, místo kombinování maximálních hodnot z různých variant.
Jeden stůl, výměnný stůl nebo automatické nakládání?
Stůl a systém manipulace s materiálem vyberte podle toho, do jaké míry nakládání a vykládání přerušují řezání a kolik času operátora vyžadují.
- Jednoduchý stůl. Laser se zastaví, zatímco se vykládají hotové díly a nakládá se další plech. To může stačit, pokud tyto přestávky stále ponechávají dostatek času na dokončení vašich zakázek; další manipulační zařízení by zvýšilo náklady, aniž by vyřešilo omezení výkonu.
- Výměnné stoly. Jeden stůl se připravuje mimo řezací oblast, zatímco druhý je v provozu. Toto uspořádání zvolte, pokud výměna plechů způsobuje zpoždění a obsluha může připravit další stůl během řezání. Příkladem této konfigurace je kabina Wattsan 1530 TABLECHANGE CABIN; nakládání a vykládání plechu lze i nadále provádět ručně.

Wattsan 1530 TABLECHANGE CABIN: 1 – uzavřená řezací zóna; 2 – externí výměnný stůl pro vykládání dílů a přípravu dalšího plechu. Šipky označují pohyb stolu. Ilustrační vizualizace.
- Automatické nakládání a vykládání. Zásobník plechů přenáší materiál ze stohu do stroje, obvykle pomocí vakuových chapadel. Vykládání a třídění dílů vyžadují odpovídající vybavení. Tyto systémy jsou k dispozici jak pro laserové řezání plechů, tak i pro systémy manipulace s trubkami určené pro konkrétní materiály. Zvažte jejich použití, pokud manipulace s plechy zabírá obsluze značné množství času nebo pokud personální omezení brání prodloužení směn.
Příklad doby pracovního cyklu. Předpokládejme, že řezání trvá 20 minut na jeden plech a vyjmutí dílů a vložení dalšího plechu trvá 5 minut:
- Jeden stůl: 20 + 5 = 25 minut na jeden opakovaný cyklus.
- Výměnné stoly: pokud celých 5 minut přípravy plechu proběhne během řezání a výměna stolů trvá 30 sekund, opakovaný cyklus trvá 20.5 minut.
Při deseti takových cyklech činí rozdíl 45 minut. Jedná se o ilustrativní časy, nikoli o naměřené výsledky stroje Wattsan. Pokud příprava trvá déle než řezání, zůstává určitá čekací doba; použijte uvedený celý cyklus, místo abyste předpokládali, že se ušetří každá minuta manipulace.
U automatického nakládání porovnejte jak časovou úsporu obsluhy, tak zbývající přestávky mezi plechy s pořizovacími náklady zařízení, nároky na údržbu a prostorovými požadavky. Úspora práce a zvýšení řezacího výkonu jsou samostatné výhody: nakladač může snížit manuální manipulaci, i když řezání zůstává nejpomalejší operací.
Které komponenty jsou důležité při výběru vláknového laserového řezacího stroje?
Po výběru výkonu a pracovní plochy porovnejte komponenty, které ovlivňují přestavby mezi úlohami, přesnost pohybu a přípravu výkresů.
Laserový zdroj a řezací hlava
Uveďte v nabídce názvy zdrojů a modely řezací hlavy v nabídce a použijte tuto kombinaci pro předvedení, aby vzorek odpovídal zařízení, které obdržíte.
Při častých změnách tloušťky materiálu snižuje automatické nastavení zaostření potřebu ručního nastavování zaostření. Funkce sledování výšky řídí vzdálenost mezi tryskou a plechem během řezání. Porovnejte, jaká nastavení musí váš operátor mezi jednotlivými úlohami stále provádět a které poruchy způsobené kolizí nebo přehřátím spouštějí automatické zastavení.
Rám, portál a pohybový systém
Porovnejte odlehčovací úpravu rámu, pohony portálu a os, jakož i ochranu a mazání vodítek. Odlehčení napětí pomáhá omezit deformaci způsobenou zbytkovými napětími ze svařování; ochrana a mazání vodítek pomáhají omezit znečištění a opotřebení.
U výkresů s mnoha malými otvory a krátkými konturami porovnejte zrychlení a rozměry hotového dílu spolu s dobou zpracování. Opakované brzdění a změny směru mohou omezit výhody vysoké maximální pojezdové rychlosti. Vyberte pohybový systém, který zkrátí dobu zpracování při zachování požadovaných tolerancí.
Wattsan 1530 HARD splňuje obě kritéria. Jeho lože z tepelně zpracované oceli využívá desky o tloušťce 15–18 mm a výztuhy o tloušťce 16–30 mm pro zajištění tuhosti, s dodatečnou ochranou proti teplu vznikajícímu při řezání. V konfiguraci s automatickou výměnou trysky a kamerovou kontrolou trysky také snižuje manuální práci mezi úlohami vyžadujícími různé trysky a zastaví řezání, jakmile je zjištěno poškození trysky. Tuto kombinaci stojí za to zvážit pro výrobu zahrnující opakované výměny trysek a nepřetržité řezání, kde záleží jak na době přestavby, tak na ochraně stroje při výrobním zatížení.
CNC, CAD/CAM a software pro rozvrhování
Nechte svého budoucího operátora importovat jeden z vašich souborů, opravit chyby ve výkresu, uspořádat díly a exportovat řezací úlohu v dodaném softwaru. Zaznamenejte čas potřebný na přípravu a ruční úpravy, abyste stanovili práci potřebnou před zahájením řezání. U práce s trubkami předveďte odpovídající pracovní postup programování trubek.
Porovnejte rozvržení s použitím stejného formátu plechu, počtu kusů, rozestupů a povolené rotace dílů. V názorném příkladu umístění 24 dílů namísto 20 na stejný plech přináší o 20 % více dílů na jeden plech, čímž se výhoda rozvrhování stává měřitelnou z hlediska využití materiálu.
Co vaše dílna potřebuje k provozu vláknového laserového řezacího stroje?
Před objednáním si zjistěte instalační požadavky na kompletní stroj a jeho pomocné vybavení. Na jejich základě určete, jaké úpravy bude ve vaší dílně nutné provést před dodáním stroje.
| Požadavek k potvrzení | Co to znamená |
|---|---|
| Elektrické napájení: napětí, fáze, celkové připojené zatížení, uzemnění a stabilita napájení pro celou instalaci. | Zda je vaše stávající elektrické připojení dostatečné, nebo zda je před dodáním nutné jej modernizovat. |
| Pomocný plyn: typ, tlak, špičkový průtok a čistota pro materiály a tloušťky, se kterými běžně pracujete. | Jaké řešení zásobování je vhodné pro daný řezací proces: lahve, skladování ve velkém nebo výroba přímo na místě. |
| Stlačený vzduch: požadovaný tlak, dodávaný průtok, suchost a filtrace. | Zda váš kompresor, sušička a filtry vyhovují požadavkům laseru, nebo je třeba je modernizovat. |
| Chlazení: výkon chladiče, specifikace vody a povolený rozsah okolní teploty. | Zda je chladicí soustava vhodná pro zvolený zdroj a podmínky ve vaší dílně. |
| Odsávání: požadovaný průtok vzduchu, filtrace, potrubí a místo výstupu. | Jaké odsávací zařízení a potrubí je nutné nainstalovat před zahájením výroby. |
| Staveniště a dodávka: zatížení podlahy, rovinnost, ukotvení, přístupové otvory a zařízení pro vykládku. | Zda je třeba připravit podlahu a trasu dodávky a jaké zvedací zařízení je zapotřebí. |
Vyhodnoťte dodavatele, záruku, školení a podporu
Porovnejte podporu zahrnutou v nabídce pro uvedení do provozu, údržbu a opravy.
Záručníy. Zkontrolujte záruční podmínky pro stroj, zdroj a hlavu, včetně náhradních dílů, práce, cestovních nákladů a zpáteční přepravy. Ujasněte si, kdo vyřizuje jednotlivé reklamace a jaké výjimky platí, abyste mohli rozlišit opravy kryté zárukou od nákladů, které byste hradili sami.
Servis a náhradní díly. Dohodněte postup pro vzdálenou diagnostiku, návštěvy techniků a náhradní díly, včetně podpory po uplynutí záruční lhůty. Ověřte skladová místa a dodací lhůty pro kritické komponenty, abyste mohli plánovat opravy a případná přerušení výroby.
Uvedení do provozu a školení. Společnost Virmer poskytuje uvedení do provozu pod vedením techniků a školení obsluhy, které vám pomohou uvést váš stroj do výroby. Technici společnosti Virmer vám mohou pomoci s počátečním nastavením a zkušební výrobou na vašich materiálech, zatímco školení na místě nebo na dálku pokrývá obsluhu a údržbu stroje. To vašemu týmu pomůže naučit se, jak připravovat zakázky, obsluhovat zařízení a provádět běžnou údržbu po předání stroje.
Společnost Virmer také kontroluje každý stroj v továrně Wattsan, ve svém skladu v Nizozemsku a před odesláním zákazníkovi. Majitelé strojů Wattsan získávají doživotní online technickou podporu.
Nejlepší vláknovolaserové řezací stroje pro plechy a trubky
Náš níže uvedený výběr strojů Wattsan odpovídá výrobním výše uvedeným požadavkům na výrobu a modelům dostupným od společnosti Virmer.
| Výrobní úkol | Doporučené modely Wattsan | Technické parametry odpovídající danému úkolu |
|---|---|---|
| Malé políčko v dílně s omezeným prostorem | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; až 6 kW; uzavřená kabina. Rozměry stroje: 2545 × 2834 mm. |
| Obecné zakázkové práce s plechem a nerezovou ocelí | Wattsan 1530 A Wattsan 1530 S |
Oba: 1500 × 3000 mm. 1530 A: až 6 kW. 1530 S: až 12 kW, pro zdroj s vyšším výkonem ve stejném formátu plechu. |
| Sériová uspořádání s častou výměnou plechů | Kabina pro výměnu desek Wattsan 1530 | 1500 × 3000 mm; až 12 kW; ochranná kabina a automatické výměnné stoly. |
| Díly z plechu a trubkové komponenty na jednom stroji | Wattsan 1530 ROTARY | 1500 × 3000 mm; až 12 kW. Trubkový modul: kulaté 10–220 mm; čtvercové 10–140 mm. |
| Řezání plechů a desek s vyšším výkonem | Wattsan 1530 HARD Wattsan 2040 HARD |
Až 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Specializovaná výroba trubek a profilů | Wattsan Core Pro | 1,5–30 kW; verze s délkou vkládání 6, 9 nebo 12 m; verze pro hmotnost obrobku 140, 400 nebo 1500 kg; pneumatické podpěry trubek. |
| Těžké trubky a zkosené přípravy svarů | Wattsan Nova | 15–30 kW; obrobky do 3000 kg; automatické podávání a otočná hlava pro úkosy až do 45°. |
Zašlete své výkresy, specifikace materiálů a požadovaný výkon společnosti Virmer na adresu info@virmer.com. Naši odborníci vám doporučí konfiguraci zařízení Wattsan, zajistí předvedení na vašich materiálech a připraví podrobnou cenovou nabídku. Získáte tak návrh stroje přizpůsobený vašim výrobním požadavkům, s jasně uvedeným obsahem dodávky a služeb.
Často kladené otázky ohledně výběru řezacího stroje s vláknovým laserem
Kolik stojí vláknový laserový řezací stroj?
Pořizovací cena závisí na výkonu, pracovní ploše, konstrukci stolu, krytu, kapacitě trubek, automatizaci, konfiguraci zdroje/hlavy, pomocném vybavení, dodávce, uvedení do provozu a technickou podporu. Neexistuje žádná univerzální cena – požádejte o cenovou nabídku pro konkrétní konfiguraci a rozlišujte mezi počáteční cenou a celkovými náklady na kompletně nainstalovaný projekt.
Jaké jsou provozní náklady vláknového laserového řezacího stroje?
Provozní náklady zahrnují elektřinu, pomocný plyn, spotřební materiál, mzdy, software, filtry, plánovanou údržbu a prostoje. Tyto náklady se liší podle stroje, skladby materiálů a vytíženosti, proto považujte jakoukoli částku za hodinovou sazbu spíše za odhad, který je třeba ověřit ve vztahu k vašemu vlastnímu procesu, než za pevnou sazbu.

