Den rigtige fiberlaserskæremaskine vælges ud fra den opgave, den skal udføre, ikke ud fra den højeste effekt eller det laveste tilbud. For at forstå, hvordan man vælger en fiberlaserskæremaskine, skal man afstemme maskintype, effekt, arbejdsområde eller rørkapacitet samt automatiseringsniveau efter de materialer, tykkelser og mængder, som din virksomhed rent faktisk forarbejder.
Denne vejledning gennemgår beslutningsprocessen trin for trin: produktionskrav, maskintype, effekt, bord- eller rørkapacitet, systemkomponenter, forberedelse af værkstedet og leverandørsupport. Den skelner også mellem maskinens maksimale skærekapacitet og dens gentagelige produktionskapacitet – en skelnen, der påvirker næsten alle de efterfølgende beslutninger.
Hvis du først har brug for at forstå kilden, skærehovedet, bevægelsessystemet og hjælpegasprocessen, kan du læse hvordan en fiberlaserskæremaskine fungerer.
Start med dine produktionskrav
Alle efterfølgende beslutninger i denne vejledning – maskintype, effekt, bordformat, automatisering – bygger på en skriftlig produktionsprofil. I stedet for at specificere en maskine ud fra en enkelt usædvanlig opgave bør du gennemgå repræsentative opgaver fra de sidste 6–12 måneder og registrere dem i detaljer, inden du anmoder om et tilbud.
Materialer, kvaliteter og tykkelsesintervaller
For hver materiale- og tykkelsesgruppe i din ordrebog eller dit planlagte produktsortiment skal du notere:
- Materiale, kvalitet og overfladetilstand. Angiv metaltypen og den nøjagtige kvalitet. Hvis dit lager har en belægning eller beskyttelsesfilm, skal du oplyse leverandøren herom. Brug det samme materiale og den samme overfladetilstand til demonstrationsskæringer, som du har til hensigt at bearbejde i produktionen.
- Sædvanligt tykkelses og det tykkeste standardjob. Disse definerer det interval, der skal testes for at sikre en gentagelig skærehastighed og den overfladekvalitet, som dine emner kræver.
- Lejlighedsvis maksimal tykkelse og hyppighed. Registrer usædvanlige opgaver separat, så leverandøren kan prissætte den ekstra kapacitet, der kræves.
- Andel af emner i hver gruppe. Dette identificerer de materialer og tykkelser, der skal prioriteres i prøveskæringer og sammenligninger af produktionsomkostninger.
Eksempler på ordresammensætning efter antal emner; tilføj de faktiske kvaliteter og overfladebehandlinger til din egen profil:
| Materiale / ordregruppe | Tykkelse | Andel af dele |
|---|---|---|
| Kulstofstål | 1–3 mm | 80 % |
| Rustfrit stål | 4–6 mm | 15 % |
| Kulstofstål, lejlighedsvise ordrer | 10–12 mm | 5 % |
I dette eksempel skal du starte leverandørens demonstration med de to første grupper, som udgør 95 % af delene. Test de tykkere 5 % separat, og sammenlign omkostningerne ved den nødvendige konfigurationsopgradering med værdien af disse ordrer og omkostningerne ved at udlicitere dem. Brug de målte arbejdstider senere til at bestemme, hvor meget produktionskapacitet hver gruppe faktisk har brug for.
Dimensioner på emner, plader, rør og profiler
Registrer både størrelsen på det lager, du køber, og dimensionerne på de emner, du skal producere:
| Til plademetal | Til rør og profiler |
|---|---|
| Købt pladeformat | Profilform og tværsnitsdimensioner |
| Største tilbagevendende del | Lagerlængde og vægtykkelse |
| Typisk indlejringslayout | Emnets vægt |
| På- og aflæsningsmetode | Acceptabel restlængde (hale) |
Hvis du regelmæssigt køber plader på 4000 × 2000 mm, kan en maskine på 3000 × 1500 mm ikke bearbejde dem i helhed: du vil have brug for mindre plader eller forudgående skæring af pladerne. En maskine med et passende arbejdsområde, såsom Wattsan 2040 HARD, er værd at overveje for at undgå dette forberedelsestrin.
Hvis din leverandør leverer rør i længder på 9 m, skal du angive dette krav til indlæsning, inden du sammenligner maskiner. Wattsan Core Pro fås med indlæsningslængder på 6, 9 eller 12 m, afhængigt af konfigurationen. En version, der kan håndtere din lagerlængde, kan undgå forudgående afkortning; dens begrænsninger for profilstørrelse og emnevægt skal også passe til de rør, du har til hensigt at bearbejde.
Spændepatron-systemet bestemmer, hvor tæt på enden af et rør maskinen kan skære. Spændepatronerne skal fastholde tilstrækkeligt med materiale til at holde og positionere røret, samtidig med at der er plads til skærehovedet. Når den resterende ende ikke længere kan holdes sikkert fast og nås, bliver den en uforarbejdelig rest. En kortere minimumsrest kan derfor give plads til en ekstra del.
For eksempel angiver Wattsan Core Pro angiver en minimumsstumpelængde på 90 mm. Forestil dig et 6000 mm langt rør og emner, der hver kræver 580 mm, inklusive skæremargen:
| Minimum ubehandlelig hale | Beregnede dele pr. rør |
|---|---|
| 500 mm – illustrativt alternativ | 9 |
| 90 mm - Core Pro-specifikation | 10 |
Ti emner optager 5800 mm, hvilket efterlader 200 mm – nok til en bagende på mindst 90 mm, men ikke nok til en maskine, der kræver 500 mm. Over 100 rør kan denne forskel give 100 ekstra emner ud fra den samme lagerbeholdning.
Inden købet er en demonstration baseret på dine rørspecifikationer og deltegninger en nyttig måde at se, hvor mange færdige dele maskinen producerer, og hvad der er tilbage. Virmer kan arrangere denne demonstration som en del af maskinudvælgelsesprocessen.
Krav til skærekvalitet og efterfølgende bearbejdning
Definer, i hvilken tilstand emnerne skal forlade skæreprocessen: klar til samling, klar til bukning eller svejsning, eller med behov for yderligere efterbehandling. Dette afgør, hvilke skæreresultater der er acceptable, og hvor meget ekstra arbejde hver maskinkonfiguration vil påføre dit team.
| Krav | Hvad der skal kontrolleres | Hvordan det påvirker dit valg |
|---|---|---|
| Dimensioner og pasform | Kontroller dimensioner og hulplaceringer i forhold til tegningen, og saml de sammenhørende dele. | Viser, om maskinen kan fremstille dele, der passer sammen uden justering. |
| Kanttilstand og påkrævet efterbehandling | Kontroller metalaflejringer, ruhed og oxider, og om de skal fjernes inden næste bearbejdning. | Viser, hvor meget manuelt arbejde der er tilbage efter skæringen, og hvordan det påvirker omkostningerne ved fremstillingen af emnerne. |

Nærbillede af en skåret metalkant foran en Wattsan-laserskæremaskine.
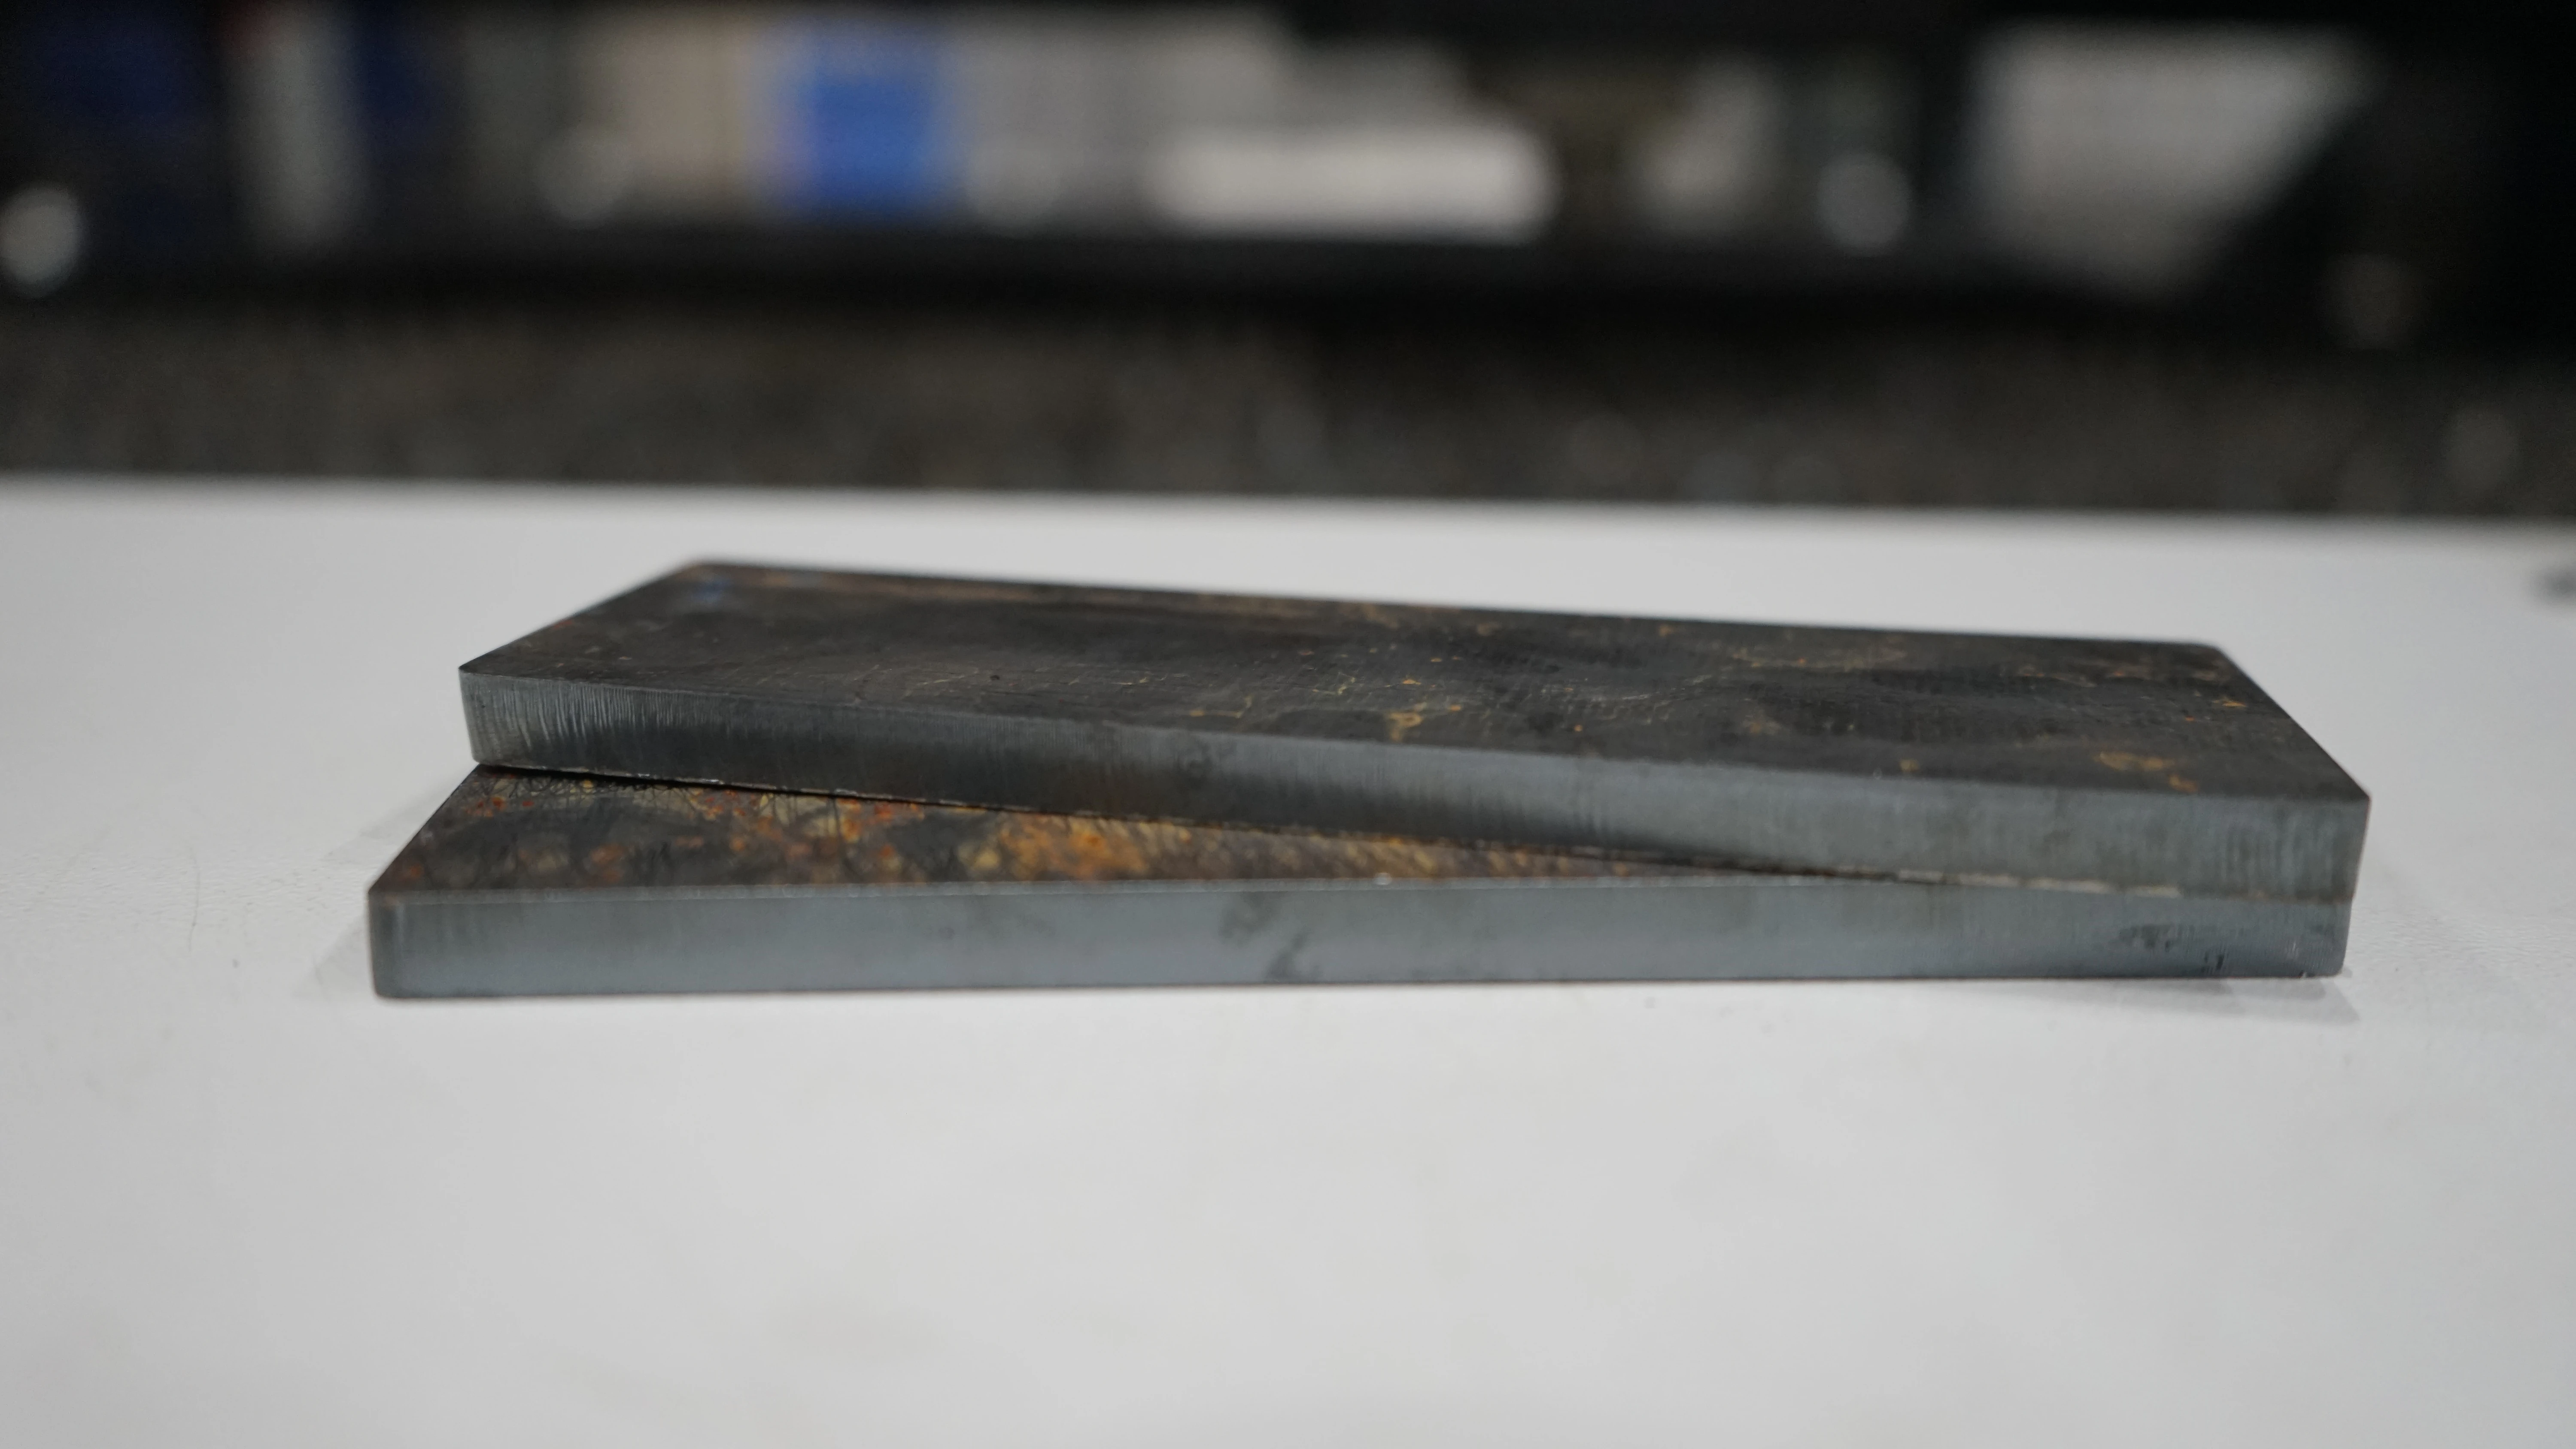
To metalpladeprøver, der viser de skærekanter, der er fremstillet af Wattsans fiberlaserskæremaskiner.
For eksempel tilføjer 200 emner, der hver kræver 1,5 minutters rengøring, 5 timers manuelt arbejde efter skæringen. En hurtigere maskine giver derfor muligvis kun en lille samlet besparelse, hvis hver enkelt del kræver yderligere efterbehandling.
For at få et meningsfuldt sammenligningsgrundlag bør du bede leverandørerne om at skære din tegning efter de angivne tolerancer og vise delene, inden den manuelle efterbehandling finder sted. Du kan så se, hvilket ekstra arbejde der er nødvendigt inden bukning, svejsning, belægning eller samling.
Ved samme kildeeffekt og sammenlignelige optikker, gas og indstillinger kan Wattsan A-, E- og S-maskinerne opnå sammenlignelige kantfinisher. Til gentagen produktion kombinerer Wattsan 1530 S en stiv ramme med strømkildemuligheder op til 12 kW. Den er værd at overveje, når du har brug for både hurtigere skæring og ensartede emnemål på tværs af produktionspartier.
Produktionsvolumen og arbejdsgang
Udarbejd en repræsentativ ordre ved hjælp af tilbagevendende eller planlagte tegninger, materialespecifikationer og mængder. Indstil den krævede produktion pr. skift og de tilgængelige produktionstimer efter planlagte pauser og vedligeholdelse.
| Produktionskrav | Beregnet eksempel |
|---|---|
| Nødvendige acceptable dele | 200 |
| Tilgængelig produktionstid | 7 timer / 420 minutter |
| Maksimal gennemsnitstid pr. godkendt del | 420 ÷ 200 = 2,1 minutter / 2 minutter og 6 sekunder |
Dette er et gennemsnit for hele batchen, inklusive opsætning, skæring, pålæsning, aflæsning og materialeskift. Der kan skæres flere emner ud af én plade; de enkelte skæretider behøver ikke at svare til dette gennemsnit.
Test den komplette ordre med dine sædvanlige huller og konturer, antal operatører og håndteringsudstyr. Mål den forløbne batchtid, så overlappende operationer kun tælles én gang. Hvis man f.eks. færdiggør de 200 godkendte emner på 360 minutter, er der 60 minutters reserve inden for det syv-timers vindue.
Ved tilbagevendende pladeordrer er Wattsan 1530 TABLECHANGE et arbejdsområde på 1500 × 3000 mm, effektmuligheder op til 12 kW og udskiftningsborde. Højere effekt kan forkorte skæretiden på egnede opgaver, mens det andet bord giver operatøren mulighed for at forberede den næste plade under skæringen, hvilket reducerer ventetiden mellem opstillingerne.
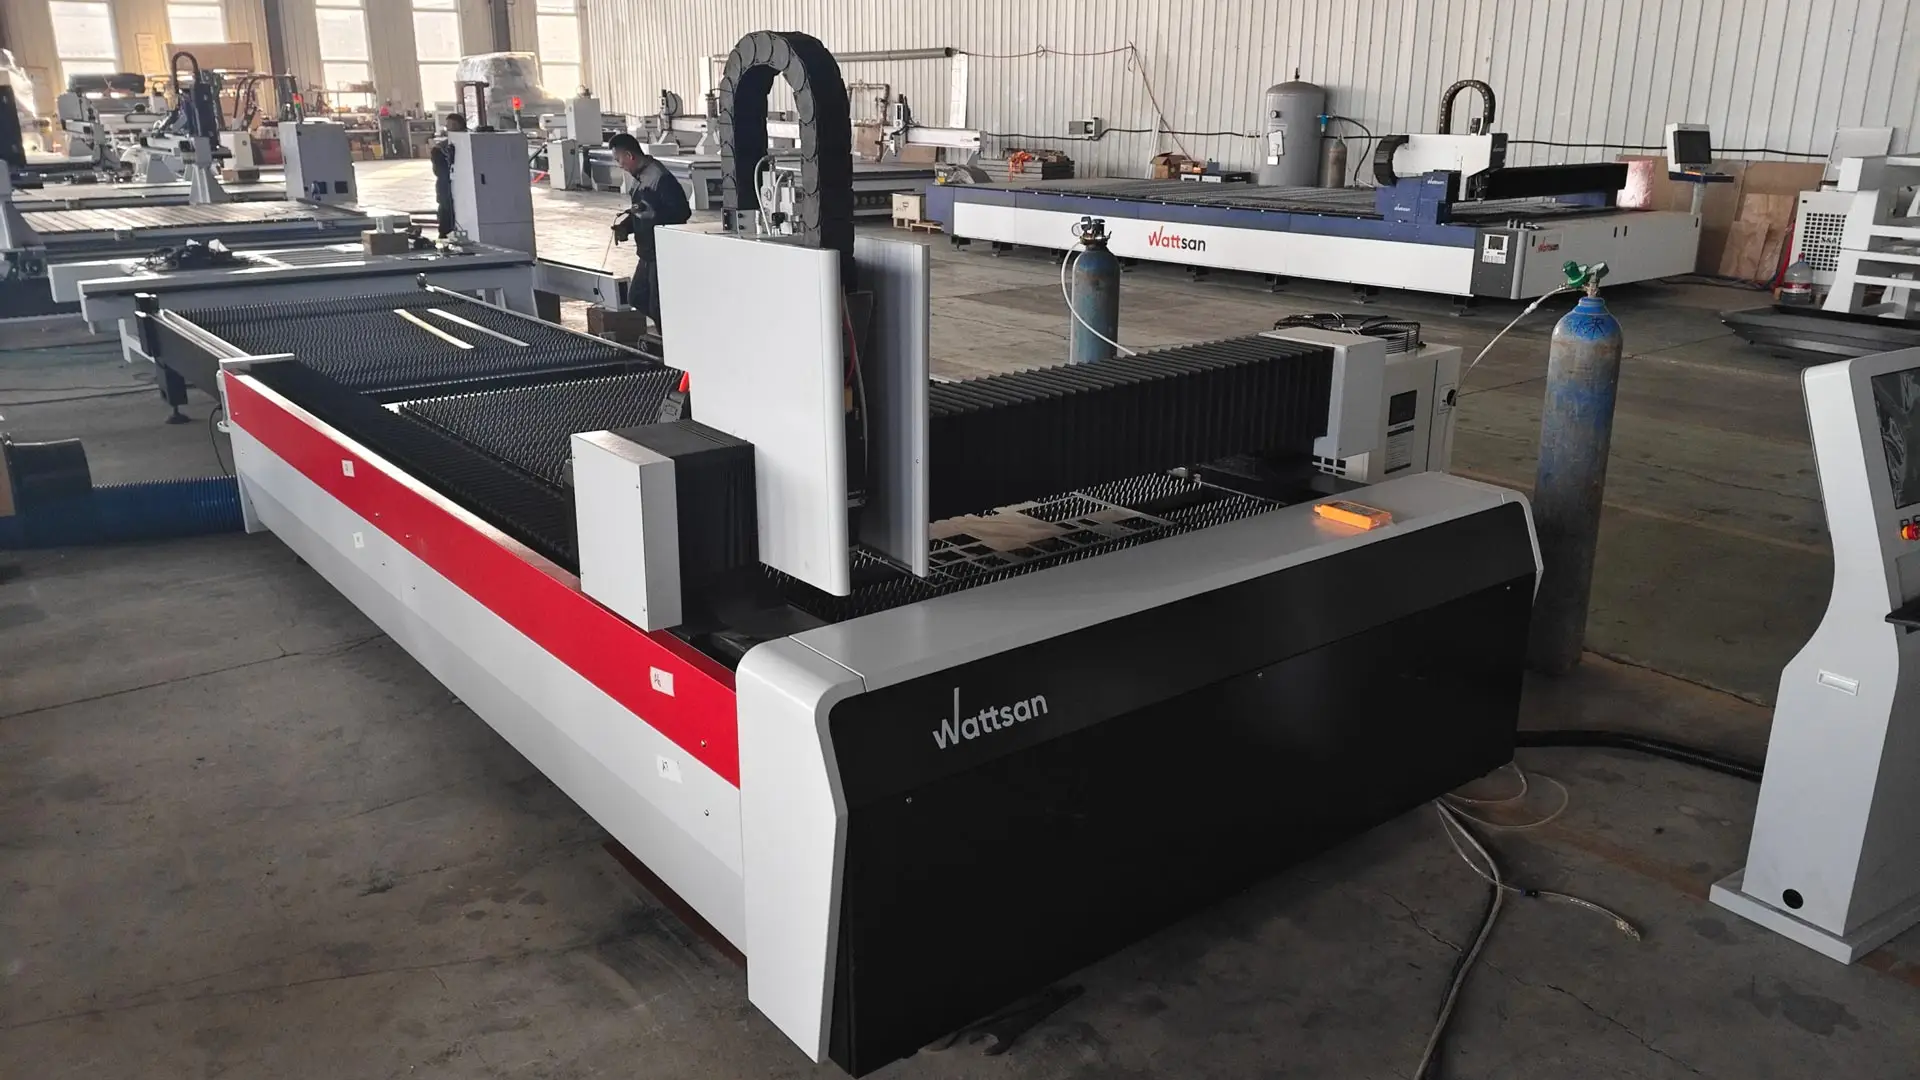
Virmer kan tilrettelægge en Wattsan-konfiguration, der er skræddersyet til din arbejdsbyrde, herunder kildeeffekt, arbejdsområde, ilægningsløsninger og automatisering. Dette gør det muligt for konfigurationen at imødegå de driftsmæssige begrænsninger, der hæmmer din produktion, og imødekomme vækst understøttet af realistiske ordreprognoser.
Vælg den rigtige type fiberlaserskæremaskine
Vælg en maskine til flade plader, plader og rør eller en dedikeret rørmaskine afhængigt af det materiale, du bearbejder, og om ordrer på plader og rør kræver separat produktionskapacitet.
Fiberlaserskæremaskiner til flade plader
Vælg en dedikeret maskine til flade plader, når plade- og pladedele udgør størstedelen af dit arbejde. Ved sjældne røroordrer skal du sammenligne underleverance med omkostningerne ved at tilføje rørskæringskapacitet.
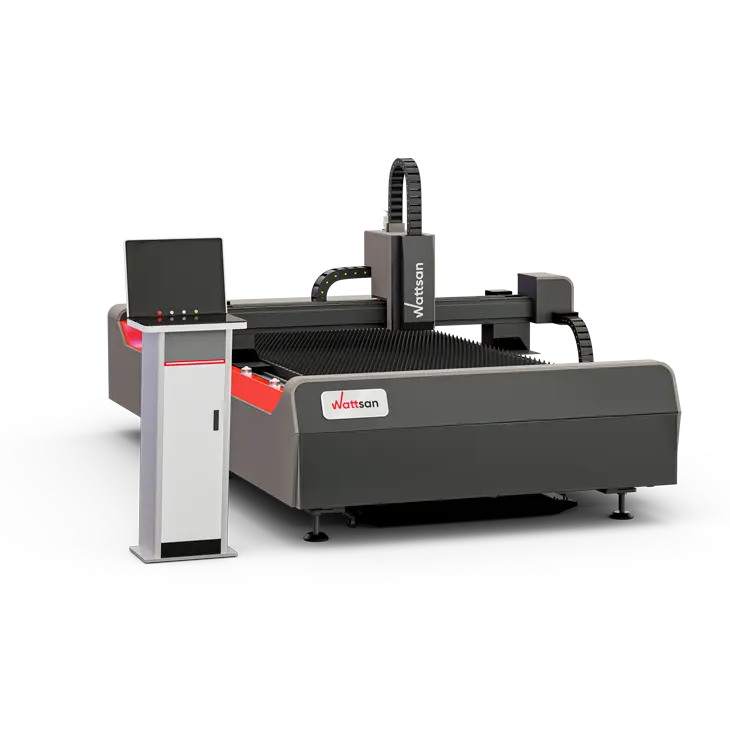
Gennemse fiberlaserskæremaskiner til plademetal
Kombinationsmaskiner til plader og rør
Vælg en kombinationsmaskine til plader og rør, når begge opgavetyper forekommer regelmæssigt, og én installation kan udføre dem inden for din produktionsplan. De deler normalt én laserkilde, så der skal tages højde for sekventiel bearbejdning og den tid, der er nødvendig for at skifte mellem operationerne.
Kontroller, at rørmodulet kan udføre de ønskede snit. Et roterende tilbehør har muligvis færre muligheder for ilægning, understøttelse eller skråskæring end en dedikeret rørskærer.
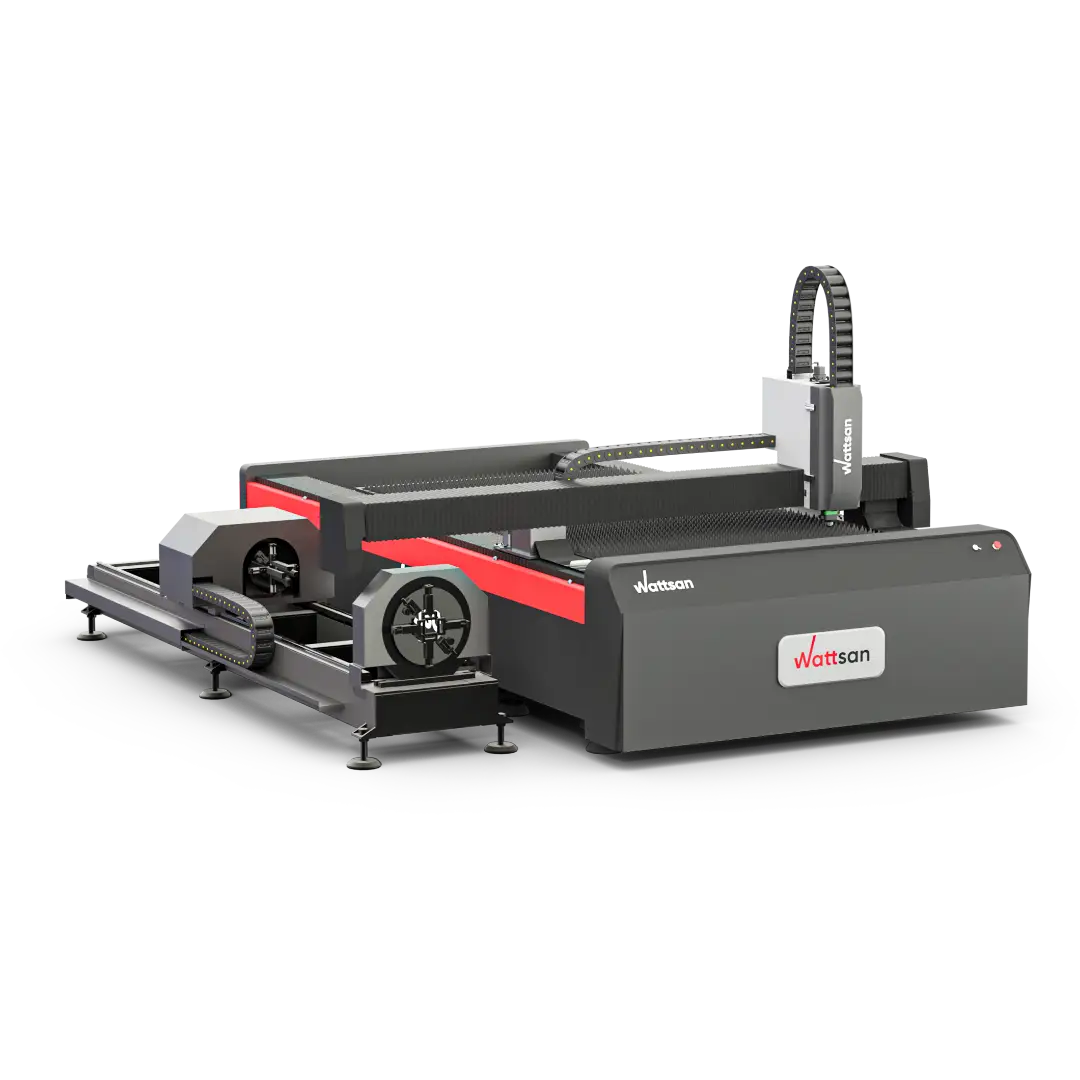
Se nærmere på fiberlaserskæremaskiner til plader og rør
Dedikerede laserskæremaskiner til rør og profiler
Vælg en dedikeret rør- og profilskærer, når rørordrer kræver deres egen produktionskapacitet eller kræver pålæsnings-, støtte- eller skæreegenskaber, som ikke findes på en kombinationsmaskine. Separate maskiner til plader og rør gør det også muligt at køre begge jobtyper parallelt, forudsat at du har operatører og håndteringskapacitet til begge dele.

Udforsk dedikerede laser-rør- og profilskærere
Hvordan vælger man effekten på en fiberlaserskæremaskine?
Vælg fiberlasereffekten ud fra de materialer og tykkelser, du skærer regelmæssigt, med den hastighed og kantkvalitet, som dine ordrer kræver. En maskines maksimale skæretykkelse angiver, hvad den kan skære under de angivne betingelser; den fortæller ikke, hvor hurtigt eller økonomisk den vil producere disse emner hver dag.
Sammenlign effektmulighederne på det samme materiale og den samme tegning. Højere effekt er de ekstra omkostninger værd, når den deraf følgende tidsbesparelse øger din brugbare produktion eller reducerer omkostningerne pr. færdig del. For tynde emner med mange små huller eller korte konturer kan gennemboring og maskinens bevægelse begrænse fordelen ved en mere kraftfuld kilde.
Ramme for valg af effekt
| Materiale | Gas | Tykkelse (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Kulstofstål | N2 / luft | 1 | 10 | 20 | 35 | 45 | 50-80 |
| Kulstofstål | N2 / luft | 3 | - | - | - | 14 | 30-38 |
| Kulstofstål | N2 / luft | 6 | - | - | - | 5 | 10-13 |
| Kulstofstål | N2 / luft | 10 | - | - | - | - | 5-6,5 |
| Kulstofstål | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - |
| Kulstofstål | O2 | 6 | 1,5 | 1,4 | 2.7 | 2.7-3.2 | - |
| Kulstofstål | O2 | 10 | - | 1 | 1,5 | 2,0–2,3 | 2.3 |
| Kulstofstål | O2 | 20 | - | - | 0,6 | 0,6–0,7 | 1,4 |
| Rustfrit stål | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Rustfrit stål | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Rustfrit stål | N2 | 6 | - | - | 2.7 | 5 | 15 |
| Rustfrit stål | N2 | 10 | - | - | - | 2 | 7,5 |
| Rustfrit stål | N2 | 20 | - | - | - | - | 1,45 |
| Aluminiumslegering | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Aluminiumslegering | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Aluminiumslegering | N2 | 6 | - | - | 2 | 4 | 11 |
| Aluminiumslegering | N2 | 10 | - | - | - | 1,2 | 5 |
| Aluminiumslegering | N2 | 20 | - | - | - | - | 1 |
| Messing | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Messing | N2 | 3 | - | - | 6 | 14 | 22 |
| Messing | N2 | 6 | - | - | - | 3,8 | 10 |
| Messing | N2 | 10 | - | - | - | 1 | 5 |
Kolonnerne viser nominel kildeeffekt; nogle iltindstillinger bruger reduceret effekt. N2 betyder nitrogen; O2 betyder ilt. Testindstillinger er udeladt. En bindestreg angiver, at der ikke er valgt en reference for det pågældende materiale, den pågældende tykkelse og den pågældende gas, ikke en skæregrænse.
For 1 mm rustfrit stål med nitrogen er referencehastighederne ved 6 og 12 kW henholdsvis 60 og 63 m/min. Ved 10 mm er de 2 og 7,5 m/min. En beregnet kontur på 20 m i 10 mm rustfrit stål tager derfor 10 minutter mod 2 minutter og 40 sekunder i skærebevægelse – en besparelse på 7 minutter og 20 sekunder. De samlede jobtider omfatter også gennemboring, acceleration og håndtering.
For kobber giver 12 kW-referencen 5 m/min på 6 mm materiale ved brug af ilt.
Hvilken størrelse fiberlaserskæremaskine har du brug for?
Sammenlign maskinens anvendelige arbejdsområde og håndteringsgrænser med de produktionskrav, du tidligere har noteret.
Hvilket arbejdsområde har du brug for til skæring af plademetal?
- Brugbart arbejdsområde. Sammenlign den angivne skærelængde og -bredde med de pladeformater og -layouts, du planlægger at bearbejde. Brug arbejdsområdets dimensioner i stedet for modelnummeret.
- Bordbelastning. Bekræft den tilladte belastning pr. bord. En plade af kulstofstål på 1500 × 3000 × 10 mm vejer ca. 353 kg, før fastgørelsesanordninger eller anden ekstra belastning. Bordet skal kunne bære den samlede belastning, du har til hensigt at placere på det.
Installationsplads: et planlægnings eksempel. Lasermetalskærer Wattsan 1530 TABLECHANGE har et arbejdsområde på 1500 × 3000 mm, men en samlet længde og bredde på 7,68 × 2,16 m. Ved en indledende planlægning, hvor der afsættes 1,3 m til venstre og bagtil og 1 m på de øvrige sider, opnås et maskin- og adgangsområde på ca. 10 × 4,5 m (45 m²). Tilføj plads til køleanlægget, udsugningsudstyret samt pålæsning eller opbevaring af plader; bekræft den samlede opstilling i forhold til leverandørens installationstegning.
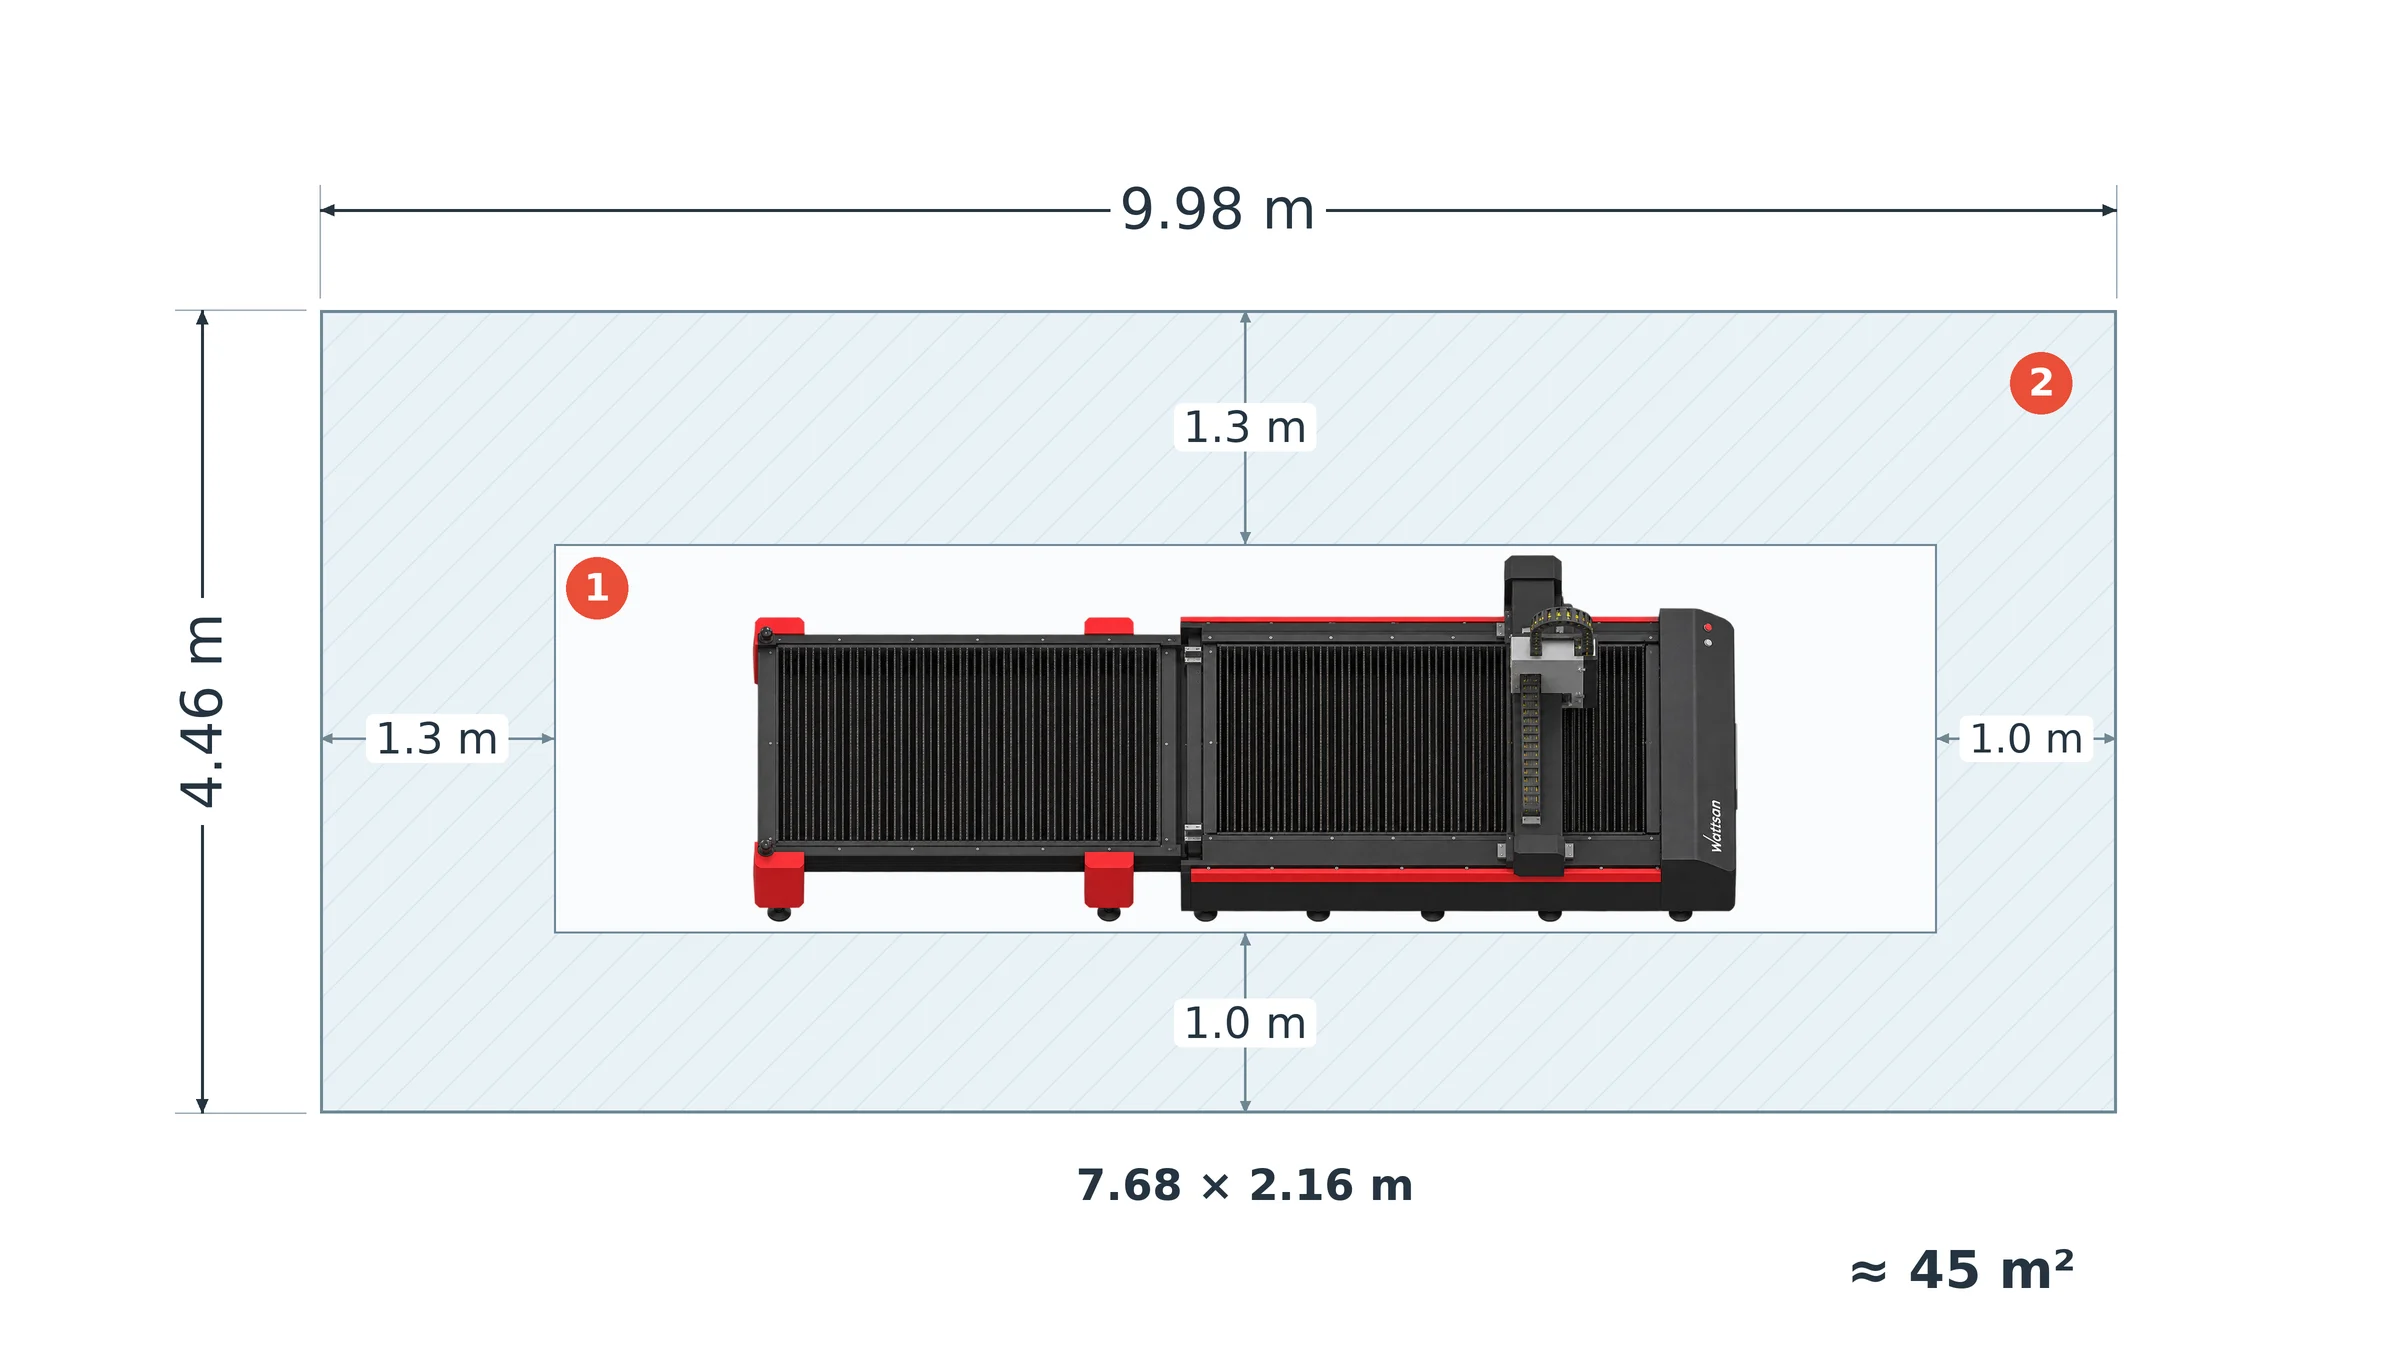
1 – Maskinramme; 2 – adgangsafstande.
Hvilken kapacitet har du brug for til rør og profiler?
- Sektionsgrænser. Kontroller de understøttede dimensioner for hver profilform, du bruger. Spændepatronens diameter alene fastlægger ikke den maksimale emnestørrelse for alle former.
- Indlæsnings- og færdigdelens længde. Kontroller indlæsningslængden for råmaterialet og udlæsningslængden for den færdige del separat. Indlæsning af et langt rør betyder ikke, at et færdigt emne af samme længde kan understøttes og fjernes.
- Vægt og understøtning. Bekræft, om kapaciteten er angivet pr. rør eller pr. meter, og om de medfølgende understøtninger og indlæsningsanordningen dækker dit materiale. Brug specifikationerne for den samme foreslåede konfiguration i stedet for at kombinere maksimumsværdier fra forskellige varianter.
Enkeltbord, udskiftningsbord eller automatisk ilægning?
Vælg bord og materialehåndteringssystem ud fra, hvor meget ilægning og udtagning afbryder skæringen, og hvor meget operatørtid det kræver.
- Enkeltbord. Laseren stopper, mens færdige emner fjernes, og det næste plade lægges på. Dette kan være tilstrækkeligt, når disse pauser stadig giver tid nok til at færdiggøre dine ordrer; yderligere håndteringsudstyr vil øge omkostningerne uden at løse en produktionsbegrænsning.
- Udskiftningsborde. Det ene bord klargøres uden for skæreområdet, mens det andet er i brug. Vælg denne løsning, når skift af plader forårsager forsinkelser, og operatøren kan klargøre det næste bord under skæringen. Wattsan 1530 TABLECHANGE CABIN er et eksempel på denne konfiguration; kan stadig foregå manuelt.

Wattsan 1530 TABLECHANGE CABIN: 1 – lukket skæreområde; 2 – eksternt udskiftningsbord til aflæsning af emner og klargøring af den næste plade. Pilene angiver bordets bevægelse. Illustrativ gengivelse.
- Automatisk på- og aflæsning. En pladelæsser overfører emner fra en stak til maskinen, typisk ved hjælp af vakuumgribere. Aflæsning og sortering af emner kræver det tilhørende udstyr. Disse systemer fås til pladelasermaskiner samt materialespecifikke rørhåndteringssystemer. Overvej dem, hvis håndtering af plader tager betydelig tid for operatøren, eller hvis personalebegrænsninger sætter grænser for, hvor mange skift der kan køres.
Eksempel på faktisk cyklustid. Antag, at skæringen tager 20 minutter pr. plade, og at fjernelse af emner og ilægning af den næste plade tager 5 minutter:
- Enkelt bord: 20 + 5 = 25 minutter pr. gentaget cyklus.
- Udskiftningsborde: hvis alle 5 minutter til pladeforberedelse foregår under skæringen, og udskiftningen af bordene tager 30 sekunder, er den gentagne cyklus 20.5 minutter.
Over ti sådanne cyklusser udgør forskellen 45 minutter. Dette er illustrative tider, ikke målte resultater for en Wattsan-maskine. Hvis klargøringen tager længere tid end skæringen, vil der stadig være en vis ventetid; brug den viste fulde cyklus i stedet for at antage, at hvert minut til håndtering spares.
Ved automatisk ilægning skal du sammenligne både den sparede operatørtid og de resterende pauser mellem pladerne med udstyrets anskaffelsesomkostninger, vedligeholdelse og pladsbehov. Besparelser på arbejdskraft og øget skærekapacitet er to separate fordele: En ilægger kan reducere manuel håndtering, selv når skæringen fortsat er den langsomste proces.
Hvilke komponenter er vigtige, når man vælger en fiberlaserskærer?
Når du har valgt effekt og arbejdsområde, skal du sammenligne de komponenter, der påvirker jobskift, præcise bevægelser og forberedelse af tegninger.
Laserkilde og skærehoved
Angiv kilden og skærehovedmodellerne i tilbuddet, og brug denne kombination til demonstrationen, så prøven repræsenterer det udstyr, du vil modtage.
Ved hyppige tykkelsesskift reducerer automatisk fokusjustering behovet for manuel fokusindstilling. Højdefølgning styrer afstanden mellem dyse og plade under skæringen. Sammenlign de justeringer, som din operatør stadig skal foretage mellem opgaverne, og hvilke fejl i form af kollision eller overophedning der udløser et automatisk stop.
Ramme, portalkonstruktion og bevægelsessystem
Sammenlign rammens spændingsaflastning-aflastningsbehandling, portalen og akseldrevene samt beskyttelse og smøring af føringerne. Spændingsaflastning hjælper med at begrænse forvrængning fra resterende svejsespændinger; beskyttelse og smøring af føringerne hjælper med at kontrollere forurening og slid.
Ved tegninger med mange små huller og korte konturer skal du sammenligne acceleration og færdigdelens dimensioner med opgavens varighed. Gentagen bremsning og retningsskift kan begrænse fordelen ved en høj maksimal kørehastighed. Vælg det bevægelsessystem, der forkorter din opgave, samtidig med at tolerancerne opretholdes.
Wattsan 1530 HARD opfylder begge kriterier. Dens varmebehandlede stålbund består af 15–18 mm plader og 16–30 mm afstivninger for at sikre stivhed samt yderligere beskyttelse mod skærevarm. I en konfiguration med automatisk dyseskift og kamerabaseret dysekontrol reducerer den også det manuelle arbejde mellem opgaver, der kræver forskellige dyser, og stopper skæringen, når der registreres skader på dysen. Denne kombination er værd at overveje til produktion, der involverer gentagne dyseskift og vedvarende skæring, hvor både omstillingstid og beskyttelse af maskinen under produktionsbelastning er afgørende.
CNC, CAD/CAM og nesting-software
Lad din fremtidige operatør importere en af dine filer, rette tegningsfejl, placere emnerne og eksportere en skæreopgave i den medfølgende software. Registrer forberedelsestiden og manuelle redigeringer for at fastlægge det arbejde, der er nødvendigt, før skæringen kan påbegyndes. Ved rørbearbejdning skal du demonstrere den tilhørende arbejdsgang for rørprogrammering.
Sammenlign layout ved hjælp af samme pladestørrelse, mængder, afstand og tilladt emnerotation. I et illustrativt eksempel giver placering af 24 emner i stedet for 20 på samme plade 20 % flere emner pr. plade, hvilket gør fordelen ved nesting målbar i forhold til materialebrug.
Hvad har dit værksted brug for for at kunne drive en fiberlaserskærer?
Inden du bestiller, skal du indhente installationskravene for den komplette maskine og dens tilbehørsudstyr. Brug dem til at identificere de opgraderinger, der er nødvendige i dit værksted inden leveringen.
| Krav om bekræftelse | Hvad det fortæller dig |
|---|---|
| Strømforsyning: spænding, fase, samlet tilsluttet belastning, jordforbindelse og forsyningsstabilitet for hele installationen. | Om din eksisterende elektriske tilslutning er tilstrækkelig, eller om den skal opgraderes inden levering. |
| Hjælpegas: type, tryk, spidsflow og renhed for dine almindelige materialer og tykkelser. | Hvilken forsyningsløsning passer til skæreprocessen: flasker, bulkopbevaring eller produktion på stedet. |
| Trykluft: krævet tryk, leveret gennemstrømning, tørhed og filtrering. | Om din kompressor, tørrer og filtre kan klare laseren eller skal opgraderes. |
| Køling: køleanlæggets kapacitet, vandspecifikationer og tilladt omgivelsestemperaturområde. | Om køleanlægget passer til den valgte varmekilde og forholdene i dit værksted. |
| Udsugning: påkrævet luftgennemstrømning, filtrering, kanalsystem og udledningssted. | Hvilket udsugningsudstyr og hvilke kanaler skal installeres, inden produktionen starter. |
| Anlægssted og levering: gulvbelastning, planhed, forankring, adgangsåbninger og aflæsningsforhold. | Om gulvet og leveringsruten kræver forberedelse, og hvilket løfteudstyr der er nødvendigt. |
Vurder leverandøren, garantien, oplæringen og supporten
Sammenlign den support, der er inkluderet i tilbuddet vedrørende idriftsættelse, vedligeholdelse og reparationer.
Garantidækningy dækning. Tjek garantibetingelserne for maskinen, kilden og hovedet, herunder reservedele, arbejdskraft, rejseomkostninger og returforsendelse. Fastlæg, hvem der håndterer de enkelte reklamationer, og hvilke undtagelser der gælder, så du kan skelne mellem dækkede reparationer og omkostninger, du selv skal betale.
Service og reservedele. Aftal fremgangsmåden for fjerndiagnose, teknikerbesøg og udskiftning af dele, herunder support efter garantiens udløb. Bekræft lagerplaceringer og leveringstider for kritiske komponenter, så du kan planlægge reparationer og eventuelle produktionsafbrydelser.
Idriftsættelse og uddannelse. Virmer tilbyder teknikerledet idriftsættelse og operatørtræning for at hjælpe med at få din maskine i produktion. Virmers teknikere kan hjælpe med den indledende opsætning og testproduktion på dine materialer, mens træning på stedet eller via fjernundervisning dækker maskinens betjening og vedligeholdelse. Dette hjælper dit team med at lære, hvordan man forbereder opgaver, betjener udstyret og udfører rutinemæssig vedligeholdelse efter overdragelsen.
Virmer kontrollerer desuden hver enkelt maskine på Wattsan-fabrikken, på sit lager i Holland og inden afsendelse til kunden. Wattsan-ejere modtager livslang teknisk online-support.
De bedste fiberlaserskæremaskiner til plademetal og rør
Vores Wattsan-udvalg nedenfor matcher de produktionsmodeller beskrivelse, der er udarbejdet ovenfor, med modeller, der fås hos Virmer.
| Produktionsopgave | Anbefalede Wattsan-modeller | Specifikationer, der passer til opgaven |
|---|---|---|
| Små tomme felter i et værksted med begrænset plads | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; op til 6 kW; lukket kabine. Maskinens ydre dimensioner: 2545 × 2834 mm. |
| Generelt pladebearbejdning og opgaver i rustfrit stål | Wattsan 1530 A Wattsan 1530 S |
Begge: 1500 × 3000 mm. 1530 A: op til 6 kW. 1530 S: op til 12 kW, til en kraftigere strømkilde i samme pladeformat. |
| På hinanden følgende opstillinger med hyppig udskiftning af plader | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; op til 12 kW; beskyttelseskabine og automatiske skifteborde. |
| Pladedele og rørkomponenter på én maskine | Wattsan 1530 ROTARY | 1500 × 3000 mm; op til 12 kW. Rørmodul: rundt 10–220 mm; firkantet 10–140 mm. |
| Skæring af plader med højere effekt | Wattsan 1530 HARD Wattsan 2040 HARD |
Op til 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Specialiseret rør- og profilproduktion | Wattsan Core Pro | 1,5–30 kW; versioner med 6, 9 eller 12 m indløbslængde; versioner til emnevægte på 140, 400 eller 1500 kg; pneumatiske rørstøtter. |
| Tunge rør og affasede svejseforberedelser | Wattsan Nova | 15–30 kW; emner op til 3000 kg; automatisk fremføring og et drejeligt hoved til skråskæringer op til 45°. |
Send dine tegninger, materialespecifikationer og ønsket ydelse til Virmer på info@virmer.com. Vores specialister kan anbefale en Wattsan-konfiguration, arrangere en demonstration på dine materialer og udarbejde et specificeret tilbud. Dette giver dig et maskinforslag, der er tilpasset dine produktionskrav, hvor det medfølgende udstyr og de medfølgende tjenester er tydeligt angivet.
Ofte stillede spørgsmål om valg af fiberlaserskæremaskine
Hvor meget koster en fiberlaserskæremaskine?
Købsprisen afhænger af effekt, arbejdsområde, bordkonstruktion, kabinet, rørkapacitet, automatisering, kilde-/hovedkonfiguration, tilbehør, levering, idriftsættelse og support. Der findes ingen universel pris – anmod om et konfigurationsspecifikt tilbud, og skel mellem det oprindelige beløb og den samlede pris for det færdiginstallerede projekt.
Hvad koster det at drive en fiberlaserskæremaskine?
Driftsomkostningerne omfatter elektricitet, hjælpegas, forbrugsstoffer, arbejdskraft, software, filtre, planlagt vedligeholdelse og nedetid. Disse varierer afhængigt af maskinen, materialesammensætningen og udnyttelsesgraden, så betragt ethvert tal for timeomkostninger som et skøn, der skal afstemmes mod din egen proces, snarere end en fast sats.

