Oikean kuitulaserleikkauskoneen valinta riippuu siitä, mitä töitä sen on tarkoitus suorittaa, ei suurimmasta teholuvusta tai halvimmasta tarjouksesta. Jotta ymmärtäisit, miten kuitulaserleikkauskone valitaan, sovita koneen tyyppi, teho, työalue tai putkikapasiteetti sekä automaatio niihin materiaaleihin, paksuuksiin ja tuotantomääriin, joita työpajassasi tosiasiallisesti käsitellään.
Tämä opas opastaa päätöksenteossa vaihe vaiheelta: tuotantovaatimukset, konetyyppi, teho, pöydän tai putkien kapasiteetti, järjestelmän komponentit, työpajan valmistelu ja toimittajan tuki. Siinä erotetaan myös koneen suurin leikkauskapasiteetti sen toistettavasta tuotantokapasiteetista – ero, joka vaikuttaa lähes jokaiseen seuraavaan päätökseen.
Jos haluat ensin perehtyä lähteeseen, leikkauspäähän, liikejärjestelmään ja apukaasuprosessiin, katso kuinka kuitulaserleikkauskone toimii.
Aloita tuotantovaatimuksistasi
Jokainen tämän oppaan myöhempi päätös – konetyyppi, teho, pöytämuoto, automaatio – perustuu kirjalliseen tuotantoprofiiliin. Sen sijaan, että määrittelisit konetta yhden epätavallisen työn perusteella, tarkastele edustavia töitä viimeiseltä 6–12 kuukaudelta ja kirjaa ne yksityiskohtaisesti ennen tarjouspyynnön tekemistä.
Materiaalit, laatuluokat ja paksuusväli
Kirjaa tilauskannastasi tai suunnitellusta tuotevalikoimastasi jokaisesta materiaali- ja paksuusryhmästä seuraavat tiedot:
- Materiaali, laatu ja pinnan kunto. Määritä metallityyppi ja tarkka laatu. Jos varastossasi olevilla materiaaleilla on pinnoite tai suojakalvo, ilmoita siitä toimittajalle. Käytä esittelyleikkauksissa samaa materiaalia ja pinnan kuntoa kuin mitä aiot käsitellä tuotannossa.
- Tavallinen paksuus ja paksuin tavanomainen tilaus. Nämä määrittelevät alueen, jolla toistettavan leikkausnopeuden ja osien vaatiman pinnanlaadun testaus suoritetaan.
- Satunnainen suurin paksuus ja esiintymistiheys. Kirjaa poikkeustilaukset erikseen, jotta toimittaja voi hinnoitella niiden edellyttämät lisäkapasiteetit.
- Osien osuus kussakin ryhmässä. Tämä määrittää materiaalit ja paksuudet, joita on priorisoitava koeleikkauksissa ja tuotantokustannusvertailuissa.
Esimerkki tilauskokoonpanosta osamäärän mukaan; lisää todelliset laadut ja pintakäsittelyt omaan profiiliisi:
| Materiaali / tilausryhmä | Paksuus | Osien osuus |
|---|---|---|
| Hiiliteräs | 1–3 mm | 80 % |
| Ruostumaton teräs | 4–6 mm | 15 % |
| Hiiliteräs, satunnaiset tilaukset | 10–12 mm | 5 % |
Tässä esimerkissä aloita toimittajan esittely kahdella ensimmäisellä ryhmällä, jotka kattavat 95 % osista. Testaa paksummat 5 % erikseen ja vertaa tarvittavan kokoonpanon päivityksen kustannuksia näiden tilausten arvoon ja niiden alihankintakustannuksiin. Käytä myöhemmin mitattuja työn kestoja määrittääksesi, kuinka paljon tuotantokapasiteettia kukin ryhmä tosiasiallisesti tarvitsee.
Osien, levyjen, putkien ja profiilien mitat
Kirjaa ylös sekä ostamasi varastomateriaalin koko että valmistettavien osien mitat:
| Peltityöt | Putkille ja profiileille |
|---|---|
| Ostetun levyn muoto | Profiilin muoto ja poikkileikkauksen mitat |
| Suurin toistuva osa | Vakiopituus ja seinämän paksuus |
| Tyypillinen sisäkkäisjärjestys | Työkappaleen paino |
| Lastaus- ja purkumenetelmä | Hyväksyttävä jäännöspituus (pääty) |
Jos ostat säännöllisesti 4000 × 2000 mm:n levyjä, 3000 × 1500 mm:n kone ei voi käsitellä niitä kokonaisina: tarvitset pienempiä aihioita tai levyn esileikkausta. A kone, jonka työalue vastaa näitä mittoja, kuten Wattsan 2040 HARD, on syytä ottaa huomioon, jotta kyseinen valmisteluvaihe voidaan eliminoida.
Jos toimittajasi toimittaa putkia 9 metrin pituisina, täsmennä tämä lastausvaatimus ennen koneiden vertailua. Wattsan Core Pro on saatavana 6, 9 tai 12 metrin lastauspituuksilla konfiguraatiosta riippuen. Malli, joka sopii varastopituudellesi, voi välttää alustavan lyhentämisen; sen profiilikoko- ja työkappaleen painorajat on myös sovitettava käsiteltäviin putkiin.
Kiinnitysjärjestelmä määrittää, kuinka lähellä putken päätä kone voi leikata. Kiinnittimien on pidettävä kiinni riittävästä materiaalimäärästä putken kiinnittämiseksi ja asemoimiseksi, samalla kun ne jättävät tilaa leikkuupäälle. Kun jäljellä olevaa päätä ei enää voida pitää tukevasti kiinni eikä siihen päästä käsiksi, siitä tulee käsittelemätön päätykappale. Lyhyempi vähimmäispäätykappale voi siten jättää tilaa ylimääräiselle osalle.
Esimerkiksi Wattsan Core Pro -mallissa on määritelty 90 mm:n vähimmäispäätypituus. Otetaan esimerkiksi 6000 mm:n putki ja osat, joista kukin vaatii 580 mm, leikkausvara mukaan lukien:
| Käsittelemättömän osan vähimmäispituus | Lasketut osat putkea kohti |
|---|---|
| 500 mm – havainnollistava vaihtoehto | 9 |
| 90 mm - Core Pro -tekniset tiedot | 10 |
Kymmenen kappaletta vievät 5800 mm, jolloin jäljelle jää 200 mm – riittävästi 90 mm:n vähimmäispäähän, mutta liian vähän koneelle, joka vaatii 500 mm. 100 putken kohdalla tämä ero voisi tuottaa 100 ylimääräistä kappaletta samasta varastomäärästä.
Ennen ostopäätöstä on hyödyllistä järjestää esittely, jossa käytetään asiakkaan putkispesifikaatiota ja osapiirustusta, jotta nähdään, kuinka monta valmiita osia kone tuottaa ja mitä jää jäljelle. Virmer voi järjestää tämän esittelyn osana koneen valintaprosessia.
Vaadittu leikkauslaatu ja jatkokäsittelyt
Määritä, missä kunnossa osien on oltava leikkausprosessin päätyttyä: valmiina kokoonpanoon, valmiina taivutukseen tai hitsaukseen vai vaativatko ne lisäviimeistelyä. Tämä määrittää, mitkä leikkaus tulokset ovat hyväksyttäviä ja kuinka paljon lisätyötä kukin konfiguraatio jättäisi tiimillesi.
| Vaatimus | Mitä tarkistetaan | Miten se vaikuttaa valintaasi |
|---|---|---|
| Mitat ja sopivuus | Tarkista mitat ja reikien sijainnit piirustuksen mukaan ja koota yhteen sopivat osat. | Näyttää, pystyykö kone valmistamaan osia, jotka sopivat yhteen ilman säätöä. |
| Reunan kunto ja vaadittu viimeistely | Tarkista metallikerrostumat, pinnan karheus ja oksidit sekä se, onko ne poistettava ennen seuraavaa työvaihetta. | Näyttää, kuinka paljon käsityötä jää jäljelle leikkaamisen jälkeen ja miten se vaikuttaa osien valmistuskustannuksiin. |

Lähikuva leikatusta metallireunasta Wattsan-laserleikkauskoneen edessä.
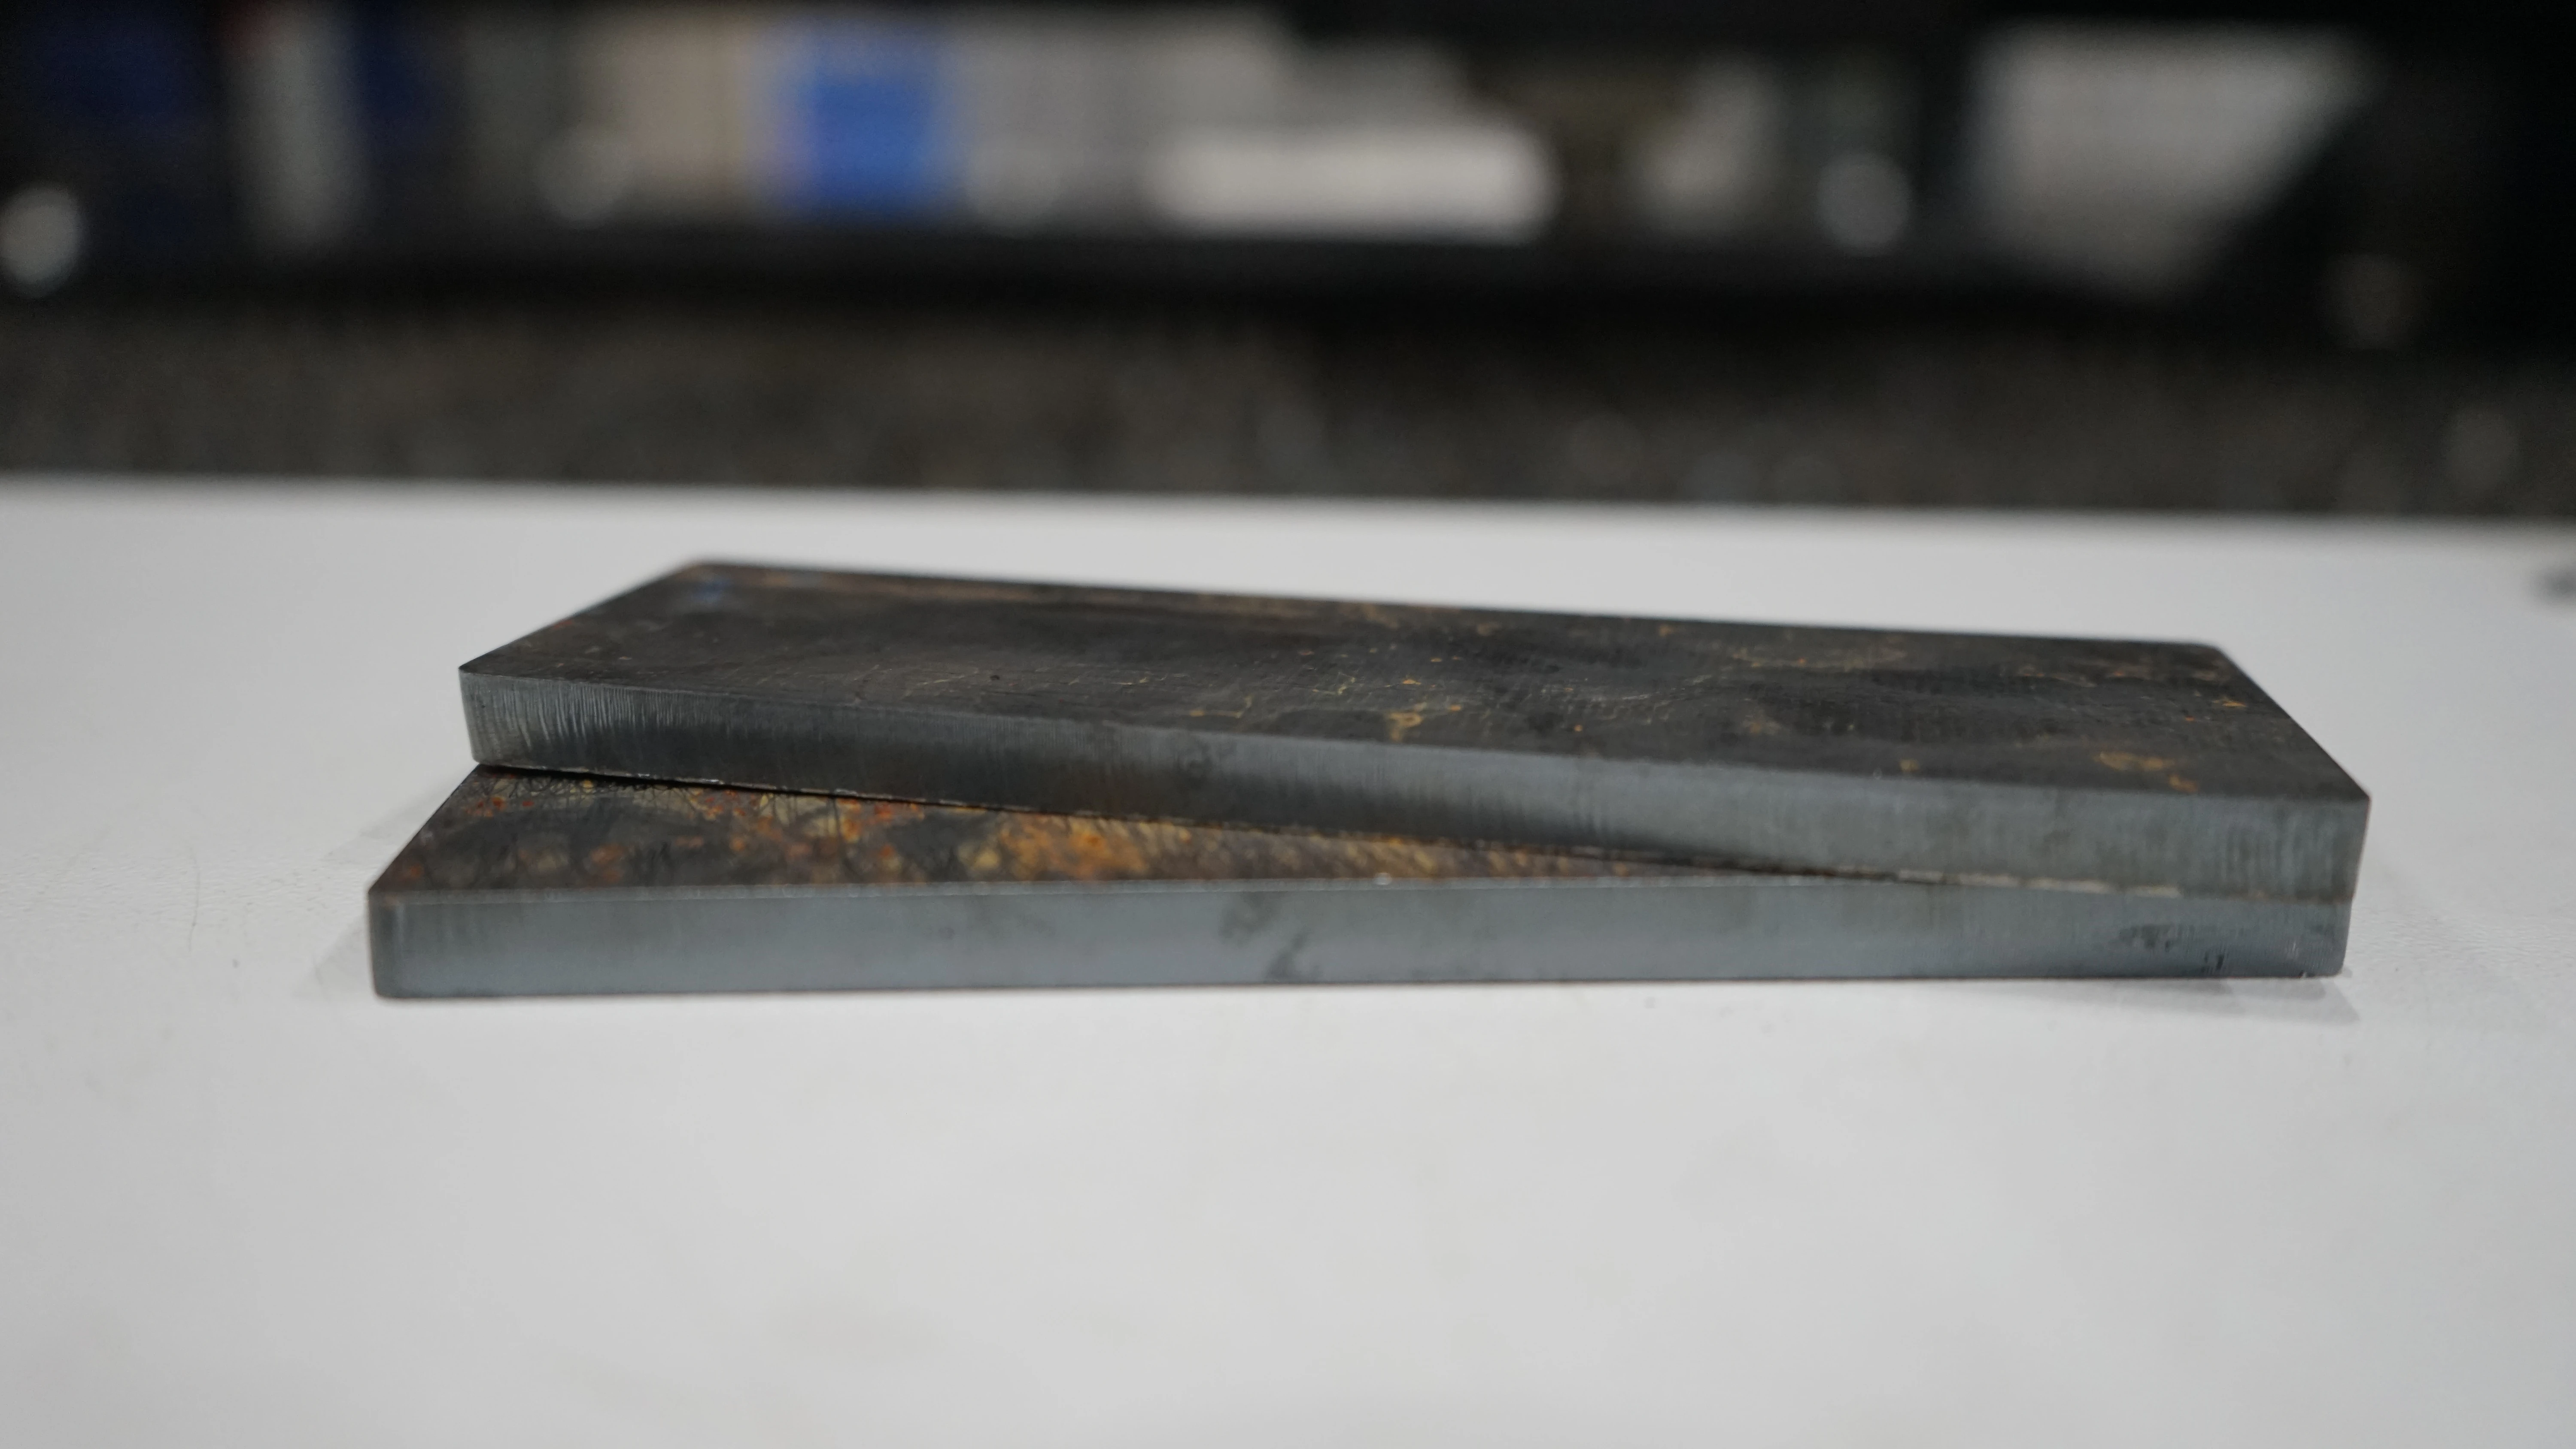
Kaksi metallilevynäytettä, joissa näkyvät Wattsan-kuitulaserleikkauskoneiden tuottamat leikatut reunat.
Esimerkiksi 200 kappaletta, joiden puhdistaminen kestää 1,5 minuuttia kappaleelta, lisää 5 tuntia manuaalista työtä leikkauksen jälkeen. Nopeampi kone ei siis välttämättä tuota merkittävää kokonaissäästöä, jos jokainen osa vaatii lisäviimeistelyä.
Jotta vertailu olisi mielekäs, pyydä toimittajia leikkaamaan piirustuksesi määriteltyjen toleranssien mukaisesti ja esittelemään osat ennen manuaalista viimeistelyä. Näin voit nähdä, mitä lisätyötä tarvitaan ennen taivutusta, hitsaamista, pinnoittamista tai kokoonpanoa varten.
Vastaavalla lähdeteholla ja vertailukelpoisilla optiikoilla, kaasulla ja asetuksilla Wattsan A-, E- ja S-koneet saavuttavat vertailukelpoisen reunaviimeistelyn. Toistuvassa tuotannossa Wattsan 1530 S yhdistää jäykän rungon ja jopa 12 kW:n tehoiset lähdevaihtoehdot. Sitä kannattaa harkita, kun tarvitset sekä nopeampaa leikkausta että tasalaatuisia kappalemittoja eri erissä.
Tuotantomäärä ja työnkulku
Laadi edustava tilaus käyttämällä toistuvia tai suunniteltuja piirustuksia, materiaalimäärityksiä ja määriä. Aseta vaadittu tuotanto vuoroa kohti sekä käytettävissä olevat tuotantotunnit suunniteltujen taukojen ja huollon jälkeen.
| Tuotantovaatimus | Laskuesimerkki |
|---|---|
| Vaaditut hyväksyttävät osat | 200 |
| Käytettävissä oleva tuotantoaika | 7 tuntia / 420 minuuttia |
| Hyväksyttävän osan keskimääräinen enimmäisaika | 420 ÷ 200 = 2,1 minuuttia / 2 minuuttia 6 sekuntia |
Tämä on erän keskiarvo, joka sisältää asetukset, leikkauksen, lastauksen, purkamisen ja materiaalivaihdot. Yhdestä levystä voidaan leikata useita osia; yksittäisten osien leikkausaikojen ei tarvitse vastata tätä keskiarvoa.
Testaa koko tilaus käyttämällä tavanomaisia reikiä ja ääriviivoja, operaattorimäärää ja käsittelylaitteita. Mittaa erän kokonaiskestoaika niin, että päällekkäiset toiminnot lasketaan vain kerran. Esimerkiksi 200 hyväksyttävän osan valmistaminen 360 minuutissa jättää 60 minuuttia varamarginaalia seitsemän tunnin aikavälillä.
Toistuvien metallilevytilauksien osalta Wattsan 1530 TABLECHANGE yhdistää 1500 × 3000 mm:n työalueen, lähdevaihtoehdot jopa 12 kW:iin asti ja vaihtopöydät. Suurempi lähdeteho voi lyhentää leikkausaikaa sopivissa töissä, kun taas toinen pöytä antaa käyttäjälle mahdollisuuden valmistella seuraavaa levyä leikkauksen aikana, mikä vähentää odotusaikaa leikkausjärjestyksien välillä.
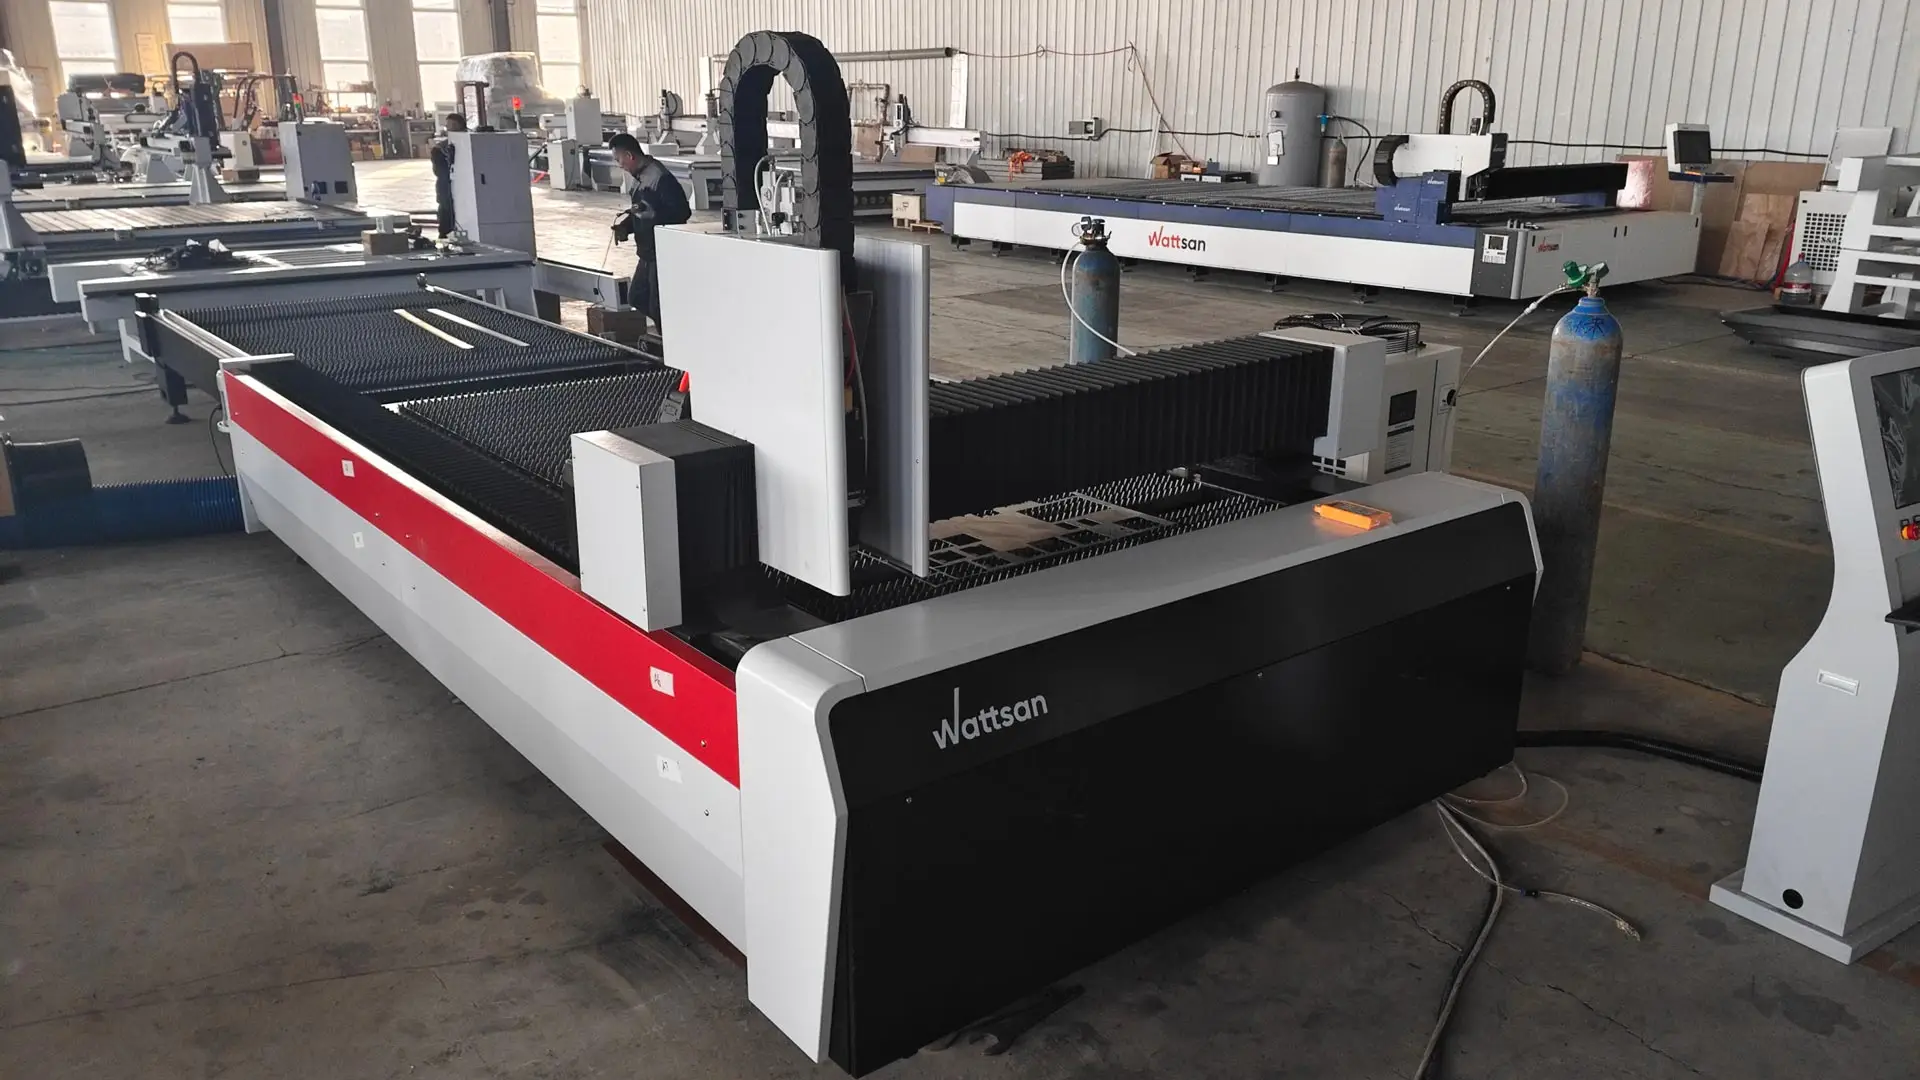
Virmer voi suunnitella työmäärällesi räätälöidyn Wattsan-kokoonpanon, joka kattaa lähdetehon, työalueen, lastausjärjestelyt ja automaation. Näin kokoonpanolla voidaan puuttua tuotantoa rajoittaviin tekijöihin ja varautua kasvuun realististen tilausennusteiden perusteella.
Valitse oikeanlainen kuitulaserleikkauskone
Valitse tasolevy-, levy- ja putki- tai erillinen putkikone sen mukaan, mitä materiaalia käsittelet ja tarvitsetko levy- ja putkitilauksille erillistä tuotantokapasiteettia.
Tasolevyjen kuitulaserleikkauskoneet
Valitse erillinen tasolevykone, jos levy- ja levykappaleet muodostavat suurimman osan työstäsi. Harvinaisten putkitilausten osalta vertaa alihankintaa putkenleikkausominaisuuden lisäämisen kustannuksiin.
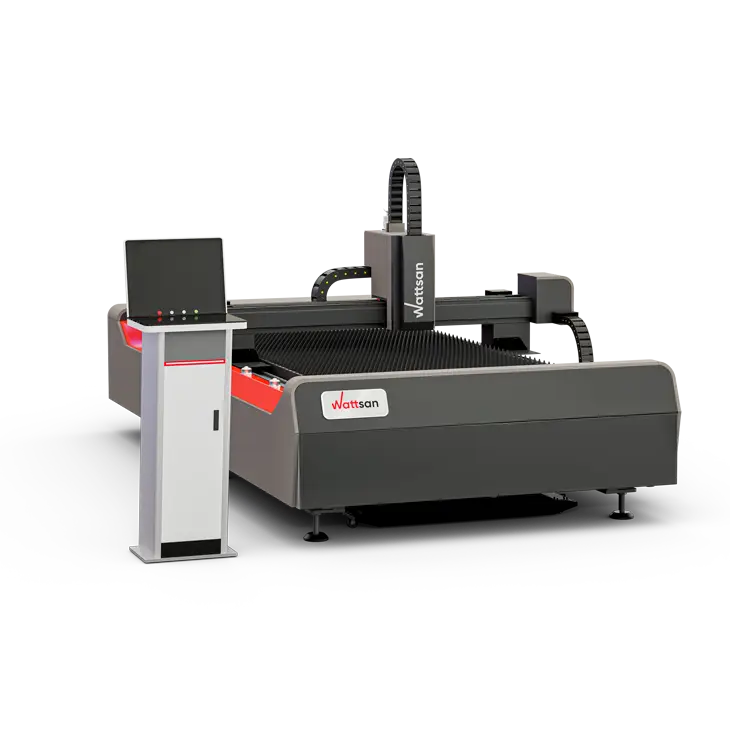
Selaa levyjen kuitulaserleikkauskoneita
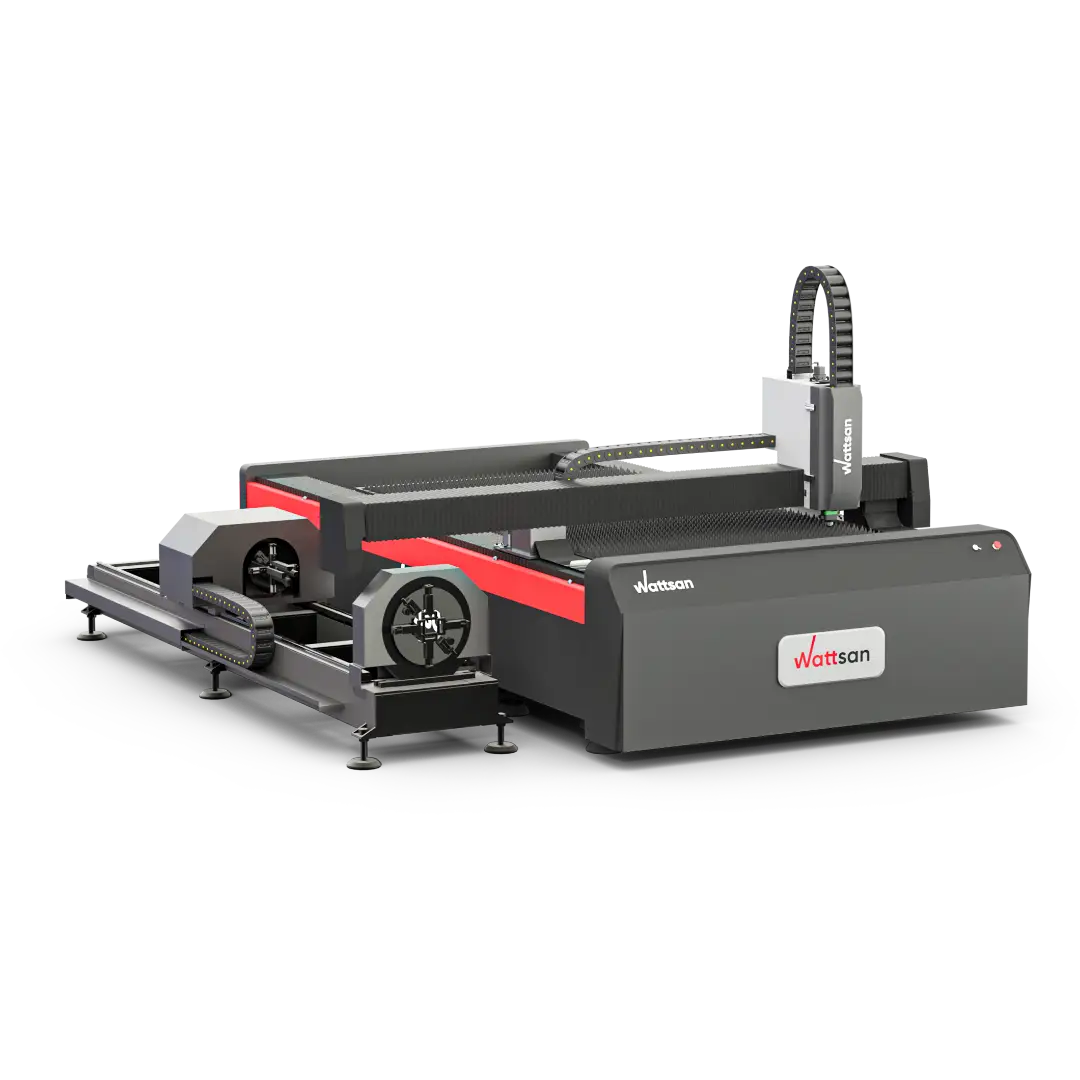
Levyjen ja putkien yhdistelmäkoneet
Valitse levyjen ja putkien yhdistelmäkone, kun molempia tyyppisiä töitä tehdään toistuvasti ja yksi laitteisto pystyy suorittamaan ne tuotantoaikataulusi puitteissa. Niissä on yleensä yksi yhteinen laserlähde, joten varaa aikaa peräkkäiseen käsittelyyn ja toimintojen väliseen vaihtamiseen.
Tarkista, että putkimoduuli pystyy suorittamaan tarvitsemasi leikkaukset. Kiertävällä lisälaitteella voi olla vähemmän lastaus-, tuki- tai viisteleikkausvaihtoehtoja kuin erillisellä putkileikkurilla.
Tutustu levy- ja putkikuitulaserleikkauskoneisiin
Erilliset putki- ja profiililaserleikkurit
Valitse putkiin ja profiileihin erikoistunut leikkuri, kun putkitilaukset vaativat omaa tuotantokapasiteettia tai kun tarvitaan lastaus-, tukemis- tai leikkausominaisuuksia, joita yhdistelmäkoneessa ei ole. Erilliset levy- ja putkileikkurit mahdollistavat myös molempien tyyppisten töiden suorittamisen rinnakkain, edellyttäen että sinulla on käyttäjiä ja käsittelykapasiteettia molemmille.

Tutustu erikoistuneita laserputki- ja profiilileikkureita
Kuinka valita kuitulaserleikkauskoneen teho?
Valitse kuitulaserin teho säännöllisesti leikkaamiesi materiaalien ja paksuuksien mukaan, tilauksiesi edellyttämällä nopeudella ja reunalaadulla. Koneen suurin leikkauspaksuus kertoo, mitä se pystyy leikkaamaan ilmoitetuissa olosuhteissa; se ei kerro, kuinka nopeasti tai taloudellisesti se tuottaa kyseisiä osia päivittäin.
Vertaa tehovaihtoehtoja samalla materiaalilla ja piirustuksella. Suurempi teho on lisäkustannuksensa arvoinen, kun siitä saatava ajansäästö lisää käyttökelpoista tuotantoa tai alentaa valmiiden osien kappalekohtaisia kustannuksia. Ohut osissa, joissa on paljon pieniä reikiä tai lyhyitä ääriviivoja, lävistys ja koneen liike voivat rajoittaa tehokkaamman lähteen tuomaa hyötyä.
Tehonvalinnan viitekehys
| Materiaali | Kaasu | Paksuus (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Hiiliteräs | N2 / ilma | 1 | 10 | 20 | 35 | 45 | 50–80 |
| Hiiliteräs | N2 / ilma | 3 | - | - | - | 14 | 30–38 |
| Hiiliteräs | N2 / ilma | 6 | - | - | - | 5 | 10-13 |
| Hiiliteräs | N2 / ilma | 10 | - | - | - | - | 5–6,5 |
| Hiiliteräs | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - |
| Hiiliteräs | O2 | 6 | 1,5 | 1.4 | 2.7 | 2.7–3.2 | - |
| Hiiliteräs | O2 | 10 | - | 1 | 1,5 | 2,0–2,3 | 2.3 |
| Hiiliteräs | O2 | 20 | - | - | 0,6 | 0,6–0,7 | 1,4 |
| Ruostumaton teräs | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Ruostumaton teräs | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Ruostumaton teräs | N2 | 6 | - | - | 2.7 | 5 | 15 |
| Ruostumaton teräs | N2 | 10 | - | - | - | 2 | 7,5 |
| Ruostumaton teräs | N2 | 20 | - | - | - | - | 1,45 |
| Alumiiniseos | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Alumiiniseos | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Alumiiniseos | N2 | 6 | - | - | 2 | 4 | 11 |
| Alumiiniseos | N2 | 10 | - | - | - | 1,2 | 5 |
| Alumiiniseos | N2 | 20 | - | - | - | - | 1 |
| Messinki | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Messinki | N2 | 3 | - | - | 6 | 14 | 22 |
| Messinki | N2 | 6 | - | - | - | 3.8 | 10 |
| Messinki | N2 | 10 | - | - | - | 1 | 5 |
Sarakkeissa on esitetty lähteen nimellisteho; joissakin happiasetuksissa käytetään pienempää tehoa. N2 tarkoittaa typpeä; O2 tarkoittaa happea. Koeasetukset on jätetty pois. Viiva tarkoittaa, että kyseiselle materiaalille, paksuudelle ja kaasulle ei ole valittu vertailuarvoa, ei leikkausrajaa.
1 mm:n paksuiselle ruostumattomalle teräkselle typpikaasulla 6 ja 12 kW:n viitenopeudet ovat 60 ja 63 m/min. 10 mm:n paksuudella ne ovat 2 ja 7,5 m/min. Laskettujen 20 metrin ääriviivojen leikkaaminen 10 mm:n paksuisesta ruostumattomasta teräksestä kestää siis 10 minuuttia, kun taas leikkausliike kestää 2 minuuttia 40 sekuntia – säästö on 7 minuuttia 20 sekuntia. Työn kokonaisaikaan sisältyvät myös lävistys, kiihdytys ja käsittely.
Kuparin osalta 12 kW:n viitearvo on 5 m/min 6 mm:n paksuisella materiaalilla happea käytettäessä.
Minkä kokoinen kuitulaserleikkauskone tarvitset?
Vertaa koneen käyttökelpoista työaluetta ja käsittelyrajoja aiemmin kirjaamiisi tuotantovaatimuksiin.
Minkälaista työaluetta tarvitset metallilevyjen leikkaamiseen?
- Käytettävissä oleva työalue. Vertaa määritettyä leikkauspituutta ja -leveyttä niihin levymittoihin ja asetteluihin, joita aiot käyttää. Käytä työalueen mittoja mallinumeron sijaan.
- Pöydän kantavuus. Varmista pöydän sallittu kantavuus. 1500 × 3000 × 10 mm:n hiiliteräslevy painaa noin 353 kg ilman kiinnikkeitä tai muita lisäkuormia. Pöydän on kestettävä koko kuorma, jonka aiot sille asettaa.
Asennustila: suunnitteluesimerkki. Lasermetallileikkuri Wattsan 1530 TABLECHANGE:n työalue on 1500 × 3000 mm, mutta kokonais pituus ja leveys ovat 7,68 × 2,16 m. Alustavassa sijoittelussa, jossa vasemmalle ja taakse jätetään 1,3 m ja muille sivuille 1 m, koneen ja kulkutilan koko on noin 10 × 4,5 m (45 m²). Lisää tilaa jäähdytyslaitteelle, imulaitteistolle sekä levyjen lastausta tai varastointia varten; tarkista koko järjestely toimittajan asennuspiirustuksen perusteella.
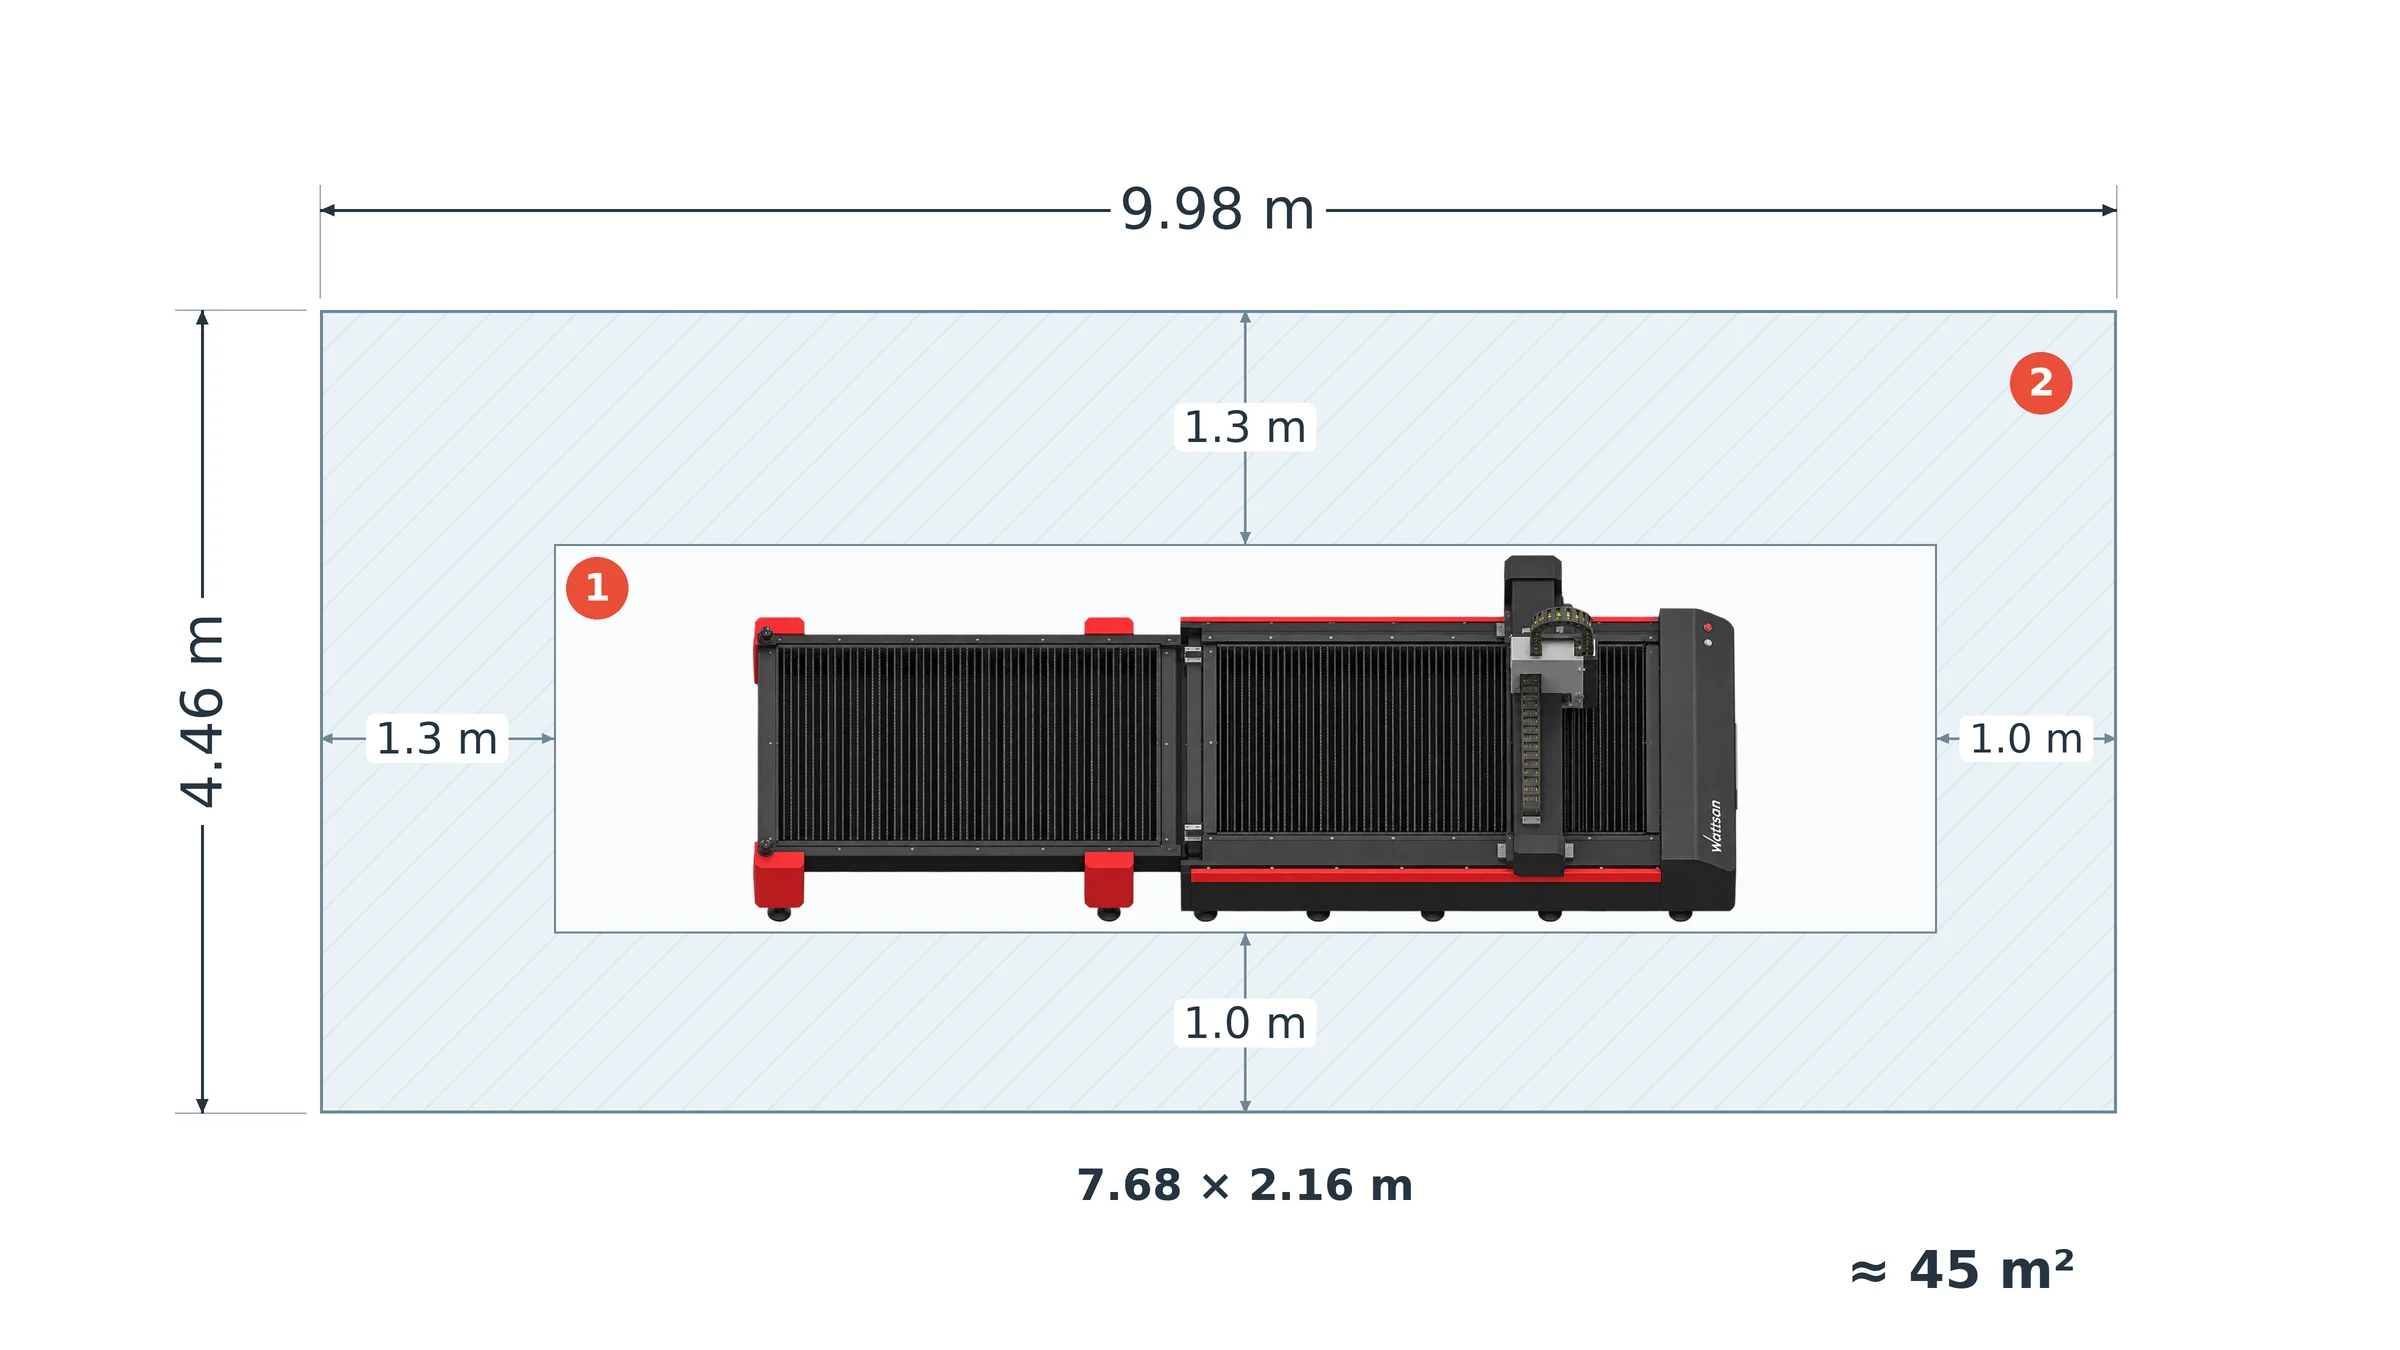
1 – Koneen ulkomitat; 2 – liikkumatilat.
Minkä kapasiteetin tarvitset putkille ja profiileille?
- Poikkileikkausrajoitukset. Tarkista tuettavat mitat jokaiselle käyttämällesi profiilimuodolle. Pelkästään istukan halkaisija ei määritä jokaisen muodon suurinta työkappaleen kokoa.
- Lataaminen ja valmiin osan pituus. Tarkista raaka-aineen latauspituus ja valmiin osan purkauspituus erikseen. Pitkän putken lataaminen ei tarkoita, että samanpituista valmiita kappaletta voidaan tukea ja poistaa.
- Paino ja tuki. Varmista, ilmoitetaanko kapasiteetti putkea kohti vai metriä kohti, ja kattavatko toimitetut tuet ja lataaja käyttämäsi raaka-aineen. Käytä saman ehdotetun kokoonpanon nimellisarvoja sen sijaan, että yhdistät eri varianttien eri vaihtoehdoista.
Yksi pöytä, vaihtopöytä vai automaattinen lataus?
Valitse pöytä ja materiaalinkäsittelyjärjestelmä sen mukaan, kuinka paljon lastaus ja purku keskeyttävät leikkausta ja kuinka paljon ne vaativat käyttäjän aikaa.
- Yksittäinen pöytä. Laser pysähtyy, kun valmiit osat poistetaan ja seuraava levy ladataan. Tämä voi riittää, kun näiden taukojen jälkeen jää vielä tarpeeksi aikaa tilausten valmistumiseen; lisälaitteet lisäisivät kustannuksia ratkaisematta tuotantorajoitusta.
- Vaihtopöydät. Toinen pöytä valmistellaan leikkausalueen ulkopuolella, kun toinen on käytössä. Valitse tämä järjestely, kun levynvaihdot aiheuttavat viivästyksiä ja käyttäjä voi valmistella seuraavan pöydän leikkauksen aikana. Wattsan 1530 TABLECHANGE CABIN on esimerkki tästä kokoonpanosta; levyn lastaus ja purku voidaan edelleen suorittaa manuaalisesti.

Wattsan 1530 TABLECHANGE CABIN: 1 – suljettu leikkausalue; 2 – ulkoinen vaihtopöytä osien purkamiseen ja seuraavan levyn valmisteluun. Nuolet osoittavat pöydän liikealueen. Havainnollistava kuva.
- Automaattinen lastaus ja purku. Levynlatauslaite siirtää aihion pinosta koneeseen, yleensä tyhjiöpuristimien avulla. Purkaminen ja osien lajittelu edellyttävät vastaavia laitteita. Näitä järjestelmiä on saatavana sekä metallilevyjen laserleikkureille että materiaalikohtaisille putkien käsittelyjärjestelmille. Harkitse niiden käyttöä, jos levyjen siirtäminen vie käyttäjältä huomattavasti aikaa tai henkilöstömäärä rajoittaa käytettävissä olevia työvuoroja.
Esimerkki työstetystä sykliajasta. Oletetaan, että leikkaus kestää 20 minuuttia levyä kohti ja osien poistaminen sekä seuraavan levyn lataaminen kestää 5 minuuttia:
- Yksi pöytä: 20 + 5 = 25 minuuttia toistuvaa sykliä kohti.
- Vaihtopöydät: jos kaikki 5 minuuttia levyn valmistelua tapahtuu leikkauksen aikana ja pöytien vaihtaminen kestää 30 sekuntia, toistuva sykli on 20.5 minuuttia.
Kymmenen tällaisen syklin aikana ero on 45 minuuttia. Nämä ovat esimerkkiaikoja, eivät Wattsan-koneen mitattuja tuloksia. Jos valmistelu kestää kauemmin kuin leikkaus, jonkin verran odotusta jää; käytä esitettyä täyttä sykliä sen sijaan, että olettaisit jokaisen käsittelyminuutin säästyvän.
Automaattisen lataamisen osalta vertaa sekä säästettyä käyttäjän aikaa että arkkien välisiä jäljellä olevia taukoja laitteen hankintakustannuksiin, huoltotarpeisiin ja tilavaatimuksiin. Työvoiman säästö ja leikkaustehon lisääminen ovat erillisiä etuja: latauslaite voi vähentää manuaalista käsittelyä, vaikka leikkaus olisi edelleen hitain toiminto.
Mitkä komponentit ovat tärkeitä kuitulaserleikkuria valittaessa?
Kun olet valinnut tehon ja työalueen, vertaa komponentteja, jotka vaikuttavat työnvaihtoon, liikkeiden tarkkuuteen ja piirustusten valmisteluun.
Laserlähde ja leikkuupää
Mainitse tarjouksessa lähde- ja leikkauspään mallit tarjouksessa ja käytä tätä yhdistelmää esittelyssä, jotta näyte edustaa laitetta, jonka tulet saamaan.
Jos paksuutta vaihdetaan usein, automaattinen tarkennuksen säätö vähentää manuaalista tarkennuksen säätämistä. Korkeuden seuranta säätelee suuttimen ja levyn välistä etäisyyttä leikkauksen aikana. Vertaa säätöjä, joita käyttäjän on vielä tehtävä työnvaihtojen välillä, sekä sitä, mitkä törmäys- tai ylikuumenemisviat laukaisevat automaattisen pysäytyksen.
Runko, portaali ja liikejärjestelmä
Vertaa rungon jännityksen-poistokäsittelyä, portaalin ja akselien käyttölaitteita sekä ohjainten suojausta ja voitelua. Jännityksenpoisto auttaa rajoittamaan hitsausjännitysten aiheuttamaa vääntymistä; ohjainten suojaus ja voitelu auttavat hallitsemaan likaantumista ja kulumista.
Piirustuksissa, joissa on paljon pieniä reikiä ja lyhyitä ääriviivoja, vertaa kiihtyvyyttä ja valmiiden osien mittoja työn kestoon nähden. Toistuvat jarrutukset ja suunnanmuutokset voivat rajoittaa suuren enimmäisliikkumisnopeuden etuja. Valitse liikejärjestelmä, joka lyhentää työn kestoa säilyttäen samalla toleranssit.
Wattsan 1530 HARD täyttää molemmat kriteerit. Sen lämpökäsitellyssä teräsalustassa on käytetty 15–18 mm:n levyjä ja 16–30 mm:n jäykisteitä jäykkyyden varmistamiseksi, ja se tarjoaa lisäsuojan leikkauslämpöä vastaan. Automaattisella suuttimenvaihdolla ja kamerapohjaisella suuttimen tarkastuksella varustetussa kokoonpanossa se myös vähentää manuaalista työtä eri suuttimia vaativien töiden välillä ja pysäyttää leikkauksen, kun suuttimen vaurio havaitaan. Tätä yhdistelmää kannattaa harkita tuotannossa, jossa suuttimia vaihdetaan toistuvasti ja leikataan jatkuvasti, ja jossa sekä vaihtoajalla että koneen suojauksella tuotantokuormituksen alla on merkitystä.
CNC-, CAD/CAM- ja pesäohjelmistot
Pyydä tulevaa operaattoriasi tuomaan yksi tiedostoistasi, korjaamaan piirustusvirheet, järjestämään osat ja viemään leikkaustehtävä mukana toimitetulla ohjelmistolla. Kirjaa valmisteluaika ja manuaaliset muokkaukset, jotta voit määrittää leikkauksen aloittamista edeltävän työmäärän. Putkityön osalta esittele vastaava putkien ohjelmoinnin työnkulku.
Vertaa asetteluja käyttäen samaa levykokoa, kappalemääriä, välejä ja sallittua osien kiertoa. Esimerkkinä: kun samaan levyyn mahtuu 24 osaa 20:n sijaan, saadaan 20 % enemmän osia levyä kohti, jolloin osien sijoittelun hyöty materiaalikäytössä on mitattavissa.
Mitä työpajasi tarvitsee kuitulaserleikkurin käyttämiseen?
Hanki ennen tilaamista koko koneen ja sen lisälaitteiden asennusvaatimukset. Käytä niitä selvittääksesi, mitä parannuksia työpajasi tarvitsee ennen toimitusta.
| Vahvistettava vaatimus | Mitä tämä tarkoittaa |
|---|---|
| Sähkösyöttö: jännite, vaihe, kytketty kokonaiskuorma, maadoitus ja syötön vakaus koko asennukselle. | Onko nykyinen sähköliitäntäsi riittävä vai tarvitseeko se parannusta ennen toimitusta. |
| Apukaasu: tyyppi, paine, huippuvirtaus ja puhtaus tavanomaisille materiaaleillesi ja paksuuksillesi. | Mikä syöttötapa sopii parhaiten leikkausprosessiin: kaasupullot, irtotavaravarastointi vai paikan päällä tapahtuva tuotanto. |
| Paineilma: vaadittu paine, toimitettu virtaus, kuivuus ja suodatus. | Sopivatko kompressori, kuivain ja suodattimet laserlaitteeseen vai tarvitsevatko ne päivitystä. |
| Jäähdytys: jäähdyttimen kapasiteetti, veden laatuvaatimukset ja sallittu ympäristön lämpötila-alue. | Sopiiiko jäähdytyspaketti valittuun lähteeseen ja työpajasi olosuhteisiin. |
| Ilmanpoisto: vaadittu ilmavirta, suodatus, kanavisto ja poistopaikka. | Mitkä poistoilmalaitteet ja kanavistot on asennettava ennen tuotannon aloittamista. |
| Asennuspaikka ja toimitus: lattian kantavuus, tasaisuus, kiinnitys, kulku-aukot ja purkujärjestelyt. | Tarvitseeko lattia ja toimitusreitti valmistelua, ja mitä nostolaitteita tarvitaan. |
Arvioi toimittaja, takuu, koulutus ja tuki
Vertaa tarjoukseen sisältyvää tukea käyttöönottoon, huoltoon ja korjauksiin.
Takuun Tarkista takuuehdot koneelle, lähteelle ja päälle, mukaan lukien osat, työvoima, matkakulut ja palautuskuljetus. Selvitä, kuka käsittelee kunkin korvausvaatimuksen ja mitkä poikkeukset ovat voimassa, jotta voit erottaa takuun piiriin kuuluvat korjaukset kustannuksista, jotka joudut maksamaan itse.
Huolto ja varaosat. Sovi etädiagnoosin, huoltoteknikon käyntien ja varaosien toimitustavoista, mukaan lukien tuki takuun päättymisen jälkeen. Varmista kriittisten komponenttien varastopaikat ja toimitusajat, jotta voit suunnitella korjaukset ja mahdolliset tuotantokatkokset.
Käyttöönotto ja koulutus. Virmer tarjoaa teknikon johtaman käyttöönoton ja käyttökoulutuksen, jotta koneesi saadaan tuotantoon. Virmerin teknikot voivat auttaa alkuasetusten tekemisessä ja testituotannossa omilla materiaaleillasi, kun taas paikan päällä tai etäkoulutuksessa käsitellään koneen käyttöä ja huoltoa. Tämä auttaa tiimiäsi oppimaan, miten työt valmistellaan, laitteita käytetään ja rutiinihuolto suoritetaan luovutuksen jälkeen.
Virmer tarkastaa myös jokaisen koneen Wattsanin tehtaalla, Alankomaiden varastossaan sekä ennen toimitusta asiakkaalle. Wattsan-omistajat saavat elinikäistä teknistä tukea verkossa.
Parhaat kuitulaserleikkauskoneet metallilevyille ja putkille
Alla oleva Wattsan-valikoimamme vastaa edellä lyhyesti esitettyjä tuotantovaatimuksia edellä laadittuun tuotantovaatimukseen ja Virmerin tarjoamiin malleihin.
| Tuotantotehtävä | Suositellut Wattsan-mallit | Tehtävään sopivat tekniset tiedot |
|---|---|---|
| Pienet tyhjät kohdat tilaltaan rajoitetussa työpajassa | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; jopa 6 kW; suljettu ohjaamo. Koneen ulkomitat: 2545 × 2834 mm. |
| Yleiset ohutlevy- ja ruostumattomasta teräksestä valmistetut tilaustyöt | Wattsan 1530 A Wattsan 1530 S |
Molemmat: 1500 × 3000 mm. 1530 A: enintään 6 kW. 1530 S: enintään 12 kW, suuremmalle teholähteelle samassa levykoossa. |
| Peräkkäiset asettelut, joissa arkkia vaihdetaan usein | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; enintään 12 kW; suojakoppi ja automaattiset vaihtopöydät. |
| Levy- ja putkiosat yhdellä koneella | Wattsan 1530 ROTARY | 1500 × 3000 mm; enintään 12 kW. Putkimoduuli: pyöreä 10–220 mm; neliömäinen 10–140 mm. |
| Suuritehoinen levyjen leikkaus | Wattsan 1530 HARD Wattsan 2040 HARD |
Jopa 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Erikoistunut putkien ja profiilien tuotanto | Wattsan Core Pro | 1,5–30 kW; 6, 9 tai 12 m:n lastausversiot; työkappaleen painon mukaan 140, 400 tai 1500 kg:n versiot; pneumaattiset putkitukit. |
| Raskaat putket ja viistetyt hitsausvalmistelut | Wattsan Nova | 15–30 kW; työkappaleet jopa 3000 kg; automaattinen syöttö ja kääntyvä pää jopa 45°:n viisteille. |
Lähetä piirustuksesi, materiaalitiedot ja vaadittu teho Virmerille osoitteeseen info@virmer.com. Asiantuntijamme voivat suositella Wattsan-kokoonpanoa, järjestää esittelyn omilla materiaaleillasi ja laatia eritellyn tarjouksen. Näin saat tuotantotarpeisiisi sopivan kone-ehdotuksen, jossa mukana olevat laitteet ja palvelut on selkeästi eritelty.
Usein kysyttyjä kysymyksiä kuitulaserleikkauskoneen valinnasta
Kuinka paljon kuitulaserleikkauskone maksaa?
Hinta riippuu tehosta, työalueesta, pöydän rakenteesta, suojakotelosta, putkikapasiteetista, automaatiosta, lähde-/leikkauspään kokoonpanosta, lisälaitteista, toimituksesta, käyttöönottoon ja tukeen. Yhtä yleispätevää hintaa ei ole – pyydä kokoonpanokohtainen tarjous ja erota alkuperäinen hinta projektin kokonaiskustannuksista asennuksen jälkeen.
Mitä kuitulaserleikkauskoneen käyttökustannukset ovat?
Käyttökustannuksiin sisältyvät sähkö, apukaasu, kulutustarvikkeet, työvoima, ohjelmistot, suodattimet, suunniteltu huolto ja seisokit. Nämä vaihtelevat koneen, materiaalikokoonpanon ja käyttöasteen mukaan, joten pidä tuntikohtaisia kustannuslukuja pikemminkin arvioina, joita voit verrata omaan prosessiisi, kuin kiinteinä hintoina.

