Wybór odpowiedniej maszyny do cięcia laserem światłowodowym zależy od zadań, jakie ma ona wykonywać, a nie od najwyższej mocy czy najniższej ceny. Aby zrozumieć, jak wybrać maszynę do cięcia laserem światłowodowym, należy dopasować jej typ, moc, obszar roboczy lub pojemność rur oraz stopień automatyzacji do materiałów, grubości i wielkości partii, które faktycznie są przetwarzane w Twoim zakładzie.
Niniejszy przewodnik krok po kroku przeprowadza przez proces podejmowania decyzji: wymagania produkcyjne, typ maszyny, moc, pojemność stołu lub rur, komponenty systemu, przygotowanie warsztatu oraz wsparcie dostawcy. Wyróżnia również maksymalną wydajność cięcia maszyny od jej zdolności do powtarzalnej produkcji – rozróżnienie to ma wpływ na niemal każdą kolejną decyzję.
Jeśli najpierw chcesz zrozumieć działanie źródła lasera, głowicy tnącej, układu ruchowego i procesu z wykorzystaniem gazu wspomagającego, zapoznaj się z jak działa laserowa wycinarka światłowodowa.
Zacznij od swoich wymagań produkcyjnych
Każda późniejsza decyzja zawarta w tym przewodniku – typ maszyny, moc, format stołu, automatyzacja – wynika z pisemnego profilu produkcyjnego. Zamiast dobierać maszynę pod kątem jednego nietypowego zadania, przeanalizuj reprezentatywne prace z ostatnich 6–12 miesięcy i szczegółowo je zapisz przed złożeniem zapytania ofertowego.
Materiały, gatunki i zakres grubości
Dla każdej grupy materiałów i grubości w Twoim portfelu zamówień lub planowanym asortymencie produktów zapisz:
- Materiał, gatunek i stan powierzchni. Określ rodzaj metalu i dokładny gatunek. Jeśli posiadasz na stanie materiał z powłoką lub folią ochronną, poinformuj o tym dostawcę. Do cięć demonstracyjnych używaj tego samego materiału i stanu powierzchni, jakie zamierzasz przetwarzać w produkcji.
- Typowy zakres grubości oraz najgrubsze standardowe zlecenie. Określają one zakres, w którym należy przetestować powtarzalną prędkość cięcia oraz wykończenie wymagane dla części.
- Sporadyczna maksymalna grubość i częstotliwość występowania. Oddzielnie odnotuj zlecenia wyjątkowe, aby dostawca mógł wycenić dodatkowe możliwości, których wymagają.
- Udział części w każdej grupie. Pozwala to zidentyfikować materiały i grubości, które należy traktować priorytetowo podczas cięć próbnych i porównań kosztów produkcji.
Przykładowy skład zamówienia według liczby części; dodaj rzeczywiste gatunki i warunki powierzchniowe do własnego profilu:
| Grupa materiałów / zamówień | Grubość | Udział części |
|---|---|---|
| Stal węglowa | 1–3 mm | 80% |
| Stal nierdzewna | 4–6 mm | 15% |
| Stal węglowa, sporadyczne zamówienia | 10–12 mm | 5% |
W tym przykładzie rozpocznij prezentację dostawcy od dwóch pierwszych grup, które stanowią 95% części. Grubsze 5% przetestuj osobno i porównaj koszt wymaganego ulepszenia konfiguracji z wartością tych zamówień oraz kosztem zlecenia ich podwykonawcom. Wykorzystaj później zmierzone czasy realizacji zleceń, aby określić, jakiej mocy produkcyjnej faktycznie potrzebuje każda grupa.
Wymiary części, blach, rur i profili
Zapisz zarówno rozmiar kupowanego materiału, jak i wymiary części, które musisz wyprodukować:
| Do blach | Dla rur i profili |
|---|---|
| Format zakupionych arkuszy | Kształt profilu i wymiary przekroju poprzecznego |
| Największa powtarzająca się część | Długość i grubość ścianki |
| Typowy układ zagnieżdżania | Masa obrabianego elementu |
| Sposób załadunku i rozładunku | Dopuszczalna długość resztki (ogona) |
Jeśli regularnie kupujesz blachy o wymiarach 4000 × 2000 mm, maszyna o wymiarach 3000 × 1500 mm nie będzie w stanie przyjąć ich w całości: potrzebne będą mniejsze zapasy lub wstępne cięcie blach. A maszyna o odpowiednim obszarze roboczym, taka jak Wattsan 2040 HARD, jest warta rozważenia, aby wyeliminować ten etap przygotowawczy.
Jeśli dostawca dostarcza rury o długości 9 m, przed porównaniem maszyn należy określić ten wymóg dotyczący załadunku. Wattsan Core Pro jest dostępna z długościami załadunku wynoszącymi 6, 9 lub 12 m, w zależności od konfiguracji. Wersja obsługująca długość rur z Państwa zapasów pozwala uniknąć wstępnego skracania; jej ograniczenia dotyczące rozmiaru profilu i masy obrabianego elementu muszą również odpowiadać rurom, które zamierzają Państwo przetwarzać.
System uchwytów określa, jak blisko końca rury maszyna może wykonać cięcie. Uchwyty muszą utrzymywać wystarczającą ilość materiału, aby utrzymać i ustawić rurę, pozostawiając jednocześnie wolną przestrzeń dla głowicy tnącej. Gdy pozostałego końca nie da się już bezpiecznie utrzymać ani dosięgnąć, staje się on niepodlegającym obróbce ogonem. Krótszy minimalny ogon może zatem pozostawić miejsce na dodatkową część.
Na przykład model Wattsan Core Pro określa minimalną długość ogona na 90 mm. Rozważmy rurę o długości 6000 mm i elementy, z których każdy wymaga 580 mm, wliczając naddatek na cięcie:
| Minimalny nieprzetwarzalny ogon | Obliczona liczba części na rurkę |
|---|---|
| 500 mm – alternatywny przykład | 9 |
| 90 mm - Specyfikacja Core Pro | 10 |
Dziesięć części zajmuje 5800 mm, pozostawiając 200 mm – wystarczająco na minimalny ogon o długości 90 mm, ale za mało dla maszyny wymagającej 500 mm. Przy 100 rurach różnica ta mogłaby dać 100 dodatkowych części z tej samej ilości surowca.
Przed zakupem warto przeprowadzić demonstrację z wykorzystaniem specyfikacji rur i rysunku części, aby sprawdzić, ile gotowych części maszyna wytwarza i ile pozostaje. Firma Virmer może zorganizować taką demonstrację w ramach procesu doboru maszyny.
Wymagana jakość cięcia i dalsze operacje
Należy określić stan, w jakim części muszą opuścić proces cięcia: gotowe do montażu, gotowe do gięcia lub spawania, czy też wymagające dalszego wykończenia. To określa, jakie wyniki cięcia są dopuszczalne i ile dodatkowej pracy każda konfiguracja maszyny pozostawiłaby Twojemu zespołowi.
| Wymagania | Co sprawdzić | Jak to wpływa na Twój wybór |
|---|---|---|
| Wymiary i dopasowanie | Sprawdź wymiary i położenie otworów na podstawie rysunku, a następnie zmontuj pasujące do siebie części. | Pokazuje, czy maszyna może produkować części, które pasują do siebie bez konieczności regulacji. |
| Stan krawędzi i wymagane wykończenie | Należy sprawdzić osady metalu, chropowatość i tlenki oraz to, czy należy je usunąć przed kolejną operacją. | Pokazuje, ile pracy ręcznej pozostaje po cięciu i jak wpływa to na koszt produkcji części. |
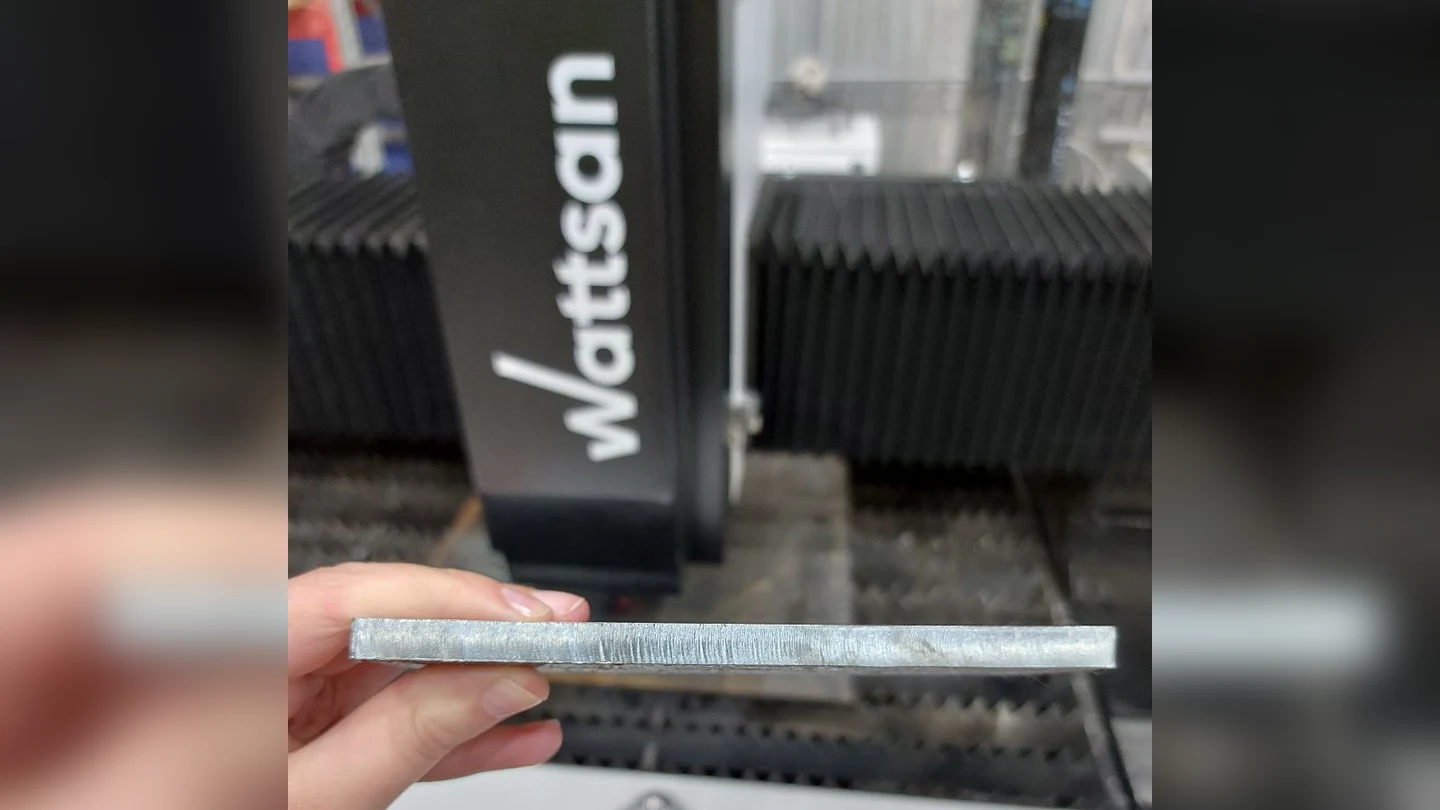
Zbliżenie na krawędź wyciętego metalu przed wycinarką laserową firmy Wattsan.
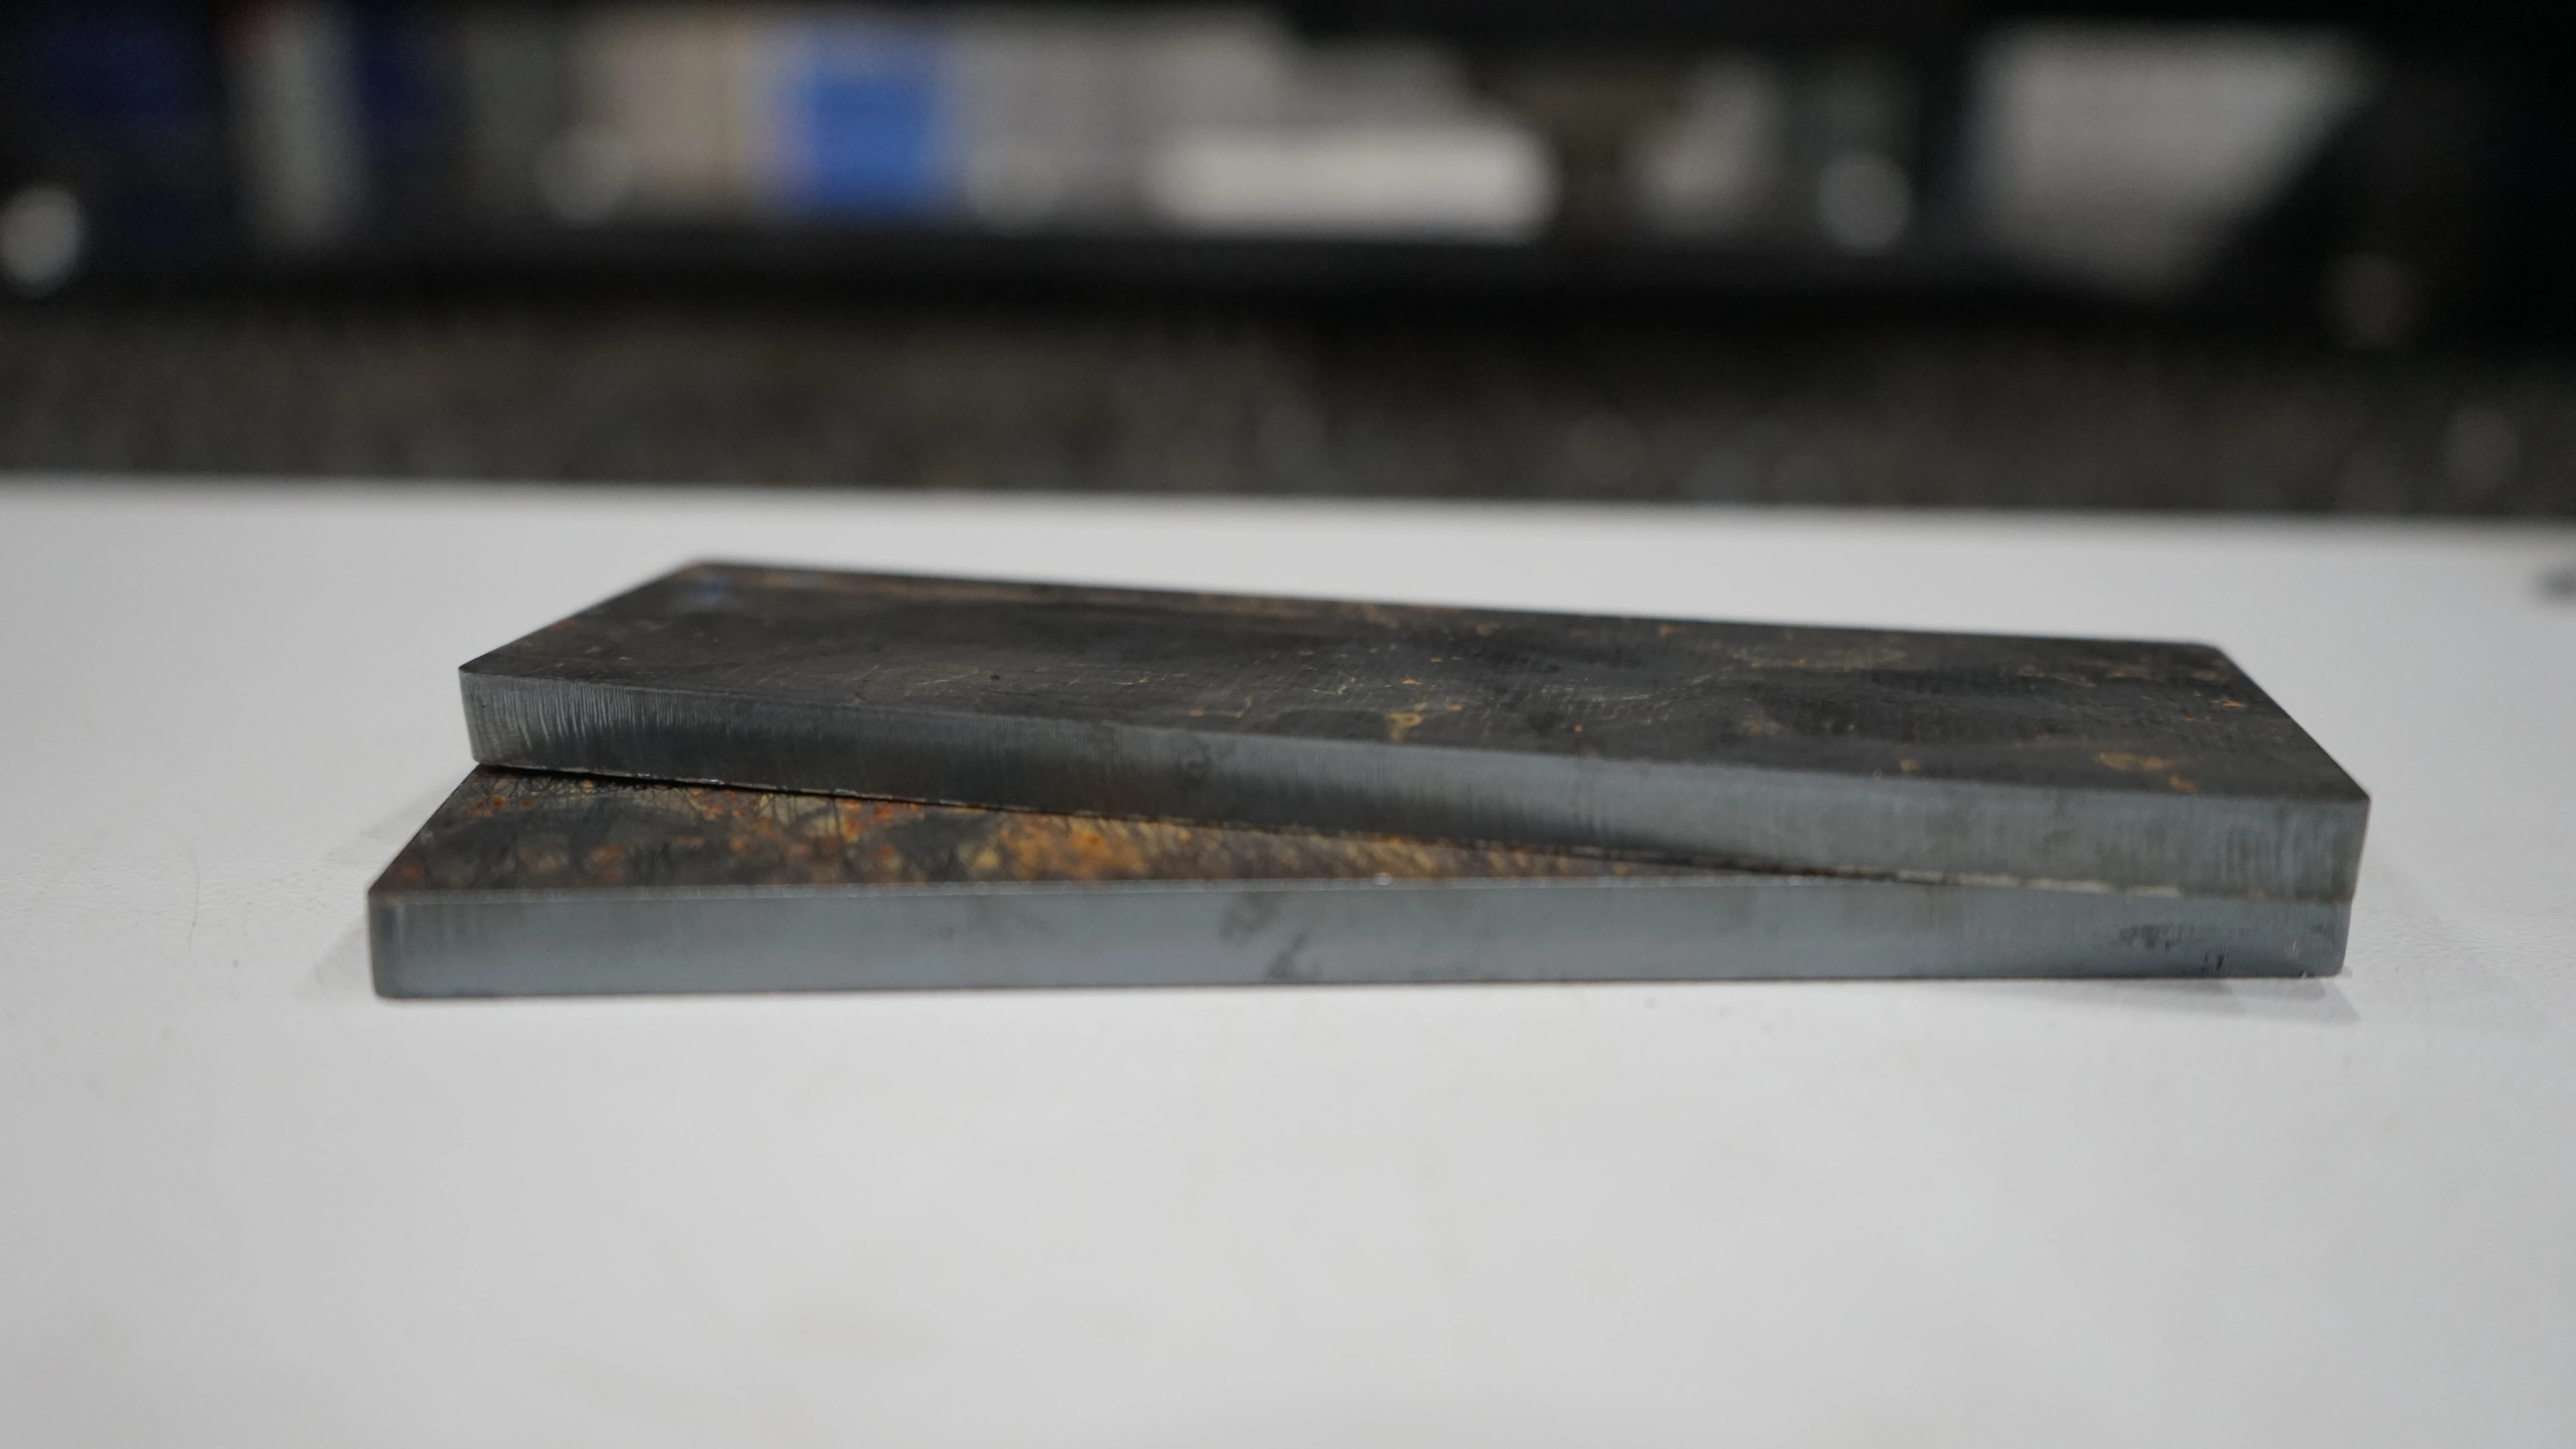
Dwie próbki blach metalowych z krawędziami cięcia wykonanymi przez laserowe maszyny do cięcia światłowodowego firmy Wattsan.
Na przykład 200 części, z których każda wymaga 1,5 minuty czyszczenia, to 5 godzin pracy ręcznej po cięciu. Szybsza maszyna może zatem przynieść niewielką ogólną oszczędność, jeśli każda część wymaga dodatkowego wykończenia.
Aby uzyskać miarodajne porównanie, poproś dostawców o wycięcie rysunku zgodnie z określonymi tolerancjami i pokazanie części przed ręcznym wykończeniem. W ten sposób zobaczysz, jaka dodatkowa praca jest potrzebna przed gięciem, spawania, powlekania lub montażu.
Przy tej samej mocy źródła oraz porównywalnej optyce, gazie i ustawieniach maszyny Wattsan serii A, E i S mogą osiągać porównywalną jakość wykończenia krawędzi. W przypadku powtarzalnej produkcji model Wattsan 1530 S łączy sztywną ramę z opcjami źródła mocy do 12 kW. Warto ją rozważyć, gdy potrzebne jest zarówno szybsze cięcie, jak i spójne wymiary elementów w poszczególnych partiach.
Wielkość produkcji i przebieg pracy
Stwórz reprezentatywne zlecenie, korzystając z powtarzających się lub zaplanowanych rysunków, specyfikacji materiałów i ilości. Ustal wymaganą wydajność na zmianę oraz dostępne godziny produkcyjne po zaplanowanych przerwach i konserwacji.
| Wymagania produkcyjne | Przykład obliczeniowy |
|---|---|
| Wymagane dopuszczalne części | 200 |
| Dostępny czas produkcji | 7 godzin / 420 minut |
| Maksymalny średni czas na jedną dopuszczalną część | 420 ÷ 200 = 2,1 minuty / 2 minuty 6 sekund |
Jest to średnia dla całej partii, obejmująca przygotowanie, cięcie, załadunek, rozładunek oraz zmiany materiału. Z jednego arkusza można wyciąć kilka części; indywidualne czasy cięcia nie muszą być równe tej średniej.
Przetestuj całe zlecenie przy użyciu standardowych otworów i konturów, liczby operatorów oraz sprzętu do obsługi. Zmierz całkowity czas trwania partii, tak aby operacje nakładające się na siebie były liczone tylko raz. Na przykład wykonanie 200 części spełniających wymagania w ciągu 360 minut pozostawia 60 minut rezerwy w ramach siedmiogodzinnego okna czasowego.
W przypadku powtarzających się zamówień na blachy, Wattsan 1530 TABLECHANGE łączy w sobie obszar roboczy o wymiarach 1500 × 3000 mm, opcje mocy źródła do 12 kW oraz stoły wymienne. Wyższa moc źródła może skrócić czas cięcia w przypadku odpowiednich zadań, natomiast drugi stół pozwala operatorowi przygotować kolejną blachę podczas cięcia, co skraca czas oczekiwania między kolejnymi układami.
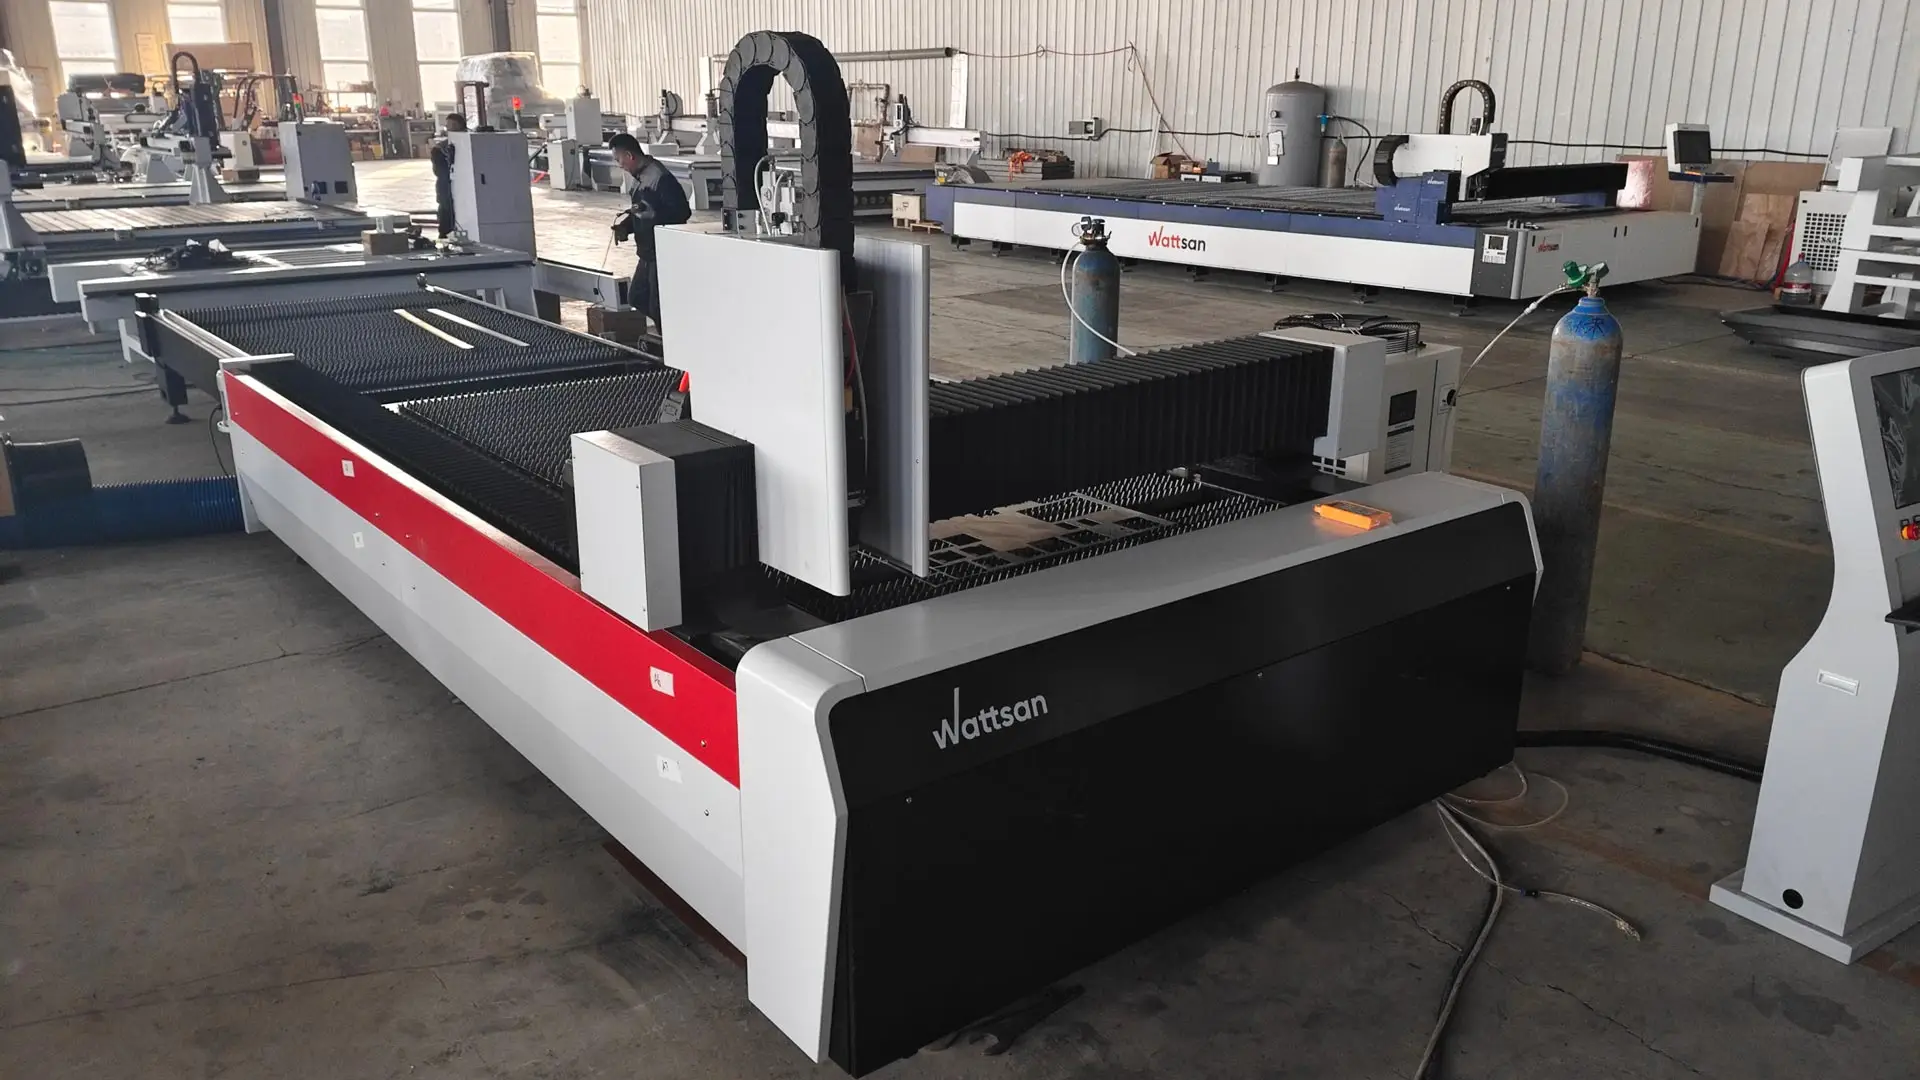
Firma Virmer może zaproponować konfigurację maszyny Wattsan dostosowaną do Państwa obciążenia produkcyjnego, uwzględniającą moc źródła, obszar roboczy, sposób załadunku oraz automatyzację. Dzięki temu konfiguracja ta pozwoli wyeliminować czynniki ograniczające wydajność oraz dostosować się do wzrostu popytu w oparciu o realistyczne prognozy zamówień.
Wybór odpowiedniego typu maszyny do cięcia laserem światłowodowym
Wybierz maszynę do cięcia blach płaskich, blach i rur lub dedykowaną maszynę do cięcia rur w zależności od przetwarzanych materiałów oraz tego, czy zamówienia na blachy i rury wymagają oddzielnych mocy produkcyjnych.
Maszyny do cięcia laserowego włóknowego blach płaskich
Wybierz dedykowaną maszynę do cięcia blach płaskich, jeśli części z blach i elementy z blachy grubej stanowią większość Twojej pracy. W przypadku sporadycznych zamówień na rury porównaj koszty zlecenia produkcji podwykonawcy z kosztami dodania funkcji cięcia rur.
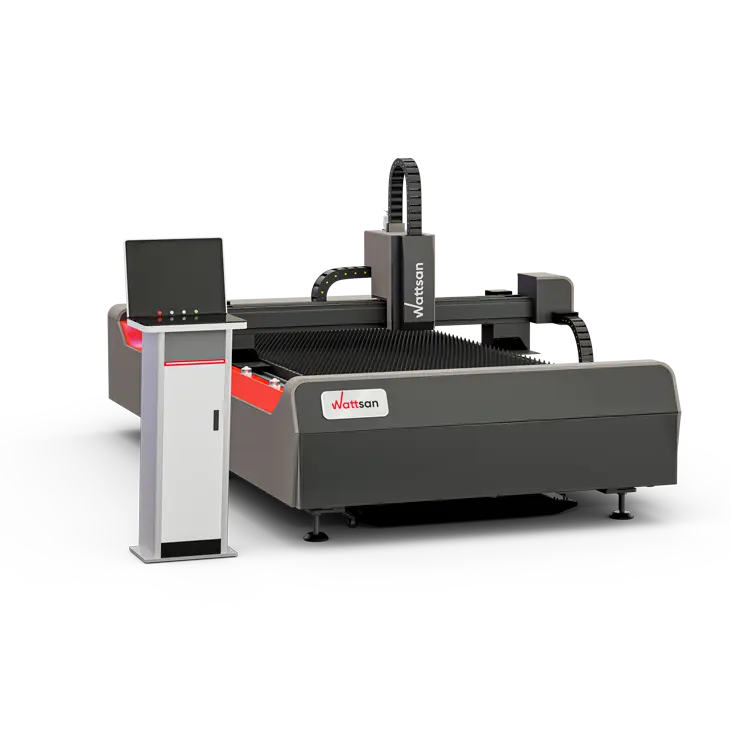
Przeglądaj maszyny do cięcia laserem światłowodowym blach
Maszyny kombinowane do blach i rur
Wybierz maszynę kombinowaną do blach i rur, jeśli oba rodzaje zadań powtarzają się, a jedna instalacja pozwala je wykonać w ramach harmonogramu produkcji. Zazwyczaj korzystają one z jednego źródła lasera, co pozwala na sekwencyjną obróbkę oraz uwzględnienie czasu potrzebnego na przełączanie się między operacjami.
Sprawdź, czy moduł do rur może wykonać wymagane cięcia. Przystawka obrotowa może mieć mniej opcji załadunku, podparcia lub cięcia ukośnego niż dedykowana przecinarka do rur.
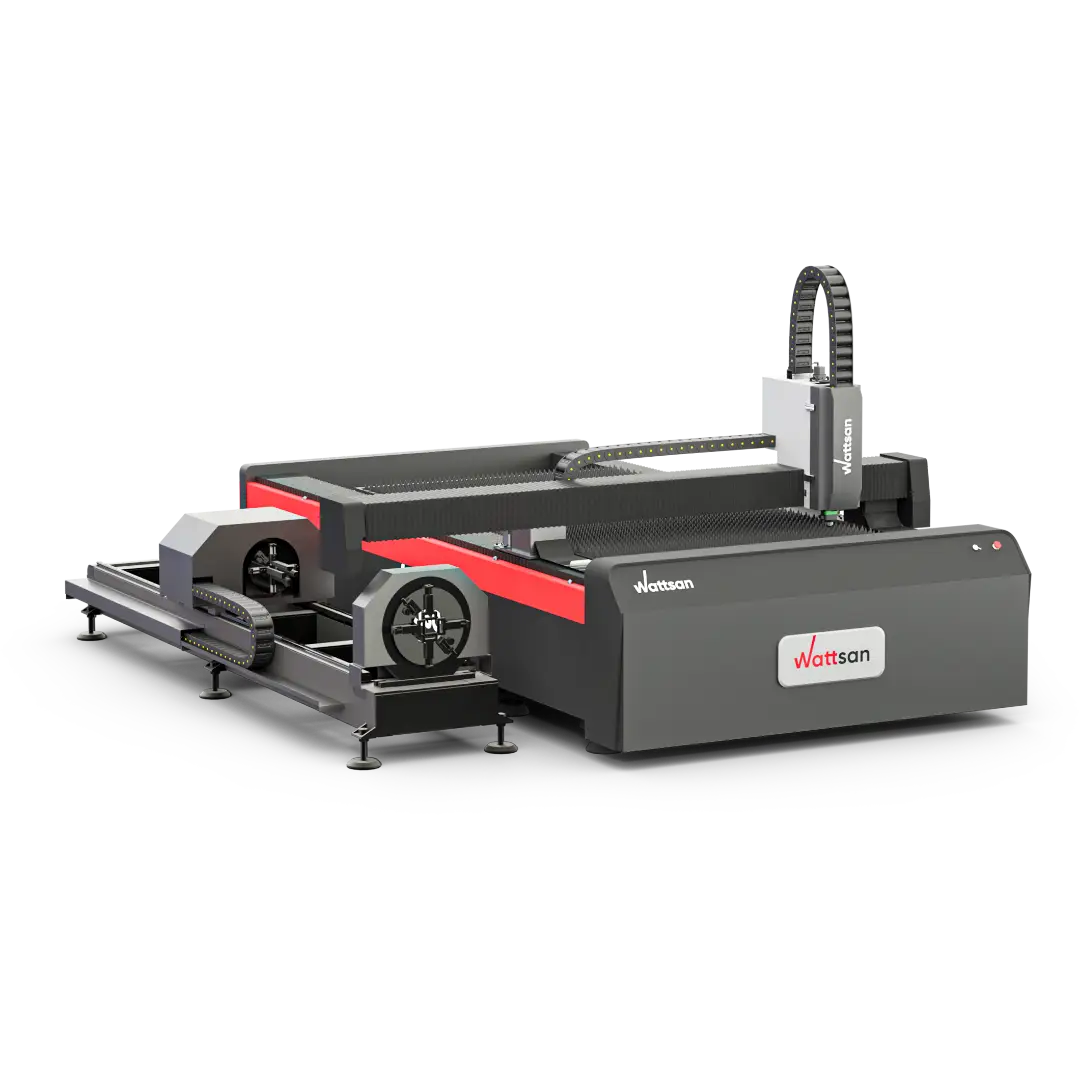
Poznaj maszyny do cięcia laserowego blach i rur światłowodowego
Dedykowane wycinarki laserowe do rur i profili
Wybierz specjalistyczną wycinarkę do rur i profili, gdy zlecenia dotyczące rur wymagają osobnych mocy produkcyjnych lub funkcji załadunku, podparcia lub cięcia, których nie oferuje maszyna wielofunkcyjna. Oddzielne maszyny do blach i rur pozwalają również na równoległą realizację obu rodzajów zadań, pod warunkiem, że dysponujesz operatorami i możliwościami obsługi dla obu typów

Poznaj specjalistyczne laserowe wycinarki do rur i profili
Jak dobrać moc wycinarki laserowej na światłowód?
Dobierz moc lasera na światłowód do materiałów i grubości, które regularnie wycinasz, przy prędkości i jakości krawędzi wymaganych w Twoich zleceniach. Maksymalna grubość cięcia maszyny wskazuje, co może ona wyciąć w określonych warunkach; nie informuje jednak, jak szybko lub ekonomicznie będzie ona codziennie wytwarzać te części.
Porównaj opcje mocy dla tego samego materiału i rysunku technicznego. Wyższa moc jest warta dodatkowych kosztów, gdy wynikająca z niej oszczędność czasu zwiększa wydajność użytkową lub obniża koszt jednostkowy gotowej części. W przypadku cienkich elementów z wieloma małymi otworami lub krótkimi konturami przebijanie i ruch maszyny mogą ograniczyć korzyści płynące z zastosowania źródła o większej mocy.
Schemat wyboru mocy
| Materiał | Gaz | Grubość (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Stal węglowa | N2 / powietrze | 1 | 10 | 20 | 35 | 45 | 50-80 |
| Stal węglowa | N2 / powietrze | 3 | - | - | - | 14 | 30–38 |
| Stal węglowa | N2 / powietrze | 6 | - | - | - | 5 | 10-13 |
| Stal węglowa | N2 / powietrze | 10 | - | - | - | - | 5–6,5 |
| Stal węglowa | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - |
| Stal węglowa | O2 | 6 | 1,5 | 1,4 | 2.7 | 2.7–3.2 | - |
| Stal węglowa | O2 | 10 | - | 1 | 1,5 | 2,0–2,3 | 2.3 |
| Stal węglowa | O2 | 20 | - | - | 0,6 | 0,6–0,7 | 1,4 |
| Stal nierdzewna | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Stal nierdzewna | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Stal nierdzewna | N2 | 6 | - | - | 2.7 | 5 | 15 |
| Stal nierdzewna | N2 | 10 | - | - | - | 2 | 7,5 |
| Stal nierdzewna | N2 | 20 | - | - | - | - | 1,45 |
| Stop aluminium | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Stop aluminium | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Stop aluminium | N2 | 6 | - | - | 2 | 4 | 11 |
| Stop aluminium | N2 | 10 | - | - | - | 1,2 | 5 |
| Stop aluminium | N2 | 20 | - | - | - | - | 1 |
| Mosiądz | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Mosiądz | N2 | 3 | - | - | 6 | 14 | 22 |
| Mosiądz | N2 | 6 | - | - | - | 3.8 | 10 |
| Mosiądz | N2 | 10 | - | - | - | 1 | 5 |
Kolumny przedstawiają znamionową moc źródła; niektóre ustawienia tlenowe wykorzystują zmniejszoną moc wyjściową. N2 oznacza azot; O2 oznacza tlen. Ustawienia próbne zostały pominięte. Myślnik oznacza brak wybranego punktu odniesienia dla danego materiału, grubości i gazu, a nie limit cięcia.
W przypadku stali nierdzewnej o grubości 1 mm przy zastosowaniu azotu prędkości referencyjne dla mocy 6 i 12 kW wynoszą odpowiednio 60 i 63 m/min. Przy grubości 10 mm wynoszą one 2 i 7,5 m/min. Obliczone 20 m konturów w stali nierdzewnej o grubości 10 mm zajmuje zatem 10 minut w porównaniu z 2 minutami i 40 sekundami ruchu tnącego – co daje oszczędność 7 minut i 20 sekund. Całkowity czas realizacji zadania obejmuje również przebijanie, przyspieszanie i obsługę.
W przypadku miedzi wartość referencyjna dla mocy 12 kW wynosi 5 m/min przy grubości materiału 6 mm i zastosowaniu tlenu.
Jakiej wielkości maszyny do cięcia laserem światłowodowym potrzebujesz?
Porównaj użytkową powierzchnię roboczą maszyny i ograniczenia manipulacyjne z wcześniej odnotowanymi wymaganiami produkcyjnymi.
Jakiej powierzchni roboczej potrzebujesz do cięcia blachy?
- Obszar roboczy. Porównaj podaną długość i szerokość cięcia z formatami blach i układami, które planujesz obrabiać. Kieruj się wymiarami obszaru roboczego, a nie numerem modelu.
- Obciążenie stołu. Sprawdź dopuszczalne obciążenie na stół. Blacha ze stali węglowej o wymiarach 1500 × 3000 × 10 mm waży około 353 kg, bez uwzględnienia uchwytów mocujących ani innych dodatkowych obciążeń. Stół musi wytrzymać całkowite obciążenie, które zamierzasz na nim umieścić.
Miejsce instalacji: przykład planowania. Laserowa wycinarka do metalu Wattsan 1530 TABLECHANGE ma obszar roboczy o wymiarach 1500 × 3000 mm, ale całkowitą długość i szerokość wynoszą 7,68 × 2,16 m. Wstępny układ, zakładający 1,3 m po lewej stronie i z tyłu oraz 1 m po pozostałych stronach, daje strefę maszyny i dostępu o wymiarach około 10 × 4,5 m (45 m²). Należy dodać miejsce na agregat chłodniczy, urządzenia odciągowe oraz załadunek lub przechowywanie blach; kompletny układ należy zweryfikować na podstawie rysunku montażowego dostawcy.
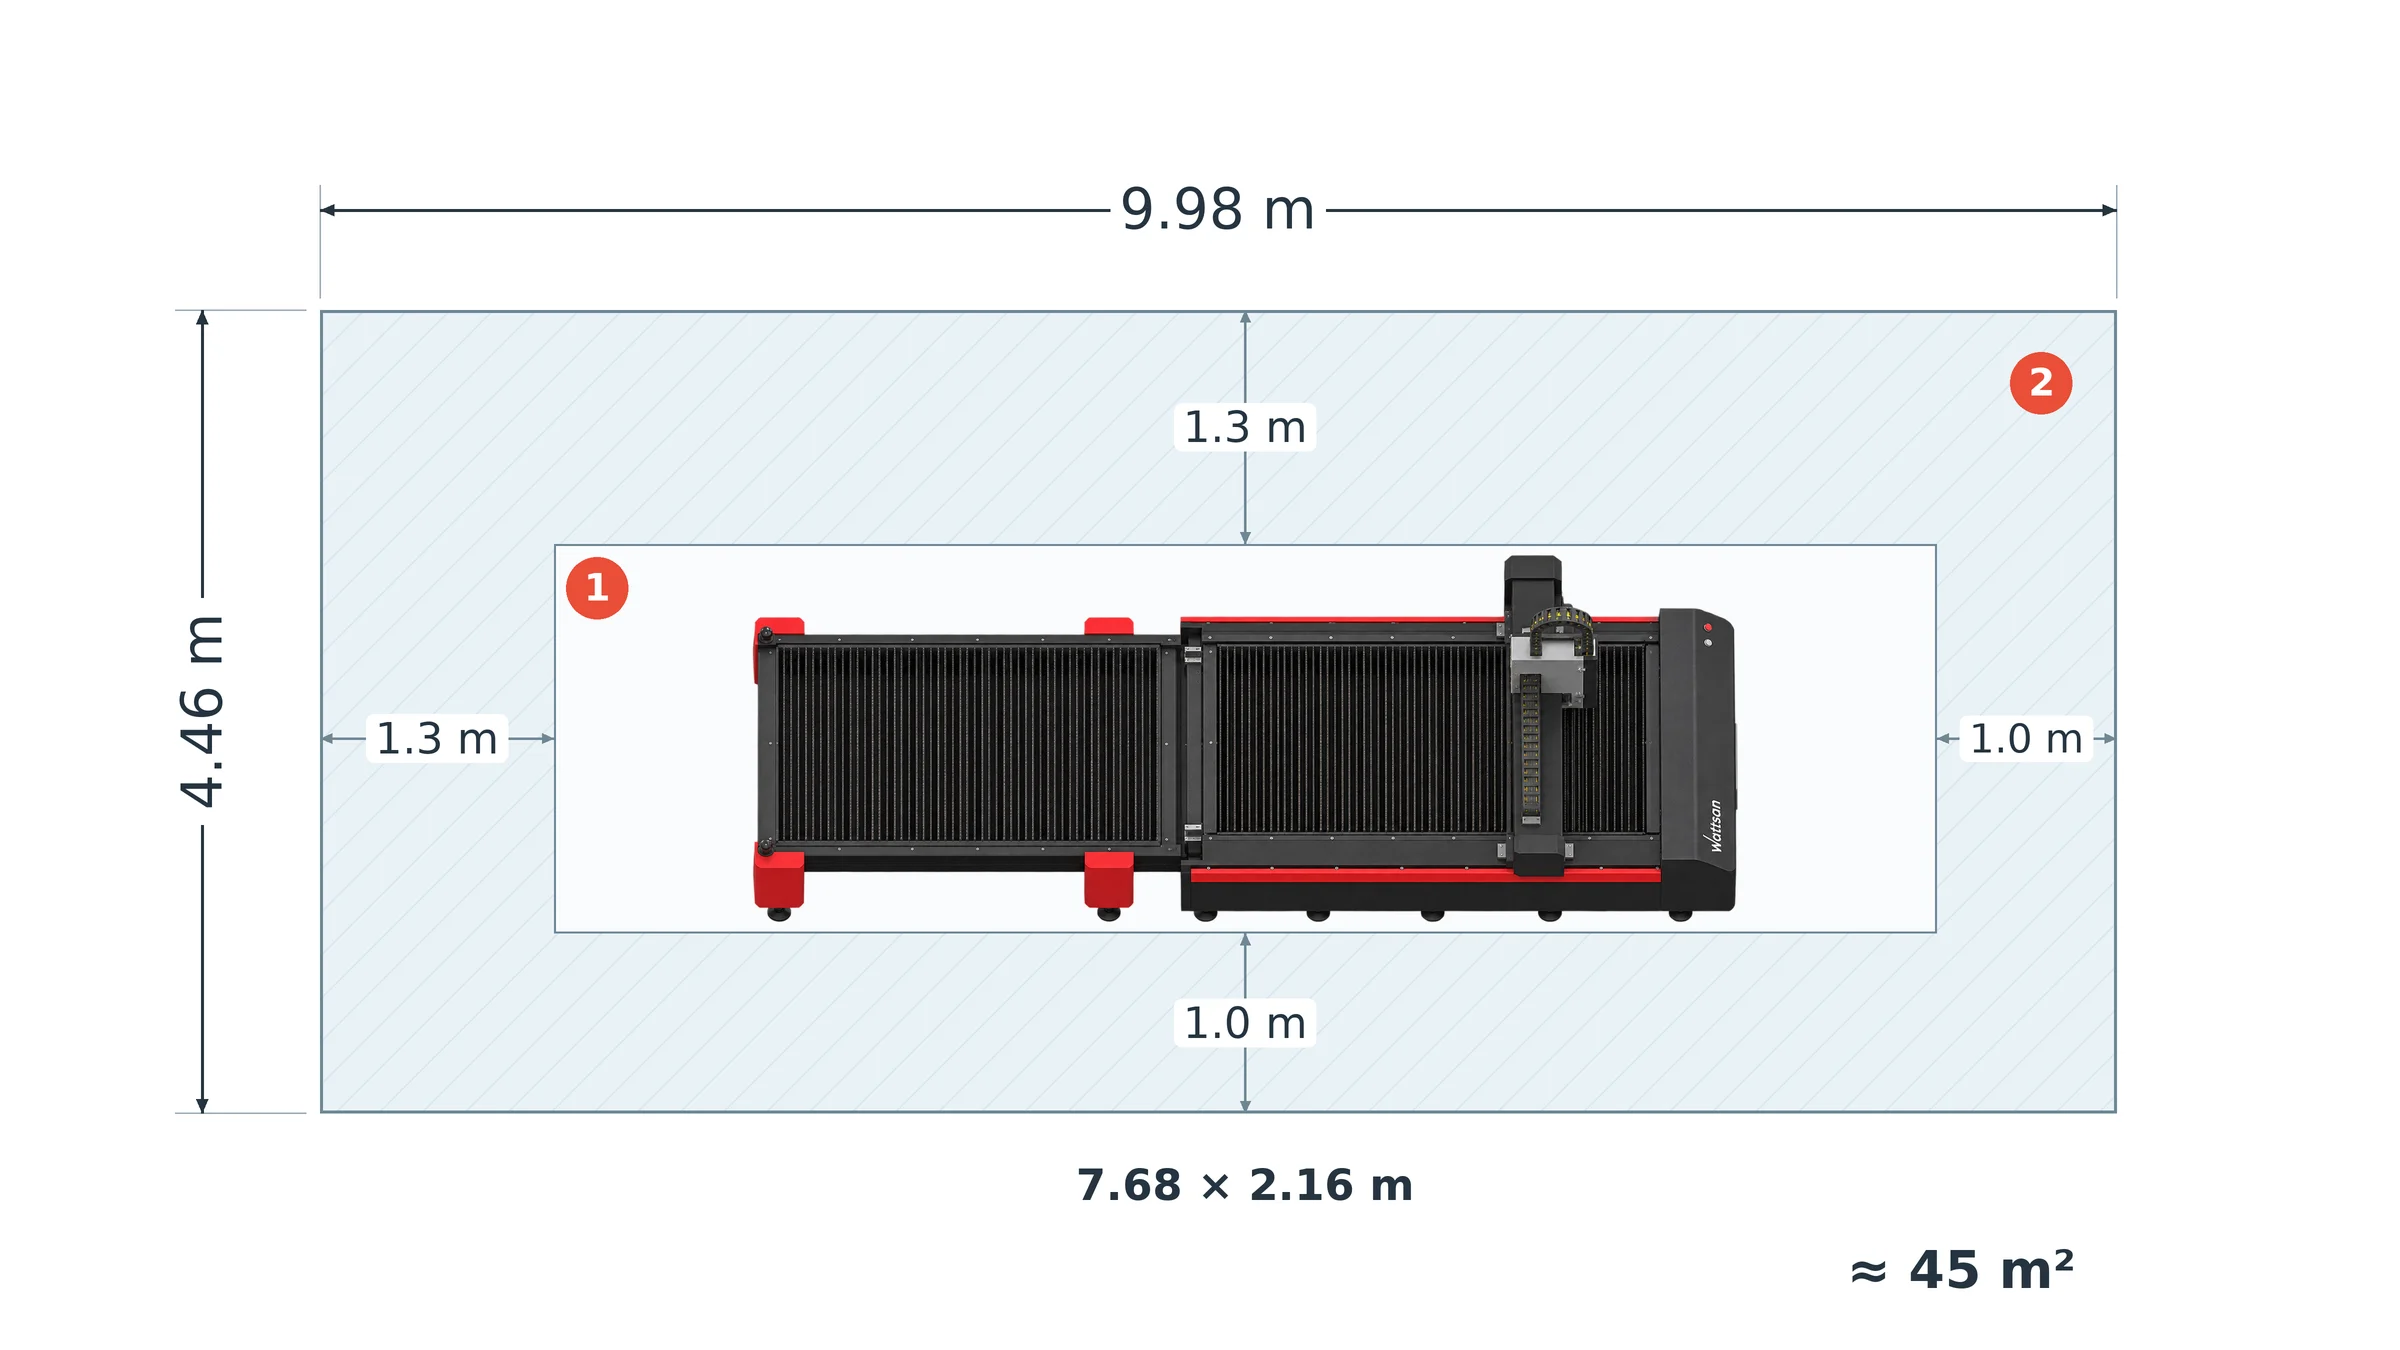
1 – Obrys maszyny; 2 – odstępy dostępowe.
Jakiej wydajności potrzebujesz w przypadku rur i profilów?
- Ograniczenia przekroju. Sprawdź obsługiwane wymiary dla każdego stosowanego kształtu profilu. Sama średnica uchwytu nie określa maksymalnego rozmiaru obrabianego elementu dla każdego kształtu.
- Długość załadunku i gotowego elementu. Sprawdź osobno długość załadunku surowca oraz długość wyładunku gotowego elementu wyładowywania gotowego elementu. Załadowanie długiej rury nie oznacza, że gotowy element o tej samej długości może zostać podparty i wyjęty.
- Waga i podparcie. Sprawdź, czy wydajność jest podana na rurę czy na metr oraz czy dostarczone podpory i podajnik obsługują Twój materiał. Korzystaj z parametrów dla tej samej proponowanej konfiguracji, zamiast łączyć wartości maksymalne z różnych wariantów.
Pojedynczy stół, stół wymienny czy załadunek zautomatyzowany?
Wybierz stół i system transportu materiałów w zależności od tego, w jakim stopniu załadunek i rozładunek przerywają cięcie oraz ile czasu operatora wymagają.
- Stół pojedynczy. Laser zatrzymuje się podczas wyjmowania gotowych elementów i załadunku kolejnego arkusz. Może to być wystarczające, gdy przerwy te nadal pozostawiają wystarczająco dużo czasu na realizację zamówień; dodatkowy sprzęt do transportu zwiększyłby koszty, nie rozwiązując jednocześnie ograniczeń wydajnościowych.
- Stoły wymienialne. Jeden stół jest przygotowywany poza obszarem cięcia, podczas gdy drugi jest w użyciu. Wybierz tę konfigurację, gdy wymiana arkuszy powoduje opóźnienia, a operator może przygotować następny stół w trakcie cięcia. Kabina Wattsan 1530 TABLECHANGE CABIN jest przykładem tej konfiguracji; nadal może odbywać się ręcznie.

Wattsan 1530 TABLECHANGE CABIN: 1 – zamknięta strefa cięcia; 2 – zewnętrzny stół wymiany do rozładunku detali i przygotowania kolejnej blachy. Strzałki wskazują ruch stołu. Ilustracja poglądowa.
- Automatyczny załadunek i rozładunek. Podajnik blach przenosi materiał ze stosu do maszyny, zazwyczaj za pomocą chwytaków próżniowych. Rozładunek i sortowanie elementów wymagają odpowiedniego wyposażenia. Systemy te są dostępne zarówno dla laserów do cięcia blach, jak i dla systemów obsługi rur dostosowanych do konkretnych materiałów. Warto je rozważyć, gdy przenoszenie arkuszy zajmuje operatorowi dużo czasu lub ograniczenia kadrowe ograniczają liczbę zmian, które można uruchomić.
Przykładowy czas cyklu roboczego. Załóżmy, że cięcie jednego arkusza trwa 20 minut, a wyjmowanie detali i załadunek kolejnego arkusza zajmuje 5 minut:
- Pojedynczy stół: 20 + 5 = 25 minut na powtarzający się cykl.
- Stoły wymienialne: jeśli całe 5 minut przygotowania blachy przypada na czas cięcia, a wymiana stołów zajmuje 30 sekund, powtarzający się cykl trwa 20.5 minut.
W ciągu dziesięciu takich cykli różnica wynosi 45 minut. Są to czasy poglądowe, a nie zmierzone wyniki dla maszyny Wattsan. Jeśli przygotowanie trwa dłużej niż cięcie, pozostaje pewien czas oczekiwania; należy opierać się na przedstawionym pełnym cyklu, a nie zakładać, że oszczędza się każdą minutę poświęconą na obsługę.
W przypadku automatycznego załadunku należy porównać zarówno oszczędność czasu operatora, jak i pozostałe przerwy między arkuszami z kosztem instalacji sprzętu, kosztami konserwacji oraz wymaganiami przestrzennymi. Oszczędność siły roboczej i zwiększenie wydajności cięcia to odrębne korzyści: podajnik może ograniczyć ręczną obsługę, nawet jeśli cięcie pozostaje najwolniejszą operacją.
Które komponenty mają znaczenie przy wyborze wycinarki laserowej na włókno?
Po wybraniu mocy i obszaru roboczego należy porównać komponenty, które mają wpływ na zmianę zlecenia, precyzję ruchu i przygotowanie rysunku.
Źródło lasera i głowica tnąca
W ofercie należy wymienić modele źródła i głowicy tnącej w ofercie i wykorzystaj tę kombinację podczas prezentacji, aby próbka odpowiadała urządzeniu, które otrzymasz.
W przypadku częstych zmian grubości blach automatyczna regulacja ostrości ogranicza konieczność ręcznego ustawiania ostrości. Regulacja wysokości kontroluje odstęp między dyszą a blachą podczas cięcia. Porównaj regulacje, które operator musi nadal wykonywać między zleceniami, oraz jakie usterki związane z kolizją lub przegrzaniem powodują automatyczne zatrzymanie.
Rama, suwnica bramowa i układ ruchowy
Porównaj zabiegi odprężające ramę, napędów portalu i osi oraz zabezpieczenia i smarowania prowadnic. Odprężanie pomaga ograniczyć odkształcenia spowodowane resztkowymi naprężeniami spawalniczymi; zabezpieczenie i smarowanie prowadnic pomagają kontrolować zanieczyszczenia i zużycie.
W przypadku rysunków zawierających wiele małych otworów i krótkich konturów porównaj przyspieszenie oraz wymiary gotowej części z czasem realizacji zadania. Powtarzające się hamowanie i zmiany kierunku mogą ograniczać korzyści płynące z dużej maksymalnej prędkości przesuwu. Wybierz układ napędowy, który skróci czas realizacji zadania przy zachowaniu tolerancji.
Wattsan 1530 HARD spełnia oba kryteria. Jego łoże ze stali poddanej obróbce cieplnej wykorzystuje płyty o grubości 15–18 mm oraz usztywnienia o grubości 16–30 mm, zapewniające sztywność konstrukcji, a także dodatkową ochronę przed ciepłem powstającym podczas cięcia. W konfiguracji z automatyczną wymianą dysz i kontrolą dysz za pomocą kamery zmniejsza ona również nakład pracy ręcznej między zadaniami wymagającymi różnych dysz oraz zatrzymuje cięcie w przypadku wykrycia uszkodzenia dyszy. Takie połączenie warto rozważyć w przypadku produkcji wymagającej częstych zmian dysz i ciągłego cięcia, gdzie istotne znaczenie mają zarówno czas przezbrojenia, jak i ochrona maszyny pod obciążeniem produkcyjnym.
Oprogramowanie CNC, CAD/CAM oraz oprogramowanie do nestingu
Poproś przyszłego operatora o zaimportowanie jednego z Twoich plików, poprawienie błędów rysunkowych, rozmieszczenie elementów i wyeksportowanie zadania cięcia w dostarczonym oprogramowaniu. Zanotuj czas przygotowania i ręczne poprawki, aby określić zakres prac niezbędnych przed rozpoczęciem cięcia. W przypadku obróbki rur zademonstruj odpowiedni przebieg programowania rur.
Porównaj układy przy użyciu tego samego rozmiaru arkusza, ilości, odstępów i dopuszczalnego obrotu elementów. W przykładzie ilustrującym umieszczenie 24 elementów zamiast 20 na tym samym arkuszu pozwala uzyskać o 20% więcej elementów na arkusz, co sprawia, że korzyści z zagnieżdżania są wymierne pod względem zużycia materiału.
Czego potrzebuje Twój warsztat, aby obsługiwać wycinarkę laserową na włóknie światłowodowym?
Przed złożeniem zamówienia zapoznaj się z wymaganiami instalacyjnymi dla kompletnej maszyny i jej wyposażenia pomocniczego. Wykorzystaj je do zidentyfikowania modernizacji niezbędnych w Twoim warsztacie przed dostawą.
| Wymagane potwierdzenie | Co to oznacza |
|---|---|
| Zasilanie elektryczne: napięcie, faza, całkowite obciążenie przyłączone, uziemienie oraz stabilność zasilania dla całej instalacji. | Czy istniejące przyłącze elektryczne jest wystarczające, czy też wymaga modernizacji przed dostawą. |
| Gaz pomocniczy: rodzaj, ciśnienie, szczytowy przepływ i czystość dla standardowych materiałów i grubości. | Który sposób zasilania pasuje do procesu cięcia: butle, magazynowanie luzem czy wytwarzanie na miejscu. |
| Sprężone powietrze: wymagane ciśnienie, dostarczany przepływ, suchość i filtracja. | Czy sprężarka, osuszacz i filtry są wystarczające do obsługi lasera, czy też wymagają modernizacji. |
| Chłodzenie: wydajność agregatu chłodniczego, parametry wody oraz dopuszczalny zakres temperatur otoczenia. | Czy zestaw chłodzący jest dostosowany do wybranego źródła ciepła i warunków panujących w warsztacie. |
| Odciąg: wymagany przepływ powietrza, filtracja, instalacja kanałów wentylacyjnych i miejsce wylotu powietrza. | Jakie urządzenia wentylacyjne i przewody wentylacyjne należy zainstalować przed rozpoczęciem produkcji. |
| Miejsce montażu i dostawa: obciążenie podłogi, równość powierzchni, kotwienie, otwory dostępowe i rozwiązania dotyczące rozładunku. | Czy podłoga i trasa dostawy wymagają przygotowania oraz jaki sprzęt do podnoszenia jest potrzebny. |
Ocena dostawcy, gwarancji, szkoleń i wsparcia
Porównaj zakres wsparcia zawarty w ofercie w zakresie uruchomienia, konserwacji i napraw.
Zakres. Sprawdź warunki gwarancji dotyczące maszyny, źródła i głowicy, w tym części, robocizny, kosztów dojazdu i wysyłki zwrotnej. Ustal, kto zajmuje się poszczególnymi zgłoszeniami i jakie wyłączenia mają zastosowanie, abyś mógł odróżnić naprawy objęte gwarancją od kosztów, które musiałbyś pokryć samodzielnie.
Serwis i części zamienne. Uzgodnij procedurę zdalnej diagnostyki, wizyt serwisantów i dostaw części zamiennych, w tym wsparcia po wygaśnięciu gwarancji. Potwierdź lokalizacje magazynów i czas realizacji dostaw kluczowych komponentów, aby móc zaplanować naprawy i ewentualne przerwy w produkcji.
Uruchomienie i szkolenie. Firma Virmer zapewnia uruchomienie prowadzone przez inżynierów oraz szkolenia dla operatorów, aby pomóc w wprowadzeniu maszyny do produkcji. Inżynierowie firmy mogą pomóc w początkowej konfiguracji i przeprowadzeniu produkcji testowej na Państwa materiałach, a szkolenia na miejscu lub zdalne obejmują obsługę i konserwację maszyny. Pomaga to Państwa zespołowi nauczyć się przygotowywać zadania, obsługiwać sprzęt i przeprowadzać rutynową konserwację po przekazaniu maszyny.
Firma Virmer sprawdza również każdą maszynę w fabryce Wattsan, w swoim magazynie w Holandii oraz przed wysyłką do klienta. Właściciele maszyn Wattsan otrzymują dożywotnią pomoc techniczną online.
Najlepsze maszyny do cięcia laserowego włóknowego do blach i rur
Nasza lista maszyn Wattsan poniżej odpowiada opisane powyżej z modelami dostępnymi w ofercie firmy Virmer.
| Zadanie produkcyjne | Zalecane modele Wattsan | Specyfikacje pasujące do zadania |
|---|---|---|
| Małe półfabrykaty w warsztacie o ograniczonej przestrzeni | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 mm; do 6 kW; zamknięta kabina. Wymiary maszyny: 2545 × 2834 mm. |
| Ogólne usługi w zakresie obróbki blachy i stali nierdzewnej | Wattsan 1530 A Wattsan 1530 S |
Oba modele: 1500 × 3000 mm. Model 1530 A: do 6 kW. 1530 S: do 12 kW, dla źródła o większej mocy w tym samym formacie arkusza. |
| Układy ciągłe z częstą wymianą arkuszy | Kabina do wymiany arkuszy Wattsan 1530 | 1500 × 3000 mm; do 12 kW; kabina ochronna i automatyczne stoły wymienne. |
| Elementy z blachy i elementy rurowe na jednej maszynie | Wattsan 1530 ROTARY | 1500 × 3000 mm; do 12 kW. Moduł rurowy: okrągły 10–220 mm; kwadratowy 10–140 mm. |
| Cięcie blach i płyt o większej mocy | Wattsan 1530 HARD Wattsan 2040 HARD |
Do 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Produkcja rur i profili na zamówienie | Wattsan Core Pro | 1,5–30 kW; wersje z długością załadowczą 6, 9 lub 12 m; wersje o nośności 140, 400 lub 1500 kg; pneumatyczne podpory rur. |
| Ciężkie rury i fazowane przygotowania do spawania | Wattsan Nova | 15–30 kW; elementy o masie do 3000 kg; automatyczne podawanie oraz obrotowa głowica umożliwiająca cięcie pod kątem do 45°. |
Prześlij swoje rysunki, specyfikacje materiałów i wymagane parametry wydajnościowe do firmy Virmer na adres info@virmer.com. Nasi specjaliści mogą zaproponować konfigurację urządzenia Wattsan, zorganizować prezentację na Twoich materiałach oraz przygotować szczegółową wycenę. Dzięki temu otrzymasz propozycję maszyny dostosowaną do Twoich wymagań produkcyjnych, z jasno określonym wyposażeniem i usługami w pakiecie.
Często zadawane pytania dotyczące wyboru maszyny do cięcia laserem światłowodowym
Ile kosztuje maszyna do cięcia laserem światłowodowym?
Cena zakupu zależy od mocy, obszaru roboczego, konstrukcji stołu, obudowy, możliwości obróbki rur, automatyzacji, konfiguracji źródła/głowicy, wyposażenia dodatkowego, dostawy, uruchomienie oraz wsparcie techniczne. Nie ma jednej uniwersalnej ceny – prosimy o zamówienie wyceny dla konkretnej konfiguracji i odróżnienie kwoty początkowej od całkowitego kosztu zainstalowanego projektu.
Ile kosztuje eksploatacja maszyny do cięcia laserem światłowodowym?
Koszty eksploatacji obejmują energię elektryczną, gaz pomocniczy, materiały eksploatacyjne, robociznę, oprogramowanie, filtry, planową konserwację oraz przestoje. Różnią się one w zależności od maszyny, rodzaju obrabianych materiałów i stopnia wykorzystania, dlatego wszelkie dane dotyczące kosztu godzinowego należy traktować jako szacunkowe wartości, które należy zweryfikować w odniesieniu do własnego procesu, a nie jako stałą stawkę.

