La bonne machine de découpe laser métal se choisit en fonction du travail à réaliser, pas d’après la puissance maximale ni le devis le plus bas. Faites correspondre le type de machine, la puissance, la surface de travail ou la capacité tube et l’automatisation aux matériaux, aux épaisseurs et aux volumes que votre atelier traite réellement. Vous choisissez ainsi un CNC laser métal à la mesure de votre production.
Ce guide déroule la décision étape par étape: besoins de production, type de machine, puissance, capacité de table ou de tube, composants du système, préparation de l’atelier et accompagnement du fournisseur. Il distingue aussi la capacité de coupe maximale de la machine de sa capacité de production reproductible, une différence qui pèse sur presque tous les choix qui suivent, que vous envisagiez de passer à la découpe métal laser en interne ou de continuer à la sous-traiter.
Pour comprendre d’abord le fonctionnement de la source, de la tête de coupe, du système de déplacement et du gaz d’assistance, consultez notre article sur le fonctionnement d’une machine de découpe laser à fibre.
Définir ses besoins de production avant de choisir une découpeuse laser métal
Chaque décision de ce guide (type de machine, puissance, format de table, automatisation) découle d’un profil de production écrit. Plutôt que de dimensionner la machine autour d’une commande exceptionnelle, passez en revue des travaux représentatifs des 6 à 12 derniers mois et consignez-les en détail avant de demander un devis.
Matériaux, nuances et plage d’épaisseurs
Pour chaque groupe matériau-épaisseur de votre carnet de commandes ou de votre gamme de produits prévue, notez:
- Matériau, nuance et état de surface. Indiquez le type de métal et sa nuance exacte. Si votre stock est revêtu ou protégé par un film, signalez-le au fournisseur. Pour les essais de découpe, utilisez le même matériau et le même état de surface que ceux de votre production.
- Plage d’épaisseurs courante et commande régulière la plus épaisse. Elles définissent la plage à tester pour obtenir une vitesse de coupe reproductible et la qualité de finition qu’exigent vos pièces.
- Épaisseur maximale occasionnelle et fréquence. Consignez les commandes exceptionnelles à part, afin que le fournisseur chiffre séparément la capacité supplémentaire qu’elles requièrent.
- Part des pièces dans chaque groupe. Elle indique les matériaux et les épaisseurs à privilégier pour les essais de découpe et les comparaisons de coûts de production.
Répartition indicative des commandes par nombre de pièces; ajoutez les nuances et états de surface réels à votre propre profil:
| Matériau / groupe de commandes | Épaisseur | Part des pièces |
|---|---|---|
| Acier carbone | 1–3 mm | 80 % |
| Acier inoxydable | 4–6 mm | 15 % |
| Acier carbone, commandes occasionnelles | 10–12 mm | 5 % |
Dans cet exemple, lancez la démonstration chez le fournisseur avec les deux premiers groupes, qui représentent 95 % des pièces. Testez séparément les 5 % de pièces plus épaisses: comparez le coût de la configuration supérieure nécessaire à la valeur de ces commandes et au coût de leur sous-traitance. Les temps de travail mesurés vous diront ensuite quelle capacité de production chaque groupe exige vraiment.
Dimensions des pièces, des tôles, des tubes et des profilés
Notez à la fois le format du stock que vous achetez et les dimensions des pièces à produire:
| Pour la tôle | Pour les tubes et profilés |
|---|---|
| Format de tôle acheté | Forme du profilé et dimensions de la section |
| Plus grande pièce récurrente | Longueur du stock et épaisseur de paroi |
| Plan d’imbrication habituel | Poids de la pièce |
| Méthode de chargement et de déchargement | Longueur de chute acceptable (talon) |
Si vous achetez régulièrement des tôles de 4 000 × 2 000 mm, une machine de 3 000 × 1 500 mm ne peut pas les accepter entières: il faudrait des tôles plus petites ou une découpe préalable. Une machine dont la surface de travail correspond, comme la Wattsan 2040 HARD, mérite d’être étudiée pour supprimer cette étape de préparation.
Si votre fournisseur livre des tubes de 9 m, précisez cette contrainte de chargement avant de comparer les machines. La Wattsan Core Pro existe en versions de chargement de 6, 9 ou 12 m selon la configuration. Une version qui accepte la longueur de votre stock évite le raccourcissement préalable; ses limites de dimensions de profilé et de poids de pièce doivent aussi correspondre aux tubes que vous comptez traiter.
Le système de mandrins détermine à quelle distance de l’extrémité d’un tube la machine peut encore couper. Les mandrins doivent conserver assez de matière pour tenir et positionner le tube, tout en laissant de la place à la tête de coupe. Quand le bout restant ne peut plus être maintenu ni atteint en toute sécurité, il devient une chute inexploitable. Une chute minimale plus courte peut donc libérer la place d’une pièce supplémentaire.
Par exemple, la Wattsan Core Pro annonce une chute minimale de 90 mm. Prenons un tube de 6 000 mm et des pièces de 580 mm chacune, traits de coupe compris:
| Chute minimale inexploitable | Pièces obtenues par tube (calcul) |
|---|---|
| 500 mm (alternative à titre d’exemple) | 9 |
| 90 mm (spécification Core Pro) | 10 |
Dix pièces occupent 5 800 mm et laissent 200 mm: assez pour une chute minimale de 90 mm, mais insuffisant pour une machine qui en exige 500. Sur 100 tubes, cet écart peut représenter 100 pièces de plus à partir de la même quantité de matière.
Avant l’achat, une démonstration avec votre spécification de tube et votre plan de pièce permet de voir combien de pièces finies la machine produit et ce qu’il reste. Virmer peut organiser cette démonstration dans le cadre de la sélection de la machine.
Qualité de coupe requise et opérations en aval
Définissez l’état dans lequel les pièces doivent sortir de la découpe: prêtes à assembler, prêtes à plier ou à souder, ou nécessitant une finition supplémentaire. Cela détermine les résultats de coupe acceptables et le travail que chaque configuration laisserait à votre équipe.
| Exigence | Points à vérifier | Impact sur votre choix |
|---|---|---|
| Cotes et ajustement | Vérifiez les cotes et la position des trous par rapport au plan, et assemblez les pièces complémentaires. | Indique si la machine produit des pièces qui s’assemblent sans retouche. |
| État des bords et finition requise | Contrôlez les projections de métal, la rugosité et les oxydes, et déterminez s’il faut les éliminer avant l’opération suivante. | Montre combien de travail manuel reste après la découpe et son effet sur le coût de fabrication des pièces. |
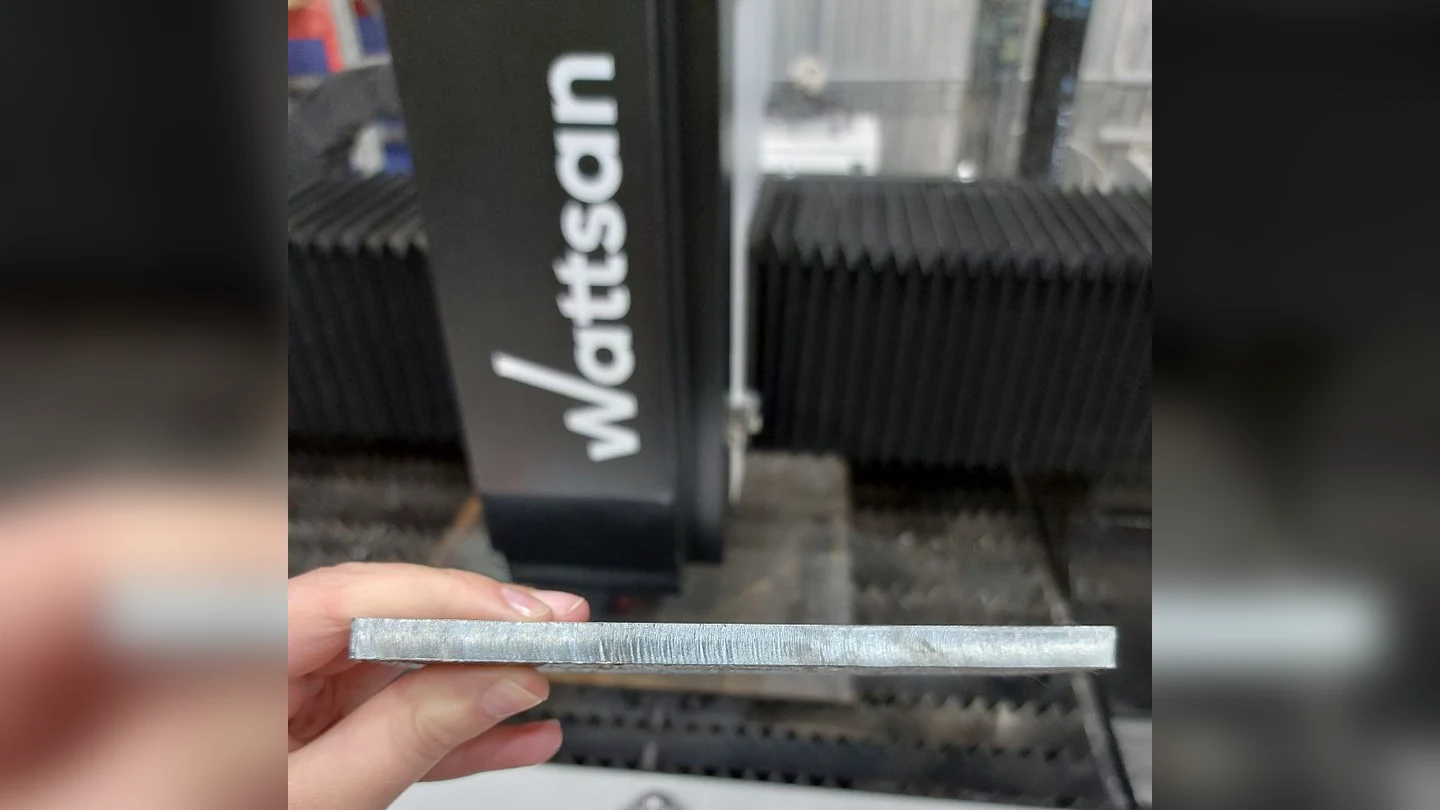
Gros plan sur un bord de métal découpé devant une machine de découpe laser Wattsan.
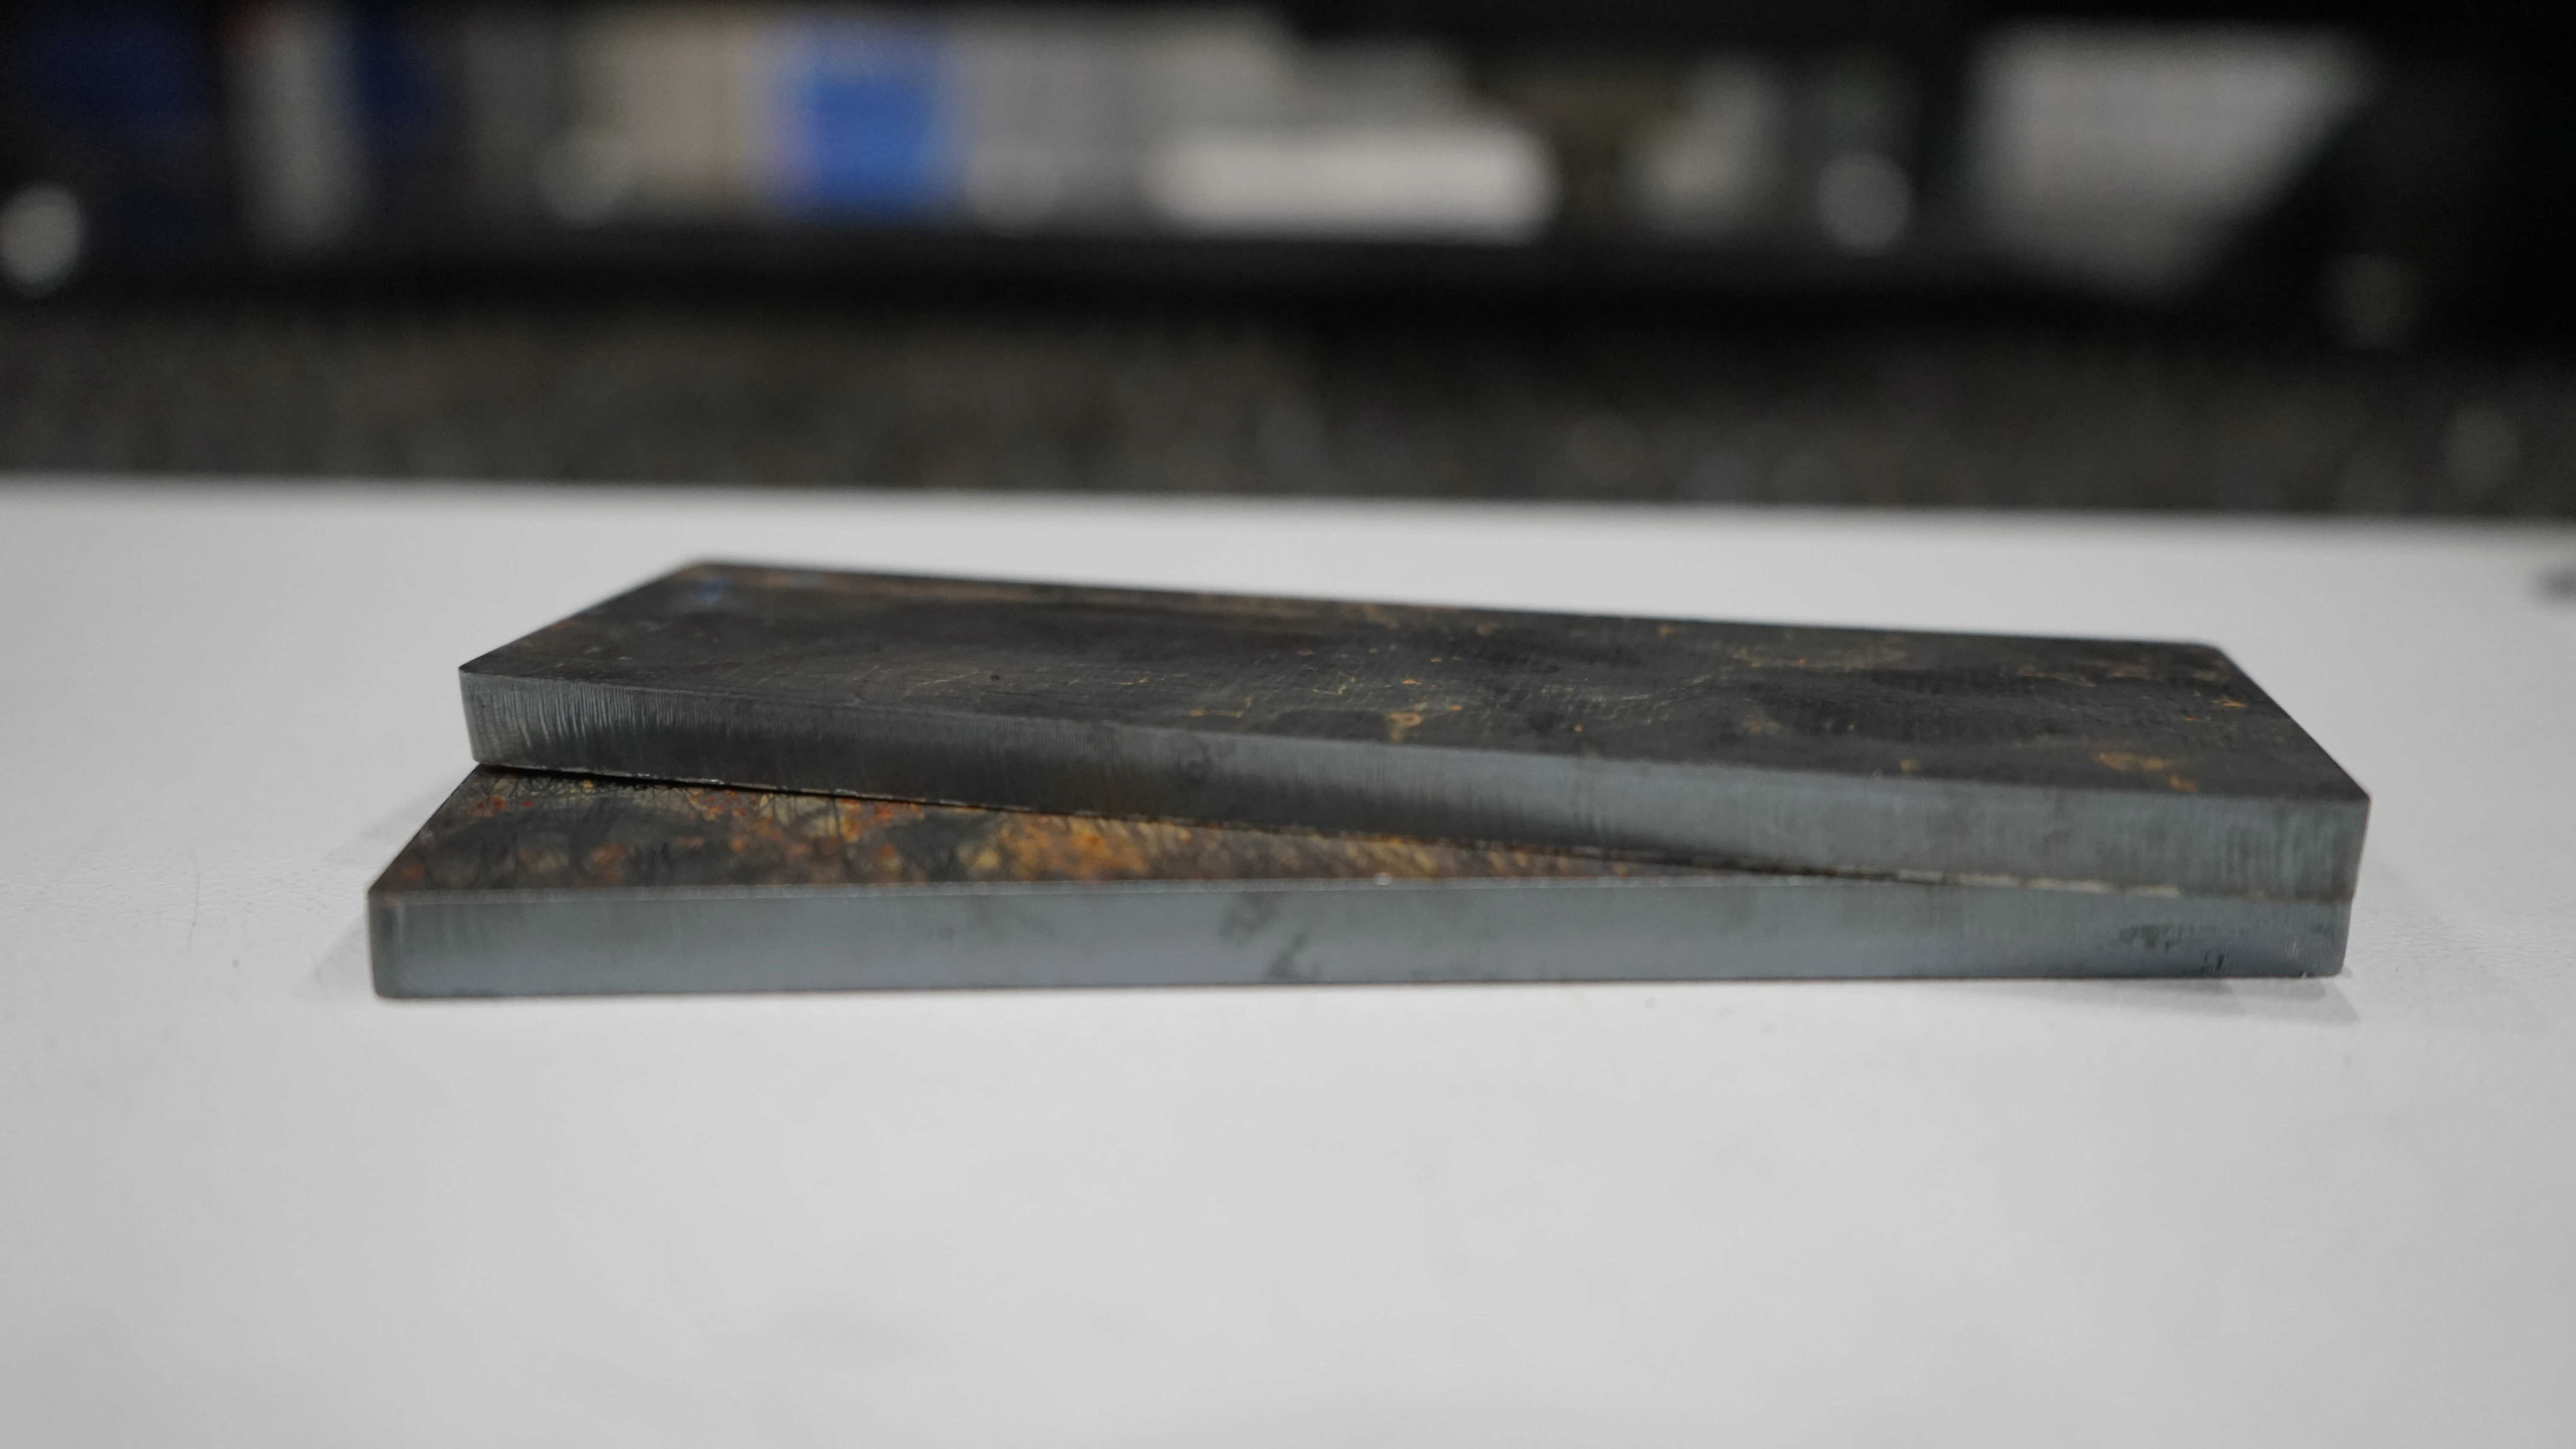
Deux échantillons de plaques métalliques avec les bords de coupe obtenus par les machines de découpe laser à fibre Wattsan.
Par exemple, 200 pièces demandant chacune 1,5 minute de nettoyage ajoutent 5 heures de travail manuel après la découpe. Une machine plus rapide peut donc offrir peu de gain global si chaque pièce exige une finition supplémentaire.
Pour comparer sérieusement, demandez aux fournisseurs de découper votre plan selon les tolérances prescrites et de vous montrer les pièces avant toute finition manuelle. Vous voyez alors le travail à prévoir avant le pliage, le soudage, le revêtement ou l’assemblage.
À puissance de source équivalente, avec des optiques, un gaz et des réglages comparables, les machines Wattsan des séries A, E et S peuvent atteindre des finitions de bord comparables. Pour la production répétitive, la Wattsan 1530 S associe un châssis rigide à des sources allant jusqu’à 12 kW. Elle mérite l’attention quand vous recherchez à la fois une coupe plus rapide et des cotes de pièces constantes d’un lot à l’autre.
Volume de production et flux de travail
Constituez une commande représentative à partir de plans récurrents ou prévus, de spécifications matière et de quantités. Fixez la production requise par poste et les heures de production disponibles après les pauses et la maintenance planifiées.
| Exigence de production | Exemple de calcul |
|---|---|
| Pièces conformes requises | 200 |
| Temps de production disponible | 7 heures / 420 minutes |
| Temps moyen maximal par pièce conforme | 420 ÷ 200 = 2,1 minutes / 2 minutes 6 secondes |
Il s’agit d’une moyenne sur l’ensemble du lot, qui inclut le réglage, la découpe, le chargement, le déchargement et les changements de matière. Plusieurs pièces peuvent sortir d’une même tôle: les temps de coupe individuels n’ont pas à être égaux à cette moyenne.
Testez la commande complète avec vos trous et contours habituels, le nombre d’opérateurs et les moyens de manutention dont vous disposez. Mesurez le temps écoulé du lot, de sorte que les opérations qui se chevauchent ne soient comptées qu’une fois. Par exemple, produire les 200 pièces conformes en 360 minutes laisse 60 minutes de réserve dans la fenêtre de sept heures.
Pour les commandes de tôlerie récurrentes, la Wattsan 1530 TABLECHANGE associe une surface de travail de 1 500 × 3 000 mm, des sources jusqu’à 12 kW et des tables navettes. Une puissance de source plus élevée peut raccourcir le temps de coupe sur les travaux adaptés, et la seconde table permet à l’opérateur de préparer la tôle suivante pendant la coupe, ce qui réduit l’attente entre deux plans de découpe.
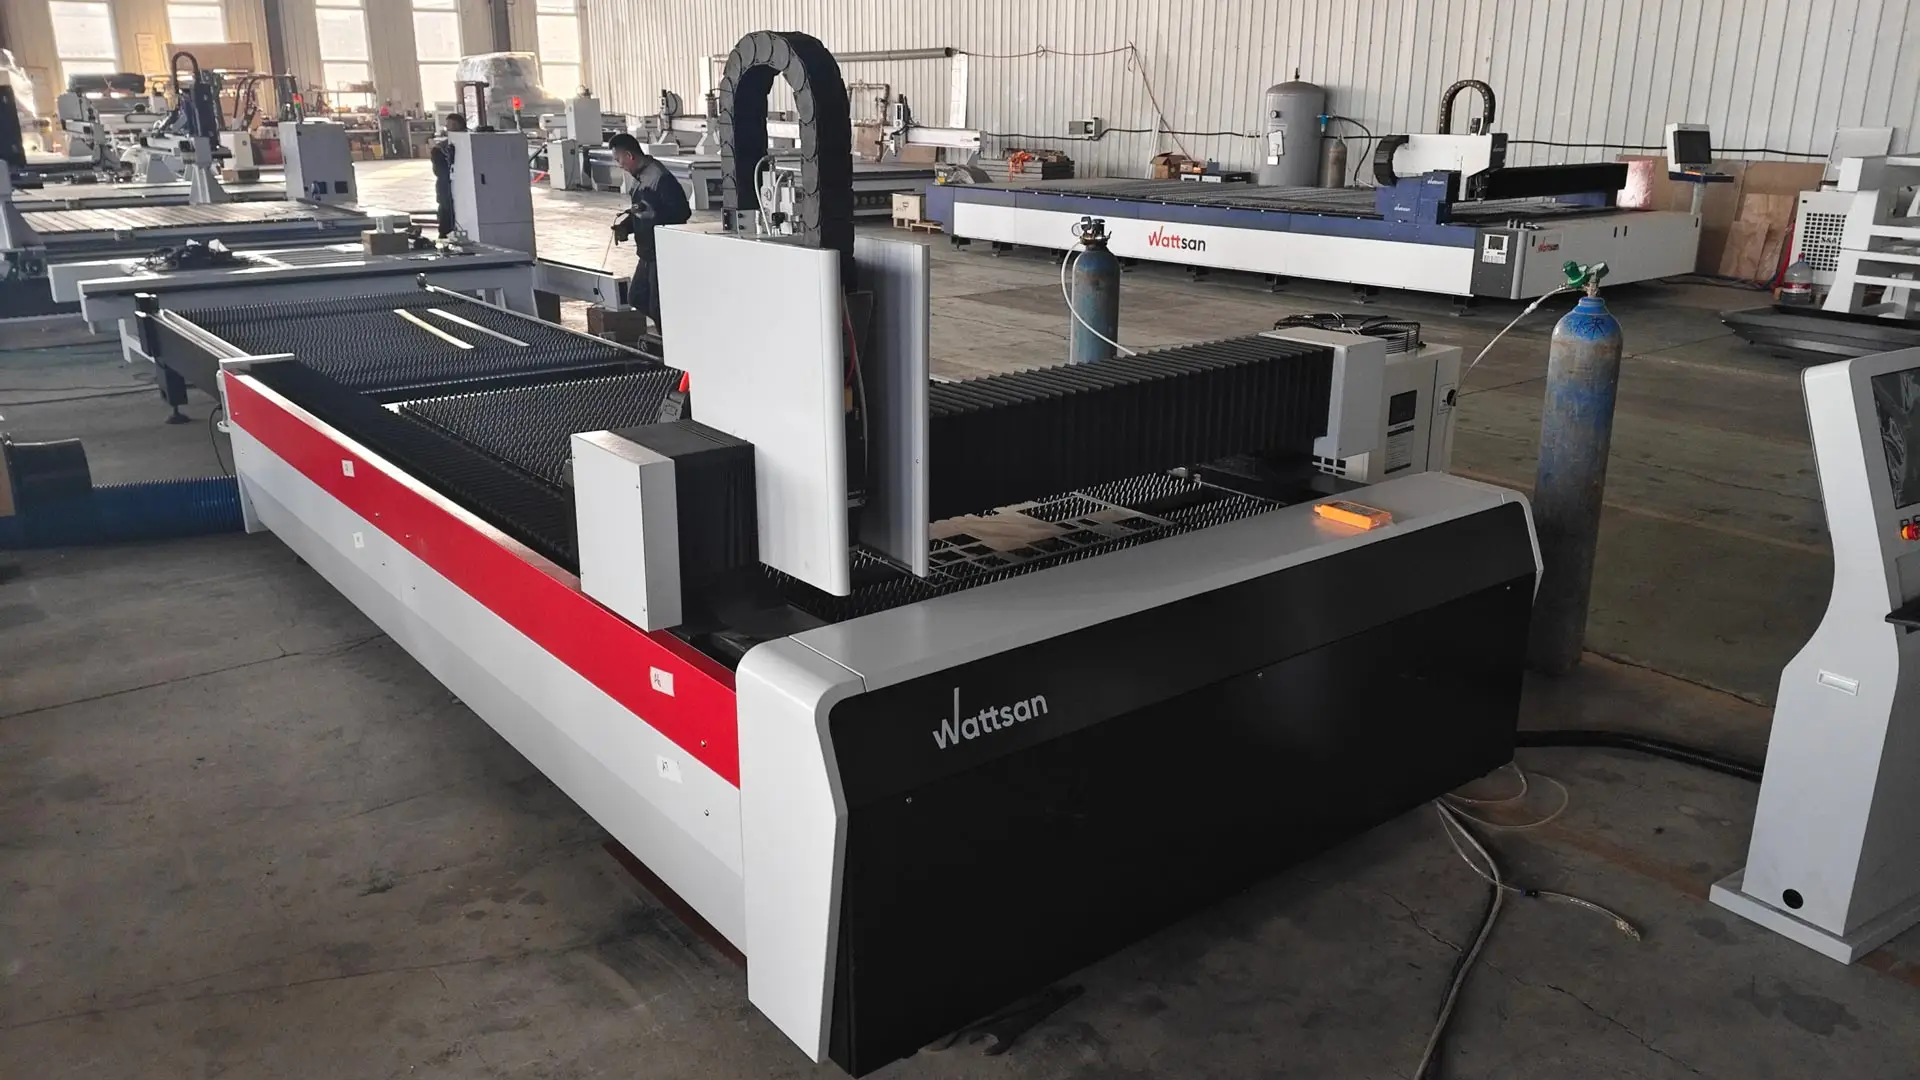
Virmer peut configurer une Wattsan adaptée à votre charge de travail: puissance de source, surface de travail, modes de chargement et automatisation. La configuration cible ainsi l’opération qui limite votre production et laisse de la marge pour une croissance étayée par des prévisions de commandes réalistes.
Découpe métal laser: quel type de machine choisir?
Choisissez une machine pour tôle seule, une machine combinée tôle et tube ou une machine dédiée aux tubes selon le stock que vous traitez et selon que vos commandes de tôles et de tubes nécessitent des capacités de production distinctes.
Machines de découpe laser à fibre pour tôles planes
Pour la découpe de métal au laser à fibre sur tôles et plaques, choisissez une machine plane dédiée lorsque ces pièces forment l’essentiel de votre activité. Si les commandes de tubes sont rares, comparez la sous-traitance au coût d’une capacité de découpe de tubes supplémentaire.
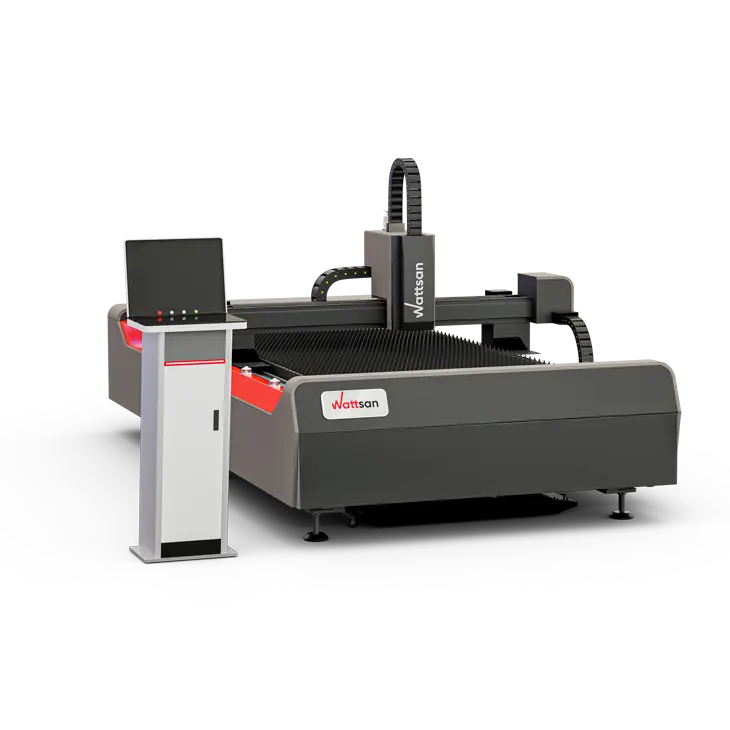
Machine de découpe laser à fibre plane pour pièces en tôle et en plaque.
Découvrez nos machines de découpe laser à fibre pour tôle
Machines combinées tôle et tube
Choisissez une machine combinée quand les deux types de travaux reviennent régulièrement et qu’une seule installation peut les réaliser dans le respect de votre planning de production. Elles partagent le plus souvent une seule source laser: prévoyez donc un traitement séquentiel et le temps nécessaire pour passer d’une opération à l’autre.
Vérifiez que le module tube réalise bien les coupes dont vous avez besoin. Un axe rotatif peut offrir moins d’options de chargement, de support ou de coupe en biseau qu’une machine dédiée aux tubes.
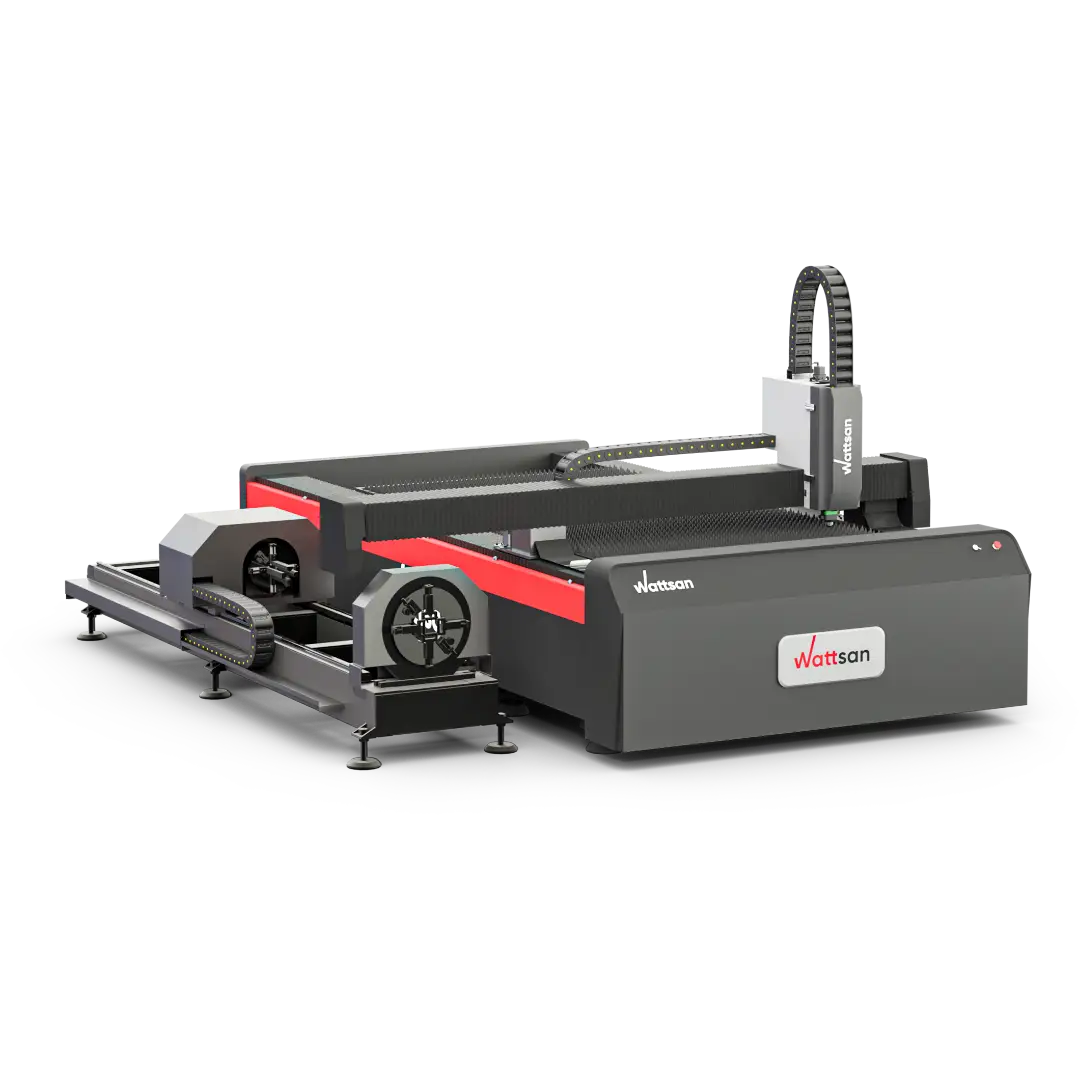
Machine combinée tôle et tube.
Explorez nos machines combinées de découpe laser à fibre pour tôle et tube
Machines dédiées à la découpe de tubes et de profilés
Choisissez une machine dédiée aux tubes et profilés quand ces commandes demandent leur propre capacité de production, ou exigent des possibilités de chargement, de support ou de coupe absentes d’une machine combinée. Avec des machines séparées pour la tôle et le tube, les deux types de travaux tournent aussi en parallèle, à condition de disposer des opérateurs et des moyens de manutention pour les deux.
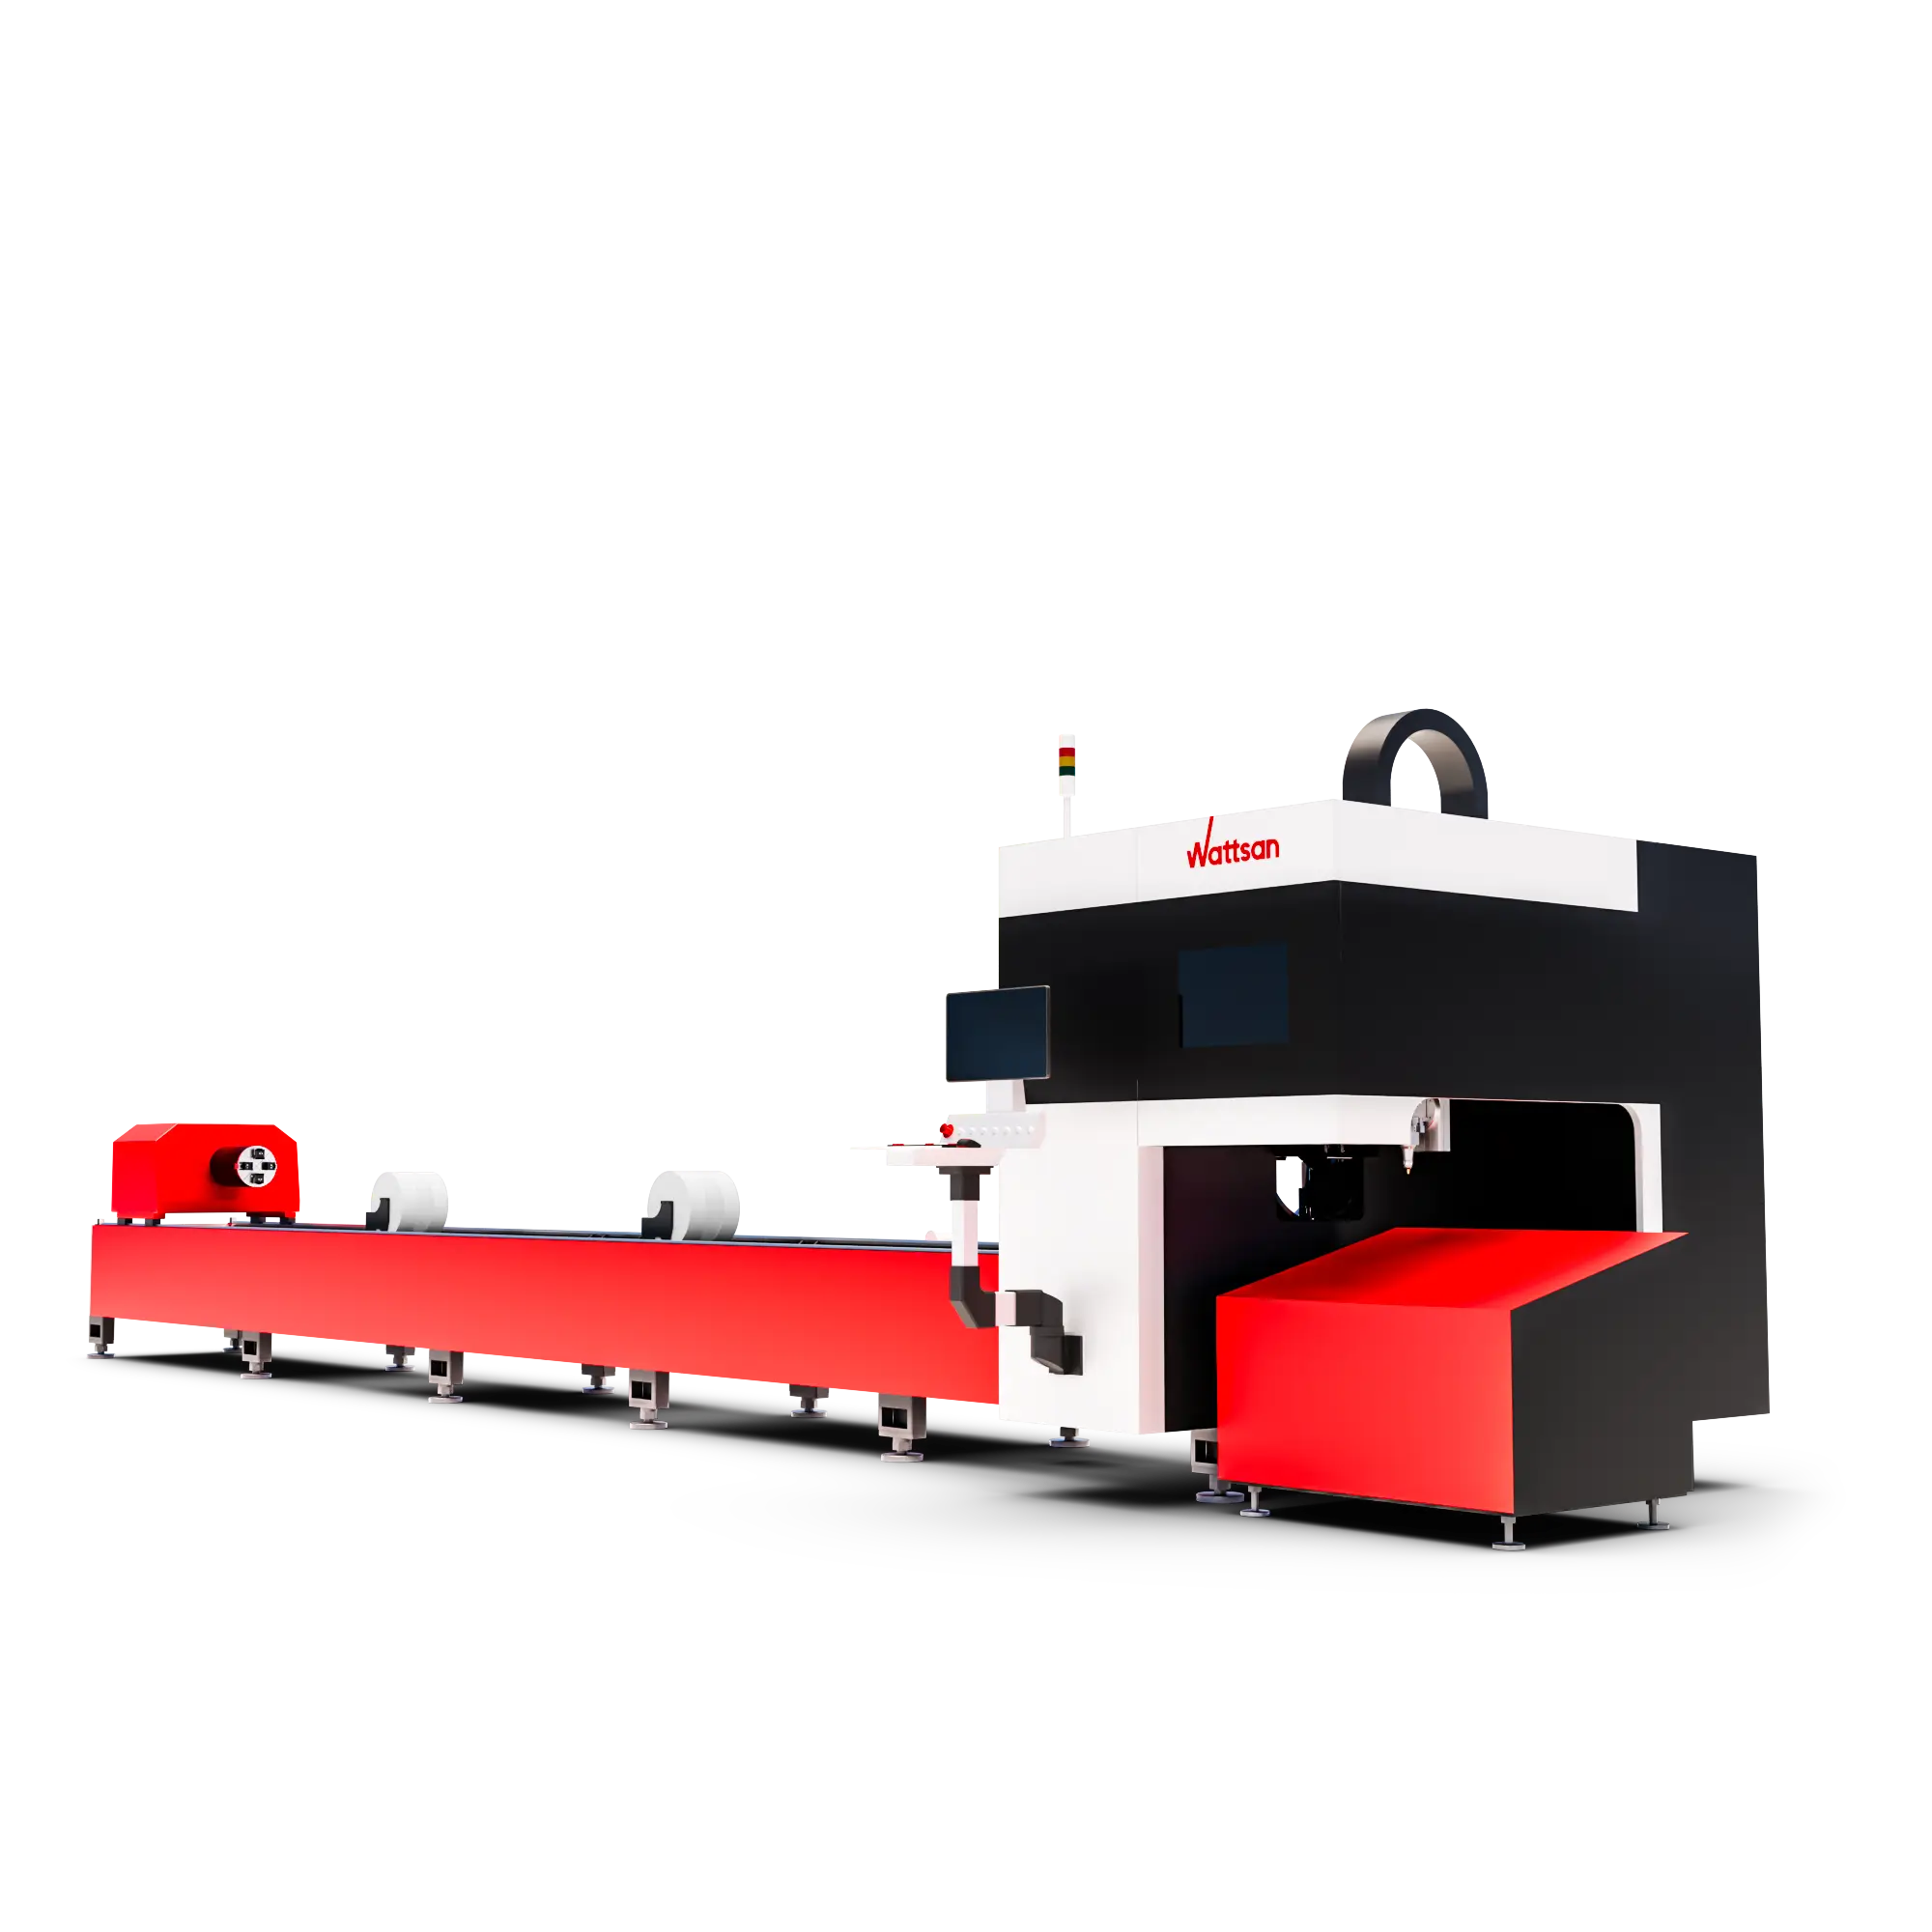
Machine de découpe laser dédiée aux tubes et aux profilés.
Explorez nos machines dédiées à la découpe laser de tubes et de profilés
Quelle puissance choisir pour une machine de découpe laser métal?
Choisissez la puissance de la source fibre en fonction des matériaux et des épaisseurs que vous découpez régulièrement, à la vitesse et avec la qualité de bord qu’exigent vos commandes. L’épaisseur de coupe maximale d’une machine indique ce qu’elle peut couper dans des conditions données; elle ne dit pas à quelle vitesse ni à quel coût elle produira ces pièces au quotidien.
Comparez les options de puissance sur le même matériau et le même plan. Une puissance supérieure vaut son surcoût quand le gain de temps augmente votre production utile ou réduit le coût par pièce finie. Pour les pièces fines comportant beaucoup de petits trous ou de contours courts, le perçage et les déplacements de la machine peuvent limiter le gain d’une source plus puissante.
Grille de sélection de la puissance
| Matériau | Gaz | Épaisseur / (mm) | 1 kW / (m/min) | 1,5 kW / (m/min) | 3 kW / (m/min) | 6 kW / (m/min) | 12 kW / (m/min) |
|---|---|---|---|---|---|---|---|
| Acier carbone | N2 / air | 1 | 10 | 20 | 35 | 45 | 50-80 |
| Acier carbone | N2 / air | 3 | - | - | - | 14 | 30-38 |
| Acier carbone | N2 / air | 6 | - | - | - | 5 | 10-13 |
| Acier carbone | N2 / air | 10 | - | - | - | - | 5-6,5 |
| Acier carbone | O2 | 3 | 3 | 3,6 | 4 | 3,6-4,2 | - |
| Acier carbone | O2 | 6 | 1,5 | 1,4 | 2,7 | 2,7-3,2 | - |
| Acier carbone | O2 | 10 | - | 1 | 1,5 | 2,0-2,3 | 2,3 |
| Acier carbone | O2 | 20 | - | - | 0,6 | 0,6-0,7 | 1,4 |
| Acier inoxydable | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Acier inoxydable | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Acier inoxydable | N2 | 6 | - | - | 2,7 | 5 | 15 |
| Acier inoxydable | N2 | 10 | - | - | - | 2 | 7,5 |
| Acier inoxydable | N2 | 20 | - | - | - | - | 1,45 |
| Alliage d’aluminium | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Alliage d’aluminium | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Alliage d’aluminium | N2 | 6 | - | - | 2 | 4 | 11 |
| Alliage d’aluminium | N2 | 10 | - | - | - | 1,2 | 5 |
| Alliage d’aluminium | N2 | 20 | - | - | - | - | 1 |
| Laiton | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Laiton | N2 | 3 | - | - | 6 | 14 | 22 |
| Laiton | N2 | 6 | - | - | - | 3,8 | 10 |
| Laiton | N2 | 10 | - | - | - | 1 | 5 |
Les colonnes indiquent la puissance nominale de la source; certains réglages à l’oxygène utilisent une puissance réduite. N2 désigne l’azote, O2 l’oxygène. Les réglages d’essai sont exclus. Un tiret signifie qu’aucune référence n’a été retenue pour ce matériau, cette épaisseur et ce gaz; ce n’est pas une limite de coupe.
Pour une machine de découpe laser métal forte épaisseur, le niveau de puissance change fortement la vitesse. Sur de l’inox de 1 mm à l’azote, les vitesses de référence à 6 et 12 kW sont de 60 et 63 m/min. À 10 mm, elles passent à 2 et 7,5 m/min. Un tracé calculé de 20 m de contours dans de l’inox de 10 mm demande donc 10 minutes de déplacement de coupe contre 2 minutes 40 secondes, soit un gain de 7 minutes 20 secondes. Les temps de travail complets incluent aussi le perçage, les accélérations et la manutention.
Pour le cuivre, la référence à 12 kW donne 5 m/min sur 6 mm d’épaisseur à l’oxygène.
Machine découpe laser métal: quelle taille choisir?
Comparez la surface de travail utile et les limites de manutention de la machine aux besoins de production que vous avez consignés plus haut.
Quelle surface de travail pour découper de la tôle?
- Surface de travail utile. Comparez la longueur et la largeur de coupe indiquées aux formats de tôle et aux plans d’imbrication que vous prévoyez. Fiez-vous aux dimensions de la surface de travail plutôt qu’à la référence du modèle.
- Charge de la table. Vérifiez la charge admissible par table. Une tôle d’acier carbone de 1 500 × 3 000 × 10 mm pèse environ 353 kg, hors montages ou autres charges supplémentaires. La table doit supporter l’ensemble de la charge que vous comptez y placer.
Place nécessaire à l’installation: un exemple de planification. La découpeuse laser métal Wattsan 1530 TABLECHANGE offre une surface de travail de 1 500 × 3 000 mm, mais ses dimensions hors tout sont de 7,68 × 2,16 m. Pour une première implantation, en prévoyant 1,3 m à gauche et à l’arrière et 1 m sur les autres côtés, on obtient une zone machine et accès d’environ 10 × 4,5 m (45 m²). Ajoutez la place du groupe froid (chiller), de l’aspiration et du chargement ou du stockage des tôles; validez l’ensemble sur le plan d’installation du fournisseur.
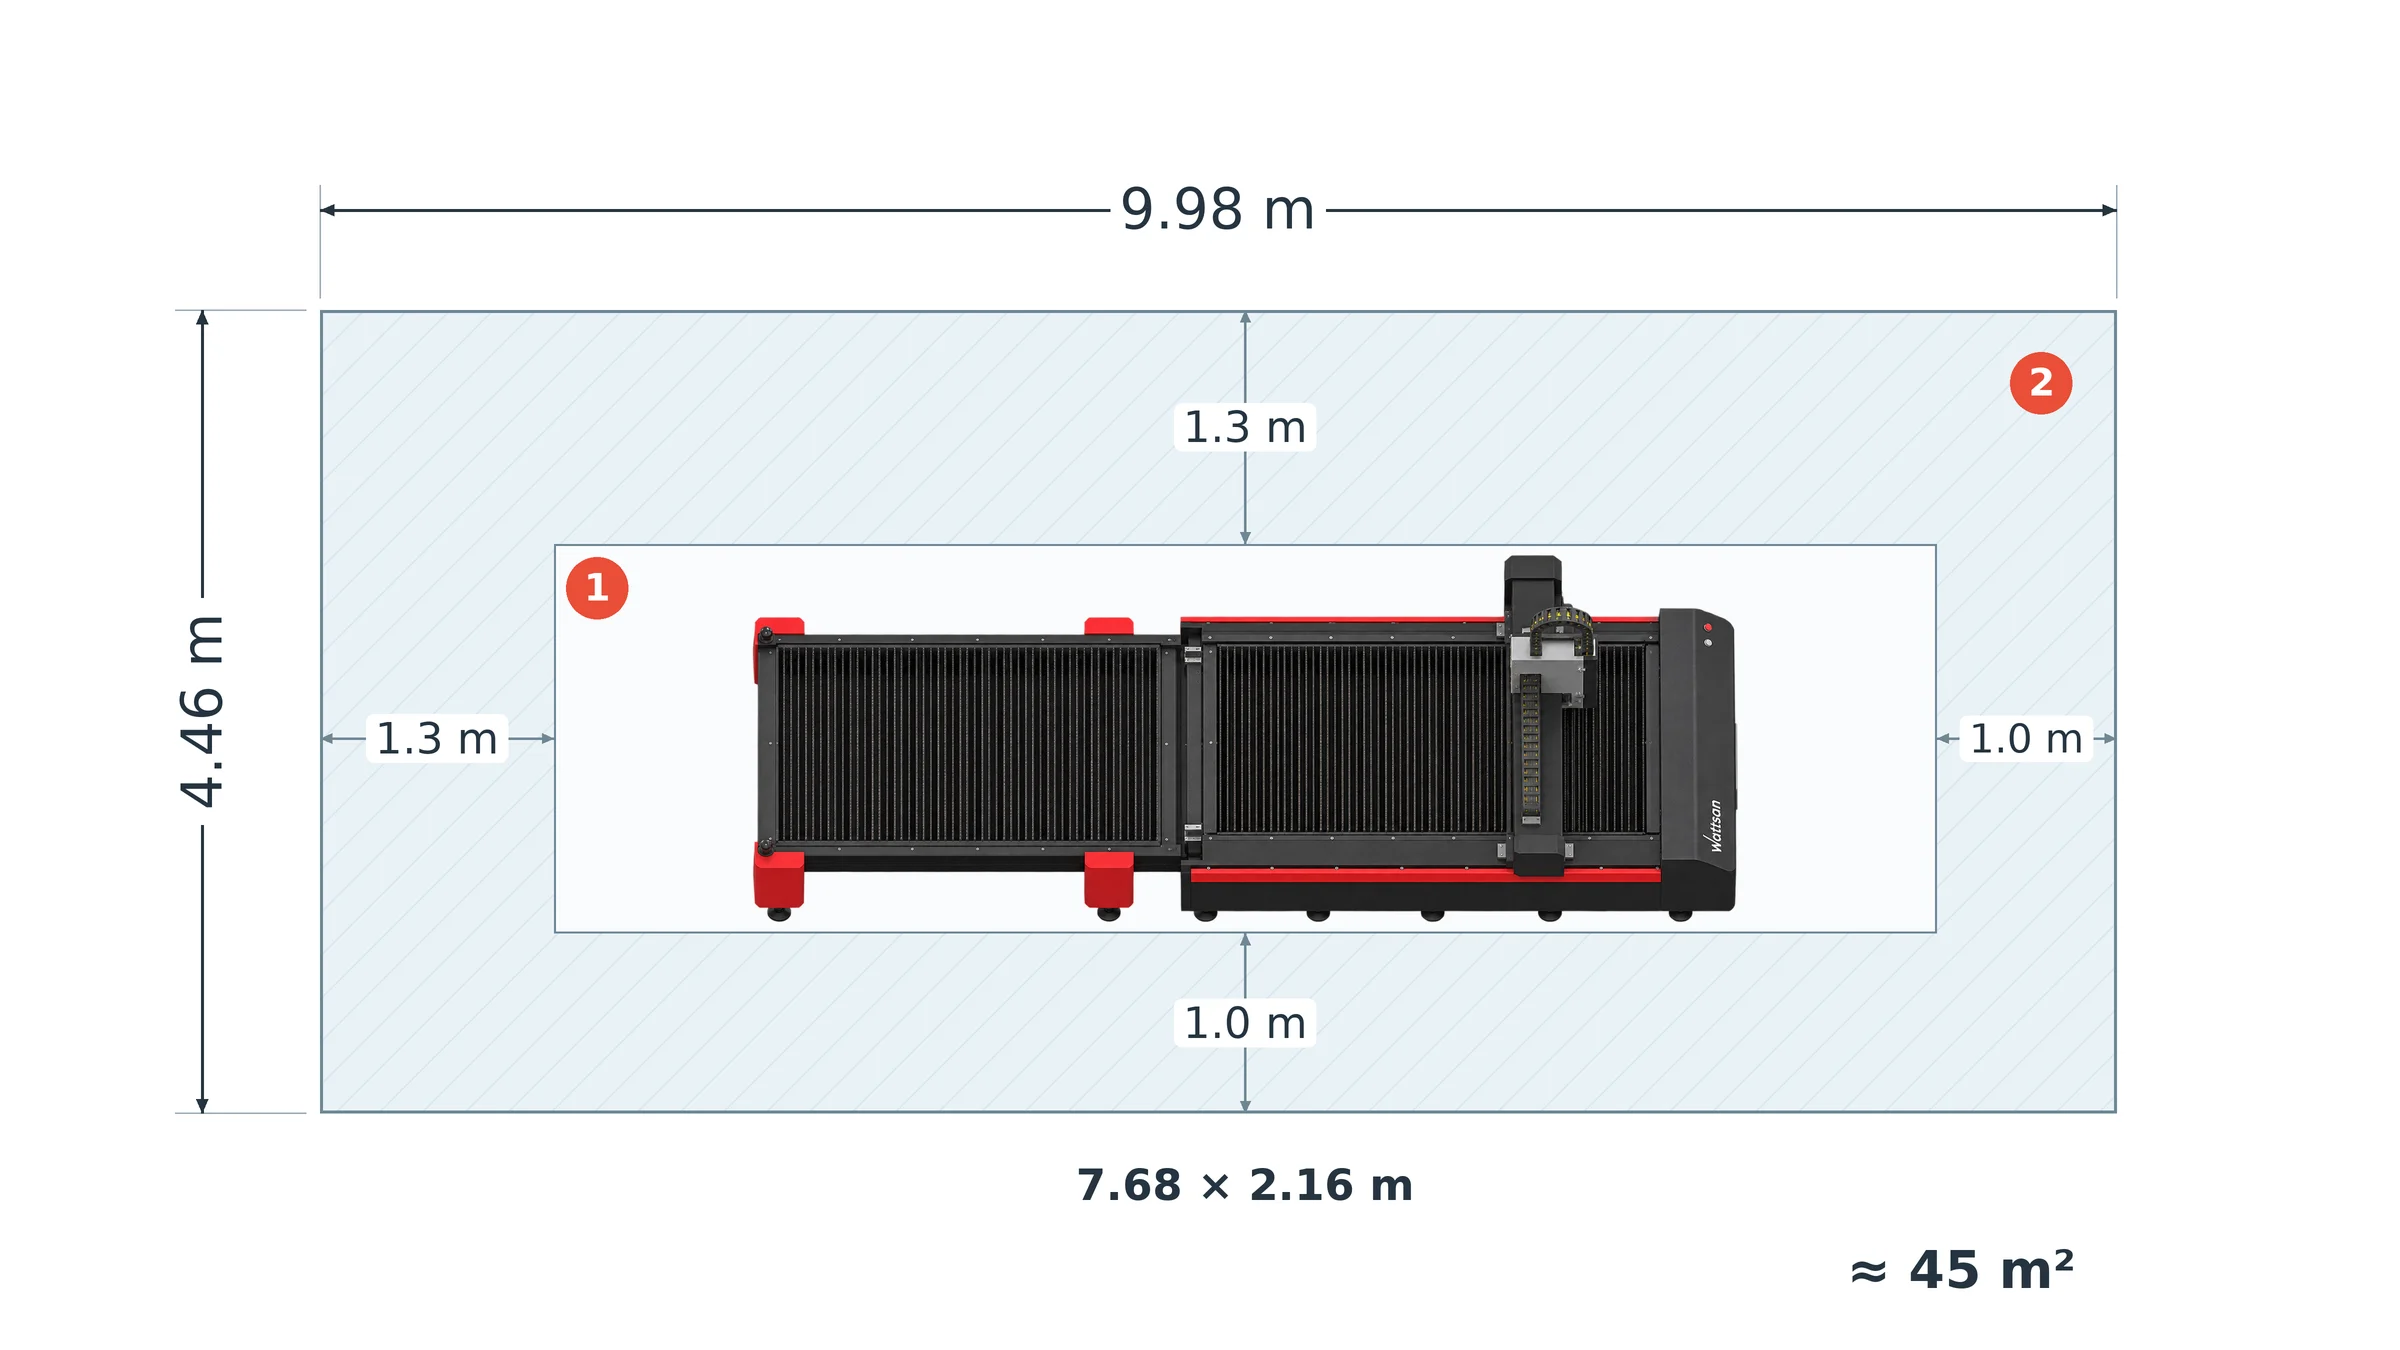
1 - Encombrement de la machine; 2 - dégagements d’accès.
Quelle capacité pour les tubes et profilés?
- Limites de section. Vérifiez les dimensions admises pour chaque forme de profilé que vous utilisez. Le diamètre du mandrin seul ne fixe pas la taille maximale de pièce pour toutes les formes.
- Longueur de chargement et longueur des pièces finies. Contrôlez séparément la longueur de chargement du brut et la longueur de déchargement des pièces finies. Pouvoir charger un tube long ne garantit pas qu’une pièce finie de même longueur puisse être soutenue et évacuée.
- Poids et supports. Vérifiez si la capacité est indiquée par tube ou par mètre, et si les supports et le chargeur fournis couvrent votre stock. Utilisez les valeurs de la même configuration proposée plutôt que de combiner les maximums de variantes différentes.
Table simple, table navette ou chargement automatique?
Choisissez la table et le système de manutention selon l’ampleur des interruptions de coupe que causent le chargement et le déchargement, et selon le temps d’opérateur qu’ils demandent.
- Table simple. Le laser s’arrête pendant qu’on retire les pièces finies et qu’on charge la tôle suivante. Cela peut suffire si ces pauses laissent assez de temps pour livrer vos commandes; un équipement de manutention supplémentaire ajouterait du coût sans lever aucune contrainte de production.
- Tables navettes. Une table est préparée hors de la zone de coupe pendant que l’autre travaille. Choisissez cette configuration quand les changements de tôle provoquent des retards et que l’opérateur peut préparer la table suivante pendant la coupe. La Wattsan 1530 TABLECHANGE CABIN en est un exemple; le chargement et le déchargement des tôles peuvent rester manuels.
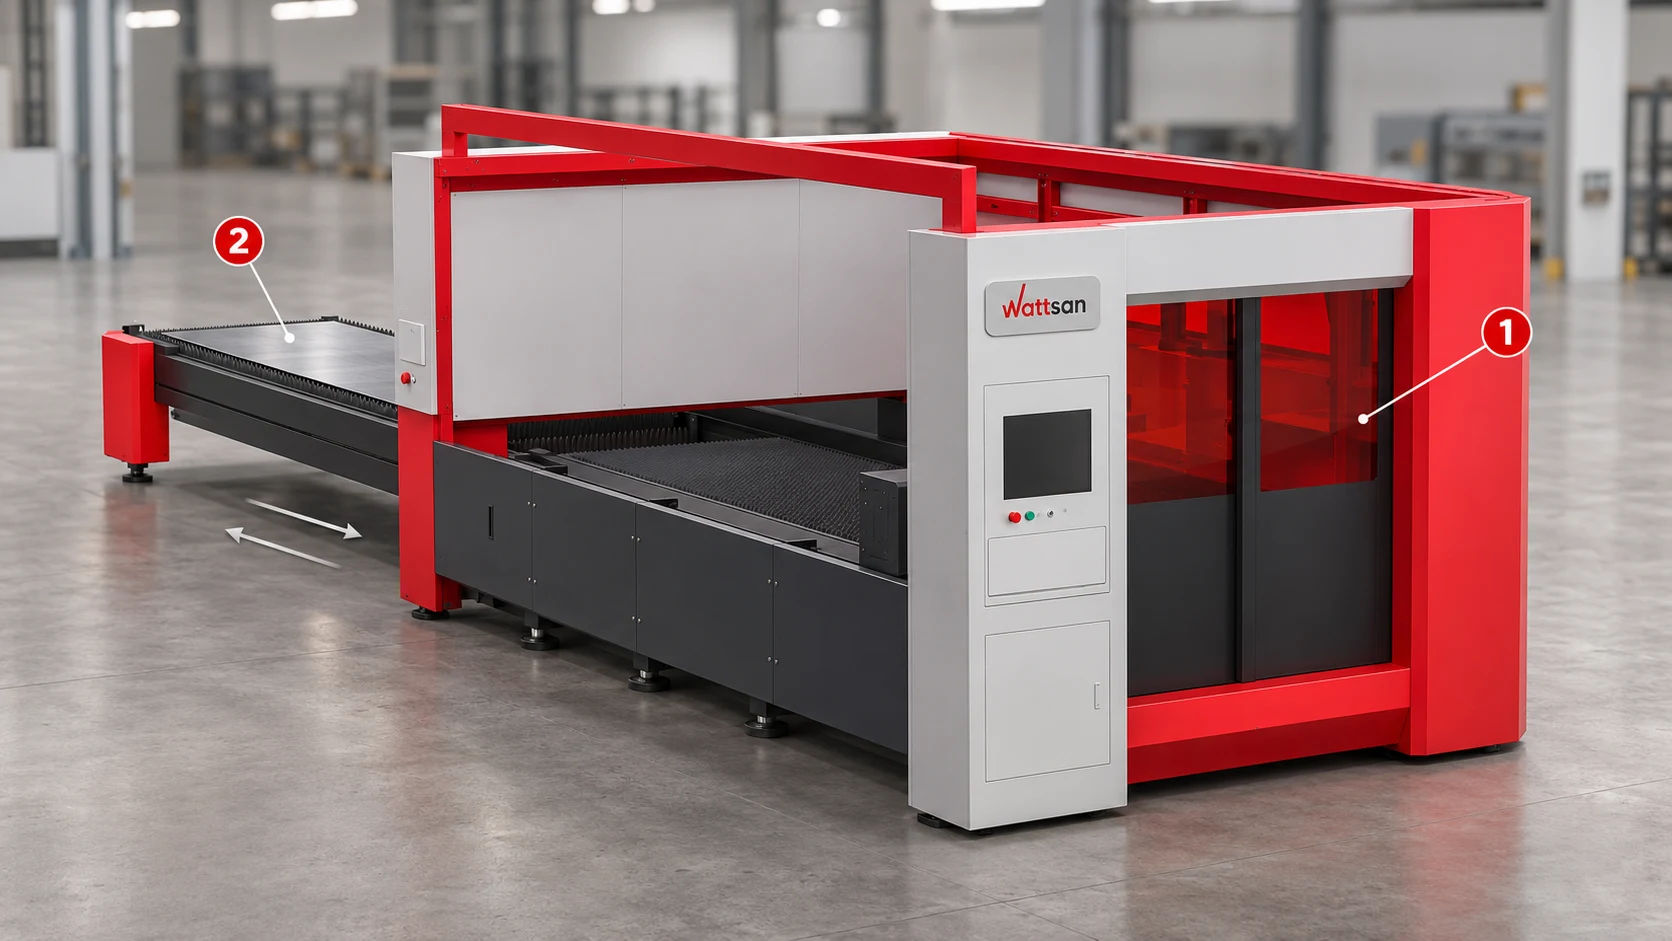
Wattsan 1530 TABLECHANGE CABIN: 1 - zone de coupe fermée; 2 - table navette extérieure pour décharger les pièces et préparer la tôle suivante. Les flèches indiquent le déplacement des tables. Rendu illustratif.
- Chargement et déchargement automatiques. Un chargeur de tôles transfère le stock d’une pile vers la machine, le plus souvent avec des ventouses à vide. Le déchargement et le tri des pièces exigent l’équipement correspondant. Ces systèmes existent pour les lasers à tôle, ainsi que sous forme de systèmes de manutention de tubes propres à chaque matériau. Envisagez-les quand le déplacement des tôles mobilise beaucoup de temps d’opérateur ou quand les effectifs limitent le nombre de postes que vous pouvez faire tourner.
Exemple de calcul de cycle. Supposons que la découpe prend 20 minutes par tôle et que le retrait des pièces et le chargement de la tôle suivante prennent 5 minutes:
- Table simple: 20 + 5 = 25 minutes par cycle répété.
- Tables navettes: si les 5 minutes de préparation de la tôle ont lieu pendant la découpe et que l’échange des tables prend 30 secondes, le cycle répété dure 20,5 minutes.
Sur dix cycles de ce type, l’écart est de 45 minutes. Ces durées sont données à titre d’illustration; ce ne sont pas des résultats mesurés sur une machine Wattsan. Si la préparation dure plus longtemps que la découpe, une partie de l’attente subsiste: appuyez-vous sur le cycle complet constaté en démonstration plutôt que de supposer que chaque minute de manutention est économisée.
Pour le chargement automatique, comparez à la fois le temps d’opérateur économisé et les pauses restantes entre les tôles avec le coût d’installation, la maintenance et l’encombrement de l’équipement. Économiser de la main-d’œuvre et augmenter la production de coupe sont deux bénéfices distincts: un chargeur peut réduire la manutention manuelle même quand la coupe reste l’opération la plus lente.
Quels composants comparer sur un coupeur de métal laser à fibre?
Une fois la puissance et la surface de travail arrêtées, comparez les composants qui influent sur les changements de série, la précision des déplacements et la préparation des plans.
Source laser et tête de coupe
Faites figurer les modèles de source et de tête de coupe dans le devis et utilisez cette combinaison pour la démonstration, afin que l’échantillon corresponde à l’équipement que vous recevrez.
Pour des changements d’épaisseur fréquents, le réglage automatique de la focale réduit les réglages manuels. Le suivi de hauteur maintient l’écart entre la buse et la tôle pendant la coupe. Comparez les réglages que votre opérateur devra encore faire entre deux travaux, et les défauts de collision ou de surchauffe qui déclenchent un arrêt automatique.
Châssis, portique et système de déplacement
Comparez le traitement de détente du châssis, les entraînements du portique et des axes, ainsi que la protection et la lubrification des guidages. La détente limite les déformations dues aux contraintes résiduelles de soudage; la protection et la lubrification des guidages aident à maîtriser l’encrassement et l’usure.
Pour les plans comportant beaucoup de petits trous et de contours courts, comparez l’accélération et les cotes des pièces finies en plus du temps de travail. Les freinages et changements de direction répétés peuvent limiter l’intérêt d’une vitesse de déplacement maximale élevée. Choisissez le système de déplacement qui raccourcit votre travail tout en respectant ses tolérances.
La Wattsan 1530 HARD illustre ces deux critères. Son bâti en acier traité thermiquement utilise des plaques de 15 à 18 mm et des raidisseurs de 16 à 30 mm pour la rigidité, avec une protection supplémentaire contre la chaleur de coupe. Dans une configuration avec changeur de buses automatique et contrôle des buses par caméra, elle réduit aussi le travail manuel entre des travaux nécessitant des buses différentes et arrête la coupe dès qu’une buse endommagée est détectée. Cet ensemble mérite d’être étudié pour une production qui implique des changements de buses fréquents et une coupe soutenue, où le temps de changement de série et la protection de la machine sous charge de production comptent tous les deux.
Logiciels de CNC, de FAO et d’imbrication (nesting)
Demandez à votre futur opérateur d’importer l’un de vos fichiers dans le logiciel fourni, de corriger les erreurs de dessin, de disposer les pièces et d’exporter un programme de coupe. Notez le temps de préparation et les corrections manuelles pour établir le travail nécessaire avant de pouvoir lancer la coupe. Ce test montre si le coupeur laser CNC pour métal reste simple à programmer au quotidien. Pour les tubes, faites la démonstration du flux de programmation correspondant.
Comparez les plans d’imbrication avec la même taille de tôle, les mêmes quantités, le même espacement et les mêmes rotations de pièces autorisées. Dans un exemple illustratif, placer 24 pièces au lieu de 20 sur la même tôle donne 20 % de pièces en plus par tôle, ce qui rend l’intérêt de l’imbrication mesurable en consommation de matière.
Que faut-il prévoir dans votre atelier pour faire fonctionner une machine de découpe laser à fibre?
Avant de commander, obtenez les exigences d’installation de la machine complète et de ses équipements auxiliaires. Elles vous permettent de repérer les aménagements à réaliser dans votre atelier avant la livraison.
| Point à vérifier | Ce que cela vous apprend |
|---|---|
| Alimentation électrique: tension, phases, puissance totale raccordée, mise à la terre et stabilité de l’alimentation pour l’ensemble de l’installation. | Si votre raccordement électrique actuel suffit ou doit être renforcé avant la livraison. |
| Gaz d’assistance: type, pression, débit de pointe et pureté pour vos matériaux et épaisseurs habituels. | Quel mode d’approvisionnement convient au procédé de coupe: bouteilles, stockage en vrac ou production sur site. |
| Air comprimé: pression requise, débit fourni, séchage et filtration. | Si votre compresseur, votre sécheur et vos filtres peuvent alimenter le laser ou doivent être mis à niveau. |
| Refroidissement: capacité du groupe froid (chiller), spécification de l’eau et plage de température ambiante admise. | Si le dispositif de refroidissement convient à la source choisie et aux conditions de votre atelier. |
| Aspiration: débit d’air requis, filtration, gaines et lieu de rejet. | Quels équipements d’aspiration et quelles gaines installer avant le démarrage de la production. |
| Site et livraison: charge au sol, planéité, ancrage, ouvertures d’accès et conditions de déchargement. | Si le sol et le trajet de livraison demandent une préparation, et quel engin de levage prévoir. |
Évaluer le fournisseur, la garantie, la formation et le service
Comparez l’accompagnement inclus dans l’offre pour la mise en route, la maintenance et les réparations.
Couverture de la garantie. Consultez les conditions de garantie de la machine, de la source et de la tête, en vérifiant ce qui est couvert: pièces, main-d’œuvre, déplacement et retour. Établissez qui traite chaque demande et quelles exclusions s’appliquent, afin de distinguer les réparations prises en charge des coûts qui resteraient à votre charge.
Service et pièces détachées. Convenez du circuit de télédiagnostic, des visites de techniciens et des pièces de rechange, y compris après la fin de la garantie. Confirmez les lieux de stockage et les délais des composants critiques pour planifier les réparations et les éventuels arrêts de production.
Mise en service et formation. Virmer assure une mise en service et une formation des opérateurs par ses ingénieurs pour amener votre machine en production. Ses ingénieurs peuvent vous aider au paramétrage initial et à la production d’essai sur vos matériaux, tandis que la formation sur site ou à distance couvre l’utilisation et la maintenance de la machine. Votre équipe apprend ainsi à préparer les travaux, à conduire l’équipement et à assurer l’entretien courant après la remise.
Virmer contrôle aussi chaque machine à l’usine Wattsan, dans son entrepôt aux Pays-Bas et avant l’expédition au client. Les propriétaires de machines Wattsan bénéficient d’un support technique en ligne à vie.
Les meilleures machines de découpe laser à fibre pour tôles et tubes
Notre sélection Wattsan ci-dessous met en regard le cahier des charges établi plus haut et les modèles disponibles chez Virmer.
| Tâche de production | Modèles Wattsan recommandés | Caractéristiques adaptées à la tâche |
|---|---|---|
| Petites pièces dans un atelier à l’espace limité | Wattsan 1313 A Cabin / Wattsan 1309 Mini | 1 300 × 1 300 mm; jusqu’à 6 kW; cabine fermée. Encombrement de la machine: 2 545 × 2 834 mm. |
| Tôlerie générale et inox en atelier de sous-traitance | Wattsan 1530 A / Wattsan 1530 S | Les deux: 1 500 × 3 000 mm. 1530 A: jusqu’à 6 kW. 1530 S: jusqu’à 12 kW, pour une source plus puissante dans le même format de tôle. |
| Plans de coupe enchaînés avec remplacements fréquents de tôle | Wattsan 1530 TABLECHANGE CABIN | 1 500 × 3 000 mm; jusqu’à 12 kW; cabine de protection et tables navettes automatiques. |
| Pièces en tôle et composants tubulaires sur une même machine | Wattsan 1530 ROTARY | 1 500 × 3 000 mm; jusqu’à 12 kW. Module tube: rond 10–220 mm; carré 10–140 mm. |
| Découpe de tôles et de plaques à puissance supérieure | Wattsan 1530 HARD / Wattsan 2040 HARD | Jusqu’à 30 kW. 1530 HARD: 1 500 × 3 000 mm. 2040 HARD: 4 000 × 2 000 mm. |
| Production dédiée de tubes et de profilés | Wattsan Core Pro | 1,5–30 kW; versions à chargement de 6, 9 ou 12 m; versions pour pièces de 140, 400 ou 1 500 kg; supports de tube pneumatiques. |
| Tubes lourds et préparations de chanfreins de soudure | Wattsan Nova | 15–30 kW; pièces jusqu’à 3 000 kg; alimentation automatique et tête pivotante pour chanfreins jusqu’à 45°. |
Envoyez vos plans, vos spécifications matière et la production requise à Virmer à l’adresse info@virmer.com. Nos spécialistes peuvent recommander une configuration Wattsan, organiser une démonstration sur vos matériaux et préparer un devis détaillé. Vous recevez ainsi une proposition de machine adaptée à vos besoins de production, avec l’équipement et les services inclus clairement identifiés.
Questions fréquentes sur le choix d’une machine de découpe laser à fibre
Combien coûte une machine de découpe laser à fibre?
Le prix d’achat dépend de la puissance, de la surface de travail, de l’architecture des tables, du carénage, de la capacité tube, de l’automatisation, de la configuration source et tête, des équipements auxiliaires, de la livraison, de la mise en service et du support. Il n’existe pas de prix universel: demandez un devis pour une configuration précise et distinguez le premier montant du coût complet du projet installé.
Quel est le coût d’exploitation d’une machine de découpe laser à fibre?
Les coûts d’exploitation comprennent l’électricité, le gaz d’assistance, les consommables, la main-d’œuvre, les logiciels, les filtres, la maintenance planifiée et les arrêts de production. Ils varient selon la machine, la gamme de matériaux et le taux d’utilisation: considérez donc tout coût horaire comme une estimation à confronter à votre propre procédé, et non comme un tarif fixe.

