Подходящата машина за лазерно рязане с оптични влакна се определя от работата, която трябва да изпълнява, а не от най-високата мощност или най-ниската цена. За да разберете как да изберете машина за лазерно рязане с оптични влакна, съобразете типа на машината, мощността, работната площ или капацитета на тръбата, както и степента на автоматизация с материалите, дебелините и обемите, които вашият цех действително обработва.
Настоящото ръководство ви води стъпка по стъпка през този процес на вземане на решение: производствени изисквания, тип машина, мощност, капацитет на работната маса или тръбата, компоненти на системата, подготовка на цеха и поддръжка от доставчика. То също така прави разграничение между максималната способност за рязане на машината и нейната способност за повторяемо производство – разграничение, което влияе върху почти всяко следващо решение.
Ако първо трябва да разберете какво представляват източникът, режещата глава, системата за движение и процесът с подпомагащ газ, вижте как работи машина за рязане с фиброви лазер.
Започнете с вашите производствени изисквания
Всяко последващо решение в това ръководство – тип машина, мощност, формат на масата, автоматизация – произтича от писмен производствен профил. Вместо да избирате машина въз основа на една необичайна задача, прегледайте представителните поръчки от последните 6–12 месеца и ги запишете подробно, преди да поискате оферта.
Материали, класове и диапазон на дебелината
За всяка група материали и дебелини във вашата книга за поръчки или планираната продуктова гама запишете:
- Материал, клас и състояние на повърхността. Посочете вида метал и точния клас. Ако вашият материал има покритие или защитен филм, уведомете доставчика. Използвайте същия материал и същото състояние на повърхността за демонстрационните разрези, каквито възнамерявате да обработвате в производството.
- Обичайна дебелина и най-дебелата стандартна поръчка. Те определят диапазона, в който да се тестват повторяемата скорост на рязане и необходимата за вашите детайли повърхностна обработка.
- Случайна максимална дебелина и честота. Запишете извънредните поръчки отделно, за да може доставчикът да оцени допълнителния капацитет, който се изисква от него.
- Дял на детайлите във всяка група. Това определя материалите и дебелините, които трябва да бъдат приоритетни при пробните рязания и сравненията на производствените разходи.
Примерна комбинация от поръчки по брой детайли; добавете действителните класове и състояния на повърхността към вашия собствен профил:
| Материал / група поръчки | Дебелина | Дял на частите |
|---|---|---|
| Въглеродна стомана | 1–3 мм | 80% |
| Неръждаема стомана | 4–6 мм | 15% |
| Въглеродна стомана, спорадични поръчки | 10–12 mm | 5% |
В този пример започнете демонстрацията на доставчика с първите две групи, които съставляват 95% от детайлите. Тествайте по-дебелите 5% отделно и сравнете разходите за необходимото подобрение на конфигурацията със стойността на тези поръчки и разходите за възлагането им на подизпълнители. По-късно използвайте измерените времена за изпълнение на задачите, за да определите колко производствен капацитет действително се изисква за всяка група.
Размери на детайли, листове, тръби и профили
Запишете както размера на закупения материал, така и размерите на детайлите, които трябва да произведете:
| За ламарина | За тръби и профили |
|---|---|
| Формат на закупените листове | Форма на профила и размери на напречното сечение |
| Най-голямата повтаряща се част | Дължина на профила и дебелина на стената |
| Типична схема на подреждане | Тегло на детайла |
| Начин на товарене и разтоварване | Допустима дължина на остатъка (опашката) |
Ако редовно купувате листове с размери 4000 × 2000 мм, машина с размери 3000 × 1500 мм не може да ги приеме цели: ще ви е необходим по-малък материал или предварително нарязване на листовете. Машина машина със съответстваща работна площ, като например Wattsan 2040 HARD, заслужава да бъде разгледана, за да се елиминира този етап на подготовка.
Ако вашият доставчик доставя тръби с дължина 9 m, уточнете това изискване за зареждане, преди да сравнявате машините. Wattsan Core Pro се предлага с дължини на зареждане 6, 9 или 12 м, в зависимост от конфигурацията. Версия, която поддържа дължината на вашите тръби, може да ви спести предварителното им скъсяване; ограниченията за размера на профила и теглото на детайла също трябва да съответстват на тръбите, които възнамерявате да обработвате.
Системата на патроните определя колко близо до края на тръбата машината може да реже. Патроните трябва да задържат достатъчно материал, за да задържат и позиционират тръбата, като същевременно оставят свободно пространство за режещата глава. Щом останалият край вече не може да бъде надеждно задържан и достигнат, той се превръща в необработваема опашка. По-къса минимална опашка може следователно да остави място за допълнителна част.
Например, Wattsan Core Pro е посочена минимална дължина на остатъка от 90 mm. Да вземем за пример тръба с дължина 6000 mm и детайли, всеки от които изисква 580 mm, включително припуска за рязане:
| Минимална необработваема опашка | Изчислени части на тръба |
|---|---|
| 500 mm – илюстративен вариант | 9 |
| 90 mm - Спецификация на Core Pro | 10 |
Десет детайла заемат 5800 мм, като остават 200 мм – достатъчно за минимален остатък от 90 мм, но недостатъчно за машина, изискваща 500 мм. При 100 тръби тази разлика може да доведе до 100 допълнителни детайла от същото количество суровина.
Преди закупуването демонстрация, използваща вашите спецификации за тръбите и чертежа на детайла, е полезен начин да видите колко готови детайла произвежда машината и какво остава. Virmer може да организира тази демонстрация като част от процеса на избор на машина.
Изисквано качество на рязане и последващи операции
Определете състоянието, в което детайлите трябва да излязат от процеса на рязане: готови за сглобяване, готови за огъване или заваряване, или изискващи допълнителна обработка. Това определя кои резултати от рязането са приемливи и колко допълнителна работа всяка конфигурация на машината би оставила на вашия екип.
| Изискване | Какво да проверите | Как това влияе на вашия избор |
|---|---|---|
| Размери и монтаж | Проверете размерите и позициите на отворите спрямо чертежа и сглобете съединяващите се части. | Показва дали машината може да произвежда части, които се съединяват без корекция. |
| Състояние на ръбовете и необходима обработка | Проверете металните отлагания, грапавостта и оксидите, както и дали е необходимо да бъдат отстранени преди следващата операция. | Показва колко ръчна работа остава след рязането и как това се отразява на себестойността на изработката на детайлите. |

Близък план на ръба на изрязана метална плоча пред машина за лазерно рязане Wattsan.
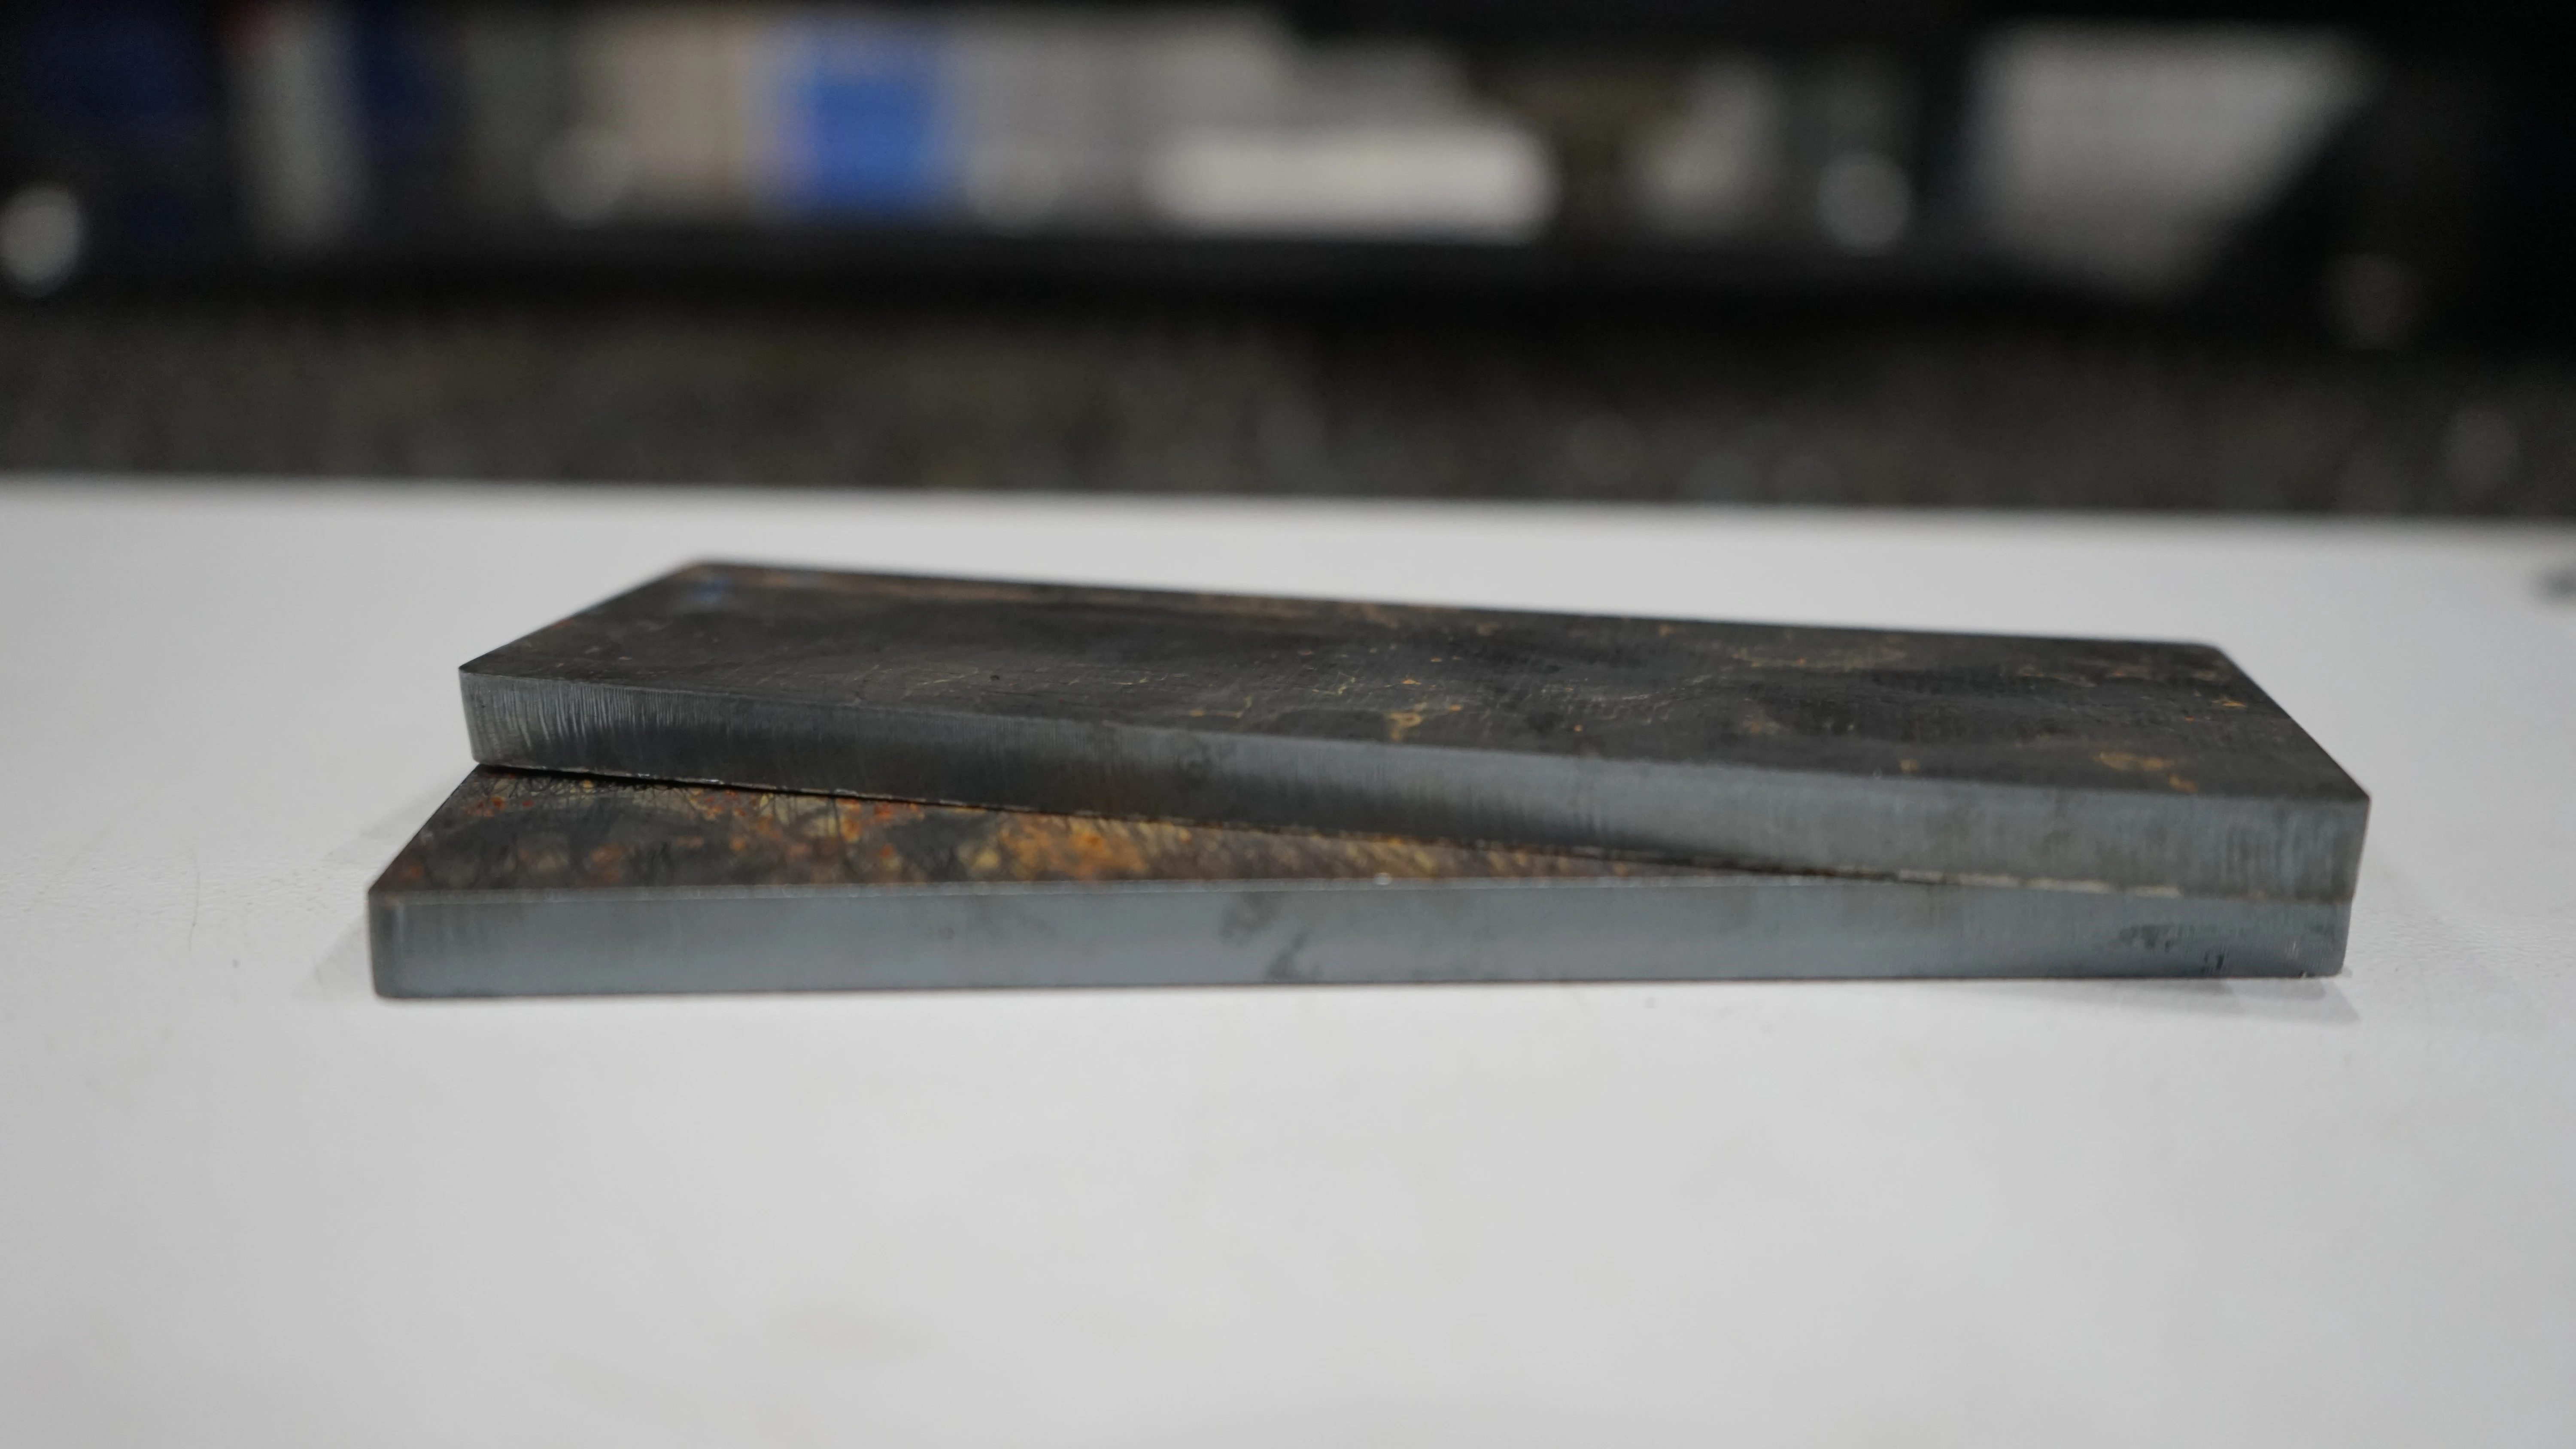
Две проби от метални плочи, показващи изрязаните ръбове, получени с фибролазерни машини за рязане на Wattsan.
Например, 200 детайла, изискващи по 1,5 минути почистване всеки, добавят 5 часа ръчна работа след рязане. По-бързата машина може следователно да предложи малка обща икономия, ако всяка детайл се нуждае от допълнителна обработка.
За смислено сравнение, помолете доставчиците да изрежат чертежа ви според посочените допуски и да ви покажат детайлите преди ръчната обработка. Тогава ще можете да видите каква допълнителна работа е необходима преди огъване, заваряване, нанасяне на покритие или сглобяване.
При еднаква мощност на източника и сравними оптични системи, газ и настройки, машините Wattsan A, E и S могат да постигнат сравнима обработка на ръбовете. За серийно производство моделът Wattsan 1530 S съчетава твърда рамка с опции за източник до 12 kW. Струва си да я имате предвид, когато се нуждаете както от по-бързо рязане, така и от постоянни размери на детайлите в различните партиди.
Производствен обем и работен поток
Създайте представителна поръчка, като използвате повтарящи се или планирани чертежи, спецификации на материалите и количества. Задайте необходимия обем на производство на смяна и наличните производствени часове след планираните почивки и поддръжка.
| Производствени изисквания | Пример за изчисление |
|---|---|
| Задължителни допустими части | 200 |
| Налично производствено време | 7 часа / 420 минути |
| Максимално средно време за всяка приета част | 420 ÷ 200 = 2,1 минути / 2 минути и 6 секунди |
Това е средна стойност за цялата партида, включваща настройка, рязане, зареждане, разтоварване и смяна на материала. От един лист могат да бъдат изрязани няколко детайла; времето за рязане на отделните детайли не е необходимо да съвпада с тази средна стойност.
Тествайте цялата поръчка с обичайните си отвори и контури, брой оператори и оборудване за обработка. Измерете изминалото време за партидата, така че припокриващите се операции да се отчитат само веднъж. Например, ако изработването на 200 приемливи детайла отнеме 360 минути, остават 60 минути резерв в рамките на седемчасовия прозорец.
За повтарящи се поръчки за обработка на ламарина, Wattsan 1530 TABLECHANGE съчетава работна зона 1500 × 3000 мм, опции за източник до 12 kW и сменяеми маси. По-високата мощност на източника може да съкрати времето за рязане при подходящи задачи, докато втората маса позволява на оператора да подготви следващия лист по време на рязането, което намалява времето за изчакване между разчертанията.
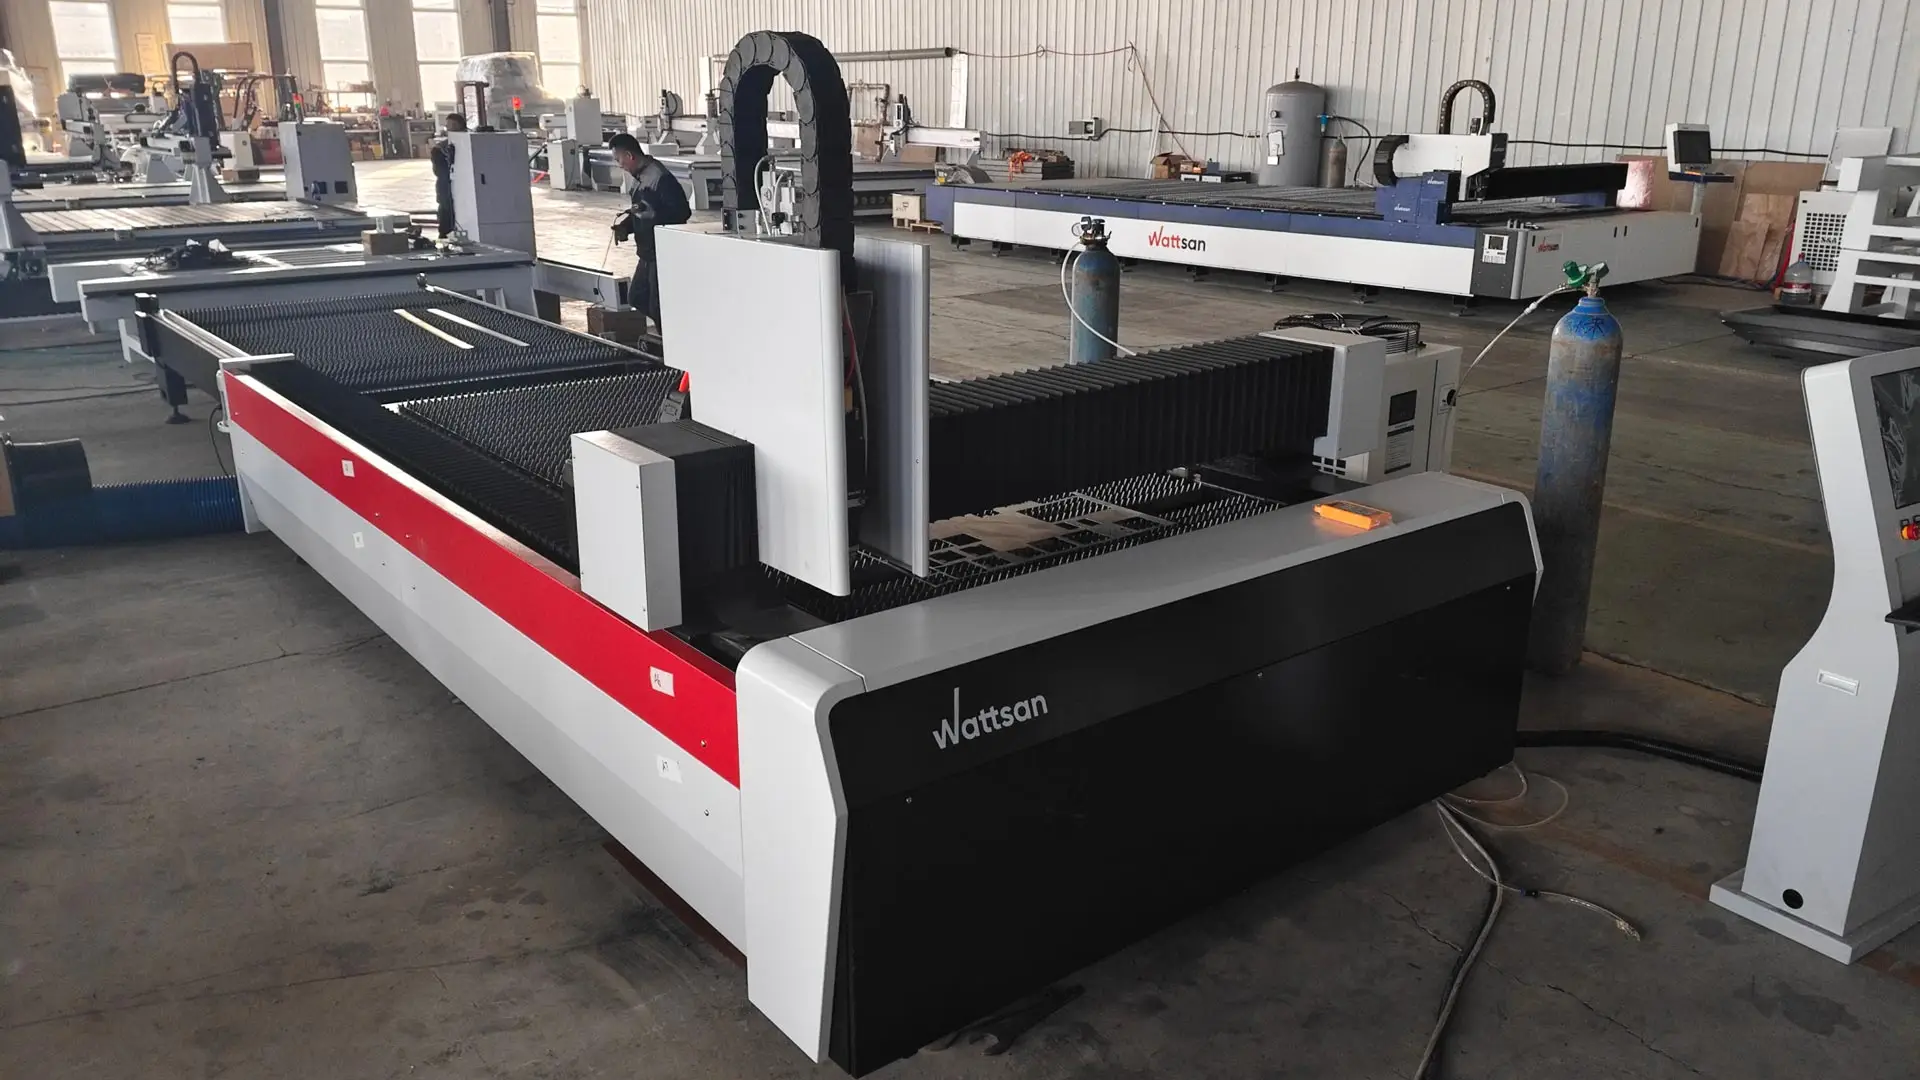
Virmer може да организира конфигурация на Wattsan, съобразена с вашия обем на работа, включително мощност на източника, работна зона, схеми на зареждане и автоматизация. Това позволява конфигурацията да отстрани ограниченията, които възпрепятстват производителността ви, и да се адаптира към растежа, подкрепен от реалистични прогнози за поръчките.
Изберете подходящия тип машина за рязане с фиброви лазер
Изберете машина за плоски листове, за листове и тръби или специализирана машина за тръби в зависимост от материала, който обработвате, и от това дали поръчките за листове и тръби изискват отделен производствен капацитет.
Машини за лазерно рязане с оптични влакна за плоски листове
Изберете специализирана машина за плоски листове, когато частите от листове и плоскостите съставляват по-голямата част от работата ви. При редки поръчки за тръби сравнете разходите за възлагане на подизпълнители с разходите за добавяне на възможност за рязане на тръби.
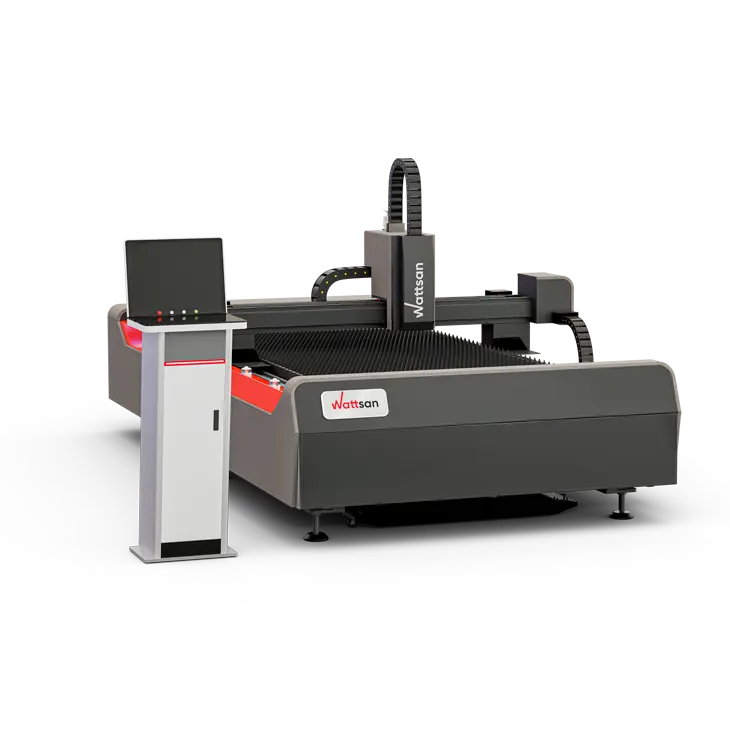
Разгледайте машини за рязане с фиброви лазер за ламарина
Комбинирани машини за ламарина и тръби
Изберете комбинирана машина за ламарина и тръби, когато и двата вида задачи се повтарят и една инсталация може да ги изпълни в рамките на производствения ви график. Обикновено те споделят един лазерен източник, така че предвидете последователна обработка и времето, необходимо за превключване между операциите.
Проверете дали модулът за тръби може да изпълни необходимите ви разрези. Ротационната приставка може да има по-малко опции за зареждане, опора или наклонно рязане в сравнение със специализирана машина за рязане на тръби.
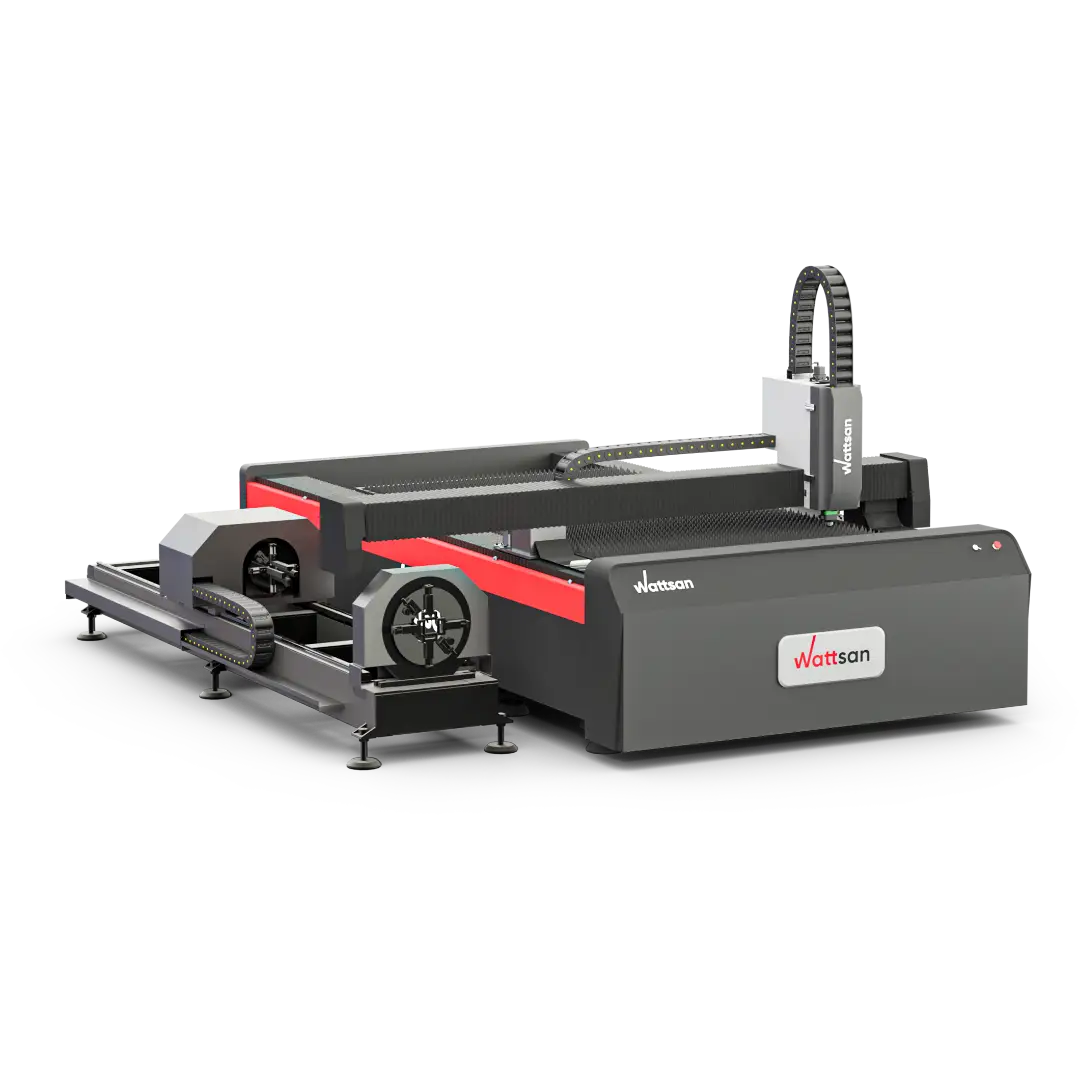
Разгледайте машини за лазерно рязане с оптични влакна на листове и тръби
Специализирани лазерни резачки за тръби и профили
Изберете специализирана машина за рязане на тръби и профили, когато поръчките за тръби изискват собствен производствен капацитет или изискват възможности за зареждане, поддръжка или рязане, които не са налични при комбинираните машини. Отделните машини за листове и тръби също позволяват двата вида задачи да се изпълняват паралелно, при условие че разполагате с оператори и капацитет за обработка и за двете.

Разгледайте специализираните лазерни машини за рязане на тръби и профили
Как да изберете мощността на машината за рязане с фиброви лазер?
Изберете мощността на фибровия лазер според материалите и дебелините, които режете редовно, при скоростта и качеството на ръбовете, които изискват вашите поръчки. Максималната дебелина на рязане на машината показва какво може да реже при посочените условия; тя не ви казва колко бързо или икономично ще произвежда тези детайли всеки ден.
Сравнете вариантите за мощност при един и същ материал и чертеж. По-високата мощност си заслужава допълнителната цена, когато спестеното време увеличава полезния ви добив или намалява себестойността на готовата детайл. При тънки детайли с много малки отвори или къси контури пробиването и движението на машината могат да ограничат ползата от по-мощен източник.
Рамка за избор на мощност
| Материал | Газ | Дебелина (мм) |
1 kW (м/мин) |
1,5 kW (м/мин) |
3 kW (м/мин) |
6 kW (м/мин) |
12 kW (м/мин) |
|---|---|---|---|---|---|---|---|
| Въглеродна стомана | N2 / въздух | 1 | 10 | 20 | 35 | 45 | 50-80 |
| Въглеродна стомана | N2 / въздух | 3 | - | - | - | 14 | 30-38 |
| Въглеродна стомана | N2 / въздух | 6 | - | - | - | 5 | 10-13 |
| Въглеродна стомана | N2 / въздух | 10 | - | - | - | - | 5-6,5 |
| Въглеродна стомана | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - |
| Въглеродна стомана | O2 | 6 | 1,5 | 1.4 | 2.7 | 2.7-3.2 | - |
| Въглеродна стомана | O2 | 10 | - | 1 | 1,5 | 2.0-2.3 | 2.3 |
| Въглеродна стомана | O2 | 20 | - | - | 0,6 | 0.6-0.7 | 1,4 |
| Неръждаема стомана | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Неръждаема стомана | N2 | 3 | 3 | 4.5 | 10 | 18 | 33 |
| Неръждаема стомана | N2 | 6 | - | - | 2.7 | 5 | 15 |
| Неръждаема стомана | N2 | 10 | - | - | - | 2 | 7,5 |
| Неръждаема стомана | N2 | 20 | - | - | - | - | 1,45 |
| Алуминиева сплав | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Алуминиева сплав | N2 | 3 | 1,5 | 2.5 | 8 | 16 | 25 |
| Алуминиева сплав | N2 | 6 | - | - | 2 | 4 | 11 |
| Алуминиева сплав | N2 | 10 | - | - | - | 1.2 | 5 |
| Алуминиева сплав | N2 | 20 | - | - | - | - | 1 |
| Месинг | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Месинг | N2 | 3 | - | - | 6 | 14 | 22 |
| Месинг | N2 | 6 | - | - | - | 3.8 | 10 |
| Месинг | N2 | 10 | - | - | - | 1 | 5 |
Колоните показват номиналната мощност на източника; някои настройки за кислород използват намалена мощност. N2 означава азот; O2 означава кислород. Изключени са пробните настройки. Тирето означава, че няма избрана референция за съответния материал, дебелина и газ, а не ограничение за рязане.
За неръждаема стомана с дебелина 1 mm при използване на азот референтните скорости при 6 и 12 kW са съответно 60 и 63 m/min. При дебелина 10 mm те са 2 и 7,5 m/min. Изчислените 20 m контури в неръждаема стомана с дебелина 10 mm отнемат 10 минути, спрямо 2 минути и 40 секунди движение при рязане – спестяване от 7 минути и 20 секунди. Общото време за изпълнение на задачата включва също пробиване, ускорение и манипулации.
За мед референтната стойност при 12 kW е 5 м/мин при материал с дебелина 6 мм и използване на кислород.
Какъв размер машина за рязане с фиброви лазер ви е необходима?
Сравнете използваемата работна зона на машината и ограниченията за манипулиране с производствените изисквания, които сте отбелязали по-рано.
Каква работна зона ви е необходима за рязане на ламарина?
- Работна площ. Сравнете посочените дължина и ширина на рязане с форматите и разпределенията на листовете, които планирате да обработвате. Използвайте размерите на работната площ, а не номера на модела.
- Натоварване на масата. Проверете допустимото натоварване на масата. Лист от въглеродна стомана с размери 1500 × 3000 × 10 мм тежи приблизително 353 кг, без приспособления или други допълнителни товари. Масата трябва да може да побере цялото натоварване, което възнамерявате да поставите върху нея.
Пространство за монтаж: пример за планиране. Лазерният металорезач Wattsan 1530 TABLECHANGE има работна зона 1500 × 3000 мм, но обща дължина и ширина от 7,68 × 2,16 м. За първоначално разположение, като се предвидят 1,3 м отляво и отзад и 1 м от другите страни, се получава зона за машината и достъпа от около 10 × 4,5 м (45 m²). Добавете пространство за охладителя, аспирационното оборудване и зареждането или съхранението на листовете; потвърдете цялостното разположение спрямо монтажния чертеж на доставчика.
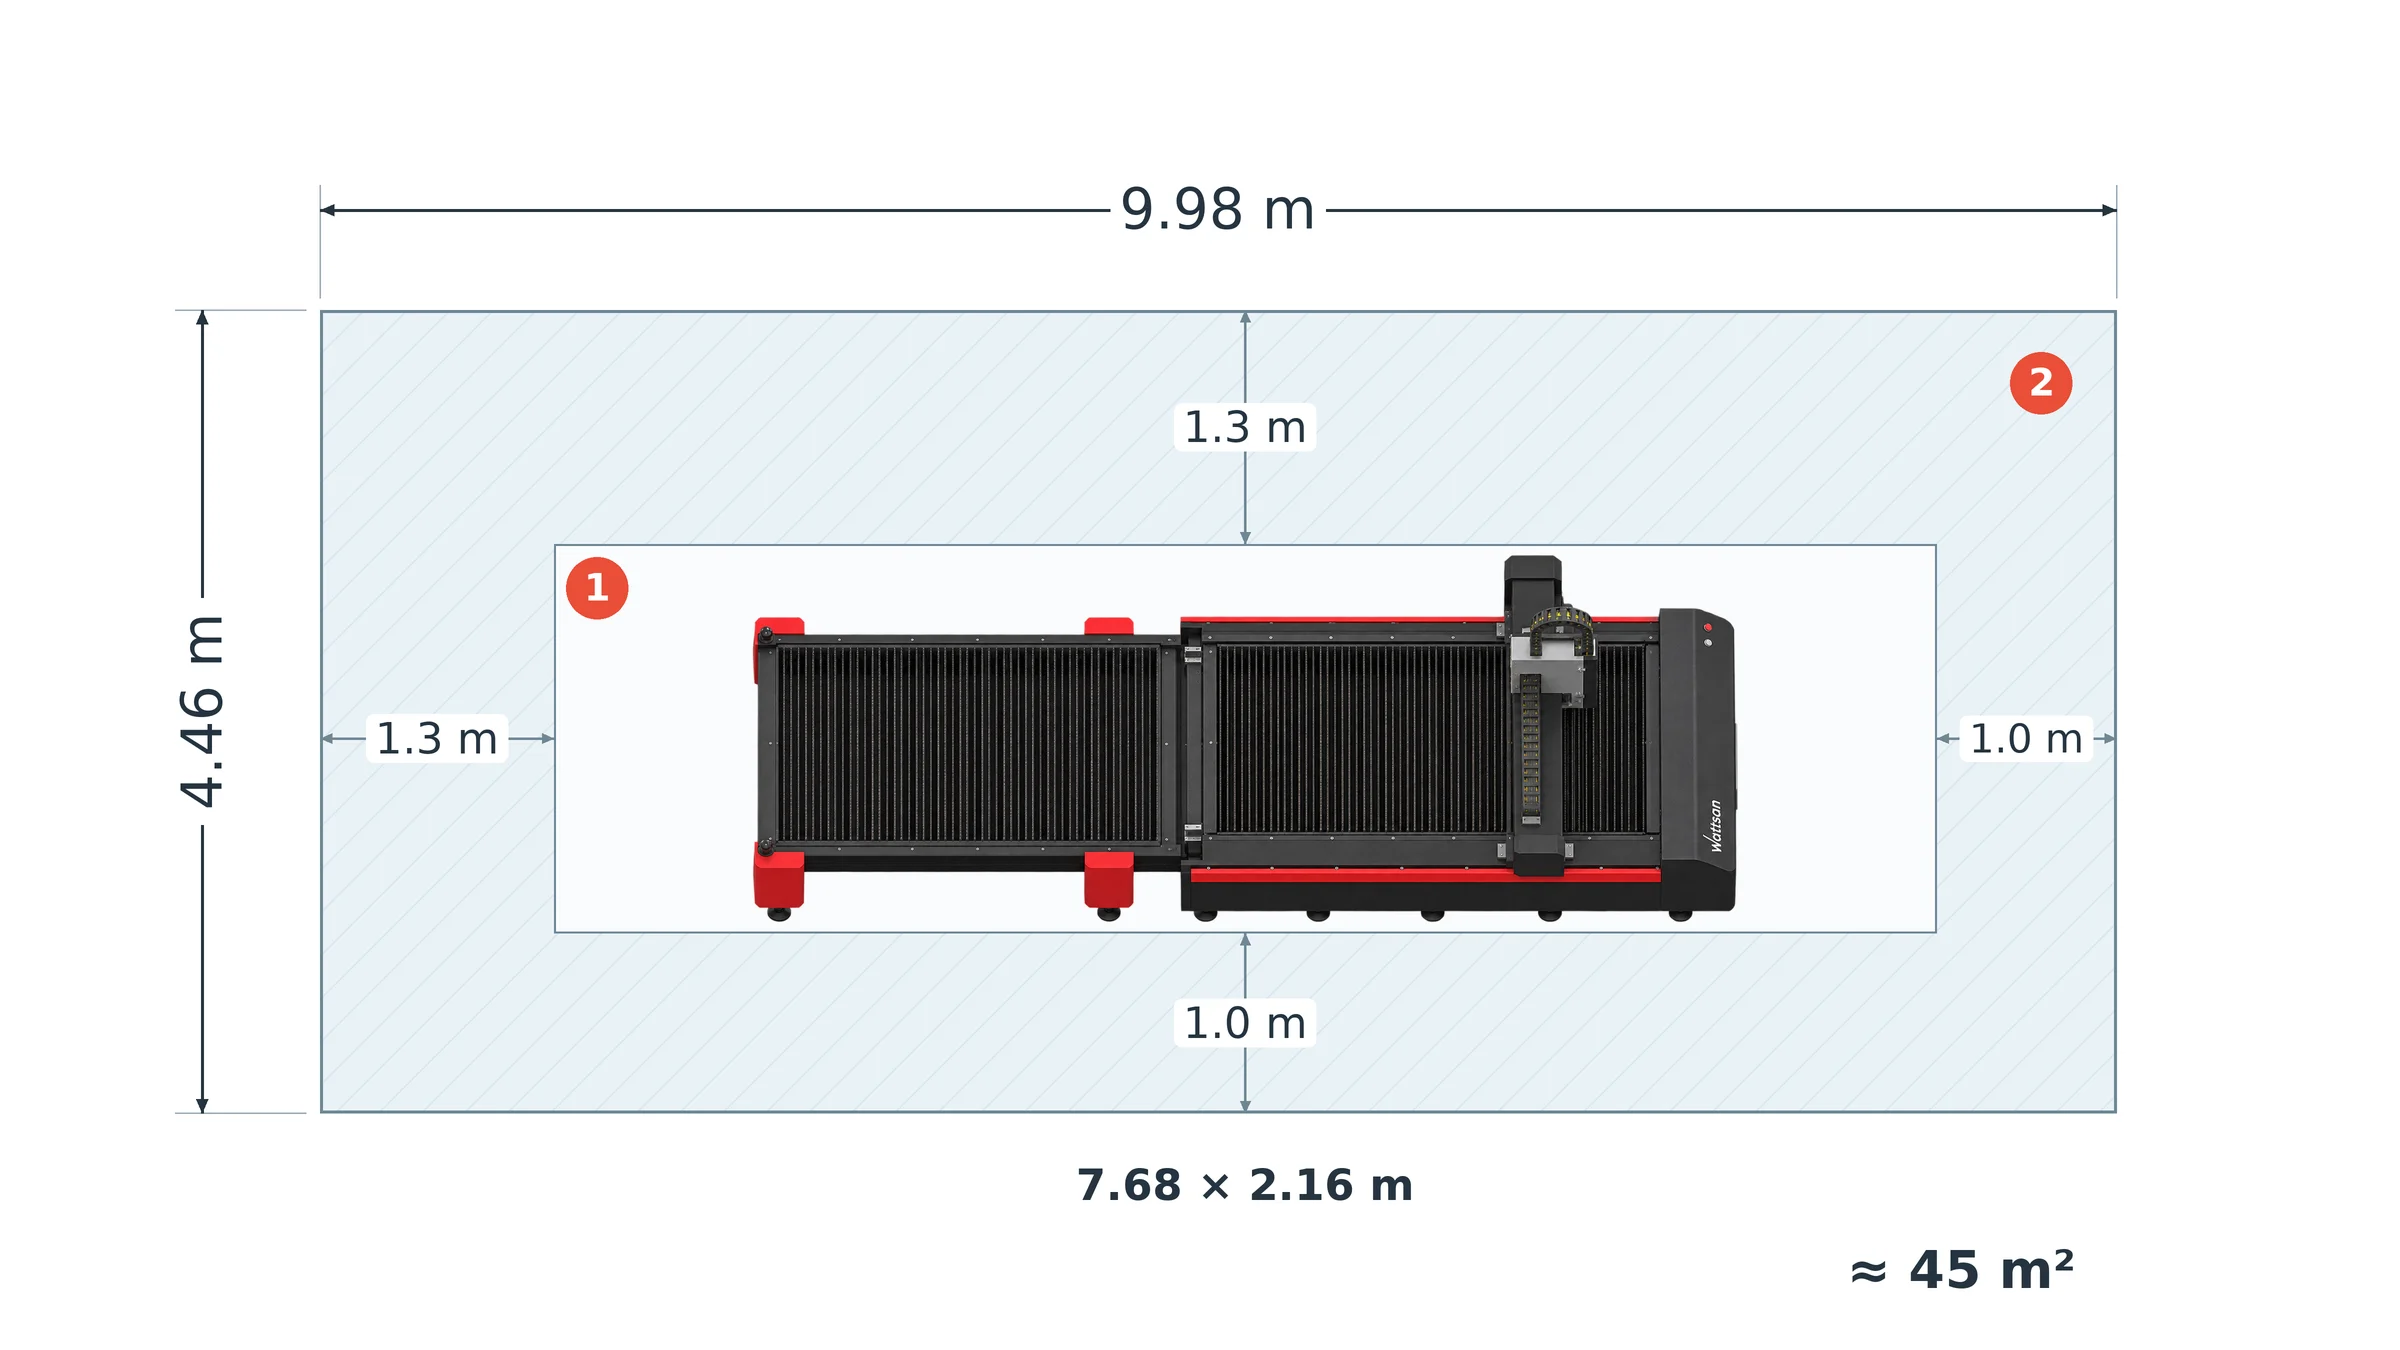
1 – Габарити на машината; 2 – разстояния за достъп.
Какъв капацитет ви е необходим за тръби и профили?
- Ограничения за сечението. Проверете поддържаните размери за всяка форма на профила, която използвате. Самият диаметър на патрона не определя максималния размер на детайла за всяка форма.
- Дължина при зареждане и на готовия детайл. Проверете дължината на зареждане на суровия материал и дължината на разтоварване на готовия детайл отделно. Зареждането на дълга тръба не означава, че готовата детайл със същата дължина може да бъде поддържана и извадена.
- Тегло и опори. Уверете се дали капацитетът е посочен на тръба или на метър и дали предоставените опори и зарядно устройство покриват вашия материал. Използвайте номиналните стойности за същата предложена конфигурация, вместо да комбинирате максималните стойности от различни варианти.
Единична маса, сменяема маса или автоматично зареждане?
Изберете масата и системата за обработка на материали според това доколко зареждането и разтоварването прекъсват рязането и колко време на оператора изискват.
- Единична маса. Лазерът спира, докато се изваждат готовите детайли и се зарежда следващият лист се зарежда. Това може да е достатъчно, когато тези паузи все пак оставят достатъчно време за изпълнение на поръчките ви; допълнителното оборудване за обработка би увеличило разходите, без да реши проблема с ограниченията в производителността.
- Сменяеми маси. Една маса се подготвя извън зоната за рязане, докато другата е в употреба. Изберете тази конфигурация, когато смяната на листовете води до закъснения и операторът може да подготви следващата маса по време на рязането. Кабината Wattsan 1530 TABLECHANGE CABIN е пример за тази конфигурация; зареждането и разтоварването на листовете все още могат да се извършват ръчно.

Wattsan 1530 TABLECHANGE CABIN: 1 – затворена зона за рязане; 2 – външна сменяема маса за разтоварване на детайлите и подготовка на следващия лист. Стрелките показват движението на масата. Илюстративна визуализация.
- Автоматично зареждане и разтоварване. Устройство за зареждане на листове прехвърля материала от купчина към машината, обикновено с помощта на вакуумни захващачи. Разтоварването и сортирането на детайлите изискват съответното оборудване. Тези системи са налични както за лазерни машини за обработка на ламарина, така и за системи за обработка на тръби, специфични за конкретния материал. Обмислете използването им, когато преместването на листовете отнема значително време на оператора или лимитите на персонала ограничават броя на смени, които можете да изпълнявате.
Пример за време на работния цикъл. Да приемем, че рязането отнема 20 минути на лист, а изваждането на детайлите и зареждането на следващия лист отнема 5 минути:
- Една маса: 20 + 5 = 25 минути на повтарящ се цикъл.
- Сменяеми маси: ако всички 5 минути за подготовка на листата се извършват по време на рязането, а смяната на масите отнема 30 секунди, повтарящият се цикъл е 20.5 минути.
За десет такива цикъла разликата е 45 минути. Това са примерни времена, а не измерени резултати за машина Wattsan. Ако подготовката отнема повече време от рязането, остава известно време за изчакване; използвайте показания пълен цикъл, вместо да приемате, че всяка минута за манипулация е спестена.
При автоматично зареждане сравнете както спестеното време на оператора, така и оставащите паузи между листовете с първоначалната цена на оборудването, разходите за поддръжка и изискванията за пространство. Спестяването на труд и увеличаването на производителността при рязане са отделни предимства: зарядното устройство може да намали ръчната работа, дори когато рязането остава най-бавната операция.
Кои компоненти са важни при избора на фибролазерна резачка?
След като изберете мощност и работна зона, сравнете компонентите, които влияят върху превключването между задачите, точността на движението и подготовката на чертежите.
Лазерен източник и режеща глава
Посочете в офертата моделите на източника и моделите на режещите глави в офертата и използвайте тази комбинация за демонстрацията, така че образецът да представлява оборудването, което ще получите.
При чести промени в дебелината автоматичното регулиране на фокуса намалява необходимостта от ръчно настройване на фокуса. Контролът на височината регулира разстоянието между дюзата и листа по време на рязане. Сравнете настройките, които операторът ви все още трябва да прави между задачите, и кои грешки, свързани със сблъсък или прегряване, предизвикват автоматично спиране.
Рамка, портал и система за движение
Сравнете обработката на рамката за отстраняване на напрежениетообработка за отстраняване на напреженията, задвижванията на портала и осите, както и защитата и смазването на водачите. Отстраняването на напреженията помага да се ограничи деформацията от остатъчните напрежения при заваряване; защитата и смазването на водачите помагат за контролиране на замърсяването и износването.
За чертежи с много малки отвори и къси контури сравнете ускорението и размерите на готовите детайли заедно с времето за изпълнение на задачата. Повтарящото се спиране и промените в посоката могат да ограничат ползата от високата максимална скорост на движение. Изберете системата за движение, която съкращава времето за изпълнение на задачата, като същевременно запазва допуските ѝ.
Wattsan 1530 HARD отговаря и на двата критерия. Нейната лежанка от термично обработена стомана използва плочи с дебелина 15–18 mm и укрепващи елементи с дебелина 16–30 mm за осигуряване на твърдост, както и допълнителна защита срещу топлината при рязане. В конфигурация с автоматична смяна на дюзите и проверка на дюзите чрез камера, тя също така намалява ръчната работа между задачи, изискващи различни дюзи, и спира рязането, когато се открие повреда на дюзата. Тази комбинация заслужава да бъде разгледана за производство, включващо повтарящи се смени на дюзи и продължително рязане, където както времето за пренастройка, така и защитата на машината при производствени натоварвания са от значение.
CNC, CAD/CAM и софтуер за разполагане
Помолете бъдещия си оператор да импортира един от вашите файлове, да коригира грешките в чертежа, да подреди детайлите и да експортира задача за рязане в предоставения софтуер. Запишете времето за подготовка и ръчните редакции, за да определите необходимата работа, преди да започне рязането. За работа с тръби демонстрирайте съответния работен процес за програмиране на тръби.
Сравнете разпределенията, като използвате един и същ размер на листа, количества, разстояние между детайлите и допустимо завъртане на детайлите. В един илюстративен пример, поставянето на 24 детайла вместо 20 на един и същ лист води до 20% повече детайли на лист, което прави ползата от разполагането измерима по отношение на използването на материала.
От какво се нуждае вашият цех, за да работи с фибролазерна резачка?
Преди да направите поръчка, се запознайте с изискванията за монтаж на цялата машина и нейното спомагателно оборудване. Използвайте ги, за да определите необходимите подобрения във вашия цех преди доставката.
| Изискване за потвърждение | Какво ви казва това |
|---|---|
| Електрозахранване: напрежение, фаза, общо свързано натоварване, заземяване и стабилност на захранването за цялата инсталация. | Дали съществуващото Ви електрическо свързване е достатъчно или се нуждае от модернизация преди доставката. |
| Помощен газ: тип, налягане, пиков дебит и чистота за вашите обичайни материали и дебелини. | Коя схема на подаване е подходяща за процеса на рязане: бутилки, съхранение в големи количества или генериране на място. |
| Сгъстен въздух: необходимо налягане, дебит, сухота и филтрация. | Дали вашият компресор, сушилник и филтри могат да обслужват лазера или се нуждаят от модернизация. |
| Охлаждане: капацитет на охладителя, спецификация на водата и допустим диапазон на околната температура. | Дали охладителната система е подходяща за избрания източник и условията във вашия цех. |
| Аспирация: необходим въздушен поток, филтрация, тръбопроводи и място на изхода. | Какви аспирационни съоръжения и тръбопроводи трябва да бъдат инсталирани преди започването на производството. |
| Обект и доставка: натоварване на пода, равнина, закрепване, отвори за достъп и условия за разтоварване. | Дали пода и маршрутът за доставка се нуждаят от подготовка и какво повдигащо оборудване е необходимо. |
Оценка на доставчика, гаранцията, обучението и поддръжката
Сравнете поддръжката, включена в офертата, за пускане в експлоатация, поддръжка и ремонт.
Гаранционной обхват. Проверете условията на гаранцията за машината, източника и главата, включително части, труд, пътни разходи и обратна доставка. Уточнете кой се занимава с всяка рекламация и кои изключения се прилагат, за да можете да разграничите покритите ремонти от разходите, които бихте платили.
Сервиз и резервни части. Договорете процедурата за дистанционна диагностика, посещения на инженери и резервни части, включително поддръжка след изтичане на гаранцията. Потвърдете местоположението на складовете и сроковете за доставка на критични компоненти, за да можете да планирате ремонтите и евентуални прекъсвания в производството.
Пускане в експлоатация и обучение. Virmer предоставя пускане в експлоатация, ръководено от инженери, и обучение на оператори, за да ви помогне да въведете машината в производство. Инженерите на компанията могат да съдействат при първоначалната настройка и тестовото производство с вашите материали, докато обучението на място или от разстояние обхваща експлоатацията и поддръжката на машината. Това помага на вашия екип да научи как да подготвя задачите, да работи с оборудването и да извършва рутинна поддръжка след предаването на машината.
Virmer също така проверява всяка машина в завода на Wattsan, в склада си в Нидерландия и преди изпращането до клиента. Собствениците на Wattsan получават доживотна онлайн техническа поддръжка.
Най-добрите машини за лазерно рязане с оптични влакна за ламарина и тръби
Нашият списък с модели на Wattsan по-долу съответства на производствените задание, разработено по-горе, с моделите, предлагани от Virmer.
| Производствена задача | Препоръчителни модели на Wattsan | Технически характеристики, подходящи за задачата |
|---|---|---|
| Малки празни места в работилница с ограничено пространство | Wattsan 1313 A Cabin Wattsan 1309 Mini |
1300 × 1300 мм; до 6 kW; затворена кабина. Габарити на машината: 2545 × 2834 мм. |
| Общи услуги по обработка на ламарина и неръждаема стомана | Wattsan 1530 A Wattsan 1530 S |
И двете: 1500 × 3000 мм. 1530 A: до 6 kW. 1530 S: до 12 kW, за източник с по-висока мощност при същия формат на листа. |
| Последователни конфигурации с честа смяна на листове | Кабина за смяна на маси Wattsan 1530 | 1500 × 3000 мм; до 12 kW; защитна кабина и автоматични сменяеми маси. |
| Детайли от ламарина и тръбни компоненти на една машина | Wattsan 1530 ROTARY | 1500 × 3000 мм; до 12 kW. Модул за тръби: кръгли 10–220 мм; квадратни 10–140 мм. |
| Рязане на листове/плочи с по-висока мощност | Wattsan 1530 HARD Wattsan 2040 HARD |
До 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 мм. |
| Специализирано производство на тръби и профили | Wattsan Core Pro | 1,5–30 kW; версии с дължина на зарядната зона 6, 9 или 12 m; версии за тегло на детайла 140, 400 или 1500 kg; пневматични опори за тръби. |
| Тежки тръби и подготовка за заваряване със скосяване | Wattsan Nova | 15–30 kW; детайли с тегло до 3000 kg; автоматично подаване и въртяща се глава за скосяване до 45°. |
Изпратете чертежите си, спецификациите на материала и изискваната производителност на Virmer на info@virmer.com. Нашите специалисти могат да ви препоръчат конфигурация на Wattsan, да организират демонстрация с вашите материали и да изготвят подробна оферта. По този начин ще получите предложение за машина, съобразено с вашите производствени изисквания, с ясно посочени включени съоръжения и услуги.
Често задавани въпроси относно избора на машина за рязане с фиброви лазер
Колко струва машина за рязане с фиброви лазер?
Цената на покупката зависи от мощността, работната площ, архитектурата на масата, корпуса, капацитета на тръбата, автоматизацията, конфигурацията на източника/главата, спомагателното оборудване, доставката, въвеждане в експлоатация и поддръжка. Няма универсална цена – поискайте оферта за конкретна конфигурация и разграничете първоначалната цена от общата стойност на инсталирания проект.
Колко струва експлоатацията на машина за лазерно рязане с оптични влакна?
Разходите за експлоатация включват електроенергия, спомагателен газ, консумативи, труд, софтуер, филтри, планова поддръжка и престои. Те варират в зависимост от машината, състава на материалите и степента на използване, затова разглеждайте всяка цифра за разходи на час като приблизителна оценка, която трябва да съпоставите с вашия собствен процес, а не като фиксирана ставка.

