Die richtige Laser-Schneidemaschine für Metall richtet sich nach der Arbeit, die sie leisten soll, nicht nach der höchsten Leistungsangabe oder dem niedrigsten Angebotspreis. Wer Metall schneiden mit Laser plant, stimmt Maschinentyp, Laserleistung, Arbeitsbereich oder Rohrkapazität und Automatisierung auf die Werkstoffe, Blechdicken und Stückzahlen der eigenen Fertigung ab.
Dieser Ratgeber führt Schritt für Schritt durch die Entscheidung: Produktionsanforderungen, Maschinentyp, Leistung, Tisch- bzw. Rohrkapazität, Systemkomponenten, Vorbereitung der Werkstatt und Lieferantensupport. Er unterscheidet dabei zwischen der maximalen Schneidfähigkeit der Maschine und ihrer reproduzierbaren Produktionsfähigkeit – eine Unterscheidung, die fast jede weitere Entscheidung beeinflusst.
Wenn Sie zuerst verstehen möchten, wie Strahlquelle, Schneidkopf, Bewegungssystem und Schneidgasprozess zusammenwirken, lesen Sie, wie eine Faserlaser-Schneidemaschine funktioniert.
Produktionsanforderungen zuerst: Woran sich die Maschinenwahl orientiert
Jede weitere Entscheidung in diesem Ratgeber – Maschinentyp, Leistung, Tischformat, Automatisierung – leitet sich aus einem schriftlichen Produktionsprofil ab. Statt die Maschine auf einen Sonderauftrag auszulegen, werten Sie repräsentative Aufträge der letzten 6–12 Monate aus und halten sie im Detail fest, bevor Sie ein Angebot anfordern.
Werkstoffe, Güten und Dickenbereich
Erfassen Sie für jede Gruppe aus Werkstoff und Blechdicke in Ihrem Auftragsbestand oder Produktprogramm:
- Werkstoff, Güte und Oberflächenzustand. Geben Sie Metallart und genaue Güte an. Hat Ihr Material eine Beschichtung oder Schutzfolie, teilen Sie das dem Lieferanten mit. Verwenden Sie für Probeschnitte denselben Werkstoff im selben Oberflächenzustand wie in der Serienfertigung.
- Üblicher Dickenbereich und dickster regulärer Auftrag. Sie bestimmen den Bereich, in dem Schnittgeschwindigkeit und die geforderte Schnittqualität reproduzierbar getestet werden sollten.
- Gelegentliche Maximaldicke und Häufigkeit. Halten Sie Ausnahmeaufträge getrennt fest, damit der Lieferant die dafür nötige Zusatzleistung gesondert kalkulieren kann.
- Anteil der Teile je Gruppe. So erkennen Sie, welche Werkstoffe und Dicken bei Probeschnitten und Produktionskostenvergleichen Vorrang haben.
Beispielhafte Auftragsstruktur nach Teilezahl; ergänzen Sie in Ihrem eigenen Profil die tatsächlichen Güten und Oberflächenzustände:
| Werkstoff / Auftragsgruppe | Dicke | Teileanteil |
|---|---|---|
| Baustahl (Kohlenstoffstahl) | 1–3 mm | 80 % |
| Edelstahl | 4–6 mm | 15 % |
| Baustahl, Gelegenheitsaufträge | 10–12 mm | 5 % |
In diesem Beispiel beginnen Sie die Vorführung beim Lieferanten mit den ersten beiden Gruppen, auf die 95 % der Teile entfallen. Testen Sie die dickeren 5 % gesondert und vergleichen Sie die Mehrkosten der dafür nötigen Ausstattung mit dem Wert dieser Aufträge und den Kosten für die Fremdvergabe. Anhand gemessener Auftragszeiten ermitteln Sie später, wie viel Produktionskapazität jede Gruppe benötigt.
Abmessungen von Teilen, Blechen, Rohren und Profilen
Halten Sie sowohl die Größe des eingekauften Rohmaterials als auch die Abmessungen der zu fertigenden Teile fest:
| Für Blech | Für Rohre und Profile |
|---|---|
| Eingekauftes Blechformat | Profilform und Querschnittsmaße |
| Größtes wiederkehrendes Teil | Rohrlänge und Wanddicke |
| Typisches Nesting-Layout | Werkstückgewicht |
| Be- und Entladeverfahren | Zulässige Restlänge (Reststück) |
Kaufen Sie regelmäßig Bleche im Format 4000 × 2000 mm, kann eine Maschine mit 3000 × 1500 mm sie nicht als ganze Tafel aufnehmen: Sie müssten kleineres Rohmaterial kaufen oder die Tafeln vorab zuschneiden. Eine Maschine mit passendem Arbeitsbereich wie die Wattsan 2040 HARD sollten Sie prüfen, um diesen Vorbereitungsschritt zu sparen.
Liefert Ihr Lieferant Rohre in 9-m-Längen, legen Sie diese Ladelänge fest, bevor Sie Maschinen vergleichen. Die Wattsan Core Pro ist je nach Konfiguration mit Ladelängen von 6, 9 oder 12 m erhältlich. Eine Version, die Ihre Rohrlänge aufnimmt, erspart das vorherige Ablängen; Profilgrößen- und Werkstückgewichtsgrenzen müssen ebenfalls zu den Rohren passen, die Sie bearbeiten wollen.
Das Spannfuttersystem bestimmt, wie nah am Rohrende die Maschine noch schneiden kann. Die Futter müssen genug Material zum Halten und Positionieren des Rohrs greifen und zugleich Platz für den Schneidkopf lassen. Lässt sich das verbleibende Ende nicht mehr sicher halten und erreichen, wird es zum nicht bearbeitbaren Rest. Eine kürzere Mindestrestlänge kann daher Platz für ein weiteres Teil schaffen.
Die Wattsan Core Pro gibt beispielsweise eine Mindestrestlänge von 90 mm an. Betrachten Sie ein 6000-mm-Rohr und Teile, die jeweils 580 mm benötigen, einschließlich Schnittzugabe:
| Minimale nicht bearbeitbare Restlänge | Berechnete Teile pro Rohr |
|---|---|
| 500 mm – hypothetische Alternative | 9 |
| 90 mm – Angabe der Core Pro | 10 |
Zehn Teile belegen 5800 mm und lassen 200 mm übrig – genug für eine Mindestrestlänge von 90 mm, aber zu wenig für eine Maschine, die 500 mm benötigt. Bei 100 Rohren ergibt dieser Unterschied 100 weitere Teile aus derselben Rohrmenge.
Vor dem Kauf zeigt eine Vorführung mit Ihrer Rohrspezifikation und Ihrer Teilezeichnung, wie viele fertige Teile die Maschine liefert und was übrig bleibt. Virmer kann diese Vorführung im Rahmen der Maschinenauswahl organisieren.
Geforderte Schnittqualität und nachgelagerte Arbeitsschritte
Legen Sie fest, in welchem Zustand die Teile den Schneidprozess verlassen müssen: montagefertig, bereit zum Biegen oder Schweißen oder mit weiterer Nachbearbeitung. Daraus ergibt sich, welche Schnittergebnisse akzeptabel sind und wie viel Nacharbeit jede Maschinenkonfiguration Ihrem Team überlässt.
| Anforderung | Was zu prüfen ist | Auswirkung auf Ihre Wahl |
|---|---|---|
| Maße und Passung | Maße und Lochpositionen anhand der Zeichnung prüfen und zusammengehörige Teile montieren. | Zeigt, ob die Maschine Teile liefert, die ohne Anpassung zusammenpassen. |
| Kantenzustand und erforderliche Nachbearbeitung | Grat, Anhaftungen, Rauheit und Oxide prüfen und klären, ob sie vor dem nächsten Arbeitsschritt entfernt werden müssen. | Zeigt, wie viel Handarbeit nach dem Schneiden bleibt und wie sie die Herstellkosten der Teile beeinflusst. |
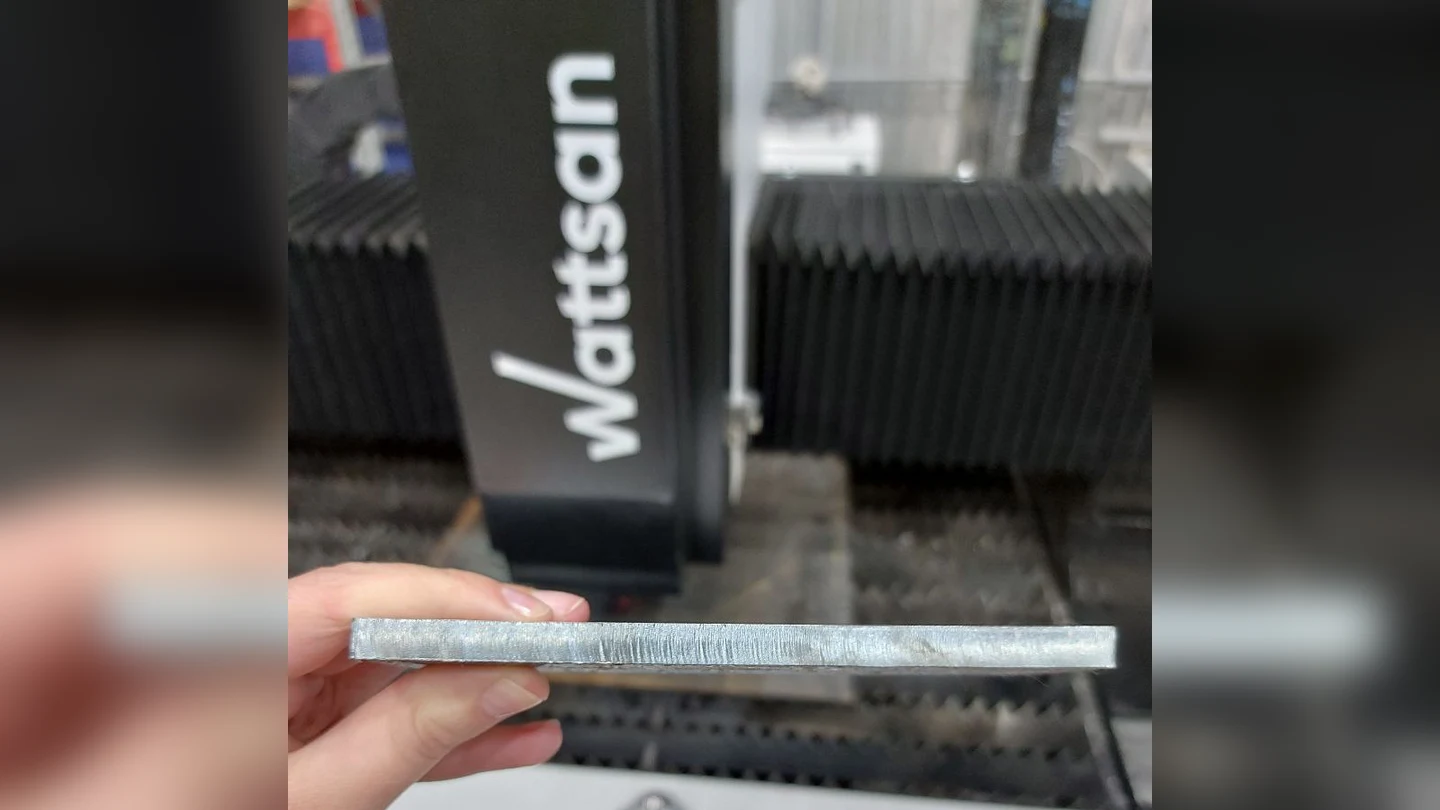
Nahaufnahme einer geschnittenen Metallkante vor einer Wattsan-Laser-Schneidemaschine.
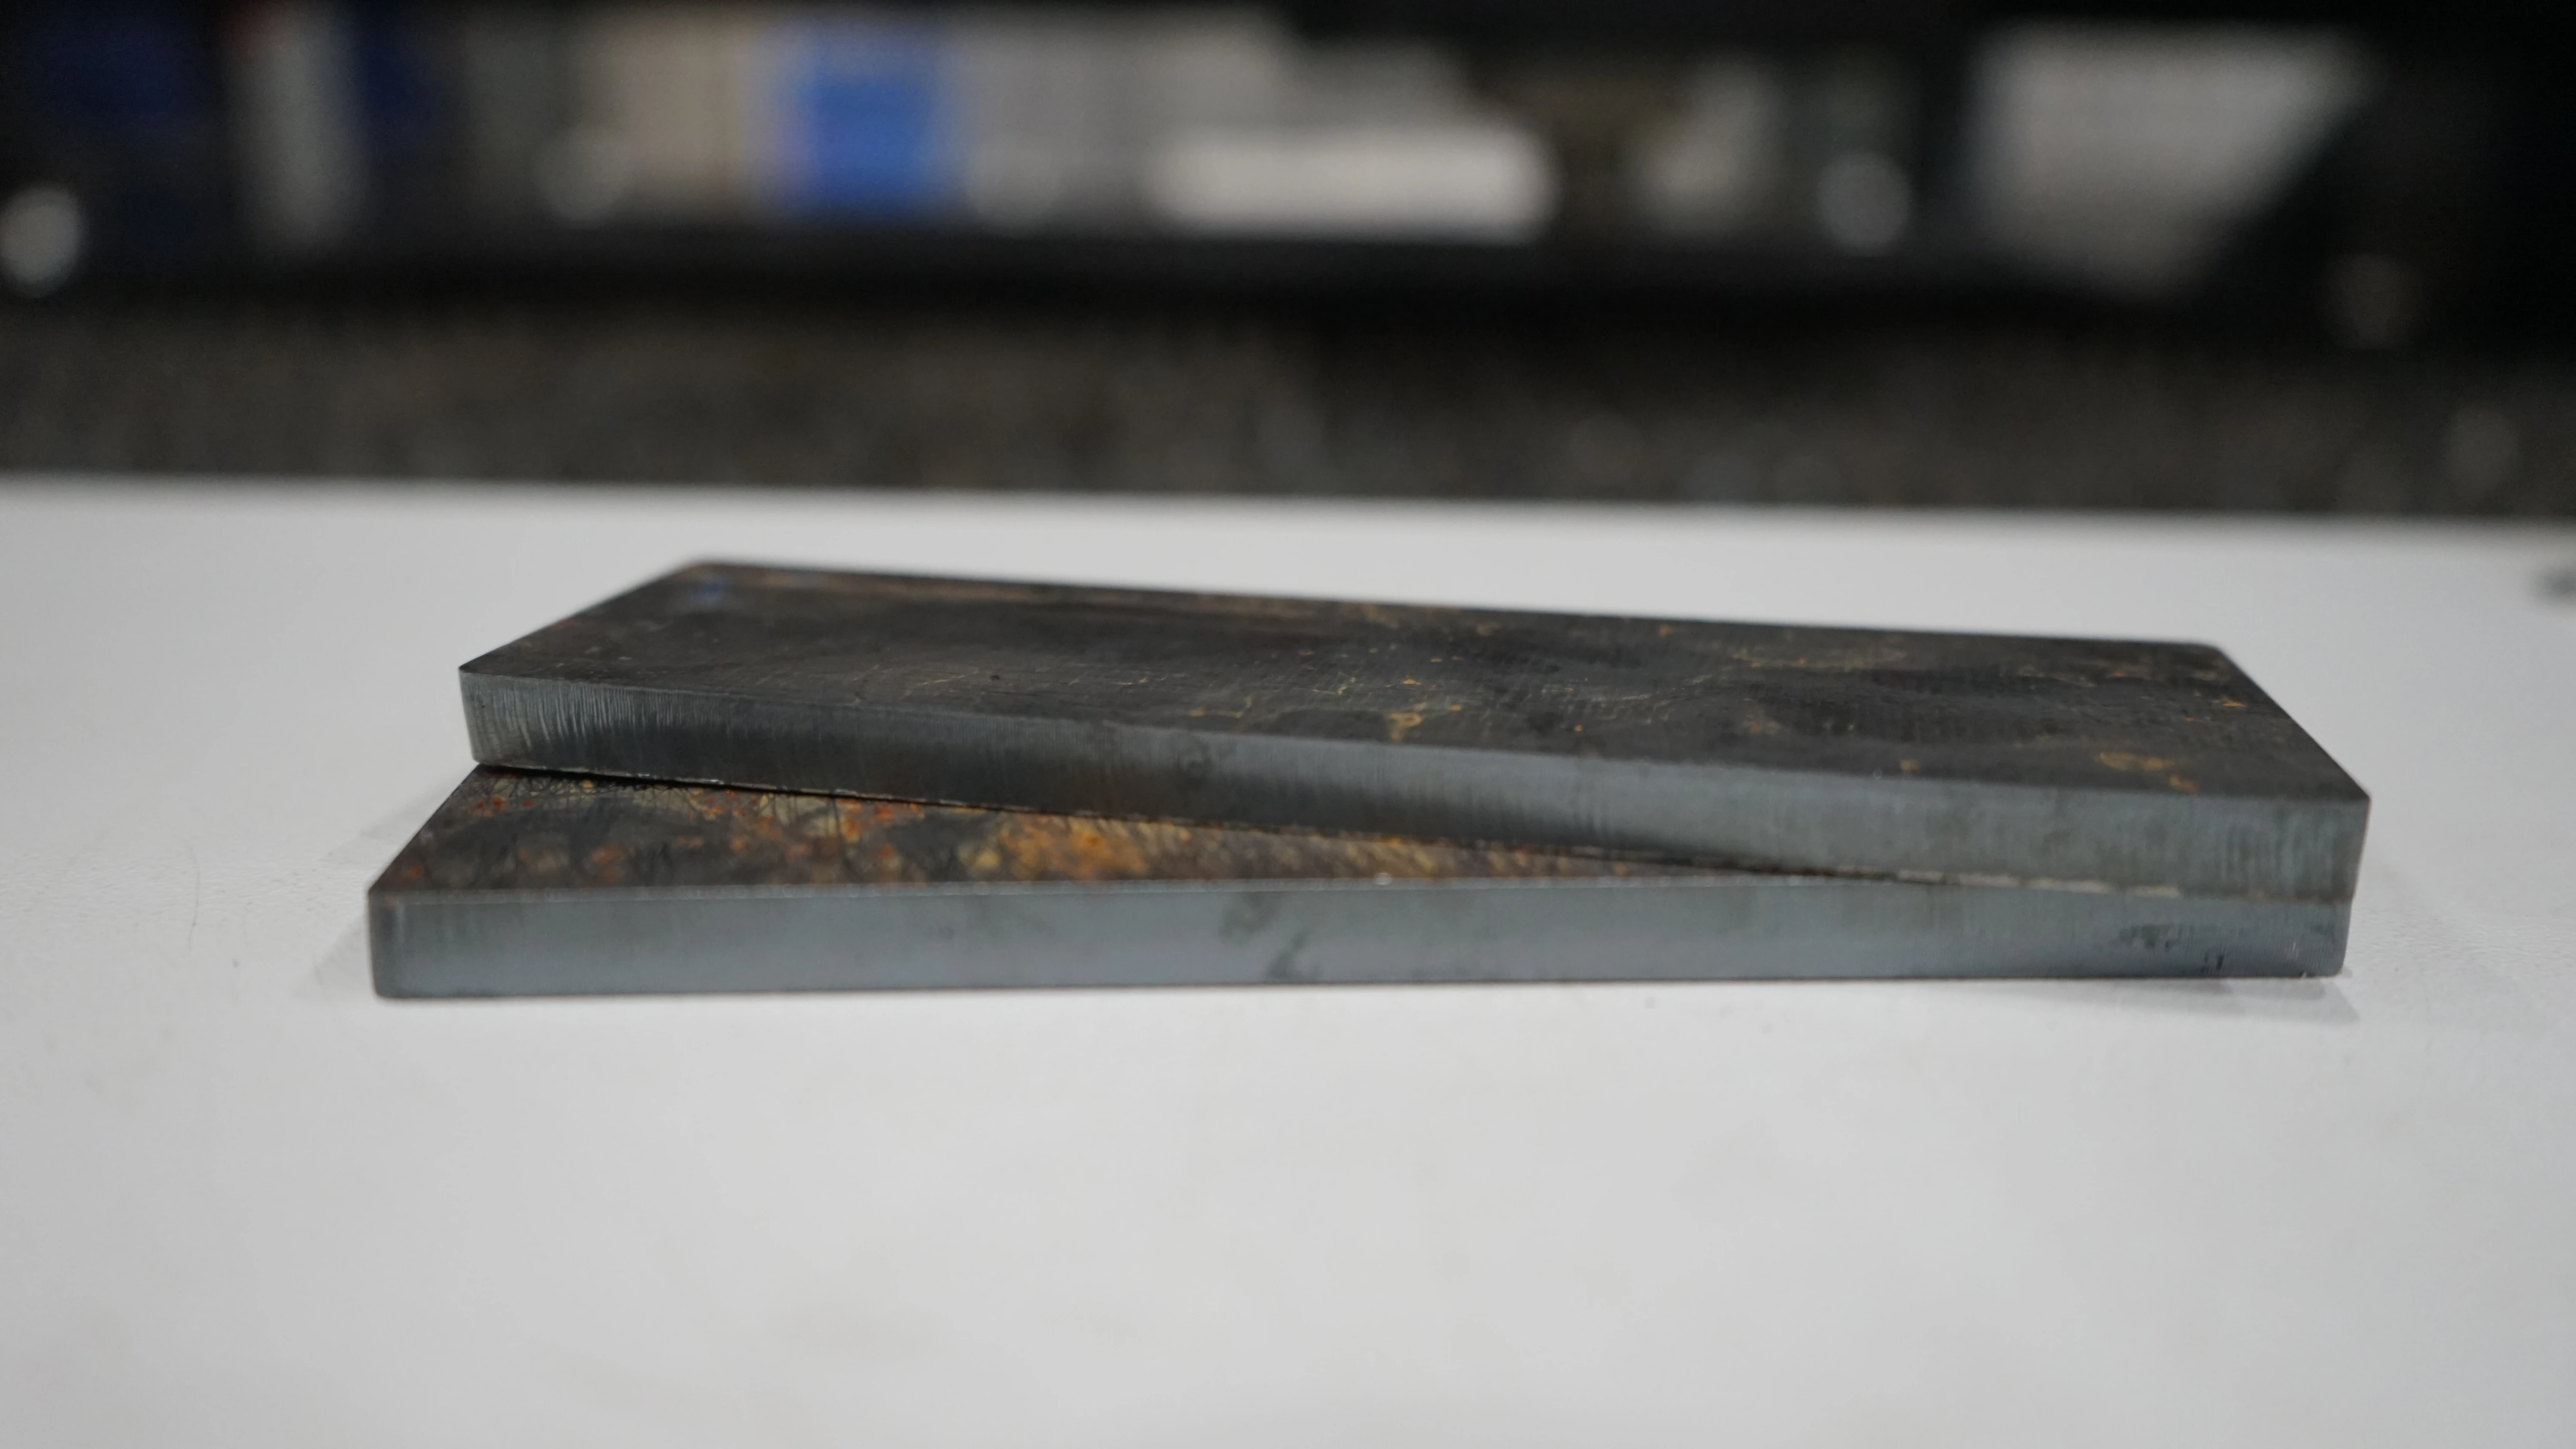
Zwei Metallblechmuster mit den Schnittkanten, die Wattsan-Faserlaser-Schneidemaschinen erzeugen.
Beispiel: 200 Teile, die je 1,5 Minuten Reinigung brauchen, bedeuten nach dem Schneiden 5 Stunden Handarbeit. Eine schnellere Maschine bringt daher wenig Ersparnis, wenn jedes Teil nachbearbeitet werden muss.
Für einen aussagekräftigen Vergleich lassen Sie Lieferanten Ihre Zeichnung mit den vorgegebenen Toleranzen schneiden und die Teile vor der Handnachbearbeitung zeigen. So sehen Sie, welche Arbeiten vor dem Biegen, Schweißen, Beschichten oder Montieren noch anfallen.
Bei gleicher Quellenleistung und vergleichbarer Optik, vergleichbarem Gas und gleichen Einstellungen können Wattsan-Maschinen der Serien A, E und S vergleichbare Kantenqualitäten erreichen. Für die wiederholte Serienfertigung verbindet die Wattsan 1530 S einen steifen Rahmen mit Quellenoptionen bis 12 kW. Sie kommt infrage, wenn Sie schnelleres Schneiden und gleichbleibende Teilemaße über mehrere Chargen hinweg benötigen.
Produktionsmenge und Arbeitsablauf
Stellen Sie einen repräsentativen Auftrag aus wiederkehrenden oder geplanten Zeichnungen, Materialspezifikationen und Stückzahlen zusammen. Legen Sie den geforderten Output pro Schicht und die nach geplanten Pausen und Wartungen verfügbaren Produktionsstunden fest.
| Produktionsanforderung | Rechenbeispiel |
|---|---|
| Geforderte Gutteile | 200 |
| Verfügbare Produktionszeit | 7 Stunden / 420 Minuten |
| Maximale durchschnittliche Zeit pro Gutteil | 420 ÷ 200 = 2,1 Minuten / 2 Minuten 6 Sekunden |
Das ist ein Durchschnitt über die gesamte Charge, einschließlich Rüsten, Schneiden, Beladen, Entladen und Materialwechsel. Aus einer Tafel werden meist mehrere Teile geschnitten; die einzelnen Schneidzeiten müssen nicht dem Durchschnitt entsprechen.
Testen Sie den kompletten Auftrag mit Ihren üblichen Bohrungen und Konturen, Ihrer Bedienerzahl und Ihrer Handhabungstechnik. Messen Sie die verstrichene Chargenzeit, damit sich überlappende Vorgänge nur einmal zählen. Werden die 200 Gutteile beispielsweise in 360 Minuten gefertigt, bleiben innerhalb des Sieben-Stunden-Fensters 60 Minuten Reserve.
Für wiederkehrende Blechaufträge verbindet die Wattsan 1530 TABLECHANGE einen Arbeitsbereich von 1500 × 3000 mm, Quellenoptionen bis 12 kW und Wechseltische. Höhere Quellenleistung kann die Schneidzeit bei geeigneten Aufträgen verkürzen, und der zweite Tisch erlaubt dem Bediener, die nächste Tafel schon während des Schneidens vorzubereiten. Das verringert die Wartezeit zwischen den Layouts.
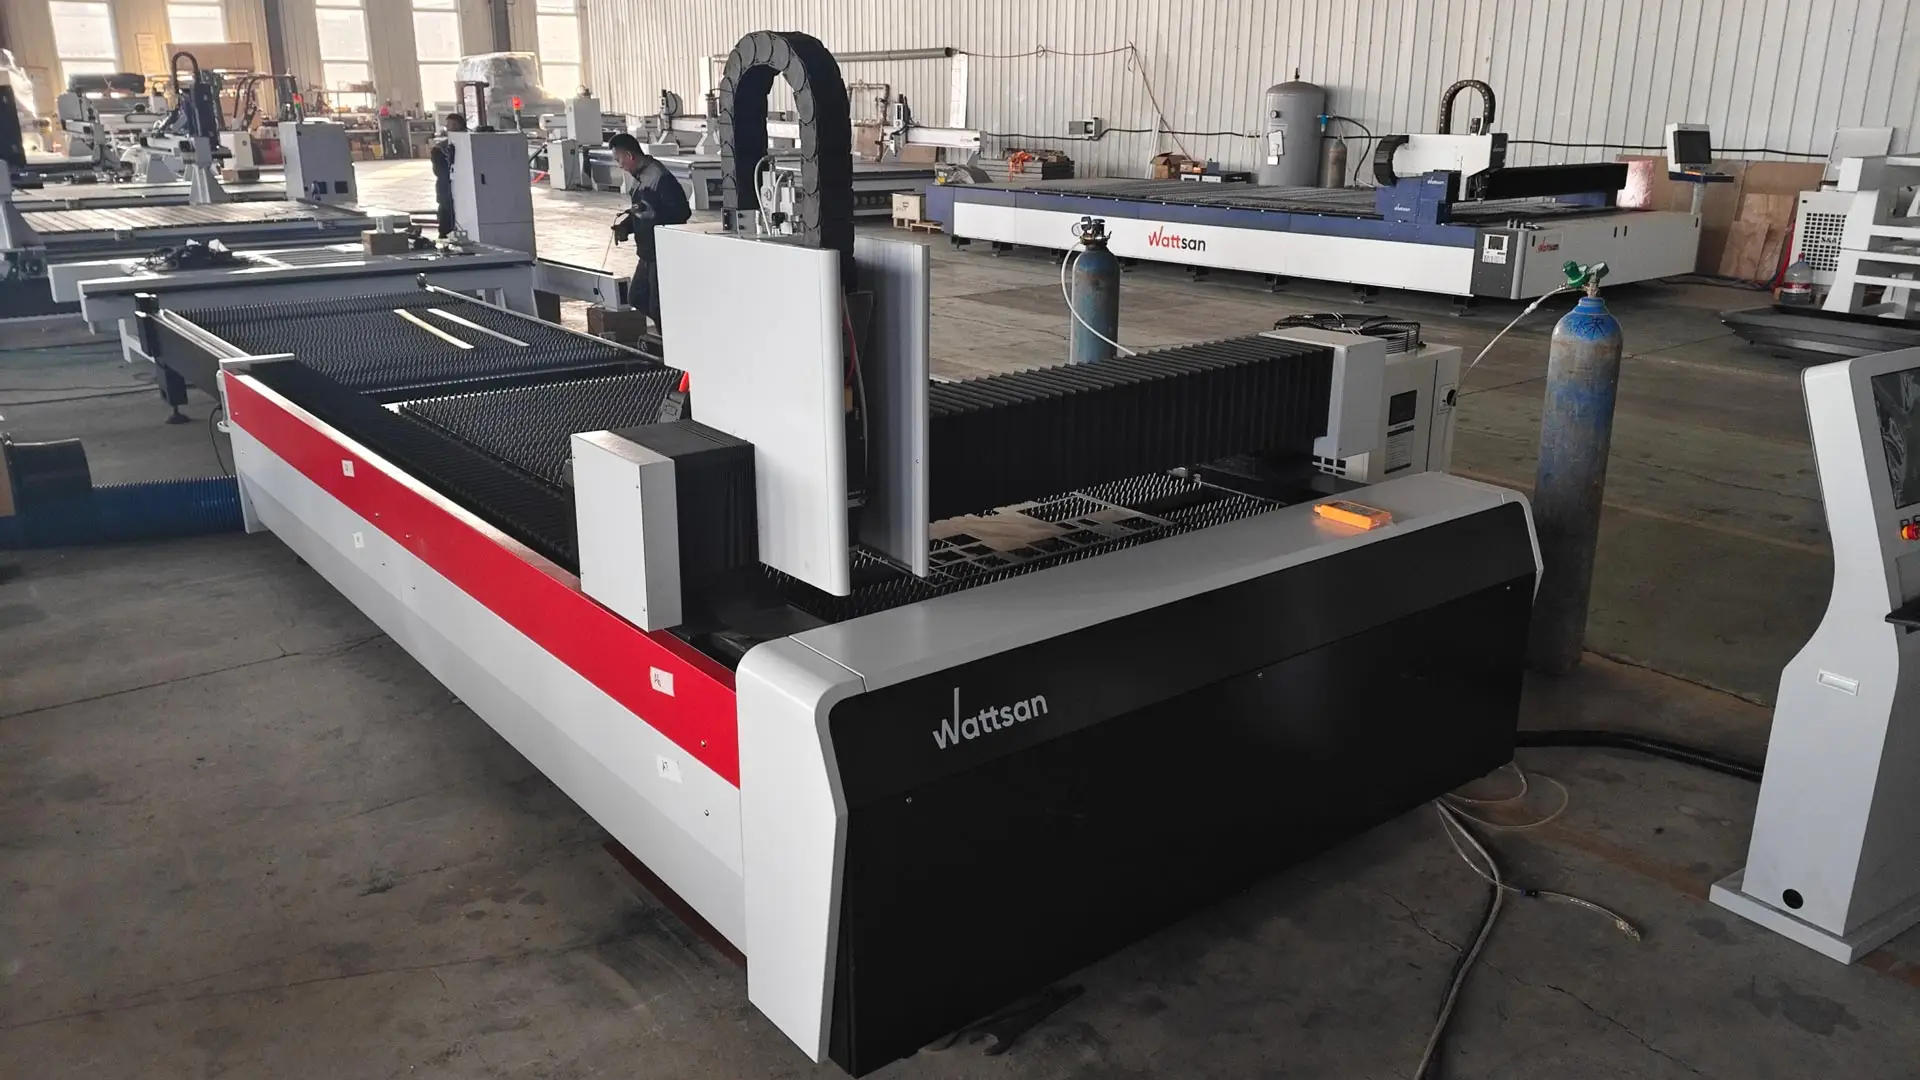
Wattsan 1530 TABLECHANGE: Der zweite Tisch erlaubt es, die nächste Tafel schon während des Schneidens vorzubereiten.
Virmer kann eine Wattsan-Konfiguration auf Ihr Auftragsvolumen abstimmen, einschließlich Quellenleistung, Arbeitsbereich, Beladeanordnung und Automatisierung. So setzt die Konfiguration an dem Vorgang an, der Ihre Ausbringung begrenzt, und lässt Raum für Wachstum, das durch realistische Auftragsprognosen gestützt ist.
Metall schneiden mit Laser: Welcher Maschinentyp passt zu Ihrer Fertigung?
Beim Metall schneiden mit Laser entscheidet das Ausgangsmaterial über den Maschinentyp: Wählen Sie eine Flachbettmaschine, eine Kombimaschine für Blech und Rohr oder eine reine Rohrschneidemaschine danach, welches Material Sie verarbeiten und ob Blech- und Rohraufträge getrennte Produktionskapazität brauchen.
Flachbett-Faserlaser-Schneidemaschinen
Entscheiden Sie sich für eine reine Flachbettmaschine, wenn Blech- und Plattenteile den Großteil Ihrer Arbeit ausmachen. Für seltene Rohraufträge vergleichen Sie die Fremdvergabe mit den Kosten einer zusätzlichen Rohrschneidfunktion.
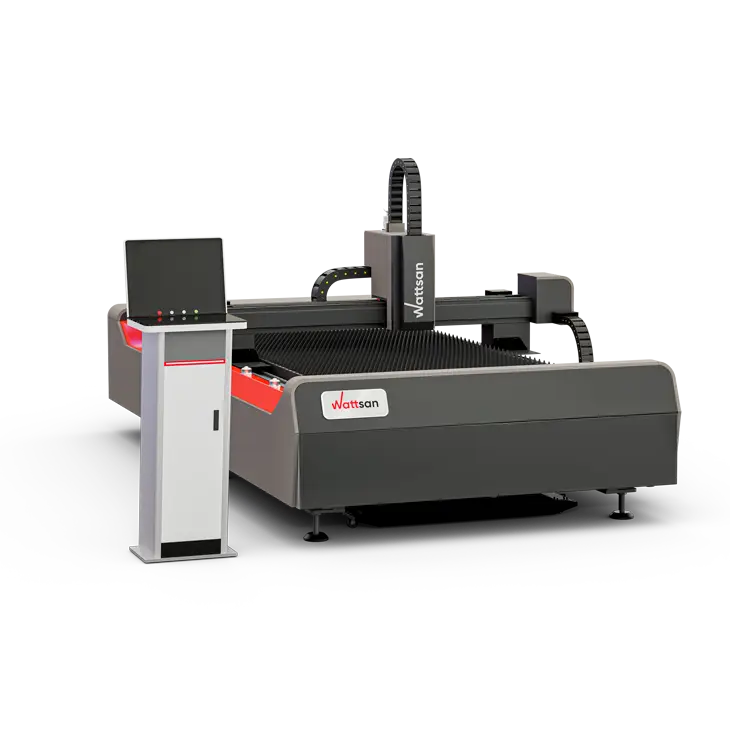
Flachbett-Faserlaser-Schneidemaschine für Blech- und Plattenteile.
Entdecken Sie Faserlaser-Schneidemaschinen für Blech
Kombimaschinen für Blech und Rohr
Wählen Sie eine Kombimaschine, wenn beide Auftragsarten wiederkehren und eine Anlage sie innerhalb Ihres Produktionsplans bewältigen kann. Meist teilen sich beide Funktionen eine Laserquelle; planen Sie daher die Bearbeitung nacheinander und die Zeit für den Wechsel zwischen den Betriebsarten ein.
Prüfen Sie, ob das Rohrmodul Ihre erforderlichen Schnitte ausführen kann. Ein Rotationsmodul kann weniger Optionen für Beladung, Abstützung oder Fasenschnitte bieten als eine reine Rohrschneidemaschine.
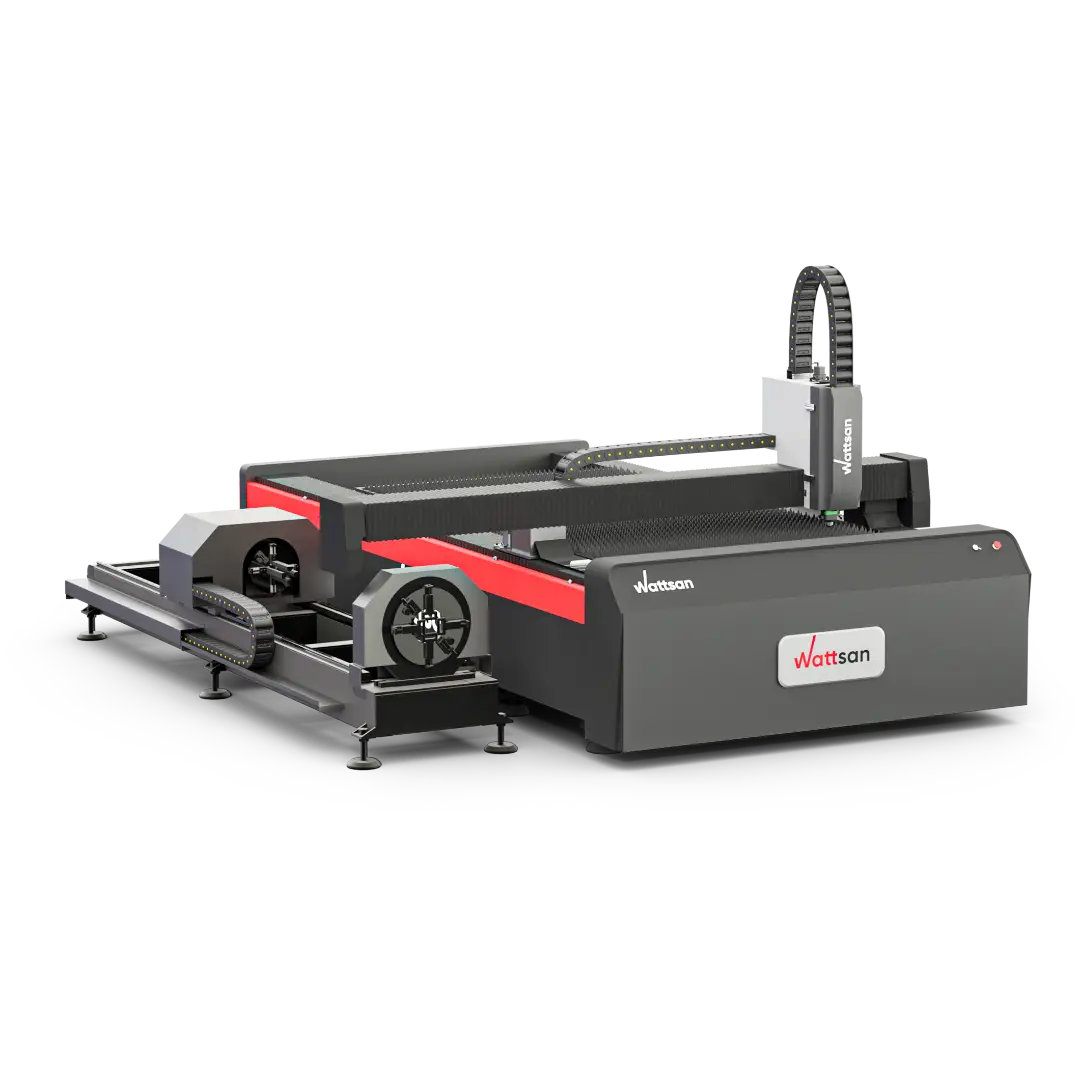
Kombimaschine für Blech und Rohr.
Entdecken Sie Kombimaschinen für das Faserlaserschneiden von Blech und Rohr
Reine Rohr- und Profil-Laserschneidemaschinen
Wählen Sie eine reine Rohr- und Profilschneidemaschine, wenn Rohraufträge eigene Produktionskapazität brauchen oder Lade-, Abstütz- oder Schneidfunktionen verlangen, die eine Kombimaschine nicht bietet. Mit getrennten Blech- und Rohrmaschinen laufen beide Auftragsarten parallel, sofern Sie Bediener und Handhabungskapazität für beide haben.
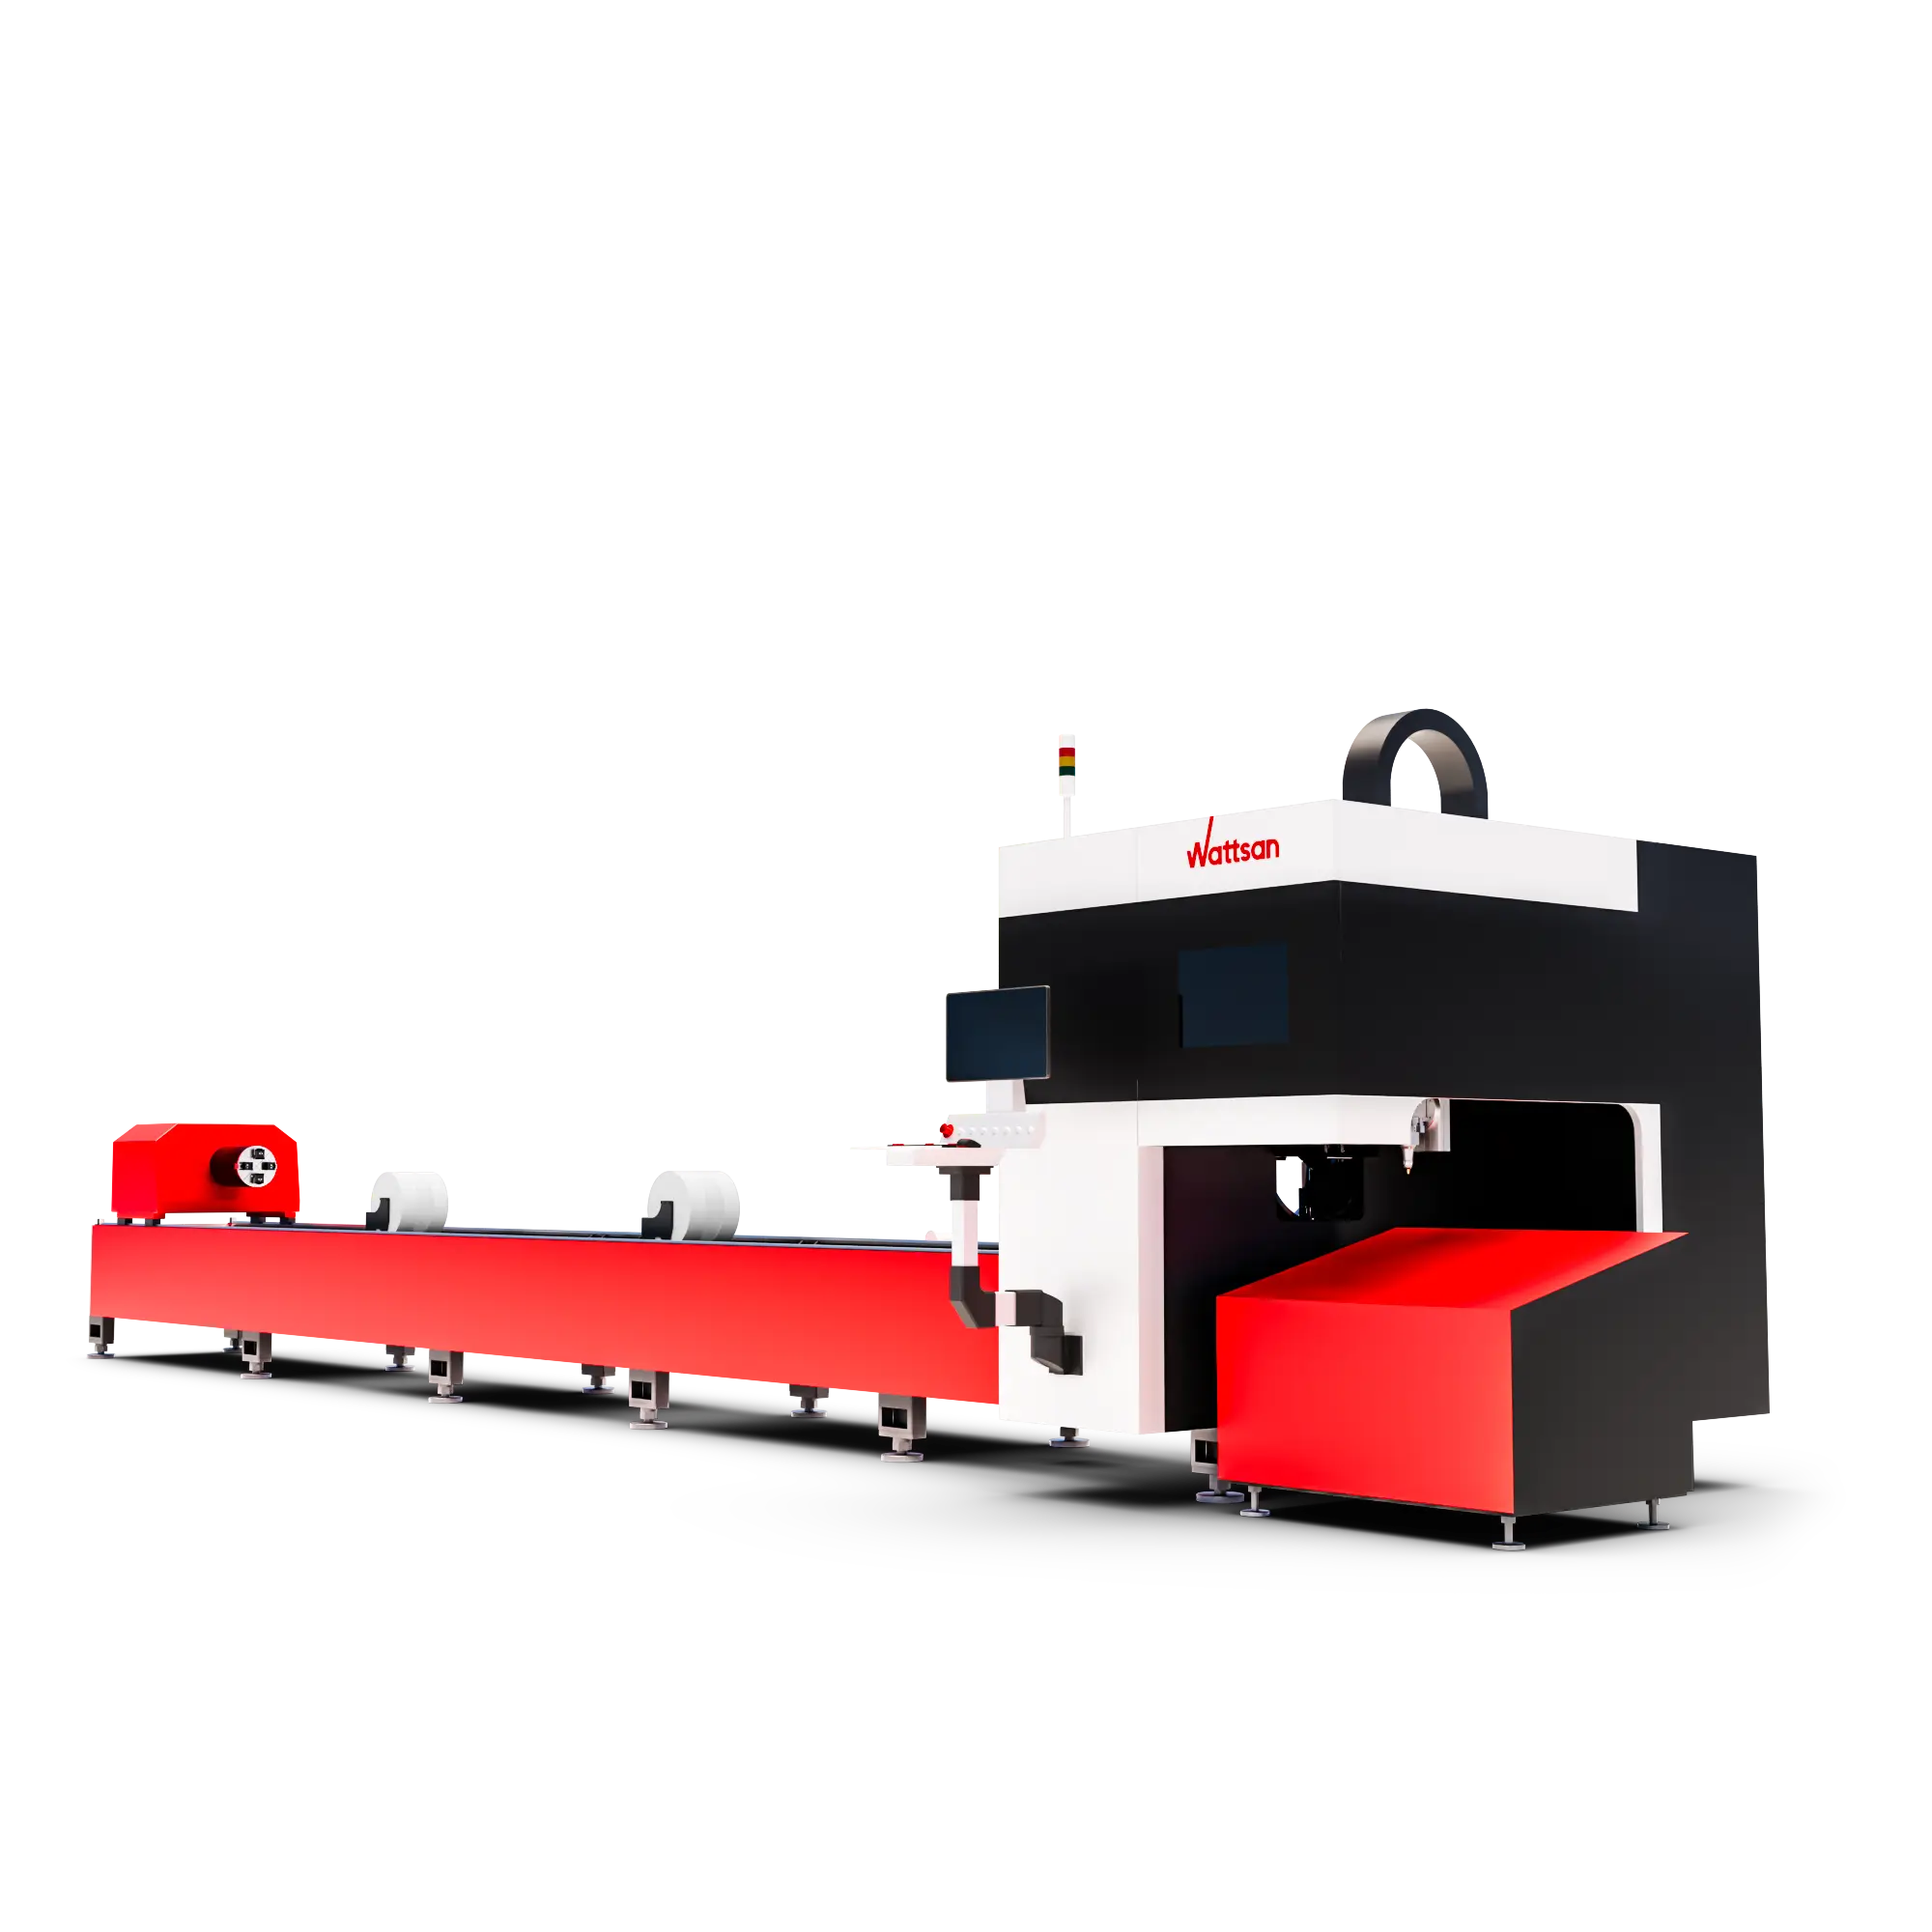
Reine Laser-Schneidemaschine für Rohre und Profile
Entdecken Sie reine Laserschneidemaschinen für Rohre und Profile
Laser für Metall schneiden: Welche Leistung ist die richtige?
Wählen Sie die Faserlaserleistung nach den Werkstoffen und Dicken, die Sie regelmäßig schneiden, und nach der Geschwindigkeit und Kantenqualität, die Ihre Aufträge verlangen. Die maximale Schneiddicke einer Maschine zeigt, was sie unter angegebenen Bedingungen schneiden kann; sie sagt nicht, wie schnell oder wirtschaftlich sie diese Teile jeden Tag fertigt.
Vergleichen Sie Leistungsstufen am selben Werkstoff und mit derselben Zeichnung. Höhere Leistung lohnt den Mehrpreis, wenn die Zeitersparnis Ihre nutzbare Ausbringung erhöht oder die Kosten pro Gutteil senkt. Bei dünnen Teilen mit vielen kleinen Löchern oder kurzen Konturen können Einstechen und Maschinenbewegung den Gewinn durch eine stärkere Quelle begrenzen.
Rahmen für die Leistungsauswahl
| Werkstoff | Gas | Dicke (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|---|---|---|---|---|---|---|---|
| Baustahl | N2 / Luft | 1 | 10 | 20 | 35 | 45 | 50–80 |
| Baustahl | N2 / Luft | 3 | – | – | – | 14 | 30–38 |
| Baustahl | N2 / Luft | 6 | – | – | – | 5 | 10–13 |
| Baustahl | N2 / Luft | 10 | – | – | – | – | 5–6,5 |
| Baustahl | O2 | 3 | 3 | 3,6 | 4 | 3,6–4,2 | – |
| Baustahl | O2 | 6 | 1,5 | 1,4 | 2,7 | 2,7–3,2 | – |
| Baustahl | O2 | 10 | – | 1 | 1,5 | 2,0–2,3 | 2,3 |
| Baustahl | O2 | 20 | – | – | 0,6 | 0,6–0,7 | 1,4 |
| Edelstahl | N2 | 1 | 13 | 20 | 45 | 60 | 63 |
| Edelstahl | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 |
| Edelstahl | N2 | 6 | – | – | 2,7 | 5 | 15 |
| Edelstahl | N2 | 10 | – | – | – | 2 | 7,5 |
| Edelstahl | N2 | 20 | – | – | – | – | 1,45 |
| Aluminiumlegierung | N2 | 1 | 10 | 18 | 30 | 50 | 45 |
| Aluminiumlegierung | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 |
| Aluminiumlegierung | N2 | 6 | – | – | 2 | 4 | 11 |
| Aluminiumlegierung | N2 | 10 | – | – | – | 1,2 | 5 |
| Aluminiumlegierung | N2 | 20 | – | – | – | – | 1 |
| Messing | N2 | 1 | 9 | 15 | 28 | 40 | 40 |
| Messing | N2 | 3 | – | – | 6 | 14 | 22 |
| Messing | N2 | 6 | – | – | – | 3,8 | 10 |
| Messing | N2 | 10 | – | – | – | 1 | 5 |
Die Spalten zeigen die Nennleistung der Quelle; einige Sauerstoff-Einstellungen nutzen reduzierte Leistung. N2 steht für Stickstoff, O2 für Sauerstoff. Testeinstellungen sind nicht enthalten. Ein Strich bedeutet: Für diesen Werkstoff, diese Dicke und dieses Gas wurde keine Referenz ausgewählt; er gibt keine Schneidgrenze an.
Bei 1 mm Edelstahl mit Stickstoff betragen die Referenzgeschwindigkeiten für 6 und 12 kW 60 und 63 m/min. Bei 10 mm sind es 2 und 7,5 m/min. Für berechnete 20 m Kontur in 10 mm Edelstahl bedeutet das 10 Minuten gegenüber 2 Minuten 40 Sekunden reiner Schneidbewegung – eine Ersparnis von 7 Minuten 20 Sekunden. Die vollständigen Auftragszeiten enthalten auch Einstechen, Beschleunigung und Handhabung.
Für Kupfer liegt die 12-kW-Referenz bei 5 m/min auf 6 mm dickem Material mit Sauerstoff.
Welche Größe sollte die Laser-Schneidemaschine für Metall haben?
Vergleichen Sie den nutzbaren Arbeitsbereich und die Handhabungsgrenzen der Maschine mit den Produktionsanforderungen, die Sie zuvor erfasst haben.
Welchen Arbeitsbereich brauchen Sie zum Schneiden von Blech?
- Nutzbarer Arbeitsbereich. Vergleichen Sie die angegebene Schneidlänge und -breite mit den Blechformaten und Layouts, die Sie fahren wollen. Maßgeblich sind die Maße des Arbeitsbereichs, nicht die Modellbezeichnung.
- Tischlast. Prüfen Sie die zulässige Last pro Tisch. Eine Baustahltafel von 1500 × 3000 × 10 mm wiegt ungefähr 353 kg, noch ohne Vorrichtungen oder andere Zusatzlasten. Der Tisch muss die gesamte Last aufnehmen, die Sie auflegen wollen.
Platzbedarf: ein Planungsbeispiel. Die Laserschneidemaschine für Metall Wattsan 1530 TABLECHANGE hat einen Arbeitsbereich von 1500 × 3000 mm, aber Gesamtabmessungen von 7,68 × 2,16 m. Für eine erste Aufstellplanung ergibt sich mit 1,3 m Abstand links und hinten und 1 m auf den übrigen Seiten ein Maschinen- und Zugangsbereich von etwa 10 × 4,5 m (45 m²). Planen Sie Platz für Kühlaggregat, Absaugung sowie Blechlager oder Blechzuführung ein und prüfen Sie die Gesamtanordnung anhand der Aufstellungszeichnung des Lieferanten.
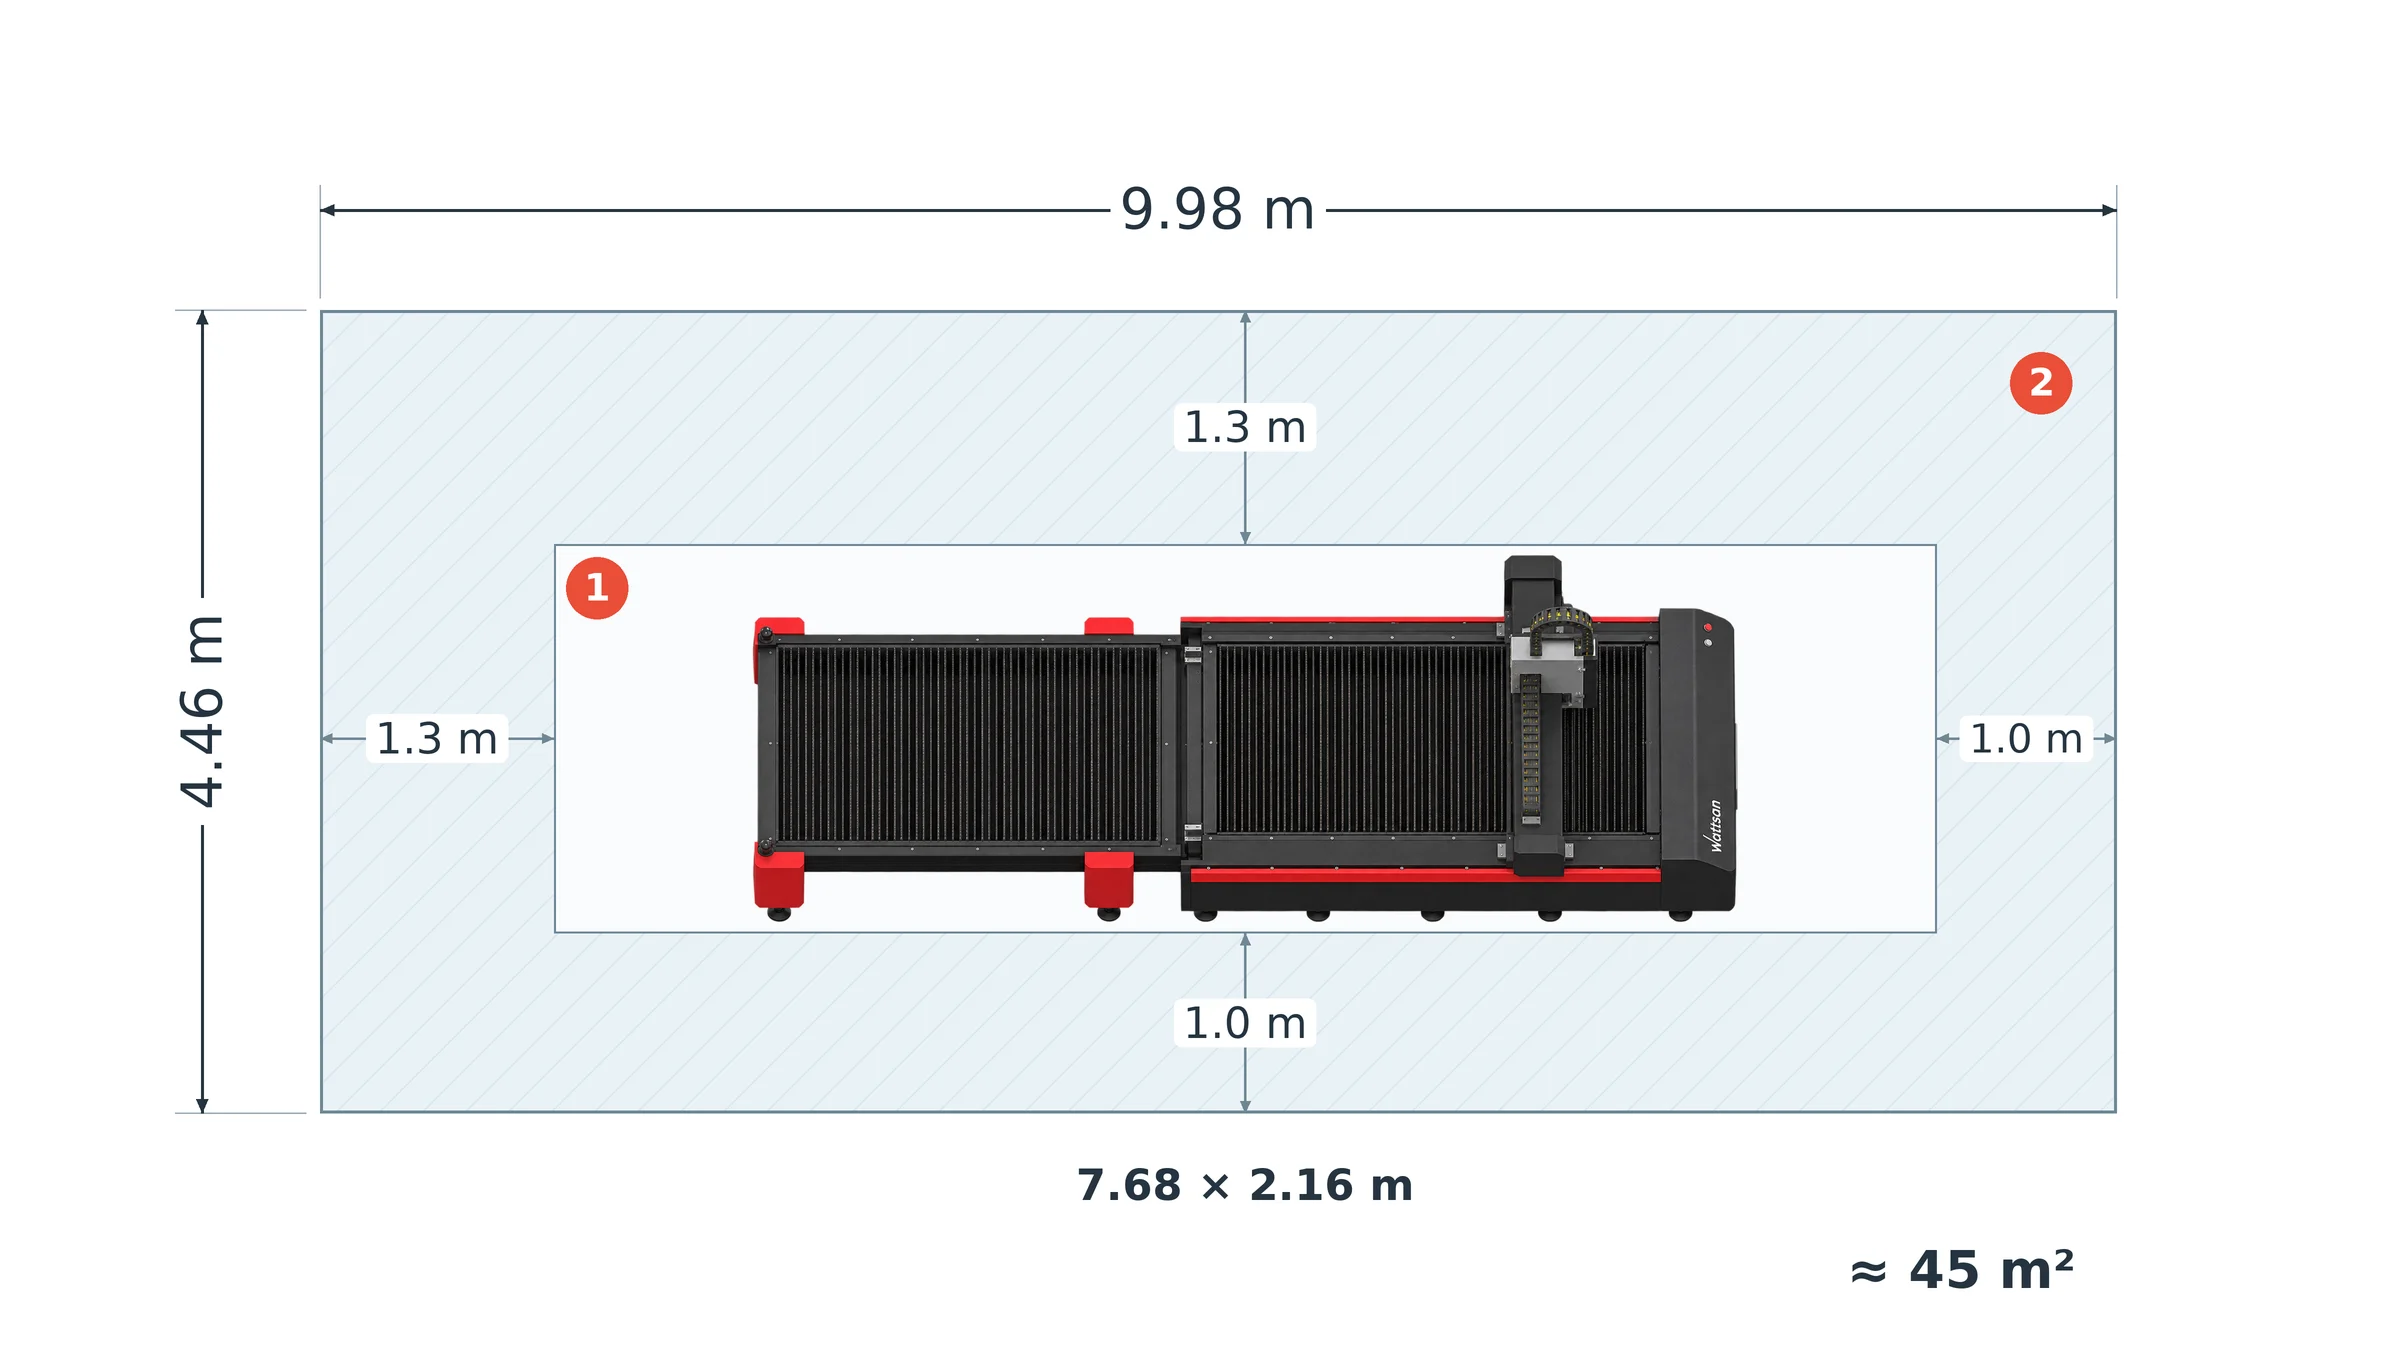
1 – Maschinenumriss; 2 – Zugangsfreiräume.
Welche Kapazität brauchen Sie für Rohre und Profile?
- Querschnittsgrenzen. Prüfen Sie die unterstützten Abmessungen für jede Profilform, die Sie verwenden. Der Futterdurchmesser allein legt nicht für jede Form die maximale Werkstückgröße fest.
- Lade- und Fertigteillänge. Prüfen Sie die Ladelänge des Rohmaterials und die Entladelänge der Fertigteile getrennt. Dass sich ein langes Rohr laden lässt, belegt nicht, dass sich ein Fertigteil gleicher Länge abstützen und entnehmen lässt.
- Gewicht und Abstützung. Klären Sie, ob die Kapazität pro Rohr oder pro Meter angegeben ist und ob die mitgelieferten Auflagen und der Lader Ihr Material abdecken. Verwenden Sie die Angaben derselben vorgesehenen Konfiguration, statt Maximalwerte verschiedener Varianten zu kombinieren.
Einzeltisch, Wechseltisch oder automatische Beladung?
Wählen Sie Tisch- und Materialhandhabungssystem danach, wie stark Be- und Entladen das Schneiden unterbrechen und wie viel Bedienerzeit sie binden.
- Einzeltisch. Der Laser steht still, während fertige Teile entnommen und die nächste Tafel aufgelegt wird. Das kann genügen, wenn diese Pausen genug Zeit für Ihre Aufträge lassen; zusätzliche Handhabungstechnik würde Kosten verursachen, ohne einen Engpass bei der Ausbringung zu lösen.
- Wechseltische. Ein Tisch wird außerhalb des Schneidbereichs vorbereitet, während der andere im Einsatz ist. Wählen Sie diese Anordnung, wenn Tafelwechsel Verzögerungen verursachen und der Bediener den nächsten Tisch während des Schnitts vorbereiten kann. Die Wattsan 1530 TABLECHANGE CABIN ist ein Beispiel für diese Konfiguration; Be- und Entladen der Tafeln können weiterhin manuell erfolgen.
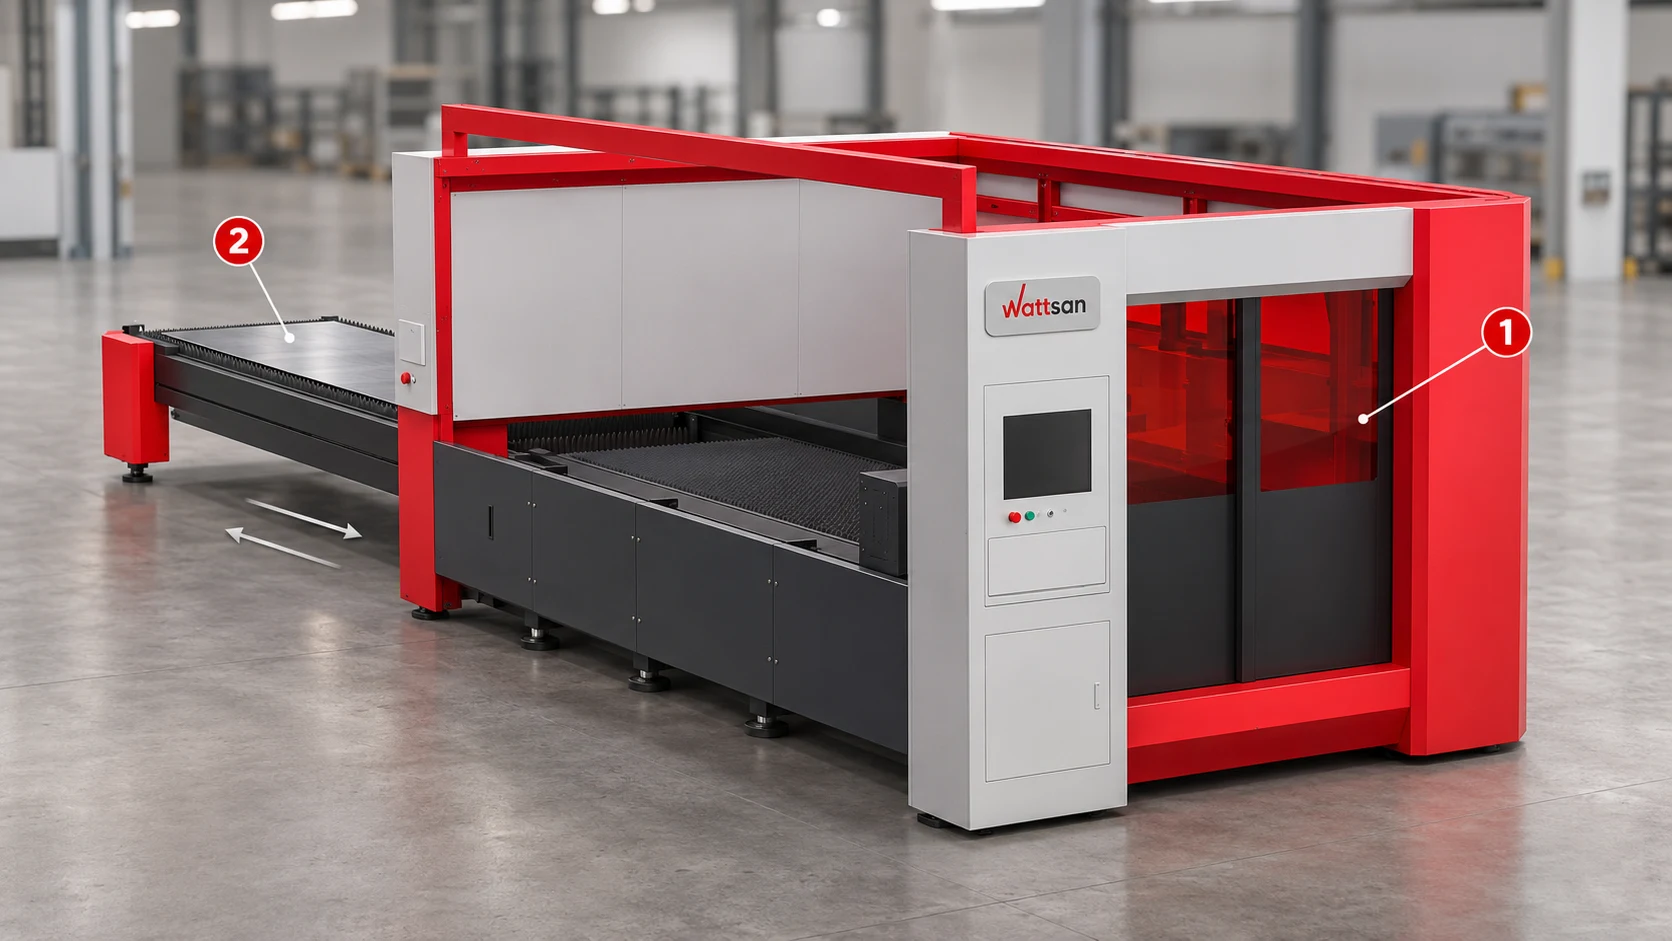
Wattsan 1530 TABLECHANGE CABIN: 1 – geschlossener Schneidbereich; 2 – externer Wechseltisch zum Entladen der Teile und Vorbereiten der nächsten Tafel. Pfeile zeigen die Tischbewegung.
- Automatisches Be- und Entladen. Ein Blechlader überführt Material vom Stapel zur Maschine, meist mit Vakuumgreifern. Für Entladen und Teilesortierung braucht es entsprechende Technik. Diese Systeme gibt es für Blechlaser ebenso wie werkstoffspezifische Rohrhandhabungssysteme. Ziehen Sie sie in Betracht, wenn der Blechtransport viel Bedienerzeit bindet oder Personalengpässe die fahrbaren Schichten begrenzen.
Rechenbeispiel zur Zykluszeit. Angenommen, das Schneiden dauert 20 Minuten pro Tafel, das Entnehmen der Teile und Auflegen der nächsten Tafel 5 Minuten:
- Einzeltisch: 20 + 5 = 25 Minuten pro wiederholtem Zyklus.
- Wechseltische: Findet die gesamte 5-minütige Tafelvorbereitung während des Schneidens statt und dauert der Tischwechsel 30 Sekunden, beträgt der wiederholte Zyklus 20,5 Minuten.
Über zehn solche Zyklen beträgt der Unterschied 45 Minuten. Das sind Beispielzeiten, keine gemessenen Ergebnisse einer Wattsan-Maschine. Dauert die Vorbereitung länger als der Schnitt, bleibt eine Wartezeit; legen Sie den vorgeführten Gesamtzyklus zugrunde, statt jede Handhabungsminute als eingespart anzunehmen.
Vergleichen Sie bei automatischer Beladung sowohl die eingesparte Bedienerzeit als auch die verbleibenden Pausen zwischen den Tafeln mit den Anschaffungskosten, der Wartung und dem Platzbedarf der Anlage. Arbeitskraft zu sparen und die Schneidleistung zu steigern sind getrennte Vorteile: Ein Lader kann die manuelle Handhabung verringern, auch wenn das Schneiden der langsamste Vorgang bleibt.
Auf welche Komponenten kommt es bei einer CNC-Faserlaser-Schneidemaschine für Metall an?
Nach der Wahl von Leistung und Arbeitsbereich vergleichen Sie die Komponenten, die Auftragswechsel, präzise Bewegung und Zeichnungsvorbereitung beeinflussen.
Laserquelle und Schneidkopf
Nennen Sie Quelle und Schneidkopf im Angebot mit Modellbezeichnung und verwenden Sie genau diese Kombination für die Vorführung, damit das Muster die Ausrüstung abbildet, die Sie erhalten.
Bei häufigem Dickenwechsel verringert die automatische Fokusverstellung das manuelle Einstellen des Fokus. Die Abstandsregelung hält den Düsenabstand zum Blech während des Schnitts konstant. Vergleichen Sie, welche Einstellungen Ihr Bediener zwischen den Aufträgen noch selbst vornehmen muss und bei welchen Kollisions- oder Überhitzungsfehlern die Maschine automatisch stoppt.
Rahmen, Portal und Bewegungssystem
Vergleichen Sie die Spannungsarmglühung des Rahmens, die Portal- und Achsantriebe sowie Schutz und Schmierung der Führungen. Spannungsarmglühen begrenzt den Verzug durch Eigenspannungen aus dem Schweißen; Führungsschutz und Schmierung helfen, Verschmutzung und Verschleiß zu kontrollieren.
Bei Zeichnungen mit vielen kleinen Löchern und kurzen Konturen vergleichen Sie neben der Auftragszeit auch Beschleunigung und Maße der Fertigteile. Wiederholtes Bremsen und Richtungswechsel können den Nutzen einer hohen maximalen Verfahrgeschwindigkeit begrenzen. Wählen Sie das Bewegungssystem, das Ihren Auftrag verkürzt und dabei die Toleranzen hält.
Die Wattsan 1530 HARD veranschaulicht beide Kriterien. Ihr wärmebehandeltes Stahlbett nutzt 15–18 mm starke Platten und 16–30 mm starke Rippen für Steifigkeit, mit weiterem Schutz gegen Schneidwärme. In einer Konfiguration mit automatischem Düsenwechsel und kamerabasierter Düsenkontrolle verringert sie die Handarbeit zwischen Aufträgen mit unterschiedlichen Düsen und stoppt den Schnitt, wenn eine Düsenbeschädigung erkannt wird. Diese Kombination lohnt eine Prüfung bei Fertigungen mit häufigen Düsenwechseln und Dauerschnitt, wo sowohl die Rüstzeit als auch der Schutz der Maschine unter Produktionslast zählen.
CNC-, CAD/CAM- und Nesting-Software
Lassen Sie Ihren künftigen Bediener eine Ihrer Dateien importieren, Zeichnungsfehler korrigieren, die Teile anordnen und einen Schneidauftrag in der mitgelieferten Software exportieren. Erfassen Sie Vorbereitungszeit und manuelle Korrekturen, um den Aufwand vor Schnittbeginn zu ermitteln. Lassen Sie sich bei Rohrarbeiten den entsprechenden Ablauf der Rohrprogrammierung vorführen.
Vergleichen Sie Layouts mit gleicher Tafelgröße, gleichen Stückzahlen, gleichem Abstand und gleich erlaubter Teiledrehung. In einem Beispiel ergeben 24 statt 20 Teile auf derselben Tafel 20 % mehr Teile pro Tafel; der Nutzen des Nestings lässt sich so im Materialeinsatz messen.
Was braucht Ihre Werkstatt, um einen Faserlaser zu betreiben?
Fordern Sie vor der Bestellung die Installationsanforderungen für die komplette Maschine und ihre Nebenaggregate an. Anhand dieser Angaben erkennen Sie, welche Umbauten in Ihrer Werkstatt vor der Lieferung nötig sind.
| Zu klärende Anforderung | Was sie Ihnen sagt |
|---|---|
| Stromversorgung: Spannung, Phasen, gesamte Anschlussleistung, Erdung und Versorgungsstabilität für die komplette Anlage. | Ob Ihr vorhandener Stromanschluss ausreicht oder vor der Lieferung ausgebaut werden muss. |
| Schneidgas: Art, Druck, Spitzendurchfluss und Reinheit für Ihre üblichen Werkstoffe und Dicken. | Welche Versorgung zum Schneidprozess passt: Gasflaschen, Tankanlage oder Erzeugung vor Ort. |
| Druckluft: erforderlicher Druck, gelieferter Volumenstrom, Trockenheit und Filterung. | Ob Ihr Kompressor, Trockner und Ihre Filter den Laser versorgen können oder erweitert werden müssen. |
| Kühlung: Leistung des Kühlaggregats, Wasserspezifikation und zulässiger Umgebungstemperaturbereich. | Ob das Kühlpaket zur gewählten Quelle und zu den Bedingungen in Ihrer Werkstatt passt. |
| Absaugung: erforderlicher Luftvolumenstrom, Filterung, Rohrleitungen und Ort der Abluftführung. | Welche Absaugtechnik und welche Luftleitungen vor Produktionsbeginn installiert werden müssen. |
| Standort und Lieferung: Bodentragfähigkeit, Ebenheit, Verankerung, Zugangsöffnungen und Entladeanordnung. | Ob Boden und Anlieferungsweg vorbereitet werden müssen und welche Hebetechnik erforderlich ist. |
Lieferant, Garantie, Schulung und Support bewerten
Vergleichen Sie, welchen Support das Angebot für Inbetriebnahme, Wartung und Reparaturen enthält.
Garantie und Gewährleistung. Prüfen Sie die Garantiebedingungen für Maschine, Quelle und Kopf einschließlich Teilen, Arbeitszeit, Anfahrt und Rücksendung. Klären Sie, wer welchen Anspruch bearbeitet und welche Ausschlüsse gelten, damit Sie gedeckte Reparaturen von Kosten unterscheiden können, die Sie selbst tragen.
Service und Ersatzteile. Vereinbaren Sie den Weg für Ferndiagnose, Technikereinsätze und Ersatzteile, einschließlich Support nach Ablauf der Garantie. Klären Sie Lagerstandorte und Lieferzeiten für kritische Komponenten, damit Sie Reparaturen und mögliche Produktionsunterbrechungen planen können.
Inbetriebnahme und Schulung. Virmer bietet Inbetriebnahme und Bedienerschulung durch Ingenieure, um Ihre Maschine in die Produktion zu bringen. Die Ingenieure können bei der Ersteinrichtung und der Testproduktion mit Ihren Materialien unterstützen, während Schulungen vor Ort oder per Fernzugriff Bedienung und Wartung der Maschine abdecken. So lernt Ihr Team, Aufträge vorzubereiten, die Anlage zu fahren und nach der Übergabe die laufende Pflege auszuführen.
Virmer prüft jede Maschine im Wattsan-Werk, im Lager in den Niederlanden und vor dem Versand an den Kunden. Wattsan-Besitzer erhalten lebenslangen technischen Online-Support.
CNC-Metall-Laserschneidemaschinen für Blech und Rohr: Unsere Wattsan-Auswahl
Die folgende Wattsan-Auswahl ordnet den oben erarbeiteten Produktionsanforderungen passende, bei Virmer erhältliche Modelle zu.
| Produktionsaufgabe | Empfohlene Wattsan-Modelle | Passende Spezifikationen |
|---|---|---|
| Kleine Zuschnitte in einer Werkstatt mit begrenztem Platz | Wattsan 1313 A Cabin / Wattsan 1309 Mini | 1300 × 1300 mm; bis 6 kW; geschlossene Kabine. Maschinenabmessungen: 2545 × 2834 mm. |
| Allgemeine Blech- und Edelstahlbearbeitung in der Lohnfertigung | Wattsan 1530 A / Wattsan 1530 S | Beide: 1500 × 3000 mm. 1530 A: bis 6 kW. 1530 S: bis 12 kW, für eine leistungsstärkere Quelle im gleichen Blechformat. |
| Aufeinanderfolgende Layouts mit häufigem Blechwechsel | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; bis 12 kW; Schutzkabine und automatische Wechseltische. |
| Blechteile und Rohrbauteile auf einer Maschine | Wattsan 1530 ROTARY | 1500 × 3000 mm; bis 12 kW. Rohrmodul: rund 10–220 mm; quadratisch 10–140 mm. |
| Blech- und Plattenschneiden mit höherer Leistung | Wattsan 1530 HARD / Wattsan 2040 HARD | Bis 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Reine Rohr- und Profilfertigung | Wattsan Core Pro | 1,5–30 kW; Versionen mit 6, 9 oder 12 m Ladelänge; Versionen für Werkstückgewichte von 140, 400 oder 1500 kg; pneumatische Rohrauflagen. |
| Schwere Rohre und angeschrägte Schweißnahtvorbereitungen | Wattsan Nova | 15–30 kW; Werkstücke bis 3000 kg; automatische Zuführung und Schwenkkopf für Fasen bis 45°. |
Senden Sie Ihre Zeichnungen, Materialspezifikationen und den geforderten Output an Virmer unter info@virmer.com. Unsere Spezialisten empfehlen Ihnen eine Wattsan-Konfiguration, organisieren eine Vorführung mit Ihren Materialien und erstellen ein detailliertes Angebot. So erhalten Sie einen Maschinenvorschlag, der zu Ihren Produktionsanforderungen passt und in dem die enthaltene Ausstattung und die Leistungen klar ausgewiesen sind.
Häufige Fragen zur Wahl einer Faserlaser-Schneidemaschine
Was kostet eine Faserlaser-Schneidemaschine?
Der Anschaffungspreis hängt von Leistung, Arbeitsbereich, Tischkonzept, Einhausung, Rohrfähigkeit, Automatisierung, Konfiguration von Quelle und Kopf, Nebenaggregaten, Lieferung, Inbetriebnahme und Support ab. Es gibt keinen Einheitspreis: Fordern Sie ein konfigurationsspezifisches Angebot an und unterscheiden Sie den Anfangspreis von den Gesamtkosten des installierten Projekts.
Was kostet der Betrieb einer Faserlaser-Schneidemaschine?
Zu den Betriebskosten zählen Strom, Schneidgas, Verbrauchsmaterial, Personal, Software, Filter, planmäßige Wartung und Ausfallzeiten. Sie unterscheiden sich je nach Maschine, Werkstoffmix und Auslastung. Betrachten Sie jeden Stundensatz daher als Schätzwert, den Sie an Ihrem eigenen Prozess prüfen, und nicht als feste Größe.

