Eine Faserlaser-Schneidmaschine ist ein CNC-gesteuertes System, das den hochleistungsfähigen Strahl einer Faserlaserquelle über einen Schneidkopf führt, auf das Metall fokussiert und mit Schneidgas die Schmelze austreibt, während der Kopf einer programmierten Schneidbahn folgt. Die Strahlquelle erzeugt den Laserstrahl, ist aber allein noch keine Maschine: Strahlführung, Bewegungssteuerung, Gasversorgung, Kühlung und Sicherheitstechnik müssen zusammenwirken, damit ein brauchbares Bauteil entsteht.
Dieser Artikel erklärt das Prinzip des Laserschneidens entlang des vollständigen Faserlaser-Schneidprozesses – von der digitalen Zeichnung bis zum fertigen Metallteil: Was die Maschine enthält, wie ihre Teilsysteme zusammenhängen und wie der Prozess Schritt für Schritt abläuft. Die Physik der Strahlerzeugung in der Quelle selbst finden Sie unter wie ein Faserlaser Licht erzeugt und verstärkt.
Was ist eine Faserlaser-Schneidmaschine?
Eine Faserlaser-Schneidmaschine ist ein CNC-gesteuertes, berührungsloses thermisches Trennsystem, das vor allem zum Schneiden von Metall eingesetzt wird. Sie vereint mehrere eigenständige Teilsysteme mit jeweils eigener Aufgabe:
- Eine Faserlaserquelle erzeugt den Strahl.
- Eine Transport- oder Prozessfaser leitet den fertig erzeugten Strahl zum Schneidkopf.
- Ein Schneidkopf kollimiert, fokussiert und lenkt den Strahl und führt zugleich das Schneidgas zu.
- Ein Bewegungssystem und eine CNC-Steuerung bewegen den Kopf oder das Werkstück entlang einer programmierten Bahn.
- Kühlung, Absaugung, Gasversorgung, Sensorik und Sicherheitssysteme sorgen für einen zuverlässigen Prozess.
„Faser“ beschreibt die Architektur der Laserquelle und nicht das Vorhandensein eines Glasfaserkabels irgendwo in der Maschine. Ein System ist eine Faserlaser-Schneidmaschine, wenn der Schneidstrahl von einer Faserlaserquelle erzeugt wird.
Im deutschsprachigen Raum sind auch die Bezeichnungen Faserlaserschneidanlage, Faserlaserschneider und Fiberlaser-Schneidmaschine gebräuchlich; die Benennung ändert sich, die Technologie nicht.
Aus welchen Hauptkomponenten besteht eine Faserlaser-Schneidmaschine?
Schnittqualität und Verfügbarkeit hängen vom Zusammenspiel des gesamten Systems ab, nicht allein von der Leistung der Laserquelle. Die folgenden Abschnitte gehen jedes Teilsystem durch und zeigen, welche Rolle es im fertigen Ergebnis spielt.
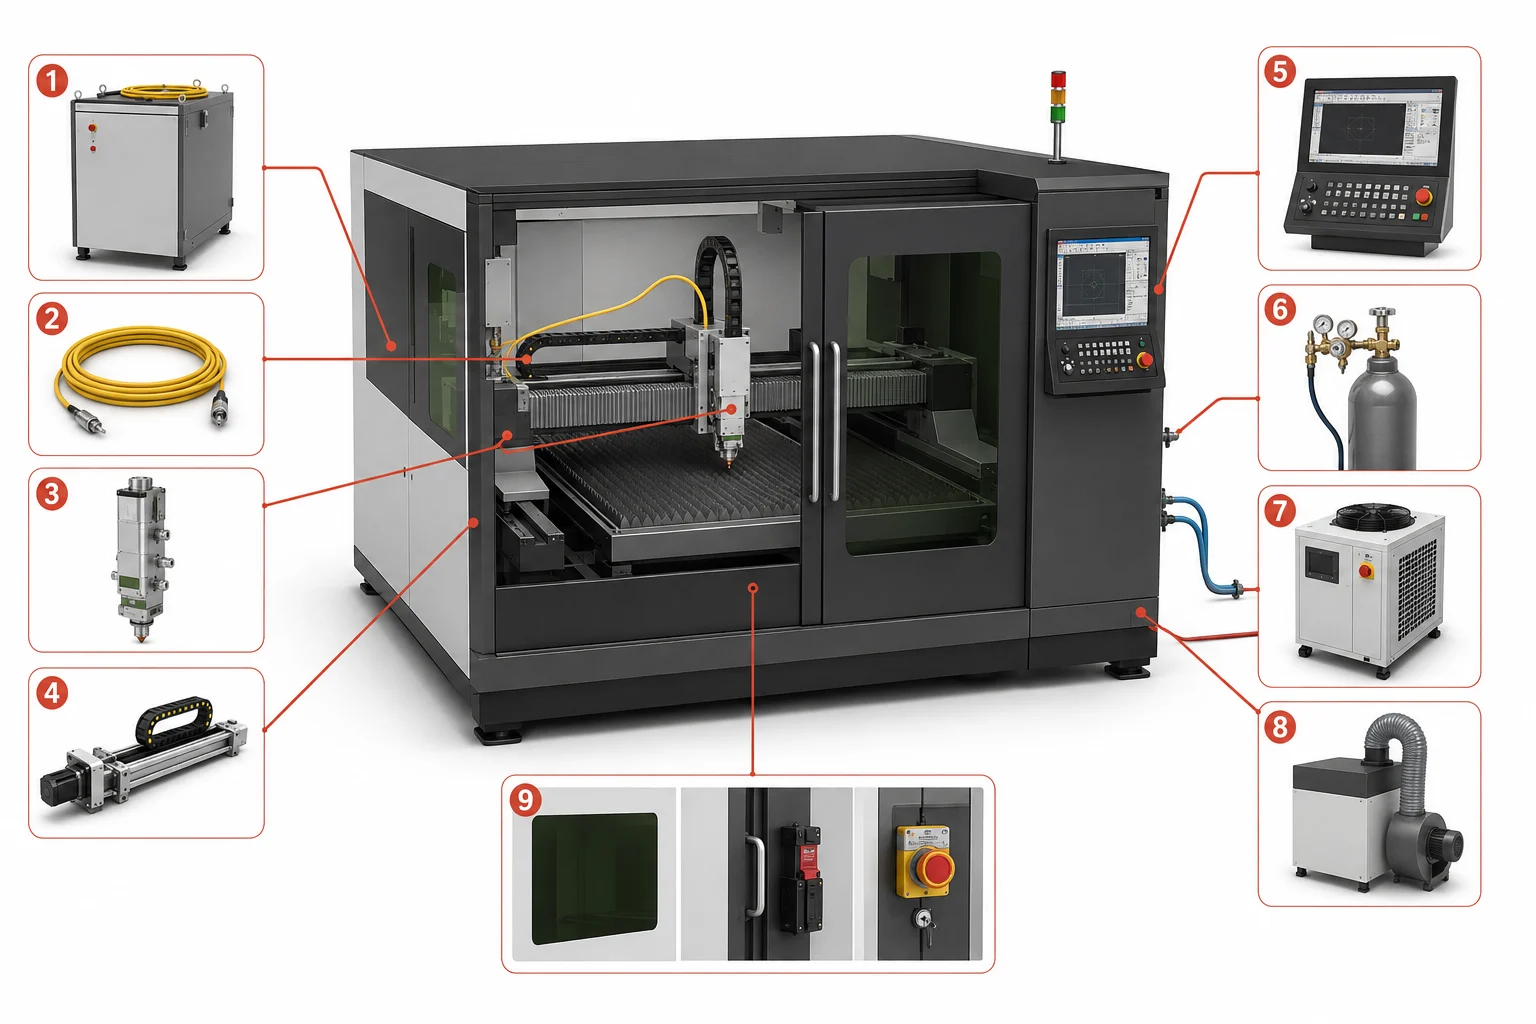
Abbildung: Die Hauptsysteme einer Faserlaser-Schneidmaschine: 1 - Faserlaserquelle, 2 - Transport-/Prozessfaser, 3 - Faserlaser-Schneidkopf, 4 - Portal und Bewegungssystem, 5 - CNC-Steuerung und CAD/CAM-Schnittstelle, 6 - Schneidgasversorgung, 7 - Wasserkühler, 8 - Absaugung und Filtration, 9 - Schutzeinhausung und Sicherheitssysteme
Faserlaserquelle
Die Quelle wandelt elektrische Energie in einen kontrollierten Laserstrahl um. Industrielle Blechschneidmaschinen nutzen üblicherweise kontinuierlich arbeitende (CW) Ytterbium-Faserquellen hoher Leistung, deren Wellenlänge im nahen Infrarot und deren Strahleigenschaften sich für viele industrielle Anwendungen im Metallschneiden eignen. Die Quelle ist nur ein Teilsystem unter mehreren: Sie liefert den Strahl, während alles Nachgeschaltete bestimmt, wie dieser Strahl geführt, geformt und in einen fertigen Schnitt umgesetzt wird. Wer sich für die physikalischen Grundlagen der Erzeugung kohärenten Laserlichts interessiert, findet dort das Prinzip der stimulierten Emission erklärt.
Transportfaser zur Strahlführung
In einem Faserlasersystem kommen zwei verschiedene Fasern zum Einsatz, und es hilft, sie auseinanderzuhalten. Die aktive, dotierte Faser sitzt in der Quelle, wo das Licht erzeugt und verstärkt wird. Die Transport- bzw. Prozessfaser ist ein separates Bauteil, das den bereits erzeugten Strahl von der Quelle zum Schneidkopf leitet.
Weil der Strahl diesen weitgehend geschlossenen Faserweg durchläuft, entfallen bei Fasersystemen die lange offene Strahlführung und die wiederholte Justage externer Spiegel, wie sie bei klassischen CO2-Schneidsystemen üblich sind. Das bedeutet nicht, dass eine Faserlasermaschine nirgends Spiegel enthält: Manche optischen Architekturen nutzen weiterhin reflektierende Elemente im Schneidkopf oder in Strahlweichen.
Faserlaser-Schneidkopf
Der Schneidkopf erzeugt den Laser nicht. Er übernimmt den Strahl aus der Transportfaser, bereitet ihn optisch auf, hält die erforderliche Position über dem Werkstück und führt der Schneidzone das Schneidgas zu. Drei Funktionsgruppen im Kopf erledigen diese Aufgabe.
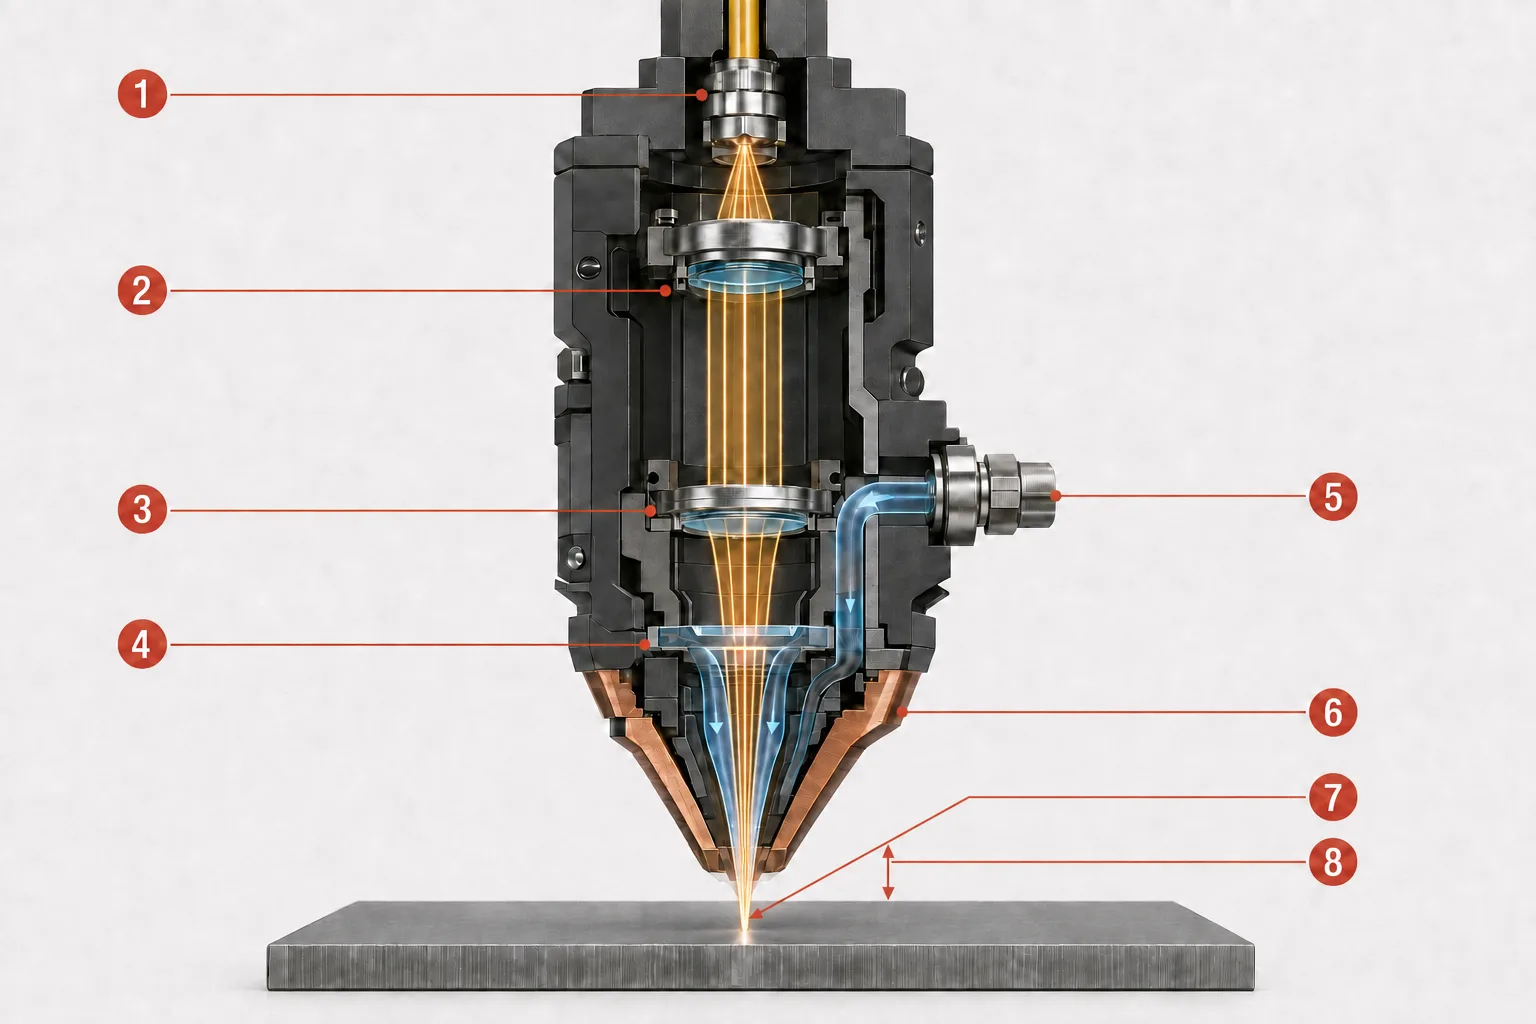
Abbildung: Im Inneren eines Faserlaser-Schneidkopfs führt die Transportfaser (1) den Strahl in die Kollimationsoptik (2), die einen annähernd parallelen Strahl erzeugt. Die Fokussieroptik (3) bündelt ihn anschließend durch ein austauschbares Schutzglas (4). Das Schneidgas tritt durch den Einlass (5) ein und strömt koaxial durch die Düse (6). Der Strahl erreicht an der Fokusposition (7) seinen kleinsten Durchmesser, während der Düsenabstand (8) den physischen Abstand zwischen Düsenspitze und Werkstück bezeichnet. Zur Veranschaulichung ist der Fokus an der Materialoberfläche dargestellt; seine tatsächliche Lage kann oberhalb, auf oder unterhalb der Oberfläche liegen.
Kollimation und Fokussierung des Strahls
Der Strahl tritt divergent aus der Transportfaser aus, wird zu einem annähernd parallelen Strahl kollimiert und anschließend am Werkstück zu einem kleinen Fokuspunkt gebündelt: divergenter Austritt aus der Transportfaser → kollimierter Strahl → fokussierter Spot am Werkstück.
Ein kleinerer Fokuspunkt konzentriert die Energie auf eine kleinere Fläche und kann die Leistungsdichte erhöhen, doch die Schnittgenauigkeit wird nicht allein durch die Spotgröße bestimmt: Düsenausrichtung, Bewegungsgenauigkeit und Prozessparameter wirken ebenfalls mit. Stellen Sie sich diese Stufe als verstellbare Lupe in Kombination mit einer kontrollierten Gasdüse vor – mit dem Unterschied, dass die Maschine anders als bei Sonnenlicht durch ein Glas von einem kontrollierten Strahl ausgeht und den Fokus mit speziell entwickelter Optik innerhalb eines programmierten Prozesses präzise positioniert.
Fokus- und Höhenregelung
Die Fokuslage beschreibt, wo der engste Punkt des Strahls – die Strahltaille – relativ zur Materialoberfläche liegt; je nach Prozess kann sie auf, über oder unter der Oberfläche positioniert sein. Ein Autofokus-Mechanismus stellt sie automatisch ein, ohne dass der Bediener die optische Einheit von Hand neu positionieren muss.
Der Düsenabstand (Stand-off) ist ein verwandter, aber eigenständiger Parameter: der physische Abstand zwischen Düse und Werkstück. Ein kapazitiver Sensor erfasst Änderungen, die mit diesem Abstand zusammenhängen, und die Höhenregelung nutzt das Signal, um die Z-Achse nachzuführen und den Abstand konstant zu halten, wenn der Kopf über kleine Unebenheiten des Blechs fährt. Wer Fokuslage und Düsenabstand verwechselt, kann bei einem misslungenen Schnitt zu einer falschen Diagnose kommen.
Schutzglas, Düse und Schneidgas
Ein oder mehrere austauschbare Schutzgläser schützen die teurere Kollimations- und Fokussieroptik vor Spritzern, Dämpfen, Rauch und anderen Verunreinigungen; manche Köpfe haben mehrere Gläser entlang des optischen Wegs. Es handelt sich um Verschleißteile zum Schutz, nicht um die eigentliche Fokussierlinse.
Der fokussierte Strahl und das Schneidgas treten durch die Düse zum selben Punkt am Werkstück. Die Düse formt und lenkt den Gasstrahl, der die Schmelze aus der Schnittfuge befördert. Durchmesser, Zustand, Ausrichtung und Abstand der Düse zum Werkstück beeinflussen den Schmelzeaustrieb – eine beschädigte oder dezentrierte Düse ist eine häufige Ursache für schwankende Kantenqualität.
CNC-Steuerung und CAD/CAM-Software
Vier miteinander verbundene Elemente wirken zusammen, um aus einer Konstruktion ein fertiges Bauteil zu machen:
- CAD (Computer-Aided Design) definiert oder importiert die Geometrie des Bauteils.
- CAM- und Nesting-Software platziert die Teile auf dem Blech, erzeugt Werkzeugbahnen und weist Prozessregeln zu.
- Die CNC-Steuerung (Computerized Numerical Control) wandelt das Programm in koordinierte Maschinenbewegung und Prozessbefehle um.
- Maschinenparameter umfassen Laserleistung, Schneidgeschwindigkeit, Fokuslage, Auswahl des Schneidgases, Gasdruck und Einstechroutinen.
Bewegungssystem, Portal und Z-Achse
Die X/Y-Bewegung folgt der programmierten Kontur über das Blech, während die Z-Achse die Position des Schneidkopfs relativ zum Werkstück hält. Servoantriebe, Führungen, Kraftübertragung, Rückmeldung und Kalibrierung beeinflussen allesamt, wie genau diese Bewegung ausgeführt wird – ein präziser Laserspot kann einen instabilen Rahmen oder eine schlecht kalibrierte Achse nicht ausgleichen. Die Antriebstechnik unterscheidet sich je nach Konstruktion, etwa Zahnstange-Ritzel oder Linearmotoren; keine einzelne Technologie gilt für jede Maschine.
Maschinenbett und Arbeitstisch
Das Maschinenbett bildet das Gestell und die tragende Struktur. Die Auflagelamellen des Arbeitstischs stützen das Blech und lassen Schmelze, Funken und Schneidreste in den darunterliegenden Auffangbereich fallen. Maschinen können mit festem Tisch oder mit Wechseltisch ausgestattet sein; Blech-, Rohr- und 3D-Maschinen nutzen jeweils eine Werkstückaufnahme, die zur Form des Werkstücks passt.
Schneidgasversorgung
Die Maschine benötigt eine geregelte Gasversorgung mit dem für den Prozess richtigen Druck, Durchfluss und Reinheitsgrad. Sauerstoff, Stickstoff und Druckluft sind drei gängige Schneidgase; sie werden weiter unten in diesem Artikel ausführlich behandelt.
Wasserkühler (Chiller)
Ein Wasserkühler führt Wärme von bestimmten Komponenten ab – üblicherweise von der Laserquelle und/oder dem Schneidkopf – und kühlt nicht den Schnitt selbst, der von der Wechselwirkung zwischen Strahl und Material bestimmt wird. Die genauen Kühlkreisläufe unterscheiden sich je nach Maschine und Quellenhersteller.
Absaugung und Filtration
Beim Laserschneiden entstehen Rauch, Feinstaub, verdampftes Material und Spritzer. Die Absaugung führt die belastete Luft aus dem Schneidbereich ab und trägt dazu bei, Bediener, Optik, Elektronik und das weitere Arbeitsumfeld zu schützen. Sie macht nicht jedes Material und jede Beschichtung von sich aus sicher bearbeitbar; unbekannte Materialien müssen weiterhin identifiziert und angemessen gefiltert werden.
Einhausung, Verriegelungen und Sicherheitssysteme
Industrielle Maschinen verfügen unabhängig von ihrem Aufbau in der Regel über Not-Halt-Taster, Warnsignale und definierte Verfahren für sichere Wartungsarbeiten. Je nach Konstruktion kann eine Maschine zusätzlich eine vollständige Schutzeinhausung besitzen oder in einem kontrollierten Laserbereich mit weiteren technischen Schutzmaßnahmen betrieben werden. Eingehauste Modelle nutzen außerdem verriegelte Türen oder Paneele, korrekt klassifizierte Sichtfenster und, sofern geliefert, eine Branderkennung.
Nicht jede eingehauste Maschine darf automatisch als „Laserklasse 1“ bezeichnet werden. Die Einstufung hängt von der vollständigen zertifizierten Konfiguration und der zugänglichen Strahlung im Normalbetrieb ab – ein eingehaustes System kann weiterhin einen Laser deutlich höherer Klasse enthalten, und das Öffnen der Einhausung für Wartungsarbeiten verändert die Gefährdungslage.
Wie funktioniert eine Faserlaser-Schneidmaschine? Schritt für Schritt
Der Betrieb einer Faserlaser-Schneidmaschine setzt voraus, dass alle oben beschriebenen Teilsysteme in einer festgelegten Abfolge zusammenarbeiten. Die folgenden Schritte stellen diese Abfolge als durchgehenden Prozess dar – von der ursprünglichen Konstruktionsdatei bis zum geprüften, vereinzelten Bauteil.
Schritt 1: Die Konstruktion wird in der CAD/CAM-Software vorbereitet
Die Bauteilgeometrie wird in CAD importiert oder erstellt und anschließend per Nesting auf dem Blech angeordnet. Die CAM-Software erzeugt die Werkzeugbahnen, legt die Reihenfolge der Konturen fest, ergänzt An- und Abschnitte (Lead-in und Lead-out) und weist Prozessparameter für das gewählte Material und die gewählte Dicke zu.
Schritt 2: Das Material wird geladen und der Auftrag eingerichtet
Der Bediener oder ein automatisches Beladesystem positioniert das Blech, das Rohr oder das Profil. Beim Einrichten des Auftrags werden Material und Dicke bestätigt sowie validierte Parameter und das Schneidgas ausgewählt; vor dem Start werden Düse, Schutzglas, Gasversorgung, Kühlung, Absaugung und Sicherheitssysteme geprüft.
Schritt 3: Die Quelle erzeugt den Strahl, die Transportfaser leitet ihn zum Kopf
Elektrische Energie wird in der Faserquelle in einen Laserstrahl umgewandelt (die zugrunde liegende Physik erläutert der Fachbeitrag zur Faserlasertechnologie), und der fertige Strahl gelangt anschließend über die Transportfaser zum Schneidkopf.
Schritt 4: Der Schneidkopf fokussiert den Strahl und stellt den Arbeitsabstand ein
Die Optik des Kopfes kollimiert und fokussiert den Strahl zu einem kleinen Arbeitspunkt, während Autofokus und kapazitive Höhenregelung Fokuslage und Düsenabstand wie oben beschrieben einstellen.
Schritt 5: Der Laser sticht das Metall an
Bevor das Schneiden der Kontur beginnen kann, muss der Strahl normalerweise zunächst eine Anfangsöffnung im Material erzeugen. Das Einstechen kann mit einem anderen Leistungsprofil, einer anderen Fokuslage, einem anderen Gas oder einem anderen Timing erfolgen als das stationäre Schneiden; bei dickerem Material ist es anspruchsvoller und kann Spritzer erzeugen, die Schutzglas und Düse belasten.
Schritt 6: Der fokussierte Strahl erzeugt eine schmelzflüssige Schneidzone
Das Material absorbiert einen Teil der Strahlenergie, die auf eine kleine Fläche konzentriert ist. Die Temperatur steigt, bis das Material schmilzt und unter bestimmten Bedingungen teilweise verdampft. So entsteht ein schmaler Kanal, die Schnittfuge (Kerf), und das umgebende Material kann eine Wärmeeinflusszone erfahren. Beim üblichen Blechschneiden sind Schmelzen und Schmelzeaustrieb – nicht vollständiges Verdampfen – in der Regel die dominierenden Mechanismen.
Schritt 7: Das Schneidgas treibt das geschmolzene Material aus
Ein koaxialer Gasstrahl drückt das geschmolzene Material durch die Schnittfuge und aus ihr heraus. Je nach verwendetem Gas kann er zudem die Oxidation unterstützen oder davor schützen, Temperatur und Prozessstabilität beeinflussen und sich auf Schlackeanhaftung, Kantenfarbe und die Anforderungen an die Weiterverarbeitung auswirken.
Schritt 8: Die CNC-Bewegung formt die programmierte Kontur
Die CNC-Steuerung koordiniert Laser, Schneidkopf, Achsen, Gasversorgung und Prozesstiming. Sie kann Geschwindigkeit und Prozessverhalten an Ecken, kleinen Bohrungen, Anschnitten oder bei Geometriewechseln anpassen, statt jede Kontur mit konstanter Geschwindigkeit abzufahren.
Schritt 9: Die Teile werden vereinzelt und geprüft
Nach dem Schneiden werden die Teile entnommen und auf Durchtrennung, Schlacke oder Grat, Schnittfugenbreite, Kantenrauheit, Konizität, Anlauffarben und Maßhaltigkeit geprüft. Je nach Prüfergebnis können Bediener Parameter anpassen, die Düse austauschen, die Optik kontrollieren oder die Maschine neu kalibrieren.
Was passiert dort, wo der Laser auf das Metall trifft?
Das Schneiden entsteht durch eine kurze Abfolge physikalischer Vorgänge am Kontaktpunkt: Das Material absorbiert die Strahlenergie, diese Energie wird so schnell in Wärme umgewandelt, dass ein schmaler Kanal schmilzt (und teilweise verdampft), und die entstandene Schmelze wird ausgetrieben, ohne dass ein Werkzeug das Blech berührt. Die drei folgenden Abschnitte folgen dieser Abfolge, beginnend damit, wie das Metall die Strahlenergie überhaupt aufnimmt.
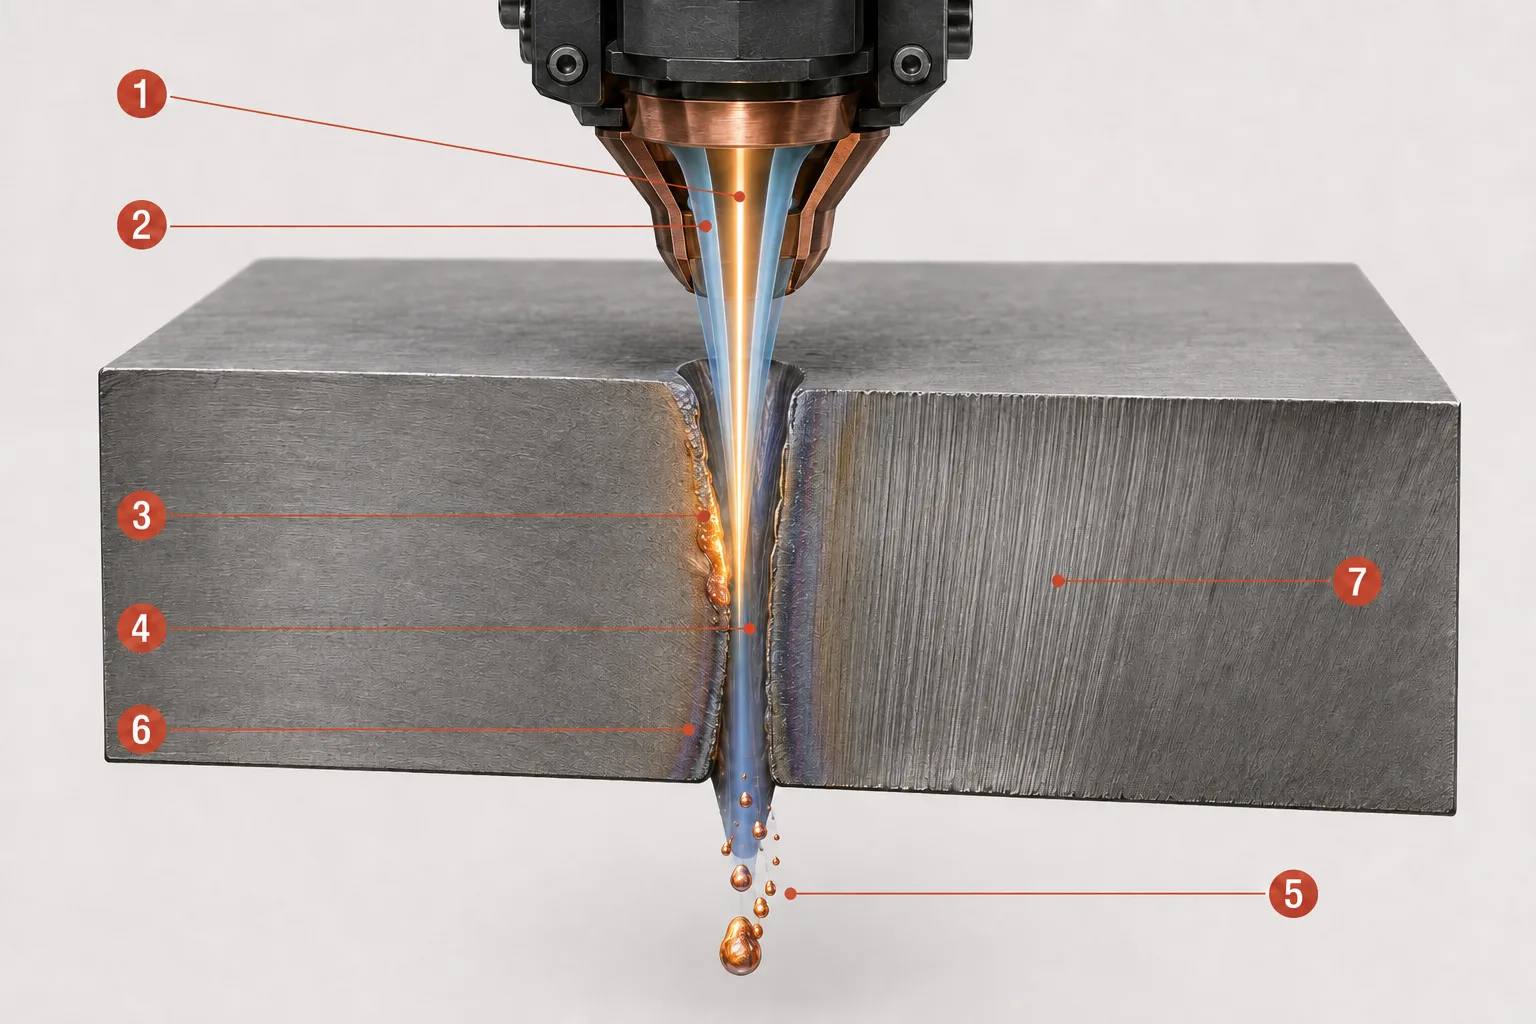
Abbildung: In der Schneidzone erhitzt der fokussierte Laserstrahl (1) einen schmalen Bereich, während der koaxiale Schneidgasstrahl (2) das geschmolzene Material nach unten drückt. Die Schmelzzone (3) bildet sich an der aktiven Schneidfront und hinterlässt einen schmalen Kanal, die Schnittfuge (4). Die ausgetriebene Schmelze (5) tritt an der Unterseite des Blechs aus, während neben der Schnittfuge eine schmale Wärmeeinflusszone (6) verbleibt und sich Schneidriefen (7) an der Schnittwand bilden. Die Darstellung ist schematisch und nicht maßstabsgetreu.
Absorption und Wärmeübertragung
Metall absorbiert nicht die gesamte auftreffende Laserenergie gleichermaßen. Die Absorption hängt von Wellenlänge, Legierung, Oberflächenzustand, Temperatur, Beschichtungen und Oxidschichten ab, und das Verhalten einer Oberfläche kann sich beim Erwärmen verändern. Schneiden wird möglich, wenn einer kleinen Zone Energie schneller zugeführt wird, als die Wärme von dort abfließen kann.
Schmelzen, begrenztes Verdampfen und Bildung der Schnittfuge
- Schmelzbad / Schmelzzone: der örtlich begrenzte Materialbereich, der über seinen Schmelzpunkt hinaus erhitzt wurde.
- Verdampfen: die Umwandlung erhitzten Materials in Dampf. Bei den meisten Blechschneidprozessen tritt es nur in begrenztem Umfang neben überwiegendem Schmelzen auf.
- Schnittfuge (Kerf): der schmale Kanal, der entsteht, wenn Laserenergie Material aufschmilzt oder abträgt und das Schneidgas es aus der Schneidbahn austreibt.
- Wärmeeinflusszone (WEZ): der Bereich des umgebenden Materials, dessen Eigenschaften durch Wärme verändert wurden, ohne dass es geschmolzen ist.
- Schlacke (Dross): wieder erstarrte Schmelze, die an der Unterseite des Schnitts haftet.
- Schneidriefen: die feinen, nahezu senkrechten Linien auf einer Schnittkante, die entstehen, während der Prozess durch die Materialdicke fortschreitet.
Eine schmale WEZ, eine gratfreie Kante oder ein perfekt sauberer Schnitt sind Prozessergebnisse und keine Garantien – sie hängen vom gesamten Maschinenaufbau, vom Material und von den Parametern ab.
Warum der Prozess berührungslos ist
Kein mechanisches Schneidwerkzeug drückt auf das Werkstück, was Verformungen durch Werkzeugkräfte verringert und Klingenverschleiß ausschließt. Berührungslos bedeutet nicht verschleiß- oder wartungsfrei: Düsen, Schutzgläser, Tischlamellen, Filter und mechanische Systeme erfordern weiterhin regelmäßige Pflege und Austausch.
Wie tragen Laserstrahl und Schneidgas das Metall ab?
Schneidgas-Chemie und Schneidmechanismus sind zwei Seiten desselben Prozesses: Das Gas bestimmt, was an der Schnittkante geschieht, während der Mechanismus beschreibt, wie Strahl und Gasstrahl gemeinsam das Material entfernen. Die folgenden Abschnitte ordnen jedem Gas seinen dominierenden Mechanismus und das typische Ergebnis zu.
Stickstoff und Schmelzschneiden
Stickstoff wird als weitgehend inertes Schneidgas beim Schmelzschneiden eingesetzt: Der Strahl liefert die Schneidwärme, während der Gasstrahl die Schmelze mechanisch austreibt, ohne mit ihr zu reagieren. Da Stickstoff die heiße Kante von der Luft abschirmt, entsteht mit dieser Kombination typischerweise eine saubere, oxidfreie Kante – weshalb sie bei Edelstahl, Aluminium und anderen geeigneten Metallen verbreitet ist. Es können hoher Druck und hoher Durchfluss erforderlich sein, wodurch der Gasverbrauch erheblich ausfallen kann.
Sauerstoff und Brennschneiden
Sauerstoff treibt das Brennschneiden (reaktives Schneiden) an: Er reagiert mit geeignetem heißem Metall und führt dem Prozess durch eine exotherme Reaktion zusätzliche Energie zu; er wird üblicherweise mit Kohlenstoffstahl und Baustahl in Verbindung gebracht. Die entstehende Schnittkante ist oxidiert, und diese Oxidschicht kann sich auf spätere Schweiß-, Beschichtungs- oder Lackierarbeiten auswirken. Sauerstoff ist nicht automatisch die schnellste oder beste Option für jedes Metall und jede Dicke.
Schneiden mit Druckluft
Druckluft enthält sowohl Stickstoff als auch Sauerstoff und kann für geeignete Anwendungen eine wirtschaftliche Option sein. Der Sauerstoffanteil sorgt für einen begrenzten reaktiven Effekt, sodass auf der Kante eine gewisse Oxidation zurückbleiben kann. Die Leistung hängt ab vom Druck, Durchfluss, Luftqualität, Trockenheit, Filtration, Material, Dicke und der geforderten Kantenqualität. Druckluft ist kein universeller Ersatz für eine eigene Stickstoff- oder Sauerstoffversorgung.
Sublimationsschneiden
Beim Sublimationsschneiden wird Material hauptsächlich durch Verdampfen abgetragen, bei minimalem Schmelzen. Die wichtigsten Mechanismen sind Schmelzschneiden, Brennschneiden und Sublimationsschneiden, doch industrielle Faserlaser-Blechschneidmaschinen arbeiten überwiegend mit den ersten beiden; das Sublimationsschneiden ist eher für spezialisierte Präzisionsanwendungen relevant.
Schneidmechanismus und zeitlicher Betriebsmodus des Lasers sind unterschiedliche Klassifizierungsachsen: Schmelz-, Brenn- und Sublimationsschneiden beschreiben, wie Material abgetragen wird, während kontinuierlicher (CW), quasi-kontinuierlicher (QCW) und gepulster Betrieb beschreiben, wie die Quelle den Strahl abgibt – die Begriffe sind nicht austauschbar.
Die folgende Tabelle vergleicht die drei Schneidgase direkt:
| Gas | Hauptaufgabe | Typischer Einsatz | Typisches Kantenmerkmal | Wichtige Einschränkung |
|---|---|---|---|---|
| Sauerstoff | Unterstützt das Schneiden durch eine exotherme Oxidationsreaktion | Vor allem Kohlenstoff- und Baustahl | Oxidierte Kante | Das Oxid muss vor der Weiterverarbeitung unter Umständen entfernt werden |
| Stickstoff | Treibt die Schmelze aus, ohne die Kante gezielt zu oxidieren | Edelstahl, Aluminium und andere geeignete Metalle | Saubere, oxidfreie Kante bei korrektem Prozess | Kann hohen Druck, hohen Durchfluss und hohen Gasverbrauch erfordern |
| Druckluft | Treibt die Schmelze aus, mit begrenztem Sauerstoffbeitrag | Ausgewählte geeignete Metalle und Dicken | Eine gewisse Oxidation ist möglich | Die Qualität hängt stark von der Luftaufbereitung und den Prozessanforderungen ab |
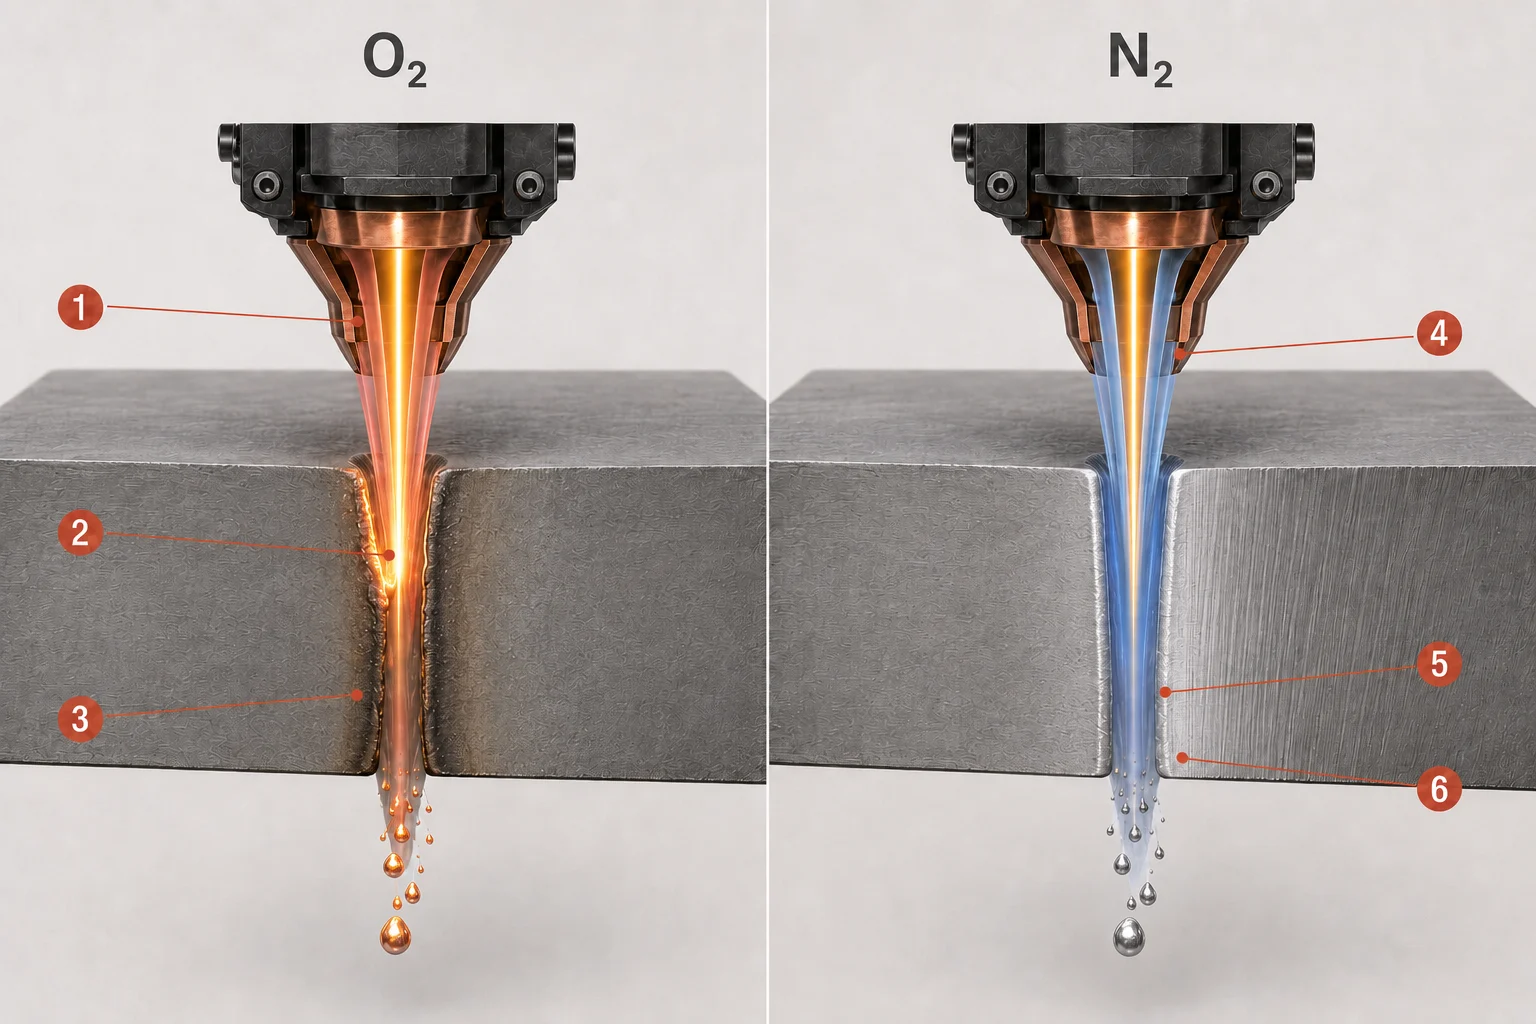
Abbildung: Beim sauerstoffunterstützten Brennschneiden entfernt der Sauerstoffstrom (1) das geschmolzene Material, während eine exotherme Oxidationsreaktion (2) dem Prozess zusätzliche Wärme zuführt und eine oxidierte Schnittkante (3) hinterlässt. Beim stickstoffunterstützten Schmelzschneiden treibt der Stickstoffstrom (4) die Schmelze unter Druck mechanisch aus (5) und kann bei korrekten Prozessparametern eine saubere, nicht oxidierte Kante (6) erzeugen. Die Abbildung zeigt typische Unterschiede; die tatsächlichen Ergebnisse hängen von Material, Dicke und Maschineneinstellungen ab.
Was bestimmt die Schnittqualität und die Genauigkeit des fertigen Bauteils?
Keine einzelne Einstellung bestimmt die Schnittqualität allein. Jeder Prozessparameter verändert eine physikalische Bedingung in der Schneidzone, und diese Bedingung führt zu einem sichtbaren Ergebnis an der fertigen Kante. Die folgende Tabelle verknüpft die wichtigsten Variablen – Laserleistung, Schneidgeschwindigkeit, Fokuslage, Gasdruck und Durchfluss, Düsenausrichtung, Düsenabstand und Materialzustand – mit dem, was sich physikalisch ändert, und dem, was zu sehen sein kann, wenn eine Variable vom Sollwert abweicht:
| Variable | Was sich physikalisch ändert | Mögliches sichtbares Ergebnis bei falschem Wert |
|---|---|---|
| Laserleistung | Energie, die in die Schneidzone gelangt | Unvollständiger Schnitt, Überhitzung, breitere Schnittfuge oder übermäßige Schlacke |
| Schneidgeschwindigkeit | Wechselwirkungszeit und Energie pro Längeneinheit | Fehlende Durchtrennung, Brandspuren, raue Kante oder zu hoher Wärmeeintrag |
| Fokuslage | Spotgröße und Energieverteilung über die Dicke | Konizität, breitere Schnittfuge, Rauheit oder instabile Durchtrennung |
| Gasdruck/-durchfluss | Austriebskraft der Schmelze sowie Abschirm- und Reaktionsverhalten | Schlacke an der Unterseite, Oxidation, unregelmäßige Schnittfuge oder instabiles Schneiden |
| Düsenausrichtung | Koaxiale Beziehung zwischen Strahl und Gasstrahl | Je nach Schneidrichtung ungleichmäßige Kantenqualität |
| Düsenabstand | Geometrie des Gasstrahls und Kopfposition | Instabiler Prozess, Schlacke oder Kollisionsrisiko |
| Materialzustand | Absorption, Wärmeleitung und Oberflächenreaktion | Unregelmäßiger Start, Rauheit, Spritzer oder Schwankungen über das Blech |
Dies sind mögliche Zusammenhänge und kein vollständiges Diagnoseschema; derselbe sichtbare Fehler kann oft auf mehr als eine Ursache zurückgehen.
Schnittfuge, Genauigkeit, Wiederholgenauigkeit und Toleranz
Über einzelne Parameter hinaus hängt die Endgenauigkeit vom gesamten System ab: Quelle und Strahlqualität, Optik des Schneidkopfs, Ausrichtung, CNC-Interpolation, Servoregelverhalten, Steifigkeit des Rahmens, Kalibrierung, Gasversorgung, Materialebenheit und Zustand der Verschleißteile. Mehrere verwandte Begriffe beschreiben unterschiedliche Aspekte dieses Ergebnisses und dürfen nicht als gleichwertige Kennwerte behandelt werden:
- Spotgröße (Strahlfleckdurchmesser): der Durchmesser des fokussierten Strahls am Werkstück.
- Schnittfugenbreite: die tatsächliche Breite des beim Schneiden abgetragenen Materials; sie wird von der Spotgröße beeinflusst, ist aber nicht mit ihr identisch.
- Positioniergenauigkeit der Maschine: wie präzise die Maschine eine vorgegebene Position anfahren kann.
- Wiederholgenauigkeit: wie konstant die Maschine über mehrere Zyklen dieselbe Position wieder anfährt.
- Toleranz des fertigen Bauteils: die zulässige Maßabweichung am fertigen Bauteil, die das Zusammenwirken aller oben genannten Faktoren widerspiegelt.
Welche Arten von Faserlaser-Schneidmaschinen gibt es?
Faserlaser-Schneidmaschinen werden in mehreren Bauformen gefertigt, die jeweils für unterschiedliche Werkstückformen geeignet sind.
Faserlaser-Flachbettmaschinen für Blech
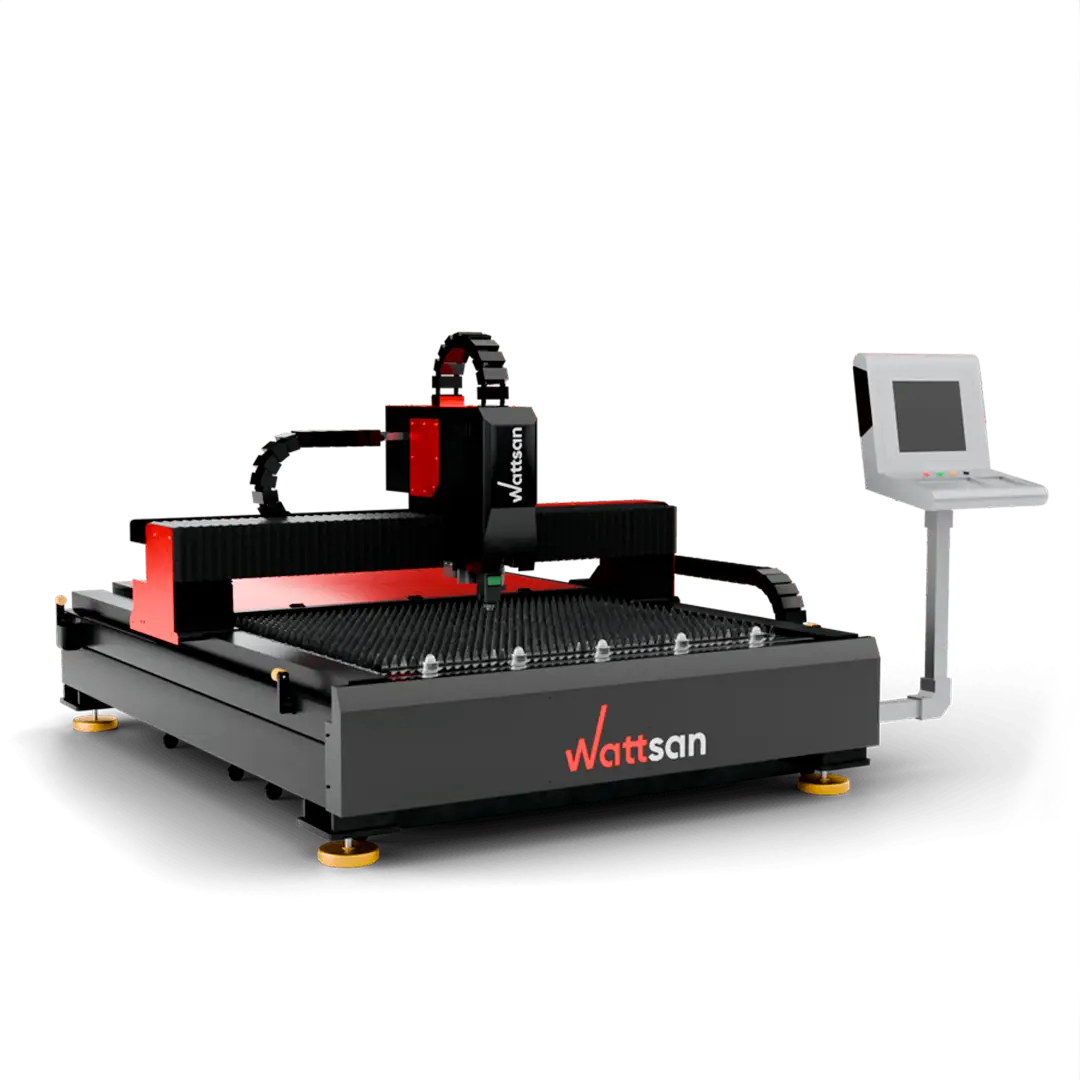
Die gängigste Bauform nutzt ein Portal, das sich über einen festen Tisch oder einen Wechseltisch bewegt und zum Schneiden von Blech und Platten ausgelegt ist.
Faserlaser-Rohrschneidmaschinen
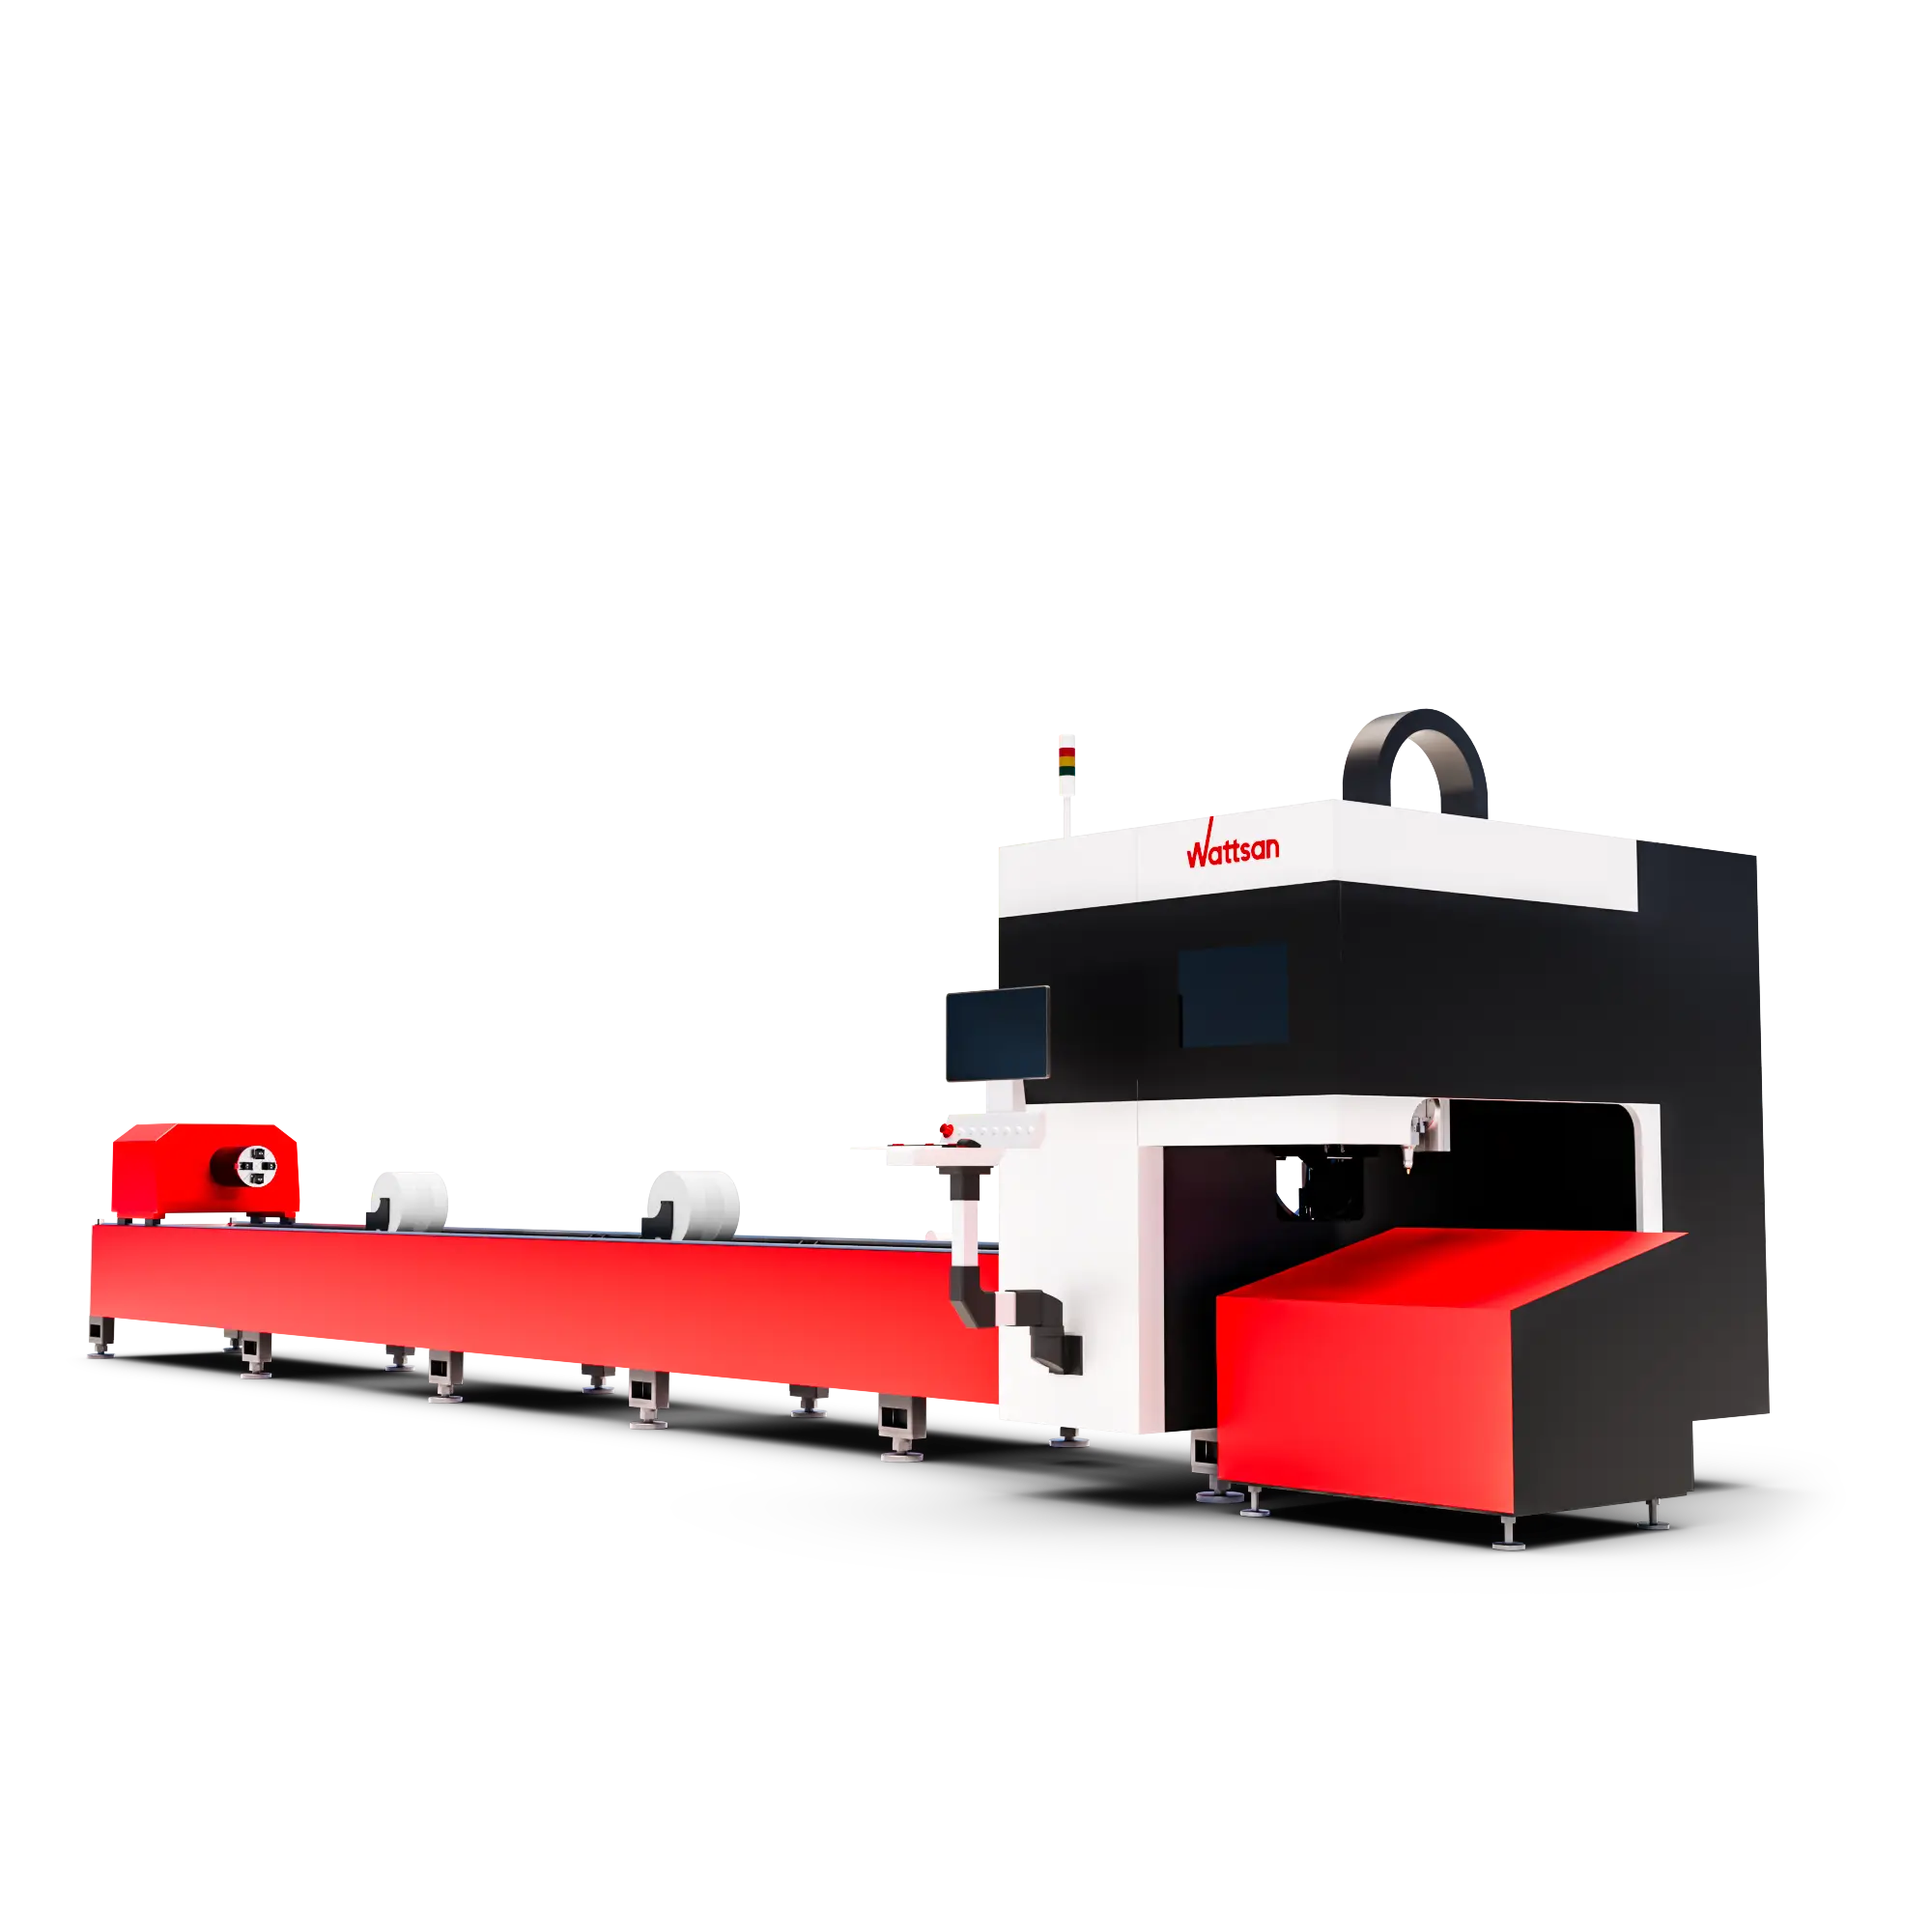
Rohrschneidmaschinen nutzen ein rotierendes Spannfutter und eine eigene Rohr- bzw. Profilabstützung, um programmierte Schnitte um ein dreidimensionales Werkstück zu führen.
Kombimaschinen für Blech und Rohr
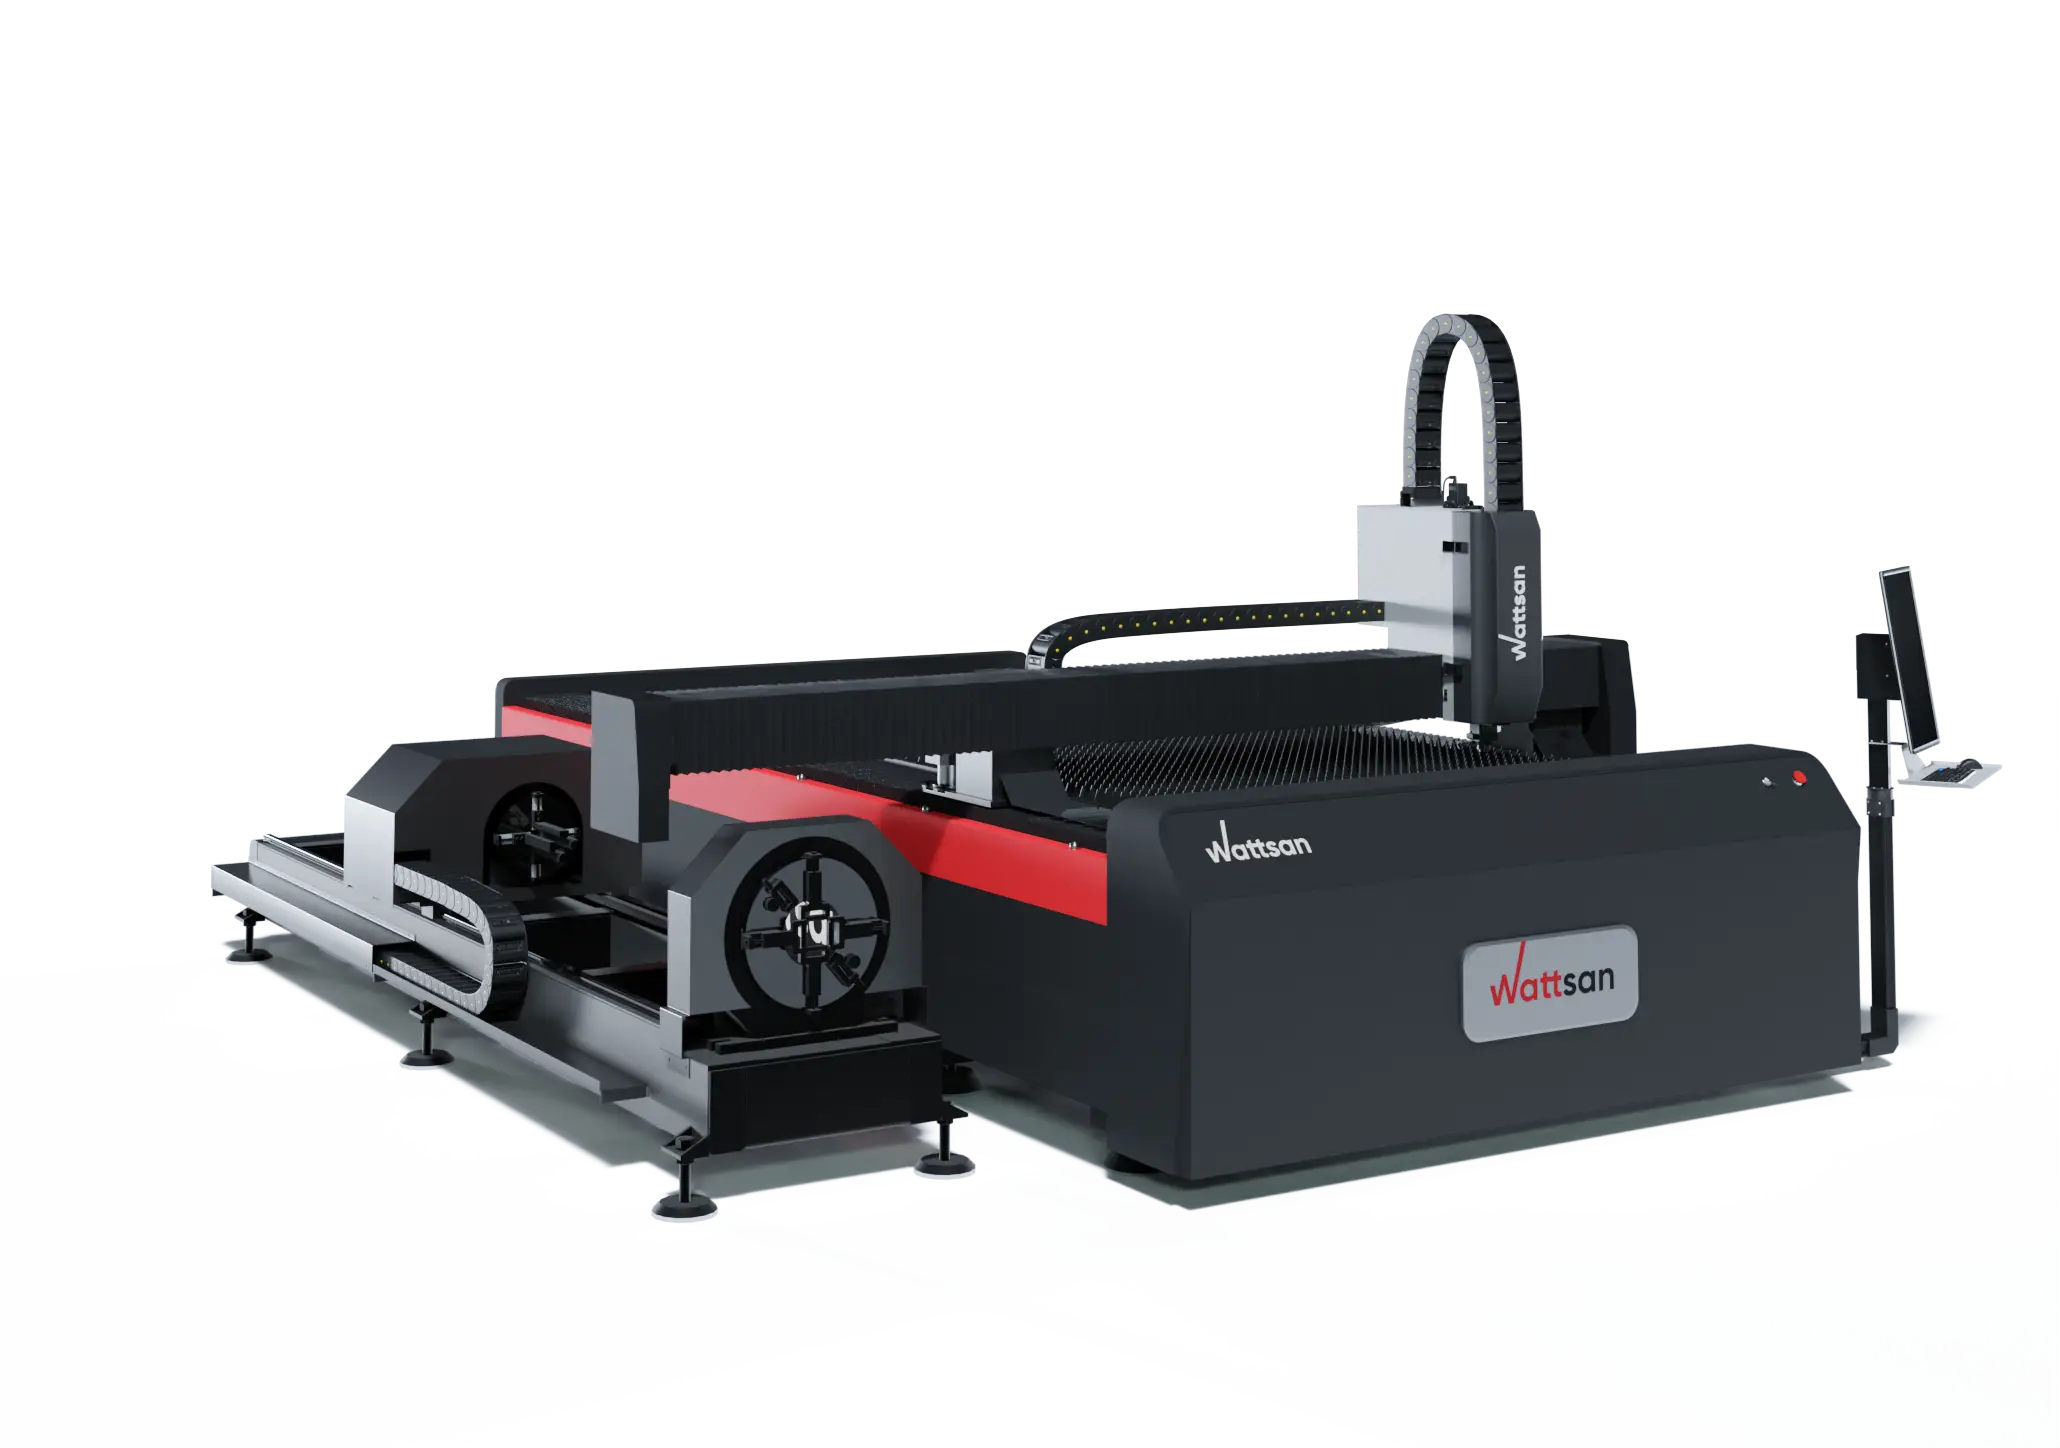
Manche Plattformen vereinen die Bearbeitung von Flachblech und Rohr in einer Maschine – mit konfigurationsabhängigen Kompromissen je nach Produktionsanforderung.
Welche Materialien kann eine Faserlaser-Schneidmaschine schneiden?
Was kann ein Faserlaser schneiden? In industriellen Schneidmaschinen wird die Technologie vor allem für Metalle wie Kohlenstoffstahl, Edelstahl, Aluminium, Kupfer, Messing und Titan eingesetzt. Welche Materialien ein Faserlaser genau schneiden kann – und bei welcher Dicke, Geschwindigkeit und Qualität –, hängt von der gesamten Maschinen- und Prozesskonfiguration ab.
Dass sich etwas technisch schneiden lässt, bedeutet nicht, dass jede Maschine jede Güte oder Dicke mit gleicher Geschwindigkeit und Qualität schneiden kann. Die Leistungsfähigkeit hängt ab von Quelle, Strahleigenschaften, Schneidkopf, Schneidgas, Materialzustand, Dicke und validierten Prozessparametern. Ausgewählte beschichtete Metalle und Legierungen lassen sich ebenfalls bearbeiten, sofern Maschine und Prozess für die jeweilige Anwendung validiert wurden.
Standardmäßige industrielle Ytterbium-Faserlaser-Schneidmaschinen sind auf Metall ausgerichtet und werden üblicherweise nicht zum Schneiden von Holz, Acryl, Glas, Textilien, Kunststoffen oder Verbundwerkstoffen eingesetzt.
Vorteile und Grenzen von Faserlaser-Schneidmaschinen
| Vorteil | Erforderliche Einschränkung |
|---|---|
| Berührungsloses Schneiden | Kein Schneidwerkzeug berührt das Blech, doch Verschleißteile und Maschinenkomponenten erfordern weiterhin Wartung |
| Hohe Geschwindigkeit bei geeigneten Metallen | Die Geschwindigkeit hängt von Material, Dicke, Gas, Geometrie und der geforderten Kantenqualität ab |
| Schmale Schnittfuge und feine Konturen | Minimale Strukturgröße und Toleranz werden nicht allein durch die Spotgröße bestimmt |
| Effiziente Faserquelle | Der Gesamtverbrauch der Maschine umfasst auch Kühlung, Absaugung, Antriebe, Steuerung sowie Gaserzeugung und -versorgung |
| Bearbeitung reflektierender Metalle ist möglich | Erfordert eine geeignete Quelle, einen geeigneten Kopf, Rückreflexionsschutz und validierte Parameter |
| CNC-Automatisierung und Wiederholgenauigkeit | Zuverlässige mannlose Fertigung erfordert Überwachung, Automatisierung, Wartung und einen stabilen Prozess |
| Weniger Justage eines offenen Strahlwegs als bei klassischen CO2-Systemen | Optik im Schneidkopf, Schutzgläser, Düsen und mechanische Systeme müssen weiterhin geprüft und gewartet werden |
Faserlaser-Schneidmaschine vs. CO2-Laserschneidmaschine
Faserlaser- und CO2-Laserschneidmaschinen gehören zu unterschiedlichen Gruppen unter den wichtigsten Laserquellentypen in Industriemaschinen, und die beiden Architekturen unterscheiden sich in Verstärkungsmedium, Wellenlänge und Strahlführung.
| Merkmal | Faserlaser-Schneidmaschine | Klassische CO2-Laserschneidmaschine |
|---|---|---|
| Übliches Verstärkungsmedium | Mit Seltenen Erden dotierte optische Faser | Gasgemisch auf CO2-Basis |
| Übliche industrielle Wellenlänge | Rund 1 µm bei Ytterbium-Systemen | Üblicherweise etwa 10,6 µm |
| Strahlführung | Weitgehend geschlossene Faserführung zur nachgeschalteten Optik | Üblicherweise Freistrahlführung über Spiegel |
| Typischer Materialschwerpunkt | Metalle | Nichtmetalle und, bei geeigneten Hochleistungs-Industriesystemen, Metalle |
| Wartungsunterschied | Bei gängigen Bauformen kein langer externer Spiegelweg, der justiert werden muss | Spiegelweg und Strahljustage sind bei klassischen Bauformen relevant |
CO2-Laser sind nicht grundsätzlich unfähig, Metall zu schneiden – industrielle CO2-Systeme hoher Leistung schneiden tatsächlich Metall. Die Einschränkung betrifft vor allem CO2-Maschinen geringerer Leistung für die Werkstatt, nicht die Technologie insgesamt. Den zugrunde liegenden Mechanismus erklärt der Beitrag wie ein CO2-Laser funktioniert.
Benötigt eine Faserlaser-Schneidmaschine Wartung?
Die versiegelte Faserlaserquelle selbst ist weitgehend wartungsarm, doch das gilt nicht für die gesamte Maschine. Regelmäßige Aufmerksamkeit erfordern in der Regel Schutzgläser, Düsenzustand und -zentrierung, die Optik im Schneidkopf gemäß Herstellerverfahren, Kühlflüssigkeit und Kühlsystem, Filtration und Zufuhr des Schneidgases, Absaugfilter und -kanäle, Tischlamellen und Auffangbereiche, Schmierung und Bewegungskomponenten sowie Kalibrierung, Sensoren und Sicherheitsverriegelungen.
Die Wartungsintervalle unterscheiden sich je nach Hersteller und Modell – maßgeblich ist die Dokumentation der jeweiligen Maschine, nicht eine pauschale Angabe wie eine allgemeingültige Lebensdauer von 100.000 Stunden.
Ist eine Faserlaser-Schneidmaschine sicher?
Der beim Faserlaserschneiden verwendete Strahl im nahen Infrarot ist unsichtbar, kann aber schwere Augen- und Hautverletzungen verursachen; auch vom Metall reflektierte Strahlung kann gefährlich sein. Geeignete technische Schutzmaßnahmen sind unverzichtbar; je nach Maschinenkonfiguration können dazu eine Schutzeinhausung, Verriegelungen, Strahlabschirmung, korrekt klassifizierte Sichtfenster oder Zugangsregelungen für einen kontrollierten Bereich gehören. Schneidrauch und Partikel erfordern eine Absaugung, und Beschichtungen oder unbekannte Materialien müssen vor der Bearbeitung identifiziert werden. Heißes Material, Funken und brennbare Verschmutzungen bergen Brandgefahr, und bei Wartungsarbeiten können Gefährdungen auftreten, die im Normalbetrieb nicht bestehen.
Laserschutzbrillen sind kein Allerweltsprodukt: Wo sie erforderlich sind, müssen sie auf die konkrete Wellenlänge, die optische Dichte und die Tätigkeit abgestimmt sein, und technische Schutzmaßnahmen haben Vorrang vor persönlicher Schutzausrüstung. Das Handbuch des Herstellers, die Unterweisung der Bediener, eine standortspezifische Gefährdungsbeurteilung und die geltenden örtlichen Vorschriften haben Vorrang vor jeder allgemeinen Übersicht.
Fazit
Eine Faserlaser-Schneidmaschine macht aus einem digitalen Entwurf ein fertiges Metallteil – durch eine koordinierte Abfolge aus Strahlerzeugung, Strahlführung, Fokussierung, Einstechen, gasunterstütztem Schmelzeaustrieb und CNC-gesteuerter Bewegung. Jedes Teilsystem hängt von den anderen ab: Eine leistungsstarke Quelle kann einen schlecht ausgerichteten Kopf nicht ausgleichen, und präzise Optik kann ein instabiles Bewegungssystem nicht ausgleichen.
Zu verstehen, wie die Maschine funktioniert, ist der erste Schritt. Der nächste Ratgeber erklärt, wie Sie eine Faserlaser-Schneidmaschine auswählen – nach Material, Dicke, Produktionsvolumen, Tischformat, Gas Strategie und geforderter Kantenqualität.
Häufige Fragen zu Faserlaser-Maschinen
Ist ein Faserlaser dasselbe wie eine Faserlaser-Schneidmaschine?
Nein. Ein Faserlaser ist die Quelle, die den Strahl erzeugt; eine Faserlaser-Schneidmaschine ist das Gesamtsystem – Quelle, Transportfaser, Schneidkopf, Bewegung und Gasversorgung –, das diesen Strahl zum Schneiden von Metall nutzt.
Schmilzt oder verdampft ein Faserlaserschneider das Metall?
Überwiegend schmilzt er es. Bei den meisten Standard-Metallschneidprozessen ist das Schmelzen mit anschließendem gasunterstütztem Austrieb der Schmelze der dominierende Mechanismus; ein teilweises Verdampfen kann ebenfalls auftreten, vollständiges Verdampfen ist beim alltäglichen Blechschneiden jedoch nicht typisch.
Warum braucht ein Faserlaserschneider Schneidgas?
Das Schneidgas treibt das geschmolzene Material physisch aus der Schnittfuge – das kann der Laser allein nicht. Je nach Gas kann es außerdem die Oxidation der Kante steuern oder unterstützen und zur Stabilisierung des Prozesses beitragen.
Was ist der Unterschied zwischen Laserschneiden mit Sauerstoff und Stickstoff?
Sauerstoff reagiert chemisch mit dem heißen Metall, führt über eine exotherme Reaktion Energie zu und hinterlässt eine oxidierte Kante; er wird vor allem bei Kohlenstoffstahl und Baustahl eingesetzt. Stickstoff ist weitgehend inert und treibt die Schmelze mechanisch aus, ohne zu reagieren, was bei Materialien wie Edelstahl und Aluminium typischerweise eine saubere, oxidfreie Kante ergibt.
Warum braucht der Schneidkopf einer Faserlaser-Schneidmaschine einen Autofokus?
Nicht jeder Faserlaser-Schneidkopf verfügt über einen Autofokus oder benötigt einen. Wo vorhanden, stellt der Autofokus die Fokuslage des Strahls ein, ohne dass der Bediener die optische Einheit manuell neu positionieren muss; das erleichtert den Wechsel zwischen Materialien, Dicken und Schneidverfahren. Er optimiert den Auftrag nicht von selbst: Die richtige Fokuslage hängt weiterhin von validierten Parametern ab.
Was ist die Schnittfuge (Kerf) beim Faserlaserschneiden?
Die Schnittfuge ist der schmale Kanal, der entsteht, wenn Laserenergie Material aufschmilzt oder abträgt und das Schneidgas es aus der Schneidbahn austreibt. Ihre Breite wird von der Spotgröße des Strahls beeinflusst, ist aber nicht mit ihr identisch, da auch Gasströmung, Fokuslage und Materialverhalten die endgültige Kanalbreite beeinflussen.
Kann ein Faserlaserschneider Kupfer und Messing schneiden?
Ja, entsprechend konfigurierte moderne Systeme können das. Dafür sind eine Quelle und ein Schneidkopf erforderlich, die für diese stark reflektierenden Metalle geeignet sind, ein ausreichender Rückreflexionsschutz und validierte Parameter für Legierung und Dicke.

