Μια μηχανή κοπής με λέιζερ ινών είναι ένα σύστημα ελεγχόμενο από CNC που κατευθύνει μια δέσμη υψηλής ισχύος από μια πηγή λέιζερ ινών μέσω μιας κεφαλής κοπής, την εστιάζει πάνω στο μέταλλο και χρησιμοποιεί αέριο υποβοήθησης για την απομάκρυνση του λιωμένου υλικού, ενώ η κεφαλή ακολουθεί μια προγραμματισμένη διαδρομή κοπής. Η πηγή παράγει τη δέσμη, αλλά η πηγή από μόνη της δεν αποτελεί τη μηχανή: τα οπτικά συστήματα μεταφοράς, ο έλεγχος κίνησης, η παροχή αερίου, η ψύξη και τα συστήματα ασφαλείας πρέπει όλα να λειτουργούν από κοινού για να επιτευχθεί η κοπή ενός χρησιμοποιήσιμου εξαρτήματος.
Αυτό το άρθρο εξηγεί την αρχή της κοπής με λέιζερ ακολουθώντας την πλήρη διαδικασία κοπής με λέιζερ ινών, από ένα ψηφιακό σχέδιο έως ένα τελικό μεταλλικό εξάρτημα — τι περιλαμβάνει η μηχανή, πώς σχετίζονται μεταξύ τους τα υποσυστήματά της και πώς εξελίσσεται η διαδικασία βήμα προς βήμα. Για τη φυσική του τρόπου με τον οποίο παράγεται η ίδια η δέσμη μέσα στην πηγή, δείτε πώς ένα λέιζερ ινών παράγει και ενισχύει το φως.
Τι είναι μια μηχανή κοπής με λέιζερ ινών;
Μια μηχανή κοπής με λέιζερ ινών είναι ένα σύστημα θερμικής κοπής χωρίς επαφή, ελεγχόμενο από CNC, που χρησιμοποιείται κυρίως για την κοπή μετάλλων. Συνδυάζει διάφορα ξεχωριστά υποσυστήματα, το καθένα με συγκεκριμένη λειτουργία:
- Μια πηγή λέιζερ ινών παράγει τη δέσμη.
- Μια ίνα μεταφοράς ή επεξεργασίας μεταφέρει την ολοκληρωμένη δέσμη στην κεφαλή κοπής.
- Μια κεφαλή κοπής ευθυγραμμίζει, εστιάζει και κατευθύνει τη δέσμη, ενώ παράλληλα διοχετεύει αέριο υποβοήθησης.
- Ένα σύστημα κίνησης και ένας ελεγκτής CNC μετακινούν την κεφαλή ή το τεμάχιο εργασίας κατά μήκος μιας προγραμματισμένης διαδρομής.
- Τα συστήματα ψύξης, εξαγωγής, παροχής αερίου, ανίχνευσης και ασφάλειας εξασφαλίζουν την αξιόπιστη λειτουργία της διαδικασίας.
Ο όρος «Fiber» (οπτική ίνα) περιγράφει την αρχιτεκτονική της πηγής λέιζερ, όχι την παρουσία καλωδίου οπτικών ινών σε κάποιο σημείο του μηχανήματος. Ένα σύστημα χαρακτηρίζεται ως μηχανή κοπής με λέιζερ ινών όταν η δέσμη κοπής του παράγεται από πηγή λέιζερ ινών.
Στα βρετανικά αγγλικά, ο ίδιος εξοπλισμός ονομάζεται «μηχανή κοπής με λέιζερ ινών»· η ορθογραφία αλλάζει, αλλά η τεχνολογία παραμένει η ίδια.
Ποια είναι τα κύρια μέρη μιας μηχανής κοπής με λέιζερ ινών;
Η ποιότητα κοπής και ο χρόνος λειτουργίας εξαρτώνται από τον τρόπο με τον οποίο λειτουργεί συνολικά το σύστημα, και όχι μόνο από την ισχύ της πηγής λέιζερ. Οι παρακάτω ενότητες παρουσιάζουν κάθε υποσύστημα και τον ρόλο που διαδραματίζει στο τελικό αποτέλεσμα.
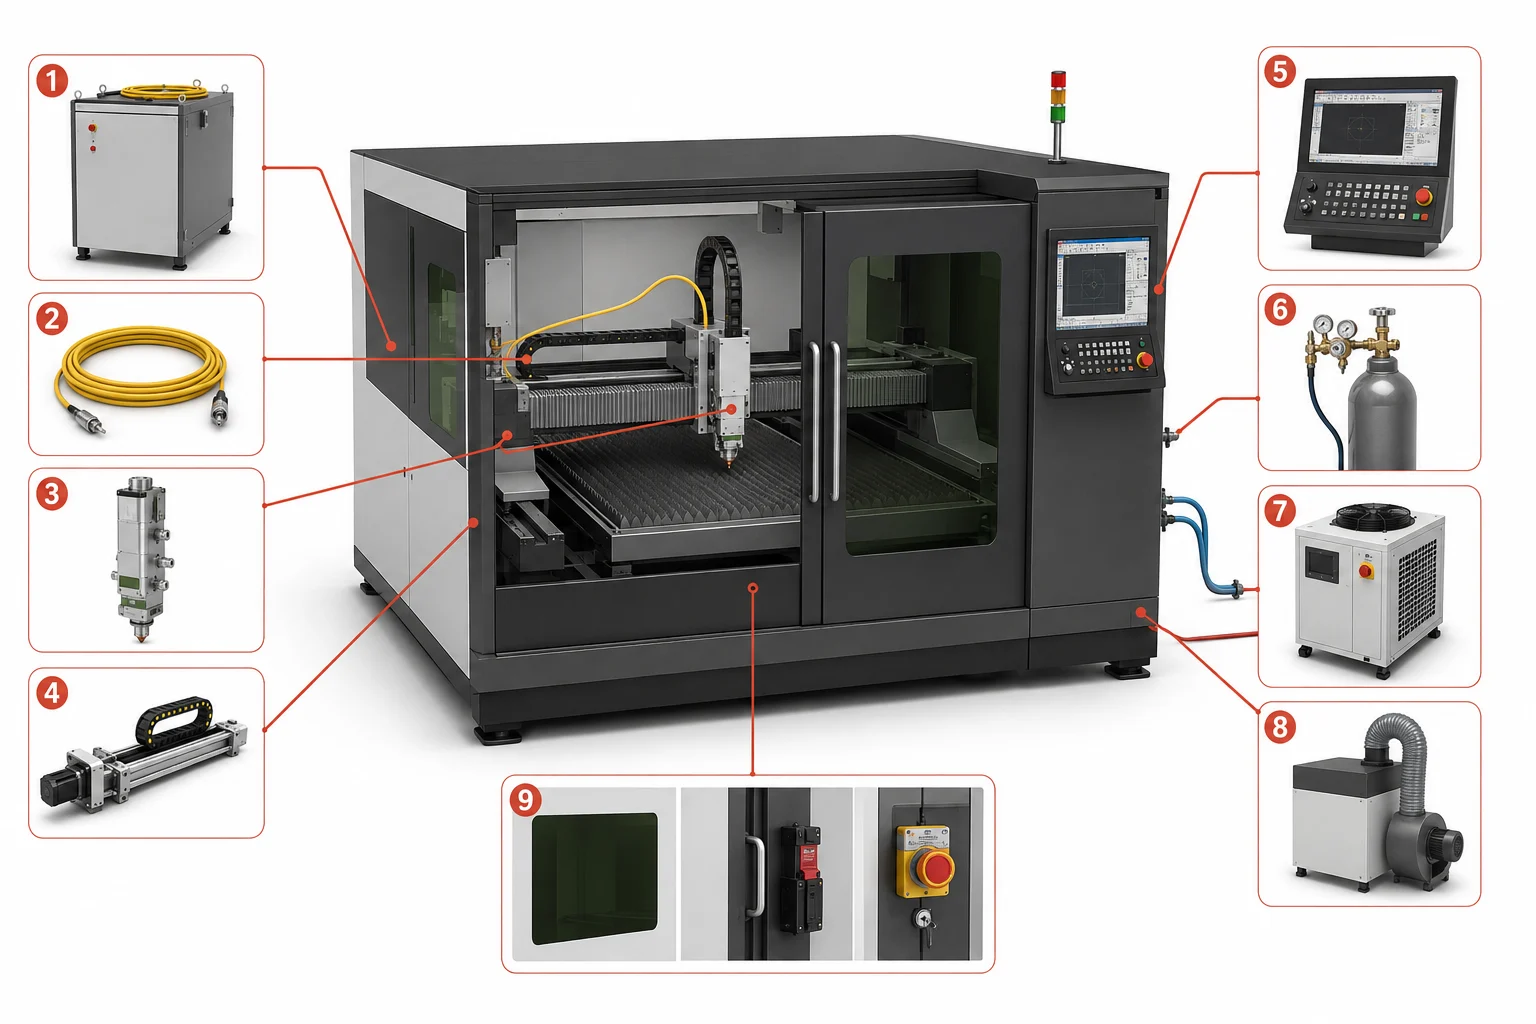
Ετικέτα: Τα κύρια συστήματα μιας μηχανής κοπής με λέιζερ ινών: 1 - Πηγή λέιζερ ινών, 2 - Ίνα μεταφοράς/επεξεργασίας, 3 - Κεφαλή κοπής με λέιζερ ινών, 4 - Σύστημα γέφυρας και κίνησης, 5 - Ελεγκτής CNC και διεπαφή CAD/CAM, 6 - Σύστημα παροχής βοηθητικού αερίου, 7 - Ψύκτης νερού, 8 - Εξαγωγή και φιλτράρισμα καπνών, 9 - Προστατευτικό περίβλημα και συστήματα ασφαλείας
Πηγή λέιζερ ινών
Η πηγή μετατρέπει την ηλεκτρική ισχύ εισόδου σε ελεγχόμενη ακτίνα λέιζερ. Οι βιομηχανικοί κόφτες λαμαρίνας χρησιμοποιούν συνήθως πηγές ινών ιττερβίου συνεχούς κύματος υψηλής ισχύος, των οποίων το μήκος κύματος στο εγγύς υπέρυθρο και τα χαρακτηριστικά της δέσμης ταιριάζουν καλά σε πολλές βιομηχανικές εφαρμογές κοπής μετάλλων-κοπής μετάλλων. Η πηγή αποτελεί ένα από τα πολλά υποσυστήματα: παρέχει τη δέσμη, ενώ όλα τα στοιχεία που ακολουθούν καθορίζουν τον τρόπο με τον οποίο η δέσμη αυτή μεταφέρεται, διαμορφώνεται και μετατρέπεται σε τελική κοπή. Οι αναγνώστες που ενδιαφέρονται για τις βασικές αρχές της φυσικής σχετικά με τον τρόπο με τον οποίο τα λέιζερ παράγουν συνεκτικό φως μπορούν να βρουν εκεί εξηγημένη την βασική αρχή της διεγερμένης εκπομπής.
Ίνα μεταφοράς δέσμης
Σε ένα σύστημα λέιζερ ινών εμπλέκονται δύο διαφορετικές ίνες, και είναι χρήσιμο να τις διαχωρίζουμε. Η ενεργή, εμπλουτισμένη ίνα βρίσκεται μέσα στην πηγή, όπου παράγεται και ενισχύεται το φως. Η ίνα μεταφοράς, ή επεξεργασίας, ίνα είναι ένα ξεχωριστό εξάρτημα που μεταφέρει τη δέσμη που έχει ήδη παραχθεί από την πηγή προς την κεφαλή κοπής.
Επειδή η δέσμη διατρέχει αυτή τη σε μεγάλο βαθμό κλειστή διαδρομή ινών, τα συστήματα ινών αποφεύγουν τη μακρά ανοιχτή διαδρομή μεταφοράς δέσμης και την επαναλαμβανόμενη ευθυγράμμιση εξωτερικών κατόπτρων που συναντάται στα παραδοσιακά συστήματα κοπής CO2. Αυτό δεν σημαίνει ότι μια μηχανή λέιζερ ινών δεν περιέχει καθόλου καθρέφτες· ορισμένες οπτικές αρχιτεκτονικές εξακολουθούν να χρησιμοποιούν ανακλαστικά στοιχεία εντός της κεφαλής κοπής ή των συγκροτημάτων μεταγωγής δέσμης.
Κεφαλή κοπής με λέιζερ ινών
Η κεφαλή κοπής δεν παράγει το λέιζερ. Λαμβάνει τη δέσμη από την ίνα μεταφοράς, την προετοιμάζει οπτικά, διατηρεί την απαιτούμενη θέση πάνω από το τεμάχιο εργασίας και τροφοδοτεί αέριο υποβοήθησης στη ζώνη κοπής. Τρεις λειτουργικές ομάδες μέσα στην κεφαλή αναλαμβάνουν αυτό το έργο.
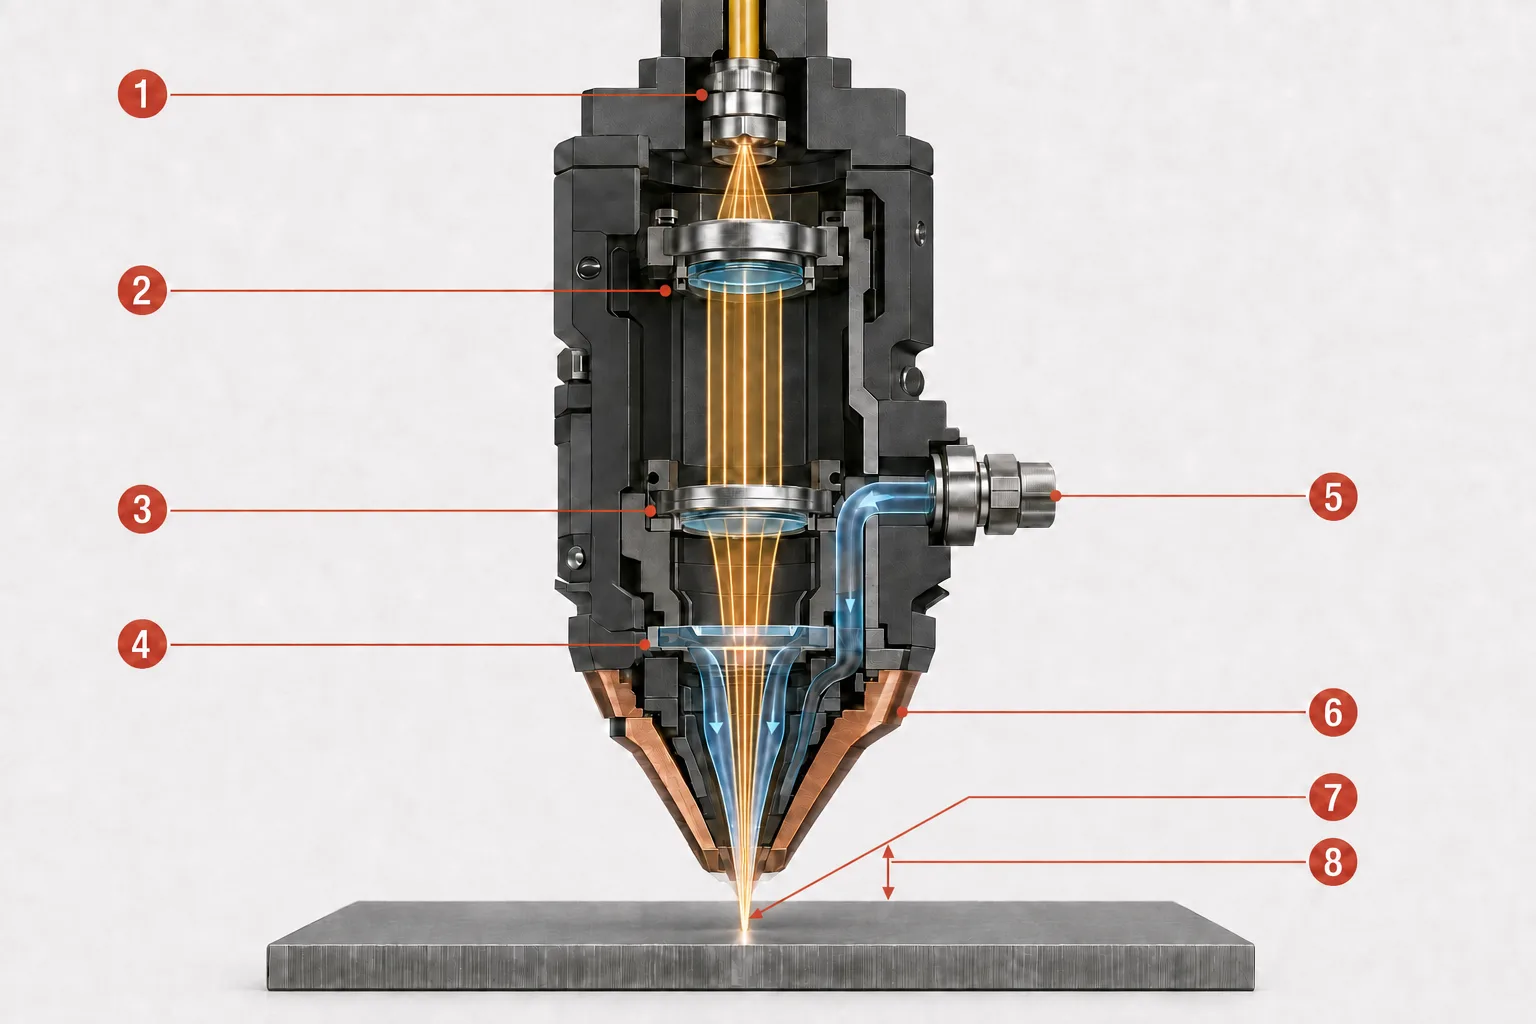
Σημείωση: Μέσα σε μια κεφαλή κοπής με λέιζερ ινών, η ίνα μεταφοράς (1) τροφοδοτεί τη δέσμη στα οπτικά συστήματα ευθυγράμμισης (2), τα οποία σχηματίζουν μια περίπου παράλληλη δέσμη. Στη συνέχεια, τα οπτικά συστήματα εστίασης (3) την εστιάζουν μέσω ενός αντικαταστάσιμου προστατευτικού παραθύρου (4). Το βοηθητικό αέριο εισέρχεται μέσω της εισόδου (5) και ρέει ομοαξονικά μέσω του ακροφυσίου (6). Η δέσμη φτάνει στο στενότερο σημείο της στη θέση εστίασης (7), ενώ η απόσταση απομάκρυνσης (8) είναι το φυσικό κενό μεταξύ της άκρης του ακροφυσίου και του τεμαχίου εργασίας. Η εστίαση απεικονίζεται στην επιφάνεια του υλικού για λόγους επεξήγησης· η πραγματική της θέση μπορεί να βρίσκεται πάνω, πάνω ή κάτω από την επιφάνεια.
Κολλίμηση και εστίαση δέσμης
Η δέσμη εξέρχεται από την ίνα μεταφοράς με αποκλίνουσα μορφή, κολλιμάται σε μια περίπου παράλληλη δέσμη και στη συνέχεια εστιάζεται σε ένα μικρό σημείο στο τεμάχιο εργασίας: αποκλίνουσα έξοδος από την ίνα μεταφοράς → κολλιμαμένη δέσμη → εστιασμένο σημείο στο τεμάχιο εργασίας.
Ένα μικρότερο σημείο συγκεντρώνει την ενέργεια σε μικρότερη περιοχή και μπορεί να αυξήσει την πυκνότητα ισχύος, αλλά η τελική ακρίβεια κοπής δεν καθορίζεται μόνο από το μέγεθος του σημείου· η ευθυγράμμιση του ακροφυσίου, η ακρίβεια της κίνησης και οι παράμετροι της διαδικασίας συμβάλλουν όλες σε αυτό. Σκεφτείτε αυτό το στάδιο ως ένα ρυθμιζόμενο μεγεθυντικό φακό σε συνδυασμό με ένα ελεγχόμενο ακροφύσιο αερίου — αν και, σε αντίθεση με το φως του ήλιου που διαπερνά το γυαλί, το μηχάνημα ξεκινά με μια ελεγχόμενη δέσμη και χρησιμοποιεί ειδικά σχεδιασμένα οπτικά συστήματα για να τοποθετήσει την εστίαση με ακρίβεια εντός μιας προγραμματισμένης διαδικασίας.
Έλεγχος εστίασης και ύψους
Η θέση εστίασης αναφέρεται στο σημείο όπου βρίσκεται το στενότερο σημείο της δέσμης — η μέση της δέσμης — σε σχέση με την επιφάνεια του υλικού· μπορεί να τοποθετηθεί πάνω, κάτω ή στο ίδιο επίπεδο με την επιφάνεια, ανάλογα με τη διαδικασία. Ένας μηχανισμός αυτόματης εστίασης την προσαρμόζει αυτόματα, χωρίς ο χειριστής να χρειάζεται να επανατοποθετήσει το οπτικό συγκρότημα με το χέρι.
Η απόσταση απόστασης είναι μια σχετική αλλά ξεχωριστή παράμετρος: το φυσικό κενό μεταξύ του ακροφυσίου και του τεμαχίου εργασίας. Ένας χωρητικός αισθητήρας ανιχνεύει αλλαγές που σχετίζονται με αυτή την απόσταση, και το σύστημα ελέγχου ύψους χρησιμοποιεί το σήμα για να ρυθμίσει τον άξονα Ζ, διατηρώντας το κενό σταθερό καθώς η κεφαλή κινείται πάνω από μικρές διακυμάνσεις του φύλλου. Η σύγχυση της θέσης εστίασης με τηναπόσταση μπορεί να οδηγήσει σε λανθασμένη διάγνωση όταν μια κοπή δεν γίνεται σωστά.
Προστατευτικό παράθυρο, ακροφύσιο, και βοηθητικό αέριο
Ένα ή περισσότερα αντικαταστάσιμα προστατευτικά παράθυρα συμβάλλουν στην προστασία των πιο ακριβών οπτικών συστημάτων ευθυγράμμισης και εστίασης από πιτσιλιές, ατμούς, καπνό και άλλες μορφές ρύπανσης· ορισμένες κεφαλές χρησιμοποιούν πολλά παράθυρα κατά μήκος της οπτικής διαδρομής. Αυτά είναι αναλώσιμα προστατευτικά εξαρτήματα, όχι ο κύριος φακός εστίασης.
Η εστιασμένη δέσμη και το βοηθητικό αέριο διέρχονται μέσω του ακροφυσίου προς το ίδιο σημείο στο τεμάχιο εργασίας. Το ακροφύσιο διαμορφώνει και κατευθύνει την εκτόξευση αερίου που απομακρύνει το λιωμένο υλικό από την εγκοπή. Η διάμετρος, η κατάσταση, η ευθυγράμμιση και η απόσταση του ακροφυσίου από το τεμάχιο επηρεάζουν την εκτόξευση του λιωμένου υλικού – ένα κατεστραμμένο ή εκτός κέντρου ακροφύσιο αποτελεί συχνή αιτία της ανομοιογενούς ποιότητας των άκρων.
Ελεγκτής CNC και λογισμικό CAD/CAM
Τέσσερις σχετικές έννοιες συνεργάζονται για να μετατρέψουν ένα σχέδιο σε τελικό εξάρτημα:
- Το CAD (σχεδιασμός με τη βοήθεια υπολογιστή) ορίζει ή εισάγει τη γεωμετρία του εξαρτήματος.
- Το λογισμικό CAM/nesting τοποθετεί τα εξαρτήματα στο φύλλο, δημιουργεί διαδρομές εργαλείου και καθορίζει τους κανόνες επεξεργασίας.
- Ο ελεγκτής CNC (υπολογιστικός αριθμητικός έλεγχος) μετατρέπει το πρόγραμμα σε συντονισμένες κινήσεις της μηχανής και εντολές επεξεργασίας.
- Οι παράμετροι της μηχανής περιλαμβάνουν την ισχύ του λέιζερ, την ταχύτητα κοπής, τη θέση εστίασης, την επιλογή αερίου υποβοήθησης, την πίεση του αερίου και τις ρουτίνες διάτρησης.
Σύστημα κίνησης, γέφυρα, και Άξονας Z
Η κίνηση στους άξονες X/Y ακολουθεί το προγραμματισμένο περίγραμμα κατά μήκος του φύλλου, ενώ ο άξονας Z διατηρεί τη θέση της κεφαλής κοπής σε σχέση με το τεμάχιο εργασίας. Οι σερβοκινητήρες, οι οδηγοί, η μετάδοση κίνησης, η ανάδραση και η βαθμονόμηση επηρεάζουν όλα την ακρίβεια με την οποία εκτελείται αυτή η κίνηση - ένα ακριβές σημείο λέιζερ δεν μπορεί να αντισταθμίσει ένα ασταθές πλαίσιο ή έναν κακώς βαθμονομημένο άξονα. Ο σχεδιασμός της μετάδοσης ποικίλλει μεταξύ διαφόρων τύπων, όπως τα συστήματα οδοντωτής ράγας και γραναζιού και τα συστήματα γραμμικού κινητήρα· δεν υπάρχει μία ενιαία τεχνολογία που να εφαρμόζεται σε κάθε μηχανή.
Βάση μηχανής και τραπέζι εργασίας
Το κρεβάτι παρέχει το πλαίσιο και τη δομική στήριξη. Οι ράγες του τραπεζιού εργασίας στηρίζουν το φύλλο, επιτρέποντας ταυτόχρονα στο λιωμένο υλικό, τις σπινθήρες και τα υπολείμματα να πέφτουν στον χώρο συλλογής που βρίσκεται από κάτω. Τα μηχανήματα μπορούν να χρησιμοποιούν σταθερό ή ανταλλάξιμο τραπέζι εργασίας· τα μηχανήματα για φύλλα, σωλήνες και 3D χρησιμοποιούν το καθένα μια διάταξη συγκράτησης τεμαχίου κατάλληλη για το σχήμα του τεμαχίου εργασίας τους.
Σύστημα παροχής βοηθητικού αερίου
Το μηχάνημα απαιτεί ένα ρυθμιζόμενο σύστημα παροχής αερίου με τη σωστή πίεση, ροή και καθαρότητα για τη διαδικασία. Το οξυγόνο, το άζωτο και ο πεπιεσμένος αέρας είναι τρεις συνήθεις επιλογές βοηθητικών αερίων, οι οποίες αναλύονται λεπτομερώς αργότερα σε αυτό το άρθρο.
Ψυκτήρας νερού
Ένας ψυκτήρας νερού απομακρύνει τη θερμότητα από συγκεκριμένα εξαρτήματα — συνήθως την πηγή λέιζερ και/ή την κεφαλή κοπής — αντί να ψύχει την ίδια την κοπή, η οποία εξαρτάται από την αλληλεπίδραση δέσμης-υλικού. Τα ακριβή κυκλώματα ψύξης διαφέρουν ανάλογα με τον κατασκευαστή της μηχανής και της πηγής.
Απομάκρυνση καπνών και φιλτράρισμα
Η κοπή με λέιζερ παράγει καπνούς, λεπτά σωματίδια, εξατμισμένο υλικό και πιτσιλιές. Η απομάκρυνση αφαιρεί τον μολυσμένο αέρα από την περιοχή κοπής, συμβάλλοντας στην προστασία των χειριστών, των οπτικών συστημάτων, των ηλεκτρονικών συστημάτων, καθώς και τον ευρύτερο χώρο εργασίας. Δεν καθιστά από μόνη της ασφαλή την επεξεργασία κάθε υλικού ή επίστρωσης· τα άγνωστα υλικά εξακολουθούν να απαιτούν ταυτοποίηση και κατάλληλο φιλτράρισμα.
Περίβλημα, διακόπτες ασφαλείας και συστήματα ασφαλείας
Τα βιομηχανικά μηχανήματα περιλαμβάνουν συνήθως διακόπτες έκτακτης ανάγκης, προειδοποιητικά σήματα και καθορισμένες διαδικασίες ασφαλούς συντήρησης, ανεξάρτητα από τη διάταξή τους. Ανάλογα με τον σχεδιασμό της, μια μηχανή μπορεί να διαθέτει πλήρη προστατευτικό περίβλημα ή να λειτουργεί εντός ελεγχόμενου χώρου λέιζερ με άλλα ειδικά σχεδιασμένα μέτρα ασφαλείας. Τα κλειστά μοντέλα χρησιμοποιούν επιπλέον πόρτες ή πάνελ με αλληλοσυνδεόμενες κλειδαριές, παράθυρα παρατήρησης κατάλληλης αντοχής και, όπου παρέχονται, συστήματα ανίχνευσης πυρκαγιάς.
Δεν μπορεί κάθε κλειστό μηχάνημα να χαρακτηριστεί αυτόματα ως «Κατηγορίας 1». Η ταξινόμηση εξαρτάται από την πλήρη πιστοποιημένη διαμόρφωση και την προσβάσιμη εκπομπή κατά τη διάρκεια της κανονικής λειτουργίας – ένα κλειστό σύστημα μπορεί ακόμα να περιέχει ένα ενσωματωμένο λέιζερ πολύ υψηλότερης κατηγορίας, και το άνοιγμα του περιβλήματος για συντήρηση μεταβάλλει τις συνθήκες κινδύνου.
Πώς λειτουργεί μια μηχανή κοπής με λέιζερ ινών; Βήμα προς βήμα
Η λειτουργία της μηχανής κοπής με λέιζερ ινών εξαρτάται από τη συνεργασία όλων των παραπάνω υποσυστημάτων σε μια καθορισμένη ακολουθία. Τα παρακάτω βήματα παρουσιάζουν αυτή την ακολουθία ως μια συνεχή διαδικασία, από το αρχικό αρχείο σχεδιασμού έως ένα ελεγμένο, απομονωμένο εξάρτημα. Τα βήματα παρακάτω παρουσιάζουν αυτή την ακολουθία ως μία συνεχή διαδικασία, από το αρχικό αρχείο σχεδιασμού έως ένα ελεγμένο, αποκομμένο τμήμα.
Βήμα 1: Ο σχεδιασμός προετοιμάζεται σε λογισμικό CAD/CAM
Η γεωμετρία του εξαρτήματος εισάγεται ή δημιουργείται στο CAD και, στη συνέχεια, τοποθετείται στο φύλλο μέσω της διαμόρφωσης διάταξης (nesting). Το λογισμικό CAM δημιουργεί διαδρομές εργαλείου, καθορίζει τη σειρά των περιγραμμάτων, προσθέτει εισόδους και εξόδους και ορίζει τις παραμέτρους επεξεργασίας για το επιλεγμένο υλικό και πάχος.
Βήμα 2: Το υλικό φορτώνεται και η εργασία ρυθμίζεται
Ο χειριστής ή ένα αυτοματοποιημένο σύστημα φόρτωσης τοποθετεί το φύλλο, τον σωλήνα ή το προφίλ. Στη συνέχεια, η ρύθμιση της εργασίας επιβεβαιώνει το υλικό και το πάχος και επιλέγει επικυρωμένες παραμέτρους και αέριο υποβοήθησης, ελέγχοντας το ακροφύσιο, το προστατευτικό παράθυρο, την παροχή αερίου, την ψύξη, την εξαγωγή και τα συστήματα ασφαλείας πριν από την έναρξη.
Βήμα 3: Η πηγή παράγει την ακτίνα και η ίνα μεταφοράς τη μεταφέρει στην κεφαλή
Η ηλεκτρική ενέργεια μετατρέπεται σε ακτίνα λέιζερ μέσα στην πηγή ινών (βλ. το ειδικό άρθρο για την τεχνολογία λέιζερ ινών για τη βασική φυσική), και η ολοκληρωμένη δέσμη μεταφέρεται στη συνέχεια στην κεφαλή κοπής μέσω της ίνας μεταφοράς.
Βήμα 4: Η κεφαλή κοπής εστιάζει τη δέσμη και ρυθμίζει την απόσταση εργασίας
Τα οπτικά συστήματα της κεφαλής ευθυγραμμίζουν και εστιάζουν τη δέσμη σε ένα μικρό σημείο εργασίας, ενώ η αυτόματη εστίαση και ο χωρητικός έλεγχος ύψους ρυθμίζουν τη θέση εστίασης και την απόσταση εργασίας, όπως περιγράφεται παραπάνω.
Βήμα 5: Το λέιζερ διαπερνά το μέταλλο
Πριν ξεκινήσει η κοπή περιγράμματος, η δέσμη πρέπει συνήθως να δημιουργήσει ένα αρχικό άνοιγμα στο υλικό. Η διάτρηση μπορεί να χρησιμοποιεί διαφορετικό προφίλ ισχύος, θέση εστίασης, αέριο ή χρονισμό από ό,τι η κοπή σε σταθερή κατάσταση· τα παχύτερα υλικά καθιστούν τη διαδικασία πιο απαιτητική και μπορούν να προκαλέσουν εκτοξευόμενα σπινθήρες που ασκούν πίεση στο προστατευτικό παράθυρο και στο ακροφύσιο.
Βήμα 6: Η εστιασμένη δέσμη δημιουργεί μια ζώνη τήξης κοπής
Το υλικό απορροφά μέρος της ενέργειας της δέσμης, η οποία συγκεντρώνεται σε μια μικρή περιοχή. Η θερμοκρασία αυξάνεται έως ότου το υλικό λιώσει και, υπό ορισμένες συνθήκες, εξατμιστεί εν μέρει. Αυτό σχηματίζει ένα στενό κανάλι που ονομάζεται «kerf», ενώ το περιβάλλον υλικό ενδέχεται να υποστεί θερμική επίδραση. Στη συνήθη κοπή λαμαρίνας, η τήξη και η εκτόξευση του λιωμένου υλικού —και όχι η πλήρης εξάτμιση— είναι συνήθως οι κυρίαρχοι μηχανισμοί.
Βήμα 7: Το αέριο υποβοήθησης απομακρύνει το λιωμένο υλικό
Ένας ομοαξονικός πίδακας αερίου ωθεί το λιωμένο υλικό μέσα και έξω από την εγκοπή. Ανάλογα με το αέριο που χρησιμοποιείται, μπορεί επίσης να συμβάλλει στην οξείδωση ή να προστατεύει από αυτήν, να επηρεάζει τη θερμοκρασία και τη σταθερότητα της διαδικασίας, καθώς και να επηρεάζει τα υπολείμματα, το χρώμα των άκρων και τις απαιτήσεις της επόμενης επεξεργασίας.
Βήμα 8: Η κίνηση CNC διαμορφώνει το προγραμματισμένο περίγραμμα
Ο ελεγκτής CNC συντονίζει το λέιζερ, την κεφαλή κοπής, τους άξονες, την παροχή αερίου και το χρονισμό της διαδικασίας. Μπορεί να μεταβάλλει την ταχύτητα και τη συμπεριφορά της διαδικασίας σε γωνίες, μικρές οπές, εισόδους ή αλλαγές στη γεωμετρία, αντί να ακολουθεί κάθε περίγραμμα με μία σταθερή ταχύτητα.
Βήμα 9: Τα εξαρτήματα διαχωρίζονται και ελέγχονται
Μόλις ολοκληρωθεί η κοπή, τα εξαρτήματα αποφορτώνονται και ελέγχονται ως προς τη διείσδυση, τα υπολείμματα ή τα γρέζια, το πλάτος της τομής, τραχύτητα ακμών, κωνικότητα, χρωματική απόχρωση λόγω θερμότητας και συμμόρφωση διαστάσεων. Ανάλογα με τα ευρήματα του ελέγχου, οι χειριστές μπορούν να προσαρμόσουν τις παραμέτρους, να αντικαταστήσουν το ακροφύσιο, να ελέγξουν τα οπτικά συστήματα ή να επαναβαθμονομήσουν το μηχάνημα.
Τι συμβαίνει στο σημείο όπου το λέιζερ συναντά το μέταλλο;
Η κοπή πραγματοποιείται μέσω μιας σύντομης ακολουθίας φυσικών φαινομένων στο σημείο επαφής: το υλικό απορροφά την ενέργεια της δέσμης, η ενέργεια αυτή μετατρέπεται σε θερμότητα αρκετά γρήγορα ώστε να λιώσει (και να εξατμίσει εν μέρει) ένα στενό κανάλι, και το προκύπτον λιωμένο υλικό απομακρύνεται χωρίς κανένα εργαλείο να αγγίξει ποτέ το φύλλο. Οι τρεις ενότητες που ακολουθούν περιγράφουν αυτή την ακολουθία, ξεκινώντας από τον τρόπο με τον οποίο το μέταλλο απορροφά την ενέργεια της δέσμης.
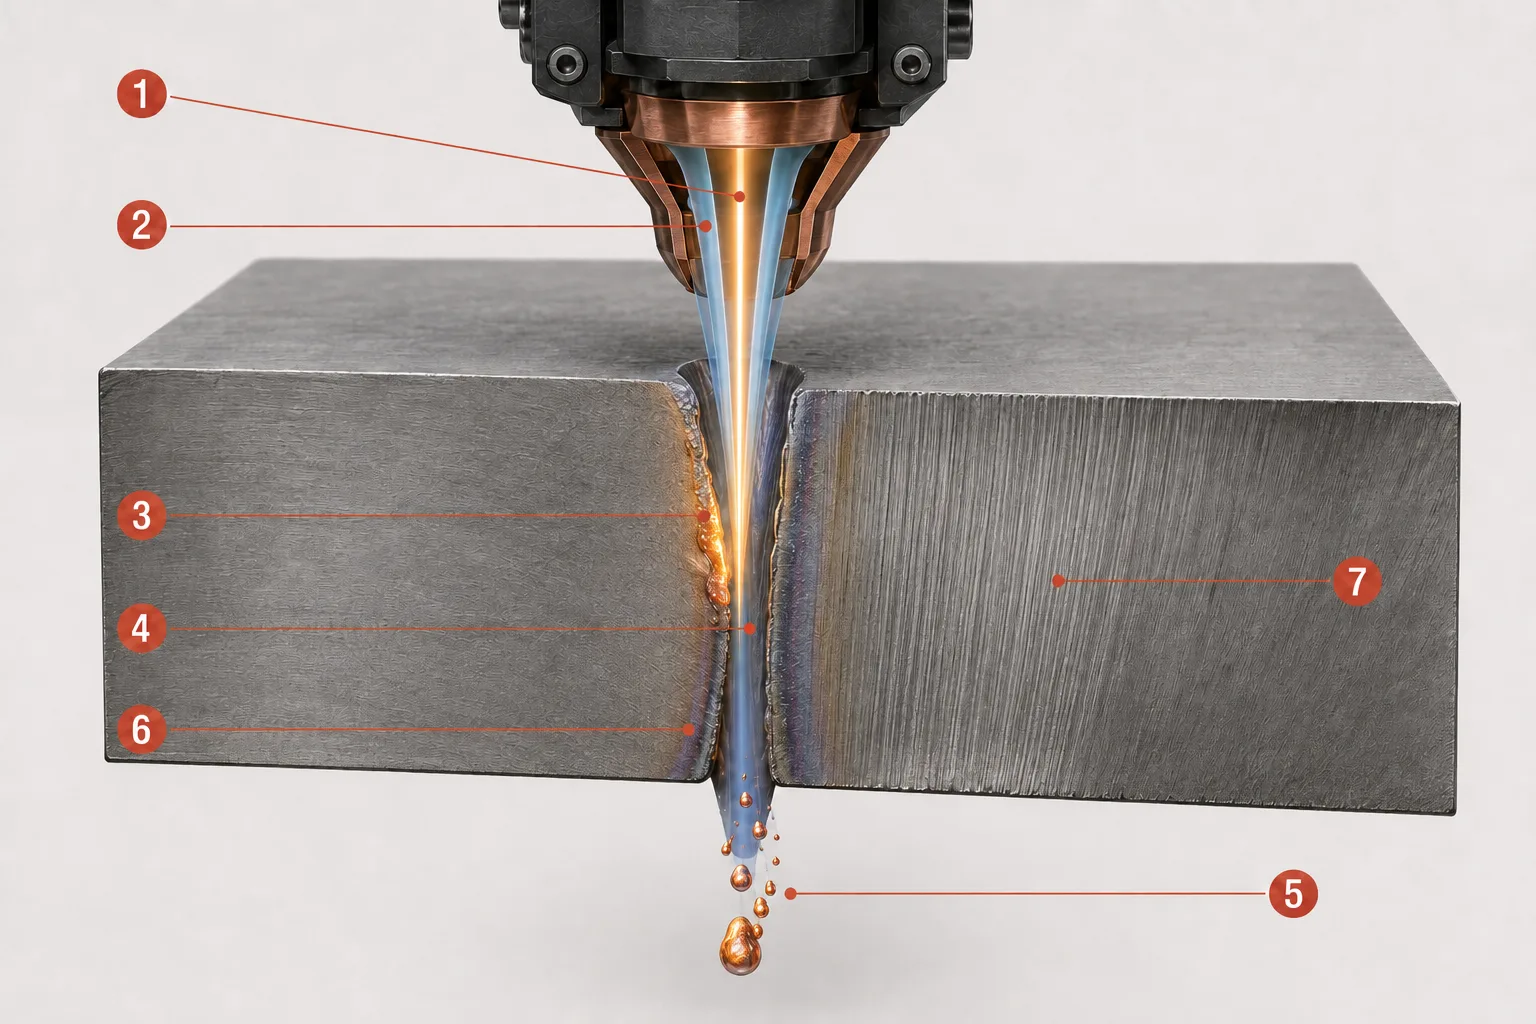
Πινακίδα: Στη ζώνη κοπής, η εστιασμένη δέσμη λέιζερ (1) θερμαίνει μια στενή περιοχή, ενώ ο ομοαξονικός πίδακας αερίου υποβοήθησης (2) ωθεί το λιωμένο υλικό προς τα κάτω. Η ζώνη τήξης (3) σχηματίζεται στο ενεργό μέτωπο κοπής και αφήνει ένα στενό κανάλι που ονομάζεται σχισμή (4). Το εκτοξευόμενο λιωμένο υλικό (5) εξέρχεται από την κάτω πλευρά του φύλλου, ενώ μια στενή ζώνη θερμικής επίδρασης (6) παραμένει δίπλα στο κοπτικό κανάλι και σχηματίζονται γραμμές έλξης ή ραβδώσεις (7) στο τοίχωμα της κοπής. Η απεικόνιση είναι εννοιολογική και δεν παρουσιάζεται σε κλίμακα.
Απορρόφηση και μεταφορά θερμότητας
Το μέταλλο δεν απορροφά ομοιόμορφα όλη την προσπίπτουσα ενέργεια του λέιζερ. Η απορρόφηση εξαρτάται από το μήκος κύματος, το κράμα, την κατάσταση της επιφάνειας, τη θερμοκρασία, τις επικαλύψεις και τα στρώματα οξειδίου, ενώ η συμπεριφορά μιας επιφάνειας μπορεί να αλλάξει καθώς θερμαίνεται. Η κοπή καθίσταται δυνατή όταν η ενέργεια μεταφέρεται σε μια μικρή ζώνη ταχύτερα από ό,τι μπορεί η θερμότητα να διαχυθεί μακριά από αυτήν.
Τήξη, περιορισμένη εξάτμιση και σχηματισμός κοπτικής σχισμής
- Λουτρό τήξης / ζώνη τήξης: η τοπική περιοχή υλικού που έχει θερμανθεί πέρα από το σημείο τήξης του.
- Εξάτμιση: η μετατροπή του θερμαινόμενου υλικού σε ατμό. Στις περισσότερες διαδικασίες κοπής λαμαρίνας, συμβαίνει μόνο σε περιορισμένο βαθμό παράλληλα με την κυρίαρχη τήξη.
- Κοπτική σχισμή: το στενό κανάλι που δημιουργείται όταν η ενέργεια του λέιζερ λιώνει ή αφαιρεί υλικό και το βοηθητικό αέριο το απομακρύνει από τη διαδρομή κοπής.
- Ζώνη επίδρασης θερμότητας (HAZ): η περιοχή του περιβάλλοντος υλικού του οποίου οι ιδιότητες έχουν μεταβληθεί από τη θερμότητα χωρίς να έχει τεθεί σε τήξη.
- Σκωρία: επαναστερεοποιημένο λιωμένο υλικό που προσκολλάται στην κάτω πλευρά της κοπής.
- Γραμμές έλξης / ραβδώσεις: τα λεπτά, σχεδόν κάθετα σημάδια που είναι ορατά στην άκρη της κοπής, τα οποία σχηματίζονται καθώς η διαδικασία προχωρά κατά μήκος του πάχους του υλικού.
Μια στενή HAZ, μια άκρη χωρίς γρέζια ή μια απόλυτα καθαρή κοπή είναι αποτελέσματα της διαδικασίας, όχι εγγυήσεις — εξαρτώνται από την πλήρη ρύθμιση του μηχανήματος, το υλικό και τις παραμέτρους.
Γιατί η διαδικασία είναι χωρίς επαφή
Κανένα μηχανικό εργαλείο κοπής δεν πιέζει το τεμάχιο εργασίας, γεγονός που μειώνει την παραμόρφωση λόγω δύναμης του εργαλείου και εξαλείφει τη φθορά της λεπίδας. Η απουσία επαφής δεν σημαίνει απουσία φθοράς ή συντήρησης: τα ακροφύσια, τα προστατευτικά παράθυρα, ράγες του τραπεζιού εργασίας, τα φίλτρα και τα μηχανικά συστήματα εξακολουθούν να απαιτούν τακτική φροντίδα και αντικατάσταση.
Πώς αφαιρούν το μέταλλο η ακτίνα λέιζερ και το αέριο υποβοήθησης;
Η χημεία του αερίου υποβοήθησης και ο μηχανισμός κοπής αποτελούν τις δύο όψεις της ίδιας διαδικασίας: το αέριο καθορίζει τι συμβαίνει στην άκρη κοπής, ενώ ο μηχανισμός περιγράφει τον τρόπο με τον οποίο η ακτίνα και ο πίδακας αερίου αφαιρούν από κοινού το υλικό. Οι παρακάτω ενότητες συσχετίζουν κάθε αέριο με τον κυρίαρχο μηχανισμό του και το τυπικό αποτέλεσμα.
Άζωτο και κοπή με τήξη
Το άζωτο χρησιμοποιείται ως ένα σε μεγάλο βαθμό αδρανές αέριο κοπής στην κοπή με τήξη: η δέσμη παρέχει τη θερμότητα κοπής, ενώ ο πίδακας αερίου εκτοξεύει το λιωμένο υλικό μηχανικά αντί να αντιδρά με αυτό. Επειδή το άζωτο προστατεύει την καυτή άκρη από τον αέρα, αυτός ο συνδυασμός παράγει συνήθως μια καθαρή άκρη χωρίς οξείδια, γι’ αυτό και χρησιμοποιείται συχνά σε ανοξείδωτο χάλυβα, αλουμίνιο και άλλα κατάλληλα μέταλλα. Ενδέχεται να απαιτούνται υψηλή πίεση και ροή, γεγονός που μπορεί να οδηγήσει σε σημαντική κατανάλωση αερίου.
Οξυγόνο και αντιδραστική κοπή
Το οξυγόνο οδηγεί την αντιδραστική, ή φλογική, : αντιδρά με κατάλληλο θερμό μέταλλο, προσθέτοντας ενέργεια στη διαδικασία μέσω μιας εξωθερμικής αντίδρασης, και συνήθως χρησιμοποιείται για άνθρακα και μαλακό χάλυβα. Η ακμή κοπής που προκύπτει είναι οξειδωμένη, και αυτό το στρώμα οξειδίου μπορεί να επηρεάσει την επακόλουθη συγκόλληση, επίστρωση ή βαφή. Το οξυγόνο δεν αποτελεί αυτομάτως την ταχύτερη ή καλύτερη επιλογή για κάθε μέταλλο και πάχος.
Κοπή με πεπιεσμένο αέρα
Ο πεπιεσμένος αέρας περιέχει τόσο άζωτο όσο και οξυγόνο και μπορεί να αποτελεί οικονομική επιλογή για κατάλληλες εφαρμογές. Η περιεκτικότητα σε οξυγόνο συμβάλλει σε περιορισμένο βαθμό στην αντιδραστικότητα, οπότε ενδέχεται να παραμείνει κάποια οξείδωση στην άκρη. Η απόδοση εξαρτάται από την πίεση, τη ροή, την ποιότητα του αέρα, την ξηρότητα, τη διήθηση, το υλικό, το πάχος και το απαιτούμενο φινίρισμα της άκρης. Ο πεπιεσμένος αέρας δεν αποτελεί καθολικό υποκατάστατο της εξειδικευμένης παροχής αζώτου ή οξυγόνου.
Κοπή με εξάχνωση
Η κοπή με εξάχνωση αφαιρεί το υλικό κυρίως μέσω εξάχνωσης, με ελάχιστη τήξη. Οι κύριοι μηχανισμοί είναι η κοπή με τήξη, η αντιδραστική κοπή και η κοπή με εξάχνωση, αλλά οι βιομηχανικοί κόφτες λαμαρίνας με ίνες βασίζονται κυρίως στους δύο πρώτους· η εξάχνωση σχετίζεται περισσότερο με εξειδικευμένες εφαρμογές ακριβείας.
Ο μηχανισμός κοπής και η χρονική λειτουργία του λέιζερ αποτελούν διαφορετικούς άξονες ταξινόμησης: η κοπή με τήξη, η αντιδραστική κοπή και η κοπή με εξάχνωση περιγράφουν τον τρόπο αφαίρεσης του υλικού, ενώ οι όροι «συνεχές κύμα» (CW), η λειτουργία σχεδόν συνεχούς κύματος (QCW) και η παλμική λειτουργία περιγράφουν τον τρόπο με τον οποίο η πηγή εκπέμπει την ακτίνα — οι όροι δεν είναι εναλλάξιμοι.
Ο παρακάτω πίνακας συγκρίνει άμεσα τα τρία αέρια υποβοήθησης:
| Αέριο | Κύριος ρόλος | Συνηθισμένη χρήση | Τυπικά χαρακτηριστικά άκρων | Σημαντικός περιορισμός |
|---|---|---|---|---|
| Oxygen | Υποστηρίζει την κοπή μέσω εξωθερμικής αντίδρασης οξείδωσης | Κυρίως άνθρακας/μαλακός χάλυβας | Οξειδωμένη άκρη | Το οξείδιο ενδέχεται να χρειαστεί αφαίρεση πριν από την επεξεργασία σε επόμεο στάδιο |
| Άζωτο | Εκτοξεύει τη λιωμένη ύλη χωρίς να οξειδώνει σκόπιμα την άκρη | Ανοξείδωτος χάλυβας, αλουμίνιο και άλλα κατάλληλα μέταλλα | Καθαρή, χωρίς οξείδια άκρη όταν η διαδικασία είναι σωστή | Μπορεί να απαιτεί υψηλή πίεση, ροή και κατανάλωση αερίου |
| Πεπιεσμένος αέρας | Εκτοξεύει τη λιωμένη ύλη με περιορισμένη συμβολή οξυγόνου | Επιλεγμένα κατάλληλα μέταλλα και πάχη | Είναι πιθανή κάποια οξείδωση | Η ποιότητα εξαρτάται σε μεγάλο βαθμό από την προετοιμασία του αέρα και τις απαιτήσεις της διαδικασίας |
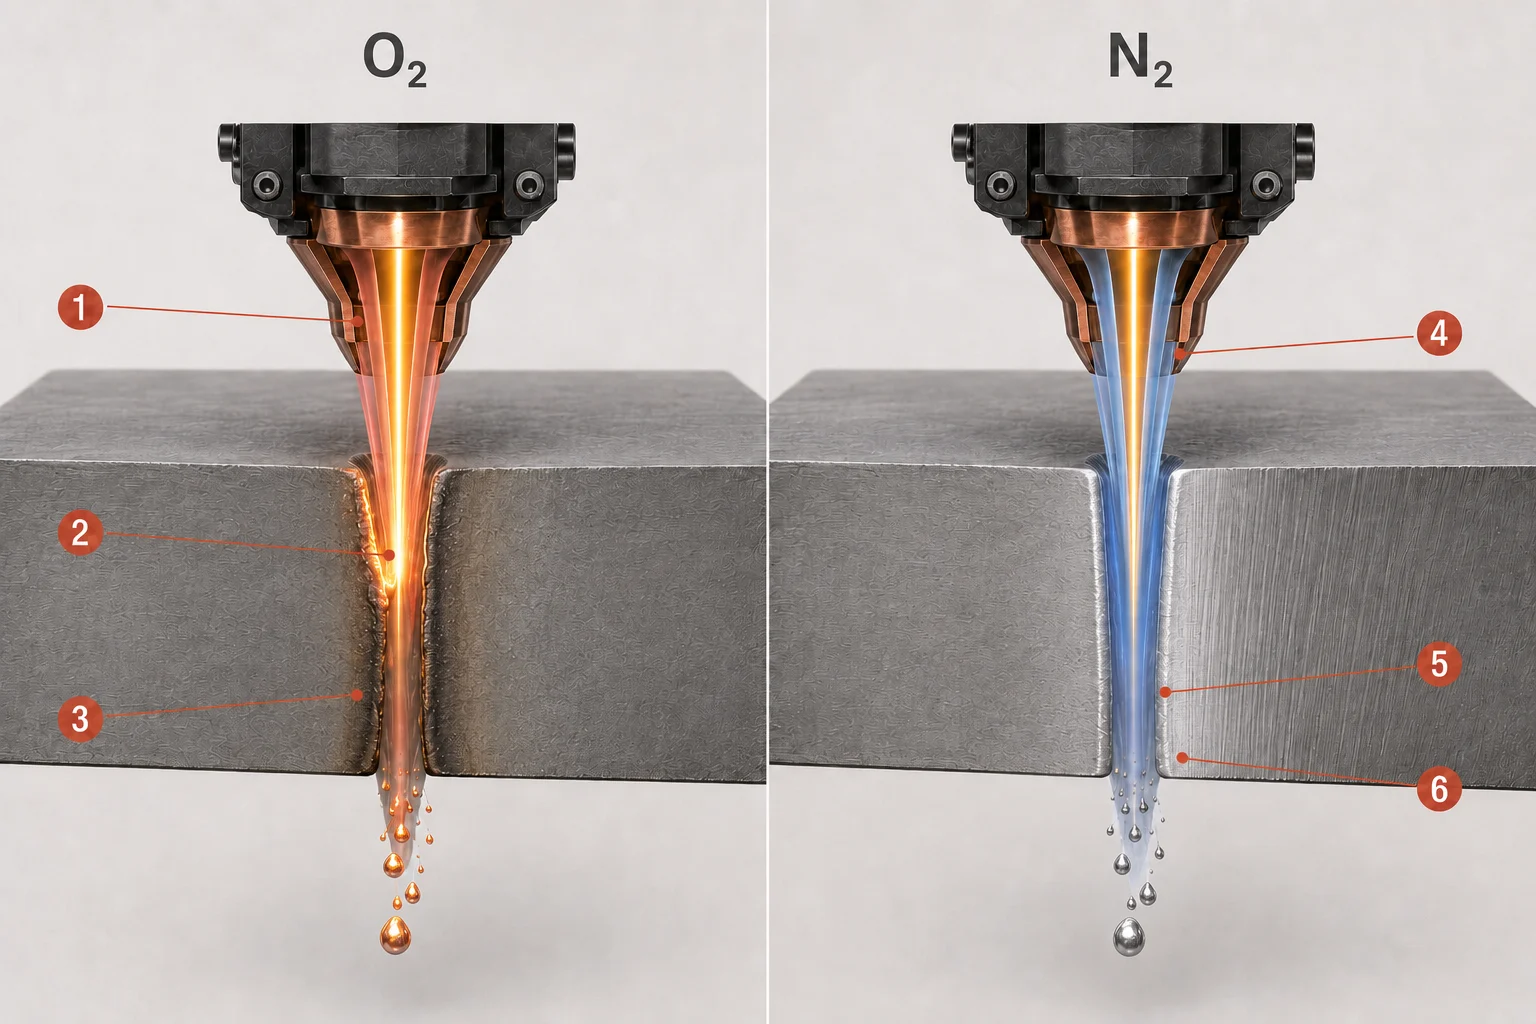
Σημείωση: Στην κοπή με λέιζερ με τη βοήθεια οξυγόνου, η ροή οξυγόνου (1) απομακρύνει το λιωμένο υλικό, ενώ μια εξωθερμική αντίδραση οξείδωσης (2) προσθέτει θερμότητα στη διαδικασία και αφήνει μια οξειδωμένη άκρη κοπής (3). Στην κοπή με τήξη με τη βοήθεια αζώτου-υποβοηθούμενη κοπή τήξης, η ροή αζώτου (4) εκτοξεύει το λιωμένο υλικό μηχανικά υπό πίεση (5) και μπορεί να παράγει μια καθαρή, μη οξειδωμένη άκρη (6) όταν οι παράμετροι της διαδικασίας είναι σωστές. Η εικόνα παρουσιάζει τυπικές διαφορές· τα πραγματικά αποτελέσματα εξαρτώνται από το υλικό, το πάχος και τις ρυθμίσεις του μηχανήματος.
Τι καθορίζει την ποιότητα κοπής και την ακρίβεια του τελικού εξαρτήματος;
Καμία μεμονωμένη ρύθμιση δεν καθορίζει από μόνη της την ποιότητα κοπής. Κάθε παράμετρος της διαδικασίας μεταβάλλει μια φυσική κατάσταση στη ζώνη κοπής, και αυτή η κατάσταση παράγει ένα ορατό αποτέλεσμα στην τελική άκρη. Ο παρακάτω πίνακας συσχετίζει τις κύριες μεταβλητές — ισχύ λέιζερ, , θέση εστίασης, πίεση και ροή αερίου, ευθυγράμμιση ακροφυσίου, απόσταση απόστασης και κατάσταση υλικού — με τις φυσικές αλλαγές που προκύπτουν και με αυτό που μπορεί να παρατηρήσει ο αναγνώστης αν η συγκεκριμένη μεταβλητή αποκλίνει από τον στόχο:
| Μεταβλητή | Τι αλλάζει φυσικά | Πιθανό ορατό αποτέλεσμα σε περίπτωση λάθους |
|---|---|---|
| Ισχύς λέιζερ | Ενέργεια που μεταφέρεται στη ζώνη κοπής | Ατελής κοπή, υπερθέρμανση, ευρύτερη σχισμή ή υπερβολική παραγωγή σκωρίας |
| Ταχύτητα κοπής | Χρόνος αλληλεπίδρασης και ενέργεια ανά μονάδα μήκους | Απουσία διείσδυσης, σημάδια καψίματος, τραχιά άκρη ή υπερβολική εισροή θερμότητας |
| Θέση εστίασης | Μέγεθος εστίασης και κατανομή ενέργειας κατά το πάχος | Κωνικότητα, ευρύτερη εγκοπή, τραχύτητα ή ασταθής διείσδυση |
| Πίεση/ροή αερίου | Δύναμη εκτόξευσης τήγματος και συμπεριφορά θωράκισης/αντίδρασης | Υπολείμματα στον πυθμένα, οξείδωση, ακανόνιστη εγκοπή ή ασταθής κοπή |
| Ευθυγράμμιση ακροφυσίου | Ομοαξονική σχέση μεταξύ δέσμης και πίδακα αερίου | Ανομοιόμορφη ποιότητα ακμών ανάλογα με την κατεύθυνση κοπής |
| Απόσταση απόστασης | Γεωμετρία ακροφυσίου αερίου και θέση κεφαλής | Ασταθής διαδικασία, σκωρία ή κίνδυνος σύγκρουσης |
| Κατάσταση υλικού | Απορρόφηση, αγωγιμότητα θερμότητας και επιφανειακή αντίδραση | Ανομοιογενής έναρξη, τραχύτητα, εκτοξευόμενα σωματίδια ή διακύμανση κατά μήκος του φύλλου |
Αυτές είναι πιθανές συσχετίσεις και όχι ένας πλήρης διαγνωστικός πίνακας, ενώ το ίδιο ορατό ελάττωμα μπορεί συχνά να αποδοθεί σε περισσότερες από μία αιτίες.
Πλάτος κοπής, ακρίβεια, επαναληψιμότητα και ανοχή
Πέρα από τις μεμονωμένες παραμέτρους, η τελική ακρίβεια εξαρτάται από το σύνολο του συστήματος: ποιότητα πηγής και δέσμης, οπτικά στοιχεία της κεφαλής κοπής, ευθυγράμμιση, παρεμβολή CNC, απόκριση σερβομηχανισμού, ακαμψία πλαισίου, βαθμονόμηση, παροχή αερίου, επιπεδότητα υλικού και κατάσταση των αναλώσιμων. Αρκετοί σχετικοί όροι περιγράφουν διαφορετικές πτυχές αυτού του αποτελέσματος και δεν πρέπει να αντιμετωπίζονται ως ισοδύναμες τιμές:
- Μέγεθος σημείου δέσμης - η διάμετρος της εστιασμένης δέσμης στο τεμάχιο εργασίας.
- Πλάτος κοπής - το πραγματικό πλάτος του υλικού που αφαιρείται κατά τη διάρκεια της κοπής, το οποίο επηρεάζεται από το μέγεθος της κηλίδας αλλά δεν είναι ταυτόσημο με αυτό.
- Ακρίβεια τοποθέτησης μηχανήματος - πόσο ακριβώς μπορεί το μηχάνημα να μετακινηθεί σε μια καθορισμένη θέση.
- Επαναληψιμότητα - ο βαθμός συνέπειας με τον οποίο το μηχάνημα επιστρέφει στην ίδια θέση κατά τη διάρκεια πολλαπλών κύκλων.
- Ανοχή τελικού εξαρτήματος - η επιτρεπόμενη διακύμανση διαστάσεων στο ολοκληρωμένο εξάρτημα, η οποία αντανακλά τη συνδυασμένη επίδραση όλων των παραπάνω παραγόντων.
Ποιοι τύποι μηχανών κοπής με λέιζερ ινών υπάρχουν;
Οι μηχανές κοπής με λέιζερ ινών κατασκευάζονται σε διάφορες διατάξεις, καθεμία από τις οποίες είναι κατάλληλη για διαφορετικά σχήματα τεμαχίων.
Μηχανές κοπής με λέιζερ ινών για επίπεδες λαμαρίνες
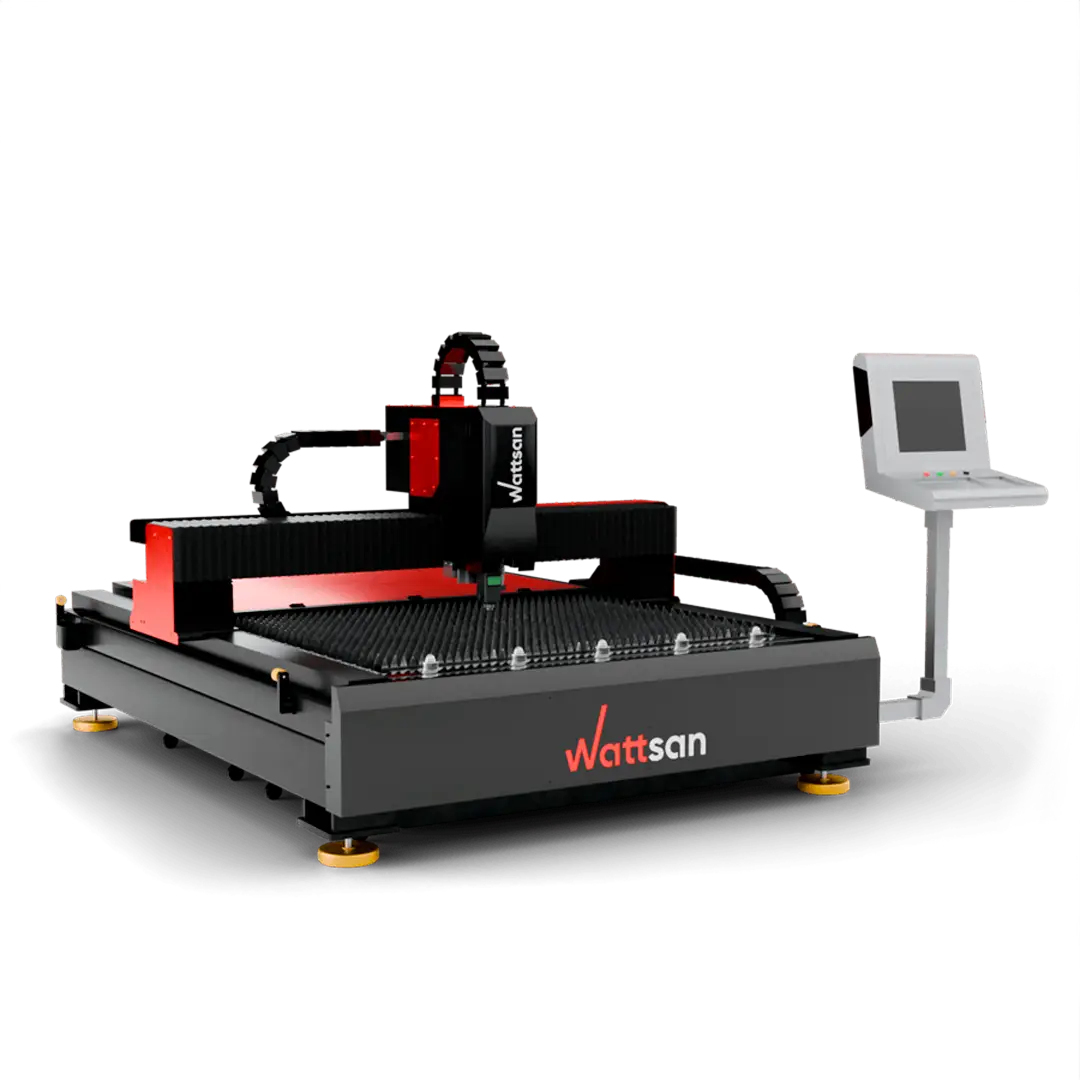
Η πιο συνηθισμένη διάταξη χρησιμοποιεί μια γέφυρα που κινείται πάνω από ένα σταθερό ή εναλλάξιμο τραπέζι, σχεδιασμένη για την κοπή επίπεδων λαμαρινών και πλακών.
Μηχανές κοπής σωλήνων με λέιζερ ινών
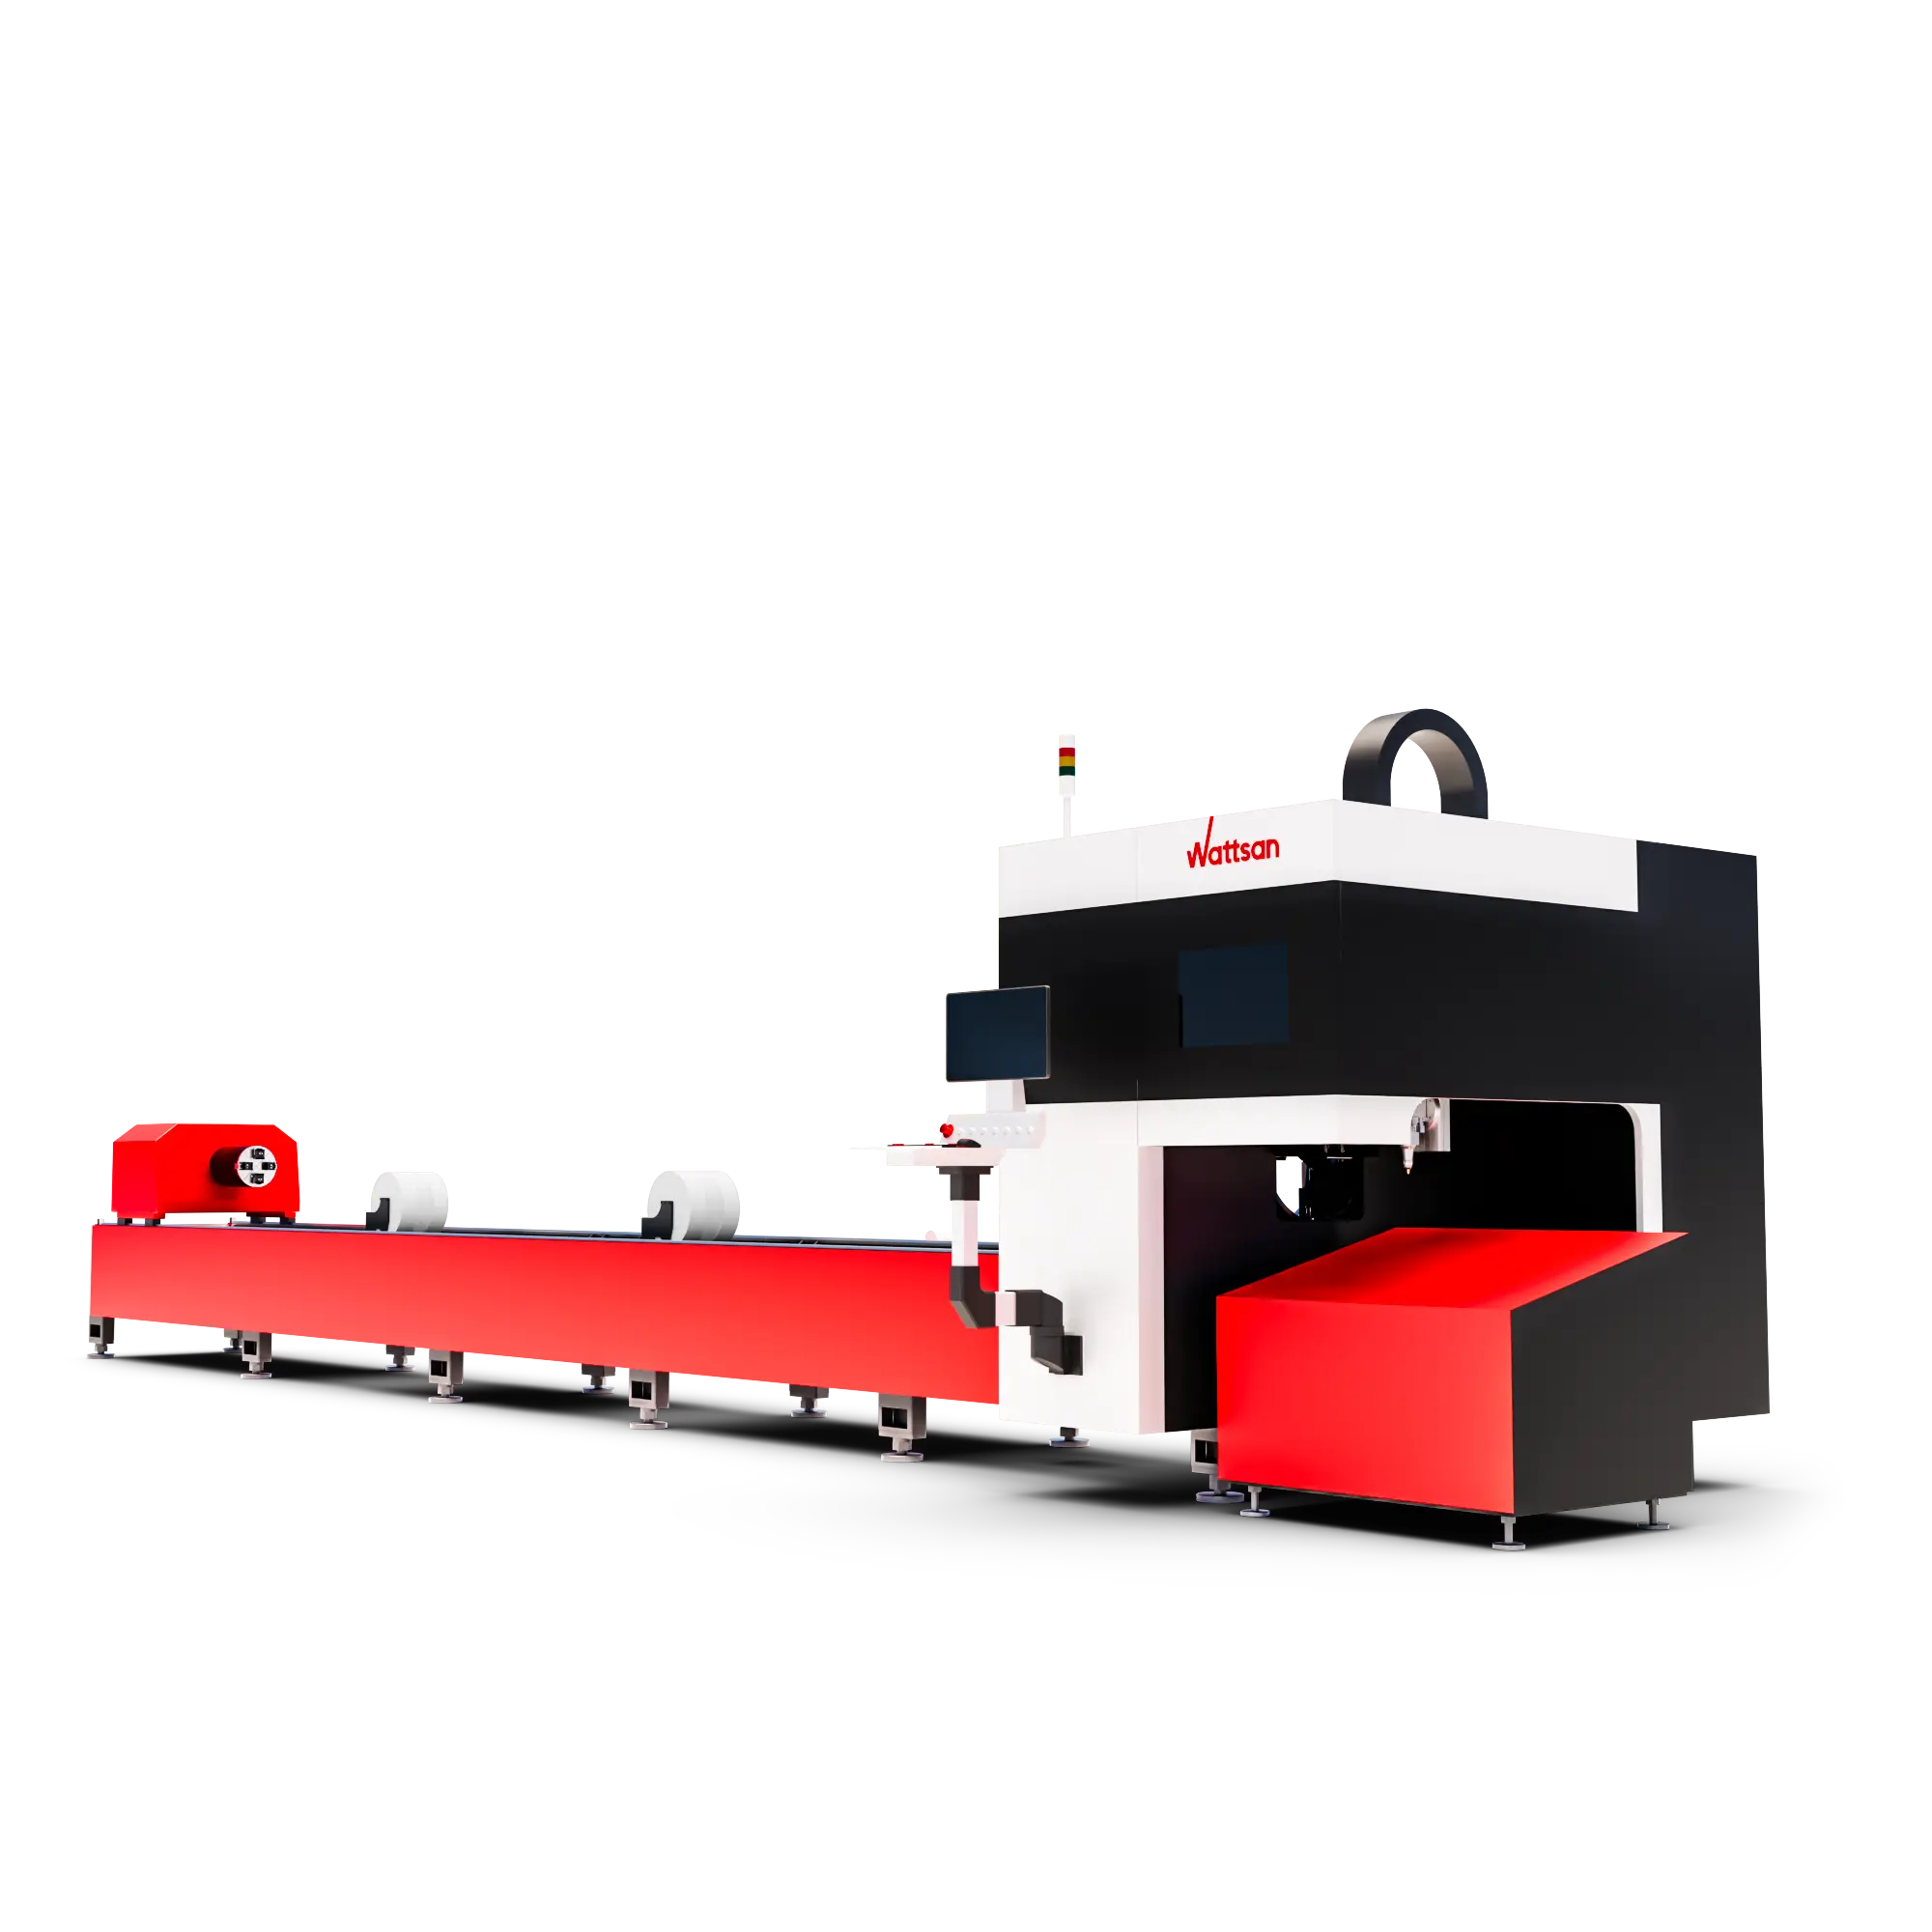
Οι μηχανές κοπής σωλήνων χρησιμοποιούν ένα περιστρεφόμενο τσοκ και ειδική βάση στήριξης σωλήνων ή προφίλ για να καθοδηγούν τις προγραμματισμένες κοπές γύρω από ένα τρισδιάστατο τεμάχιο εργασίας.
Μηχανές συνδυασμένης κοπής φύλλων και σωλήνων
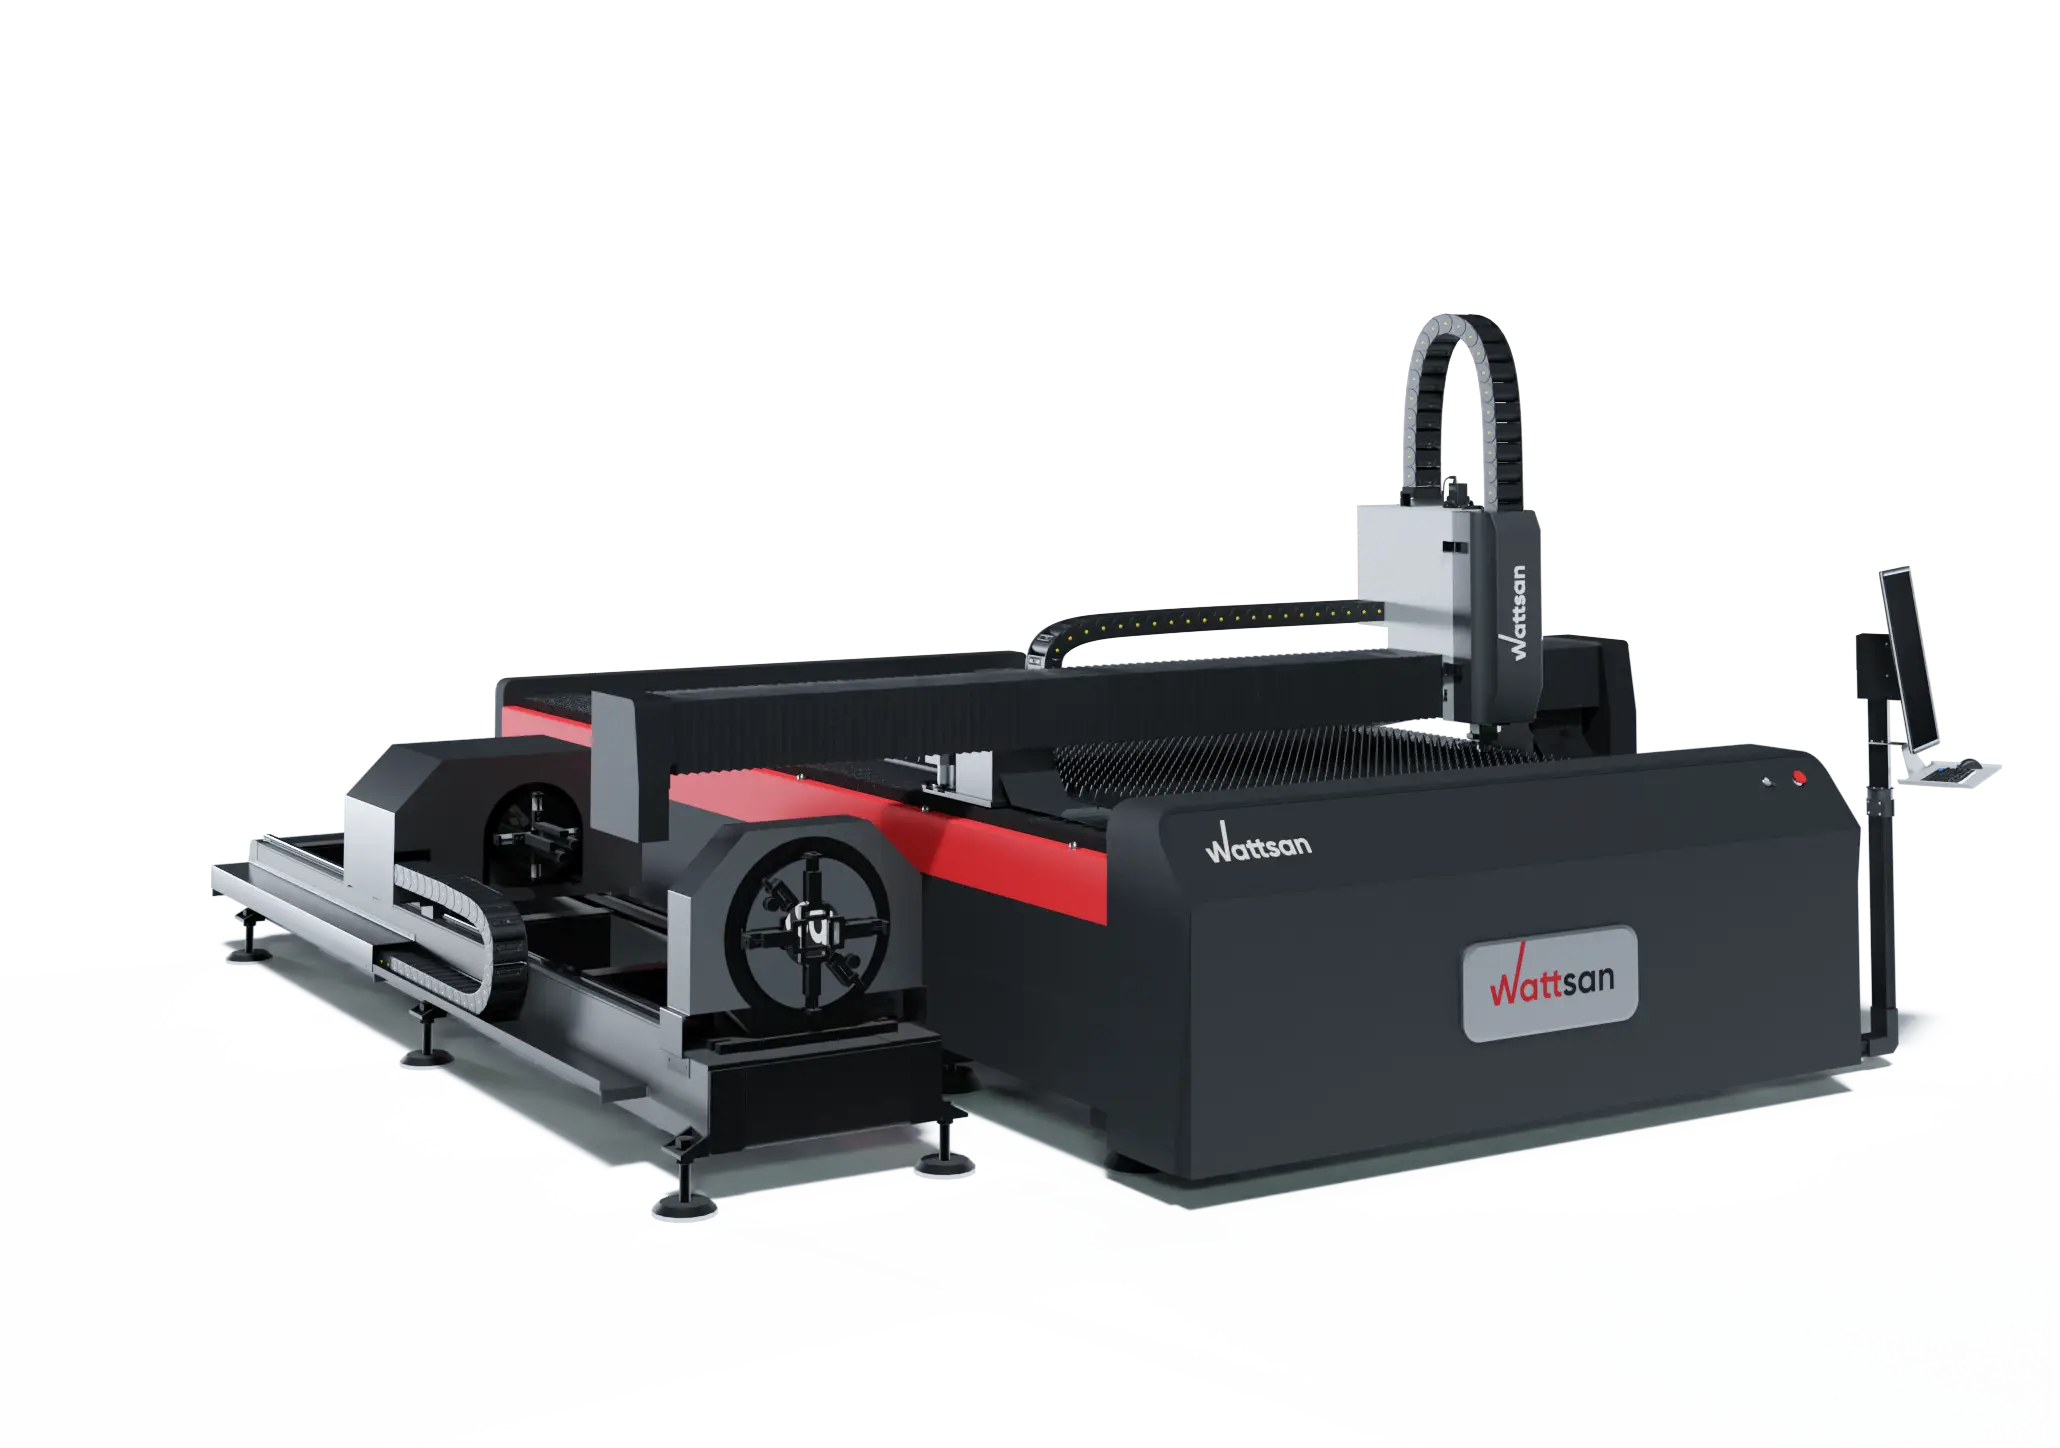
Ορισμένες πλατφόρμες ενσωματώνουν δυνατότητες επεξεργασίας επίπεδων φύλλων και σωλήνων σε μία μηχανή, με συγκεκριμένες παραχωρήσεις στη διαμόρφωση ανάλογα με τις ανάγκες παραγωγής.
Ποια υλικά μπορεί να κόψει μια μηχανή κοπής με λέιζερ ινών;
Τι μπορεί να κόψει ένα λέιζερ ινών; Στις βιομηχανικές μηχανές κοπής, η τεχνολογία χρησιμοποιείται κυρίως για μέταλλα όπως ο ανθρακούχος χάλυβας, ο ανοξείδωτος χάλυβας, το αλουμίνιο, ο χαλκός, ο ορείχαλκος και το τιτάνιο. Ποια ακριβώς υλικά μπορεί να κόψει ένα λέιζερ ινών – και σε ποιο πάχος, ταχύτητα και ποιότητα – εξαρτάται από την πλήρη διαμόρφωση της μηχανής και της διαδικασίας.
Το γεγονός ότι ένα υλικό είναι τεχνικά κοπτό δεν σημαίνει ότι κάθε μηχανή μπορεί να κόψει κάθε ποιότητα ή πάχος με την ίδια ταχύτητα ή ποιότητα. Η ικανότητα εξαρτάται από την πηγή, τα χαρακτηριστικά της δέσμης, την κεφαλή κοπής, το αέριο υποβοήθησης, την κατάσταση του υλικού, το πάχος και τις επικυρωμένες παραμέτρους της διαδικασίας. Επιλεγμένα επιμεταλλωμένα μέταλλα και κράματα μπορούν επίσης να υποβληθούν σε επεξεργασία, εφόσον η μηχανή και η διαδικασία έχουν επικυρωθεί για τη συγκεκριμένη εφαρμογή.
Οι τυπικοί βιομηχανικοί κόφτες ινών ιττερβίου είναι συστήματα που εστιάζουν σε μέταλλα και συνήθως δεν χρησιμοποιούνται για την κοπή ξύλου, ακρυλικού, γυαλιού, υφάσματος, πλαστικών ή σύνθετων υλικών.
Πλεονεκτήματα και περιορισμοί των μηχανών κοπής με λέιζερ ινών
| Πλεονέκτημα | Απαιτούμενα προσόντα |
|---|---|
| Κοπή χωρίς επαφή | Κανένα εργαλείο κοπής δεν έρχεται σε επαφή με το φύλλο, αλλά τα αναλώσιμα και τα εξαρτήματα του μηχανήματος εξακολουθούν να απαιτούν συντήρηση |
| Υψηλή ταχύτητα σε κατάλληλα μέταλλα | Η ταχύτητα εξαρτάται από το υλικό, το πάχος, το αέριο, τη γεωμετρία και την απαιτούμενη ποιότητα των άκρων |
| Στενή εγκοπή και λεπτομερή περιγράμματα | Το ελάχιστο μέγεθος χαρακτηριστικών και η ανοχή δεν καθορίζονται μόνο από το μέγεθος της κηλίδας |
| Αποδοτική πηγή ινών | Η κατανάλωση ολόκληρου του μηχανήματος περιλαμβάνει επίσης ψύξη, εκχύλιση, κινητήρες, συστήματα ελέγχου και παραγωγή/παροχή αερίου |
| Είναι δυνατή η επεξεργασία ανακλαστικών μετάλλων | Απαιτείται συμβατή πηγή, κεφαλή, προστασία από οπισθοαντανάκλαση και επικυρωμένες παράμετροι |
| Αυτοματοποίηση CNC και επαναληψιμότητα | Η αξιόπιστη αυτόματη παραγωγή απαιτεί παρακολούθηση, αυτοματοποίηση, συντήρηση και μια σταθερή διαδικασία |
| Μειωμένη ευθυγράμμιση ανοικτής δέσμης σε σύγκριση με τα παραδοσιακά συστήματα CO2 | Τα οπτικά συστήματα της κεφαλής κοπής, τα προστατευτικά παράθυρα, τα ακροφύσια και τα μηχανικά συστήματα εξακολουθούν να χρειάζονται επιθεώρηση και συντήρηση |
Κοπτική μηχανή με λέιζερ ινών έναντι κοπτικής μηχανής με λέιζερ CO2
Οι μηχανές κοπής με λέιζερ ινών και CO2 ανήκουν σε διαφορετικά σημεία της κύριων τύπων πηγών λέιζερ που χρησιμοποιούνται σε βιομηχανικές μηχανές, και οι δύο αρχιτεκτονικές διαφέρουν ως προς το μέσο ενίσχυσης, το μήκος κύματος και τη μεταφορά της δέσμης.
| Χαρακτηριστικό | Μηχανή κοπής με λέιζερ ινών | Παραδοσιακή μηχανή κοπής με λέιζερ CO2 |
|---|---|---|
| Κοινό μέσο ενίσχυσης | Οπτική ίνα εμπλουτισμένη με σπάνιες γαίες | Μίγμα αερίων με βάση το CO2 |
| Συνηθισμένο βιομηχανικό μήκος κύματος | Κοντά στο 1 μm για συστήματα ιττερβίου | Συνήθως περίπου 10,6 μm |
| Διαβίβαση δέσμης | Μεταφορά ινών σε μεγάλο βαθμό κλειστή προς τα κατάντη οπτικά συστήματα | Συνηθισμένη μεταφορά δέσμης σε ελεύθερο χώρο με χρήση κατόπτρων |
| Τυπική εστίαση σε υλικό | Μέταλλα | Μη μέταλλα και, σε κατάλληλα βιομηχανικά συστήματα υψηλής ισχύος, μέταλλα |
| Διαφοροποίηση στη συντήρηση των μηχανημάτων | Δεν απαιτείται μεγάλη διαδρομή εξωτερικού καθρέφτη για ευθυγράμμιση στις συνήθεις κατασκευές | Η διαδρομή του καθρέφτη και η ευθυγράμμιση της δέσμης είναι σημαντικές στα παραδοσιακά σχέδια |
Τα λέιζερ CO2 δεν είναι ανίκανα να κόψουν μέταλλο — τα βιομηχανικά συστήματα CO2 υψηλής ισχύος μπορούν και κόβουν μέταλλο. Ο περιορισμός ισχύει κυρίως για τις μηχανές CO2 χαμηλότερης ισχύος που χρησιμοποιούνται σε εργαστήρια, όχι για την τεχνολογία στο σύνολό της. Για τον υποκείμενο μηχανισμό, δείτε πώς λειτουργεί ένα λέιζερ CO2.
Χρειάζεται συντήρηση μια μηχανή κοπής με λέιζερ ινών;
Η ίδια η σφραγισμένη πηγή λέιζερ ινών απαιτεί ελάχιστη συντήρηση, αλλά αυτό δεν ισχύει για το σύνολο της μηχανής. Συνήθως απαιτείται τακτική προσοχή στα προστατευτικά παράθυρα, στην κατάσταση και την κεντράρισμα του ακροφυσίου, στα οπτικά συστήματα της κεφαλής κοπής σύμφωνα με τη διαδικασία του κατασκευαστή, στο υγρό ψύξης και στο σύστημα ψύξης, στη διήθηση και την παροχή του αερίου υποβοήθησης, στα φίλτρα εξαγωγής και στους αγωγούς, στις ράγες του τραπεζιού εργασίας και στις περιοχές συλλογής, στα εξαρτήματα λίπανσης και κίνησης, καθώς και στη βαθμονόμηση, στους αισθητήρες και στα συστήματα ασφαλείας.
Τα διαστήματα συντήρησης ποικίλλουν ανάλογα με τον κατασκευαστή και το μοντέλο – ανατρέξτε στην τεκμηρίωση του συγκεκριμένου μηχανήματος αντί να βασίζεστε σε γενικές τιμές, όπως μια καθολική διάρκεια ζωής 100.000 ωρών.
Είναι ασφαλής μια μηχανή κοπής με λέιζερ ινών;
Η ακτίνα του εγγύς υπέρυθρου που χρησιμοποιείται στην κοπή με λέιζερ ινών είναι αόρατη, αλλά μπορεί να προκαλέσει σοβαρούς τραυματισμούς στα μάτια και στο δέρμα, ενώ η ανακλώμενη ακτινοβολία από το μέταλλο μπορεί επίσης να είναι επικίνδυνη. Είναι απαραίτητοι οι κατάλληλοι τεχνικοί έλεγχοι· ανάλογα με τη διαμόρφωση της μηχανής, αυτά μπορεί να περιλαμβάνουν προστατευτικό περίβλημα, συστήματα αλληλοσύνδεσης, συγκράτηση της δέσμης, παράθυρα παρατήρησης κατάλληλης οπτικής ισχύος ή μέτρα ελέγχου πρόσβασης στην περιοχή. Οι αναθυμιάσεις και τα σωματίδια κοπής απαιτούν απορρόφηση, ενώ οι επικαλύψεις ή τα άγνωστα υλικά πρέπει να ταυτοποιούνται πριν από την επεξεργασία. Τα καυτά υλικά, οι σπινθήρες και η εύφλεκτη ρύπανση δημιουργούν κίνδυνο πυρκαγιάς, ενώ η συντήρηση μπορεί να αποκαλύψει κινδύνους που δεν υπάρχουν κατά τη διάρκεια της κανονικής λειτουργίας.
Τα προστατευτικά γυαλιά δεν είναι ένα γενικό είδος: όπου απαιτείται, πρέπει να επιλέγονται για το συγκεκριμένο μήκος κύματος, την οπτική πυκνότητα και την εργασία, ενώ τα τεχνικά μέτρα ελέγχου έχουν προτεραιότητα έναντι του εξοπλισμού ατομικής προστασίας. Το εγχειρίδιο του κατασκευαστή, η εκπαίδευση του χειριστή, η εκτίμηση κινδύνου για τη συγκεκριμένη εγκατάσταση και οι ισχύοντες τοπικοί κανονισμοί έχουν προτεραιότητα έναντι οποιασδήποτε γενικής επισκόπησης.
Συμπέρασμα
Μια μηχανή κοπής με λέιζερ ινών μετατρέπει ένα ψηφιακό σχέδιο σε τελικό μεταλλικό εξάρτημα μέσω μιας συντονισμένης ακολουθίας παραγωγής δέσμης, μεταφοράς, εστίασης, διάτρησης, απομάκρυνσης τήγματος με τη βοήθεια αερίου, και κίνησης ελεγχόμενης από CNC. Κάθε υποσύστημα εξαρτάται από τα άλλα: μια ισχυρή πηγή δεν μπορεί να αντισταθμίσει μια κακώς ευθυγραμμισμένη κεφαλή, και τα ακριβή οπτικά συστήματα δεν μπορούν να αντισταθμίσουν ένα ασταθές σύστημα κίνησης.
Συχνές Ερωτήσεις Σχετικά με τα Μηχανήματα Λέιζερ Ίνων
Είναι το λέιζερ ινών το ίδιο με ένα μηχανή κοπής με λέιζερ ινών;
Όχι. Το λέιζερ ινών είναι η πηγή που παράγει την ακτίνα· μια μηχανή κοπής με λέιζερ ινών είναι το πλήρες σύστημα —πηγή, ίνα μεταφοράς, κεφαλή κοπής, σύστημα κίνησης και παροχή αερίου— που χρησιμοποιεί αυτή την ακτίνα για την κοπή μετάλλου.
Ο κόφτης λέιζερ ινών λιώνει ή εξατμίζει το μέταλλο;
Κυρίως το λιώνει. Στις περισσότερες τυπικές διαδικασίες κοπής μετάλλων, η τήξη που ακολουθείται από-υποβοηθούμενη από αέριο· μπορεί επίσης να συμβεί μερική εξάτμιση, αλλά η πλήρης εξάτμιση δεν είναι συνηθισμένη στην καθημερινή κοπή λαμαρίνας.
Γιατί μια μηχανή κοπής με λέιζερ ινών χρειάζεται αέριο υποβοήθησης;
Το αέριο υποβοήθησης εκτοξεύει φυσικά το λιωμένο υλικό από την εγκοπή, κάτι που το λέιζερ από μόνο του δεν μπορεί να απομακρύνει. Ανάλογα με το αέριο, μπορεί επίσης να ελέγχει ή να υποστηρίζει την οξείδωση των άκρων και να συμβάλλει στη σταθεροποίηση της διαδικασίας.
Ποια είναι η διαφορά μεταξύ κοπής με λέιζερ οξυγόνου και αζώτου;
Το οξυγόνο αντιδρά χημικά με το καυτό μέταλλο, προσθέτοντας ενέργεια μέσω μιας εξωθερμικής αντίδρασης και αφήνοντας μια οξειδωμένη άκρη· χρησιμοποιείται κυρίως σε άνθρακα και μαλακό χάλυβα. Το άζωτο είναι σε μεγάλο βαθμό αδρανές, απομακρύνοντας το λιωμένο υλικό μηχανικά χωρίς να αντιδρά, κάτι που συνήθως παράγει μια καθαρή άκρη χωρίς οξείδωση σε υλικά όπως ο ανοξείδωτος χάλυβας και το αλουμίνιο.
Γιατί μια κεφαλή κοπής με λέιζερ ινών χρειάζεται αυτόματη εστίαση;
Δεν διαθέτουν όλες οι κεφαλές κοπής με λέιζερ ινών αυτόματη εστίαση ούτε την απαιτούν. Όπου παρέχεται, η αυτόματη εστίαση ρυθμίζει τη θέση εστίασης της δέσμης χωρίς ο χειριστής να χρειάζεται να επανατοποθετήσει χειροκίνητα το οπτικό συγκρότημα, διευκολύνοντας την εναλλαγή μεταξύ υλικών, πάχους, και τις διαδικασίες κοπής. Δεν βελτιστοποιεί από μόνη της την εργασία· η σωστή θέση εστίασης εξακολουθεί να εξαρτάται από επικυρωμένες παραμέτρους.
Τι είναι το «kerf» στην κοπή με λέιζερ ινών;
Η εγκοπή είναι το στενό κανάλι που σχηματίζεται όταν η ενέργεια του λέιζερ λιώνει ή αφαιρεί υλικό και το βοηθητικό αέριο το απομακρύνει από τη διαδρομή κοπής. Το πλάτος της εγκοπής επηρεάζεται από το μέγεθος της κηλίδας της δέσμης, αλλά δεν είναι ταυτόσημο με αυτό, καθώς η ροή του αερίου, η θέση εστίασης και η συμπεριφορά του υλικού επηρεάζουν επίσης το τελικό πλάτος του καναλιού.
Μπορεί ένας κόφτης λέιζερ ινών να κόψει χαλκό και ορείχαλκο;
Ναι, τα σύγχρονα συστήματα με την κατάλληλη διαμόρφωση μπορούν. Αυτό απαιτεί πηγή και κεφαλή κοπής συμβατές με αυτά τα εξαιρετικά ανακλαστικά μέταλλα, επαρκή προστασία από την οπισθοαντανάκλαση και επικυρωμένες παραμέτρους για το κράμα και το πάχος.

