Uma máquina de corte a laser de fibra é um sistema controlado por CNC que direciona um feixe de alta potência proveniente de uma fonte de laser de fibra através de um cabeçote de corte, o focaliza sobre o metal e utiliza gás auxiliar para remover o material fundido enquanto o cabeçote segue um trajeto de corte programado. A fonte gera o feixe, mas a fonte por si só não constitui a máquina: os sistemas ópticos de condução, controle de movimento, fornecimento de gás, resfriamento e sistemas de segurança precisam trabalhar em conjunto para que o processo resulte em uma peça utilizável.
Este artigo explica o princípio do corte a laser acompanhando todo o processo de corte a laser de fibra, desde um desenho digital até uma peça metálica acabada — o que a máquina contém, como seus subsistemas se relacionam entre si e como o processo se desenrola passo a passo. Para conhecer a física por trás de como o feixe em si é gerado dentro da fonte, consulte como um laser de fibra gera e amplifica a luz.
O que é uma máquina de corte a laser de fibra?
Uma máquina de corte a laser de fibra é um sistema de corte térmico sem contato, controlado por CNC, usado principalmente para cortar metal. Ela combina vários subsistemas distintos, cada um com uma função específica:
- Uma fonte de laser de fibra gera o feixe.
- Uma fibra de transporte ou de processo conduz o feixe formado até a cabeça de corte.
- Um cabeçote de corte colima, focaliza e direciona o feixe enquanto fornece gás auxiliar.
- Um sistema de movimento e um controlador CNC movem o cabeçote ou a peça de trabalho ao longo de um trajeto programado.
- Os sistemas de resfriamento, extração, fornecimento de gás, detecção e segurança permitem que o processo ocorra de maneira confiável.
O termo “fibra” descreve a arquitetura da fonte de laser, não a presença de um cabo de fibra óptica em algum ponto da máquina. Um sistema é considerado uma máquina de corte a laser de fibra quando seu feixe de corte é gerado por uma fonte de laser de fibra.
No inglês britânico, o mesmo equipamento é chamado de máquina de corte a laser de fibra; a grafia muda, mas a tecnologia permanece a mesma.
Quais são as principais partes de uma máquina de corte a laser de fibra?
A qualidade do corte e o tempo de operação dependem do desempenho conjunto de todo o sistema, e não apenas da potência da fonte de laser. As seções abaixo explicam cada subsistema e o papel que ele desempenha no resultado final.
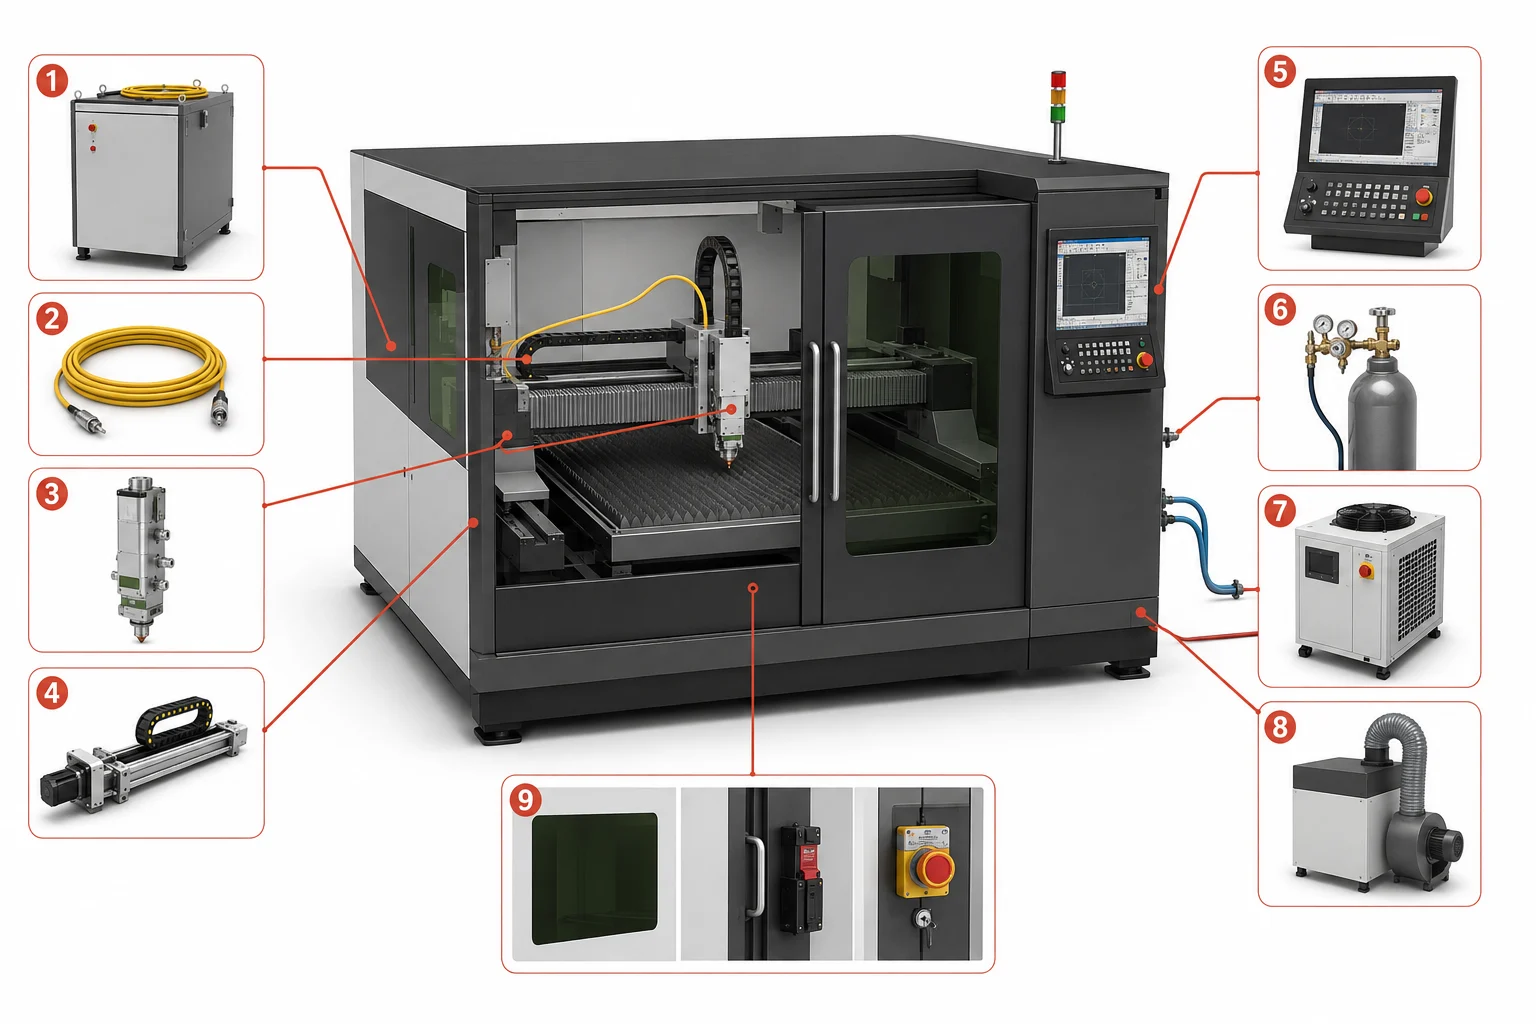
Legenda: Os principais sistemas de uma máquina de corte a laser de fibra: 1 – Fonte de laser de fibra, 2 – Fibra de transmissão/processo, 3 – Cabeça de corte a laser de fibra, 4 – Pórtico e sistema de movimento, 5 - Controlador CNC e interface CAD/CAM, 6 - Sistema de abastecimento de gás auxiliar, 7 - Resfriador de água, 8 - Extração e filtragem de fumos, 9 - Gabinete de proteção e sistemas de segurança
Fonte de laser de fibra
A fonte converte a energia elétrica de entrada em um feixe de laser controlado. Cortadoras industriais de chapas metálicas geralmente utilizam fontes de fibra de itérbio de onda contínua e alta potência, cujo comprimento de onda no infravermelho próximo e características do feixe são adequadas para muitas aplicações industriais de. A fonte é um dos vários subsistemas: ela fornece o feixe, enquanto todos os componentes a jusante determinam como esse feixe é direcionado, modelado e transformado em um corte finalizado. Os leitores interessados em a física básica de como os lasers produzem luz coerente podem encontrar ali a explicação do princípio subjacente da emissão estimulada.
Fibra de condução do feixe
Duas fibras diferentes estão envolvidas em um sistema de laser de fibra, e é importante mantê-las separadas. A fibra ativa dopada fica dentro da fonte, onde a luz é gerada e amplificada. A fibra de condução, ou de processo, é um componente separado que transporta o feixe já gerado da fonte até o cabeçote de corte.
Como o feixe percorre esse trajeto de fibra amplamente fechado, os sistemas de fibra evitam o longo percurso aberto de condução do feixe e o alinhamento repetido de espelhos externos encontrados nos sistemas tradicionais de corte a CO₂. Isso não significa que uma máquina a laser de fibra não contenha nenhum espelho em lugar algum; algumas arquiteturas ópticas ainda utilizam elementos reflexivos dentro do cabeçote de corte ou dos conjuntos de comutação de feixe.
Cabeçote de corte a laser de fibra
A cabeça de corte não gera o laser. Ela recebe o feixe da fibra de transmissão, prepara-o opticamente, mantém a posição necessária acima da peça de trabalho e fornece gás auxiliar à zona de corte. Três grupos funcionais dentro da cabeça realizam essa tarefa.
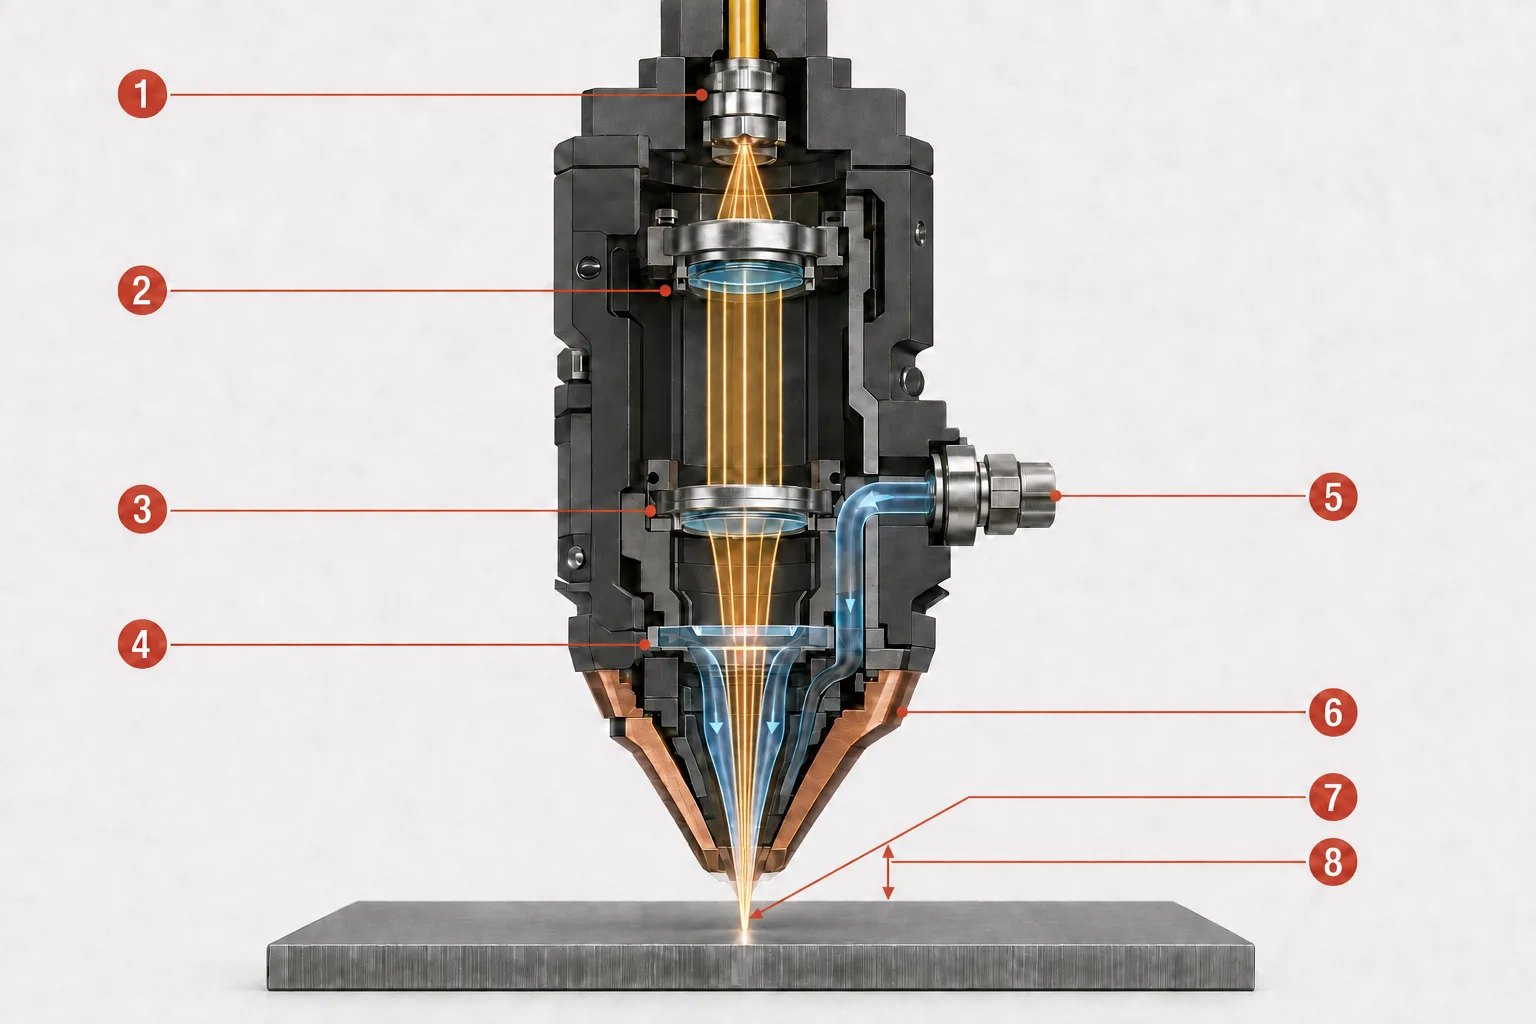
Nota: Dentro de um cabeçote de corte a laser de fibra, a fibra de transmissão (1) conduz o feixe para a óptica de colimação (2), que forma um feixe aproximadamente paralelo. A óptica de focalização (3) então o concentra através de uma janela de proteção substituível (4). O gás auxiliar entra pela entrada (5) e flui coaxialmente pelo bico (6). O feixe atinge seu ponto mais estreito na posição de foco (7), enquanto a distância de separação (8) é o espaço físico entre a ponta do bico e a peça de trabalho. O foco é mostrado na superfície do material para fins ilustrativos; sua posição real pode estar acima, na superfície ou abaixo dela.
Colimação e Focalização do Feixe
O feixe sai da fibra de transmissão de forma divergente, é colimado em um feixe aproximadamente paralelo e, em seguida, é focado em um pequeno ponto na peça de trabalho: saída divergente da fibra de transmissão → feixe colimado → ponto focado na peça de trabalho.
Um ponto menor concentra a energia em uma área menor e pode aumentar a densidade de potência, mas a precisão final do corte não é determinada apenas pelo tamanho do ponto; o alinhamento do bico, a precisão do movimento e os parâmetros do processo também contribuem. Pense nessa etapa como uma lupa ajustável combinada a um bico de gás controlado — embora, ao contrário da luz solar que atravessa o vidro, a máquina comece com um feixe controlado e utilize óptica projetada para posicionar o foco com precisão dentro de um processo programado.
Controle de foco e altura
A posição do foco refere-se ao local onde o ponto mais estreito do feixe — a cintura do feixe — se situa em relação à superfície do material; ela pode estar posicionada na superfície, acima ou abaixo dela, dependendo do processo. Um mecanismo de foco automático ajusta essa posição automaticamente, sem que o operador precise reposicionar manualmente o conjunto óptico.
A distância de afastamento é um parâmetro relacionado, mas distinto: a distância física entre o bico e a peça de trabalho. Um sensor capacitivo detecta alterações associadas a essa distância, e o sistema de controle de altura utiliza o sinal para ajustar o eixo Z, mantendo a distância consistente à medida que o cabeçote se desloca sobre pequenas variações na chapa. Confundir a posição do foco com adistância de afastamento pode levar a um diagnóstico incorreto quando um corte dá errado.
Janela de proteção, bico, e gás auxiliar
Uma ou mais janelas de proteção substituíveis ajudam a proteger os componentes ópticos de colimação e foco, que são mais caros, contra respingos, vapor, fumaça e outras contaminações; algumas cabeças utilizam várias janelas ao longo do caminho óptico. Esses são componentes de proteção consumíveis, não a lente de foco principal.
O feixe focado e o gás auxiliar passam pelo bico em direção ao mesmo ponto na peça de trabalho. O bico molda e direciona o jato de gás que remove o material fundido do sulco de corte. O diâmetro do bico, sua condição, o alinhamento e a distância em relação à peça afetam a ejeção do material fundido — um bico danificado ou descentrado é uma causa comum de qualidade inconsistente das bordas.
Controlador CNC e software CAD/CAM
Quatro conceitos relacionados atuam em conjunto para transformar um projeto em uma peça acabada:
- O CAD (projeto assistido por computador) define ou importa a geometria da peça.
- O software CAM/nesting posiciona as peças na chapa, cria trajetórias de ferramenta e atribui regras de processo.
- O controlador CNC (controle numérico computadorizado) converte o programa em movimentos coordenados da máquina e comandos de processo.
- Os parâmetros da máquina incluem potência do laser, velocidade de corte, posição de foco, seleção do gás auxiliar, pressão do gás e rotinas de perfuração.
Sistema de movimento, pórtico, e Eixo Z
O movimento X/Y segue o contorno programado ao longo da chapa, enquanto o eixo Z mantém a posição do cabeçote de corte em relação à peça. Servoacionamentos, guias, transmissão, realimentação e calibração influenciam a precisão com que esse movimento é executado — um ponto de laser preciso não pode compensar uma estrutura instável ou um eixo mal calibrado. O projeto da transmissão varia entre diferentes configurações, como sistemas de cremalheira e pinhão e de motor linear; não existe uma única tecnologia aplicável a todas as máquinas.
Base da máquina e mesa de trabalho
A base fornece a estrutura e o suporte estrutural. As ripas da mesa de trabalho sustentam a chapa, permitindo que o material fundido, faíscas e detritos caiam na área de coleta abaixo. As máquinas podem utilizar uma mesa de trabalho fixa ou intercambiável; máquinas para chapas, tubos e 3D utilizam, cada uma, um layout de fixação de peça adequado ao formato de sua peça de trabalho.
Sistema de fornecimento de gás auxiliar
A máquina requer um sistema regulado de fornecimento de gás com a pressão, vazão e pureza adequadas ao processo. Oxigênio, nitrogênio e ar comprimido são três opções comuns de gás auxiliar, abordadas em detalhes mais adiante neste artigo.
Resfriador de Água
Um resfriador de água remove o calor de componentes específicos — geralmente a fonte de laser e/ou o cabeçote de corte — em vez de resfriar o próprio corte, que é determinado pela interação entre o feixe e o material. Os circuitos exatos de resfriamento variam de acordo com a máquina e o fabricante da fonte.
Extração e filtragem de fumos
O corte a laser produz fumos, partículas finas, material vaporizado e respingos. A extração remove o ar contaminado da área de corte, ajudando a proteger os operadores, os componentes ópticos, os eletrônicos, e todo o ambiente de trabalho. Isso, por si só, não torna seguro o processamento de todos os materiais ou revestimentos; materiais desconhecidos ainda precisam ser identificados e submetidos à filtragem adequada.
Compartimentação, intertravamentos e sistemas de segurança
Máquinas industriais normalmente incluem paradas de emergência, sinais de alerta e procedimentos definidos de manutenção segura, independentemente do layout. Dependendo de seu projeto, uma máquina pode incorporar um compartimento de proteção completo ou operar dentro de uma área controlada para laser com outras medidas de segurança projetadas. Modelos fechados utilizam, além disso, portas ou painéis intertravados, janelas de visualização com classificação adequada e, quando fornecido, sistema de detecção de incêndio.
Nem toda máquina com gabinete pode ser automaticamente classificada como “Classe 1”. A classificação depende da configuração certificada completa e da emissão acessível durante a operação normal — um sistema com gabinete ainda pode conter um laser embutido de classe muito mais alta, e abrir o gabinete para manutenção altera as condições de risco.
Como funciona uma máquina de corte a laser de fibra? Passo a passo
A operação da máquina de corte a laser de fibra depende de todos os subsistemas acima trabalharem juntos em uma sequência definida. As etapas abaixo apresentam essa sequência como um processo contínuo, desde o arquivo de projeto inicial até uma peça inspecionada e separada. As etapas abaixo apresentam essa sequência como um processo contínuo, desde o arquivo de projeto inicial até uma peça inspecionada e separada.
Etapa 1: O projeto é preparado no software CAD/CAM
A geometria da peça é importada ou criada no CAD e, em seguida, disposta na chapa por meio do aninhamento. O software CAM gera trajetórias de ferramenta, define a ordem dos contornos, adiciona entradas e saídas e atribui parâmetros de processo para o material e a espessura selecionados.
Etapa 2: O material é carregado e o trabalho é configurado
O operador ou um sistema de carregamento automatizado posiciona a chapa, o tubo ou o perfil. A configuração do trabalho, então, confirma o material e a espessura e seleciona parâmetros validados e o gás auxiliar, verificando o bico, a janela de proteção, o suprimento de gás, o resfriamento, a extração e os sistemas de segurança antes de iniciar.
Etapa 3: A fonte gera o feixe e a fibra de transmissão o conduz até o cabeçote
A energia elétrica é convertida em um feixe de laser dentro da fonte de fibra (consulte o artigo dedicado à tecnologia de laser de fibra para conhecer a física subjacente), e o feixe formado segue então para o cabeçote de corte através da fibra de transmissão.
Etapa 4: O cabeçote de corte focaliza o feixe e define a distância de trabalho
O sistema óptico do cabeçote colima e focaliza o feixe em um pequeno ponto de trabalho, enquanto o foco automático e o controle capacitivo de altura definem a posição de foco e a distância de trabalho, conforme descrito acima.
Etapa 5: O laser perfura o metal
Antes que o corte de contorno possa começar, o feixe normalmente precisa criar uma abertura inicial no material. A perfuração pode utilizar um perfil de potência, posição de foco, gás ou tempo diferentes dos do corte em estado estacionário; materiais mais espessos tornam o processo mais exigente e podem gerar respingos que sobrecarregam a janela de proteção e o bico.
Etapa 6: O feixe focado cria uma zona de corte fundida
O material absorve parte da energia do feixe, que está concentrada em uma pequena área. A temperatura aumenta até que o material derreta e, em algumas condições, se vaporize parcialmente. Isso forma um canal estreito chamado “kerf”, e o material ao redor pode sofrer uma zona afetada pelo calor. No corte comum de chapas metálicas, a fusão e a ejeção do material fundido — e não a vaporização total — são geralmente os mecanismos dominantes.
Etapa 7: O gás auxiliar remove o material fundido
Um jato de gás coaxial empurra o material fundido através do corte e para fora dele. Dependendo do gás utilizado, ele também pode auxiliar ou proteger contra a oxidação, influenciar a temperatura e a estabilidade do processo, além de afetar as escórias, a cor das bordas e os requisitos de processamento posteriores.
Etapa 8: O movimento CNC forma o contorno programado
O controlador CNC coordena o laser, o cabeçote de corte, os eixos, o fornecimento de gás e o tempo do processo. Ele pode variar a velocidade e o comportamento do processo em curvas, pequenos orifícios, entradas ou mudanças na geometria, em vez de seguir cada contorno a uma velocidade constante.
Etapa 9: As peças são separadas e verificadas
Assim que o corte for concluído, as peças são descarregadas e inspecionadas quanto à penetração, escória ou rebarbas, largura do corte, rugosidade das bordas, afilamento, tonalidade térmica e conformidade dimensional. Dependendo do resultado da inspeção, os operadores podem ajustar parâmetros, substituir o bico, inspecionar os componentes ópticos ou recalibrar a máquina.
O que acontece no ponto de contato entre o laser e o metal?
O corte ocorre por meio de uma curta sequência de eventos físicos no ponto de contato: o material absorve a energia do feixe, essa energia se transforma em calor rápido o suficiente para derreter (e vaporizar parcialmente) um canal estreito, e o material fundido resultante é removido sem que nenhuma ferramenta chegue a tocar na chapa. As três seções abaixo acompanham essa sequência, começando pela forma como o metal absorve a energia do feixe inicialmente.
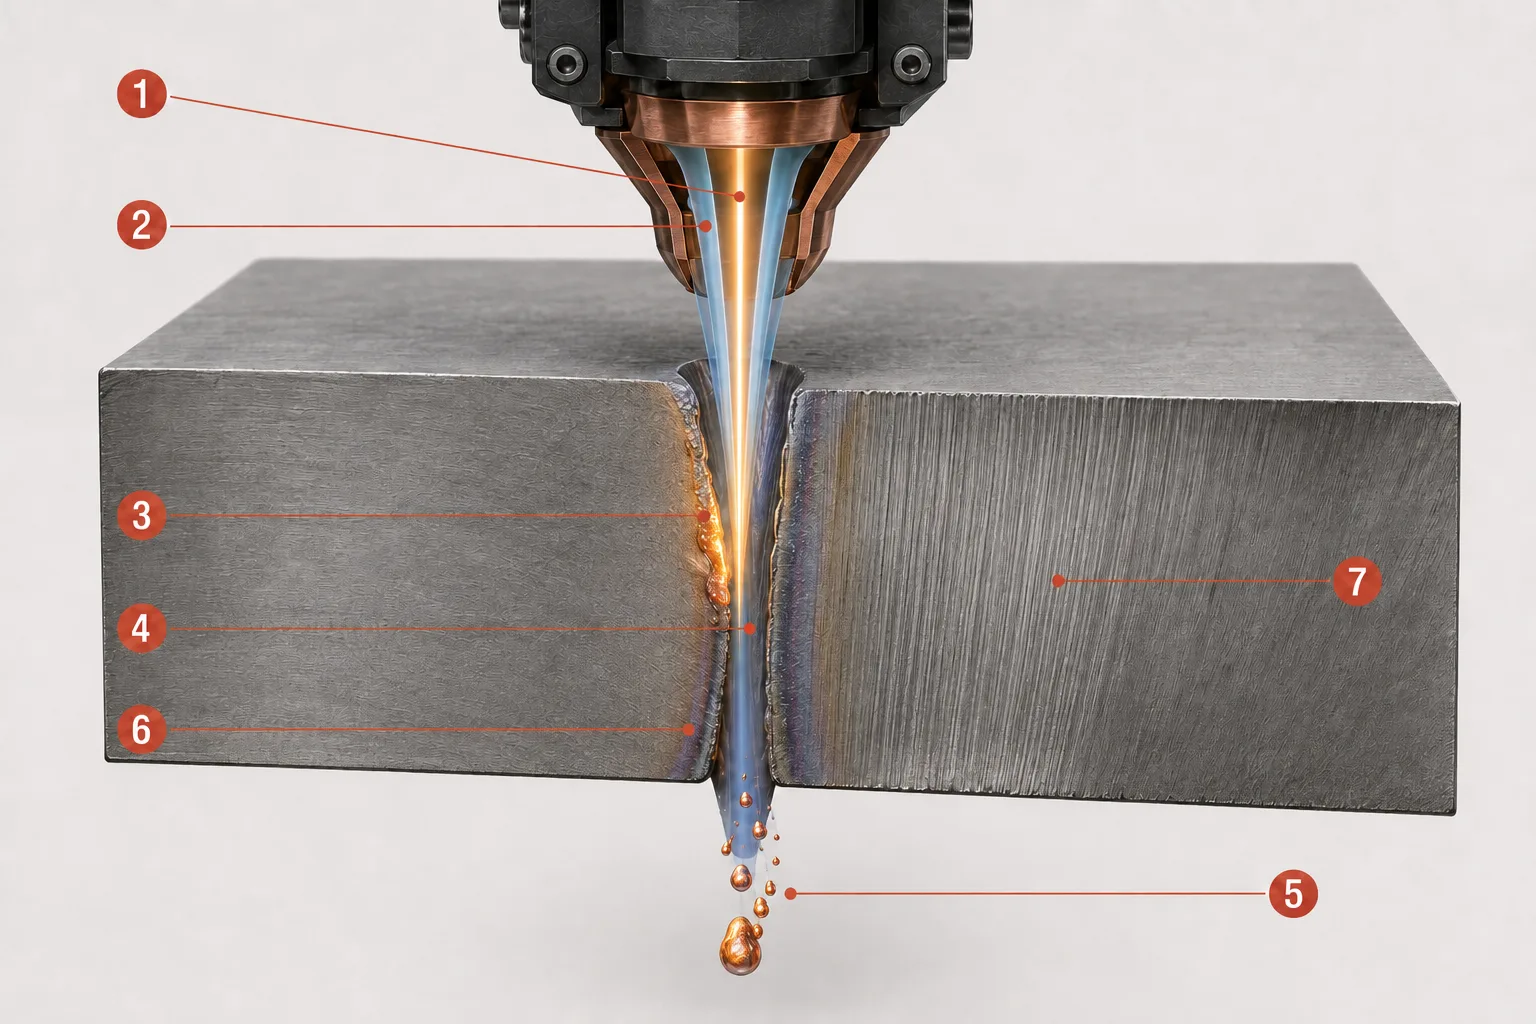
Placa: Na zona de corte, o feixe de laser focalizado (1) aquece uma área estreita, enquanto o jato coaxial de gás auxiliar (2) empurra o material fundido para baixo. A zona fundida (3) se forma na frente de corte ativa e deixa um canal estreito chamado entalhe (4). O material fundido ejetado (5) sai pela parte inferior da chapa, enquanto uma estreita zona afetada pelo calor (6) permanece ao lado do corte e linhas de arrasto ou estrias (7) se formam na parede do corte. A ilustração é conceitual e não está em escala.
Absorção e Transferência de Calor
O metal não absorve toda a energia do laser incidente da mesma forma. A absorção depende do comprimento de onda, da liga, das condições da superfície, da temperatura, revestimentos e camadas de óxido, e o comportamento da superfície pode mudar à medida que ela se aquece. O corte se torna possível quando a energia é fornecida a uma pequena zona mais rapidamente do que o calor consegue se dissipar dela.
Fusão, vaporização limitada e formação do corte
- Poça de fusão / zona fundida: a região localizada do material que foi aquecida além de seu ponto de fusão.
- Vaporização: a conversão do material aquecido em vapor. Na maioria dos processos de corte de chapas metálicas, ocorre apenas de forma limitada, juntamente com o derretimento predominante.
- Corte: o canal estreito produzido quando a energia do laser derrete ou remove o material e o gás auxiliar o retira do trajeto de corte.
- Zona afetada pelo calor (HAZ): a região do material circundante cujas propriedades foram alteradas pelo calor sem que tenha sido fundido.
- Escória: material fundido que se ressolidificou e adere à parte inferior do corte.
- Linhas de arrasto / estriacões: as marcas finas, quase verticais, visíveis na borda do corte, formadas à medida que o processo avança pela espessura do material.
Uma HAZ estreita, uma borda sem rebarbas ou um corte perfeitamente limpo são resultados do processo, não garantias — eles dependem da configuração completa da máquina, do material e dos parâmetros.
Por que o processo é sem contato
Nenhuma ferramenta de corte mecânica pressiona a peça de trabalho, o que reduz a deformação causada pela força da ferramenta e elimina o desgaste da lâmina. Sem contato não significa ausência de desgaste ou manutenção: bicos, janelas de proteção, ripas da mesa de trabalho, filtros e sistemas mecânicos ainda exigem cuidados regulares e substituição.
Como o feixe de laser e o gás auxiliar removem o metal?
A composição química do gás auxiliar e o mecanismo de corte são dois lados do mesmo processo: o gás determina o que ocorre na borda de corte, enquanto o mecanismo descreve como o feixe e o jato de gás removem o material em conjunto. As seções abaixo relacionam cada gás ao seu mecanismo dominante e ao resultado típico.
Nitrogênio e corte por fusão
O nitrogênio é utilizado como um gás de corte amplamente inerte no corte por fusão: o feixe fornece o calor de corte, enquanto o jato de gás ejeta o material fundido mecanicamente, em vez de reagir com ele. Como o nitrogênio protege a borda quente do ar, essa combinação normalmente produz uma borda limpa e livre de óxido, razão pela qual é comum em aço inoxidável, alumínio e outros metais adequados. Podem ser necessárias alta pressão e alto vazão, o que pode tornar o consumo de gás significativo.
Corte com oxigênio e corte reativo
O oxigênio promove o corte reativo, ou a chama, : ele reage com o metal quente adequado, adicionando energia ao processo por meio de uma reação exotérmica, e é comumente associado ao carbono e ao aço macio. A borda de corte resultante fica oxidada, e essa camada de óxido pode afetar a soldagem, o revestimento ou a pintura subsequentes. O oxigênio não é automaticamente a opção mais rápida ou melhor para todos os metais e espessuras.
Corte com ar comprimido
O ar comprimido contém tanto nitrogênio quanto oxigênio e pode ser uma opção econômica para aplicações adequadas. O teor de oxigênio contribui com um efeito reativo limitado; portanto, pode permanecer alguma oxidação na borda. O desempenho depende da pressão, do vazão, da qualidade do ar, da secura, da filtragem, do material, da espessura e do acabamento exigido para a borda. O ar comprimido não é um substituto universal para o fornecimento dedicado de nitrogênio ou oxigênio.
Corte por sublimação
O corte por sublimação remove o material principalmente por meio da vaporização, com fusão mínima. Os principais mecanismos são o corte por fusão, reativo e por sublimação, mas os cortadores industriais de chapas metálicas dependem principalmente dos dois primeiros; a sublimação é mais relevante para aplicações especializadas e de precisão.
O mecanismo de corte e o modo temporal do laser são eixos de classificação diferentes: os cortes por fusão, reativo e por sublimação descrevem como o material é removido, enquanto os modos de onda contínua (CW), onda quase contínua (QCW) e operação pulsada descrevem como a fonte emite o feixe — os termos não são intercambiáveis.
A tabela abaixo compara diretamente os três gases auxiliares:
| Gás | Função principal | Uso comum | Característica típica da borda | Limitação importante |
|---|---|---|---|---|
| Oxygen | Permite o corte por meio de uma reação de oxidação exotérmica | Principalmente aço carbono/aço macio | Borda oxidada | Pode ser necessário remover o óxido antes do processamento posterior |
| Nitrogênio | Ejeta o material derretido sem oxidar deliberadamente a borda | Aço inoxidável, alumínio e outros metais adequados | Borda limpa e sem óxido quando o processo é correto | Pode exigir alta pressão, vazão e consumo de gás |
| Ar comprimido | Ejeta a massa fundida com uma contribuição limitada de oxigênio | Metais e espessuras adequados selecionados | É possível ocorrer alguma oxidação | A qualidade depende fortemente do tratamento do ar e dos requisitos do processo |
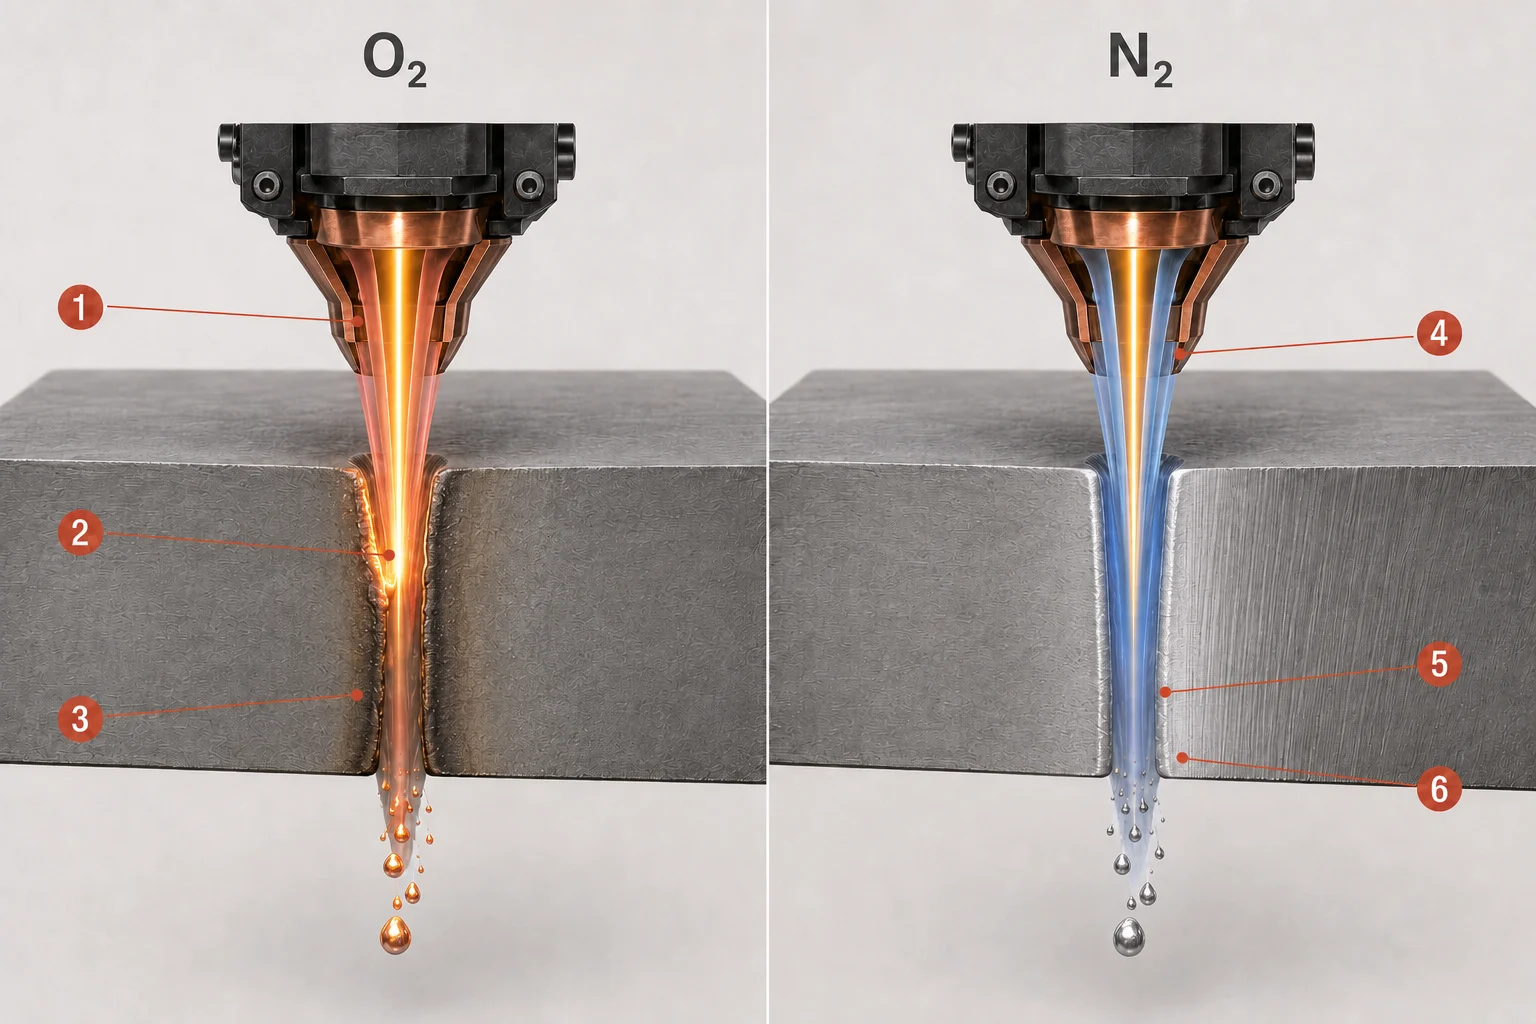
Legenda: No corte reativo assistido por oxigênio, o fluxo de oxigênio (1) remove o material fundido, enquanto uma reação de oxidação exotérmica (2) adiciona calor ao processo e deixa uma borda de corte oxidada (3). No, o fluxo de nitrogênio (4) ejeta o material fundido mecanicamente sob pressão (5) e pode produzir uma borda limpa e não oxidada (6) quando os parâmetros do processo estão corretos. A ilustração mostra diferenças típicas; os resultados reais dependem do material, da espessura e das configurações da máquina.
O que determina a qualidade do corte e a precisão da peça acabada?
Nenhuma configuração isolada determina, por si só, a qualidade do corte. Cada parâmetro do processo altera uma condição física na zona de corte, e essa condição produz um resultado visível na borda acabada. A tabela abaixo relaciona as principais variáveis — potência do laser, , posição do foco, pressão e vazão do gás, alinhamento do bico, distância de corte e condição do material — com as mudanças físicas que ocorrem e o que o leitor pode observar caso essa variável se desvie do valor desejado:
| Variável | O que muda fisicamente | Possível resultado visível se estiver incorreto |
|---|---|---|
| Potência do laser | Energia fornecida à zona de corte | Corte incompleto, superaquecimento, ranhura mais larga ou escória excessiva |
| Velocidade de corte | Tempo de interação e energia por unidade de comprimento | Ausência de penetração, marcas de queimadura, borda irregular ou excesso de apporto de calor |
| Posição do foco | Tamanho do feixe e distribuição de energia ao longo da espessura | Cônico, corte mais largo, rugosidade ou penetração instável |
| Pressão/vazão do gás | Força de ejeção do material fundido e comportamento de blindagem/reação | Escória na parte inferior, oxidação, corte irregular ou instável |
| Alinhamento do bico | Relação coaxial entre o feixe e o jato de gás | Qualidade irregular das bordas dependendo da direção do corte |
| Distância de afastamento | Geometria do jato de gás e posição do bico | Processo instável, escória ou risco de colisão |
| Condição do material | Absorção, condução de calor e reação superficial | Início irregular, rugosidade, respingos ou variação ao longo da chapa |
Essas são relações possíveis, e não um quadro diagnóstico completo; além disso, o mesmo defeito visível pode, muitas vezes, ter mais de uma causa.
Corte, precisão, repetibilidade e tolerância
Além dos parâmetros individuais, a precisão final depende de todo o sistema: qualidade da fonte e do feixe, óptica do cabeçote de corte, alinhamento, interpolação CNC, resposta do servo, rigidez da estrutura, calibração, fornecimento de gás, planicidade do material e condição dos consumíveis. Vários termos relacionados descrevem diferentes aspectos desse resultado e não devem ser tratados como valores equivalentes:
- Tamanho do ponto do feixe - o diâmetro do feixe focado na peça de trabalho.
- Largura do corte - a largura real do material removido durante o corte, que é influenciada pelo tamanho do ponto, mas não é idêntica a ele.
- Precisão de posicionamento da máquina - a precisão com que a máquina pode se mover até uma posição comandada.
- Repetibilidade – a consistência com que a máquina retorna à mesma posição ao longo de vários ciclos.
- Tolerância da peça acabada – a variação dimensional permitida na peça finalizada, que reflete o efeito combinado de todos os fatores acima.
Que tipos de máquinas de corte a laser de fibra existem?
As máquinas de corte a laser de fibra são fabricadas em vários modelos, cada um adequado a diferentes formatos de peças.
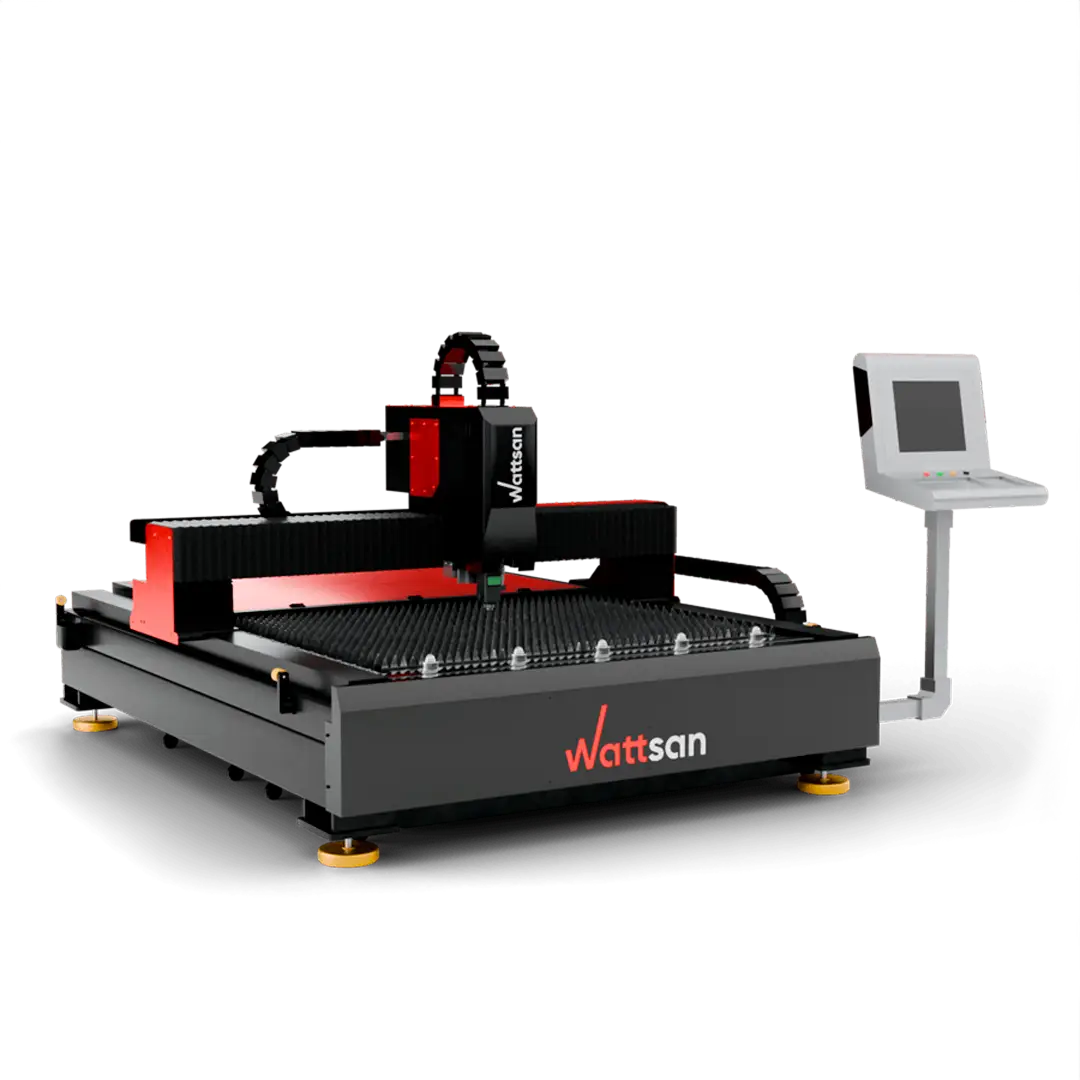
Cortadoras a laser de fibra para chapas planas
O layout mais comum utiliza um pórtico que se move sobre uma mesa fixa ou intercambiável, projetado para cortar chapas planas e materiais em placas.
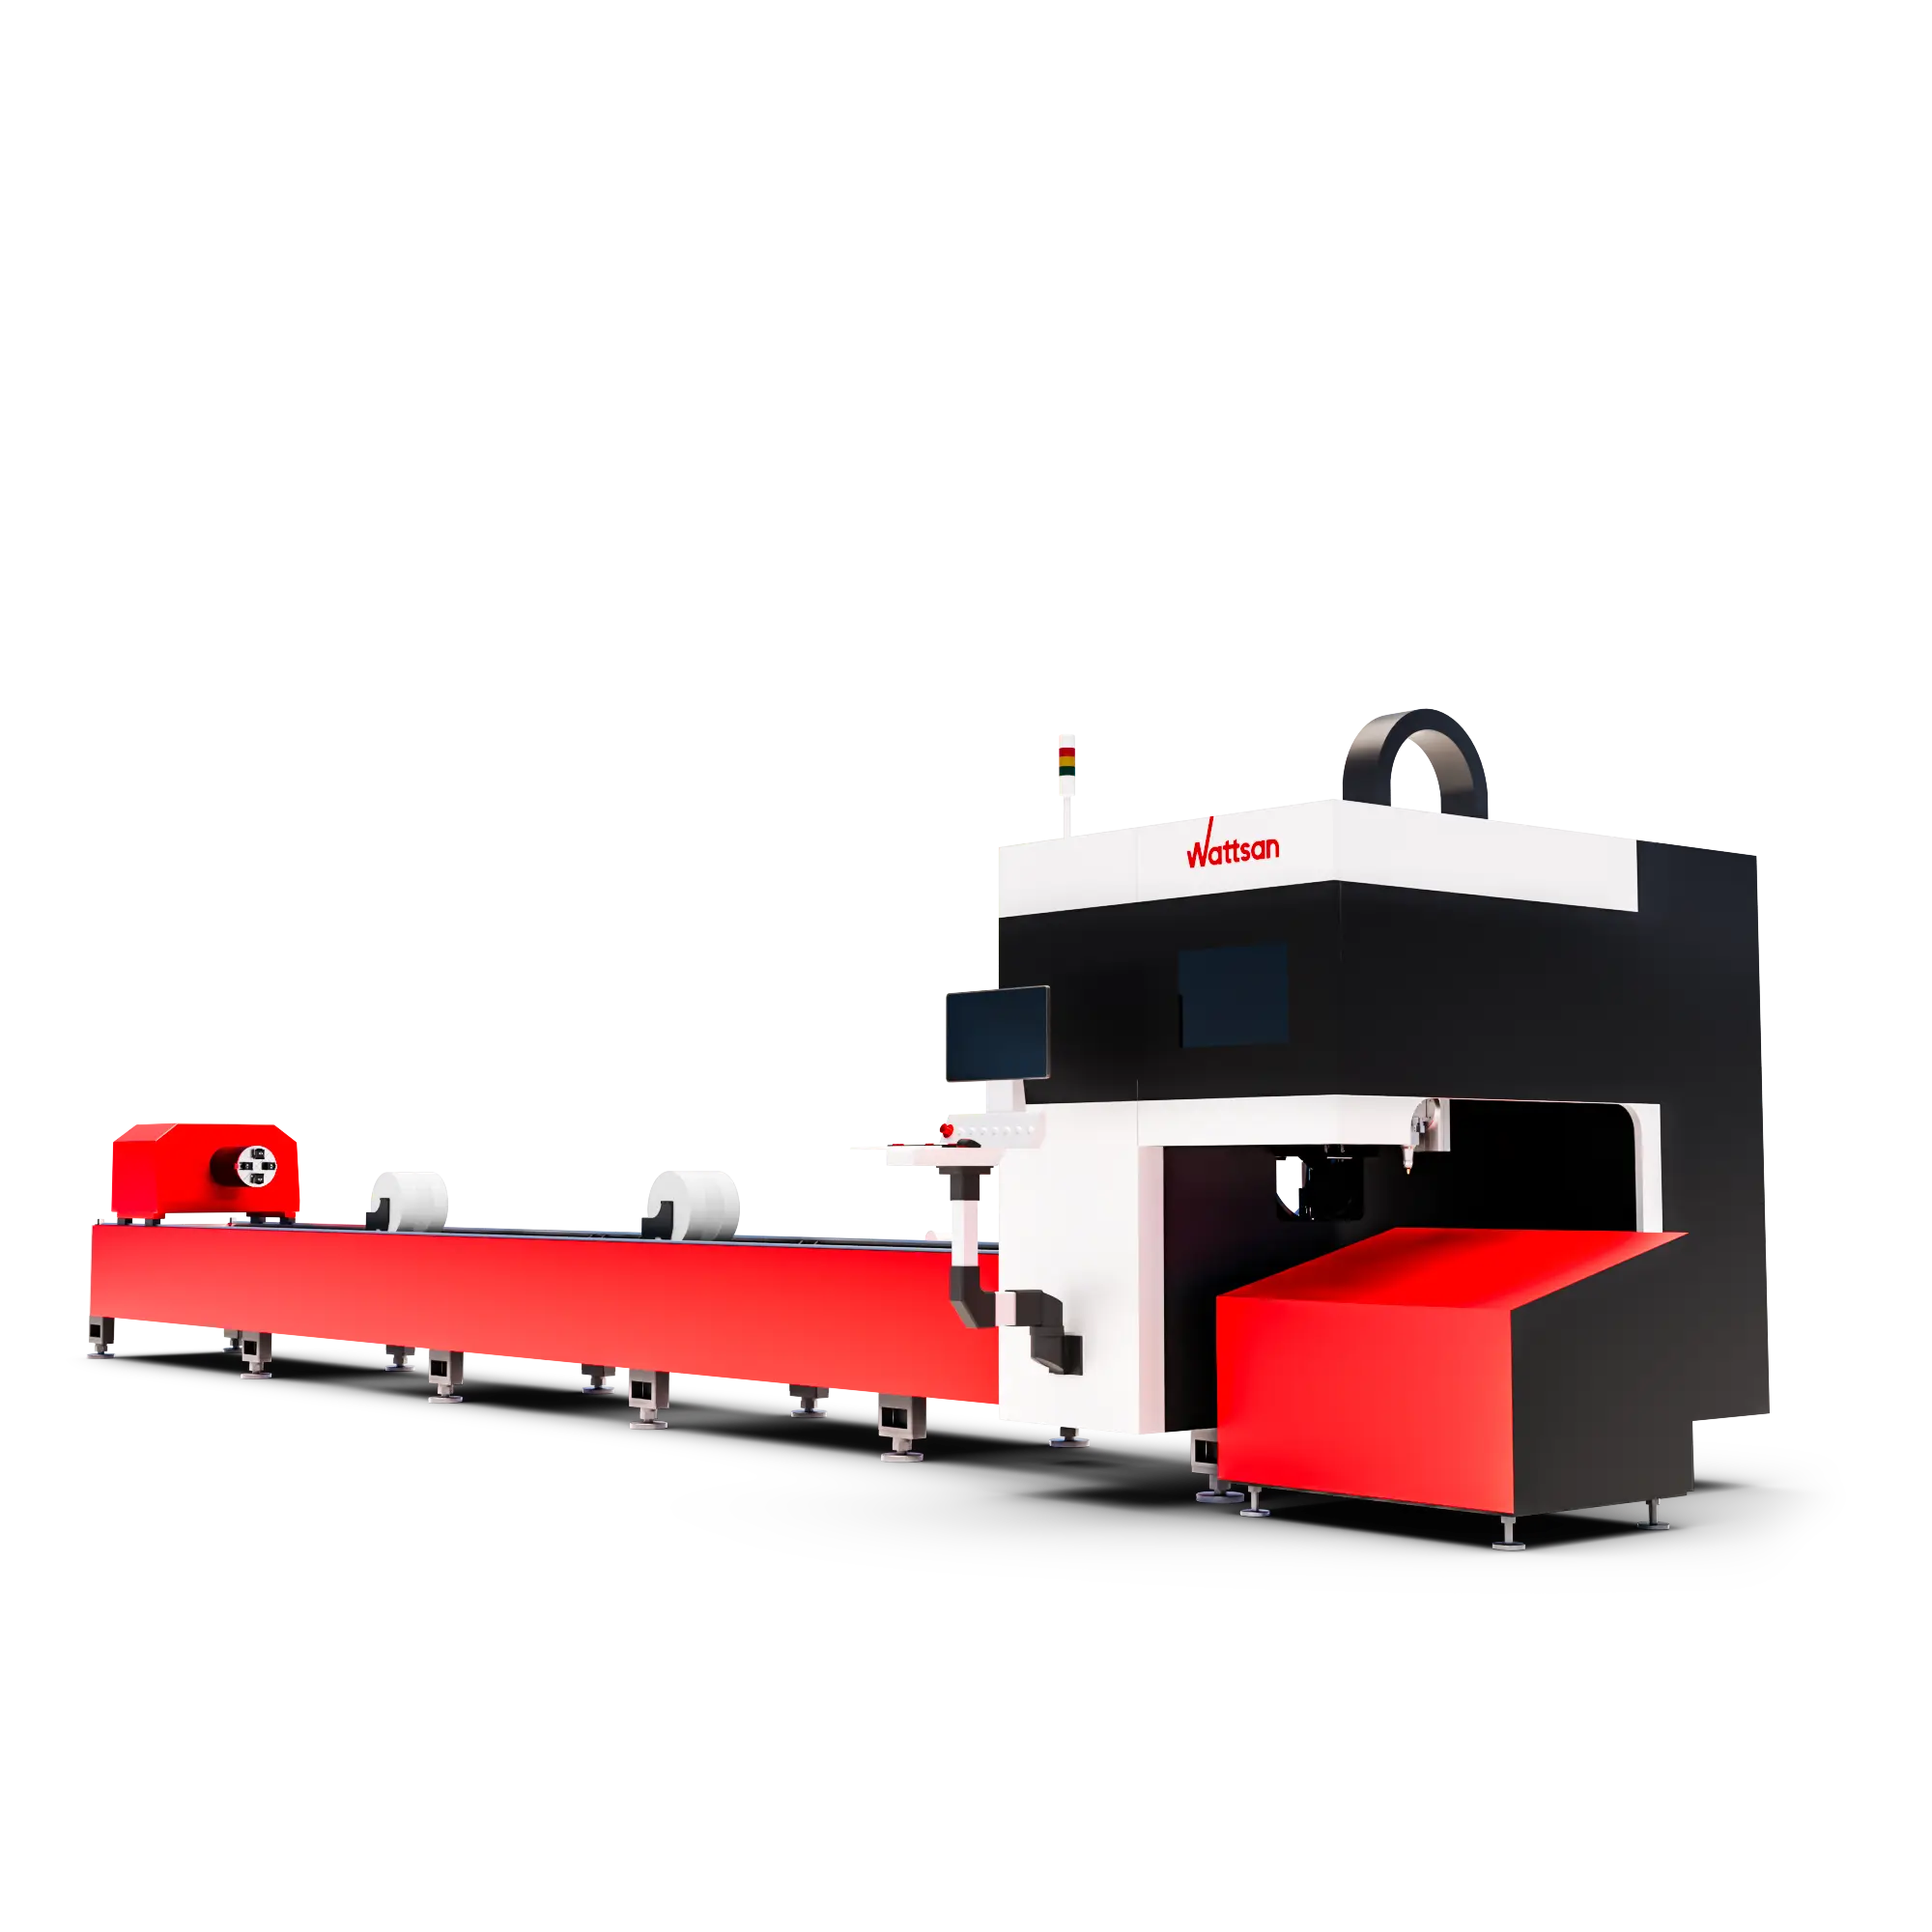
Máquinas de corte a laser de fibra para tubos
As máquinas de corte de tubos utilizam um mandril giratório e um suporte dedicado para tubos ou perfis para guiar os cortes programados ao redor de uma peça tridimensional.
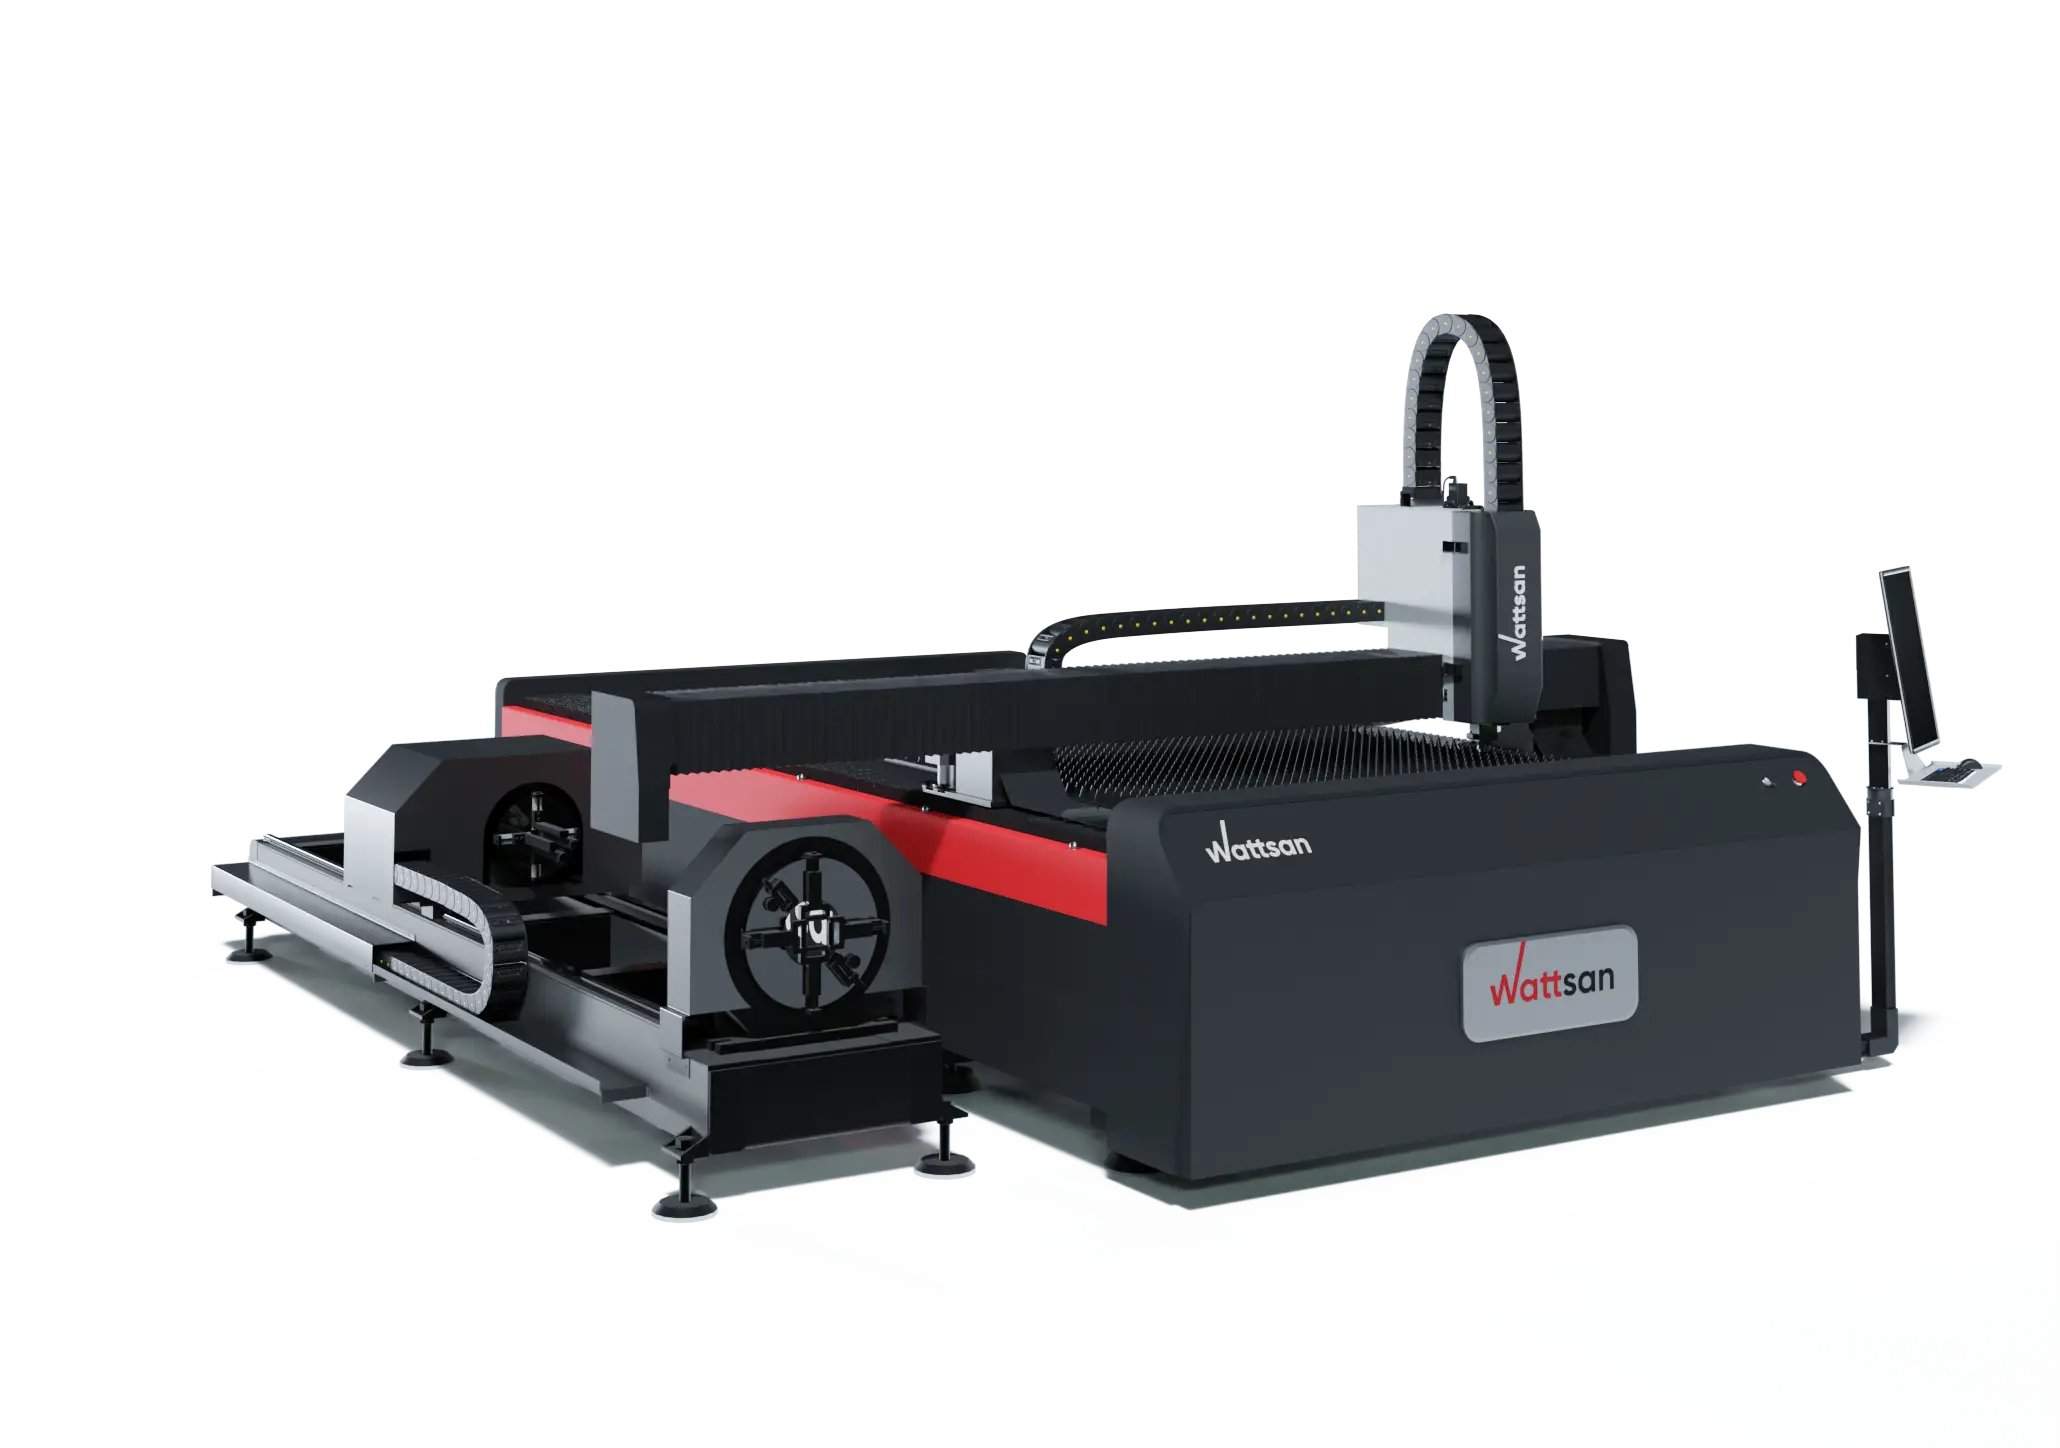
Máquinas combinadas para chapas e tubos
Algumas plataformas integram a capacidade de processamento de chapas planas e tubos em uma única máquina, com compromissos específicos de configuração, dependendo das necessidades de produção.
Que materiais uma máquina de corte a laser de fibra pode cortar?
O que um laser de fibra pode cortar? Em máquinas de corte industriais, a tecnologia é utilizada principalmente para metais como aço carbono, aço inoxidável, alumínio, cobre, latão e titânio. Exatamente quais materiais um laser de fibra pode cortar — e com qual espessura, velocidade e qualidade — depende da configuração completa da máquina e do processo.
O fato de um material ser tecnicamente cortável não significa que toda máquina possa cortar todos os tipos ou espessuras na mesma velocidade ou qualidade. A capacidade depende da fonte, das características do feixe, do cabeçote de corte, do gás auxiliar, das condições do material, da espessura e dos parâmetros de processo validados. Metais e ligas revestidos selecionados também podem ser processados quando a máquina e o processo tiverem sido validados para essa aplicação específica.
Os cortadores industriais padrão a fibra de itérbio são sistemas voltados para metais e normalmente não são utilizados para cortar madeira, acrílico, vidro, tecido, plásticos ou compósitos.
Vantagens e limitações das máquinas de corte a laser de fibra
| Vantagem | Qualificação exigida |
|---|---|
| Corte sem contato | Nenhuma ferramenta de corte entra em contato com a chapa, mas os consumíveis e as peças da máquina ainda requerem manutenção |
| Alta velocidade em metais adequados | A velocidade depende do material, da espessura, do gás, da geometria e da qualidade exigida das bordas |
| Corte estreito e contornos detalhados | O tamanho mínimo do detalhe e a tolerância não são determinados apenas pelo tamanho do ponto |
| Fonte eficiente de fibra | O consumo total da máquina também inclui refrigeração, extração, acionamentos, controles e produção/abastecimento de gás |
| É possível o processamento de metais reflexivos | Requer uma fonte compatível, cabeça, proteção contra reflexão traseira e parâmetros validados |
| Automação CNC e repetibilidade | A produção autônoma e confiável requer monitoramento, automação, manutenção e um processo estável |
| Alinhamento reduzido do feixe aberto em comparação com os sistemas tradicionais de CO₂ | A óptica do cabeçote de corte, as janelas de proteção, os bicos e os sistemas mecânicos ainda precisam de inspeção e manutenção |
Cortador a laser de fibra vs. cortador a laser de CO₂
As máquinas de corte a laser de fibra e de CO₂ pertencem a diferentes pontos na principais tipos de fontes de laser utilizadas em máquinas industriais, e as duas arquiteturas diferem no meio de ganho, no comprimento de onda e na transmissão do feixe.
| Destaque | Máquina de corte a laser de fibra | Máquina de corte a laser de CO₂ tradicional |
|---|---|---|
| Meio de ganho comum | Fibra óptica dopada com terras raras | Mistura de gases à base de CO₂ |
| Comprimento de onda industrial comum | Perto de 1 µm para sistemas de itérbio | Geralmente em torno de 10,6 µm |
| Transmissão do feixe | Transmissão por fibra amplamente encapsulada para os componentes ópticos a jusante | Transmissão de feixe em espaço livre, comumente utilizando espelhos |
| Foco típico no material | Metais | Não-metais e, em sistemas industriais de alta potência adequados, metais |
| Distinção na manutenção de máquinas | Não há trajetória externa longa do espelho para alinhar em projetos comuns | O trajeto do espelho e o alinhamento do feixe são relevantes em projetos tradicionais |
Os lasers de CO₂ não são incapazes de cortar metal — sistemas industriais de CO₂ de alta potência podem cortar e, de fato, cortam metal. A limitação se aplica principalmente às máquinas de CO₂ de baixa potência utilizadas em oficinas, e não à tecnologia como um todo. Para conhecer o mecanismo subjacente, consulte como funciona um laser de CO₂.
Uma máquina de corte a laser de fibra precisa de manutenção?
A fonte selada do laser de fibra, por si só, requer pouca manutenção, mas isso não se estende à máquina como um todo. Normalmente, é necessária atenção de rotina às janelas de proteção, às condições e ao alinhamento do bico, à óptica do cabeçote de corte de acordo com o procedimento do fabricante, ao fluido do resfriador e ao sistema de resfriamento, à filtragem e ao fornecimento do gás auxiliar, aos filtros de extração e à tubulação, às ripas da mesa de trabalho e às áreas de coleta, à lubrificação e aos componentes de movimento, bem como à calibração, aos sensores e aos intertravamentos de segurança.
Os intervalos de manutenção variam de acordo com o fabricante e o modelo — verifique a documentação específica da máquina em vez de se basear em valores genéricos, como uma vida útil universal de 100.000 horas.
Uma máquina de corte a laser de fibra é segura?
O feixe de infravermelho próximo usado no corte a laser de fibra é invisível, mas pode causar lesões graves nos olhos e na pele, e a radiação refletida pelo metal também pode ser perigosa. Controles de engenharia adequados são essenciais; dependendo da configuração da máquina, esses podem incluir um compartimento de proteção, intertravamentos, contenção do feixe, janelas de visualização com classificação adequada ou medidas de controle de acesso à área. Fumaças e partículas geradas pelo corte devem ser extraídas, e revestimentos ou materiais desconhecidos devem ser identificados antes do processamento. Materiais quentes, faíscas e contaminação por materiais combustíveis criam risco de incêndio, e a manutenção pode expor a riscos que não estão presentes durante a operação normal.
Óculos de proteção não são um item genérico: quando necessários, devem ser selecionados de acordo com o comprimento de onda específico, a densidade óptica e a tarefa, e os controles de engenharia têm prioridade sobre os equipamentos de proteção individual. O manual do fabricante, treinamento do operador, uma avaliação de riscos específica do local e as regulamentações locais aplicáveis têm prioridade sobre qualquer visão geral.
Conclusão
Uma máquina de corte a laser de fibra transforma um projeto digital em uma peça metálica acabada por meio de uma sequência coordenada de geração, condução e focalização do feixe, perfuração, remoção de material fundido assistida por gás, e movimento controlado por CNC. Cada subsistema depende dos demais: uma fonte potente não pode compensar um cabeçote mal alinhado, e ópticas precisas não podem compensar um sistema de movimento instável.
Perguntas frequentes sobre máquinas a laser de fibra
Um laser de fibra é a mesma coisa que uma máquina de corte a laser de fibra?
Não. Um laser de fibra é a fonte que gera o feixe; uma máquina de corte a laser de fibra é o sistema completo — fonte, fibra de transmissão, cabeça de corte, movimento e suprimento de gás — que utiliza esse feixe para cortar metal.
Um cortador a laser de fibra derrete ou vaporiza o metal?
Principalmente o derrete. Na maioria dos processos padrão de corte de metal, o derretimento seguido pelaejeção de material fundido assistida por gás; a vaporização parcial também pode ocorrer, mas a vaporização total não é comum no corte cotidiano de chapas metálicas.
Por que um cortador a laser de fibra precisa de gás auxiliar?
O gás auxiliar ejeta fisicamente o material fundido do sulco de corte, o que o laser sozinho não consegue remover. Dependendo do gás, ele também pode controlar ou auxiliar na oxidação das bordas e ajudar a estabilizar o processo.
Qual é a diferença entre o corte a laser com oxigênio e com nitrogênio?
O oxigênio reage quimicamente com o metal quente, adicionando energia por meio de uma reação exotérmica e deixando uma borda oxidada; ele é usado principalmente em aço carbono e aço macio. O nitrogênio é amplamente inerte, ejetando o material fundido mecanicamente sem reagir, o que normalmente produz uma borda limpa e livre de óxido em materiais como aço inoxidável e alumínio.
Por que um cabeçote de corte a laser de fibra precisa de foco automático?
Nem todo cabeçote de corte a laser de fibra inclui ou requer foco automático. Quando disponível, o foco automático ajusta a posição de foco do feixe sem que o operador precise reposicionar manualmente o conjunto óptico, facilitando a alternância entre materiais, espessuras, e processos de corte. Ele não otimiza o trabalho por conta própria; a posição correta do foco ainda depende de parâmetros validados.
O que é o corte no corte a laser de fibra?
O corte é o canal estreito formado quando a energia do laser derrete ou remove o material e o gás auxiliar o retira do trajeto de corte. A largura do corte é influenciada pelo tamanho do ponto do feixe, mas não é idêntica a ele, já que o fluxo de gás, a posição do foco e o comportamento do material também afetam a largura final do canal.
Um cortador a laser de fibra pode cortar cobre e latão?
Sim, sistemas modernos devidamente configurados podem. Isso requer uma fonte e um cabeçote de corte compatíveis com esses metais altamente reflexivos, proteção adequada contra reflexão traseira e parâmetros validados para a liga e a espessura.

