Una macchina per il taglio laser a fibra è un sistema controllato da CNC che convoglia un raggio ad alta potenza proveniente da una sorgente laser a fibra attraverso una testa di taglio, lo focalizza sul metallo e utilizza un gas di supporto per rimuovere il materiale fuso mentre la testa segue un percorso di taglio programmato. La sorgente genera il raggio, ma la sorgente da sola non costituisce la macchina: l’ottica di trasmissione, il controllo del movimento, l’alimentazione del gas, il raffreddamento e i sistemi di sicurezza devono tutti funzionare in sinergia affinché il processo consenta di ottenere un pezzo utilizzabile.
Questo articolo spiega il principio del taglio laser seguendo l’intero processo di taglio laser a fibra, dal disegno digitale al pezzo metallico finito: cosa contiene la macchina, come i suoi sottosistemi interagiscono tra loro e come si svolge il processo passo dopo passo. Per gli aspetti fisici relativi alla generazione del raggio all’interno della sorgente, consultare come un laser a fibra genera e amplifica la luce.
Che cos’è una macchina per il taglio laser a fibra?
Una macchina da taglio laser a fibra è un sistema di taglio termico senza contatto, controllato da CNC, utilizzato principalmente per tagliare il metallo. Combina diversi sottosistemi distinti, ciascuno con una funzione specifica:
- Una sorgente laser a fibra genera il raggio.
- Una fibra di trasmissione o di processo convoglia il raggio formato alla testa di taglio.
- Una testa di taglio collima, focalizza e dirige il raggio, erogando al contempo il gas di supporto.
- Un sistema di movimento e un controllore CNC spostano la testa o il pezzo lungo un percorso programmato.
- I sistemi di raffreddamento, aspirazione, erogazione del gas, rilevamento e sicurezza consentono al processo di funzionare in modo affidabile.
Il termine “fibra” descrive l’architettura della sorgente laser, non la presenza di un cavo in fibra ottica in qualche punto della macchina. Un sistema si qualifica come macchina per il taglio laser a fibra quando il suo raggio di taglio è generato da una sorgente laser a fibra.
In inglese britannico, la stessa attrezzatura viene chiamata «macchina per il taglio laser a fibra»; l’ortografia cambia, ma la tecnologia rimane la stessa.
Quali sono le parti principali di una macchina per il taglio laser a fibra?
La qualità del taglio e il tempo di funzionamento dipendono dalle prestazioni complessive dell’intero sistema, non solo dalla potenza della sorgente laser. Le sezioni seguenti illustrano ciascun sottosistema e il ruolo che svolge nel risultato finale.
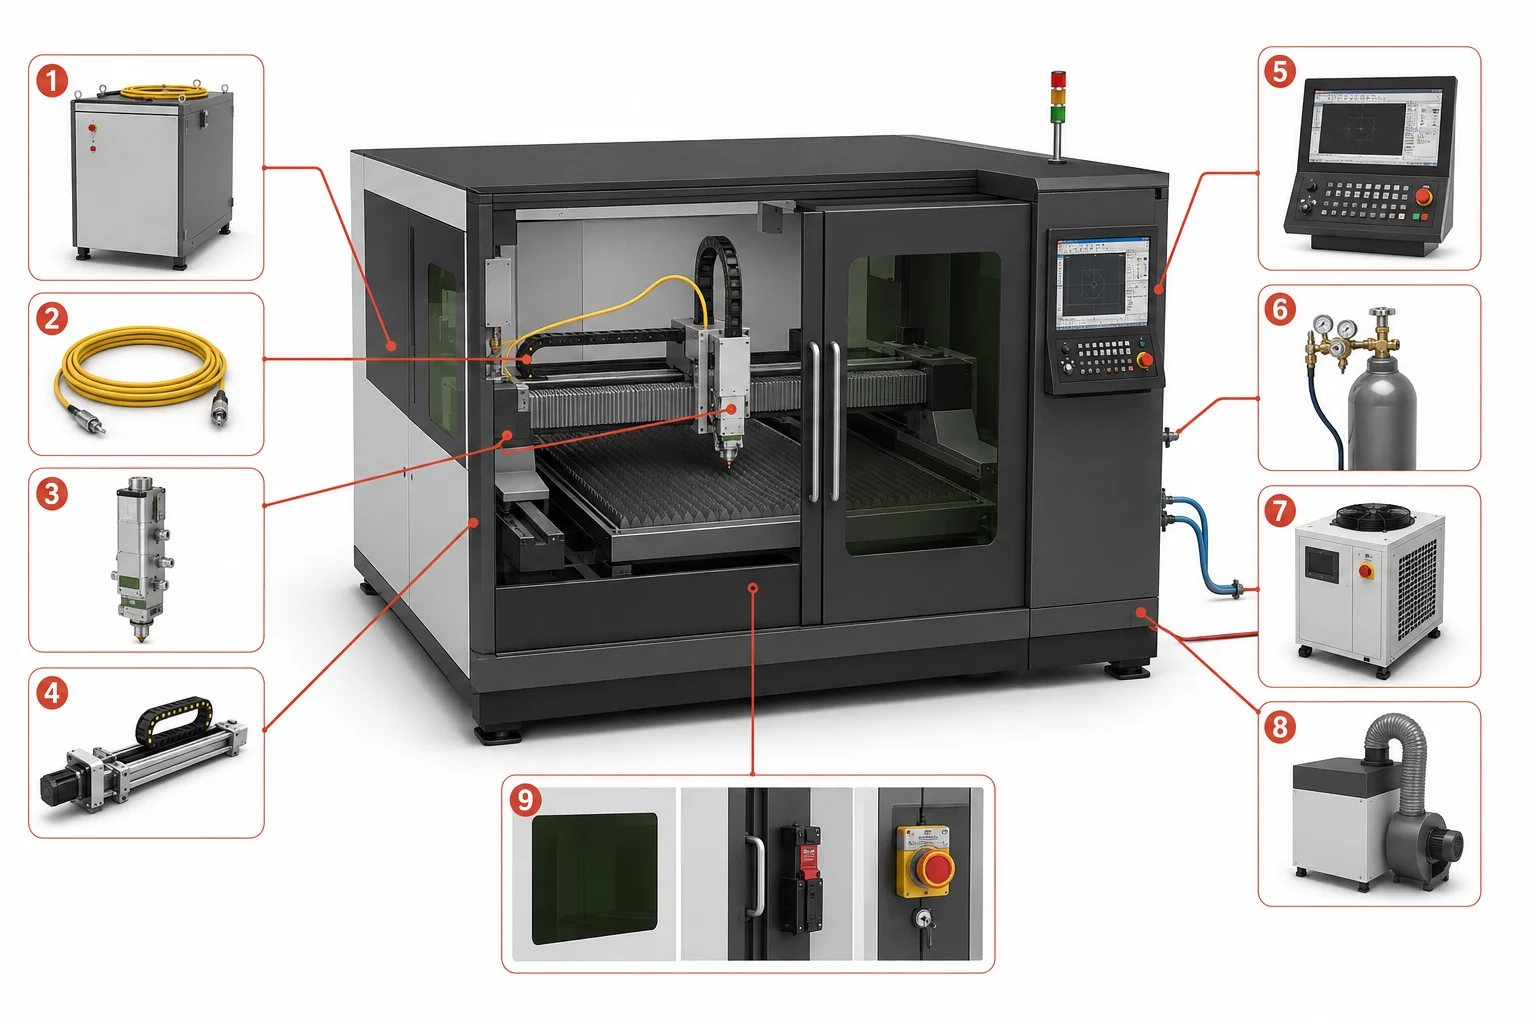
Didascalia: I sistemi principali di una macchina per il taglio laser a fibra: 1 - Sorgente laser a fibra, 2 - Fibra di trasmissione/processo, 3 - Testa di taglio laser a fibra, 4 - Sistema a portale e di movimento, 5 - Controllore CNC e interfaccia CAD/CAM, 6 - Sistema di alimentazione del gas di supporto, 7 - Refrigeratore ad acqua, 8 - Estrazione e filtrazione dei fumi, 9 - Involucro protettivo e sistemi di sicurezza
Sorgente laser a fibra
La sorgente converte l’energia elettrica in ingresso in un raggio laser controllato. Le taglierine industriali per lamiere utilizzano comunemente sorgenti a fibra di itterbio ad alta potenza e onda continua, la cui lunghezza d’onda nel vicino infrarosso e le cui caratteristiche del raggio sono particolarmente adatte a molte applicazioni industriali di. La sorgente è uno dei numerosi sottosistemi: fornisce il raggio, mentre tutti i componenti a valle determinano come tale raggio venga convogliato, modellato e trasformato in un taglio finito. I lettori interessati a gli aspetti fisici di base relativi al modo in cui i laser producono luce coerente possono trovare lì spiegati i principi fondamentali dell’emissione stimolata.
Fibra di trasmissione del raggio
In un sistema laser a fibra sono coinvolte due fibre diverse, ed è utile tenerle distinte. La fibra attiva drogata si trova all’interno della sorgente, dove la luce viene generata e amplificata. La fibra di trasmissione, o di processo, è un componente separato che trasporta il raggio già generato dalla sorgente alla testa di taglio.
Poiché il raggio viaggia attraverso questo percorso in fibra in gran parte chiuso, i sistemi a fibra evitano il lungo percorso aperto di trasmissione del raggio e il ripetuto allineamento degli specchi esterni che si riscontra nei tradizionali sistemi di taglio a CO₂. Ciò non significa che una macchina laser a fibra contenga non abbia specchi in nessuna parte; alcune architetture ottiche utilizzano ancora elementi riflettenti all’interno della testa di taglio o dei gruppi di commutazione del raggio.
Testa di taglio laser a fibra
La testa di taglio non genera il laser. Riceve il raggio dalla fibra di trasmissione, lo prepara otticamente, mantiene la posizione richiesta sopra il pezzo da lavorare e fornisce gas di supporto alla zona di taglio. Tre gruppi funzionali all’interno della testa svolgono tale compito.
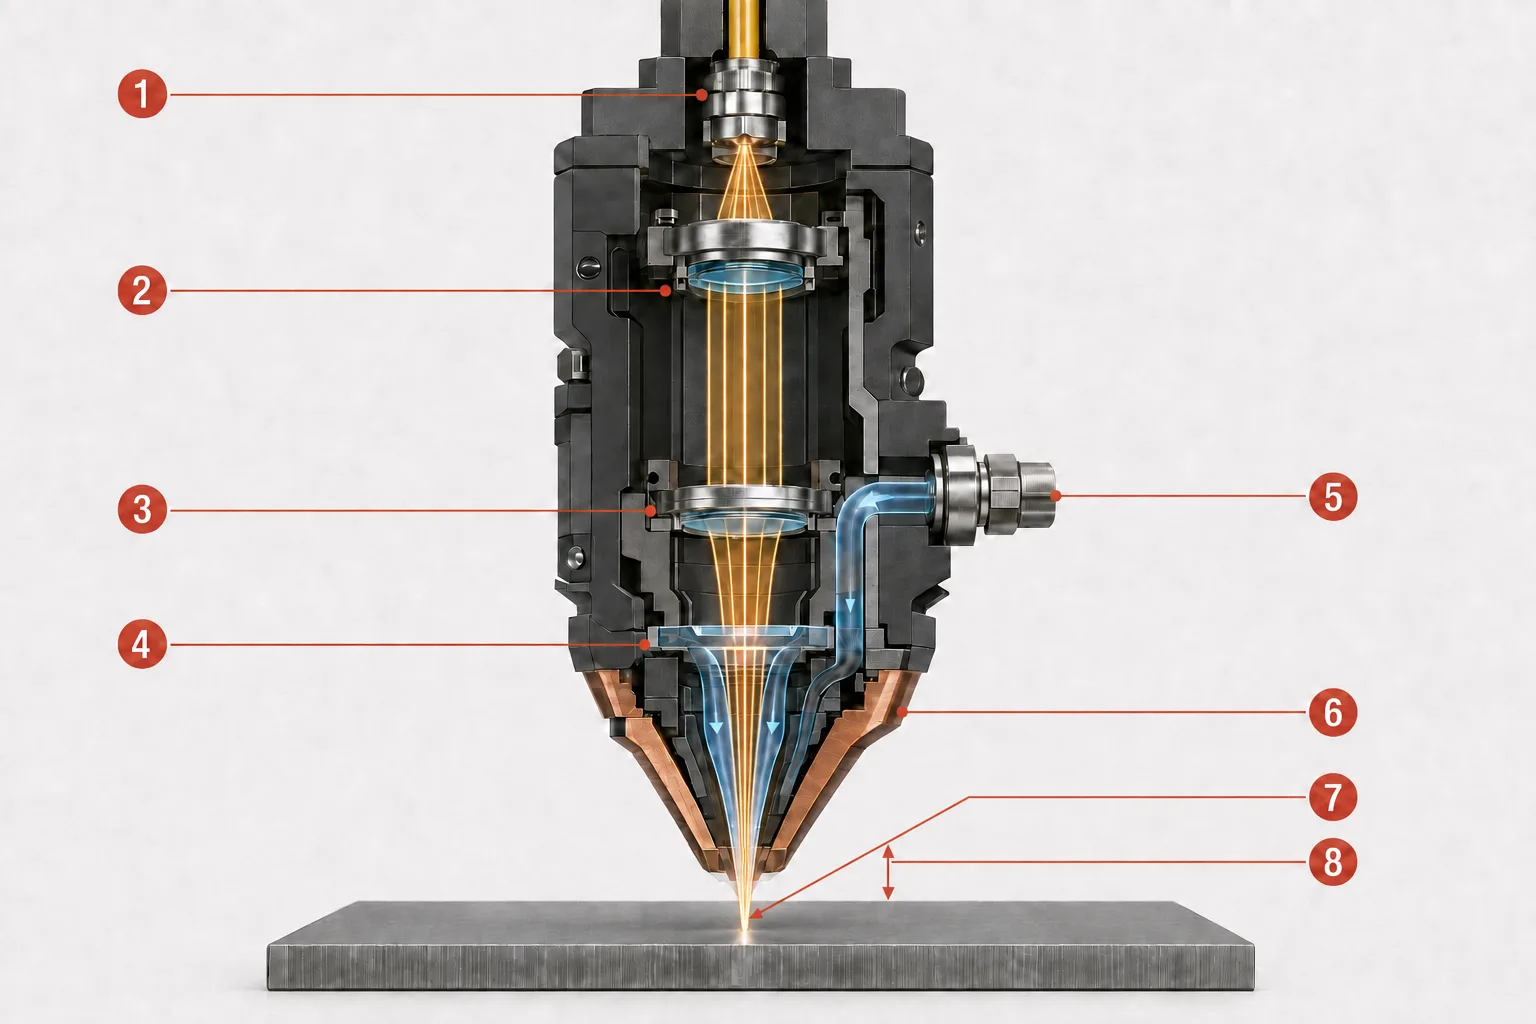
Nota: All’interno di una testa di taglio laser a fibra, la fibra di trasmissione (1) convoglia il raggio verso le ottiche di collimazione (2), che formano un raggio approssimativamente parallelo. Le ottiche di focalizzazione (3) lo concentrano quindi attraverso una finestra protettiva sostituibile (4). Il gas di assistenza entra attraverso l’ingresso (5) e scorre coassialmente attraverso l’ugello (6). Il raggio raggiunge il suo punto più stretto nella posizione di fuoco (7), mentre la distanza di lavoro (8) è lo spazio fisico tra la punta dell’ugello e il pezzo da lavorare. Il fuoco è illustrato sulla superficie del materiale a scopo esplicativo; la sua posizione effettiva può trovarsi sopra, a livello o sotto la superficie.
Collimazione e messa a fuoco del raggio
Il raggio esce dalla fibra di trasmissione in forma divergente, viene collimato in un raggio approssimativamente parallelo e quindi focalizzato in un piccolo punto sul pezzo: uscita divergente dalla fibra di trasmissione → raggio collimato → punto focalizzato sul pezzo.
Un punto più piccolo concentra l’energia in un’area più ristretta e può aumentare la densità di potenza, ma la precisione finale del taglio non è determinata esclusivamente dalle dimensioni del punto; anche l’allineamento dell’ugello, la precisione di movimento e i parametri di processo contribuiscono. Immaginate questa fase come una lente d’ingrandimento regolabile abbinata a un ugello di gas controllato – anche se, a differenza della luce solare che attraversa il vetro, la macchina parte da un fascio controllato e utilizza ottiche ingegnerizzate per posizionare il fuoco con precisione all’interno di un processo programmato.
Controllo della messa a fuoco e dell’altezza
La posizione del fuoco si riferisce al punto in cui si trova il punto più stretto del fascio – la vita del fascio – rispetto alla superficie del materiale; può essere posizionata sulla superficie, sopra o sotto di essa a seconda del processo. Un meccanismo di messa a fuoco automatica la regola automaticamente, senza che l’operatore debba riposizionare manualmente il gruppo ottico.
La distanza di lavoro è un parametro correlato ma distinto: si tratta dello spazio fisico tra l’ugello e il pezzo in lavorazione. Un sensore capacitivo rileva le variazioni associate a tale distanza e il sistema di controllo dell’altezza utilizza il segnale per regolare l’asse Z, mantenendo costante lo spazio mentre la testa si sposta su lievi variazioni della lamiera. Confondere la posizione del fuoco con la distanza di lavorodistanza di sicurezza può portare a diagnosi errate quando un taglio non va a buon fine.
Finestra protettiva, ugello, e gas di assistenza
Una o più finestre protettive sostituibili aiutano a proteggere le ottiche di collimazione e messa a fuoco, più costose, da spruzzi, vapori, fumo e altre contaminazioni; alcune teste utilizzano diverse finestre lungo il percorso ottico. Si tratta di componenti protettivi consumabili, non della lente di messa a fuoco principale.
Il raggio focalizzato e il gas di supporto passano attraverso l’ugello verso lo stesso punto sul pezzo. L’ugello modella e dirige il getto di gas che rimuove il materiale fuso dal solco di taglio. Il diametro dell’ugello, le sue condizioni, l’allineamento e la distanza dal pezzo in lavorazione influenzano tutti l’espulsione del materiale fuso: un ugello danneggiato o decentrato è una causa comune di qualità dei bordi non uniforme.
Controllore CNC e software CAD/CAM
Quattro concetti correlati interagiscono per trasformare un progetto in un pezzo finito:
- Il CAD (progettazione assistita da computer) definisce o importa la geometria del pezzo.
- Il software CAM/nesting posiziona i pezzi sulla lamiera, crea i percorsi utensile e assegna le regole di lavorazione.
- Il controllore CNC (controllo numerico computerizzato) converte il programma in movimenti coordinati della macchina e comandi di lavorazione.
- I parametri della macchina includono la potenza del laser, la velocità di taglio, la posizione di messa a fuoco, la selezione del gas di assistenza, la pressione del gas e le routine di perforazione.
Sistema di movimento, portale, e asse Z
Il movimento X/Y segue il contorno programmato lungo la lamiera, mentre l’asse Z mantiene la posizione della testa di taglio rispetto al pezzo. Servoazionamenti, guide, trasmissione, retroazione e calibrazione influenzano tutti la precisione con cui viene eseguito tale movimento : un punto laser preciso non può compensare un telaio instabile o un asse mal calibrato. Il design della trasmissione varia a seconda dei modelli, come i sistemi a pignone e cremagliera e quelli a motore lineare; non esiste un’unica tecnologia applicabile a tutte le macchine.
Basamento della macchina e piano di lavoro
Il basamento fornisce il telaio e il supporto strutturale. Le doghe del piano di lavoro sostengono la lamiera consentendo al contempo al materiale fuso, alle scintille e ai detriti di cadere nell’area di raccolta sottostante. Le macchine possono utilizzare un piano di lavoro fisso o intercambiabile; le macchine per lamiere, tubi e 3D utilizzano ciascuna una configurazione di serraggio adatta alla forma del proprio pezzo.
Sistema di alimentazione del gas ausiliario
La macchina richiede un sistema di erogazione del gas regolato con la pressione, portata e purezza adeguate al processo. Ossigeno, azoto e aria compressa sono tre opzioni comuni di gas ausiliario, trattate in dettaglio più avanti in questo articolo.
Refrigeratore d’acqua
Un refrigeratore d’acqua rimuove il calore da componenti specifici – comunemente la sorgente laser e/o la testa di taglio – piuttosto che raffreddare il taglio stesso, che è regolato dall’interazione tra il raggio e il materiale. I circuiti di raffreddamento esatti variano a seconda della macchina e del produttore della sorgente.
Aspirazione e filtrazione dei fumi
Il taglio laser produce fumi, particelle fini, materiale vaporizzato e spruzzi. L’aspirazione rimuove l’aria contaminata dall’area di taglio, contribuendo a proteggere gli operatori, le ottiche, l’elettronica e l’ambiente di lavoro in generale. Di per sé, non rende sicuro il trattamento di ogni materiale o rivestimento; i materiali non conosciuti richiedono comunque un’identificazione e un’adeguata filtrazione.
Cavità di lavoro, interblocchi e sistemi di sicurezza
Le macchine industriali includono tipicamente arresti di emergenza, segnali di avvertimento e procedure di manutenzione sicura definite, indipendentemente dalla configurazione. A seconda del suo design, una macchina può essere dotata di una cabina di protezione completa oppure funzionare all’interno di un’area laser controllata con altre misure di sicurezza ingegnerizzate. I modelli chiusi utilizzano inoltre porte o pannelli interbloccati, finestre di osservazione con classificazione adeguata e, ove fornite, sistemi di rilevamento incendi.
Non tutte le macchine incapsulate possono essere automaticamente classificate come “Classe 1”. La classificazione dipende dalla configurazione certificata completa e dall’emissione accessibile durante il normale funzionamento: un sistema incapsulato può comunque contenere un laser integrato di classe molto più elevata, e l’apertura dell’incapsulamento per la manutenzione modifica le condizioni di pericolo.
Come funziona una macchina per il taglio laser a fibra? Passo dopo passo
Il funzionamento di una macchina per il taglio laser a fibra dipende dalla collaborazione di tutti i sottosistemi sopra citati in una sequenza definita. I passaggi riportati di seguito presentano tale sequenza come un unico processo continuo, dal file di progettazione iniziale al pezzo ispezionato e separato. I passaggi di seguito presentano tale sequenza come un unico processo continuo, dal file di progettazione iniziale al pezzo ispezionato e separato.
Fase 1: Il progetto viene preparato con un software CAD/CAM
La geometria del pezzo viene importata o creata in CAD, quindi disposta sulla lamiera tramite il nesting. Il software CAM genera i percorsi utensile, imposta l’ordine dei contorni, aggiunge ingressi e uscite e assegna i parametri di lavorazione per il materiale e lo spessore selezionati.
Fase 2: Il materiale viene caricato e il lavoro viene configurato
L’operatore o un sistema di caricamento automatizzato posiziona la lamiera, il tubo o il profilo. La configurazione del lavoro conferma quindi il materiale e lo spessore e seleziona i parametri convalidati e il gas di assistenza, verificando l’ugello, la finestra di protezione, l’alimentazione del gas, il raffreddamento, l’estrazione e i sistemi di sicurezza prima dell’avvio.
Fase 3: La sorgente genera il raggio e la fibra di trasmissione lo convoglia alla testa
L’energia elettrica viene convertita in un raggio laser all’interno della sorgente a fibra (vedere l’articolo dedicato alla tecnologia laser a fibra per la fisica alla base del fenomeno), e il raggio così formato viaggia quindi verso la testa di taglio attraverso la fibra di trasmissione.
Fase 4: La testa di taglio focalizza il raggio e imposta la distanza di lavoro
L’ottica della testa collima e focalizza il raggio in un piccolo punto di lavoro, mentre l’autofocus e il controllo capacitivo dell’altezza impostano la posizione di messa a fuoco e la distanza di lavoro come descritto sopra.
Fase 5: Il laser perfora il metallo
Prima che possa iniziare il taglio di contorno, il raggio deve normalmente creare un’apertura iniziale nel materiale. La perforazione può richiedere un profilo di potenza, una posizione di messa a fuoco, un gas o una temporizzazione diversi rispetto al taglio in regime stazionario; un materiale più spesso rende l’operazione più impegnativa e può generare spruzzi che sollecitano la finestra protettiva e l’ugello.
Fase 6: Il raggio focalizzato crea una zona di taglio fusa
Il materiale assorbe parte dell’energia del raggio, che è concentrata in un’area ridotta. La temperatura aumenta fino a quando il materiale si fonde e, in alcune condizioni, si vaporizza parzialmente. Ciò forma un canale stretto chiamato «kerf», mentre il materiale circostante può subire un’influenza termica. Nel comune taglio della lamiera, la fusione e l’espulsione del materiale fuso – non la vaporizzazione completa – sono solitamente i meccanismi dominanti.
Fase 7: Il gas di assistenza rimuove il materiale fuso
Un getto di gas coassiale spinge il materiale fuso attraverso il taglio e fuori da esso. A seconda del gas utilizzato, esso può anche favorire o proteggere dall’ossidazione, influenzare la temperatura e la stabilità del processo, nonché incidere sulle scorie, sul colore dei bordi e sui requisiti di lavorazione a valle.
Fase 8: Il movimento CNC modella il contorno programmato
Il controllore CNC coordina il laser, la testa di taglio, gli assi, l’erogazione del gas e la tempistica del processo. Può variare la velocità e il comportamento del processo in corrispondenza di angoli, piccoli fori, ingressi o cambiamenti di geometria, anziché seguire ogni contorno a velocità costante.
Fase 9: I pezzi vengono separati e controllati
Una volta completato il taglio, i pezzi vengono scaricati e ispezionati per verificare la penetrazione, la presenza di scorie o bave, la larghezza del taglio, rugosità dei bordi, conicità, colorazione da calore e conformità dimensionale. A seconda dei risultati dell’ispezione, gli operatori possono regolare i parametri, sostituire l’ugello, ispezionare l’ottica o ricalibrare la macchina.
Cosa succede nel punto in cui il laser incontra il metallo?
Il taglio avviene attraverso una breve sequenza di eventi fisici nel punto di contatto: il materiale assorbe l’energia del raggio, che si trasforma in calore abbastanza rapidamente da fondere (e vaporizzarlo parzialmente) un canale stretto, e il materiale fuso risultante viene rimosso senza che alcun utensile tocchi mai la lamiera. Le tre sezioni seguenti illustrano tale sequenza, partendo da come il metallo assorbe l’energia del raggio.
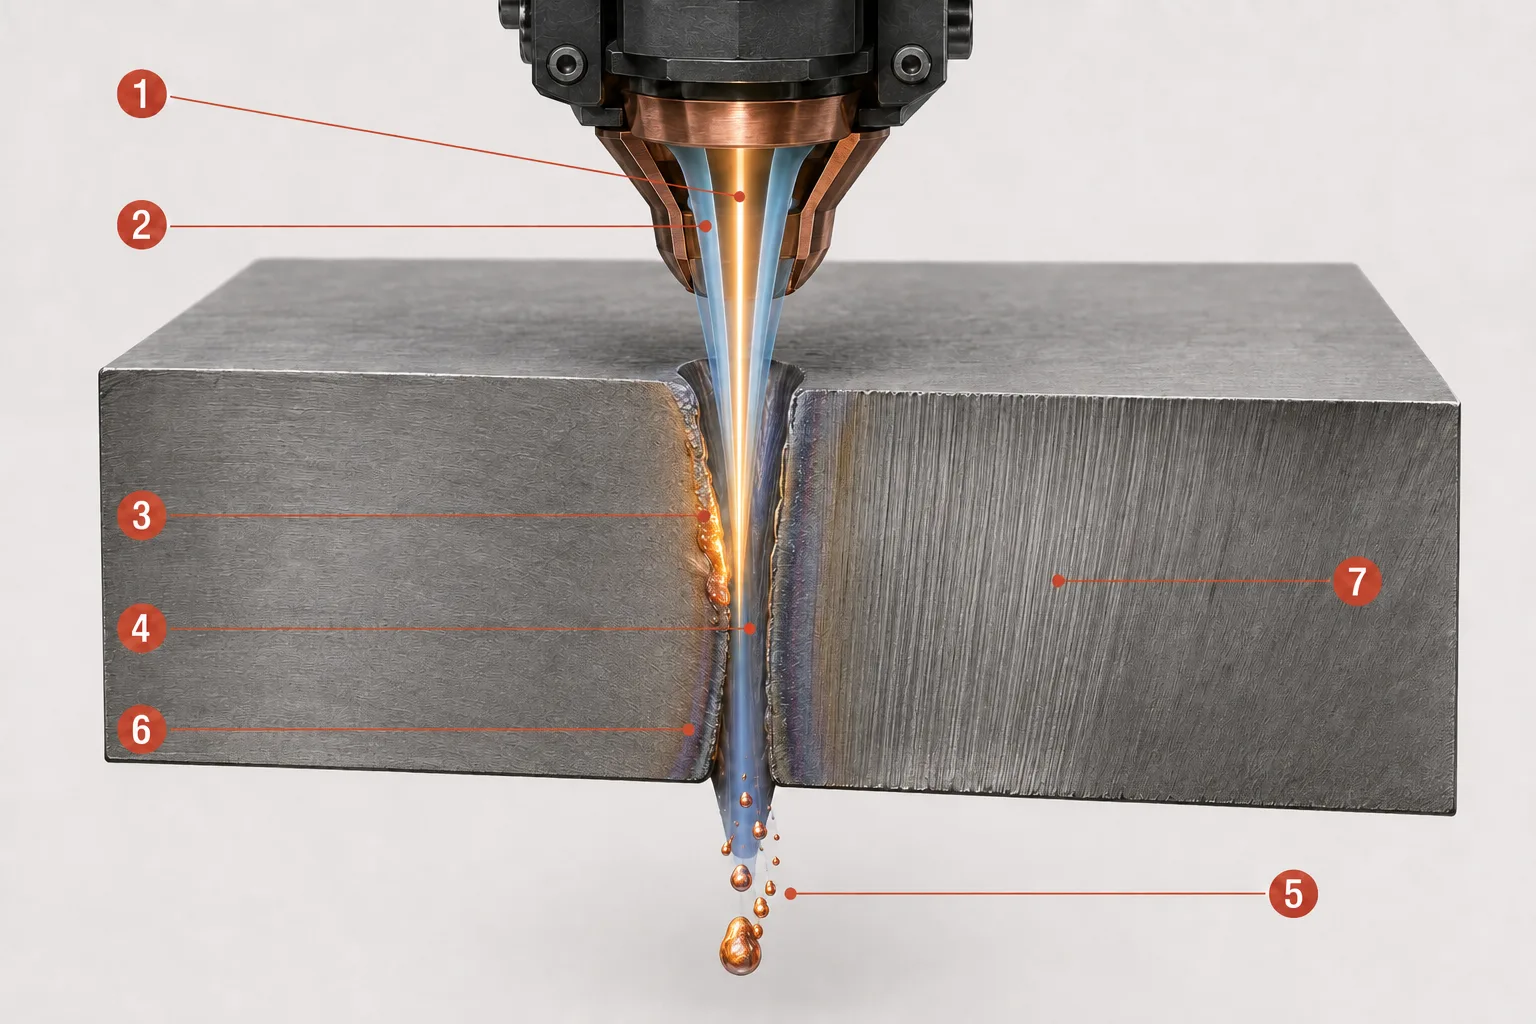
Cartello: Nella zona di taglio, il raggio laser focalizzato (1) riscalda un’area ristretta mentre il getto coassiale di gas di assistenza (2) spinge il materiale fuso verso il basso. La zona fusa (3) si forma sul fronte di taglio attivo e lascia un canale stretto chiamato intaglio (4). Il materiale fuso espulso (5) fuoriesce attraverso la parte inferiore della lamiera, mentre una stretta zona termicamente alterata (6) rimane accanto al solco e sulla parete tagliata si formano linee di trascinamento o striature (7). L’illustrazione è concettuale e non è in scala.
Assorbimento e trasferimento di calore
Il metallo non assorbe in modo uniforme tutta l’energia laser incidente. L’assorbimento dipende dalla lunghezza d’onda, dalla lega, dalle condizioni della superficie, dalla temperatura, rivestimenti e strati di ossido, e il comportamento di una superficie può cambiare man mano che si riscalda. Il taglio diventa possibile quando l’energia viene fornita a una piccola zona più rapidamente di quanto il calore possa propagarsi lontano da essa.
Fusione, vaporizzazione limitata e formazione del solco
- Bacino di fusione / zona fusa: la regione localizzata di materiale che è stata riscaldata oltre il proprio punto di fusione.
- Vaporizzazione: la conversione del materiale riscaldato in vapore. Nella maggior parte dei processi di taglio della lamiera, si verifica solo in misura limitata, affiancandosi prevalentemente alla fusione.
- Fessura di taglio: lo stretto canale prodotto quando l’energia laser fonde o rimuove il materiale e il gas di supporto lo allontana dal percorso di taglio.
- Zona termicamente alterata (HAZ): la regione di materiale circostante le cui proprietà sono state alterate dal calore senza che il materiale sia stato fuso.
- Scorie: materiale fuso risolidificato che aderisce alla parte inferiore del taglio.
- Linee di trascinamento / striature: i segni sottili, quasi verticali, visibili su un bordo di taglio, che si formano man mano che il processo procede attraverso lo spessore del materiale.
Una HAZ ridotta, un bordo privo di bave o un taglio perfettamente pulito sono risultati del processo, non garanzie: dipendono dalla configurazione complessiva della macchina, dal materiale e dai parametri.
Perché il processo è senza contatto
Nessun utensile di taglio meccanico preme contro il pezzo, il che riduce la deformazione dovuta alla forza dell’utensile ed elimina l’usura della lama. “Senza contatto” non significa assenza di usura o di manutenzione: ugelli, finestre protettive, le doghe del piano di lavoro, i filtri e i sistemi meccanici richiedono comunque cure regolari e sostituzioni.
In che modo il raggio laser e il gas di assistenza rimuovono il metallo?
La composizione chimica del gas di supporto e il meccanismo di taglio sono due facce dello stesso processo: il gas determina ciò che accade sul bordo di taglio, mentre il meccanismo descrive come il raggio e il getto di gas rimuovono il materiale insieme. Le sezioni seguenti mettono in relazione ciascun gas con il suo meccanismo dominante e il risultato tipico.
Azoto e taglio per fusione
L’azoto è utilizzato come gas da taglio prevalentemente inerte nel taglio per fusione: il raggio fornisce il calore di taglio, mentre il getto di gas espelle meccanicamente il materiale fuso anziché reagire con esso. Poiché l’azoto protegge il bordo caldo dall’aria, questa combinazione produce in genere un bordo pulito e privo di ossidi, motivo per cui è comunemente utilizzata su acciaio inossidabile, alluminio e altri metalli adatti. Possono essere necessarie alta pressione e portata elevata, il che può comportare un consumo di gas significativo.
Taglio con ossigeno e taglio reattivo
L’ossigeno è alla base del taglio reattivo, o a fiamma, : reagisce con il metallo caldo idoneo, aggiungendo energia al processo attraverso una reazione esotermica, ed è comunemente associato al carbonio e all’acciaio dolce. Il bordo di taglio risultante è ossidato e tale strato di ossido può influire sulla successiva saldatura, verniciatura o rivestimento. L’ossigeno non è automaticamente l’opzione più veloce o migliore per ogni metallo e spessore.
Taglio ad aria compressa
L’aria compressa contiene sia azoto che ossigeno e può rappresentare un’opzione economica per applicazioni adeguate. Il contenuto di ossigeno contribuisce con un effetto reattivo limitato, pertanto sul bordo potrebbe rimanere una certa ossidazione. Le prestazioni dipendono dalla pressione, dalla portata, dalla qualità dell’aria, dal grado di secchezza, dalla filtrazione, dal materiale, dallo spessore e dalla finitura richiesta del bordo. L’aria compressa non è un sostituto universale dell’alimentazione dedicata di azoto o ossigeno.
Taglio per sublimazione
Il taglio per sublimazione rimuove il materiale principalmente attraverso la vaporizzazione, con una fusione minima. I meccanismi principali sono il taglio per fusione, reattivo e per sublimazione, ma le taglierine industriali a fibra per lamiere si basano principalmente sui primi due; la sublimazione è più rilevante per applicazioni specializzate e di precisione.
Il meccanismo di taglio e la modalità temporale del laser sono assi di classificazione distinti: il taglio per fusione, reattivo e per sublimazione descrivono come viene asportato il materiale, mentre le modalità a onda continua (CW), a onda quasi continua (QCW) e a impulsi descrivono il modo in cui la sorgente emette il raggio: i termini non sono intercambiabili.
La tabella sottostante mette a confronto direttamente i tre gas ausiliari:
| Gas | Ruolo principale | Uso comune | Caratteristiche tipiche dei bordi | Limitazione importante |
|---|---|---|---|---|
| Oxygen | Supporta il taglio grazie a una reazione di ossidazione esotermica | Principalmente acciaio al carbonio/acciaio dolce | Bordo ossidato | Potrebbe essere necessario rimuovere l’ossido prima della lavorazione a valle |
| Azoto | Espelle il materiale fuso senza ossidare intenzionalmente il bordo | Acciaio inossidabile, alluminio e altri metalli adatti | Bordo pulito e privo di ossido se il processo è eseguito correttamente | Può richiedere alta pressione, portata elevata e un elevato consumo di gas |
| Aria compressa | Espelle il materiale fuso con un contributo limitato di ossigeno | Metalli e spessori idonei selezionati | È possibile una certa ossidazione | La qualità dipende in larga misura dalla preparazione dell’aria e dai requisiti di processo |
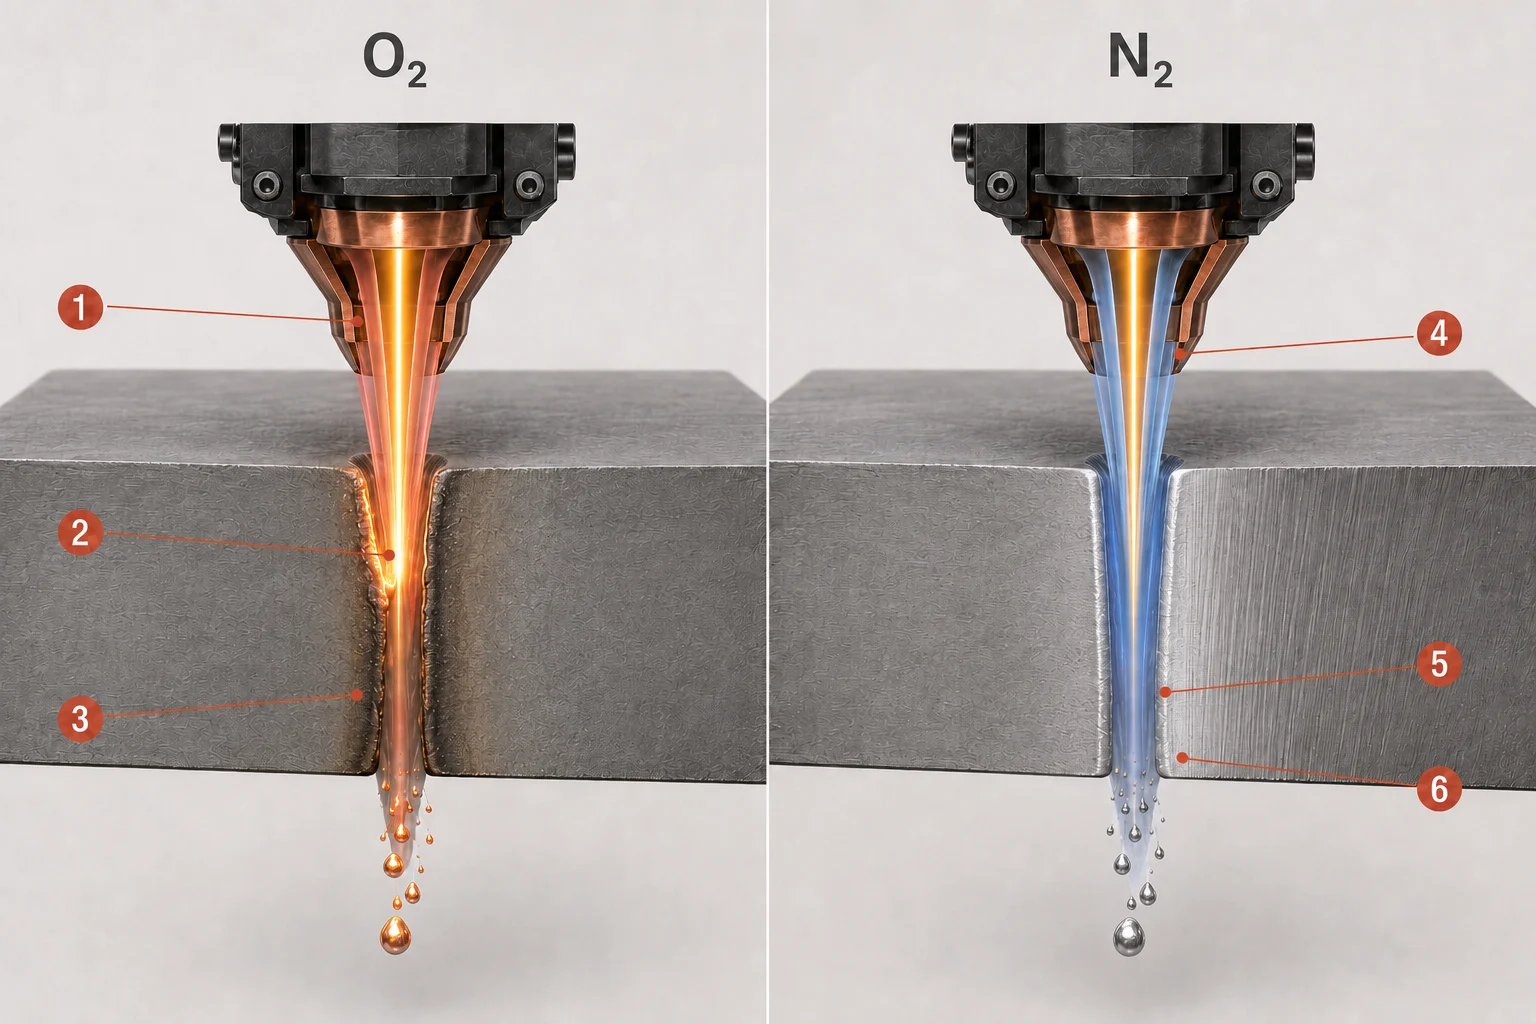
Legenda: Nel taglio reattivo assistito da ossigeno, il flusso di ossigeno (1) rimuove il materiale fuso mentre una reazione di ossidazione esotermica (2) aggiunge calore al processo e lascia un bordo di taglio ossidato (3). Nel taglio a fusione, il flusso di azoto (4) espelle meccanicamente il materiale fuso sotto pressione (5) e può produrre un bordo pulito e non ossidato (6) quando i parametri di processo sono corretti. L’illustrazione mostra le differenze tipiche; i risultati effettivi dipendono dal materiale, dallo spessore e dalle impostazioni della macchina.
Cosa determina la qualità del taglio e la precisione del pezzo finito?
Nessuna impostazione da sola determina la qualità del taglio. Ogni parametro di processo modifica una condizione fisica nella zona di taglio, e tale condizione produce un risultato visibile sul bordo finito. La tabella sottostante mette in relazione le variabili principali — potenza del laser, , posizione di messa a fuoco, pressione e portata del gas, allineamento dell’ugello, distanza di lavoro e condizioni del materiale – a quali cambiamenti fisici si verificano e a ciò che un lettore potrebbe notare se quella variabile si discosta dal valore target:
| Variabile | Cosa cambia fisicamente | Possibile risultato visibile in caso di errore |
|---|---|---|
| Potenza del laser | Energia erogata nella zona di taglio | Taglio incompleto, surriscaldamento, intaglio più largo o scorie eccessive |
| Velocità di taglio | Tempo di interazione ed energia per unità di lunghezza | Assenza di penetrazione, segni di bruciatura, bordi irregolari o apporto eccessivo di calore |
| Posizione del fuoco | Dimensione del punto e distribuzione dell’energia attraverso lo spessore | Restringimento, intaglio più largo, rugosità o penetrazione instabile |
| Pressione/portata del gas | Forza di espulsione del materiale fuso e comportamento di schermatura/reazione | Scorie sul fondo, ossidazione, intaglio irregolare o taglio instabile |
| Allineamento dell'ugello | Relazione coassiale tra fascio e getto di gas | Qualità irregolare dei bordi a seconda della direzione di taglio |
| Distanza di separazione | Geometria del getto di gas e posizione della testa | Processo instabile, scorie o rischio di collisione |
| Condizioni del materiale | Assorbimento, conduzione termica e reazione superficiale | Avvio irregolare, rugosità, spruzzi o variazioni lungo la lamiera |
Si tratta di possibili correlazioni piuttosto che di una tabella diagnostica completa, e lo stesso difetto visibile può spesso ricondursi a più di una causa.
Taglio, precisione, ripetibilità e tolleranza
Al di là dei singoli parametri, la precisione finale dipende dall’intero sistema: qualità della sorgente e del fascio, ottica della testa di taglio, allineamento, interpolazione CNC, risposta dei servomotori, rigidità del telaio, calibrazione, erogazione del gas, planarità del materiale e condizioni dei materiali di consumo. Diversi termini correlati descrivono diversi aspetti di questo risultato e non devono essere considerati come valori equivalenti:
- Dimensione del punto del raggio - il diametro del raggio focalizzato sul pezzo.
- Larghezza del taglio - la larghezza effettiva del materiale asportato durante il taglio, che è influenzata dalla dimensione del punto ma non è identica ad essa.
- Precisione di posizionamento della macchina - la precisione con cui la macchina è in grado di spostarsi in una posizione comandata.
- Ripetibilità - la costanza con cui la macchina ritorna nella stessa posizione nel corso di più cicli.
- Tolleranza del pezzo finito - la variazione dimensionale ammissibile sul pezzo completato, che riflette l’effetto combinato di tutti i fattori sopra indicati.
Quali tipi di macchine per il taglio laser a fibra esistono?
Le macchine per il taglio laser a fibra sono disponibili in diverse configurazioni, ciascuna adatta a diverse forme di pezzi da lavorare.
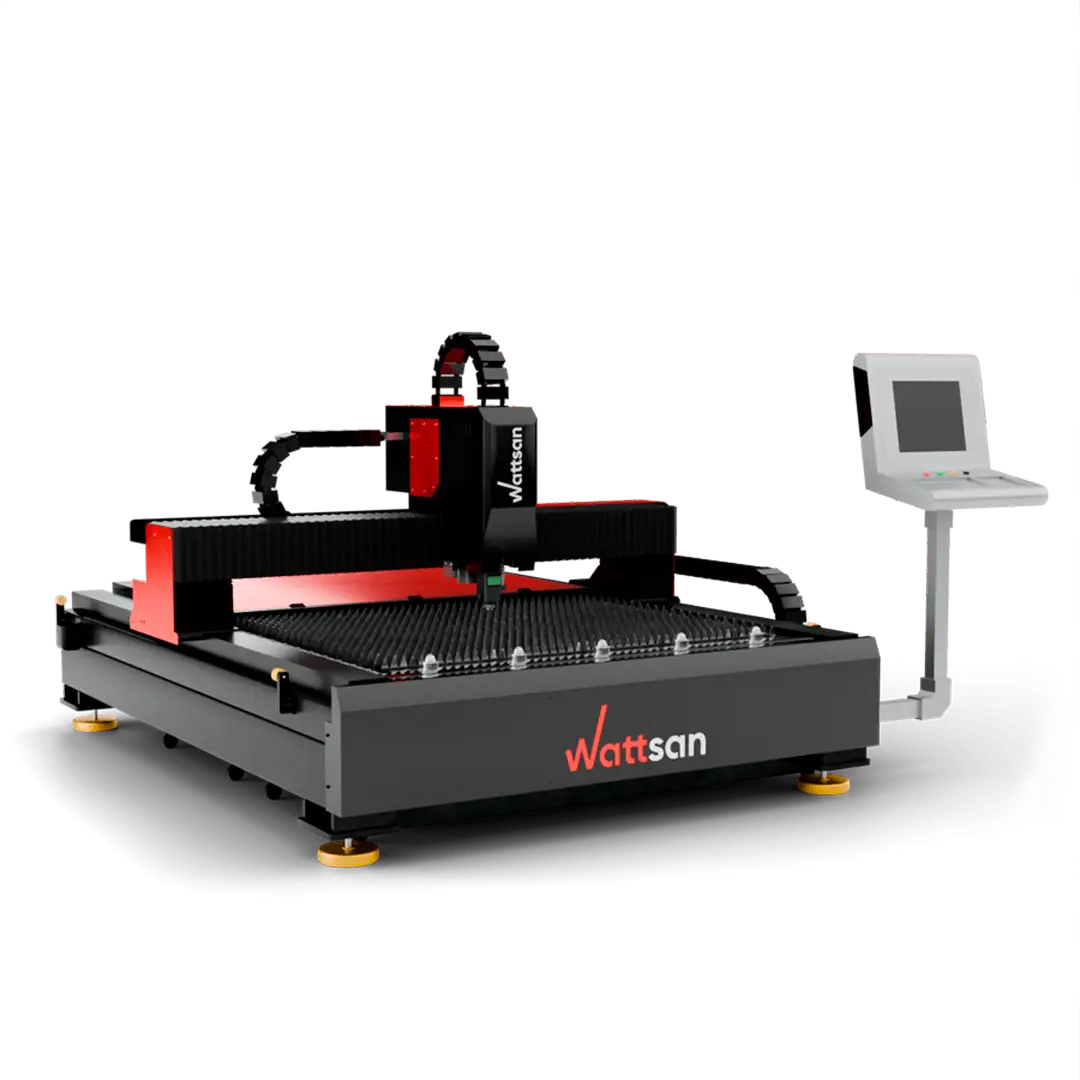
Tagliatrici laser a fibra per lamiere piane
La configurazione più comune prevede un portale che si muove su un tavolo fisso o intercambiabile, progettato per il taglio di lamiere piane e materiali in lastre.
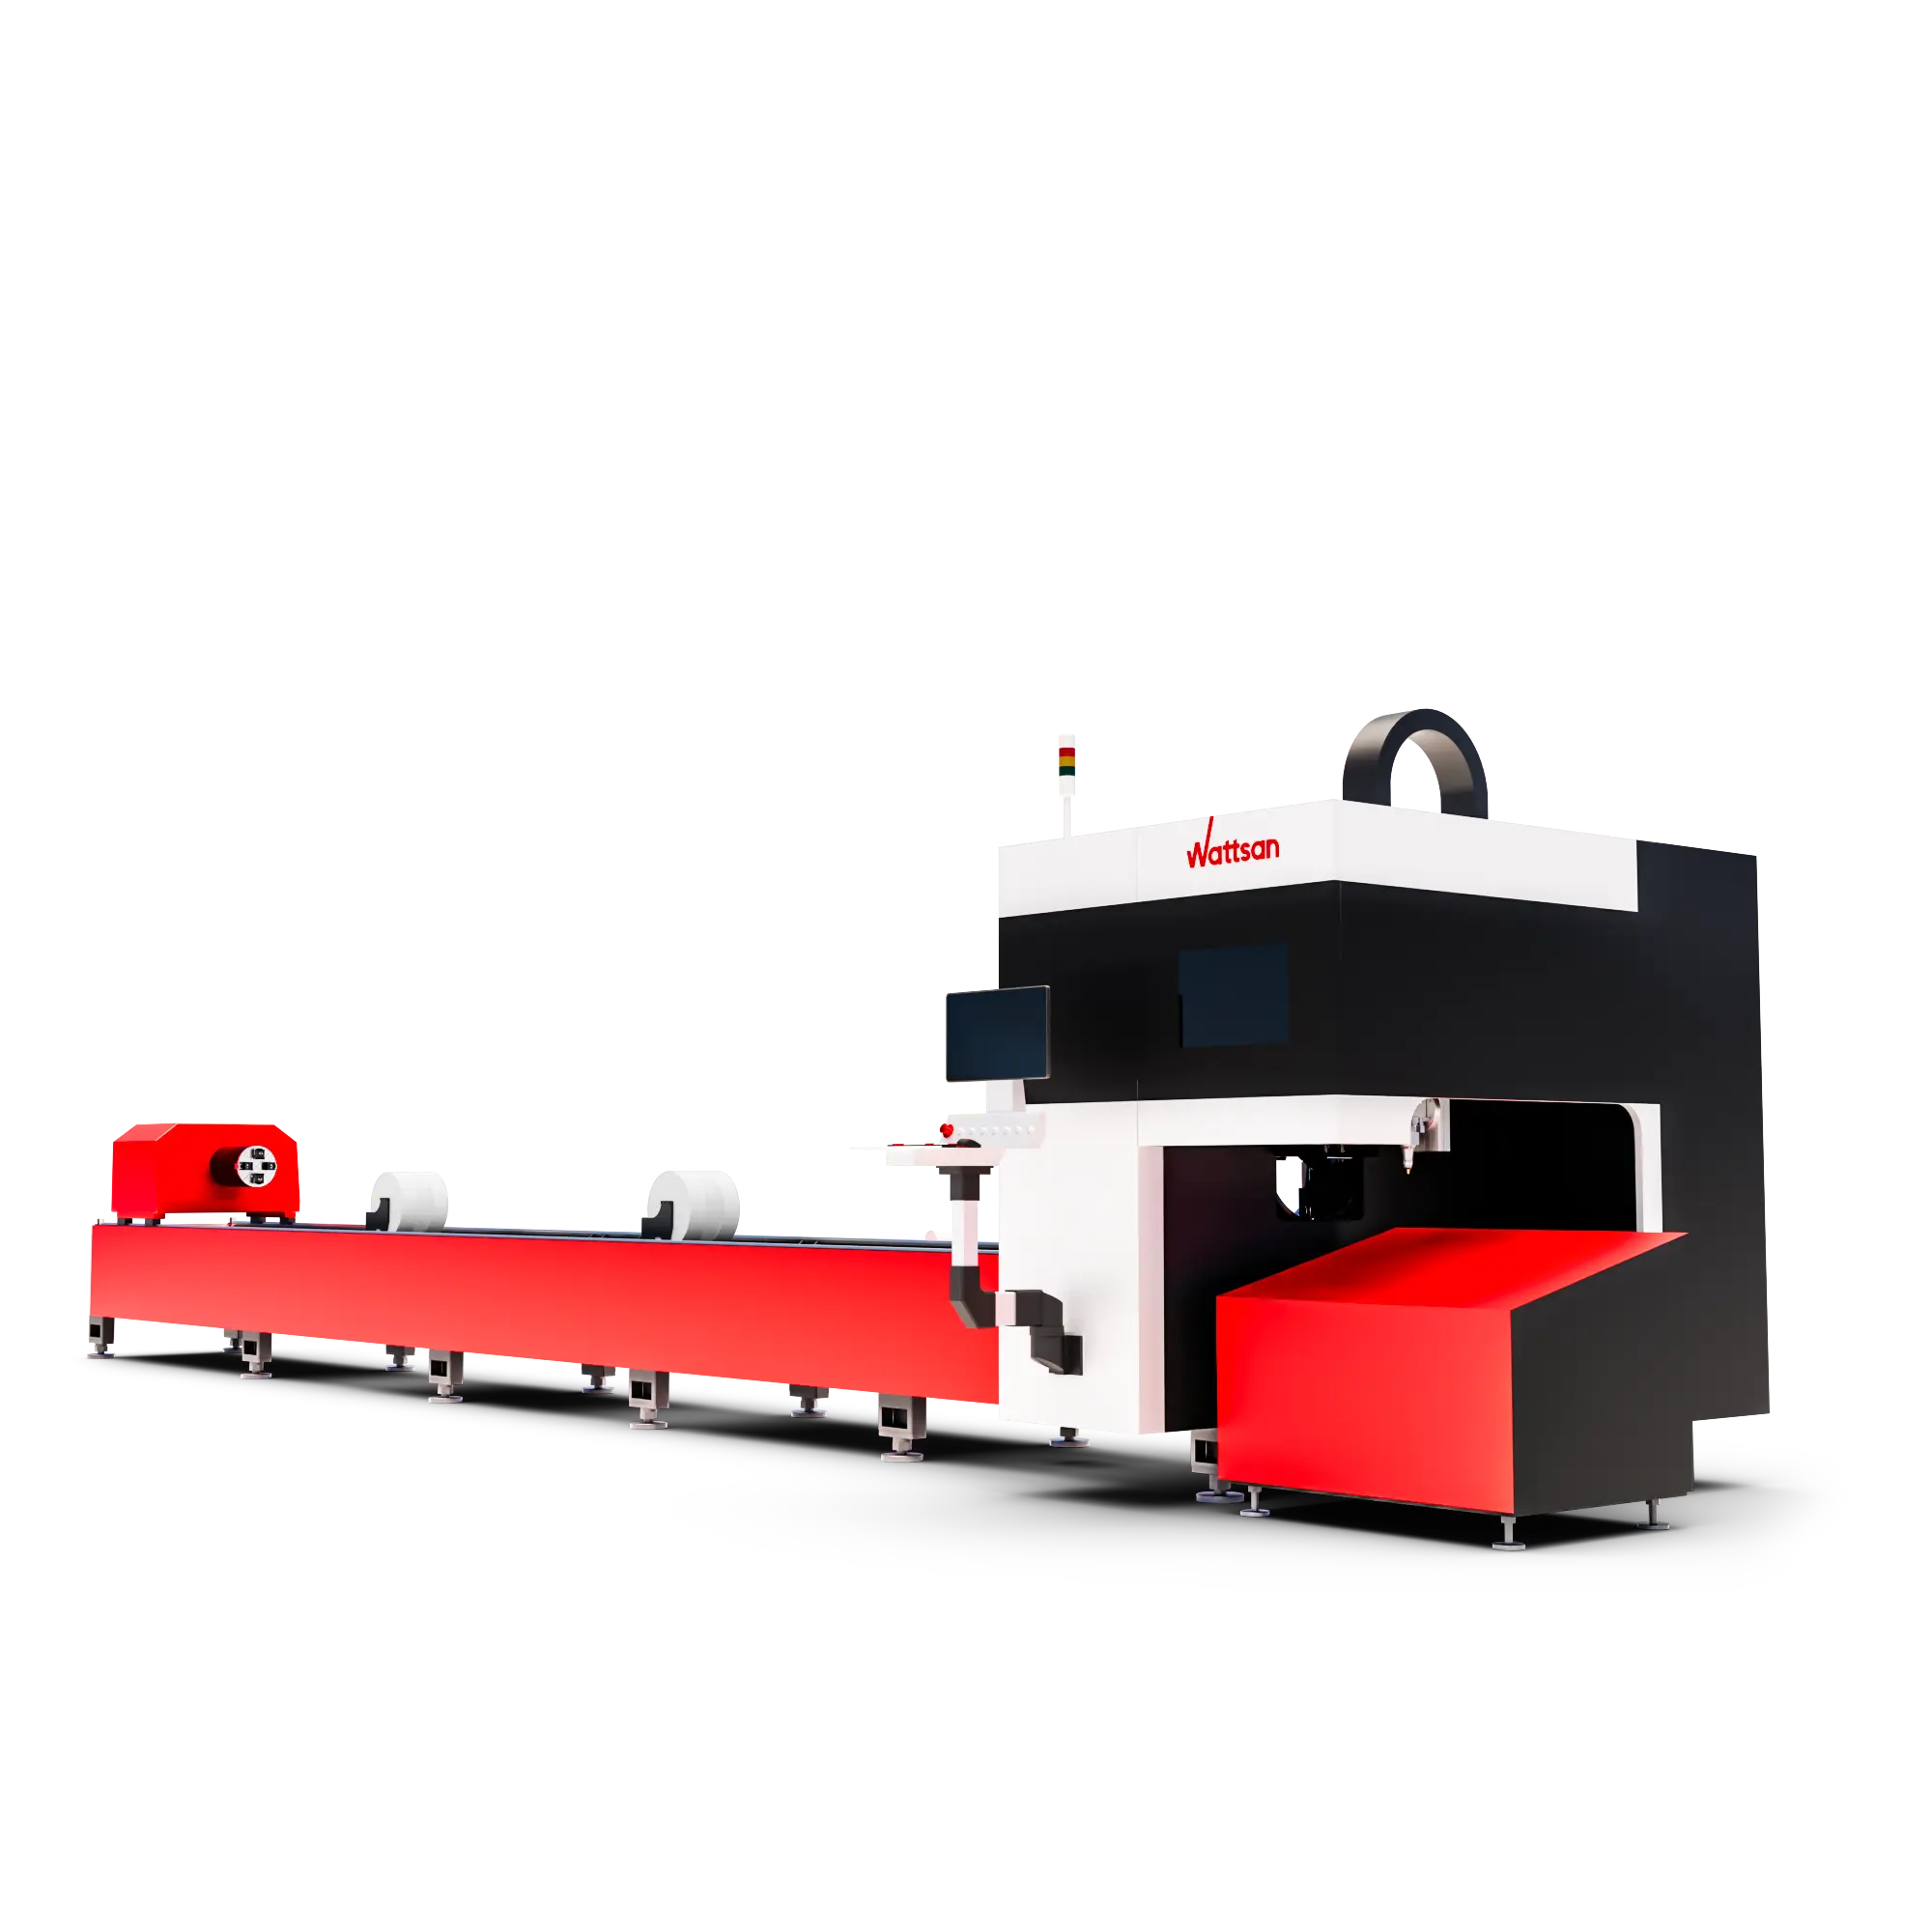
Macchine per il taglio laser a fibra per tubi
Le macchine per il taglio dei tubi utilizzano un mandrino rotante e un supporto dedicato per tubi o profili per guidare i tagli programmati attorno a un pezzo tridimensionale.
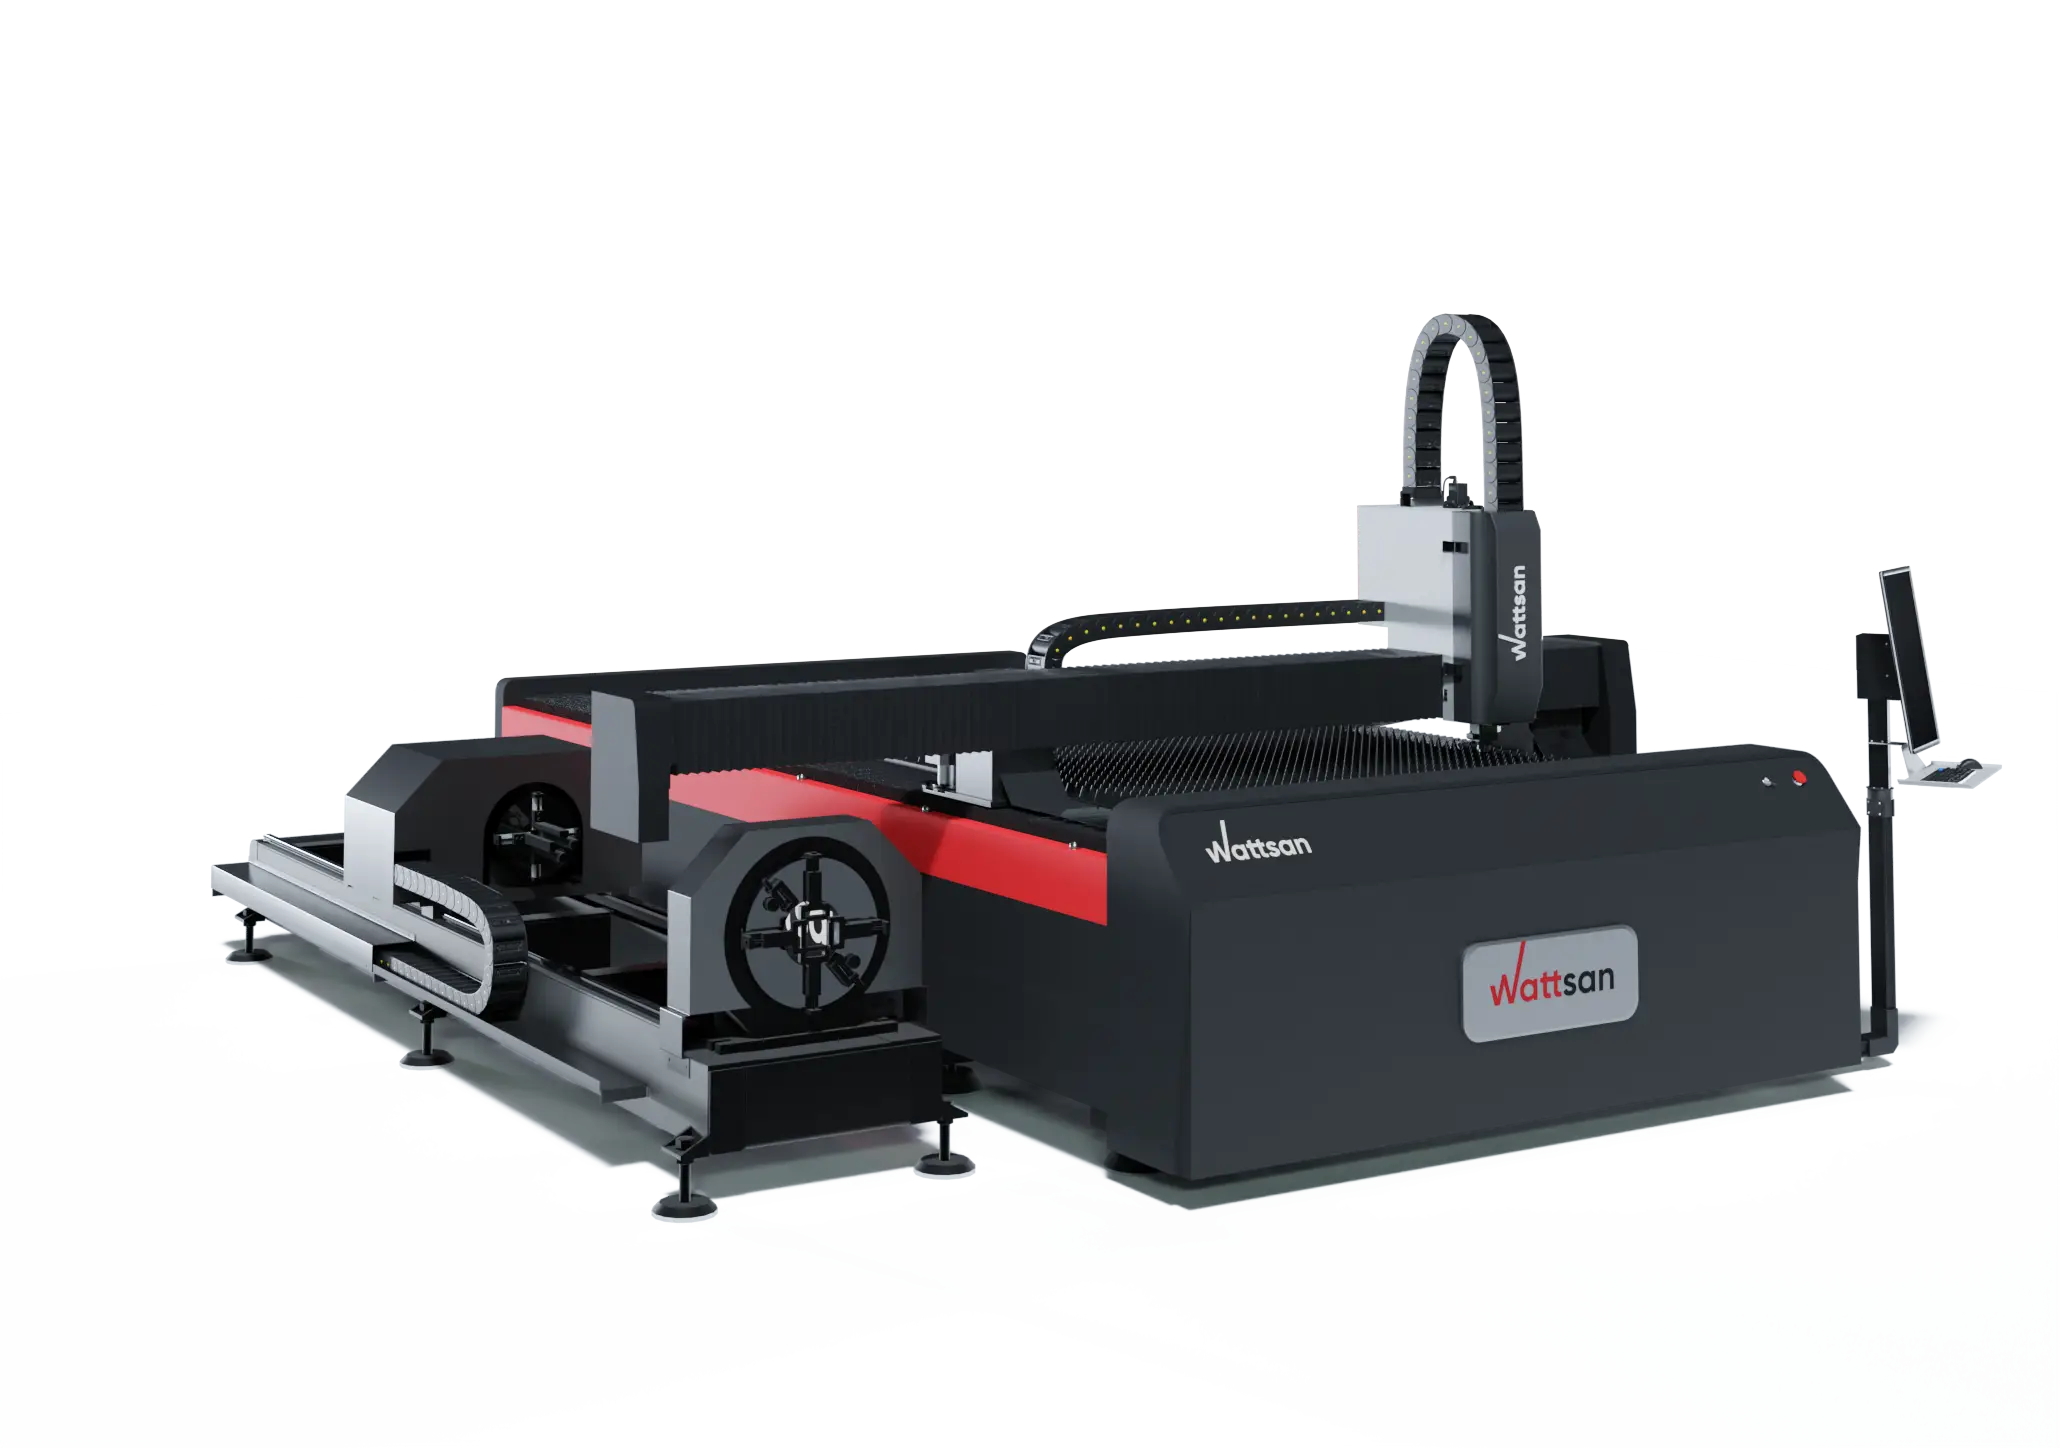
Macchine combinate per lamiere e tubi
Alcune piattaforme integrano in un’unica macchina la capacità di lavorazione sia di lamiere piane che di tubi, con compromessi specifici nella configurazione a seconda delle esigenze di produzione.
Quali materiali può tagliare una macchina per il taglio laser a fibra?
Cosa può tagliare un laser a fibra? Nelle macchine da taglio industriali, questa tecnologia viene utilizzata principalmente per metalli quali acciaio al carbonio, acciaio inossidabile, alluminio, rame, ottone e titanio. Quali materiali un laser a fibra sia in grado di tagliare esattamente – e con quale spessore, velocità e qualità – dipende dalla configurazione completa della macchina e del processo.
Il fatto che un materiale sia tecnicamente tagliabile non significa che ogni macchina sia in grado di tagliare ogni tipo o spessore alla stessa velocità o con la stessa qualità. Le capacità dipendono dalla sorgente, dalle caratteristiche del raggio, dalla testa di taglio, dal gas di assistenza, dalle condizioni del materiale, dallo spessore e dai parametri di processo convalidati. È possibile lavorare anche alcuni metalli e leghe rivestiti, purché la macchina e il processo siano stati convalidati per quella specifica applicazione.
Le taglierine industriali standard a fibra di itterbio sono sistemi destinati al taglio dei metalli e in genere non vengono utilizzate per il taglio di legno, acrilico, vetro, tessuti, plastica o materiali compositi.
Vantaggi e limiti delle macchine per il taglio laser a fibra
| Vantaggi | Requisiti richiesti |
|---|---|
| Taglio senza contatto | Nessun utensile da taglio entra in contatto con il foglio, ma i materiali di consumo e le parti della macchina richiedono comunque manutenzione |
| Alta velocità su metalli idonei | La velocità dipende dal materiale, dallo spessore, dal gas, dalla geometria e dalla qualità del bordo richiesta |
| Taglio stretto e contorni dettagliati | Le dimensioni minime dei dettagli e la tolleranza non sono determinate esclusivamente dalla dimensione del punto |
| Fonte di fibre efficiente | Il consumo complessivo dell’impianto comprende anche il raffreddamento, l’estrazione, gli azionamenti, i controlli e la produzione/fornitura di gas |
| È possibile la lavorazione di metalli riflettenti | Richiede una sorgente compatibile, una testina, una protezione contro la riflessione posteriore e parametri convalidati |
| Automazione CNC e ripetibilità | Una produzione affidabile e non presidiata richiede monitoraggio, automazione, manutenzione e un processo stabile |
| Allineamento del fascio aperto ridotto rispetto ai sistemi tradizionali a CO₂ | L'ottica della testa di taglio, le finestre di protezione, gli ugelli e i sistemi meccanici richiedono comunque ispezione e manutenzione |
Tagliatrice laser a fibra vs. tagliatrice laser a CO₂
Le macchine per il taglio laser a fibra e a CO₂ appartengono a diverse categorie nel principali tipi di sorgenti laser utilizzate nelle macchine industriali, e le due architetture differiscono per mezzo di guadagno, lunghezza d’onda e trasmissione del raggio.
| Caratteristica | Macchina per il taglio laser a fibra | Macchina per il taglio laser a CO₂ tradizionale |
|---|---|---|
| Vettore di guadagno comune | Fibra ottica drogata con terre rare | Miscela di gas a base di CO₂ |
| Lunghezza d’onda industriale comune | Circa 1 µm per i sistemi a itterbio | Di solito circa 10,6 µm |
| Trasmissione del fascio | Trasmissione via fibra in gran parte chiusa verso l’ottica a valle | Trasmissione del fascio comunemente in spazio libero tramite specchi |
| Focalizzazione tipica su un materiale | Metalli | Non metalli e, in sistemi industriali ad alta potenza adeguati, metalli |
| Distinzione nella manutenzione delle macchine | Nessun lungo percorso dello specchio esterno da allineare nei progetti comuni | Il percorso dello specchio e l’allineamento del raggio sono rilevanti nei modelli tradizionali |
I laser a CO₂ non sono incapaci di tagliare il metallo: i sistemi industriali a CO₂ ad alta potenza possono tagliare il metallo e lo fanno. La limitazione si applica principalmente alle macchine a CO₂ da officina a bassa potenza, non alla tecnologia nel suo complesso. Per il meccanismo di base, vedere come funziona un laser a CO₂.
Una macchina per il taglio laser a fibra necessita di manutenzione?
La sorgente laser a fibra sigillata di per sé richiede poca manutenzione, ma ciò non vale per la macchina nel suo complesso. In genere è necessaria un’attenzione periodica per le finestre protettive, lo stato e il centraggio dell’ugello, l’ottica della testa di taglio secondo le procedure del produttore, il fluido del refrigeratore e il sistema di raffreddamento, la filtrazione e l’alimentazione del gas ausiliario, i filtri di aspirazione e i condotti, le doghe del piano di lavoro e le aree di raccolta, i componenti di lubrificazione e di movimento, nonché la calibrazione, i sensori e gli interblocchi di sicurezza.
Gli intervalli di manutenzione variano a seconda del produttore e del modello: consultare la documentazione specifica della macchina piuttosto che fare affidamento su dati generici come una durata di servizio universale di 100.000 ore.
Una macchina per il taglio laser a fibra è sicura?
Il raggio nel vicino infrarosso utilizzato nel taglio laser a fibra è invisibile ma può causare gravi lesioni agli occhi e alla pelle; anche la radiazione riflessa dal metallo può essere pericolosa. È essenziale adottare adeguati controlli tecnici; a seconda della configurazione della macchina, questi possono includere una cabina di protezione, interblocchi, contenimento del raggio, finestre di osservazione con classificazione adeguata o misure di controllo dell’accesso all’area. I fumi e le particelle di taglio devono essere aspirati, mentre i rivestimenti o i materiali sconosciuti devono essere identificati prima della lavorazione. Il materiale incandescente, le scintille e la presenza di sostanze combustibili creano un rischio di incendio, e gli interventi di manutenzione possono far emergere pericoli non presenti durante il normale funzionamento.
Gli occhiali protettivi non sono un articolo generico: ove richiesto, devono essere selezionati in base alla lunghezza d’onda, alla densità ottica e all’attività specifica, e le misure tecniche di controllo hanno la priorità rispetto ai dispositivi di protezione individuale. Il manuale del produttore, la formazione degli operatori, una valutazione dei rischi specifica per il sito e le normative locali applicabili hanno la precedenza su qualsiasi panoramica generale.
Conclusione
Una macchina per il taglio laser a fibra trasforma un progetto digitale in un pezzo metallico finito attraverso una sequenza coordinata di generazione del raggio, trasmissione, messa a fuoco, perforazione, rimozione del materiale fuso assistita da gas e del movimento controllato da CNC. Ogni sottosistema dipende dagli altri: una sorgente potente non può compensare una testa mal allineata, e un’ottica precisa non può compensare un sistema di movimento instabile.
Domande frequenti sulle macchine a laser a fibra
Un laser a fibra è la stessa cosa di una macchina da taglio laser a fibra?
No. Un laser a fibra è la sorgente che genera il raggio; una macchina da taglio laser a fibra è il sistema completo – sorgente, fibra di trasmissione, testa di taglio, sistema di movimento e alimentazione del gas – che utilizza quel raggio per tagliare il metallo.
Una taglierina laser a fibra fonde o vaporizza il metallo?
Lo fonde principalmente. Nella maggior parte dei processi standard di taglio dei metalli, la fusione seguita dall’espulsione del fuso assistita da gas; può verificarsi anche una vaporizzazione parziale, ma la vaporizzazione completa non è tipica nel taglio quotidiano della lamiera.
Perché una taglierina laser a fibra necessita di gas di assistenza?
Il gas di assistenza espelle fisicamente il materiale fuso dal solco di taglio, cosa che il laser da solo non è in grado di eliminare. A seconda del gas, può anche controllare o favorire l’ossidazione dei bordi e contribuire a stabilizzare il processo.
Qual è la differenza tra il taglio laser con ossigeno e quello con azoto?
L’ossigeno reagisce chimicamente con il metallo caldo, aggiungendo energia attraverso una reazione esotermica e lasciando un bordo ossidato; viene utilizzato principalmente su acciaio al carbonio e acciaio dolce. L’azoto è in gran parte inerte, espellendo il materiale fuso meccanicamente senza reagire, il che produce in genere un bordo pulito e privo di ossido su materiali come l’acciaio inossidabile e l’alluminio.
Perché una testa di taglio laser a fibra necessita dell’autofocus?
Non tutte le teste di taglio laser a fibra includono o richiedono l’autofocus. Laddove previsto, l’autofocus regola la posizione di messa a fuoco del raggio senza che l’operatore debba riposizionare manualmente il gruppo ottico, rendendo più facile passare da un materiale all’altro, da uno spessore all’altro, e processi di taglio. Non ottimizza il lavoro da solo; la corretta posizione di messa a fuoco dipende comunque da parametri convalidati.
Che cos’è il taglio nel taglio laser a fibra?
Il solco di taglio è lo stretto canale che si forma quando l’energia laser fonde o asporta il materiale e il gas di supporto lo allontana dal percorso di taglio. La larghezza del solco di taglio è influenzata dalla dimensione del punto del raggio, ma non è identica ad essa, poiché anche il flusso di gas, la posizione di messa a fuoco e il comportamento del materiale incidono sulla larghezza finale del canale.
Una taglierina laser a fibra può tagliare rame e ottone?
Sì, i sistemi moderni opportunamente configurati sono in grado di farlo. Ciò richiede una sorgente e una testa di taglio compatibili con questi metalli altamente riflettenti, un’adeguata protezione contro la riflessione posteriore e parametri convalidati per la lega e lo spessore.

