Kiudlaserlõikepink on CNC-juhtimisega süsteem, mis suunab kiudlaserallikast pärit suure võimsusega kiire läbi lõikepea, fokuseerib selle metallile ja kasutab abigaasi sulanud materjali eemaldamiseks, samal ajal kui pea järgib programmeeritud lõiketrassi. Allikas genereerib kiire, kuid allikas üksi ei moodusta veel masinat: kiire edastamise optika, liikumisjuhtimine, gaasivarustus, jahutus ja ohutussüsteemid peavad kõik koos töötama, et protsessi tulemusena saaks lõigata kasutatava detaili.
Käesolevas artiklis selgitatakse laserlõikamise põhimõtet, jälgides kogu kiudlaserlõikamisprotsessi alates digitaalsest joonisest kuni valmis metallosani – millised osad masinast koosnevad, kuidas selle alamsüsteemid omavahel seonduvad ja kuidas protsess samm-sammult kulgeb. Kiire tekkimise füüsika kohta allikasises vaata kuidas kiudlaser valgust genereerib ja võimendab.
Mis on kiudlaserlõikemasin?
Kiudlaserlõikemasin on CNC-juhtimisega, kontaktivaba termiline lõikamissüsteem, mida kasutatakse peamiselt metalli lõikamiseks. See ühendab endas mitu erinevat alamsüsteemi, millest igaühel on oma kindel ülesanne:
- Kiudlaserallikas genereerib kiire.
- Edastus- või protsessikiud juhib valmis kiire lõikepea juurde.
- Lõikepea kollimeerib, fokuseerib ja suunab kiirt, samal ajal tarnides abigaasi.
- Liikumissüsteem ja CNC-kontroller liigutavad pead või töödeldavat detaili programmeeritud trajektoori mööda.
- Jahutus-, väljatõmbe-, gaasitoite-, andurite ja ohutussüsteemid tagavad protsessi usaldusväärse toimimise.
„Kiud” kirjeldab laserallika ehitust, mitte kiudoptilise kaabli olemasolu masina kuskil osas. Süsteem loetakse kiudlaserlõikamismasinaks, kui selle lõikekiir on genereeritud kiudlaserallikast.
Briti inglise keeles nimetatakse sama seadet kiudlaserlõikamismasinaks; kirjapilt muutub, kuid tehnoloogia jääb samaks.
Millised on kiudlaserlõikamismasina peamised osad?
Lõikekvaliteet ja töökindlus sõltuvad kogu süsteemi ühisest toimimisest, mitte ainult laserallika võimsusest. Allpool kirjeldatakse iga alamsüsteemi ja selle rolli lõpptulemuse saavutamisel.
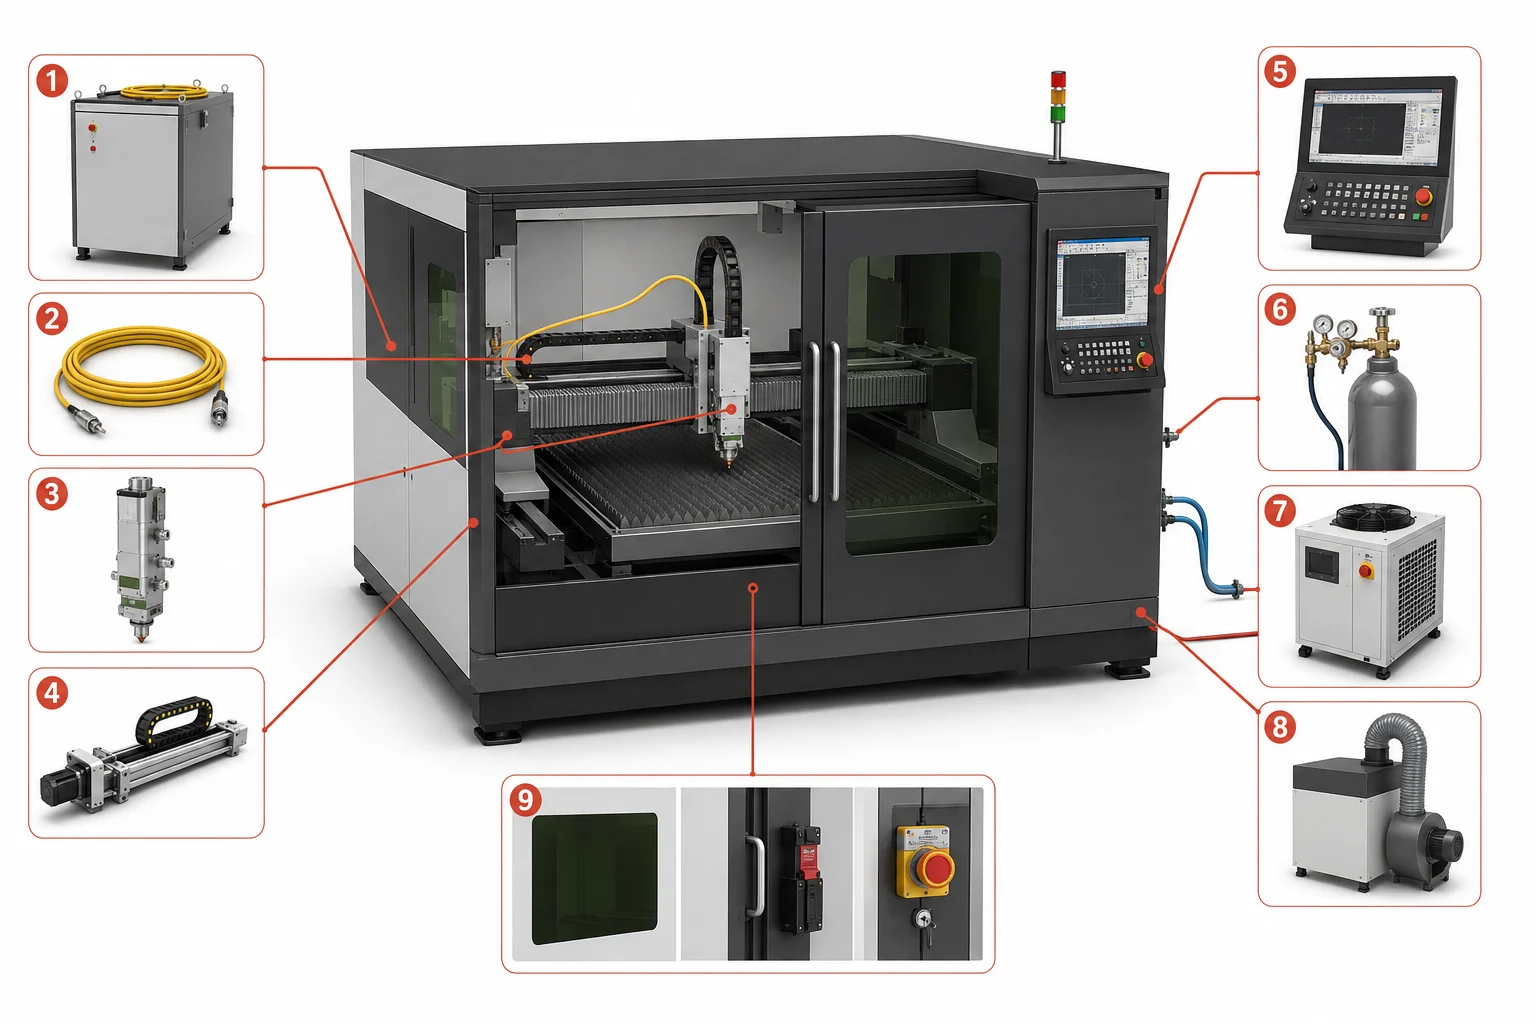
Silt: Kiudlaserlõikurite peamised süsteemid: 1 – Kiudlaserallikas, 2 – Kiudoptiline juhtme/töötlemiskiud, 3 – Kiudlaserlõikepea, 4 – Portaal ja liikumissüsteem, 5 - CNC-kontroller ja CAD/CAM-liides, 6 – Abigaasi varustussüsteem, 7 – Veejahuti, 8 – Aurude eemaldamine ja filtreerimine, 9 – Kaitsekest ja ohutussüsteemid
Kiudlaserallikas
Allikas muudab sisendvoolu kontrollitavaks laserkiireks. Tööstuslikes lehtmetalli lõikurites kasutatakse tavaliselt suure võimsusega pidevlainelisi ütterbiumkiudallikaid, mille lähi-infrapuna lainepikkus ja kiire omadused sobivad hästi paljudele tööstuslikele metallilõikamisrakendustele-lõikamisrakendustele. Allikas on üks mitmest alamsüsteemist: see toodab kiire, samas kui kõik järgnevad osad määravad, kuidas seda kiirt suunatakse, kujundatakse ja muudetakse valmis lõikeks. Lugejad, keda huvitab laserite koherentse valguse tekkimise füüsika põhimõtted, leiavad sealt selgituse stimuleeritud emissiooni aluspõhimõtte kohta.
Kiire edastamise kiud
Kiudlasersüsteemis on kasutusel kaks erinevat kiudu ja neid on kasulik eraldi vaadelda. Aktiivne legeeritud kiud asub allika sees, kus valgus tekitatakse ja võimendatakse. Edastamis- või protsessikiud on eraldi komponent, mis kannab juba tekitatud kiirt allikast lõikepea juurde.
Kuna kiir liigub läbi selle suures osas suletud kiudteekonna, väldivad kiudlasersüsteemid pikka avatud kiirjuhtimisteed ja korduvat väliste peeglite joondamist, mida leidub traditsioonilistes CO₂-lõikamissüsteemides. See ei tähenda, et kiudlasermasinas ei oleks üldse peegleid; mõned optilised arhitektuurid kasutavad endiselt peegeldavaid elemente lõikepea või kiire suunamise seadmetes.
Kiudlaserlõikepea
Lõikepea ei tekita laserkiirt. See võtab vastu kiire edastuskiust, töötleb seda optiliselt, hoiab vajalikku asendit töödeldava detaili kohal ja suunab abigaasi lõikepiirkonda. Seda ülesannet täidavad kolm funktsionaalset rühma lõikepea sees.
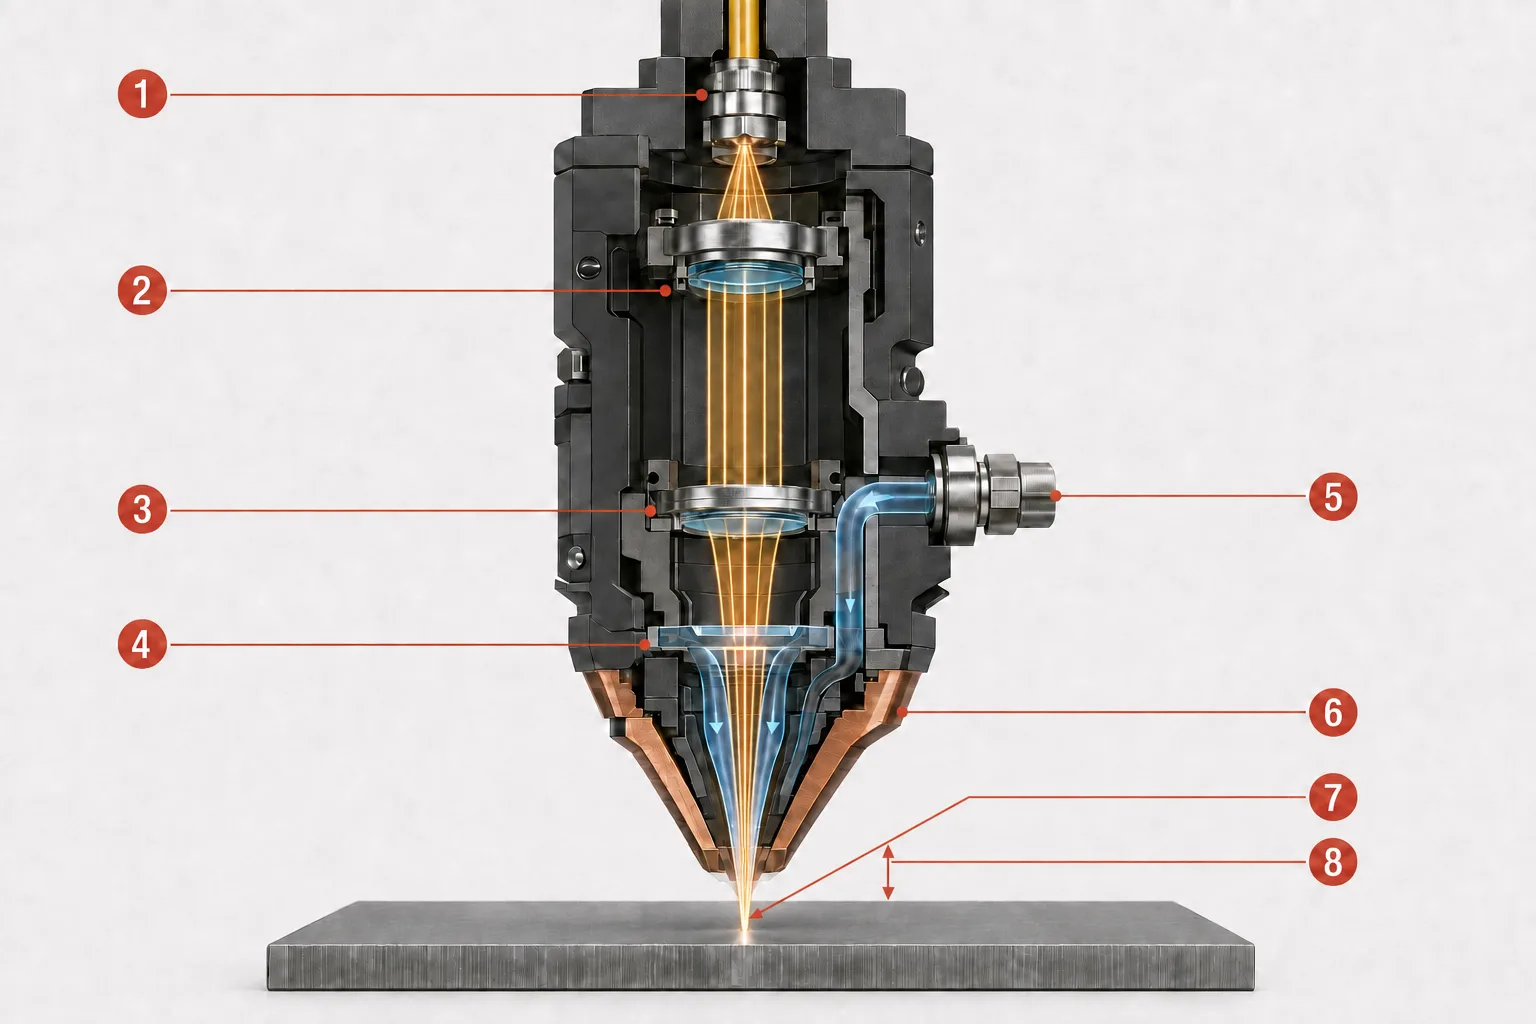
Märkus: Kiudlaserlõikepea sees suunab edastuskiud (1) kiire kollimeerivasse optikasse (2), mis moodustab ligikaudu paralleelse kiire. Seejärel koondab fookustamisoptika (3) selle vahetatava kaitseakna (4) kaudu. Abigaas siseneb sisselaskeava (5) kaudu ja voolab koaksiaalselt läbi pihusti (6). Kiir jõuab oma kitsaimasse punkti fookuspunktis (7), samas kui töökaugus (8) on füüsiline vahekaugus pihusti otsa ja töödeldava detaili vahel. Fookus on illustratsiooni eesmärgil kujutatud materjali pinnal; selle tegelik asukoht võib olla pinna kohal, pinnal või pinna all.
Kiire kollimeerimine ja fookustamine
Kiir väljub edastuskiust hargnevas kujul, kollimeeritakse ligikaudu paralleelseks kiireks ja fokuseeritakse seejärel töödeldava detaili pinnale väikseks punktiks: hargnev väljund edastuskiust → kollimeeritud kiir → fokuseeritud punkt töödeldava detaili pinnal.
Väiksem punkt koondab energia väiksemale alale ja võib suurendada võimsustihedust, kuid lõpliku lõike täpsust ei määra ainult punkti suurus; selleks on olulised ka pihusti joondamine, liikumise täpsus ja protsessiparameetrid. Kujutage seda etappi ette kui reguleeritavat suurendusklaasi, mis on ühendatud reguleeritava gaasipihustiga – kuigi erinevalt klaasi läbi langevast päikesevalgusest algab masin reguleeritava kiirega ja kasutab spetsiaalselt projekteeritud optikat, et suunata fookus täpselt programmeeritud protsessi raames.
Fookuse ja kõrguse reguleerimine
Fookuse asukoht viitab sellele, kus kiire kitsaim punkt – kiire talje – asub materjali pinna suhtes; see võib sõltuvalt protsessist asuda pinna tasandil, sellest kõrgemal või madalamal. Autofookuse mehhanism reguleerib seda automaatselt, ilma et operaator peaks optilist süsteemi käsitsi ümber paigutama.
Kaugus on sellega seotud, kuid eraldiseisev parameeter: füüsiline vahe pihusti ja töödeldava detaili vahel. Mahtuvusandur tuvastab selle kaugusega seotud muutused ning kõrguse reguleerimissüsteem kasutab signaali Z-telje reguleerimiseks, hoides vahe ühtlasena, kui pea liigub üle väikeste lehe kõikumiste. Fookusasendi segamine kaugusegakaugusega võib viia valede järeldusteni, kui lõikamine ebaõnnestub.
Kaitseaken, pihusti, ja abigaas
Üks või mitu vahetatavat kaitseakent aitavad kaitsta kallimaid kollimeerimis- ja fookustamisoptikaid pritsmete, aurude, suitsu ja muu saaste eest; mõned pead kasutavad optilise tee piki mitut akent. Need on tarbitavad kaitsekomponendid, mitte peamine fookustamisobjektiiv.
Fokuseeritud kiir ja abigaas liiguvad pihusti kaudu töödeldava detaili sama punkti suunas. Pihusti kujundab ja suunab gaasijoa, mis eemaldab sulamaterjali lõikejoonest. Pihusti läbimõõt, seisukord, suunatus ja kaugus töödeldavast detailist mõjutavad kõik sulamaterjali eemaldamist – kahjustatud või keskelt kõrvale kaldunud pihusti on sageli ebajärjekindla servakvaliteedi põhjuseks.
CNC-kontroller ja CAD/CAM-tarkvara
Neli omavahel seotud kontseptsiooni töötavad koos, et muuta disain valmisosaks:
- CAD (arvutiabistatud projekteerimine) määratleb või impordib osa geomeetria.
- CAM- ja paigutustarkvara paigutab detailid lehele, loob tööriistateed ja määrab protsessireeglid.
- CNC (arvutipõhine numbriline juhtimine) kontroller teisendab programmi koordineeritud masina liikumisteks ja töötlemiskäskudeks.
- Masina parameetrid hõlmavad laseri võimsust, lõikekiirust, fookuse asendit, abigaasi valikut, gaasirõhku ja läbilõikamisrutiine.
Liikumissüsteem, portaal, ja Z-telg
X/Y-liikumine järgib programmeeritud kontuuri üle lehe, samal ajal kui Z-telg hoiab lõikepea asendit töödeldava detaili suhtes. Servoajamid, juhikud, jõuülekanded, tagasiside ja kalibreerimine mõjutavad kõik seda, kui täpselt see liikumine teostatakse – täpne laserpunkt ei suuda kompenseerida ebastabiilset raami või halvasti kalibreeritud telge. Ülekande konstruktsioon varieerub erinevate lahenduste vahel, nagu hammaslatid ja lineaarmootorid; ühtegi tehnoloogiat ei saa kohaldada kõikidele masinatele.
Masina alus ja tööpink
Aluspakk tagab raami ja konstruktsiooni toetuse. Tööpinda toetavad ribid hoiavad lehte paigal, võimaldades samal ajal sulamaterjalil, sädemetel ja jääkidel langeda allpool asuvasse kogumisalasse. Masinatel võib olla kas fikseeritud või vahetatav tööpink; lehtmetalli-, toru- ja 3D-masinad kasutavad igaüks oma töödeldava detaili kujule sobivat kinnituslahendust.
Abigaasi varustussüsteem
Masin vajab reguleeritavat gaasivarustussüsteemi, mis tagab protsessile õige rõhu, voolu ja puhtusega protsessi jaoks. Hapnik, lämmastik ja suruõhk on kolm levinud abigaasi valikut, mida käsitletakse üksikasjalikumalt käesoleva artikli hilisemas osas.
Veekülmutaja
Veekülmutaja eemaldab soojust konkreetsetest komponentidest – tavaliselt laserallikast ja/või lõikepea – mitte aga jahutab lõiget ennast, mida reguleerib kiire ja materjali vastastikmõju. Täpsed jahutuskontuurid varieeruvad sõltuvalt masina ja allika tootjast.
Auru eemaldamine ja filtreerimine
Laserlõikamine tekitab auru, peeneid osakesi, aurustunud materjali ja pritsmeid. Eemaldamine viib saastunud õhu lõikepiirkonnast ära, aidates kaitsta operaatoreid, optikat, elektroonikat ja kogu töökohta. See ei tähenda, et iga materjali või katet oleks ohutu töötleda; tundmatud materjalid tuleb ikkagi identifitseerida ja sobivalt filtreerida.
Kaitsekest, lukustussüsteemid ja ohutussüsteemid
Tööstusmasinad on tavaliselt varustatud hädaseiskamispidurite, hoiatussignaalide ja kindlaksmääratud ohutute hooldusprotseduuridega, sõltumata masina paigutusest. Sõltuvalt konstruktsioonist võib masinale lisada täieliku kaitsekorpuse või seda võib kasutada kontrollitud laserpiirkonnas koos muude tehniliste ohutusmeetmetega. Kinnistes mudelites kasutatakse lisaks lukustatud uksi või paneele, nõuetekohaselt klassifitseeritud vaatamisaknaid ja, kui need on olemas, tulekahjuandureid.
Mitte iga suletud masinat ei saa automaatselt klassifitseerida „1. klassiks”. Klassifikatsioon sõltub täielikust sertifitseeritud konfiguratsioonist ja tavapärase töö käigus kättesaadavast kiirgusest – suletud süsteem võib siiski sisaldada palju kõrgema klassi sisseehitatud laseri ning kaitsekorpuse avamine hooldustöödeks muudab ohutingimusi.
Kuidas töötab kiudlaserlõikemasin? Samm-sammult
Kiudlaserlõikemasina töö sõltub sellest, et kõik eespool nimetatud alamsüsteemid töötavad koos kindlaksmääratud järjekorras. Allpool esitatud sammud kujutavad seda järjekorda ühe järjepideva protsessina, alates esialgsest projekteerimisfailist kuni kontrollitud ja eraldatud detailini. Allpool esitatud sammud allpool esitatud sammud kujutavad seda järjekorda ühe pideva protsessina, alates esialgsest projekteerimisfailist kuni kontrollitud ja eraldatud detailini.
1. samm: Disain koostatakse CAD/CAM-tarkvaras
Detali geomeetria imporditakse või luuakse CAD-programmis, seejärel paigutatakse see lehele pesastamise abil. CAM-tarkvara genereerib tööriista trajektoore, määrab kontuuride järjekorra, lisab sisse- ja väljasõidud ning määrab protsessiparameetrid vastavalt valitud materjalile ja paksusele.
2. samm: materjali laadimine ja töö seadistamine
Operaator või automatiseeritud laadimissüsteem paigutab lehe, toru või profiili õigele kohale. Töö seadistamisel kinnitatakse materjal ja paksus ning valitakse valideeritud parameetrid ja abigaas, kontrollides enne töö alustamist pihustit, kaitseakent, gaasivarustust, jahutust, väljatõmbesüsteemi ja ohutussüsteeme.
3. samm: Allikas genereerib kiire ja edastuskiud viib selle peani
Elektrienergia muundatakse kiudallika sees laserkiireks (vt spetsiaalset kiudlasertehnoloogia artiklit aluseks oleva füüsika kohta), ning valmis kiir liigub seejärel edastuskiudu kaudu lõikepea juurde.
4. samm: Lõikepea fokuseerib kiire ja seab töökauguse
Pea optika kollimeerib ja fokuseerib kiire väikeseks tööpunktiks, samal ajal kui autofookus ja mahtuvuslik kõrguse reguleerimine seavad fookuspositsiooni ja töökauguse vastavalt eespool kirjeldatule.
5. samm: Laser läbistab metalli
Enne kontuurlõikamise alustamist peab kiir tavaliselt materjalisse esialgse ava tekitama. Läbistamiseks võib kasutada teistsugust võimsusprofiili, fookusasendit, gaasi või ajastust kui püsirežiimis lõikamisel; paksem materjal muudab protsessi keerulisemaks ja võib tekitada pritsmeid, mis koormavad kaitseakent ja pihustit.
6. samm: Fokuseeritud kiir loob sulanud lõikamisvööndi
Materjal neelab osa kiire energiast, mis on kontsentreeritud väikesele alale. Temperatuur tõuseb, kuni materjal sulab ja teatud tingimustel osaliselt aurustub. See moodustab kitsa kanali, mida nimetatakse lõikekanaliks, ning ümbritsev materjal võib sattuda kuumuse mõjualasse. Tavalises lehtmetalli lõikamisel on domineerivateks mehhanismideks tavaliselt sulamine ja sulamaterjali väljapaiskumine – mitte täielik aurustumine.
7. samm: Abigaas eemaldab sulamaterjali
Koaksiaalne gaasijoa surub sulamaterjali läbi lõikejoone ja sellest välja. Kasutatavast gaasist sõltuvalt võib see ka toetada või kaitsta oksüdeerumise eest, mõjutada temperatuuri ja protsessi stabiilsust ning mõjutada räbu, serva värvi ja järgneva töötlemise nõudeid.
8. samm: CNC-liikumine kujundab programmeeritud kontuuri
CNC-kontroller koordineerib laseri, lõikepea, telgede, gaasivarustuse ja protsessi ajastust. See võib muuta kiirust ja protsessi käitumist nurkade, väikeste aukude, sissejuhtimiste või geomeetria muutuste juures, selle asemel et järgida iga kontuuri ühe konstantse kiirusega.
9. samm: detailid eraldatakse ja kontrollitakse
Kui lõikamine on lõppenud, laaditakse detailid maha ja kontrollitakse läbilõike sügavust, räbu või järelkärpeid, lõikejoone laius, servade karedust, koonust, kuumavärvi ja mõõtmete vastavust. Sõltuvalt kontrolli tulemustest võivad operaatorid parameetreid kohandada, vahetada pihusti, kontrollida optikat või masinat uuesti kalibreerida.
Mis juhtub kohas, kus laser puutub kokku metalliga?
Lõikamine toimub kokkupuutepunktis lühikese füüsikaliste sündmuste jada kaudu: materjal neelab kiire energia, mis muutub piisavalt kiiresti soojuseks, et sulatada (ja osaliselt aurustada) kitsa kanali, ning tekkinud sulamaterjal eemaldatakse ilma, et ükski tööriist lehte puudutaks. Allpool esitatud kolm jaotist järgivad seda järjekorda, alustades sellest, kuidas metall kiire energiat üldse vastu võtab.
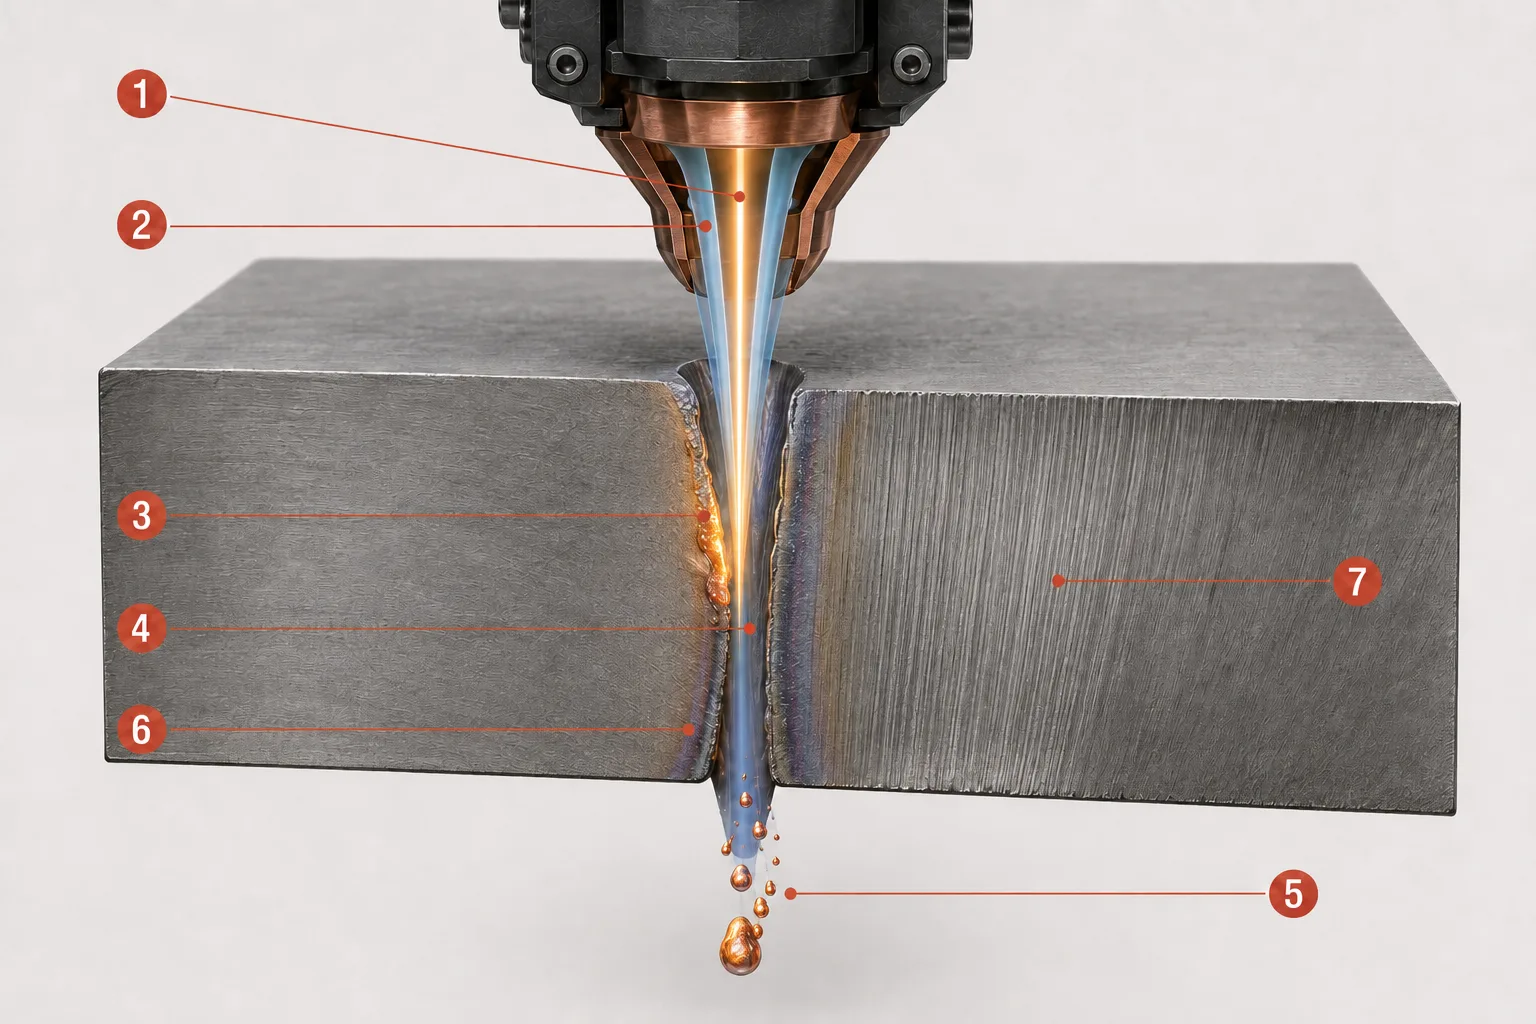
Silt: Lõikamisvööndis kuumutab fokuseeritud laserkiir (1) kitsast ala, samal ajal kui koaksiaalne abigaasi joa (2) surub sulamaterjali allapoole. Sulatustsoon (3) moodustub aktiivsel lõikamisrindel ja jätab maha kitsa kanali, mida nimetatakse lõikejooneks (4). Väljutatud sulamaterjal (5) väljub lehe alumise külje kaudu, samal ajal kui lõikejoone kõrval jääb kitsas kuumuse mõjuala (6) ning lõikeseinale moodustuvad lohud ehk triibud (7). Joonis on kontseptuaalne ega ole mõõtkavas.
Neeldumine ja soojusülekande
Metall ei neela kogu langevat laserenergiat ühtmoodi. Neeldumine sõltub lainepikkusest, sulamist, pinna seisukorrast, temperatuurist, katetest ja oksiidikihtidest, ning pinna käitumine võib kuumenemisel muutuda. Lõikamine muutub võimalikuks, kui energiat suunatakse väiksesse tsooni kiiremini, kui soojus suudab sealt eemale levida.
Sulamine, piiratud aurustumine ja lõikejoone tekkimine
- Sulamisvann / sulatatud piirkond: materjali piiratud piirkond, mis on kuumutatud üle selle sulamistemperatuuri.
- Aurustumine: kuumutatud materjali muutumine auruks. Enamikus lehtmetalli lõikamisprotsessides toimub see vaid piiratud ulatuses, peamiselt sulamise kõrval.
- Lõikejoon: kitsas kanal, mis tekib, kui laserenergia sulatab või eemaldab materjali ning abigaas puhastab selle lõiketeelt.
- Kuumutatud tsoon (HAZ): ümbritsev materjalipiirkond, mille omadused on kuumuse mõjul muutunud, ilma et see oleks sulanud.
- Räbu: uuesti tahkunud sulamaterjal, mis kleepub lõike alumisele küljele.
- Veojooned / triibud: peenikesed, peaaegu vertikaalsed jäljed, mis on nähtavad lõikepinnal ja tekivad protsessi käigus materjali paksuse läbimisel.
Kitsas HAZ, kraatideta serv või täiesti puhas lõige on protsessi tulemused, mitte garantiid – need sõltuvad masina terviklikust seadistusest, materjalist ja parameetritest.
Miks protsess on kontaktivaba
Ükski mehaaniline lõikeriist ei suru töödeldava detaili vastu, mis vähendab tööriista jõust tingitud deformatsiooni ja välistab tera kulumise. Kontaktivabadus ei tähenda, et kulumist või hooldust poleks: pihustid, kaitseaknad, tööpinda katvad ribid, filtrid ja mehaanilised süsteemid vajavad endiselt regulaarset hooldust ja vahetamist.
Kuidas laserkiir ja abigaas eemaldavad metalli?
Abigaasi keemiline koostis ja lõikemehhanism on sama protsessi kaks külge: gaas määrab, mis toimub lõikeserval, samas kui mehhanism kirjeldab, kuidas kiir ja gaasijuga eemaldavad materjali üheskoos. Allpool olevad jaotised seostavad iga gaasi selle domineeriva mehhanismiga ja tüüpilise tulemusega.
Lämmastik ja sulatluslõikamine
Lämmastikku kasutatakse sulatluslõikamisel peamiselt inertse lõikegaasina: kiir annab lõikamissoojuse, samas kui gaasijoa eemaldab sulami mehaaniliselt, mitte sellega reageerides. Kuna lämmastik kaitseb kuuma serva õhu eest, annab see kombinatsioon tavaliselt puhta, oksiidivaba serva, mistõttu on see levinud roostevaba terase, alumiiniumi ja muude sobivate metallide puhul. Võib olla vaja kõrget rõhku ja voolu, mis võib muuta gaasikulu märkimisväärseks.
Hapnik ja reaktiivne lõikamine
Hapnik on reaktiivse ehk leeklõikamise lõikamist: see reageerib sobiva kuuma metalliga, lisades protsessile energiat eksotermilise reaktsiooni kaudu, ning seda seostatakse tavaliselt süsiniku- ja pehme terasega. Saadud lõikeserv on oksüdeerunud ning see oksiidikiht võib mõjutada järgnevat keevitamist, katmist või värvimist. Hapnik ei ole automaatselt kiireim ega parim valik iga metalli ja paksuse puhul.
Suruõhuga lõikamine
Suruõhk sisaldab nii lämmastikku kui ka hapnikku ning võib sobivate rakenduste puhul olla majanduslikult soodne valik. Hapniku sisaldus annab piiratud reaktsioonivõime, mistõttu võib servale jääda mõningane oksüdeerumine. Tulemuslikkus sõltub rõhust, voolukiirusest, õhu kvaliteedist, kuivusest, filtreerimisest, materjalist, paksusest ja nõutavast servaviimistlusest. Suruõhk ei ole universaalne asendus spetsiaalsele lämmastiku- või hapnikuvarustusele.
Sublimatsioonlõikamine
Sublimatsioonlõikamine eemaldab materjali peamiselt aurustumise teel, sulatades seda minimaalselt. Peamised mehhanismid on sulatus-, reaktiiv- ja sublimatsioonlõikamine, kuid tööstuslikud lehtmetalli kiudlõikurid tuginevad peamiselt kahele esimesele; sublimatsioon on asjakohasem spetsialiseeritud, täppisrakenduste puhul.
Lõikemehhanism ja laseri ajaliselt reguleeritav režiim on erinevad klassifitseerimisteljed: sulatus-, reaktiivne ja sublimatsioonlõikamine kirjeldavad, kuidas materjali eemaldatakse, samas kui pidevlaine (CW), kvaasipidevlaine (QCW) ja impulssrežiim kirjeldavad, kuidas allikas kiirt kiirgab – need mõisted ei ole omavahel asendatavad.
Allpool olevas tabelis võrreldakse kolme abigaasi otse:
| Gaas | Peamine roll | Tavaline kasutus | Tüüpilised serva omadused | Oluline piirang |
|---|---|---|---|---|
| Oxygen | Võimaldab läbida eksotermilise oksüdatsioonireaktsiooni | Peamiselt süsinikteras/pehme teras | Oksüdeerunud serv | Oksiid tuleb enne järgnevat töötlemist eemaldada |
| Lämmastik | Väljutab sulami ilma serva tahtlikult oksüdeerimata | Roostevaba teras, alumiinium ja muud sobivad metallid | Kui protsess on õige, on serv puhas ja oksüüdivaba | Võib nõuda kõrget rõhku, voolu ja gaasikulu |
| Suruõhk | Surub sulami välja piiratud hapnikuga toetatult | Valitud sobivad metallid ja paksused | Võimalik on mõningane oksüdeerumine | Kvaliteet sõltub suuresti õhu ettevalmistamisest ja protsessi nõuetest |
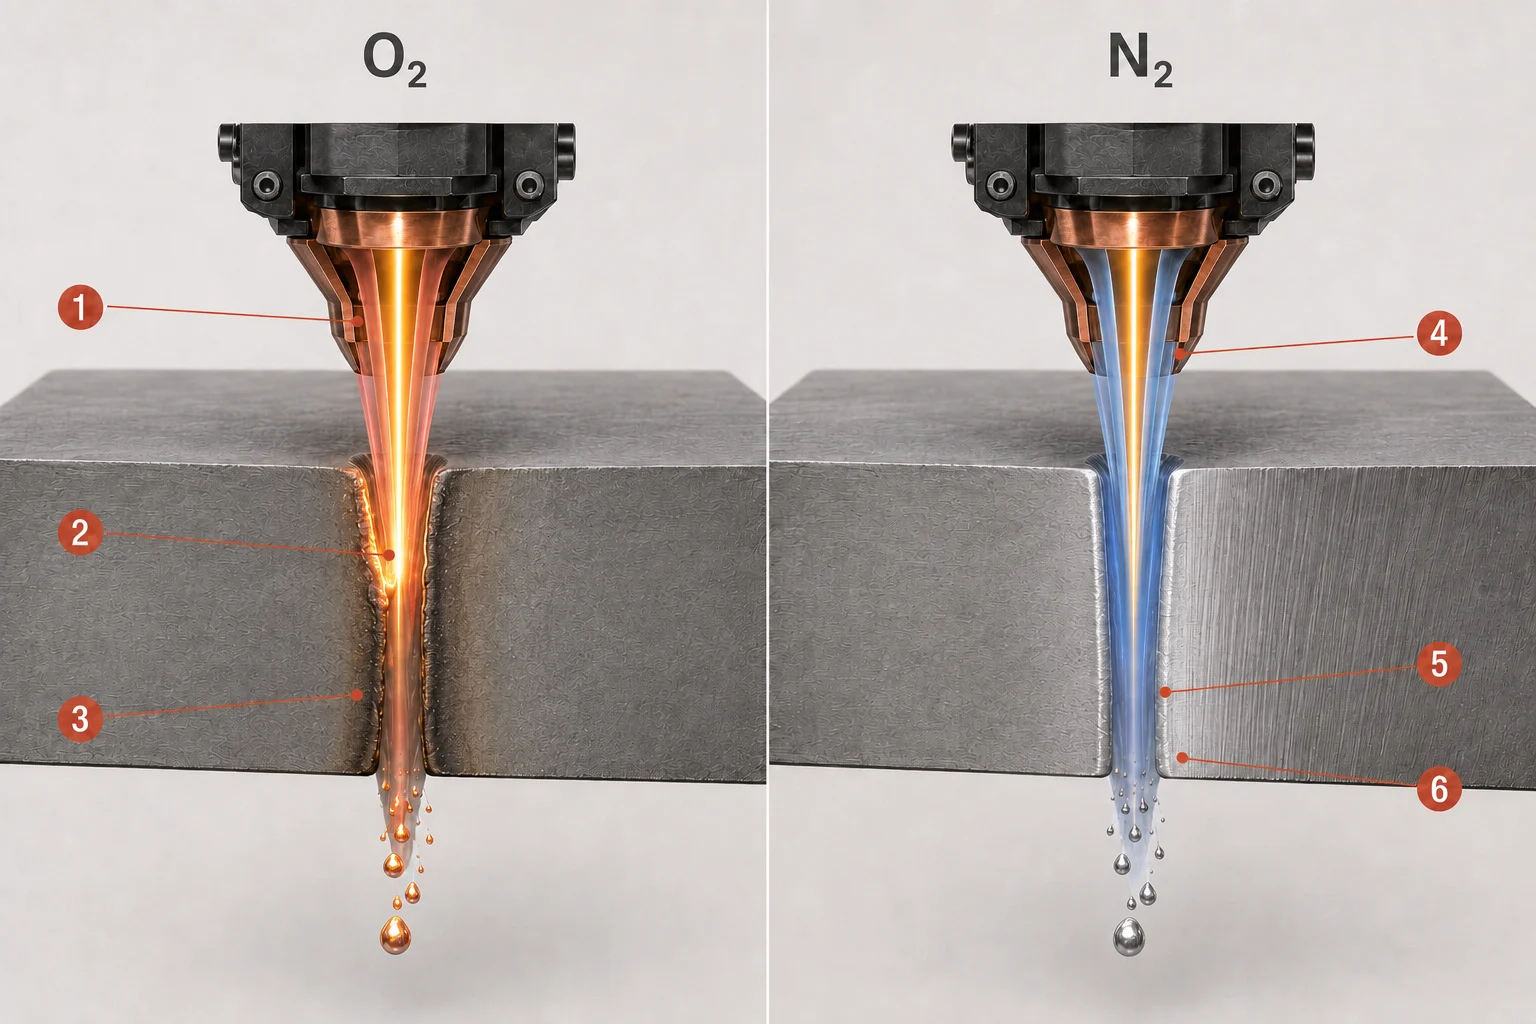
Märkus: Hapnikuga toetatud reaktiivse lõikamise puhul eemaldab hapnikuvool (1) sulamaterjali, samal ajal kui eksotermiline oksüdatsioonireaktsioon (2) lisab protsessile soojust ja jätab järele oksüdeerunud lõikeserva (3). Lämmastikuga-toetatud sulatuslõikamisel surub lämmastikuvool (4) sulamaterjali mehaaniliselt surve all välja (5) ning võib õigete protsessiparameetrite korral anda puhta, oksüdeerimata serva (6). Joonisel on näidatud tüüpilised erinevused; tegelikud tulemused sõltuvad materjalist, paksusest ja seadme seadistustest.
Mis määrab lõikekvaliteedi ja valmisdetaili täpsuse?
Ükski seadistus ei määra lõikekvaliteeti üksi. Iga protsessiparameeter muudab lõikepiirkonna füüsilist seisundit ning see seisund annab nähtava tulemuse valmis serval. Allolev tabel seob peamised muutujad – laseri võimsuse, lõikekiiruse kiirus, fookuse asukoht, gaasi rõhk ja vool, düüsi suunamine, kaugus materjalist ning materjali seisund – sellega, mis füüsiliselt muutub ja mida lugeja võib näha, kui see muutuja kaldub sihtmärgist kõrvale:
| Muutuja | Mis muutub füüsiliselt | Võimalik nähtav tulemus, kui andmed on valed |
|---|---|---|
| Laseri võimsus | Lõikepiirkonda suunatud energia | Ebapiisav lõige, ülekuumenemine, laiem lõikejoon või liigne räbu |
| Lõikekiirus | Interaktsiooni aeg ja energia pikkusühiku kohta | Läbistamatus, põlemisjäljed, ebatasane serv või liigne soojuskoormus |
| Fookuse asukoht | Kiire suurus ja energia jaotus paksuse ulatuses | Koonus, laiem lõikejoon, ebatasasus või ebastabiilne läbistamine |
| Gaasi rõhk/vool | Sulami väljapaiskumisjõud ja kaitse-/reaktsioonikäitumine | Põhjasetted, oksüdeerumine, ebaühtlane lõikejoon või ebastabiilne lõikamine |
| Pihusti joondamine | Kiire ja gaasijoa koaksiaalne suhe | Ebaühtlane serva kvaliteet sõltuvalt lõikamissuunast |
| Vahekaugus | Gaasipihusti geomeetria ja pea asend | Ebastabiilne protsess, räbu või kokkupõrkeoht |
| Materjali seisund | Neeldumine, soojusjuhtivus ja pinnareaktsioon | Ebaühtlane algus, ebatasasus, pritsmed või erinevused lehe ulatuses |
Need on pigem võimalikud seosed kui täielik diagnostiline tabel, ning sama nähtav defekt võib sageli tuleneda rohkem kui ühest põhjusest.
Lõikejoon, täpsus, korratavus ja tolerants
Lisaks üksikutele parameetritele sõltub lõplik täpsus kogu süsteemist: allika ja kiire kvaliteedist, lõikepea optikast, joondamisest, CNC-interpoleerimisest, servo reageerimisest, raami jäikusest, kalibreerimisest, gaasi etteandmisest, materjali tasapinnalisusest ja tarvikute seisukorrast. Mitmed seotud terminid kirjeldavad selle tulemuse erinevaid aspekte ja neid ei tohiks käsitleda võrdväärsete näitajatena:
- Kiire laigusuurus – fokuseeritud kiire läbimõõt töödeldaval detailil.
- Lõikejoone laius – lõikamise käigus eemaldatud materjali tegelik laius, mida mõjutab kiire laigusuurus, kuid mis ei ole sellega identne.
- Masina positsioneerimistäpsus – kui täpselt suudab masin liikuda ettenähtud asendisse.
- Korratavus – kui järjepidevalt masin naaseb mitme tsükli jooksul samasse asendisse.
- Valmisdetaili tolerants – valmisdetaili lubatud mõõtmete kõikumine, mis peegeldab kõigi eespool nimetatud tegurite koostoimet.
Milliseid kiudlaserlõikepinke on olemas?
Kiudlaserlõikepinke valmistatakse mitmesuguste paigutustega, millest igaüks sobib erinevate töödeldavate detailide kujudega.
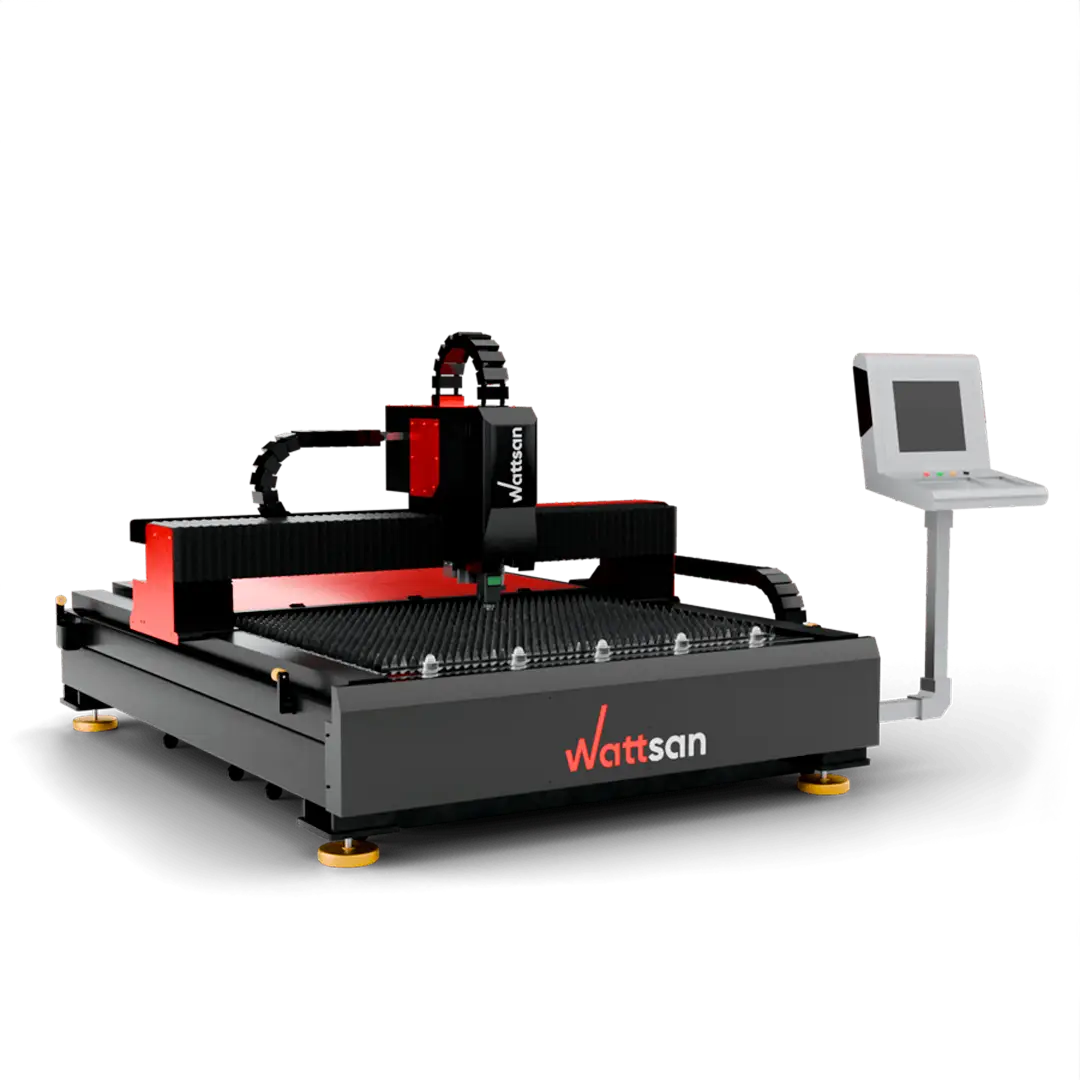
Lamepleki kiudlaserlõikurid
Kõige levinum konstruktsioon kasutab portaali, mis liigub fikseeritud või vahetatava laua kohal, ning on mõeldud lamepleki ja plaatmaterjali lõikamiseks.
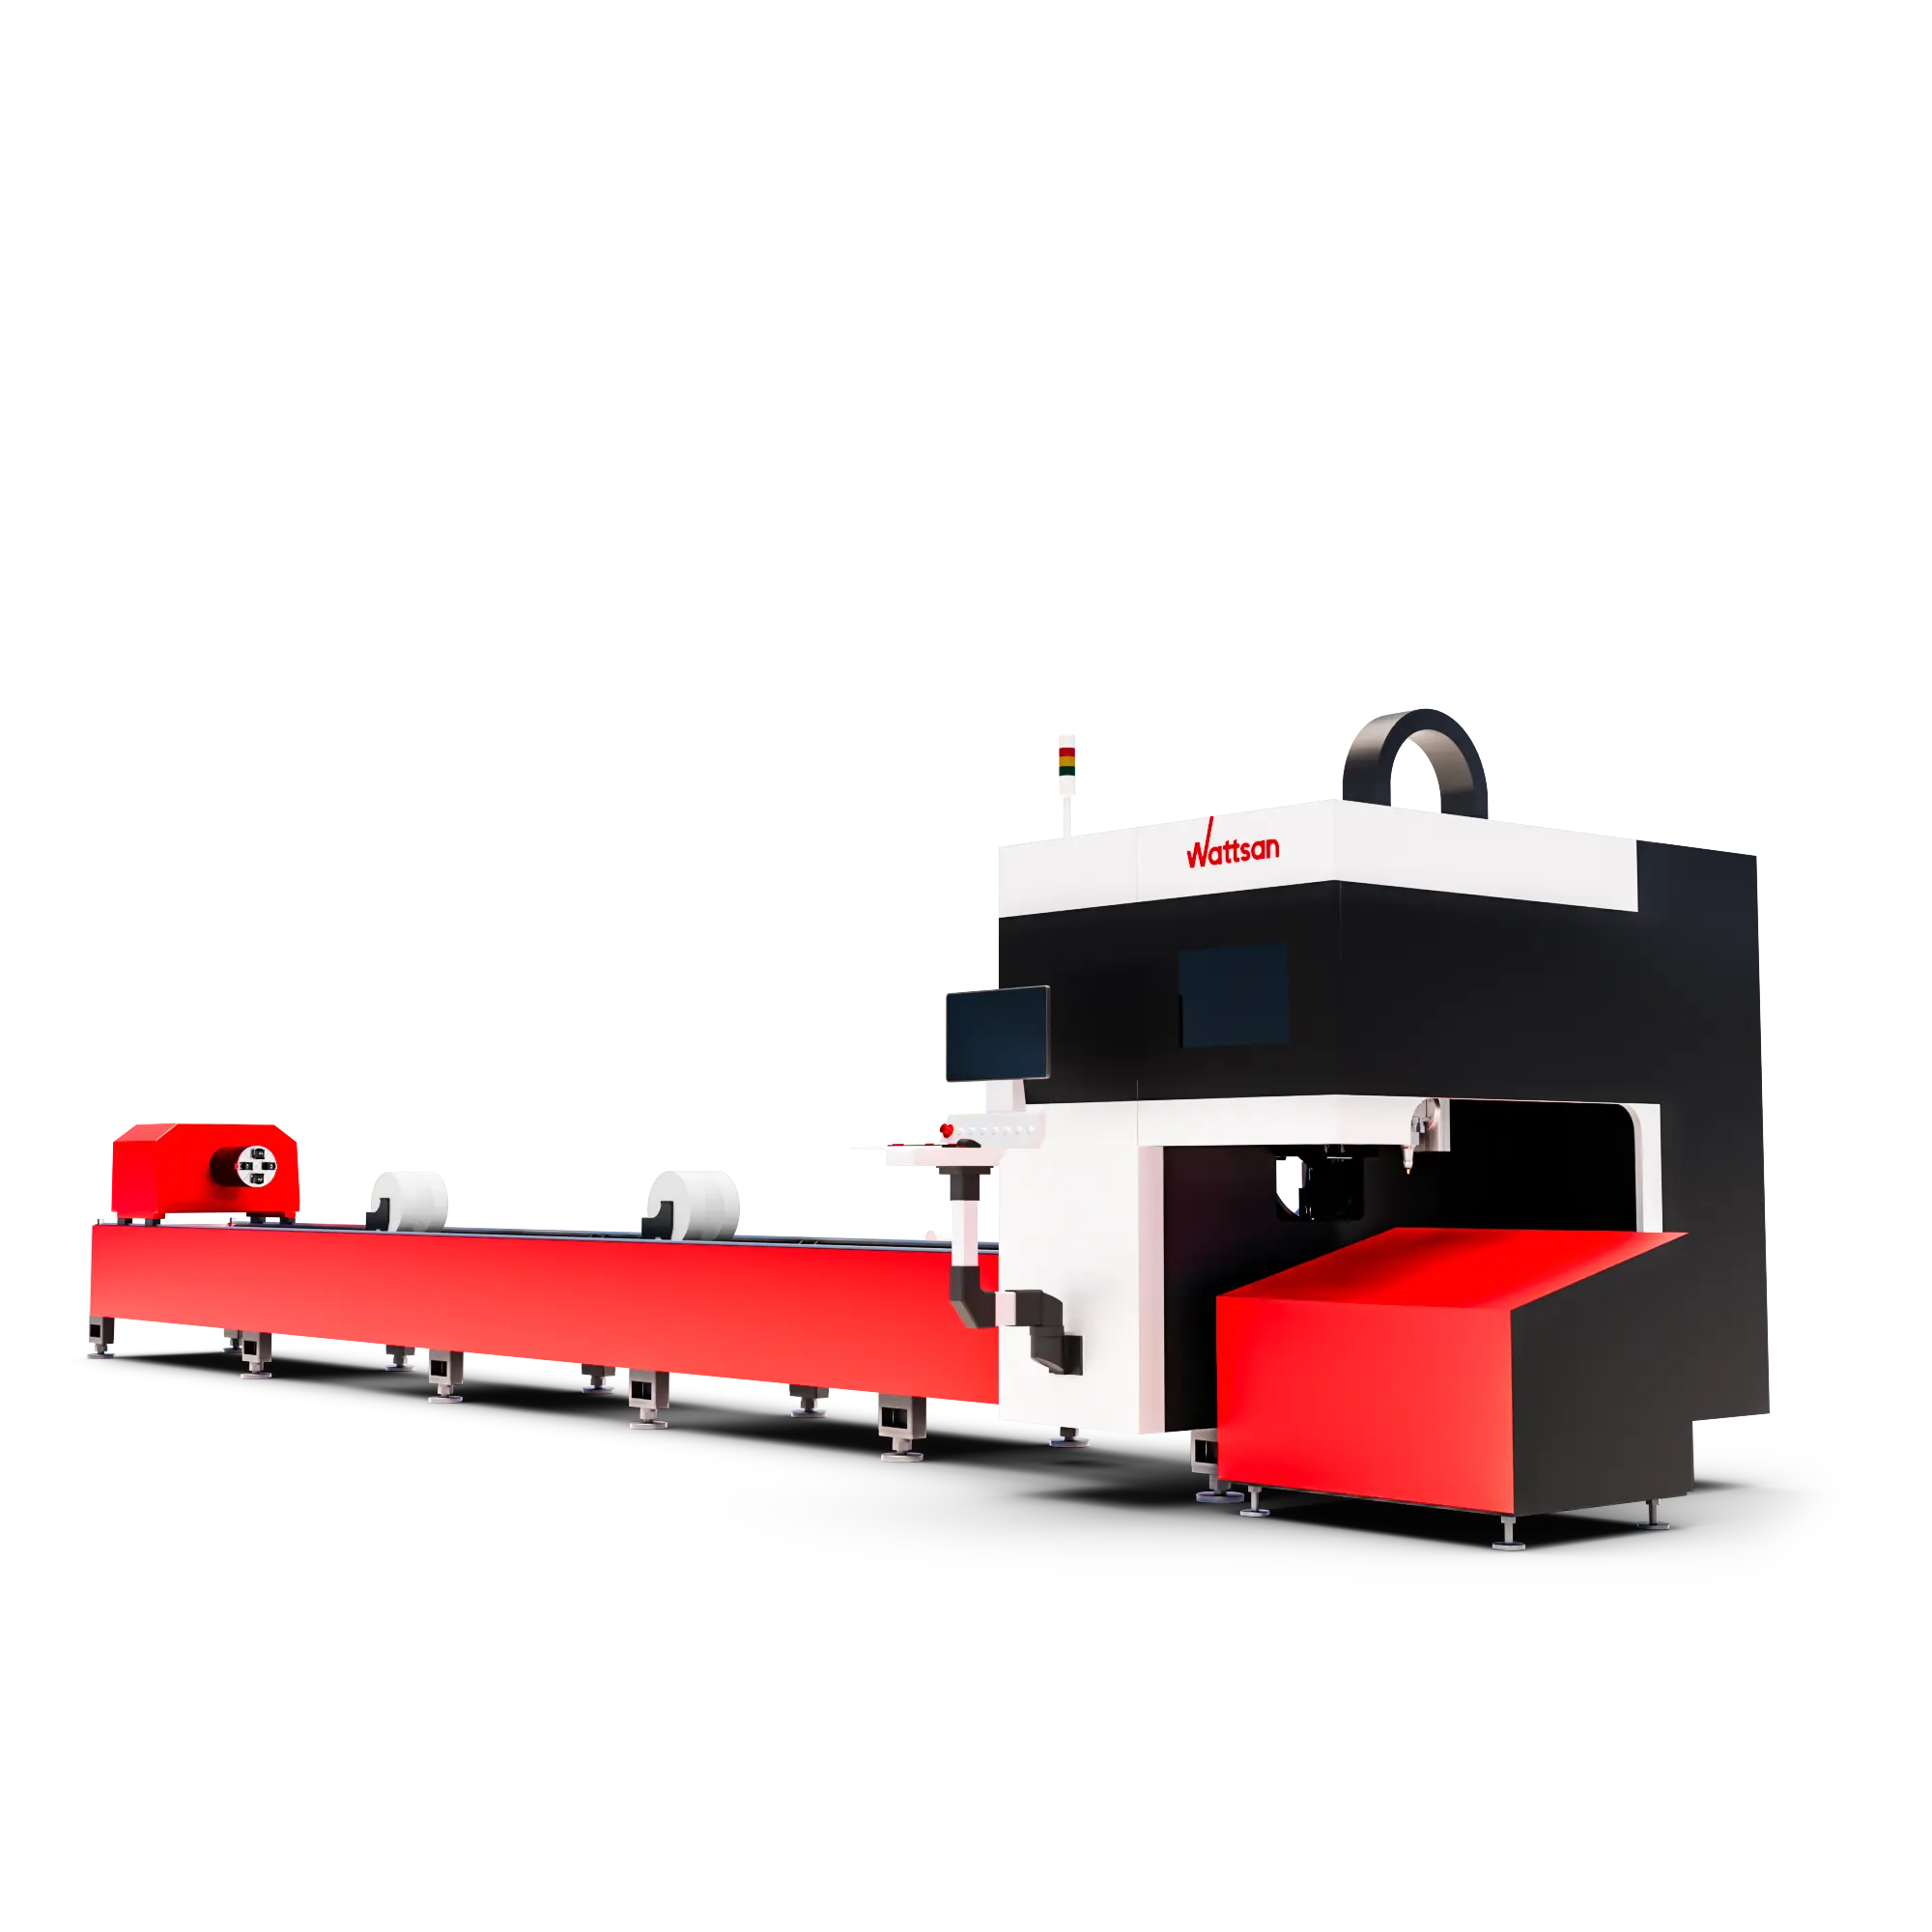
Kiudlaser-torulõikemasinad
Torulõikemasinad kasutavad pöörlevat padrunit ja spetsiaalset toru- või profiilitoetust, et juhtida programmeeritud lõikeid kolmemõõtmelise töödeldava detaili ümber.
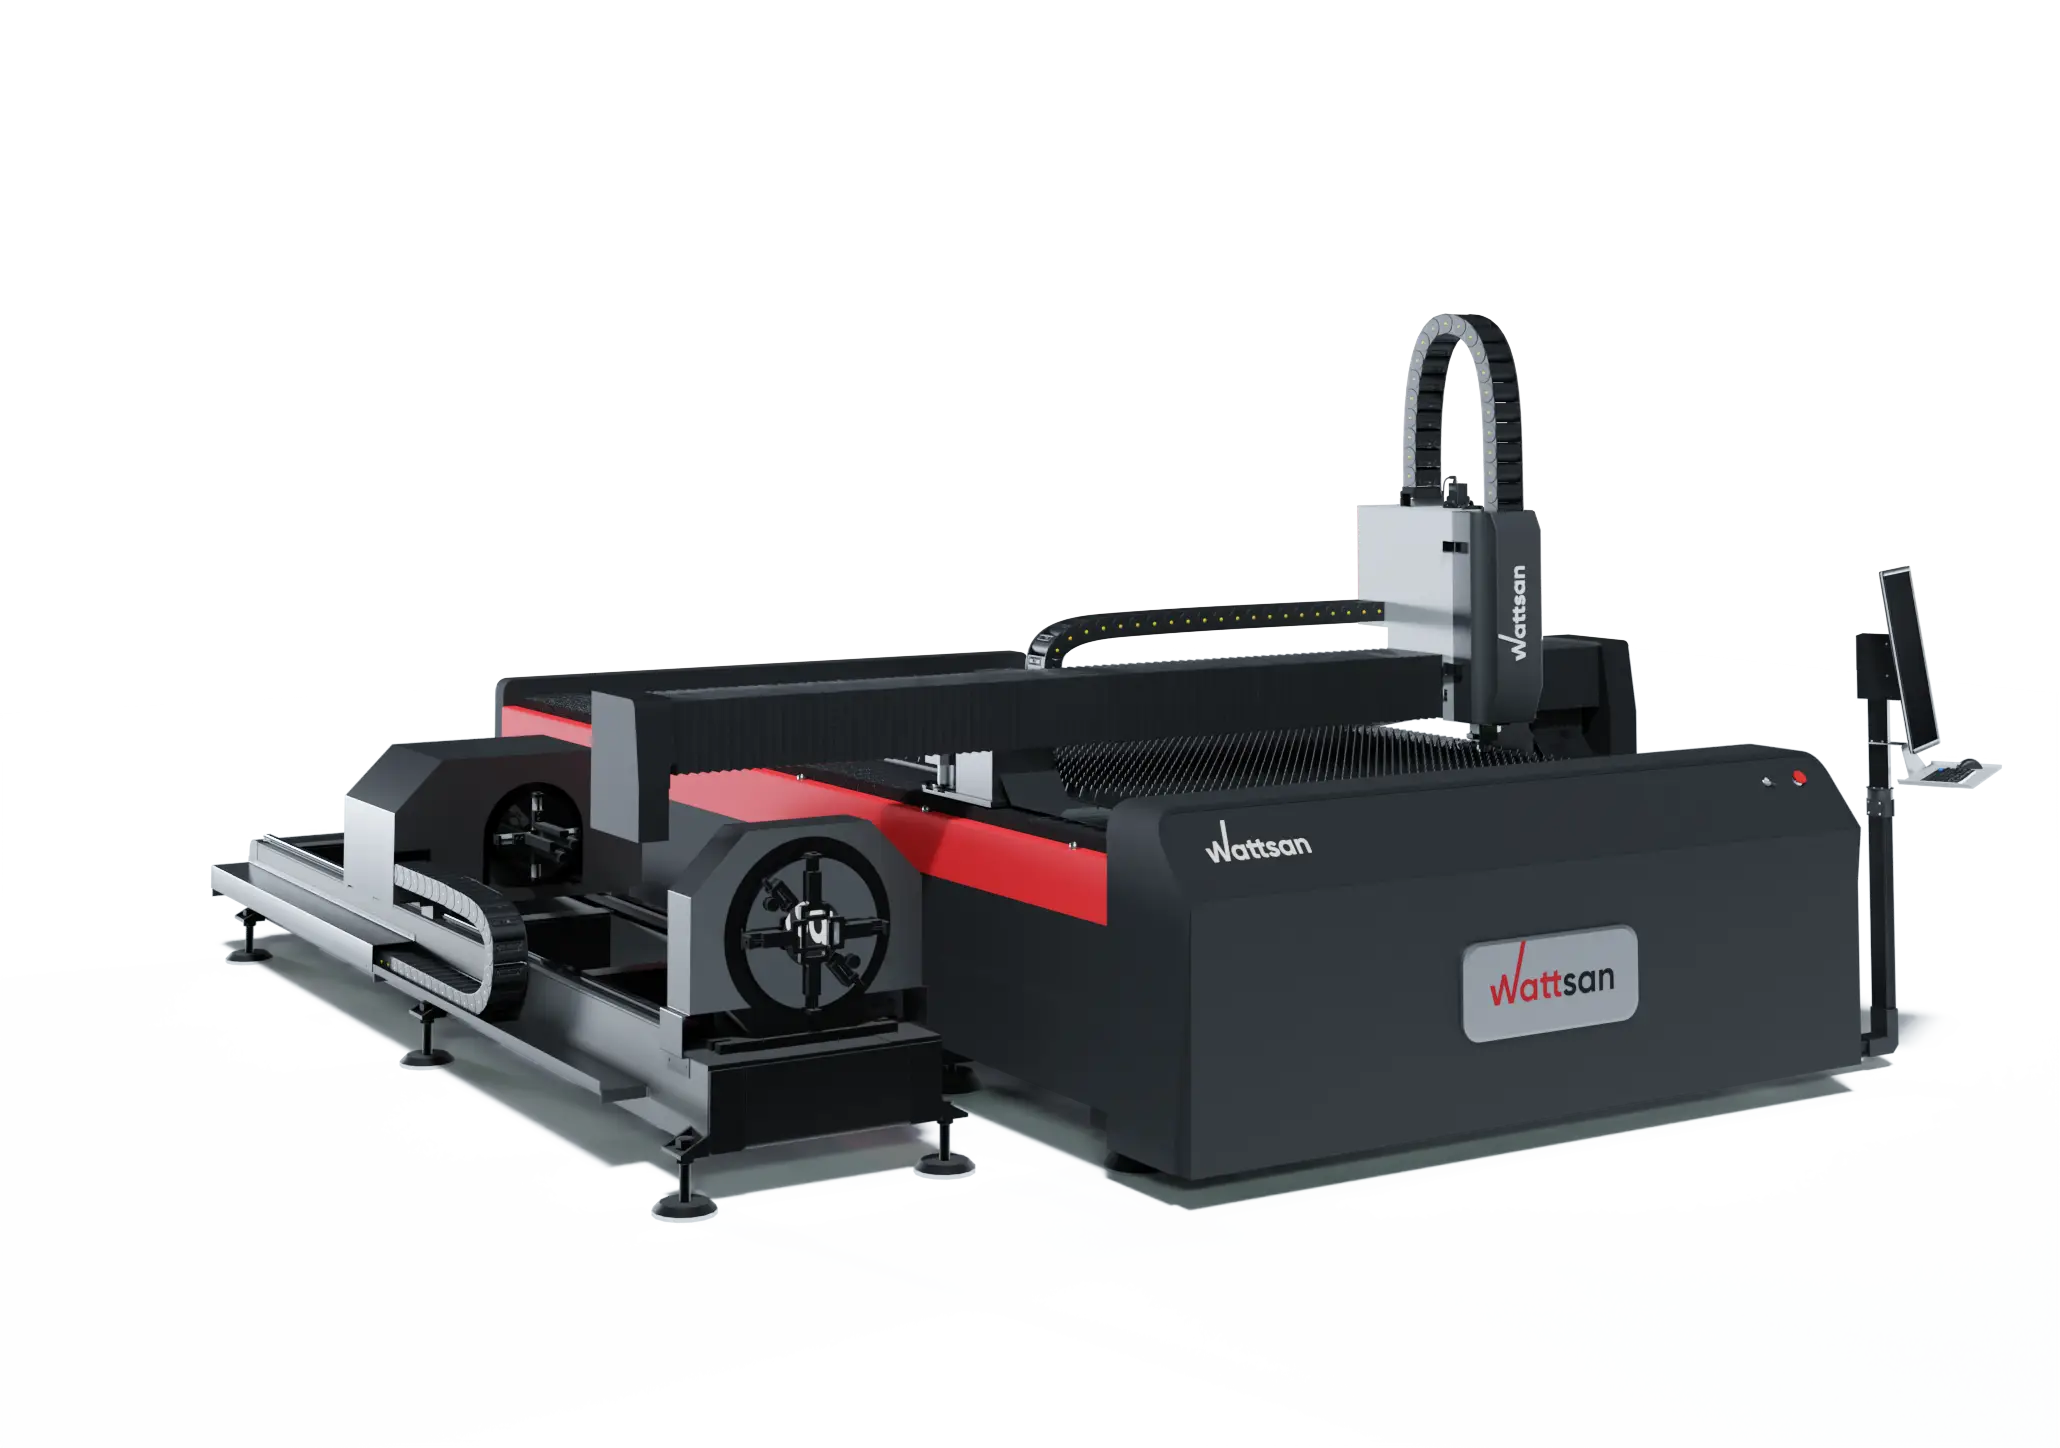
Lehtmetalli ja torude kombineeritud masinad
Mõned platvormid ühendavad ühes masinas lehtmetalli ja torude töötlemise võimalused, kusjuures konfiguratsioonist tulenevad kompromissid sõltuvad tootmisvajadustest.
Milliseid materjale saab kiudlaserlõikemasinaga lõigata?
Mida saab kiudlaseriga lõigata? Tööstuslikes lõikemasinates kasutatakse seda tehnoloogiat peamiselt selliste metallide puhul nagu süsinikteras, roostevaba teras, alumiinium, vask, messing ja titaan. See, milliseid materjale kiudlaser täpselt lõigata suudab – ning millise paksuse, kiiruse ja kvaliteediga –, sõltub masina ja protsessi täielikust konfiguratsioonist.
Tehniline lõigatavus ei tähenda, et iga masin suudaks lõigata iga materjaliklassi või paksust sama kiiruse või kvaliteediga. Võimekus sõltub allikast, kiire omadustest, lõikepea tüübist, abigaasist, materjali seisukorrast, paksusest ja valideeritud protsessiparameetritest. Valitud kaetud metalle ja sulameid on samuti võimalik töödelda, kui masin ja protsess on selle konkreetse rakenduse jaoks valideeritud.
Tavalised tööstuslikud ütterbiumkiudlaserlõikurid on metallile suunatud süsteemid ja neid ei kasutata tavaliselt puidu, akrüüli, klaasi, kanga, plastide ega komposiitide lõikamiseks.
Kiudlaserlõikemasinate eelised ja piirangud
| Eelised | Nõutav kvalifikatsioon |
|---|---|
| Kontaktivaba lõikamine | Lõikeriist ei puutu lehega kokku, kuid tarvikud ja masinaosad vajavad ikkagi hooldust |
| Suur kiirus sobivate metallide puhul | Kiirus sõltub materjalist, paksusest, gaasist, geomeetriast ja nõutavast serva kvaliteedist |
| Kitsas lõikejoon ja detailseid kontuure | Minimaalne detailide suurus ja tolerants ei sõltu ainult laigusuurusest |
| Tõhus kiudallikas | Kogu seadme energiatarbimine hõlmab ka jahutust, ekstraheerimist, ajameid, juhtimissüsteeme ning gaasi tootmist ja tarnimist |
| Peegeldavate metallide töötlemine on võimalik | Nõuab ühilduvat allikat, pead, tagasipeegelduse kaitset ja valideeritud parameetreid |
| CNC-automaatika ja korratavus | Usaldusväärne järelevalveta tootmine nõuab seiret, automatiseerimist, hooldust ja stabiilset protsessi |
| Vähendatud avatud kiire joondamine võrreldes traditsiooniliste CO₂-süsteemidega | Lõikepea optika, kaitseklaasid, pihustid ja mehaanilised süsteemid vajavad endiselt kontrolli ja hooldust |
Kiudlaserlõikur vs. CO₂-laserlõikur
Kiud- ja CO₂-laserlõikurid kuuluvad erinevatesse kategooriatesse tööstusmasinates kasutatavate peamiste laserallikate kategooriatesse ning need kaks arhitektuuri erinevad võimenduskeskkonnast, lainepikkusest ja kiire edastamisviisist.
| Funktsioon | Kiudlaserlõikur | Traditsiooniline CO₂-laserlõikur |
|---|---|---|
| Tavaline võimenduskeskkond | Haruldaste muldmetallidega legeeritud optiline kiud | CO₂-põhine gaaside segu |
| Tavaline tööstuslik lainepikkus | Lähedal 1 μm iterbiumisüsteemide puhul | Tavaliselt umbes 10,6 μm |
| Kiire edastamine | Suures osas suletud kiudoptika edastus allavoolu optikasse | Tavaliselt vabas ruumis peeglite abil toimuv kiire edastamine |
| Tüüpiline materjali fookus | Metallid | Mittemetallid ja sobivates suure võimsusega tööstussüsteemides ka metallid |
| Seadmete hoolduse eripära | Tavalistes konstruktsioonides pole vaja joondada pikka välist peegliteed | Peeglite trajektoor ja kiire joondamine on olulised traditsioonilistes konstruktsioonides |
CO₂-laserid ei ole võimetud metalli lõikama – suure võimsusega tööstuslikud CO₂-süsteemid suudavad metalli lõigata ja teevad seda ka. Piirang kehtib peamiselt väiksema võimsusega töökoda-tüüpi CO₂-seadmete kohta, mitte tehnoloogia kui terviku kohta. Aluseks oleva mehhanismi kohta vaata CO₂-laseri tööpõhimõtet.
Kas kiudlaserlõikur vajab hooldust?
Suletud kiudlaserallikas ise on suures osas hooldusvaene, kuid see ei kehti kogu masina kohta. Tavaliselt tuleb regulaarselt kontrollida kaitseaknaid, pihusti seisukorda ja tsentreerimist, lõikepea optikat vastavalt tootja juhistele, jahutusvedelikku ja jahutussüsteemi, abigaasi filtreerimist ja varustust, väljatõmbefiltreid ja torustikku, tööpinda ja kogumisalasid, määrde- ja liikumiskomponente ning kalibreerimist, andureid ja ohutuslukustusi.
Hooldusintervallid varieeruvad sõltuvalt tootjast ja mudelist – kontrollige pigem masina enda dokumentatsiooni, kui tuginege üldistele näitajatele, nagu universaalne 100 000-tunnine kasutusiga.
Kas kiudlaserlõikepink on ohutu?
Kiudlaserlõikamisel kasutatav lähi-infrapunakiir on nähtamatu, kuid võib põhjustada tõsiseid silma- ja nahavigastusi, samuti võib metallilt peegeldunud kiirgus olla ohtlik. Asjakohased tehnilised ohutusmeetmed on hädavajalikud; sõltuvalt masina konfiguratsioonist võivad need hõlmata kaitsekest, lukustusseadmeid, kiire piiramist, nõuetekohase nimivõimsusega vaatamisaknaid või kontrollitud alale juurdepääsu meetmeid. Lõikamisel tekkivad aurud ja osakesed tuleb ära juhtida ning enne töötlemist tuleb kindlaks teha pinnakatted või tundmatud materjalid. Kuum materjal, sädemed ja süttivad saasteained tekitavad tuleohtu ning hooldustööde käigus võivad ilmneda ohud, mida tavapärase töö käigus ei esine.
Kaitseprillid ei ole üldotstarbelised: vajaduse korral tuleb need valida vastavalt konkreetsele lainepikkusele, optilisele tihedusele ja ülesandele, ning tehnilised kaitsemeetmed on isikukaitsevahenditest tähtsamad. Tootja kasutusjuhend, operaatori koolitus, kohaspetsiifiline riskihindamine ja kohaldatavad kohalikud eeskirjad on tähtsamad kui mis tahes üldine ülevaade.
Kokkuvõte
Kiudlaserlõikemasin muudab digitaalse joonise valmis metallosaks koordineeritud protsessi kaudu, mis hõlmab kiire genereerimist, suunamist, fokuseerimist, läbistamist, gaasiga abistatud sulatatud materjali eemaldamist ja CNC-juhtimisega liikumise koordineeritud jada abil. Iga alamsüsteem sõltub teistest: võimas allikas ei suuda kompenseerida halvasti joondatud pead ning täpne optika ei suuda kompenseerida ebastabiilset liikumissüsteemi.
Korduma kippuvad küsimused kiudlaserlõikemasinate kohta
Kas kiudlaser on sama mis kiudlaserlõikuriga?
Ei. Kiudlaser on kiire genereeriv allikas; kiudlaserlõikur on terviklik süsteem – allikas, juhtkiud, lõikepea, liikumissüsteem ja gaasivarustus –, mis kasutab seda kiirt metalli lõikamiseks.
Kas kiudlaserlõikur sulatab või aurustab metalli?
Peamiselt sulatab. Enamikus tavapärastes metallilõikamisprotsessides on domineerivaks mehhanismiks sulamine, millele järgneb gaasi-abistatud sulamaterjali väljutamine; osaline aurustumine võib samuti esineda, kuid täielik aurustumine ei ole igapäevases lehtmetalli lõikamises tüüpiline.
Miks vajab kiudlaserlõikur abigaasi?
Abigaas tõrjub sulamaterjali füüsiliselt lõikejoonest välja, mida laser üksi seda eemaldada ei suuda. Sõltuvalt gaasist võib see ka kontrollida või toetada servade oksüdeerumist ning aidata protsessi stabiliseerida.
Mis on erinevus hapniku- ja lämmastiklaserlõikamise vahel?
Hapnik reageerib keemiliselt kuuma metalliga, lisades energiat eksotermilise reaktsiooni kaudu ja jättes maha oksüdeerunud serva; seda kasutatakse peamiselt süsinikterasel ja pehmel terasel. Lämmastik on suures osas inertne, tõrjub sulamaterjali mehaaniliselt välja ilma reageerimata, mis annab tavaliselt puhta, oksüüdivaba serva materjalidel nagu roostevaba teras ja alumiinium.
Miks on kiudlaserlõikepäis vaja autofookust?
Mitte iga kiudlaserlõikepäis ei sisalda ega vaja autofookust. Kui see on olemas, reguleerib autofookus kiire fookusasendit ilma, et operaator peaks optilist süsteemi käsitsi ümber paigutama, mis lihtsustab materjalide, paksuste, ja lõikamisprotsesside vahel. See ei optimeeri tööd iseenesest; õige fookusasend sõltub endiselt valideeritud parameetritest.
Mis on kiht kiudlaserlõikamisel?
Lõikejoon on kitsas kanal, mis tekib, kui laserenergia sulatab või eemaldab materjali ning abigaas puhastab selle lõiketeelt. Lõikejoone laius sõltub kiire laigusuurusest, kuid ei ole sellega identne, kuna ka gaasivool, fookuspunkt ja materjali käitumine mõjutavad lõpliku kanali laius
Kas kiudlaserlõikuriga saab lõigata vaske ja messingit?
Jah, sobivalt konfigureeritud kaasaegsed süsteemid suudavad seda teha. Selleks on vaja allikat ja lõikepäid, mis sobivad kokku nende tugevalt peegeldavate metallidega, piisavat tagasipeegelduse kaitset ning valideeritud parameetreid vastavalt sulamile ja paksusele.

