Maszyna do cięcia laserem światłowodowym to system sterowany numerycznie (CNC), który kieruje wiązkę o dużej mocy z źródła lasera światłowodowego przez głowicę tnącą, skupia ją na metalu i wykorzystuje gaz wspomagający do usuwania stopionego materiału, podczas gdy głowica podąża po zaprogramowanej ścieżce cięcia. Źródło generuje wiązkę, ale samo źródło nie stanowi maszyny: optyka doprowadzająca, sterowanie ruchem, zasilanie gazem, chłodzenie oraz systemy bezpieczeństwa – wszystkie te elementy muszą współpracować, aby proces ten pozwolił na wycięcie nadającej się do użytku części.
W niniejszym artykule wyjaśniono zasadę cięcia laserowego, śledząc cały proces cięcia laserem światłowodowym – od rysunku cyfrowego do gotowej części metalowej – opisując, z czego składa się maszyna, jak jej podsystemy współdziałają ze sobą oraz jak przebiega proces krok po kroku. Informacje na temat fizyki generowania wiązki wewnątrz źródła można znaleźć pod adresem jak laser światłowodowy generuje i wzmacnia światło.
Czym jest maszyna do cięcia laserem światłowodowym?
Maszyna do cięcia laserem światłowodowym to sterowany numerycznie (CNC) system cięcia termicznego bezkontaktowego, wykorzystywany głównie do cięcia metalu. Łączy w sobie kilka odrębnych podsystemów, z których każdy pełni określoną funkcję:
- Źródło lasera światłowodowego generuje wiązkę.
- Światłowód doprowadzający lub procesowy przenosi gotową wiązkę do głowicy tnącej.
- Głowica tnąca kolimuje, ogniskuje i kieruje wiązkę, dostarczając jednocześnie gaz wspomagający.
- Układ ruchowy i sterownik CNC przemieszczają głowicę lub obrabiany element wzdłuż zaprogramowanej ścieżki.
- Systemy chłodzenia, odciągania, dostarczania gazu, czujników oraz bezpieczeństwa zapewniają niezawodny przebieg procesu.
Termin „włóknowy” odnosi się do architektury źródła lasera, a nie do obecności kabla światłowodowego w dowolnym miejscu maszyny. System kwalifikuje się jako maszyna do cięcia laserem światłowodowym, gdy jej wiązka tnąca jest generowana przez źródło lasera światłowodowego.
W brytyjskiej odmianie języka angielskiego ten sam sprzęt nazywa się „fibre laser cutting machine”; zmienia się pisownia, ale technologia pozostaje ta sama.
Jakie są główne części maszyny do cięcia laserem światłowodowym?
Jakość cięcia i czas sprawności zależą od tego, jak cały system działa jako całość, a nie wyłącznie od mocy źródła lasera. Poniższe sekcje omawiają każdy podsystem i rolę, jaką odgrywa on w końcowym efekcie.
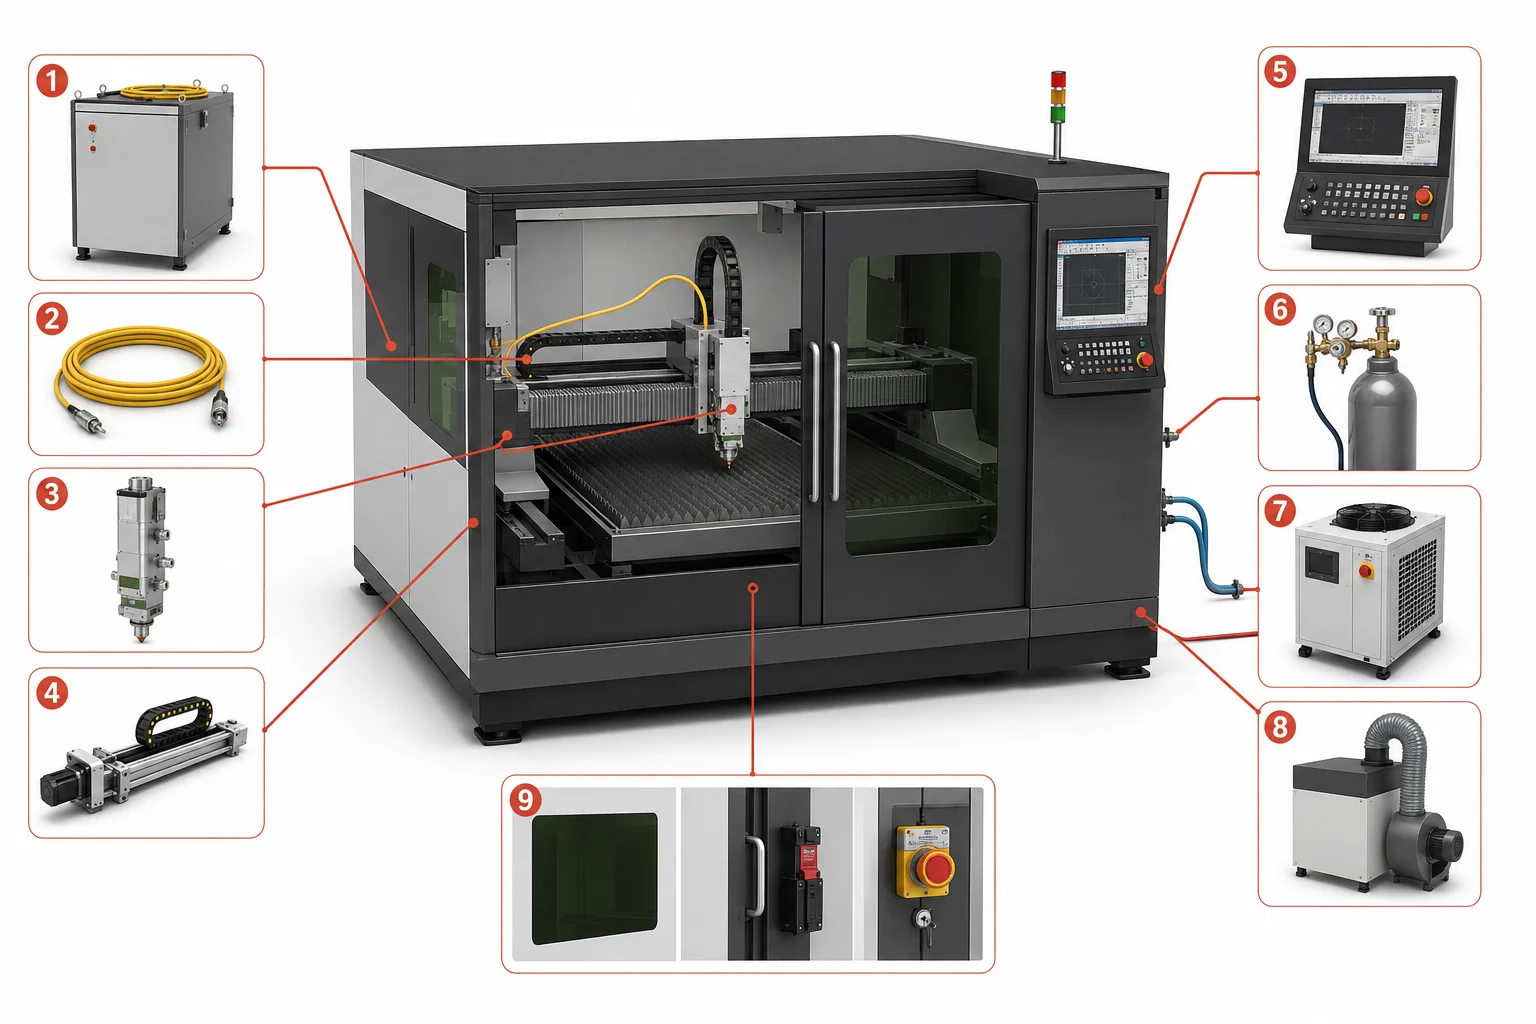
Napis: Główne układy maszyny do cięcia laserem światłowodowym: 1 – Źródło lasera światłowodowego, 2 – Światłowód doprowadzający/roboczy, 3 – Głowica tnąca lasera światłowodowego, 4 – System suwnicowy i ruchowy, 5 – Sterownik CNC i interfejs CAD/CAM, 6 – Układ zasilania gazem pomocniczym, 7 – Chłodziarka wodna, 8 – Odciąg i filtracja oparów, 9 – Obudowa ochronna i systemy bezpieczeństwa
Źródło lasera światłowodowego
Źródło przekształca energię elektryczną w kontrolowaną wiązkę laserową. Przemysłowe wycinarki do blachy zazwyczaj wykorzystują źródła światłowodowe na iterbie o dużej mocy i fali ciągłej, których długość fali w bliskiej podczerwieni oraz charakterystyka wiązki doskonale nadają się do wielu przemysłowych zastosowań związanych z cięciem metalu- cięcia metalu. Źródło to jest jednym z kilku podsystemów: dostarcza wiązkę, podczas gdy wszystkie elementy znajdujące się dalej w łańcuchu decydują o tym, w jaki sposób wiązka ta jest dostarczana, kształtowana i przekształcana w gotowe cięcie. Czytelnicy zainteresowani podstawami fizyki wyjaśniającymi, w jaki sposób lasery wytwarzają spójne światło, znajdą tam wyjaśnienie zasady emisji wymuszonej.
Światłowód doprowadzający wiązkę
W systemie lasera światłowodowego występują dwa różne rodzaje światłowodów i warto je rozróżniać. Aktywny, domieszkowany światłowód znajduje się wewnątrz źródła, gdzie generowane i wzmacniane jest światło. Światłowód doprowadzający, lub procesowe, jest oddzielnym elementem, który przenosi już wygenerowaną wiązkę ze źródła do głowicy tnącej.
Ponieważ wiązka przemieszcza się przez tę w dużej mierze zamkniętą ścieżkę światłowodową, systemy światłowodowe pozwalają uniknąć długiej, otwartej trasy prowadzenia wiązki oraz konieczności wielokrotnego ustawiania luster zewnętrznych, co ma miejsce w tradycyjnych systemach cięcia CO₂. Nie oznacza to jednak, że maszyna z laserem światłowodowym nie zawiera żadnych luster; niektóre architektury optyczne nadal wykorzystują elementy odbijające w głowicy tnącej lub zespołach przełączających wiązkę.
Głowica tnąca lasera światłowodowego
Głowica tnąca nie generuje lasera. Odbiera wiązkę z światłowodu doprowadzającego, przygotowuje ją optycznie, utrzymuje wymaganą pozycję nad obrabianym elementem oraz dostarcza gaz wspomagający do strefy cięcia. Zadanie to realizują trzy grupy funkcjonalne wewnątrz głowicy.
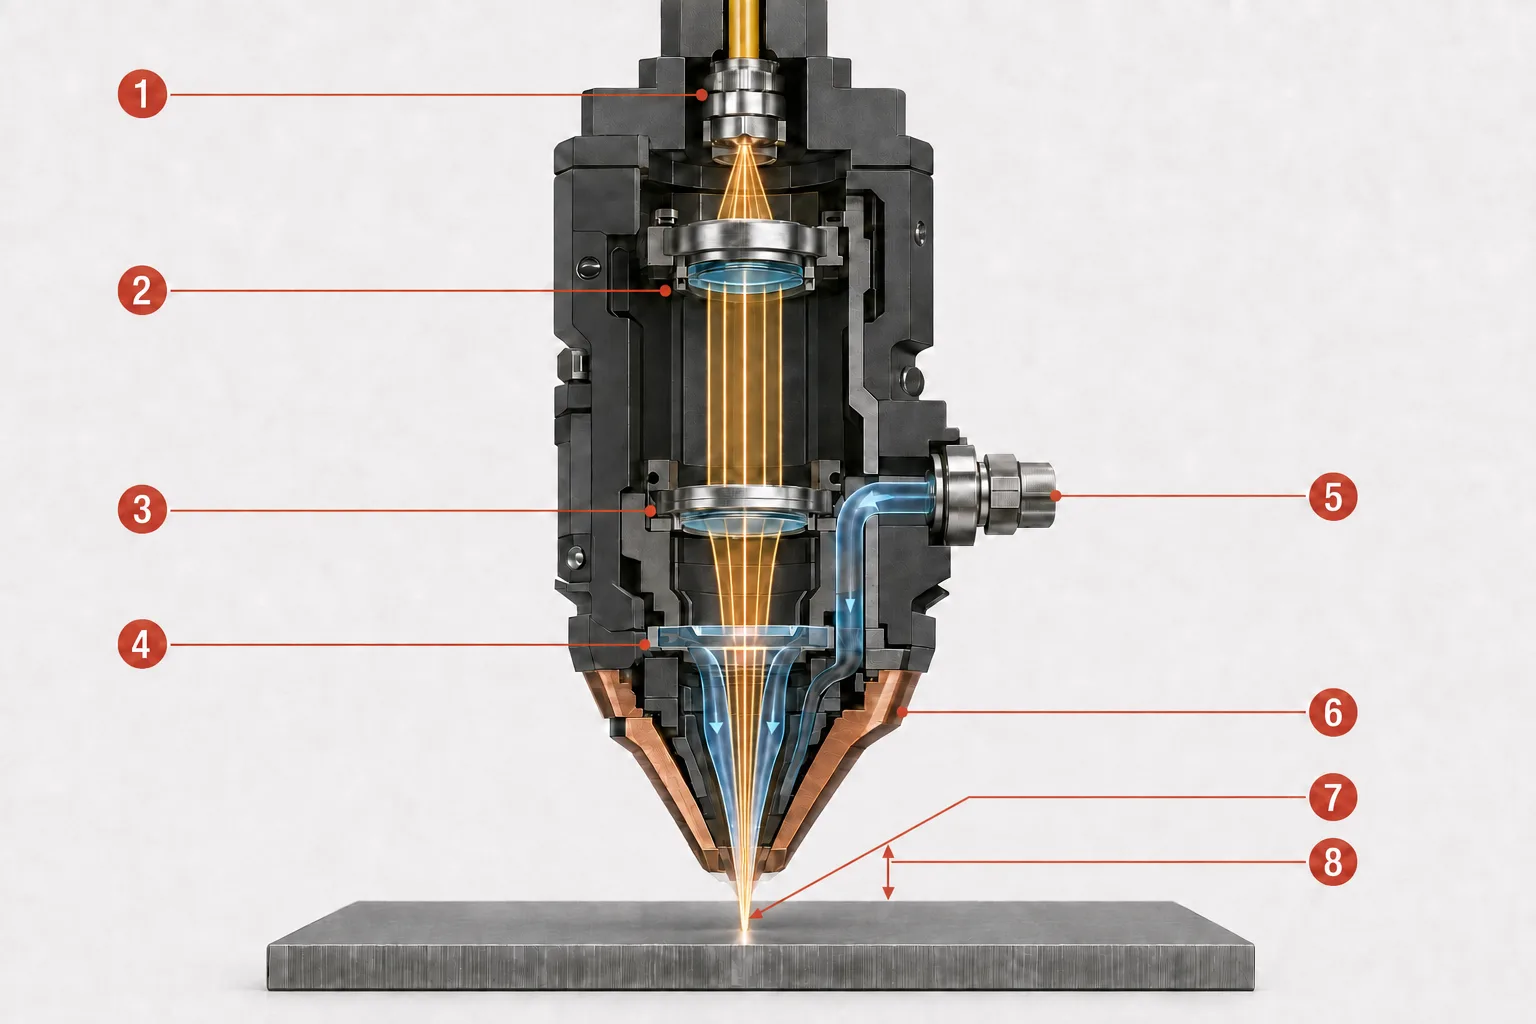
Znak: Wewnątrz głowicy do cięcia laserem światłowodowym światłowód doprowadzający (1) kieruje wiązkę do układu kolimacyjnego (2), który formuje wiązkę w przybliżeniu równoległą. Następnie układ skupiający (3) skupia ją przez wymienną szybkę ochronną (4). Gaz wspomagający wpada przez wlot (5) i przepływa współosiowo przez dyszę (6). Wiązka osiąga najwęższy punkt w położeniu ogniska (7), natomiast odległość robocza (8) to fizyczna szczelina między końcówką dyszy a obrabianym elementem. Ognisko pokazano na powierzchni materiału w celach ilustracyjnych; jego rzeczywiste położenie może znajdować się powyżej, na lub poniżej powierzchni.
Kolimacja i ogniskowanie wiązki
Wiązka opuszcza światłowód doprowadzający w postaci rozbieżnej, jest kolimowana do wiązki w przybliżeniu równoległej, a następnie skupiana w niewielką plamkę na obrabianym przedmiocie: rozbieżna wiązka wyjściowa ze światłowodu doprowadzającego → wiązka kolimowana → skupiona plamka na obrabianym przedmiocie.
Mniejsza plamka skupia energię na mniejszym obszarze i może zwiększyć gęstość mocy, ale ostateczna dokładność cięcia nie zależy wyłącznie od wielkości plamki; wpływ mają na nią również ustawienie dyszy, dokładność ruchu oraz parametry procesu. Etap ten można porównać do regulowanej lupy połączonej z dyszą gazową o kontrolowanym przepływie – jednak w przeciwieństwie do światła słonecznego przechodzącego przez szkło, maszyna wykorzystuje od początku kontrolowaną wiązkę i stosuje specjalnie zaprojektowaną optykę, aby precyzyjnie ustawić ognisko w ramach zaprogramowanego procesu.
Kontrola ogniskowania i wysokości
Pozycja ogniska odnosi się do miejsca, w którym najwęższy punkt wiązki – jej talia – znajduje się względem powierzchni materiału; w zależności od procesu może być ona umieszczona na powierzchni, powyżej lub poniżej niej. Mechanizm autofokusa reguluje ją automatycznie, bez konieczności ręcznego przestawiania zespołu optycznego przez operatora.
Odległość robocza jest parametrem powiązanym, ale odrębnym: fizyczną szczeliną między dyszą a obrabianym elementem. Czujnik pojemnościowy wykrywa zmiany związane z tą odległością, a system kontroli wysokości wykorzystuje ten sygnał do regulacji osi Z, utrzymując stałą szczelinę podczas przemieszczania się głowicy nad niewielkimi nierównościami blachy. Pomylenie pozycji ogniska z odległością robocząodległości od powierzchni może prowadzić do błędnej diagnozy w przypadku niepowodzenia cięcia.
Szyba ochronna, dysza, i gaz wspomagający
Jedna lub więcej wymiennych szyb ochronnych pomaga chronić droższe elementy optyczne służące do kolimacji i ogniskowania przed rozpryskami, oparami, dymem i innymi zanieczyszczeniami; niektóre głowice wykorzystują kilka szyb wzdłuż ścieżki optycznej. Są to zużywalne elementy ochronne, a nie główna soczewka ogniskująca.
Skoncentrowana wiązka i gaz wspomagający przechodzą przez dyszę w kierunku tego samego punktu na obrabianym elemencie. Dysza kształtuje i kieruje strumieniem gazu, który usuwa stopiony materiał z rowka cięcia. Średnica dyszy, jej stan, ustawienie oraz odległość od obrabianego elementu mają wpływ na wyrzucanie stopionego materiału – uszkodzona lub niewspółosiowa dysza jest częstą przyczyną nierównomiernej jakości krawędzi.
Sterownik CNC i oprogramowanie CAD/CAM
Cztery powiązane ze sobą koncepcje współdziałają, aby przekształcić projekt w gotową część:
- CAD (projektowanie wspomagane komputerowo) definiuje lub importuje geometrię części.
- Oprogramowanie CAM/do zagnieżdżania rozmieszcza elementy na arkuszu, tworzy ścieżki narzędzia i przypisuje reguły procesowe.
- Sterownik CNC (komputerowe sterowanie numeryczne) przekształca program w skoordynowane ruchy maszyny i polecenia procesowe.
- Parametry maszyny obejmują moc lasera, prędkość cięcia, położenie ogniska, wybór gazu wspomagającego, ciśnienie gazu oraz procedury przebijania.
Układ ruchowy, suwnica, oraz oś Z
Ruch w osiach X/Y przebiega zgodnie z zaprogramowanym konturem na arkuszu, podczas gdy oś Z utrzymuje pozycję głowicy tnącej względem obrabianego elementu. Serwonapędy, prowadnice, przekładnia, sprzężenie zwrotne i kalibracja – wszystkie te elementy wpływają na dokładność wykonania tego ruchu – precyzyjna plamka lasera nie jest w stanie zrekompensować niestabilnej ramy lub źle skalibrowanej osi. Konstrukcja przekładni różni się w zależności od typu, np. systemy zębatkowo-zębowe i z silnikami liniowymi; nie ma jednej technologii, która miałaby zastosowanie do każdej maszyny.
Podstawa maszyny i stół roboczy
Łóżko zapewnia ramę i wsparcie konstrukcyjne. Listwy stołu roboczego podtrzymują blachę, umożliwiając jednocześnie opadanie stopionego materiału, iskier i odpadów do znajdującego się poniżej obszaru zbierania. Maszyny mogą wykorzystywać stół roboczy stały lub wymienny; maszyny do obróbki blach, rur i obiektów 3D stosują układy mocowania dostosowane do kształtu obrabianego elementu.
System zasilania gazem pomocniczym
Maszyna wymaga regulowanego systemu dostarczania gazu o odpowiednim ciśnieniu, przepływu i czystości odpowiednich dla danego procesu. Tlen, azot i sprężone powietrze to trzy popularne opcje gazów pomocniczych, które zostaną szczegółowo omówione w dalszej części tego artykułu.
Chłodziarka wody
Chłodziarka wody odprowadza ciepło z określonych elementów – zazwyczaj źródła lasera i/lub głowicy tnącej – zamiast chłodzić sam cięty materiał, co zależy od interakcji wiązki z materiałem. Dokładne obwody chłodzenia różnią się w zależności od producenta maszyny i źródła lasera.
Odciąg i filtracja oparów
Cięcie laserowe powoduje powstawanie oparów, drobnych cząstek, odparowanego materiału i odprysków. Odciąg usuwa zanieczyszczone powietrze z obszaru cięcia, pomagając chronić operatorów, elementy optyczne, elektronikę, oraz całego miejsca pracy. Samo odciąganie nie sprawia jednak, że każdy materiał lub powłoka staje się bezpieczny w obróbce; nieznane materiały nadal wymagają identyfikacji i odpowiedniej filtracji.
Obudowa, blokady i systemy bezpieczeństwa
Maszyny przemysłowe zazwyczaj są wyposażone w wyłączniki awaryjne, sygnały ostrzegawcze oraz określone procedury bezpiecznej konserwacji, niezależnie od układu. W zależności od konstrukcji maszyna może być wyposażona w pełną obudowę ochronną lub działać w kontrolowanym obszarze laserowym z innymi zaprojektowanymi środkami bezpieczeństwa. Modele zamknięte dodatkowo wykorzystują drzwi lub panele z blokadą, okienka obserwacyjne o odpowiedniej klasie odporności oraz, w przypadku ich dostarczenia, system wykrywania pożaru.
Nie każda maszyna z obudową może automatycznie zostać zaklasyfikowana jako „klasa 1”. Klasyfikacja zależy od pełnej, certyfikowanej konfiguracji oraz emisji dostępnej podczas normalnej pracy – system z obudową może nadal zawierać wbudowany laser o znacznie wyższej klasie, a otwarcie obudowy w celu serwisowania zmienia warunki zagrożenia.
Jak działa maszyna do cięcia laserem światłowodowym? Krok po kroku
Działanie maszyny do cięcia laserem światłowodowym zależy od współdziałania wszystkich powyższych podsystemów w określonej sekwencji. Poniższe kroki przedstawiają tę sekwencję jako jeden ciągły proces, od początkowego pliku projektowego do sprawdzonej, wyciętej części. Kroki przedstawiają tę sekwencję jako jeden ciągły proces, od początkowego pliku projektowego po sprawdzoną, wycięta część.
Krok 1: Projekt jest przygotowywany w oprogramowaniu CAD/CAM
Geometria części jest importowana lub tworzona w programie CAD, a następnie rozmieszczana na arkuszu poprzez zagnieżdżanie. Oprogramowanie CAM generuje ścieżki narzędzia, ustala kolejność konturów, dodaje elementy wejściowe i wyjściowe oraz przypisuje parametry procesu dla wybranego materiału i grubości.
Krok 2: Załadowanie materiału i konfiguracja zadania
Operator lub zautomatyzowany system załadowczy ustawia arkusz, rurę lub profil. Następnie podczas konfiguracji zadania potwierdza się materiał i grubość oraz wybiera sprawdzone parametry i gaz wspomagający, sprawdzając przed rozpoczęciem pracę dyszę, okienko ochronne, dopływ gazu, chłodzenie, odciąg oraz systemy bezpieczeństwa.
Krok 3: Źródło generuje wiązkę, a światłowód doprowadzający przenosi ją do głowicy
Energia elektryczna jest przekształcana w wiązkę laserową wewnątrz źródła światłowodowego (zobacz specjalny artykuł poświęcony technologii laserów światłowodowych), a gotowa wiązka jest następnie przekazywana do głowicy tnącej przez światłowód doprowadzający.
Krok 4: Głowica tnąca skupia wiązkę i ustawia odległość roboczą
Układ optyczny głowicy kolimuje i skupia wiązkę w niewielkim punkcie roboczym, podczas gdy autofokus i pojemnościowa regulacja wysokości ustawiają pozycję ogniska oraz odległość roboczą zgodnie z powyższym opisem.
Krok 5: Laser przebija metal
Zanim będzie można rozpocząć cięcie konturowe, wiązka zazwyczaj musi utworzyć wstępny otwór w materiale. Przebijanie może wymagać innego profilu mocy, pozycji ogniskowej, gazu lub czasu niż cięcie w stanie ustalonym; grubszy materiał sprawia, że proces ten jest bardziej wymagający i może generować odpryski, które obciążają okienko ochronne i dyszę.
Krok 6: Skoncentrowana wiązka tworzy strefę cięcia z stopionym materiałem
Materiał pochłania część energii wiązki, która jest skoncentrowana na niewielkim obszarze. Temperatura wzrasta, aż materiał się topi, a w niektórych warunkach ulega częściowemu odparowaniu. Tworzy to wąski kanał zwany szczeliną cięcia, a otaczający go materiał może ulec wpływowi strefy termicznie zmienionej. W typowym cięciu blach dominującymi mechanizmami są zazwyczaj topienie i wyrzucanie stopionego materiału – a nie całkowite odparowanie.
Krok 7: Gaz wspomagający usuwa stopiony materiał
Współosiowy strumień gazu wypycha stopiony materiał przez szczelinę cięcia i na zewnątrz. W zależności od zastosowanego gazu może on również wspomagać proces lub chronić przed utlenianiem, wpływać na temperaturę i stabilność procesu, a także oddziaływać na żużel, kolor krawędzi oraz wymagania dotyczące dalszej obróbki.
Krok 8: Ruch CNC kształtuje zaprogramowany kontur
Sterownik CNC koordynuje pracę lasera, głowicy tnącej, osi, dopływu gazu oraz synchronizacji procesu. Może on zmieniać prędkość i przebieg procesu w obszarach narożników, małych otworów, wlotów lub zmian geometrii, zamiast podążać za każdym konturem z jedną stałą prędkością.
Krok 9: Elementy są oddzielane i sprawdzane
Po zakończeniu cięcia elementy są wyładowywane i sprawdzane pod kątem głębokości cięcia, żużlu lub zadziorów, szerokości szczeliny cięcia, chropowatość krawędzi, stożkowatość, przebarwienia termiczne oraz zgodność wymiarową. W zależności od wyników kontroli operatorzy mogą dostosować parametry, wymienić dyszę, sprawdzić układ optyczny lub ponownie skalibrować maszynę.
Co dzieje się w miejscu styku lasera z metalem?
Cięcie odbywa się poprzez krótką sekwencję zjawisk fizycznych w punkcie styku: materiał pochłania energię wiązki, która zamienia się w ciepło wystarczająco szybko, by stopić (i częściowo odparować) wąski kanał, a powstały stopiony materiał jest usuwany bez konieczności dotykania blachy jakimkolwiek narzędziem. Poniższe trzy sekcje przedstawiają tę sekwencję, zaczynając od tego, w jaki sposób metal w ogóle pochłania energię wiązki.
| Paliwo | Główna rola | Typowe zastosowanie | Typowe cechy krawędzi | Ważne ograniczenie |
|---|---|---|---|---|
| Oxygen | Umożliwia cięcie dzięki egzotermicznej reakcji utleniania | Głównie stal węglowa/miękka | Zoksydowana krawędź | Konieczne może być usunięcie tlenku przed dalszą obróbką |
| Azot | Wyrzuca stopiony materiał bez celowego utleniania krawędzi | Stal nierdzewna, aluminium i inne odpowiednie metale | Czysta, pozbawiona tlenków krawędź przy prawidłowym przebiegu procesu | Może wymagać wysokiego ciśnienia, przepływu i zużycia gazu |
| Sprężone powietrze | Wyrzuca stopiony materiał przy ograniczonym udziale tlenu | Wybrane odpowiednie metale i grubości | Możliwe jest pewne utlenianie | Jakość w dużym stopniu zależy od przygotowania powietrza i wymagań procesowych |
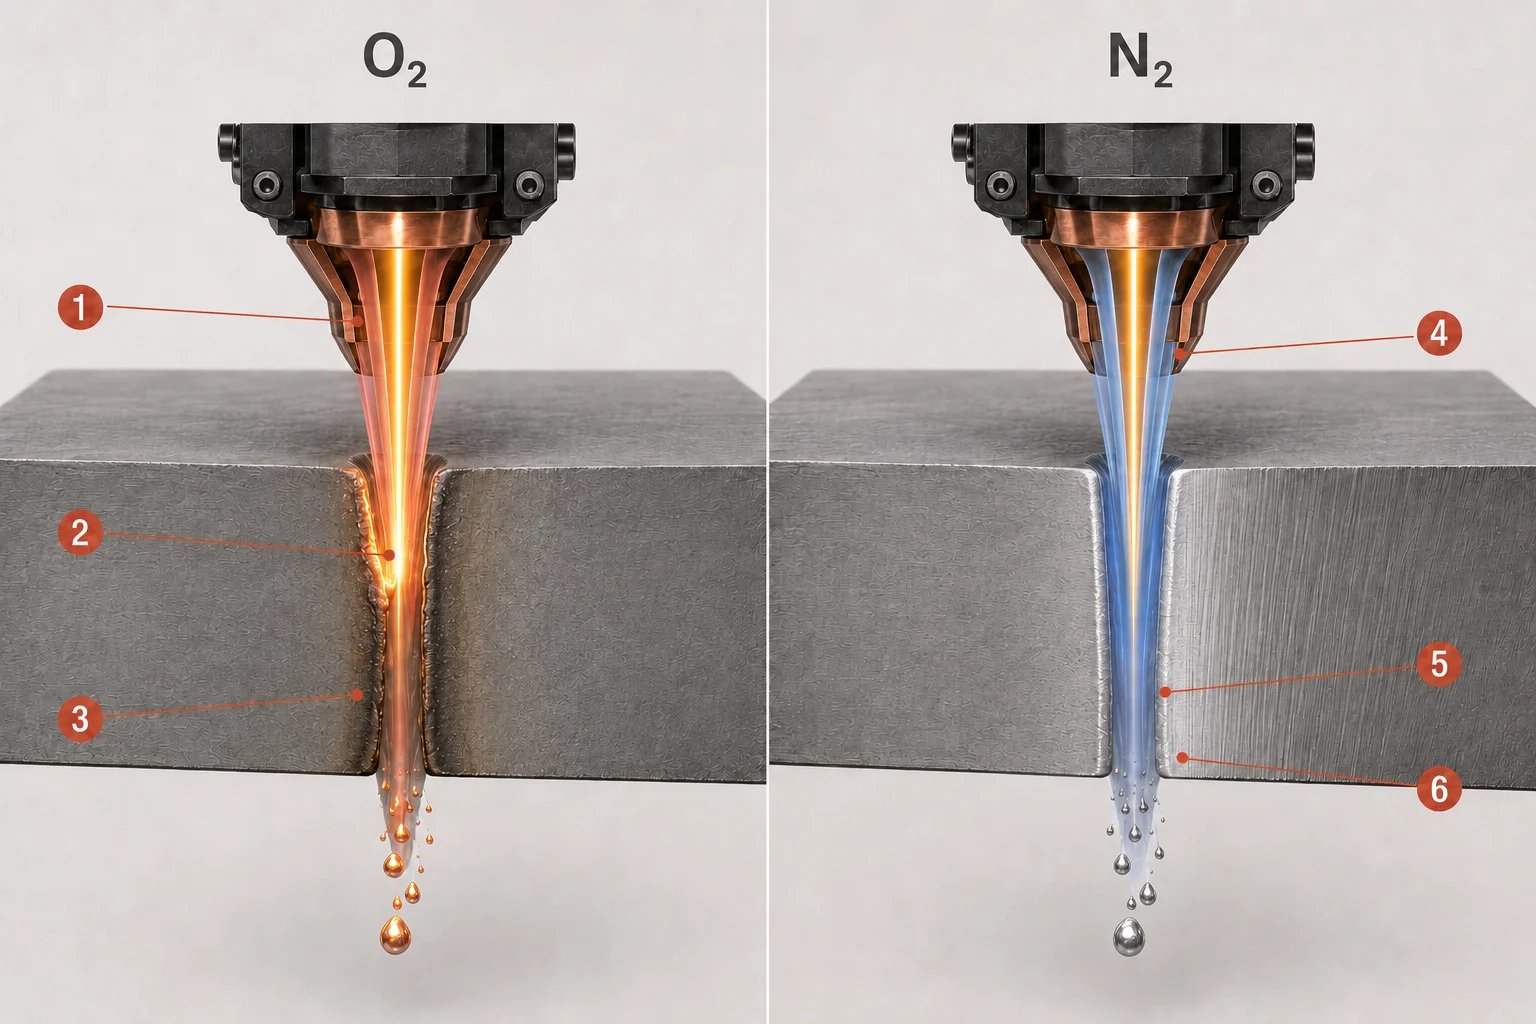
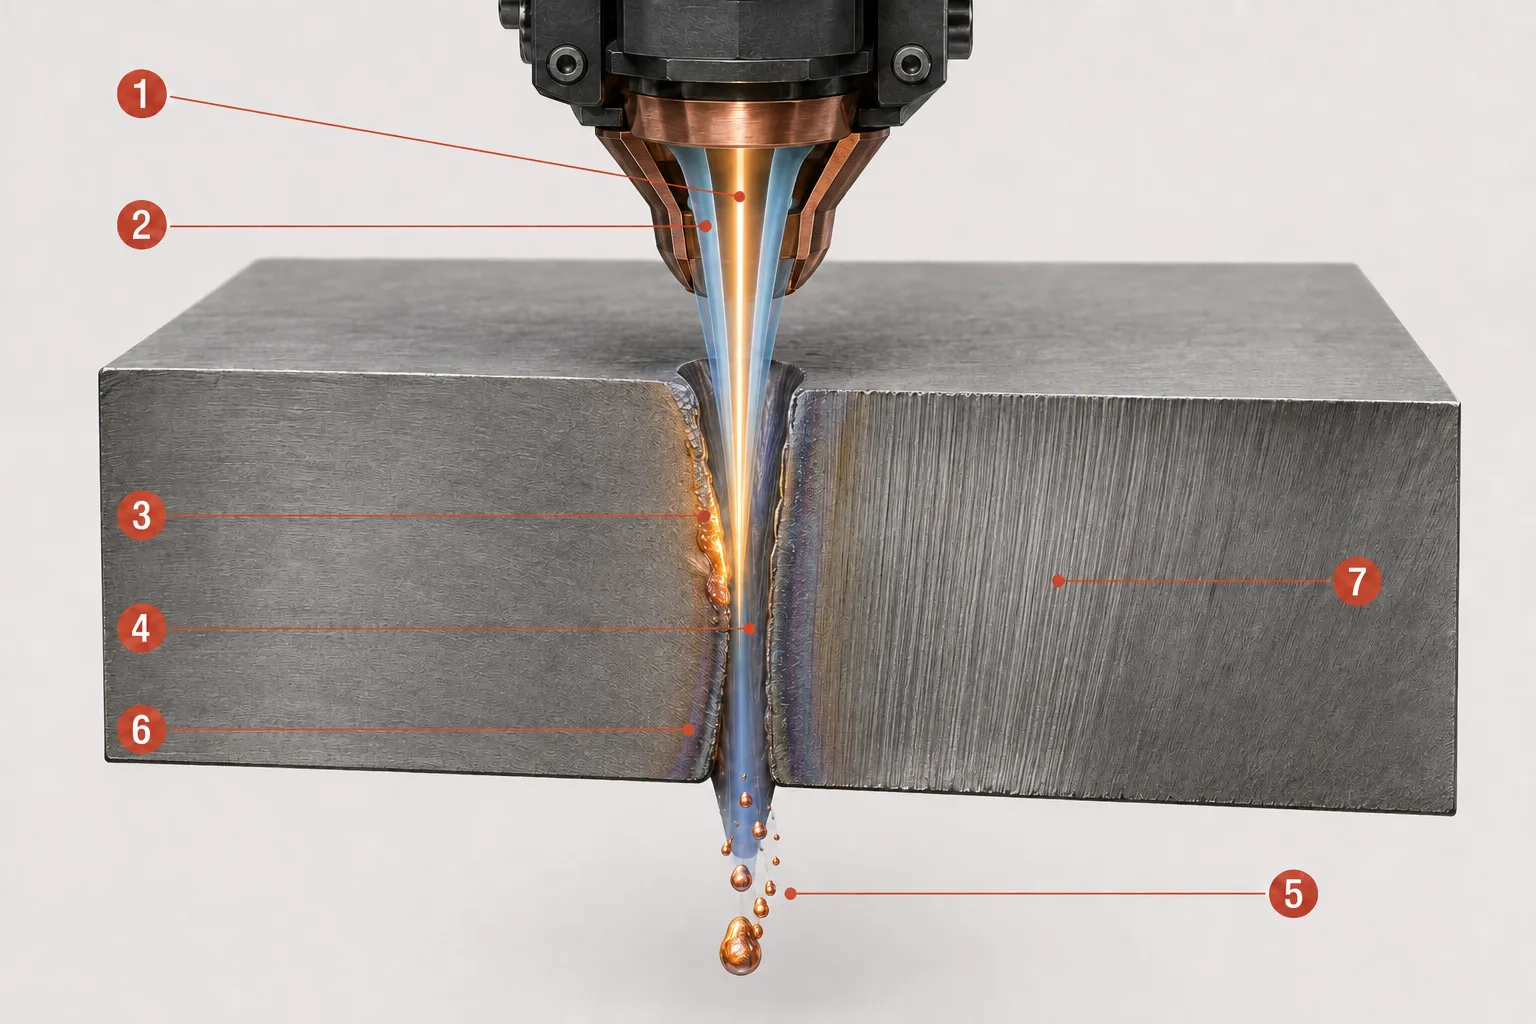
Oznaczenia: W cięciu reaktywnym wspomaganym tlenem strumień tlenu (1) usuwa stopiony materiał, podczas gdy egzotermiczna reakcja utleniania (2) dostarcza ciepło do procesu i pozostawia utlenioną krawędź cięcia (3). W cięciu, strumień azotu (4) mechanicznie wyrzuca stopiony materiał pod ciśnieniem (5) i może zapewnić czystą, nieutlenioną krawędź (6), gdy parametry procesu są prawidłowe. Ilustracja przedstawia typowe różnice; rzeczywiste wyniki zależą od materiału, grubości i ustawień maszyny.
Co decyduje o jakości cięcia i dokładności gotowej części?
Żadne pojedyncze ustawienie nie determinuje samodzielnie jakości cięcia. Każdy parametr procesu zmienia warunki fizyczne w strefie cięcia, a te warunki wpływają na widoczny efekt na krawędzi cięcia. Poniższa tabela przedstawia powiązania między głównymi zmiennymi – mocą lasera, prędkością cięcia prędkość cięcia, położenie ogniska, ciśnienie i przepływ gazu, ustawienie dyszy, odległość roboczą oraz stan materiału – z tym, co zmienia się fizycznie i co czytelnik może zaobserwować, jeśli dana zmienna odbiega od wartości docelowej:
| Zmienna | Co zmienia się fizycznie | Możliwy widoczny efekt w przypadku nieprawidłowego ustawienia |
|---|---|---|
| Moc lasera | Energia dostarczana do strefy cięcia | Niekompletne cięcie, przegrzanie, szersza szczelina cięcia lub nadmierna ilość żużlu |
| Prędkość cięcia | Czas interakcji i energia na jednostkę długości | Brak penetracji, ślady przypalenia, postrzępiona krawędź lub nadmierny dopływ ciepła |
| Pozycja ogniska | Rozmiar plamki i rozkład energii na grubości | Zwężanie się, szerszy nacięcie, chropowatość lub niestabilna penetracja |
| Ciśnienie/przepływ gazu | Siła wyrzutu stopu oraz zachowanie osłony/reakcji | Żużel na dnie, utlenianie, nieregularna szczelina cięcia lub niestabilne cięcie |
| Wyrównanie dyszy | Współosiowość wiązki i strumienia gazu | Nierówna jakość krawędzi w zależności od kierunku cięcia |
| Odległość od krawędzi | Geometria dyszy gazowej i położenie głowicy | Niestabilny proces, żużel lub ryzyko kolizji |
| Stan materiału | Absorpcja, przewodzenie ciepła i reakcja powierzchniowa | Nierównomierny początek, chropowatość, rozpryski lub różnice w obrębie blachy |
Są to raczej możliwe zależności niż kompletna tabela diagnostyczna, a ta sama widoczna wada często może wynikać z więcej niż jednej przyczyny.
Szerokość cięcia, dokładność, powtarzalność i tolerancja
Oprócz poszczególnych parametrów ostateczna dokładność zależy od całego systemu: źródła i jakości wiązki, optyki głowicy tnącej, wyrównania, interpolacji CNC, reakcji serwomechanizmu, sztywności ramy, kalibracji, doprowadzenia gazu, płaskości materiału oraz stanu materiałów eksploatacyjnych. Kilka powiązanych terminów opisuje różne aspekty tego wyniku i nie należy ich traktować jako równoważnych wielkości:
- Rozmiar plamki wiązki – średnica skupionej wiązki na obrabianym elemencie.
- Szerokość szczeliny cięcia – rzeczywista szerokość materiału usuwanego podczas cięcia, na którą wpływa rozmiar plamki, ale nie jest ona z nią tożsama.
- Dokładność pozycjonowania maszyny – stopień precyzji, z jaką maszyna może przemieścić się do zadanej pozycji.
- Powtarzalność – stopień, w jakim maszyna powraca do tej samej pozycji w wielu cyklach.
- Tolerancja gotowej części – dopuszczalne odchylenie wymiarowe gotowej części, odzwierciedlające łączny wpływ wszystkich powyższych czynników.
Jakie są rodzaje maszyn do cięcia laserem światłowodowym?
Maszyny do cięcia laserem światłowodowym są produkowane w kilku konfiguracjach, z których każda jest dostosowana do różnych kształtów obrabianych elementów.
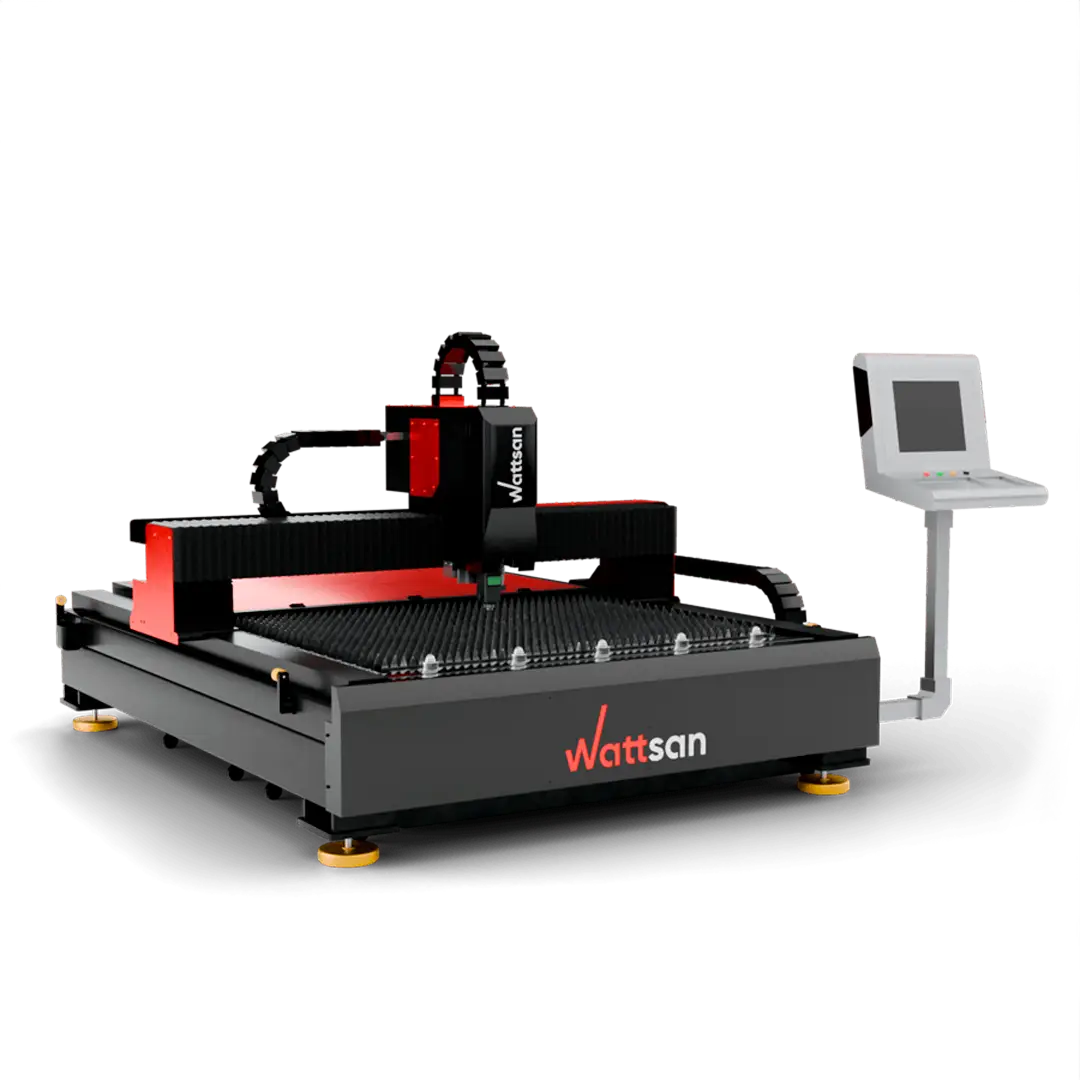
Laserowe wycinarki do blach płaskich
Najpopularniejsza konfiguracja wykorzystuje suwnicę poruszającą się nad stałym lub wymiennym stołem, przeznaczoną do cięcia płaskich blach i materiałów płytowych.
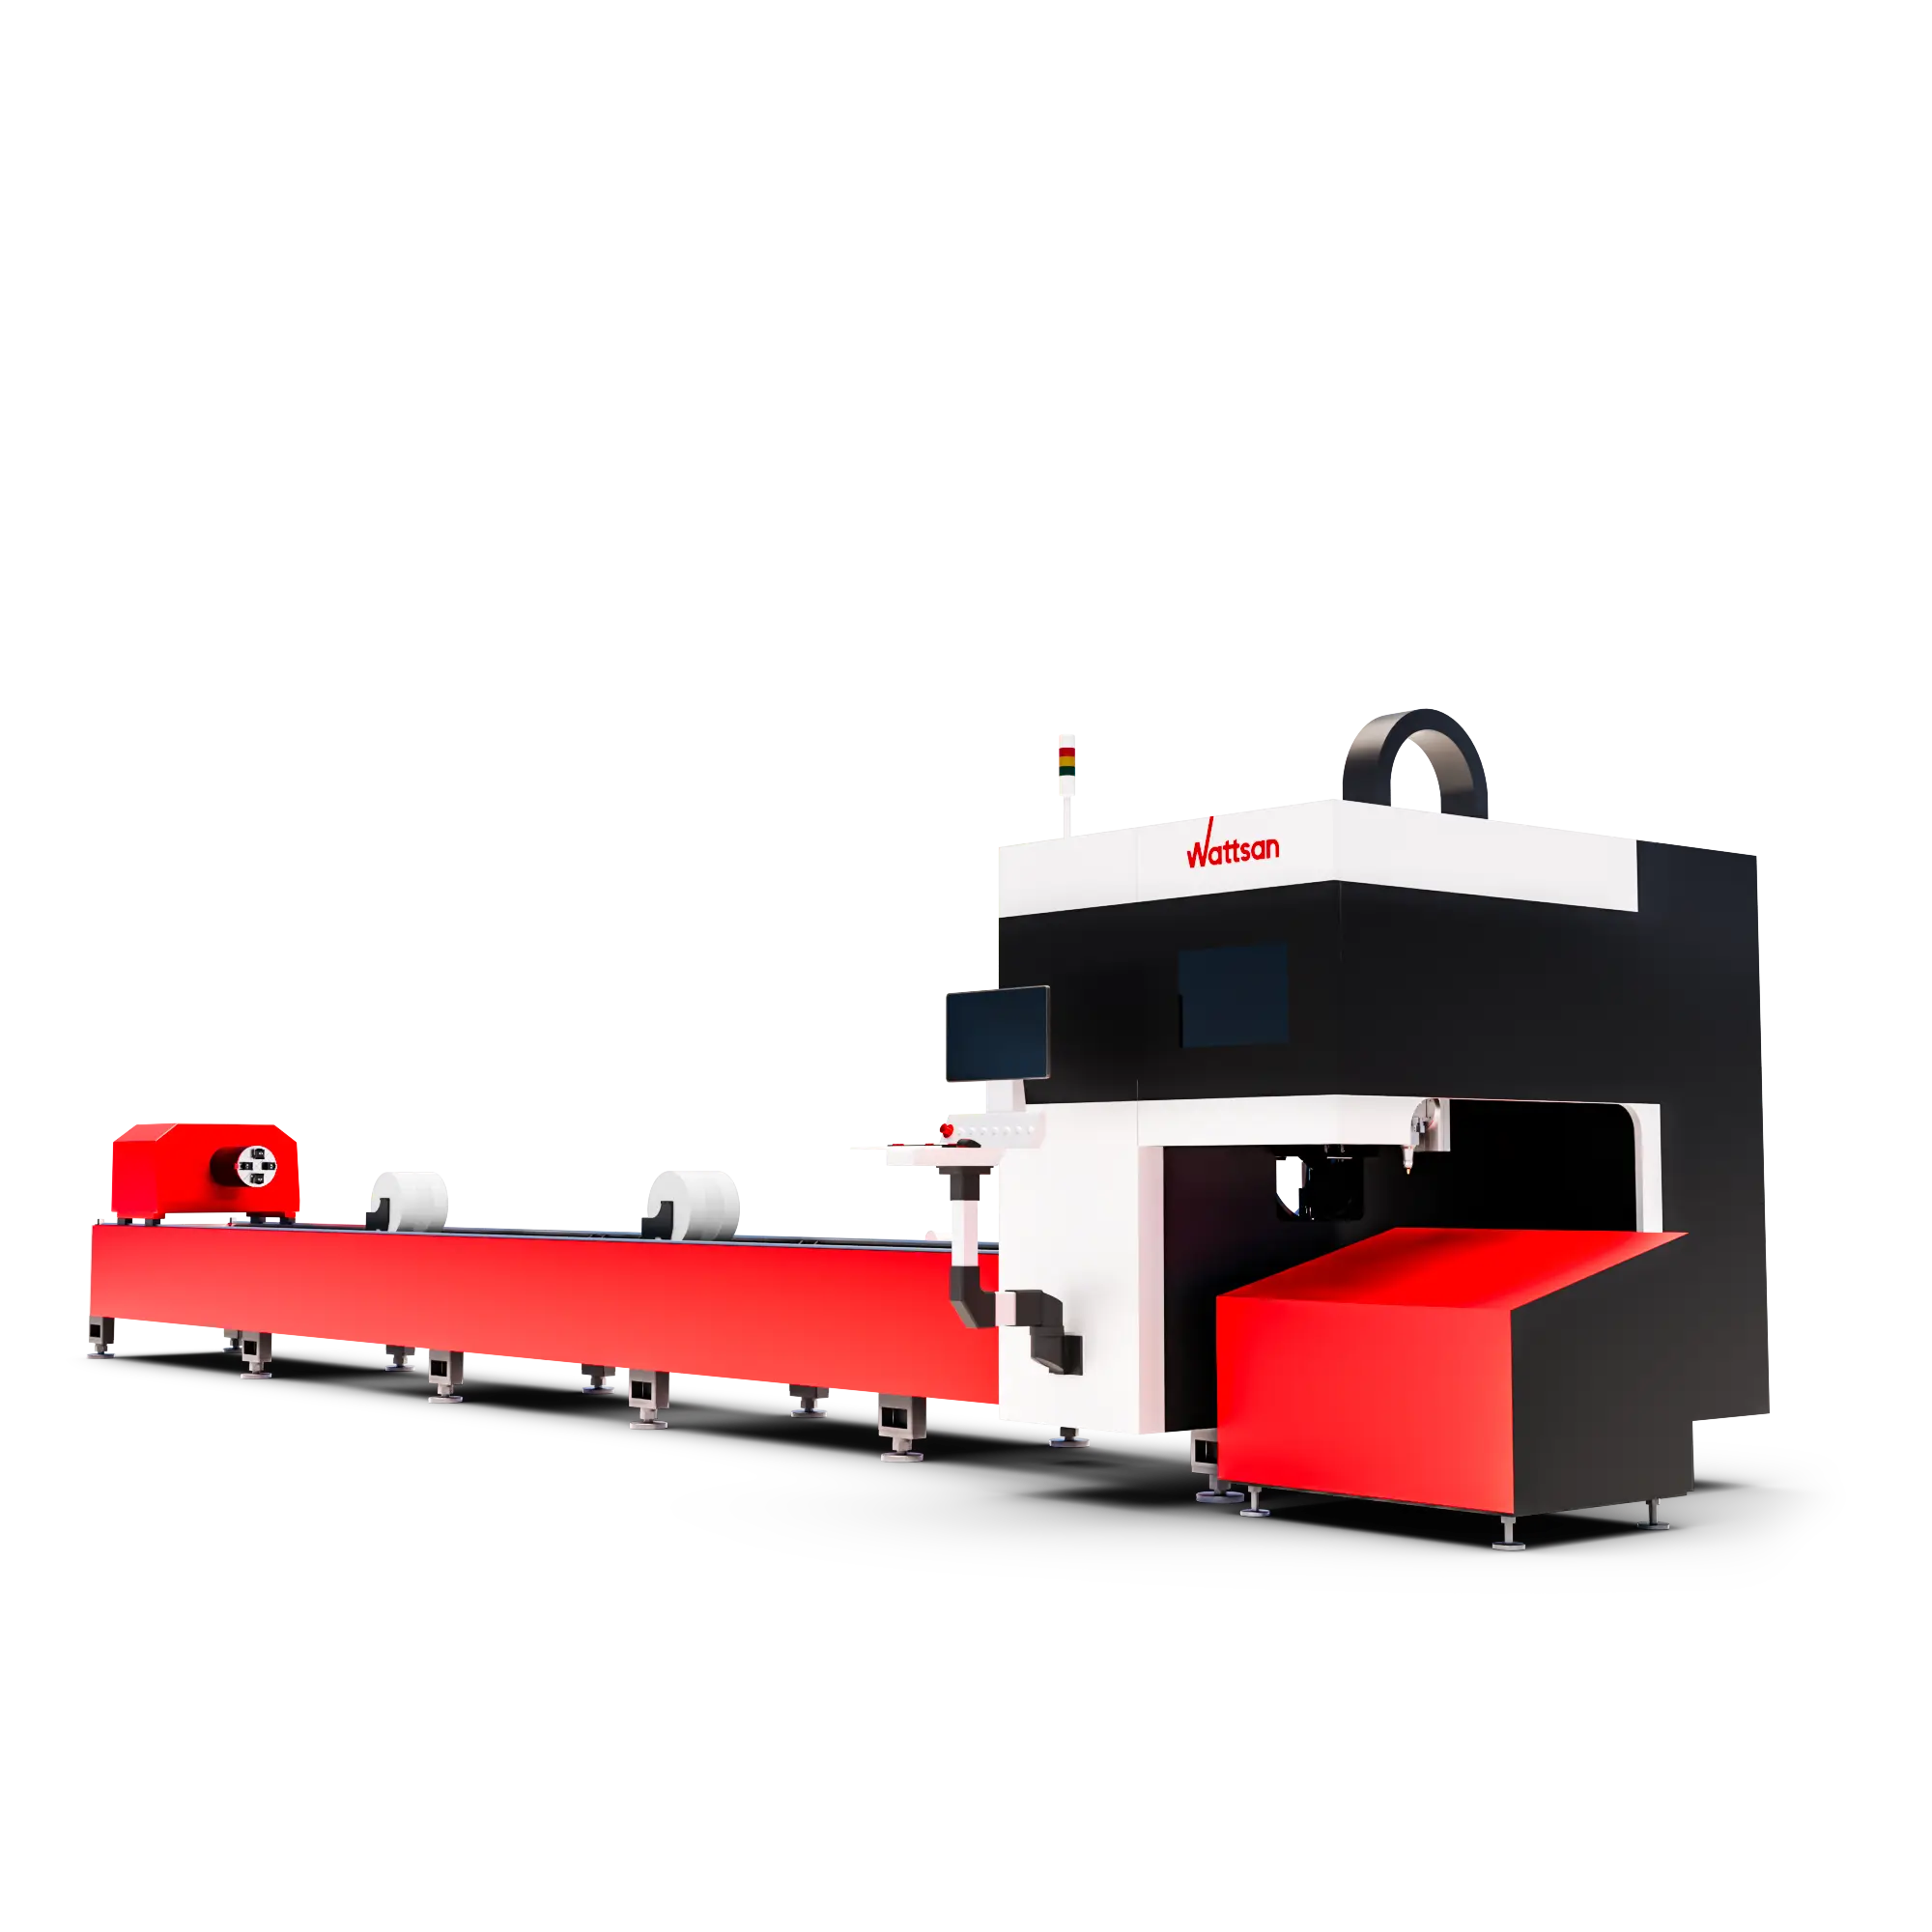
Laserowe maszyny do cięcia rur
Maszyny do cięcia rur wykorzystują obrotowy uchwyt oraz specjalne podpory do rur lub profili, aby prowadzić zaprogramowane cięcia wokół trójwymiarowego elementu obrabianego.
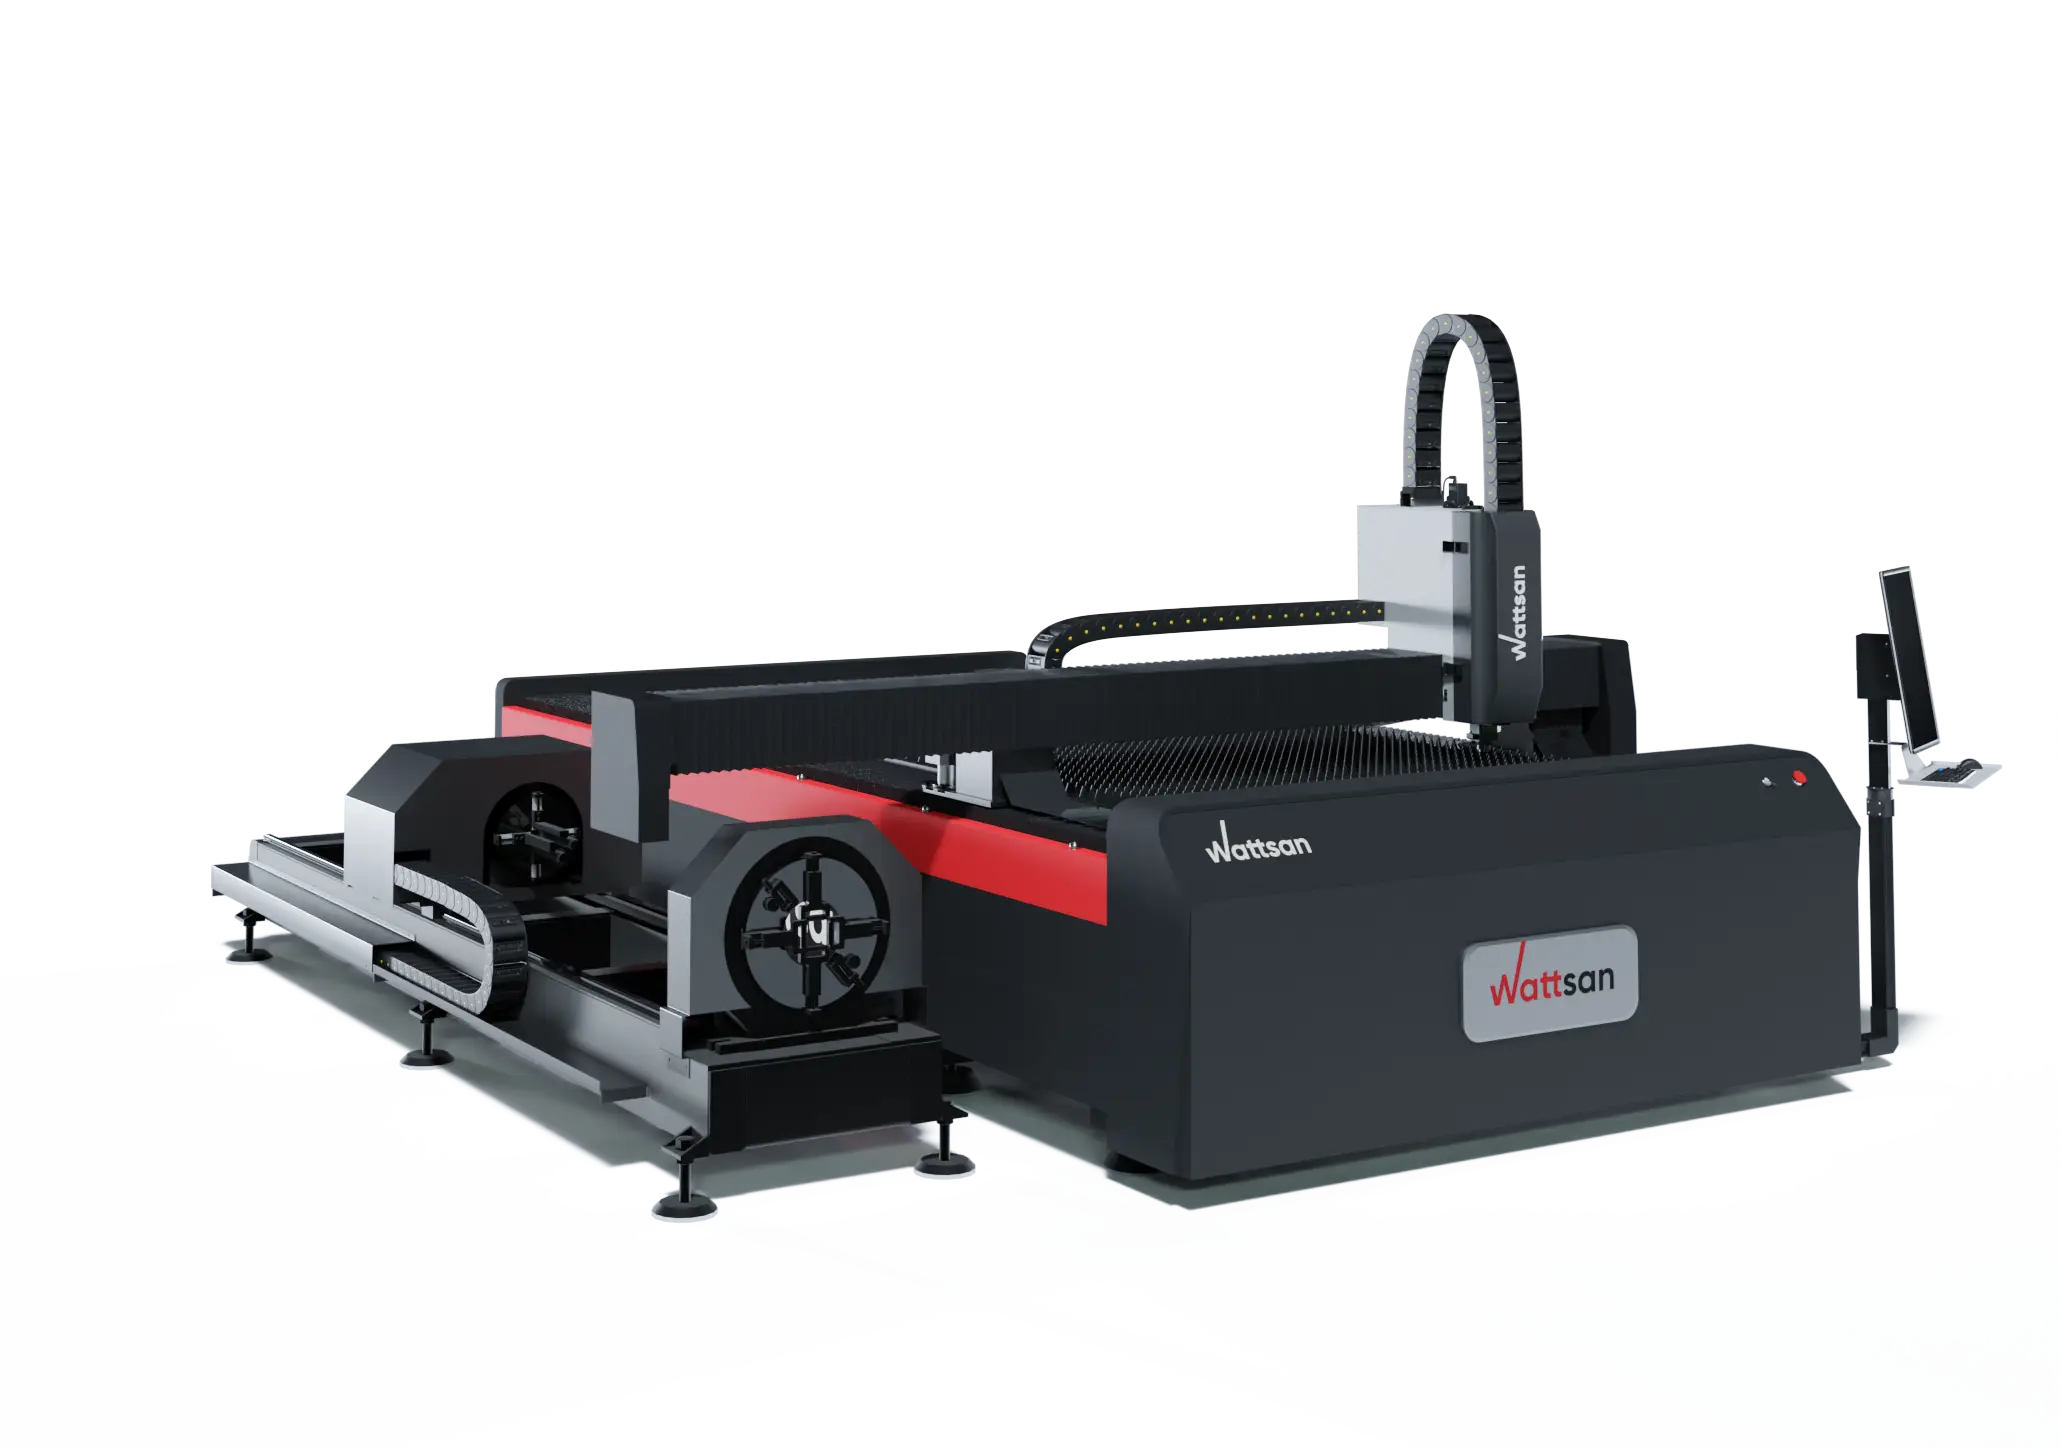
Maszyny kombinowane do blach i rur
Niektóre platformy łączą w jednej maszynie możliwości obróbki blach płaskich i rur, przy czym konkretne kompromisy konfiguracyjne zależą od potrzeb produkcyjnych.
Jakie materiały można ciąć za pomocą maszyny do cięcia laserem światłowodowym?
Co można ciąć laserem światłowodowym? W przemysłowych maszynach do cięcia technologia ta jest stosowana przede wszystkim do metali, takich jak stal węglowa, stal nierdzewna, aluminium, miedź, mosiądz i tytan. To, jakie dokładnie materiały może ciąć laser światłowodowy – oraz z jaką grubością, prędkością i jakością – zależy od kompletnej konfiguracji maszyny i procesu.
Fakt, że materiał da się technicznie ciąć, nie oznacza, że każda maszyna może ciąć każdy gatunek lub grubość z taką samą prędkością lub jakością. Możliwości zależą od źródła lasera, charakterystyki wiązki, głowicy tnącej, gazu wspomagającego, stanu materiału, grubości oraz sprawdzonych parametrów procesu. Wybrane metale i stopy pokryte powłoką również mogą być poddawane obróbce, o ile maszyna i proces zostały zatwierdzone do tego konkretnego zastosowania.
Standardowe przemysłowe wycinarki światłowodowe z laserem iterbowym są systemami przeznaczonymi do cięcia metali i zazwyczaj nie są wykorzystywane do cięcia drewna, akrylu, szkła, tkanin, tworzyw sztucznych ani kompozytów.
Zalety i ograniczenia maszyn do cięcia laserem światłowodowym
| Zalety | Wymagane kwalifikacje |
|---|---|
| Cięcie bezkontaktowe | Narzędzie tnące nie styka się z arkuszem, ale materiały eksploatacyjne i części maszyny nadal wymagają konserwacji |
| Wysoka prędkość obróbki odpowiednich metali | Prędkość zależy od materiału, grubości, gazu, geometrii oraz wymaganej jakości krawędzi |
| Wąska szczelina cięcia i precyzyjne kontury | Minimalny rozmiar elementu i tolerancja nie są określane wyłącznie przez rozmiar plamki |
| Wydajne źródło włókien | Zużycie energii przez całą maszynę obejmuje również chłodzenie, ekstrakcję, napędy, układy sterowania oraz produkcję i dostawę gazu |
| Możliwa jest obróbka metali odbijających światło | Wymaga kompatybilnego źródła, głowicy, zabezpieczenia przed odbiciem wstecznym oraz zweryfikowanych parametrów |
| Automatyzacja CNC i powtarzalność | Niezawodna produkcja bezobsługowa wymaga monitorowania, automatyzacji, konserwacji i stabilnego procesu |
| Zmniejszona konieczność regulacji wiązki otwartej w porównaniu z tradycyjnymi systemami CO₂ | Optyka głowicy tnącej, szyby ochronne, dysze i układy mechaniczne nadal wymagają kontroli i serwisowania |
Wycinarka laserowa światłowodowa a wycinarka laserowa CO₂
Maszyny do cięcia laserowego światłowodowego i CO₂ należą do różnych kategorii w głównych typów źródeł laserowych stosowanych w maszynach przemysłowych, a obie architektury różnią się medium wzmacniającym, długością fali i sposobem dostarczania wiązki.
| Funkcja | Wytłaczarka laserowa | Tradycyjna maszyna do cięcia laserem CO₂ |
|---|---|---|
| Typowe medium wzmacniające | Światłowód domieszkowany pierwiastkami ziem rzadkich | Mieszanka gazowa na bazie CO₂ |
| Typowa długość fali przemysłowej | Blisko 1 μm dla układów iterbowych | Zazwyczaj około 10,6 μm |
| Przepływ wiązki | Przeprowadzenie światłowodu w dużej mierze zamknięte do optyki odbiorczej | Typowe przekazywanie wiązki w przestrzeni swobodnej z wykorzystaniem luster |
| Typowe ogniskowanie w materiale | Metale | Niemetale oraz, w odpowiednich przemysłowych systemach o dużej mocy, metale |
| Różnice w konserwacji maszyn | W typowych konstrukcjach nie ma długiej zewnętrznej ścieżki lustra wymagającej wyrównania | Ścieżka lustra i wyrównanie wiązki mają znaczenie w tradycyjnych konstrukcjach |
Lasery CO₂ nie są niezdolne do cięcia metalu – przemysłowe systemy CO₂ o dużej mocy mogą ciąć metal i faktycznie to robią. Ograniczenie dotyczy głównie warsztatowych maszyn CO₂ o niższej mocy, a nie całej technologii. Aby zapoznać się z mechanizmem działania, zobacz jak działa laser CO₂.
Czy maszyna do cięcia laserem światłowodowym wymaga konserwacji?
Samo hermetyczne źródło lasera światłowodowego w dużej mierze nie wymaga konserwacji, ale nie dotyczy to całej maszyny. Zazwyczaj konieczna jest rutynowa kontrola szyb ochronnych, stanu dyszy i jej wycentrowania, optyki głowicy tnącej zgodnie z procedurą producenta, płynu chłodzącego i układu chłodzenia, filtracji i zasilania gazem pomocniczym, filtrów odciągowych i przewodów wentylacyjnych, listew stołu roboczego i obszarów zbierania, elementów smarowanych i ruchomych, a także kalibracji, czujników i blokad bezpieczeństwa.
Częstotliwość konserwacji różni się w zależności od producenta i modelu – należy sprawdzić dokumentację danej maszyny, zamiast opierać się na ogólnych danych, takich jak uniwersalna żywotność wynosząca 100 000 godzin.
Czy laserowa maszyna do cięcia światłowodowego jest bezpieczna?
Wiązka bliskiej podczerwieni stosowana w cięciu laserem światłowodowym jest niewidoczna, ale może powodować poważne obrażenia oczu i skóry, a promieniowanie odbite od metalu również może być niebezpieczne. Niezbędne są odpowiednie środki techniczne; w zależności od konfiguracji maszyny mogą one obejmować obudowę ochronną, blokady, osłony wiązki, okienka obserwacyjne o odpowiednich parametrach lub środki kontroli dostępu do obszaru roboczego. Opary i cząstki powstające podczas cięcia wymagają odciągania, a powłoki lub nieznane materiały muszą zostać zidentyfikowane przed obróbką. Gorący materiał, iskry i zanieczyszczenia łatwopalne stwarzają ryzyko pożaru, a prace serwisowe mogą ujawnić zagrożenia, które nie występują podczas normalnej eksploatacji.
Okulary ochronne nie są produktem uniwersalnym: w razie potrzeby należy je dobrać pod kątem konkretnej długości fali, gęstości optycznej i wykonywanego zadania, a środki techniczne mają pierwszeństwo przed środkami ochrony indywidualnej. Instrukcja producenta, szkolenie operatorów, ocena ryzyka dla konkretnego miejsca pracy oraz obowiązujące lokalne przepisy mają pierwszeństwo przed jakimkolwiek ogólnym przeglądem.
Wnioski
Maszyna do cięcia laserem światłowodowym przekształca projekt cyfrowy w gotową część metalową poprzez skoordynowaną sekwencję generowania wiązki, jej dostarczania, ogniskowania, przebijania, usuwania stopionego materiału przy pomocy gazu, oraz ruchu sterowanego za pomocą CNC. Każdy podsystem jest zależny od pozostałych: nawet potężne źródło nie zrekompensuje źle wyrównanej głowicy, a precyzyjna optyka nie zrekompensuje niestabilnego układu ruchu.
Często zadawane pytania dotyczące maszyn z laserem światłowodowym
Czy laser światłowodowy to to samo, co maszyna do cięcia laserem światłowodowym?
Nie. Laser światłowodowy to źródło generujące wiązkę; maszyna do cięcia laserem światłowodowym to kompletny system – źródło, światłowód doprowadzający, głowica tnąca, układ ruchowy i zasilanie gazem – który wykorzystuje tę wiązkę do cięcia metalu.
Czy wycinarka laserowa światłowodowa topi czy odparowuje metal?
Przede wszystkim go topi. W większości standardowych procesów cięcia metalu dominującym mechanizmem jest topienie, a następniewypychanie stopionego materiału; może również wystąpić częściowe odparowanie, ale całkowite odparowanie nie jest typowe w codziennym cięciu blach.
Dlaczego laserowa wycinarka światłowodowa potrzebuje gazu wspomagającego?
Gaz wspomagający fizycznie wypycha stopiony materiał z rowka cięcia, czego sam laser nie jest w stanie usunąć. W zależności od rodzaju gazu może on również kontrolować lub wspomagać utlenianie krawędzi oraz pomagać w stabilizacji procesu.
Jaka jest różnica między cięciem laserowym tlenem a azotem?
Tlen wchodzi w reakcję chemiczną z rozgrzanym metalem, dostarczając energię w wyniku reakcji egzotermicznej i pozostawiając utlenioną krawędź; stosuje się go głównie w przypadku stali węglowej i miękkiej. Azot jest w dużej mierze obojętny chemicznie, mechanicznie wyrzucając stopiony materiał bez wchodzenia w reakcję, co zazwyczaj zapewnia czystą, wolną od tlenku krawędź w przypadku materiałów takich jak stal nierdzewna i aluminium.
Dlaczego głowica do cięcia laserem światłowodowym potrzebuje autofokusa?
Nie każda głowica do cięcia laserem światłowodowym posiada lub wymaga autofokusa. Tam, gdzie jest on dostępny, autofokus dostosowuje położenie ogniska wiązki bez konieczności ręcznej zmiany położenia zespołu optycznego przez operatora, co ułatwia przełączanie się między materiałami, grubościami, i procesów cięcia. Nie optymalizuje ona jednak zadania samodzielnie; prawidłowe ustawienie ogniska nadal zależy od sprawdzonych parametrów.
Czym jest szczelina cięcia w cięciu laserem światłowodowym?
Szczelina cięcia to wąski kanał powstający, gdy energia lasera topi lub usuwa materiał, a gaz wspomagający usuwa go ze ścieżki cięcia. Na szerokość szczeliny cięcia wpływa rozmiar plamki wiązki, ale nie jest ona z nim identyczna, ponieważ na ostateczną szerokość kanału wpływają również przepływ gazu, położenie ogniska oraz właściwości materiału.
Czy wycinarka laserowa światłowodowa może ciąć miedź i mosiądz?
Tak, mogą to robić odpowiednio skonfigurowane nowoczesne systemy. Wymaga to źródła i głowicy tnącej kompatybilnych z tymi wysoce odblaskowymi metalami, odpowiedniej ochrony przed odbiciem wstecznym oraz sprawdzonych parametrów dla danego stopu i grubości.

