A szálas lézeres vágógép egy CNC-vezérlésű rendszer, amely egy szálas lézerforrásból származó nagy teljesítményű sugárnyalábot a vágófejen keresztül irányítja, a fémre fókuszálja, és segédgáz segítségével eltávolítja az olvadt anyagot, miközben a vágófej a programozott vágási pályát követi. A sugárnyalábot a forrás generálja, de a forrás önmagában nem jelenti a gépet: a sugárvezető optikának, mozgásvezérlés, a gázellátás, a hűtés és a biztonsági rendszerek mind együtt kell működjenek ahhoz, hogy a folyamat során használható alkatrész készüljön.
Ez a cikk a lézervágás elvét magyarázza el a teljes szálas lézervágási folyamat végigkövetésével, a digitális rajztól a kész fémalkatrészig – bemutatja, hogy a gép milyen alkatrészekből áll, hogyan kapcsolódnak egymáshoz az alrendszerei, és hogyan zajlik le a folyamat lépésről lépésre. A sugár forráson belüli keletkezésének fizikai hátteréről lásd: hogyan generál és erősít fényt egy szálas lézer.
Mi az a szálas lézervágó gép?
A szálas lézervágó gép egy CNC-vezérlésű, érintésmentes hővágó rendszer, amelyet elsősorban fémvágásra használnak. Több különálló alrendszert egyesít, amelyek mindegyike sajátos feladatot lát el:
- A szálas lézerforrás generálja a sugárnyalábot.
- Egy továbbító vagy feldolgozó szál vezeti a kialakult sugárnyalábot a vágófejhez.
- A vágófej kollimálja, fókuszálja és irányítja a sugárnyalábot, miközben segédgázt juttat a vágási területre.
- A mozgásrendszer és a CNC-vezérlő a programozott pálya mentén mozgatja a fejet vagy a munkadarabot.
- A hűtő-, elszívó-, gázellátó-, érzékelő- és biztonsági rendszerek biztosítják a folyamat megbízható működését.
A „szálas” kifejezés a lézerforrás felépítésére utal, nem pedig arra, hogy a gépben valahol száloptikai kábel található. Egy rendszer akkor minősül szálas lézervágó gépnek, ha vágó sugarát szálas lézerforrás generálja.
Brit angolban ugyanezt a berendezést „fibre laser cutting machine”-nek nevezik; a helyesírás változik, de a technológia nem.
Melyek a szálas lézervágó gép fő alkatrészei?
A vágás minősége és az üzemidő attól függ, hogy az egész rendszer hogyan működik együtt, nem pedig kizárólag a lézerforrás teljesítményétől. Az alábbi szakaszok bemutatják az egyes alrendszereket és azok szerepét a végeredményben.
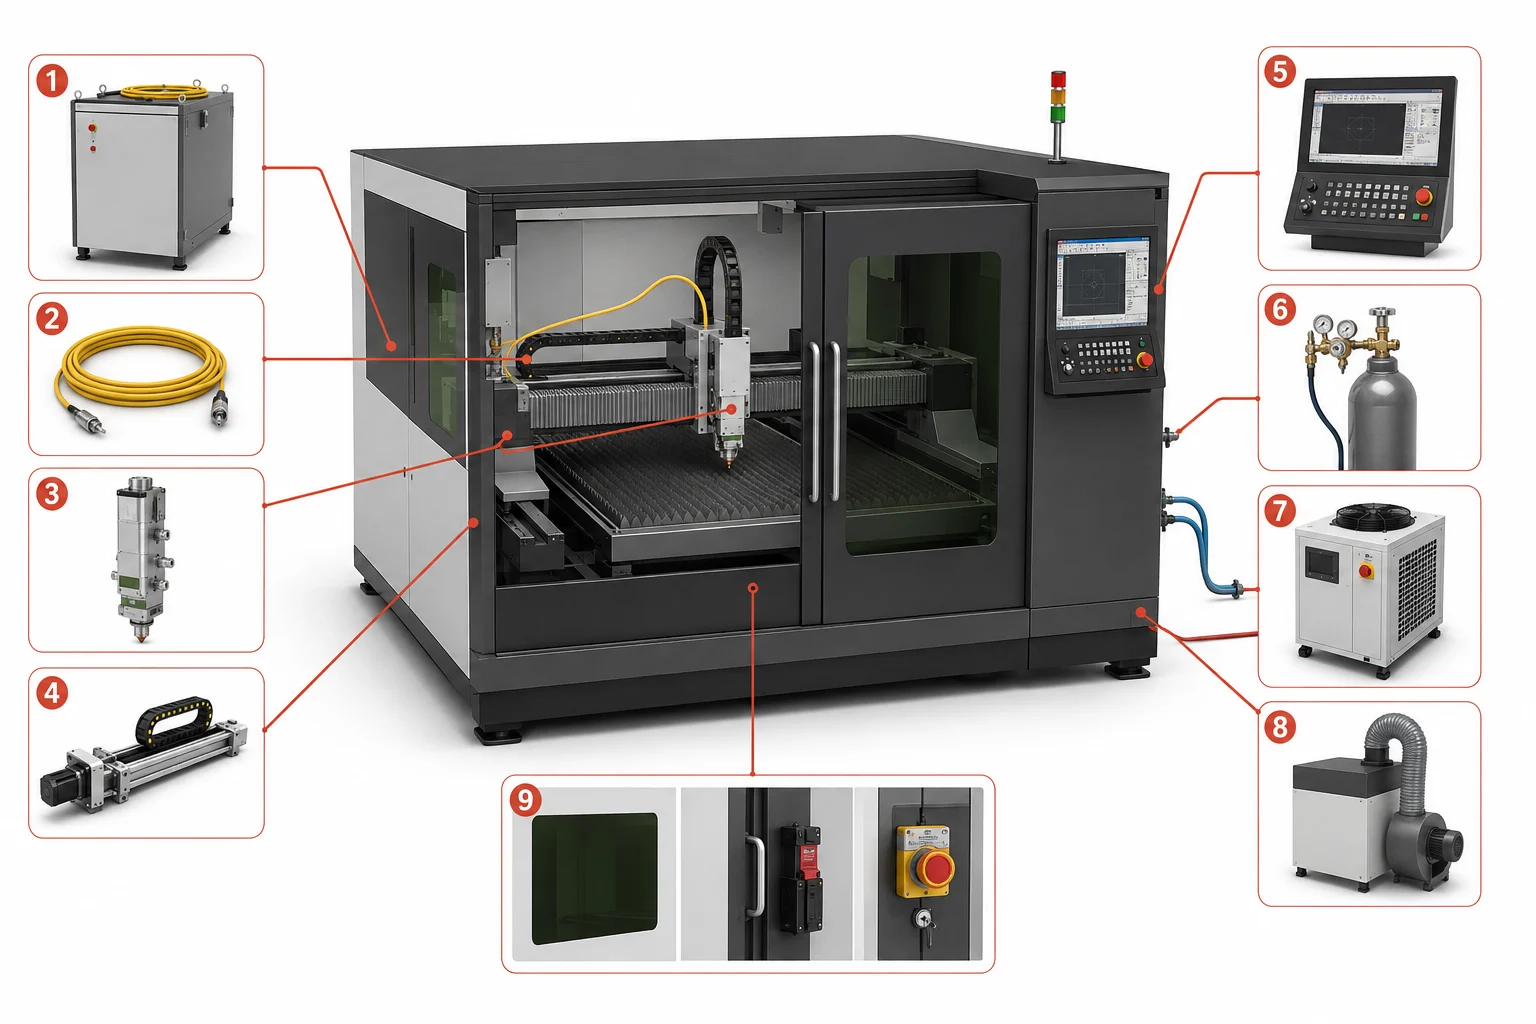
Felirat: A szálas lézervágó gép fő rendszerei: 1 – Szálas lézerforrás, 2 – Továbbító/feldolgozó szál, 3 – Szálas lézervágófej, 4 – Portál és mozgásrendszer, 5 - CNC-vezérlő és CAD/CAM-interfész, 6 - Segítőgáz-ellátó rendszer, 7 - Vízhűtő, 8 - Füstelszívás és szűrés, 9 - Védőburkolat és biztonsági rendszerek
Szálas lézerforrás
A forrás az elektromos bemeneti jelet szabályozott lézersugárrá alakítja át. Az ipari lemezvágók általában nagy teljesítményű, folyamatos hullámú itterbium-szálas forrásokat használnak, amelyek közel-infravörös hullámhossza és sugárjellemzői kiválóan alkalmasak számos ipari fém-vágási alkalmazáshoz. A forrás a több alrendszer egyike: ez biztosítja a sugárnyalábot, míg az azt követő lépések határozzák meg, hogy a sugárnyaláb hogyan jut el a célhoz, milyen formát kap, és hogyan alakul végleges vágássá. Azok az olvasók, akiket érdekel a lézerek koherens fény előállításának alapvető fizikája, ott megtalálhatják a stimulált emisszió alapelveinek magyarázatát.
Sugárvezető szál
Egy szálas lézerrendszerben két különböző szál vesz részt, és célszerű ezeket elkülöníteni egymástól. Az aktív, adalékolt szál a forrás belsejében helyezkedik el, ahol a fény keletkezik és erősödik. A sugárvezető, vagy feldolgozó szál egy különálló alkatrész, amely a már keletkezett sugárnyalábot a forrásból a vágófejhez továbbítja.
Mivel a sugárnyaláb ezen a nagyrészt zárt szálútvonalon halad át, a szálas rendszerek elkerülik a hagyományos CO₂-vágórendszerekben megtalálható hosszú, nyitott sugárvezetési útvonalat és a külső tükrök ismételt beállítását. Ez nem jelenti azt, hogy egy szálas lézergépben sehol sem tartalmazna tükröket; egyes optikai felépítések továbbra is használnak fényvisszaverő elemeket a vágófejben vagy a sugárirányító szerelvényekben.
Szálas lézeres vágófej
A vágófej nem generálja a lézert. A sugárnyalábot a továbbító szálból veszi át, optikailag előkészíti, fenntartja a munkadarab felett szükséges pozíciót, és segédgázt juttat a vágási zónába. Ezt a feladatot a fej belsejében található három funkcionális csoport végzi.
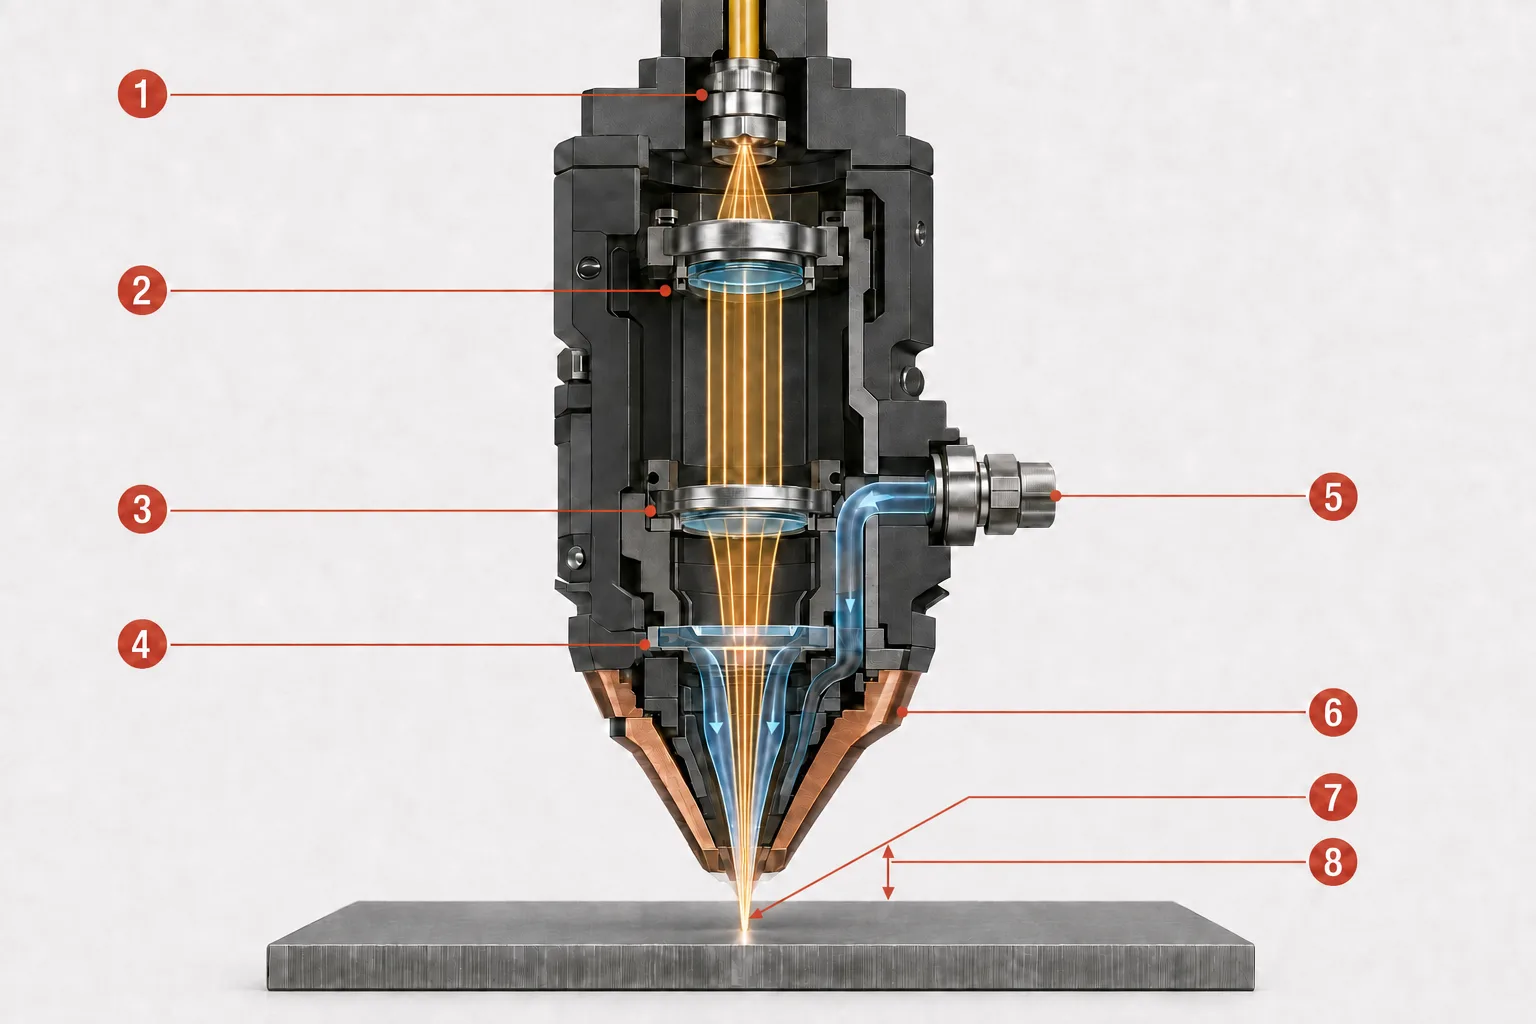
Jel: A szálas lézervágófej belsejében a tápszál (1) a sugárnyalábot a kollimáló optikába (2) vezeti, amely körülbelül párhuzamos sugárnyalábot alakít ki. A fókuszáló optika (3) ezután egy cserélhető védőablakon (4) keresztül fókuszálja azt. A segédgáz a bemeneti nyíláson (5) keresztül jut be, és koaxiálisan áramlik át a fúvókán (6) áramlik. A sugár a fókuszpontban (7) éri el a legkeskenyebb pontját, míg a távolság (8) a fúvóka hegye és a munkadarab közötti fizikai rés. A fókusz illusztrációként az anyag felületén látható; tényleges helyzete a felület felett, azon vagy alatt is lehet.
A sugár kollimációja és fókuszálása
A sugárnyaláb divergens formában hagyja el a továbbító szálat, majd kollimálásra kerül, így megközelítőleg párhuzamos sugárnyalábot képez, végül a munkadarabon egy kis pontba fókuszálódik: divergens kimenet a továbbító szálból → kollimált sugárnyaláb → fókuszált pont a munkadarabon.
A kisebb folt az energiát kisebb területre koncentrálja, és növelheti a teljesítménysűrűséget, de a végső vágási pontosságot nem kizárólag a folt mérete határozza meg; a fúvóka beállítása, a mozgás pontossága és a folyamatparaméterek egyaránt hozzájárulnak ehhez. Képzelje el ezt a szakaszt úgy, mint egy állítható nagyítót, amelyhez egy szabályozott gázfúvóka társul – bár ellentétben az üvegen áthaladó napfénnyel, a gép egy szabályozott sugárral indul, és speciálisan tervezett optikát használ, hogy a fókuszt pontosan a programozott folyamaton belül pozícionálja.
Fókusz- és magasságszabályozás
A fókuszpozíció arra utal, hogy a sugár legkeskenyebb pontja – a sugár deréka – hol helyezkedik el az anyag felületéhez viszonyítva; a folyamattól függően a felületen, a felület felett vagy alatt is elhelyezkedhet. Az autofókusz-mechanizmus automatikusan beállítja ezt, anélkül, hogy a kezelőnek kézzel kellene átpozícionálnia az optikai egységet.
A távolság egy kapcsolódó, de különálló paraméter: a fúvóka és a munkadarab közötti fizikai rés. Egy kapacitív érzékelő észleli a távolsággal kapcsolatos változásokat, és a magasságszabályozó rendszer a jelet felhasználva állítja be a Z-tengelyt, így a fej a lemez kisebb egyenetlenségei felett haladva is állandó távolságot tart fenn. A fókuszpozíció és a távolság összetévesztésetávolságot téves diagnózishoz vezethet, ha a vágás nem sikerül.
Védőablak, fúvóka, és segédgáz
Egy vagy több cserélhető védőablak segít megvédeni a drágább kollimáló és fókuszáló optikákat a fröccsenésektől, a gőzöktől, a füsttől és egyéb szennyeződésektől; egyes fejek az optikai útvonal mentén több ablakot is használnak. Ezek fogyó védőalkatrészek, nem pedig a fő fókuszáló lencse.
A fókuszált sugár és a segédgáz a fúvókán keresztül halad a munkadarab ugyanazon pontja felé. A fúvóka alakítja és irányítja a gázsugarat, amely eltávolítja az olvadt anyagot a vágási horonyból. A fúvóka átmérője, állapota, beállítása és a munkadarabtól való távolsága mind befolyásolják az olvadt anyag kilökődését – a sérült vagy nem középen elhelyezkedő fúvóka gyakori oka az egyenetlen élminőségnek.
CNC-vezérlő és CAD/CAM szoftver
Négy egymással összefüggő koncepció működik együtt annak érdekében, hogy a tervből kész alkatrész szülessen:
- A CAD (számítógéppel segített tervezés) meghatározza vagy importálja az alkatrész geometriáját.
- A CAM/nesting szoftver elhelyezi az alkatrészeket a lemezen, létrehozza a szerszámpályákat és hozzárendeli a feldolgozási szabályokat.
- A CNC (számítógépes numerikus vezérlés) vezérlő a programot koordinált gépmozgásokká és feldolgozási parancsokká alakítja át.
- A gép paraméterei közé tartozik a lézer teljesítménye, a vágási sebesség, a fókuszpozíció, a segédgáz kiválasztása, a gáznyomás és a lyukasztási rutinok.
Mozgásrendszer, portál, és Z-tengely
Az X/Y mozgás a lemezen a programozott kontúrt követi, míg a Z-tengely a vágófej pozícióját tartja fenn a munkadarabhoz viszonyítva. A szervohajtások, a vezetők, a hajtás, a visszacsatolás és a kalibrálás mind befolyásolják a mozgás végrehajtásának pontosságát – egy precíz lézerfolt nem képes kompenzálni egy instabil vázat vagy egy rosszul kalibrált tengelyt. A hajtás kialakítása típusonként változik, például fogasléc- és fogaskerék-rendszerek vagy lineáris motoros rendszerek formájában; nincs olyan technológia, amely minden gépre alkalmazható lenne.
Gépágy és munkasztal
Az ágy biztosítja a vázszerkezetet és a szerkezeti támasztást. A munkasztal lécei megtámasztják a lemezt, miközben lehetővé teszik, hogy az olvadt anyag, a szikrák és a törmelék az alatta lévő gyűjtőtérbe hulljon. A gépek rögzített vagy cserélhető munkapultot használhatnak; a lemez-, cső- és 3D-gépek mindegyike a munkadarab alakjához igazodó munkadarab-rögzítési elrendezést alkalmaz.
Segítőgáz-ellátó rendszer
A géphez szabályozott gázellátó rendszerre van szükség, amely biztosítja a folyamat számára a megfelelő nyomást, áramlású és a folyamatnak megfelelő tisztaságú szabályozott gázellátó rendszerre van szüksége. Az oxigén, a nitrogén és a sűrített levegő a három leggyakoribb segédgáz-opció, amelyeket a cikk későbbi részében részletesen ismertetünk.
Vízhűtő
A vízhűtő bizonyos alkatrészekből – általában a lézerforrásból és/vagy a vágófejből – vezeti el a hőt, a vágás helyét magát nem hűti, mivel azt a sugár és az anyag közötti kölcsönhatás szabályozza. A pontos hűtőkörök a gép és a forrás gyártójától függően eltérőek.
Füstelszívás és szűrés
A lézervágás során füst, finom részecskék, elpárolgott anyag és fröccsenések keletkeznek. Az elszívás eltávolítja a szennyezett levegőt a vágási területről, hozzájárulva ezzel a kezelők, az optikai alkatrészek, az elektronika, és a tágabb értelemben vett munkahely védelmét. Ez önmagában nem teszi minden anyagot vagy bevonatot biztonságossá a feldolgozáshoz; az ismeretlen anyagokat továbbra is azonosítani kell, és megfelelő szűrésre van szükség.
Burkolat, reteszelések és biztonsági rendszerek
Az ipari gépek általában vészleállító gombokkal, figyelmeztető jelzésekkel és meghatározott, biztonságos karbantartási eljárásokkal rendelkeznek, függetlenül az elrendezéstől. A kialakítástól függően a gép teljes védőburkolattal is ellátható, vagy más műszakilag kialakított biztonsági intézkedésekkel ellátott, ellenőrzött lézerterületen is működhet. A burkolt modellek emellett reteszelhető ajtókat vagy paneleket, megfelelően minősített megfigyelőablakokat, valamint – amennyiben rendelkezésre áll – tűzérzékelőt is használnak.
Nem minden burkolattal ellátott gépet lehet automatikusan „1. osztályú”-nak minősíteni. A besorolás a teljes, tanúsított konfigurációtól és a normál üzemeltetés során elérhető sugárzástól függ – egy burkolattal ellátott rendszer még így is tartalmazhat sokkal magasabb osztályú beépített lézert, és a burkolat szervizelés céljából történő kinyitása megváltoztatja a veszélyességi feltételeket.
Hogyan működik egy szálas lézervágó gép? Lépésről lépésre
A szálas lézervágó gép működése attól függ, hogy a fenti alrendszerek egy meghatározott sorrendben együttműködnek-e. Az alábbi lépések ezt a sorrendet egy folyamatos folyamatként mutatják be, a kezdeti tervezési fájltól az ellenőrzött, leválasztott alkatrészig. Az alábbi lépések az alábbi lépések ezt a sorrendet egy folyamatos folyamatként mutatják be, a kezdeti tervezési fájltól az ellenőrzött, leválasztott alkatrészig.
1. lépés: A tervet CAD/CAM szoftverben készítik el
Az alkatrész geometriáját importálják vagy létrehozzák a CAD-ben, majd fésüléssel elrendezik a lemezen. A CAM szoftver generálja a szerszámpályákat, beállítja a kontúr sorrendjét, hozzáadja a be- és kivezetéseket, valamint hozzárendeli a kiválasztott anyaghoz és vastagsághoz tartozó folyamatparamétereket.
2. lépés: Az anyag betöltése és a feladat beállítása
A kezelő vagy egy automatizált betöltőrendszer pozicionálja a lemezt, csövet vagy profilt. A feladat beállítása során megerősítik az anyagot és a vastagságot, kiválasztják a validált paramétereket és a segédgázt, majd a kezdés előtt ellenőrzik a fúvókát, a védőablakot, a gázellátást, a hűtést, az elszívást és a biztonsági rendszereket.
3. lépés: A forrás létrehozza a sugárnyalábot, és a továbbító szál eljuttatja azt a fejhez
Az elektromos áramot a szálas forrás belsejében lézersugárrá alakítják át (lásd a szálas lézertechnológiáról szóló cikkünket az alapvető fizikai folyamatokról), majd a kialakult sugár a továbbító szálon keresztül eljut a vágófejhez.
4. lépés: A vágófej fókuszálja a sugárnyalábot és beállítja a munkatávolságot
A fej optikai rendszere kollimálja és fókuszálja a sugárnyalábot egy kis munkapontba, míg az autofókusz és a kapacitív magasságszabályozás a fent leírtak szerint állítja be a fókuszpozíciót és a munkatávolságot.
5. lépés: A lézer átlyukasztja a fémet
Mielőtt a kontúrvágás megkezdődhetne, a sugárnak általában egy kezdeti nyílást kell létrehoznia az anyagban. Az átlyukasztáshoz a stabil állapotú vágáshoz képest eltérő teljesítményprofil, fókuszpozíció, gáz vagy időzítés használható; a vastagabb anyagok esetében ez nagyobb kihívást jelent, és olyan fröccsenéseket okozhat, amelyek megterhelik a védőablakot és a fúvókát.
6. lépés: A fókuszált sugár megolvasztja a vágási zónát
Az anyag elnyeli a sugár energiájának egy részét, amely egy kis területre koncentrálódik. A hőmérséklet emelkedik, amíg az anyag meg nem olvad, és bizonyos körülmények között részben el nem párolog. Ez egy keskeny csatornát hoz létre, amelyet vágási horony, és a környező anyag hőhatásos zónává válhat. A szokásos lemezvágás során általában az olvadás és az olvadt anyag kilökődése – nem pedig a teljes elpárolgás – a domináns mechanizmus.
7. lépés: A segédgáz eltávolítja az olvadt anyagot
Egy koaxiális gázsugár az olvadt anyagot a vágási résen keresztül kifelé nyomja. A használt gáztól függően ez elősegítheti az oxidációt vagy védhet ellene, befolyásolhatja a hőmérsékletet és a folyamat stabilitását, valamint hatással lehet a salakra, az él színére és a további feldolgozási követelményekre.
8. lépés: A CNC-mozgás kialakítja a programozott kontúrt
A CNC-vezérlő koordinálja a lézert, a vágófejet, a tengelyeket, a gázellátást és a folyamat időzítését. A sarkok, kis lyukak, bevezető szakaszok vagy a geometriai változások körül változtathatja a sebességet és a folyamat viselkedését, ahelyett, hogy minden kontúrt egy állandó sebességgel követne.
9. lépés: Az alkatrészeket leválasztják és ellenőrzik
A vágás befejezése után az alkatrészeket leemelik a gépről, és megvizsgálják a behatolást, a salakot vagy sorját, a vágási rés szélességét, az élek érdességét, a kúpos kialakítást, a hőszíneződést és a méretbeli megfelelőséget. Az ellenőrzés eredményétől függően a kezelők módosíthatják a paramétereket, kicserélhetik a fúvókát, ellenőrizhetik az optikát, vagy újrakalibrálhatják a gépet.
Mi történik ott, ahol a lézer találkozik a fémmel?
A vágás az érintkezési ponton egy rövid fizikai eseménysorozat révén történik: az anyag elnyeli a sugár energiáját, ez az energia olyan gyorsan alakul át hővé, hogy megolvasztja (és részben elpárologtatja) egy keskeny csatornát, és a keletkező olvadt anyagot eltávolítják anélkül, hogy bármilyen szerszám hozzáérne a lemezhez. Az alábbi három szakasz ezt a sorozatot követi, kezdve azzal, hogy a fém hogyan veszi fel egyáltalán a sugár energiáját.
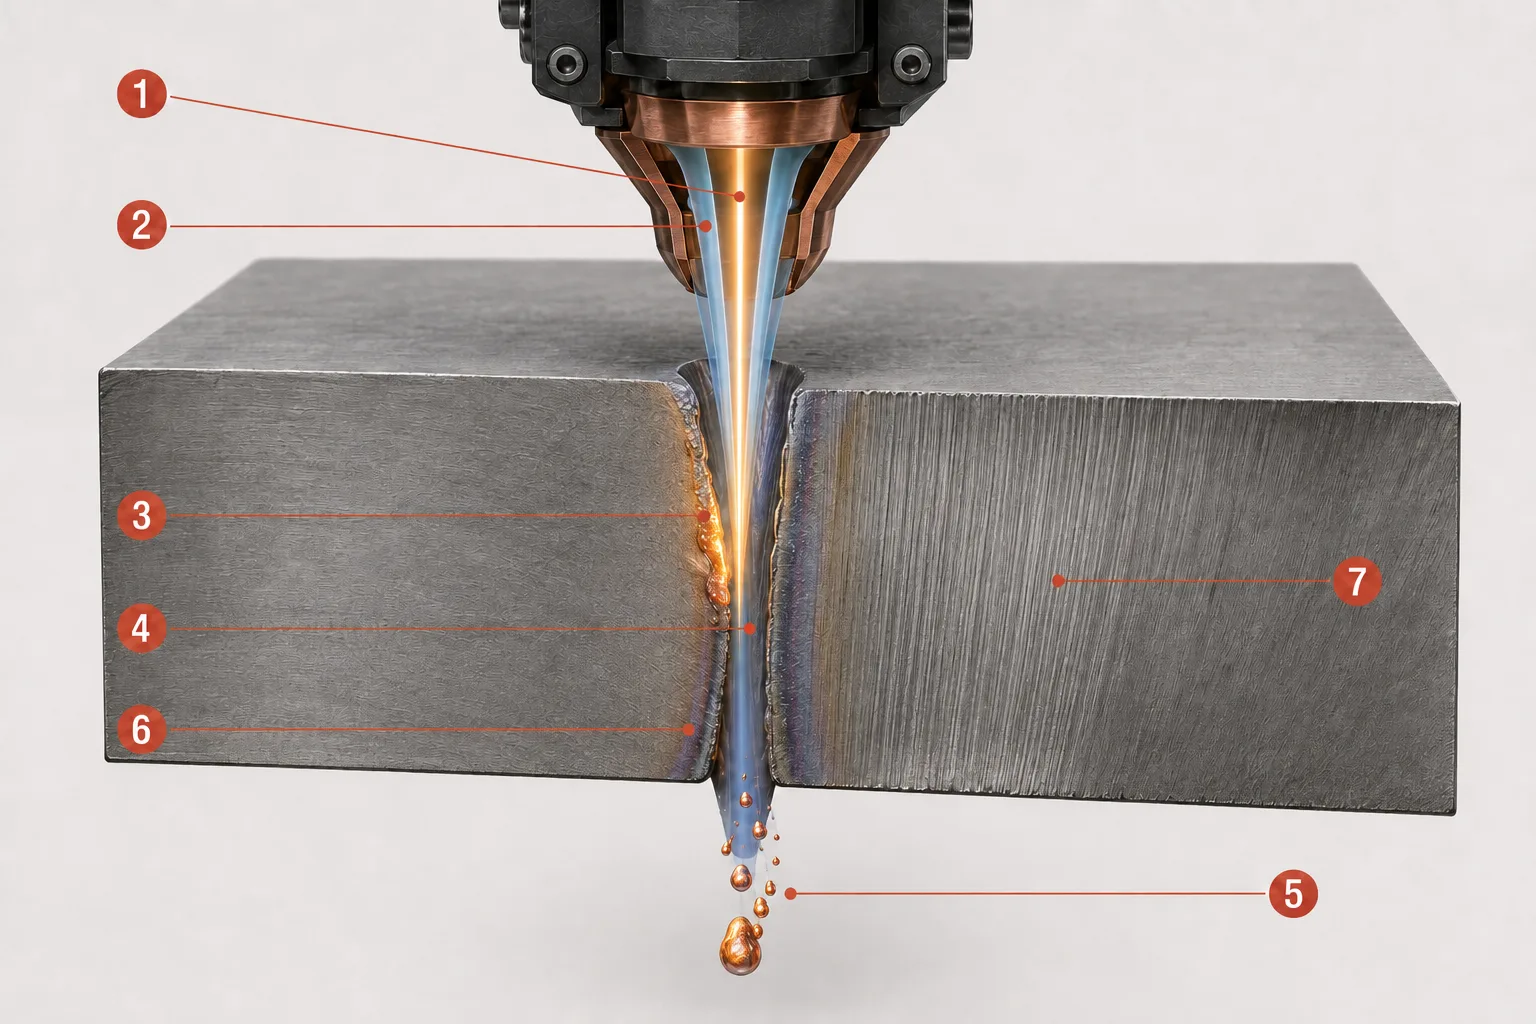
Felirat: A vágási zónában a fókuszált lézersugár (1) egy keskeny területet melegít fel, míg a koaxiális segédgáz-sugár (2) az olvadt anyagot lefelé nyomja. Az olvadt zóna (3) az aktív vágási fronton alakul ki, és egy keskeny csatornát hagy maga után, amelyet vágási résnek nevezünk (4). A kilökött olvadt anyag (5) a lemez alsó oldalán távozik, míg a vágási rés mellett egy keskeny hőhatású zóna (6) marad, és a vágott falon húzásnyomok vagy barázdák (7) alakulnak ki. Az ábra szemléltető jellegű, és nem méretarányos.
Abszorpció és hőátadás
A fém nem minden beeső lézerenergiát egyformán abszorbeál. Az abszorpció a hullámhossztól, az ötvözettől, a felületi állapottól, a hőmérséklettől, bevonatoktól és az oxidrétegektől függ, és a felület viselkedése a felmelegedés során változhat. A vágás akkor válik lehetővé, amikor az energia olyan gyorsan jut el egy kis zónába, hogy a hő nem tud onnan elterjedni.
Olvadás, korlátozott párolgás és vágási rés kialakulása
- Olvadótó / olvadó zóna: az anyag azon helyi területe, amelyet az olvadáspontján túlra hevítenek.
- Elpárolgás: a felmelegített anyag gőzzé alakulása. A legtöbb lemezvágási eljárás során ez csak korlátozott mértékben fordul elő, elsősorban az olvadás mellett.
- Vágási horony: az a keskeny csatorna, amely akkor keletkezik, amikor a lézerenergia megolvasztja vagy eltávolítja az anyagot, és a segédgáz eltávolítja azt a vágási pályáról.
- Hőhatású zóna (HAZ): a környező anyag azon része, amelynek tulajdonságai a hő hatására megváltoztak anélkül, hogy megolvadt volna.
- Hulladék: a vágás alsó oldalához tapadó, újra megszilárdult olvadt anyag.
- Húzásnyomok / csíkok: a vágott élen látható finom, szinte függőleges nyomok, amelyek az anyagvastagságon való haladás során keletkeznek.
A keskeny HAZ, a sorjamentes él vagy a tökéletesen tiszta vágás a folyamat eredményei, nem pedig garanciák – ezek a gép teljes beállításától, az anyagtól és a paraméterektől függenek.
Miért érintésmentes a folyamat?
Nincs mechanikus vágószerszám, amely nyomást gyakorolna a munkadarabra, ami csökkenti a szerszám által okozott deformációt és kiküszöböli a penge kopását. Az érintésmentesség nem jelenti azt, hogy nincs kopás vagy karbantartás: a fúvókák, a védőablakok, a munkasztal lécei, a szűrők és a mechanikus rendszerek továbbra is rendszeres gondozást és cserét igényelnek.
Hogyan távolítják el a fémet a lézersugár és a segédgáz?
A segítőgáz kémiai tulajdonságai és a vágási mechanizmus ugyanazon folyamat két oldala: a gáz határozza meg, mi történik a vágási élen, míg a mechanizmus leírja, hogyan távolítják el az anyagot együttesen a sugár és a gázsugár. Az alábbi szakaszok összekapcsolják az egyes gázokat a rájuk jellemző mechanizmussal és a tipikus eredménnyel.
Nitrogén és fúziós vágás
A nitrogént nagyrészt inert vágógázként használják a fúziós vágás során: a sugár biztosítja a vágási hőt, míg a gázsugár mechanikusan kilövi az olvadt anyagot, ahelyett, hogy azzal reakcióba lépne. Mivel a nitrogén elszigeteli a forró élt a levegőtől, ez a kombináció általában tiszta, oxidmentes élt eredményez, ezért gyakran alkalmazzák rozsdamentes acél, alumínium és más alkalmas fémek vágásánál. Magas nyomás és áramlás szükséges lehet, ami jelentőssé teheti a gázfogyasztást.
Oxigén és reaktív vágás
Az oxigén a reaktív, vagy lángvágást vágást: reakcióba lép a megfelelő forró fémmel, exoterm reakción keresztül energiát adva a folyamathoz, és általában szénacélhoz és lágyacélhoz kapcsolódik. A keletkező vágási él oxidálódik, és ez az oxidréteg befolyásolhatja a későbbi hegesztést, bevonatolást vagy festést. Az oxigén nem feltétlenül a leggyorsabb vagy legjobb megoldás minden fém és vastagság esetében.
Sűrített levegős vágás
A sűrített levegő nitrogént és oxigént egyaránt tartalmaz, és megfelelő alkalmazások esetén gazdaságos megoldás lehet. Az oxigéntartalom korlátozott mértékben járul hozzá a reakcióhoz, ezért az élen némi oxidáció maradhat vissza. A teljesítmény a nyomástól, az áramlástól, a levegő minőségétől, a szárazságtól, a szűréstől, az anyagtól, a vastagságtól és a kívánt élkivitelétől függ. A sűrített levegő nem helyettesíti általánosan a speciális nitrogén- vagy oxigénellátást.
Szublimációs vágás
A szublimációs vágás elsősorban elpárologtatás útján távolítja el az anyagot, minimális megolvasztással. A fő vágási mechanizmusok a fúziós, a reaktív és a szublimációs vágás, de az ipari fémlemez-szálvágók főként az első kettőre támaszkodnak; a szublimáció inkább speciális, precíziós alkalmazásokhoz releváns.
A vágási mechanizmus és a lézer időbeli üzemmódja különböző osztályozási tengelyek: az olvasztásos, a reaktív és a szublimációs vágás leírja, hogyan távolítják el az anyagot, míg a folyamatos hullámú (CW), kvázi-folyamatos hullámú (QCW) és impulzusos üzemmód leírja, hogy a forrás hogyan bocsátja ki a sugárnyalábot – a kifejezések nem felcserélhetők.
Az alábbi táblázat közvetlenül összehasonlítja a három segédgázt:
| Gáz | Fő szerep | Gyakori használat | Jellemző éljellemzők | Fontos korlátozás |
|---|---|---|---|---|
| Oxygen | Támogatja az exoterm oxidációs reakció áttörését | Elsősorban szénacél/lágyacél | Oxidált él | A további feldolgozás előtt az oxidréteget esetleg el kell távolítani |
| Nitrogén | A kiömlött anyag elolvad anélkül, hogy szándékosan oxidálná a szélét | Rozsdamentes acél, alumínium és egyéb alkalmas fémek | Tiszta, oxidmentes él, ha a folyamat megfelelő | Magas nyomást, áramlást és gázfogyasztást igényelhet |
| Sűrített levegő | Az olvadt anyagot korlátozott oxigén-támogatással lök ki | Kiválasztott megfelelő fémek és vastagságok | Enyhe oxidáció lehetséges | A minőség nagymértékben függ a levegő előkészítésétől és a folyamat követelményeitől |
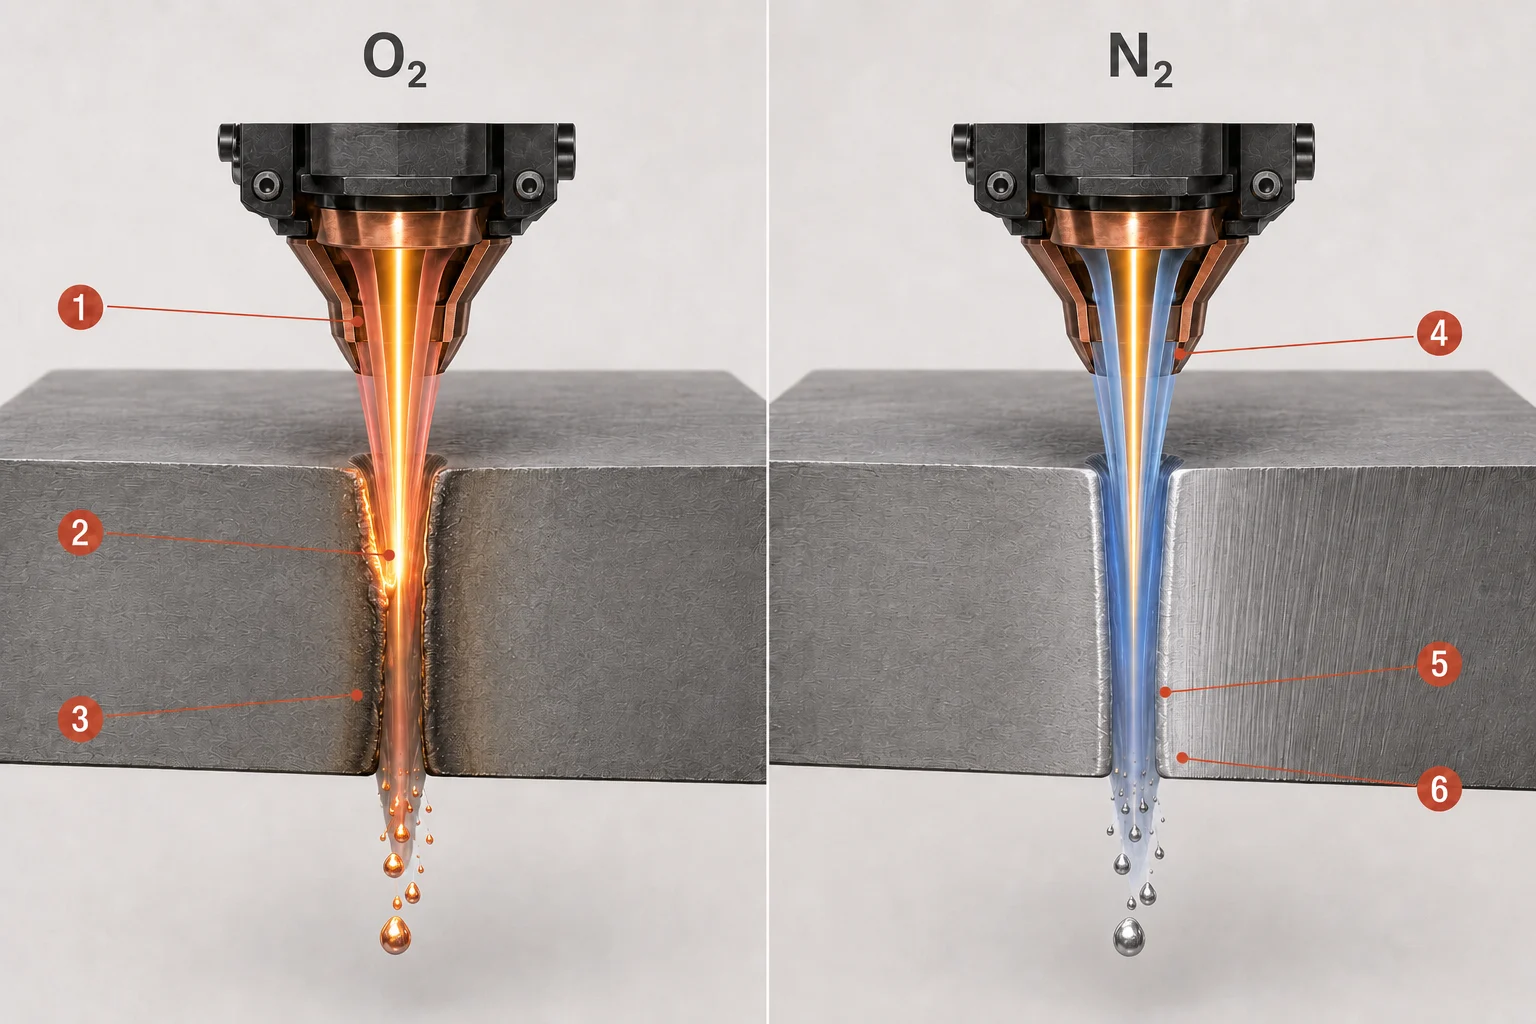
Felirat: Az oxigénnel támogatott reaktív vágás során az oxigénáram (1) eltávolítja az olvadt anyagot, míg egy exoterm oxidációs reakció (2) hőt ad a folyamathoz, és oxidált vágási élt (3) hagy maga után. A nitrogénnel-támogatott fúziós vágás során a nitrogénáram (4) nyomás alatt (5) mechanikusan kilövi az olvadt anyagot, és megfelelő folyamatparaméterek mellett tiszta, nem oxidált vágási élt (6) eredményezhet. Az ábra a tipikus különbségeket mutatja; a tényleges eredmények az anyagtól, a vastagságtól és a gép beállításaitól függenek.
Mi határozza meg a vágási minőséget és a kész alkatrész pontosságát?
Egyetlen beállítás sem határozza meg önmagában a vágás minőségét. Minden folyamatparaméter megváltoztatja a vágási zónában fennálló fizikai állapotot, és ez az állapot látható eredményt hoz létre a kész vágási élen. Az alábbi táblázat összekapcsolja a fő változókat – a lézer teljesítményét, a vágási sebesség, fókuszpozíció, gáznyomás és -áramlás, fúvóka beállítása, távolság, valamint az anyag állapota – azzal, hogy mi változik fizikailag, és mit láthat az olvasó, ha az adott változó eltér a célértéktől:
| Változó | Milyen fizikai változások történnek | Lehetséges látható eredmény, ha helytelen |
|---|---|---|
| Lézer teljesítmény | A vágási zónába leadott energia | Hiányos vágás, túlmelegedés, szélesebb vágási rés vagy túlzott mennyiségű salak |
| Vágási sebesség | Kölcsönhatási idő és energia egységnyi hosszúságra | Behatolás hiánya, égési nyomok, érdes él vagy túlzott hőbeviteli mennyiség |
| Fókuszpozíció | A foltméret és az energiaeloszlás a vastagság mentén | Kúposodás, szélesebb vágásnyom, érdesség vagy instabil behatolás |
| Gáznyomás/áramlás | Olvadék-kibocsátási erő és árnyékolás/reakciós viselkedés | Alsó salak, oxidáció, szabálytalan vágási nyílás vagy instabil vágás |
| Fúvóka beállítása | A sugárnyaláb és a gázsugár közötti koaxiális kapcsolat | A vágási iránytól függő egyenetlen élminőség |
| Távolság | Gázfúvóka geometriája és a fej pozíciója | Instabil folyamat, salak vagy ütközésveszély |
| Anyagállapot | Abszorpció, hővezetés és felületi reakció | Egyenetlen kezdet, érdes felület, fröccsenés vagy eltérések a lemez egészén |
Ezek inkább lehetséges összefüggések, mintsem egy teljes diagnosztikai táblázat, és ugyanaz a látható hiba gyakran több okra is visszavezethető.
Vágási rés, pontosság, ismételhetőség és tűrés
Az egyes paramétereken túl a végső pontosság az egész rendszertől függ: a forrás és a sugár minőségétől, a vágófej optikájától, az igazítástól, a CNC-interpolációtól, a szervo-válaszreakciótól, a váz merevségétől, kalibrálás, gázellátás, az anyag síkfelülete és a fogyóeszközök állapota. Számos kapcsolódó kifejezés írja le ennek az eredménynek a különböző aspektusait, és ezeket nem szabad egyenértékű értékekként kezelni:
- A sugárfolt mérete – a fókuszált sugárnyaláb átmérője a munkadarabon.
- Vágási rés szélessége – a vágás során eltávolított anyag tényleges szélessége, amelyet a sugárnyaláb pontmérete befolyásol, de nem azonos azzal.
- A gép pozicionálási pontossága – az, hogy a gép milyen pontosan tud elmozdulni egy megadott pozícióba.
- Ismételhetőség – az, hogy a gép több cikluson át mennyire következetesen tér vissza ugyanarra a pozícióra.
- A kész alkatrész tűréshatára – a kész alkatrészen megengedett méreteltérés, amely a fenti tényezők együttes hatását tükrözi.
Milyen típusú szálas lézervágó gépek léteznek?
A szálas lézervágó gépeket többféle elrendezésben gyártják, amelyek mindegyike különböző munkadarab-formákhoz alkalmas.
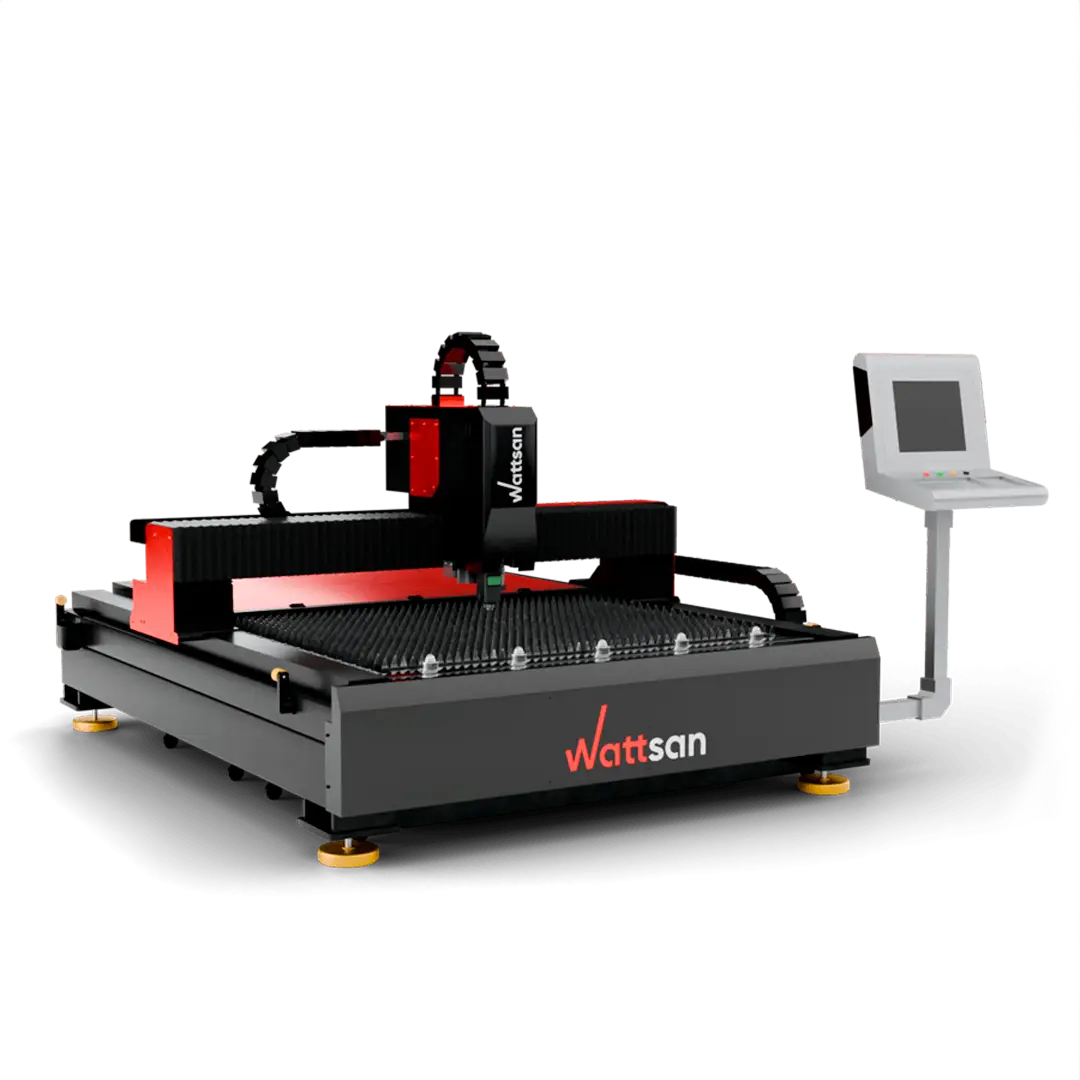
Lapos lemez szálas lézervágók
A leggyakoribb kialakításnál egy portál mozog egy rögzített vagy cserélhető asztal felett, amelyet lapos lemez és lemezanyagok vágására terveztek.
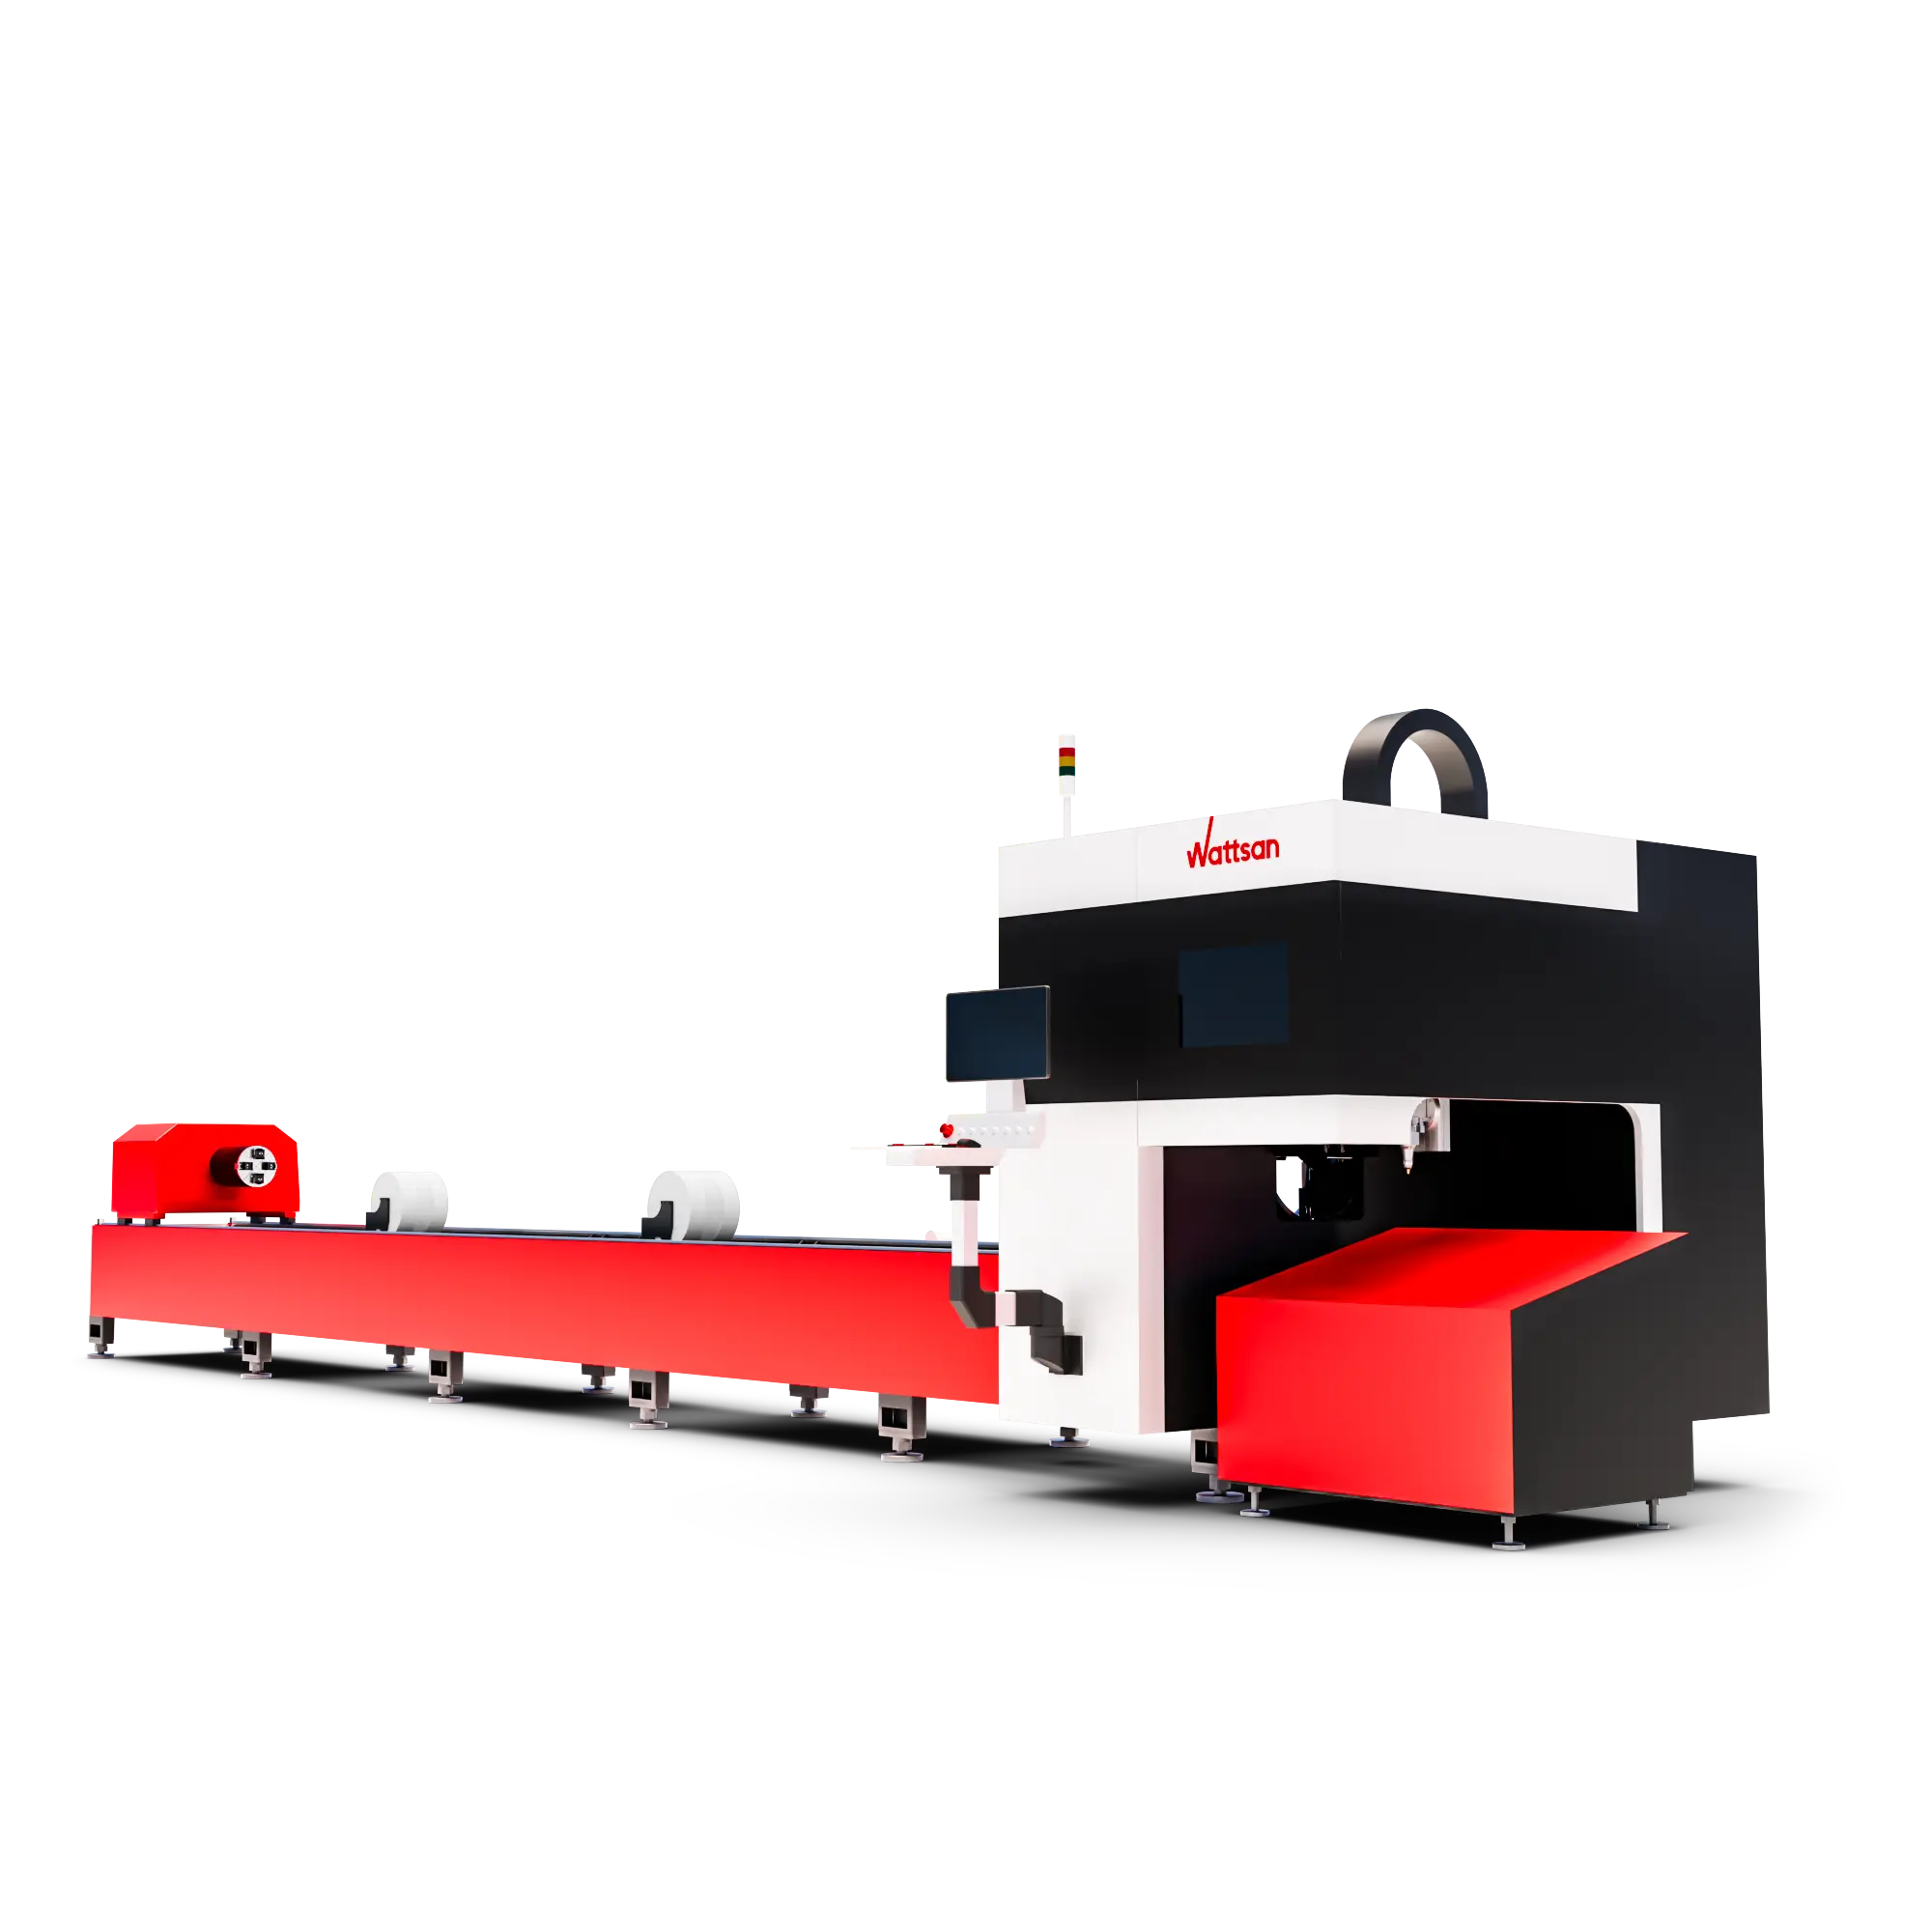
Szálas lézeres csővágó gépek
A csővágó gépek forgó tokmányt és speciális cső- vagy profil tartót használnak a programozott vágások végrehajtásához háromdimenziós munkadarabokon.
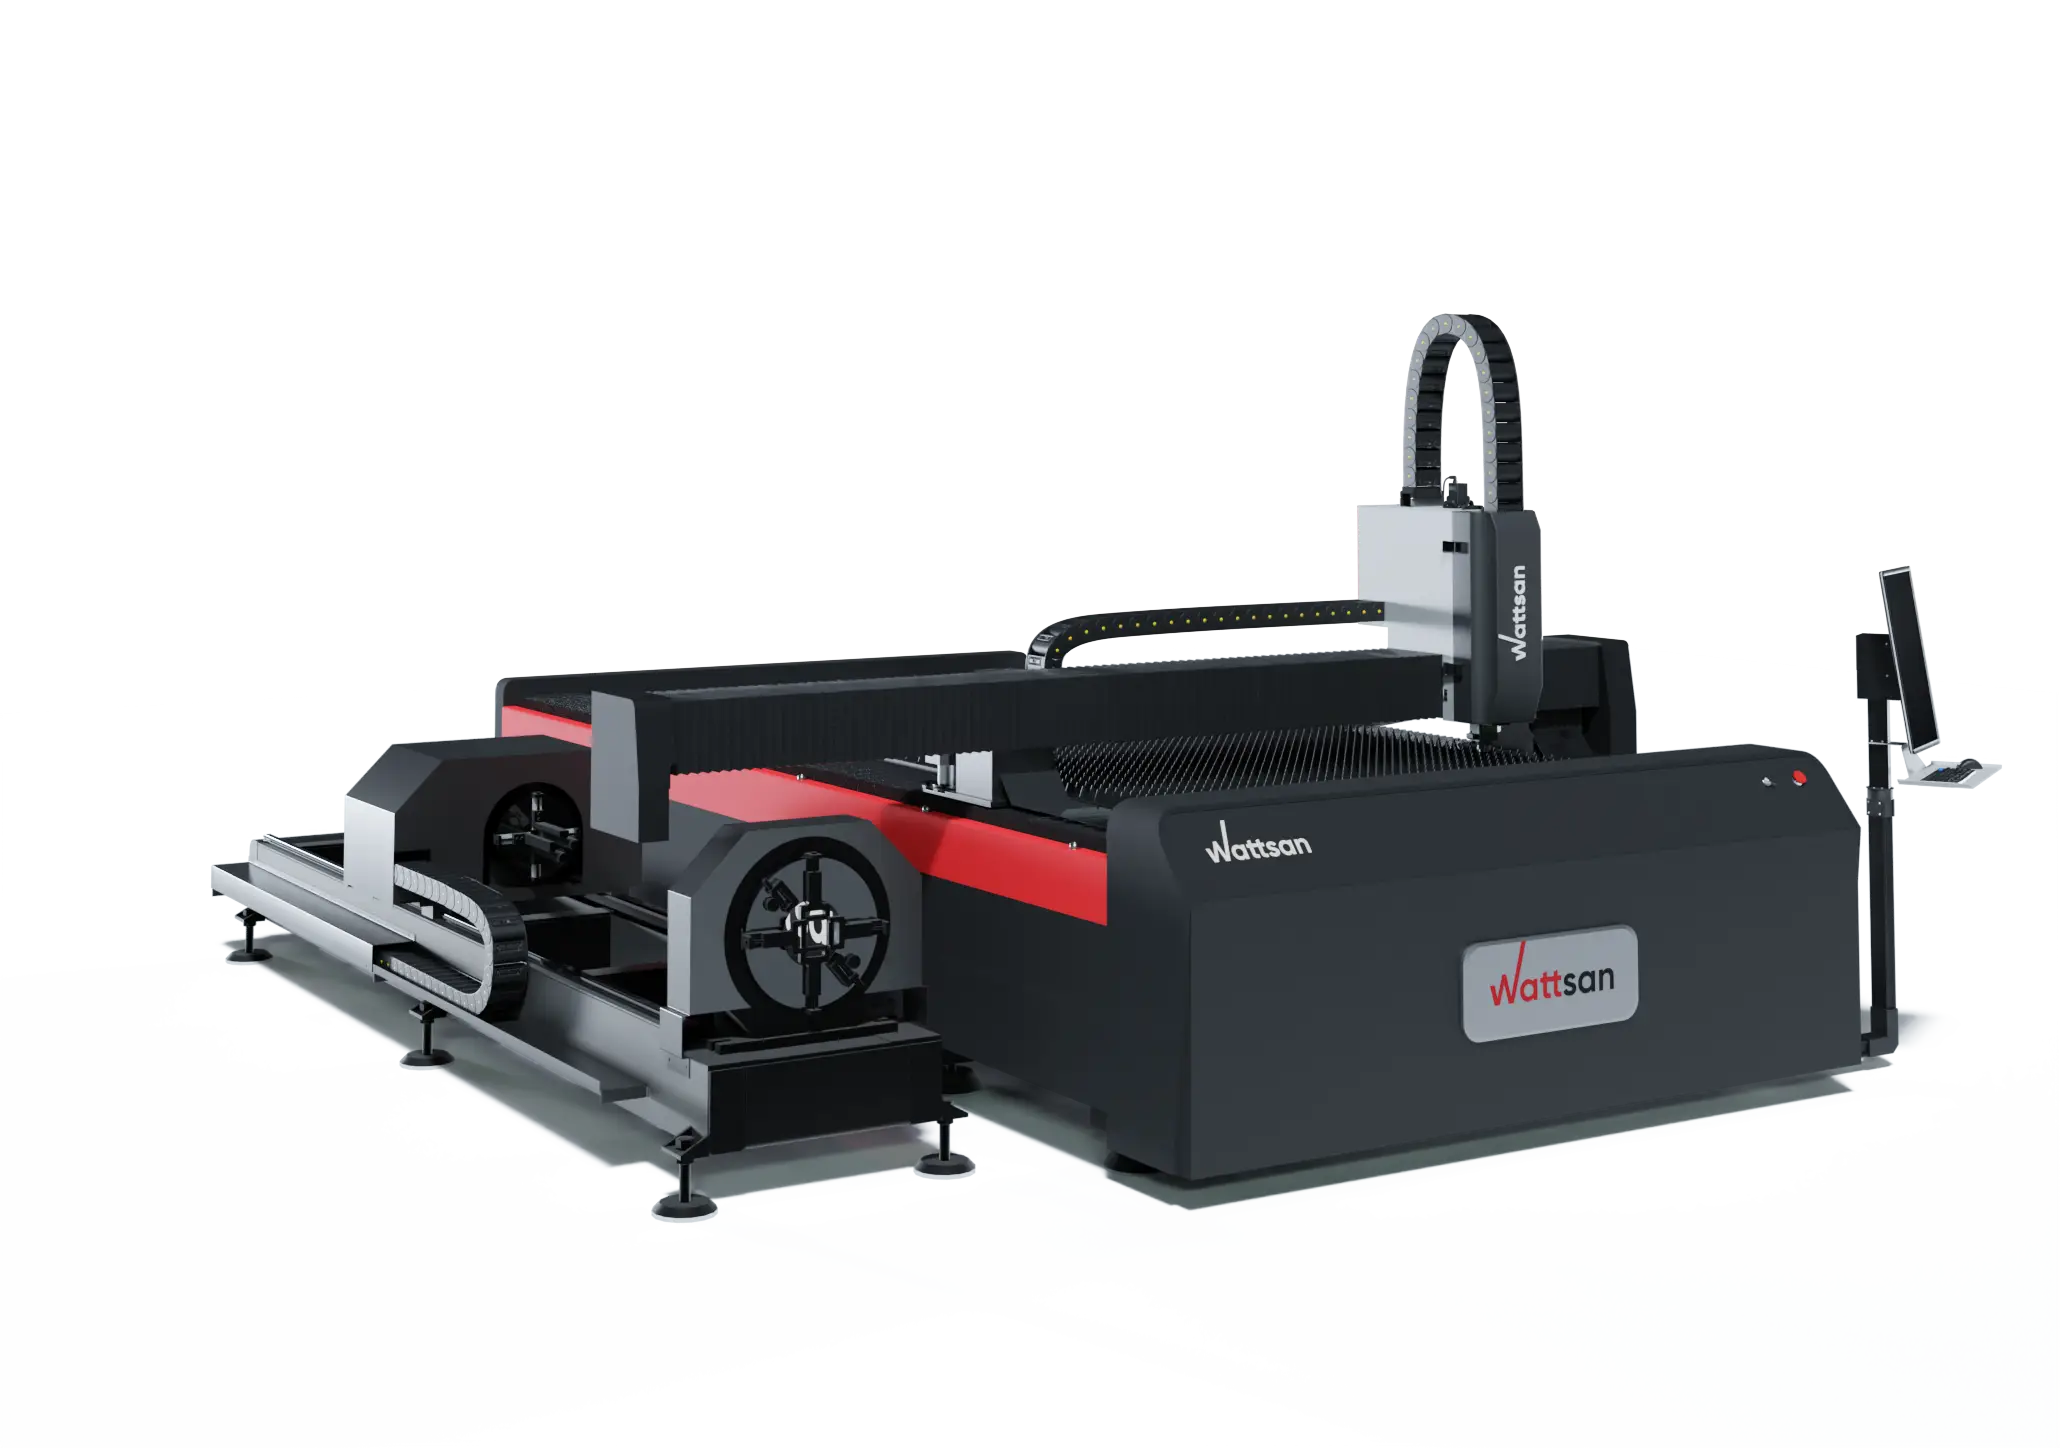
Lemez- és csőmegmunkáló kombinált gépek
Egyes platformok egy gépen egyesítik a lapos lemez- és csőmegmunkálási képességeket, a gyártási igényeknek megfelelő, konfiguráció-specifikus kompromisszumokkal.
Milyen anyagokat tud vágni egy szálas lézervágógép?
Mit tud vágni egy szálas lézer? Az ipari vágógépeknél ezt a technológiát elsősorban olyan fémek vágására használják, mint a szénacél, a rozsdamentes acél, az alumínium, a réz, a sárgaréz és a titán. Hogy pontosan milyen anyagokat tud vágni egy szálas lézer – és milyen vastagságban, sebességgel és minőségben –, az a teljes gép és a folyamat konfigurációjától függ.
Az, hogy egy anyag technikailag vágható, nem jelenti azt, hogy minden gép minden minőségű vagy vastagságú anyagot ugyanolyan sebességgel vagy minőséggel tudna vágni. A képességek a forrástól, a sugár jellemzőitől, a vágófejtől, a segédgáztól, az anyag állapotától, a vastagságtól és a validált folyamatparaméterektől függenek. Kiválasztott bevonatos fémek és ötvözetek is feldolgozhatók, amennyiben a gépet és a folyamatot az adott alkalmazásra validálták.
A szabványos ipari itterbium-szálas vágógépek fémvágásra specializált rendszerek, és általában nem használják őket fa, akril, üveg, szövet, műanyag vagy kompozit anyagok vágására.
A szálas lézervágó gépek előnyei és korlátai
| Előnyök | Szükséges képesítés |
|---|---|
| Érintésmentes vágás | A vágószerszám nem érintkezik a lemezzel, de a fogyóeszközök és a gép alkatrészei továbbra is karbantartást igényelnek |
| Nagy sebesség megfelelő fémek esetén | A sebesség az anyagtól, a vastagságtól, a gáztól, a geometriától és a szükséges élminőségtől függ |
| Keskeny vágás és részletes kontúrok | A minimális elemméretet és tűrést nem kizárólag a foltméret határozza meg |
| Hatékony szálforrás | A teljes berendezés energiafogyasztása magában foglalja a hűtést, az extrakciót, a hajtásokat, a vezérlést, valamint a gáztermelést és -ellátást is |
| Fényvisszaverő fémek megmunkálása lehetséges | Ehhez kompatibilis forrás, fej, hátsó visszaverődés elleni védelem és validált paraméterek szükségesek |
| CNC-automatizálás és ismételhetőség | A megbízható, felügyelet nélküli gyártáshoz felügyelet, automatizálás, karbantartás és stabil folyamat szükséges |
| A hagyományos CO2-rendszerekhez képest csökkentett nyílt sugárbeállítás | A vágófej optikáját, a védőablakokat, a fúvókákat és a mechanikus rendszereket továbbra is ellenőrizni és karbantartani kell |
Szálas lézervágó vs. CO2-lézervágó
A szálas és a CO2-lézervágó gépek a ipari gépekben használt főbb lézerforrás-típusok különböző pontjaihoz tartoznak, és a két architektúra az erősítő közeg, a hullámhossz és a sugárvezetés tekintetében különbözik egymástól.
| Kiemelt | Szálas lézervágó gép | Hagyományos CO2-lézervágó gép |
|---|---|---|
| Gyakori erősítő közeg | Ritkaföldfémekkel adalékolt optikai szál | CO2-alapú gázkeverék |
| Gyakori ipari hullámhossz | Körülbelül 1 µm az itterbium-rendszerek esetében | Általában körülbelül 10,6 µm |
| Sugárátvitel | Jórészt zárt szálvezetés a downstream optikákhoz | Általában tükrökkel történő szabad térben történő sugárátvitel |
| Jellemző anyagfókusz | Fémek | Nemfémek, valamint – megfelelő nagy teljesítményű ipari rendszerekben – fémek |
| Gépkarbantartási megkülönböztetés | A hagyományos kivitelekben nincs hosszú külső tükörút, amelyet be kellene állítani | A tükörút és a sugár beállítása a hagyományos kiviteleknél releváns |
A CO₂-lézerek nem képtelenek fémet vágni – a nagy teljesítményű ipari CO₂-rendszerek képesek fémet vágni, és ezt meg is teszik. A korlátozás főként az alacsonyabb teljesítményű műhelyi CO₂-gépekre vonatkozik, nem pedig a technológiára egészében. Az alapvető működési mechanizmusról lásd a CO2-lézer működéséről.
Karbantartást igényel-e a szálas lézervágó gép?
Maga a zárt szálas lézerforrás nagyrészt karbantartásmentes, de ez nem vonatkozik a teljes gépre. Rendszeres ellenőrzésre van szükség általában a védőablakok, a fúvóka állapota és központosítása, a vágófej optikája (a gyártó utasításai szerint), a hűtőfolyadék és a hűtőrendszer, a segédgáz szűrése és ellátása, a elszívó szűrők és csatornák, a munkaasztal lécei és a gyűjtőterületek, a kenés és a mozgó alkatrészek, valamint a kalibrálás, az érzékelők és a biztonsági reteszek tekintetében.
A karbantartási időközök gyártónként és modelltől függően változnak – ne támaszkodjon általános adatokra, például egy univerzális 100 000 órás élettartamra, hanem ellenőrizze a gép saját dokumentációját.
Biztonságos-e a szálas lézervágó gép?
A szálas lézervágás során használt közeli infravörös sugár láthatatlan, de súlyos szem- és bőrsérüléseket okozhat, és a fémről visszaverődő sugárzás is veszélyes lehet. Elengedhetetlenek a megfelelő műszaki védőintézkedések; a gép konfigurációjától függően ezek közé tartozhat védőburkolat, reteszelések, a sugár visszatartása, a megfelelő besorolású megfigyelőablakok, illetve a ellenőrzött területre való belépést szabályozó intézkedések. A vágás során keletkező füstöt és részecskéket el kell szívni, a bevonatokat vagy ismeretlen anyagokat pedig a feldolgozás előtt azonosítani kell. A forró anyagok, a szikrák és az éghető szennyeződések tűzveszélyt jelentenek, a karbantartás során pedig olyan veszélyek merülhetnek fel, amelyek normál üzemeltetés során nem jelentkeznek.
A védőszemüveg nem általános célú eszköz: ahol szükséges, azt az adott hullámhossz, optikai sűrűség és feladat figyelembevételével kell kiválasztani, és a műszaki védőintézkedések elsőbbséget élveznek az egyéni védőeszközökkel szemben. A gyártói kézikönyv, a kezelői képzés, a helyszínre szabott kockázatértékelés és az alkalmazandó helyi előírások elsőbbséget élveznek bármely általános áttekintéssel szemben.
Következtetés
A szálas lézervágó gép a sugár előállításának, továbbításának, fókuszálásának, áttörésének, gázzal segített olvadékeltávolításának, és a CNC-vezérelt mozgás összehangolt sorozatán keresztül kész fémalkatrésszé alakítja át a digitális tervet. Az egyes alrendszerek egymástól függenek: egy nagy teljesítményű forrás nem képes kompenzálni egy rosszul beállított vágófejet, és a precíz optika sem képes kompenzálni egy instabil mozgásrendszert.
Gyakran feltett kérdések a szálas lézergépekről
A szálas lézer megegyezik-e egy szálas lézervágó gép?
Nem. A szálas lézer a sugár előállítására szolgáló forrás; a szálas lézervágó gép pedig az a teljes rendszer – forrás, sugárvezető szál, vágófej, mozgás és gázellátás –, amely ezt a sugárnyalábot használja a fém vágására.
A szálas lézervágó megolvasztja vagy elpárologtatja a fémet?
Elsősorban megolvasztja. A legtöbb szokásos fémvágási folyamatban az olvasztás, majd a gázgázzal segített olvadékkiürítés a domináns mechanizmus; részleges elpárologtatás is előfordulhat, de a teljes elpárologtatás nem jellemző a mindennapi lemezvágás során.
Miért van szüksége a száloptikás lézervágónak segítőgázra?
A segítőgáz fizikailag kiszorítja az olvadt anyagot a vágási horonyból, amit amit a lézer önmagában nem tud eltávolítani. A gáztól függően szabályozhatja vagy elősegítheti az él oxidációját, és hozzájárulhat a folyamat stabilizálásához.
Mi a különbség az oxigénes és a nitrogénes lézervágás között?
Az oxigén kémiailag reagál a forró fémmel, exoterm reakció révén energiát ad hozzá, és oxidált élt hagy maga után; főként szénacél és lágyacél vágásához használják. A nitrogén nagyrészt inert, mechanikusan távolítja el az olvadt anyagot anélkül, hogy reakcióba lépne, ami általában tiszta, oxidmentes élt eredményez olyan anyagoknál, mint a rozsdamentes acél és az alumínium.
Miért van szükség az autofókuszra a szálas lézervágó fejnél?
Nem minden szálas lézervágó fej rendelkezik autofókusszal, illetve igényli azt. Amennyiben rendelkezésre áll, az autofókusz a sugár fókuszpozícióját úgy állítja be, hogy a kezelőnek nem kell manuálisan áthelyeznie az optikai egységet, így könnyebbé válik az anyagok, vastagságok, és a vágási folyamatok közötti váltást. Önmagában nem optimalizálja a munkát; a helyes fókuszpozíció továbbra is a validált paraméterektől függ.
Mi az a vágási rés a szálas lézeres vágásnál?
A vágási horony az a keskeny csatorna, amely akkor alakul ki, amikor a lézerenergia megolvasztja vagy eltávolítja az anyagot, és a segédgáz eltávolítja azt a vágási pályáról. A vágási horony szélességét befolyásolja a sugárfolt mérete, de nem azonos azzal, mivel a gázáramlás, a fókuszpozíció és az anyag viselkedése is hatással van a végső csatorna szélességére.
Vághat-e szálas lézervágó rézet és sárgarézet?
Igen, a megfelelően konfigurált modern rendszerek képesek rá. Ehhez szükség van ezekkel a magas visszaverődésű fémekkel kompatibilis forrásra és vágófejre, megfelelő visszaverődés elleni védelemre, valamint az ötvözetre és a vastagságra vonatkozó validált paraméterekre.

