Stroj na řezání vláknovým laserem je systém řízený pomocí CNC, který směřuje vysoce výkonný paprsek z vláknového laserového zdroje přes řezací hlavu, zaostřuje jej na kov a pomocí pomocného plynu odstraňuje roztavený materiál, zatímco hlava sleduje naprogramovanou řezací dráhu. Zdroj generuje paprsek, ale samotný zdroj ještě není strojem: optika pro vedení paprsku, řízení pohybu, přívod plynu, chlazení a bezpečnostní systémy – to vše musí spolupracovat, aby bylo možné vyříznout použitelný díl.
Tento článek vysvětluje princip laserového řezání na příkladu kompletního procesu řezání vláknovým laserem, od digitálního výkresu až po hotový kovový díl – co stroj obsahuje, jak na sebe navzájem působí jeho subsystémy a jak se proces odehrává krok za krokem. Fyzikální principy toho, jak se samotný paprsek generuje uvnitř zdroje, najdete na jak vláknový laser generuje a zesiluje světlo.
Co je to řezací stroj s vláknovým laserem?
Stroj na řezání vláknovým laserem je bezkontaktní systém tepelného řezání řízený pomocí CNC, který se používá především k řezání kovů. Kombinuje několik samostatných subsystémů, z nichž každý má specifickou úlohu:
- Vláknový laserový zdroj generuje paprsek.
- Přenosové nebo procesní vlákno přivádí hotový paprsek k řezací hlavě.
- Řezací hlava kolimuje, zaostřuje a směruje paprsek a zároveň dodává pomocný plyn.
- Pohybový systém a CNC řídicí jednotka pohybují hlavou nebo obrobkem po naprogramované dráze.
- Systémy chlazení, odsávání, přívodu plynu, snímání a bezpečnosti zajišťují spolehlivý průběh procesu.
Pojem „vláknový“ popisuje architekturu laserového zdroje, nikoli přítomnost optického kabelu někde ve stroji. Systém se považuje za vláknový laserový řezací stroj, pokud je jeho řezací paprsek generován vláknovým laserovým zdrojem.
V britské angličtině se stejné zařízení nazývá „fibre laser cutting machine“; pravopis se liší, ale technologie zůstává stejná.
Jaké jsou hlavní součásti řezacího stroje s vláknovým laserem?
Kvalita řezu a provozuschopnost závisí na tom, jak celý systém funguje jako celek, nikoli pouze na výkonu laserového zdroje. Následující části podrobně popisují jednotlivé subsystémy a jejich roli v konečném výsledku.
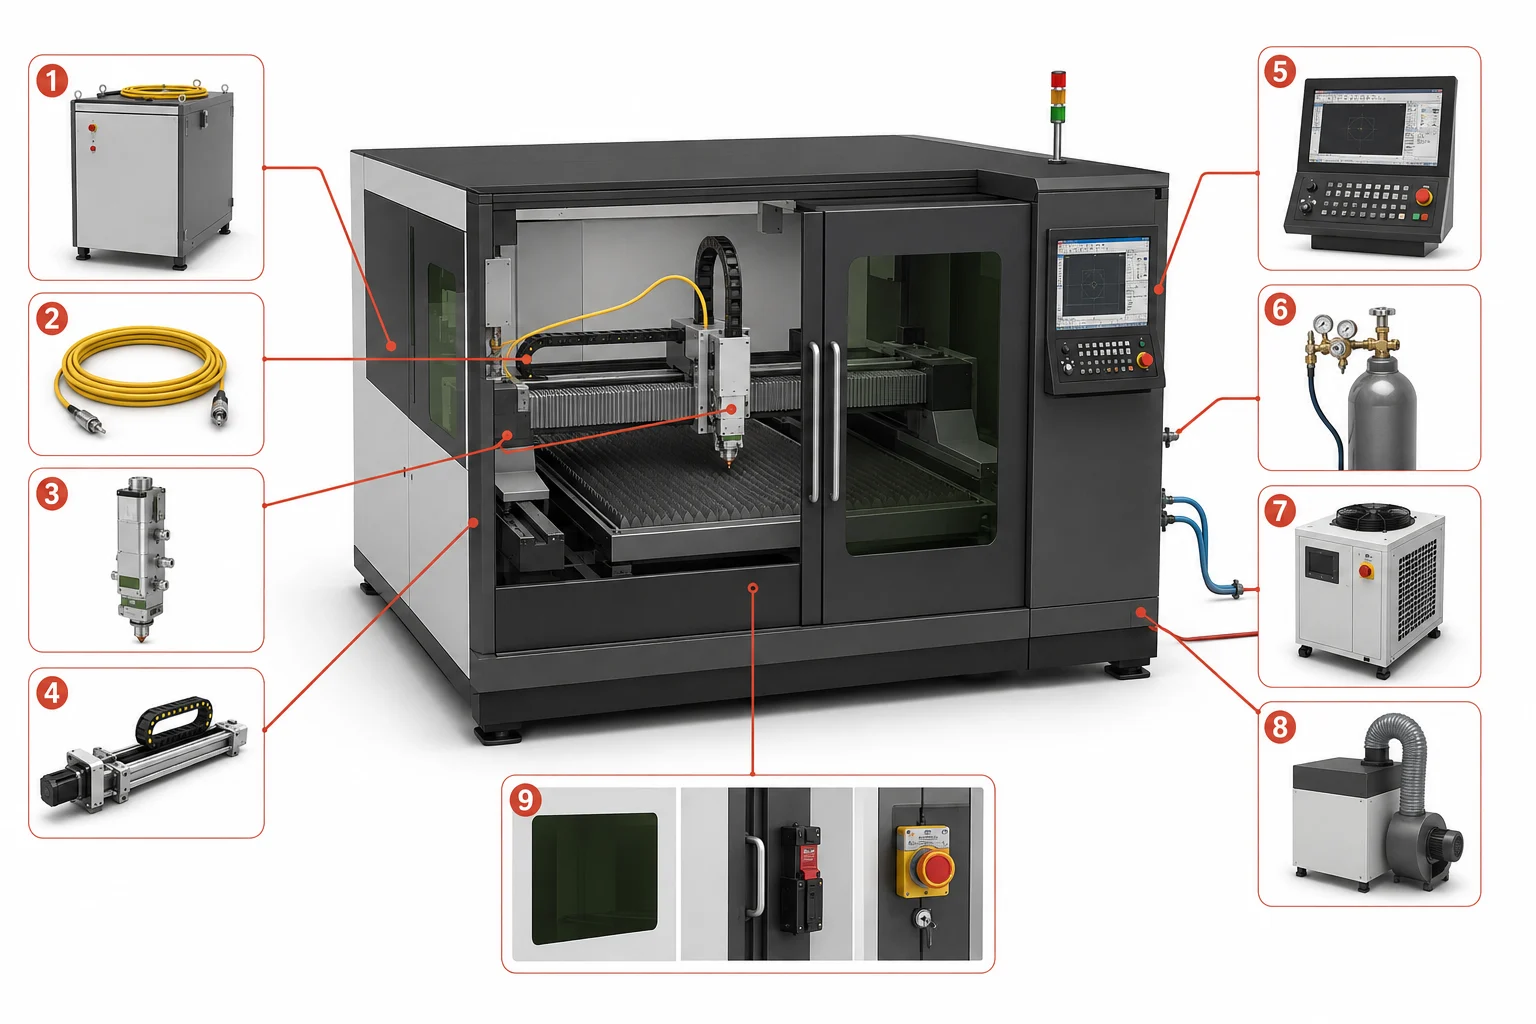
Nápis: Hlavní systémy vláknového laserového řezacího stroje: 1 – Vláknový laserový zdroj, 2 – Přiváděcí/pracovní vlákno, 3 – Vláknovou laserovou řezací hlavu, 4 – Portálový a pohybový systém, 5 – CNC řídicí jednotka a rozhraní CAD/CAM, 6 – Systém přívodu pomocného plynu, 7 – Vodní chladič, 8 – Odsávání a filtrace výparů, 9 – Ochranný kryt a bezpečnostní systémy
Vláknový laserový zdroj
Zdroj přeměňuje elektrický vstup na řízený laserový paprsek. Průmyslové řezačky plechu běžně používají vysoce výkonné vláknový zdroje s ytterbiem a kontinuálním vlněním, jejichž vlnová délka v blízké infračervené oblasti a charakteristiky paprsku jsou velmi vhodné pro mnoho průmyslových aplikací řezání kovů-řezání kovů. Zdroj je jedním z několika subsystémů: dodává paprsek, zatímco vše, co následuje, určuje, jak je tento paprsek veden, tvarován a přeměňován na hotový řez. Čtenáři, kteří se zajímají o základní fyzikální principy toho, jak lasery produkují koherentní světlo, zde najdou vysvětlení základního principu stimulované emise.
Vláknové vedení paprsku
Ve vláknovém laserovém systému se používají dvě různá vlákna a je užitečné je od sebe odlišovat. Aktivní dopované vlákno se nachází uvnitř zdroje, kde se světlo generuje a zesiluje. Vedení, nebo procesní, vlákno je samostatná součást, která přenáší již vygenerovaný paprsek ze zdroje do řezací hlavy.
Vzhledem k tomu, že paprsek prochází touto převážně uzavřenou dráhou vlákna, vláknový systém se vyhýbá dlouhé otevřené trase přenosu paprsku a opakovanému seřizování vnějších zrcadel, jaké se vyskytuje u tradičních řezacích systémů s CO₂. To však neznamená, že vláknový laserový stroj neobsahuje vůbec žádná zrcadla; některé optické architektury stále využívají odrazivé prvky uvnitř řezací hlavy nebo v sestavách pro přepínání paprsku.
Řezací hlava vláknového laseru
Řezací hlava laserový paprsek nevytváří. Přijímá paprsek z přenosového vlákna, opticky jej upravuje, udržuje požadovanou polohu nad obrobkem a dodává pomocný plyn do řezací zóny. Tuto úlohu zajišťují tři funkční skupiny uvnitř hlavy.
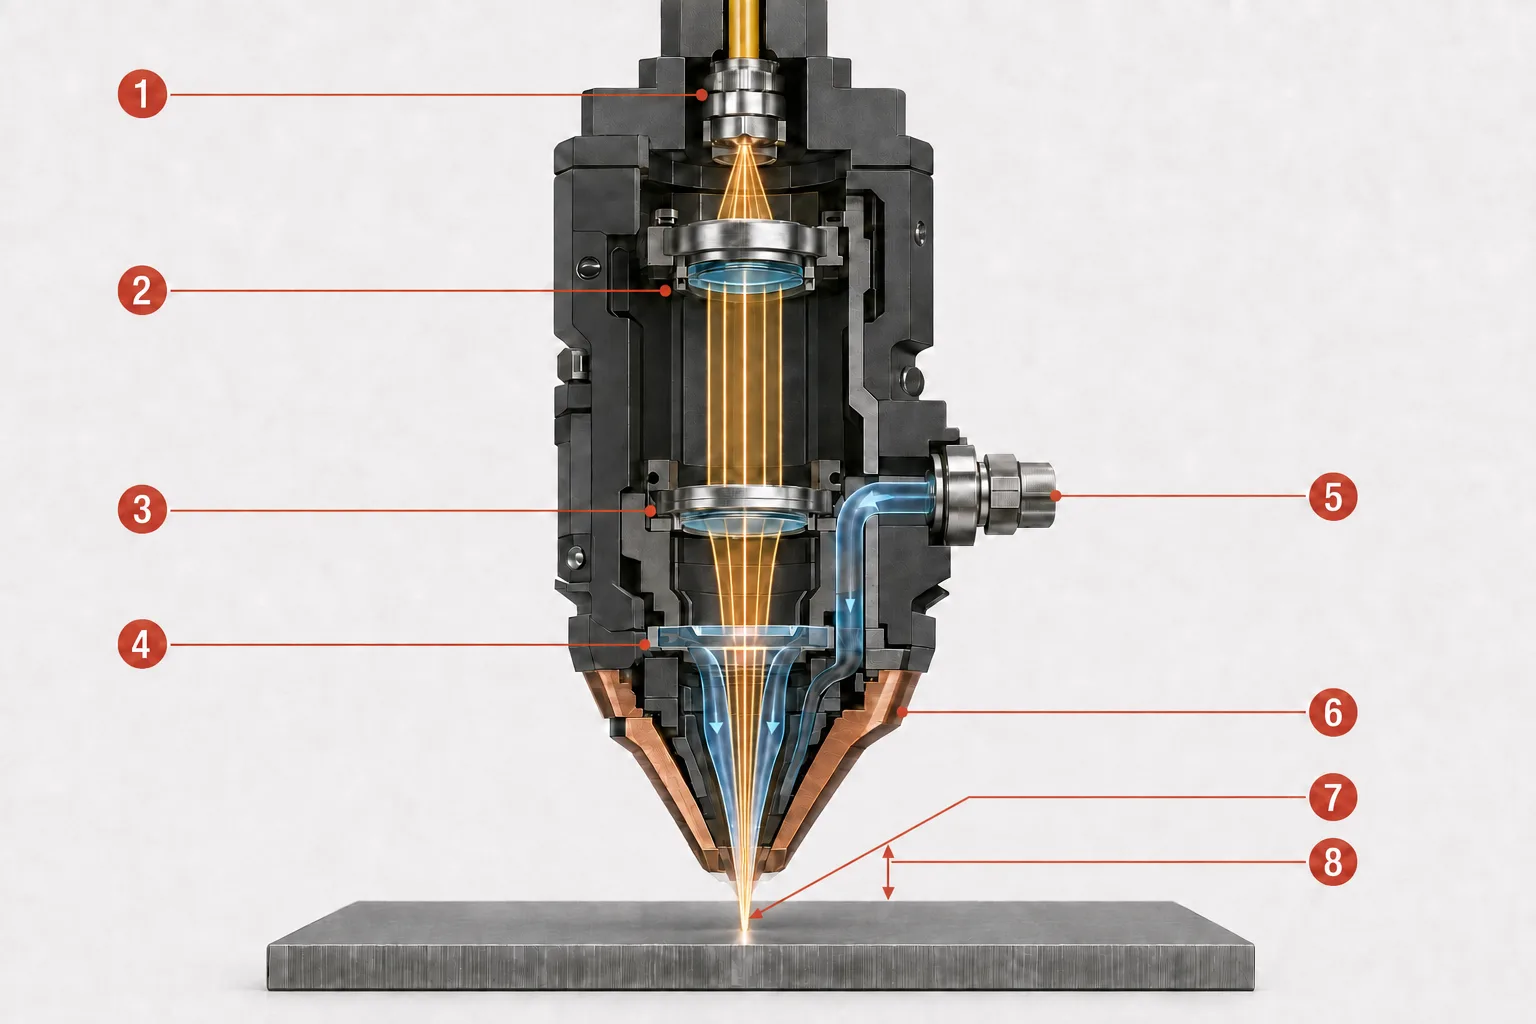
Poznámka: Uvnitř řezací hlavy s vláknovým laserem přivádí přenosové vlákno (1) paprsek do kolimační optiky (2), která vytváří přibližně rovnoběžný paprsek. Zaostřovací optika (3) jej poté soustředí přes vyměnitelné ochranné okénko (4). Pomocný plyn vstupuje vstupním otvorem (5) a proudí souose tryskou (6). Paprsek dosahuje svého nejužšího bodu v ohnisku (7), zatímco vzdálenost od trysky (8) představuje fyzickou mezeru mezi špičkou trysky a obrobkem. Ohnisko je pro ilustraci znázorněno na povrchu materiálu; jeho skutečná poloha může být nad povrchem, na povrchu nebo pod povrchem.
Kolimace a zaostření paprsku
Paprsek opouští přenosové vlákno v divergentní podobě, je kolimován do přibližně paralelního paprsku a poté zaostřen do malého bodu na obrobku: divergentní výstup z přenosového vlákna → kolimovaný paprsek → zaostřený bod na obrobku.
Menší bod soustřeďuje energii do menší plochy a může zvýšit hustotu výkonu, ale konečná přesnost řezu není určena pouze velikostí bodu; svůj podíl na ní má také vyrovnání trysky, přesnost pohybu a parametry procesu. Tuto fázi si můžete představit jako nastavitelnou lupu spojenou s řízenou plynovou tryskou – na rozdíl od slunečního světla procházejícího sklem však stroj vychází z řízeného paprsku a pomocí speciálně navržených optických prvků přesně umisťuje ohnisko v rámci naprogramovaného procesu.
Řízení zaostření a výšky
Poloha ohniska označuje místo, kde se nejužší bod paprsku – jeho pas – nachází vzhledem k povrchu materiálu; v závislosti na procesu může být umístěn na povrchu, nad ním nebo pod ním. Mechanismus automatického zaostřování jej nastavuje automaticky, aniž by operátor musel ručně přemísťovat optickou sestavu.
Vzdálenost od povrchu je související, ale samostatný parametr: fyzická mezera mezi tryskou a obrobkem. Kapacitní senzor detekuje změny související s touto vzdáleností a systém řízení výšky využívá tento signál k nastavení osy Z, čímž udržuje mezeru konstantní i při pohybu hlavy přes drobné nerovnosti plechu. Zaměnění polohy ohniska za vzdálenost od povrchumůže vést k nesprávné diagnóze, pokud se řez nepovede.
Ochranné okénko, tryska, a pomocný plyn
Jedno nebo více vyměnitelných ochranných oken pomáhá chránit dražší kolimační a zaostřovací optiku před rozstřiky, parami, kouřem a jinými nečistotami; některé hlavy používají několik oken podél optické dráhy. Jedná se o spotřební ochranné součásti, nikoli o hlavní zaostřovací čočku.
Zaostřený paprsek a pomocný plyn procházejí tryskou směrem ke stejnému bodu na obrobku. Tryska tvaruje a směruje proud plynu, který odstraňuje roztavený materiál z řezné drážky. Průměr trysky, její stav, vyrovnání a vzdálenost od obrobku – to vše ovlivňuje odstraňování roztaveného materiálu; poškozená nebo nesymetricky umístěná tryska je častou příčinou kolísavé kvality hran.
CNC řídicí jednotka a CAD/CAM software
Čtyři související koncepty spolupracují na přeměně návrhu na hotový díl:
- CAD (počítačem podporované navrhování) definuje nebo importuje geometrii dílu.
- Software CAM/nesting umisťuje díly na plech, vytváří dráhy nástrojů a přiřazuje procesní pravidla.
- Řídicí jednotka CNC (počítačové numerické řízení) převádí program na koordinované pohyby stroje a procesní příkazy.
- Mezi parametry stroje patří výkon laseru, rychlost řezání, poloha zaostření, volba pomocného plynu, tlak plynu a postupy pro propichování.
Pohybový systém, portál, a osa Z
Pohyb v osách X/Y sleduje naprogramovaný obrys po celé ploše plechu, zatímco osa Z udržuje polohu řezací hlavy vzhledem k obrobku. Servopohony, vedení, převodovka, zpětná vazba a kalibrace – to vše ovlivňuje přesnost provedení tohoto pohybu – ani přesný laserový bod nedokáže kompenzovat nestabilní rám nebo špatně kalibrovanou osu. Konstrukce převodovky se liší podle jednotlivých provedení, jako jsou systémy s ozubenou tyčí a pastorkem nebo lineárními motory; neexistuje jediná technologie, která by byla vhodná pro všechny stroje.
Lože stroje a pracovní stůl
Lože poskytuje rám a konstrukční oporu. Lamely pracovního stolu podpírají plech a zároveň umožňují, aby roztavený materiál, jiskry a úlomky padaly do sběrné oblasti pod ním. Stroje mohou používat pevný nebo vyměnitelný pracovní stůl; stroje na plechy, trubky a 3D stroje používají uspořádání upínání obrobků přizpůsobené tvaru daného obrobku.
Systém přívodu pomocného plynu
Stroj vyžaduje regulovaný systém přívodu plynu se správným tlakem, průtokem a čistotou pro daný proces. Kyslík, dusík a stlačený vzduch jsou tři běžné možnosti pomocných plynů, které budou podrobně popsány dále v tomto článku.
Chladič vody
Chladič vody odvádí teplo z konkrétních komponent – obvykle z laserového zdroje a/nebo řezací hlavy – namísto chlazení samotného řezu, který je řízen interakcí paprsku s materiálem. Přesné chladicí okruhy se liší podle výrobce stroje a zdroje.
Odsávání a filtrace výparů
Při laserovém řezání vznikají výpary, jemné částice, odpařený materiál a rozstřiky. Odsávání odstraňuje znečištěný vzduch z řezací oblasti, čímž pomáhá chránit obsluhu, optiku, elektroniku i širšího pracoviště. Samotné odsávání však nezajišťuje, že by bylo bezpečné zpracovávat jakýkoli materiál nebo povrchovou úpravu; neznámé materiály je stále nutné identifikovat a zajistit jejich vhodnou filtraci.
Kryty, blokovací zařízení a bezpečnostní systémy
Průmyslové stroje obvykle obsahují nouzová zastavení, výstražné signály a definované postupy pro bezpečnou údržbu bez ohledu na uspořádání. V závislosti na konstrukci může být stroj vybaven úplným ochranným krytem nebo může pracovat v kontrolované laserové zóně s dalšími technickými bezpečnostními opatřeními. Uzavřené modely navíc využívají dveře nebo panely s blokováním, průhledová okénka s odpovídající odolností a, jsou-li součástí dodávky, detekci požáru.
Ne každý uzavřený stroj lze automaticky označit jako „třídu 1“. Klasifikace závisí na kompletní certifikované konfiguraci a přístupném záření během běžného provozu – uzavřený systém může stále obsahovat zabudovaný laser mnohem vyšší třídy a otevření krytu za účelem údržby mění podmínky nebezpečí.
Jak funguje řezací stroj s vláknovým laserem? Krok za krokem
Provoz řezacího stroje s vláknovým laserem závisí na tom, že všechny výše uvedené subsystémy spolupracují v definovaném pořadí. Níže uvedené kroky představují tuto sekvenci jako jeden souvislý proces, od počátečního konstrukčního souboru až po zkontrolovaný, oddělený díl. Níže uvedené kroky níže představují tuto posloupnost jako jeden souvislý proces, od počátečního konstrukčního souboru až po zkontrolovaný, vyříznutý díl.
Krok 1: Návrh se připravuje v softwaru CAD/CAM
Geometrie dílu se importuje nebo vytvoří v CADu a poté se uspořádá na plechu pomocí rozvržení. Software CAM generuje dráhy nástroje, nastavuje pořadí obrysů, přidává náběhy a výběhy a přiřazuje procesní parametry pro vybraný materiál a tloušťku.
Krok 2: Vložení materiálu a nastavení úlohy
Operátor nebo automatizovaný nakládací systém umístí plech, trubku nebo profil. Při nastavení úlohy se poté ověří materiál a tloušťka a vyberou se ověřené parametry a pomocný plyn; před spuštěním se zkontroluje tryska, ochranné okénko, přívod plynu, chlazení, odsávání a bezpečnostní systémy.
Krok 3: Zdroj generuje paprsek a přenosové vlákno jej přivádí k hlavici
Elektrická energie se uvnitř vláknového zdroje přeměňuje na laserový paprsek (viz článku věnovanému technologii vláknových laserů), kde se dozvíte o základních fyzikálních principech, a hotový paprsek poté putuje přes přenosové vlákno do řezací hlavy.
Krok 4: Řezací hlava zaostřuje paprsek a nastavuje pracovní vzdálenost
Optika hlavy kolimuje a zaostřuje paprsek do malého pracovního bodu, zatímco automatické zaostřování a kapacitní regulace výšky nastavují polohu zaostření a pracovní vzdálenost, jak je popsáno výše.
Krok 5: Laser prorazí kov
Než může začít řezání obrysů, musí paprsek obvykle vytvořit v materiálu počáteční otvor. Pro propichování lze použít jiný výkonový profil, polohu zaostření, plyn nebo časování než při řezání v ustáleném stavu; silnější materiál klade vyšší nároky a může vytvářet rozstřiky, které namáhají ochranné okénko a trysku.
Krok 6: Zaostřený paprsek vytváří roztavenou řezací zónu
Materiál absorbuje část energie paprsku, která je soustředěna do malé oblasti. Teplota stoupá, dokud se materiál neroztaví a za určitých podmínek částečně neodpaří. Tím se vytvoří úzký kanál zvaný řez, a okolní materiál může být ovlivněn tepelně ovlivněnou zónou. Při běžném řezání plechů jsou dominantními mechanismy obvykle tavení a vytlačování roztaveného materiálu – nikoli úplné odpaření.
Krok 7: Pomocný plyn odstraňuje roztavený materiál
Koaxiální proud plynu vytlačuje roztavený materiál skrz řez a ven z něj. V závislosti na použitém plynu může také podporovat nebo chránit před oxidací, ovlivňovat teplotu a stabilitu procesu a mít vliv na strusku, barvu hran a požadavky na následné zpracování.
Krok 8: Pohyb řízený CNC vytváří naprogramovaný obrys
Řídicí jednotka CNC koordinuje laser, řezací hlavu, osy, přívod plynu a časování procesu. Může měnit rychlost a chování procesu v zatáčkách, u malých otvorů, v nábězových úsecích nebo při změnách geometrie, namísto toho, aby sledovala každý obrys jednou konstantní rychlostí.
Krok 9: Díly se oddělí a zkontrolují
Po dokončení řezání se díly vyloží a zkontrolují z hlediska hloubky průřezu, strusky nebo otřepů, šířky řezu, drsnosti hran, zúžení, tepelného zbarvení a rozměrové shody. V závislosti na výsledcích kontroly mohou operátoři upravit parametry, vyměnit trysku, zkontrolovat optiku nebo stroj překalibrovat.
Co se děje v místě, kde se laser setkává s kovem?
Řezání probíhá prostřednictvím krátké sekvence fyzikálních jevů v místě kontaktu: materiál absorbuje energii paprsku, která se přemění na teplo dostatečně rychle, aby roztavila (a částečně odpaří) úzký kanál a výsledný roztavený materiál je odstraňován, aniž by se plech kdykoli dotkl jakéhokoli nástroje. Následující tři části popisují tuto sekvenci, počínaje tím, jak kov vůbec přijímá energii paprsku.
| Plyn | Hlavní role | Běžné použití | Typické vlastnosti hrany | Důležité omezení |
|---|---|---|---|---|
| Oxygen | Umožňuje řezání díky exotermické oxidační reakci | Především uhlíková/měkká ocel | Oxidovaná hrana | Oxid může být nutné odstranit před dalším zpracováním |
| Dusík | Vytlačuje roztavený materiál bez záměrné oxidace okraje | Nerezová ocel, hliník a další vhodné kovy | Čistá hrana bez oxidů při správném provedení procesu | Může vyžadovat vysoký tlak, průtok a spotřebu plynu |
| Stlačený vzduch | Vytlačuje roztavený materiál s omezeným přispěním kyslíku | Vybrané vhodné kovy a tloušťky | Je možné určité oxidační poškození | Kvalita závisí do značné míry na úpravě vzduchu a požadavcích procesu |
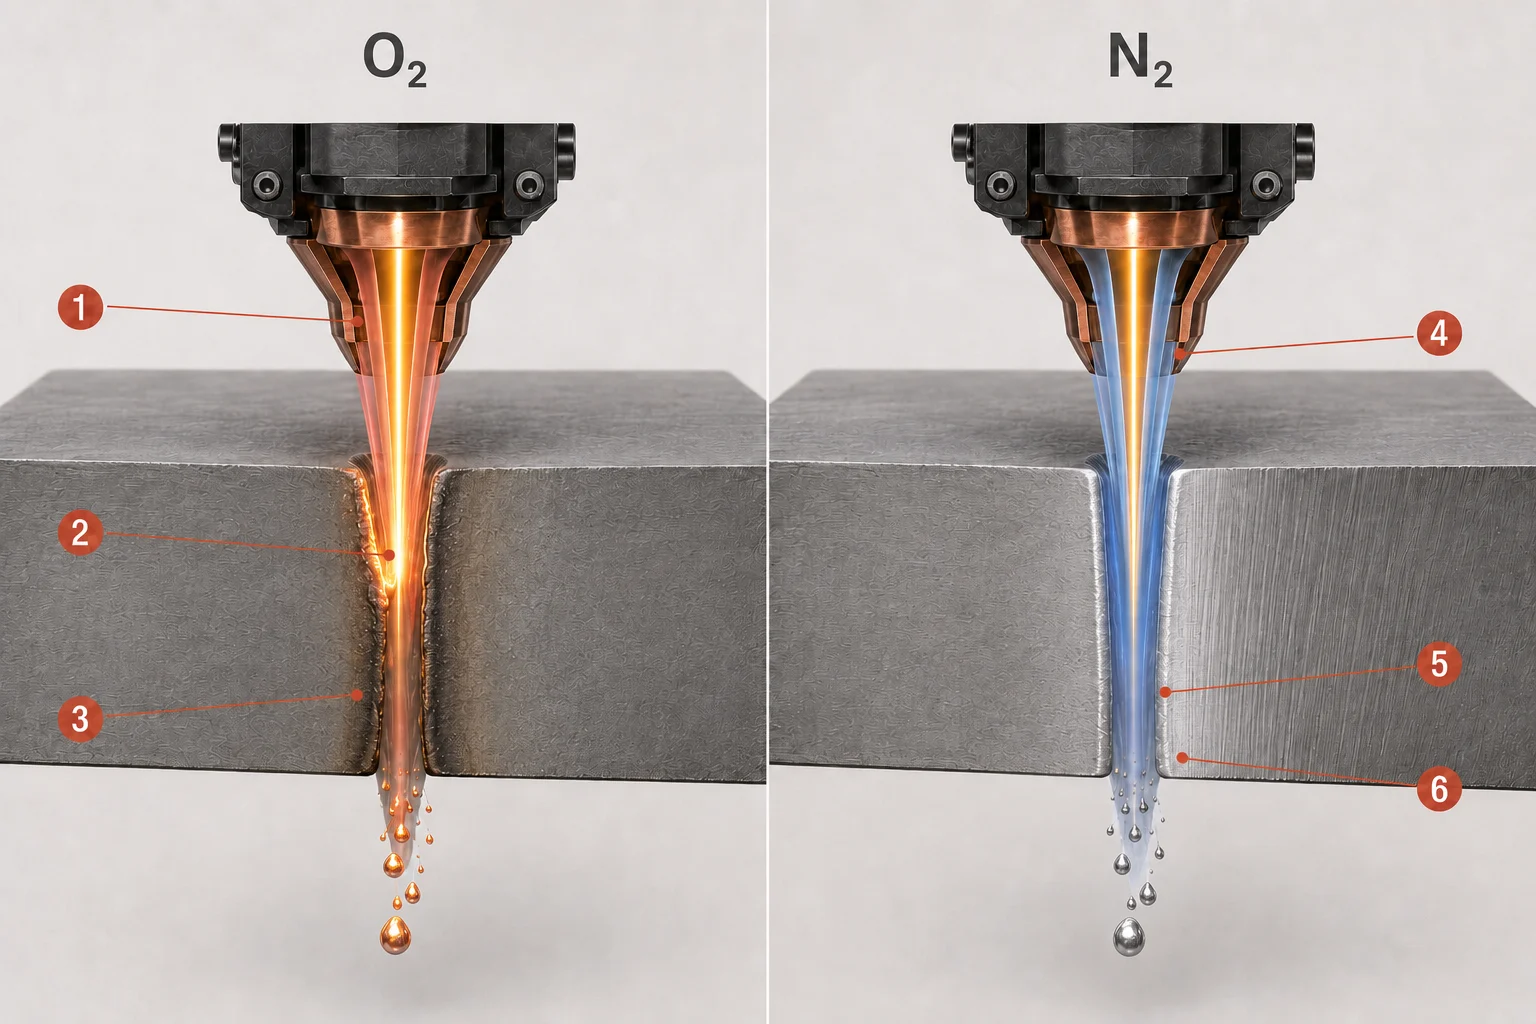
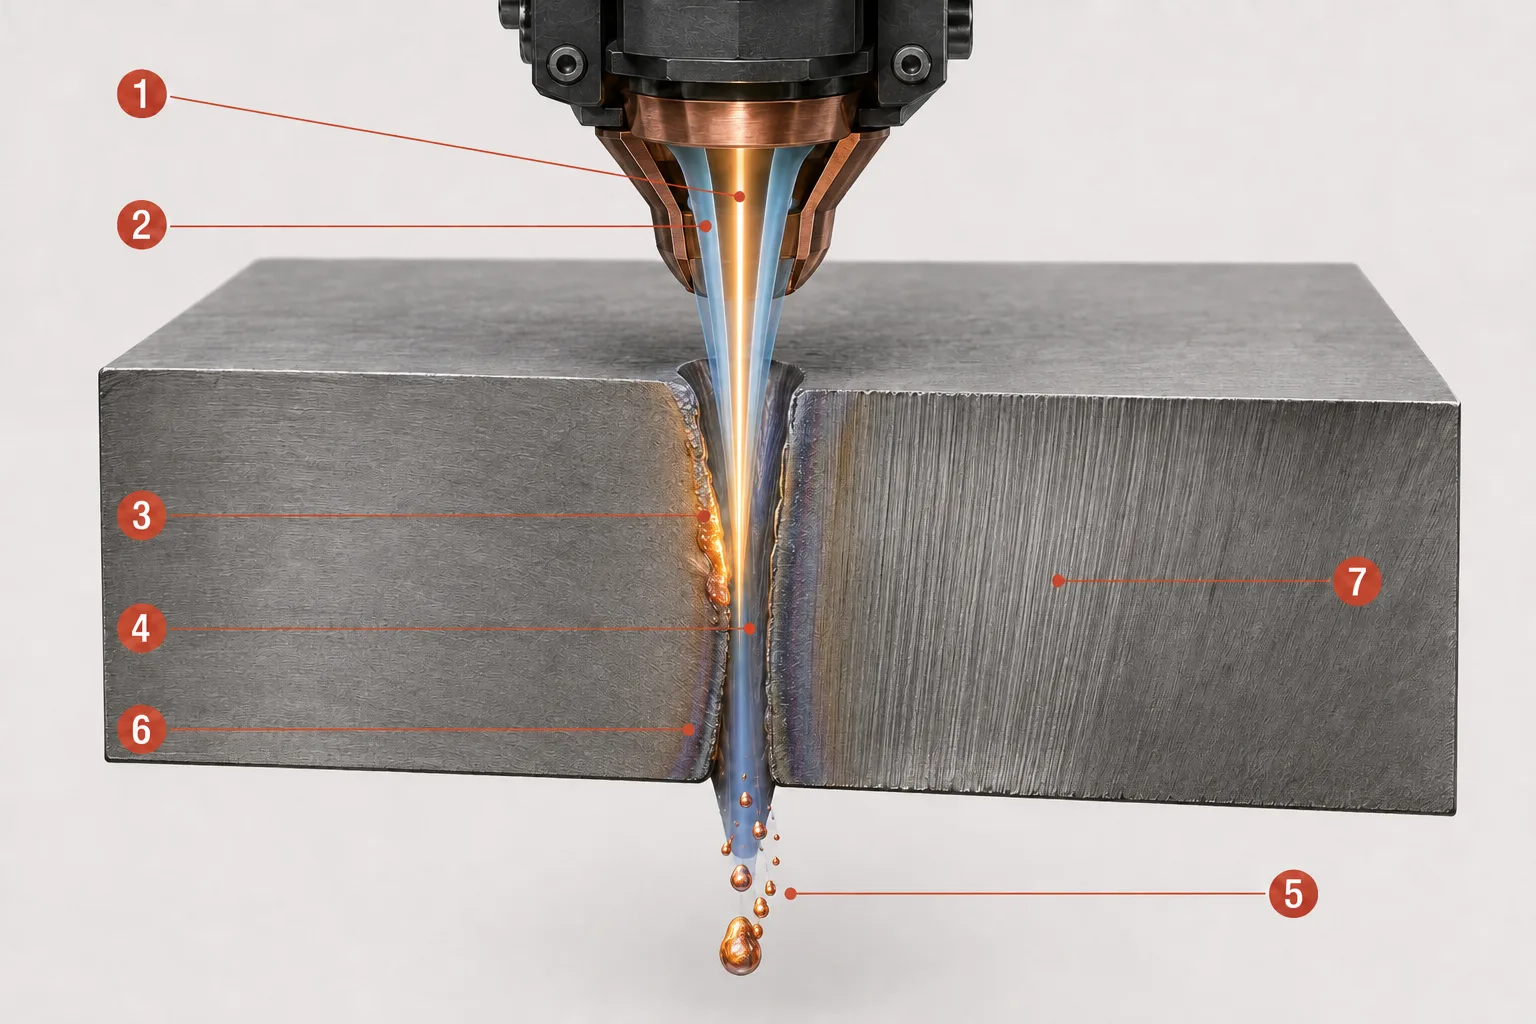
Popisek: Při reaktivním řezání s kyslíkem proud kyslíku (1) odstraňuje roztavený materiál, zatímco exotermická oxidační reakce (2) dodává procesu teplo a zanechává oxidovanou hranu řezu (3). Při řezání s dusíkem-asistovaném tavném řezání proud dusíku (4) mechanicky vytlačuje roztavený materiál pod tlakem (5) a při správných procesních parametrech může vytvořit čistou, neoxidovanou hranu (6). Ilustrace znázorňuje typické rozdíly; skutečné výsledky závisí na materiálu, tloušťce a nastavení stroje.
Co určuje kvalitu řezu a přesnost hotového dílu?
Žádné jednotlivé nastavení samo o sobě neurčuje kvalitu řezu. Každý procesní parametr mění fyzikální podmínky v řezné zóně a tyto podmínky se projevují viditelným výsledkem na hotové hraně. Níže uvedená tabulka spojuje hlavní proměnné – výkon laseru, , polohu zaostření, tlak a průtok plynu, vyrovnání trysky, vzdálenost od materiálu a stav materiálu – s tím, co se fyzicky mění a co může čtenář pozorovat, pokud se daná proměnná odchýlí od cíle:
| Proměnná | Co se fyzicky změní | Možný viditelný výsledek v případě nesprávného nastavení |
|---|---|---|
| Výkon laseru | Energie dodaná do řezací zóny | Neúplný řez, přehřátí, širší řez nebo nadměrné množství strusky |
| Rychlost řezání | Doba interakce a energie na jednotku délky | Chybějící průnik, stopy po spálení, hrubé okraje nebo nadměrný přísun tepla |
| Poloha ohniska | Velikost ohniska a rozložení energie v tloušťce | Zúžení, širší řez, drsnost nebo nestabilní průnik |
| Tlak/průtok plynu | Síla vyvržení taveniny a chování štítu/reakce | Tavina na dně, oxidace, nepravidelný řez nebo nestabilní řezání |
| Vyrovnání trysky | Koaxiální vztah mezi paprskem a plynovým proudem | Nerovnoměrná kvalita okrajů v závislosti na směru řezání |
| Vzdálenost od okraje | Geometrie plynového tryskového proudu a poloha hlavy | Nestabilní proces, struska nebo riziko kolize |
| Stav materiálu | Absorpce, vedení tepla a povrchová reakce | Nerovnoměrný začátek, drsnost, rozstřik nebo odchylky v rámci plechu |
Jedná se spíše o možné souvislosti než o úplnou diagnostickou tabulku a stejná viditelná vada může často souviset s více než jednou příčinou.
Řez, přesnost, opakovatelnost a tolerance
Kromě jednotlivých parametrů závisí konečná přesnost na celém systému: kvalitě zdroje a paprsku, optice řezací hlavy, seřízení, CNC interpolaci, odezvě servopohonu, tuhosti rámu, kalibrace, přívodu plynu, rovinnosti materiálu a stavu spotřebního materiálu. Různé aspekty tohoto výsledku popisuje několik souvisejících pojmů, které by neměly být považovány za ekvivalentní veličiny:
- Velikost ohniska paprsku – průměr zaostřeného paprsku na obrobku.
- Šířka řezu – skutečná šířka materiálu odstraněného během řezání, která je ovlivněna velikostí skvrny, ale není s ní totožná.
- Přesnost polohování stroje – jak přesně se stroj dokáže přesunout do zadané polohy.
- Opakovatelnost – jak konzistentně se stroj vrací do stejné polohy v průběhu více cyklů.
- Tolerance hotového dílu – přípustná rozměrová odchylka hotového dílu, která odráží kombinovaný vliv všech výše uvedených faktorů.
Jaké typy řezacích strojů s vláknovým laserem existují?
Řezací stroje s vláknovým laserem se vyrábějí v několika provedeních, z nichž každé je vhodné pro různé tvary obrobků.
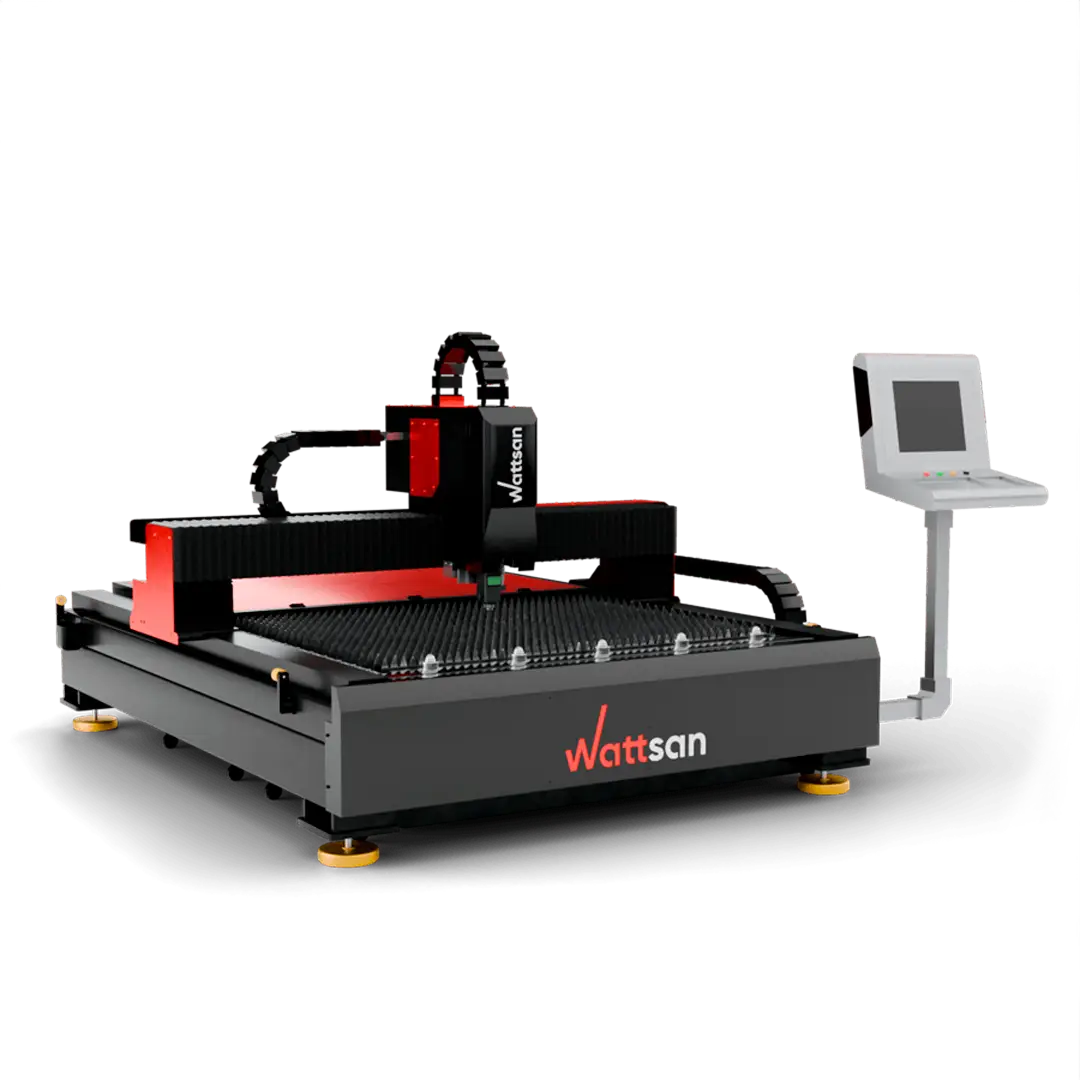
Vláknovolaserové řezačky na ploché plechy
Nejběžnější uspořádání využívá portál pohybující se nad pevným nebo výměnným stolem, určené pro řezání plochých plechů a deskového materiálu.
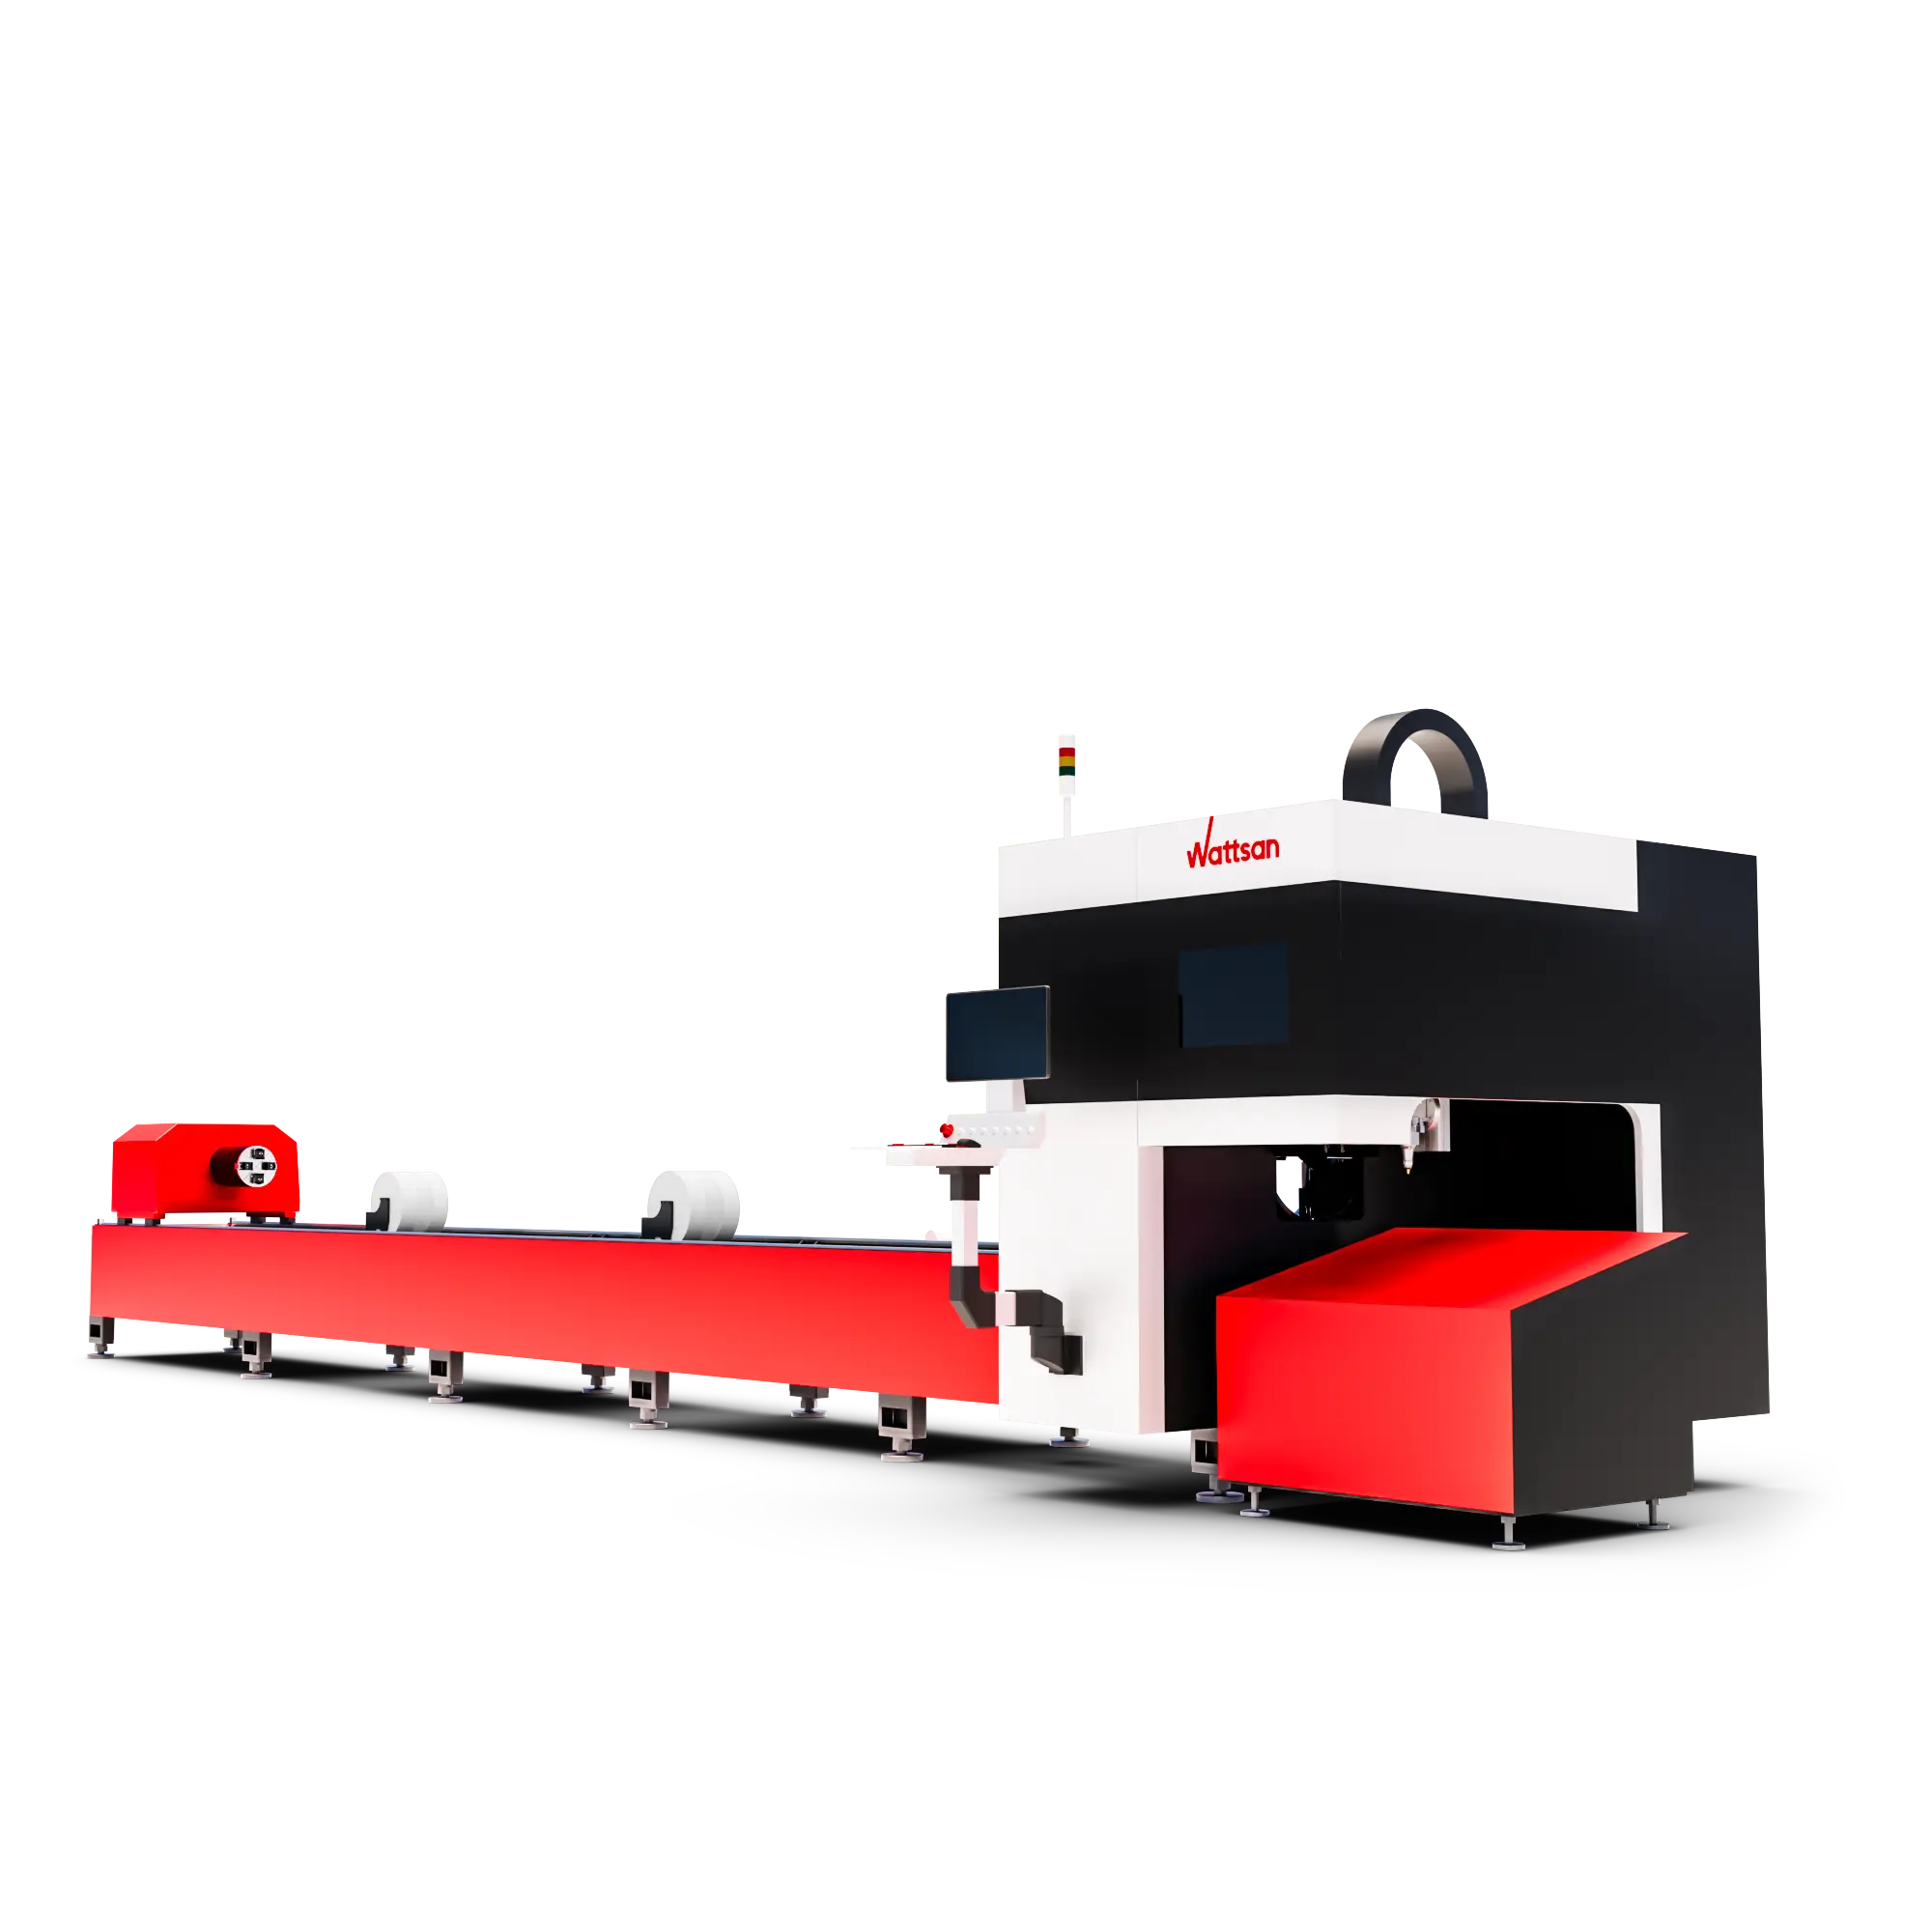
Vláknové laserové stroje na řezání trubek
Stroje na řezání trubek využívají otočné upínací sklíčidlo a speciální podpěru pro trubky nebo profily, aby vedly naprogramované řezy po celém trojrozměrném obrysu obrobku.
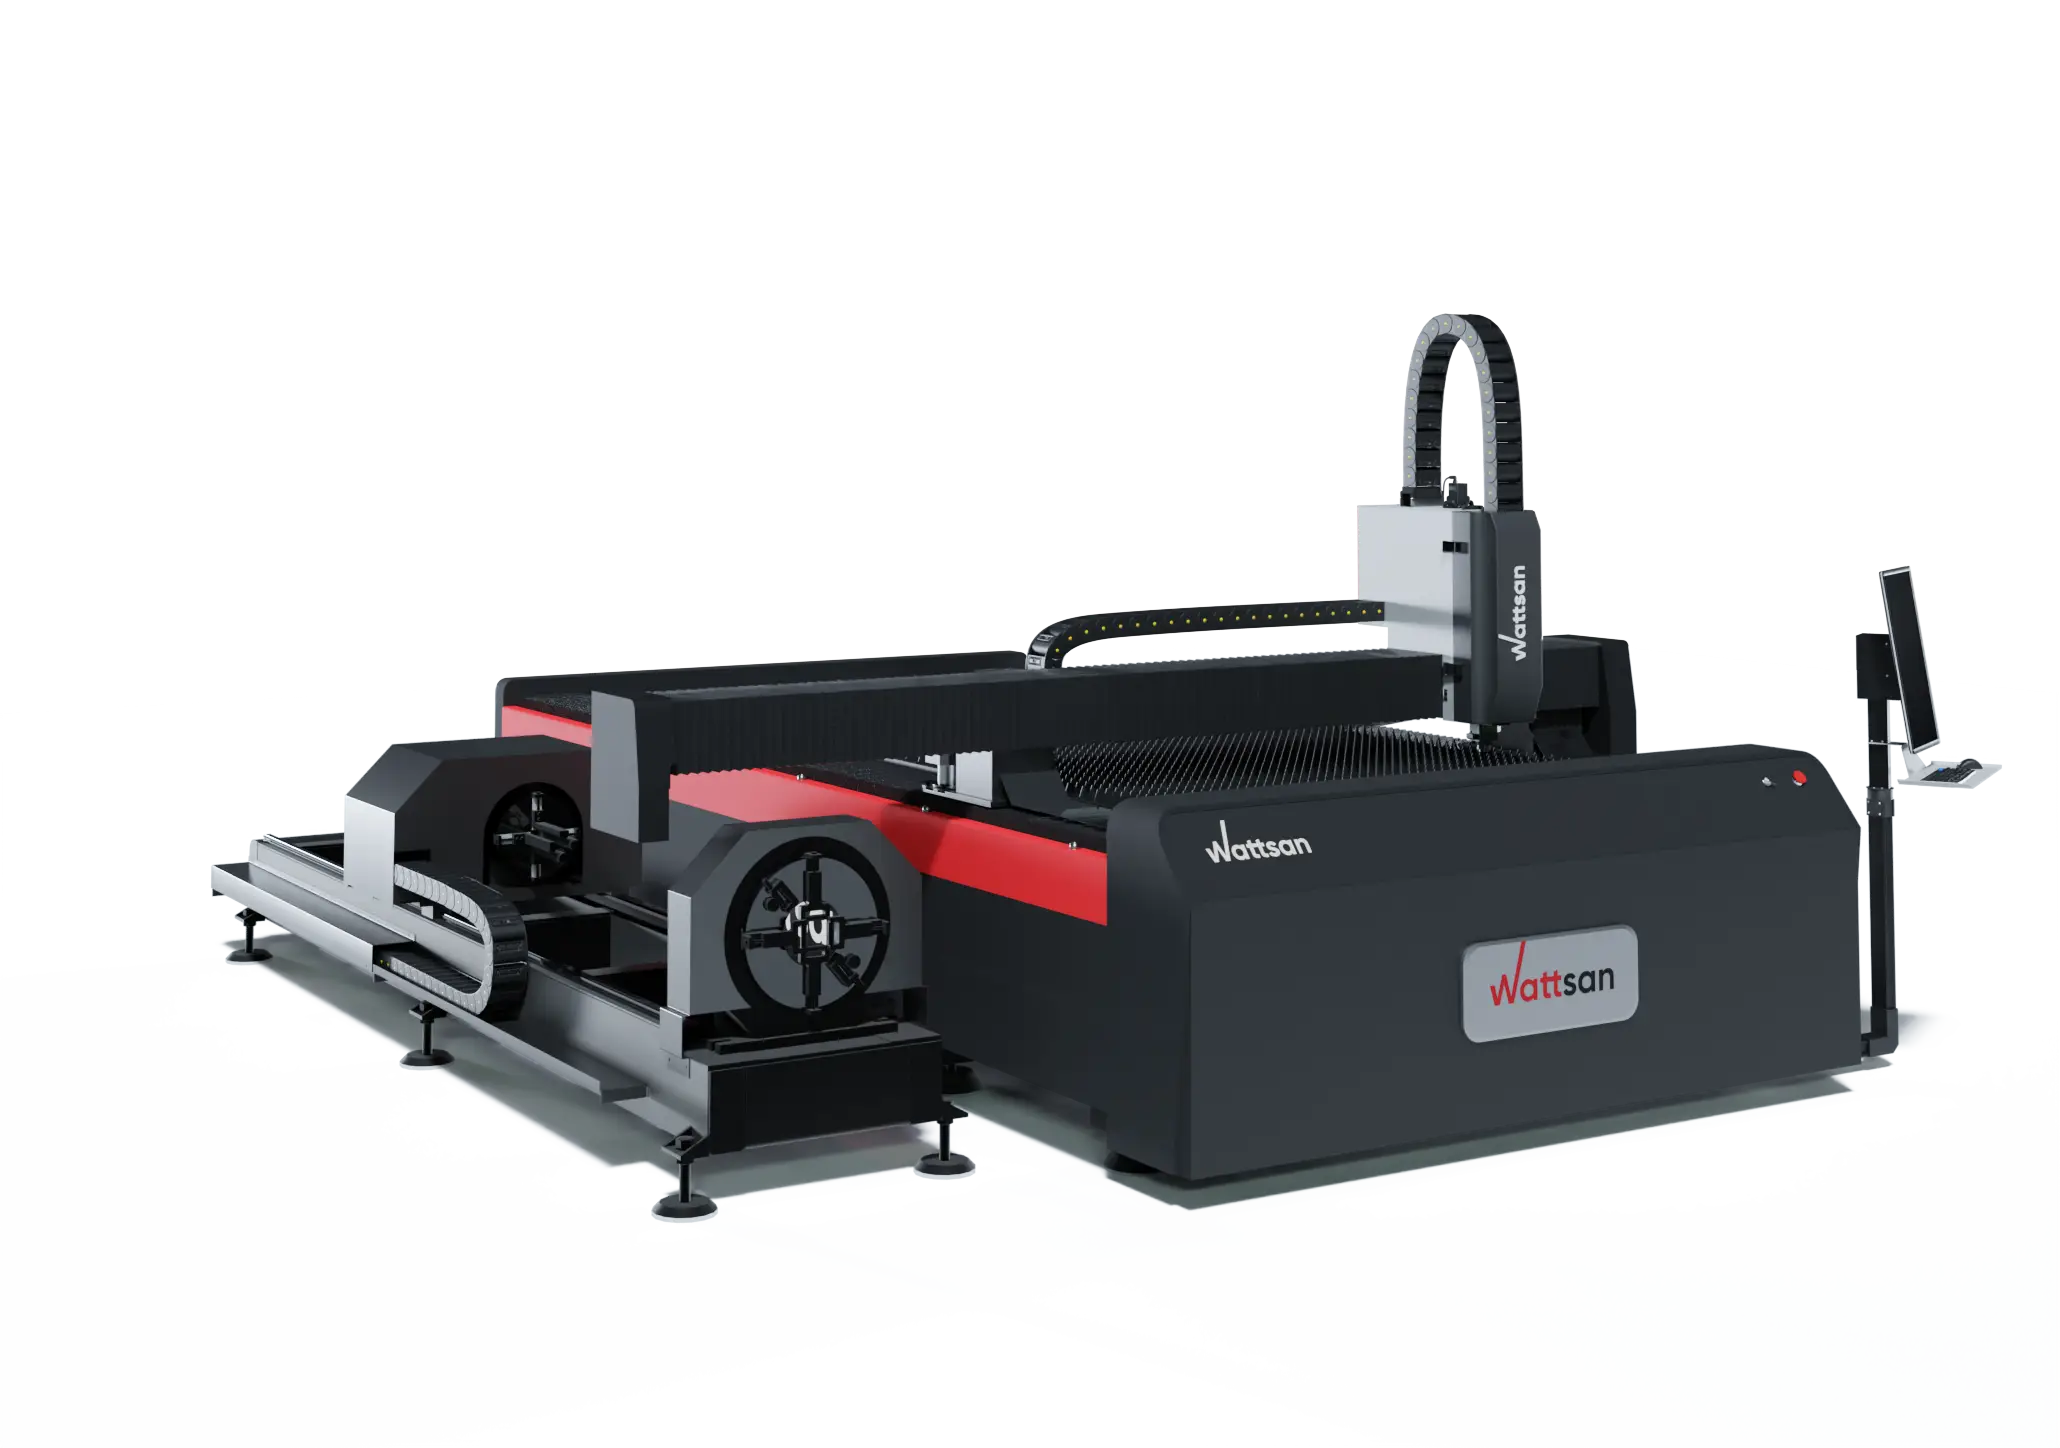
Kombinované stroje na plechy a trubky
Některé platformy integrují možnosti zpracování plochých plechů a trubek do jednoho stroje, přičemž konkrétní konfigurace přináší kompromisy v závislosti na výrobních potřebách.
Jaké materiály lze řezat vláknovým laserovým řezacím strojem?
Co lze řezat vláknovým laserem? V průmyslových řezacích strojích se tato technologie používá především pro kovy, jako je uhlíková ocel, nerezová ocel, hliník, měď, mosaz a titan. To, jaké materiály přesně může vláknový laser řezat – a v jaké tloušťce, rychlosti a kvalitě – závisí na kompletní konfiguraci stroje a procesu.
To, že je materiál technicky řezatelný, neznamená, že každý stroj dokáže řezat každou jakost nebo tloušťku se stejnou rychlostí či kvalitou. Schopnost závisí na zdroji, charakteristikách paprsku, řezací hlavě, pomocném plynu, stavu materiálu, tloušťce a ověřených parametrech procesu. Lze zpracovávat také vybrané povlakované kovy a slitiny, pokud byl stroj a proces pro danou konkrétní aplikaci ověřen.
Standardní průmyslové vláknový řezací stroje s ytterbiem jsou systémy zaměřené na kov a obvykle se nepoužívají k řezání dřeva, akrylu, skla, textilií, plastů nebo kompozitů.
Výhody a omezení vláknových laserových řezacích strojů
| Výhoda | Požadovaná kvalifikace |
|---|---|
| Bezkontaktní řezání | Řezací nástroj se s plechem nedotýká, ale spotřební materiál a součásti stroje stále vyžadují údržbu |
| Vysoká rychlost u vhodných kovů | Rychlost závisí na materiálu, tloušťce, plynu, geometrii a požadované kvalitě hrany |
| Úzká řezná drážka a detailní kontury | Minimální velikost prvku a tolerance nejsou určeny pouze velikostí bodu |
| Efektivní zdroj vláken | Spotřeba celého stroje zahrnuje také chlazení, extrakci, pohony, ovládací prvky a výrobu/dodávku plynu |
| Zpracování reflexních kovů je možné | Vyžaduje kompatibilní zdroj, hlavici, ochranu proti zpětnému odrazu a ověřené parametry |
| CNC automatizace a opakovatelnost | Spolehlivá bezobslužná výroba vyžaduje monitorování, automatizaci, údržbu a stabilní proces |
| Menší nutnost vyrovnání otevřeného paprsku ve srovnání s tradičními systémy CO₂ | Optika řezací hlavy, ochranná okna, trysky a mechanické systémy stále vyžadují kontrolu a údržbu |
Vláknový laserový řezací stroj vs. CO₂ laserový řezací stroj
Vláknové a CO₂ laserové řezací stroje patří do různých kategorií hlavních typů laserových zdrojů používaných v průmyslových strojích, přičemž se tyto dvě architektury liší ziskovým médiem, vlnovou délkou a vedením paprsku.
| Funkce | Stroj na řezání vláknovým laserem | Tradiční řezací stroj s CO₂ laserem |
|---|---|---|
| Běžné zesilovací médium | Optické vlákno dopované vzácnými zeminami | Plynná směs na bázi CO₂ |
| Běžná průmyslová vlnová délka | Blízko 1 µm pro ytterbiové systémy | Obvykle kolem 10,6 µm |
| Přenos paprsku | Převážně uzavřené vedení vlákna k následné optice | Běžné vedení paprsku volným prostorem pomocí zrcadel |
| Typické zaostření na materiál | Kovy | Nekovy a, ve vhodných průmyslových systémech s vysokým výkonem, kovy |
| Rozdíl v údržbě zařízení | U běžných konstrukcí není třeba vyrovnávat dlouhou dráhu vnějšího zrcadla | V tradičních konstrukcích je důležitá dráha zrcadla a vyrovnání paprsku |
CO₂ lasery nejsou neschopné řezat kov – vysoce výkonné průmyslové CO₂ systémy kov řezat mohou a také to dělají. Omezení se týká hlavně dílenských CO₂ strojů s nižším výkonem, nikoli technologie jako celku. Informace o základním mechanismu najdete na jak funguje CO₂ laser.
Vyžaduje řezací stroj s vláknovým laserem údržbu?
Samotný uzavřený vláknový laserový zdroj je z velké části nenáročný na údržbu, ale to neplatí pro celý stroj. Pravidelná kontrola je obvykle nutná u ochranných oken, stavu a vycentrování trysky, optiky řezací hlavy podle postupu výrobce, chladicí kapaliny a chladicího systému, filtrace a přívodu pomocného plynu, odsávacích filtrů a potrubí, lamel pracovního stolu a sběrných ploch, mazacích a pohybových součástí, kalibrace, senzorů a bezpečnostních blokovacích zařízení.
Intervaly údržby se liší podle výrobce a modelu – řiďte se dokumentací konkrétního stroje, místo abyste se spoléhali na obecné údaje, jako je například univerzální životnost 100 000 hodin.
Je vláknový laserový řezací stroj bezpečný?
Paprsek v blízké infračervené oblasti používaný při řezání vláknovým laserem je neviditelný, ale může způsobit vážná poranění očí a kůže; nebezpečné může být také odražené záření od kovu. Nezbytná jsou vhodná technická opatření; v závislosti na konfiguraci stroje mohou zahrnovat ochranný kryt, blokovací zařízení, uzavření paprsku, pozorovací okénka se správnou optickou hustotou nebo opatření pro kontrolovaný přístup do dané oblasti. Řezné výpary a částice je nutné odsávat a před zpracováním je nutné identifikovat povlaky nebo neznámé materiály. Horký materiál, jiskry a hořlavé nečistoty představují riziko požáru a při údržbě mohou být odhalena nebezpečí, která se během běžného provozu nevyskytují.
Ochranné brýle nejsou univerzální: v případě potřeby je nutné je vybírat s ohledem na konkrétní vlnovou délku, optickou hustotu a danou činnost, přičemž technická opatření mají přednost před osobními ochrannými prostředky. Návod výrobce, školení obsluhy, posouzení rizik specifické pro dané pracoviště a platné místní předpisy mají přednost před jakýmkoli obecným přehledem.
Závěr
Vláknový laserový řezací stroj přeměňuje digitální návrh na hotový kovový díl prostřednictvím koordinované sekvence generování paprsku, jeho vedení, zaostřování, propichování, odstraňování taveniny za pomoci plynu a pohybu řízeného pomocí CNC. Každý subsystém závisí na ostatních: výkonný zdroj nedokáže kompenzovat špatně seřízenou hlavu a přesná optika nedokáže kompenzovat nestabilní pohybový systém.
Často kladené otázky týkající se vláknových laserových strojů
Je vláknový laser totéž jako vláknový laserový řezací stroj?
Ne. Vláknový laser je zdroj, který generuje paprsek; vláknový laserový řezací stroj je kompletní systém – zdroj, přenosové vlákno, řezací hlava, pohyb a přívod plynu –, který tento paprsek využívá k řezání kovu.
Roztaví nebo odpaří vláknový laserový řezací stroj kov?
Především jej roztaví. U většiny standardních procesů řezání kovů je dominantním mechanismem tavení následovanévyhazování roztaveného materiálu; může dojít i k částečnému odpařování, ale úplné odpaření není při běžném řezání plechů typické.
Proč vláknový laserový řezací stroj potřebuje pomocný plyn?
Pomocný plyn fyzicky vyhazuje roztavený materiál z řezu, což laser sám nedokáže odstranit. V závislosti na druhu plynu může také regulovat nebo podporovat oxidaci hran a pomáhat stabilizovat proces.
Jaký je rozdíl mezi laserovým řezáním kyslíkem a dusíkem?
Kyslík chemicky reaguje s horkým kovem, přičemž exotermickou reakcí dodává energii a zanechává oxidovanou hranu; používá se hlavně u uhlíkové a měkké oceli. Dusík je z velké části inertní, mechanicky odstraňuje roztavený materiál bez chemické reakce, což obvykle vede k čisté hraně bez oxidace u materiálů, jako je nerezová ocel a hliník.
Proč potřebuje řezací hlava s vláknovým laserem automatické zaostřování?
Ne každá řezací hlava s vláknovým laserem obsahuje nebo vyžaduje automatické zaostřování. Je-li k dispozici, automatické zaostřování upravuje polohu zaostření paprsku, aniž by operátor musel ručně přemísťovat optickou sestavu, což usnadňuje přepínání mezi materiály, tloušťkami, a řezacích procesů. Sám o sobě však práci neoptimalizuje; správná poloha zaostření stále závisí na ověřených parametrech.
Co je to řezová drážka při řezání vláknovým laserem?
Řez je úzký kanál, který vzniká, když laserová energie roztaví nebo odstraní materiál a pomocný plyn jej odstraňuje z řezné dráhy. Šířka řezu je ovlivněna velikostí skvrny paprsku, ale není s ní totožná, protože konečnou šířku kanálu ovlivňují také průtok plynu, poloha zaostření a chování materiálu.
Může vláknový laser řezat měď a mosaz?
Ano, moderně konfigurované systémy to dokážou. Vyžaduje to zdroj a řezací hlavu kompatibilní s těmito vysoce reflexními kovy, adekvátní ochranu proti zpětnému odrazu a ověřené parametry pro danou slitinu a tloušťku.

