O mașină de tăiat cu laser cu fibră optică este un sistem controlat prin CNC care direcționează un fascicul de mare putere provenit de la o sursă de laser cu fibră optică printr-un cap de tăiere, îl focalizează asupra metalului și utilizează un gaz auxiliar pentru a îndepărta materialul topit, în timp ce capul urmează o traiectorie de tăiere programată. Sursa generează fasciculul, dar sursa în sine nu constituie mașina: sistemele optice de ghidare, controlul mișcării, alimentarea cu gaz, răcirea și sistemele de siguranță trebuie să funcționeze împreună pentru ca procesul să poată tăia o piesă utilizabilă.
Acest articol explică principiul tăierii cu laser urmărind întregul proces de tăiere cu laser cu fibră, de la un desen digital până la o piesă metalică finisată – ce conține mașina, cum se relaționează subsistemele sale între ele și cum se desfășoară procesul pas cu pas. Pentru aspectele fizice legate de modul în care fasciculul în sine este generat în interiorul sursei, consultați modul în care un laser cu fibră generează și amplifică lumina.
Ce este o mașină de tăiere cu laser cu fibră?
O mașină de tăiat cu laser cu fibră este un sistem de tăiere termică fără contact, controlat prin CNC, utilizat în principal pentru tăierea metalului. Aceasta combină mai multe subsisteme distincte, fiecare având o sarcină specifică:
- O sursă laser cu fibră generează fasciculul.
- O fibră de transport sau de proces transportă fasciculul format către capul de tăiere.
- Un cap de tăiere colimează, focalizează și direcționează fasciculul, furnizând în același timp gaz de asistență.
- Un sistem de mișcare și un controler CNC deplasează capul sau piesa de prelucrat de-a lungul unei traiectorii programate.
- Sistemele de răcire, extracție, alimentare cu gaz, detectare și siguranță permit desfășurarea fiabilă a procesului.
Termenul „fibră” descrie arhitectura sursei laser, nu prezența unui cablu de fibră optică undeva în mașină. Un sistem se califică drept mașină de tăiere cu laser cu fibră atunci când fasciculul său de tăiere este generat de o sursă laser cu fibră.
În engleza britanică, același echipament se numește „mașină de tăiat cu laser cu fibră”; ortografia se schimbă, dar tehnologia rămâne aceeași.
Care sunt componentele principale ale unei mașini de tăiat cu laser cu fibră?
Calitatea tăierii și timpul de funcționare depind de modul în care întregul sistem funcționează în ansamblu, nu doar de puterea sursei laser. Secțiunile de mai jos prezintă fiecare subsistem și rolul pe care îl joacă în rezultatul final.
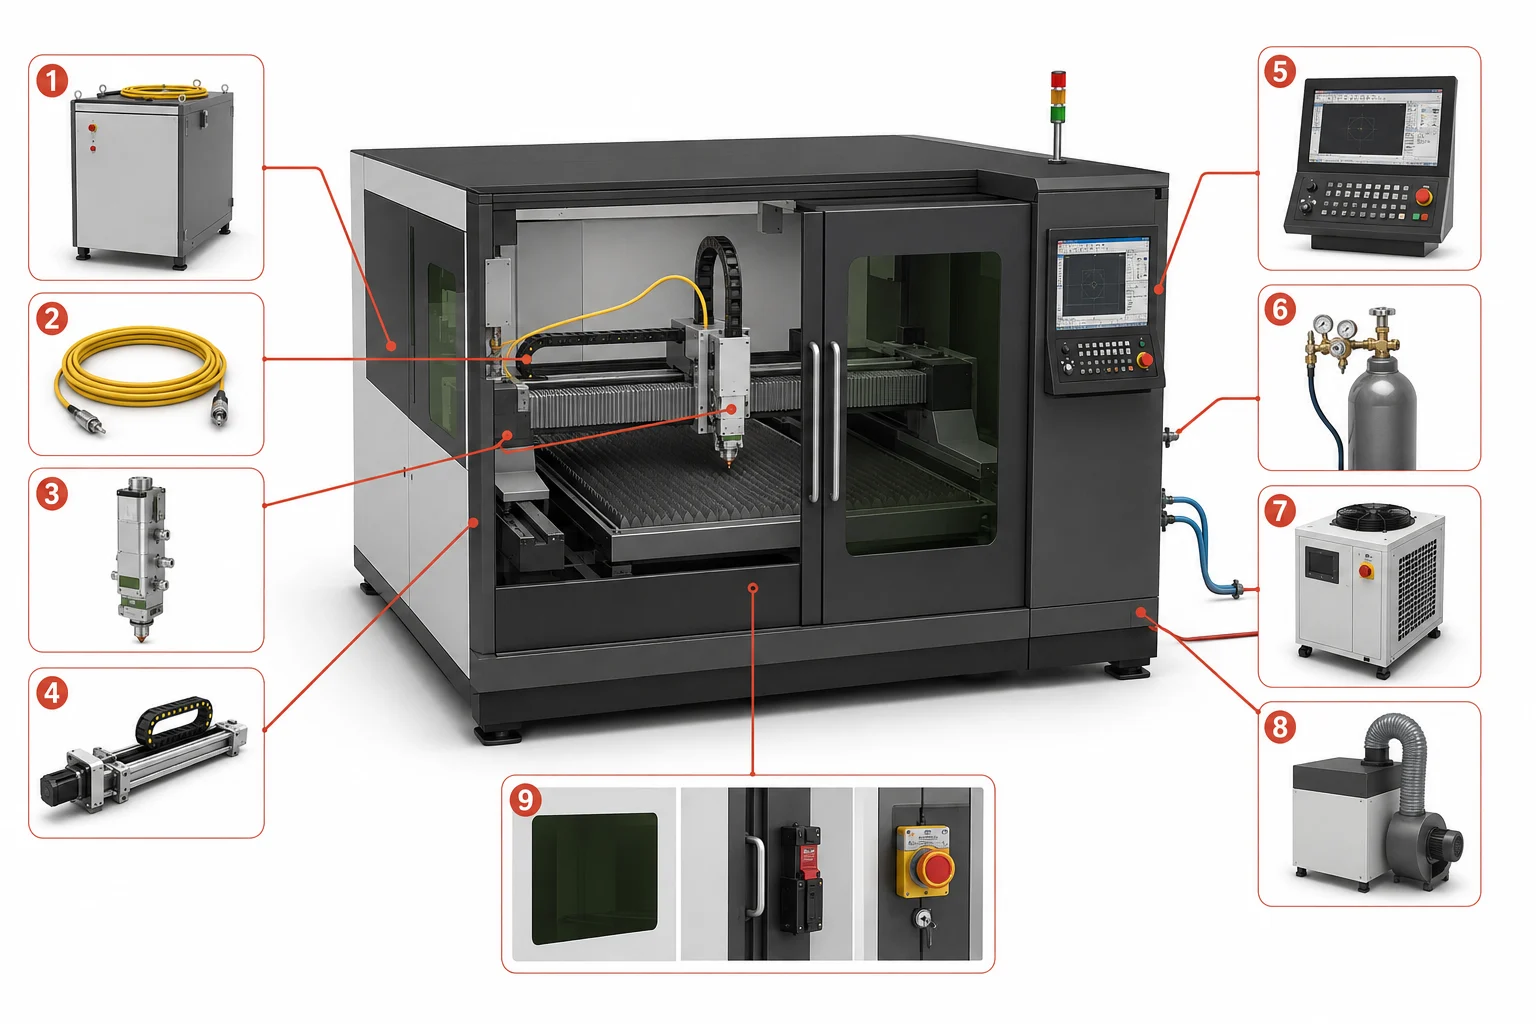
Semn: Sistemele principale ale unei mașini de tăiat cu laser cu fibră: 1 - Sursă laser cu fibră, 2 - Fibră de transport/proces, 3 - Cap de tăiere cu laser cu fibră, 4 - Sistem de portal și mișcare, 5 - Controler CNC și interfață CAD/CAM, 6 - Sistem de alimentare cu gaz auxiliar, 7 - Răcitor de apă, 8 - Sistem de extracție și filtrare a fumului, 9 - Carcasă de protecție și sisteme de siguranță
Sursa laser cu fibră
Sursa transformă energia electrică de intrare într-un fascicul laser controlat. Mașinile industriale de tăiere a tablelor metalice utilizează de obicei surse cu fibră de iterbiu de mare putere cu undă continuă, a căror lungime de undă în infraroșu apropiat și caracteristicile fasciculului sunt foarte potrivite pentru numeroase aplicații industriale de. Sursa este unul dintre mai multe subsisteme: aceasta furnizează fasciculul, în timp ce toate componentele din aval determină modul în care acest fascicul este dirijat, modelat și transformat într-o tăietură finită. Cititorii curioși să afle mai multe despre principiile fizice de bază ale modului în care laserele produc lumină coerentă pot găsi acolo explicația principiului de bază al emiterii stimulate.
Fibra de transport al fasciculului
Într-un sistem cu laser cu fibră sunt implicate două fibre diferite, iar este util să le diferențiem. Fibra activă dopată se află în interiorul sursei, unde lumina este generată și amplificată. În ceea ce privește transportul, sau de proces, este o componentă separată care transportă fasciculul deja generat de la sursă la capul de tăiere.
Deoarece fasciculul se deplasează prin această cale de fibră în mare parte închisă, sistemele cu fibră evită traseul lung și deschis de transport al fasciculului și alinierea repetată a oglinzilor externe, caracteristice sistemelor tradiționale de tăiere cu CO2. Acest lucru nu înseamnă că o mașină cu laser cu fibră nu conține niciun oglindă; unele arhitecturi optice utilizează încă elemente reflectorizante în interiorul capului de tăiere sau al ansamblurilor de comutare a fasciculului.
Cap de tăiere cu laser cu fibră
Capul de tăiere nu generează laserul. Acesta primește fasciculul de la fibra de transport, îl pregătește din punct de vedere optic, menține poziția necesară deasupra piesei de prelucrat și furnizează gaz auxiliar zonei de tăiere. Trei grupuri funcționale din interiorul capului se ocupă de această sarcină.
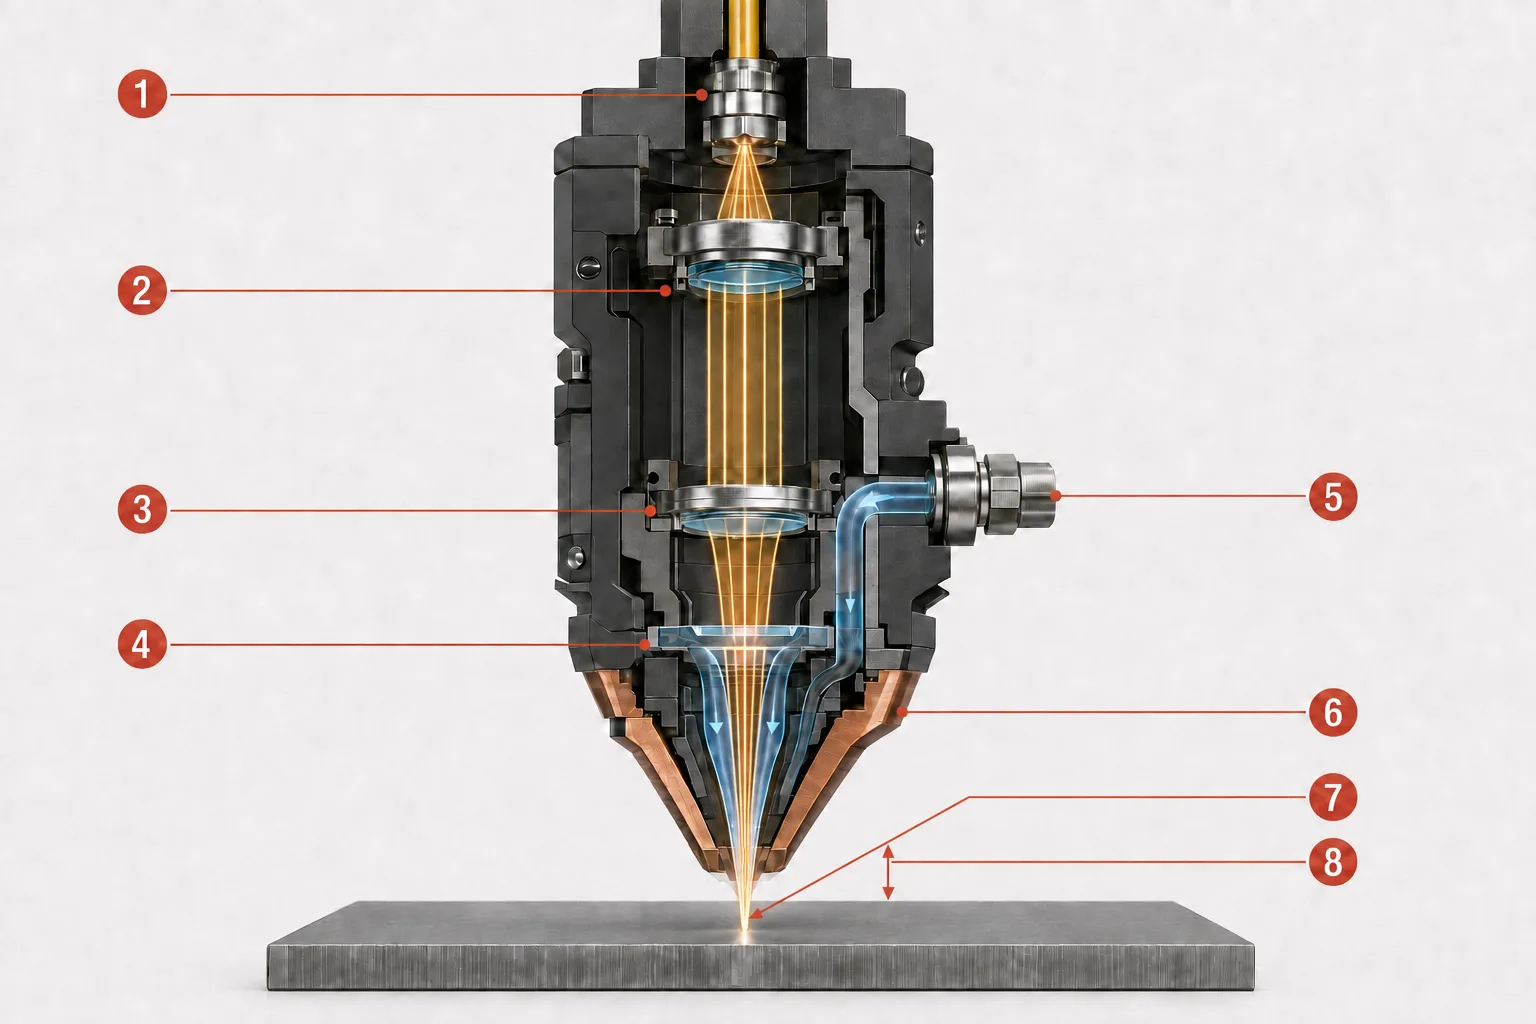
Semn: În interiorul unui cap de tăiere cu laser cu fibră, fibra de transmisie (1) conduce fasciculul către sistemul optic de colimare (2), care formează un fascicul aproximativ paralel. Sistemul optic de focalizare (3) îl concentrează apoi printr-o fereastră de protecție înlocuibilă (4). Gazul auxiliar intră prin orificiul de admisie (5) și curge coaxial prin duză (6). Fasciculul atinge punctul său cel mai îngust în poziția de focalizare (7), în timp ce distanța de separare (8) reprezintă spațiul fizic dintre vârful duzei și piesa de prelucrat. Focalizarea este prezentată la suprafața materialului cu titlu ilustrativ; poziția sa reală poate fi deasupra, la nivelul sau sub suprafață.
Colimarea și focalizarea fasciculului
Fasciculul iese din fibra de transmisie sub formă divergentă, este colimat într-un fascicul aproximativ paralel și este apoi focalizat într-un punct mic pe piesa de prelucrat: ieșire divergentă din fibra de transmisie → fascicul colimat → punct focalizat pe piesa de prelucrat.
Un punct mai mic concentrează energia într-o zonă mai restrânsă și poate crește densitatea de putere, dar precizia finală a tăierii nu este determinată doar de dimensiunea punctului; alinierea duzei, precizia mișcării și parametrii procesului contribuie cu toții la aceasta. Gândiți-vă la această etapă ca la o lupă reglabilă asociată cu o duză de gaz controlată – deși, spre deosebire de lumina soarelui care trece prin sticlă, mașina pornește cu un fascicul controlat și utilizează sisteme optice special concepute pentru a poziționa focalizarea cu precizie în cadrul unui proces programat.
Controlul focalizării și al înălțimii
Poziția focală se referă la locul în care se află punctul cel mai îngust al fasciculului – talia fasciculului – în raport cu suprafața materialului; aceasta poate fi poziționată la nivelul suprafeței, deasupra sau sub aceasta, în funcție de proces. Un mecanism de focalizare automată o reglează automat, fără ca operatorul să fie nevoit să repoziționeze manual ansamblul optic.
Distanța de separare este un parametru conex, dar distinct: spațiul fizic dintre duză și piesa de prelucrat. Un senzor capacitiv detectează modificările asociate acestei distanțe, iar sistemul de control al înălțimii utilizează semnalul pentru a regla axa Z, menținând distanța constantă pe măsură ce capul se deplasează peste variații minore ale tablei. Confundarea poziției focarului cu distanța de separarepoate duce la un diagnostic incorect atunci când o tăiere nu iese cum trebuie.
Fereastră de protecție, duză, și gaz de asistență
Una sau mai multe ferestre de protecție înlocuibile ajută la protejarea sistemelor optice de colimare și focalizare, mai scumpe, împotriva stropilor, vaporilor, fumului și altor forme de contaminare; unele capete utilizează mai multe ferestre de-a lungul traiectoriei optice. Acestea sunt componente de protecție consumabile, nu lentila principală de focalizare.
Fasciculul focalizat și gazul auxiliar trec prin duză către același punct de pe piesa de prelucrat. Duza modelează și direcționează jetul de gaz care îndepărtează materialul topit din canelură. Diametrul duzei, starea acesteia, alinierea și distanța față de piesa de prelucrat influențează toate expulzarea materialului topit – o duză deteriorată sau descentrată este o cauză frecventă a calității inconstante a marginilor.
Controlerul CNC și software-ul CAD/CAM
Patru concepte interconectate colaborează pentru a transforma un proiect într-o piesă finită:
- CAD (proiectare asistată de calculator) definește sau importă geometria piesei.
- Software-ul CAM/de grupare poziționează piesele pe foaie, creează traiectoriile sculelor și atribuie regulile de proces.
- Controlerul CNC (control numeric computerizat) convertește programul în mișcări coordonate ale mașinii și comenzi de proces.
- Parametrii mașinii includ puterea laserului, viteza de tăiere, poziția de focalizare, selecția gazului de asistență, presiunea gazului și rutinele de perforare.
Sistemul de mișcare, portalul, și axa Z
Mișcarea pe axele X/Y urmează conturul programat pe foaie, în timp ce axa Z menține poziția capului de tăiere față de piesa de prelucrat. Servomotoarele, ghidajele, transmisia, feedback-ul și calibrarea influențează toate precizia cu care este executată această mișcare – un punct laser precis nu poate compensa un cadru instabil sau o axă prost calibrată. Proiectarea transmisiei variază de la un model la altul, cum ar fi sistemele cu cremalieră și pinion și cele cu motor liniar; nu există o singură tehnologie aplicabilă tuturor mașinilor.
Baza mașinii și masa de lucru
Baza asigură cadrul și suportul structural. Lamelele mesei de lucru susțin tabla, permițând în același timp materialului topit, scânteilor și resturilor să cadă în zona de colectare de dedesubt. Mașinile pot utiliza o masă de lucru fixă sau schimbabilă; mașinile pentru tablă, țevi și 3D utilizează fiecare o configurație de prindere a piesei adaptată formei piesei de prelucrat.
Sistemul de alimentare cu gaz auxiliar
Mașina necesită un sistem de alimentare cu gaz reglat, cu presiunea, debit și puritate adecvate procesului. Oxigenul, azotul și aerul comprimat sunt trei opțiuni comune de gaze auxiliare, prezentate în detaliu mai târziu în acest articol.
Răcitor de apă
Un răcitor de apă elimină căldura din anumite componente – de obicei sursa laser și/sau capul de tăiere – mai degrabă decât să răcească tăietura în sine, care este determinată de interacțiunea dintre fascicul și material. Circuitele exacte de răcire variază în funcție de mașină și de producătorul sursei.
Extracția și filtrarea fumului
Tăierea cu laser produce fum, particule fine, material vaporizat și stropi. Extracția îndepărtează aerul contaminat din zona de tăiere, contribuind la protejarea operatorilor, a componentelor optice, a celor electronice, precum și a întregului spațiu de lucru. Aceasta nu garantează însă că fiecare material sau strat de acoperire poate fi prelucrat în condiții de siguranță; materialele necunoscute necesită în continuare identificarea și filtrarea corespunzătoare.
Carcasă, dispozitive de blocare și sisteme de siguranță
Mașinile industriale includ de obicei opriri de urgență, semnale de avertizare și proceduri definite de întreținere în condiții de siguranță, indiferent de configurație. În funcție de proiectare, o mașină poate fi prevăzută cu o incintă de protecție completă sau poate funcționa într-o zonă controlată pentru laser, cu alte măsuri de siguranță proiectate special. Modelele închise utilizează, în plus, uși sau panouri interblocate, ferestre de vizualizare cu caracteristici tehnice corespunzătoare și, acolo unde sunt prevăzute, sisteme de detectare a incendiilor.
Nu orice mașină închisă poate fi etichetată automat ca „Clasa 1”. Clasificarea depinde de configurația completă certificată și de emisiile accesibile în timpul funcționării normale – un sistem închis poate conține totuși un laser încorporat de o clasă mult mai înaltă, iar deschiderea carcasei pentru întreținere modifică condițiile de pericol.
Cum funcționează o mașină de tăiat cu laser cu fibră optică? Pas cu pas
Funcționarea mașinii de tăiat cu laser cu fibră optică depinde de colaborarea tuturor subsistemelor de mai sus într-o secvență definită. Pașii de mai jos prezintă această secvență ca un proces continuu, de la fișierul inițial de proiectare până la o piesă inspectată și separată. Pașii de mai jos prezintă această secvență ca un proces continuu, de la fișierul inițial de proiectare până la o piesă inspectată și separată.
Pasul 1: Proiectul este pregătit în software-ul CAD/CAM
Geometria piesei este importată sau creată în CAD, apoi dispusă pe foaie prin intermediul procesului de nesting. Software-ul CAM generează traiectoriile sculei, stabilește ordinea contururilor, adaugă intrări și ieșiri și atribuie parametrii de proces pentru materialul și grosimea selectate.
Pasul 2: Materialul este încărcat și lucrarea este configurată
Operatorul sau un sistem automat de încărcare poziționează tabla, tubul sau profilul. Configurarea lucrării confirmă apoi materialul și grosimea și selectează parametrii validați și gazul de asistență, verificând duza, fereastra de protecție, alimentarea cu gaz, răcirea, extracția și sistemele de siguranță înainte de pornire.
Pasul 3: Sursa generează fasciculul, iar fibra de transmisie îl transportă către capul de lucru
Energia electrică este transformată într-un fascicul laser în interiorul sursei cu fibră (a se vedea articol dedicat tehnologiei laserului cu fibră pentru principiile fizice de bază), iar fasciculul format se deplasează apoi către capul de tăiere prin fibra de transmisie.
Pasul 4: Capul de tăiere focalizează fasciculul și stabilește distanța de lucru
Sistemul optic al capului colimează și focalizează fasciculul într-un punct de lucru mic, în timp ce focalizarea automată și controlul capacitiv al înălțimii stabilesc poziția de focalizare și distanța de lucru, așa cum s-a descris mai sus.
Pasul 5: Laserul perforează metalul
Înainte de a începe tăierea de contur, fasciculul trebuie, de obicei, să creeze o deschidere inițială în material. Perforarea poate utiliza un profil de putere, o poziție de focalizare, un gaz sau o sincronizare diferite față de tăierea în regim staționar; materialul mai gros face ca procesul să fie mai solicitant și poate genera stropi care pun presiune pe fereastra de protecție și duză.
Pasul 6: Fasciculul focalizat creează o zonă de tăiere topită
Materialul absoarbe o parte din energia fasciculului, care este concentrată într-o zonă mică. Temperatura crește până când materialul se topește și, în anumite condiții, se vaporizează parțial. Astfel se formează un canal îngust numit „kerf”, iar materialul înconjurător poate fi afectat de o zonă termic afectată. În tăierea obișnuită a tablelor, topirea și ejectarea materialului topit – nu vaporizarea completă – sunt de obicei mecanismele dominante.
Pasul 7: Gazul auxiliar îndepărtează materialul topit
Un jet de gaz coaxial împinge materialul topit prin și în afara tăieturii. În funcție de gazul utilizat, acesta poate, de asemenea, să favorizeze sau să protejeze împotriva oxidării, să influențeze temperatura și stabilitatea procesului și să afecteze zgura, culoarea marginilor și cerințele de prelucrare ulterioară.
Pasul 8: Mișcarea CNC formează conturul programat
Controlerul CNC coordonează laserul, capul de tăiere, axele, alimentarea cu gaz și sincronizarea procesului. Acesta poate varia viteza și comportamentul procesului în jurul colțurilor, găurilor mici, intrărilor sau schimbărilor de geometrie, în loc să urmeze fiecare contur la o viteză constantă.
Pasul 9: Piesele sunt separate și verificate
Odată ce tăierea este finalizată, piesele sunt descărcate și inspectate în ceea ce privește penetrarea, zgura sau bavurile, lățimea tăieturii, rugozitatea marginilor, conicitatea, nuanța termică și conformitatea dimensională. În funcție de rezultatele inspecției, operatorii pot ajusta parametrii, înlocui duza, verifica sistemul optic sau recalibra mașina.
Ce se întâmplă în punctul de contact dintre laser și metal?
Tăierea are loc printr-o scurtă secvență de evenimente fizice la punctul de contact: materialul absoarbe energia fasciculului, iar această energie se transformă în căldură suficient de repede pentru a topi (și să vaporizeze parțial) un canal îngust, iar materialul topit rezultat este îndepărtat fără ca vreo unealtă să atingă vreodată tabla. Cele trei secțiuni de mai jos urmăresc această secvență, începând cu modul în care metalul absoarbe energia fasciculului.
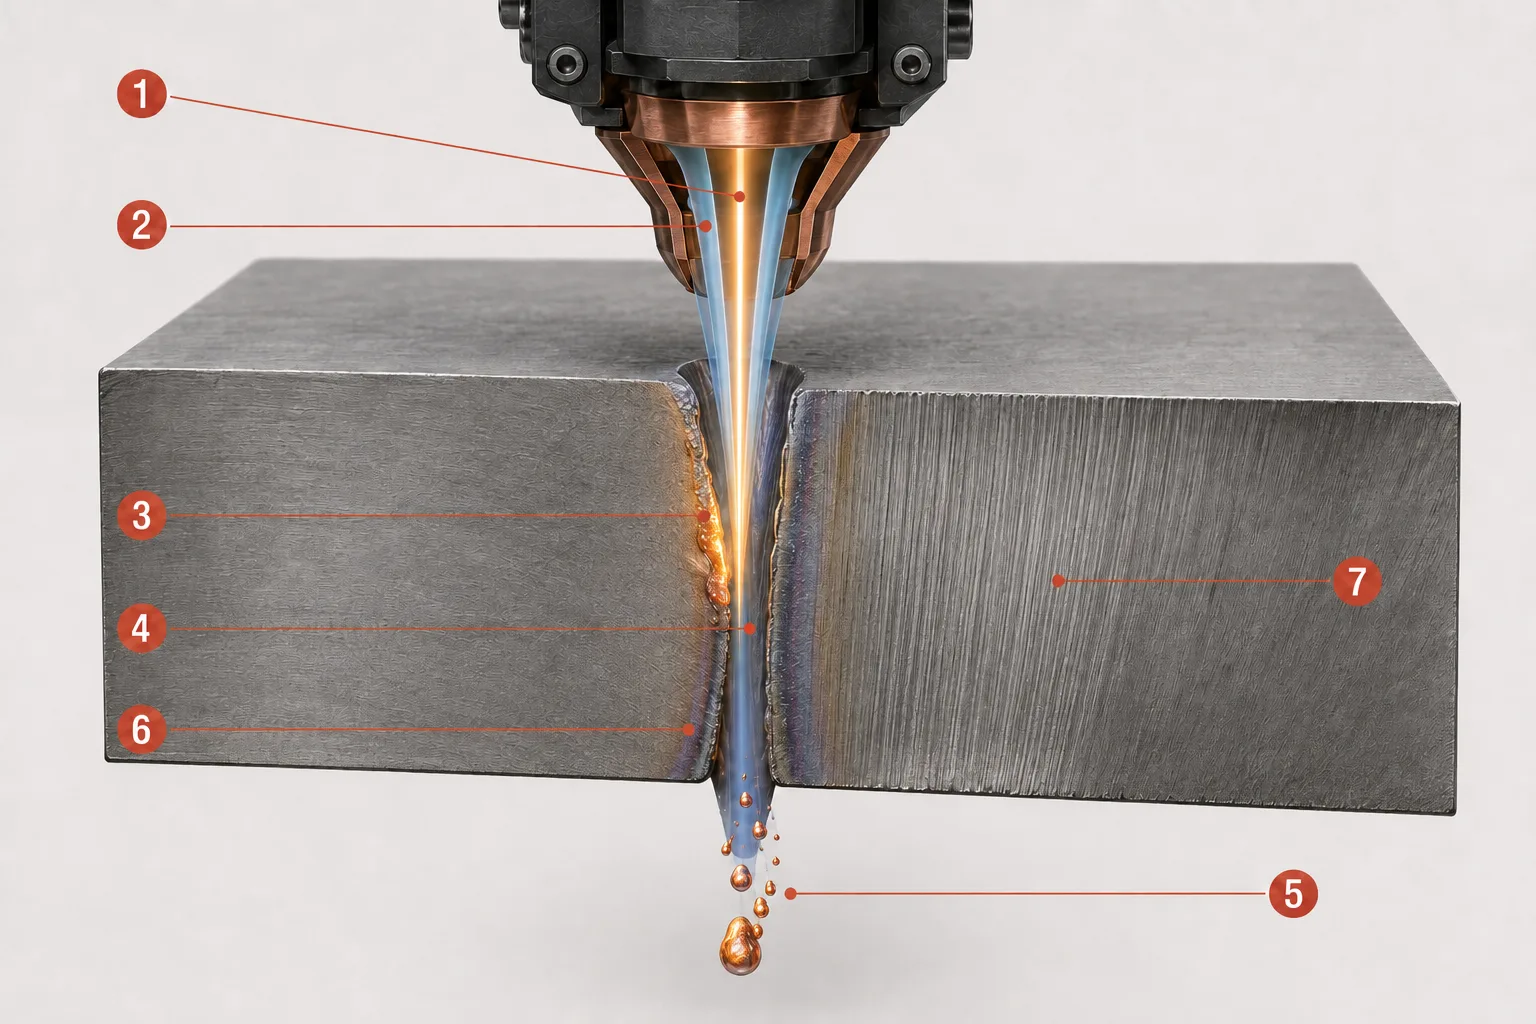
Semn: În zona de tăiere, fasciculul laser focalizat (1) încălzește o zonă îngustă, în timp ce jetul coaxial de gaz auxiliar (2) împinge materialul topit în jos. Zona topită (3) se formează la frontul activ de tăiere și lasă un canal îngust numit tăietură (4). Materialul topit expulzat (5) iese prin partea inferioară a tablei, în timp ce o zonă îngustă afectată termic (6) rămâne lângă canelură, iar pe peretele tăiat se formează linii de tracțiune sau striații (7). Ilustrația este conceptuală și nu este redată la scară.
Absorbția și transferul de căldură
Metalul nu absoarbe în mod uniform toată energia laserului incidentă. Absorbția depinde de lungimea de undă, aliaj, starea suprafeței, temperatură, acoperiri și straturile de oxid, iar comportamentul unei suprafețe se poate modifica pe măsură ce se încălzește. Tăierea devine posibilă atunci când energia este furnizată într-o zonă mică mai repede decât se poate răspândi căldura din aceasta.
Topirea, vaporizarea limitată și formarea tăieturii
- Bazinul de topire / zona topită: regiunea localizată a materialului care a fost încălzită peste punctul său de topire.
- Vaporizare: transformarea materialului încălzit în vapori. În majoritatea proceselor de tăiere a tablelor, aceasta are loc doar într-o măsură limitată, alături de topire, care predomină.
- Canal de tăiere: canalul îngust produs atunci când energia laserului topește sau îndepărtează materialul, iar gazul auxiliar îl elimină din calea de tăiere.
- Zona afectată termic (HAZ): regiunea de material înconjurător ale cărei proprietăți au fost modificate de căldură fără a fi topită.
- Zgură: material topit resolidificat care aderă la partea inferioară a tăieturii.
- Linii de tracțiune / striații: urmele fine, aproape verticale, vizibile pe marginea tăieturii, formate pe măsură ce procesul avansează prin grosimea materialului.
O zonă HAZ îngustă, o margine fără bavuri sau o tăietură perfect curată sunt rezultate ale procesului, nu garanții – ele depind de configurarea completă a mașinii, de material și de parametri.
De ce procesul este fără contact
Niciun instrument mecanic de tăiere nu apasă asupra piesei de prelucrat, ceea ce reduce deformarea cauzată de forța instrumentului și elimină uzura lamei. Faptul că este fără contact nu înseamnă că nu există uzură sau că nu este necesară întreținerea: duzele, geamurile de protecție, lamelele mesei de lucru, filtrele și sistemele mecanice necesită în continuare îngrijire regulată și înlocuire.
Cum îndepărtează metalul fasciculul laser și gazul auxiliar?
Chimia gazului auxiliar și mecanismul de tăiere sunt două fațete ale aceluiași proces: gazul determină ce se întâmplă la marginea tăieturii, în timp ce mecanismul descrie modul în care fasciculul și jetul de gaz îndepărtează materialul împreună. Secțiunile de mai jos corelează fiecare gaz cu mecanismul său dominant și cu rezultatul tipic.
Azotul și tăierea prin fuziune
Azotul este utilizat ca gaz de tăiere în mare parte inert în tăierea prin fuziune: fasciculul furnizează căldura de tăiere, în timp ce jetul de gaz expulzează materialul topit mecanic, fără a reacționa cu acesta. Deoarece azotul protejează marginea fierbinte de aer, această combinație produce de obicei o margine curată, fără oxizi, motiv pentru care este frecvent utilizată la oțelul inoxidabil, aluminiu și alte metale adecvate. Pot fi necesare presiune și debit ridicate, ceea ce poate determina un consum semnificativ de gaz.
Tăierea cu oxigen și tăierea reactivă
Oxigenul stă la baza tăierii reactive, sau cu flacără, : acesta reacționează cu metalul fierbinte adecvat, adăugând energie procesului printr-o reacție exotermă, și este asociat în mod obișnuit cu oțelul carbon și oțelul moale. Marginea de tăiere rezultată este oxidată, iar stratul de oxid poate afecta sudarea, acoperirea sau vopsirea ulterioară. Oxigenul nu este în mod automat cea mai rapidă sau cea mai bună opțiune pentru fiecare metal și grosime.
Tăierea cu aer comprimat
Aerul comprimat conține atât azot, cât și oxigen și poate fi o opțiune economică pentru aplicațiile adecvate. Conținutul de oxigen contribuie cu un efect reactiv limitat, astfel încât pe margine poate rămâne o oarecare oxidare. Performanța depinde de presiune, debit, calitatea aerului, gradul de uscăciune, filtrare, material, grosime și finisajul dorit al marginii. Aerul comprimat nu este un substitut universal pentru alimentarea dedicată cu azot sau oxigen.
Tăierea prin sublimare
Tăierea prin sublimare îndepărtează materialul în principal prin vaporizare, cu topire minimă. Mecanismele principale sunt tăierea prin fuziune, tăierea reactivă și tăierea prin sublimare, dar tăietoarele industriale cu fibră optică pentru tablă se bazează în principal pe primele două; sublimarea este mai relevantă pentru aplicații specializate, de precizie.
Mecanismul de tăiere și modul temporal al laserului reprezintă axe de clasificare diferite: tăierea prin fuziune, tăierea reactivă și tăierea prin sublimare descriu modul în care este îndepărtat materialul, în timp ce unda continuă (CW), cu undă cvasicontinuă (QCW) și funcționarea pulsată descriu modul în care sursa emite fasciculul – termenii nu sunt interschimbabili.
Tabelul de mai jos compară direct cele trei gaze auxiliare:
| Gaz | Rol principal | Utilizare obișnuită | Caracteristică tipică a marginii | Limitări importante |
|---|---|---|---|---|
| Oxygen | Permite tăierea printr-o reacție de oxidare exotermă | În principal oțel carbon/oțel moale | Margine oxidată | Este posibil ca oxidul să trebuiască îndepărtat înainte de prelucrarea ulterioară |
| Azot | Ejectă topitura fără a oxida în mod deliberat marginea | Oțel inoxidabil, aluminiu și alte metale adecvate | Margine curată, fără oxid, atunci când procesul este corect | Poate necesita presiune ridicată, debit mare și consum ridicat de gaz |
| Aer comprimat | Ejectarea materialului topit cu o contribuție limitată a oxigenului | Metale și grosimi adecvate selectate | Este posibilă o oarecare oxidare | Calitatea depinde în mare măsură de pregătirea aerului și de cerințele procesului |
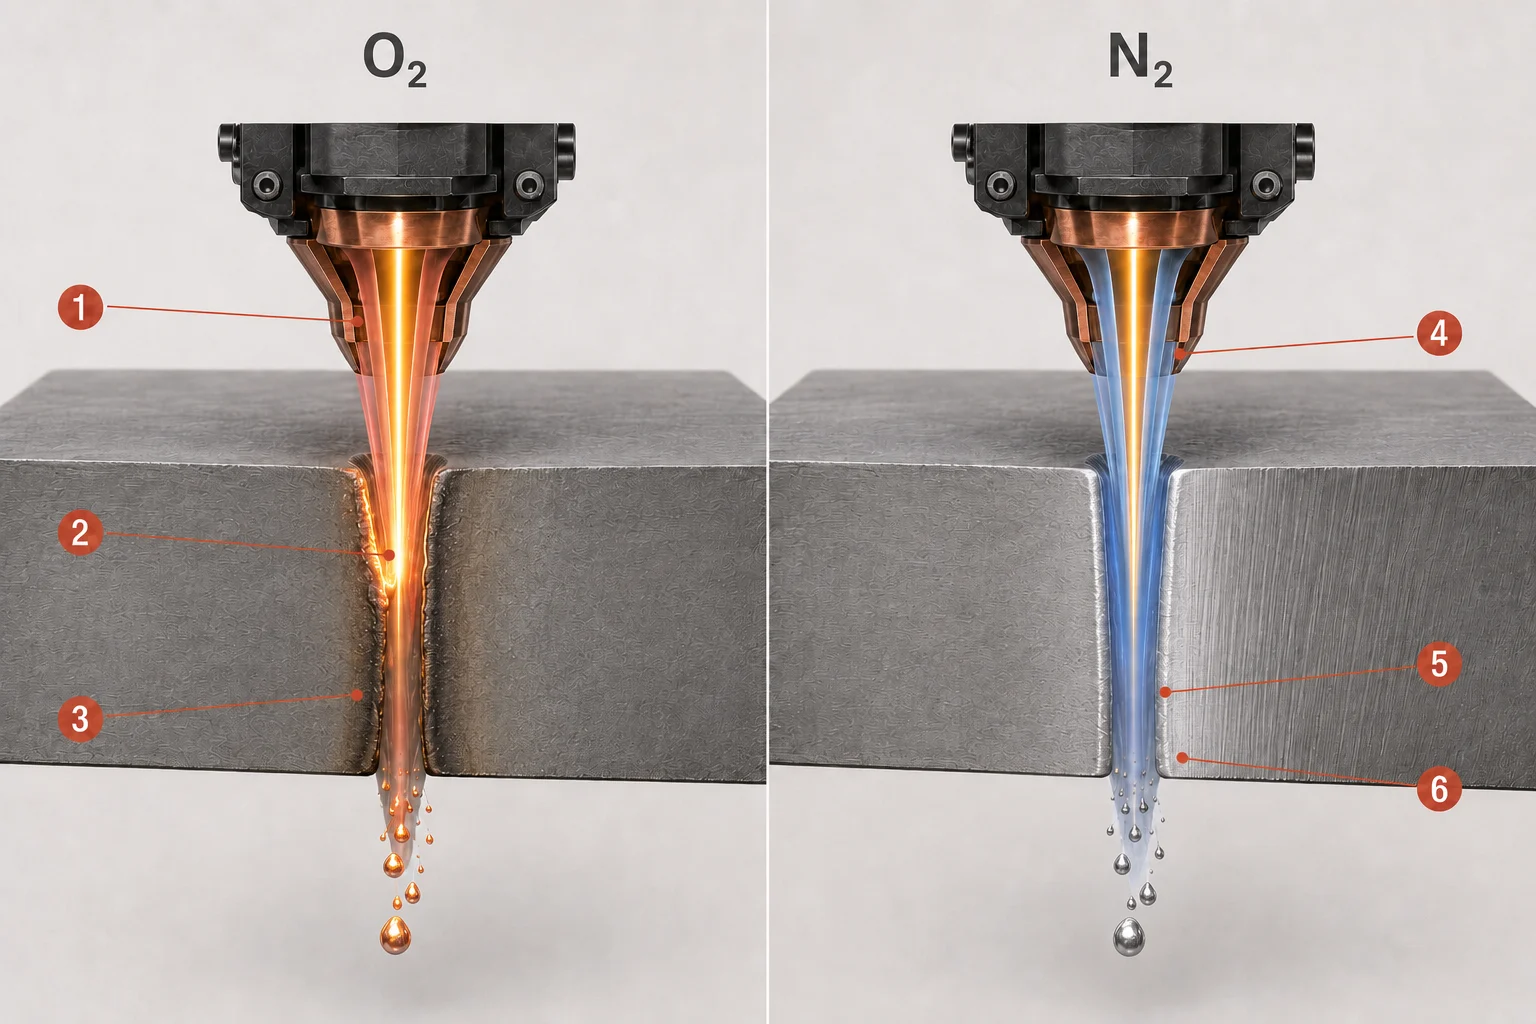
Semn: În tăierea reactivă asistată de oxigen, fluxul de oxigen (1) îndepărtează materialul topit, în timp ce o reacție de oxidare exotermă (2) adaugă căldură procesului și lasă o margine de tăiere oxidată (3). În tăierea prin fuziune asistată de azot, fluxul de azot (4) expulzează mecanic materialul topit sub presiune (5) și poate produce o margine curată, neoxidată (6), atunci când parametrii procesului sunt corect setați. Ilustrația prezintă diferențe tipice; rezultatele reale depind de material, grosime și setările mașinii.
Ce determină calitatea tăierii și precizia piesei finite?
Niciun parametru de sine stătător nu determină calitatea tăierii. Fiecare parametru al procesului modifică o condiție fizică în zona de tăiere, iar acea condiție produce un rezultat vizibil pe marginea finisată. Tabelul de mai jos face legătura între variabilele principale – puterea laserului, , poziția focală, presiunea și debitul gazului, alinierea duzei, distanța de tăiere și starea materialului – cu schimbările fizice care au loc și cu ceea ce ar putea observa cititorul dacă variabila respectivă se abate de la valoarea țintă:
| Variabilă | Ce se schimbă fizic | Posibil rezultat vizibil în cazul unei configurări incorecte |
|---|---|---|
| Puterea laserului | Energie furnizată zonei de tăiere | Tăiere incompletă, supraîncălzire, canelură mai largă sau zgură excesivă |
| Viteza de tăiere | Timpul de interacțiune și energia pe unitate de lungime | Lipsa penetrării, urme de ardere, margini aspre sau aport excesiv de căldură |
| Poziția focală | Dimensiunea spotului și distribuția energiei pe grosime | Conicitate, tăietură mai largă, rugozitate sau penetrare instabilă |
| Presiunea/debitul gazului | Forța de ejectare a materialului topit și comportamentul de protecție/reacție | Zgură la bază, oxidare, tăietură neregulată sau tăiere instabilă |
| Alinierea duzei | Relația coaxială dintre fascicul și jetul de gaz | Calitatea inegală a marginilor în funcție de direcția de tăiere |
| Distanța de separare | Geometria jetului de gaz și poziția capului | Proces instabil, zgură sau risc de coliziune |
| Starea materialului | Absorbție, conducție termică și reacție la suprafață | Început neuniform, rugozitate, stropi sau variații pe suprafața tablei |
Acestea sunt posibile corelații, mai degrabă decât un tabel complet de diagnostic, iar același defect vizibil poate avea adesea mai multe cauze.
Lățimea tăieturii, precizia, repetabilitatea și toleranța
Dincolo de parametrii individuali, precizia finală depinde de întregul sistem: calitatea sursei și a fasciculului, optica capului de tăiere, alinierea, interpolarea CNC, răspunsul servomotorului, rigiditatea cadrului, calibrarea, alimentarea cu gaz, planeitatea materialului și starea consumabilelor. Mai mulți termeni înrudiți descriu diferite aspecte ale acestui rezultat și nu trebuie tratați ca valori echivalente:
- Dimensiunea spotului fasciculului - diametrul fasciculului focalizat la piesa de prelucrat.
- Lățimea tăieturii - lățimea efectivă a materialului îndepărtat în timpul tăierii, care este influențată de dimensiunea spotului, dar nu este identică cu aceasta.
- Precizia de poziționare a mașinii - cât de precis se poate deplasa mașina către o poziție comandată.
- Repetabilitate – gradul de consecvență cu care mașina revine la aceeași poziție pe parcursul mai multor cicluri.
- Toleranța piesei finite – variația dimensională admisibilă a piesei finite, care reflectă efectul combinat al tuturor factorilor de mai sus.
Ce tipuri de mașini de tăiat cu laser cu fibră există?
Mașinile de tăiat cu laser cu fibră sunt construite în mai multe configurații, fiecare fiind adaptată diferitelor forme ale pieselor de prelucrat.
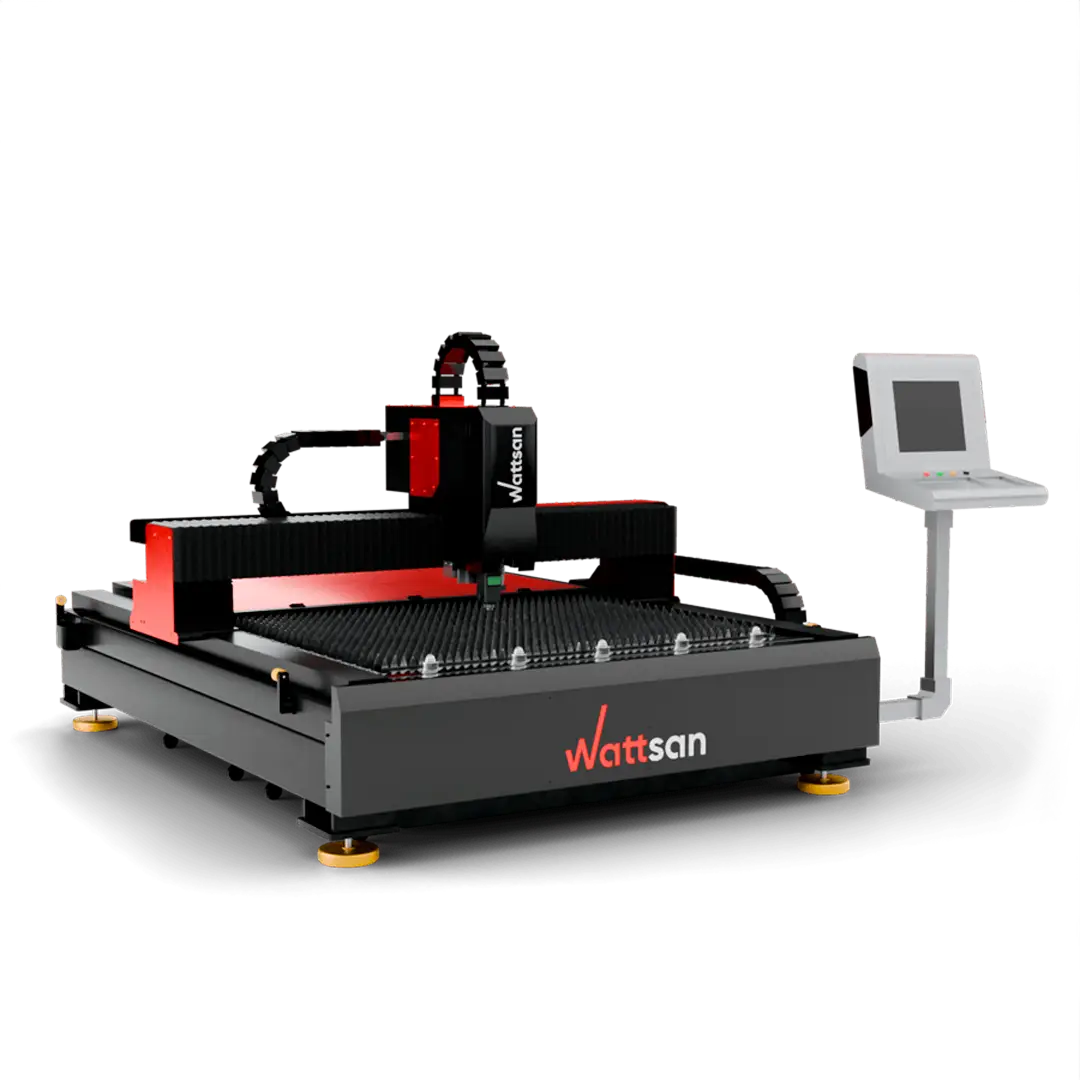
Mașini de tăiat cu laser cu fibră pentru table plate
Cea mai comună configurație utilizează un portal care se deplasează deasupra unei mese fixe sau interschimbabile, concepută pentru tăierea tablelor și a plăcilor plate.
Mașini de tăiat țevi cu laser cu fibră optică
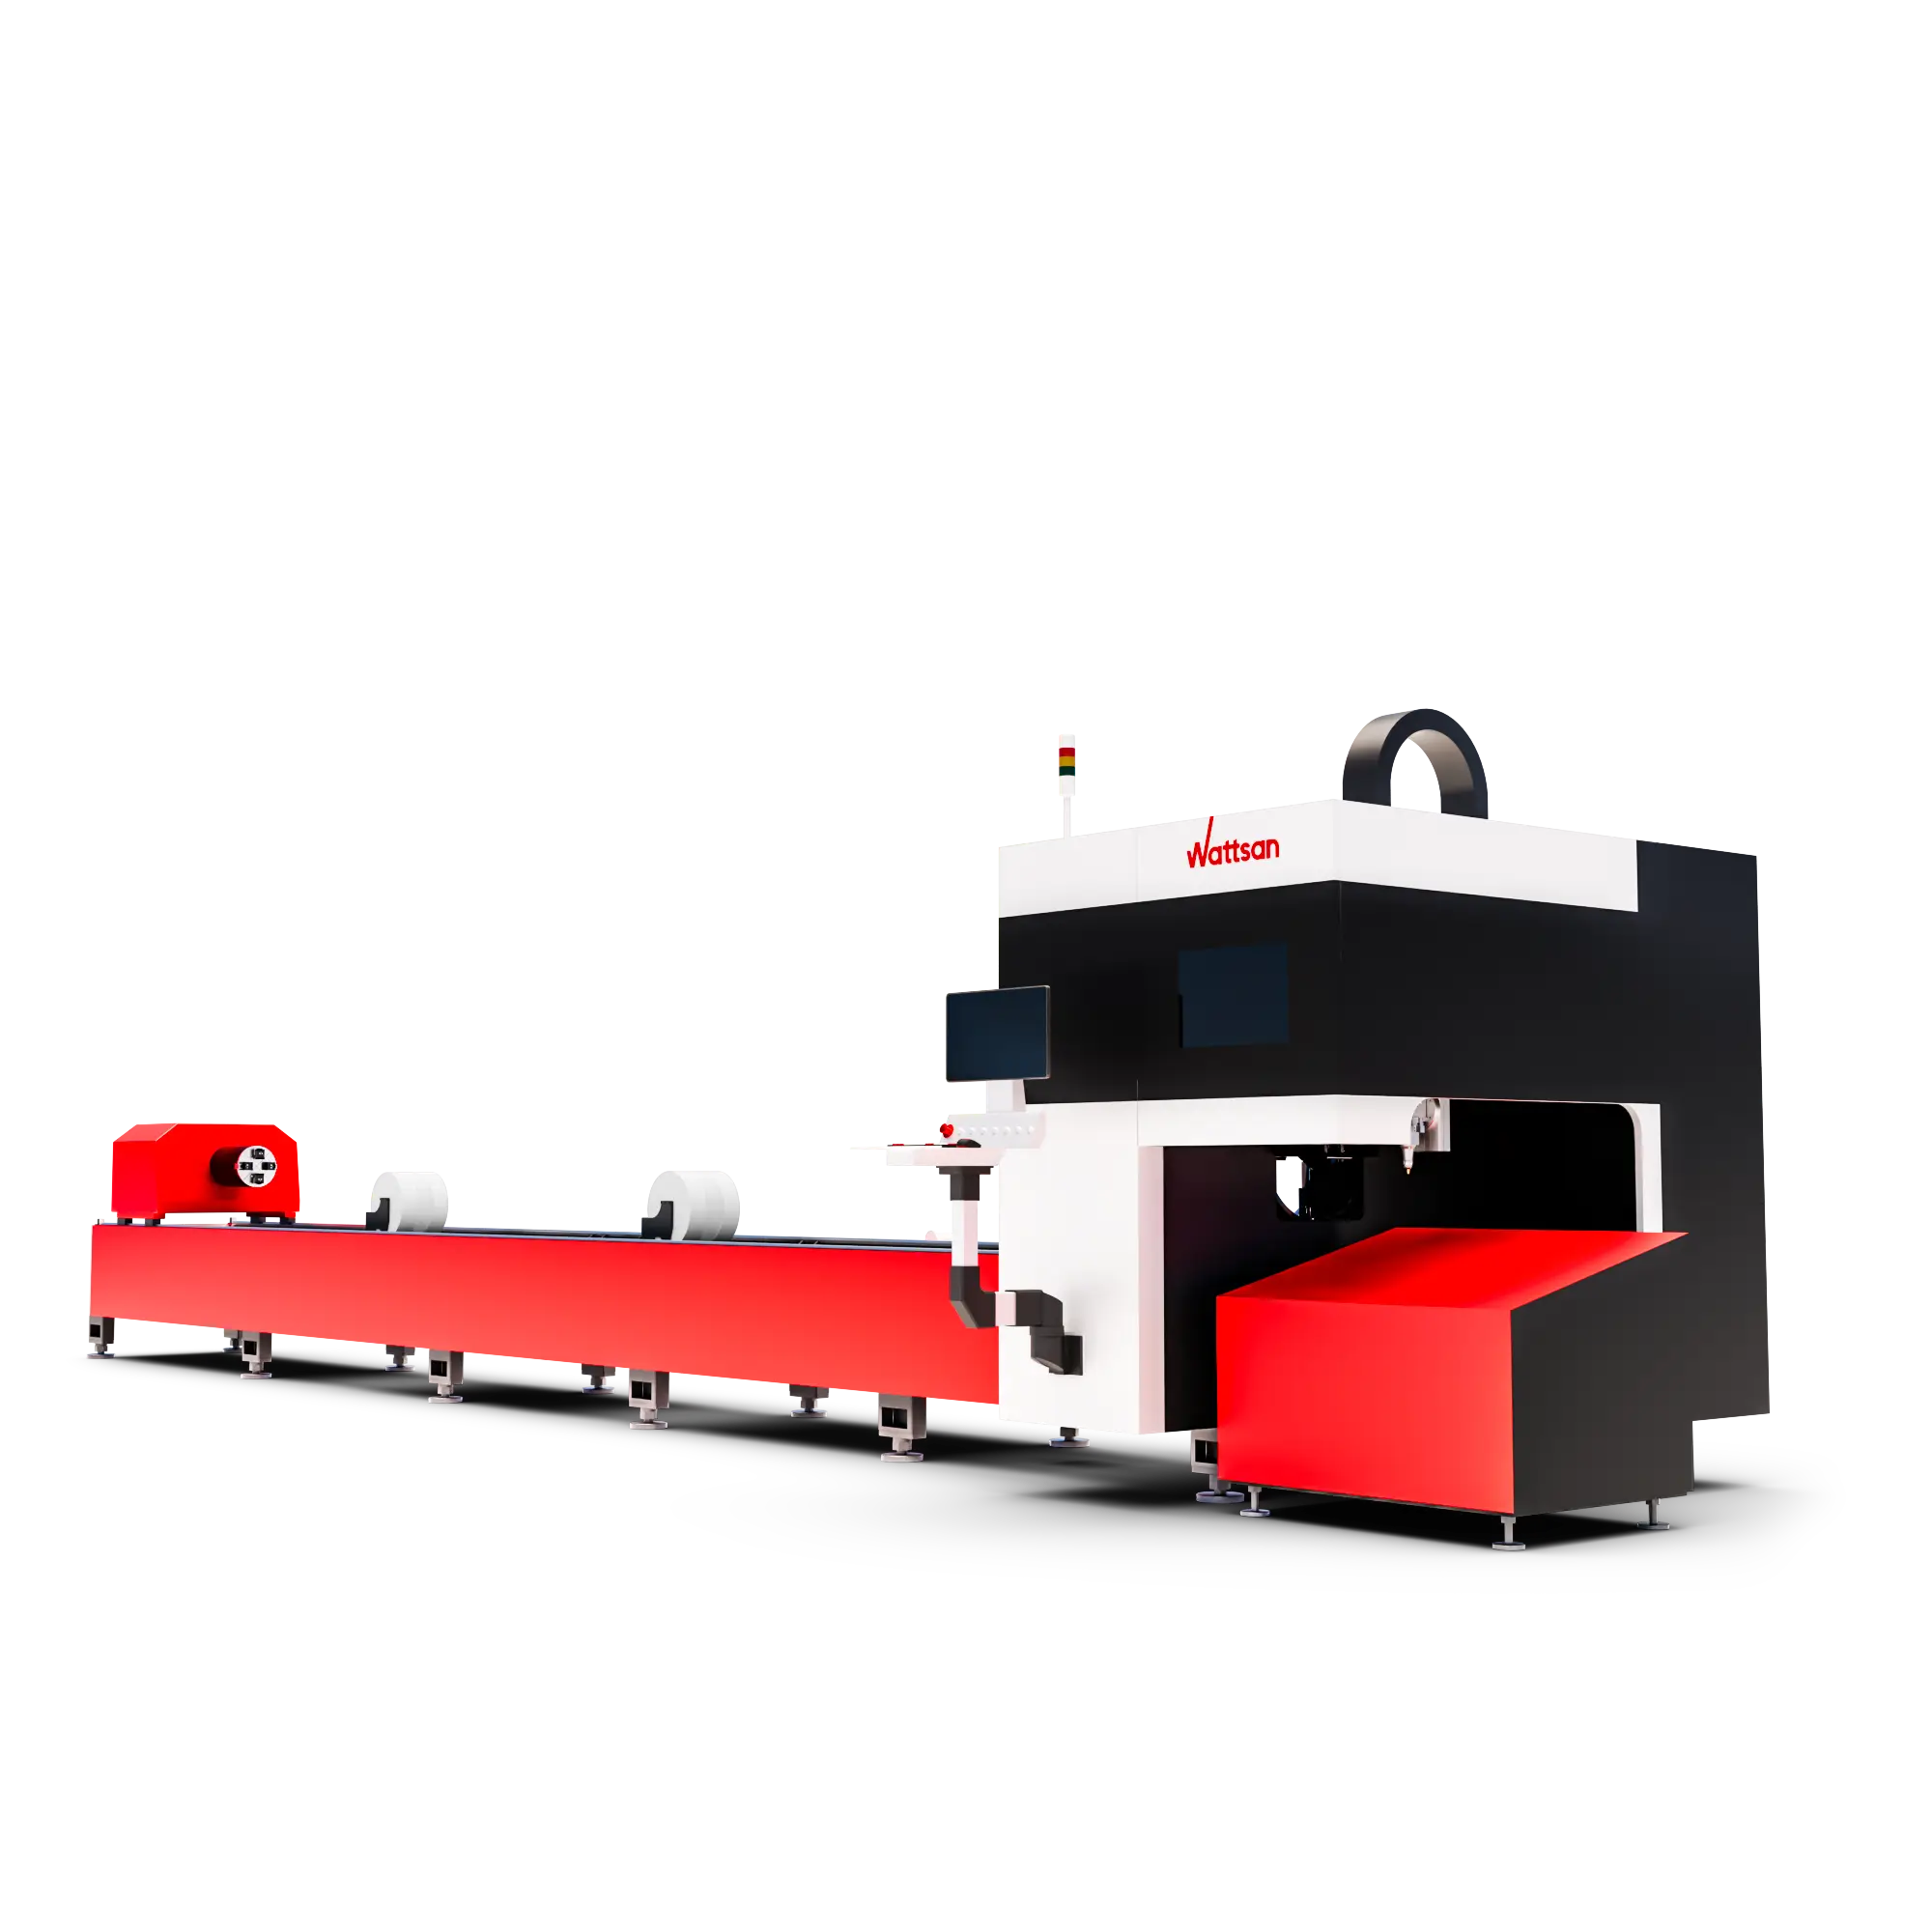
Mașinile de tăiat țevi utilizează un mandrin rotativ și un suport dedicat pentru țevi sau profile pentru a ghida tăieturile programate în jurul unei piese de lucru tridimensionale.
Mașini combinate pentru tablă și țevi
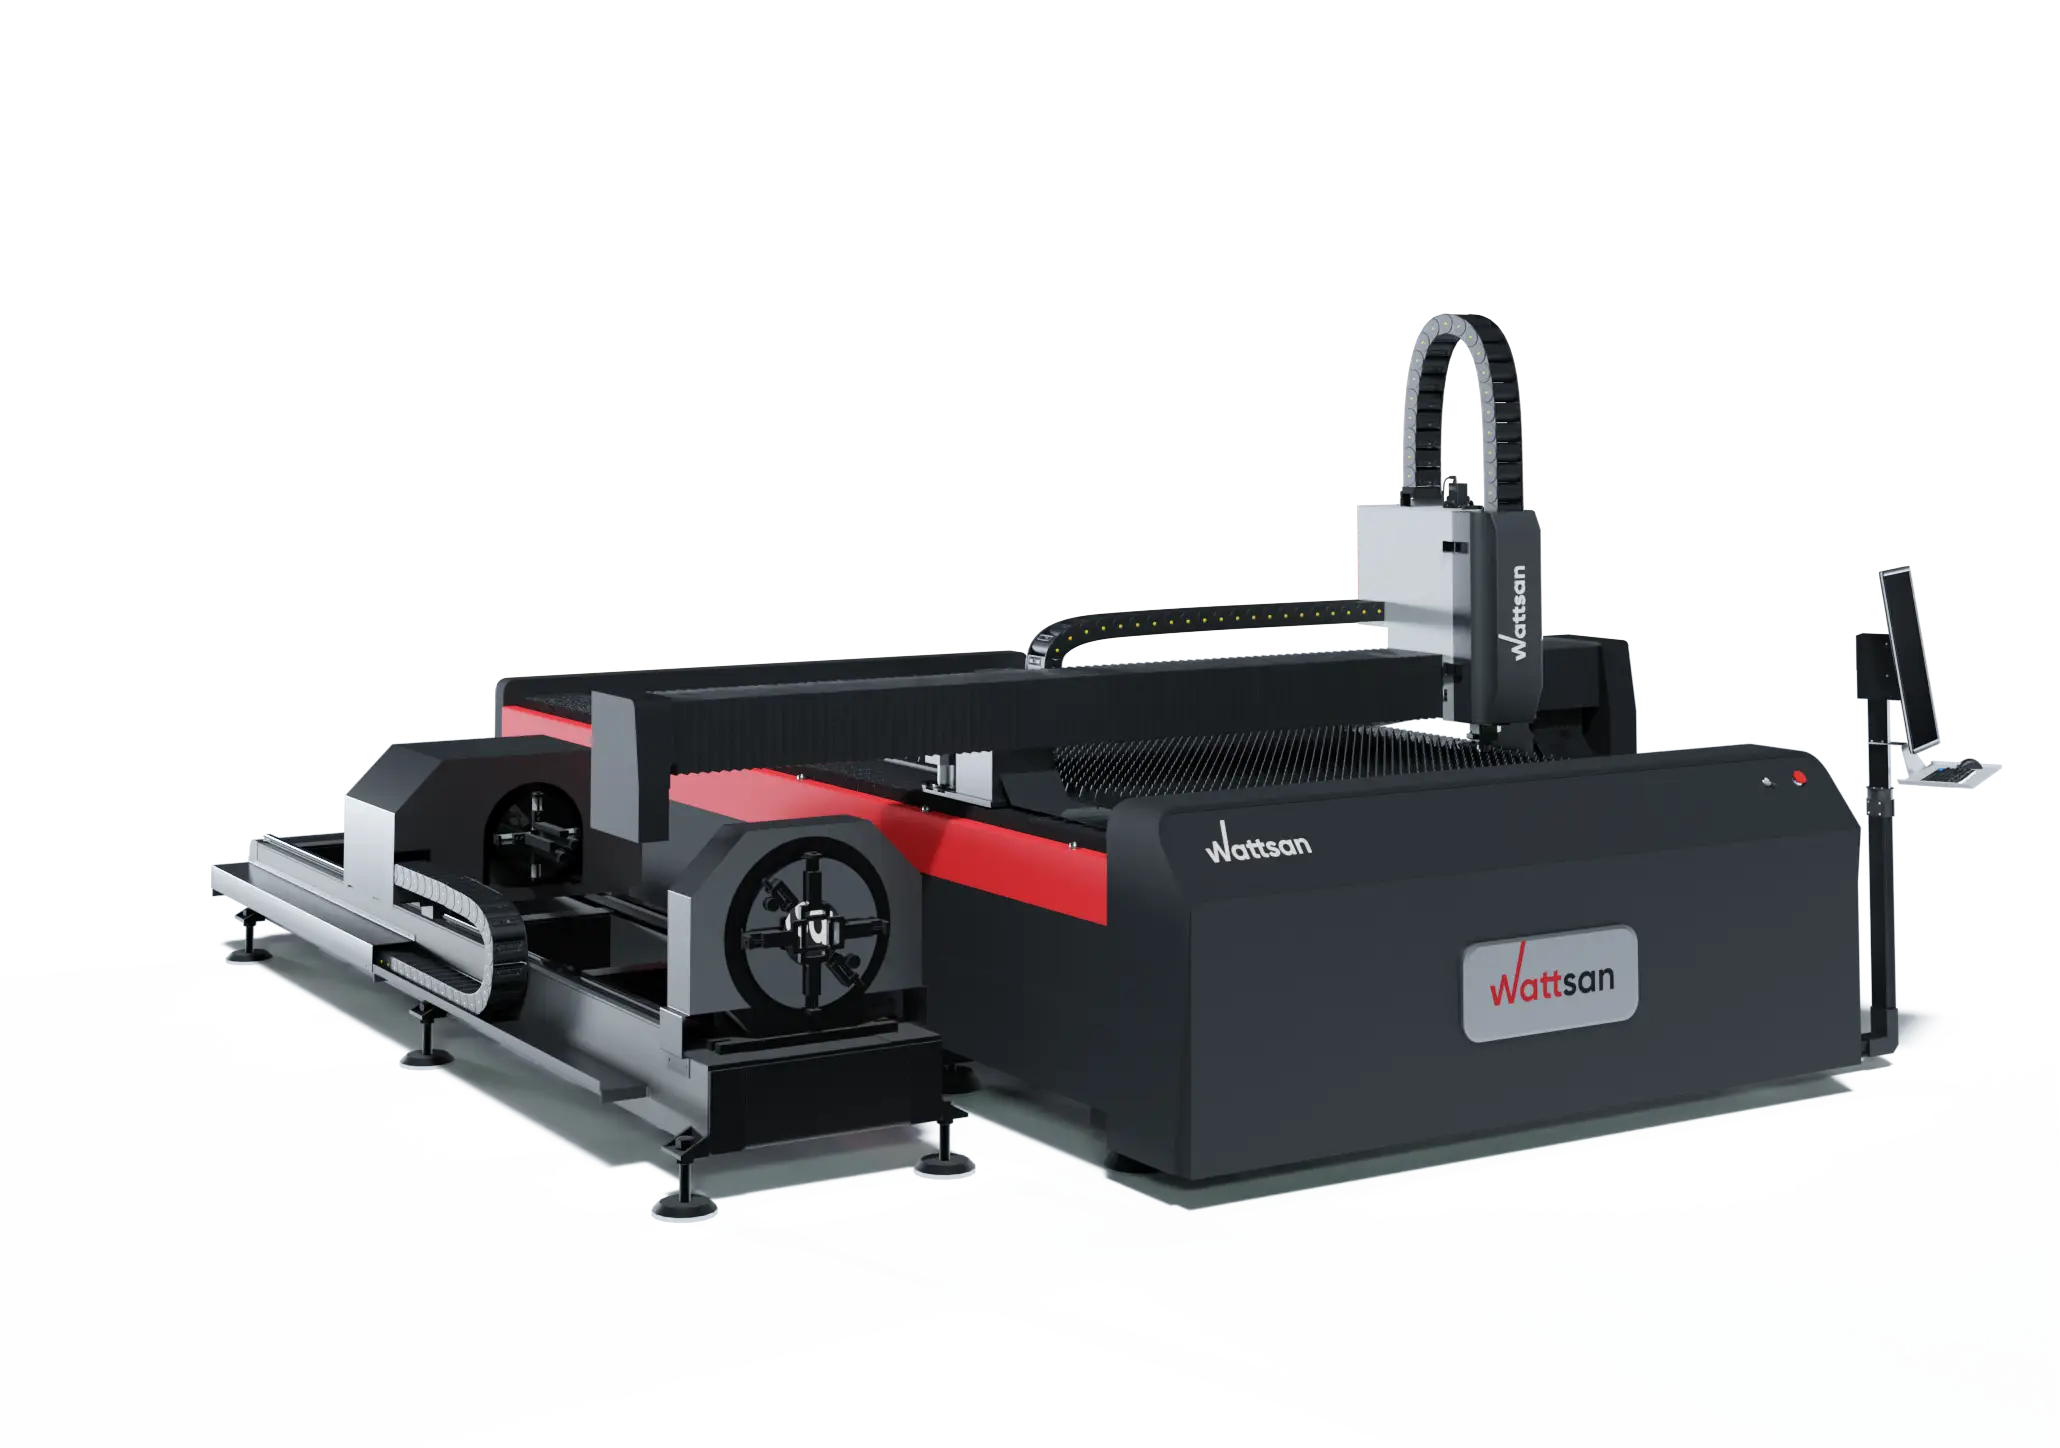
Unele platforme integrează capacitatea de prelucrare a tablelor plate și a țevilor într-o singură mașină, cu compromisuri specifice configurației, în funcție de nevoile de producție.
Ce materiale poate tăia o mașină de tăiere cu laser cu fibră?
Ce poate tăia un laser cu fibră? În cazul mașinilor industriale de tăiere, tehnologia este utilizată în principal pentru metale precum oțelul carbon, oțelul inoxidabil, aluminiul, cuprul, alama și titanul. Materialele exacte pe care le poate tăia un laser cu fibră – precum și grosimea, viteza și calitatea tăierii – depind de configurația completă a mașinii și a procesului.
Faptul că un material poate fi tăiat din punct de vedere tehnic nu înseamnă că fiecare mașină poate tăia orice tip sau grosime la aceeași viteză sau calitate. Capacitatea depinde de sursa laserului, de caracteristicile fasciculului, de capul de tăiere, de gazul de asistență, de starea materialului, de grosime și de parametrii de proces validați. Anumite metale și aliaje acoperite cu un strat protector pot fi, de asemenea, prelucrate, cu condiția ca mașina și procesul să fi fost validate pentru acea aplicație specifică.
Mașinile industriale standard de tăiere cu laser cu fibră de ytterbiu sunt sisteme destinate metalelor și nu sunt utilizate în mod obișnuit pentru tăierea lemnului, acrilului, sticlei, țesăturilor, materialelor plastice sau compozitelor.
Avantajele și limitările mașinilor de tăiere cu laser cu fibră
| Avantaj | Calificări necesare |
|---|---|
| Tăiere fără contact | Niciun instrument de tăiere nu intră în contact cu foaia, dar consumabilele și piesele mașinii necesită totuși întreținere |
| Viteză mare pe metale adecvate | Viteza depinde de material, grosime, gaz, geometrie și calitatea necesară a muchiei |
| Tăietură îngustă și contururi detaliate | Dimensiunea minimă a elementelor și toleranța nu sunt determinate doar de dimensiunea spotului |
| Sursă eficientă de fibre | Consumul întregului utilaj include, de asemenea, răcirea, extracția, sistemele de acționare, sistemele de control și producția/alimentarea cu gaz |
| Este posibilă prelucrarea metalelor reflectorizante | Necesită o sursă compatibilă, un cap, protecție împotriva reflexiei din spate și parametri validați |
| Automatizarea CNC și repetabilitatea | O producție fiabilă, nesupravegheată, necesită monitorizare, automatizare, întreținere și un proces stabil |
| Aliniere redusă a fasciculului deschis în comparație cu sistemele tradiționale cu CO₂ | Optica capului de tăiere, ferestrele de protecție, duzele și sistemele mecanice necesită în continuare inspecție și întreținere |
Mașină de tăiat cu laser cu fibră vs. mașină de tăiat cu laser CO₂
Mașinile de tăiat cu laser cu fibră și cu CO₂ se încadrează în categorii diferite în tipuri principale de surse laser utilizate în mașinile industriale, iar cele două arhitecturi diferă în ceea ce privește mediul de amplificare, lungimea de undă și modul de emisie a fasciculului.
| Caracteristică | Mașină de tăiat cu laser cu fibră optică | Mașină tradițională de tăiere cu laser CO2 |
|---|---|---|
| Mediu de amplificare obișnuit | Fibră optică dopată cu pământuri rare | Amestec de gaze pe bază de CO₂ |
| Lungime de undă industrială obișnuită | Aproape de 1 µm pentru sistemele cu iterbium | De obicei în jur de 10,6 µm |
| Transmiterea fasciculului | Transmisie prin fibră optică în mare parte închisă către componentele optice din aval | Transmisia fasciculului în spațiu liber, de obicei cu ajutorul oglinzilor |
| Focalizare tipică a materialului | Metale | Nemetale și, în sisteme industriale adecvate de mare putere, metale |
| Distincție privind întreținerea mașinilor | În proiectele obișnuite nu este necesară alinierea unei traiectorii lungi a oglinzii externe | Traseul oglinzii și alinierea fasciculului sunt relevante în modelele tradiționale |
Laserele cu CO₂ nu sunt incapabile să taie metalul – sistemele industriale cu CO₂ de mare putere pot tăia și chiar taie metalul. Limita se aplică în principal mașinilor cu CO₂ de putere redusă utilizate în ateliere, nu tehnologiei în ansamblu. Pentru mecanismul de bază, consultați modul de funcționare al unui laser cu CO₂.
Mașina de tăiat cu laser cu fibră necesită întreținere?
Sursa laser cu fibră etanșă în sine necesită, în mare măsură, puțină întreținere, dar acest lucru nu se aplică întregului aparat. De obicei, este necesară o verificare periodică a geamurilor de protecție, a stării și centrării duzei, a sistemului optic al capului de tăiere conform procedurii producătorului, a fluidului de răcire și a sistemului de răcire, a filtrării și alimentării cu gaz auxiliar, a filtrelor de extracție și a conductelor, a lamelor mesei de lucru și a zonelor de colectare, a componentelor de lubrifiere și de mișcare, precum și a calibrării, a senzorilor și a dispozitivelor de blocare de siguranță.
Intervalele de întreținere variază în funcție de producător și model – consultați documentația specifică a mașinii, în loc să vă bazați pe cifre generice, cum ar fi o durată de viață universală de 100.000 de ore.
Este sigură o mașină de tăiat cu laser cu fibră optică?
Raza din infraroșu apropiat utilizată în tăierea cu laser cu fibră optică este invizibilă, dar poate provoca leziuni grave la ochi și piele, iar radiația reflectată de metal poate fi, de asemenea, periculoasă. Măsurile tehnice adecvate sunt esențiale; în funcție de configurația mașinii, acestea pot include o carcasă de protecție, dispozitive de blocare, izolarea fasciculului, ferestre de vizualizare cu caracteristici adecvate sau măsuri de control al accesului în zona de lucru. Fumul și particulele rezultate în urma tăierii trebuie extrase, iar acoperirile sau materialele necunoscute trebuie identificate înainte de prelucrare. Materialele fierbinți, scânteile și contaminarea cu substanțe combustibile creează risc de incendiu, iar operațiunile de întreținere pot expune la pericole care nu sunt prezente în timpul funcționării normale.
Ochelarii de protecție nu sunt un articol generic: acolo unde este necesar, aceștia trebuie selectați în funcție de lungimea de undă specifică, densitatea optică și sarcina de lucru, iar măsurile tehnice de control au prioritate față de echipamentul individual de protecție. Manualul producătorului, instruirea operatorului, o evaluare a riscurilor specifică locației și reglementările locale aplicabile au prioritate față de orice prezentare generală.
Concluzie
O mașină de tăiat cu laser cu fibră transformă un proiect digital într-o piesă metalică finisată printr-o secvență coordonată de generare a fasciculului, transmitere, focalizare, perforare, îndepărtarea materialului topit asistată de gaz, și mișcare controlată prin CNC. Fiecare subsistem depinde de celelalte: o sursă puternică nu poate compensa un cap de tăiere prost aliniat, iar optica de precizie nu poate compensa un sistem de mișcare instabil.
Întrebări frecvente despre mașinile cu laser cu fibră
Un laser cu fibră este același lucru cu o mașină de tăiat cu laser cu fibră?
Nu. Un laser cu fibră este sursa care generează fasciculul; o mașină de tăiat cu laser cu fibră este sistemul complet – sursă, fibră de transport, cap de tăiere, sistem de mișcare și alimentare cu gaz – care utilizează acel fascicul pentru a tăia metalul.
Mașina de tăiat cu laser cu fibră topește sau vaporizează metalul?
În primul rând îl topește. În majoritatea proceselor standard de tăiere a metalelor, topirea urmată de-asistată de gaz; poate avea loc și o vaporizare parțială, dar vaporizarea completă nu este tipică în tăierea de zi cu zi a tablelor metalice.
De ce are nevoie un aparat de tăiere cu laser cu fibră de gaz de asistență?
Gazul de asistență expulzează fizic materialul topit din canelură, pe care laserul singur nu îl poate elimina. În funcție de gaz, acesta poate controla sau susține oxidarea marginilor și poate contribui la stabilizarea procesului.
Care este diferența dintre tăierea cu laser cu oxigen și cea cu azot?
Oxigenul reacționează chimic cu metalul fierbinte, adăugând energie printr-o reacție exotermă și lăsând o margine oxidată; este utilizat în principal pe oțelul carbon și oțelul moale. Azotul este în mare parte inert, expulzând materialul topit mecanic fără a reacționa, ceea ce produce de obicei o margine curată, fără oxid, pe materiale precum oțelul inoxidabil și aluminiul.
De ce are nevoie un cap de tăiere cu laser cu fibră de focalizare automată?
Nu toate capetele de tăiere cu laser cu fibră includ sau necesită focalizare automată. Atunci când este prevăzută, focalizarea automată reglează poziția de focalizare a fasciculului fără ca operatorul să repoziționeze manual ansamblul optic, facilitând trecerea între materiale, grosimi, și procesele de tăiere. Aceasta nu optimizează singură operațiunea; poziția corectă de focalizare depinde în continuare de parametrii validați.
Ce este canelura în tăierea cu laser cu fibră?
Canalul de tăiere este canalul îngust format atunci când energia laserului topește sau îndepărtează materialul, iar gazul auxiliar îl elimină din calea de tăiere. Lățimea canalului de tăiere este influențată de dimensiunea spotului fasciculului, dar nu este identică cu aceasta, deoarece debitul de gaz, poziția focală și comportamentul materialului afectează, de asemenea, lățimea finală a canalului.
Poate un sistem de tăiere cu laser cu fibră să taie cupru și alamă?
Da, sistemele moderne configurate corespunzător pot face acest lucru. Acest lucru necesită o sursă și un cap de tăiere compatibile cu aceste metale cu reflexie ridicată, o protecție adecvată împotriva reflexiei înapoi și parametri validați pentru aliaj și grosime.

