Een fiberlaser snijmachine is een CNC-gestuurd systeem dat een krachtige laserstraal uit een fiberlaserbron via een snijkop op metaal richt, de straal focusseert en met snijgas het gesmolten materiaal verwijdert, terwijl de kop een geprogrammeerd snijpad volgt. De bron wekt de straal op, maar de bron alleen is nog geen machine: stralingsgeleiding, bewegingsbesturing, gastoevoer, koeling en veiligheidssystemen moeten samenwerken om een bruikbaar onderdeel te snijden.
Dit artikel legt het lasersnijprincipe uit aan de hand van het complete fiberlasersnijproces, van digitale tekening tot afgewerkt metalen onderdeel: wat de machine bevat, hoe de subsystemen zich tot elkaar verhouden en hoe het proces stap voor stap verloopt. Voor de natuurkunde achter het opwekken van de straal in de bron, zie het artikel over hoe een fiberlaser licht opwekt en versterkt.
Wat is een fiberlaser snijmachine?
Een fiberlaser snijmachine is een CNC-gestuurd, contactloos thermisch snijsysteem dat vooral wordt gebruikt voor het snijden van metaal. De machine combineert meerdere afzonderlijke subsystemen, elk met een eigen taak:
- Een fiberlaserbron wekt de straal op.
- Een transport- of procesvezel voert de voltooide straal naar de snijkop.
- Een snijkop collimeert en focusseert de straal, richt hem en levert tegelijk het snijgas.
- Een bewegingssysteem en CNC-besturing verplaatsen de kop of het werkstuk langs een geprogrammeerd pad.
- Koeling, afzuiging, gastoevoer, sensoren en veiligheidssystemen zorgen dat het proces betrouwbaar verloopt.
"Fiber" verwijst naar de architectuur van de laserbron, niet naar de aanwezigheid van een glasvezelkabel ergens in de machine. Een systeem is een fiberlaser snijmachine wanneer de snijstraal door een fiberlaserbron wordt opgewekt.
In het Brits-Engels heet dezelfde apparatuur "fibre laser cutting machine"; de spelling verschilt, de technologie niet.
Uit welke onderdelen bestaat een fiberlaser snijmachine?
Snijkwaliteit en beschikbaarheid hangen af van de prestaties van het hele systeem, niet van het vermogen van de laserbron alleen. Hieronder volgt elk subsysteem met zijn rol in het eindresultaat.
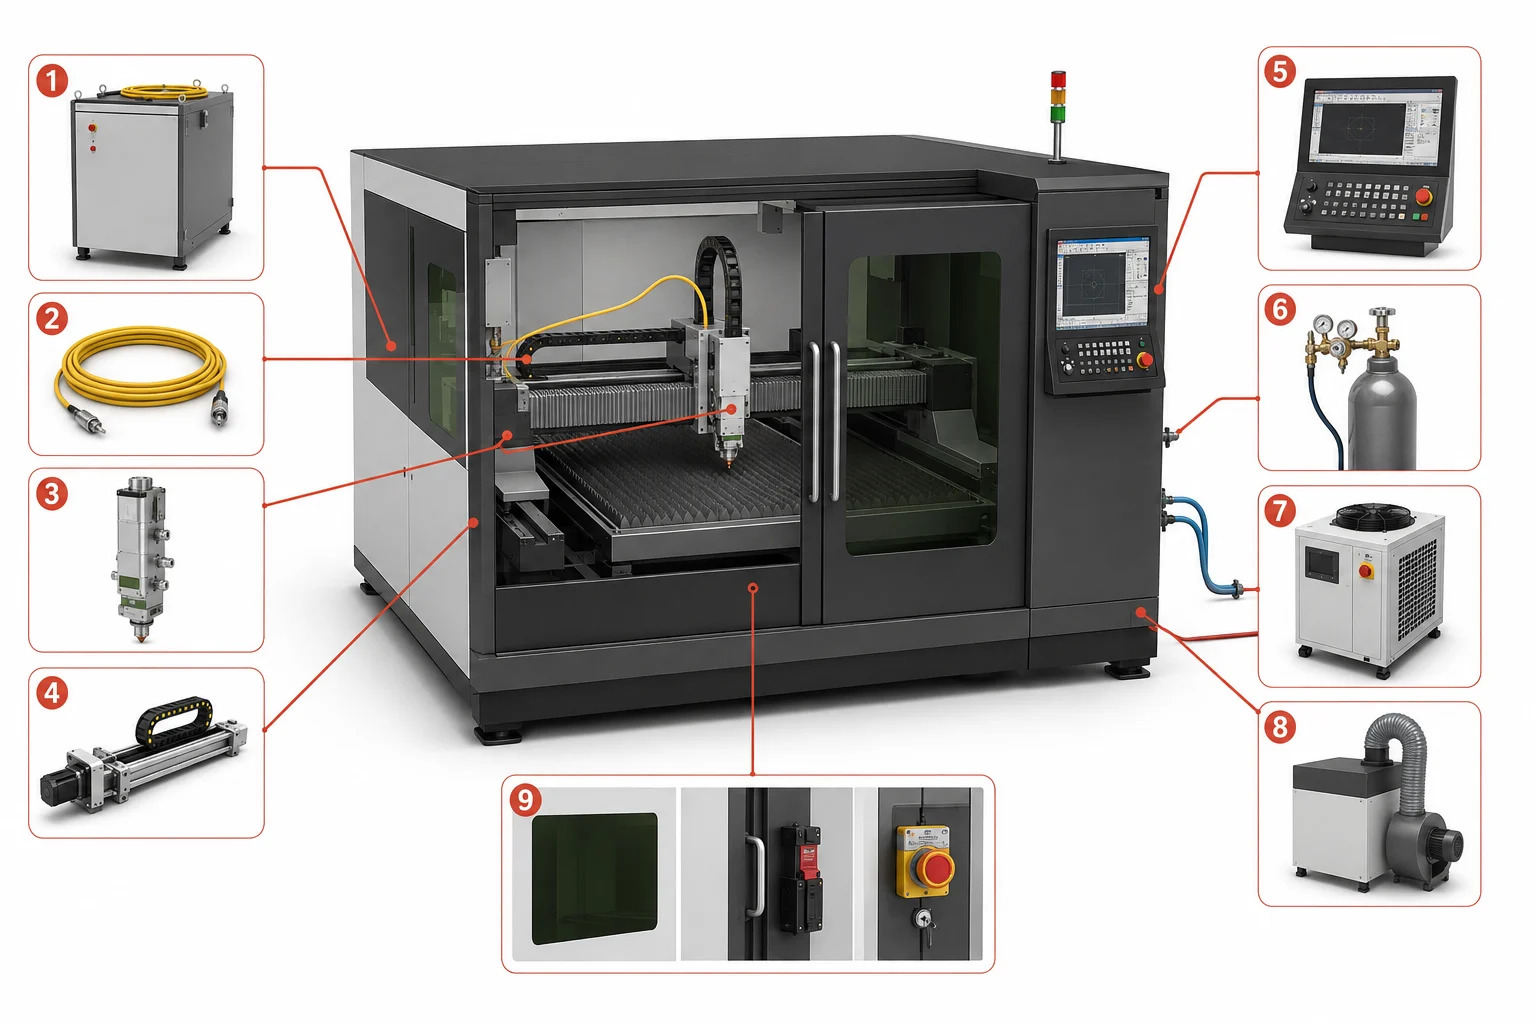
Onderschrift: De belangrijkste systemen van een fiberlaser snijmachine: 1 - Fiberlaserbron, 2 - Transport-/procesvezel, 3 - Fiberlaser snijkop, 4 - Portaal en bewegingssysteem, 5 - CNC-besturing en CAD/CAM-interface, 6 - Snijgastoevoer, 7 - Waterkoeler, 8 - Afzuiging en filtratie, 9 - Beschermende behuizing en veiligheidssystemen
Fiberlaserbron
De bron zet elektrische energie om in een gecontroleerde laserstraal. Industriële plaatsnijmachines gebruiken meestal continue (CW) ytterbium-fiberbronnen van hoog vermogen. De nabij-infrarode golflengte en de stralingseigenschappen daarvan zijn zeer geschikt voor veel industriële toepassingen in het snijden van metaal. De bron is één subsysteem van meerdere: hij levert de straal, maar alles daarna bepaalt hoe die straal wordt geleid, gevormd en omgezet in een afgewerkte snede. Wie meer wil weten over hoe lasers coherent licht opwekken, vindt het onderliggende principe van gestimuleerde emissie elders uitgelegd.
Transportvezel
In een fiberlasersysteem zijn twee verschillende vezels betrokken, en het helpt die uit elkaar te houden. De actieve gedoteerde vezel zit in de bron, waar het licht wordt opgewekt en versterkt. De transport- of procesvezel is een aparte component die de reeds opgewekte straal van de bron naar de snijkop voert.
Doordat de straal door dit grotendeels afgesloten vezeltraject loopt, hebben fibersystemen niet de lange open stralingsweg en de herhaalde uitlijning van externe spiegels die bij traditionele CO2-snijsystemen voorkomen. Dat betekent niet dat een fiberlasermachine nergens spiegels bevat: sommige optische architecturen gebruiken nog reflecterende elementen in de snijkop of in stralingsschakelaars.
Fiberlaser snijkop
De snijkop wekt de laser niet op. Hij ontvangt de straal uit de transportvezel, conditioneert die optisch, houdt de vereiste positie boven het werkstuk aan en levert snijgas aan de snijzone. Drie functionele groepen in de kop zorgen daarvoor.
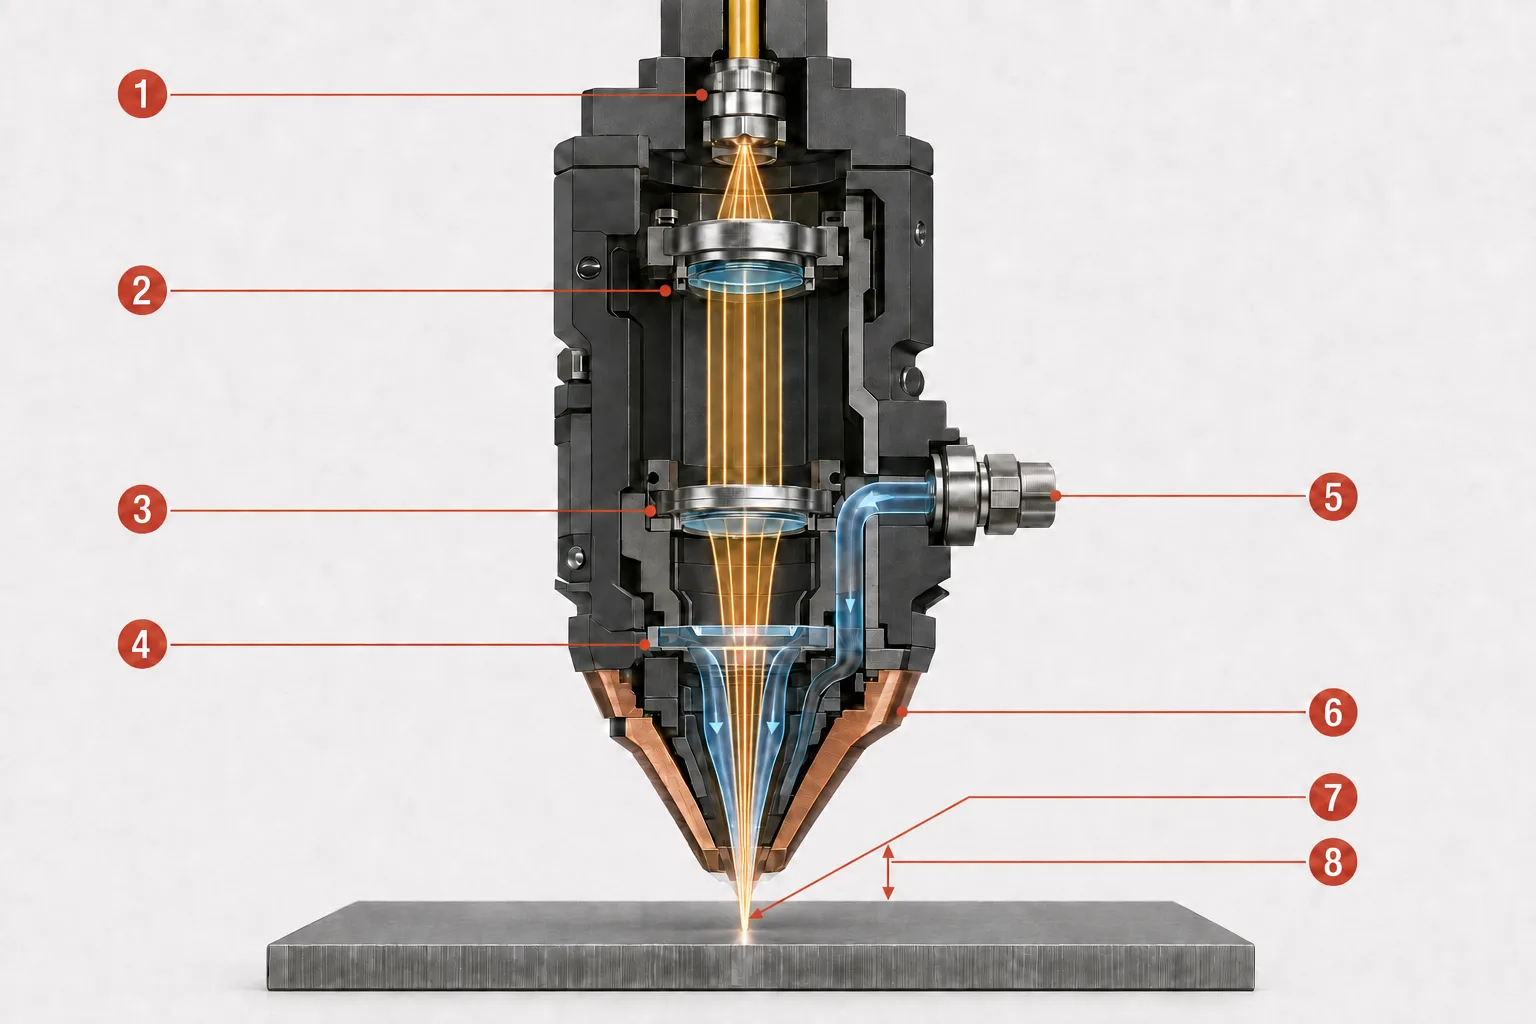
Onderschrift: In een fiberlaser snijkop voert de transportvezel (1) de straal naar de collimatieoptiek (2), die een nagenoeg parallelle bundel vormt. De focusseeroptiek (3) concentreert de straal vervolgens door een vervangbaar beschermglas (4). Het snijgas komt binnen via de gasinlaat (5) en stroomt coaxiaal door het mondstuk (6). De straal bereikt zijn smalste punt in de focuspositie (7), terwijl de standoff-afstand (8) de fysieke ruimte tussen de punt van het mondstuk en het werkstuk is. De focus is ter illustratie op het materiaaloppervlak weergegeven; de werkelijke positie kan boven, op of onder het oppervlak liggen.ssen de punt van het mondstuk en het werkstuk is. De focus is ter illustratie op het materiaaloppervlak weergegeven; de werkelijke positie kan boven, op of onder het oppervlak liggen.
Collimatie en focussering
De straal verlaat de transportvezel divergerend, wordt gecollimeerd tot een nagenoeg parallelle bundel en wordt vervolgens op het werkstuk tot een kleine spot gefocusseerd: divergerende uitgang van de transportvezel → gecollimeerde bundel → gefocusseerde spot op het werkstuk.
Een kleinere spot concentreert de energie op een kleiner oppervlak en kan de vermogensdichtheid verhogen, maar de uiteindelijke snijnauwkeurigheid wordt niet door de spotgrootte alleen bepaald: uitlijning van het mondstuk, nauwkeurigheid van de beweging en procesparameters spelen ook mee. Zie deze stap als een instelbaar vergrootglas gekoppeld aan een gecontroleerd gasmondstuk. Maar anders dan bij zonlicht door glas begint de machine met een gecontroleerde straal en positioneert hij het brandpunt met speciaal ontworpen optiek nauwkeurig binnen een geprogrammeerd proces.
Focus- en hoogteregeling
De focuspositie is de plaats van het smalste punt van de straal (de bundeltaille) ten opzichte van het materiaaloppervlak; die kan, afhankelijk van het proces, op, boven of onder het oppervlak liggen. Een autofocussysteem stelt dit automatisch bij, zonder dat de operator de optische eenheid met de hand hoeft te verplaatsen.
De standoff-afstand is een verwante maar aparte parameter: de fysieke afstand tussen het mondstuk en het werkstuk. Een capacitieve sensor detecteert veranderingen die met die afstand samenhangen, en de hoogteregeling gebruikt het signaal om de Z-as bij te sturen, zodat de afstand constant blijft terwijl de kop over kleine onvlakheden in de plaat beweegt. Focuspositie en standoff-afstand door elkaar halen kan leiden tot een verkeerde diagnose wanneer een snede misgaat.
Beschermglas, mondstuk en snijgas
Een of meer vervangbare beschermglazen beschermen de duurdere collimatie- en focusseeroptiek tegen spatten, damp, rook en andere verontreiniging; sommige koppen hebben meerdere glazen langs het optische pad. Dit zijn verbruiksonderdelen die beschermen, niet de hoofdlens voor focussering.
De gefocusseerde straal en het snijgas gaan door het mondstuk naar hetzelfde punt op het werkstuk. Het mondstuk vormt en richt de gasstraal die gesmolten materiaal uit de snijspleet verwijdert. Diameter, toestand, uitlijning en afstand tot het werkstuk beïnvloeden allemaal de afvoer van het smeltbad. Een beschadigd of niet-gecentreerd mondstuk is een veelvoorkomende oorzaak van wisselende randkwaliteit.
CNC-besturing en CAD/CAM-software
Vier verwante onderdelen werken samen om een ontwerp om te zetten in een afgewerkt onderdeel:
- CAD (computer-aided design) definieert of importeert de geometrie van het onderdeel.
- CAM-/nestingsoftware plaatst onderdelen op de plaat, genereert gereedschapsbanen en wijst procesregels toe.
- De CNC-besturing (computer numerical control) zet het programma om in gecoördineerde machinebeweging en procescommando's.
- Machineparameters omvatten laservermogen, snijsnelheid, focuspositie, keuze van het snijgas, gasdruk en aanboorroutines.
Bewegingssysteem, portaal en Z-as
De X/Y-beweging volgt de geprogrammeerde contour over de plaat, terwijl de Z-as de positie van de snijkop ten opzichte van het werkstuk handhaaft. Servoaandrijvingen, geleidingen, overbrenging, terugkoppeling en kalibratie bepalen allemaal hoe nauwkeurig die beweging wordt uitgevoerd. Een nauwkeurige laserspot kan een instabiel frame of een slecht gekalibreerde as niet compenseren. De overbrenging verschilt per ontwerp, bijvoorbeeld tandheugel en rondsel of lineaire motoren; geen enkele technologie geldt voor elke machine.
Machinebed en werktafel
Het bed vormt het frame en de constructieve ondersteuning. De lamellen van de werktafel ondersteunen de plaat en laten gesmolten materiaal, vonken en resten in het opvanggebied eronder vallen. Machines kunnen een vaste tafel of een wisseltafel hebben; plaat-, buis- en 3D-machines gebruiken elk een werkstukopspanning die past bij de vorm van het werkstuk.
Snijgastoevoer
De machine heeft een geregeld gastoevoersysteem nodig met de juiste druk, het juiste debiet en de juiste zuiverheid voor het proces. Zuurstof, stikstof en perslucht zijn drie gangbare snijgassen; die komen verderop in dit artikel uitgebreid aan bod.
Waterkoeler (chiller)
Een waterkoeler voert warmte af van bepaalde componenten, meestal de laserbron en/of de snijkop, en koelt dus niet de snede zelf, die door de wisselwerking tussen straal en materiaal wordt bepaald. De exacte koelcircuits verschillen per machine en per bronfabrikant.
Afzuiging en filtratie
Lasersnijden produceert rook, fijnstof, verdampt materiaal en spatten. Afzuiging voert de vervuilde lucht uit de snijzone af en helpt zo operators, optiek, elektronica en de bredere werkomgeving te beschermen. Afzuiging maakt niet elk materiaal of elke coating op zichzelf veilig om te bewerken; onbekende materialen moeten nog steeds worden geïdentificeerd en vragen om passende filtratie.
Behuizing, vergrendelingen en veiligheidssystemen
Industriële machines hebben doorgaans noodstoppen, waarschuwingssignalen en vastgelegde procedures voor veilig onderhoud, ongeacht de opstelling. Afhankelijk van het ontwerp kan een machine een volledige beschermende behuizing hebben of worden gebruikt binnen een beheerd laserbereik met andere technische veiligheidsmaatregelen. Afgesloten modellen gebruiken bovendien vergrendelde deuren of panelen, correct geclassificeerde kijkvensters en, waar geleverd, branddetectie.
Niet elke afgesloten machine kan zomaar als "Klasse 1" worden aangeduid. De klassering hangt af van de volledige gecertificeerde configuratie en de toegankelijke emissie tijdens normaal gebruik: een afgesloten systeem kan nog steeds een veel hogere klasse laser bevatten, en het openen van de behuizing voor onderhoud verandert de gevaarcondities.
Hoe werkt een fiberlaser snijmachine? Stap voor stap
De werking van een fiberlaser snijmachine berust op het samenspel van alle bovenstaande subsystemen in een vaste volgorde. De onderstaande stappen beschrijven die volgorde als één doorlopend proces, van het ontwerpbestand tot een gecontroleerd, losgemaakt onderdeel.
Stap 1: Het ontwerp wordt voorbereid in CAD/CAM-software
De geometrie van het onderdeel wordt in CAD geïmporteerd of gemaakt en vervolgens via nesting op de plaat gerangschikt. De CAM-software genereert de gereedschapsbanen, bepaalt de volgorde van de contouren, voegt aanloop- en uitloopbanen toe en wijst procesparameters toe voor het gekozen materiaal en de gekozen dikte.
Stap 2: Het materiaal wordt geladen en de opdracht wordt ingesteld
De operator of een automatisch laadsysteem plaatst de plaat, de buis of het profiel. Bij het instellen van de opdracht worden materiaal en dikte bevestigd, worden gevalideerde parameters en het juiste snijgas gekozen en worden mondstuk, beschermglas, gastoevoer, koeling, afzuiging en veiligheidssystemen gecontroleerd voordat het snijden begint.
Stap 3: De bron wekt de straal op en de transportvezel voert hem naar de kop
In de fiberbron wordt elektrische energie omgezet in een laserstraal (zie het artikel over fiberlasertechnologie voor de onderliggende natuurkunde), en de voltooide straal gaat vervolgens via de transportvezel naar de snijkop.
Stap 4: De snijkop focusseert de straal en stelt de werkafstand in
De optiek van de kop collimeert en focusseert de straal tot een kleine werkspot, terwijl autofocus en capacitieve hoogteregeling de focuspositie en de standoff-afstand instellen, zoals hierboven beschreven.
Stap 5: De laser boort het metaal aan
Voordat het contoursnijden kan beginnen, moet de straal normaal gesproken eerst een beginopening in het materiaal maken. Aanboren kan met een ander vermogensprofiel, een andere focuspositie, ander gas of andere timing dan het stabiele snijden. Bij dikker materiaal is het veeleisender en kan het spatten veroorzaken die het beschermglas en het mondstuk belasten.
Stap 6: De gefocusseerde straal creëert een gesmolten snijzone
Het materiaal absorbeert een deel van de energie van de straal, die op een klein gebied is geconcentreerd. De temperatuur stijgt tot het materiaal smelt en onder bepaalde omstandigheden gedeeltelijk verdampt. Zo ontstaat een smal kanaal, de snijspleet (kerf), en het omliggende materiaal kan een warmtebeïnvloede zone ondergaan. Bij gangbaar plaatmetaalsnijden zijn smelten en het afvoeren van de smelt, en niet volledige verdamping, meestal de dominante mechanismen.
Stap 7: Het snijgas verwijdert het gesmolten materiaal
Een coaxiale gasstraal drukt gesmolten materiaal door de snijspleet naar buiten. Afhankelijk van het gebruikte gas kan het daarnaast de verbranding ondersteunen of juist beschermen tegen oxidatie, de temperatuur en de processtabiliteit beïnvloeden en invloed hebben op slak (dross), randkleur en de eisen voor vervolgbewerkingen.
Stap 8: CNC-beweging vormt de geprogrammeerde contour
De CNC-besturing coördineert de laser, de snijkop, de assen, de gastoevoer en de timing van het proces. Rond hoeken, kleine gaten, aanloopbanen of wisselingen in geometrie kan hij snelheid en procesgedrag aanpassen, in plaats van elke contour met één constante snelheid te volgen.
Stap 9: Onderdelen worden losgemaakt en gecontroleerd
Als het snijden klaar is, worden de onderdelen uitgenomen en gecontroleerd op doorsnijding, slak of braam, breedte van de snijspleet, ruwheid van de rand, conisiteit, hittekleuring en maatnauwkeurigheid. Afhankelijk van wat de inspectie oplevert, kunnen operators parameters aanpassen, het mondstuk vervangen, de optiek controleren of de machine opnieuw kalibreren.
Wat gebeurt er waar de laser het metaal raakt?
Het snijden komt tot stand door een korte reeks fysieke gebeurtenissen op het contactpunt: het materiaal absorbeert de energie van de straal, die energie wordt zo snel in warmte omgezet dat een smal kanaal smelt (en gedeeltelijk verdampt), en de gesmolten massa wordt verwijderd zonder dat een gereedschap de plaat raakt. De drie onderstaande paragrafen volgen die volgorde, te beginnen met hoe het metaal de energie van de straal opneemt.
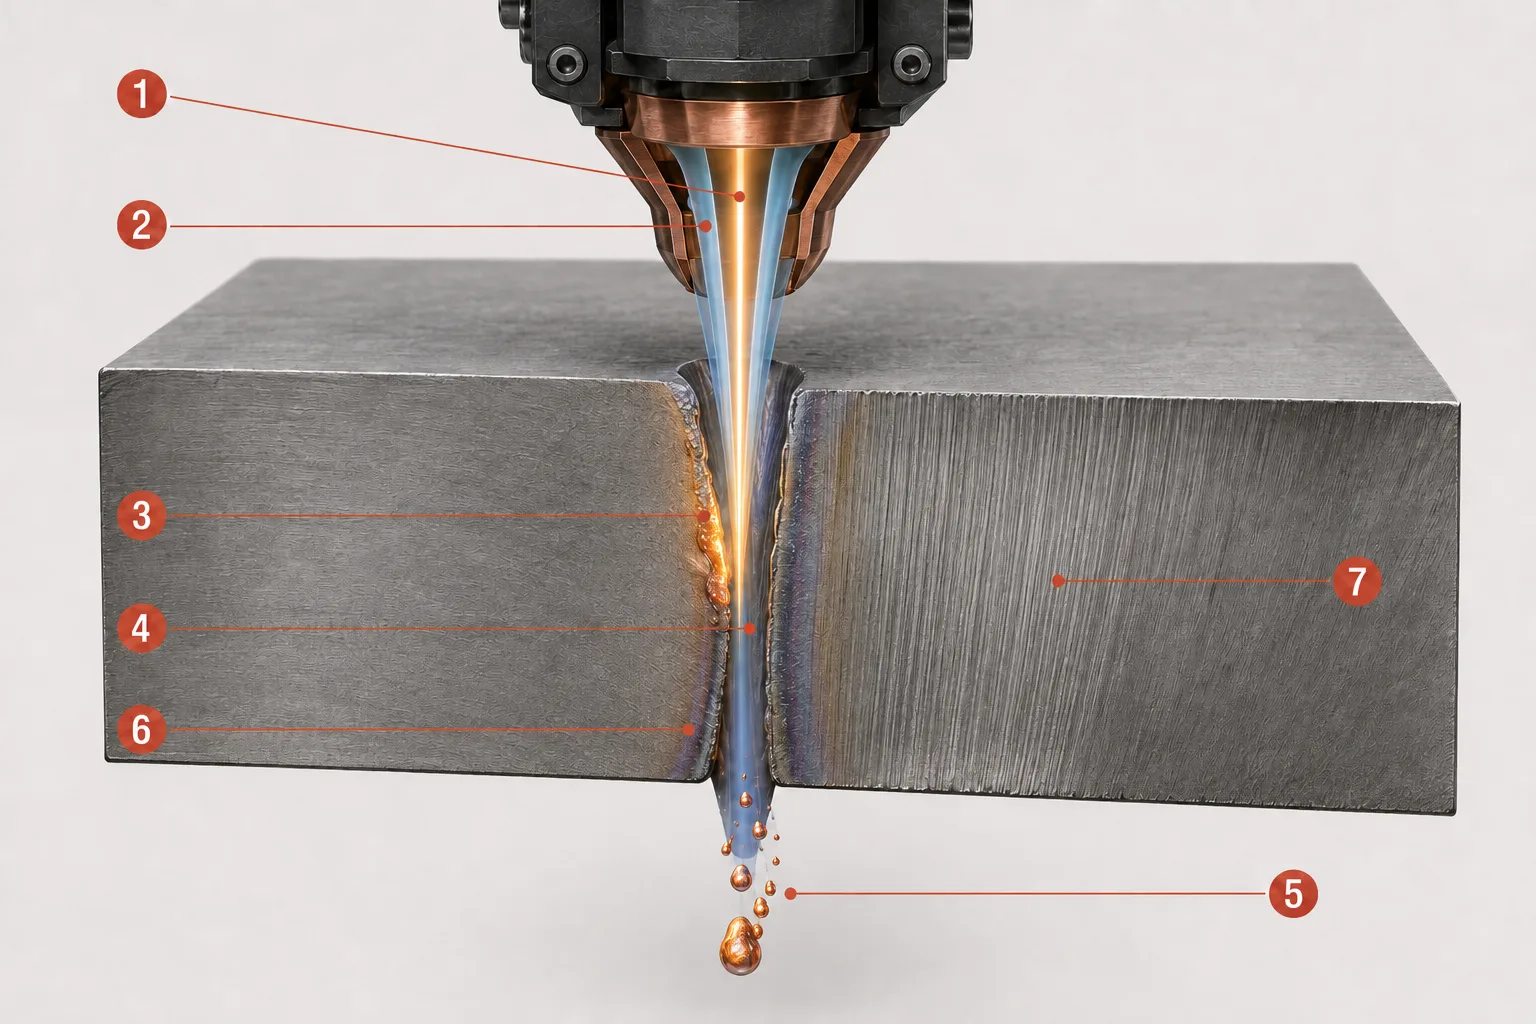
Onderschrift: In de snijzone verhit de gefocusseerde laserstraal (1) een smal gebied, terwijl de coaxiale snijgasstraal (2) het gesmolten materiaal naar beneden drukt. De gesmolten zone (3) ontstaat aan het actieve snijfront en laat een smal kanaal achter, de snijspleet (4). De uitgeblazen smelt (5) verlaat de plaat via de onderzijde, terwijl naast de snijspleet een smalle warmtebeïnvloede zone (6) overblijft en op de snijwand trekstrepen of striaties (7) ontstaan. De illustratie is conceptueel en niet op schaal weergegeven.
Absorptie en warmteoverdracht
Metaal absorbeert niet alle invallende laserenergie in gelijke mate. De absorptie hangt af van golflengte, legering, oppervlaktetoestand, temperatuur, coatings en oxidelagen, en het gedrag van een oppervlak kan veranderen naarmate het opwarmt. Snijden wordt mogelijk wanneer energie sneller in een kleine zone wordt toegevoerd dan de warmte zich daaruit kan verspreiden.
Smelten, beperkte verdamping en vorming van de snijspleet
- Smeltbad / gesmolten zone: het plaatselijke gebied van het materiaal dat voorbij het smeltpunt is verhit.
- Verdamping: de omzetting van verhit materiaal in damp. Bij de meeste plaatmetaalsnijprocessen gebeurt dit slechts in beperkte mate naast overwegend smelten.
- Snijspleet (kerf): het smalle kanaal dat ontstaat wanneer laserenergie materiaal smelt of verwijdert en snijgas het uit het snijpad verwijdert.
- Warmtebeïnvloede zone (WBZ): het gebied van het omringende materiaal waarvan de eigenschappen door warmte zijn veranderd zonder dat het is gesmolten.
- Slak (dross): opnieuw gestold gesmolten materiaal dat aan de onderzijde van de snede blijft kleven.
- Trekstrepen (striaties): de fijne, bijna verticale lijnen op een snijrand die ontstaan terwijl het proces door de materiaaldikte beweegt.
Een smalle WBZ, een braamvrije rand of een perfect schone snede zijn procesresultaten en geen garanties: ze hangen af van de volledige machine-opstelling, het materiaal en de parameters.
Waarom het proces contactloos is
Geen enkel mechanisch snijgereedschap drukt tegen het werkstuk, wat vervorming door gereedschapskrachten vermindert en bladslijtage uitsluit. Contactloos betekent niet dat er geen slijtage of onderhoud is: mondstukken, beschermglazen, tafellamellen, filters en mechanische systemen hebben nog steeds regelmatig onderhoud en vervanging nodig.
Hoe verwijderen de laserstraal en het snijgas metaal?
De chemie van het snijgas en het snijmechanisme zijn twee kanten van hetzelfde proces: het gas bepaalt wat er aan de snijrand gebeurt, terwijl het mechanisme beschrijft hoe straal en gasstraal samen het materiaal verwijderen. De onderstaande paragrafen koppelen elk gas aan het dominante mechanisme en het gebruikelijke resultaat.
Stikstof en smeltsnijden
Stikstof wordt gebruikt als grotendeels inert snijgas bij smeltsnijden (fusion cutting): de straal levert de snijwarmte, terwijl de gasstraal de smelt mechanisch verwijdert in plaats van ermee te reageren. Omdat stikstof de hete rand tegen lucht afschermt, levert deze combinatie doorgaans een schone, oxidevrije rand op. Daarom wordt het veel gebruikt bij rvs, aluminium en andere geschikte metalen. Hoge druk en een hoog debiet kunnen nodig zijn, waardoor het gasverbruik aanzienlijk kan zijn.
Zuurstof en reactief snijden
Zuurstof drijft reactief snijden (brandsnijden) aan: het reageert met geschikt heet metaal en voegt via een exotherme reactie energie aan het proces toe. Het wordt vooral geassocieerd met koolstofstaal en constructiestaal. De resulterende snijrand is geoxideerd, en die oxidelaag kan van invloed zijn op latere processen als lassen, coaten of lakken. Zuurstof is niet automatisch de snelste of beste optie voor elk metaal en elke dikte.
Snijden met perslucht
Perslucht bevat zowel stikstof als zuurstof en kan een voordelige optie zijn voor geschikte toepassingen. Het zuurstofgehalte zorgt voor een beperkt reactief effect, dus enige oxidatie kan op de rand achterblijven. De prestaties hangen af van druk, debiet, luchtkwaliteit, droogheid, filtratie, materiaal, dikte en de vereiste randafwerking. Perslucht is geen universele vervanger van een eigen stikstof- of zuurstoftoevoer.
Sublimatiesnijden
Sublimatiesnijden verwijdert materiaal voornamelijk door verdamping, met minimaal smelten. De belangrijkste mechanismen zijn smeltsnijden, reactief snijden en sublimatiesnijden, maar industriële fiberlasers voor plaatmetaal vertrouwen vooral op de eerste twee; sublimatie is vooral relevant voor gespecialiseerde precisietoepassingen.
Snijmechanisme en temporele laserwerking zijn verschillende indelingen: smelt-, reactief en sublimatiesnijden beschrijven hoe materiaal wordt verwijderd, terwijl continue (CW), quasi-continue (QCW) en gepulste werking beschrijven hoe de bron de straal uitzendt. De begrippen zijn niet uitwisselbaar.
De onderstaande tabel vergelijkt de drie snijgassen rechtstreeks:
| Gas | Hoofdrol | Gangbaar gebruik | Typisch randkenmerk | Belangrijke beperking |
|---|---|---|---|---|
| Zuurstof | Ondersteunt het snijden via een exotherme oxidatiereactie | Vooral koolstofstaal en constructiestaal | Geoxideerde rand | Oxide moet mogelijk worden verwijderd vóór vervolgbewerking |
| Stikstof | Verwijdert de smelt zonder de rand bewust te oxideren | Rvs, aluminium en andere geschikte metalen | Schone, oxidevrije rand bij een correct proces | Kan hoge druk, hoog debiet en veel gasverbruik vereisen |
| Perslucht | Verwijdert de smelt met een beperkte zuurstofondersteunde bijdrage | Geselecteerde geschikte metalen en diktes | Enige oxidatie mogelijk | Kwaliteit hangt sterk af van luchtbehandeling en procesvereisten |
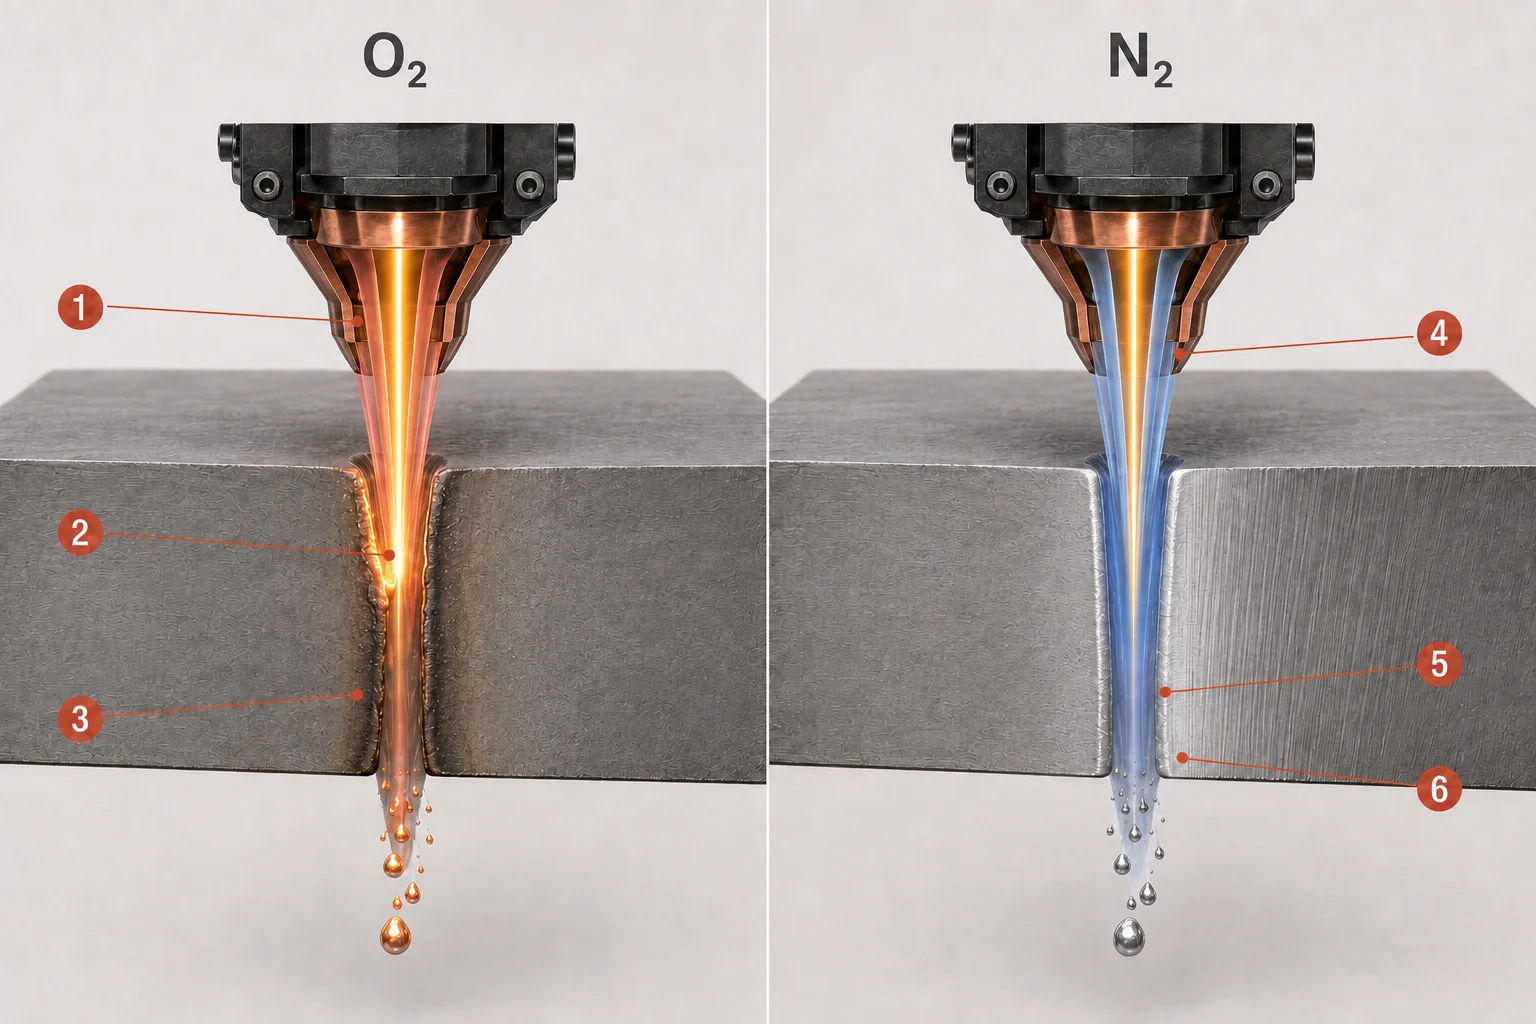
Onderschrift: Bij reactief snijden met zuurstof verwijdert de zuurstofstroom (1) het gesmolten materiaal, terwijl een exotherme oxidatiereactie (2) warmte aan het proces toevoegt en een geoxideerde snijrand (3) achterlaat. Bij smeltsnijden met stikstof blaast de stikstofstroom (4) de smelt mechanisch onder druk (5) weg en kan bij juiste procesparameters een schone, niet-geoxideerde rand (6) ontstaan. De illustratie toont typische verschillen; de werkelijke resultaten hangen af van het materiaal, de dikte en de machine-instellingen.
Wat bepaalt de snijkwaliteit en de nauwkeurigheid van het afgewerkte onderdeel?
Geen enkele instelling bepaalt de snijkwaliteit alleen. Elke procesparameter verandert een fysieke toestand in de snijzone, en die toestand leidt tot een zichtbaar resultaat op de afgewerkte rand. De onderstaande tabel koppelt de belangrijkste variabelen (laservermogen, snijsnelheid, focuspositie, gasdruk en debiet, uitlijning van het mondstuk, standoff-afstand en materiaaltoestand) aan wat er fysiek verandert en wat je kunt zien als een variabele van de juiste waarde afwijkt:
| Variabele | Wat er fysiek verandert | Mogelijk zichtbaar resultaat bij onjuiste waarde |
|---|---|---|
| Laservermogen | Energie die naar de snijzone wordt gebracht | Onvolledige snede, oververhitting, bredere snijspleet of overmatige slak |
| Snijsnelheid | Interactietijd en energie per lengte-eenheid | Onvoldoende doorsnijding, brandplekken, ruwe rand of te veel warmte-inbreng |
| Focuspositie | Spotgrootte en energieverdeling over de dikte | Conisiteit, bredere snijspleet, ruwheid of onstabiele doorsnijding |
| Gasdruk/debiet | Afvoerkracht van de smelt en afscherming/reactiegedrag | Slak aan de onderzijde, oxidatie, onregelmatige snijspleet of onstabiel snijden |
| Uitlijning mondstuk | Coaxiale verhouding tussen straal en gasstraal | Ongelijkmatige randkwaliteit, afhankelijk van de snijrichting |
| Standoff-afstand | Geometrie van de gasstraal en positie van de kop | Onstabiel proces, slak of botsingsrisico |
| Materiaaltoestand | Absorptie, warmtegeleiding en oppervlaktereactie | Onregelmatige start, ruwheid, spatten of variatie over de plaat |
Dit zijn mogelijke verbanden en geen volledig diagnoseschema; hetzelfde zichtbare defect kan vaak meerdere oorzaken hebben.
Snijspleet, nauwkeurigheid, herhaalbaarheid en tolerantie
Naast afzonderlijke parameters hangt de uiteindelijke nauwkeurigheid af van het hele systeem: bron en stralingskwaliteit, optiek van de snijkop, uitlijning, CNC-interpolatie, servorespons, stijfheid van het frame, kalibratie, gastoevoer, vlakheid van het materiaal en de toestand van verbruiksonderdelen. Verschillende verwante begrippen beschrijven verschillende aspecten van dit resultaat en mogen niet als gelijkwaardige waarden worden behandeld:
- Spotgrootte van de straal: de diameter van de gefocusseerde straal op het werkstuk.
- Breedte van de snijspleet: de werkelijke breedte van het tijdens het snijden verwijderde materiaal; die wordt beïnvloed door de spotgrootte maar is er niet identiek aan.
- Positioneernauwkeurigheid van de machine: hoe nauwkeurig de machine naar een opgegeven positie kan bewegen.
- Herhaalbaarheid: hoe consistent de machine over meerdere cycli naar dezelfde positie terugkeert.
- Tolerantie van het afgewerkte onderdeel: de toelaatbare maatafwijking van het voltooide onderdeel, die het gecombineerde effect van alle bovenstaande factoren weerspiegelt.
Welke soorten fiberlaser snijmachines zijn er?
Fiberlaser snijmachines worden in verschillende uitvoeringen gebouwd, elk geschikt voor andere werkstukvormen.
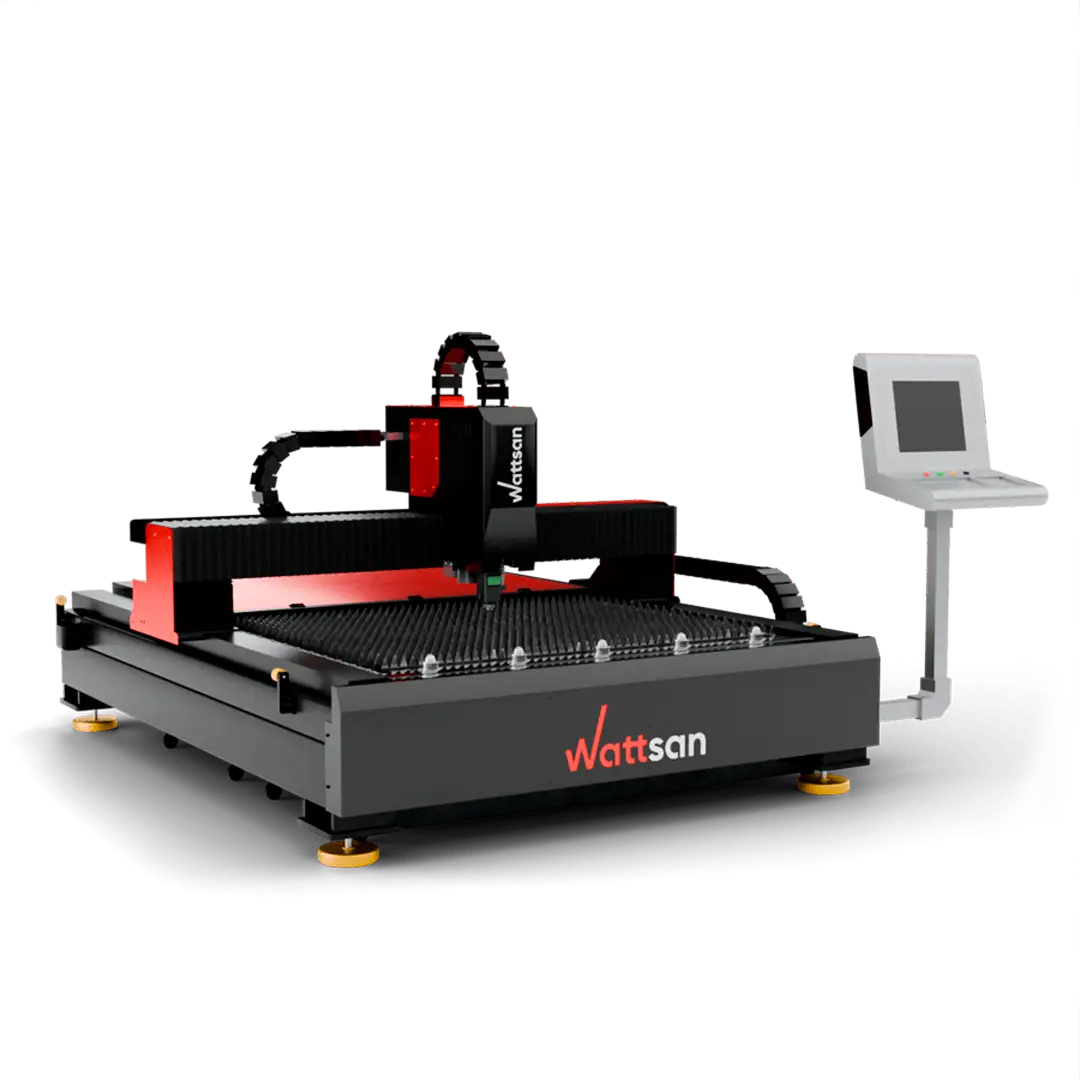
Fiberlasersnijmachines voor plaat
De meest gangbare uitvoering gebruikt een portaal dat over een vaste tafel of wisseltafel beweegt en is ontworpen voor het snijden van plaat- en dikplaatmateriaal.
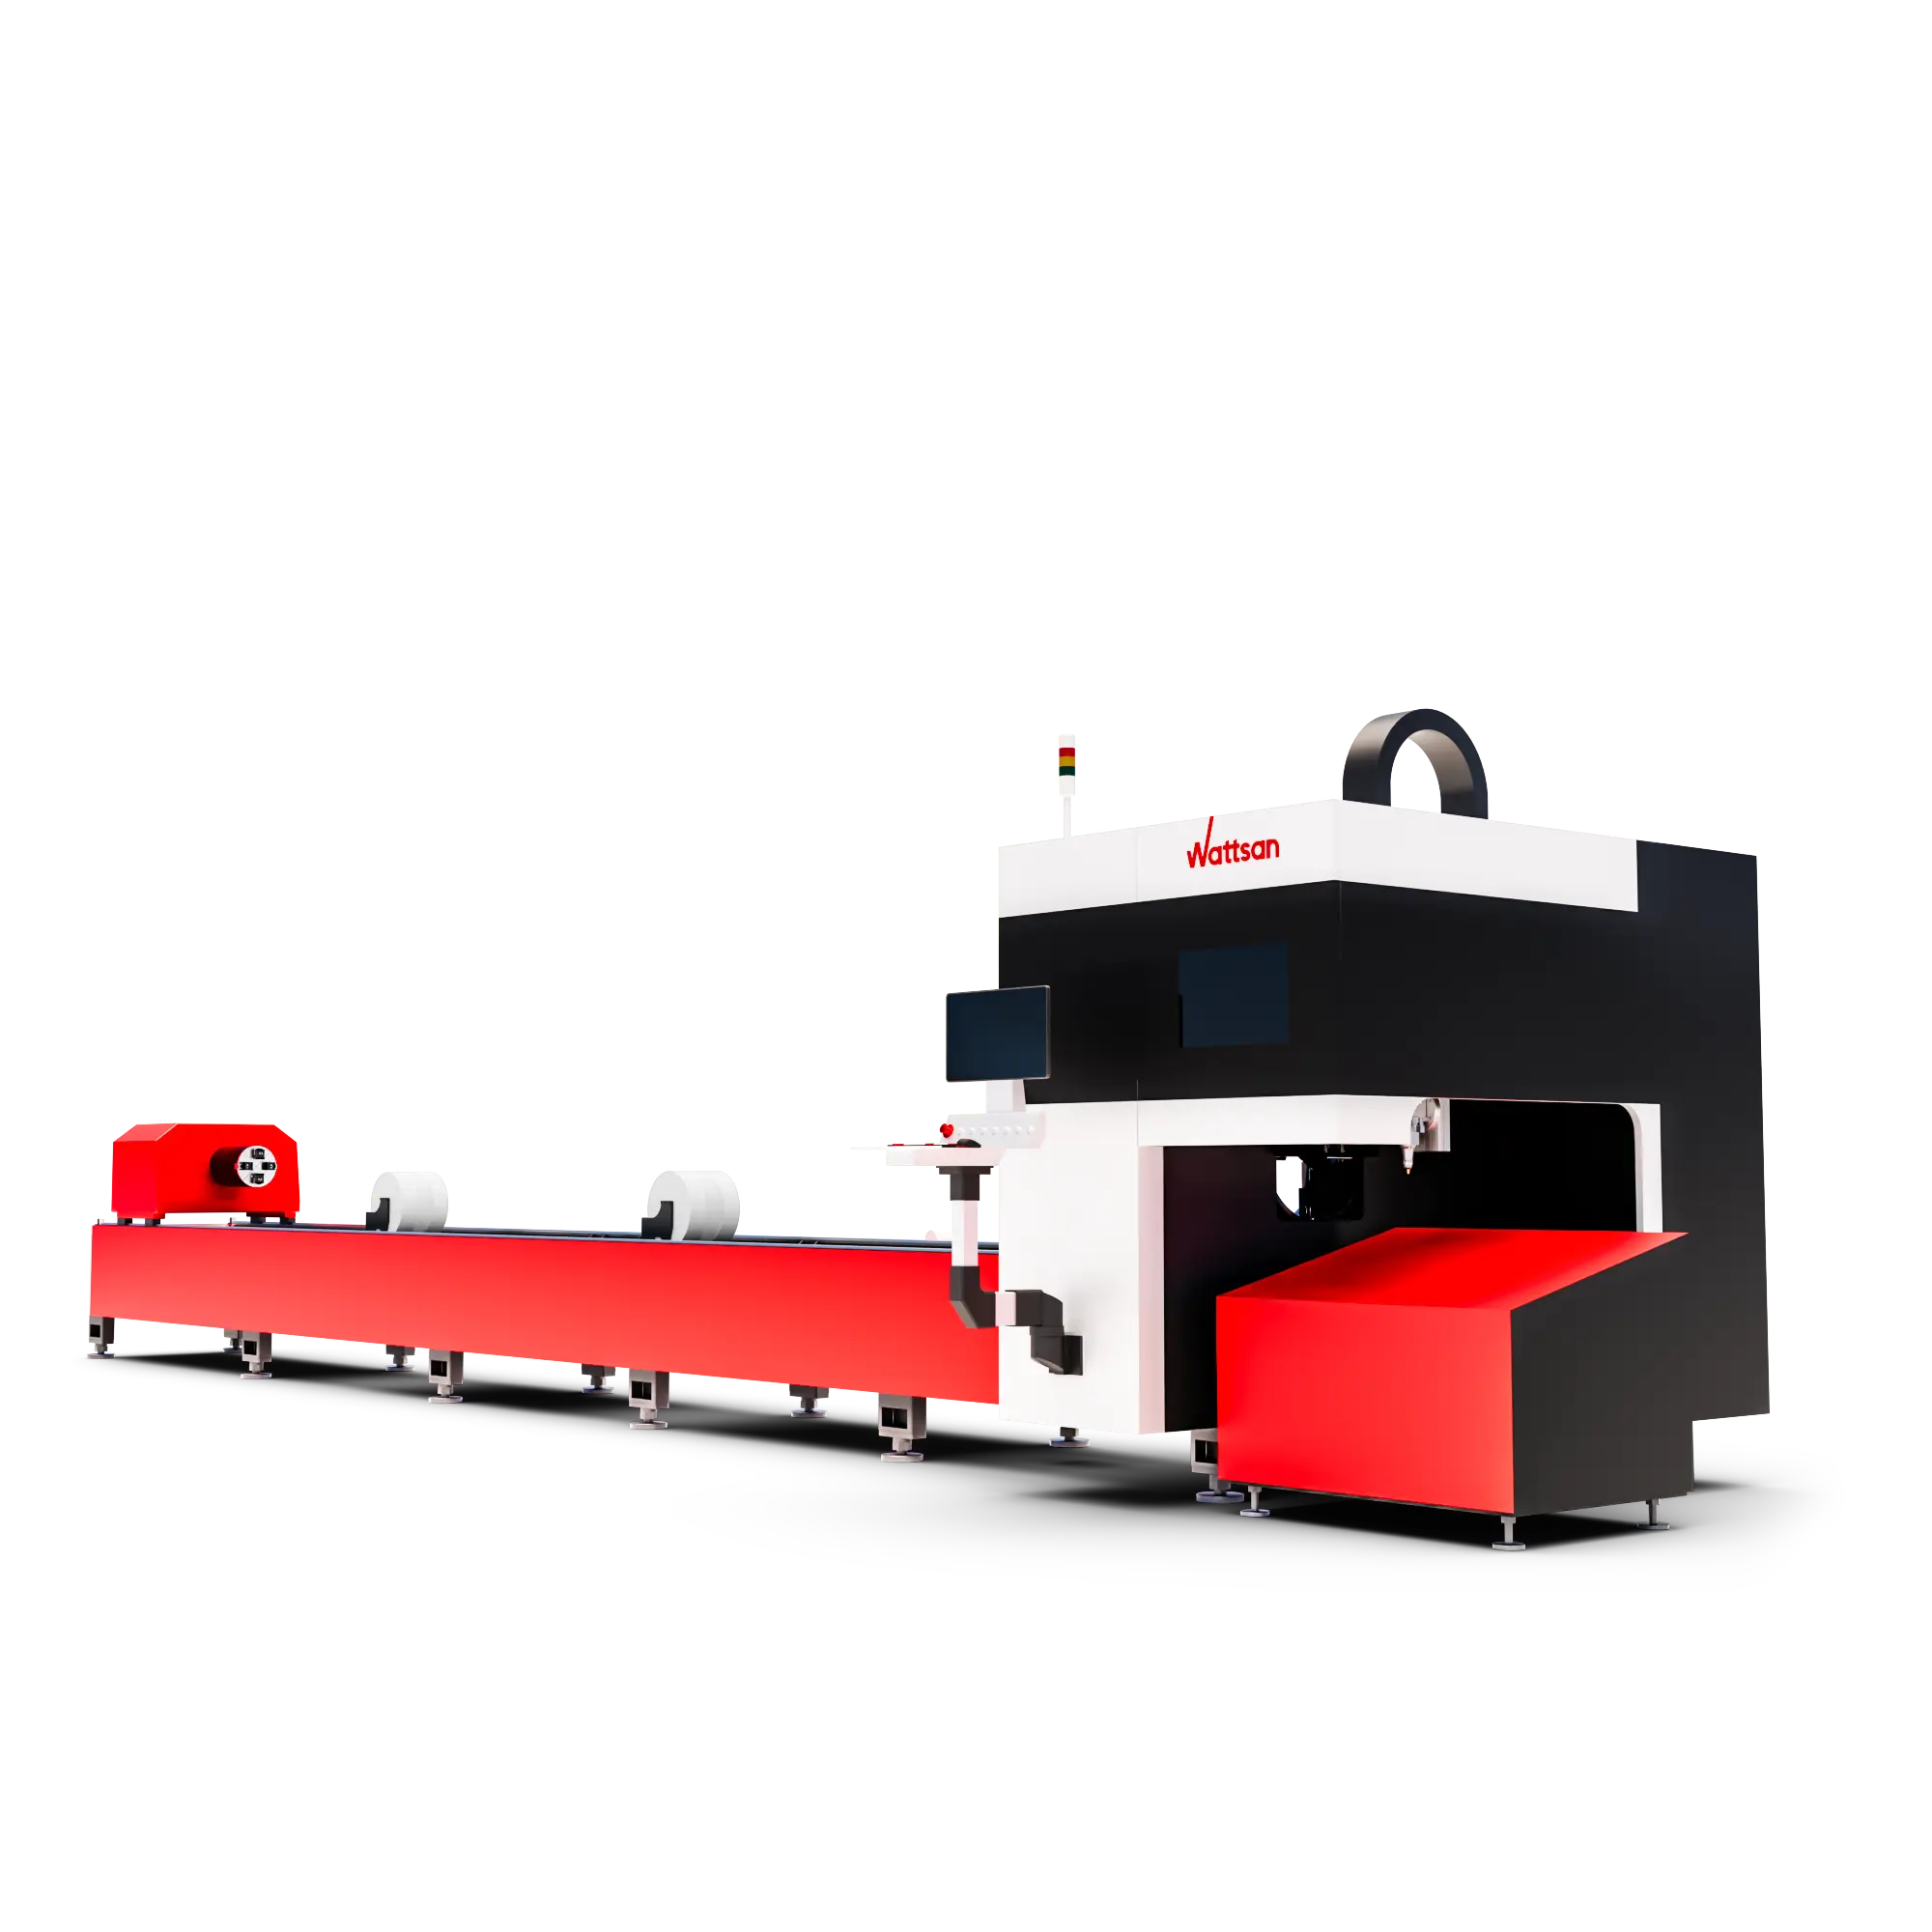
Fiberlaser buissnijmachines
Buissnijmachines gebruiken een roterende klauwplaat en een speciale buis- of profielondersteuning om geprogrammeerde sneden rond een driedimensionaal werkstuk te leiden.
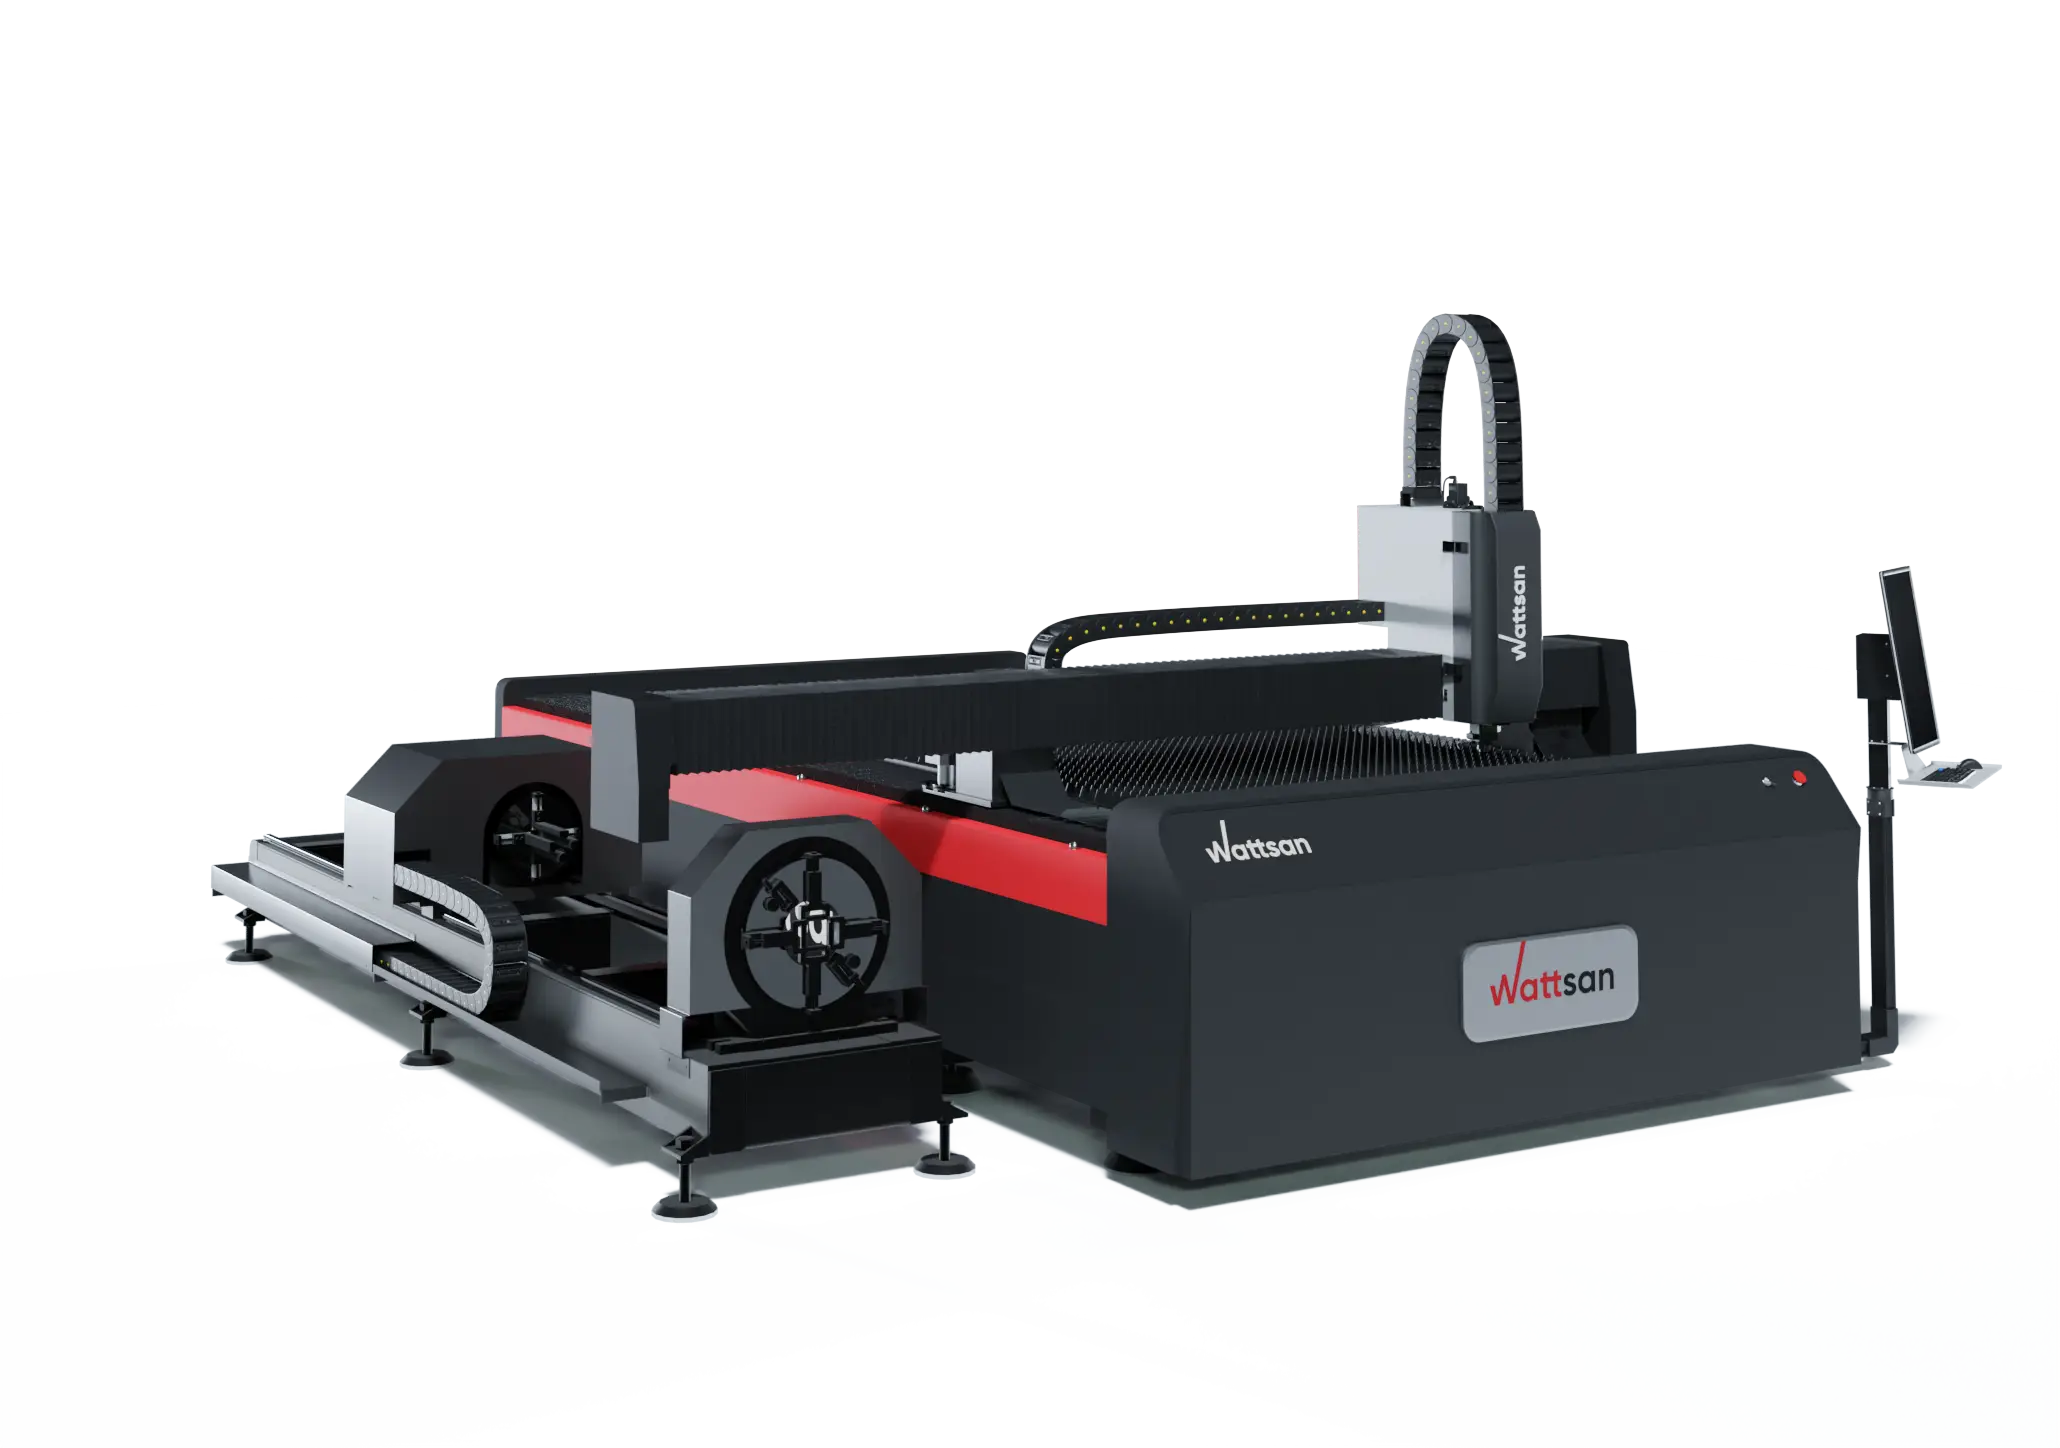
Combinatiemachines voor plaat en buis
Sommige platforms combineren de verwerking van plaat en buis in één machine, met afwegingen die per configuratie verschillen, afhankelijk van de productiebehoeften.
Welke materialen kan een fiberlaser snijmachine snijden?
Wat kan een fiberlaser snijden? In industriële snijmachines wordt de technologie vooral gebruikt voor metalen zoals koolstofstaal, rvs, aluminium, koper, messing en titaan. Welke materialen een fiberlaser precies kan snijden, en bij welke dikte, snelheid en kwaliteit, hangt af van de complete machine- en procesconfiguratie.
Dat iets technisch te snijden is, betekent niet dat elke machine elke kwaliteit of dikte met dezelfde snelheid en kwaliteit kan snijden. De mogelijkheden hangen af van de bron, de stralingseigenschappen, de snijkop, het snijgas, de toestand van het materiaal, de dikte en gevalideerde procesparameters. Geselecteerde gecoate metalen en legeringen kunnen ook worden verwerkt als de machine en het proces voor die specifieke toepassing zijn gevalideerd.
Standaard industriële ytterbium-fibersnijmachines zijn op metaal gerichte systemen en worden doorgaans niet gebruikt voor het snijden van hout, acryl, glas, textiel, kunststoffen of composieten.
Voordelen en beperkingen van fiberlaser snijmachines
| Voordeel | Vereiste kanttekening |
|---|---|
| Contactloos snijden | Geen snijgereedschap raakt de plaat, maar verbruiksonderdelen en machinedelen vragen nog steeds onderhoud |
| Hoge snelheid bij geschikte metalen | Snelheid hangt af van materiaal, dikte, gas, geometrie en vereiste randkwaliteit |
| Smalle snijspleet en gedetailleerde contouren | Minimale detailgrootte en tolerantie worden niet door de spotgrootte alleen bepaald |
| Efficiënte fiberbron | Het verbruik van de hele machine omvat ook koeling, afzuiging, aandrijvingen, besturing en gasproductie/-toevoer |
| Verwerking van reflecterende metalen is mogelijk | Vereist een compatibele bron, kop, bescherming tegen terugreflectie en gevalideerde parameters |
| CNC-automatisering en herhaalbaarheid | Betrouwbare onbemande productie vereist bewaking, automatisering, onderhoud en een stabiel proces |
| Minder uitlijning van een open straal dan bij traditionele CO2-systemen | Kopoptiek, beschermglazen, mondstukken en mechanische systemen moeten nog steeds worden geïnspecteerd en onderhouden |
Fiberlasersnijder versus CO2-lasersnijder
Fiber- en CO2-lasersnijmachines horen bij verschillende punten in het overzicht van de belangrijkste typen laserbronnen in industriële machines, en de twee architecturen verschillen in versterkend medium, golflengte en stralingsgeleiding.
| Kenmerk | Fiberlaser snijmachine | Traditionele CO2-lasersnijmachine |
|---|---|---|
| Gangbaar versterkend medium | Met zeldzame aardmetalen gedoteerde optische vezel | Gasmengsel op CO2-basis |
| Gangbare industriële golflengte | Rond 1 µm bij ytterbiumsystemen | Meestal rond 10,6 µm |
| Stralingsgeleiding | Grotendeels afgesloten vezeltransport naar de optiek verderop | Meestal vrijeruimtetransport met spiegels |
| Typische materiaalfocus | Metalen | Niet-metalen en, bij geschikte industriële systemen met hoog vermogen, metalen |
| Onderhoudsverschil | Bij gangbare ontwerpen geen lang extern spiegeltraject om uit te lijnen | Spiegeltraject en uitlijning van de straal zijn relevant bij traditionele ontwerpen |
CO2-lasers zijn niet ongeschikt om metaal te snijden: industriële CO2-systemen met hoog vermogen snijden wel degelijk metaal. De beperking geldt vooral voor werkplaatsmachines met lager vermogen, niet voor de technologie als geheel. Voor het onderliggende mechanisme, zie hoe een CO2-laser werkt.
Heeft een fiberlaser snijmachine onderhoud nodig?
De afgesloten fiberlaserbron zelf vraagt weinig onderhoud, maar dat geldt niet voor de complete machine. Regelmatige aandacht is doorgaans nodig voor beschermglazen, de toestand en centrering van het mondstuk, de kopoptiek volgens de procedure van de fabrikant, koelvloeistof en koelsysteem, filtratie en toevoer van het snijgas, afzuigfilters en kanalen, tafellamellen en opvanggebieden, smering en bewegende onderdelen, en kalibratie, sensoren en veiligheidsvergrendelingen.
Onderhoudsintervallen verschillen per fabrikant en model: raadpleeg de eigen documentatie van de machine in plaats van uit te gaan van algemene cijfers zoals een universele levensduur van 100.000 uur.
Is een fiberlaser snijmachine veilig?
De nabij-infrarode straal die bij fiberlasersnijden wordt gebruikt, is onzichtbaar maar kan ernstig oog- en huidletsel veroorzaken, en ook gereflecteerde straling van metaal kan gevaarlijk zijn. Passende technische maatregelen zijn essentieel; afhankelijk van de machineconfiguratie kunnen die bestaan uit een beschermende behuizing, vergrendelingen, stralingsafscherming, correct geclassificeerde kijkvensters of toegangsmaatregelen voor een beheerd gebied. Snijrook en deeltjes vragen om afzuiging, en coatings of onbekende materialen moeten vóór de bewerking worden geïdentificeerd. Heet materiaal, vonken en brandbare vervuiling vormen een brandrisico, en onderhoud kan gevaren blootleggen die tijdens normaal bedrijf niet aanwezig zijn.
Oogbescherming is geen algemeen artikel: waar vereist, moet die worden gekozen op basis van de specifieke golflengte, optische dichtheid en taak, en technische maatregelen gaan vóór persoonlijke beschermingsmiddelen. De handleiding van de fabrikant, opleiding van operators, een locatiespecifieke risicobeoordeling en de geldende lokale regelgeving gaan voor op elk algemeen overzicht.
Conclusie
Een fiberlaser snijmachine zet een digitaal ontwerp om in een afgewerkt metalen onderdeel via een gecoördineerde reeks van stralingsopwekking, transport, focussering, aanboren, snijgasondersteunde verwijdering van de smelt en CNC-gestuurde beweging. Elk subsysteem is afhankelijk van de andere: een krachtige bron kan een slecht uitgelijnde kop niet compenseren, en nauwkeurige optiek kan een instabiel bewegingssysteem niet compenseren.
Begrijpen hoe de machine werkt is de eerste stap. De volgende gids legt uit hoe je een fiberlaser snijmachine kiest op basis van materiaal, dikte, productievolume, bedformaat, gasstrategie en vereiste randkwaliteit.
Veelgestelde vragen over fiberlasermachines
Is een fiberlaser hetzelfde als een fiberlaser snijmachine?
Nee. Een fiberlaser is de bron die de straal opwekt; een fiberlaser snijmachine is het complete systeem (bron, transportvezel, snijkop, beweging en gastoevoer) dat die straal gebruikt om metaal te snijden.
Smelt of verdampt een fiberlasersnijder metaal?
Voornamelijk smelt hij het. Bij de meeste standaard metaalsnijprocessen is smelten gevolgd door gasondersteunde afvoer van de smelt het dominante mechanisme; gedeeltelijke verdamping kan ook optreden, maar volledige verdamping is niet gebruikelijk bij alledaags plaatmetaalsnijden.
Waarom heeft een fiberlasersnijder snijgas nodig?
Snijgas blaast gesmolten materiaal fysiek uit de snijspleet, wat de laser alleen niet kan. Afhankelijk van het gas kan het ook de oxidatie van de rand regelen of ondersteunen en het proces helpen stabiliseren.
Wat is het verschil tussen snijden met zuurstof en met stikstof?
Zuurstof reageert chemisch met heet metaal, voegt via een exotherme reactie energie toe en laat een geoxideerde rand achter; het wordt vooral gebruikt bij koolstofstaal en constructiestaal. Stikstof is grotendeels inert en blaast de smelt mechanisch weg zonder te reageren, wat doorgaans een schone, oxidevrije rand oplevert bij materialen als rvs en aluminium.
Waarom heeft een fiberlaser snijkop autofocus nodig?
Niet elke fiberlaser snijkop heeft autofocus of heeft die nodig. Waar aanwezig, stelt autofocus de focuspositie van de straal bij zonder dat de operator de optische eenheid met de hand hoeft te verplaatsen, waardoor het makkelijker is om te wisselen tussen materialen, diktes en snijprocessen. Het optimaliseert de opdracht niet vanzelf; de juiste focuspositie hangt nog steeds af van gevalideerde parameters.
Wat is een snijspleet (kerf) bij fiberlasersnijden?
De snijspleet is het smalle kanaal dat ontstaat wanneer laserenergie materiaal smelt of verwijdert en snijgas het uit het snijpad verwijdert. De breedte van de snijspleet wordt beïnvloed door de spotgrootte van de straal maar is er niet identiek aan, omdat ook gasstroom, focuspositie en materiaalgedrag de uiteindelijke kanaalbreedte beïnvloeden.
Kan een fiberlasersnijder koper en messing snijden?
Ja, op de juiste manier geconfigureerde moderne systemen kunnen dat. Daarvoor zijn een bron en snijkop nodig die geschikt zijn voor deze sterk reflecterende metalen, voldoende bescherming tegen terugreflectie en gevalideerde parameters voor de legering en dikte.

