En fiberlaserskæremaskine er et CNC-styret system, der leder en højtydende stråle fra en fiberlaserkilde gennem et skærehoved, fokuserer den på metallet og bruger hjælpegas til at fjerne det smeltede materiale, mens skærehovedet følger en programmeret skærebane. Kilden genererer strålen, men kilden alene udgør ikke maskinen: ledningsoptikken, bevægelseskontrol, gasforsyning, køling og sikkerhedssystemer skal alle arbejde sammen, for at processen kan skære en brugbar del.
Denne artikel forklarer princippet bag laserskæring ved at gennemgå hele fiberlaserskæringsprocessen, fra en digital tegning til en færdig metaldel – hvad maskinen består af, hvordan dens delsystemer hænger sammen, og hvordan processen forløber trin for trin. For den fysiske forklaring på, hvordan selve strålen genereres inde i kilden, se hvordan en fiberlaser genererer og forstærker lys.
Hvad er en fiberlaserskæremaskine?
En fiberlaserskæremaskine er et CNC-styret, berøringsfrit termisk skæresystem, der primært bruges til at skære i metal. Den kombinerer flere forskellige undersystemer, der hver har en specifik opgave:
- En fiberlaserkilde genererer strålen.
- En transport- eller procesfiber fører den færdige stråle til skærehovedet.
- Et skærehoved kollimerer, fokuserer og retter strålen, samtidig med at det tilfører hjælpegas.
- Et bevægelsessystem og en CNC-styring bevæger hovedet eller emnet langs en programmeret bane.
- Køle-, udsugnings-, gasforsynings-, sensor- og sikkerhedssystemer sikrer, at processen kører pålideligt.
”Fiber” beskriver laserens opbygning, ikke tilstedeværelsen af et fiberoptisk kabel et eller andet sted i maskinen. Et system betegnes som en fiberlaserskæremaskine, når dens skærestråle genereres af en fiberlaserkilde.
På britisk engelsk kaldes det samme udstyr en fiberlaserskæremaskine; stavningen ændrer sig, men teknologien gør ikke.
Hvad er hoveddelene i en fiberlaserskæremaskine?
Skærekvaliteten og driftstiden afhænger af, hvordan hele systemet fungerer sammen, ikke alene af laserkildens effekt. Afsnittene nedenfor gennemgår hvert undersystem og den rolle, det spiller for det færdige resultat.
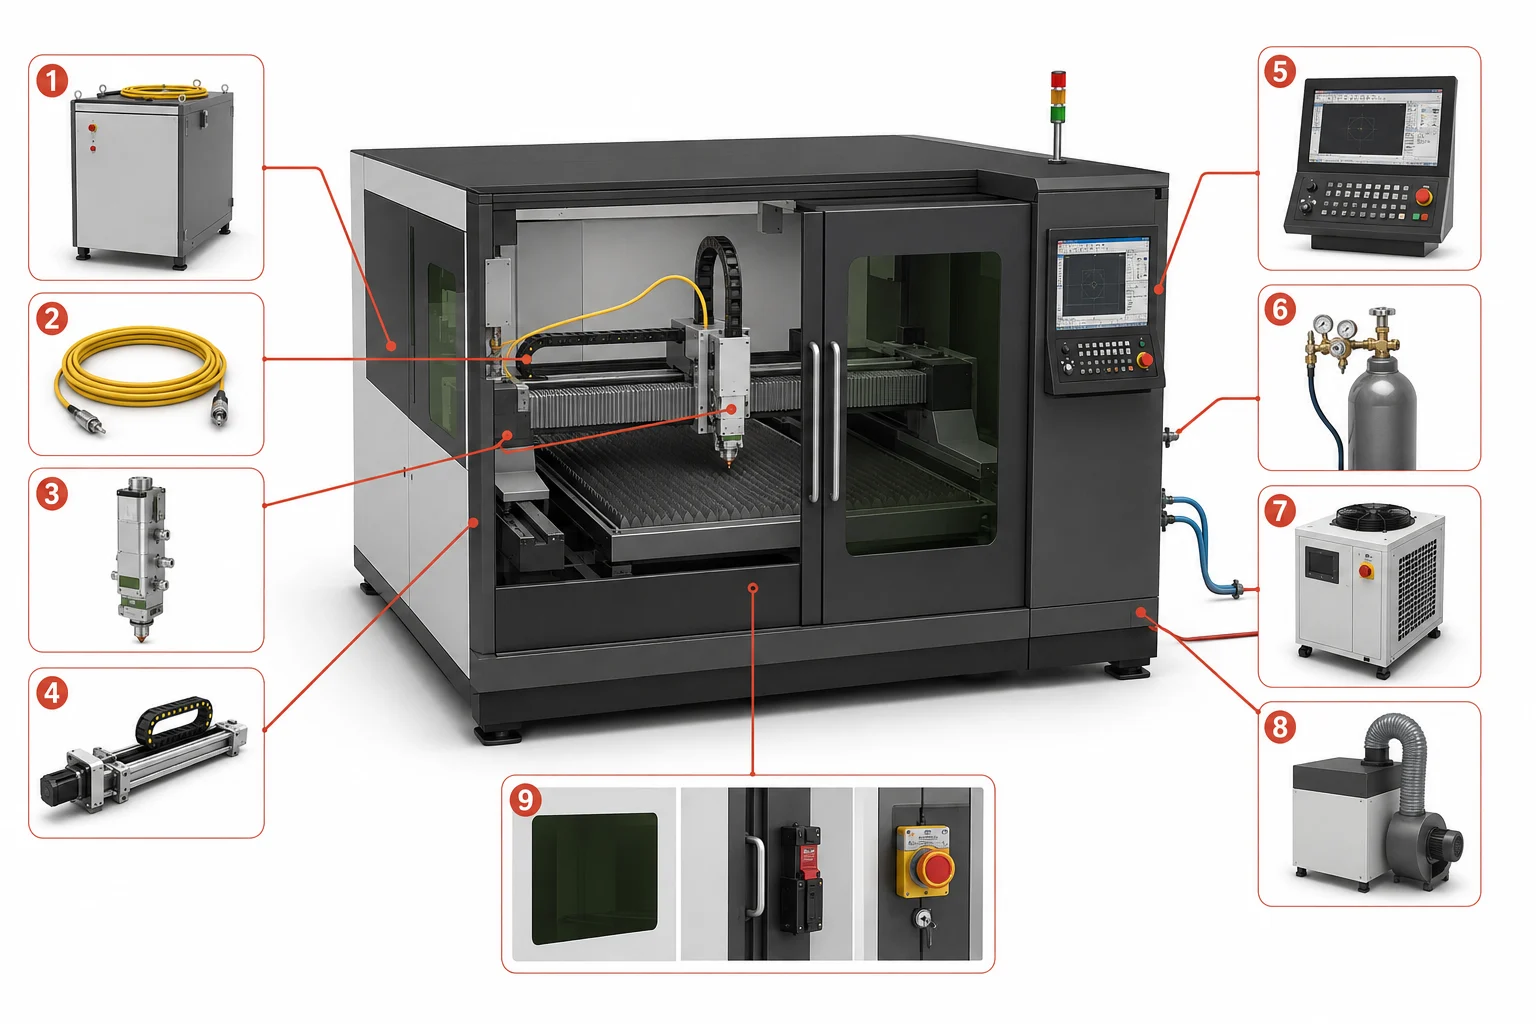
Tekst: De vigtigste systemer i en fiberlaserskæremaskine: 1 – Fiberlaserkilde, 2 – Forsynings-/procesfiber, 3 – Fiberlaserskærehoved, 4 – Portalkonstruktion og bevægelsessystem, 5 - CNC-styring og CAD/CAM-grænseflade, 6 - Hjælpegasforsyningssystem, 7 - Vandkøler, 8 - Røgudsugning og filtrering, 9 - Beskyttelseskabinet og sikkerhedssystemer
Fiberlaserkilde
Kilden omdanner elektrisk indgangsstrøm til en kontrolleret laserstråle. Industrielle pladeskærere bruger typisk højtydende ytterbium-fiberkilder med kontinuerlig bølge, hvis nær-infrarøde bølgelængde og stråleegenskaber er velegnede til mange industrielle metal-skæringsopgaver. Kilden er et af flere undersystemer: den leverer strålen, mens alt nedstrøms bestemmer, hvordan strålen ledes, formes og omdannes til et færdigt snit. Læsere, der er nysgerrige efter den grundlæggende fysik bag, hvordan lasere producerer kohærent lys, kan der finde en forklaring på det underliggende princip om stimuleret emission.
Stråleføringsfiber
Der er to forskellige fibre involveret i et fiberlasersystem, og det er en fordel at holde dem adskilt. Den aktive, doterede fiber sidder inde i kilden, hvor lyset genereres og forstærkes. I stråleførings- eller procesfiberen er en separat komponent, der transporterer den allerede genererede stråle fra kilden til skærehovedet.
Da strålen bevæger sig gennem denne stort set lukkede fiberbane, undgår fibersystemer den lange, åbne stråleføringsrute og den gentagne justering af eksterne spejle, som man finder i traditionelle CO₂-skæresystemer. Dette betyder ikke, at en fiberlasermaskine ingen spejle overhovedet; nogle optiske arkitekturer bruger stadig reflekterende elementer inden for skærehovedet eller stråleomskifterne.
Fiberlaserskærehoved
Skærehovedet genererer ikke laseren. Det modtager strålen fra føringsfiberen, forbereder den optisk, opretholder den krævede position over emnet og tilfører hjælpegas til skæreområdet. Tre funktionelle grupper inde i hovedet varetager denne opgave.
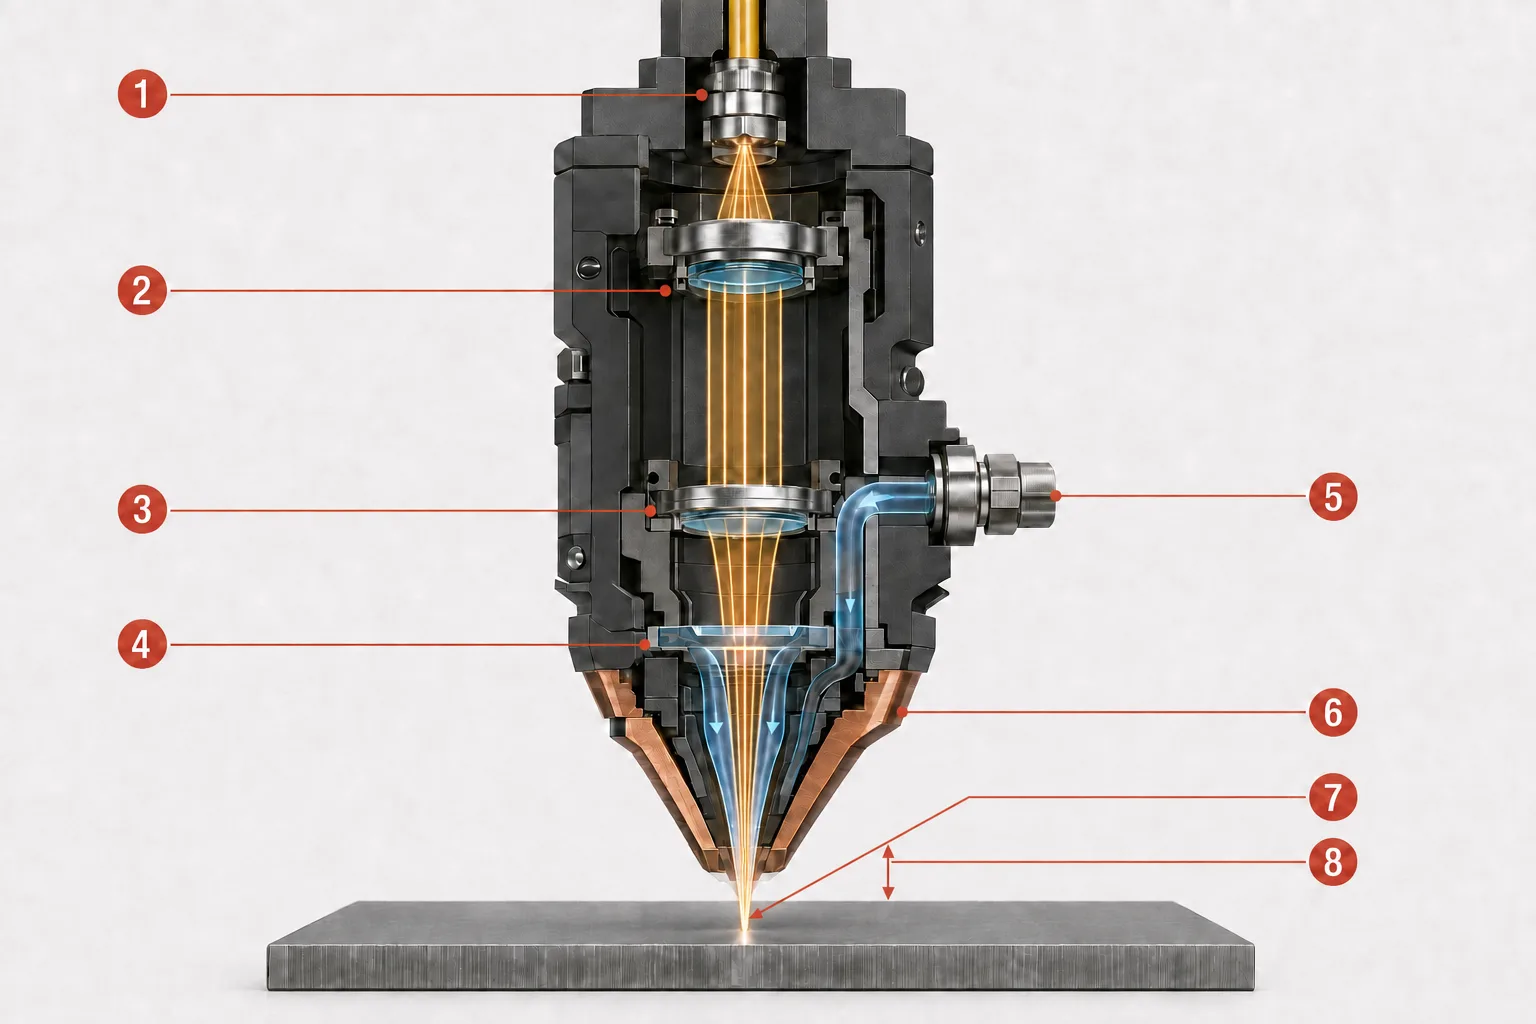
Bemærk: Inde i et fiberlaserskærehoved leder transportfiberen (1) strålen ind i kollimeringsoptikken (2), som danner en tilnærmelsesvis parallel stråle. Fokuseringsoptikken (3) koncentrerer den derefter gennem et udskifteligt beskyttelsesvindue (4). Hjælpegas trænger ind gennem indløbet (5) og strømmer koaksialt gennem dysen (6). Strålen når sit smaleste punkt ved fokuspositionen (7), mens afstanden (8) er det fysiske mellemrum mellem dysespidsen og emnet. Fokus er afbildet på materialets overflade til illustrative formål; den faktiske position kan være over, på eller under overfladen.
Strålekollimering og fokusering
Strålen forlader leveringsfiberen i en divergerende form, kollimeres til en tilnærmelsesvis parallel stråle og fokuseres derefter til en lille plet på emnet: divergerende udgang fra leveringsfiberen → kollimeret stråle → fokuseret plet på emnet.
En mindre plet koncentrerer energien på et mindre område og kan øge effekttætheden, men den endelige skærenøjagtighed bestemmes ikke alene af pletstørrelsen; dysens justering, bevægelsesnøjagtighed og procesparametre spiller alle en rolle. Tænk på dette trin som et justerbart forstørrelsesglas kombineret med en kontrolleret gasdyse – men i modsætning til sollys gennem glas starter maskinen med en kontrolleret stråle og bruger specialudviklet optik til at placere fokus præcist inden for en programmeret proces.
Fokus- og højdekontrol
Fokuspositionen angiver, hvor strålens smaleste punkt – strålemidten – befinder sig i forhold til materialets overflade; den kan være placeret på, over eller under overfladen afhængigt af processen. En autofokusmekanisme justerer den automatisk, uden at operatøren behøver at omplacere den optiske enhed manuelt.
Afstanden mellem dyse og emne er en relateret, men separat parameter: det fysiske mellemrum mellem dysen og emnet. En kapacitiv sensor registrerer ændringer i denne afstand, og højdekontrolsystemet bruger signalet til at justere Z-aksen, så afstanden holdes konstant, når hovedet bevæger sig over mindre variationer i pladen. At forveksle fokusposition med afstanden mellem dyse og emneafstand kan føre til en forkert diagnose, når et snit går galt.
Beskyttelsesvindue, dyse, og hjælpegas
Et eller flere udskiftelige beskyttelsesvinduer hjælper med at beskytte den dyrere kollimerings- og fokuseringsoptik mod sprøjt, damp, røg og anden forurening; nogle hoveder bruger flere vinduer langs den optiske bane. Dette er forbrugsdele til beskyttelse, ikke selve fokuseringslinsen.
Den fokuserede stråle og hjælpegassen passerer gennem dysen mod det samme punkt på emnet. Dysen former og styrer gasstrålen, der fjerner smeltet materiale fra snitfugen. Dysens diameter, tilstand, justering og afstand til emnet påvirker alle udstødningen af smeltematerialet – en beskadiget eller skæv dyse er en almindelig årsag til uensartet kantkvalitet.
CNC-styring og CAD/CAM-software
Fire relaterede koncepter arbejder sammen om at omdanne et design til en færdig del:
- CAD (computerstøttet design) definerer eller importerer delens geometri.
- CAM-/nesting-software placerer emnerne på pladen, opretter værktøjsbaner og tildeler procesregler.
- CNC-styringen (computer numerical control) omdanner programmet til koordinerede maskinbevægelser og proceskommandoer.
- Maskinparametre omfatter lasereffekt, skærehastighed, fokusposition, valg af hjælpegas, gastryk og gennemboringsrutiner.
Bevægelsessystem, portalkonstruktion, og Z-akse
X/Y-bevægelsen følger den programmerede kontur hen over pladen, mens Z-aksen opretholder skærehovedets position i forhold til emnet. Servodrev, føringer, transmission, feedback og kalibrering har alle indflydelse på, hvor præcist denne bevægelse udføres – en præcis laserspot kan ikke kompensere for en ustabil ramme eller en dårligt kalibreret akse. Transmissionsdesignet varierer mellem forskellige konstruktioner, såsom tandstang- og linearmotorsystemer; der findes ikke én enkelt teknologi, der passer til alle maskiner.
Maskinbund og arbejdsbord
Maskinrammen yder ramme- og strukturel støtte. Arbejdsbordets lameller understøtter pladen, samtidig med at smeltet materiale, gnister og affald kan falde ned i opsamlingsområdet nedenunder. Maskinerne kan anvende et fast eller udskifteligt arbejdsbord; plade-, rør- og 3D-maskiner anvender hver især et emnefastspændingssystem, der er tilpasset deres emneform.
Hjælpegasforsyningssystem
Maskinen kræver et reguleret gasforsyningssystem med det korrekte tryk, gennemstrømning og renhed til processen. Ilt, nitrogen og trykluft er tre almindelige hjælpegasmuligheder, som beskrives nærmere senere i denne artikel.
Vandkøler
En vandkøler fjerner varme fra bestemte komponenter – typisk laserkilden og/eller skærehovedet – i stedet for at køle selve snittet, hvilket styres af interaktionen mellem strålen og materialet. De nøjagtige kølekredsløb varierer afhængigt af maskine og kildeproducent.
Røgudsugning og filtrering
Laserskæring producerer røg, fine partikler, fordampet materiale og sprøjt. Udsugning fjerner forurenet luft fra skæreområdet og bidrager dermed til at beskytte operatører, optik, elektronik og arbejdspladsen som helhed. Det gør ikke i sig selv alle materialer eller belægninger sikre at bearbejde; ukendte materialer skal stadig identificeres og filtreres korrekt.
Afskærmning, sikkerhedslåse og sikkerhedssystemer
Industrimaskiner er typisk udstyret med nødstop, advarselssignaler og fastlagte procedurer for sikker vedligeholdelse, uanset udformning. Afhængigt af udformningen kan en maskine være udstyret med en fuldstændig beskyttende indkapsling eller fungere inden for et kontrolleret laserområde med andre tekniske sikkerhedsforanstaltninger. Indkapslede modeller anvender desuden døre eller paneler med låsesystemer, korrekt klassificerede kiggevinduer og, hvor det er leveret, branddetektering.
Ikke alle indkapslede maskiner kan automatisk klassificeres som »Klasse 1«. Klassificeringen afhænger af den komplette, certificerede konfiguration og den tilgængelige emission under normal drift – et indkapslet system kan stadig indeholde en indbygget laser af en langt højere klasse, og åbning af indkapslingen til vedligeholdelse ændrer fareforholdene.
Hvordan fungerer en fiberlaserskæremaskine? Trin for trin
Driften af en fiberlaserskæremaskine afhænger af, at alle ovennævnte delsystemer arbejder sammen i en defineret rækkefølge. Trinene nedenfor præsenterer denne rækkefølge som én sammenhængende proces, fra den oprindelige designfil til en inspiceret, udskåret del. Trinene nedenfor præsenterer denne rækkefølge som én sammenhængende proces, fra den oprindelige designfil til en inspiceret, udskåret del.
Trin 1: Designet udarbejdes i CAD/CAM-software
Emnets geometri importeres eller oprettes i CAD og placeres derefter på pladen ved hjælp af nesting. CAM-softwaren genererer værktøjsbaner, fastlægger konturernes rækkefølge, tilføjer ind- og udløbsbaner og tildeler procesparametre for det valgte materiale og den valgte tykkelse.
Trin 2: Materialet lægges i, og opgaven opsættes
Operatøren eller et automatiseret ilægningssystem placerer pladen, røret eller profilen. Ved opsætningen af opgaven bekræftes materiale og tykkelse, og der vælges validerede parametre og hjælpegas, samtidig med at dysen, beskyttelsesvinduet, gasforsyningen, køling, udsugning og sikkerhedssystemerne kontrolleres, inden der startes.
Trin 3: Kilden genererer strålen, og leveringsfiberen fører den til hovedet
Elektrisk strøm omdannes til en laserstråle inde i fiberkilden (se den dedikeret artikel om fiberlaserteknologi for den underliggende fysik), og den færdige stråle transporteres derefter til skærehovedet gennem transportfiberen.
Trin 4: Skærehovedet fokuserer strålen og indstiller arbejdsafstanden
Hovedets optik kollimerer og fokuserer strålen til et lille arbejdsområde, mens autofokus og kapacitiv højdekontrol indstiller fokuspositionen og afstanden som beskrevet ovenfor.
Trin 5: Laseren gennemborer metallet
Inden konturskæring kan påbegyndes, skal strålen normalt skabe en indledende åbning i materialet. Gennemskæring kan kræve en anden effektprofil, fokusposition, gas eller timing end skæring i stationær tilstand; tykkere materiale gør det mere krævende og kan generere sprøjt, der belaster beskyttelsesvinduet og dysen.
Trin 6: Den fokuserede stråle skaber en smeltet skærezone
Materialet absorberer en del af strålens energi, som er koncentreret i et lille område. Temperaturen stiger, indtil materialet smelter og under visse betingelser delvist fordamper. Dette danner en smal kanal kaldet skæresporet, og det omgivende materiale kan blive udsat for en varmepåvirket zone. Ved almindelig skæring af plademetal er smeltning og udstødning af smeltemateriale – ikke fuldstændig fordampning – normalt de dominerende mekanismer.
Trin 7: Hjælpegas fjerner det smeltede materiale
En koaksial gasstråle skubber det smeltede materiale gennem og ud af skæresporet. Afhængigt af den anvendte gas kan den også understøtte eller beskytte mod oxidation, påvirke temperaturen og processtabiliteten samt have indflydelse på slagge, kantfarve og krav til efterfølgende bearbejdning.
Trin 8: CNC-bevægelsen former den programmerede kontur
CNC-styringen koordinerer laseren, skærehovedet, akserne, gasforsyningen og procestimingen. Den kan variere hastigheden og procesadfærden omkring hjørner, små huller, indskæringer eller ændringer i geometrien i stedet for at følge hver kontur med en konstant hastighed.
Trin 9: Emnerne adskilles og kontrolleres
Når skæringen er afsluttet, aflæsses emnerne og inspiceres for gennemtrængning, slagge eller grater, snitbredde, kantruhed, konicitet, varmefarvning og overensstemmelse med målene. Afhængigt af inspektionsresultatet kan operatørerne justere parametrene, udskifte dysen, kontrollere optikken eller rekalibrere maskinen.
Hvad sker der, når laseren rammer metallet?
Skæringen foregår gennem en kort række fysiske begivenheder ved kontaktpunktet: materialet absorberer strålens energi, og denne energi omdannes til varme hurtigt nok til at smelte (og delvist fordampe) en smal kanal, og det resulterende smeltede materiale fjernes, uden at noget værktøj nogensinde rører pladen. De tre afsnit nedenfor følger denne sekvens, begyndende med, hvordan metallet overhovedet optager strålens energi.
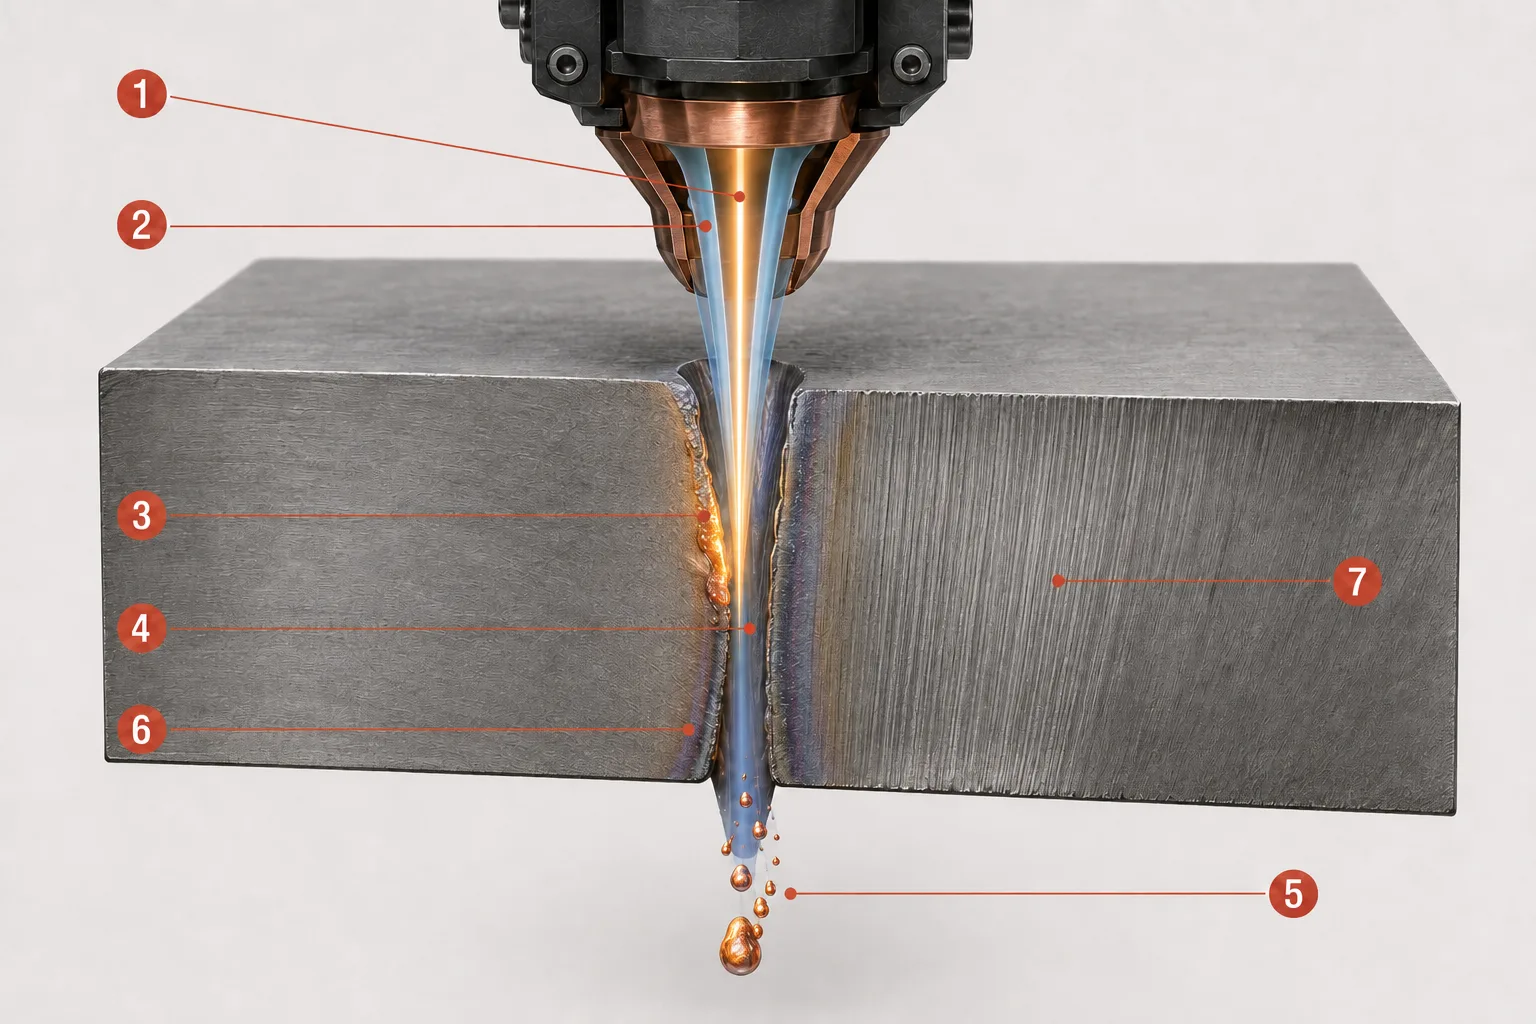
Skilt: I skærezonen opvarmer den fokuserede laserstråle (1) et smalt område, mens den koaksiale hjælpegasstråle (2) skubber det smeltede materiale nedad. Den smeltede zone (3) dannes ved den aktive skærefront og efterlader en smal kanal kaldet skæresporet (4). Det udstødte smeltemateriale (5) strømmer ud gennem pladens underside, mens der forbliver en smal varmepåvirket zone (6) ved siden af skæresporet, og der dannes trækstreger eller riller (7) på den skårne væg. Illustrationen er skematisk og ikke vist i målestok.
Absorption og varmeoverførsel
Metal absorberer ikke al indfaldende laserenergi ens. Absorptionen afhænger af bølgelængde, legering, overfladetilstand, temperatur, belægninger og oxidlag, og overfladens adfærd kan ændre sig, når den opvarmes. Skæring bliver mulig, når energi tilføres en lille zone hurtigere, end varmen kan sprede sig væk fra den.
Smelte, begrænset fordampning og dannelse af skærespor
- Smeltebad / smeltet zone: det lokaliserede område af materiale, der er blevet opvarmet til over dets smeltepunkt.
- Fordampning: omdannelsen af opvarmet materiale til damp. I de fleste skæreprocesser til plademetal forekommer det kun i begrænset omfang sideløbende med, at der primært finder smeltning sted.
- Skærespor: den smalle kanal, der dannes, når laserenergi smelter eller fjerner materiale, og hjælpegassen rydder det væk fra skærebanen.
- Varmepåvirket zone (HAZ): det omgivende område af materiale, hvis egenskaber er blevet ændret af varmen uden at være smeltet.
- Slagge: genstivnet smeltet materiale, der klæber til undersiden af snittet.
- Træklinjer / riller: de fine, næsten lodrette mærker, der ses på en skærekant, og som dannes, når processen bevæger sig gennem materialets tykkelse.
En smal HAZ, en gratfri kant eller et perfekt rent snit er procesresultater, ikke garantier – de afhænger af den samlede maskinopsætning, materialet og parametrene.
Hvorfor processen er berøringsfri
Intet mekanisk skæreværktøj trykker mod emnet, hvilket reducerer deformation som følge af værktøjskraft og eliminerer slid på klingen. Berøringsfri betyder ikke, at der ikke er slid eller vedligeholdelse: dyser, beskyttelsesruder, bordlameller, filtre og mekaniske systemer kræver stadig regelmæssig pleje og udskiftning.
Hvordan fjerner laserstrålen og hjælpegassen metal?
Assistgasens kemiske sammensætning og skæremekanismen er to sider af samme proces: gassen bestemmer, hvad der sker ved skærekanten, mens mekanismen beskriver, hvordan strålen og gasstrålen sammen fjerner materiale. Afsnittene nedenfor knytter hver gas til dens dominerende mekanisme og typiske resultat.
Kvælstof og smeltesnit
Kvælstof anvendes som en stort set inert skæregas ved smeltesnit: strålen leverer skærevarm, mens gasstrålen mekanisk udstøder smeltematerialet i stedet for at reagere med det. Da kvælstof afskærmer den varme kant fra luften, giver denne kombination typisk en ren, oxidfri kant, hvilket er grunden til, at den er almindelig ved rustfrit stål, aluminium og andre egnede metaller. Der kan være behov for højt tryk og høj gennemstrømning, hvilket kan medføre et betydeligt gasforbrug.
Ilt og reaktiv skæring
Ilt anvendes til reaktiv skæring, også kaldet flammeskæring, skæring: det reagerer med egnet varmt metal og tilfører energi til processen gennem en eksoterm reaktion, og det bruges ofte til kulstofstål og blødt stål. Den resulterende skærekant er oxideret, og dette oxidlag kan påvirke efterfølgende svejsning, belægning eller maling. Ilt er ikke nødvendigvis den hurtigste eller bedste løsning for alle metaller og tykkelser.
Skæring med trykluft
Trykluft indeholder både nitrogen og ilt og kan være en økonomisk løsning til egnede anvendelser. Iltindholdet bidrager med en begrænset reaktiv effekt, så der kan forblive en vis oxidation på kanten. Ydeevnen afhænger af tryk, gennemstrømning, luftkvalitet, tørhed, filtrering, materiale, tykkelse og den krævede kantfinish. Trykluft er ikke en universel erstatning for dedikeret nitrogen- eller iltforsyning.
Sublimationsskæring
Sublimationsskæring fjerner materiale primært gennem fordampning med minimal smeltning. De vigtigste mekanismer er fusionsskæring, reaktiv skæring og sublimationsskæring, men industrielle fiberskærere til plademetal anvender hovedsageligt de to første; sublimation er mere relevant for specialiserede præcisionsanvendelser.
Skæremekanisme og laserens tidsmæssige driftsform er forskellige klassificeringsakser: fusions-, reaktiv- og sublimationsskæring beskriver, hvordan materialet fjernes, mens kontinuerlig bølge (CW), kvasi-kontinuerlig bølge (QCW) og pulsdrift beskriver, hvordan kilden udsender strålen – udtrykkene er ikke indbyrdes udskiftelige.
Tabellen nedenfor sammenligner de tre hjælpegasser direkte:
| Gas | Hovedrolle | Almindelig anvendelse | Typisk kantkarakteristik | Vigtig begrænsning |
|---|---|---|---|---|
| Oxygen | Understøtter gennemskæring ved hjælp af en eksoterm oxidationsreaktion | Primært kulstofstål/blødt stål | Oxidiseret kant | Oxid kan være nødvendigt at fjerne før videre forarbejdning |
| Kvælstof | Udstøder smeltemateriale uden bevidst at oxidere kanten | Rustfrit stål, aluminium og andre egnede metaller | Ren, oxidfri kant, når processen udføres korrekt | Kan kræve højt tryk, høj gennemstrømning og stort gasforbrug |
| Trykluft | Udstøder smeltemateriale med et begrænset iltbidrag | Udvalgte egnede metaller og tykkelser | Der kan forekomme en vis oxidation | Kvaliteten afhænger i høj grad af luftbehandlingen og proceskravene |
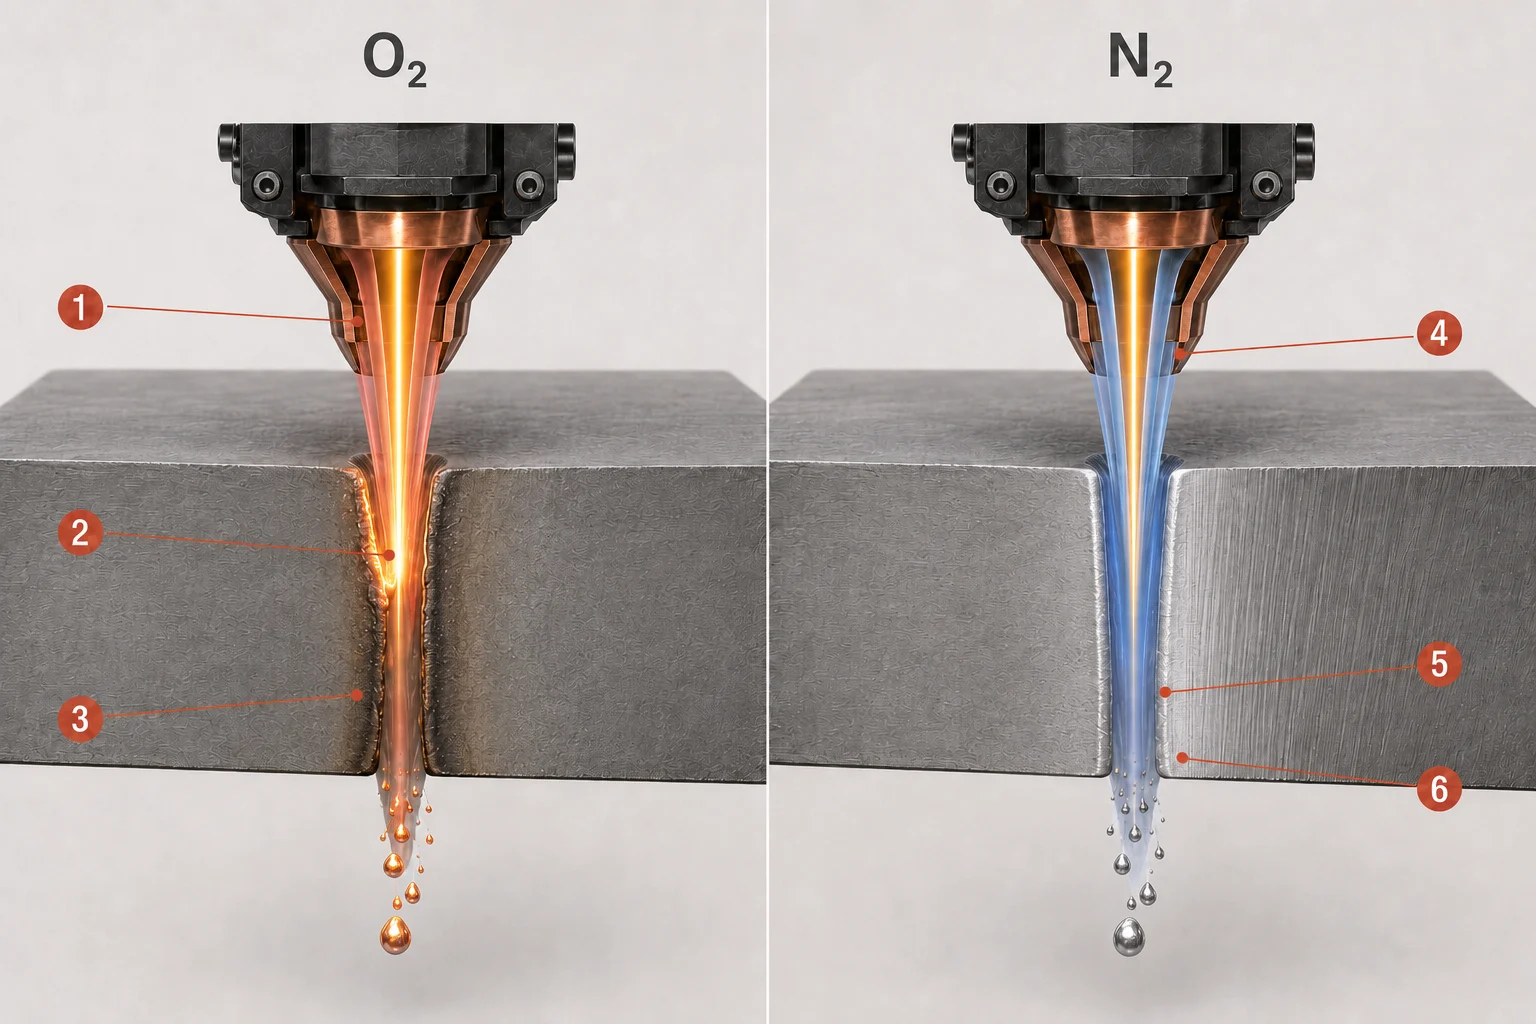
Tekst: Ved iltassisteret reaktiv skæring fjerner iltstrømmen (1) smeltet materiale, mens en eksoterm oxidationsreaktion (2) tilfører varme til processen og efterlader en oxideret skærekant (3). Ved nitrogen-assisteret fusionsskæring udstøder nitrogenstrømmen (4) smeltematerialet mekanisk under tryk (5) og kan frembringe en ren, ikke-oxideret kant (6), når procesparametrene er korrekte. Illustrationen viser typiske forskelle; de faktiske resultater afhænger af materialet, tykkelsen og maskinindstillingerne.
Hvad bestemmer skærekvaliteten og nøjagtigheden af det færdige emne?
Ingen enkelt indstilling bestemmer skærekvaliteten alene. Hver procesparameter ændrer en fysisk tilstand i skærezonen, og denne tilstand giver et synligt resultat på den færdige kant. Tabellen nedenfor sammenholder de vigtigste variabler – lasereffekt, skærehastighed hastighed, fokusposition, gastryk og -gennemstrømning, dysens justering, afstand til emnet og materialets tilstand – med de fysiske ændringer, der opstår, og hvad læseren kan se, hvis den pågældende variabel afviger fra målet:
| Variabel | Hvad ændrer sig fysisk | Muligt synligt resultat, hvis det er forkert |
|---|---|---|
| Lasereffekt | Energi tilført skæreområdet | Ufuldstændigt snit, overophedning, bredere snit eller for meget slagge |
| Skærehastighed | Interaktionstid og energi pr. længdeenhed | Manglende gennemtrængning, brændemærker, ru kanter eller for stor varmetilførsel |
| Fokusposition | Spotstørrelse og energifordeling gennem tykkelsen | Tilspidsning, bredere snit, ruhed eller ustabil indtrængning |
| Gastryk/gasstrøm | Smelteudstødningskraft og afskærmnings-/reaktionsadfærd | Bundslagge, oxidation, uregelmæssig skærespalte eller ustabil skæring |
| Dysejustering | Koaksialt forhold mellem stråle og gasstråle | Ujævn kantkvalitet afhængigt af skæreretningen |
| Afstand | Gasstrålegeometri og hovedposition | Ustabil proces, slagge eller risiko for kollision |
| Materialets tilstand | Absorption, varmeledning og overfladereaktion | Ujævn start, ruhed, sprøjt eller variation på tværs af pladen |
Dette er mulige sammenhænge snarere end et komplet diagnostisk skema, og den samme synlige defekt kan ofte spores tilbage til mere end én årsag.
Skæresnit, nøjagtighed, repeterbarhed og tolerance
Ud over de enkelte parametre afhænger den endelige nøjagtighed af hele systemet: kilde- og strålekvalitet, skærehovedets optik, justering, CNC-interpolation, servorespons, rammens stivhed, kalibrering, gasforsyning, materialets planhed og forbrugsartiklernes tilstand. Flere relaterede udtryk beskriver forskellige aspekter af dette resultat og bør ikke betragtes som ækvivalente størrelser:
- Strålepletstørrelse – diameteren af den fokuserede stråle ved emnet.
- Skærebredde – den faktiske bredde af det materiale, der fjernes under skæringen, hvilket påvirkes af spotstørrelsen, men ikke er identisk med denne.
- Maskinens positioneringsnøjagtighed – hvor præcist maskinen kan bevæge sig til en angivet position.
- Repeterbarhed – hvor konsekvent maskinen vender tilbage til samme position over flere cyklusser.
- Tolerance på det færdige emne – den tilladte dimensionelle afvigelse på det færdige emne, som afspejler den samlede effekt af alle ovenstående faktorer.
Hvilke typer fiberlaserskæremaskiner findes der?
Fiberlaserskæremaskiner findes i flere udformninger, der hver især er velegnede til forskellige emneformer.
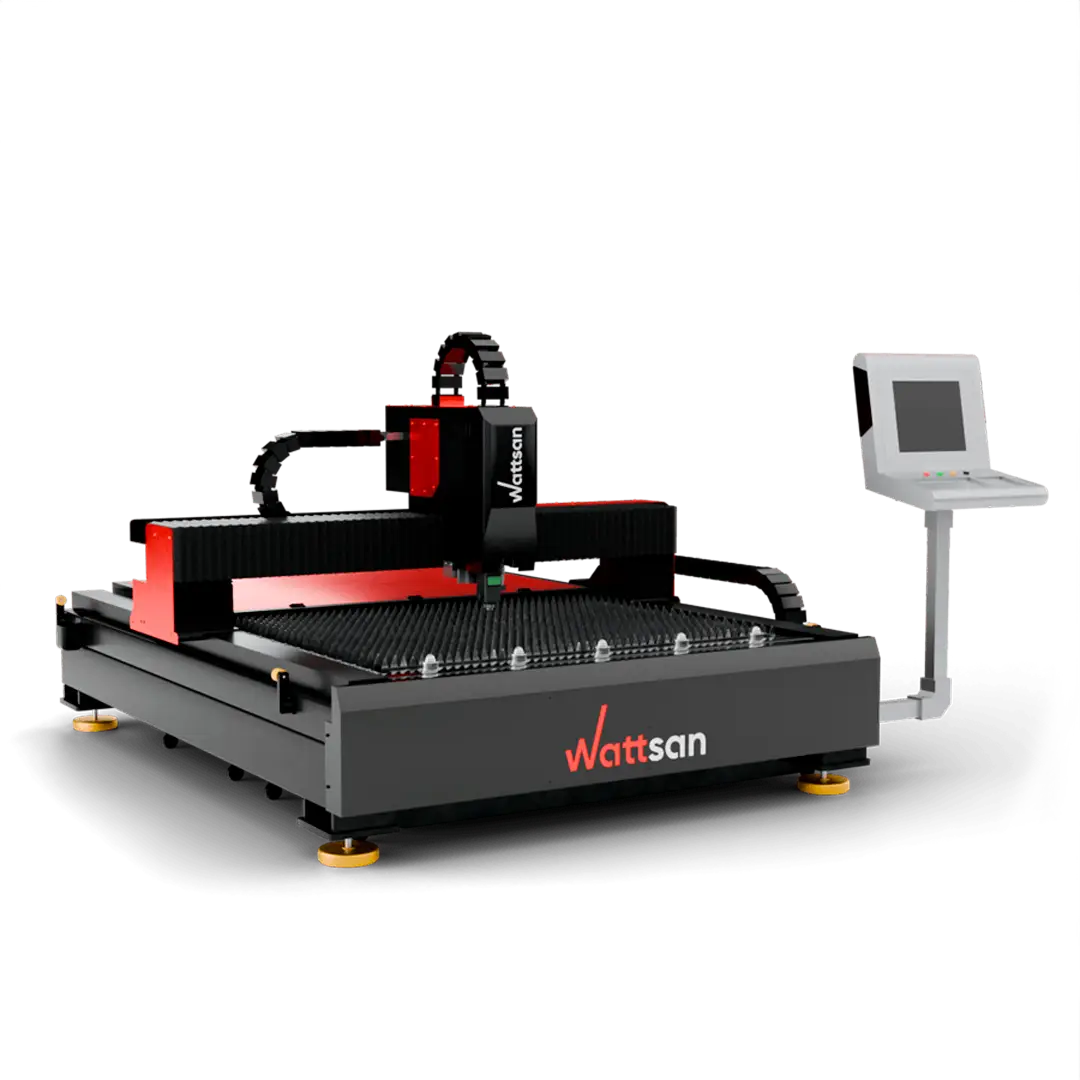
Fiberlaserskærere til flade plader
Den mest almindelige udformning anvender en portalkonstruktion, der bevæger sig over et fast eller udskifteligt bord, designet til skæring af flade plader og plademateriale.
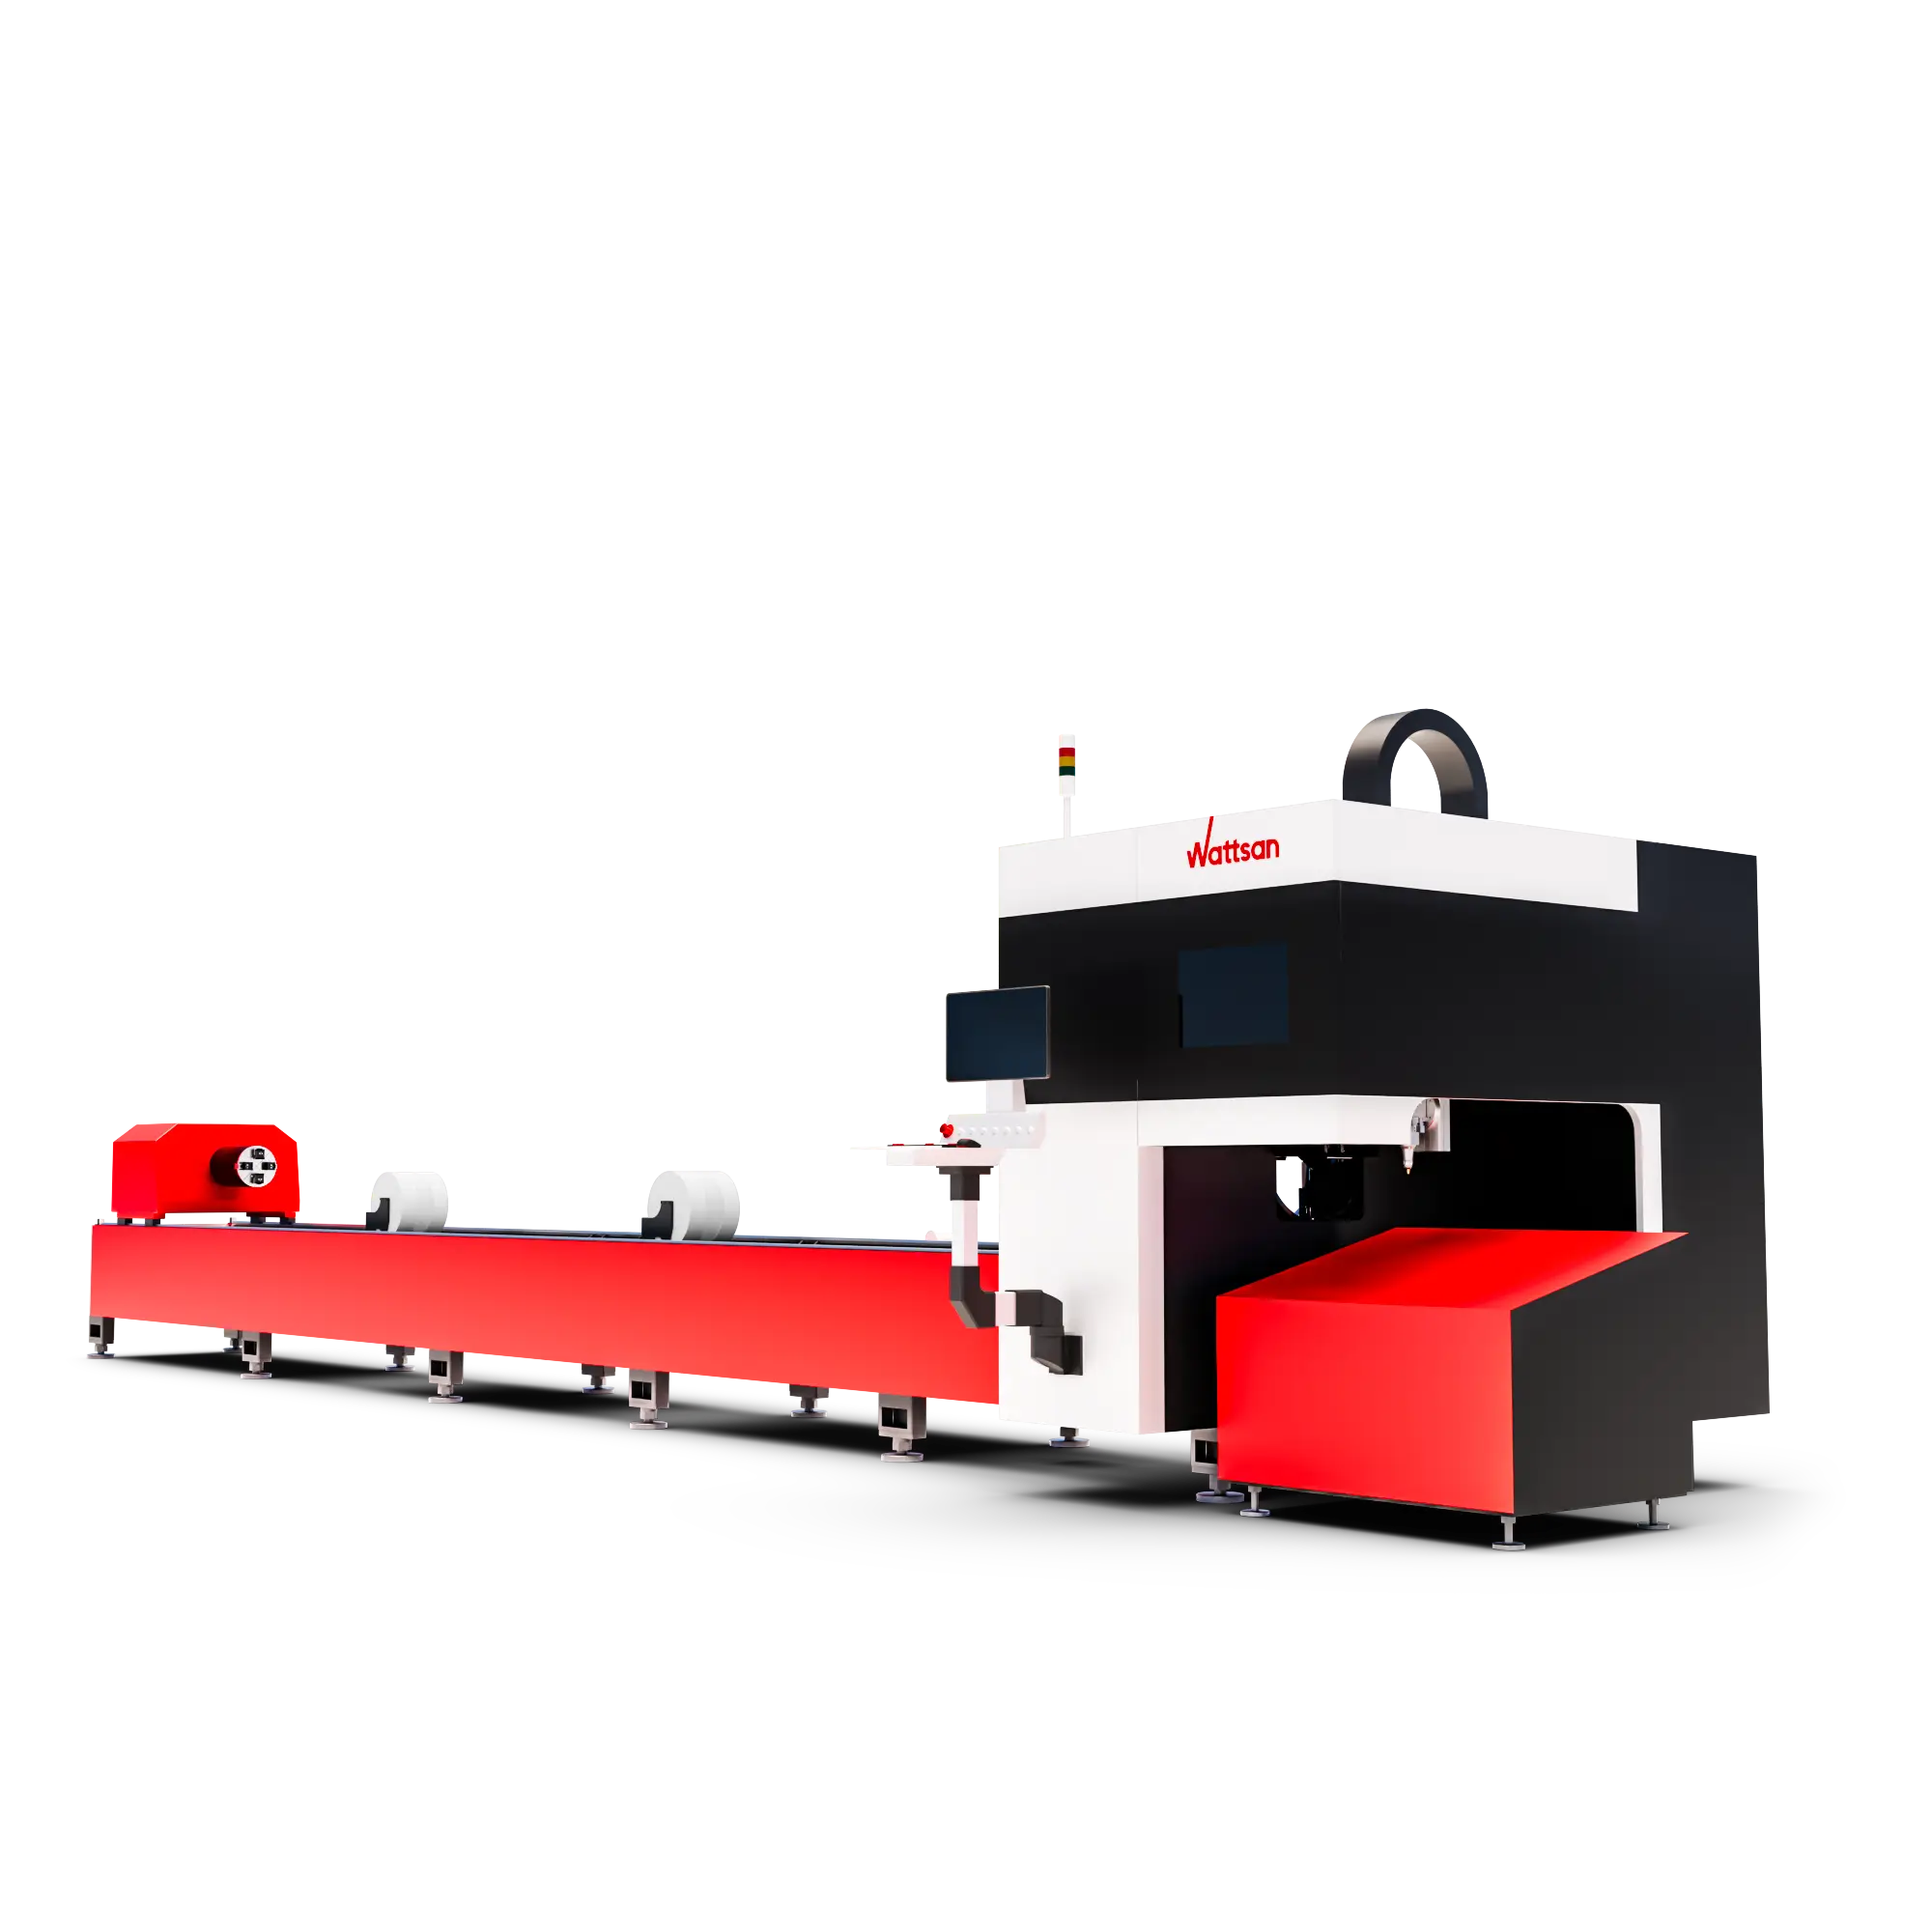
Fiberlaser-rørskæremaskiner
Rørskæremaskiner bruger en roterende spændepatron og en speciel rør- eller profilstøtte til at styre programmerede snit rundt om et tredimensionelt emne.
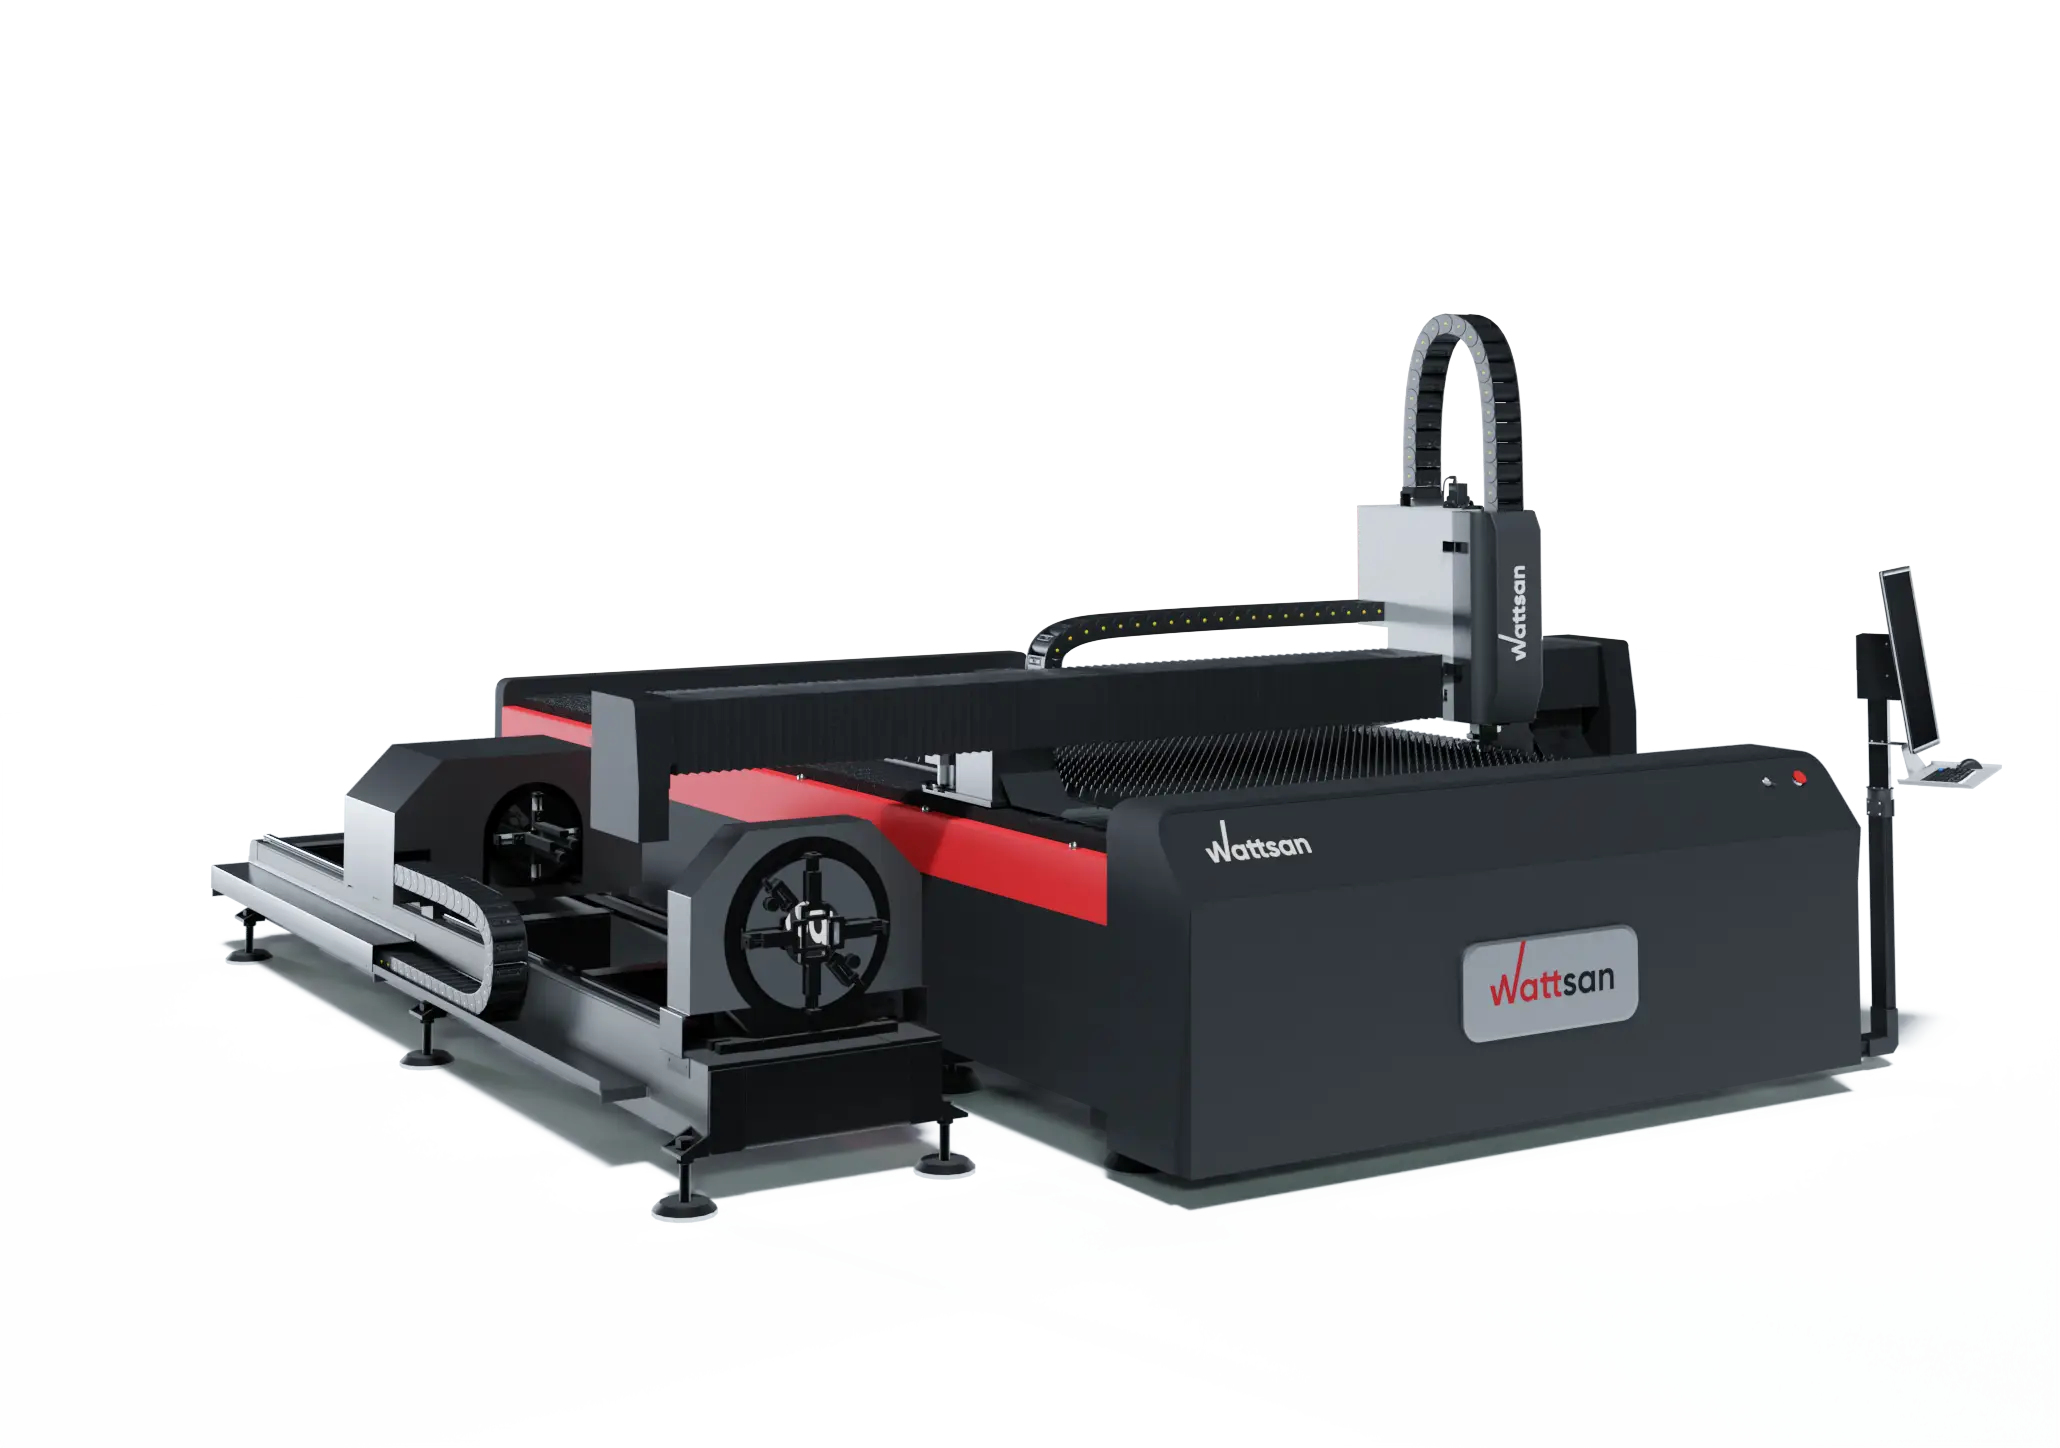
Kombinationsmaskiner til plader og rør
Nogle platforme integrerer bearbejdning af flade plader og rør i én maskine, med konfigurationsspecifikke afvejninger afhængigt af produktionsbehovene.
Hvilke materialer kan en fiberlaserskæremaskine skære?
Hvad kan en fiberlaser skære? I industrielle skæremaskiner anvendes teknologien primært til metaller såsom kulstofstål, rustfrit stål, aluminium, kobber, messing og titanium. Præcis hvilke materialer en fiberlaser kan skære – og med hvilken tykkelse, hastighed og kvalitet – afhænger af den samlede maskin- og proceskonfiguration.
At et materiale teknisk set kan skæres, betyder ikke, at enhver maskine kan skære alle kvaliteter eller tykkelser med samme hastighed eller kvalitet. Kapaciteten afhænger af kilden, stråleegenskaberne, skærehovedet, hjælpegassen, materialets tilstand, tykkelsen og validerede procesparametre. Udvalgte belagte metaller og legeringer kan også bearbejdes, hvis maskinen og processen er valideret til den specifikke anvendelse.
Standard industrielle ytterbium-fiberskærere er systemer, der er fokuseret på metal, og bruges typisk ikke til skæring af træ, akryl, glas, stof, plast eller kompositter.
Fordele og begrænsninger ved fiberlaserskæremaskiner
| Fordel | Nødvendige kvalifikationer |
|---|---|
| Berøringsfri skæring | Skæreværktøjet kommer ikke i kontakt med pladen, men forbrugsstoffer og maskindele kræver stadig vedligeholdelse |
| Høj hastighed på egnede metaller | Hastigheden afhænger af materiale, tykkelse, gas, geometri og den krævede kantkvalitet |
| Smalt snit og detaljerede konturer | Minimumsstørrelse og tolerance bestemmes ikke alene af spotstørrelsen |
| Effektiv fiberkilde | Forbruget for hele anlægget omfatter også køling, udvinding, drivsystemer, styring samt gasproduktion og -forsyning |
| Forarbejdning af reflekterende metaller er mulig | Kræver en kompatibel kilde, hoved, beskyttelse mod tilbagespejling og validerede parametre |
| CNC-automatisering og repeterbarhed | Pålidelig ubemandet produktion kræver overvågning, automatisering, vedligeholdelse og en stabil proces |
| Reduceret justering af åben stråle sammenlignet med traditionelle CO2-systemer | Optik i skærehovedet, beskyttelsesruder, dyser og mekaniske systemer kræver stadig inspektion og vedligeholdelse |
Fiberlaserskærer vs. CO₂-laserskærer
Fiber- og CO₂-laserskæremaskiner hører til forskellige kategorier inden for vigtigste typer af laserkilder, der anvendes i industrielle maskiner, og de to arkitekturer adskiller sig med hensyn til forstærkningsmedium, bølgelængde og stråleoverførsel.
| Funktion | Fiberlaserskæremaskine | Traditionel CO2-laserskæremaskine |
|---|---|---|
| Almindeligt forstærkningsmedium | Optisk fiber tilsat sjældne jordarter | CO2-baseret gasblanding |
| Almindelig industriel bølgelængde | Nær 1 μm for ytterbium-systemer | Normalt omkring 10,6 μm |
| Stråleoverførsel | Stort set lukket fiberlevering til nedstrøms optik | Almindelig stråleoverførsel i frit rum ved hjælp af spejle |
| Typisk fokus på materialet | Metaller | Ikke-metaller og, i egnede industrielle systemer med høj effekt, metaller |
| Skelnen vedrørende maskinvedligeholdelse | Ingen lang ekstern spejlvej, der skal justeres, i almindelige konstruktioner | Spejlvej og strålejustering er relevante i traditionelle konstruktioner |
CO₂-lasere er ikke ude af stand til at skære i metal – industrielle CO₂-systemer med høj effekt kan og vil skære i metal. Begrænsningen gælder hovedsageligt for CO₂-maskiner med lavere effekt til værkstedsbrug, ikke for teknologien som helhed. Se hvordan en CO2-laser fungerer.
Kræver en fiberlaserskæremaskine vedligeholdelse?
Selve den forseglede fiberlaserkilde kræver stort set ingen vedligeholdelse, men det gælder ikke for maskinen som helhed. Der er typisk behov for rutinemæssig opmærksomhed på beskyttelsesruder, dysens tilstand og centrering, skærehovedets optik i henhold til producentens procedure, kølevæske og kølesystem, filtrering og tilførsel af hjælpegas, udsugningsfiltre og kanaler, arbejdsbordets lameller og opsamlingsområder, smøring og bevægelseskomponenter samt kalibrering, sensorer og sikkerhedsafbrydere.
Vedligeholdelsesintervallerne varierer alt efter producent og model – tjek maskinens egen dokumentation i stedet for at stole på generelle tal såsom en universel levetid på 100.000 timer.
Er en fiberlaserskæremaskine sikker?
Den nærinfrarøde stråle, der anvendes ved fiberlaserskæring, er usynlig, men kan forårsage alvorlige øjen- og hudskader, og reflekteret stråling fra metal kan også være farlig. Passende tekniske sikkerhedsforanstaltninger er afgørende; afhængigt af maskinens konfiguration kan disse omfatte et beskyttende kabinet, sikkerhedslåse, stråleindkapsling, observationsvinduer med korrekt klassificering eller adgangsforanstaltninger til kontrollerede områder. Skæredampe og partikler skal udsuges, og belægninger eller ukendte materialer skal identificeres inden bearbejdning. Varmt materiale, gnister og brændbar forurening udgør en brandrisiko, og ved service kan der opstå farer, der ikke er til stede under normal drift.
Beskyttelsesbriller er ikke et standardprodukt: hvor det er påkrævet, skal de vælges ud fra den specifikke bølgelængde, optiske tæthed og opgave, og tekniske sikkerhedsforanstaltninger har forrang frem for personligt beskyttelsesudstyr. Producentens manual, operatøruddannelse, en stedsspecifik risikovurdering og gældende lokale regler har forrang frem for enhver generel oversigt.
Konklusion
En fiberlaserskæremaskine omdanner et digitalt design til en færdig metaldel gennem en koordineret sekvens af strålegenerering, stråleføring, fokusering, gennemboring, gasassisteret smeltefjernelse og CNC-styret bevægelse. Hvert delsystem er afhængigt af de andre: en kraftig kilde kan ikke kompensere for et dårligt justeret skærehoved, og præcis optik kan ikke kompensere for et ustabilt bevægelsessystem.
Ofte stillede spørgsmål om fiberlasermaskiner
Er en fiberlaser det samme som en fiberlaserskæremaskine?
Nej. En fiberlaser er den kilde, der genererer strålen; en fiberlaserskæremaskine er det komplette system – kilde, ledningsfiber, skærehoved, bevægelse og gasforsyning – der bruger denne stråle til at skære metal.
Smelter eller fordampes metal ved skæring med en fiberlaser?
Det smeltes primært. I de fleste standardprocesser til metalskæring er smeltning efterfulgt af gas-assisteret udstødning af smeltemassen er den dominerende mekanisme; delvis fordampning kan også forekomme, men fuldstændig fordampning er ikke typisk ved daglig skæring af plademetal.
Hvorfor har en fiberlaserskærer brug for hjælpegas?
Hjælpegas udstøder fysisk smeltet materiale fra skæresporet, hvilket laseren alene ikke kan fjerne. Afhængigt af gassen kan den også kontrollere eller understøtte kantoxidation og bidrage til at stabilisere processen.
Hvad er forskellen mellem laserskæring med ilt og med nitrogen?
Ilt reagerer kemisk med varmt metal, tilføjer energi gennem en eksoterm reaktion og efterlader en oxideret kant; det bruges hovedsageligt på kulstofstål og blødt stål. Nitrogen er stort set inert og udstøder smeltematerialet mekanisk uden at reagere, hvilket typisk giver en ren, oxidfri kant på materialer som rustfrit stål og aluminium.
Hvorfor har et fiberlaserskærehoved brug for autofokus?
Ikke alle fiberlaserskærehoveder har eller kræver autofokus. Når det er tilgængeligt, justerer autofokus strålens fokusposition uden at operatøren manuelt skal omplacere den optiske enhed, hvilket gør det nemmere at skifte mellem materialer, tykkelser, og skæreprocesser. Det optimerer ikke opgaven af sig selv; den korrekte fokusposition afhænger stadig af validerede parametre.
Hvad er skæresporet ved fiberlaserskæring?
Skæresporet er den smalle kanal, der dannes, når laserenergi smelter eller fjerner materiale, og hjælpegassen rydder det væk fra skærebanen. Skæresporets bredde påvirkes af strålepletstørrelsen, men er ikke identisk med denne, da gasstrøm, fokusposition og materialets opførsel også påvirker den endelige kanalbredde.
Kan en fiberlaserskærer skære i kobber og messing?
Ja, moderne systemer, der er konfigureret korrekt, kan det. Dette kræver en kilde og et skærehoved, der er kompatible med disse stærkt reflekterende metaller, tilstrækkelig beskyttelse mod tilbagespejling samt validerede parametre for legeringen og tykkelsen.

