Une machine de découpe au laser à fibre est un système à commande numérique (CNC) qui dirige un faisceau de haute puissance provenant d'une source laser à fibre à travers une tête de découpe, le focalise sur le métal et utilise un gaz d'assistance pour évacuer la matière en fusion tandis que la tête suit un parcours de découpe programmé. La source génère le faisceau, mais elle ne constitue pas à elle seule la machine : les optiques de transmission, le contrôle de mouvement, l’alimentation en gaz, le refroidissement et les systèmes de sécurité doivent tous fonctionner de concert pour que le processus permette de découper une pièce utilisable.
Cet article explique le principe de la découpe laser en retraçant l’ensemble du processus de découpe au laser à fibre, du dessin numérique à la pièce métallique finie : ce que contient la machine, comment ses sous-systèmes interagissent entre eux et comment le processus se déroule étape par étape. Pour en savoir plus sur les aspects physiques de la génération du faisceau à l’intérieur de la source, consultez comment un laser à fibre génère et amplifie la lumière.
Qu’est-ce qu’une machine de découpe laser à fibre ?
Une machine de découpe laser à fibre est un système de découpe thermique sans contact, commandé par CNC, utilisé principalement pour découper le métal. Elle combine plusieurs sous-systèmes distincts, chacun ayant une fonction spécifique :
- Une source laser à fibre génère le faisceau.
- Une fibre de transmission ou de traitement achemine le faisceau vers la tête de découpe.
- Une tête de découpe collimate, focalise et dirige le faisceau tout en injectant du gaz d’assistance.
- Un système de mouvement et un contrôleur CNC déplacent la tête ou la pièce à usiner le long d’une trajectoire programmée.
- Les systèmes de refroidissement, d’extraction, d’alimentation en gaz, de détection et de sécurité garantissent le bon déroulement du processus.
Le terme « fibre » décrit l’architecture de la source laser, et non la présence d’un câble à fibre optique quelque part dans la machine. Un système est considéré comme une machine de découpe laser à fibre lorsque son faisceau de découpe est généré par une source laser à fibre.
En anglais britannique, ce même équipement est appelé « fibre laser cutting machine » ; l’orthographe change, mais la technologie reste la même.
Quels sont les principaux composants d’une machine de découpe laser à fibre optique ?
La qualité de coupe et la disponibilité dépendent de la façon dont l’ensemble du système fonctionne de manière coordonnée, et non de la seule puissance de la source laser. Les sections ci-dessous présentent chaque sous-système et le rôle qu’il joue dans le résultat final.
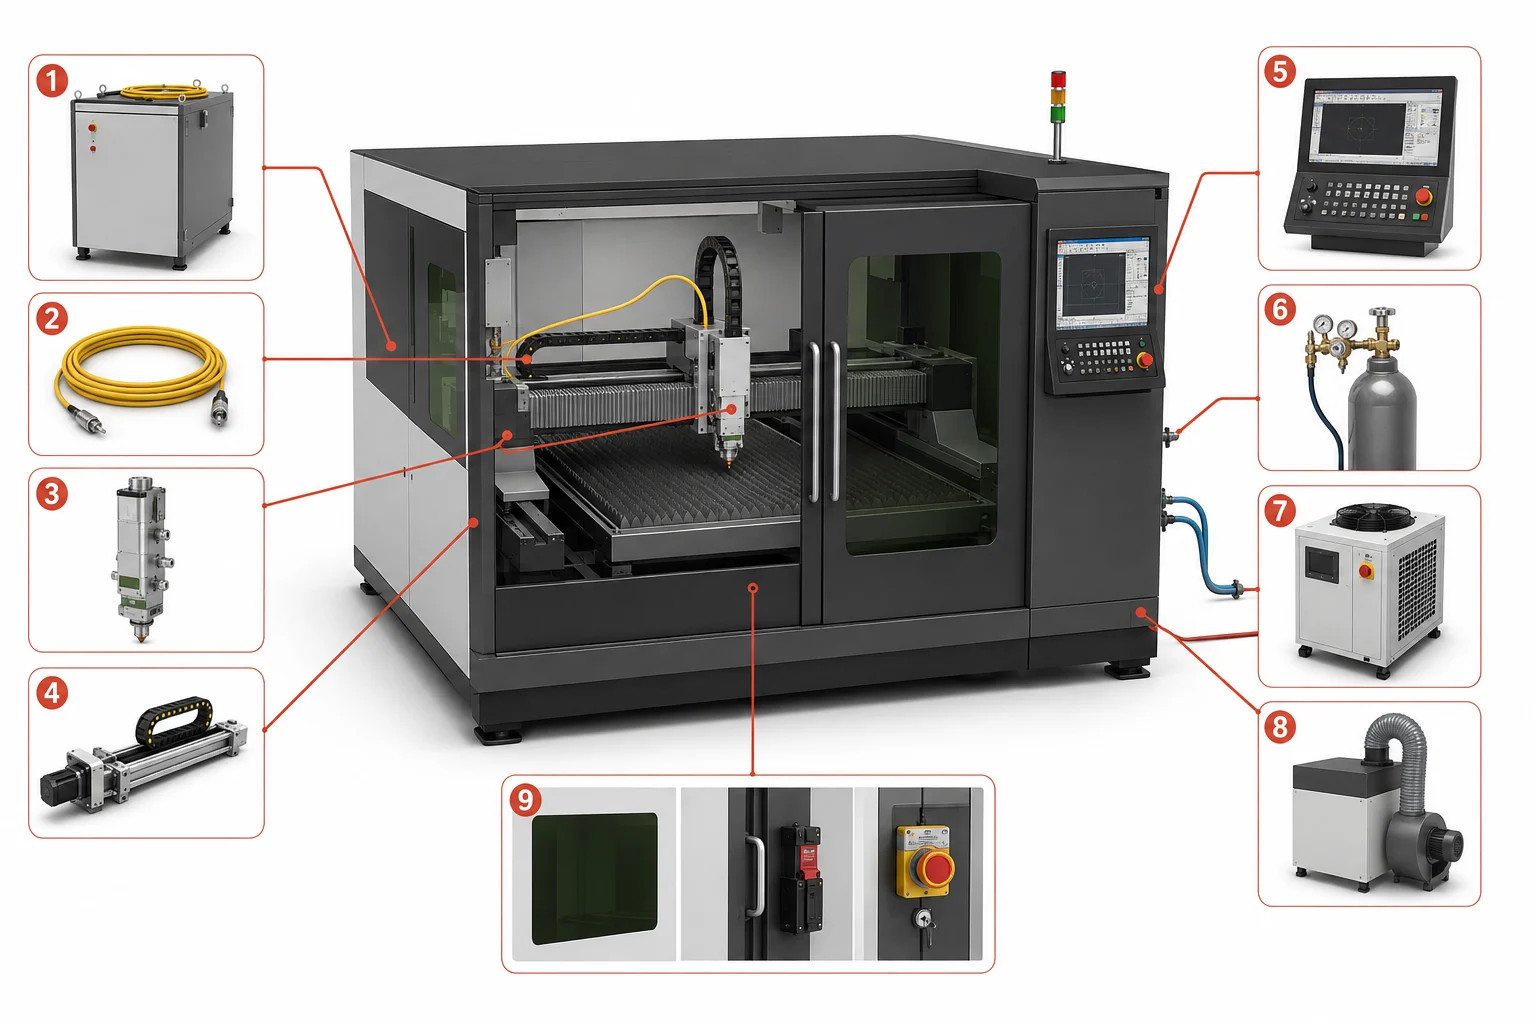
Légende : Les principaux systèmes d’une machine de découpe laser à fibre : 1 - Source laser à fibre, 2 - Fibre de transmission/traitement, 3 - Tête de découpe laser à fibre, 4 - Portique et système de mouvement, 5 - Contrôleur CNC et interface CAO/FAO, 6 - Système d’alimentation en gaz auxiliaire, 7 - Refroidisseur d’eau, 8 - Extraction et filtration des fumées, 9 - Enceinte de protection et systèmes de sécurité
Source laser à fibre
La source convertit l’énergie électrique en un faisceau laser contrôlé. Les découpeuses industrielles de tôles utilisent généralement des sources à fibre d’ytterbium à onde continue et haute puissance, dont la longueur d’onde dans le proche infrarouge et les caractéristiques du faisceau sont bien adaptées à de nombreuses applications industrielles de découpe de métaux. La source est l’un des sous-systèmes parmi plusieurs autres : elle fournit le faisceau, tandis que tous les éléments en aval déterminent la manière dont ce faisceau est acheminé, mis en forme et transformé en une découpe finie. Les lecteurs désireux d’en savoir plus sur les principes physiques fondamentaux de la production de lumière cohérente par les lasers y trouveront une explication du principe sous-jacent de l’émission stimulée.
Fibre de guidage du faisceau
Deux fibres distinctes interviennent dans un système laser à fibre, et il est utile de les distinguer. La fibre active dopée se trouve à l’intérieur de la source, là où la lumière est générée et amplifiée. La fibre de guidage, ou de traitement, est un composant distinct qui achemine le faisceau déjà généré depuis la source jusqu’à la tête de découpe.
Comme le faisceau circule dans ce chemin de fibre largement fermé, les systèmes à fibre évitent le long trajet ouvert de transmission du faisceau et l’alignement répété des miroirs externes que l’on retrouve dans les systèmes de découpe au CO₂ traditionnels. Cela ne signifie pas pour autant qu’une machine à laser à fibre ne comporte aucun miroir ; certaines architectures optiques utilisent encore des éléments réfléchissants au sein de la tête de découpe ou des ensembles de commutation de faisceau.
Tête de découpe laser à fibre
La tête de découpe ne génère pas le laser. Elle reçoit le faisceau provenant de la fibre de transmission, le prépare optiquement, maintient la position requise au-dessus de la pièce à usiner et fournit du gaz d’assistance à la zone de découpe. Trois groupes fonctionnels à l’intérieur de la tête se chargent de cette tâche.
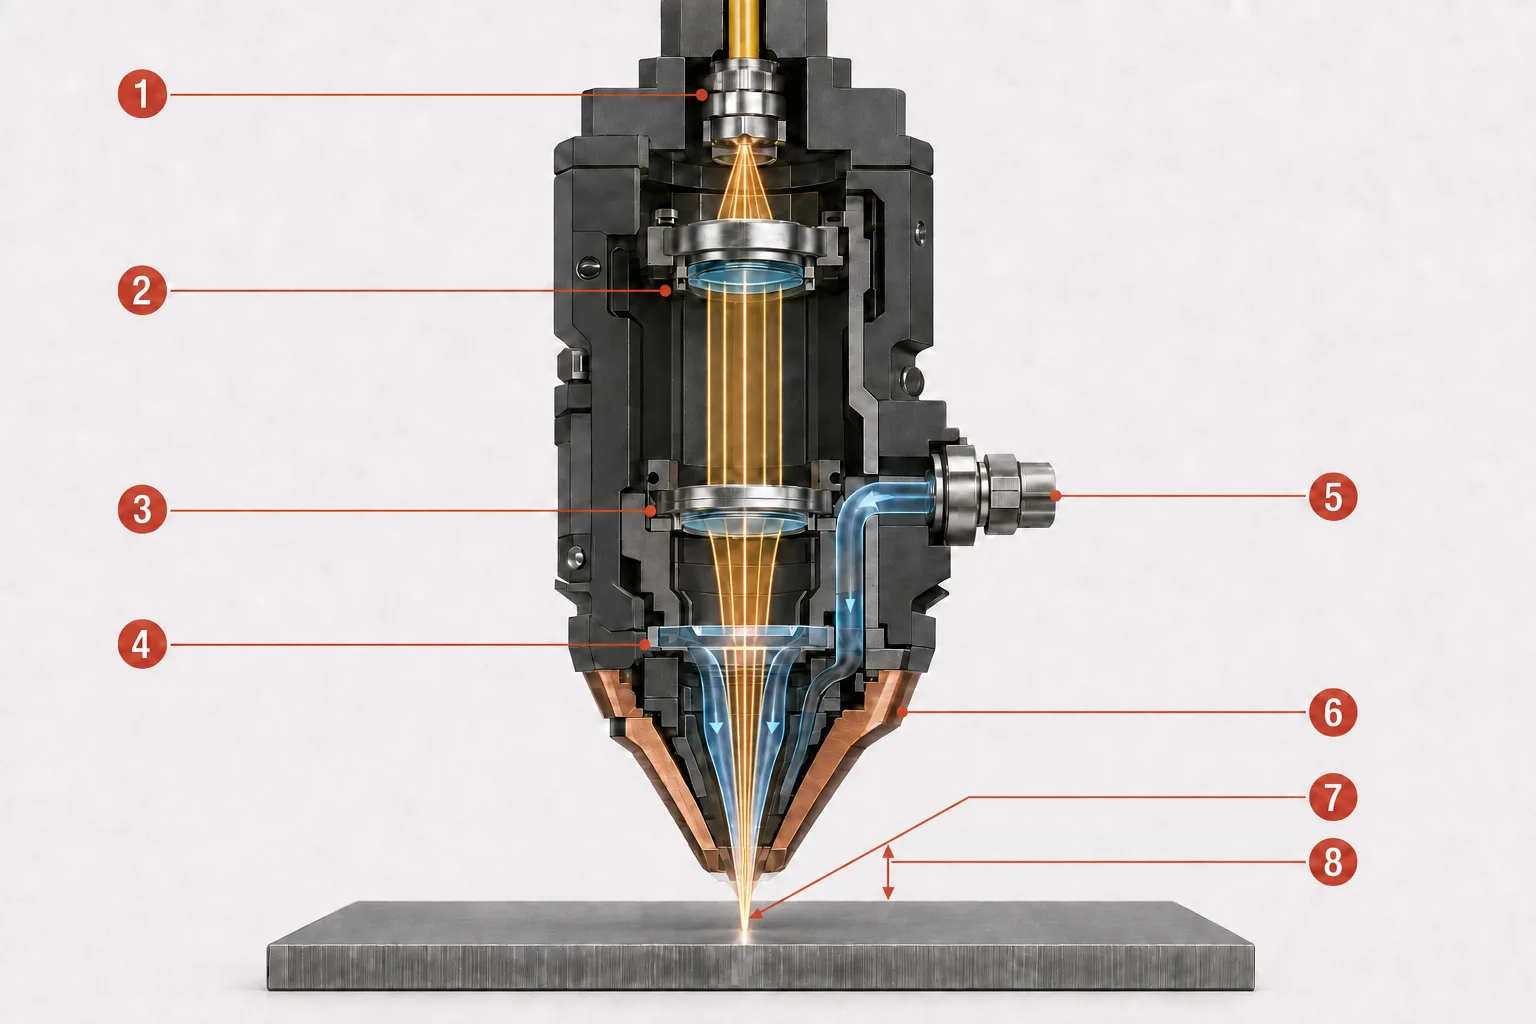
Légende : À l’intérieur d’une tête de découpe laser à fibre, la fibre de transmission (1) achemine le faisceau vers les optiques de collimation (2), qui forment un faisceau approximativement parallèle. Les optiques de focalisation (3) le concentrent ensuite à travers une fenêtre de protection remplaçable (4). Le gaz d’assistance pénètre par l’entrée (5) et s’écoule de manière coaxiale à travers la buse (6). Le faisceau atteint son point le plus étroit au niveau du foyer (7), tandis que la distance de travail (8) correspond à l’écart physique entre la pointe de la buse et la pièce à usiner. Le foyer est représenté au niveau de la surface du matériau à titre d’illustration ; sa position réelle peut se situer au-dessus, au niveau ou en dessous de la surface.
Collimation et focalisation du faisceau
Le faisceau sort de la fibre de transmission sous une forme divergente, est collimaté en un faisceau approximativement parallèle, puis focalisé en un petit point sur la pièce à usiner : sortie divergente de la fibre de transmission → faisceau collimaté → point focalisé sur la pièce à usiner.
Un spot plus petit concentre l’énergie sur une zone plus restreinte et peut augmenter la densité de puissance, mais la précision finale de la découpe n’est pas déterminée par la seule taille du spot ; l’alignement de la buse, la précision du mouvement et les paramètres du processus y contribuent tous. Considérez cette étape comme une loupe réglable associée à une buse à gaz contrôlée – bien que, contrairement à la lumière du soleil traversant le verre, la machine parte d’un faisceau contrôlé et utilise des optiques spécialisées pour positionner le foyer avec précision au sein d’un processus programmé.
Contrôle de la mise au point et de la hauteur
La position de mise au point désigne l’emplacement du point le plus étroit du faisceau – la taille du faisceau – par rapport à la surface du matériau ; elle peut être située au niveau de la surface, au-dessus ou en dessous de celle-ci, selon le processus. Un mécanisme de mise au point automatique l’ajuste automatiquement, sans que l’opérateur ait à repositionner manuellement l’ensemble optique.
La distance de travail est un paramètre lié mais distinct : il s’agit de l’écart physique entre la buse et la pièce à traiter. Un capteur capacitif détecte les variations associées à cette distance, et le système de contrôle de la hauteur utilise ce signal pour ajuster l’axe Z, maintenant ainsi un écart constant lorsque la tête se déplace sur des variations mineures de la tôle. Confondre la position de mise au point avec lapeut conduire à un diagnostic erroné lorsqu’une découpe échoue.
Fenêtre de protection, buse, et gaz d’assistance
Une ou plusieurs vitres de protection remplaçables contribuent à protéger les optiques de collimation et de focalisation, plus coûteuses, contre les projections, la vapeur, la fumée et d’autres contaminants ; certaines têtes utilisent plusieurs vitres le long du trajet optique. Il s’agit de composants de protection consommables, et non de la lentille de focalisation principale.
Le faisceau focalisé et le gaz d’assistance traversent la buse pour atteindre le même point sur la pièce. La buse façonne et dirige le jet de gaz qui évacue le matériau fondu de la rainure de coupe. Le diamètre de la buse, son état, son alignement et sa distance par rapport à la pièce à usiner influent tous sur l’éjection de la matière fondue : une buse endommagée ou décentrée est une cause fréquente de qualité irrégulière des bords.
Contrôleur CNC et logiciel de CAO/FAO
Quatre concepts interdépendants concourent à transformer une conception en une pièce finie :
- La CAO (conception assistée par ordinateur) définit ou importe la géométrie de la pièce.
- Le logiciel de FAO/imbrication positionne les pièces sur la tôle, crée les trajectoires d’outils et attribue les règles de traitement.
- Le contrôleur CNC (commande numérique par ordinateur) convertit le programme en mouvements coordonnés de la machine et en commandes de processus.
- Les paramètres de la machine comprennent la puissance du laser, la vitesse de découpe, la position de focalisation, la sélection du gaz d’assistance, la pression du gaz et les routines de perçage.
Système de mouvement, portique, et axe Z
Le mouvement X/Y suit le contour programmé sur la tôle, tandis que l’axe Z maintient la position de la tête de découpe par rapport à la pièce. Les servomoteurs, les guidages, la transmission, le retour d’information et l’étalonnage influencent tous la précision avec laquelle ce mouvement est exécuté : un spot laser précis ne peut compenser un châssis instable ou un axe mal étalonné. La conception de la transmission varie selon les modèles, qu’il s’agisse de systèmes à crémaillère et pignon ou à moteur linéaire ; il n’existe pas de technologie unique applicable à toutes les machines.
Bâti et table de travail
Le banc assure le châssis et le soutien structurel. Les lattes de la table de travail soutiennent la tôle tout en permettant au matériau en fusion, aux étincelles et aux débris de tomber dans la zone de collecte située en dessous. Les machines peuvent utiliser une table de travail fixe ou interchangeable ; les machines pour tôles, tubes et 3D utilisent chacune un système de serrage adapté à la forme de leur pièce.
Système d’alimentation en gaz auxiliaire
La machine nécessite un système d’alimentation en gaz régulé, garantissant une pression, débit et une pureté adaptés au procédé. L’oxygène, l’azote et l’air comprimé sont les trois gaz auxiliaires les plus courants ; ils seront abordés en détail plus loin dans cet article.
Refroidisseur d’eau
Un refroidisseur d’eau évacue la chaleur de composants spécifiques — généralement la source laser et/ou la tête de découpe — plutôt que de refroidir la découpe elle-même, qui est régie par l’interaction entre le faisceau et le matériau. Les circuits de refroidissement exacts varient selon la machine et le fabricant de la source.
Extraction et filtration des fumées
La découpe laser produit des fumées, des particules fines, du matériau vaporisé et des projections. L’extraction élimine l’air contaminé de la zone de découpe, contribuant ainsi à protéger les opérateurs, les optiques, les composants électroniques, ainsi que l’ensemble du lieu de travail. Elle ne garantit pas à elle seule la sécurité du traitement de tous les matériaux ou revêtements ; les matériaux inconnus doivent toujours être identifiés et faire l’objet d’une filtration appropriée.
Enceintes, verrouillages et systèmes de sécurité
Les machines industrielles sont généralement équipées d’arrêts d’urgence, de signaux d’alerte et de procédures de maintenance sécurisées bien définies, quelle que soit leur configuration. Selon sa conception, une machine peut être équipée d’un capot de protection intégral ou fonctionner au sein d’une zone laser contrôlée dotée d’autres mesures de sécurité techniques. Les modèles capotés utilisent en outre des portes ou des panneaux verrouillés, des hublots de visualisation correctement homologués et, le cas échéant, un système de détection d’incendie.
Toutes les machines blindées ne peuvent pas être automatiquement classées en « Classe 1 ». La classification dépend de la configuration certifiée complète et du niveau d’émission accessible en fonctionnement normal : un système blindé peut tout de même contenir un laser intégré de classe bien supérieure, et l’ouverture du blindage pour l’entretien modifie les conditions de risque.
Comment fonctionne une machine de découpe laser à fibre optique ? Étape par étape
Le fonctionnement d’une machine de découpe laser à fibre optique repose sur la collaboration de tous les sous-systèmes mentionnés ci-dessus, selon une séquence définie. Les étapes ci-dessous présentent cette séquence comme un processus continu, depuis le fichier de conception initial jusqu’à la pièce inspectée et découpée. Les étapes ci-dessous présentent cette séquence comme un processus continu, du fichier de conception initial à la pièce découpée et inspectée.
Étape 1 : La conception est réalisée dans un logiciel de CAO/FAO
La géométrie de la pièce est importée ou créée en CAO, puis disposée sur la tôle par imbrication. Le logiciel de FAO génère les trajectoires d’outils, définit l’ordre des contours, ajoute des entrées et des sorties, et attribue les paramètres de processus en fonction du matériau et de l’épaisseur sélectionnés.
Étape 2 : Le matériau est chargé et la tâche est configurée
L’opérateur ou un système de chargement automatisé positionne la tôle, le tube ou le profilé. La configuration de la tâche confirme ensuite le matériau et l’épaisseur, sélectionne les paramètres validés et le gaz d’assistance, et vérifie la buse, la vitre de protection, l’alimentation en gaz, le refroidissement, l’extraction et les systèmes de sécurité avant le démarrage.
Étape 3 : la source génère le faisceau et la fibre de transmission l’achemine vers la tête
L’énergie électrique est convertie en faisceau laser à l’intérieur de la source à fibre (voir l’article consacré à la technologie des lasers à fibre pour les principes physiques sous-jacents), puis le faisceau ainsi formé est acheminé vers la tête de découpe via la fibre de transmission.
Étape 4 : La tête de découpe focalise le faisceau et définit la distance de travail
Les optiques de la tête collimatent et focalisent le faisceau en un petit point de travail, tandis que la mise au point automatique et le contrôle capacitif de la hauteur règlent la position de mise au point et la distance de travail comme décrit ci-dessus.
Étape 5 : Le laser perce le métal
Avant de pouvoir commencer la découpe de contour, le faisceau doit généralement créer une ouverture initiale dans le matériau. Le perçage peut nécessiter un profil de puissance, une position de focalisation, un gaz ou un timing différents de ceux utilisés pour la découpe en régime permanent ; les matériaux plus épais rendent cette opération plus exigeante et peuvent générer des projections qui sollicitent la fenêtre de protection et la buse.
Étape 6 : le faisceau focalisé crée une zone de coupe en fusion
Le matériau absorbe une partie de l’énergie du faisceau, qui est concentrée sur une petite surface. La température augmente jusqu’à ce que le matériau fonde et, dans certaines conditions, se vaporise partiellement. Cela forme un canal étroit appelé « tranchant », et le matériau environnant peut présenter une zone affectée thermiquement. Dans la découpe courante de tôles, la fusion et l’éjection de la matière en fusion – et non la vaporisation complète – sont généralement les mécanismes dominants.
Étape 7 : Le gaz d'assistance évacue le matériau fondu
Un jet de gaz coaxial pousse le matériau fondu à travers le trait de coupe et hors de celui-ci. Selon le gaz utilisé, celui-ci peut également favoriser ou empêcher l'oxydation, influencer la température et la stabilité du processus, et avoir un impact sur les scories, la couleur des bords et les exigences de traitement en aval.
Étape 8 : le mouvement CNC forme le contour programmé
Le contrôleur CNC coordonne le laser, la tête de découpe, les axes, l’alimentation en gaz et la synchronisation du processus. Il peut moduler la vitesse et le comportement du processus au niveau des angles, des petits trous, des entrées de coupe ou des changements de géométrie, plutôt que de suivre chaque contour à une vitesse constante.
Étape 9 : Les pièces sont séparées et contrôlées
Une fois la découpe terminée, les pièces sont déchargées et inspectées pour vérifier la pénétration, la présence de scories ou de bavures, la largeur de la tranchée, la rugosité des arêtes, le conique, la teinte thermique et la conformité dimensionnelle. En fonction des résultats de l’inspection, les opérateurs peuvent ajuster les paramètres, remplacer la buse, inspecter les optiques ou recalibrer la machine.
Que se passe-t-il lorsque le laser rencontre le métal ?
La découpe résulte d’une brève séquence d’événements physiques au point de contact : le matériau absorbe l’énergie du faisceau, cette énergie se transforme en chaleur suffisamment rapidement pour faire fondre (et de vaporiser partiellement) un canal étroit, et le matériau fondu ainsi obtenu est évacué sans qu’aucun outil ne touche jamais la tôle. Les trois sections ci-dessous retracent cette séquence, en commençant par la manière dont le métal absorbe l’énergie du faisceau.
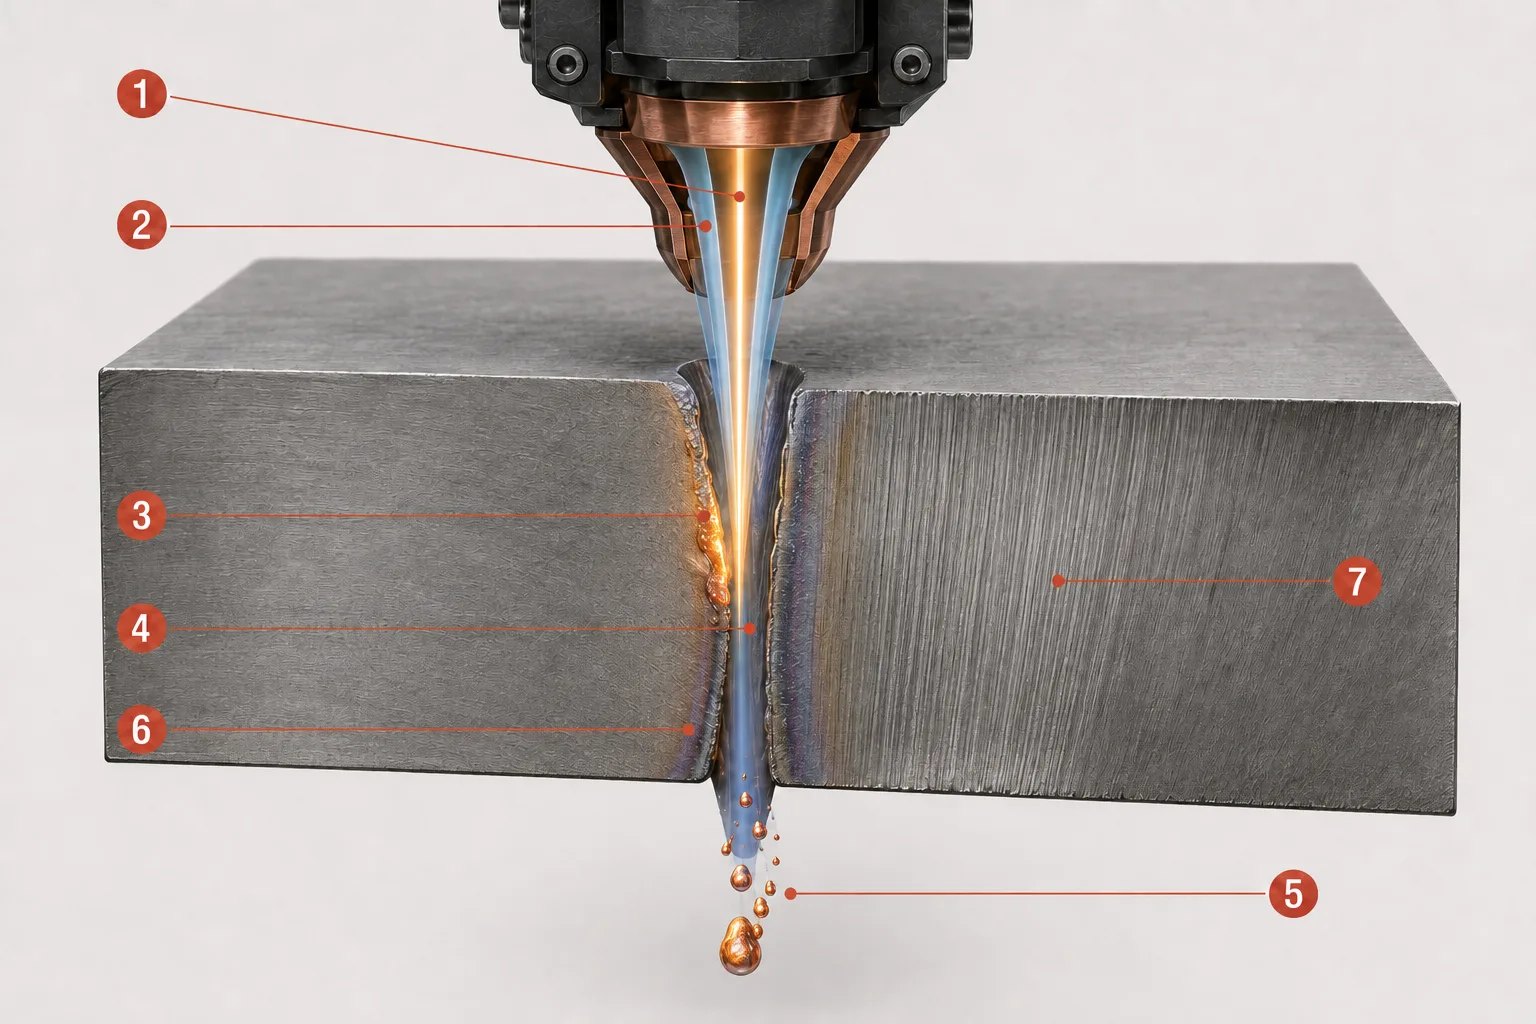
Panneau : Au niveau de la zone de découpe, le faisceau laser focalisé (1) chauffe une zone étroite tandis que le jet de gaz d'assistance coaxial (2) repousse le matériau en fusion vers le bas. La zone de fusion (3) se forme au niveau du front de coupe actif et laisse un canal étroit appelé « tranchant » (4). La matière fondue expulsée (5) sort par la face inférieure de la tôle, tandis qu’une zone affectée par la chaleur étroite (6) subsiste à côté de la rainure et que des lignes de traînée ou stries (7) se forment sur la paroi de la découpe. L’illustration est schématique et n’est pas à l’échelle.
Absorption et transfert thermique
Le métal n’absorbe pas de manière uniforme toute l’énergie laser incidente. L’absorption dépend de la longueur d’onde, de l’alliage, de l’état de surface, de la température, des revêtements et des couches d’oxyde, et le comportement d’une surface peut changer à mesure qu’elle se réchauffe. La découpe devient possible lorsque l’énergie est transmise à une petite zone plus rapidement que la chaleur ne peut s’en échapper.
Fusion, vaporisation limitée et formation du trait de coupe
- Bain de fusion / zone fondue : région localisée du matériau qui a été chauffée au-delà de son point de fusion.
- Vaporisation : transformation du matériau chauffé en vapeur. Dans la plupart des procédés de découpe de tôles, elle ne se produit que de manière limitée, la fusion étant prédominante.
- Rainure de coupe : canal étroit formé lorsque l’énergie laser fait fondre ou enlève du matériau et que le gaz d’assistance l’évacue du trajet de coupe.
- Zone affectée thermiquement (ZAT) : région de matière environnante dont les propriétés ont été modifiées par la chaleur sans avoir été fondue.
- Scories : matière fondue qui s’est resolidifiée et qui adhère à la face inférieure de la découpe.
- Lignes de traînée / striations : marques fines, quasi verticales, visibles sur un bord de coupe, formées au fur et à mesure que le processus progresse à travers l’épaisseur du matériau.
Une zone affectée par la chaleur étroite, un bord sans bavure ou une découpe parfaitement nette sont des résultats possibles du procédé, mais ne constituent pas des garanties : ils dépendent de la configuration globale de la machine, du matériau et des paramètres.
Pourquoi le procédé est sans contact
Aucun outil de découpe mécanique n’exerce de pression sur la pièce, ce qui réduit la déformation due à la force d’outil et élimine l’usure de la lame. « Sans contact » ne signifie pas « sans usure » ni « sans entretien » : les buses, les vitres de protection, les lattes de la table de travail, les filtres et les systèmes mécaniques nécessitent toujours un entretien régulier et un remplacement.
Comment le faisceau laser et le gaz d’assistance enlèvent-ils le métal ?
La chimie du gaz d’assistance et le mécanisme de découpe sont les deux facettes d’un même procédé : le gaz détermine ce qui se passe au niveau du bord de coupe, tandis que le mécanisme décrit comment le faisceau et le jet de gaz enlèvent ensemble la matière. Les sections ci-dessous associent chaque gaz à son mécanisme dominant et à son résultat typique.
L'azote et la découpe par fusion
L'azote est utilisé comme gaz de découpe largement inerte dans la découpe par fusion : le faisceau fournit la chaleur de découpe, tandis que le jet de gaz éjecte mécaniquement la matière en fusion plutôt que de réagir avec elle. Comme l'azote protège le bord chaud de l'air, cette combinaison produit généralement un bord propre et exempt d’oxyde, ce qui explique son utilisation courante sur l’acier inoxydable, l’aluminium et d’autres métaux adaptés. Une pression et un débit élevés peuvent être nécessaires, ce qui peut entraîner une consommation de gaz importante.
Découpe à l’oxygène et découpe réactive
L’oxygène est à l’origine de la découpe réactive, ou à la flamme, : il réagit avec le métal chaud approprié, apportant de l’énergie au processus par le biais d’une réaction exothermique, et est couramment associé au carbone et à l’acier doux. Le bord de coupe obtenu est oxydé, et cette couche d’oxyde peut affecter les opérations ultérieures de soudage, de revêtement ou de peinture. L’oxygène n’est pas systématiquement l’option la plus rapide ou la meilleure pour tous les métaux et toutes les épaisseurs.
Découpe à l’air comprimé
L’air comprimé contient à la fois de l’azote et de l’oxygène, et peut constituer une option économique pour certaines applications. La teneur en oxygène n’a qu’un effet réactif limité ; une certaine oxydation peut donc subsister sur le bord. Les performances dépendent de la pression, du débit, de la qualité de l’air, de sa sécheresse, de la filtration, du matériau, de l’épaisseur et de la finition requise pour le bord. L’air comprimé ne remplace pas systématiquement une alimentation dédiée en azote ou en oxygène.
Découpe par sublimation
La découpe par sublimation enlève le matériau principalement par vaporisation, avec une fusion minimale. Les principaux mécanismes sont la découpe par fusion, la découpe réactive et la découpe par sublimation, mais les découpeuses industrielles à fibre optique pour tôles s'appuient principalement sur les deux premiers ; la sublimation est davantage adaptée aux applications spécialisées et de précision.
Le mécanisme de découpe et le mode temporel du laser constituent des axes de classification distincts : les découpes par fusion, réactive et par sublimation décrivent la manière dont le matériau est enlevé, tandis que les modes « onde continue » (CW), quasi-onde continue (QCW) et pulsé décrivent la manière dont la source émet le faisceau — ces termes ne sont pas interchangeables.
Le tableau ci-dessous compare directement les trois gaz auxiliaires :
| Gaz | Rôle principal | Utilisation courante | Caractéristiques typiques des bords | Limitation importante |
|---|---|---|---|---|
| Oxygen | Permet de couper grâce à une réaction d'oxydation exothermique | Principalement le carbone et l’acier doux | Bord oxydé | L'oxyde devra peut-être être éliminé avant le traitement en aval |
| Azote | Les éjections fondent sans oxyder délibérément le bord | Acier inoxydable, aluminium et autres métaux adaptés | Bord propre et exempt d’oxyde lorsque le procédé est correct | Peut nécessiter une pression, un débit et une consommation de gaz élevés |
| Air comprimé | Éjecte la matière fondue avec une contribution limitée de l'oxygène | Sélection de métaux et d’épaisseurs adaptés | Une certaine oxydation est possible | La qualité dépend fortement de la préparation de l’air et des exigences du procédé |
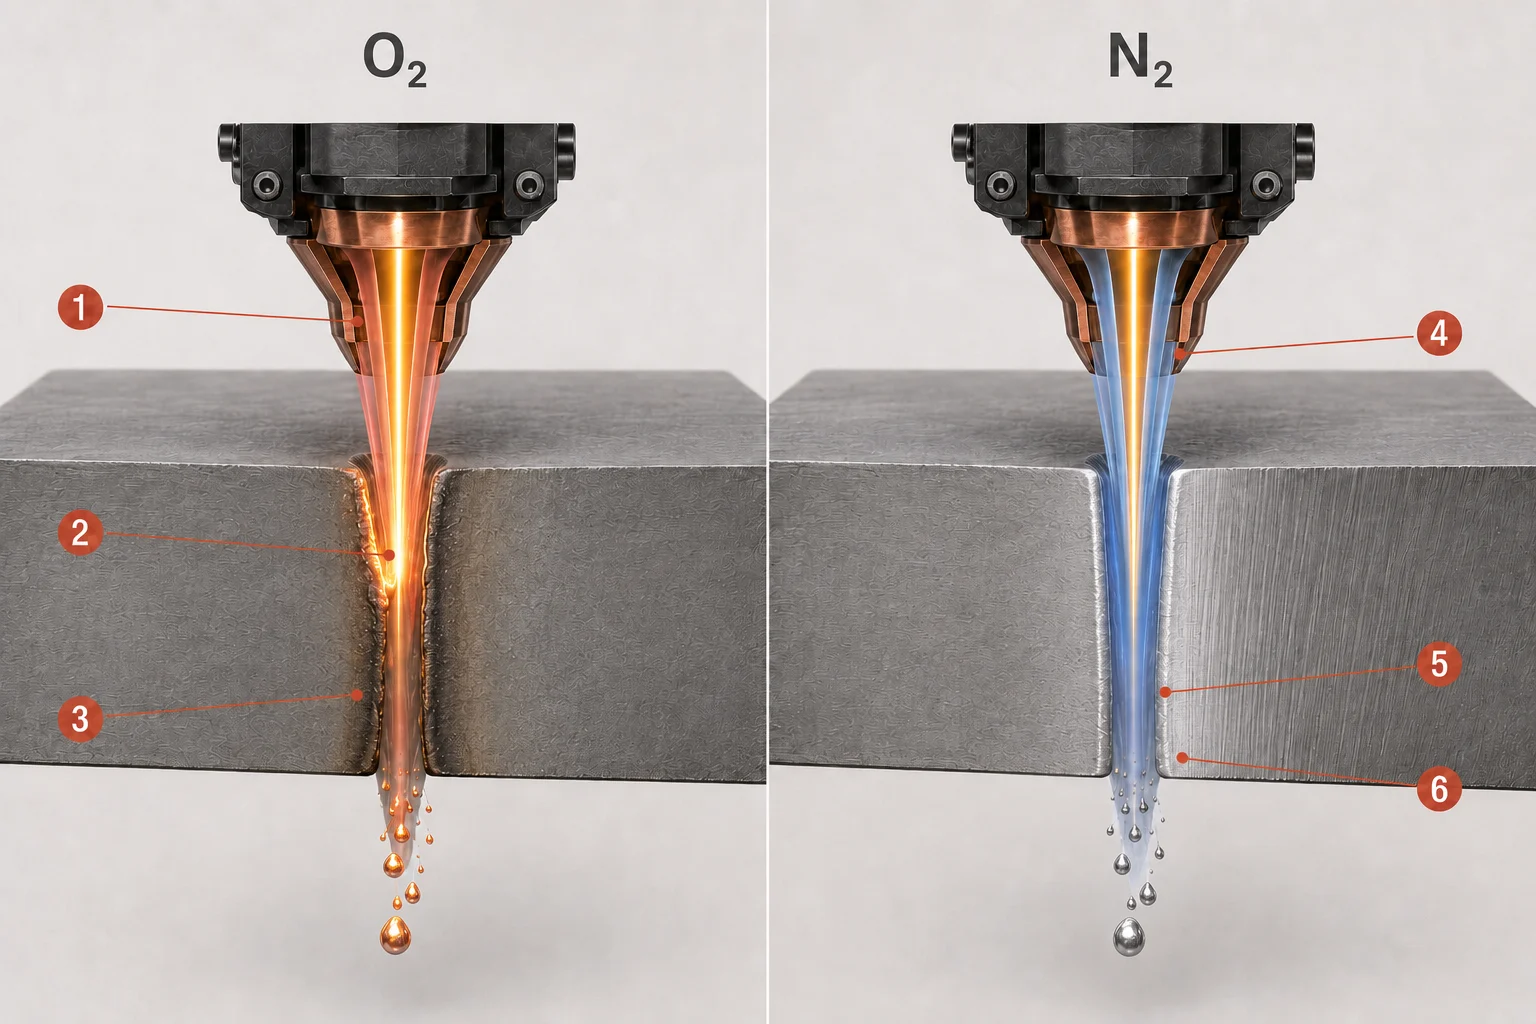
Légende : Dans la découpe réactive assistée par l'oxygène, le flux d'oxygène (1) évacue le matériau fondu tandis qu'une réaction d'oxydation exothermique (2) apporte de la chaleur au processus et laisse un bord de coupe oxydé (3). Dans la, le flux d’azote (4) éjecte mécaniquement la matière fondue sous pression (5) et peut produire un bord propre et non oxydé (6) lorsque les paramètres du procédé sont corrects. L’illustration montre des différences typiques ; les résultats réels dépendent du matériau, de l’épaisseur et des réglages de la machine.
Qu’est-ce qui détermine la qualité de la découpe et la précision de la pièce finie ?
Aucun réglage ne détermine à lui seul la qualité de la découpe. Chaque paramètre du procédé modifie une condition physique au niveau de la zone de découpe, et cette condition produit un résultat visible sur le bord fini. Le tableau ci-dessous établit le lien entre les principales variables — puissance du laser, , la position de focalisation, la pression et le débit du gaz, l’alignement de la buse, la distance de travail et l’état du matériau — aux changements physiques qui en découlent et à ce qu’un lecteur pourrait observer si cette variable s’écarte de la valeur cible :
| Variable | Quels changements physiques | Résultat visible possible en cas d’erreur |
|---|---|---|
| Puissance du laser | Énergie délivrée à la zone de découpe | Coupe incomplète, surchauffe, trait de coupe plus large ou quantité excessive de scories |
| Vitesse de coupe | Temps d’interaction et énergie par unité de longueur | Absence de pénétration, traces de brûlure, bord irrégulier ou apport de chaleur excessif |
| Position du foyer | Taille du spot et répartition de l'énergie sur l'épaisseur | Conicité, tranchée plus large, rugosité ou pénétration instable |
| Pression/débit de gaz | Force d'éjection de la matière fondue et comportement de protection/réaction | Scories au fond, oxydation, rainure irrégulière ou découpe instable |
| Alignement de la buse | Relation coaxiale entre le faisceau et le jet de gaz | Qualité des bords inégale selon le sens de découpe |
| Distance de sécurité | Géométrie de la buse à gaz et position de la tête | Processus instable, scories ou risque de collision |
| État du matériau | Absorption, conduction thermique et réaction de surface | Démarrage irrégulier, rugosité, projections ou variations sur la tôle |
Il s’agit là de relations possibles plutôt que d’un tableau de diagnostic exhaustif, et un même défaut visible peut souvent trouver son origine dans plusieurs causes.
Tranche de coupe, précision, répétabilité et tolérance
Au-delà des paramètres individuels, la précision finale dépend de l’ensemble du système : qualité de la source et du faisceau, optique de la tête de coupe, alignement, interpolation CNC, réponse des servomoteurs, rigidité du châssis, étalonnage, alimentation en gaz, planéité du matériau et état des consommables. Plusieurs termes connexes décrivent différents aspects de ce résultat et ne doivent pas être considérés comme des grandeurs équivalentes :
- Taille du spot du faisceau - le diamètre du faisceau focalisé au niveau de la pièce à usiner.
- Largeur de tranchis - la largeur réelle du matériau enlevé pendant la découpe, qui est influencée par la taille du spot mais n’est pas identique à celle-ci.
- Précision de positionnement de la machine - la précision avec laquelle la machine peut se déplacer vers une position commandée.
- Répétabilité - capacité de la machine à revenir de manière constante à la même position au cours de plusieurs cycles.
- Tolérance de la pièce finie - variation dimensionnelle admissible sur la pièce finie, qui reflète l’effet combiné de tous les facteurs ci-dessus.
Quels sont les différents types de machines de découpe laser à fibre optique ?
Les machines de découpe laser à fibre optique sont disponibles en plusieurs configurations, chacune adaptée à différentes formes de pièces.
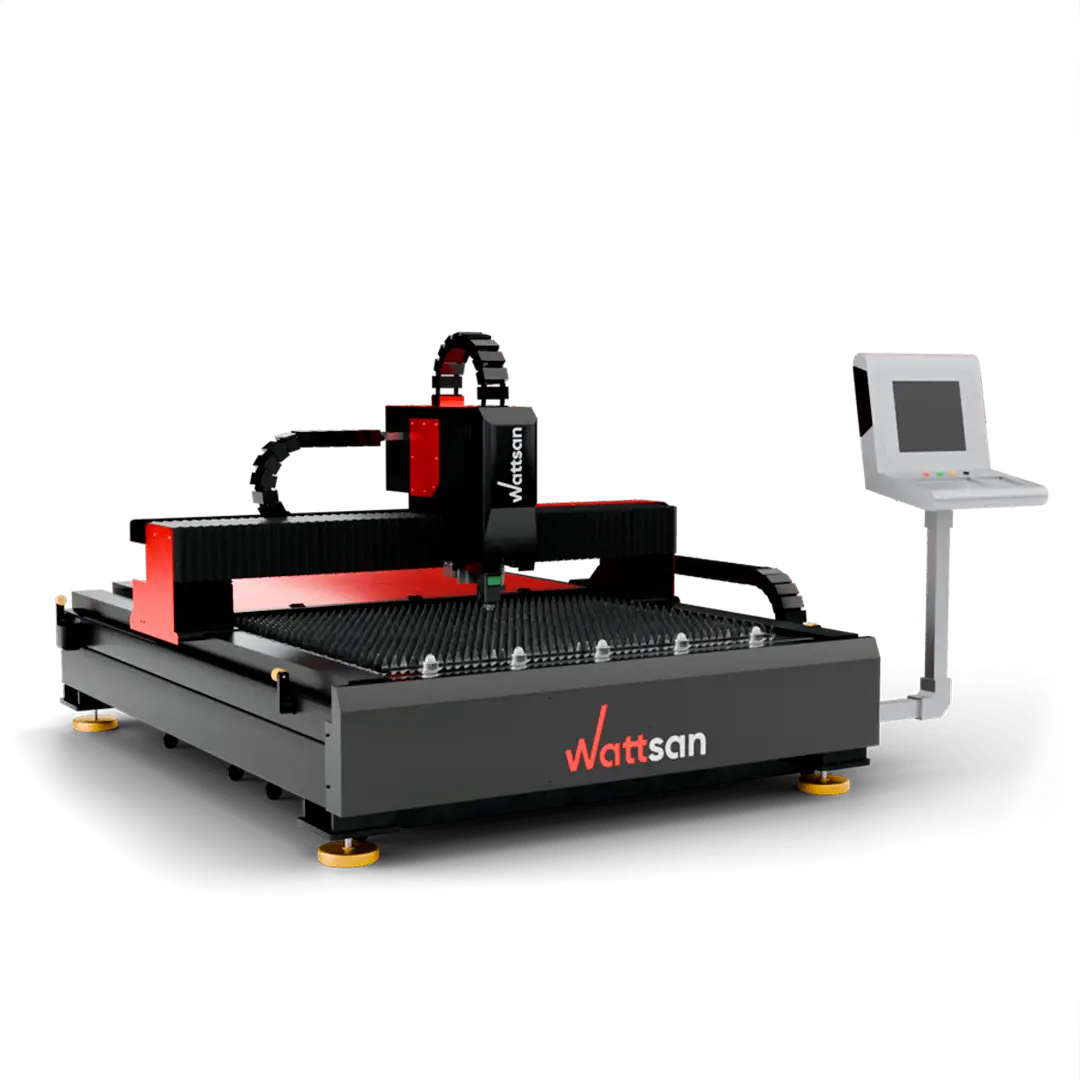
Découpeuses laser à fibre pour tôles plates
La configuration la plus courante utilise un portique se déplaçant au-dessus d’une table fixe ou interchangeable, conçue pour la découpe de tôles et de plaques plates.
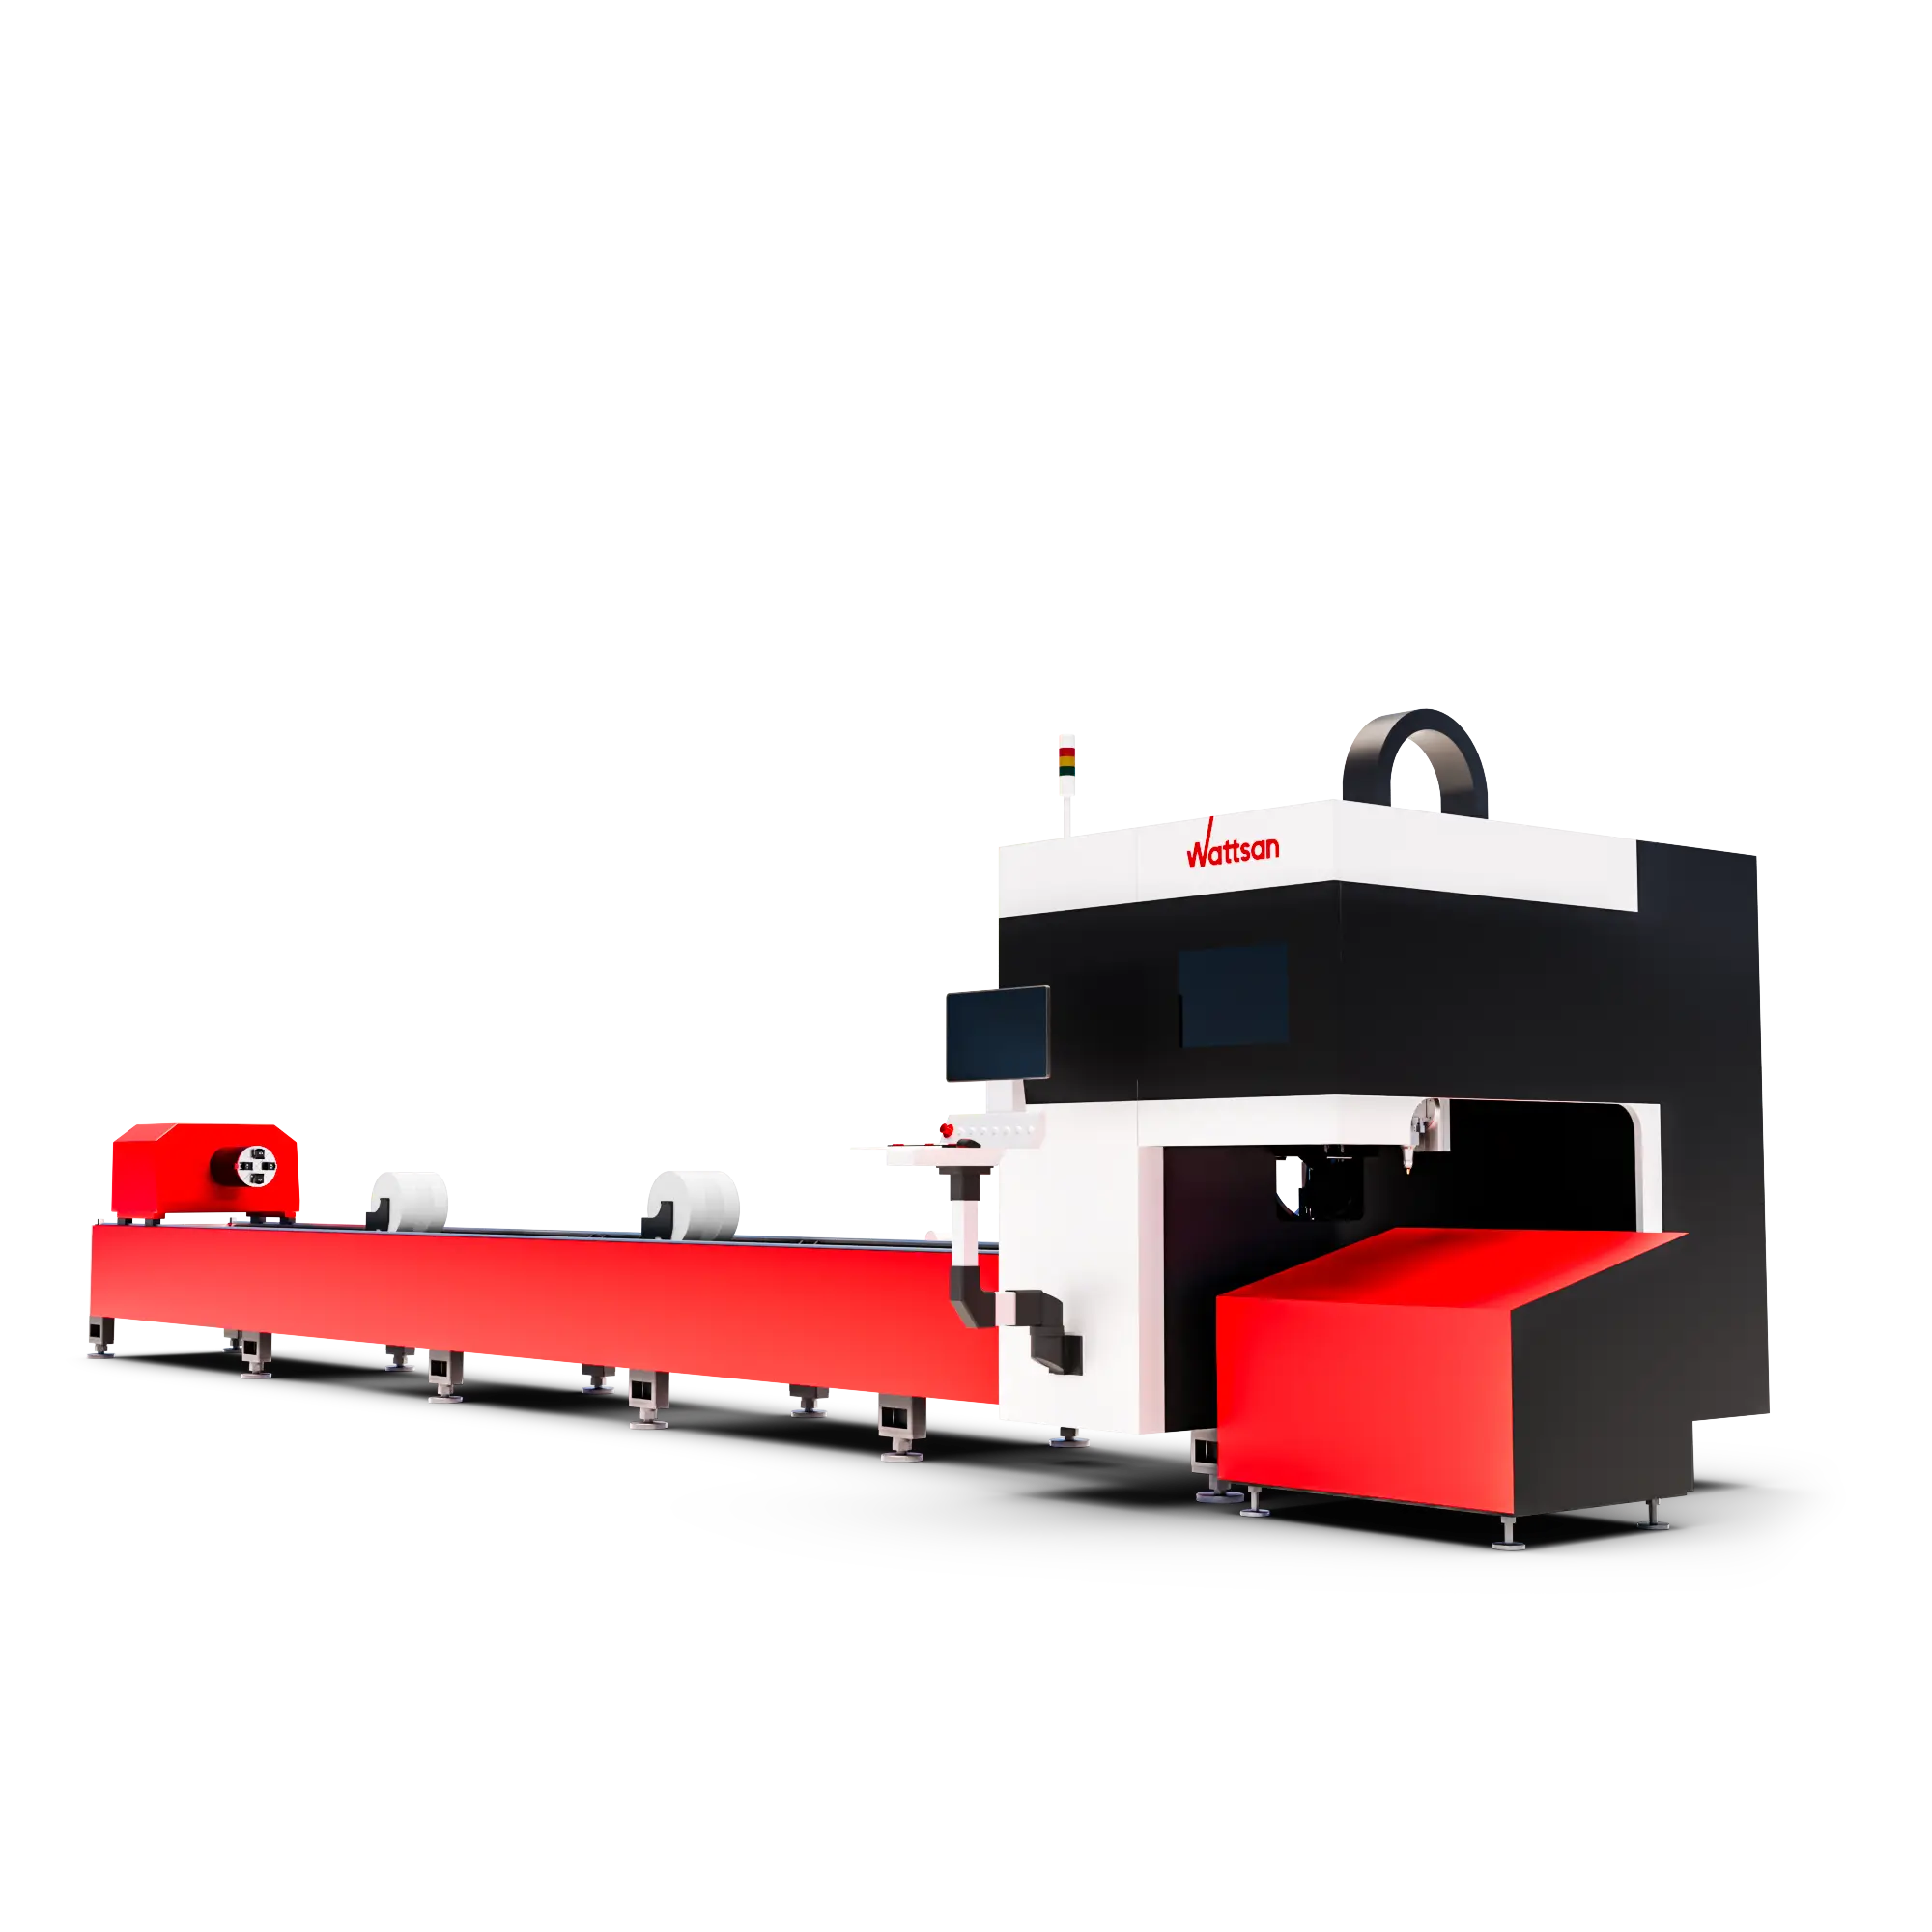
Machines de découpe laser à fibre pour tubes
Les machines de découpe de tubes utilisent un mandrin rotatif et un support dédié aux tubes ou profilés pour guider les découpes programmées autour d’une pièce tridimensionnelle.
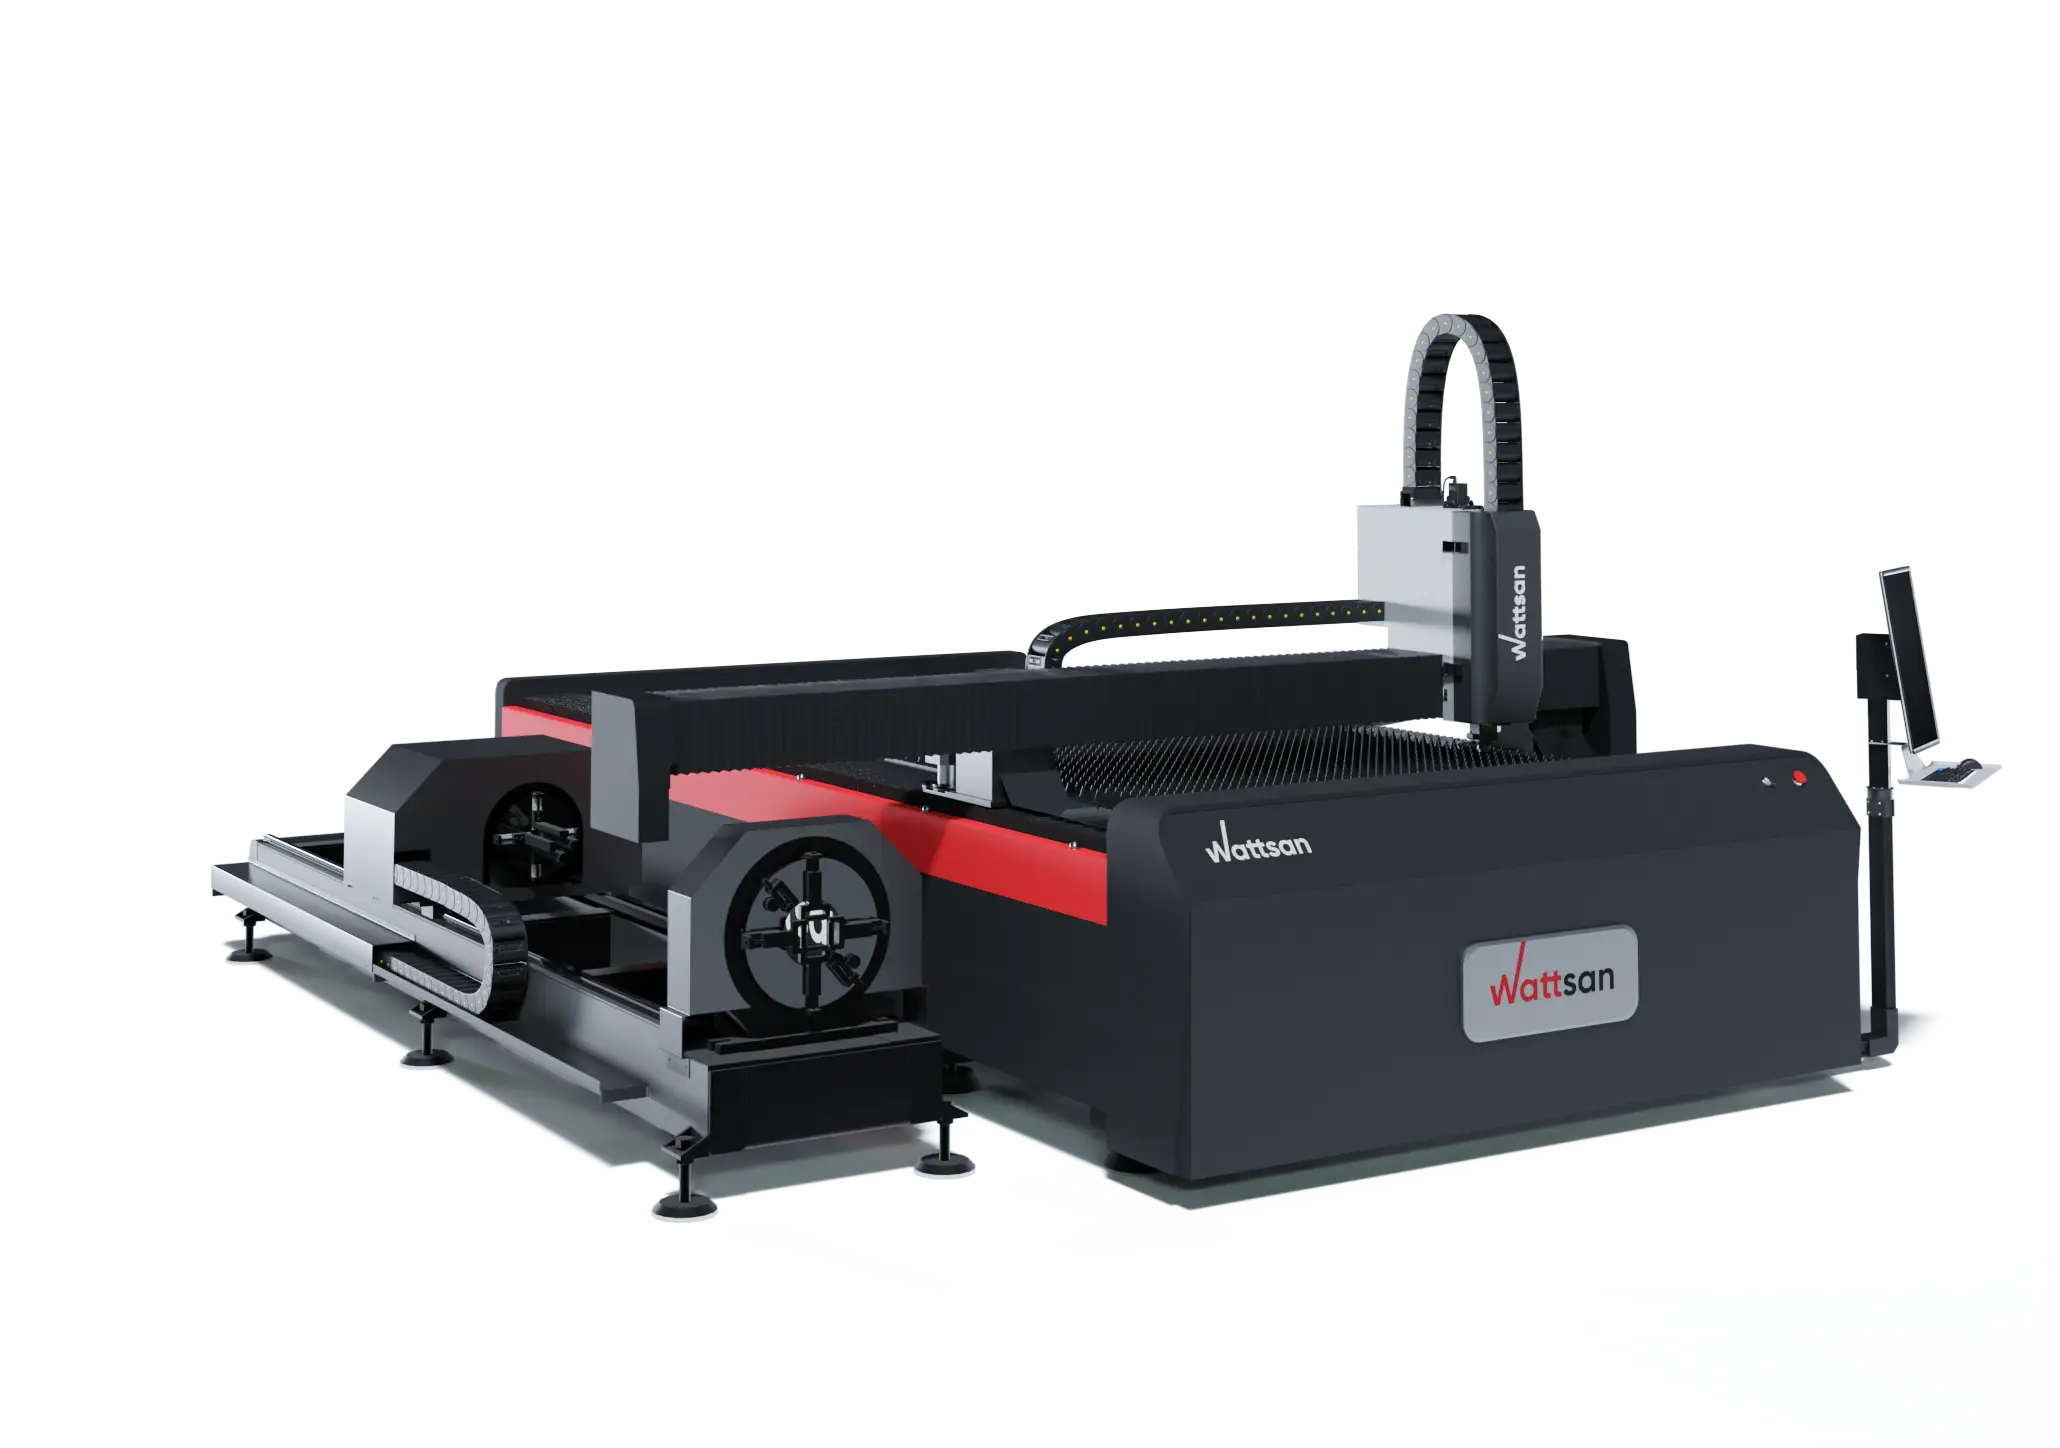
Machines combinées pour tôles et tubes
Certaines plateformes intègrent des capacités d’usinage de tôles plates et de tubes sur une seule machine, avec des compromis spécifiques à la configuration en fonction des besoins de production.
Quels matériaux une machine de découpe laser à fibre peut-elle découper ?
Que peut découper un laser à fibre ? Dans les machines de découpe industrielles, cette technologie est principalement utilisée pour les métaux tels que l’acier au carbone, l’acier inoxydable, l’aluminium, le cuivre, le laiton et le titane. Les matériaux précis qu’un laser à fibre peut découper – ainsi que leur épaisseur, la vitesse de découpe et la qualité obtenue – dépendent de la configuration complète de la machine et du processus.
Le fait qu’un matériau soit techniquement découpable ne signifie pas que toutes les machines puissent découper toutes les nuances ou toutes les épaisseurs à la même vitesse ou avec la même qualité. Les capacités dépendent de la source, des caractéristiques du faisceau, de la tête de découpe, du gaz d'assistance, de l'état du matériau, de son épaisseur et des paramètres de processus validés. Certains métaux et alliages revêtus peuvent également être traités lorsque la machine et le processus ont été validés pour cette application spécifique.
Les découpeuses industrielles standard à fibre d’ytterbium sont des systèmes destinés aux métaux et ne sont généralement pas utilisées pour découper le bois, l’acrylique, le verre, le tissu, les plastiques ou les composites.
Avantages et limites des machines de découpe laser à fibre
| Avantage | Qualifications requises |
|---|---|
| Découpe sans contact | Aucun outil de découpe n’entre en contact avec la feuille, mais les consommables et les pièces de la machine nécessitent tout de même un entretien |
| Vitesse élevée sur les métaux adaptés | La vitesse dépend du matériau, de l'épaisseur, du gaz, de la géométrie et de la qualité de coupe requise |
| Tranchée étroite et contours détaillés | La taille minimale des détails et la tolérance ne sont pas déterminées uniquement par la taille du spot |
| Source de fibres efficace | La consommation totale de la machine inclut également le refroidissement, l’extraction, les entraînements, les commandes et la production/l’alimentation en gaz |
| Le traitement des métaux réfléchissants est possible | Nécessite une source compatible, une tête, une protection contre la réflexion arrière et des paramètres validés |
| Automatisation CNC et répétabilité | Une production fiable et sans surveillance nécessite une surveillance, une automatisation, une maintenance et un processus stable |
| Alignement du faisceau ouvert réduit par rapport aux systèmes CO₂ traditionnels | L'optique de la tête de découpe, les vitres de protection, les buses et les systèmes mécaniques nécessitent toujours une inspection et un entretien |
Découpeuse laser à fibre optique vs découpeuse laser CO₂
Les machines de découpe laser à fibre optique et au CO₂ appartiennent à des segments différents du principaux types de sources laser utilisées dans les machines industrielles, et leurs architectures diffèrent par le milieu actif, la longueur d’onde et le mode de transmission du faisceau.
| Fonctionnalité | Machine de découpe laser à fibre | Machine de découpe laser CO₂ traditionnelle |
|---|---|---|
| Milieu actif courant | Fibre optique dopée aux terres rares | Mélange gazeux à base de CO₂ |
| Longueur d’onde industrielle courante | Près de 1 µm pour les systèmes à ytterbium | Généralement environ 10,6 µm |
| Transmission du faisceau | Transmission par fibre largement confinée vers les optiques en aval | Transmission du faisceau généralement en espace libre à l’aide de miroirs |
| Focalisation typique sur un matériau | Métaux | Non-métaux et, dans des systèmes industriels de forte puissance adaptés, métaux |
| Différence en matière d’entretien des machines | Pas de long trajet de miroir externe à aligner dans les conceptions courantes | Le chemin des miroirs et l’alignement du faisceau sont pertinents dans les conceptions traditionnelles |
Les lasers CO₂ ne sont pas incapables de découper du métal : les systèmes industriels à CO₂ de forte puissance peuvent découper du métal et le font effectivement. Cette limitation s’applique principalement aux machines à CO₂ d’atelier de faible puissance, et non à la technologie dans son ensemble. Pour en savoir plus sur le mécanisme sous-jacent, consultez fonctionnement d’un laser CO₂.
Une machine de découpe laser à fibre nécessite-t-elle de l’entretien ?
La source laser à fibre scellée elle-même nécessite peu d’entretien, mais cela ne s’étend pas à l’ensemble de la machine. Une attention régulière est généralement nécessaire pour les vitres de protection, l’état et le centrage de la buse, l’optique de la tête de découpe conformément à la procédure du fabricant, le fluide de refroidissement et le système de refroidissement, la filtration et l’alimentation en gaz auxiliaire, les filtres d’extraction et les conduits, les lattes de la table de travail et les zones de collecte, la lubrification et les composants de mouvement, ainsi que l’étalonnage, les capteurs et les verrouillages de sécurité.
Les intervalles d’entretien varient selon le fabricant et le modèle : consultez la documentation propre à la machine plutôt que de vous fier à des chiffres génériques tels qu’une durée de vie universelle de 100 000 heures.
Une machine de découpe laser à fibre optique est-elle sûre ?
Le faisceau dans le proche infrarouge utilisé dans la découpe laser à fibre optique est invisible mais peut causer de graves lésions oculaires et cutanées ; le rayonnement réfléchi par le métal peut également être dangereux. Des mesures techniques appropriées sont essentielles ; selon la configuration de la machine, celles-ci peuvent inclure une enceinte de protection, des verrouillages, un confinement du faisceau, des hublots de visualisation correctement calibrés ou des mesures de contrôle d’accès à la zone. Les fumées et particules de découpe doivent être aspirées, et les revêtements ou matériaux inconnus doivent être identifiés avant le traitement. Les matériaux chauds, les étincelles et la présence de contaminants inflammables créent un risque d’incendie, et les opérations de maintenance peuvent exposer à des dangers qui ne sont pas présents en fonctionnement normal.
Les lunettes de protection ne constituent pas un équipement générique : lorsqu’elles sont requises, elles doivent être choisies en fonction de la longueur d’onde, de la densité optique et de la tâche spécifiques, et les mesures techniques de contrôle ont la priorité sur les équipements de protection individuelle. Le manuel du fabricant, la formation des opérateurs, une évaluation des risques spécifique au site et les réglementations locales applicables ont la priorité sur toute présentation générale.
Conclusion
Une machine de découpe laser à fibre transforme un dessin numérique en une pièce métallique finie grâce à une séquence coordonnée de génération du faisceau, de transmission, de focalisation, de perçage, d’enlèvement de matière par fusion assistée par gaz, et de mouvements contrôlés par CNC. Chaque sous-système dépend des autres : une source puissante ne peut pas compenser une tête mal alignée, et une optique précise ne peut pas compenser un système de mouvement instable.
Foire aux questions sur les machines de découpe laser à fibre
Un laser à fibre est-il la même chose qu’une machine de découpe laser à fibre ?
Non. Un laser à fibre est la source qui génère le faisceau ; une machine de découpe laser à fibre est le système complet – source, fibre de transmission, tête de découpe, système de mouvement et alimentation en gaz – qui utilise ce faisceau pour découper le métal.
Une découpeuse laser à fibre fait-elle fondre ou vaporise-t-elle le métal ?
Elle le fait principalement fondre. Dans la plupart des procédés standard de découpe des métaux, la fusion suivie d’une; une vaporisation partielle peut également se produire, mais la vaporisation complète n’est pas courante dans la découpe quotidienne de tôles.
Pourquoi une découpeuse laser à fibre a-t-elle besoin d’un gaz d’assistance ?
Le gaz d’assistance éjecte physiquement le matériau en fusion de la rainure, ce que le laser seul ne peut pas évacuer. Selon le gaz utilisé, il peut également contrôler ou favoriser l’oxydation des bords et contribuer à stabiliser le processus.
Quelle est la différence entre la découpe laser à l’oxygène et celle à l’azote ?
L’oxygène réagit chimiquement avec le métal chaud, apportant de l’énergie par une réaction exothermique et laissant un bord oxydé ; il est principalement utilisé sur l’acier au carbone et l’acier doux. L’azote est en grande partie inerte, éjectant la matière en fusion mécaniquement sans réagir, ce qui produit généralement un bord propre et exempt d’oxyde sur des matériaux tels que l’acier inoxydable et l’aluminium.
Pourquoi une tête de découpe laser à fibre a-t-elle besoin d’une mise au point automatique ?
Toutes les têtes de découpe laser à fibre ne disposent pas d’une mise au point automatique ni n’en ont besoin. Lorsqu’elle est fournie, la mise au point automatique ajuste la position de focalisation du faisceau sans que l’opérateur ait à repositionner manuellement l’ensemble optique, ce qui facilite le passage d’un matériau à l’autre, d’une épaisseur à l’autre, et de procédés de découpe. Il n’optimise pas le travail de lui-même ; la position correcte de la mise au point dépend toujours de paramètres validés.
Qu’est-ce que le trait de coupe en découpe laser à fibre ?
Le trait de coupe est le canal étroit qui se forme lorsque l’énergie laser fait fondre ou enlève la matière et que le gaz d’assistance l’évacue du trajet de coupe. La largeur du trait de coupe est influencée par la taille du spot du faisceau, mais n’est pas identique à celle-ci, car le débit de gaz, la position de mise au point et le comportement du matériau affectent également la largeur finale du canal.
Une découpeuse laser à fibre peut-elle découper le cuivre et le laiton ?
Oui, les systèmes modernes correctement configurés en sont capables. Cela nécessite une source et une tête de découpe compatibles avec ces métaux hautement réfléchissants, une protection adéquate contre la réflexion arrière, ainsi que des paramètres validés pour l’alliage et l’épaisseur.

