Una máquina de corte por láser de fibra es un sistema controlado por CNC que dirige un haz de alta potencia procedente de una fuente láser de fibra a través de un cabezal de corte, lo enfoca sobre el metal y utiliza gas de asistencia para eliminar el material fundido mientras el cabezal sigue una trayectoria de corte programada. La fuente genera el haz, pero la fuente por sí sola no constituye la máquina: la óptica de transmisión, el control de movimiento, el suministro de gas, la refrigeración y los sistemas de seguridad deben funcionar conjuntamente para que el proceso permita cortar una pieza utilizable.
Este artículo explica el principio del corte por láser siguiendo el proceso completo de corte por láser de fibra, desde un dibujo digital hasta una pieza metálica acabada: qué contiene la máquina, cómo se relacionan entre sí sus subsistemas y cómo se desarrolla el proceso paso a paso. Para conocer los aspectos físicos de cómo se genera el propio rayo en el interior de la fuente, véase cómo genera y amplifica la luz un láser de fibra.
¿Qué es una máquina de corte por láser de fibra?
Una máquina de corte por láser de fibra es un sistema de corte térmico sin contacto, controlado por CNC, que se utiliza principalmente para cortar metal. Combina varios subsistemas distintos, cada uno con una función específica:
- Una fuente láser de fibra genera el haz.
- Una fibra de transporte o de proceso conduce el haz formado hasta el cabezal de corte.
- Un cabezal de corte colima, enfoca y dirige el haz, al tiempo que suministra gas auxiliar.
- Un sistema de movimiento y un controlador CNC desplazan el cabezal o la pieza de trabajo a lo largo de una trayectoria programada.
- Los sistemas de refrigeración, extracción, suministro de gas, detección y seguridad permiten que el proceso se desarrolle de forma fiable.
El término «fibra» describe la arquitectura de la fuente láser, no la presencia de un cable de fibra óptica en algún lugar de la máquina. Un sistema se considera una máquina de corte por láser de fibra cuando su haz de corte es generado por una fuente láser de fibra.
En inglés británico, el mismo equipo se denomina «máquina de corte por láser de fibra»; la ortografía cambia, pero la tecnología no.
¿Cuáles son las partes principales de una máquina de corte por láser de fibra?
La calidad del corte y el tiempo de funcionamiento dependen del rendimiento conjunto de todo el sistema, no únicamente de la potencia de la fuente láser. Las secciones siguientes describen cada subsistema y el papel que desempeña en el resultado final.
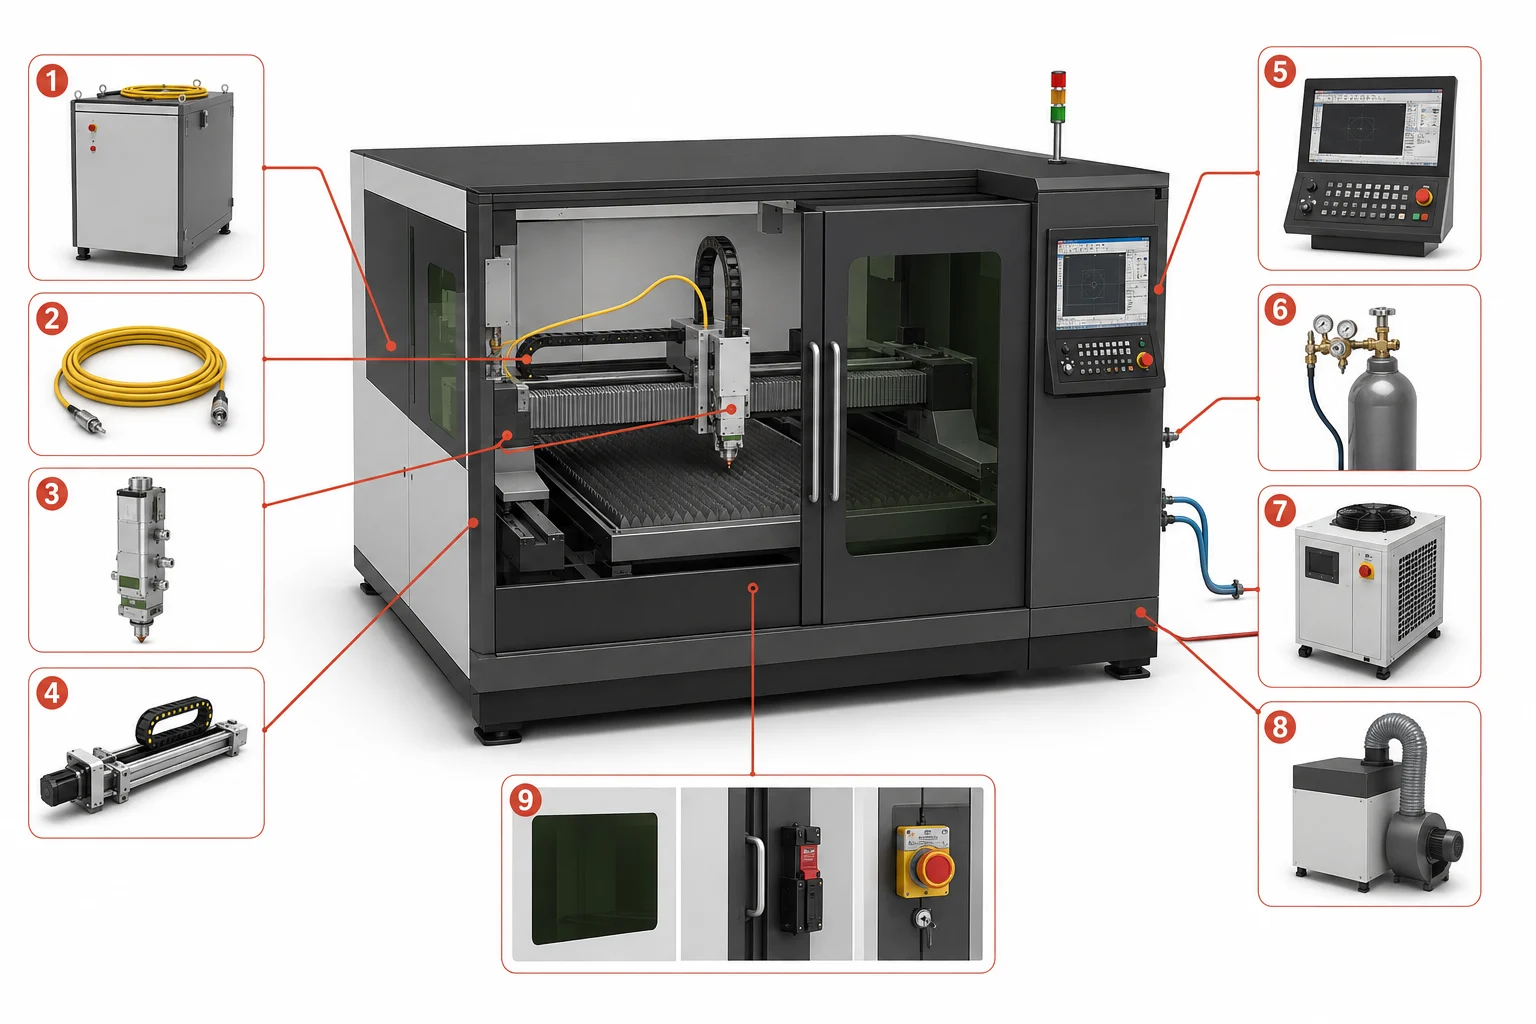
Letrero: Los principales sistemas de una máquina de corte por láser de fibra: 1 - Fuente láser de fibra, 2 - Fibra de transmisión/proceso, 3 - Cabezal de corte por láser de fibra, 4 - Pórtico y sistema de movimiento, 5 - Controlador CNC e interfaz CAD/CAM, 6 - Sistema de suministro de gas auxiliar, 7 - Enfriador de agua, 8 - Extracción y filtración de humos, 9 - Recinto de protección y sistemas de seguridad
Fuente láser de fibra
La fuente convierte la energía eléctrica de entrada en un rayo láser controlado. Las cortadoras industriales de chapa suelen utilizar fuentes de fibra de iterbio de onda continua y alta potencia, cuya longitud de onda en el infrarrojo cercano y cuyas características del rayo se adaptan perfectamente a numerosas aplicaciones industriales de. La fuente es uno de los varios subsistemas: suministra el rayo, mientras que todo lo que viene a continuación determina cómo se transmite, se da forma y se convierte ese rayo en un corte acabado. Los lectores interesados en los fundamentos físicos de cómo los láseres producen luz coherente pueden encontrar allí explicados los principios básicos de la emisión estimulada.
Fibra de conducción del haz
En un sistema láser de fibra intervienen dos fibras diferentes, y conviene distinguirlas. La fibra dopada activa se encuentra dentro de la fuente, donde se genera y amplifica la luz. La fibra de conducción, o de proceso, es un componente independiente que transporta el haz ya generado desde la fuente hasta el cabezal de corte.
Dado que el haz recorre esta trayectoria de fibra prácticamente cerrada, los sistemas de fibra evitan la larga ruta abierta de transmisión del haz y la alineación repetida de los espejos externos que se da en los sistemas tradicionales de corte por CO₂. Esto no significa que una máquina de láser de fibra no contenga ningún espejo en ninguna parte; algunas arquitecturas ópticas siguen utilizando elementos reflectantes dentro del cabezal de corte o de los conjuntos de conmutación del haz.
Cabezal de corte por láser de fibra
El cabezal de corte no genera el láser. Recibe el haz de la fibra de transmisión, lo prepara ópticamente, mantiene la posición requerida sobre la pieza de trabajo y suministra gas auxiliar a la zona de corte. Tres grupos funcionales dentro del cabezal se encargan de esa tarea.
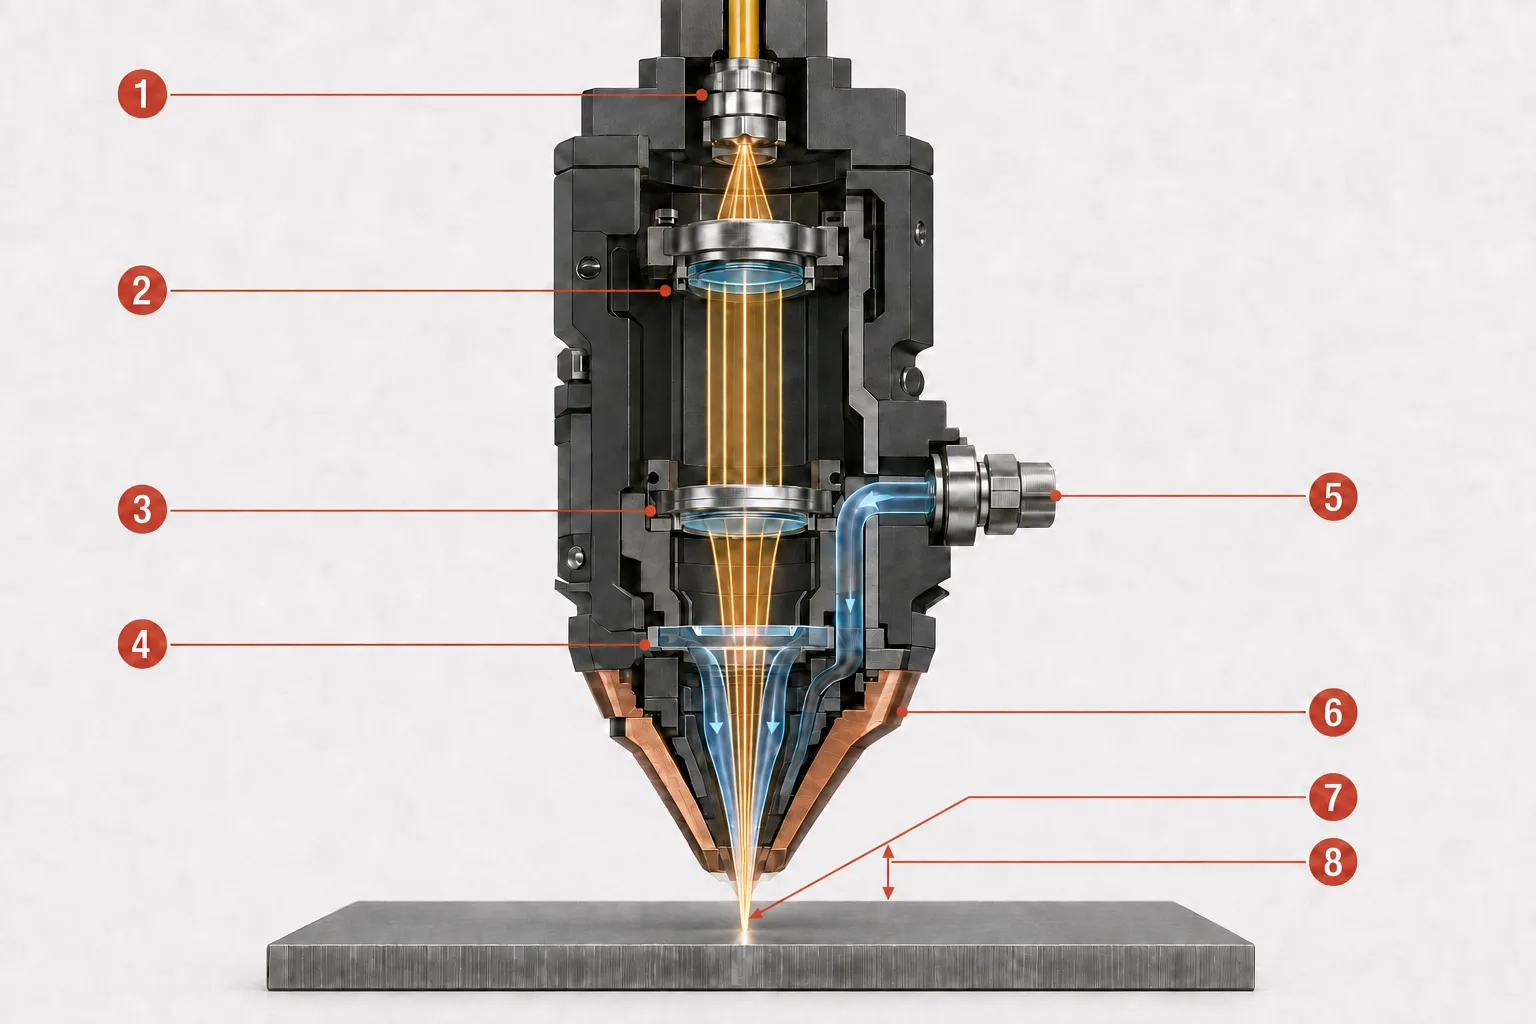
Nota: En el interior de un cabezal de corte por láser de fibra, la fibra de transmisión (1) conduce el haz hacia la óptica de colimación (2), que forma un haz aproximadamente paralelo. A continuación, la óptica de enfoque (3) lo concentra a través de una ventana protectora sustituible (4). El gas auxiliar entra por la entrada (5) y fluye coaxialmente a través de la boquilla (6). El haz alcanza su punto más estrecho en la posición de foco (7), mientras que la distancia de separación (8) es el espacio físico entre la punta de la boquilla y la pieza de trabajo. El foco se muestra en la superficie del material a modo ilustrativo; su posición real puede estar por encima, en la superficie o por debajo de ella.
Colimación y enfoque del haz
El haz sale de la fibra de transmisión en forma divergente, se colima en un haz aproximadamente paralelo y, a continuación, se enfoca en un pequeño punto sobre la pieza de trabajo: salida divergente de la fibra de transmisión → haz colimado → punto enfocado en la pieza de trabajo.
Un punto más pequeño concentra la energía en un área más reducida y puede aumentar la densidad de potencia, pero la precisión final del corte no viene determinada únicamente por el tamaño del punto; la alineación de la boquilla, la precisión del movimiento y los parámetros del proceso también influyen. Piensa en esta etapa como una lupa ajustable combinada con una boquilla de gas controlada; aunque, a diferencia de la luz solar que atraviesa el cristal, la máquina parte de un haz controlado y utiliza ópticas diseñadas para situar el foco con precisión dentro de un proceso programado.
Control del enfoque y la altura
La posición del foco se refiere al lugar donde se encuentra el punto más estrecho del haz —la cintura del haz— en relación con la superficie del material; puede situarse en la superficie, por encima o por debajo de ella, dependiendo del proceso. Un mecanismo de enfoque automático lo ajusta de forma automática, sin que el operador tenga que reposicionar manualmente el conjunto óptico.
La distancia de separación es un parámetro relacionado pero independiente: el espacio físico entre la boquilla y la pieza de trabajo. Un sensor capacitivo detecta los cambios asociados a esa distancia, y el sistema de control de altura utiliza la señal para ajustar el eje Z, manteniendo constante el espacio a medida que el cabezal se desplaza sobre pequeñas variaciones de la chapa. Confundir la posición del foco con ladistancia de separación puede dar lugar a un diagnóstico erróneo cuando un corte sale mal.
Ventana protectora, boquilla, y gas auxiliar
Una o varias ventanas protectoras sustituibles ayudan a proteger los componentes ópticos de colimación y enfoque, más costosos, de salpicaduras, vapores, humo y otros tipos de contaminación; algunos cabezales utilizan varias ventanas a lo largo de la trayectoria óptica. Se trata de componentes protectores consumibles, no de la lente de enfoque principal.
El haz enfocado y el gas auxiliar pasan a través de la boquilla hacia el mismo punto de la pieza de trabajo. La boquilla da forma y dirige el chorro de gas que elimina el material fundido de la ranura de corte. El diámetro de la boquilla, su estado, su alineación y la distancia a la pieza de trabajo influyen en la expulsión del material fundido; una boquilla dañada o descentrada es una causa habitual de una calidad irregular de los bordes.
Controlador CNC y software CAD/CAM
Cuatro conceptos relacionados se combinan para convertir un diseño en una pieza acabada:
- El CAD (diseño asistido por ordenador) define o importa la geometría de la pieza.
- El software CAM/de anidamiento coloca las piezas en la chapa, crea trayectorias de herramienta y asigna reglas de proceso.
- El controlador CNC (control numérico por ordenador) convierte el programa en movimientos coordinados de la máquina y en comandos de proceso.
- Los parámetros de la máquina incluyen la potencia del láser, la velocidad de corte, la posición de enfoque, la selección del gas auxiliar, la presión del gas y las rutinas de perforación.
Sistema de movimiento, pórtico, y eje Z
El movimiento en los ejes X/Y sigue el contorno programado a lo largo de la chapa, mientras que el eje Z mantiene la posición del cabezal de corte con respecto a la pieza de trabajo. Los servoaccionamientos, las guías, la transmisión, la retroalimentación y la calibración influyen en la precisión con la que se ejecuta ese movimiento : un punto láser preciso no puede compensar un bastidor inestable o un eje mal calibrado. El diseño de la transmisión varía según los distintos sistemas, como los de piñón y cremallera o los de motor lineal; no existe una única tecnología que se aplique a todas las máquinas.
Bastidor de la máquina y mesa de trabajo
La bancada proporciona el bastidor y el soporte estructural. Las lamas de la mesa de trabajo sostienen la chapa al tiempo que permiten que el material fundido, las chispas y los residuos caigan en la zona de recogida situada debajo. Las máquinas pueden utilizar una mesa de trabajo fija o intercambiable; las máquinas para chapas, tubos y 3D utilizan cada una una disposición de sujeción de piezas adaptada a la forma de su pieza de trabajo.
Sistema de suministro de gas auxiliar
La máquina requiere un sistema de suministro de gas regulado con la presión, caudal y pureza adecuados para el proceso. El oxígeno, el nitrógeno y el aire comprimido son tres opciones habituales de gases auxiliares, que se tratan en detalle más adelante en este artículo.
Enfriador de agua
Un enfriador de agua elimina el calor de componentes específicos —normalmente la fuente láser y/o el cabezal de corte— en lugar de enfriar el corte en sí, que viene determinado por la interacción entre el rayo y el material. Los circuitos de refrigeración exactos varían según la máquina y el fabricante de la fuente.
Extracción y filtración de humos
El corte por láser produce humos, partículas finas, material vaporizado y salpicaduras. La extracción elimina el aire contaminado de la zona de corte, lo que ayuda a proteger a los operarios, los componentes ópticos, los electrónicos, y el entorno de trabajo en general. Por sí sola, no garantiza que todos los materiales o recubrimientos sean seguros de procesar; los materiales desconocidos siguen requiriendo identificación y una filtración adecuada.
Recintos, enclavamientos y sistemas de seguridad
Las máquinas industriales suelen incluir paradas de emergencia, señales de advertencia y procedimientos definidos de mantenimiento seguro, independientemente de su disposición. Dependiendo de su diseño, una máquina puede incorporar un cerramiento protector completo o funcionar dentro de una zona de láser controlada con otras medidas de seguridad específicas. Los modelos cerrados utilizan además puertas o paneles con enclavamiento, ventanas de visualización con la clasificación adecuada y, cuando se suministran, sistemas de detección de incendios.
No todas las máquinas cerradas pueden clasificarse automáticamente como «Clase 1». La clasificación depende de la configuración certificada completa y de la emisión accesible durante el funcionamiento normal: un sistema cerrado puede seguir conteniendo un láser integrado de una clase mucho más alta, y abrir el cerramiento para realizar el mantenimiento modifica las condiciones de riesgo.
¿Cómo funciona una máquina de corte por láser de fibra? Paso a paso
El funcionamiento de una máquina de corte por láser de fibra depende de que todos los subsistemas mencionados anteriormente trabajen conjuntamente en una secuencia definida. Los pasos que se indican a continuación presentan dicha secuencia como un proceso continuo, desde el archivo de diseño inicial hasta una pieza inspeccionada y separada. Los pasos que se indican a continuación presentan esa secuencia como un proceso continuo, desde el archivo de diseño inicial hasta la pieza separada e inspeccionada.
Paso 1: Se prepara el diseño en un software CAD/CAM
La geometría de la pieza se importa o se crea en CAD y, a continuación, se dispone en la chapa mediante el anidamiento. El software CAM genera las trayectorias de la herramienta, establece el orden de los contornos, añade entradas y salidas, y asigna los parámetros de proceso para el material y el espesor seleccionados.
Paso 2: Se carga el material y se configura el trabajo
El operador o un sistema de carga automatizado coloca la chapa, el tubo o el perfil. A continuación, la configuración del trabajo confirma el material y el espesor, y selecciona los parámetros validados y el gas auxiliar, comprobando la boquilla, la ventana protectora, el suministro de gas, la refrigeración, la extracción y los sistemas de seguridad antes de comenzar.
Paso 3: La fuente genera el haz y la fibra de transmisión lo transporta hasta el cabezal
La energía eléctrica se convierte en un haz láser en el interior de la fuente de fibra (véase el artículo dedicado a la tecnología del láser de fibra para conocer los fundamentos físicos), y el haz resultante viaja a continuación hasta el cabezal de corte a través de la fibra de transmisión.
Paso 4: El cabezal de corte enfoca el rayo y establece la distancia de trabajo
La óptica del cabezal colima y enfoca el rayo en un pequeño punto de trabajo, mientras que el enfoque automático y el control capacitivo de altura establecen la posición de enfoque y la distancia de trabajo, tal y como se ha descrito anteriormente.
Paso 5: El láser perfora el metal
Antes de que pueda comenzar el corte de contorno, el haz normalmente necesita crear una abertura inicial en el material. La perforación puede requerir un perfil de potencia, una posición de enfoque, un gas o una sincronización diferentes a los del corte en estado estacionario; un material más grueso lo hace más exigente y puede generar salpicaduras que someten a tensión la ventana protectora y la boquilla.
Paso 6: El haz enfocado crea una zona de corte fundida
El material absorbe parte de la energía del haz, que se concentra en un área reducida. La temperatura aumenta hasta que el material se funde y, en determinadas condiciones, se vaporiza parcialmente. Esto forma un canal estrecho denominado «corte», y el material circundante puede verse afectado por una zona termicamente alterada. En el corte habitual de chapa, la fusión y la expulsión del material fundido —y no la vaporización completa— suelen ser los mecanismos predominantes.
Paso 7: El gas auxiliar elimina el material fundido
Un chorro de gas coaxial empuja el material fundido a través del corte y lo expulsa de él. Dependiendo del gas utilizado, también puede favorecer o proteger contra la oxidación, influir en la temperatura y la estabilidad del proceso, y afectar a las escorias, al color de los bordes y a los requisitos de procesamiento posteriores.
Paso 8: El movimiento CNC da forma al contorno programado
El controlador CNC coordina el láser, el cabezal de corte, los ejes, el suministro de gas y la sincronización del proceso. Puede variar la velocidad y el comportamiento del proceso en las esquinas, los orificios pequeños, las entradas o los cambios de geometría, en lugar de seguir cada contorno a una velocidad constante.
Paso 9: Las piezas se separan y se comprueban
Una vez finalizado el corte, las piezas se descargan y se inspeccionan para comprobar la penetración, la presencia de escoria o rebabas, el ancho de la ranura, la rugosidad de los bordes, el ahusamiento, el tono de color debido al calor y la conformidad dimensional. En función de los resultados de la inspección, los operarios pueden ajustar los parámetros, sustituir la boquilla, revisar la óptica o recalibrar la máquina.
¿Qué ocurre cuando el láser entra en contacto con el metal?
El corte se produce mediante una breve secuencia de fenómenos físicos en el punto de contacto: el material absorbe la energía del rayo, esa energía se transforma en calor con la rapidez suficiente para fundir (y vaporizar parcialmente) un canal estrecho, y el material fundido resultante se elimina sin que ninguna herramienta toque la chapa. Las tres secciones siguientes describen esa secuencia, comenzando por cómo el metal absorbe la energía del rayo en primer lugar.
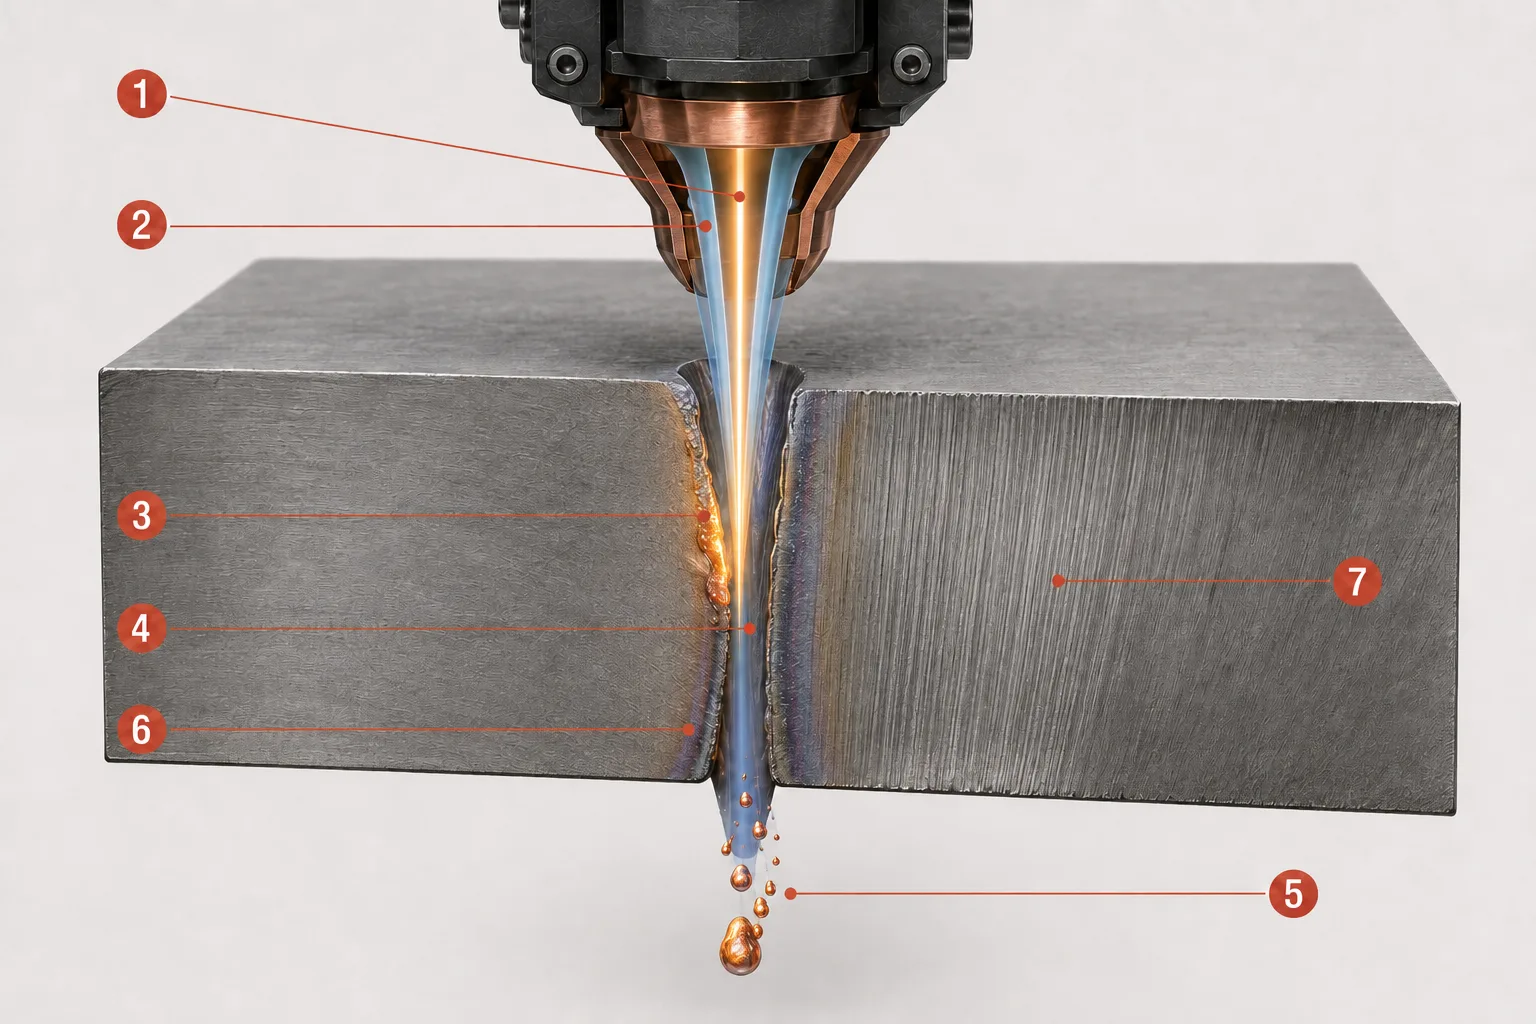
Letrero: En la zona de corte, el rayo láser enfocado (1) calienta una zona estrecha, mientras que el chorro coaxial de gas auxiliar (2) empuja el material fundido hacia abajo. La zona fundida (3) se forma en el frente de corte activo y deja un canal estrecho denominado «corte» (4). El material fundido expulsado (5) sale por la parte inferior de la chapa, mientras que junto al corte de corte se mantiene una estrecha zona afectada por el calor (6) y se forman líneas de arrastre o estrías (7) en la pared del corte. La ilustración es conceptual y no está a escala.
Absorción y transferencia de calor
El metal no absorbe toda la energía láser incidente por igual. La absorción depende de la longitud de onda, la aleación, el estado de la superficie, la temperatura, recubrimientos y capas de óxido, y el comportamiento de una superficie puede cambiar a medida que se calienta. El corte es posible cuando la energía se aplica a una zona pequeña más rápido de lo que el calor puede disiparse de ella.
Fusión, vaporización limitada y formación del corte
- Balcón de fusión / zona fundida: la región localizada de material que se ha calentado por encima de su punto de fusión.
- Vaporización: la conversión del material calentado en vapor. En la mayoría de los procesos de corte de chapa, se produce solo de forma limitada, junto con la fusión, que es el proceso predominante.
- Corte: el estrecho canal que se produce cuando la energía del láser funde o elimina material y el gas auxiliar lo expulsa de la trayectoria de corte.
- Zona afectada por el calor (HAZ): la región de material circundante cuyas propiedades se han visto alteradas por el calor sin llegar a fundirse.
- Escoria: material fundido que se ha resolidificado y se adhiere a la parte inferior del corte.
- Líneas de arrastre / estriaciones: las marcas finas, casi verticales, visibles en el borde de corte, que se forman a medida que el proceso avanza a través del espesor del material.
Una HAZ estrecha, un borde sin rebabas o un corte perfectamente limpio son resultados del proceso, no garantías: dependen de la configuración completa de la máquina, del material y de los parámetros.
Por qué el proceso es sin contacto
Ninguna herramienta de corte mecánica ejerce presión sobre la pieza de trabajo, lo que reduce la deformación por la fuerza de la herramienta y elimina el desgaste de la cuchilla. «Sin contacto» no significa «sin desgaste» ni «sin mantenimiento»: las boquillas, las ventanas protectoras, listones de la mesa de trabajo, filtros y sistemas mecánicos siguen requiriendo un cuidado y una sustitución periódicos.
¿Cómo eliminan el metal el rayo láser y el gas auxiliar?
La composición química del gas auxiliar y el mecanismo de corte son dos caras de un mismo proceso: el gas determina lo que ocurre en el borde de corte, mientras que el mecanismo describe cómo el rayo y el chorro de gas eliminan el material conjuntamente. Las secciones siguientes relacionan cada gas con su mecanismo dominante y su resultado típico.
Nitrógeno y corte por fusión
El nitrógeno se utiliza como gas de corte prácticamente inerte en el corte por fusión: el rayo aporta el calor de corte, mientras que el chorro de gas expulsa el material fundido mecánicamente en lugar de reaccionar con él. Dado que el nitrógeno protege el borde caliente del aire, esta combinación suele producir un borde limpio y libre de óxido, razón por la cual es habitual en acero inoxidable, aluminio y otros metales adecuados. Puede ser necesario utilizar alta presión y caudal, lo que puede hacer que el consumo de gas sea considerable.
Corte con oxígeno y corte reactivo
El oxígeno es el motor del corte reactivo, o de llama, : reacciona con el metal caliente adecuado, aportando energía al proceso mediante una reacción exotérmica, y se asocia habitualmente con el acero al carbono y el acero dulce. El borde de corte resultante está oxidado, y esa capa de óxido puede afectar a la soldadura, el recubrimiento o el pintado posteriores. El oxígeno no es automáticamente la opción más rápida ni la mejor para todos los metales y espesores.
Corte con aire comprimido
El aire comprimido contiene tanto nitrógeno como oxígeno, y puede ser una opción económica para aplicaciones adecuadas. El contenido de oxígeno aporta un efecto reactivo limitado, por lo que puede quedar algo de oxidación en el borde. El rendimiento depende de la presión, el caudal, la calidad del aire, la sequedad, la filtración, el material, el espesor y el acabado requerido del borde. El aire comprimido no es un sustituto universal del suministro específico de nitrógeno u oxígeno.
Corte por sublimación
El corte por sublimación elimina el material principalmente mediante vaporización, con una fusión mínima. Los mecanismos principales son el corte por fusión, el corte reactivo y el corte por sublimación, pero las cortadoras industriales de chapa se basan principalmente en los dos primeros; la sublimación es más relevante para aplicaciones especializadas y de precisión.
El mecanismo de corte y el modo temporal del láser son ejes de clasificación diferentes: el corte por fusión, reactivo y por sublimación describen cómo se elimina el material, mientras que el modo de onda continua (CW), de onda cuasi-continua (QCW) y de funcionamiento pulsado describen cómo la fuente emite el haz; los términos no son intercambiables.
La tabla siguiente compara directamente los tres gases auxiliares:
| Gasolina | Función principal | Uso habitual | Características típicas de los bordes | Limitación importante |
|---|---|---|---|---|
| Oxygen | Permite cortar mediante una reacción de oxidación exotérmica | Principalmente acero al carbono/acero dulce | Borde oxidado | Puede ser necesario eliminar el óxido antes del procesamiento posterior |
| Nitrógeno | Las expulsiones se funden sin oxidar deliberadamente el borde | Acero inoxidable, aluminio y otros metales adecuados | Borde limpio y sin óxido cuando el proceso es correcto | Puede requerir alta presión, caudal y consumo de gas |
| Aire comprimido | Expulsa la masa fundida con una contribución limitada asistida por oxígeno | Metales y espesores adecuados seleccionados | Es posible que se produzca cierta oxidación | La calidad depende en gran medida de la preparación del aire y de los requisitos del proceso |
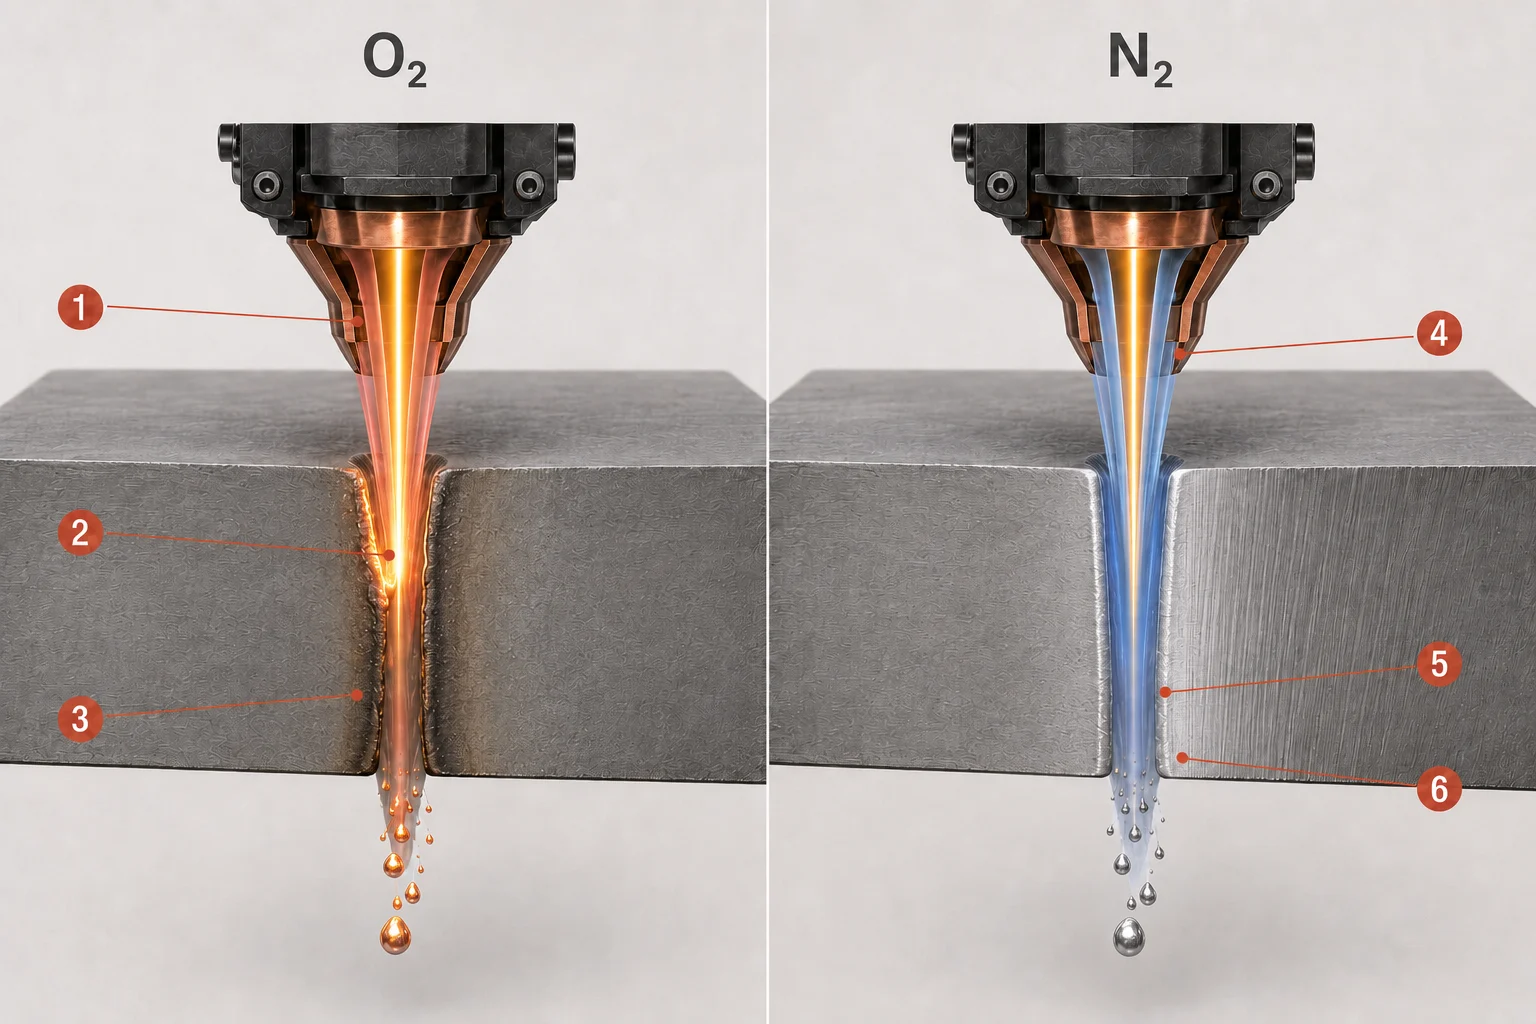
Ficha técnica: En el corte reactivo asistido por oxígeno, el flujo de oxígeno (1) elimina el material fundido, mientras que una reacción de oxidación exotérmica (2) aporta calor al proceso y deja un borde de corte oxidado (3). En el, el flujo de nitrógeno (4) expulsa mecánicamente el material fundido bajo presión (5) y puede producir un borde limpio y no oxidado (6) cuando los parámetros del proceso son correctos. La ilustración muestra diferencias típicas; los resultados reales dependen del material, el espesor y los ajustes de la máquina.
¿Qué determina la calidad del corte y la precisión de la pieza acabada?
Ningún ajuste por sí solo determina la calidad del corte. Cada parámetro del proceso modifica una condición física en la zona de corte, y esa condición produce un resultado visible en el borde acabado. La tabla siguiente relaciona las principales variables —potencia del láser, , posición del foco, presión y caudal del gas, alineación de la boquilla, distancia de separación y estado del material— con los cambios físicos que se producen y lo que el lector podría observar si esa variable se desvía del objetivo:
| Variable | ¿Qué cambia físicamente? | Posible resultado visible si es incorrecto |
|---|---|---|
| Potencia del láser | Energía suministrada a la zona de corte | Corte incompleto, sobrecalentamiento, ranura más ancha o escoria excesiva |
| Velocidad de corte | Tiempo de interacción y energía por unidad de longitud | Ausencia de penetración, marcas de quemadura, bordes irregulares o exceso de aporte de calor |
| Posición del foco | Tamaño del punto y distribución de la energía a lo largo del espesor | Conicidad, corte más ancho, rugosidad o penetración inestable |
| Presión/caudal del gas | Fuerza de expulsión del material fundido y comportamiento de blindaje/reacción | Escoria en la parte inferior, oxidación, corte irregular o corte inestable |
| Alineación de la boquilla | Relación coaxial entre el haz y el chorro de gas | Calidad irregular de los bordes en función de la dirección de corte |
| Distancia de separación | Geometría del chorro de gas y posición del cabezal | Proceso inestable, escoria o riesgo de colisión |
| Estado del material | Absorción, conducción térmica y reacción superficial | Inicio irregular, rugosidad, salpicaduras o variaciones a lo largo de la chapa |
Se trata de posibles relaciones, más que de una tabla de diagnóstico completa, y a menudo un mismo defecto visible puede tener más de una causa.
Ancho de corte, precisión, repetibilidad y tolerancia
Más allá de los parámetros individuales, la precisión final depende de todo el sistema: la calidad de la fuente y del haz, la óptica del cabezal de corte, la alineación, la interpolación CNC, la respuesta del servo, la rigidez del bastidor, calibración, suministro de gas, planitud del material y el estado de los consumibles. Varios términos relacionados describen diferentes aspectos de este resultado y no deben considerarse cifras equivalentes:
- Tamaño del punto del haz : el diámetro del haz enfocado en la pieza de trabajo.
- Ancho del corte: el ancho real del material eliminado durante el corte, que se ve influido por el tamaño del punto pero no es idéntico a él.
- Precisión de posicionamiento de la máquina: la precisión con la que la máquina puede desplazarse a una posición indicada.
- Repetibilidad: la consistencia con la que la máquina vuelve a la misma posición a lo largo de múltiples ciclos.
- Tolerancia de la pieza acabada: la variación dimensional admisible en la pieza terminada, que refleja el efecto combinado de todos los factores anteriores.
¿Qué tipos de máquinas de corte por láser de fibra existen?
Las máquinas de corte por láser de fibra se fabrican en varios diseños, cada uno de ellos adecuado para diferentes formas de pieza de trabajo.
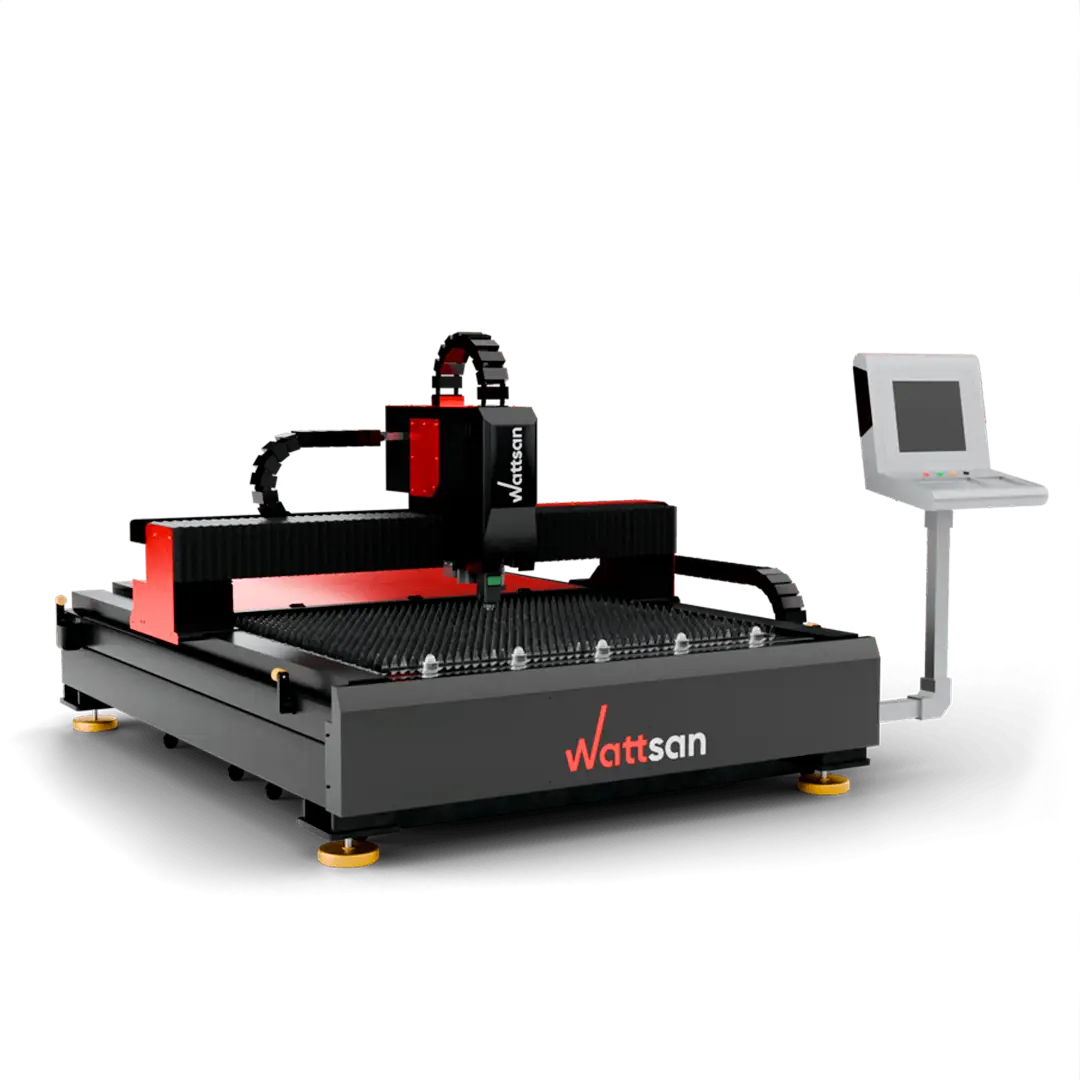
Cortadoras láser de fibra para chapas planas
La configuración más habitual utiliza un pórtico que se desplaza sobre una mesa fija o intercambiable, diseñada para cortar chapas planas y placas metálicas.
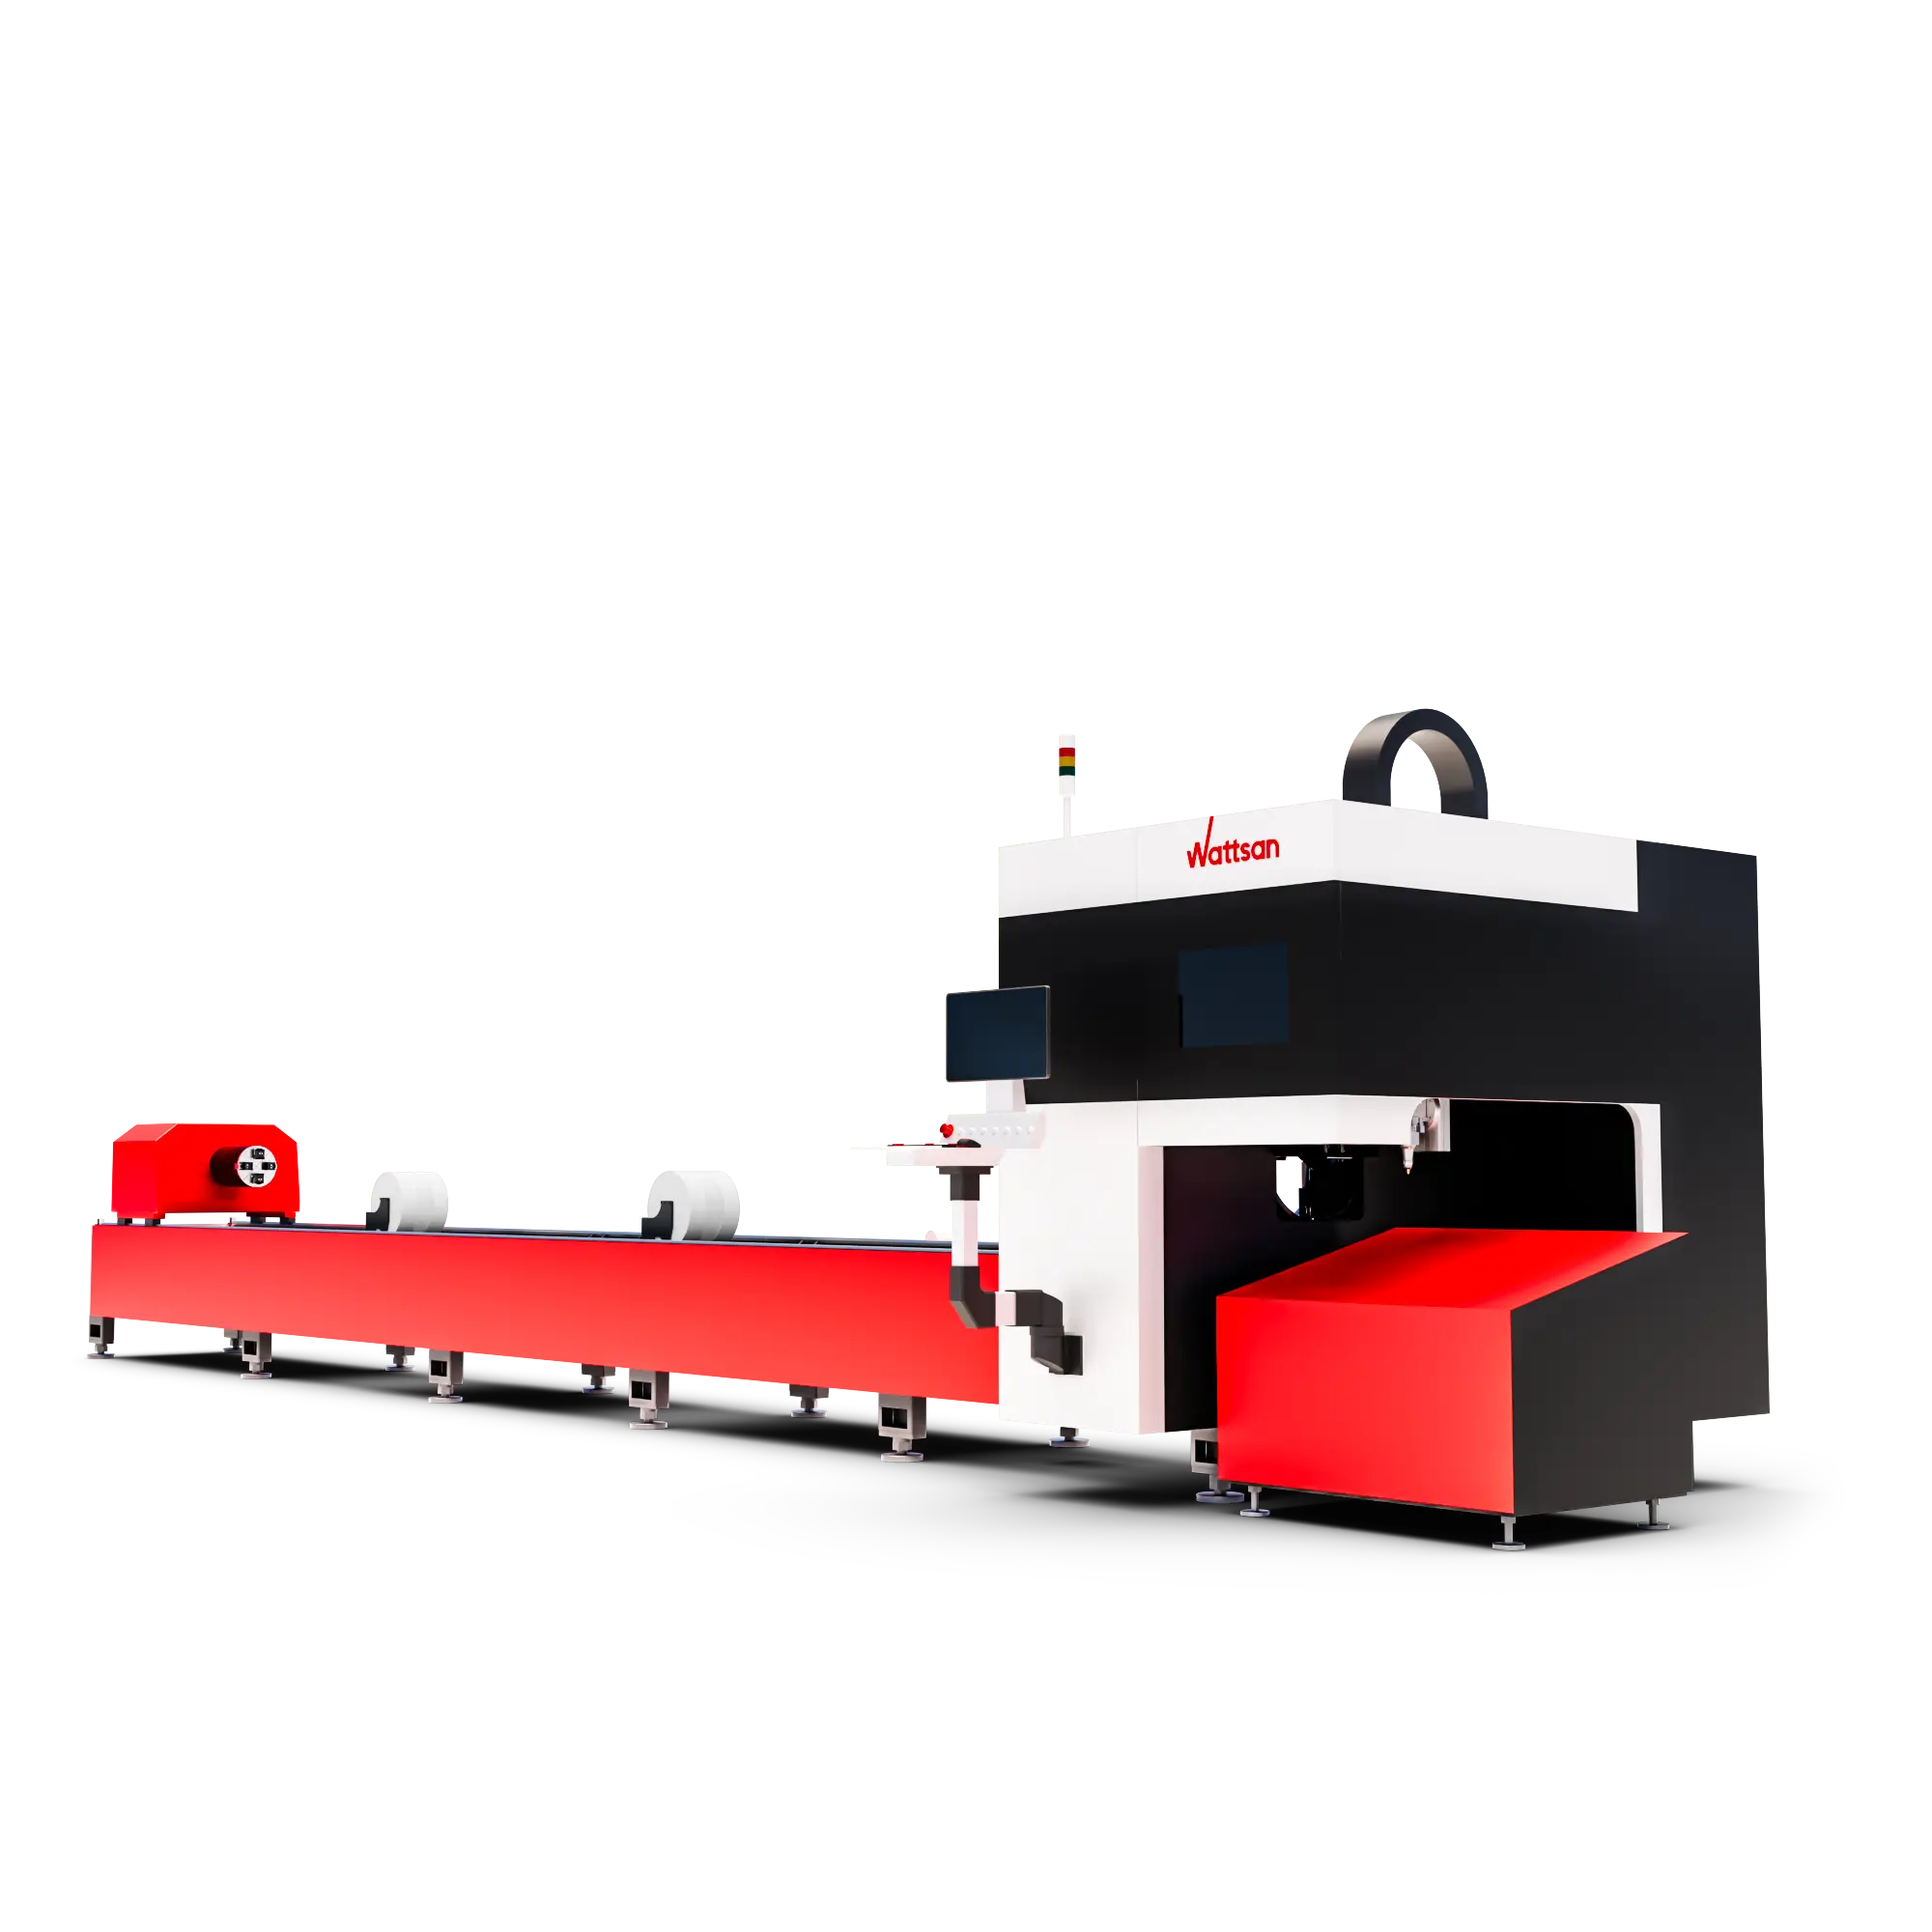
Máquinas de corte de tubos por láser de fibra
Las máquinas de corte de tubos utilizan un mandril giratorio y un soporte específico para tubos o perfiles que guía los cortes programados alrededor de una pieza de trabajo tridimensional.
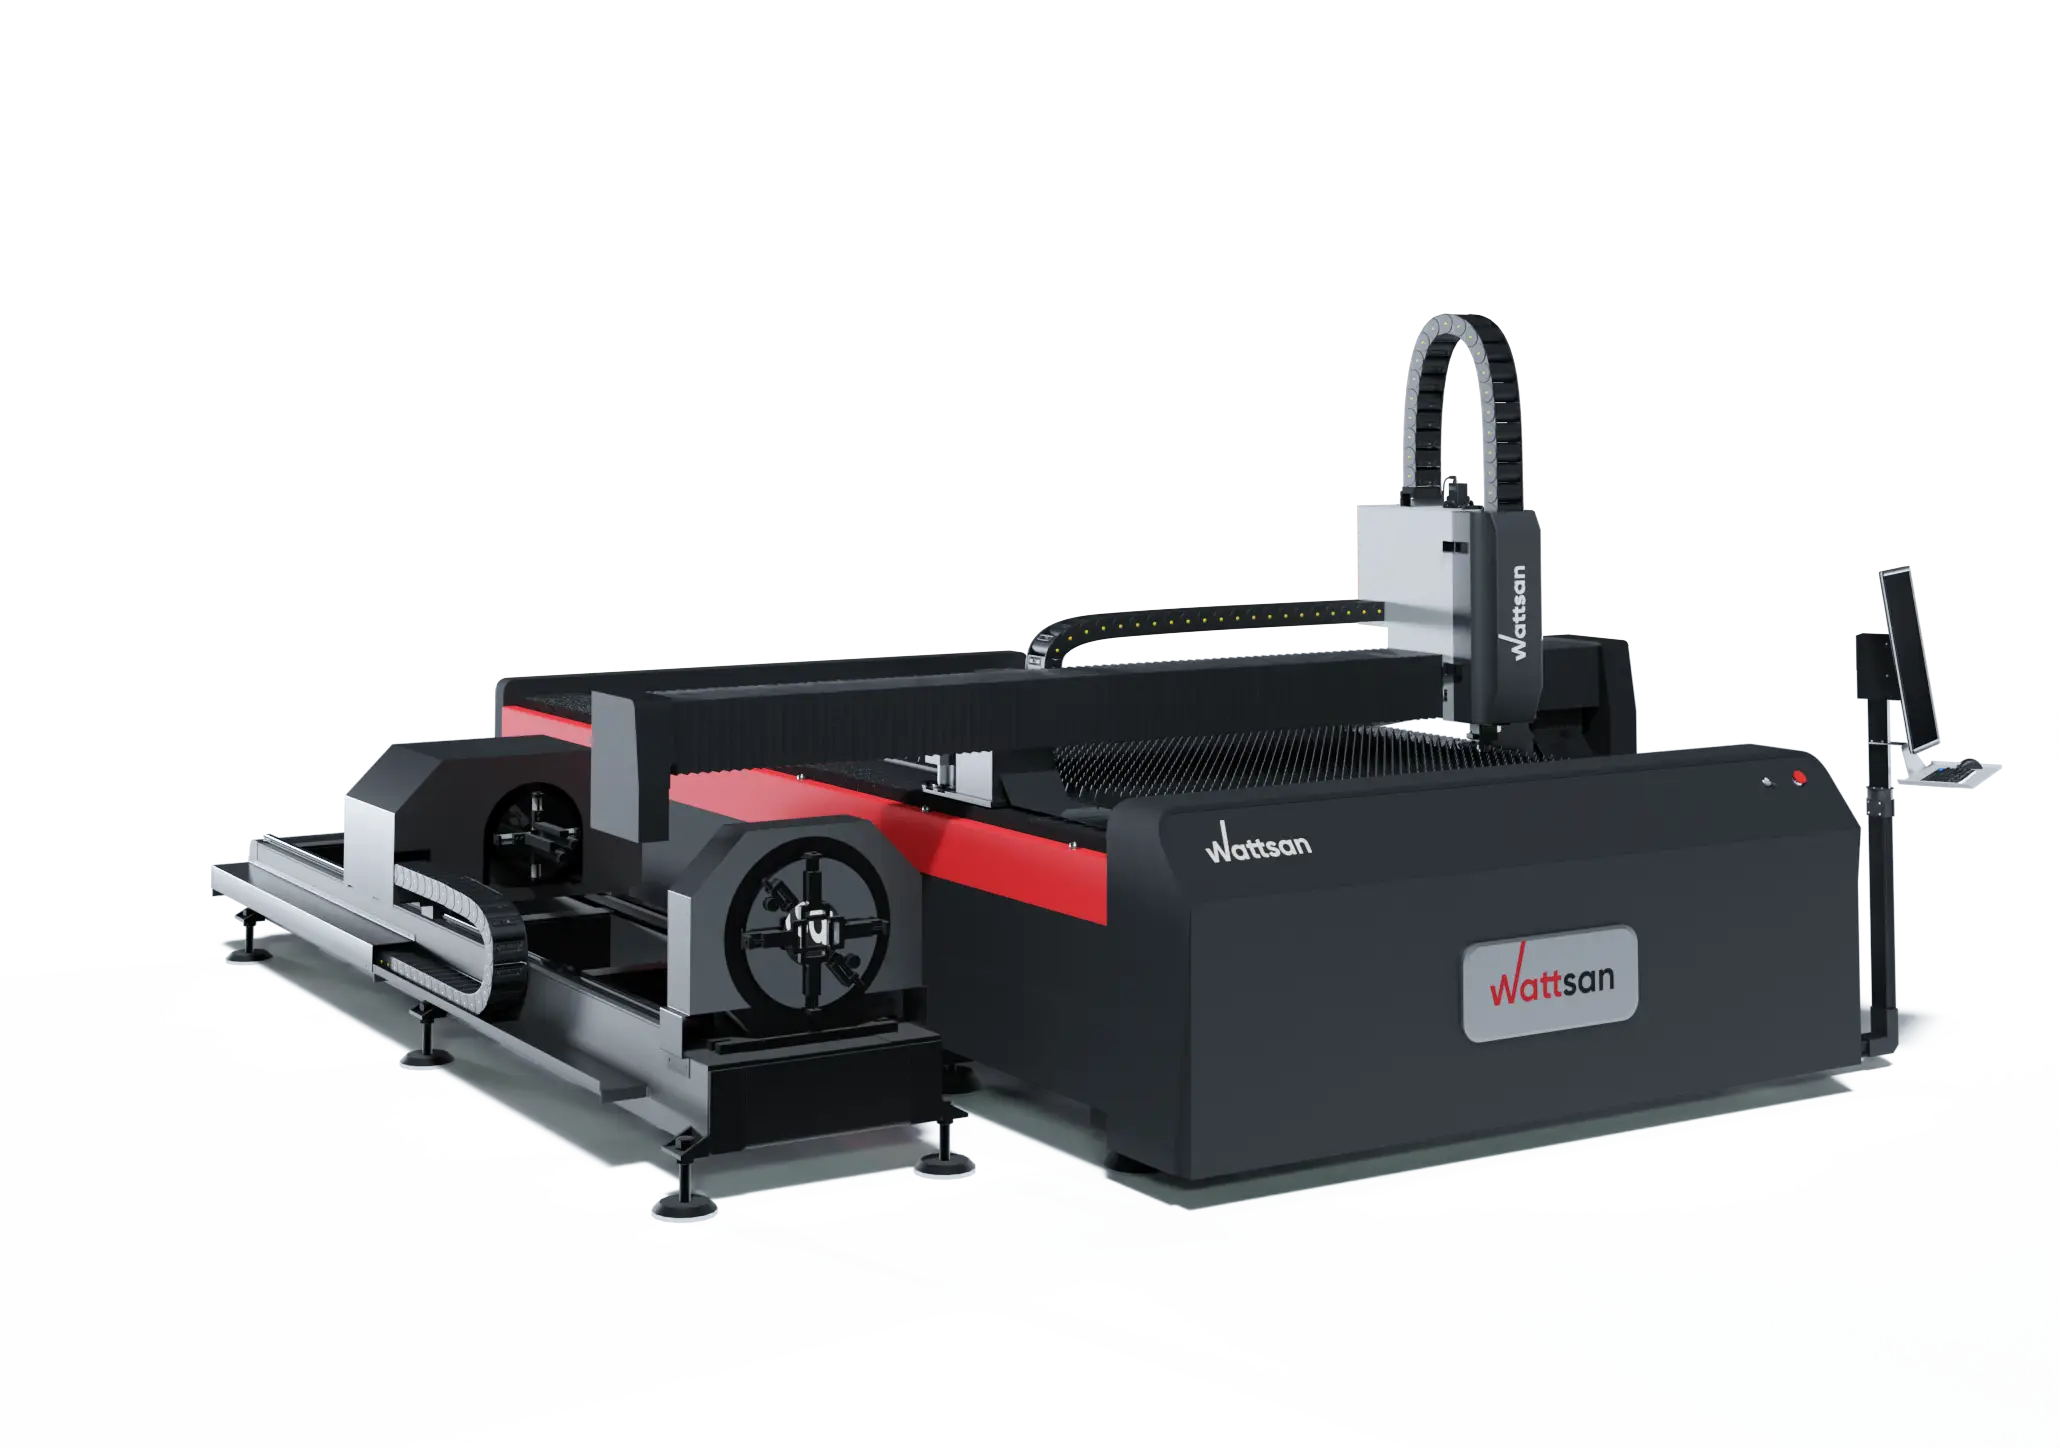
Máquinas combinadas para chapa y tubos
Algunas plataformas integran la capacidad de procesamiento de chapa plana y tubos en una sola máquina, con compensaciones específicas de la configuración en función de las necesidades de producción.
¿Qué materiales puede cortar una máquina de corte por láser de fibra?
¿Qué puede cortar un láser de fibra? En las máquinas de corte industriales, esta tecnología se utiliza principalmente para metales como el acero al carbono, el acero inoxidable, el aluminio, el cobre, el latón y el titanio. Los materiales concretos que puede cortar un láser de fibra —así como el espesor, la velocidad y la calidad— dependen de la configuración completa de la máquina y del proceso.
El hecho de que un material sea técnicamente cortable no significa que todas las máquinas puedan cortar cualquier tipo o espesor a la misma velocidad o con la misma calidad. La capacidad depende de la fuente, las características del haz, el cabezal de corte, el gas auxiliar, el estado del material, el espesor y los parámetros de proceso validados. También se pueden procesar determinados metales y aleaciones recubiertos, siempre que la máquina y el proceso hayan sido validados para esa aplicación específica.
Las cortadoras industriales estándar de fibra de iterbio son sistemas orientados al metal y no suelen utilizarse para cortar madera, acrílico, vidrio, tejidos, plásticos o materiales compuestos.
Ventajas y limitaciones de las máquinas de corte por láser de fibra
| Ventaja | Requisitos de titulación |
|---|---|
| Corte sin contacto | Ninguna herramienta de corte entra en contacto con la lámina, pero los consumibles y las piezas de la máquina siguen requiriendo mantenimiento |
| Alta velocidad en metales adecuados | La velocidad depende del material, el espesor, el gas, la geometría y la calidad de los bordes requerida |
| Corte estrecho y contornos detallados | El tamaño mínimo de los detalles y la tolerancia no vienen determinados únicamente por el tamaño del punto |
| Fuente de fibra eficiente | El consumo total de la máquina también incluye la refrigeración, la extracción, los accionamientos, los controles y la producción y el suministro de gas |
| Es posible el procesamiento de metales reflectantes | Requiere una fuente compatible, una cabeza, protección contra la reflexión trasera y parámetros validados |
| Automatización CNC y repetibilidad | Una producción autónoma y fiable requiere supervisión, automatización, mantenimiento y un proceso estable |
| Alineación de haz abierto reducida en comparación con los sistemas tradicionales de CO₂ | La óptica del cabezal de corte, las ventanas protectoras, las boquillas y los sistemas mecánicos siguen necesitando inspección y mantenimiento |
Cortadora láser de fibra frente a cortadora láser de CO₂
Las máquinas de corte por láser de fibra y de CO₂ pertenecen a diferentes puntos de la principales tipos de fuentes láser utilizadas en máquinas industriales, y ambas arquitecturas difieren en el medio de ganancia, la longitud de onda y la transmisión del haz.
| Característica | Máquina de corte por láser de fibra | Máquina de corte por láser de CO₂ tradicional |
|---|---|---|
| Medio de ganancia común | Fibra óptica dopada con tierras raras | Mezcla de gases a base de CO₂ |
| Longitud de onda industrial habitual | Cerca de 1 µm para los sistemas de iterbio | Normalmente en torno a 10,6 µm |
| Transmisión del haz | Suministro de fibra en gran parte encapsulada a la óptica de salida | Transmisión del haz en espacio libre mediante espejos |
| Enfoque típico en el material | Metales | No metales y, en sistemas industriales de alta potencia adecuados, metales |
| Distinción en el mantenimiento de la máquina | En los diseños habituales no hay que alinear un recorrido largo del espejo externo | La trayectoria del espejo y la alineación del haz son relevantes en los diseños tradicionales |
Los láseres de CO₂ no son incapaces de cortar metal: los sistemas industriales de CO₂ de alta potencia pueden cortar metal y, de hecho, lo hacen. La limitación se aplica principalmente a las máquinas de CO₂ de taller de menor potencia, no a la tecnología en su conjunto. Para conocer el mecanismo subyacente, véase cómo funciona un láser de CO₂.
¿Necesita mantenimiento una máquina de corte por láser de fibra?
La fuente de láser de fibra sellada en sí misma requiere muy poco mantenimiento, pero eso no se aplica a la máquina en su conjunto. Normalmente se requiere una atención rutinaria para las ventanas protectoras, el estado y la centración de la boquilla, la óptica del cabezal de corte según el procedimiento del fabricante, el fluido del enfriador y el sistema de refrigeración, la filtración y el suministro del gas auxiliar, los filtros de extracción y los conductos, las lamas de la mesa de trabajo y las zonas de recogida, los componentes de lubricación y movimiento, así como la calibración, los sensores y los enclavamientos de seguridad.
Los intervalos de mantenimiento varían según el fabricante y el modelo; consulte la documentación específica de la máquina en lugar de basarse en cifras genéricas, como una vida útil universal de 100 000 horas.
¿Es segura una máquina de corte por láser de fibra?
El haz de infrarrojo cercano utilizado en el corte por láser de fibra es invisible, pero puede causar lesiones graves en los ojos y la piel, y la radiación reflejada por el metal también puede ser peligrosa. Es esencial contar con controles técnicos adecuados; dependiendo de la configuración de la máquina, estas pueden incluir una cabina protectora, enclavamientos, contención del haz, ventanas de observación con la clasificación adecuada o medidas de control de acceso a la zona. Los humos y partículas generados durante el corte deben extraerse, y los recubrimientos o materiales desconocidos deben identificarse antes de su procesamiento. El material caliente, las chispas y la contaminación por materiales combustibles suponen un riesgo de incendio, y las tareas de mantenimiento pueden poner de manifiesto peligros que no están presentes durante el funcionamiento normal.
Las gafas de protección no son un artículo genérico: cuando sean necesarias, deben seleccionarse en función de la longitud de onda, la densidad óptica y la tarea específicas, y los controles técnicos tienen prioridad sobre el equipo de protección individual. El manual del fabricante, la formación del operador, una evaluación de riesgos específica del lugar y la normativa local aplicable tienen prioridad sobre cualquier descripción general.
Conclusión
Una máquina de corte por láser de fibra convierte un diseño digital en una pieza metálica acabada mediante una secuencia coordinada de generación del haz, transmisión, enfoque, perforación, eliminación de material fundido asistida por gas y movimiento controlado por CNC. Cada subsistema depende de los demás: una fuente potente no puede compensar un cabezal mal alineado, y una óptica precisa no puede compensar un sistema de movimiento inestable.
Preguntas frecuentes sobre las máquinas de láser de fibra
¿Es un láser de fibra lo mismo que una máquina de corte por láser de fibra?
No. Un láser de fibra es la fuente que genera el haz; una máquina de corte por láser de fibra es el sistema completo —fuente, fibra de transmisión, cabezal de corte, movimiento y suministro de gas— que utiliza ese haz para cortar metal.
¿Una cortadora láser de fibra funde o vaporiza el metal?
Principalmente lo funde. En la mayoría de los procesos estándar de corte de metal, la fusión seguida de la; también puede producirse una vaporización parcial, pero la vaporización total no es habitual en el corte cotidiano de chapa.
¿Por qué necesita un cortador láser de fibra un gas auxiliar?
El gas auxiliar expulsa físicamente el material fundido de la ranura de corte, algo que el láser por sí solo no puede eliminar. Dependiendo del gas, también puede controlar o favorecer la oxidación de los bordes y ayudar a estabilizar el proceso.
¿Cuál es la diferencia entre el corte por láser con oxígeno y con nitrógeno?
El oxígeno reacciona químicamente con el metal caliente, aportando energía a través de una reacción exotérmica y dejando un borde oxidado; se utiliza principalmente en acero al carbono y acero dulce. El nitrógeno es en gran medida inerte, expulsando el material fundido mecánicamente sin reaccionar, lo que suele producir un borde limpio y sin óxido en materiales como el acero inoxidable y el aluminio.
¿Por qué necesita un cabezal de corte por láser de fibra el enfoque automático?
No todos los cabezales de corte por láser de fibra incluyen o requieren enfoque automático. Cuando se dispone de él, el enfoque automático ajusta la posición de enfoque del haz sin que el operador tenga que reposicionar manualmente el conjunto óptico, lo que facilita el cambio entre materiales, espesores, y procesos de corte. No optimiza el trabajo por sí solo; la posición correcta del foco sigue dependiendo de parámetros validados.
¿Qué es el corte en el corte por láser de fibra?
El corte es el estrecho canal que se forma cuando la energía del láser funde o elimina material y el gas auxiliar lo expulsa de la trayectoria de corte. El ancho del corte depende del tamaño del punto del haz, pero no es idéntico a él, ya que el flujo de gas, la posición del foco y el comportamiento del material también influyen en el ancho final del canal.
¿Puede una cortadora láser de fibra cortar cobre y latón?
Sí, los sistemas modernos configurados adecuadamente pueden hacerlo. Para ello se requiere una fuente y un cabezal de corte compatibles con estos metales altamente reflectantes, una protección adecuada contra la reflexión trasera y parámetros validados para la aleación y el espesor.

