Машината за рязане с фиброви лазер е система с ЦПУ управление, която насочва лъч с висока мощност от фиброви лазерен източник през режеща глава, фокусира го върху метала и използва подпомагащ газ за отстраняване на разтопения материал, докато главата следва програмирана траектория на рязане. Източникът генерира лъча, но самият източник не представлява машината: оптиката за предаване, управлението на движението, подаването на газ, охлаждането и системите за безопасност – всички те трябва да работят съвместно, за да може процесът да изреже използваема детайл.
Тази статия обяснява принципа на лазерното рязане, като проследява целия процес на рязане с фиброви лазер – от цифровия чертеж до готовата метална детайл – какво съдържа машината, как нейните подсистеми взаимодействат помежду си и как се развива процесът стъпка по стъпка. За физиката на това как самият лъч се генерира вътре в източника, вижте как фибровият лазер генерира и усилва светлината.
Какво представлява машината за рязане с фиброви лазер?
Машината за рязане с фиброви лазер е система за безконтактно термично рязане, управлявана чрез ЦПУ, която се използва предимно за рязане на метал. Тя съчетава няколко отделни подсистеми, всяка от които изпълнява конкретна задача:
- Оптичен лазерен източник генерира лъча.
- Оптично влакно за пренос или обработка пренася готовия лъч към режещата глава.
- Рязащата глава колимира, фокусира и насочва лъча, като едновременно с това подава подпомагащ газ.
- Система за движение и CNC контролер придвижват главата или детайла по програмирана траектория.
- Системите за охлаждане, изсмукване, подаване на газ, сензори и безопасност осигуряват надеждното протичане на процеса.
Терминът „оптичен“ описва архитектурата на лазерния източник, а не наличието на оптичен кабел някъде в машината. Дадена система се квалифицира като машина за рязане с оптичен лазер, когато нейният режещ лъч се генерира от оптичен лазерен източник.
В британския английски същото оборудване се нарича „машина за рязане с фиброви лазер“; правописът се променя, но технологията остава същата.
Какви са основните части на машината за рязане с фиброви лазер?
Качеството на рязане и времето за работа зависят от това как цялата система функционира като едно цяло, а не само от мощността на лазерния източник. Разделите по-долу разглеждат всяка подсистема и ролята, която тя играе в крайния резултат.
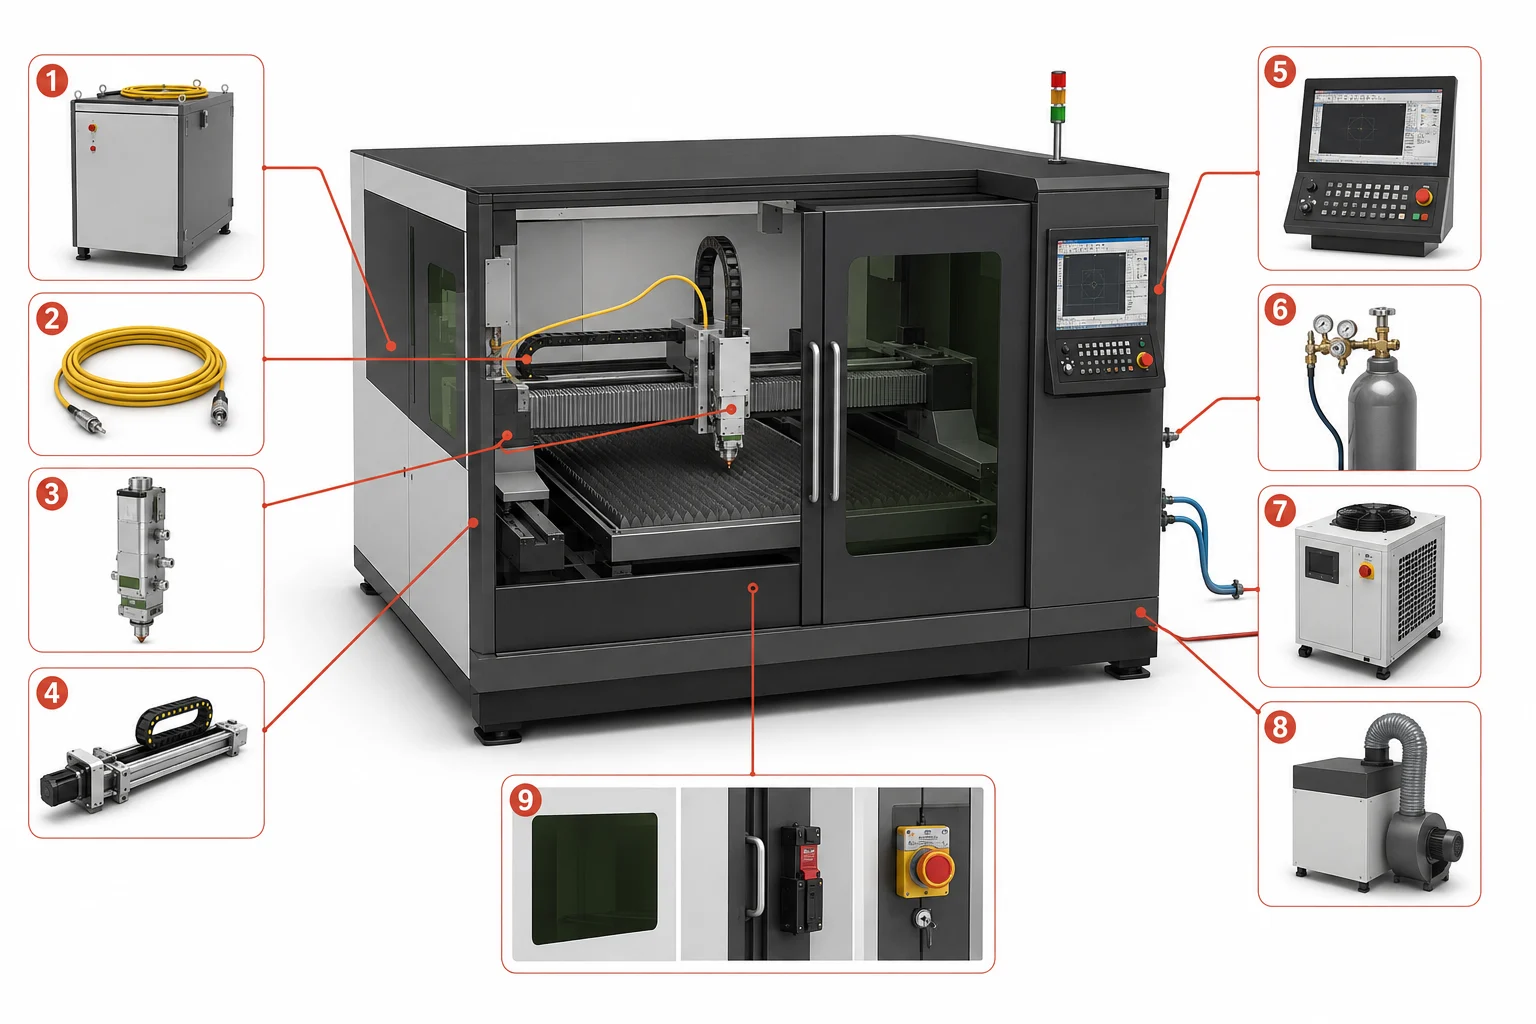
Надпис: Основните системи на машина за рязане с фиброви лазер: 1 – Фиброви лазерен източник, 2 – Фибър за подаване/обработка, 3 – Рязаща глава с фиброви лазер, 4 – Портална и система за движение, 5 - CNC контролер и CAD/CAM интерфейс, 6 - Система за подаване на спомагателен газ, 7 - Воден охладител, 8 - Система за отсмукване и филтриране на дим, 9 - Защитен корпус и системи за безопасност
Оптичен лазерен източник
Източникът преобразува електрическата енергия в контролиран лазерен лъч. Промишлените машини за рязане на ламарина обикновено използват мощни източници с непрекъсната вълна на основата на итербий, чиято дължина на вълната в близкия инфрачервен диапазон и характеристиките на лъча са подходящи за много промишлени приложения за рязане на метал-рязане на метал. Източникът е една от няколко подсистеми: той осигурява лъча, докато всичко след него определя как този лъч се доставя, оформя и превръща в завършен разрез. Читателите, които проявяват интерес към основните физични принципи на генерирането на кохерентна светлина от лазерите, могат да намерят обяснение на основния принцип на стимулираната емисия именно там.
Оптично влакно за подаване на лъча
В системата с влакнест лазер участват две различни влакна и е полезно да се разграничават. Активното легирано влакно се намира вътре в източника, където се генерира и усилва светлината. При подаването, или технологичното, е отделен компонент, който пренася вече генерирания лъч от източника до режещата глава.
Тъй като лъчът преминава през този до голяма степен затворен оптичен път, оптичните системи избягват дългия отворен маршрут за пренос на лъча и многократното подреждане на външни огледала, характерни за традиционните системи за рязане с CO₂. Това не означава, че машината с оптичен лазер не съдържа няма огледала никъде; някои оптични архитектури все още използват отразяващи елементи в режещата глава или в възлите за превключване на лъча.
Режеща глава на фибровия лазер
Резцовата глава не генерира лазера. Тя приема лъча от преносния оптичен кабел, подготвя го оптически, поддържа необходимата позиция над детайла и подава спомагателен газ към зоната на рязане. Три функционални групи вътре в главата се занимават с тази задача.
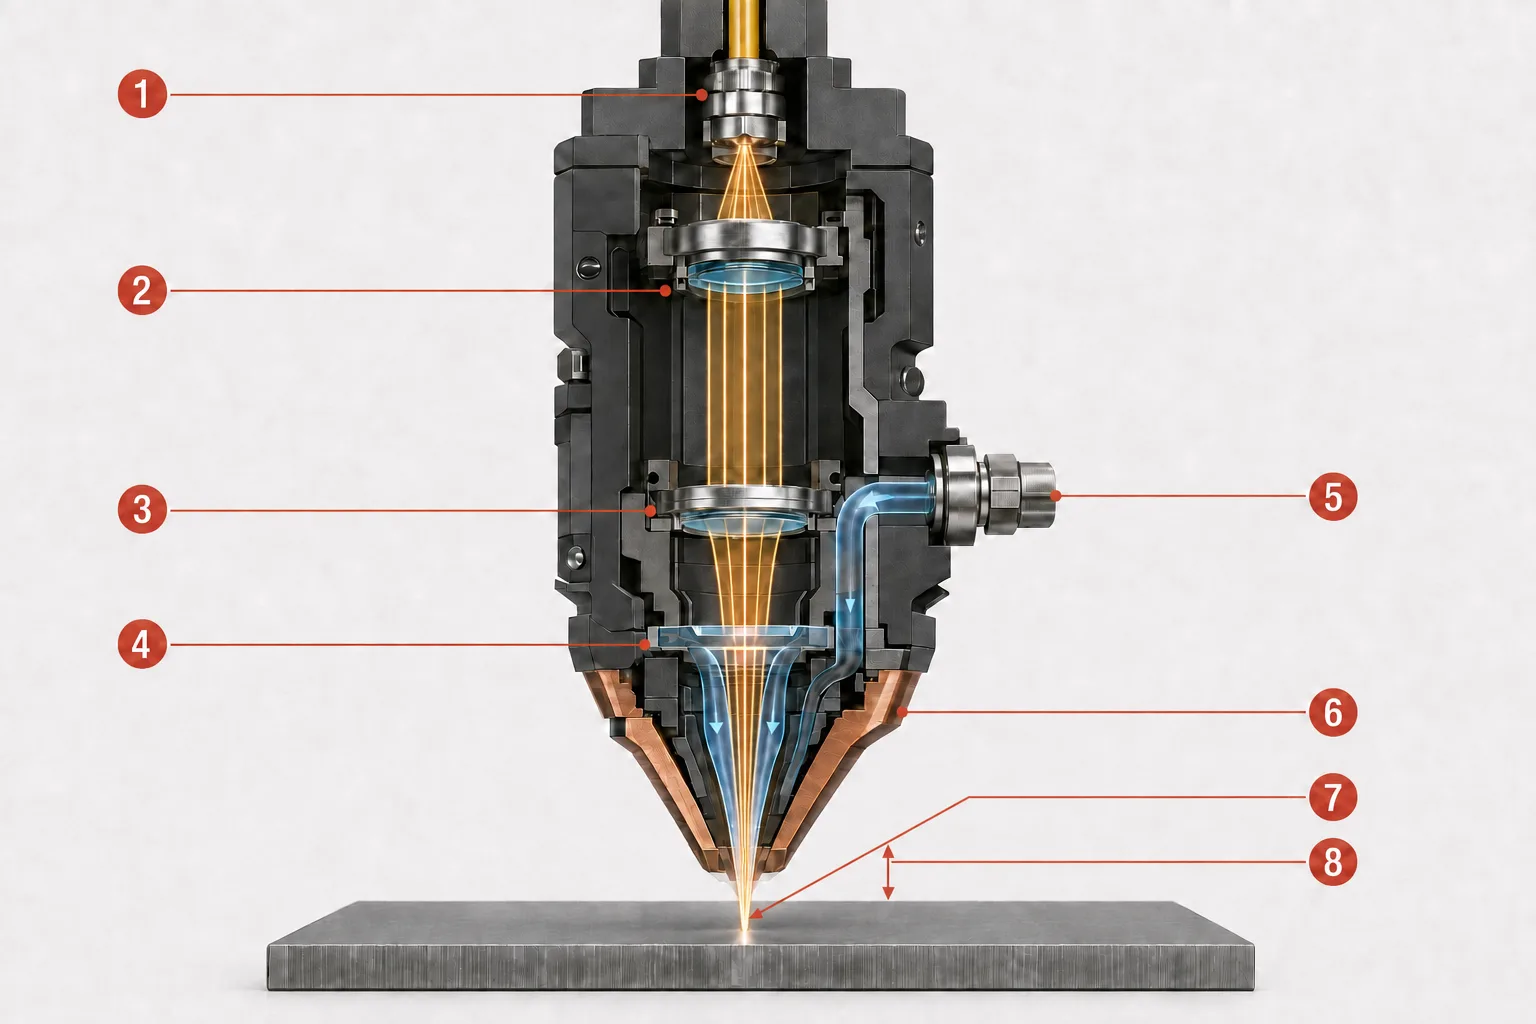
Забележка: Вътре в главата за рязане с фиброви лазер преносната оптична влакна (1) подава лъча към колимационната оптика (2), която формира приблизително успореден лъч. След това фокусиращата оптика (3) го концентрира през сменяем защитен прозорец (4). Помощният газ влиза през входа (5) и протича коаксиално през дюзата (6). Лъчът достига най-тясната си точка в позицията на фокуса (7), докато разстоянието до дюзата (8) е физическото разстояние между върха на дюзата и детайла. За илюстрация фокусът е показан на повърхността на материала; действителното му положение може да бъде над, на или под повърхността.
Колимация и фокусиране на лъча
Лъчът излиза от преносната оптична влакна в дивергентна форма, се колимира в приблизително успореден лъч и след това се фокусира в малка точка върху обработваната детайла: дивергентен изход от преносната оптична влакна → колимиран лъч → фокусирана точка върху обработваната детайла.
По-малката точка концентрира енергията в по-малка площ и може да повиши плътността на мощността, но крайната точност на рязането не се определя само от размера на точката; изравняването на дюзата, точността на движението и параметрите на процеса също допринасят за това. Представете си този етап като регулируема лупа, съчетана с контролирана газова дюза – макар че за разлика от слънчевата светлина, преминаваща през стъкло, машината започва с контролиран лъч и използва специално проектирана оптика, за да позиционира фокуса прецизно в рамките на програмиран процес.
Контрол на фокуса и височината
Позицията на фокуса се отнася до мястото, където най-тясната точка на лъча – талията на лъча – се намира спрямо повърхността на материала; тя може да бъде разположена върху, над или под повърхността в зависимост от процеса. Механизъм за автофокус я регулира автоматично, без операторът да препозиционира оптичния модул ръчно.
Разстоянието до детайла е свързан, но отделен параметър: физическото разстояние между дюзата и детайла. Капацитивен сензор засича промени, свързани с това разстояние, а системата за контрол на височината използва сигнала, за да регулира ос Z, поддържайки разстоянието постоянно, докато главата се движи върху незначителни неравности на листа. Объркването на позицията на фокуса с разстоянието до детайламоже да доведе до неправилна диагноза, когато рязането се обърка.
Защитно стъкло, дюза, и спомагателен газ
Един или повече сменяеми защитни прозорци помагат за предпазването на по-скъпата коллимационна и фокусираща оптика от пръски, пари, дим и други замърсявания; някои глави използват няколко прозорци по оптичната траектория. Това са консумативи за защита, а не основната фокусираща леща.
Фокусираният лъч и спомагателният газ преминават през дюзата към една и съща точка върху детайла. Дюзата оформя и насочва струята газ, която отстранява разтопения материал от прореза. Диаметърът, състоянието, изравняването и разстоянието на дюзата от детайла влияят върху изтласкването на разтопения материал – повредена или изместена от центъра дюза е често срещан източник на неравномерно качество на ръбовете.
CNC контролер и CAD/CAM софтуер
Четири свързани концепции работят заедно, за да превърнат проекта в готова детайл:
- CAD (компютърно подпомагано проектиране) дефинира или импортира геометрията на детайла.
- Софтуерът за CAM/разполагане позиционира детайлите върху листа, създава траектории на инструмента и задава правила за обработка.
- CNC (компютърно-цифрово управление) контролерът преобразува програмата в координирани движения на машината и команди за обработка.
- Параметрите на машината включват мощност на лазера, скорост на рязане, позиция на фокуса, избор на подпомагащ газ, налягане на газа и процедури за пробиване.
Система за движение, портал, и Z-ос
Движението по осите X/Y следва програмирания контур по листа, докато Z-осът поддържа позицията на режещата глава спрямо детайла. Сервозадвижванията, водачите, трансмисията, обратната връзка и калибрирането влияят върху точността на изпълнението на това движение – прецизната лазерна точка не може да компенсира нестабилна рамка или лошо калибрирана ос. Конструкцията на трансмисията варира в зависимост от типа на машината, като например системи със зъбна рейка и линейни мотори; няма една-единствена технология, приложима за всички машини.
Основа на машината и работна маса
Основата осигурява рамка и структурна опора. Летвите на работната маса поддържат листа, като същевременно позволяват на разтопения материал, искрите и отпадъците да падат в зоната за събиране отдолу. Машините могат да използват фиксиран или сменяем работен плот; машините за листове, тръби и 3D печат използват съответно система за закрепване на детайлите, подходяща за формата на детайла.
Система за подаване на спомагателен газ
Машината изисква регулирана система за подаване на газ с подходящо налягане, дебит и чистота за процеса. Кислородът, азотът и сгъстеният въздух са трите обичайни варианта за спомагателен газ, които са разгледани подробно по-нататък в тази статия.
Воден охладител
Воден охладител отнема топлината от конкретни компоненти – обикновено лазерния източник и/или режещата глава – вместо да охлажда самото рязане, което се определя от взаимодействието между лъча и материала. Точните охладителни вериги варират в зависимост от производителя на машината и лазерния източник.
Изсмукване и филтриране на дим
Лазерното рязане генерира дим, фини частици, изпарен материал и пръски. Изсмукването отстранява замърсения въздух от зоната на рязане, като помага за защитата на операторите, оптиката, електрониката, и работното място като цяло. Сама по себе си тя не прави всеки материал или покритие безопасен за обработка; непознатите материали все пак се нуждаят от идентифициране и подходяща филтрация.
Заграждения, блокиращи устройства и системи за безопасност
Промишлените машини обикновено включват аварийни спирачки, предупредителни сигнали и определени процедури за безопасно обслужване, независимо от конфигурацията. В зависимост от конструкцията си, дадена машина може да бъде снабдена с пълно защитно заграждение или да работи в контролирана лазерна зона с други инженерни мерки за безопасност. Заградените модели допълнително използват врати или панели с блокировка, прозорци с подходящ клас на защита и, където е предвидено, система за пожароизвестяване.
Не всяка затворена машина може автоматично да бъде класифицирана като „Клас 1“. Класификацията зависи от цялостната сертифицирана конфигурация и достъпната емисия по време на нормална работа – една затворена система все пак може да съдържа вграден лазер от много по-висок клас, а отварянето на корпуса за обслужване променя условията на опасност.
Как работи машината за рязане с фиброви лазер? Стъпка по стъпка
Работата на машината за рязане с фиброви лазер зависи от съвместната работа на всички горепосочени подсистеми в определена последователност. Стъпките по-долу представят тази последователност като един непрекъснат процес – от първоначалния проектен файл до проверена и отделена детайл. Стъпките по-долу представят тази последователност като един непрекъснат процес – от първоначалния проектен файл до проверена и отрязана детайл.
Стъпка 1: Проектът се изготвя в CAD/CAM софтуер
Геометрията на детайла се импортира или създава в CAD, след което се подрежда върху листа чрез разполагане. CAM софтуерът генерира траектории на инструмента, задава реда на контурите, добавя входни и изходни линии и определя технологичните параметри за избрания материал и дебелина.
Стъпка 2: Материалът се зарежда и задачата се настройва
Операторът или автоматизирана система за зареждане позиционира листа, тръбата или профила. След това при настройката на задачата се потвърждават материалът и дебелината и се избират валидирани параметри и спомагателен газ, като преди стартиране се проверяват дюзата, защитното стъкло, подаването на газ, охлаждането, изсмукването и системите за безопасност.
Стъпка 3: Източникът генерира лъча, а преносната оптична влакна го пренася към главата
Електрическата енергия се преобразува в лазерен лъч вътре в оптичния източник (вижте специалната статия за технологията на влакнестите лазери за основните физични принципи), а готовият лъч след това се пренася към режещата глава чрез преносния оптичен кабел.
Стъпка 4: Режещата глава фокусира лъча и задава работното разстояние
Оптиката на главата колимира и фокусира лъча в малка работна точка, докато автофокусът и капацитивният контрол на височината задават позицията на фокуса и разстоянието до материала, както е описано по-горе.
Стъпка 5: Лазерът пробива метала
Преди да започне контурното рязане, лъчът обикновено трябва да създаде първоначален отвор в материала. Пробиването може да използва различен профил на мощността, позиция на фокуса, газ или времеви параметри в сравнение с рязането в стационарно състояние; по-дебелият материал прави процеса по-взискателен и може да генерира разпръскване, което натоварва защитното стъкло и дюзата.
Стъпка 6: Фокусираният лъч създава зона на разтопяване
Материалът абсорбира част от енергията на лъча, която е концентрирана в малка област. Температурата се повишава, докато материалът се разтопи и, при определени условия, частично се изпари. Това образува тесен канал, наречен прорез, а околният материал може да претърпи термично засегната зона. При обичайното рязане на ламарина разтопяването и изхвърлянето на разтопения материал – а не пълното изпаряване – обикновено са доминиращите механизми.
Стъпка 7: Помощният газ отстранява разтопения материал
Коаксиален газови струя изтласква разтопения материал през и извън прореза. В зависимост от използвания газ, той може също да подпомага или предпазва от окисляване, да влияе върху температурата и стабилността на процеса, както и да засяга шлаката, цвета на ръбовете и изискванията за последваща обработка.
Стъпка 8: Движението на ЧПУ формира програмирания контур
CNC контролерът координира лазера, режещата глава, осите, подаването на газ и синхронизацията на процеса. Той може да променя скоростта и поведението на процеса при завои, малки отвори, входни участъци или промени в геометрията, вместо да следва всеки контур с една и съща постоянна скорост.
Стъпка 9: Детайлите се отделят и проверяват
След приключване на рязането детайлите се изваждат и се проверяват за проникване, шлака или грапавини, ширина на прореза, грапавост на ръбовете, конусност, термично оцветяване и съответствие с размерите. В зависимост от резултатите от проверката операторите могат да коригират параметрите, да сменят дюзата, да проверят оптиката или да прекалибрират машината.
Какво се случва там, където лазерът среща метала?
Рязането се осъществява чрез кратка поредица от физични събития в точката на контакт: материалът абсорбира енергията на лъча, тази енергия се превръща в топлина достатъчно бързо, за да стопи (и частично да се изпари) тесен канал, а полученият разтопен материал се отстранява, без никакъв инструмент да докосва листа. Трите раздела по-долу следват тази последователност, като започват с това как металът поглъща енергията на лъча в първия момент.
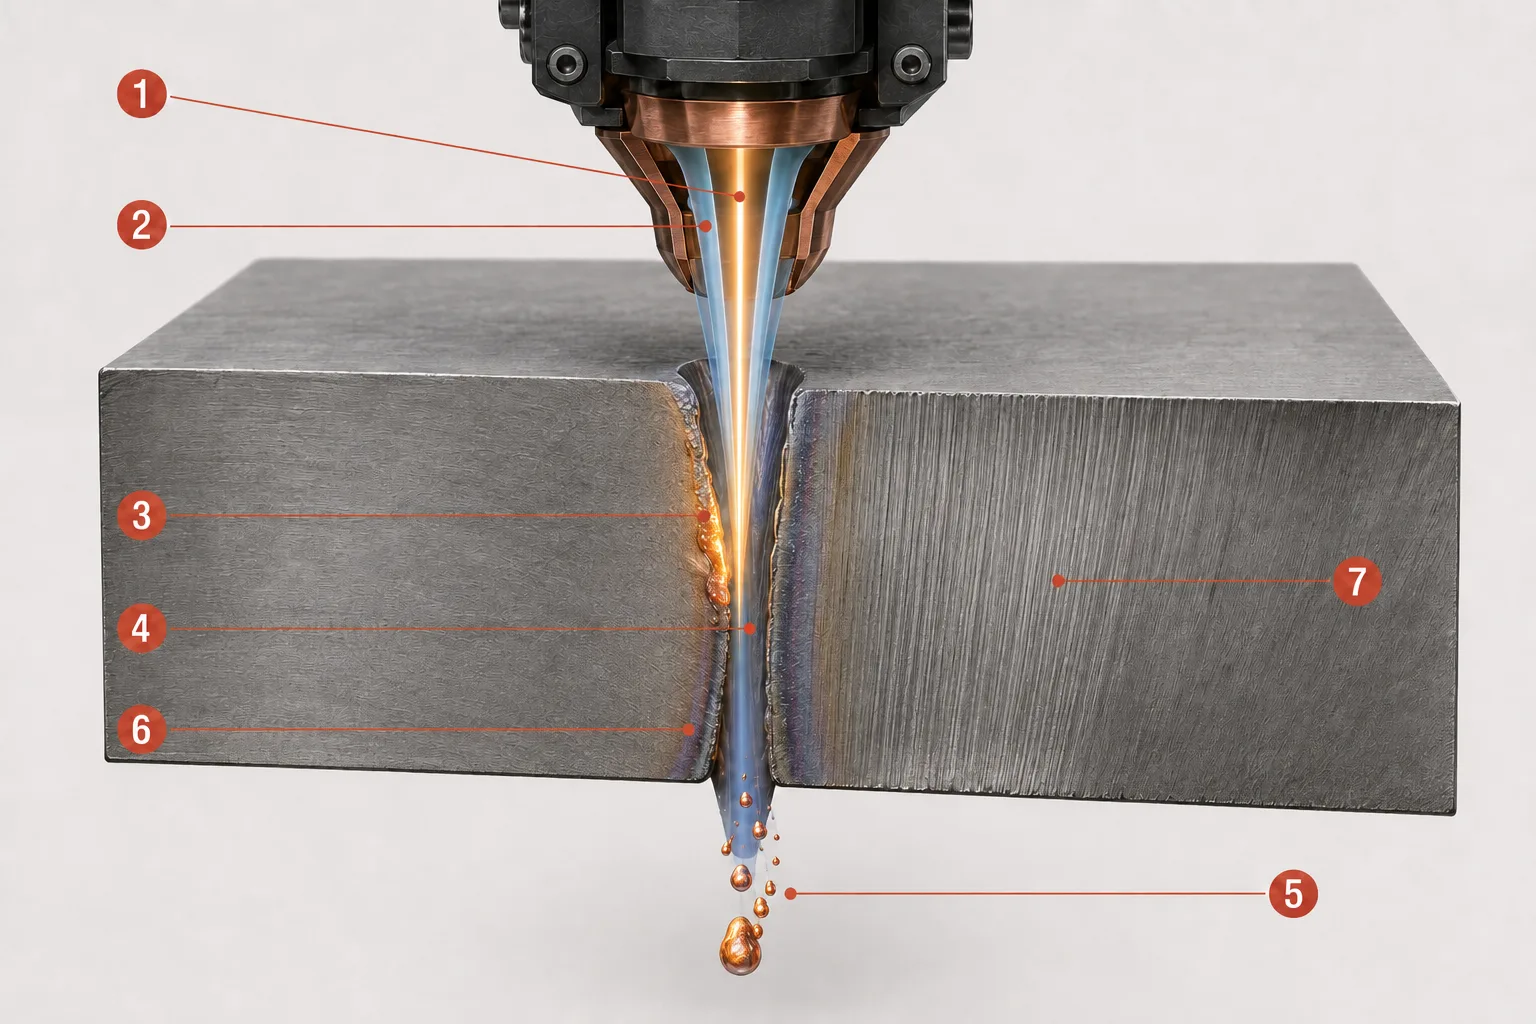
Надпис: В зоната на рязане фокусираният лазерен лъч (1) нагрява тясна област, докато коаксиалната струя на подпомагащия газ (2) изтласква разтопения материал надолу. Разтопената зона (3) се образува в активния фронт на рязане и оставя тесен канал, наречен прорез (4). Изтласканата стопилка (5) излиза през долната страна на листа, докато до прореза остава тясна зона, засегната от топлината (6), а по стената на разреза се образуват следи от влачене или набраздявания (7). Илюстрацията е концептуална и не е в мащаб.
Абсорбция и топлопренос
Металът не абсорбира еднакво цялата падаща лазерна енергия. Абсорбцията зависи от дължината на вълната, сплавта, състоянието на повърхността, температурата, покритията и оксидните слоеве, а поведението на повърхността може да се променя при нагряване. Рязането става възможно, когато енергията се доставя в малка зона по-бързо, отколкото топлината може да се разпространи от нея.
Топене, ограничено изпаряване и образуване на прорез
- Разтопена зона: локализираната област от материала, която е била нагрята над точката си на топене.
- Изпаряване: превръщането на нагрятия материал в пара. При повечето процеси на рязане на ламарина то се проявява само в ограничена степен, като преобладава топенето.
- Прорез: тесният канал, който се образува, когато лазерната енергия разтопи или отстрани материал, а помощният газ го отстранява от пътя на рязане.
- Зона, засегната от топлината (HAZ): област от околния материал, чиито свойства са били променени от топлината, без да е бил разтопен.
- Шлака: повторно втвърден разтопен материал, залепнал по долната страна на разреза.
- Линии на влачене / набраздявания: фините, почти вертикални следи, видими по ръба на разреза, образувани при преминаването на процеса през дебелината на материала.
Тясната HAZ, ръбът без грапавини или напълно чистият разрез са резултати от процеса, а не гаранции – те зависят от цялостната настройка на машината, материала и параметрите.
Защо процесът е безконтактен
Няма механичен режещ инструмент, който да натиска върху детайла, което намалява деформацията от силата на инструмента и елиминира износването на острието. Безконтактният характер не означава липса на износване или поддръжка: дюзите, защитните прозорци, решетките на работната маса, филтрите и механичните системи все още изискват редовна грижа и подмяна.
Как лазерният лъч и подпомагащият газ отстраняват метала?
Химичният състав на помощния газ и механизмът на рязане са двете страни на един и същ процес: газът определя какво се случва по ръба на разреза, докато механизмът описва как лъчът и струята газ отстраняват материала заедно. Разделите по-долу свързват всеки газ с неговия доминиращ механизъм и типичния резултат.
Азот и рязане чрез топене
Азотът се използва като предимно инертен газ за рязане при рязането чрез топене: лъчът осигурява топлината за рязане, докато струята газ изтласква разтопения материал механично, вместо да реагира с него. Тъй като азотът предпазва горещия ръб от въздуха, тази комбинация обикновено дава чист ръб без оксиди, поради което е широко разпространена при неръждаема стомана, алуминий и други подходящи метали. Може да се наложи високо налягане и дебит, което може да доведе до значителен разход на газ.
Рязане с кислород и реактивно рязане
Кислородът е в основата на реактивното, или пламенното, рязане: той реагира с подходящ нагрят метал, добавяйки енергия към процеса чрез екзотермична реакция, и обикновено се свързва с въглеродна и мека стомана. Полученият ръб на разреза е окислен, а този оксиден слой може да повлияе на последващото заваряване, нанасяне на покритие или боядисване. Кислородът не е автоматично най-бързият или най-добрият вариант за всеки метал и дебелина.
Рязане със сгъстен въздух
Сгъстеният въздух съдържа както азот, така и кислород и може да бъде икономичен вариант за подходящи приложения. Съдържанието на кислород допринася за ограничен реактивен ефект, поради което по ръба може да остане известно окисляване. Ефективността зависи от налягането, дебита, качеството на въздуха, сухостта, филтрацията, материала, дебелината и изискваната обработка на ръба. Сгъстеният въздух не е универсален заместител на специализираното подаване на азот или кислород.
Рязане чрез сублимация
Рязането чрез сублимация отстранява материала предимно чрез изпаряване, с минимално топене. Основните механизми са рязане чрез сплавяване, реактивно рязане и рязане чрез сублимация, но индустриалните машини за рязане на ламарина с фиброви дискове разчитат главно на първите два; сублимацията е по-подходяща за специализирани, прецизни приложения.
Механизмът на рязане и временният режим на лазера са различни оси на класификация: рязането чрез сплавяване, реактивно рязане и сублимационно рязане описват как се отстранява материалът, докато непрекъснатата вълна (CW), квазинепрекъснатата вълна (QCW) и импулсната работа описват как източникът излъчва лъча – термините не са взаимозаменяеми.
Таблицата по-долу сравнява директно трите помощни газа:
| Газ | Основна роля | Често срещано приложение | Типични характеристики на ръба | Важно ограничение |
|---|---|---|---|---|
| Oxygen | Подпомага преминаването през екзотермична окислителна реакция | Предимно въглеродна/мека стомана | Окислен ръб | Оксидът може да се наложи да бъде отстранен преди последващата обработка |
| Азот | Изтласква разтопения материал, без умишлено да окислява ръба | Неръждаема стомана, алуминий и други подходящи метали | Чист ръб без оксидни наслоения при правилно изпълнение на процеса | Може да изисква високо налягане, дебит и консумация на газ |
| Сгъстен въздух | Изтласква стопилката с ограничено участие на кислород | Избрани подходящи метали и дебелини | Възможно е известно окисляване | Качеството зависи в голяма степен от подготовката на въздуха и изискванията на процеса |
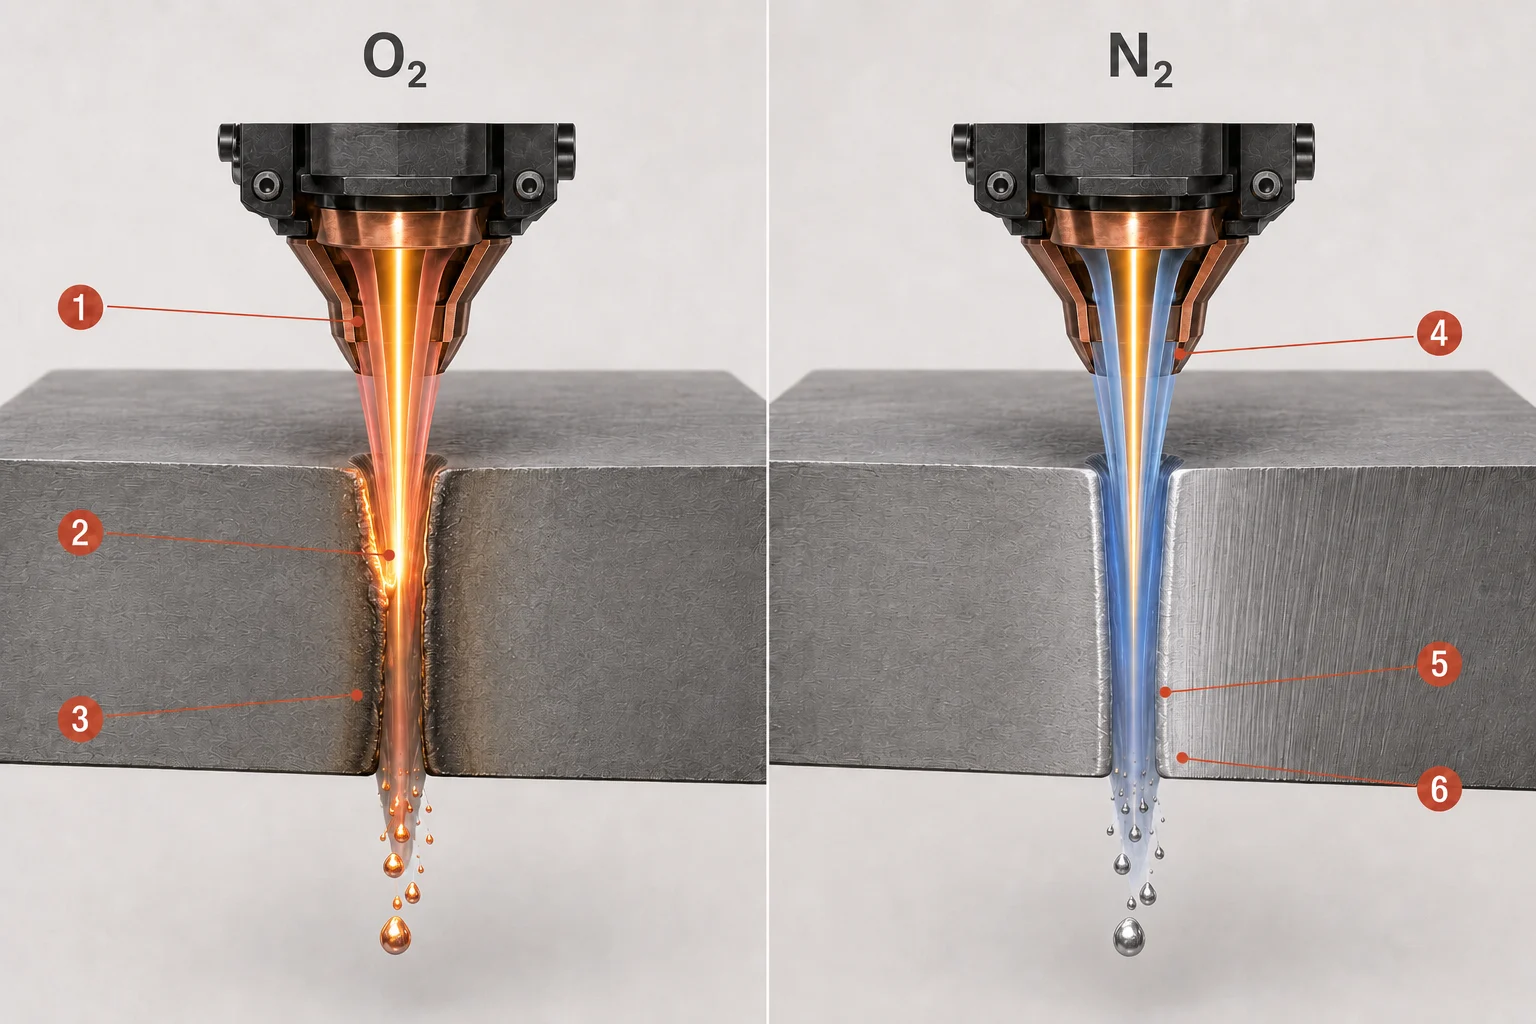
Описание: При реактивното рязане с кислород потокът от кислород (1) отстранява разтопения материал, докато екзотермичната окислителна реакция (2) добавя топлина към процеса и оставя окислен ръб на разреза (3). При рязането чрез сплавяване с азот-подпомогнатото рязане чрез топене потокът от азот (4) изтласква разтопения материал механично под налягане (5) и може да доведе до чист, неокислен ръб (6), когато параметрите на процеса са правилни. Илюстрацията показва типични разлики; действителните резултати зависят от материала, дебелината и настройките на машината.
Какво определя качеството на рязането и точността на готовата детайла?
Няма нито една настройка, която сама по себе си да определя качеството на рязането. Всеки параметър на процеса променя физическото състояние в зоната на рязане, а това състояние води до видим резултат върху крайната повърхност. Таблицата по-долу свързва основните променливи – мощност на лазера, скорост, позиция на фокуса, налягане и дебит на газа, ориентация на дюзата, разстояние до материала и състоянието на материала – с това, което се променя физически, и с това, което читателят може да забележи, ако дадената променлива се отклони от целевите стойности:
| Променлива | Какво се променя физически | Възможен видим резултат при неправилно изпълнение |
|---|---|---|
| Мощност на лазера | Енергия, подавана към зоната на рязане | Непълно рязане, прегряване, по-широк прорез или прекомерно количество шлака |
| Скорост на рязане | Време за взаимодействие и енергия на единица дължина | Липса на проникване, следи от изгаряне, неравен ръб или прекомерно подаване на топлина |
| Позиция на фокуса | Размер на фокусното петно и разпределение на енергията по дебелината | Заострение, по-широк прорез, грапавост или нестабилно проникване |
| Налягане/дебит на газа | Сила на изтласкване на стопилката и поведение на защитата/реакцията | Дънна шлака, окисляване, неравномерен прорез или нестабилно рязане |
| Позициониране на дюзата | Коаксиално съотношение между лъча и газовия струйник | Неравномерно качество на ръбовете в зависимост от посоката на рязане |
| Разстояние на отстъп | Геометрия на газовата дюза и положение на главата | Нестабилен процес, шлака или риск от сблъсък |
| Състояние на материала | Абсорбция, топлопроводимост и повърхностна реакция | Неравномерен старт, грапавост, пръски или вариации по повърхността на листа |
Това са възможни взаимосвързаности, а не изчерпателна диагностична таблица, като един и същ видим дефект често може да се дължи на повече от една причина.
Прорез, точност, повторяемост и допуск
Освен отделните параметри, крайната точност зависи от цялата система: качеството на източника и лъча, оптиката на режещата глава, изравняването, CNC интерполацията, реакцията на сервомеханизма, твърдостта на рамката, калибрирането, подаването на газ, равнинността на материала и състоянието на консумативите. Няколко свързани термина описват различни аспекти на този резултат и не трябва да се разглеждат като равностойни величини:
- Размер на петното на лъча – диаметърът на фокусирания лъч върху детайла.
- Ширина на прореза – действителната ширина на отстранения материал по време на рязането, която се влияе от размера на петното, но не е идентична с него.
- Точност на позициониране на машината – колко прецизно машината може да се придвижи до зададена позиция.
- Повторяемост – колко последователно машината се връща в същата позиция през множество цикли.
- Допустимо отклонение на готовата детайла – допустимото отклонение в размерите на завършената детайла, което отразява комбинирания ефект на всички горепосочени фактори.
Какви видове машини за рязане с фиброви лазер има?
Машините за рязане с фиброви лазер се произвеждат в няколко конфигурации, всяка от които е подходяща за различни форми на детайлите.
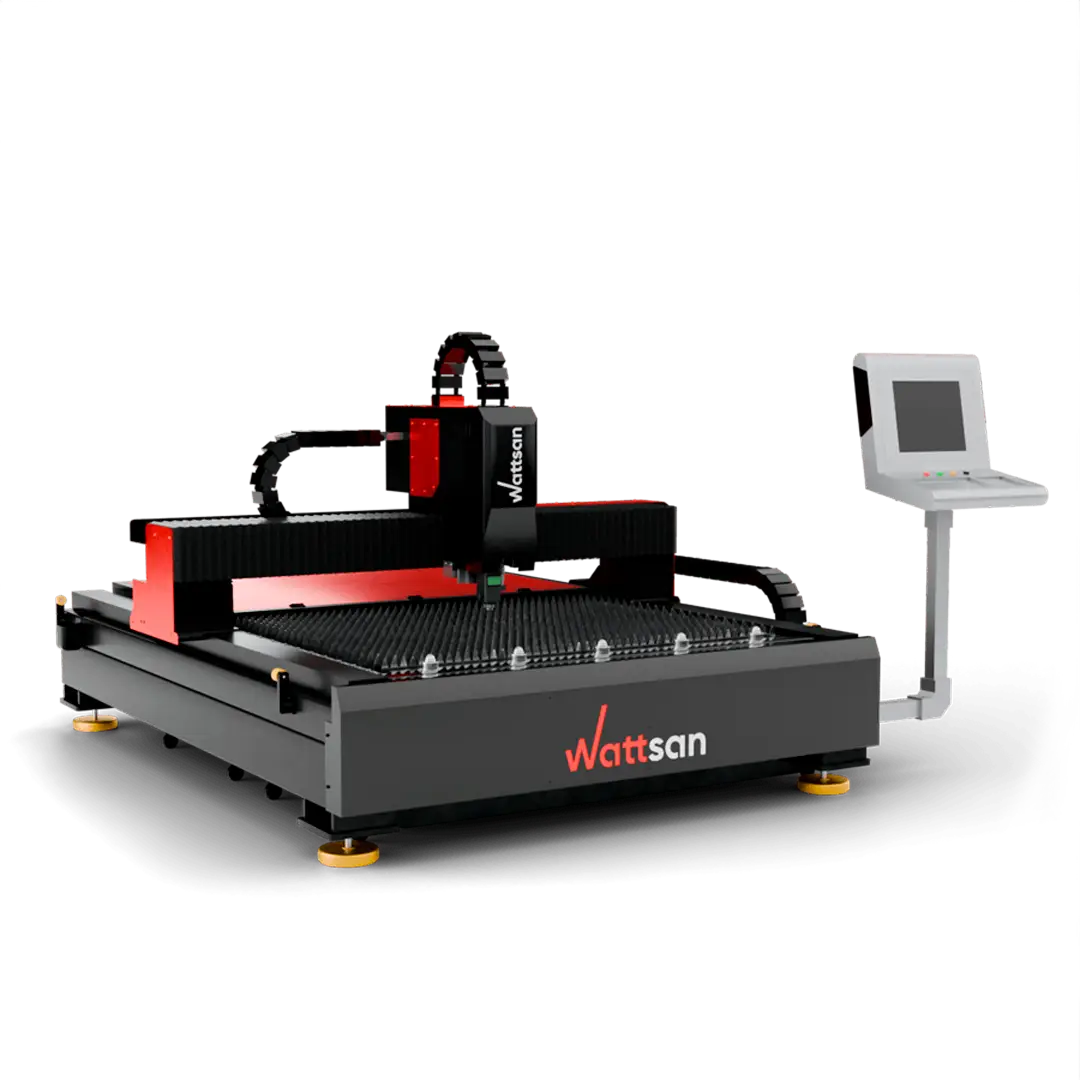
Машини за лазерно рязане с оптични влакна за плоски листове
Най-разпространената конфигурация използва портал, движещ се над фиксирана или сменяема маса, предназначена за рязане на плоски листове и плочи.
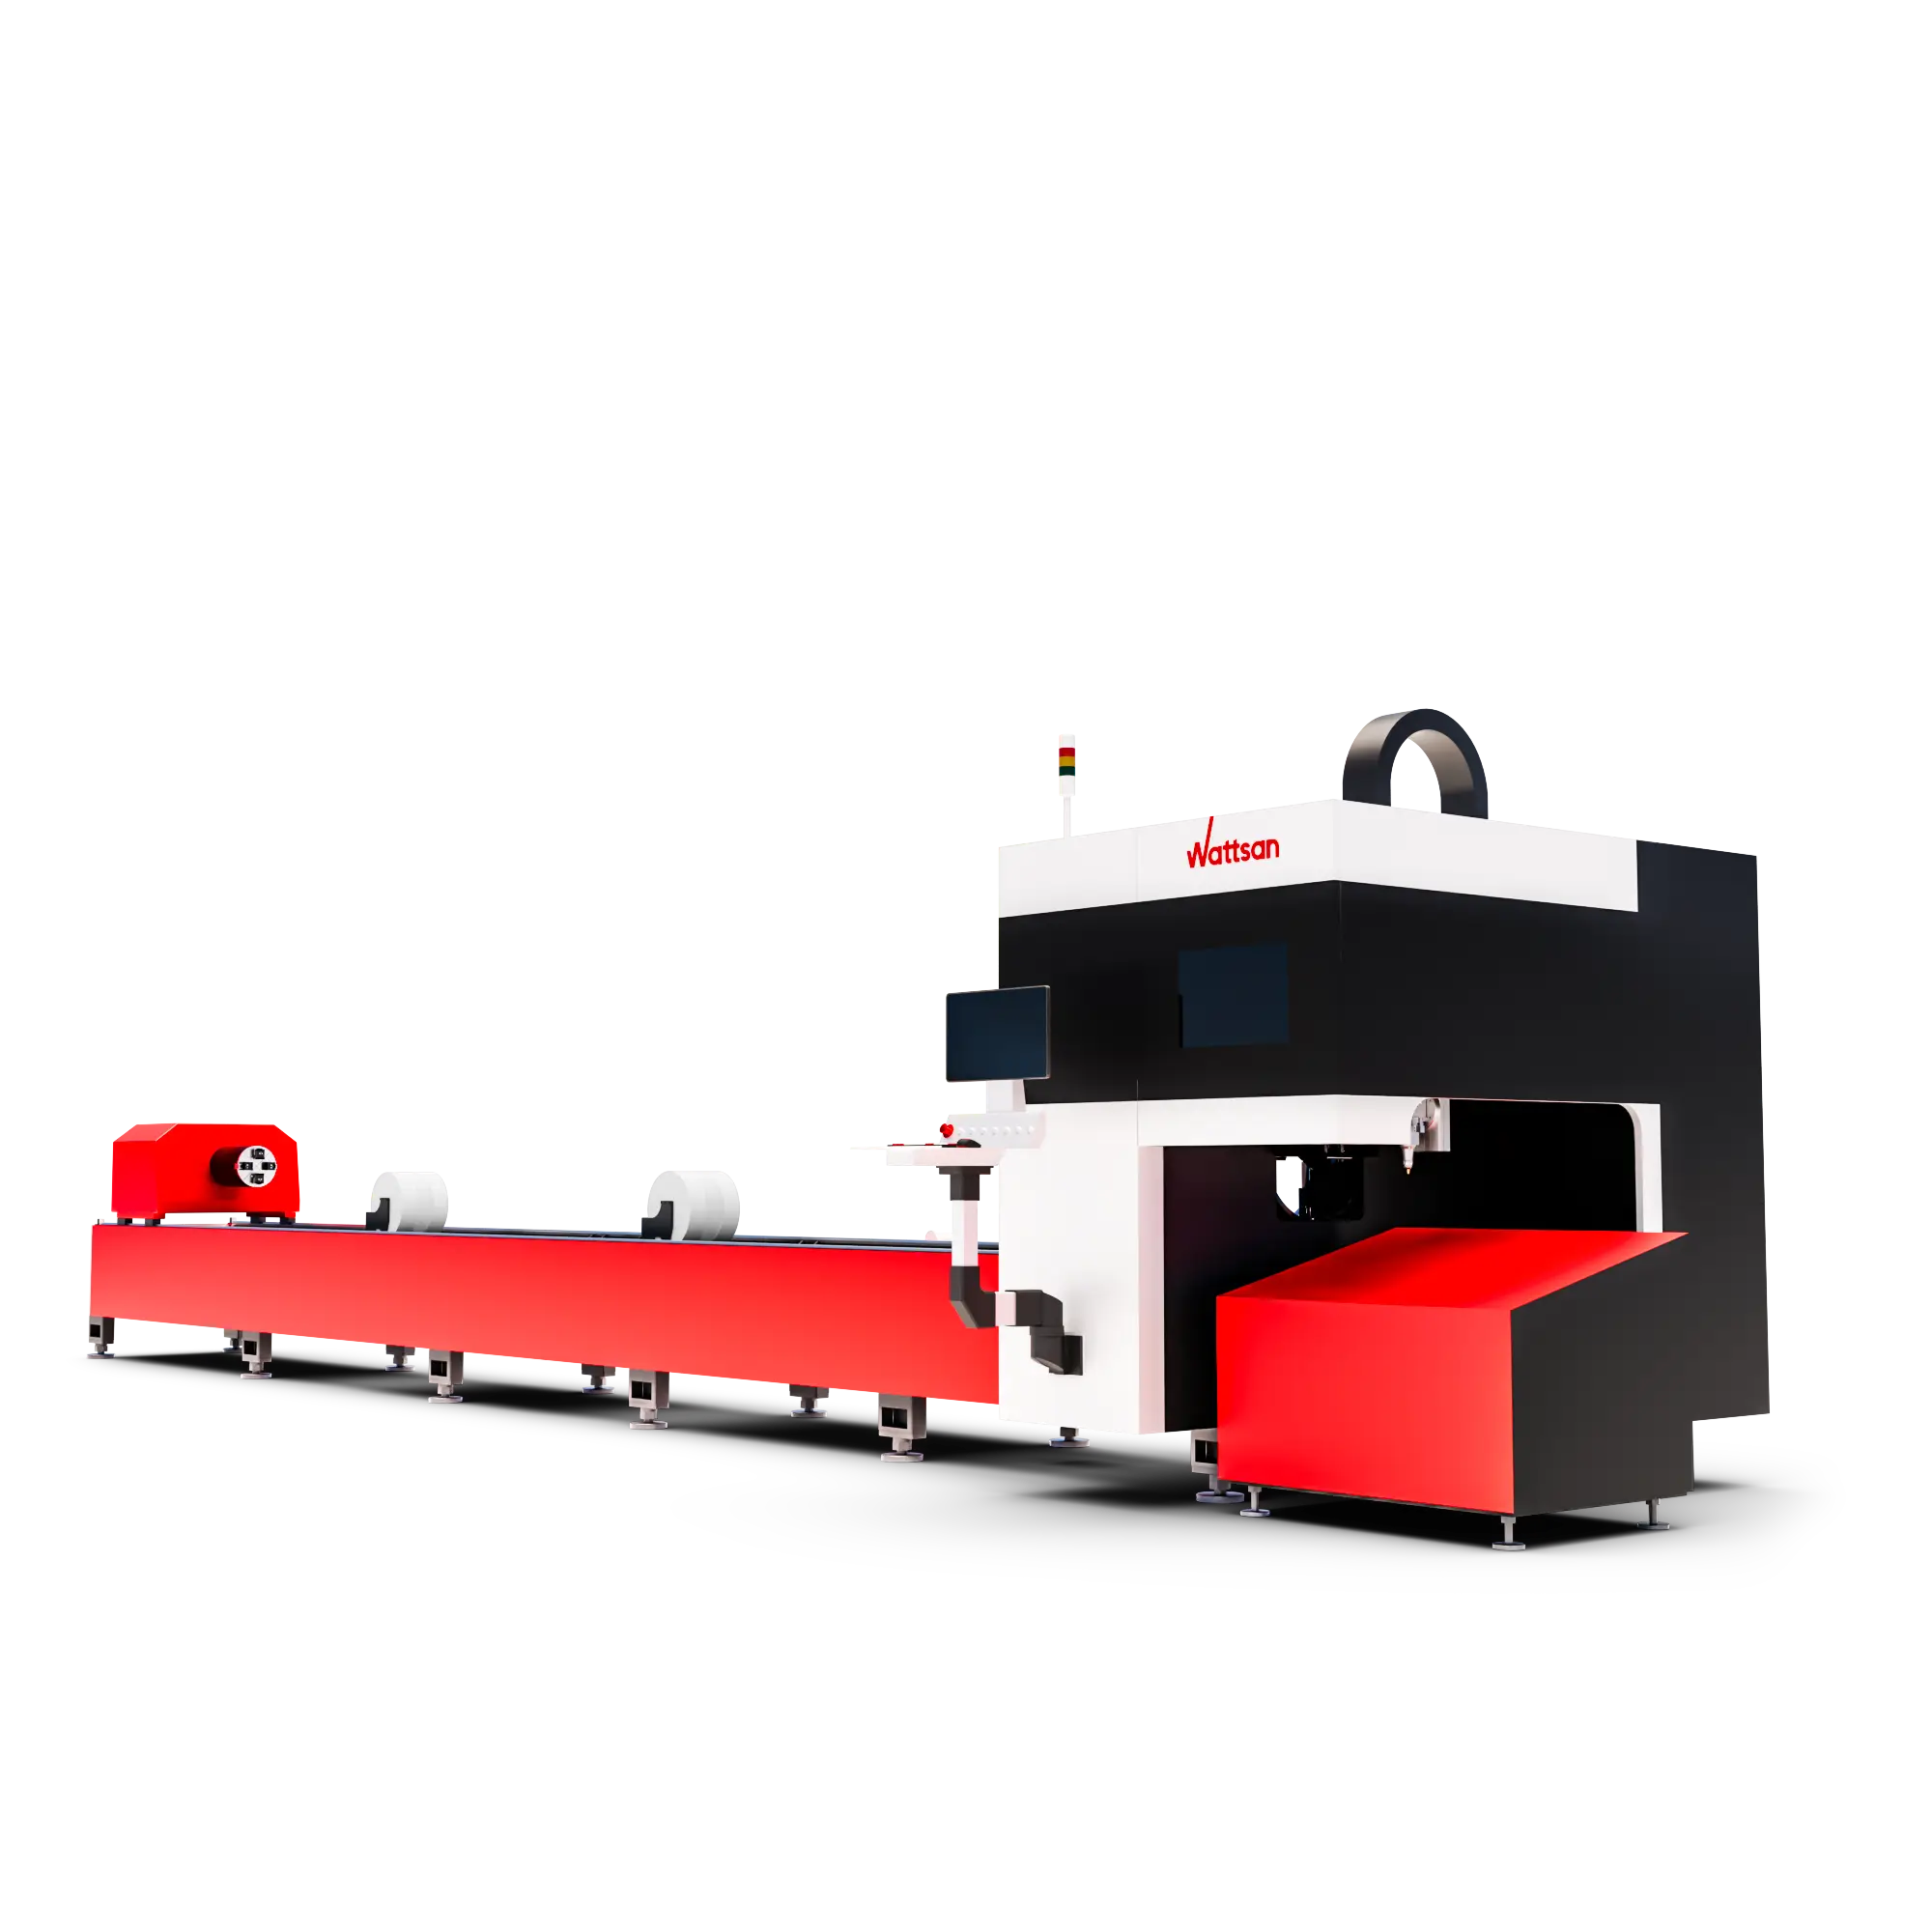
Машини за рязане на тръби с фиброви лазер
Машините за рязане на тръби използват въртящ се патрон и специална опора за тръби или профили, за да направляват програмираните разрези по триизмерната заготовка.
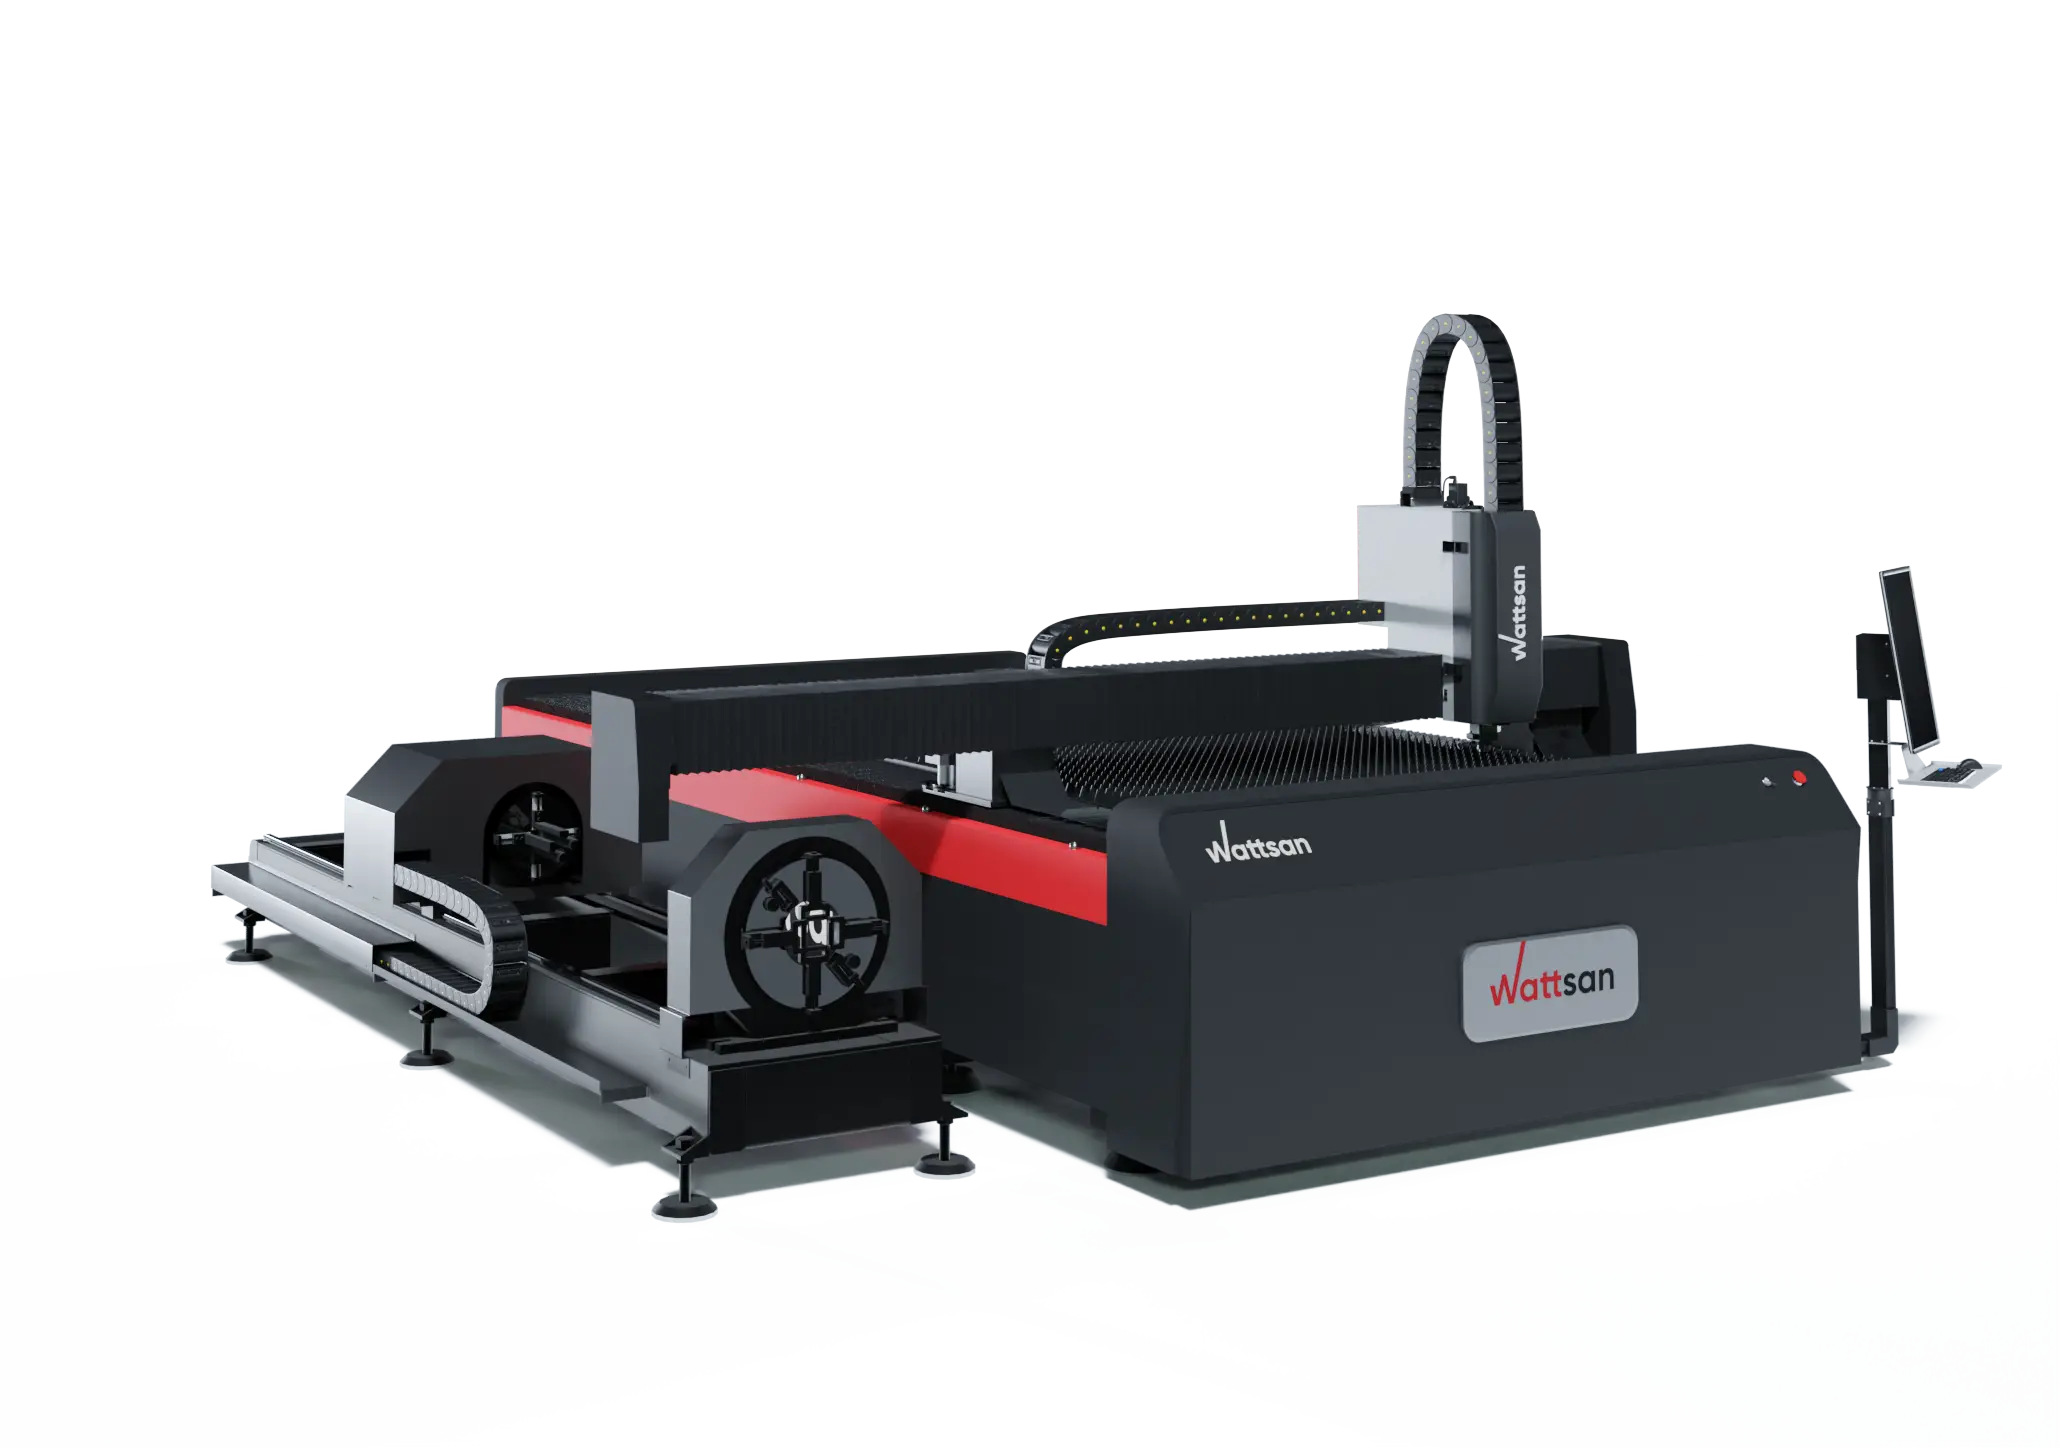
Комбинирани машини за листове и тръби
Някои платформи интегрират възможности за обработка на плоски листове и тръби в една машина, като компромисите в конфигурацията зависят от производствените нужди.
Какви материали може да реже машината за лазерно рязане с фиброви лазер?
Какво може да реже фибровият лазер? При индустриалните машини за рязане тази технология се използва предимно за метали като въглеродна стомана, неръждаема стомана, алуминий, мед, месинг и титан. Точно кои материали може да реже фибровият лазер – и при каква дебелина, скорост и качество – зависи от цялостната конфигурация на машината и процеса.
Фактът, че даден материал може технически да бъде нарязан, не означава, че всяка машина може да реже всеки клас или дебелина с една и съща скорост или качество. Възможностите зависят от източника, характеристиките на лъча, режещата глава, помощния газ, състоянието на материала, дебелината и валидираните параметри на процеса. Избрани метали и сплави с покритие също могат да бъдат обработвани, когато машината и процесът са валидирани за конкретното приложение.
Стандартните промишлени фиброви резачки с итербий са системи, предназначени за метал, и обикновено не се използват за рязане на дърво, акрил, стъкло, тъкани, пластмаси или композитни материали.
Предимства и ограничения на машините за рязане с фиброви лазер
| Предимства | Необходима квалификация |
|---|---|
| Безконтактно рязане | Режещият инструмент не влиза в контакт с листа, но консумативите и частите на машината все пак изискват поддръжка |
| Висока скорост при подходящи метали | Скоростта зависи от материала, дебелината, газа, геометрията и изискваното качество на ръба |
| Тънък прорез и детайлни контури | Минималният размер на елементите и допуските не се определят само от размера на светлинното петно |
| Ефективен източник на влакна | Консумацията на цялата машина включва също охлаждане, извличане, задвижвания, системи за управление и производство/доставка на газ |
| Възможна е обработката на отразяващи метали | Изисква съвместим източник, глава, защита срещу обратно отражение и валидирани параметри |
| CNC автоматизация и повторяемост | Надеждното производство без човешка намеса изисква мониторинг, автоматизация, поддръжка и стабилен процес |
| Намалено изравняване на отворения лъч в сравнение с традиционните CO₂ системи | Оптиката на режещата глава, защитните прозорци, дюзите и механичните системи все още се нуждаят от проверка и обслужване |
Оптичен лазерен резак срещу CO₂ лазерен резак
Машините за лазерно рязане с оптични и CO₂ лазери принадлежат към различни категории в основните видове лазерни източници, използвани в промишлените машини, като двете архитектури се различават по усилвателната среда, дължината на вълната и начина на подаване на лъча.
| Функция | Машина за рязане с фиброви лазер | Традиционна машина за лазерно рязане с CO₂ |
|---|---|---|
| Обичайна среда за усилване | Оптично влакно, легирано с редкоземни елементи | Газова смес на базата на CO₂ |
| Обичайна индустриална дължина на вълната | Около 1 μm за системи с итербий | Обикновено около 10,6 μm |
| Пренос на лъча | Доставка на оптични влакна в голяма степен в затворена среда към оптични компоненти надолу по веригата | Обичайно предаване на лъча в свободното пространство с помощта на огледала |
| Типично фокусиране върху материал | Метали | Неметали и, в подходящи промишлени системи с висока мощност, метали |
| Разграничение при поддръжката на машините | При обичайните конструкции няма дълъг външен път на огледалото, който да се изравнява | Траекторията на огледалото и изравняването на лъча са от значение при традиционните конструкции |
CO₂ лазерите не са неспособни да режат метал – индустриалните CO₂ системи с висока мощност могат и режат метал. Ограничението се отнася главно за CO₂ машините с по-ниска мощност, използвани в работилниците, а не за технологията като цяло. За основния механизъм вижте как работи CO2 лазерът.
Има ли нужда от поддръжка машината за рязане с влакнест лазер?
Самият запечатан източник на фиброви лазер до голяма степен не изисква поддръжка, но това не важи за цялата машина. Обикновено се изисква рутинна проверка на защитните прозорци, състоянието и центрирането на дюзата, оптиката на режещата глава съгласно процедурата на производителя, охлаждащата течност и охладителната система, филтрацията и подаването на спомагателния газ, филтрите за изсмукване и тръбопроводите, ламелите на работната маса и зоните за събиране, смазването и движещите се компоненти, както и калибрирането, сензорите и предпазните блокировки.
Интервалите за поддръжка варират в зависимост от производителя и модела – проверете документацията на самата машина, вместо да разчитате на общи данни като универсален експлоатационен живот от 100 000 часа.
Безопасна ли е машината за рязане с фиброви лазер?
Лъчът в близкия инфрачервен диапазон, използван при рязането с фиброви лазер, е невидим, но може да причини тежки увреждания на очите и кожата, а отразеното от метала лъчение също може да бъде опасно. Необходими са подходящи инженерни мерки за контрол; в зависимост от конфигурацията на машината, те могат да включват защитна камера, блокиращи устройства, ограничаване на лъча, прозорци с подходящ защитен клас или мерки за контролиран достъп до зоната. Димът и частиците от рязането трябва да се отстраняват, а покритията или неизвестните материали трябва да бъдат идентифицирани преди обработката. Горещите материали, искрите и запалимите замърсявания създават риск от пожар, а обслужването може да разкрие опасности, които не са налице по време на нормална експлоатация.
Защитните очила не са универсален продукт: когато се изискват, те трябва да бъдат подбрани според конкретната дължина на вълната, оптичната плътност и задачата, а инженерните мерки за контрол имат предимство пред личните предпазни средства. Наръчникът на производителя, обучението на операторите, оценката на риска за конкретния обект и приложимите местни нормативни изисквания имат предимство пред всеки общ преглед.
Заключение
Машината за рязане с влакнест лазер превръща цифровия проект в готова метална детайл чрез координирана последователност от генериране на лъч, подаване, фокусиране, пробиване, отстраняване на стопилката с помощта на газ, и движение, управлявано от ЦПУ. Всяка подсистема зависи от останалите: мощен източник не може да компенсира лошо подравнена глава, а прецизната оптика не може да компенсира нестабилна система за движение.
Често задавани въпроси за машините за рязане с фиброви лазери
Фибровият лазер едно и също ли е с машина за рязане с фиброви лазер?
Не. Фибровият лазер е източникът, който генерира лъча; машината за рязане с фиброви лазер е цялостната система – източник, фиброво влакно за пренос, режеща глава, система за движение и подаване на газ – която използва този лъч за рязане на метал.
Оптичният лазер за рязане разтопява ли или изпарява метала?
Предимно го разтопява. При повечето стандартни процеси на рязане на метал разтопяването, последвано отподпомагано от газ изтласкване на разтопения материал; може да възникне и частично изпаряване, но пълното изпаряване не е типично при ежедневното рязане на ламарина.
Защо фибролазерният резак се нуждае от подпомагащ газ?
Подпомагащият газ физически изтласква разтопения материал от прореза, което лазерът сам не може да отстрани. В зависимост от газа, той може също да контролира или подпомага окисляването на ръбовете и да спомогне за стабилизиране на процеса.
Каква е разликата между лазерно рязане с кислород и с азот?
Кислородът влиза в химична реакция с горещия метал, добавяйки енергия чрез екзотермична реакция и оставяйки окислен ръб; той се използва главно при въглеродна и мека стомана. Азотът е до голяма степен инертен, изтласква разтопения материал механично, без да влиза в реакция, което обикновено води до чист ръб без оксиди при материали като неръждаема стомана и алуминий.
Защо главата за рязане с фиброви лазер се нуждае от автофокус?
Не всяка глава за рязане с фиброви лазер включва или изисква автофокус. Когато е наличен, автофокусът регулира позицията на фокуса на лъча, без операторът да препозиционира ръчно оптичния модул, което улеснява преминаването между различни материали, дебелини, и процесите на рязане. Той не оптимизира работата самостоятелно; правилната позиция на фокуса все още зависи от валидираните параметри.
Какво представлява прореза при рязането с фиброви лазер?
Прорезът е тесният канал, който се образува, когато лазерната енергия разтопи или отстрани материал, а помощният газ го отстрани от пътя на рязане. Ширината на прореза се влияе от размера на лазерното петно, но не е идентична с него, тъй като потокът на газа, позицията на фокуса и поведението на материала също оказват влияние върху крайната ширина на канала.
Може ли фибролазерният резак да реже мед и месинг?
Да, подходящо конфигурираните съвременни системи могат. Това изисква източник и режеща глава, съвместими с тези силно отразяващи метали, адекватна защита срещу обратно отражение и валидирани параметри за сплавта и дебелината.

