Kuitulaserleikkauskone on CNC-ohjattu järjestelmä, joka ohjaa kuitulaserlähteestä peräisin olevan suuritehoisen säteen leikkauspään läpi, fokusoida sen metallipinnalle ja poistaa sulan materiaalin apukaasun avulla samalla, kun leikkauspää seuraa ohjelmoitua leikkausreittiä. Lähde tuottaa säteen, mutta lähde yksinään ei ole kone: siirto-optiikka, liikkeenohjaus, kaasun syöttö, jäähdytys ja turvajärjestelmät – kaikkien on toimittava yhdessä, jotta prosessilla voidaan leikata käyttökelpoinen osa.
Tässä artikkelissa selitetään laserleikkauksen toimintaperiaate seuraamalla koko kuitulaserleikkausprosessia digitaalisesta piirustuksesta valmiiseen metalliosaan – mitä kone sisältää, miten sen alijärjestelmät liittyvät toisiinsa ja miten prosessi etenee vaihe vaiheelta. Tietoa siitä, miten säde itse syntyy lähteen sisällä, löytyy osoitteesta kuinka kuitulaser tuottaa ja vahvistaa valoa.
Mikä on kuitulaserleikkauskone?
Kuitulaserleikkauskone on CNC-ohjattu, kosketukseton lämpöleikkausjärjestelmä, jota käytetään pääasiassa metallin leikkaamiseen. Se yhdistää useita erillisiä alijärjestelmiä, joista jokaisella on oma tehtävänsä:
- Kuitulaserlähde tuottaa säteen.
- Siirto- tai prosessikuitu kuljettaa valmiin säteen leikkauspäähän.
- Leikkauspää suuntaa, fokusoidaa ja ohjaa säteen samalla kun se syöttää apukaasua.
- Liikejärjestelmä ja CNC-ohjain liikuttavat päätä tai työkappaletta ohjelmoidun reitin mukaisesti.
- Jäähdytys-, poisto-, kaasun syöttö-, anturi- ja turvajärjestelmät mahdollistavat prosessin luotettavan toiminnan.
Termi ”kuitu” viittaa laserlähteen rakenteeseen, ei siihen, että koneessa olisi jossain kuituoptinen kaapeli. Järjestelmä luokitellaan kuitulaserleikkauskoneeksi, kun sen leikkaussäde syntyy kuitulaserlähteestä.
Brittiläisessä englannissa samaa laitetta kutsutaan kuitulaserleikkauskoneeksi; kirjoitusmuoto muuttuu, mutta tekniikka pysyy samana.
Mitkä ovat kuitulaserleikkauskoneen pääosat?
Leikkauslaatu ja käyttöaika riippuvat koko järjestelmän yhteistoiminnasta, eivät pelkästään laserlähteen tehoista. Seuraavissa osioissa käydään läpi kukin alijärjestelmä ja sen rooli lopputuloksessa.
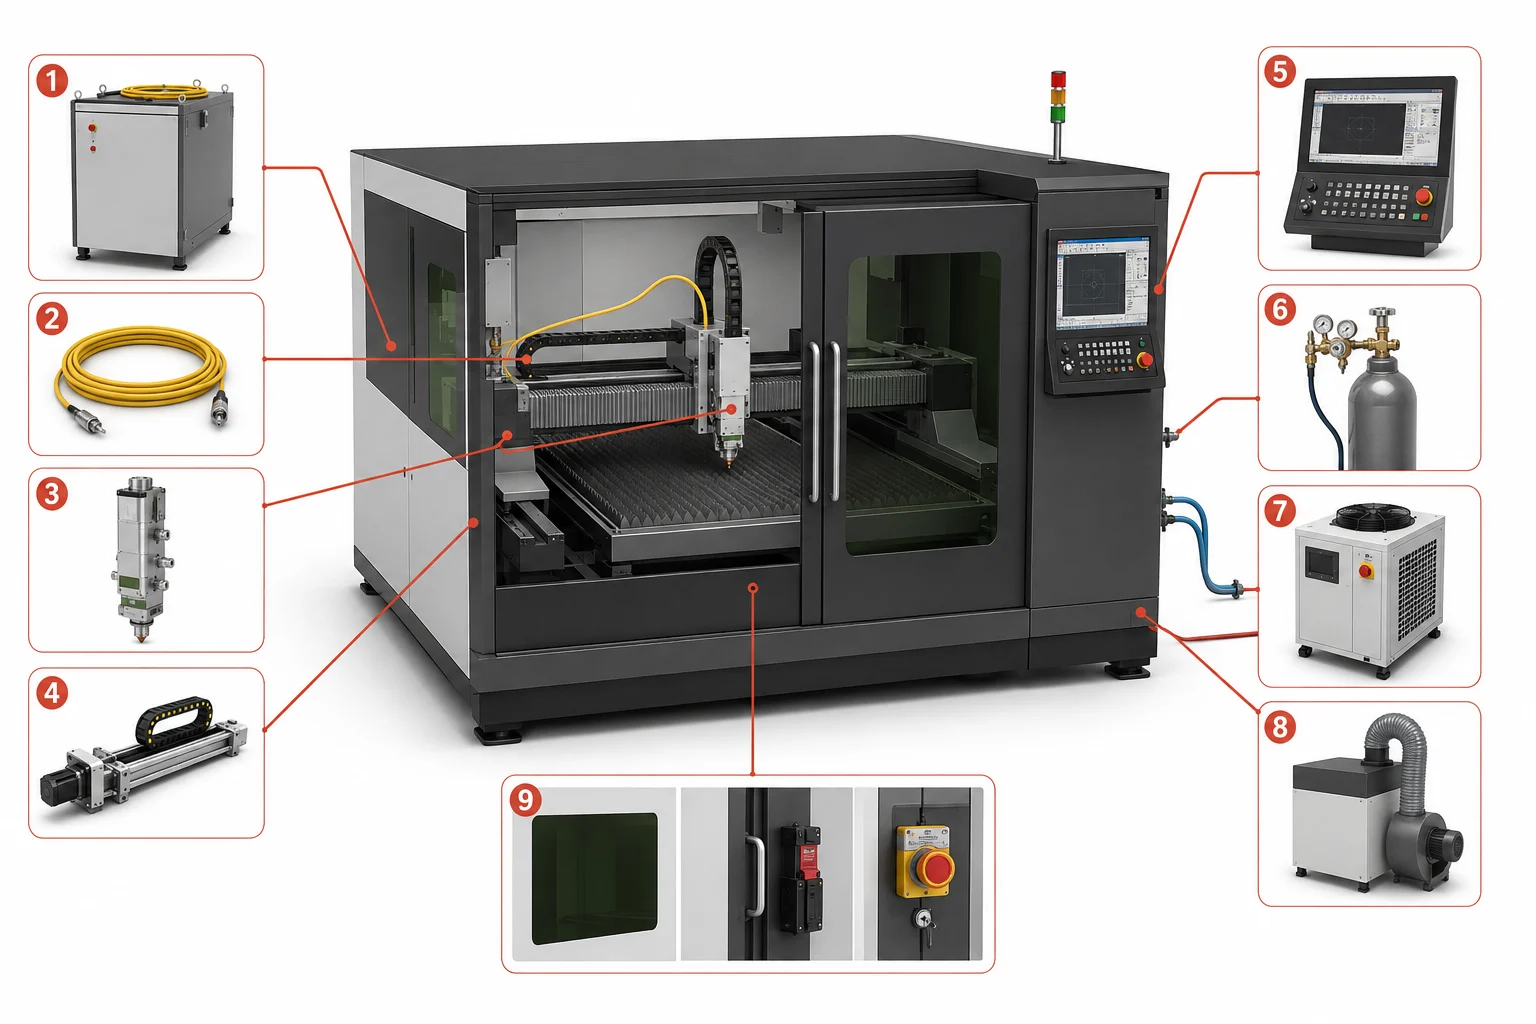
Kuva: Kuitulaserleikkauskoneen pääjärjestelmät: 1 – Kuitulaserlähde, 2 – Syöttö-/prosessikuitu, 3 – Kuitulaserleikkauspää, 4 – Portaalirakenne ja liikejärjestelmä, 5 - CNC-ohjain ja CAD/CAM-rajapinta, 6 - Apukaasun syöttöjärjestelmä, 7 - Vesijäähdytin, 8 - Savukaasujen poisto ja suodatus, 9 - Suojakotelo ja turvajärjestelmät
Kuitulaserlähde
Lähde muuntaa syötetyn sähköenergian hallituksi lasersäteeksi. Teollisissa metallileikkureissa käytetään yleisesti suuritehoisia jatkuva-aaltoisia ytterbium-kuitulähteitä, joiden lähi-infrapuna-aallonpituus ja säteen ominaisuudet sopivat hyvin moniin teollisiin metallin-leikkaussovelluksiin. Lähde on yksi monista alijärjestelmistä: se tuottaa säteen, kun taas kaikki sen jälkeiset osat määrittävät, miten säde johdetaan, muotoillaan ja muutetaan valmiiksi leikkaukseksi. Lukijat, jotka ovat kiinnostuneita laserien koherenttia valoa tuottavan fysiikan perusteista, löytävät sieltä selityksen stimuloidun emission perusperiaatteesta.
Säteenjohtokuitu
Kuitulaserjärjestelmässä on mukana kaksi erilaista kuitua, ja on hyödyllistä pitää ne erillään toisistaan. Aktiivinen, seostettu kuitu sijaitsee lähteen sisällä, jossa valo syntyy ja vahvistuu. Johtokuitu, tai prosessikuitu on erillinen komponentti, joka kuljettaa jo tuotetun säteen lähteestä leikkauspäähän.
Koska säde kulkee tämän suurelta osin suljetun kuitureitin läpi, kuitujärjestelmissä vältetään perinteisissä CO2-leikkausjärjestelmissä esiintyvä pitkä avoin säteenjohtoreitti ja toistuva ulkoisten peilien suuntaus. Tämä ei tarkoita, että kuitulaserkoneessa ei olisi ei olisi peilejä lainkaan; joissakin optisissa rakenteissa käytetään edelleen heijastavia elementtejä leikkauspäässä tai säteenvaihtoyksiköissä.
Kuitulaserleikkauspää
Leikkauspää ei tuota laseria. Se vastaanottaa säteen siirtokuidusta, valmistelee sen optisesti, ylläpitää vaadittua asentoa työkappaleen yläpuolella ja syöttää apukaasua leikkausalueelle. Leikkauspään sisällä olevat kolme toiminnallista ryhmää hoitavat tämän tehtävän.
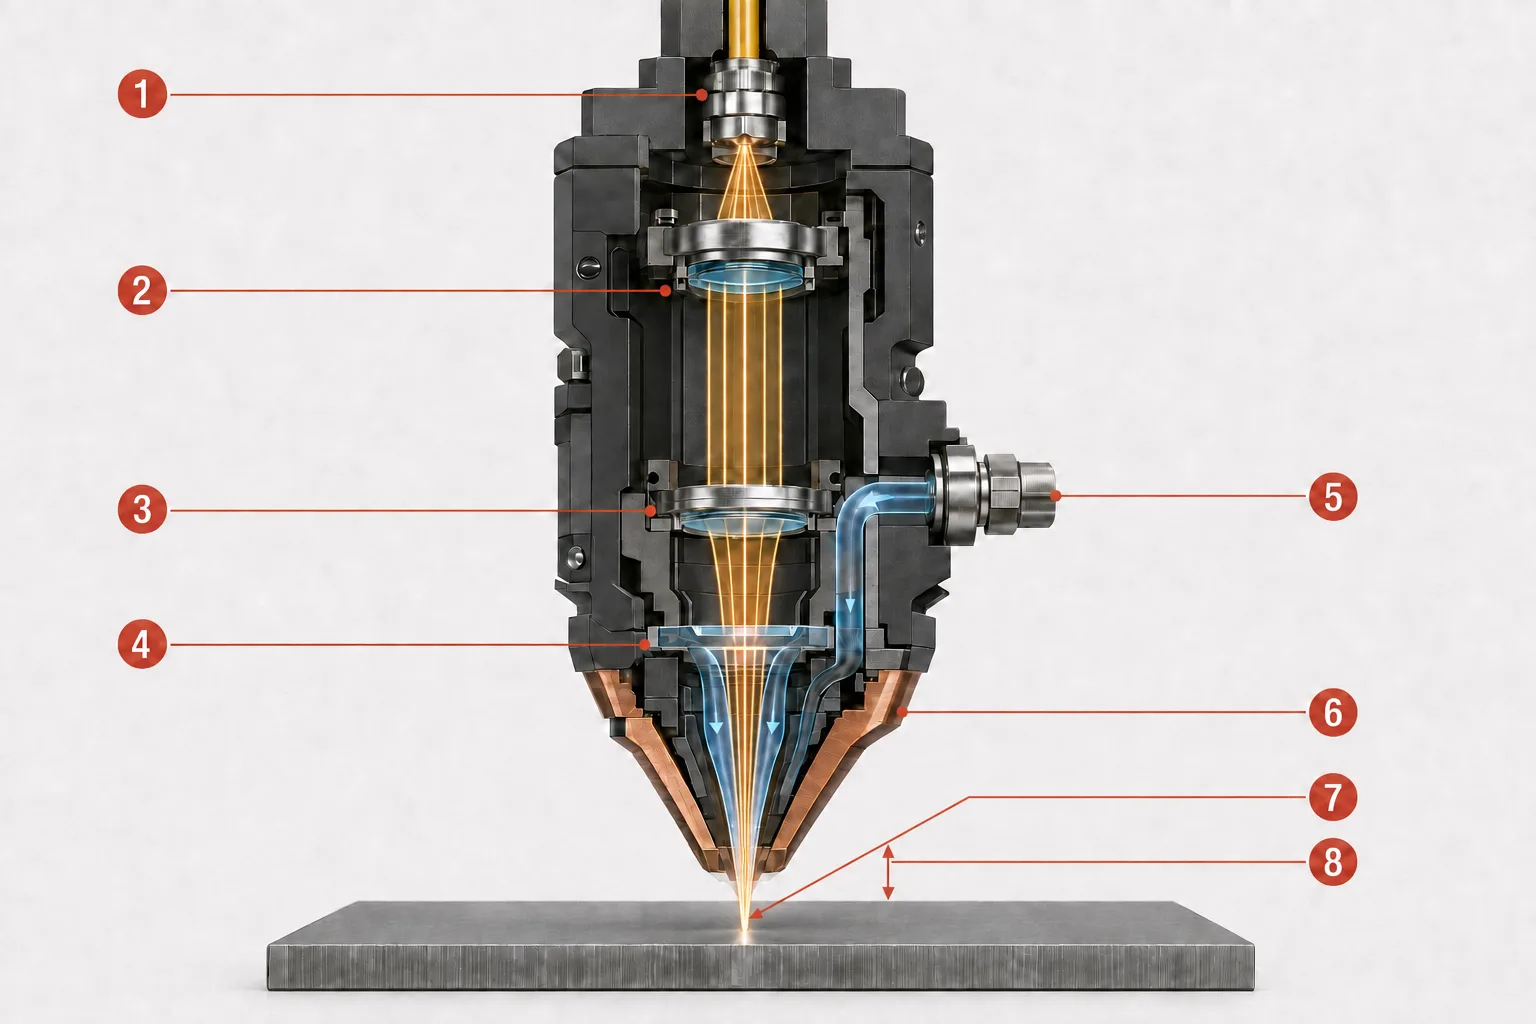
Kyltti: Kuitulaserleikkauspään sisällä syöttökuitu (1) johtaa säteen kollimointilinsseihin (2), jotka muodostavat suunnilleen yhdensuuntaisen säteen. Tämän jälkeen tarkennusoptiikka (3) keskittää sen vaihdettavan suojalasin (4) läpi. Apukaasu tulee sisään sisääntulon (5) kautta ja virtaa koaksiaalisesti suuttimen läpi (6) läpi. Säde saavuttaa kapeimman kohdansa polttopisteessä (7), kun taas etäisyys (8) on suuttimen kärjen ja työkappaleen välinen fyysinen väli. Polttopiste on kuvassa esitetty materiaalin pinnalla havainnollistamista varten; sen todellinen sijainti voi olla pinnan yläpuolella, pinnalla tai pinnan alapuolella.
Säteen kollimointi ja tarkentaminen
Säde poistuu siirtokuidusta hajautuneena, kollimoidaan suunnilleen yhdensuuntaiseksi säteeksi ja fokusoidaan sitten pieneksi pisteeksi työkappaleeseen: siirtokuidusta tuleva hajautunut lähtösäde → kollimoitu säde → fokusoitu piste työkappaleessa.
Pienempi piste keskittää energian pienemmälle alueelle ja voi nostaa tehotiheyttä, mutta lopullista leikkaus tarkkuutta ei määrää pelkästään pisteen koko; suuttimen suuntaus, liikkeen tarkkuus ja prosessiparametrit vaikuttavat kaikki siihen. Ajattele tätä vaihetta säädettävänä suurennuslasina, johon on yhdistetty säädettävä kaasusuutin – toisin kuin lasin läpi tuleva auringonvalo, kone käyttää alusta alkaen säädettyä säteilyä ja suunniteltua optiikkaa tarkentaakseen fokuksen tarkasti ohjelmoidun prosessin mukaisesti.
Tarkennus ja korkeuden säätö
Tarkennuskohdalla tarkoitetaan sitä, missä säteen kapein kohta – säteen vyötärö – sijaitsee suhteessa materiaalin pintaan; se voi sijaita pinnan tasalla, sen yläpuolella tai alapuolella prosessista riippuen. Automaattitarkennusmekanismi säätää sitä automaattisesti ilman, että käyttäjän tarvitsee siirtää optista kokoonpanoa käsin.
Etäisyys on siihen liittyvä mutta erillinen parametri: suuttimen ja työkappaleen välinen fyysinen väli. Kapasitiivinen anturi havaitsee kyseiseen etäisyyteen liittyvät muutokset, ja korkeuden säätöjärjestelmä käyttää signaalia Z-akselin säätämiseen, pitäen välin tasaisena, kun pää liikkuu pienien levyn epätasaisuuksien yli. Tarkennusaseman sekoittaminen etäisyyteenetäisyyden sekoittaminen voi johtaa virheelliseen diagnoosiin, kun leikkaus epäonnistuu.
Suojalasi, suutin, ja apukaasu
Yksi tai useampi vaihdettava suojalasi auttaa suojaamaan kalliimpia kollimointi- ja tarkennusoptiikoita roiskeilta, höyryltä, savulta ja muilta epäpuhtauksilta; joissakin päissä käytetään useita suojalaseja optisen polun varrella. Nämä ovat kuluvia suojakomponentteja, eivät pääasiallinen tarkennuslinssi.
Tarkennettu säde ja apukaasu kulkevat suuttimen läpi kohti samaa kohtaa työkappaleessa. Suutin muotoilee ja ohjaa kaasusuihkua, joka puhdistaa sulan materiaalin leikkausurasta. Suuttimen halkaisija, kunto, suuntaus ja etäisyys työkappaleesta vaikuttavat kaikki sulan poistoon – vaurioitunut tai epäkeskinen suutin on yleinen syy epätasalaatuiseen reunalaatuun.
CNC-ohjain ja CAD/CAM-ohjelmisto
Neljä toisiinsa liittyvää käsitettä toimivat yhdessä muuttaakseen suunnitelman valmiiksi osaksi:
- CAD (tietokoneavusteinen suunnittelu) määrittelee tai tuo osan geometrian.
- CAM- ja pesäohjelmisto sijoittaa osat levylle, luo työkalureitit ja määrittää prosessisäännöt.
- CNC-ohjain (tietokoneohjattu numeerinen ohjaus) muuntaa ohjelman koordinoiduiksi koneen liikkeiksi ja prosessikomennoiksi.
- Koneen parametreihin kuuluvat laserin teho, leikkausnopeus, tarkennuskohta, apukaasun valinta, kaasun paine ja lävistysrutiinit.
Liikejärjestelmä, portaali, ja Z-akseli
X/Y-liike seuraa ohjelmoitua ääriviivaa levyn poikki, kun taas Z-akseli ylläpitää leikkauspään asentoa suhteessa työkappaleeseen. Servomoottorit, ohjaimet, voimansiirto, takaisinkytkentä ja kalibrointi vaikuttavat kaikki siihen, kuinka tarkasti liike toteutetaan – tarkka laserpiste ei voi kompensoida epävakaata runkoa tai huonosti kalibroitua akselia. Voimansiirron rakenne vaihtelee eri malleissa, kuten hammasratas- ja lineaarimoottorijärjestelmissä; yhtä ainoaa tekniikkaa ei voida soveltaa kaikkiin koneisiin.
Koneen alusta ja työpöytä
Alusta tarjoaa rungon ja rakenteellisen tuen. Työpöydän säleet tukevat levyä ja antavat samalla sulan materiaalin, kipinöiden ja jätteiden pudota alla olevaan keräysalueeseen. Koneissa voidaan käyttää kiinteää tai vaihdettavaa työpöytää; levy-, putki- ja 3D-koneissa käytetään kussakin työkappaleen muotoon sopivaa työkappaleen kiinnitysratkaisua.
Apukaasun syöttöjärjestelmä
Kone vaatii säädetyn kaasun syöttöjärjestelmän, jossa on oikea paine, virtauksen ja puhtauden prosessia varten. Happi, typpi ja paineilma ovat kolme yleistä apukaasuvaihtoehtoa, joita käsitellään yksityiskohtaisesti myöhemmin tässä artikkelissa.
Vesijäähdytin
Vesijäähdytin poistaa lämpöä tietyistä komponenteista – yleensä laserlähteestä ja/tai leikkauspäästä – sen sijaan, että se jäähdyttäisi itse leikkauskohtaa, jonka lämpötila määräytyy säteen ja materiaalin välisen vuorovaikutuksen perusteella. Tarkat jäähdytyskierrot vaihtelevat koneen ja lähteen valmistajan mukaan.
Savukaasujen poisto ja suodatus
Laserleikkaus tuottaa savukaasuja, hienojakoisia hiukkasia, höyrystynyttä materiaalia ja roiskeita. Poistojärjestelmä poistaa saastuneen ilman leikkausalueelta, mikä auttaa suojaamaan käyttäjiä, optiikkaa, elektroniikkaa ja koko työpaikkaa. Se ei sinänsä tee jokaisesta materiaalista tai pinnoitteesta turvallista käsiteltäväksi; tuntemattomat materiaalit on edelleen tunnistettava ja suodatettava asianmukaisesti.
Kotelo, lukitukset ja turvajärjestelmät
Teollisuuskoneissa on tyypillisesti hätäpysäytykset, varoitussignaalit ja määritellyt turvalliset huoltomenettelyt koneen rakenteesta riippumatta. Suunnittelusta riippuen koneeseen voidaan lisätä täydellinen suojakotelo tai se voidaan käyttää valvotulla laseralueella, jossa on muita suunniteltuja turvatoimenpiteitä. Koteloiduissa malleissa käytetään lisäksi lukittuvia ovia tai paneeleja, asianmukaisesti luokiteltuja katseluikkunoita sekä, jos ne on toimitettu, palonilmaisimia.
Kaikkia koteloituja koneita ei voida automaattisesti luokitella ”luokkaan 1”. Luokitus riippuu täydellisestä sertifioidusta kokoonpanosta ja normaalikäytön aikana altistavasta säteilystä – koteloitu järjestelmä voi silti sisältää paljon korkeamman luokan upotetun laserin, ja kotelon avaaminen huoltoa varten muuttaa vaaratilannetta.
Miten kuitulaserleikkauskone toimii? Askel askeleelta
Kuitulaserleikkauskoneen toiminta riippuu siitä, että kaikki edellä mainitut alijärjestelmät toimivat yhdessä määritellyssä järjestyksessä. Seuraavat vaiheet esittävät tämän järjestyksen yhtenä jatkuvana prosessina alkuperäisestä suunnittelutiedostosta tarkastettuun, irrotettuun osaan. Vaiheet esittävät tämän järjestyksen yhtenä jatkuvana prosessina alkuperäisestä suunnittelutiedostosta tarkastettuun, irrotettuun osaan.
Vaihe 1: Suunnittelu valmistellaan CAD/CAM-ohjelmistolla
Osan geometria tuodaan tai luodaan CAD-ohjelmistossa, minkä jälkeen se sijoitetaan levylle pesäytysmenetelmällä. CAM-ohjelmisto luo työstöradat, määrittää ääriviivojen järjestyksen, lisää aloitus- ja lopetusliukut sekä määrittää prosessiparametrit valitulle materiaalille ja paksuudelle.
Vaihe 2: Materiaali ladataan ja työ asetetaan
Käyttäjä tai automaattinen latausjärjestelmä asettaa levyn, putken tai profiilin paikalleen. Työn asetuksissa vahvistetaan materiaali ja paksuus sekä valitaan validoidut parametrit ja apukaasu, ja ennen käynnistystä tarkistetaan suutin, suojalasi, kaasun syöttö, jäähdytys, poistoilmanvaihto ja turvajärjestelmät.
Vaihe 3: Lähde tuottaa säteen ja siirtokuitu kuljettaa sen päähän
Sähköenergia muunnetaan lasersäteeksi kuidulähteen sisällä (katso erityisessä kuitulasertekniikkaa käsittelevässä artikkelissa selitetään taustalla oleva fysiikka), ja valmis säde kulkee sitten siirtokuidun kautta leikkauspäähän.
Vaihe 4: Leikkauspää tarkentaa säteen ja asettaa työskentelyetäisyyden
Pään optiikka suuntaa ja tarkentaa säteen pieneksi työpisteeksi, kun taas automaattitarkennus ja kapasitiivinen korkeuden säätö asettavat tarkennuskohdan ja etäisyyden edellä kuvatulla tavalla.
Vaihe 5: Laser lävistää metallin
Ennen kuin ääriviivaleikkaus voi alkaa, säteen on yleensä luotava alkuperäinen aukko materiaaliin. Lävistämisessä voidaan käyttää erilaista tehoprofiilia, tarkennusasentoa, kaasua tai ajoitusta kuin vakiotilaleikkauksessa; paksumpi materiaali vaatii enemmän ja voi aiheuttaa roiskeita, jotka rasittavat suojalasia ja suutinta.
Vaihe 6: Tarkennettu säde luo sulan leikkausalueen
Materiaali absorboi osan säteen energiasta, joka keskittyy pienelle alueelle. Lämpötila nousee, kunnes materiaali sulaa ja tietyissä olosuhteissa osittain höyrystyy. Tämä muodostaa kapean kanavan, jota kutsutaan leikkausuraksi, ja ympäröivään materiaaliin voi muodostua lämpövaikutusalue. Tavallisessa ohutlevyn leikkauksessa sulaminen ja sulan poistuminen – ei täydellinen höyrystyminen – ovat yleensä hallitsevia mekanismeja.
Vaihe 7: Apukaasu poistaa sulan materiaalin
Koaksiaalinen kaasusuihku työntää sulan materiaalin leikkausuran läpi ja ulos. Käytetystä kaasusta riippuen se voi myös edistää tai estää hapettumista, vaikuttaa lämpötilaan ja prosessin vakauteen sekä vaikuttaa kuonaan, reunan väriin ja jatkokäsittelyvaatimuksiin.
Vaihe 8: CNC-liike muodostaa ohjelmoidun ääriviivan
CNC-ohjain koordinoi laseria, leikkauspäätä, akseleita, kaasun syöttöä ja prosessin ajoitusta. Se voi muuttaa nopeutta ja prosessin käyttäytymistä kulmien, pienten reikien, syöttökohtien tai geometrian muutosten kohdalla sen sijaan, että se seuraisi jokaista ääriviivaa yhdellä vakionopeudella.
Vaihe 9: Osat erotellaan ja tarkastetaan
Kun leikkaus on valmis, osat puretaan koneesta ja tarkastetaan läpäisykyvyn, kuonan tai purseiden, leikkausuran leveyden, reunan karheutta, kartiota, lämpövärjäymää ja mittojen oikeellisuutta. Tarkastuksen tulosten perusteella operaattorit voivat säätää parametreja, vaihtaa suuttimen, tarkastaa optiikan tai kalibroida koneen uudelleen.
Mitä tapahtuu, kun laser kohtaa metallin?
Leikkaus tapahtuu lyhyenä fyysisten tapahtumien sarjana kosketuskohdassa: materiaali imee säteen energian, joka muuttuu lämmöksi riittävän nopeasti sulattaakseen (ja osittain höyrystää) kapean kanavan, ja syntynyt sulamateriaali poistetaan ilman, että mikään työkalu koskettaa levyä. Seuraavat kolme osiota seuraavat tätä tapahtumasarjaa, alkaen siitä, miten metalli alun perin ottaa vastaan säteen energian.
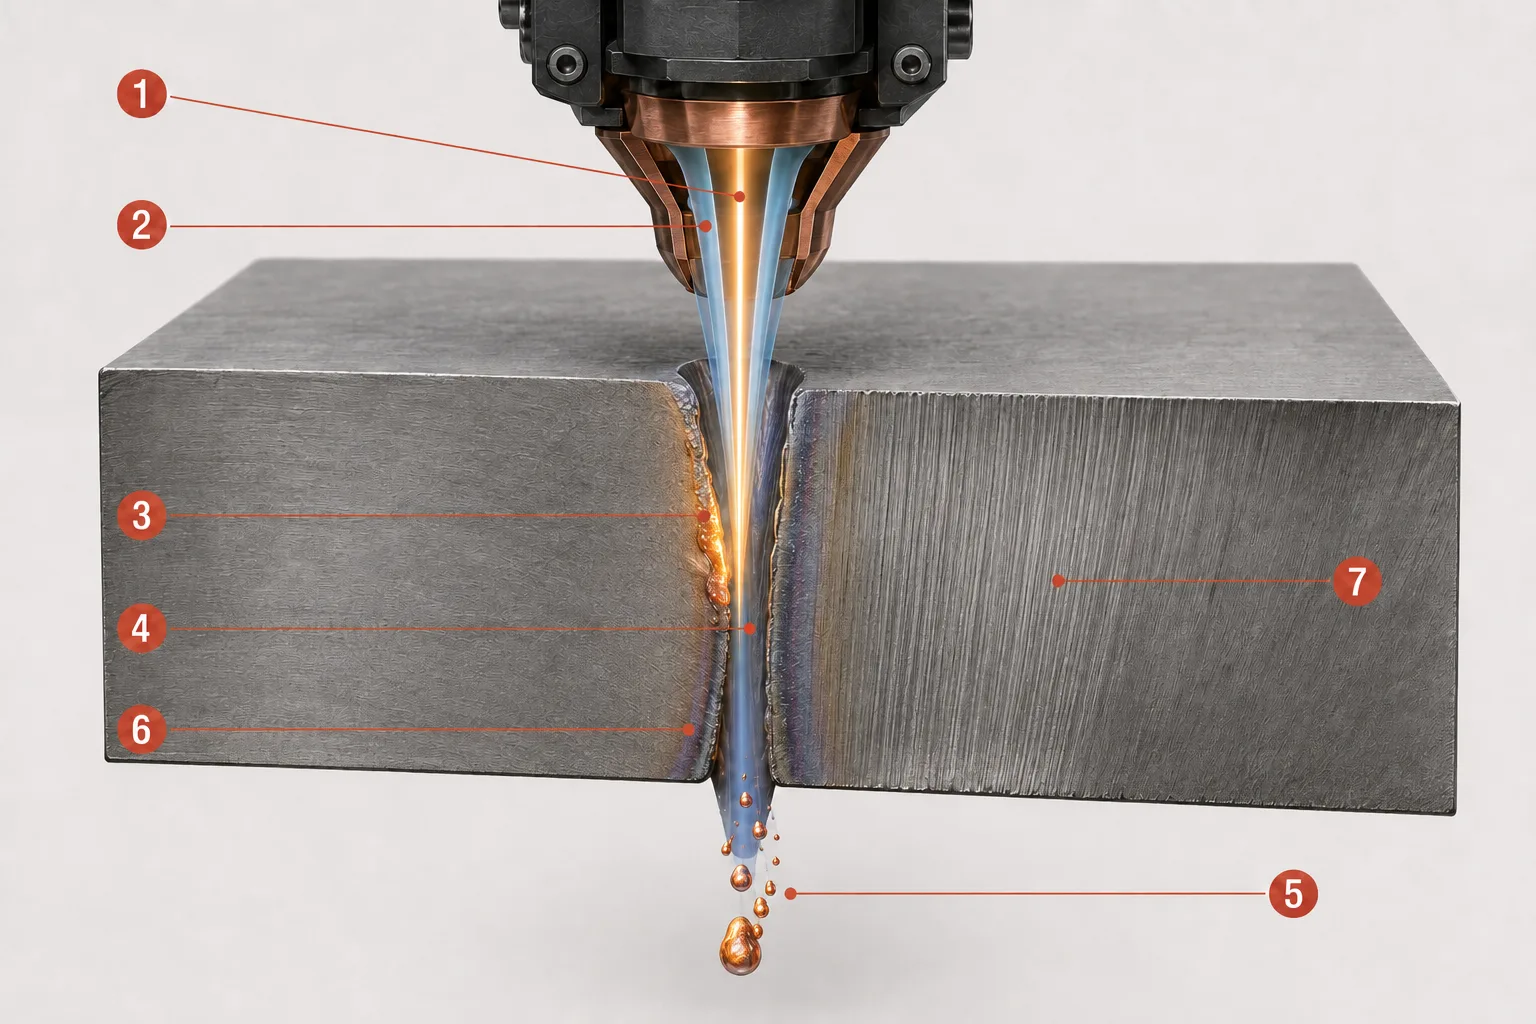
Kyltti: Leikkausalueella fokusoitu lasersäde (1) kuumentaa kapean alueen, kun taas samansuuntainen apukaasusuihku (2) työntää sulan materiaalin alaspäin. Sulan alue (3) muodostuu aktiivisen leikkausrintaman kohdalle ja jättää jälkeensä kapean kanavan, jota kutsutaan leikkausuraksi (4). Ulospurkautunut sula (5) poistuu levyn alapuolelta, kun taas kapea lämpövaikutusalue (6) jää leikkausuran viereen ja leikkausseinämään muodostuu vetoviivoja tai uurteita (7). Kuva on kaaviomainen eikä mittakaavassa.
Absorptio ja lämmönsiirto
Metalli ei absorboi kaikkea siihen kohdistuvaa laserenergiaa tasaisesti. Absorptio riippuu aallonpituudesta, metalliseoksesta, pinnan kunnosta, lämpötilasta, pinnoitteista ja oksidikerroksista, ja pinnan käyttäytyminen voi muuttua sen kuumentuessa. Leikkaaminen on mahdollista, kun energiaa syötetään pienelle alueelle nopeammin kuin lämpö ehtii levitä sieltä pois.
Sulaminen, rajoitettu höyrystyminen ja leikkausuran muodostuminen
- Sulatusalue / sulanut vyöhyke: paikallinen materiaali-alue, joka on lämmitetty sen sulamispisteen yli.
- Höyrystyminen: kuumennetun materiaalin muuttuminen höyryksi. Useimmissa ohutlevyn leikkausprosesseissa se tapahtuu vain rajoitetusti, pääasiassa sulamisen ohella.
- Leikkausura: kapea kanava, joka syntyy, kun laserenergia sulattaa tai poistaa materiaalia ja apukaasu puhdistaa sen leikkausreitiltä.
- Lämmönvaikutusalue (HAZ): ympäröivä materiaali, jonka ominaisuudet ovat muuttuneet lämmön vaikutuksesta ilman, että se on sulanut.
- Hiekka: uudelleen jähmettynyt sula materiaali, joka tarttuu leikkauksen alapuolelle.
- Vetojäljet / juovakuvio: leikkausreunassa näkyvät hienot, lähes pystysuorat jäljet, jotka muodostuvat prosessin edetessä materiaalin paksuuden läpi.
Kapea HAZ, purseeton reuna tai täysin puhdas leikkaus ovat prosessin tuloksia, eivät takuita – ne riippuvat koneen kokonaisasetuksista, materiaalista ja parametreistä.
Miksi prosessi on kosketukseton
Mikään mekaaninen leikkausväline ei paina työkappaletta vasten, mikä vähentää työkalun aiheuttamaa muodonmuutosta ja eliminoi terän kulumisen. Kosketuksettomuus ei tarkoita, ettei kulumista tai huoltoa tarvita: suuttimet, suojalasit, työpöydän säleet, suodattimet ja mekaaniset järjestelmät vaativat edelleen säännöllistä huoltoa ja vaihtoa.
Miten laser säde ja apukaasu poistavat metallia?
Apukaasun kemialliset ominaisuudet ja leikkausmekanismi ovat saman prosessin kaksi puolta: kaasu määrää, mitä leikkausreunalla tapahtuu, kun taas mekanismi kuvaa, kuinka säde ja kaasusuihku poistavat materiaalia yhdessä. Seuraavissa osioissa kunkin kaasun yhteydet sen hallitsevaan mekanismiin ja tyypilliseen tulokseen esitellään.
Typpi ja fuusioleikkaus
Typpeä käytetään fuusioleikkauksessa pääosin inerttinä leikkauskaasuna: säde tuottaa leikkauslämmön, kun taas kaasusuihku poistaa sulan mekaanisesti sen sijaan, että se reagoisi sen kanssa. Koska typpi suojaa kuumaa reunaa ilmalta, tämä yhdistelmä tuottaa tyypillisesti puhtaan, oksidittoman leikkausreunan, minkä vuoksi menetelmää käytetään yleisesti ruostumattomassa teräksessä, alumiinissa ja muissa sopivissa metalleissa. Korkea paine ja virtaus voivat olla tarpeen, mikä voi lisätä kaasun kulutusta merkittävästi.
Happi ja reaktiivinen leikkaus
Happi mahdollistaa reaktiivisen eli liekkileikkauksen< leikkausta: se reagoi sopivan kuuman metallin kanssa ja lisää prosessiin energiaa eksotermisen reaktion kautta. Menetelmää käytetään yleisesti hiiliteräksen ja pehmeän teräksen leikkaamiseen. Tuloksena oleva leikkausreuna on hapettunut, ja tämä oksidikerros voi vaikuttaa myöhempään hitsaukseen, pinnoitukseen tai maalaukseen. Happi ei ole automaattisesti nopein tai paras vaihtoehto kaikille metalleille ja paksuuksille.
Paineilmaleikkaus
Paineilma sisältää sekä typpeä että happea, ja se voi olla taloudellinen vaihtoehto sopiviin sovelluksiin. Happipitoisuus aiheuttaa vain rajoitetun reaktiivisen vaikutuksen, joten leikkausreunaan voi jäädä jonkin verran hapettumista. Suorituskyky riippuu paineesta, virtauksesta, ilman laadusta, kuivuudesta, suodatuksesta, materiaalista, paksuudesta ja vaaditusta reunaviimeistelystä. Paineilma ei ole yleispätevä korvike erityiselle typpi- tai happisyötölle.
Sublimaatioleikkaus
Sublimaatioleikkaus poistaa materiaalia pääasiassa höyrystymisen kautta, sulamista tapahtuu vain vähän. Tärkeimmät mekanismit ovat fuusio-, reaktiivinen ja sublimaatioleikkaus, mutta teolliset metallilevyjen kuituleikkurit perustuvat pääasiassa kahteen ensimmäiseen; sublimaatio sopii paremmin erikoistuneisiin, tarkkuutta vaativiin sovelluksiin.
Leikkausmekanismi ja laserin aaltomuoto ovat eri luokitteluakseleita: fuusio-, reaktiivinen ja sublimaatioleikkaus kuvaavat materiaalin poistotapaa, kun taas jatkuva aalto (CW), lähes jatkuva aalto (QCW) ja pulssitoiminta kuvaavat sitä, miten lähde lähettää säteen – termejä ei voi käyttää keskenään vaihdellen.
Alla olevassa taulukossa verrataan suoraan näitä kolmea apukaasua:
| Kaasu | Päärooli | Yleinen käyttö | Tyypilliset reunaominaisuudet | Tärkeä rajoitus |
|---|---|---|---|---|
| Oxygen | Mahdollistaa leikkaamisen eksotermisen hapetusreaktion avulla | Pääasiassa hiili- ja pehmeä teräs | Hapettunut reuna | Hapeteet on mahdollisesti poistettava ennen jatkokäsittelyä |
| Typpi | Poistaa sulan ilman, että reuna hapettuu tahallaan | Ruostumaton teräs, alumiini ja muut sopivat metallit | Puhdas, oksidivapaa reuna, kun prosessi on suoritettu oikein | Voi vaatia suurta painetta, virtausta ja kaasun kulutusta |
| Paineilma | Työntää sulan ulos rajoitetulla hapen avustuksella | Valitut sopivat metallit ja paksuudet | Hieman hapettumista on mahdollista | Laatu riippuu suuresti ilman käsittelystä ja prosessin vaatimuksista |
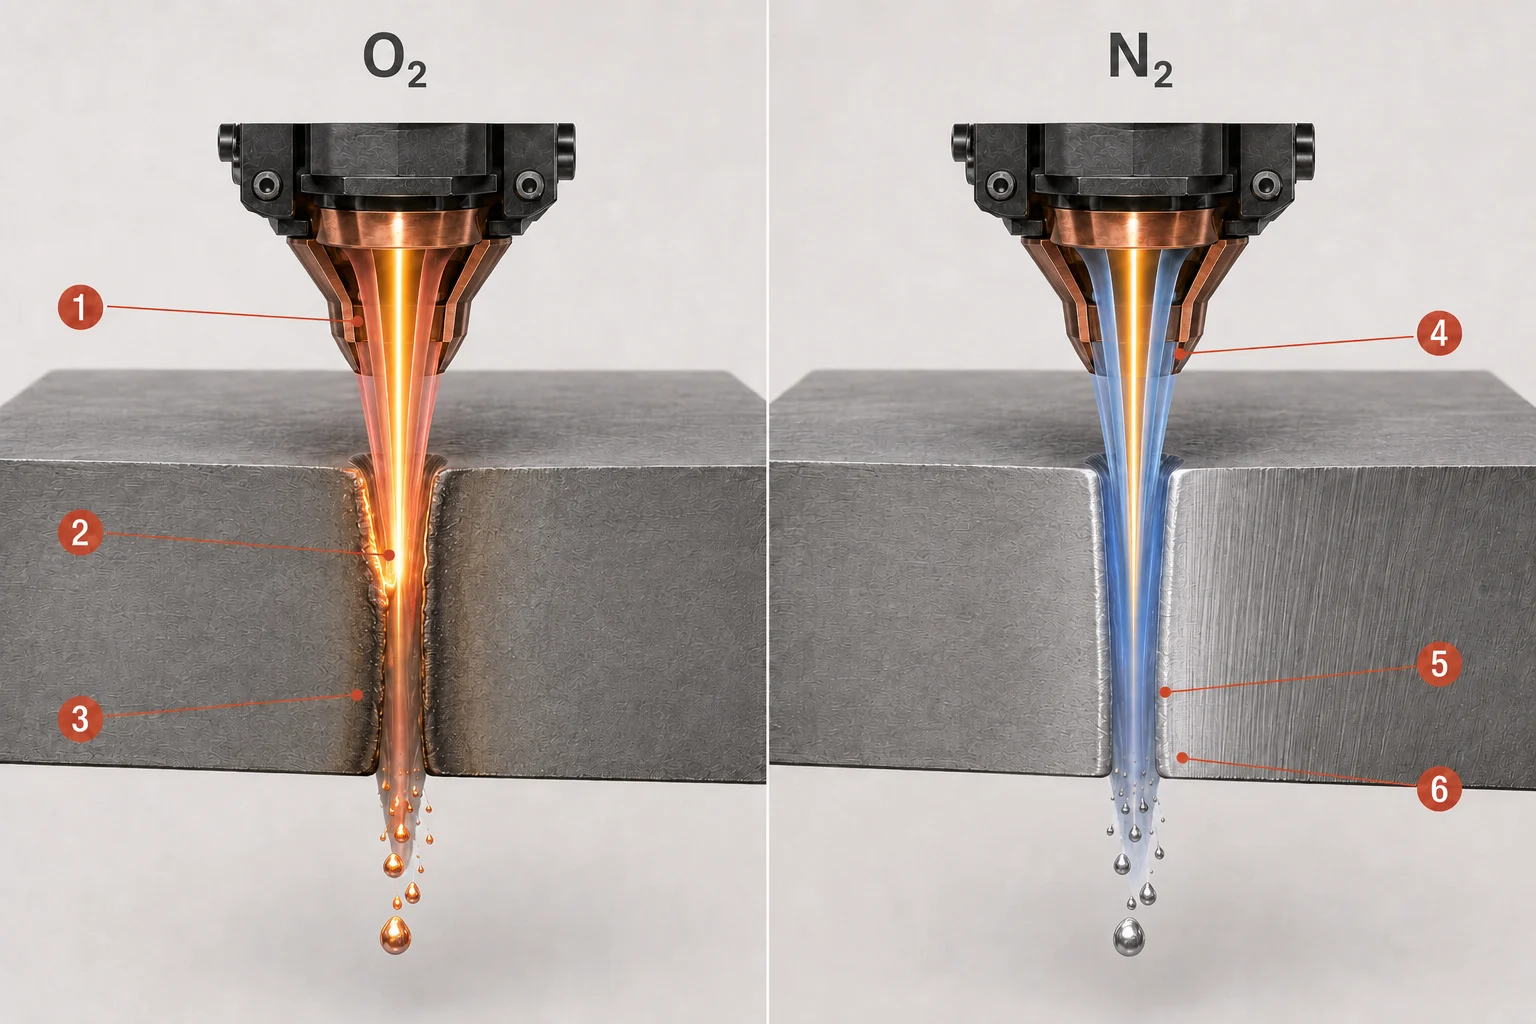
Selite: Happiavusteisessa reaktiivisessa leikkauksessa happivirtaus (1) poistaa sulan materiaalin, kun taas eksoterminen hapettumisreaktio (2) lisää lämpöä prosessiin ja jättää hapettuneen leikkausreunan (3). Typpiavusteisessaavusteisessa fuusioleikkauksessa typpivirtaus (4) työntää sulan mekaanisesti ulos paineen avulla (5) ja voi tuottaa puhtaan, hapettumattoman leikkausreunan (6), kun prosessin parametrit ovat oikeat. Kuvassa esitetään tyypillisiä eroja; todelliset tulokset riippuvat materiaalista, paksuudesta ja koneen asetuksista.
Mikä määrää leikkauslaadun ja valmiin osan tarkkuuden?
Mikään yksittäinen asetus ei yksinään määrää leikkauslaatua. Jokainen prosessiparametri muuttaa leikkausalueen fysikaalisia olosuhteita, ja nämä olosuhteet tuottavat näkyvän tuloksen valmiissa reunassa. Alla oleva taulukko yhdistää tärkeimmät muuttujat – lasertehon, leikkausnopeuden nopeus, tarkennuskohta, kaasun paine ja virtaus, suuttimen suuntaus, etäisyys ja materiaalin kunto – siihen, mitä fyysisesti muuttuu ja mitä lukija saattaa havaita, jos kyseinen muuttuja poikkeaa tavoitearvosta:
| Muuttuja | Mitä fyysisesti muuttuu | Mahdollinen näkyvä tulos, jos tieto on virheellinen |
|---|---|---|
| Laserteho | Leikkausalueelle syötetty energia | Epätäydellinen leikkaus, ylikuumeneminen, leveämpi sahausura tai liiallinen kuona |
| Leikkausnopeus | Vuorovaikutusaika ja energia pituusyksikköä kohti | Tunkeutumattomuus, palojäljet, epätasaiset reunat tai liiallinen lämmönsyöttö |
| Tarkennuspiste | Pisteen koko ja energian jakautuminen paksuuden läpi | Kartiomaisuus, leveämpi sahausura, karheus tai epävakaa tunkeutuminen |
| Kaasun paine/virtaus | Sulan poistovoima ja suojaus-/reaktio-ominaisuudet | Pohjassa oleva kuona, hapettuminen, epäsäännöllinen sahausura tai epävakaa leikkaus |
| Suuttimen kohdistus | Säteen ja kaasusuihkun koaksiaalinen suhde | Leikkaussuunnasta riippuva epätasainen reunalaatu |
| Etäisyys | Kaasusuihkun geometria ja pään sijainti | Epävakaa prosessi, kuona tai törmäysvaara |
| Materiaalin kunto | Imeytyminen, lämmönjohtavuus ja pintareaktio | Epätasainen aloitus, karheus, roiskeet tai vaihtelu levyn eri osissa |
Nämä ovat mahdollisia yhteyksiä eivätkä kattavaa vianmääritystaulukkoa, ja sama näkyvä vika voi usein johtua useammasta kuin yhdestä syystä.
Leikkausura, tarkkuus, toistettavuus ja toleranssi
Yksittäisten parametrien lisäksi lopullinen tarkkuus riippuu koko järjestelmästä: lähteen ja säteen laadusta, leikkuupään optiikasta, suuntauksesta, CNC-interpolaatiosta, servovasteesta, rungon jäykkyydestä, kalibrointiin, kaasun syöttöön, materiaalin tasaisuuteen ja kulutusosien kuntoon. Useat toisiinsa liittyvät termit kuvaavat tämän lopputuloksen eri näkökohtia, eikä niitä tule pitää keskenään vastaavina lukuina:
- Säteen pistekoko – fokusoidun säteen halkaisija työkappaleella.
- Leikkausuran leveys – leikkauksen aikana poistettavan materiaalin todellinen leveys, johon pistekoko vaikuttaa, mutta joka ei ole identtinen sen kanssa.
- Koneen asemointitarkkuus – kuinka tarkasti kone pystyy siirtymään käskettyyn asemaan.
- Toistettavuus – kuinka johdonmukaisesti kone palaa samaan asentoon useiden syklien aikana.
- Valmiin osan toleranssi – valmiin osan sallittu mittapoikkeama, joka heijastaa kaikkien edellä mainittujen tekijöiden yhteisvaikutusta.
Millaisia kuitulaserleikkauskoneita on olemassa?
Kuitulaserleikkauskoneita valmistetaan useissa eri kokoonpanoissa, joista kukin sopii erilaisille työkappaleiden muodoille.
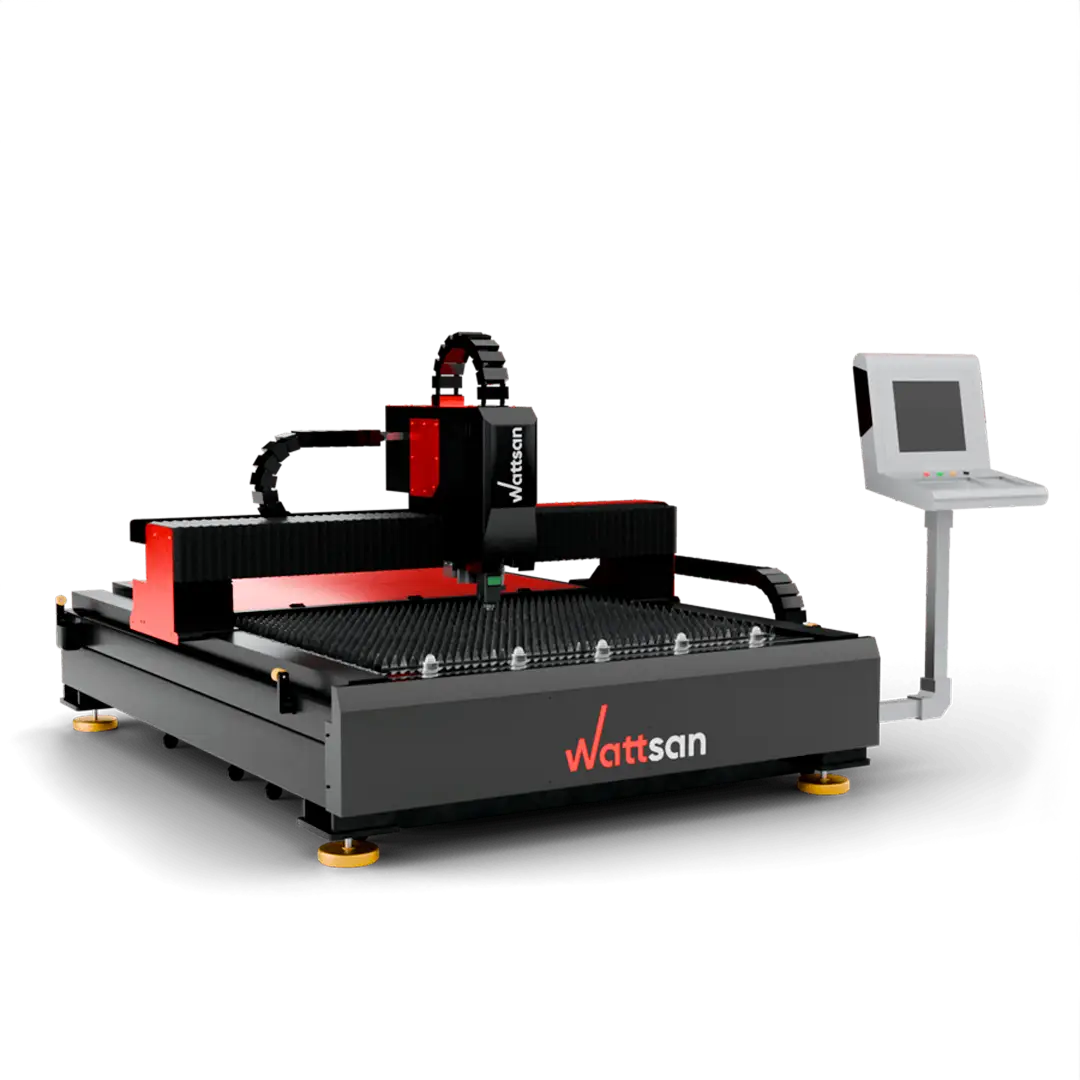
Litteiden levyjen kuitulaserleikkurit
Yleisin malli käyttää kiinteän tai vaihdettavan pöydän yli liikkuvaa portaalia, joka on suunniteltu litteiden levyjen ja levymateriaalien leikkaamiseen.
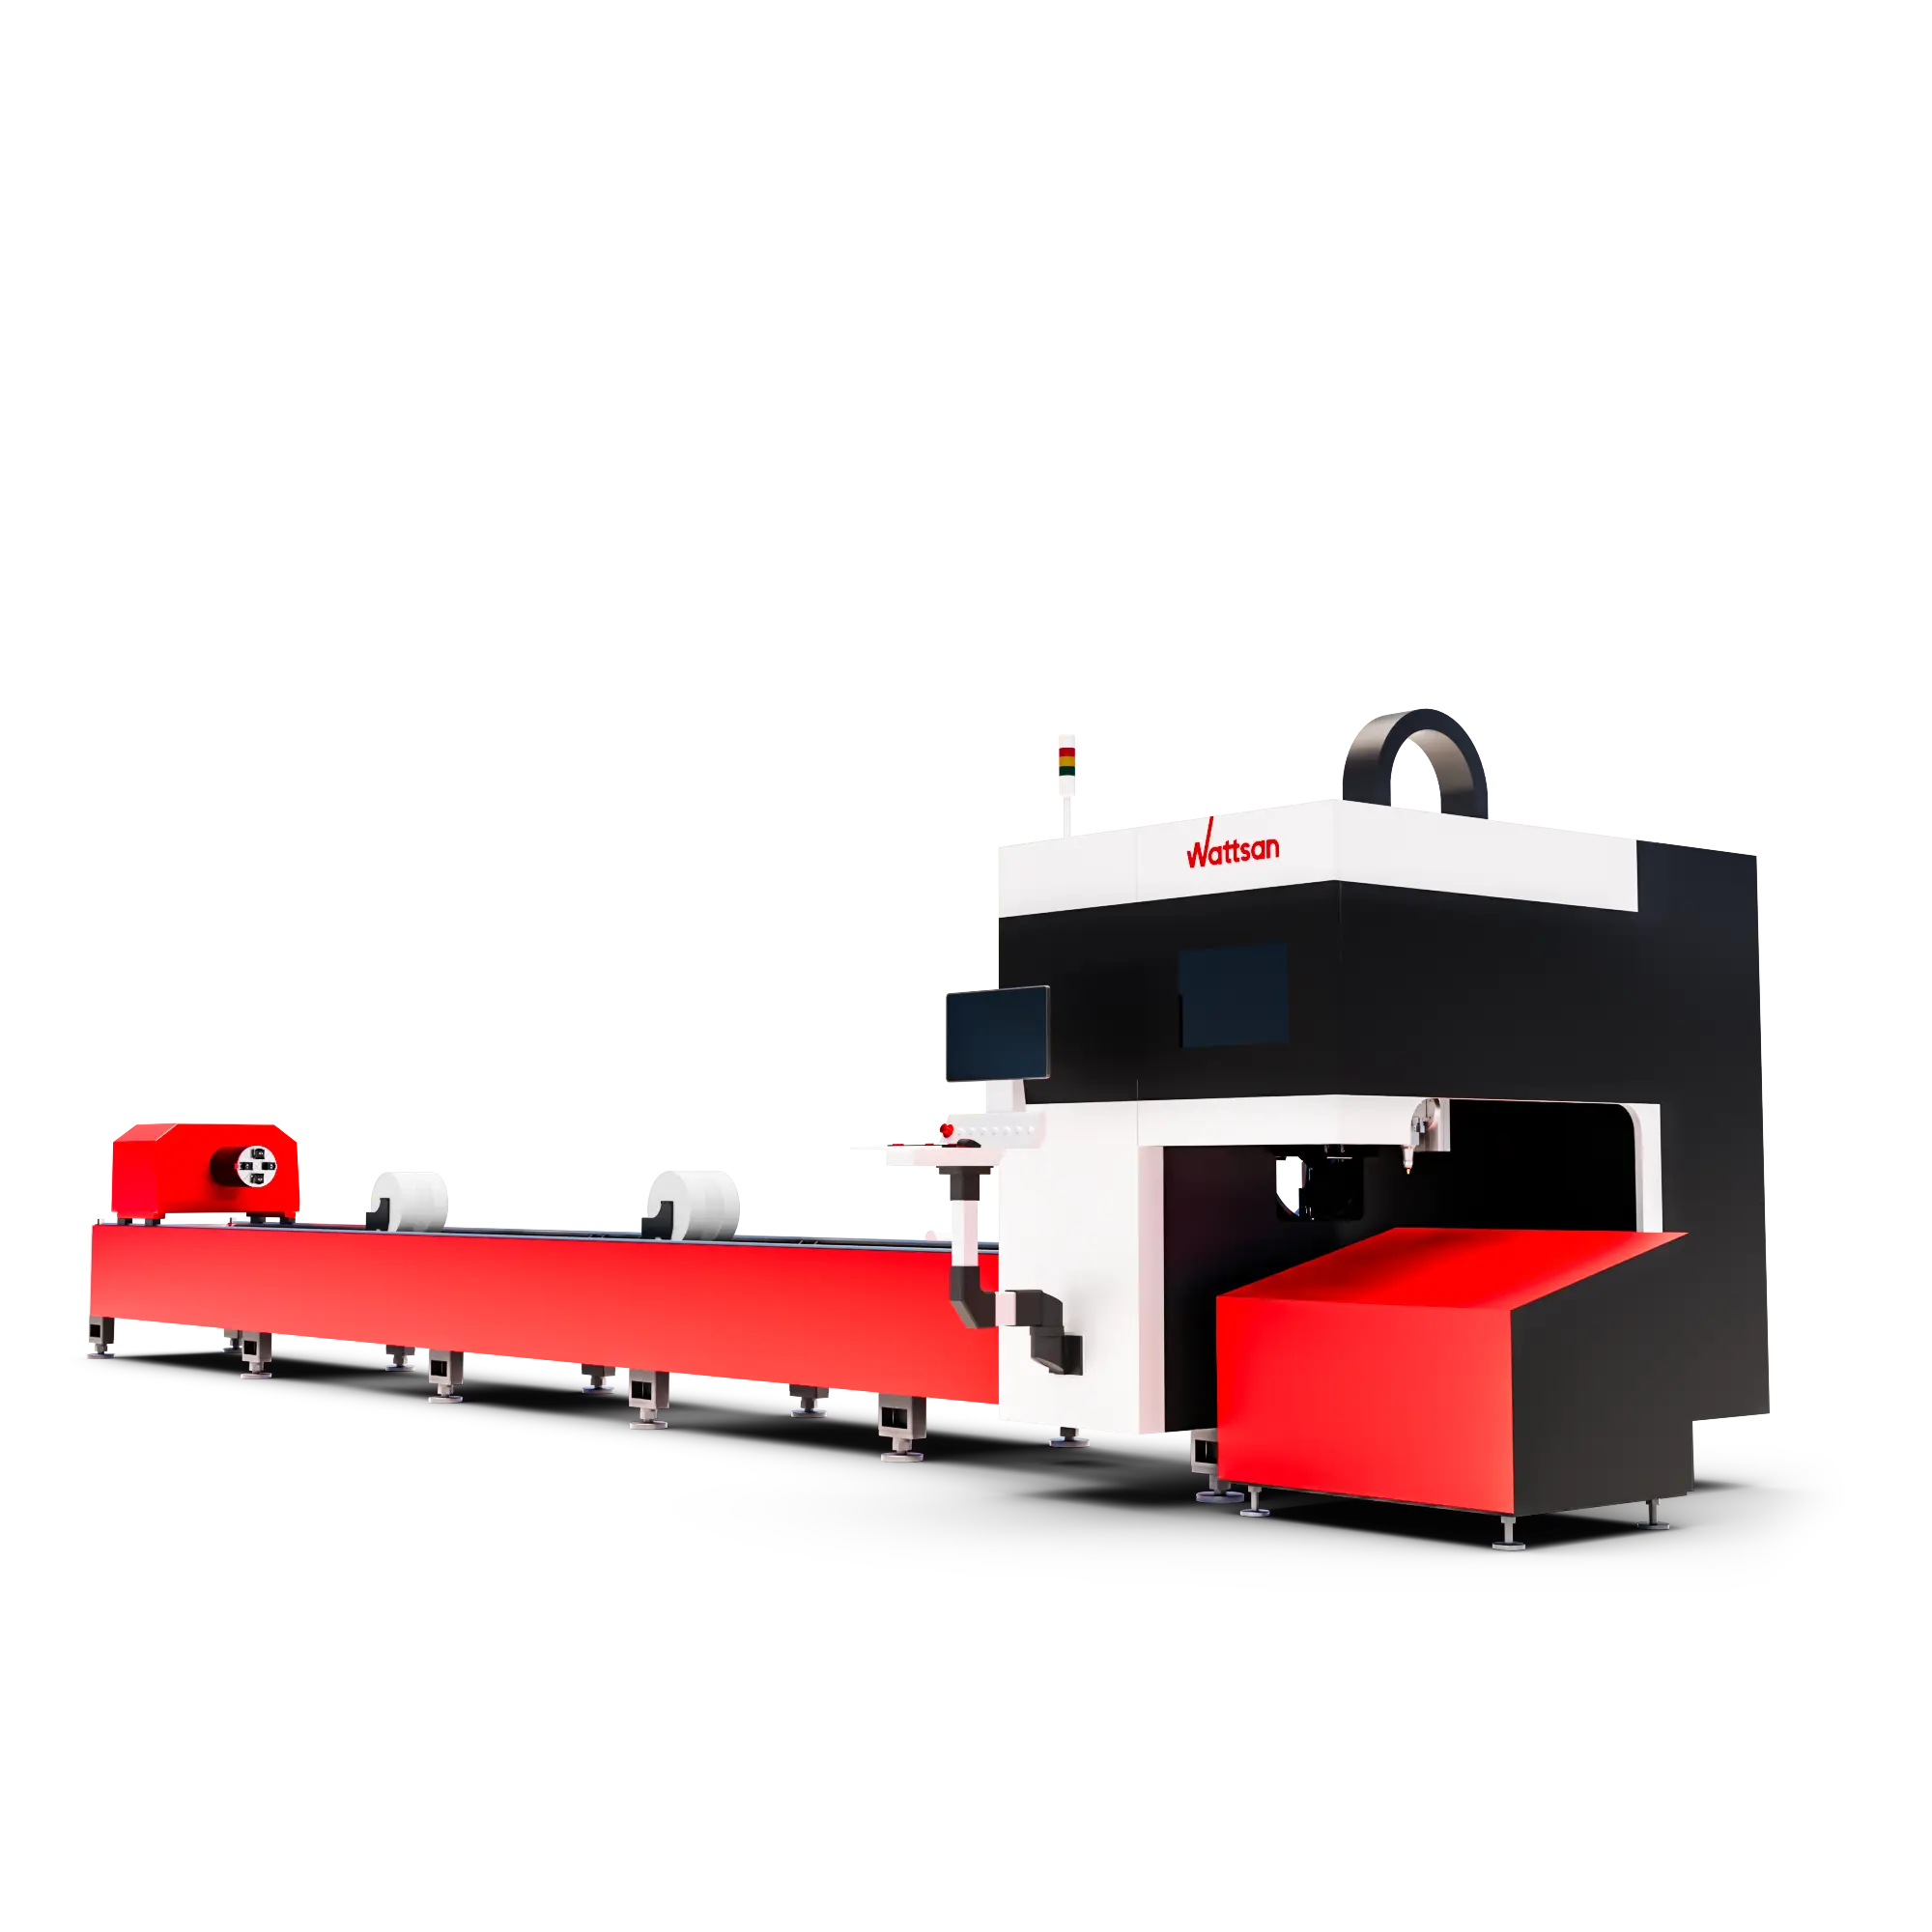
Kuitulaserputkileikkauskoneet
Putkileikkauskoneissa käytetään pyörivää istukkaa ja erityistä putki- tai profiilitukea ohjaamaan ohjelmoituja leikkauksia kolmiulotteisen työkappaleen ympäri.
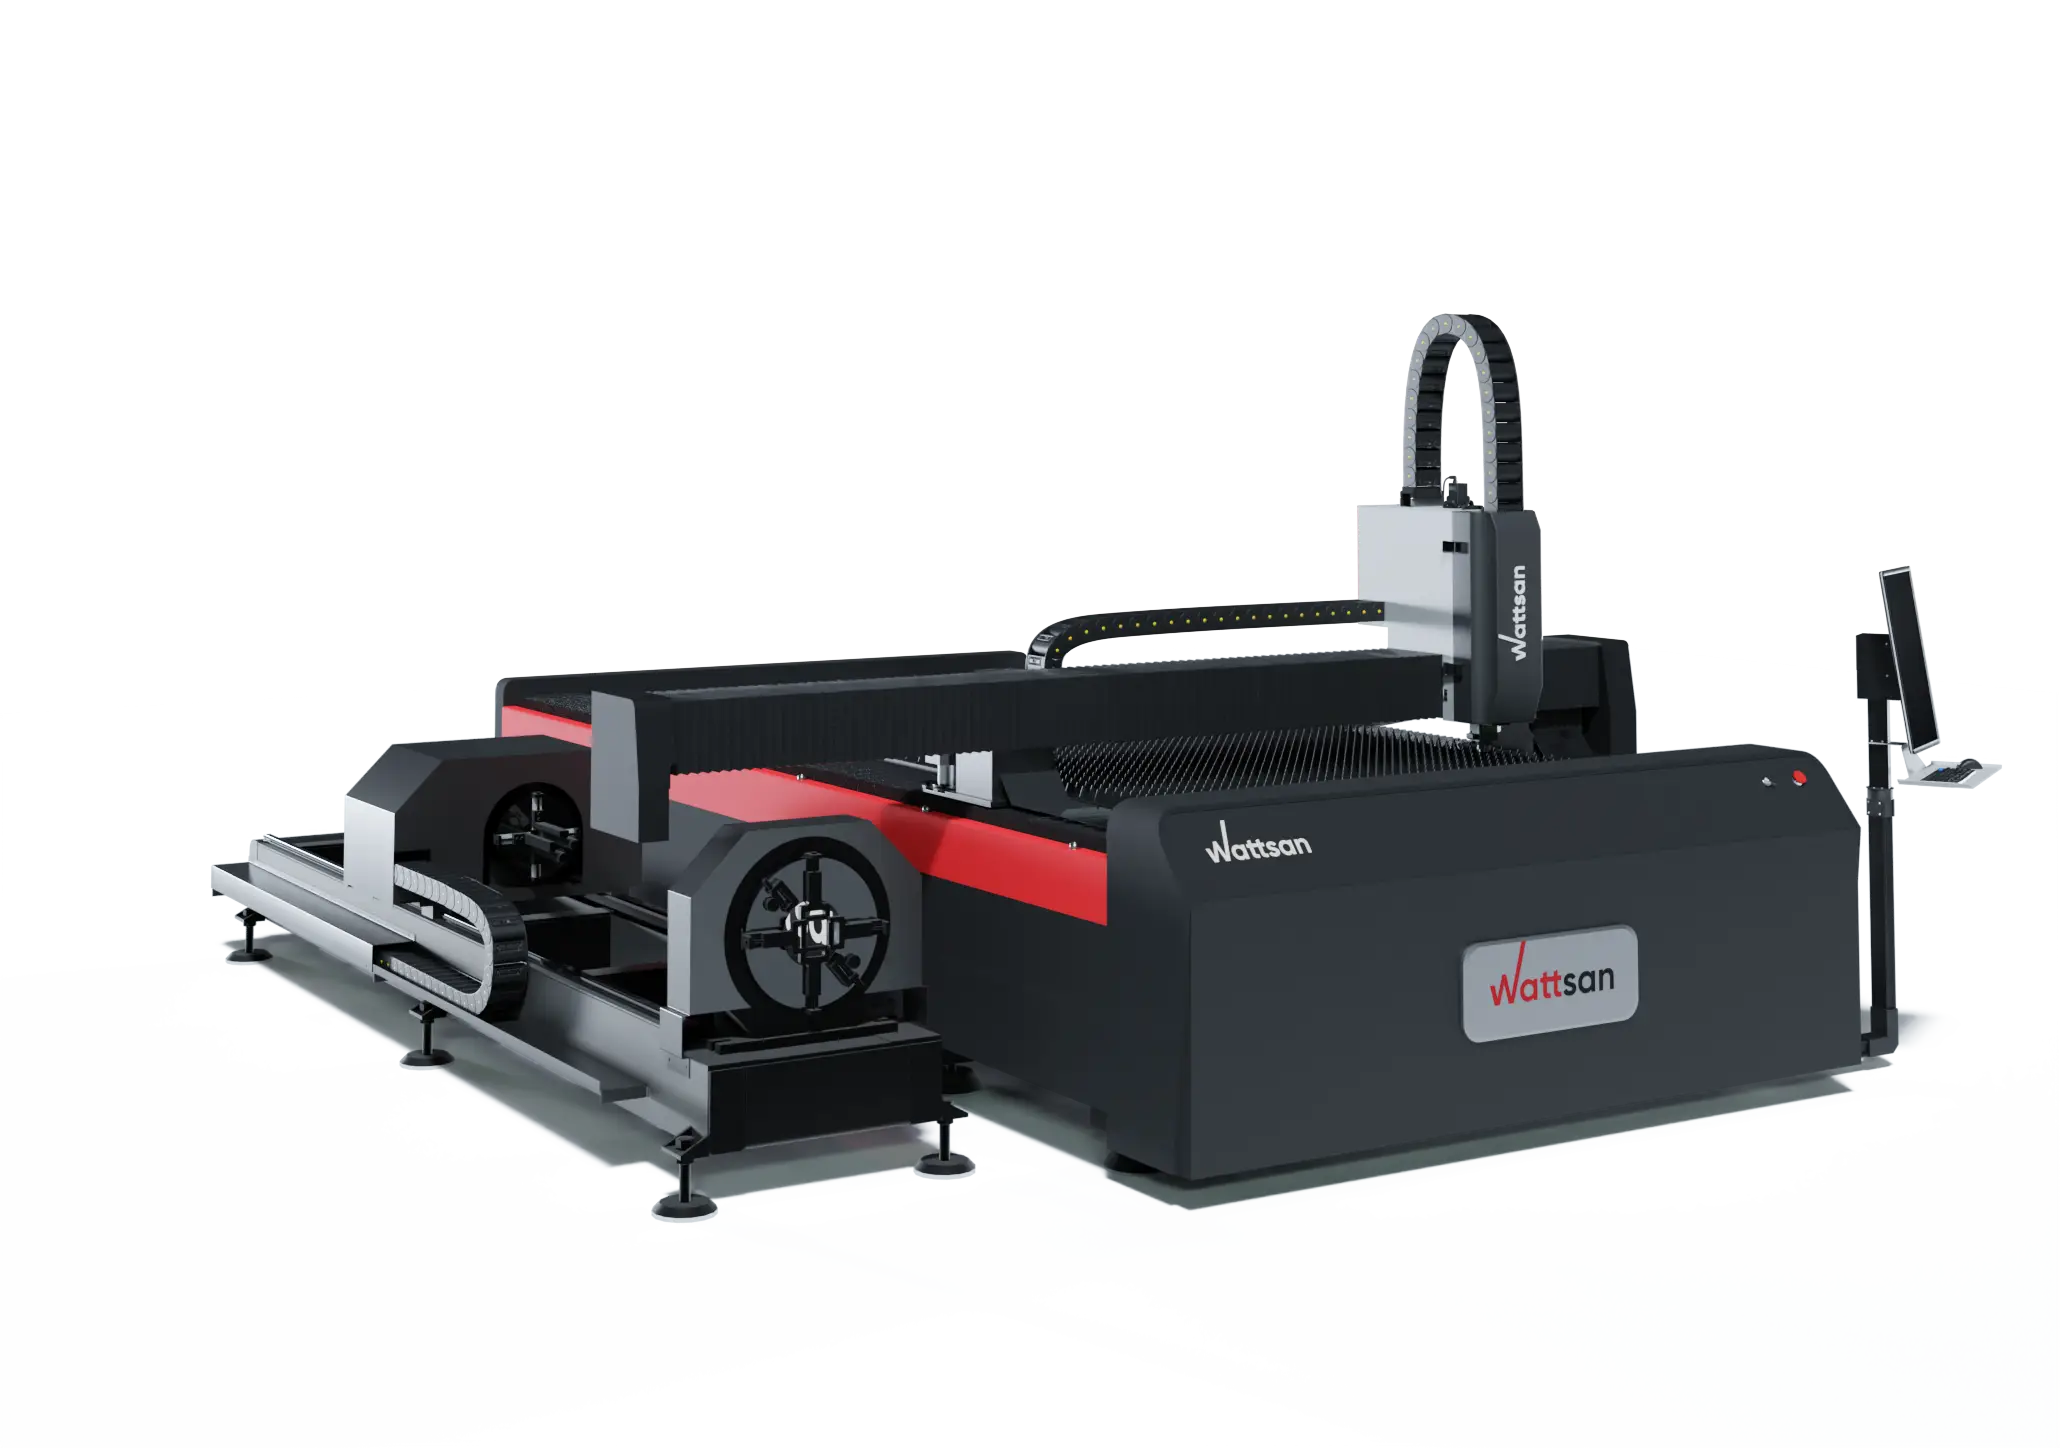
Levy- ja putkikombinaatiokoneet
Joissakin alustoissa on yhdistetty levy- ja putkien käsittelyominaisuudet yhteen koneeseen, ja konfiguraatiokohtaiset kompromissit riippuvat tuotantotarpeista.
Mitä materiaaleja kuitulaserleikkauskoneella voi leikata?
Mitä kuitulaserilla voi leikata? Teollisissa leikkauskoneissa teknologiaa käytetään pääasiassa metallien, kuten hiiliteräksen, ruostumattoman teräksen, alumiinin, kuparin, messingin ja titaanin, leikkaamiseen. Se, mitä materiaaleja kuitulaser tarkalleen ottaen voi leikata – ja millä paksuudella, nopeudella ja laadulla – riippuu koneen ja prosessin kokonaiskonfiguraatiosta.
Se, että materiaali on teknisesti leikattavissa, ei tarkoita, että jokainen kone pystyy leikkaamaan jokaista laatu- tai paksuusluokkaa samalla nopeudella tai laadulla. Suorituskyky riippuu lähteestä, säteen ominaisuuksista, leikkuupäästä, apukaasusta, materiaalin kunnosta, paksuudesta ja validoiduista prosessiparametreistä. Myös tiettyjä pinnoitettuja metalleja ja seoksia voidaan käsitellä, jos kone ja prosessi on validoitu kyseistä sovellusta varten.
Tavalliset teolliset ytterbium-kuituleikkurit ovat metalliin keskittyneitä järjestelmiä, eikä niitä yleensä käytetä puun, akryylin, lasin, kankaan, muovien tai komposiittimateriaalien leikkaamiseen.
Kuitulaserleikkauskoneiden edut ja rajoitukset
| Edut | Vaadittu pätevyys |
|---|---|
| Kosketukseton leikkaus | Leikkuutyökalu ei kosketa arkkia, mutta kulutusosat ja koneen osat vaativat silti huoltoa |
| Suuri nopeus sopiville metalleille | Nopeus riippuu materiaalista, paksuudesta, kaasusta, geometriasta ja vaaditusta reunalaadusta |
| Kapea sahausura ja tarkat ääriviivat | Pienin piirrekoko ja toleranssi eivät määräydy pelkästään pistekoon perusteella |
| Tehokas kuitulähde | Koko laitteen kulutus sisältää myös jäähdytyksen, uuttamisen, käyttölaitteet, ohjaukset sekä kaasun tuotannon ja syötön |
| Heijastavien metallien käsittely on mahdollista | Vaatii yhteensopivan lähteen, pään, takaisinsuojauksen ja validoidut parametrit |
| CNC-automaatio ja toistettavuus | Luotettava valvomattoman tuotanto edellyttää valvontaa, automaatiota, huoltoa ja vakaata prosessia |
| Pienempi avoimen säteen kohdistus verrattuna perinteisiin CO2-järjestelmiin | Leikkuupään optiikka, suojalasit, suuttimet ja mekaaniset järjestelmät vaativat edelleen tarkastusta ja huoltoa |
Kuitulaserleikkuri vs. CO₂-laserleikkuri
Kuitu- ja CO₂-laserleikkauskoneet kuuluvat eri kohtiin teollisuuskoneissa käytettyjen laserlähteiden päätyyppejä, ja näiden kahden arkkitehtuurin välillä on eroja vahvistusväliaineessa, aallonpituudessa ja säteen johtamisessa.
| Ominaisuus | Kuitulaserleikkauskone | Perinteinen CO2-laserleikkauskone |
|---|---|---|
| Yleinen vahvistusväliaine | Harvinaisten maametallien kanssa seostettu optinen kuitu | CO2-pohjainen kaasuseos |
| Yleinen teollinen aallonpituus | Noin 1 μm ytterbiumjärjestelmissä | Yleensä noin 10,6 μm |
| Säteen johtaminen | Suurelta osin suljettu kuitujohdin alavirran optiikkaan | Yleisesti vapaassa tilassa tapahtuva säteen johtaminen peilien avulla |
| Tyypillinen materiaalin fokusoiminen | Metallit | Ei-metallit ja, sopivissa suuritehoisissa teollisuusjärjestelmissä, metallit |
| Koneiden huollon ero | Tavallisissa malleissa ei ole pitkää ulkoista peilireittiä, jota pitäisi kohdistaa | Peilireitti ja säteen suuntaus ovat merkityksellisiä perinteisissä malleissa |
CO₂-laserit eivät ole kykenemättömiä leikkaamaan metallia – suuritehoiset teolliset CO₂-järjestelmät pystyvät leikkaamaan metallia ja tekevätkin niin. Rajoitus koskee pääasiassa pienitehoisia työpajakäyttöön tarkoitettuja CO₂-laitteita, ei teknologiaa kokonaisuudessaan. Perusmekanismista katso CO₂-laserin toimintaperiaate.
Tarvitseeko kuitulaserleikkauskone huoltoa?
Itse suljettu kuitulaserlähde vaatii pääosin vain vähän huoltoa, mutta tämä ei koske koko konetta. Rutiinihuoltoa tarvitaan tyypillisesti suojalasien, suuttimen kunnon ja keskityksen, leikkuupään optiikan (valmistajan ohjeiden mukaisesti), jäähdytysnesteen ja jäähdytysjärjestelmän, apukaasun suodatuksen ja syötön, poistosuodattimien ja kanaviston, työpöydän säleiden ja keräysalueiden, voitelu- ja liikekomponenttien sekä kalibroinnin, anturien ja turvalukitusten osalta.
Huoltovälit vaihtelevat valmistajan ja mallin mukaan – tarkista koneen omasta dokumentaatiosta sen sijaan, että luottaisit yleisiin lukuihin, kuten yleiseen 100 000 tunnin käyttöikään.
Onko kuitulaserleikkauskone turvallinen?
Kuitulaserleikkauksessa käytetty lähi-infrapunasäde on näkymätön, mutta se voi aiheuttaa vakavia silmä- ja ihovammoja, ja metallista heijastuva säteily voi myös olla vaarallista. Asianmukaiset tekniset suojatoimenpiteet ovat välttämättömiä; koneen kokoonpanosta riippuen näihin voivat kuulua suojakotelo, lukituslaitteet, säteen eristys, oikean luokituksen mukaiset katseluikkunat tai rajoitetun alueen pääsytoimenpiteet. Leikkaushuurut ja -hiukkaset on poistettava, ja pinnoitteet tai tuntemattomat materiaalit on tunnistettava ennen käsittelyä. Kuuma materiaali, kipinät ja palavat epäpuhtaudet aiheuttavat palovaaran, ja huoltotoimenpiteet voivat paljastaa vaaroja, joita ei esiinny normaalin käytön aikana.
Suojalasit eivät ole yleiskäyttöisiä: tarvittaessa ne on valittava kunkin aallonpituuden, optisen tiheyden ja tehtävän mukaan, ja tekniset suojatoimenpiteet ovat etusijalla henkilökohtaisiin suojavarusteisiin nähden. Valmistajan käyttöohje, käyttökoulutus, työpaikkakohtainen riskinarviointi ja sovellettavat paikalliset määräykset ovat etusijalla mihin tahansa yleiskatsaukseen nähden.
Johtopäätös
Kuitulaserleikkauskone muuntaa digitaalisen suunnitelman valmiiksi metalliosaksi koordinoidun sarjan avulla, joka koostuu säteen tuottamisesta, ohjaamisesta, tarkentamisesta, lävistämisestä, kaasulla avustetusta sulan poistosta ja CNC-ohjattua liikettä. Jokainen alijärjestelmä on riippuvainen muista: tehokas lähde ei voi kompensoida huonosti kohdistettua leikkuupäätä, eikä tarkka optiikka voi kompensoida epävakaata liikejärjestelmää.
Usein kysyttyjä kysymyksiä kuitulaserkoneista
Onko kuitulaser sama asia kuin kuitulaserleikkauskone?
Ei. Kuitulaser on lähde, joka tuottaa säteen; kuitulaserleikkauskone on kokonainen järjestelmä – lähde, siirtokuitu, leikkuupää, liike ja kaasun syöttö – joka käyttää kyseistä säteilyä metallin leikkaamiseen.
Sulattaako kuitulaserleikkuri metallin vai höyrystääkö se sen?
Enimmäkseen se sulattaa sen. Useimmissa tavanomaisissa metallinleikkausprosesseissa sulaminen, jota seuraa kaasunavustettu sulan poisto; osittaista höyrystymistä voi myös tapahtua, mutta täydellinen höyrystyminen ei ole tyypillistä tavallisessa ohutlevyn leikkauksessa.
Miksi kuitulaserleikkuri tarvitsee apukaasua?
Apukaasu poistaa sulan materiaalin fyysisesti leikkausurasta, mitä laser ei pysty poistamaan yksinään. Kaasusta riippuen se voi myös hallita tai tukea reunan hapettumista ja auttaa prosessin vakauttamisessa.
Mitä eroa on hapen ja typen laserleikkauksella?
Happi reagoi kemiallisesti kuuman metallin kanssa, lisäämällä energiaa eksotermisen reaktion kautta ja jättäen hapettuneen reunan; sitä käytetään pääasiassa hiili- ja pehmeässä teräksessä. Typpi on suurelta osin inertti, ja poistaa sulan mekaanisesti reagoimatta, mikä tuottaa tyypillisesti puhtaan, hapettumattoman reunan materiaaleissa kuten ruostumattomassa teräksessä ja alumiinissa.
Miksi kuitulaserleikkauspää tarvitsee automaattitarkennuksen?
Kaikissa kuitulaserleikkauspäissä ei ole automaattitarkennusta eikä sitä vaadita. Jos automaattitarkennus on käytettävissä, se säätää säteen tarkennuskohtaa ilman, että käyttäjän tarvitsee siirtää optista kokoonpanoa manuaalisesti, mikä helpottaa materiaalien, paksuuksien, ja leikkausprosessien välillä. Se ei kuitenkaan optimoi työtä itsestään; oikea tarkennuskohta riippuu edelleen validoiduista parametreistä.
Mikä on leikkausura kuitulaserleikkauksessa?
Leikkausura on kapea kanava, joka muodostuu, kun laserenergia sulattaa tai poistaa materiaalia ja apukaasu puhdistaa sen leikkausreitiltä. Leikkausuran leveyteen vaikuttaa säteen pistekoko, mutta se ei ole identtinen sen kanssa, sillä myös kaasun virtaus, tarkennuskohta ja materiaalin käyttäytyminen vaikuttavat lopulliseen kanavan leveyteen.
Voiko kuitulaserleikkuri leikata kuparia ja messinkiä?
Kyllä, asianmukaisesti konfiguroidut nykyaikaiset järjestelmät pystyvät siihen. Tämä edellyttää näiden erittäin heijastavien metallien kanssa yhteensopivaa lähdettä ja leikkuupäätä, riittävää takaisinheijastussuojaa sekä metalliseokselle ja paksuudelle validoituja parametreja.

