A megfelelő szálas lézervágógépet nem a legnagyobb teljesítmény vagy a legalacsonyabb árajánlat határozza meg, hanem az elvégzendő feladat. Ahhoz, hogy megértsük, hogyan válasszunk szálas lézervágógépet, a gép típusát, teljesítményét, munkaterületét vagy csőkapacitását, valamint az automatizáltságát hozzá kell igazítanunk azokhoz az anyagokhoz, vastagságokhoz és mennyiségekhez, amelyeket a műhelyünk ténylegesen feldolgoz.
Ez az útmutató lépésről lépésre végigvezeti Önt a döntéshozatali folyamaton: a gyártási követelmények, a géptípus, a teljesítmény, az asztal- vagy csőkapacitás, a rendszerkomponensek, a műhely előkészítése és a beszállítói támogatás. Emellett megkülönbözteti a gép maximális vágási képességét az ismételhető gyártási képességétől – ez a különbségtétel szinte minden további döntést befolyásol.
Ha először a forrás, a vágófej, a mozgásrendszer és a segédgáz-folyamat működését szeretné megérteni, olvassa el a hogyan működik egy szálas lézervágó gép.
Kezdje a gyártási követelményeivel
Az útmutatóban szereplő minden későbbi döntés – a géptípus, a teljesítmény, az asztalformátum, az automatizálás – egy írásos gyártási profilból származik. Ahelyett, hogy egy szokatlan feladat alapján választana gépet, tekintse át az elmúlt 6–12 hónap reprezentatív munkáit, és rögzítse azokat részletesen, mielőtt árajánlatot kérne.
Anyagok, minőségi osztályok és vastagságtartomány
A megrendelési könyvében vagy a tervezett termékválasztékban szereplő minden anyag- és vastagságcsoportról jegyezze fel a következőket:
- Anyag, minőségi osztály és felületi állapot. Adja meg a fémtípust és a pontos minőségi osztályt. Ha a készletén lévő anyag bevonattal vagy védőfóliával rendelkezik, tájékoztassa erről a beszállítót. A bemutató vágásokhoz ugyanazt az anyagot és felületi állapotot használja, mint amit a gyártás során feldolgozni szándékozik.
- A szokásos vastagsági tartomány és a legvastagabb szokásos megrendelés. Ezek határozzák meg a tesztelendő tartományt az ismételhető vágási sebesség és az alkatrészekhez szükséges felületi minőség tekintetében.
- Esetenkénti maximális vastagság és gyakoriság. A kivételes megrendeléseket külön rögzítse, hogy a beszállító árazhassa a szükséges extra kapacitást.
- Az alkatrészek aránya az egyes csoportokban. Ez határozza meg, mely anyagokat és vastagságokat kell előnyben részesíteni a mintavágásoknál és a gyártási költségek összehasonlításánál.
Példaként szolgáló megrendelésösszetétel alkatrészszám szerint; egészítse ki saját profilját a tényleges minőségi osztályokkal és felületi állapotokkal:
| Anyag / rendelési csoport | Vastagság | Alkatrészek aránya |
|---|---|---|
| Szénacél | 1–3 mm | 80% |
| Rozsdamentes acél | 4–6 mm | 15% |
| Szénacél, alkalmi megrendelések | 10–12 mm | 5% |
Ebben a példában kezdje a beszállító bemutatóját az első két csoporttal, amelyek az alkatrészek 95%-át teszik ki. Tesztelje külön a vastagabb 5%-ot, és hasonlítsa össze a szükséges konfigurációs frissítés költségét az említett megrendelések értékével és azok alvállalkozásba adásának költségével. Később használja a mért munkaidőket annak meghatározásához, hogy az egyes csoportoknak valójában mennyi gyártási kapacitásra van szükségük.
Alkatrész-, lemez-, cső- és profilméretek
Jegyezze fel mind a beszerzett készlet méretét, mind a gyártandó alkatrészek méreteit:
| Lemezekhez | Csövekhez és profilokhoz |
|---|---|
| Megvásárolt lemezformátum | Profil alakja és keresztmetszeti méretei |
| A legnagyobb ismétlődő rész | Raktárkészlet hossza és falvastagsága |
| Jellemző beágyazási elrendezés | A munkadarab súlya |
| Be- és kirakodási módszer | Megengedett maradék (farok) hossz |
Ha rendszeresen 4000 × 2000 mm-es lemezeket vásárol, egy 3000 × 1500 mm-es gép nem tudja azokat egészben feldolgozni: kisebb méretű lemezekre vagy előzetes lemezvágásra lesz szüksége. Egy megfelelő munkaterülettel rendelkező gép, például a Wattsan 2040 HARD, érdemes megfontolni, hogy elkerülje ezt az előkészítési lépést.
Ha beszállítója 9 m hosszú csöveket szállít, a gépek összehasonlítása előtt adja meg ezt a betöltési követelményt. A Wattsan Core Pro konfigurációtól függően 6, 9 vagy 12 m-es betöltési hosszúsággal kapható. Az Ön raktárkészletének hosszúságát elfogadó változat elkerülheti az előzetes rövidítést; profilméret- és munkadarab-súlykorlátai szintén meg kell, hogy feleljenek a feldolgozni kívánt csöveknek.
A befogó határozza meg, hogy a gép milyen közel tud vágni a cső végéhez. A befogóknak elegendő anyagot kell megtartaniuk a cső rögzítéséhez és pozicionálásához, miközben helyet kell hagyniuk a vágófej számára. Amint a maradék véget már nem lehet biztonságosan rögzíteni és elérni, az feldolgozhatatlan maradékká válik. Egy rövidebb minimális maradék tehát helyet hagyhat egy további alkatrész számára.
Például a Wattsan Core Pro esetében a minimális maradékhossz 90 mm. Vegyünk egy 6000 mm-es csövet és olyan alkatrészeket, amelyek mindegyike 580 mm-t igényel, beleértve a vágási ráhagyást is:
| Minimális feldolgozhatatlan farok | Számított darabszám csőnként |
|---|---|
| 500 mm – szemléltető alternatíva | 9 |
| 90 mm - Core Pro műszaki adatok | 10 |
Tíz alkatrész 5800 mm-t foglal el, így 200 mm marad – ez elegendő egy legalább 90 mm-es hátsó részhez, de nem elegendő egy 500 mm-t igénylő géphez. 100 cső esetében ez a különbség 100 további alkatrészt jelenthet ugyanabból az alapanyag-mennyiségből.
A vásárlás előtt érdemes egy bemutatót kérni az Ön csőspecifikációja és alkatrészrajza alapján, hogy lássa, hány kész alkatrészt állít elő a gép, és mennyi maradék keletkezik. A Virmer ezt a bemutatót a gépválasztási folyamat részeként megszervezheti.
Elvárt vágási minőség és utómunkálatok
Határozza meg, milyen állapotban kell az alkatrészeknek elhagyniuk a vágási folyamatot: összeszerelésre készen, hajlításra vagy hegesztésre készen, vagy további befejező munkálatokra szorulva. Ez határozza meg, mely vágási eredmények elfogadhatók, és mennyi további munkát hagyna az egyes gépkonfigurációk a csapatára.
| Követelmény | Mit kell ellenőrizni | Hogyan befolyásolja ez a választásodat |
|---|---|---|
| Méretek és illeszkedés | Ellenőrizze a méreteket és a furatok helyzetét a rajz alapján, majd szerelje össze az illeszkedő alkatrészeket. | Megmutatja, hogy a gép képes-e olyan alkatrészeket gyártani, amelyek beállítás nélkül illeszkednek egymáshoz. |
| Élek állapota és a szükséges utómunkálatok | Ellenőrizze a fémlerakódásokat, az érdességet és az oxidrétegeket, valamint azt, hogy azokat el kell-e távolítani a következő művelet előtt. | Megmutatja, mennyi kézi munka marad a vágás után, és hogyan befolyásolja ez az alkatrészek gyártási költségét. |
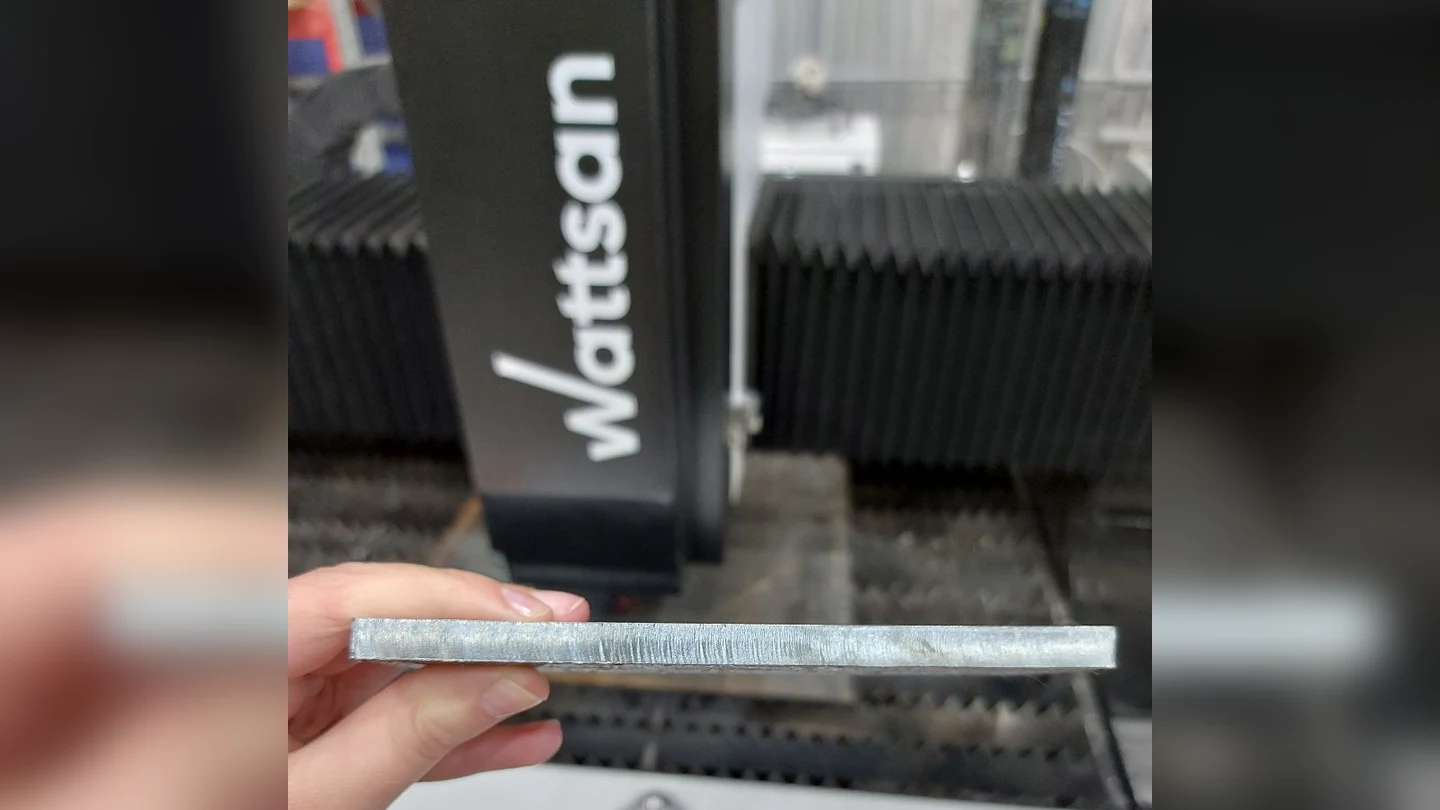
Közelkép egy vágott fémélről egy Wattsan lézervágógép előtt.
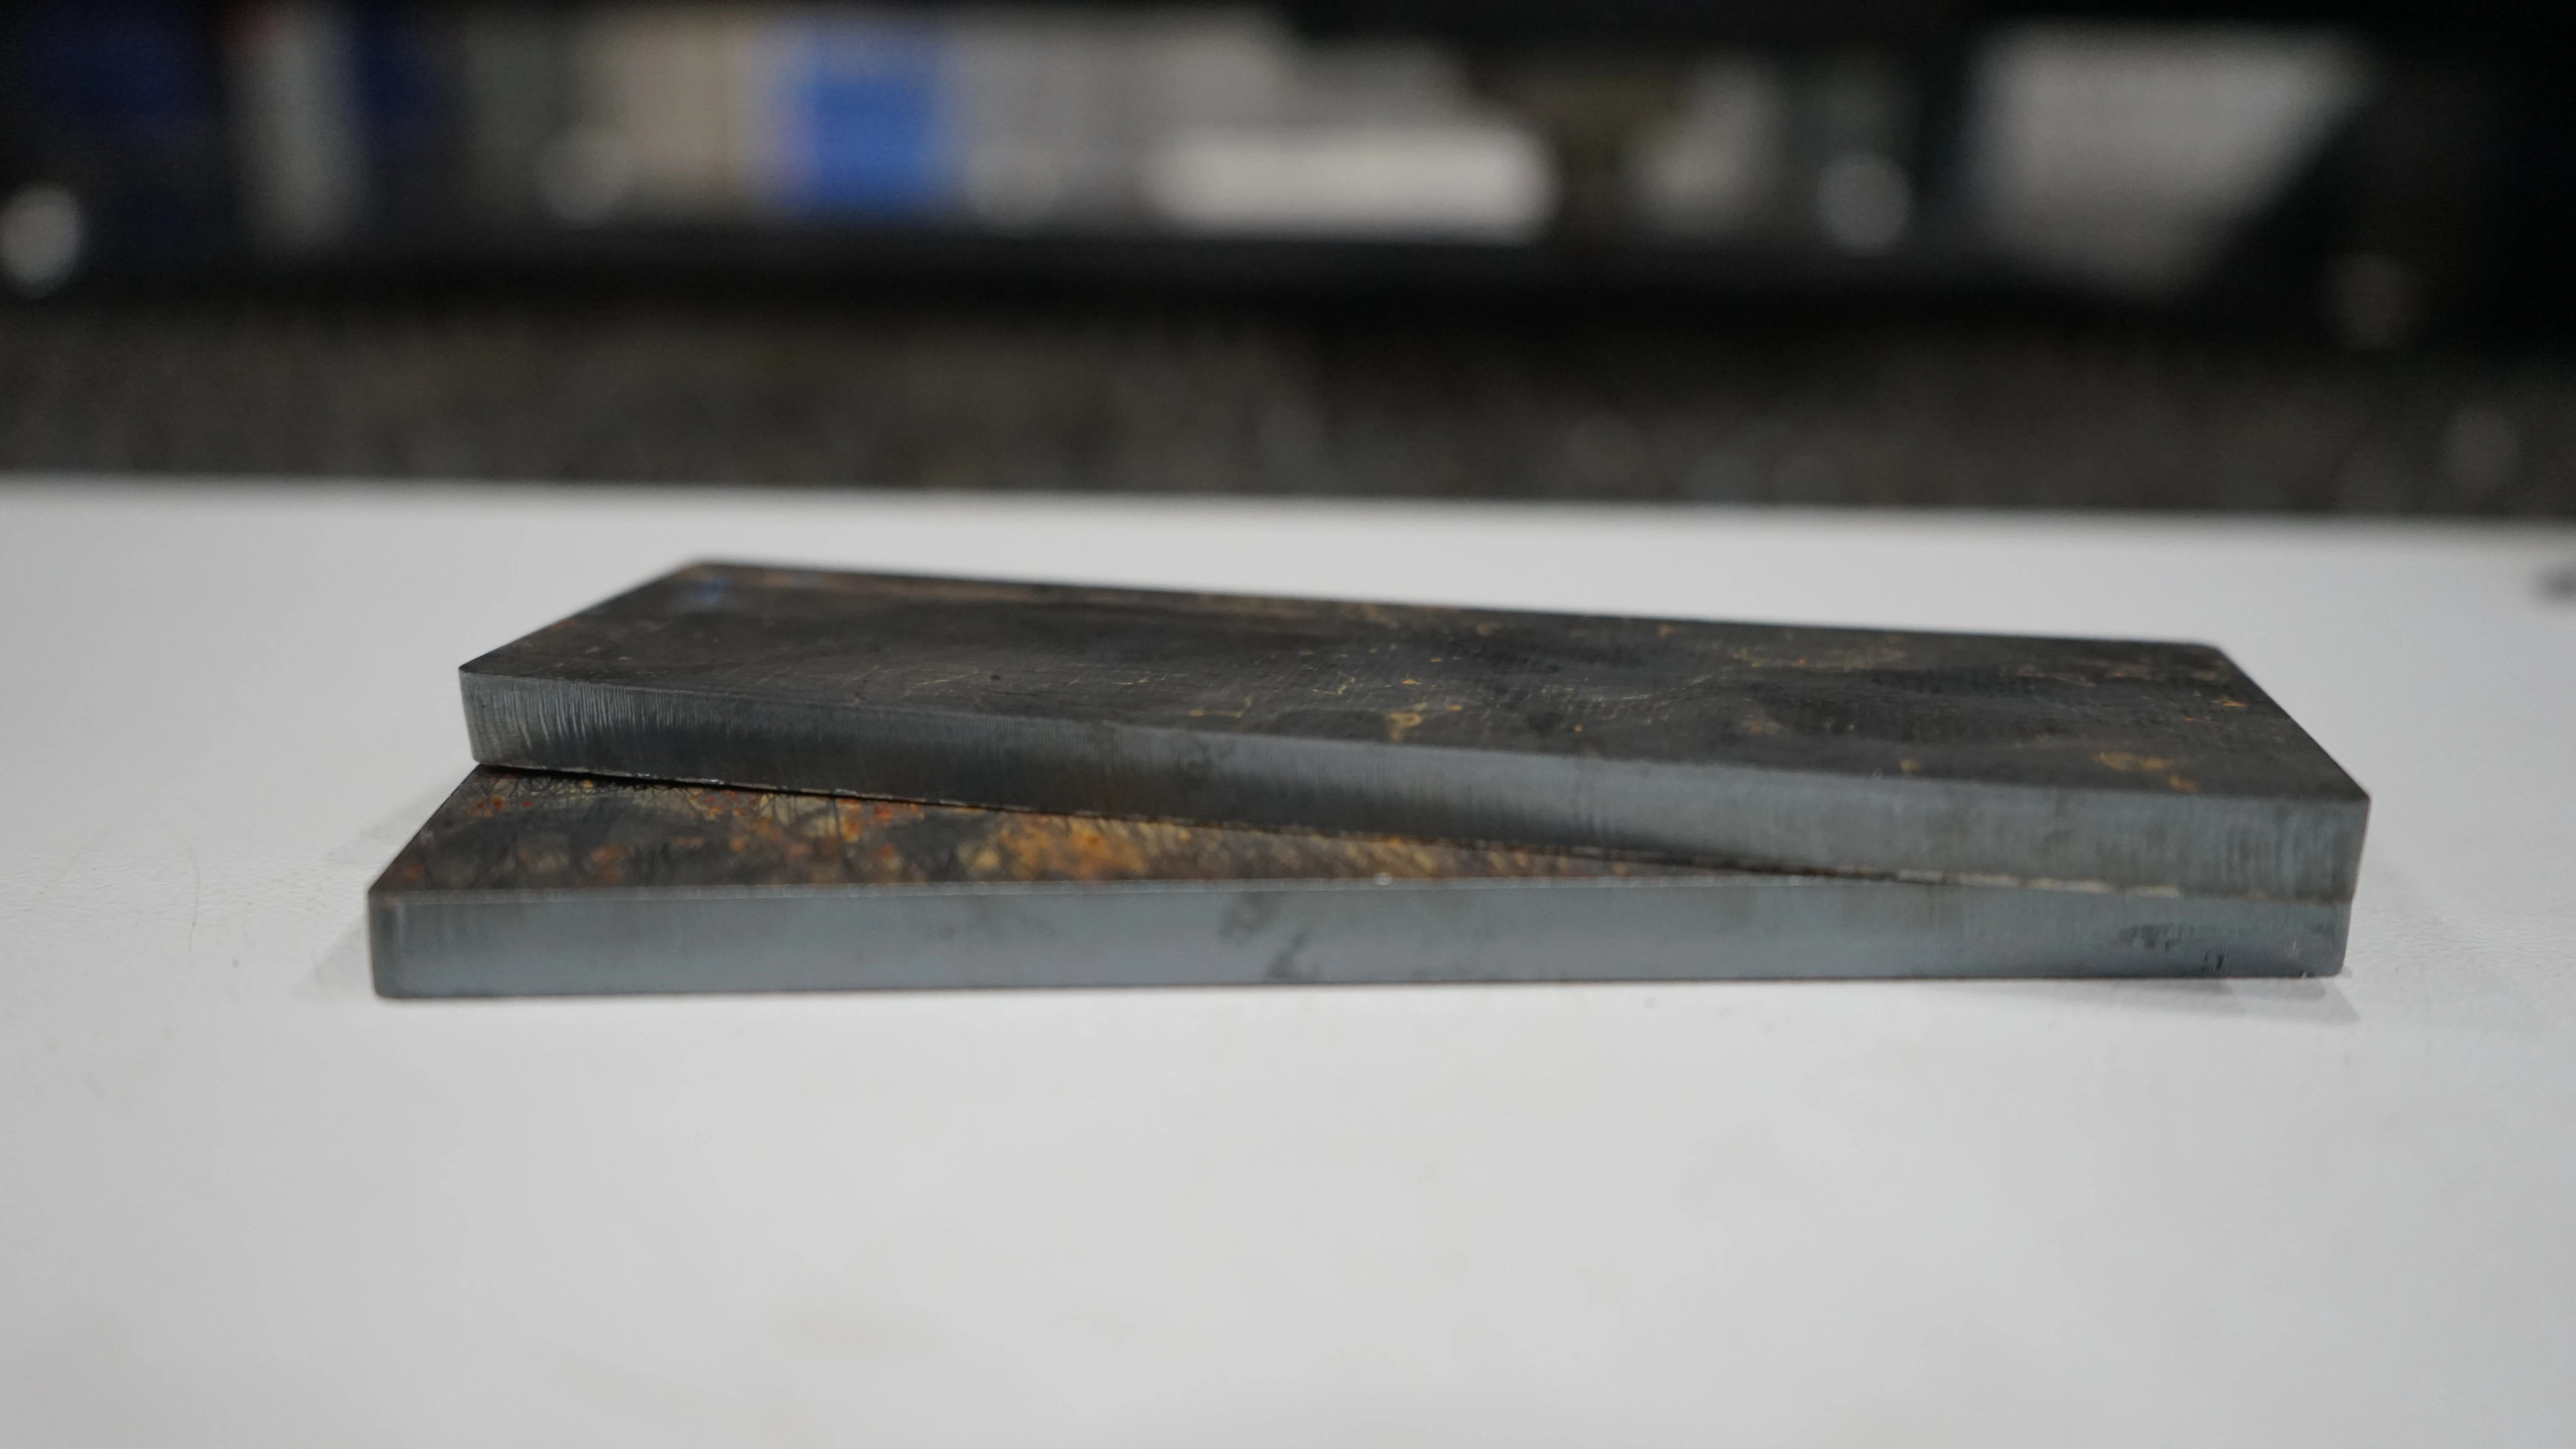
Két fémlemez-minta, amelyeken láthatók a Wattsan szálas lézervágógépekkel készített vágott élek.
Például 200 olyan alkatrész, amelyek tisztításához egyenként 1,5 perc szükséges, 5 órányi kézi munkát a vágás után. Egy gyorsabb gép ezért összességében alig jelent megtakarítást, ha minden alkatrész további utómunkát igényel.
Érdemi összehasonlítás érdekében kérje meg a beszállítókat, hogy vágják ki a rajzot a megadott tűréshatárok szerint, és mutassák meg az alkatrészeket a kézi utómunka előtt. Így láthatja, milyen további munkára van szükség a hajlítás, hegesztés, bevonatolás vagy összeszerelés előtt milyen további munkára van szükség.
Egyenértékű forrás teljesítmény és összehasonlítható optika, gáz és beállítások mellett a Wattsan A, E és S gépek hasonló élminőséget érhetnek el. Ismételt gyártás esetén a Wattsan 1530 S merev vázat kombinál akár 12 kW-os fényforrás-opciókkal. Érdemes megfontolni, ha gyorsabb vágásra és a gyártási tételek között is állandó alkatrészméretekre van szükség.
Gyártási mennyiség és munkafolyamat
Készítsen reprezentatív megrendelést ismétlődő vagy tervezett rajzok, anyagspecifikációk és mennyiségek alapján. Állítsa be a műszakonkénti szükséges termelést, valamint a tervezett szünetek és karbantartások után rendelkezésre álló gyártási órákat.
| Gyártási követelmény | Számítási példa |
|---|---|
| Szükséges elfogadható részek | 200 |
| Rendelkezésre álló gyártási idő | 7 óra / 420 perc |
| Maximális átlagos idő elfogadható alkatrészenként | 420 ÷ 200 = 2,1 perc / 2 perc 6 másodperc |
Ez a tételre vonatkozó átlag, beleértve a beállítást, a vágást, a betöltést, a kiürítést és az anyagcserét. Egy lemezből több alkatrész is kivágható; az egyes vágási időknek nem kell megegyezniük ezzel az átlaggal.
Tesztelje a teljes megrendelést a szokásos furatokkal és kontúrokkal, a szokásos kezelői létszámmal és kezelőberendezésekkel. Mérje meg a tétel feldolgozásának eltelt idejét úgy, hogy az egymást átfedő műveleteket csak egyszer számolja. Például, ha a 200 elfogadható alkatrész elkészítése 360 percet vesz igénybe, akkor 60 perc tartalék marad a hét órás időkereten belül.
Ismétlődő lemezmegmunkálási megrendelések esetén a Wattsan 1530 TABLECHANGE 1500 × 3000 mm-es munkaterületet, akár 12 kW-os teljesítményű forrásokat és cserélhető asztalokat kombinál. A nagyobb teljesítményű forrás megfelelő munkák esetén lerövidítheti a vágási időt, míg a második asztal lehetővé teszi a kezelő számára, hogy a vágás közben előkészítse a következő lemezt, csökkentve ezzel a vágások közötti várakozási időt.
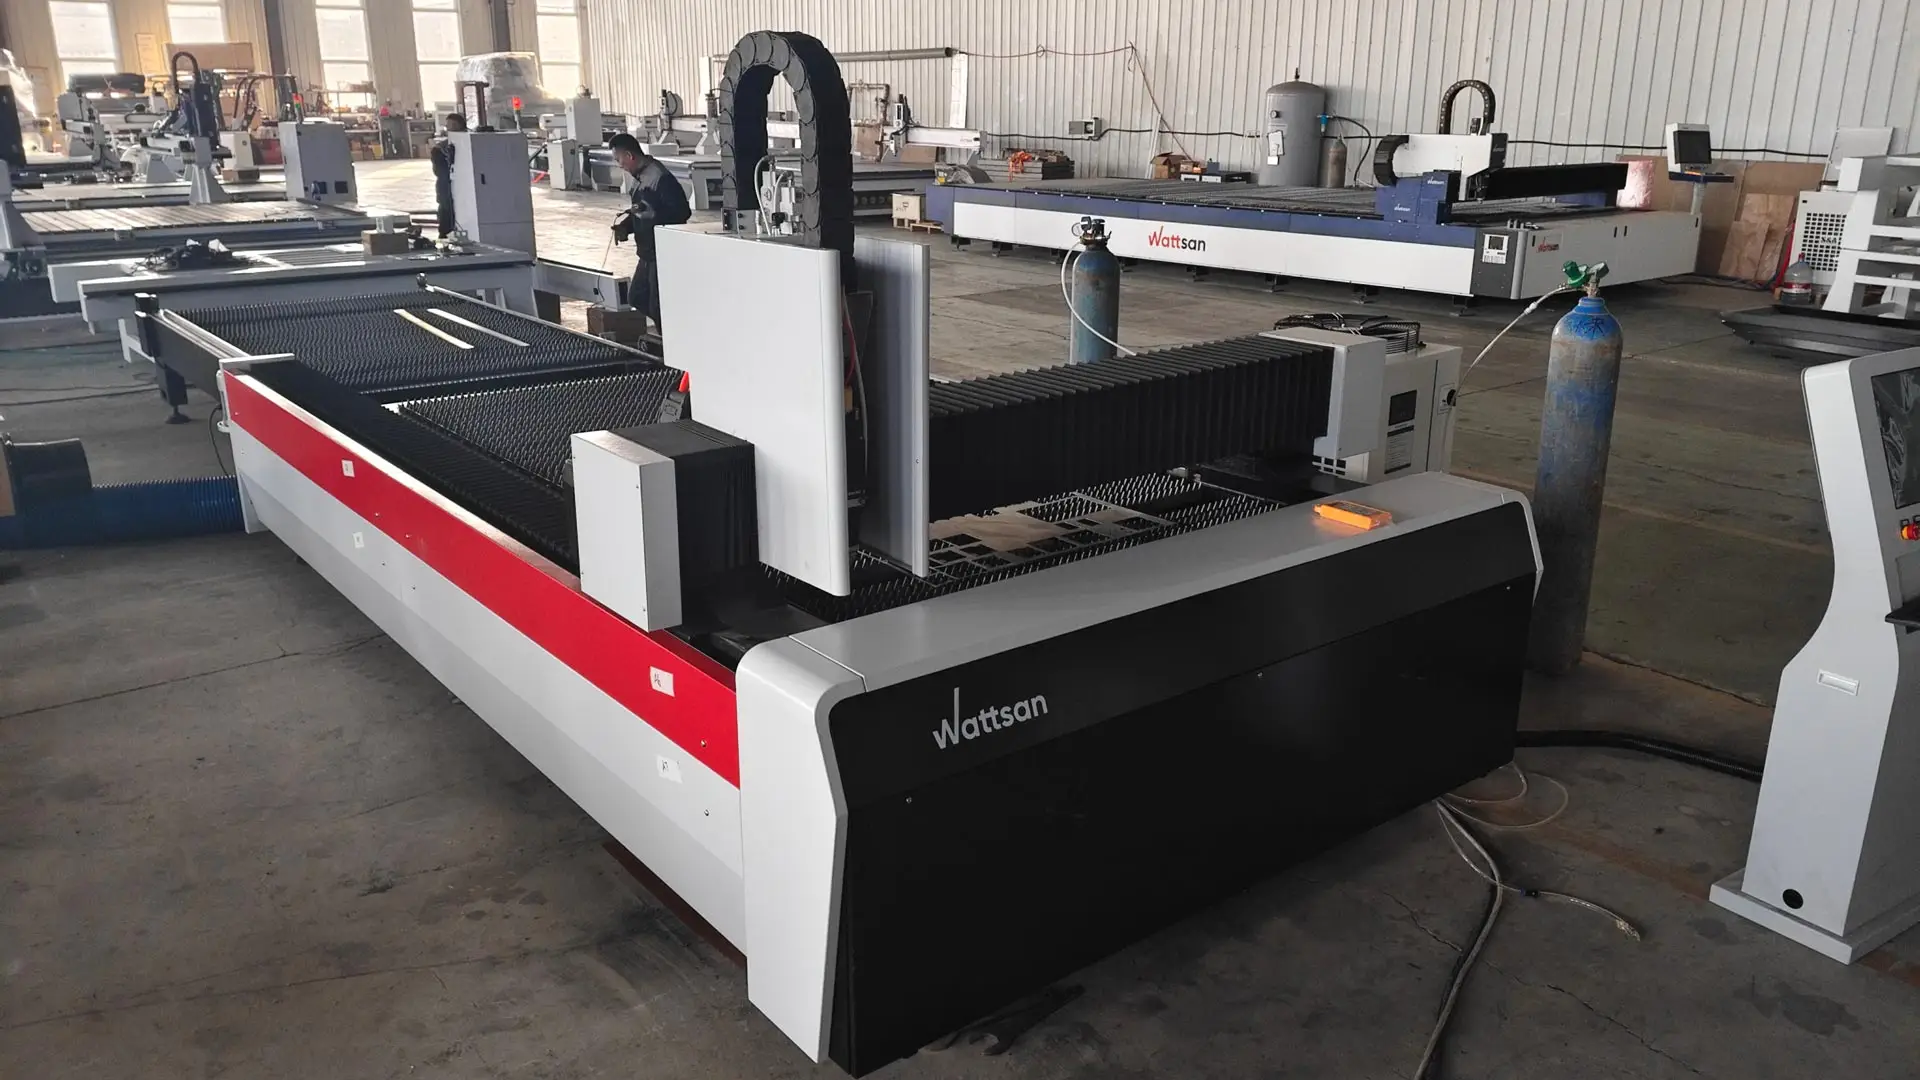
A Virmer az Ön munkaterheléséhez igazított Wattsan-konfigurációt tud összeállítani, beleértve a forrás teljesítményét, a munkaterületet, a betöltési megoldásokat és az automatizálást. Ez lehetővé teszi, hogy a konfiguráció megoldja a termelést korlátozó működési problémákat, és reális megrendelés-előrejelzések alapján alkalmazkodjon a növekedéshez.
Válassza ki a megfelelő típusú szálas lézervágógépet
Válasszon lapos lemez-, lemez- és cső- vagy kizárólag csővágásra szolgáló gépet attól függően, hogy milyen alapanyagot dolgoz fel, és hogy a lemez- és csőmegbízásokhoz külön gyártási kapacitásra van-e szükség.
Lapos lemez vágására szolgáló száloptikás lézervágógépek
Válasszon kizárólag lapos lemez vágására szolgáló gépet, ha a munkájának nagy részét lemez- és lemez alkatrészek teszik ki a munkájának nagy részét. Ritka csőmegbízások esetén hasonlítsa össze az alvállalkozói megbízás költségeit a csővágási képesség kiépítésének költségeivel.
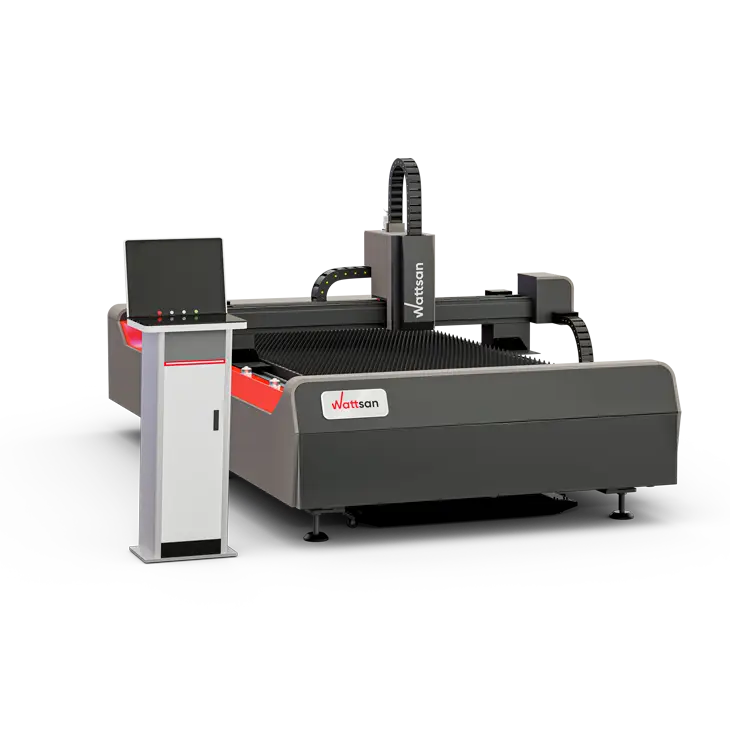
Böngésszen fémlemezekhez készült szálas lézervágó gépek
Lemez- és csővágó kombinált gépek
Válasszon lemez- és csővágó kombinált gépet, ha mindkét típusú feladat rendszeresen előfordul, és egy berendezéssel mindkettő elvégezhető a gyártási ütemterv keretein belül. Ezek általában egy lézerforrást osztanak meg, így lehetővé teszik a feldolgozás egymást követő végrehajtását és a műveletek közötti átálláshoz szükséges időt.
Ellenőrizze, hogy a csőmodul képes-e elvégezni a szükséges vágásokat. Egy forgó szerelvénynek kevesebb betöltési, támasztási vagy ferdevágási lehetősége lehet, mint egy speciális csővágónak.
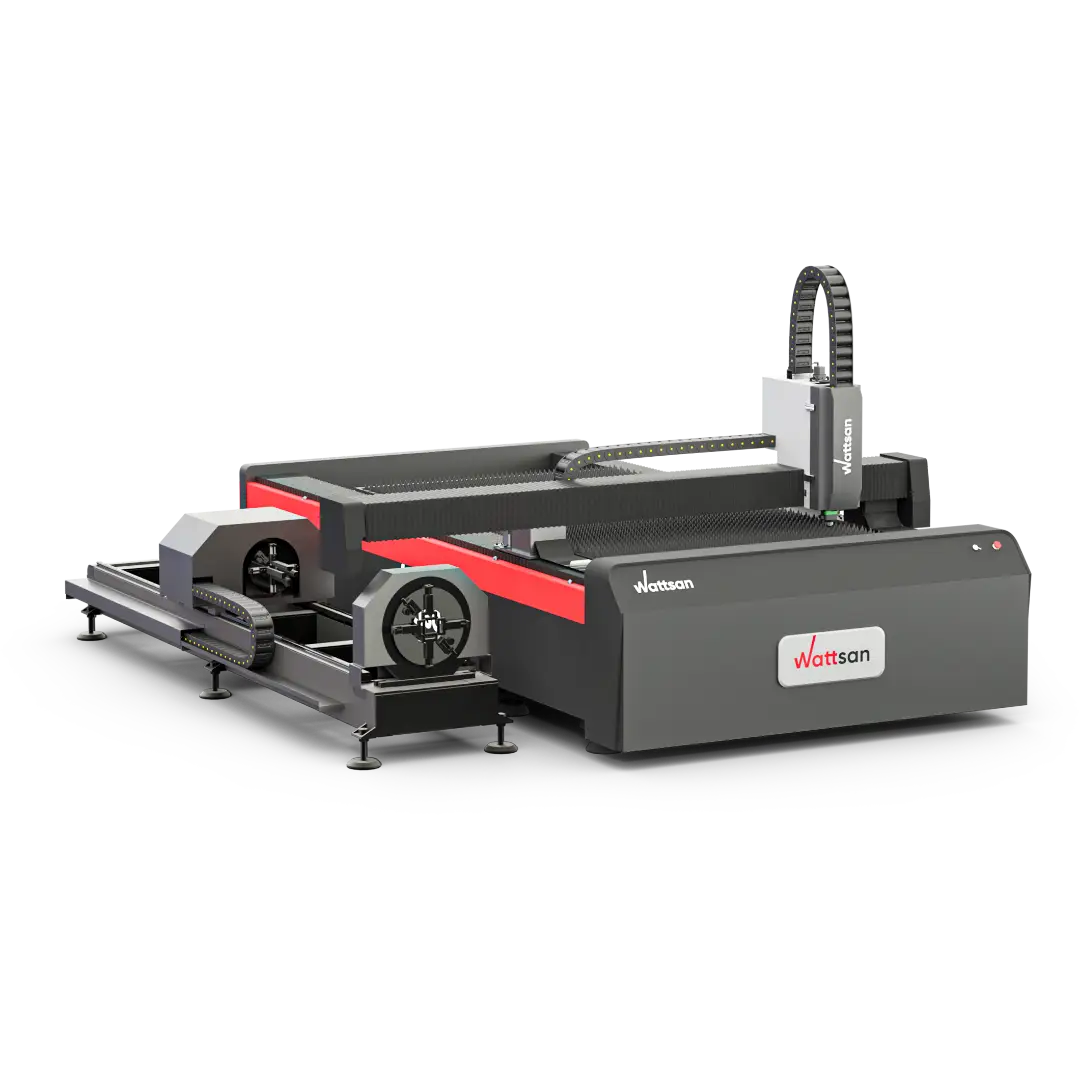
Fedezze fel a lemezvágó és csővágó szálas lézervágó gépeket
Kifejezetten cső- és profilvágásra tervezett lézervágók
Válasszon speciális cső- és profilvágót, ha a csőmegmunkálási megrendelések saját gyártási kapacitást igényelnek, vagy olyan betöltési, támasztási vagy vágási képességeket igényelnek, amelyek kombinált gépen nem állnak rendelkezésre. A különálló lemez- és csővágó gépek lehetővé teszik a két munkatípus párhuzamos futtatását is, feltéve, hogy rendelkezik mindkét feladatra alkalmas kezelőkkel és kezelési kapacitással.

Fedezze fel speciális lézeres cső- és profilvágókat
Hogyan válasszuk ki a szálas lézervágó gép teljesítményét?
Válassza ki a szálas lézer teljesítményét az Ön által rendszeresen vágott anyagok és vastagságok alapján, az a sebesség és élminőség mellett, amelyet a megrendelések megkövetelnek. A gép maximális vágási vastagsága azt mutatja, hogy milyen vastagságú anyagokat tud vágni a megadott feltételek mellett; nem árulja el, hogy milyen gyorsan vagy gazdaságosan fogja ezeket az alkatrészeket naponta előállítani.
Hasonlítsa össze a teljesítményopciókat ugyanazon az anyagon és rajzon. A nagyobb teljesítmény megéri a többletköltséget, ha az ebből adódó időmegtakarítás növeli a hasznos termelést, vagy csökkenti a kész alkatrészekre jutó költséget. Vékony alkatrészek esetében, amelyek sok kis lyukkal vagy rövid kontúrokkal rendelkeznek, az átlyukasztás és a gép mozgása korlátozhatja a nagyobb teljesítményű forrásból származó előnyöket.
Teljesítmény-kiválasztási keretrendszer
| Anyag | Gáz | Vastagság (mm) |
1 kW (m/min) |
1,5 kW (m/min) |
3 kW (m/min) |
6 kW (m/min) |
12 kW (m/min) |
|
|---|---|---|---|---|---|---|---|---|
| Szénacél | N2 / levegő | 1 | 10 | 20 | 35 | 45 | 50-80 | |
| Szénacél | N2 / levegő | 3 | - | - | - | 14 | 30–38 | |
| Szénacél | N2 / levegő | 6 | - | - | - | 5 | 10-13 | |
| Szénacél | N2 / levegő | 10 | - | - | - | - | 5–6,5 | |
| Szénacél | O2 | 3 | 3 | 3.6 | 4 | 3,6–4,2 | - | |
| Szénacél | O2 | 6 | 1,5 | 1,4 | 2.7 | 2.7–3.2 | - | |
| Szénacél | O2 | 10 | - | 1 | 1,5 | 2,0–2,3 | 2.3 | |
| Szénacél | O2 | 20 | - | - | 0,6 | 0,6–0,7 | 1,4 | |
| Rozsdamentes acél | N2 | 1 | 13 | 20 | 45 | 60 | 63 | |
| Rozsdamentes acél | N2 | 3 | 3 | 4,5 | 10 | 18 | 33 | |
| Rozsdamentes acél | N2 | 6 | - | - | 2.7 | 5 | 15 | |
| Rozsdamentes acél | N2 | 10 | - | - | - | 2 | 7,5 | |
| Rozsdamentes acél | N2 | 20 | - | - | - | - | 1,45 | |
| Alumíniumötvözet | N2 | 1 | 10 | 18 | 30 | 50 | 45 | |
| Alumíniumötvözet | N2 | 3 | 1,5 | 2,5 | 8 | 16 | 25 | |
| Alumíniumötvözet | N2 | 6 | - | - | 2 | 4 | 11 | |
| Alumíniumötvözet | N2 | 10 | - | - | - | 1.2 | 5 | |
| Alumíniumötvözet | N2 | 20 | - | - | - | - | - | 1 |
| Sárgaréz | N2 | 1 | 9 | 15 | 28 | 40 | 40 | |
| Sárgaréz | N2 | 3 | - | - | 6 | 14 | 22 | |
| Sárgaréz | N2 | 6 | - | - | - | 3.8 | 10 | |
| Sárgaréz | N2 | 10 | - | - | - | 1 | 5 |
Az oszlopok a névleges forrás teljesítményt mutatják; egyes oxigénbeállítások csökkentett kimeneti teljesítményt használnak. N2 nitrogént jelent; O2 oxigént jelent. A próba beállítások nem szerepelnek. A kötőjel azt jelzi, hogy az adott anyag, vastagság és gáz esetében nincs kiválasztott referenciaérték, nem pedig vágási határértéket jelöl.
1 mm-es rozsdamentes acél esetében nitrogénnel a 6 és 12 kW-os referencia sebességek 60, illetve 63 m/perc. 10 mm-es vastagság esetén ezek 2, illetve 7,5 m/perc. A 10 mm-es rozsdamentes acélban kiszámított 20 m-es kontúrvonalak vágása tehát 10 percet vesz igénybe, szemben a 2 perc 40 másodperces vágási mozgással – ez 7 perc 20 másodperces időmegtakarítást jelent. A teljes munkaidőbe beletartozik a lyukasztás, a gyorsulás és a kezelés is.
Réz esetében a 12 kW-os referenciaérték oxigén használata mellett 6 mm-es anyag esetén 5 m/perc sebességet ad.
Milyen méretű szálas lézervágó gépre van szüksége?
Hasonlítsa össze a gép használható munkaterületét és kezelési korlátait a korábban feljegyzett gyártási követelményekkel.
Milyen munkaterületre van szüksége a fémlemez vágásához?
- Használható munkaterület. Hasonlítsa össze a megadott vágási hosszúságot és szélességet azokkal a lemezformátumokkal és elrendezésekkel, amelyeket feldolgozni tervez. A modellszám helyett a munkaterület méreteit vegye figyelembe.
- Asztali terhelés. Ellenőrizze az asztalon megengedett terhelést. Egy 1500 × 3000 × 10 mm-es szénacél lemez súlya rögzítések és egyéb kiegészítő terhelések nélkül körülbelül 353 kg. Az asztalnak képesnek kell lennie a rá helyezni kívánt teljes terhelés elviselésére.
Telepítési hely: tervezési példa. A Wattsan 1530 TABLECHANGE lézeres fémvágó munkaterülete 1500 × 3000 mm, de teljes hossza és szélessége 7,68 × 2,16 m. Egy kezdeti elrendezésnél, ha bal oldalon és hátul 1,3 m-t, a többi oldalon pedig 1 m-t hagyunk, a gép és a hozzáférési zóna mérete körülbelül 10 × 4,5 m (45 m²). Számoljon helyet a hűtőberendezésnek, a elszívó berendezésnek, valamint a lemezek betöltéséhez vagy tárolásához; a teljes elrendezést a beszállító szerelési rajzával összehasonlítva ellenőrizze.
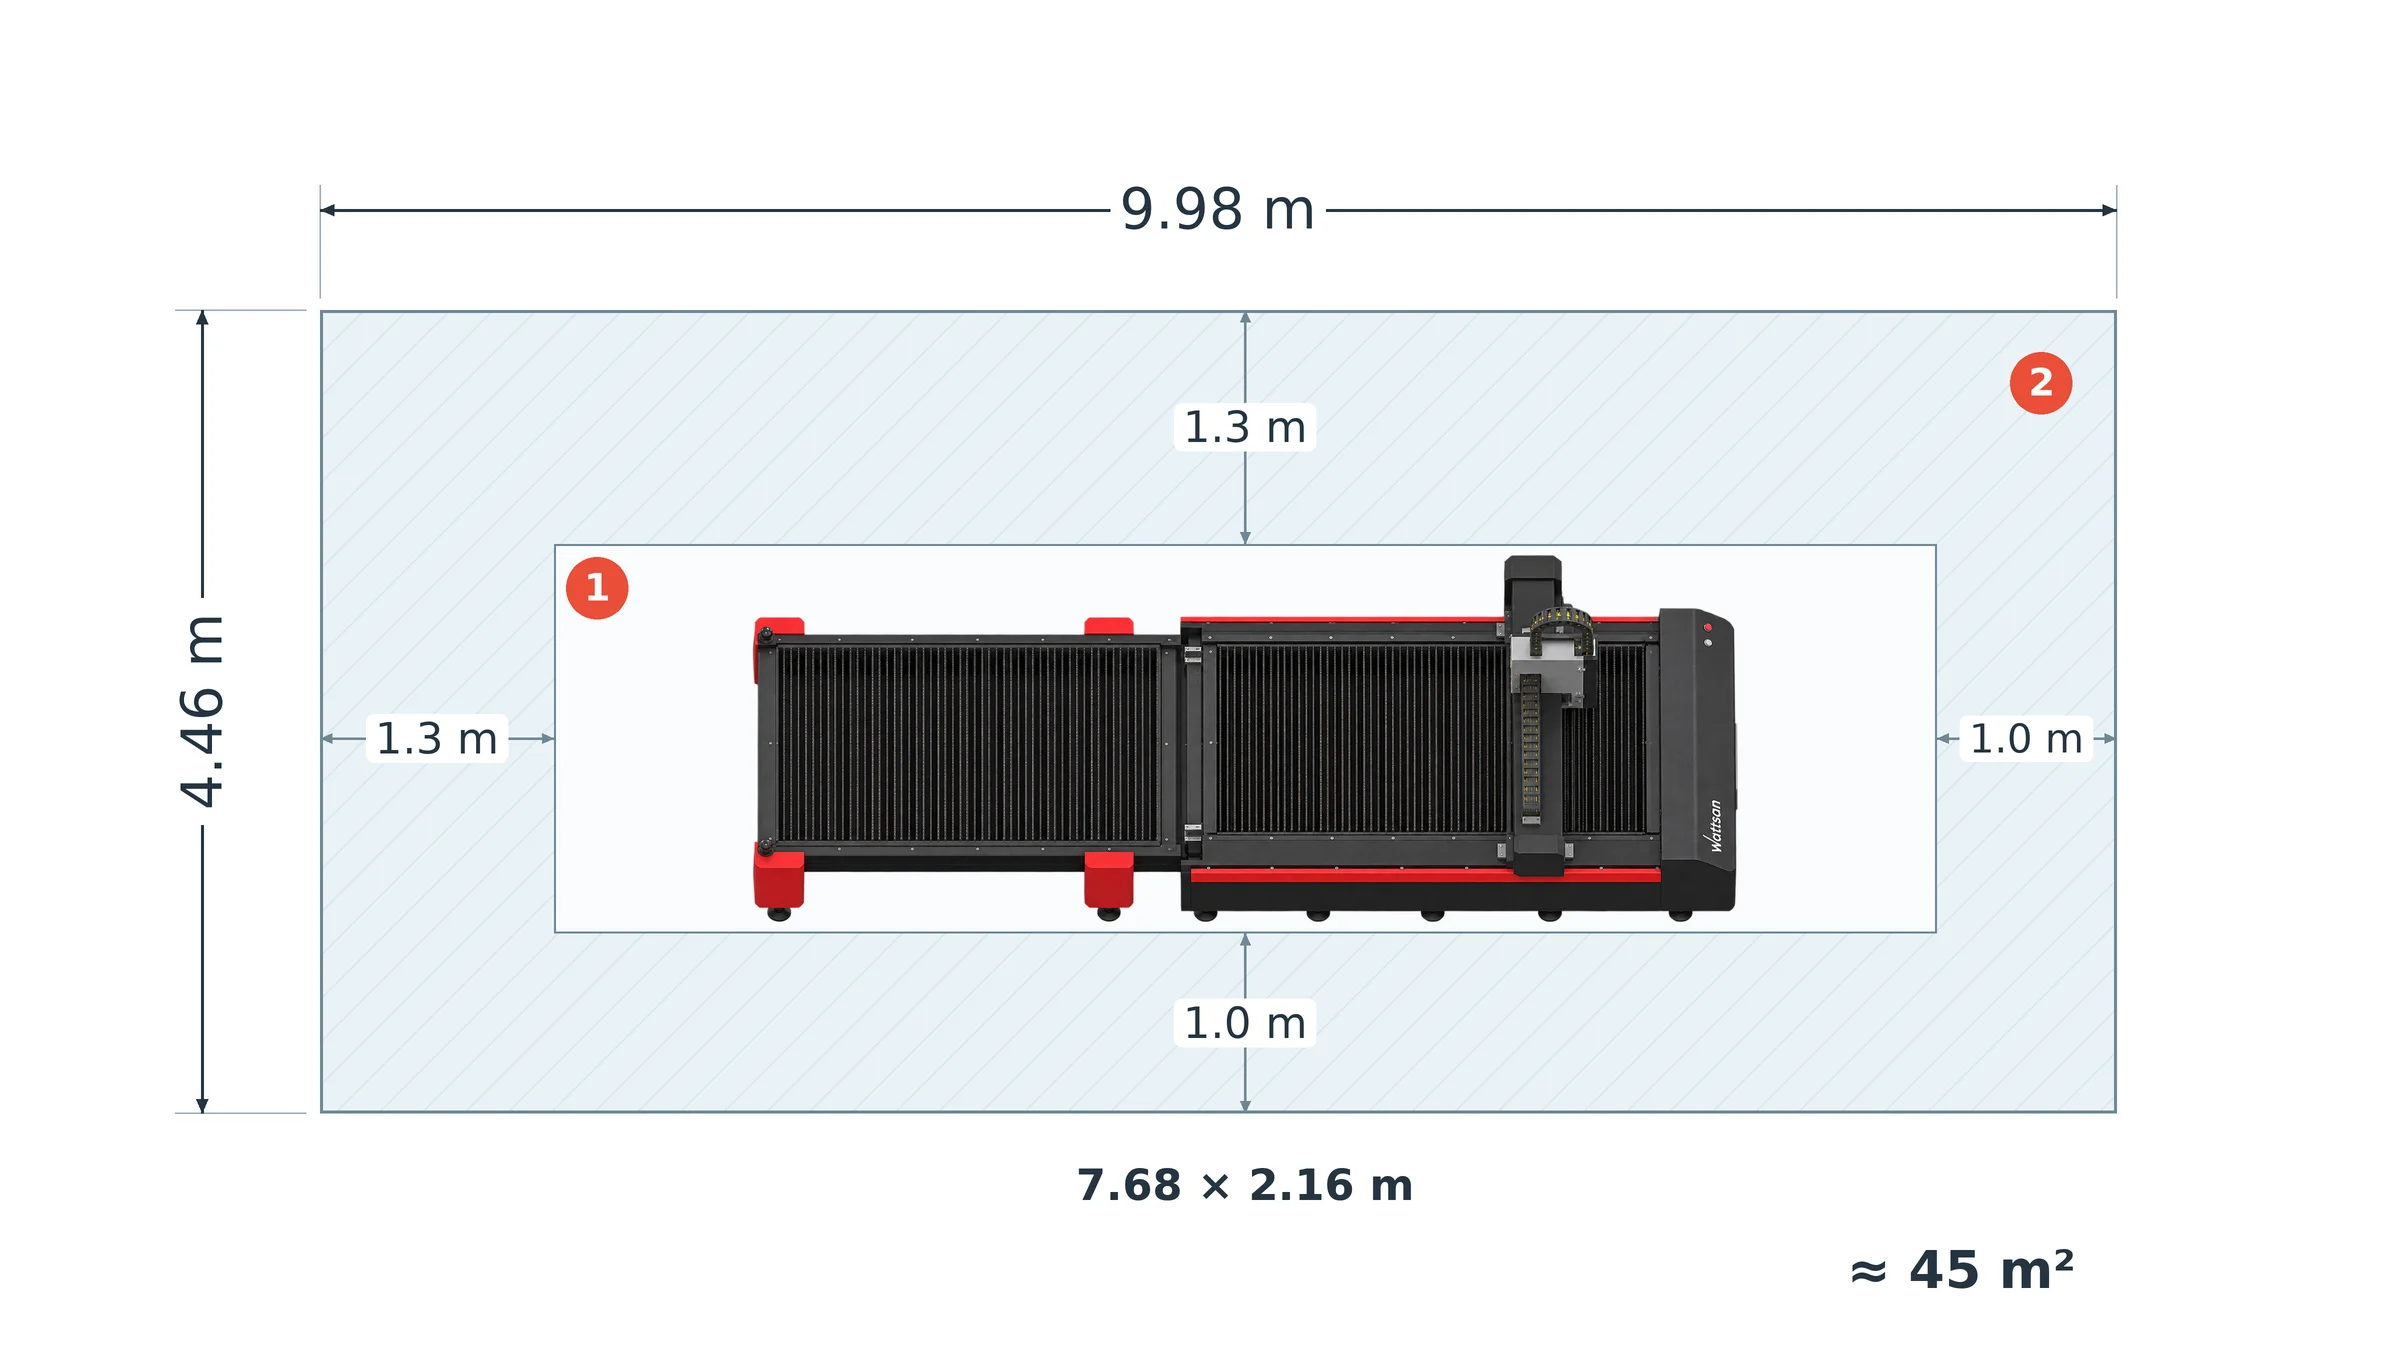
1 – Gépburkolat; 2 – hozzáférési távolságok.
Milyen kapacitásra van szüksége csövek és profilokhoz?
- Szekcióhatárok. Ellenőrizze az egyes profilformák támogatott méreteit. A befogó átmérője önmagában nem határozza meg minden forma maximális munkadarab-méretét.
- Betöltési és készdarab-hossz. Ellenőrizze a nyersanyag betöltési hosszát és a készdarab hosszát külön-külön. Egy hosszú cső betöltése nem jelenti azt, hogy azonos hosszúságú késztermék is megtámasztható és eltávolítható.
- Súly és támasztás. Ellenőrizze, hogy a kapacitás csőnként vagy méterenként van-e megadva, és hogy a mellékelt támasztékok és betöltő alkalmasak-e az Ön által használt nyersanyagokra. Használja a tervezett konfigurációra vonatkozó névleges értékeket, ahelyett, hogy a
Egyasztalos, cserélőasztal vagy automatikus betöltés?
Az asztalt és az anyagmozgató rendszert aszerint válassza ki, hogy a betöltés és a kirakás mennyire szakítja meg a vágást, és mennyi kezelői időt igényel.
- Egyasztalos rendszer. A lézer leáll, amíg a kész alkatrészeket eltávolítják, és a következő lemezt betöltik. Ez elegendő lehet, ha ezek a szünetek még mindig elegendő időt hagynak a megrendelések teljesítésére; a további anyagmozgató berendezések csak növelnék a költségeket anélkül, hogy megoldanák a termelési korlátot.
- Cserélhető asztalok. Az egyik asztalt a vágási területen kívül készítik elő, miközben a másik használatban van. Válassza ezt az elrendezést, ha a lemezcserék késedelmet okoznak, és a kezelő a vágás közben előkészítheti a következő asztalt. A Wattsan 1530 TABLECHANGE CABIN egy példa erre a konfigurációra; a lemez be- és kirakása továbbra is kézzel végezhető.

Wattsan 1530 TABLECHANGE CABIN: 1 – zárt vágási zóna; 2 – külső cserélőasztal az alkatrészek kirakásához és a következő lemez előkészítéséhez. A nyilak az asztal mozgását jelzik. Illusztrációs ábrázolás.
- Automatikus be- és kirakás. A lemezbetöltő – általában vákuumfogókkal – szállítja az anyagot a halomból a gépbe. A kirakáshoz és az alkatrészek válogatásához megfelelő berendezésekre van szükség. Ezek a rendszerek fémlemez-lézerekhez, valamint anyag-specifikus csőkezelő rendszerekhez egyaránt elérhetők. Fontolja meg ezeket, ha a lemezek mozgatása jelentős időt vesz igénybe a kezelő részéről, vagy a személyzeti korlátok miatt csak korlátozott számú műszakot tud üzemeltetni.
Példa a feldolgozási ciklusidőre. Tegyük fel, hogy a vágás lemezenként 20 percet vesz igénybe, az alkatrészek eltávolítása és a következő lemez betöltése pedig 5 percet:
- Egy asztal: 20 + 5 = 25 perc egy ismétlődő ciklusonként.
- Cserélhető asztalok: ha a lemez előkészítésének mind az 5 perce a vágás alatt történik, és az asztalok cseréje 30 másodpercet vesz igénybe, akkor az ismétlődő ciklus 20.5 perc.
Tíz ilyen ciklus esetén a különbség 45 perc. Ezek szemléltető időértékek, nem pedig egy Wattsan-gépre vonatkozó, mért eredmények. Ha az előkészítés hosszabb ideig tart, mint a vágás, akkor marad némi várakozási idő; inkább a bemutatott teljes ciklust vegye alapul, ne pedig azt feltételezze, hogy minden kezelési perc megtakarítható.
Az automatikus betöltés esetében hasonlítsa össze mind a kezelő által megtakarított időt, mind a lapok közötti fennmaradó szüneteket a berendezés beszerzési költségével, karbantartási igényeivel és helyigényével. A munkaerő-megtakarítás és a vágási teljesítmény növelése különálló előnyök: egy betöltőgép akkor is csökkentheti a kézi kezelést, ha a vágás marad a leglassabb művelet.
Mely alkatrészek fontosak a szálas lézervágó kiválasztásakor?
A teljesítmény és a munkaterület kiválasztása után hasonlítsa össze azokat az alkatrészeket, amelyek befolyásolják a munkaváltásokat, a pontos mozgást és a rajzok előkészítését.
Lézersugárforrás és vágófej
Nevezze meg az árajánlatban a forrás és a vágófej modelljeit az árajánlatban, és ezt a kombinációt használja a bemutatóhoz, hogy a minta pontosan azt a berendezést reprezentálja, amelyet megkapna.
Gyakori vastagságváltás esetén az automatikus fókuszbeállítás csökkenti a kézi fókuszbeállítás szükségességét. A magasságkövetés szabályozza a fúvóka és a lemez közötti távolságot vágás közben. Hasonlítsa össze, hogy a kezelőnek milyen beállításokat kell még elvégeznie a feladatok között, és mely ütközési vagy túlmelegedési hibák váltanak ki automatikus leállást.
Váz, portál és mozgásrendszer
Hasonlítsa össze a váz feszültségcsökkentő-csökkentő kezelését, a portál és a tengelyek hajtásait, valamint a vezetők védelmét és kenését. A feszültségcsökkentés segít korlátozni a hegesztési maradékfeszültségekből származó torzulást; a vezetők védelme és kenése pedig segít szabályozni a szennyeződést és a kopást.
Sok kis lyukkal és rövid kontúrral rendelkező rajzok esetén hasonlítsa össze a gyorsulást és a kész alkatrész méreteit a feladat időtartamával. Az ismételt fékezés és az irányváltások korlátozhatják a nagy maximális haladási sebesség előnyeit. Válassza azt a mozgásrendszert, amely lerövidíti a munkavégzési időt, miközben megőrzi a tűréshatárokat.
A Wattsan 1530 HARD mindkét kritériumnak megfelel. Hőkezelt acél ágyában 15–18 mm-es lemezeket és 16–30 mm-es merevítőket használnak a merevség biztosítására, valamint a vágási hő elleni további védelemre. Az automatikus fúvóka-cserével és kamerás fúvóka-ellenőrzéssel ellátott konfigurációban ez a rendszer csökkenti a különböző fúvókákat igénylő feladatok közötti kézi munkát, és leállítja a vágást, ha fúvóka-sérülést észlel. Ezt a kombinációt érdemes megfontolni olyan gyártási folyamatoknál, ahol ismételt fúvóka-cserére és folyamatos vágásra van szükség, és ahol mind az átállási idő, mind a gép védelme a gyártási terhelés alatt fontos szempont.
CNC, CAD/CAM és elrendező szoftverek
Kérje meg leendő kezelőjét, hogy importáljon be egy fájlt, javítsa ki a rajzhibákat, rendezze el az alkatrészeket, majd exportálja a vágási feladatot a mellékelt szoftverben. Jegyezze fel az előkészítési időt és a kézi módosításokat, hogy megállapítsa, milyen munkára van szükség a vágás megkezdése előtt. Csőmegmunkálás esetén mutassa be a megfelelő csőprogramozási munkafolyamatot.
Hasonlítsa össze az elrendezéseket azonos lemezméret, mennyiség, távolság és megengedett alkatrészforgatás mellett. Egy szemléltető példában 20 helyett 24 alkatrész elhelyezése ugyanazon a lemezen 20%-kal több alkatrészt eredményez lemezenként, így az elrendezés előnye az anyagfelhasználás tekintetében mérhető.
Mire van szüksége a műhelyének egy szálas lézervágó üzemeltetéséhez?
A megrendelés előtt tájékozódjon a teljes gép és kiegészítő berendezéseinek telepítési követelményeiről. Ezek alapján határozza meg, milyen fejlesztésekre van szükség a műhelyében a szállítás előtt.
| Megerősítendő követelmény | Mit jelent ez |
|---|---|
| Áramellátás: feszültség, fázis, teljes csatlakoztatott terhelés, földelés és az áramellátás stabilitása a teljes berendezés tekintetében. | Hogy a meglévő áramcsatlakozás elegendő-e, vagy a szállítás előtt bővítésre szorul. |
| Segítőgáz: típus, nyomás, csúcsáramlás és tisztaság a szokásos anyagok és vastagságok esetében. | Melyik ellátási megoldás felel meg a vágási folyamatnak: palackok, nagy mennyiségű tárolás vagy helyszíni előállítás. |
| Sűrített levegő: szükséges nyomás, szállított áramlás, szárazság és szűrés. | A kompresszor, a szárító és a szűrők alkalmasak-e a lézer kiszolgálására, vagy korszerűsítésre szorulnak. |
| Hűtés: hűtőberendezés teljesítménye, vízminőségi előírások és megengedett környezeti hőmérséklet-tartomány. | Hogy a hűtőrendszer megfelel-e a kiválasztott hőforrásnak és a műhely körülményeinek. |
| Elszívás: szükséges légáramlás, szűrés, csatornahálózat és a leeresztés helye. | Milyen elszívó berendezéseket és csatornahálózatot kell felszerelni a gyártás megkezdése előtt. |
| Telephely és szállítás: padlóterhelés, síkfelület, rögzítés, bejárati nyílások és kirakodási megoldások. | Szükséges-e a padló és a szállítási útvonal előkészítése, és milyen emelőberendezésekre van szükség. |
A beszállító, a jótállás, a képzés és a támogatás értékelése
Hasonlítsa össze az ajánlatban szereplő támogatást az üzembe helyezés, a karbantartás és a javítások tekintetében.
Jótállásiy hatálya. Ellenőrizze a garancia feltételeit a gépre, a forrásra és a fejre vonatkozóan, beleértve az alkatrészeket, a munkadíjat, az utazási költségeket és a visszaküldési szállítási költségeket. Határozza meg, ki kezeli az egyes reklamációkat, és mely kizárások vonatkoznak rájuk, hogy meg tudja különböztetni a garancia által fedezett javításokat az Ön által fizetendő költségektől.
Szerviz és pótalkatrészek. Állapodjanak meg a távdiagnosztika, a szerviztechnikusok kiszállásai és a pótalkatrészek beszerzésének menetéről, beleértve a jótállás lejárta utáni támogatást is. Erősítsék meg a kritikus alkatrészek raktárhelyeit és szállítási határidőit, hogy meg tudják tervezni a javításokat és a termelés esetleges megszakításait.
Üzembe helyezés és képzés. A Virmer biztosítja a mérnökök által vezetett üzembe helyezést és kezelői képzést biztosít, hogy segítsen a gép gyártásba állításában. Mérnökei segítenek a kezdeti beállításban és a tesztgyártásban az Ön anyagain, míg a helyszíni vagy távoli képzés a gép üzemeltetését és karbantartását fedi le. Ez segít a csapatának megtanulni, hogyan kell előkészíteni a munkákat, üzemeltetni a berendezést és elvégezni a rutin karbantartást az átadás után.
A Virmer emellett minden gépet ellenőriz a Wattsan gyárban, a hollandiai raktárában, valamint az ügyfélnek történő kiszállítás előtt. A Wattsan-tulajdonosok élethosszig tartó online műszaki támogatást kapnak.
A legjobb szálas lézervágó gépek fémlemezekhez és csövekhez
Az alábbi Wattsan-válogatásunk a fent felel meg a Virmer által forgalmazott modellek közül.
| Gyártási feladat | Ajánlott Wattsan modellek | A feladathoz illeszkedő műszaki adatok |
|---|---|---|
| Kis üres helyek egy szűkös műhelyben | Wattsan 1313 A kabin Wattsan 1309 Mini |
1300 × 1300 mm; akár 6 kW; zárt kabin. A gép külső méretei: 2545 × 2834 mm. |
| Általános lemez- és rozsdamentes acélmegmunkálás | Wattsan 1530 A Wattsan 1530 S |
Mindkettő: 1500 × 3000 mm. 1530 A: legfeljebb 6 kW. 1530 S: legfeljebb 12 kW, nagyobb teljesítményű forráshoz ugyanabban a lemezformátumban. |
| Egymást követő elrendezések gyakori lemezcserével | Wattsan 1530 TABLECHANGE CABIN | 1500 × 3000 mm; legfeljebb 12 kW; védőkabin és automatikus cserélőasztalok. |
| Lemezalkatrészek és csőalkatrészek egy gépen | Wattsan 1530 ROTARY | 1500 × 3000 mm; legfeljebb 12 kW. Csőmodul: kör alakú 10–220 mm; négyzet alakú 10–140 mm. |
| Nagyobb teljesítményű lemez-/lemezvágás | Wattsan 1530 HARD Wattsan 2040 HARD |
Akár 30 kW. 1530 HARD: 1500 × 3000 mm. 2040 HARD: 4000 × 2000 mm. |
| Célzott cső- és profilgyártás | Wattsan Core Pro | 1,5–30 kW; 6, 9 vagy 12 m betöltési változatok; 140, 400 vagy 1500 kg munkadarab-súlyú változatok; pneumatikus csőtámaszok. |
| Nehéz csövek és ferde hegesztési előkészítések | Wattsan Nova | 15–30 kW; akár 3000 kg-os munkadarabok; automatikus adagolás és forgófej akár 45°-os ferde vágásokhoz. |
Küldje el rajzait, az anyagok műszaki adatait és a kívánt teljesítményt a Virmernek a info@virmer.com címre. Szakértőink ajánlani tudnak egy Wattsan konfigurációt, bemutatót szerveznek az Ön anyagain, és részletes árajánlatot készítenek. Így olyan gépi ajánlatot kap, amely megfelel a gyártási igényeinek, és amelyben a mellékelt berendezések és szolgáltatások egyértelműen szerepelnek.
Gyakran feltett kérdések a szálas lézervágó gépek kiválasztásáról
Mennyibe kerül egy szálas lézervágó gép?
A vételár a teljesítménytől, a munkaterülettől, az asztal felépítésétől, a burkolattól, a csőkapacitástól, az automatizálástól, a forrás/fej konfigurációjától, a kiegészítő berendezésektől, a szállítástól, üzembe helyezés és a támogatás függvénye. Nincs általános ár – kérjen konfiguráció-specifikus árajánlatot, és különböztesse meg a kezdeti árat a teljes, telepített projekt költségétől.
Mennyibe kerül egy szálas lézervágó gép üzemeltetése?
Az üzemeltetési költségek magukban foglalják az áramot, a segédgázt, a fogyóeszközöket, a munkaerőt, a szoftvert, a szűrőket, a tervezett karbantartást és az állásidőt. Ezek a gép típusától, az anyagösszetételtől és a kihasználtságtól függően változnak, ezért az óránkénti költségeket inkább becslésként kezelje, amelyet saját folyamatához igazíthat, mintsem rögzített díjszabásként.

